Qu'est-ce qu'une machine V-CUT et quel problème de production résout-elle ?
Une machine de découpe en V est utilisée pour le traitement des panneaux de circuits imprimés, mais ce terme peut désigner deux opérations différentes : le rainurage en V , qui crée une rainure contrôlée dans un panneau rigide, et le dépanelage , qui sépare les cartes individuelles le long des rainures déjà réalisées. Cette distinction est importante. Une usine de fabrication de circuits imprimés peut avoir besoin de réaliser des lignes de rainurage précisément positionnées dans du stratifié nu ; une usine de fabrication de composants CMS ou EMS peut avoir besoin de séparer des cartes entièrement assemblées sans endommager les joints de soudure sensibles ni les composants montés en surface.
Pour une équipe d'approvisionnement, la question pertinente n'est donc pas simplement « Quelle est la meilleure machine de découpe en V ? » mais plutôt « Quelle opération cette machine doit-elle effectuer sur notre carte spécifique, à quel rythme de production et avec quel niveau de risque acceptable ? » Une ligne de production qui achète un équipement de rainage alors qu'elle a besoin d'un séparateur d'assemblage (ou inversement) peut engendrer un écart de processus coûteux, même si la machine elle-même est de bonne facture.
Ce guide porte sur la sélection des équipements pour les fabricants de circuits imprimés, les lignes d'assemblage CMS, les prestataires de services de fabrication électronique et les intégrateurs d'équipements. Il aborde les différences entre le rainurage et la séparation, les configurations de découpe, les spécifications techniques, les méthodes de contrôle qualité, le coût total d'exploitation, ainsi qu'une procédure pratique de demande de devis (RFQ) et de test d'acceptation en usine (FAT).
Rainurage en V ou dépanelage : vérifiez l’opération avant de choisir l’équipement.
Le rainurage en V du circuit imprimé crée la ligne de faiblesse contrôlée
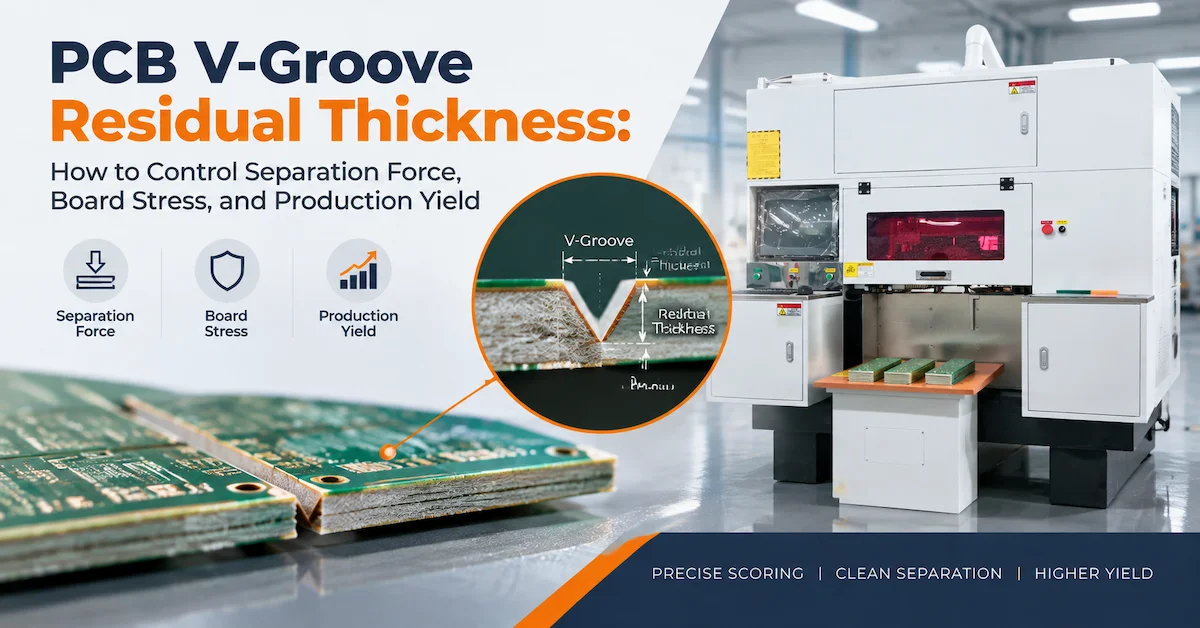
Lors du rainurage en V, un outil de découpe crée une rainure en forme de V le long d'une ligne de séparation droite prédéfinie. Dans de nombreux procédés de fabrication de circuits imprimés, les rainures sont formées sur les faces opposées d'un panneau rigide, laissant une épaisseur résiduelle contrôlée de matériau non découpé. Cette épaisseur résiduelle doit être suffisamment résistante pour assurer la stabilité du panneau lors de la manipulation et des étapes de fabrication suivantes, tout en étant suffisamment fragile pour permettre la séparation ultérieure.
Le rainurage est généralement envisagé avant la séparation de l'assemblage en panneaux individuels. Les acheteurs doivent préciser s'ils ont besoin d'un rainurage simple ou double face, la géométrie requise, la planéité des panneaux, l'empilement des matériaux et la méthode de mesure. Une affirmation telle que « la machine découpe le FR-4 » ne constitue pas une spécification technique complète.
Le dépanelage du circuit imprimé sépare le panneau déjà rainuré
Lors du dépanelage, l'objectif est différent : libérer chaque carte finie le long de la ligne de pré-découpe tout en maîtrisant la déformation, la qualité des bords, le contact avec l'opérateur et l'inspection ultérieure. Une carte PCBA pré-découpée peut contenir des connecteurs hauts, des condensateurs céramiques, un blindage monté, des composants lourds ou des joints de soudure proches de la ligne de séparation. Même si la carte peut être séparée avec succès, une flexion excessive peut engendrer des dommages qui ne sont pas immédiatement visibles.
La machine de découpe en V à lame unique de CHIKIN pour circuits imprimés, conçue pour le dépanelage contrôlé, est spécifiquement adaptée à cette application de séparation contrôlée. Sa fiche technique présente un schéma protégé de la machine, des commandes tactiles, un indicateur d'état et une zone de travail guidée. Il est toutefois recommandé aux acheteurs de se procurer les spécifications exactes du modèle et d'assister à une démonstration du processus de découpe avant toute validation.
| Question d'achat | Équipement de notation V | équipement de dépanelage à rainure en V |
|---|---|---|
| Opération principale | Créez une ou plusieurs rainures en forme de V | Planches séparées au niveau des rainures existantes |
| État matériel typique | Panneau de circuit imprimé rigide avant séparation finale | PCB nu rainuré ou PCBA rainuré assemblé |
| Géométrie clé | Profondeur, angle et emplacement de la rainure, et âme résiduelle | Support de carte, alignement, chemin de séparation et dégagement des composants |
| Risques majeurs | Épaisseur de la bande incorrecte, rainures irrégulières, matériaux endommagés | Flexion de la carte, contrainte des joints de soudure, écaillage et contact des composants |
| Preuves d'acceptation | Mesures des rainures sur des panneaux représentatifs | Inspection des bords, contrôles liés aux contraintes, production de cartes conformes répétable |
Règle pratique : demandez au fournisseur de vous montrer le traitement exact de votre panneau. Certaines descriptions de produits utilisent indifféremment les termes « découpe en V », « rainurage en V », « rayonnage » et « séparation » ; la démonstration et la description écrite de la machine doivent lever toute ambiguïté.
Quels panneaux de circuits imprimés et quelles usines sont de bons candidats ?
Une machine de découpe en V est particulièrement intéressante lorsque la configuration du circuit imprimé offre des lignes de séparation droites et accessibles, et que le processus peut être répété dans des conditions contrôlées. Les applications suivantes présentent des priorités d'achat différentes :
- Usines de fabrication de circuits imprimés : profondeur de rainure en V stable, rectitude, comportement d’alimentation, enlèvement de matière constant et épaisseur de bande résiduelle mesurable sur de nombreux panneaux.
- Lignes d'assemblage SMT et PCBA : protection des composants installés, des joints de soudure et des bords de la carte lors de la dernière étape de séparation mécanique.
- EMS et fabricants sous contrat : changements entre les panneaux clients, gestion des recettes, guides réglables, stockage des dispositifs et délai prévisible pour la première carte conforme.
- Fabricants de LED et de PCB à noyau métallique : compatibilité avec l’empilement réel à base d’aluminium ou de cuivre, en particulier lorsqu’un long substrat de carte ou de dissipateur thermique se comporte différemment du FR-4 standard.
- Fournisseurs des secteurs automobile, de l'électronique de puissance et du contrôle industriel : vérification documentée des processus, paramètres traçables, contrôles de qualité reproductibles et preuve que le processus ne compromet pas la fiabilité du produit.
- Départements Prototype et NPI : faible charge d’outillage, configuration simple et flexibilité pour des révisions de conception fréquentes plutôt qu’une production nominale maximale.
Le procédé de découpe en V n'est pas systématiquement adapté à tous les panneaux. Les bords incurvés, les fentes internes, les circuits flexibles fragiles, les segments de séparation courts et discontinus, ainsi que les composants situés trop près de la rainure, peuvent nécessiter d'autres méthodes. Lorsque la configuration exige des contours complexes ou un pliage minimal, il est préférable d'envisager une machine de perçage et de routage de circuits imprimés , un séparateur de routage adapté ou un système de traitement laser spécifique à l'application. Le choix doit être validé en fonction du matériau et de la conception du circuit imprimé, et non pas uniquement en fonction du nom du procédé annoncé.
Comment comparer les machines V-CUT à un, quatre, six et huit lames
Le nombre de fraises est un point de départ pour le choix de l'architecture machine, mais ne garantit pas un multiplicateur de production. La capacité de production réelle dépend du nombre de fraises utilisées simultanément, de l'indexation des panneaux, de l'espacement des outils, du temps de chargement, du nombre de lignes de rainurage, du changement d'outillage et des arrêts liés à la qualité.
| option de produit POULET | Justification de l'achat | Discussion sur la meilleure solution | Vérifiez avant de commander |
|---|---|---|---|
| Machine de découpe en V pour circuits imprimés à coupe unique | Séparation contrôlée et ciblée de panneaux à rainure en V appropriés | Cellules SMT/EMS, rendement modéré, processus guidé par l'opérateur | Qu'il s'agisse de créer des rainures ou de simplement séparer des circuits imprimés pré-rainurés ; manipulation et dégagement |
| Machine de découpe automatique de circuits imprimés en V à 4 lames | Plusieurs positions de coupe et poste de travail fermé et organisé | Travaux de panel répétitifs justifiant une automatisation accrue | Configuration de l'outil, largeur de coupe utile, temps de réglage et capacité échantillonnée |
| Machine de découpe automatique de circuits imprimés en V à 6 lames | Des outils de coupe supplémentaires pour un traitement répétable de la découpe en V dans une zone d'exploitation protégée. | Panneaux rigides de grand volume avec motifs répétitifs | Création de score réelle versus séparation, adaptabilité de l'outil, accès au service |
| Machine de découpe automatique de circuits imprimés en V à 8 lames | Format multi-coupe commercialisé pour le traitement productif des panneaux rigides | Familles de production établies et répétitives | Capacité de traitement simultané, gamme de fréquences, résultats d'échantillons et espace au sol |
Les fiches produits décrivent des usages différents, et certaines descriptions mélangent les termes de rainurage en V et de séparation. C'est pourquoi ce tableau sert de cadre de comparaison pour les acheteurs , et non à affirmer que toutes les machines listées utilisent le même mécanisme de coupe.
Quand une machine à lame unique est-elle judicieuse ?
Un système à une seule fraise peut se justifier plus facilement lorsque l'usine dispose d'un nombre limité de lignes de rainurage droit, d'un objectif de production journalier modeste ou de fréquentes modifications techniques. Il permet également de simplifier la configuration initiale. Toutefois, les acheteurs doivent s'assurer que les réglages de outillage et la manutention manuelle nécessaires sont compatibles avec leur cadence de production prévue. Un prix d'achat bas perd de son attrait si l'opérateur doit repositionner chaque panneau de manière répétée.
Quand une usine devrait-elle envisager l'utilisation de plusieurs machines de découpe ?
Un système de découpe multiple est à privilégier lorsque les familles de panneaux sont répétitives et que les positions de découpe ou les étapes de traitement peuvent être coordonnées efficacement. Cependant, le passage de quatre à huit découpeuses peut engendrer davantage de points de réglage, de consommables et d'opérations de maintenance. Demandez un débit démontré, mesuré en nombre de panneaux acceptés par heure , et non un débit théorique déduit du nombre de découpeuses.
Comparez la machine autour de votre panneau, et pas seulement le nombre de fraises.
Demander une analyse de configuration par un panel d'experts →La liste de contrôle des spécifications techniques les plus importantes
Un devis utile précise les limites de fonctionnement et les conditions de mesure d'une machine. Les termes « haute précision », « automatique » ou « qualité industrielle » ne suffisent pas pour comparer deux fournisseurs. Utilisez la liste de contrôle ci-dessous pour demander des données et indiquez si chaque élément est confirmé, dépend d'une option ou fait l'objet d'essais sur échantillon.
| Spécification ou contrôle | Informations que l'acheteur devrait demander | Pourquoi cela affecte la production |
|---|---|---|
| Processus réel | Marquer des points, séparer les joueurs, ou les deux ; capacité à jouer de façon simple ou double face | Empêche l'achat de la mauvaise station de traitement |
| Enveloppe du panneau | Longueur/largeur maximale et minimale ; surface de travail effective | Détermine la compatibilité du format et la stratégie de fixation |
| Épaisseur et substrat du panneau | Plage d'épaisseurs prises en charge et matériaux stratifiés/à âme métallique approuvés | Modifications de la charge, de la géométrie de la rainure et du risque |
| Structure de coupe | Nombre de fraises, type de lame, diamètre, angle, montage et espacement | Influe sur la régularité des rainures, l'usure et l'entretien |
| Géométrie du score | Angle de rainure, plage de profondeur atteignable, contrôle de position, mesure de l'épaisseur résiduelle | Contrôle le comportement de séparation |
| Autonomie des PCB/PCBA | Distances minimales prises en charge entre la ligne et le composant et entre l'outil et le composant | Protège les composants hauts ou sensibles |
| Alimentation, mouvement et enregistrement | Système de guidage, méthode de référence, vitesse d'avance, alignement/vision (si fourni) | Réduit la dérive de configuration et le mouvement des panneaux |
| Manutention | Manuel, semi-automatique ou en ligne ; sens de chargement/déchargement | Détermine l'intégration du travail et des lignes de production |
| débit | Nombre de panneaux acceptés par heure pour une mission de référence définie, chargement inclus | Rend les devis comparables |
| Installation/changement | Points de réglage, stockage des recettes, test de changement | Essentiel pour la production EMS à forte mixité |
| Sécurité et services publics | Protections/verrouillages, arrêt d'urgence, extraction, protection contre les décharges électrostatiques et alimentation locale | Assure l'installation et le fonctionnement en toute sécurité |
| Entretien | Procédure de nettoyage, méthode de changement de lame, pièces de rechange et intervalles d'inspection | Détermine le coût total de possession |
| Validation | Exemple de programme, tests d'acceptation en usine (FAT/SAT), rapports, instruments de mesure | Transforme les arguments marketing en preuves |
| Portée commerciale | Incoterms, installation/formation, garantie, canal de réponse | Évite les obligations non tarifées après la livraison |
Ne transposez pas les données de performance entre familles de machines. Par exemple, une perceuse CHIKIN à grande vitesse peut afficher des valeurs de précision de positionnement ou de vitesse de rotation de la broche, mais ces valeurs ne décrivent pas la précision d'une machine V-CUT non apparentée. Les spécifications V-CUT doivent être obtenues pour le modèle et la configuration examinés.
Géométrie de la rainure, épaisseur résiduelle de l'âme et force de séparation
Pourquoi l'épaisseur résiduelle de la bande est une variable de processus critique
Pour un panneau prédécoupé double face, la bande non découpée peut être exprimée approximativement comme suit :
Épaisseur résiduelle de l'âme ≈ épaisseur totale du panneau − profondeur de la rainure supérieure − profondeur de la rainure inférieure.
Cette relation est utile pour les discussions relatives aux procédés, mais ne constitue pas une tolérance universelle pour un produit. La construction du stratifié du circuit imprimé, la distribution du cuivre, l'emplacement des rainures supérieure et inférieure, les variations de matériaux et l'incertitude de mesure influent sur le résultat final. Une carte avec une bande plus épaisse peut nécessiter une force de séparation plus élevée ; une bande trop fine risque de se rompre lors de la manipulation, du transport, de l'impression au pochoir ou de l'assemblage. La plage de fonctionnement optimale doit figurer dans le plan de conception et de validation des procédés approuvé par le client.
Ce que les acheteurs doivent vérifier sur de vrais échantillons
- Vérifiez le schéma de rainurage fourni et assurez-vous qu'il correspond bien aux coordonnées de référence du programme machine.
- Vérifiez l'emplacement et la rectitude de la rainure en V par rapport à la géométrie de la planche finie.
- Mesurer les profondeurs de rainure représentatives ou l'épaisseur de bande restante au début, au milieu et à la fin d'une ligne traitée, en utilisant la méthode approuvée.
- Comparer les résultats sur des panneaux provenant de différents emplacements dans le lot de matériaux entrants, y compris des panneaux présentant une variation de courbure ou d'épaisseur prévue.
- Inspectez le cuivre et le stratifié près de la rainure pour détecter toute déchirure, effilochage, écaillage ou dommage localisé.
- Effectuez l'essai de séparation requis et inspectez les bords obtenus ainsi que les composants avoisinants.
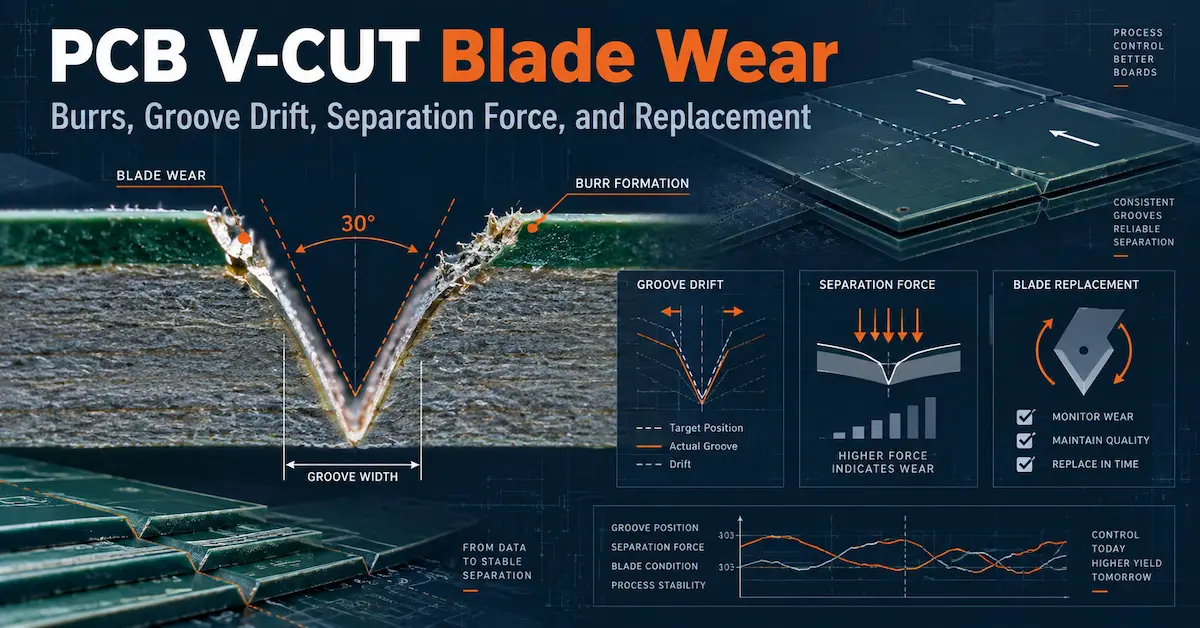
L'acheteur doit également se renseigner sur le suivi de l'usure de la fraise, du faux-rond de la lame, du support du panneau et du réglage du guide. Un opérateur peut initialement produire un panneau propre, mais une dérive peut apparaître après une découpe prolongée. L'article technique de CHIKIN sur l'usure des lames de découpe en V pour circuits imprimés et la dérive des rainures explique pourquoi les bavures et les variations de la force de séparation doivent inciter à une analyse du processus plutôt qu'à un remplacement automatique de la lame.
Le jeu des composants n'est pas une valeur universelle.
Pour une carte assemblée, la distance de sécurité entre une ligne de rainurage en V et un condensateur MLCC, un connecteur, un transformateur ou une soudure dépend de l'assemblage, du support mécanique, du matériau et de la méthode de séparation. Il est déconseillé de publier une valeur de dégagement sans explication comme norme industrielle universelle. Il est préférable de demander aux équipes de conception et de qualité d'identifier les zones sensibles et de valider la méthode proposée sur une carte équipée. Si le panneau nécessite une flexion importante à proximité de composants fragiles, un procédé de séparation différent pourrait s'avérer plus judicieux.
Qualité de la production : les problèmes potentiels et comment les diagnostiquer
Le choix des équipements doit inclure un plan de gestion des défauts. Le tableau ci-dessous distingue les symptômes de leurs causes possibles ; aucun symptôme isolé ne prouve qu’une pièce est défectueuse.
| Problème observé | Contributeurs potentiels | Premiers contrôles |
|---|---|---|
| Profondeur irrégulière de la rainure en V | Variation d'épaisseur du panneau, position de la lame, support, contamination du dispositif de fixation | Mesurer les profondeurs supérieure et inférieure, l'épaisseur du panneau et l'alignement de l'outil |
| Bavures ou effilochage de la fibre de verre | Lame usée, alimentation inadaptée, caractéristiques du matériau, défaut d'alignement | Comparer l'état des lames, les paramètres de processus et des échantillons du même matériau. |
| Force de séparation élevée | Excès de matière résiduelle, mauvaise régularité des rainures, méthode de séparation incorrecte | Mesurer la tendance restante des forces Web et documentaires |
| Ébréchures sur les bords ou fissures dans le stratifié | Mouvement du panneau, mauvais état de l'outil de coupe, déviation excessive | Inspecter les échantillons de support et de bord à fort grossissement |
| Dommages intermittents à la carte | Variabilité du chargement, panneaux déformés, changements d'équipements ou de pratiques de travail posté | Comparer les lots, les opérateurs et les réglages de la machine |
| Contraintes des joints de soudure ou des composants en céramique | Courbure de la carte, support insuffisant, composants trop proches de la rainure | Examiner les panneaux d'essai remplis et évaluer les solutions de dépanelage alternatives |
| Rendement faible malgré la présence de nombreux outils de coupe | Goulot d'étranglement au chargement, ajustements fréquents, bourrages ou retard d'inspection | Chronométrez le cycle complet du panneau accepté, et pas seulement le mouvement de la machine. |
Séparez les éléments de preuve en trois catégories : état de la machine , conception/matériau du panneau et processus de manipulation . Cela évite à l’équipe de maintenance de remplacer inutilement les lames alors que la véritable cause est une déformation du panneau ou un outillage insuffisant. L’assistance du fournisseur s’en trouve également améliorée : photos, schémas des panneaux, réglages de la machine et répartition des défauts sont bien plus exploitables qu’une simple réclamation concernant une « mauvaise découpe ».
Débit, équilibrage de la ligne et coût par carte acceptée
Une machine de découpe en V automatique doit être évaluée au sein de la ligne de production, et non de manière isolée. Pour une estimation de planification simplifiée :
Nombre brut de panneaux par heure = 3 600 ÷ temps de cycle complet en secondes.
Nombre de bons panneaux par heure = nombre brut de panneaux/heure × disponibilité opérationnelle × rendement du premier passage.
Par exemple, un cycle hypothétique de 30 secondes permet de traiter 120 panneaux bruts par heure. Avec une disponibilité opérationnelle de 85 % et un rendement de première passe de 99 %, on obtient environ 101 panneaux acceptés par heure . Ces chiffres ne sont qu'un exemple de calcul de capacité ; ils ne constituent en aucun cas des allégations de CHIKIN concernant ses produits .
Le cycle doit inclure le chargement, l'alignement, la découpe ou la séparation, l'évacuation et les contrôles immédiats requis. Pour une ligne à plusieurs fraises parallèles, enregistrez le temps d'outil séparément du temps de poste complet. Pour une usine EMS, mesurez également le temps de changement de série : une machine performante sur une longue série répétitive peut être moins performante sur une courte série nécessitant des réglages fréquents des guides ou des dispositifs de fixation.
Évaluez le coût par carte de qualité plutôt que le seul prix de l'équipement. Un modèle comptable applicable est le suivant :
Coût par panneau accepté = (coût de l'équipement alloué + main-d'œuvre + outils de coupe/consommables + maintenance + énergie + retouches + coût des temps d'arrêt) ÷ panneaux acceptés.
La méthode comptable exacte peut varier. L'essentiel est d'inclure les pertes dues aux défauts et les temps d'arrêt au même titre que les dépenses d'investissement, car la machine la moins chère figurant sur le devis n'est pas toujours la solution de production la plus économique.
Que doit contenir un devis pour une machine V-CUT ?
Une demande de devis (RFQ) claire permet au fabricant d'équipements de recommander une machine adaptée à une application réelle et limite les questions complémentaires. Joignez un schéma de panneau ou des données Gerber/ODB++ lorsque votre entreprise le permet, et indiquez clairement que les fichiers confidentiels sont des informations de conception contrôlées.
| Champ de demande de devis | Exemple d'informations à fournir |
|---|---|
| Opération requise | Création de rainures en V sur panneaux nus / Dépanelage de PCBA pré-rainurés / nécessite des précisions |
| Matériau du panneau | FR-4, FR-4 multicouche, MCPCB ou autre empilement défini |
| Dimensions du panneau | Longueur, largeur, épaisseur, limites de planéité et nombre de panneaux |
| Détails du sillon | Nombre de lignes, direction, exigence de notation en haut/en bas, référence géométrique ou de dessin |
| État de l'Assemblée | Panneau nu, circuit imprimé partiellement assemblé ou circuit imprimé entièrement équipé |
| Caractéristiques de risque | Condensateurs MLCC sensibles, connecteurs, cuivre près du bord, composants hauts |
| Volume de production | Panneaux par équipe, équipes par jour, volumes de pointe, nombre de références |
| Méthode de production | Chargement manuel autonome, semi-automatique ou intégration en ligne |
| Objectifs de qualité | Méthode d'inspection des rainures/arêtes convenue, limites de défauts acceptables |
| Conditions des plantes | Tension/fréquence, air comprimé, extraction, protection contre les décharges électrostatiques, encombrement |
| exigences commerciales | Lieu de livraison, conditions d'expédition requises, date d'installation prévue |
| Demande de validation | Essai d'échantillon, vidéo/données FAT, manuels d'utilisation, proposition de pièces de rechange |
Un devis technique doit préciser la configuration proposée, les exclusions, les critères d'acceptation mesurables, les besoins des opérateurs, les hypothèses de changement de configuration et l'étendue du service après-vente. Si la machine propose des options, indiquez si elles sont incluses dans le prix de base.
Vos plans de panneaux et vos objectifs de production sont-ils prêts ?
Envoyez votre demande de devis pour machine V-CUT →Tests d'acceptation en usine : Valider le processus avant l'expédition
Une démonstration réussie et un test d'acceptation reproductible sont deux choses différentes. L'acheteur doit convenir du protocole de test d'acceptation en usine (FAT) avant la finalisation de la commande, notamment pour les produits à haute fiabilité ou les installations utilisant des cartes électroniques assemblées coûteuses.
Une séquence FAT pratique
- Vérifiez l'identité et la configuration de la machine. Notez le modèle, le numéro de la fraise, les accessoires inclus, les commandes et les paramètres approuvés.
- Vérifier les dispositifs de sécurité. Démontrer le fonctionnement de l'arrêt d'urgence, des protections, des interverrouillages pertinents, des alarmes, de la logique de redémarrage sécurisé et de la documentation électrique appropriée au pays d'installation.
- Vérifiez les échantillons de référence. Comparez les dimensions, le matériau, l'empilement et le dessin des rainures des panneaux entrants avec le plan de test approuvé.
- Lancer le traitement du premier article. Documenter la procédure de configuration, l'alignement, la position de la lame, la qualité de la rainure ou de la séparation et les résultats des mesures initiales.
- Répétez l'opération sur un lot représentatif. Testez suffisamment de panneaux consécutifs pour observer la dérive, les erreurs de manipulation et le flux réel, plutôt qu'un seul panneau réussi.
- Contrôler la qualité. Utiliser les critères de contrôle convenus pour la géométrie des rainures, les bords, les bavures, les fissures, les débris et l'état de la carte câblée ; ajouter les contrôles électriques ou fonctionnels pertinents le cas échéant.
- Documentez le cycle réel. Incluez le chargement et le déchargement par l'opérateur, les mouvements de la machine, les interruptions et tout contrôle qualité immédiat requis.
- Effectuez un changement de format si nécessaire. Répétez l'opération sur une deuxième famille de panneaux lorsque la machine est destinée à une production à forte mixité.
- Documents de transfert. Vérifier les instructions d'utilisation, la liste des pièces de rechange, le plan de maintenance, la sauvegarde des paramètres, l'étendue de la garantie et la procédure de contact avec le service après-vente.
Les seuils de réussite/échec des tests d'acceptation en usine (FAT) doivent être définis à l'avance et liés à la conception du panneau et aux exigences de qualité du client. Une déclaration générale du fournisseur concernant la « haute précision » ne remplace pas les données de réception mesurées. La mise en service ou les tests de réception sur site (SAT) doivent traiter séparément des interfaces de l'installation, du fonctionnement local et des compétences de l'opérateur.
Pour vous aider à choisir parmi différentes méthodes de séparation, CHIKIN publie également un comparatif des méthodes de dépanelage de circuits imprimés . Consultez ce comparatif dès le début, avant d'investir dans la validation d'un équipement de découpe en V pour une géométrie plus adaptée au fraisage ou à la découpe laser.
Maintenance, consommables et fiabilité à long terme
Les performances de la fraise en V évoluent avec l'usage. Les arêtes de coupe s'usent, la résine et la poussière s'accumulent, les surfaces de guidage peuvent se contaminer et les fixations peuvent perdre en stabilité. Un plan de maintenance préventive doit donc associer un calendrier d'entretien périodique à des indicateurs de qualité des cartes.
Un rapport d'utilisation utile comprend la référence de la lame, la date d'installation, le matériau traité, la longueur de coupe cumulée ou le nombre de panneaux traités, les observations lors de l'inspection des rainures et des bords, les modifications de réglage et la raison de chaque remplacement. La durée de vie de la lame ne peut être précisément estimée par un seul chiffre, car elle varie en fonction du matériau, de la profondeur des rainures, de la composition de la production et des conditions d'utilisation.
Lors de l'achat d'outillage de remplacement, veuillez fournir le plan de l'outil d'origine, le diamètre, le diamètre d'alésage, l'angle de la lame ou le format de la denture, le matériau, la vitesse de la machine et les spécifications attendues de la rainure ou du bord. CHIKIN propose une lame de scie V-CUT dédiée aux circuits imprimés , mais il est impératif de vérifier la compatibilité dimensionnelle et avec la machine avant de considérer une lame comme interchangeable.
L'accessibilité pour la maintenance est aussi importante que la fréquence des interventions. Demandez aux techniciens de vous montrer comment nettoyer les débris, accéder aux outils, remplacer une lame en toute sécurité, rétablir l'alignement et vérifier la conformité du premier panneau après l'intervention. Si cette procédure de remise en état est lente ou difficile à reproduire, le gain de productivité apparent d'une machine plus complexe risque de s'amenuiser.
Évaluation des fournisseurs : Qu’est-ce qui rend crédible une proposition de machine V-CUT ?
Un fournisseur d'équipement crédible doit aborder l'ensemble du processus de fabrication, et non se contenter d'envoyer une photo et un prix. Demandez un descriptif écrit précisant si le système crée des rainures, sépare des entailles existantes, ou effectue les deux opérations dans certaines conditions. Examinez ensuite la compatibilité avec les panneaux, les commandes, les protections, les résultats des tests d'échantillons, les pièces de rechange et le support contractuel.
CHIKIN CNC se présente comme un concepteur et fabricant d'équipements d'automatisation pour circuits imprimés basé à Shenzhen, fort d'une solide expérience en R&D et d'un service client irréprochable . Son catalogue comprend des solutions de perçage/fraisage, de découpe en V et des équipements connexes. Autant de raisons de solliciter une étude technique, mais chaque modèle nécessite une fiche technique validée et un accord de réception.
Comparez attentivement les documents de garantie et de service. Les bannières générales des sites web et les pages produits individuelles peuvent présenter des durées ou des niveaux de support différents. Notez précisément la durée de la garantie, les exclusions, la logistique des pièces détachées, les modalités d'assistance à distance, les formations prévues et les canaux de contact dans le devis ou le contrat. Une promesse marketing attrayante ne saurait remplacer les conditions spécifiques à la machine, telles que définies dans le contrat.
Un processus d'approbation des acheteurs efficace
- Ingénierie : approuver la compatibilité du processus et de la disposition des cartes.
- Qualité : approuver l’inspection des échantillons, l’évaluation des risques et les critères d’acceptation.
- Production : approuver la capacité, le personnel, les changements de production et le flux physique des matériaux.
- Maintenance/EHS : approuver l'accès, les services publics, les commandes et la facilité d'entretien.
- Achats/Finances : approuver le coût total rendu, les conditions de soutien et les livrables mesurables.
Cet examen interfonctionnel est particulièrement important lorsque l'équipement est installé en aval de l'assemblage SMT, où les cartes endommagées peuvent déjà contenir une valeur substantielle en termes de composants et de main-d'œuvre.
Rendez la comparaison des fournisseurs mesurable.
Découvrez les équipements CHIKIN pour circuits imprimés →Questions fréquentes sur les machines V-CUT
1. Une machine V-CUT est-elle la même chose qu'un séparateur de PCB ?
Pas toujours. Une machine à découper en V peut désigner un système de rainurage en V ou un séparateur fonctionnant sur des panneaux déjà rainurés. Veuillez vérifier le fonctionnement par écrit et tester un panneau représentatif avant de commander.
2. Une machine V-CUT peut-elle découper des PCB après l'assemblage SMT ?
Certaines configurations de dépanelage sont conçues pour des panneaux de circuits imprimés pré-rainurés et assemblés. Leur compatibilité dépend du mécanisme, du support, du dégagement de l'outil, des composants environnants et de la sensibilité de l'assemblage. Il est impératif de ne pas considérer toutes les machines à rainurer comme sûres pour les cartes équipées de composants.
3. Une machine à huit lames est-elle huit fois plus rapide qu'une machine à une seule lame ?
Aucun ratio de ce type ne peut être présumé. Le cycle complet dépend de la géométrie du panneau, de l'utilisation de la fraise, de l'alimentation, du repositionnement, du contrôle et des temps d'arrêt. Comparez le nombre de panneaux acceptés par heure pour une même tâche.
4. Un procédé de découpe en V peut-il traiter des PCB en aluminium ou des PCB à noyau métallique ?
C’est possible, mais la compatibilité dépend de la configuration complète du substrat, des propriétés du matériau, de la conception de l’outil, de la géométrie de la rainure et de l’approbation du fabricant. Il est recommandé de demander des essais spécifiques au matériau plutôt que d’appliquer automatiquement les paramètres FR-4.
5. Quelle est l'épaisseur résiduelle de la bande lors du rainurage en V des PCB ?
Il s'agit du matériau restant entre les rainures opposées, ou entre la rainure et la surface opposée dans le cas d'un motif simple face. Il influe sur la résistance du panneau et, par conséquent, sur la force de séparation. La valeur optimale dépend de la conception du produit et du procédé approuvé.
6. Pourquoi les cartes se fissurent-elles ou s'ébrèchent-elles lors de la séparation par découpe en V ?
Les causes probables incluent une flexion excessive, des rainures irrégulières, une épaisseur résiduelle inadaptée, un outillage usé ou mal aligné, un support de panneau insuffisant et des variations de matériau. Comparez les données relatives à la machine, au panneau et à la manipulation avant de choisir une action corrective.
7. Quelle est la meilleure solution : le dépanelage en V, le fraisage ou la séparation au laser ?
Pour des lignes pré-rainurées droites et accessibles, la séparation contrôlée par découpe en V peut s'avérer efficace. Le fraisage est plus flexible pour les contours et les languettes complexes. Le laser peut convenir à certaines applications délicates ou nécessitant des détails fins, après validation spécifique au matériau et planification de l'extraction. Il n'existe pas de solution universellement préférable.
8. Quels documents dois-je envoyer à un fournisseur de machines V-CUT ?
Veuillez envoyer le schéma du circuit imprimé/panneau, son épaisseur, la composition des matériaux, le tracé des lignes de rainurage, des photos des composants à proximité, l'étape de fabrication prévue, les volumes attendus, le tracé de la ligne de production, les conditions d'alimentation et les exigences de qualité. Joignez les fichiers de conception contrôlés lorsque cela est autorisé.
9. Que doit inclure un test d'acceptation en usine ?
Au minimum : démonstration du procédé sur un matériau approuvé, contrôles de la machine et de la sécurité, inspection du premier article, répétabilité sur un lot défini, mesure réelle du temps de cycle, changement de production le cas échéant et documentation des résultats d’acceptation.
10. Comment les acheteurs doivent-ils comparer les devis des machines V-CUT ?
Comparez le périmètre des travaux confirmé, l'outillage fourni, la compatibilité des panneaux, la capacité de production de cartes conformes démontrée, l'intégration à la ligne de production, la garantie, les pièces détachées, la maintenance, les tests d'échantillons et le coût total de possession. Un prix machine plus bas n'est pas forcément synonyme de meilleure valeur de production.
Conclusion
Le choix d'une machine de découpe en V adaptée repose avant tout sur une définition précise du processus : la réalisation de rainures en V dans des panneaux rigides diffère de la séparation de cartes assemblées le long de rainures existantes. Les acheteurs doivent adapter la configuration des outils de coupe et le niveau d'automatisation à la géométrie réelle des panneaux, à la sensibilité des composants, au débit souhaité et à la capacité de maintenance, et non se fier uniquement au nombre d'outils annoncé. L'utilisation d'échantillons représentatifs, d'un cahier des charges documenté et de critères de test en usine (FAT) validés permet de transformer une machine prometteuse en un outil de production maîtrisé.
Pour une revue de configuration, partagez vos schémas de PCB, le matériau, l'épaisseur, la conception des lignes de marquage et la sortie cible via le canal de demande d'équipement de CHIKIN.
Planifiez une station de découpe ou de séparation de circuits imprimés plus fiable.
Discutez de votre projet de machine à découper en V →