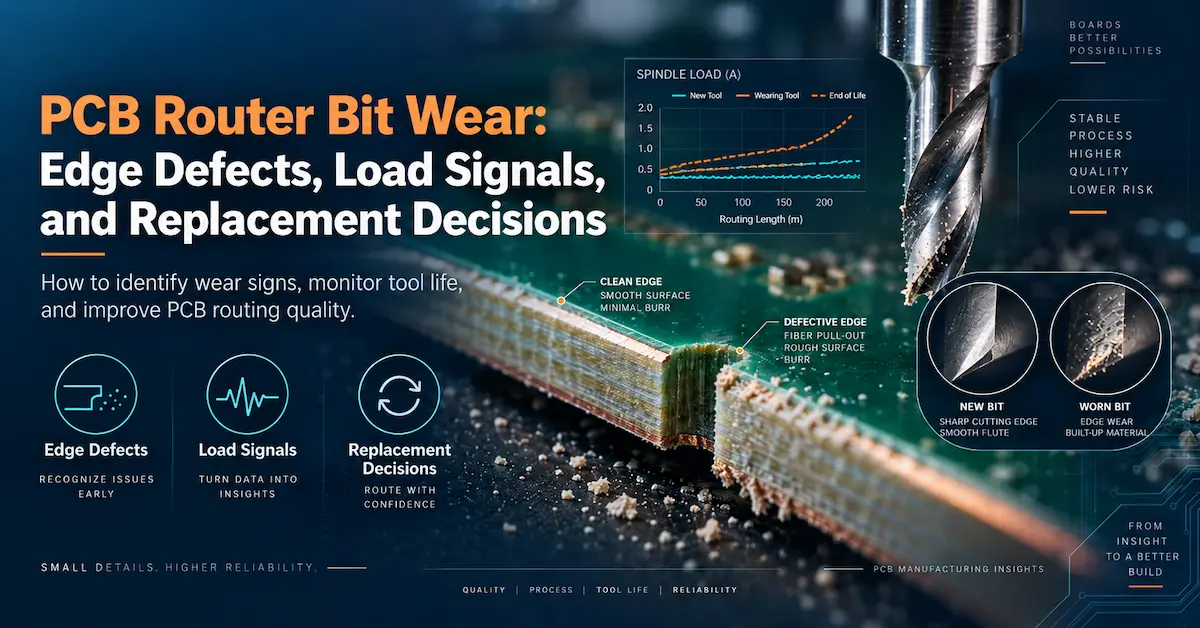
انتخاب متههای روتر CNC PCB یک تصمیم تولیدی است که مستقیماً بر کیفیت لبه برد، ثبات ابعادی، استفاده از دستگاه و هزینه ابزار تأثیر میگذارد. برشی که با استاندارد FR4 عملکرد قابل اعتمادی دارد، ممکن است برای پردازش PCB با هسته آلومینیومی، شیارهای داخلی باریک یا ساختارهای نازک و انعطافپذیر و صلب مناسب نباشد.
بهترین مته فرز PCB، مته ای است که هندسه برش، قطر، طول برش، جنس ابزار و رابط ساقه آن برای برد واقعی و دستگاه CNC تایید شده باشد. هیچ ابزار فرز جهانی وجود ندارد که نتایج بهینه را روی هر ماده PCB ارائه دهد.
برای کارخانههای ساخت برد مدار چاپی، مهندسان فرآیند و مدیران خرید صنعتی، فرآیند انتخاب عملی با سه سوال آغاز میشود: چه مادهای قرار است ماشینکاری شود؟ چه الزامات هندسی و کیفی باید محقق شود؟ و آیا دستگاه میتواند ابزار انتخاب شده را در شرایط برش پایدار نگه داشته و هدایت کند؟
این راهنما توضیح میدهد که چگونه به این سؤالات پاسخ دهید، انواع ابزار را مقایسه کنید، ابزارهای برش کاندید را اعتبارسنجی کنید و یک درخواست خرید از نظر فنی کامل تهیه کنید.
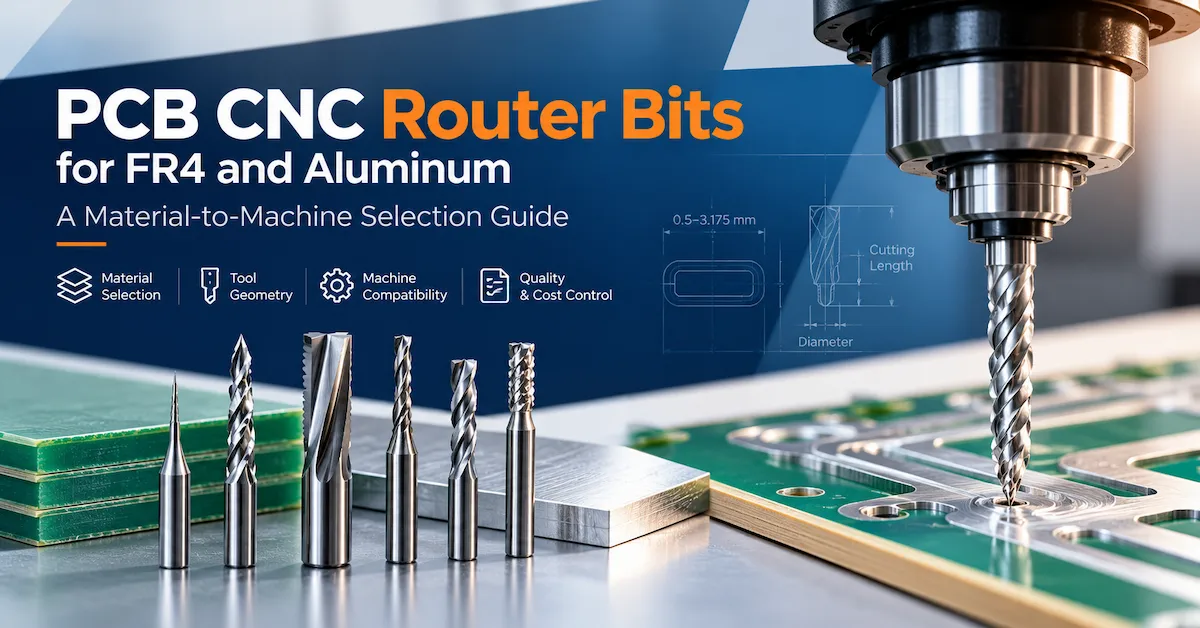
۱. بیتهای روتر CNC PCB چیستند؟
بیتهای روتر سیانسی PCB ابزارهای برش چرخشی دقیقی هستند که برای ماشینکاری خطوط بیرونی برد مدار چاپی، شیارها، دهانههای داخلی و سایر ویژگیهای مکانیکی استفاده میشوند. آنها مواد را در امتداد یک مسیر برنامهریزیشده حذف میکنند در حالی که سیستم سیانسی حرکت ابزار را کنترل میکند.
کاربردهای رایج عبارتند از:
مسیریابی پروفیلهای PCB خارجی و خطوط بیرونی پنل.
تولید اسلاتهای بدون آبکاری و برشهای مکانیکی.
ماشینکاری تخته با اشکال نامنظم.
پردازش ساختارهای PCB چند لایه و هسته فلزی منتخب.
جدا کردن پنلهای PCB مناسب با استفاده از مسیریابی مکانیکی.
متههای روتر PCB صنعتی معمولاً از کاربید تنگستن جامد استفاده میکنند زیرا لمینتهای تقویتشده با الیاف شیشه ساینده هستند و به سختی بسیار بالایی نیاز دارند.
با این حال، مته فرز را نمیتوان با متههای معمولی PCB جایگزین کرد.
یک مته در درجه اول از طریق برش محوری سوراخ ایجاد میکند. مته فرز برای برداشتن مواد در حین حرکت جانبی طراحی شده است. تفاوت در هندسه، نیروهای برش و طراحی ابزار، این تمایز را برای انتخاب اسپیندل و ایمنی فرآیند مهم میکند.
تولیدکنندگانی که هر دو عملیات را برنامهریزی میکنند، باید تجهیزات طراحیشده برای سوراخکاری و فرزکاری برد مدار چاپی را بررسی کنند، نه اینکه فرض کنند یک دستگاه فقط سوراخکاری از هر عملیات فرزکاری پشتیبانی میکند.
۲. چه کسی به انتخاب بیت روتر PCB صنعتی نیاز دارد؟
انتخاب ابزار بیشترین اهمیت را برای تولیدکنندگان PCB دارد که برنامههای مسیریابی مکرر را اجرا میکنند، جایی که ثبات ابعادی و هزینه تولید باید قابل پیشبینی باشد.
| خریدار یا درخواست | نیاز اولیه | اولویت انتخاب |
|---|---|---|
| کارخانه ساخت برد مدار چاپی سفت و سخت | خطوط و شیارهای تکرارپذیر | هندسه کاربید، کیفیت لبه، کنترل ابعادی |
| سازنده برد مدار چاپی چند لایه | ماشینکاری قابل اعتماد در نزدیکی سازههای حساس | قطر برش، ارتعاش، تکیهگاه تخته |
| تولید کننده برد مدار چاپی آلومینیومی | برش کنترلشده در مواد با هسته فلزی | هندسه فلزات غیر آهنی، تخلیه براده، بار برش |
| کارگاه نمونه اولیه PCB | تغییرات مکرر محصول | تطبیقپذیری ابزار، راهاندازی سریع، قطرهای قابل دسترس |
| کارخانه تولید برد مدار چاپی با حجم بالا | خروجی تکرارپذیر در شیفتهای تولید | ثبات ابزار، پنجره فرآیند واجد شرایط |
| مدیر تدارکات تجهیزات | ابزارآلات قابل اعتماد و سازگاری با دستگاه | مشخصات، اعتبارسنجی نمونه، مستندات تأمینکننده |
هر کاربردی از مسیریابی مکانیکی سود نمیبرد.
مدارهای انعطافپذیر بسیار ظریف، اجزای نزدیک به هم، اجزای نازک بدون تکیهگاه یا محدودیتهای تنش غیرمعمول ممکن است به فرآیندهای جایگزین نیاز داشته باشند. پردازش لیزر UV یا سایر روشهای جداسازی تخصصی باید زمانی ارزیابی شوند که برش مکانیکی معمولی نتواند معیارهای پذیرش را برآورده کند.
۳. نحوه انتخاب بیتهای روتر CNC PCB برای مواد مختلف
قبل از مقایسه قیمتهای کاتر، باید سازگاری مواد اولیه مشخص شود.
تختههای FR4، تختههای با هسته فلزی و سازههای صلب-خمشی از نظر سایندگی، سفتی، تشکیل تراشه و پاسخ به نیروهای مکانیکی با هم تفاوت دارند.
لمینتهای تقویتشده با الیاف FR4 و شیشه
FR4 حاوی تقویتکننده شیشه بافتهشده در یک سیستم رزین اپوکسی است.
در طول مسیردهی، ابزار برش بارها با الیاف شیشه و رزین برخورد میکند. این امر باعث سایش میشود و در صورت عدم تطابق مناسب فرآیند، میتواند به شکستن الیاف، لبههای ناهموار یا تغییر ابعادی منجر شود.
برشدهندههای کاربیدی جامد با هندسههایی که برای لمینتهای تقویتشده با شیشه طراحی شدهاند، گزینههای رایجی هستند.
هندسههای روتر برش الماسی یا برش متقاطع برای خطوط و شیارهای معمول FR4 ارزش ارزیابی دارند. ویژگیهای برش چندگانه آنها میتواند درگیری برش را توزیع کند، اما بهترین نتیجه به طراحی و فرآیند خاص ابزار بستگی دارد.
مهم: برش الماسی، هندسه برش را توصیف میکند. این به طور خودکار به این معنی نیست که ابزار از الماس پلی کریستالی ساخته شده یا دارای پوشش الماس است.
بردهای مدار چاپی با هسته آلومینیومی و هسته فلزی
بردهای مدار چاپی با هسته آلومینیومی چالش برش متفاوتی ایجاد میکنند.
لایه فلزی میتواند برادههای انعطافپذیر، نیروهای برشی بالاتر و چسبندگی مواد به لبههای برش نامناسب ایجاد کند. یک ابزار برش بهینه شده برای سایش FR4 به طور خودکار برای آلومینیوم مناسب نیست.
یک فرز انگشتی کاربیدی غیرآهنی توصیه شده توسط سازنده با هندسه شیار و فاصله براده مناسب را در نظر بگیرید.
ضخامت آلومینیوم، لایههای دیالکتریک اطراف، مس در معرض دید، بارگذاری ابزار و خطر تشکیل پلیسه را ارزیابی کنید.
برای بردهای با هسته فلزی، هرگز فرز روتر را صرفاً بر اساس ضخامت PCB انتخاب نکنید . ترکیب کل پشته نیز به همان اندازه مهم است.
ساختارهای PCB سفت و سخت و نازک
تختههای سخت-انعطافپذیر، موادی با سختی و رفتار برشی متفاوت را ترکیب میکنند.
ممکن است در برخی از مقاطع صلب، فرزکاری مکانیکی مناسب باشد، اما نواحی انعطافپذیر میتوانند تحت فشار برش تغییر شکل دهند.
تکیهگاه فیکسچر، هندسه ابزار، جهت برش و کیفیت فرآیند اهمیت ویژهای پیدا میکنند.
در مواردی که برش مکانیکی باعث حرکت یا آسیب غیرقابل قبول شود، فرآیند غیر تماسی ممکن است مناسبتر باشد.
ماتریس انتخاب ماده به ابزار
| مواد PCB | جهت ابزار کاندید | ریسک پردازش اصلی | اعتبارسنجی توصیه شده |
|---|---|---|---|
| استاندارد FR4 | روتر مخصوص برش الماس یا لمینت از جنس کاربید جامد | شکست الیاف شیشه | بازرسی لبه و اندازهگیری ابعادی |
| چند لایه ضخیم FR4 | ابزار کاربیدی سفت و سخت با طول برش مناسب | انحراف، گرما، آسیب لبه | نمونه روتینگ با ضخامت کامل |
| PCB با هسته آلومینیومی | هندسه برش کاربید غیر آهنی | برادههای فلزی و چسبندگی تراشه | بازرسی تیغه و بررسی بار اسپیندل |
| تخته کامپوزیت غنی از مس | ابزاری که برای پشته کامل مواد واجد شرایط است | لکه یا لایه لایه شدن مس | ارزیابی برش متقاطع مواد |
| PCB نازک و انعطاف پذیر | کاتر کوچک و مخصوص کاربرد | لبههای خمشونده و بدون تکیهگاه | آزمایش فیکسچر و تغییر شکل |
| اسلاتهای داخلی دقیق | قطر ابزار با هندسه شیار مطابقت دارد | اسلاتهای بزرگ و تداخل گوشهها | اندازهگیری عرض شیار و گوشه |
اینها دستورالعملهای ابزارسازی پیشنهادی هستند، نه مشخصات تضمینشده. تأیید نهایی مستلزم نتایج واقعی ماشینکاری است.
۴. انواع مته روتر PCB: کدام هندسه برش را باید انتخاب کنید؟
هندسه برش بر تشکیل براده، مقاومت برشی، پرداخت لبه و مناسب بودن برای یک ماده خاص تأثیر میگذارد.
کاتالوگهای حرفهای ابزارهای PCB، طرحهای برش الماسه، ابزارهای برادهشکن، برشدهندههای تک شیاره، فرزهای انتهایی دو شیاره و برشدهندههای پرداختکاری تخصصی را از هم متمایز میکنند.
مقایسه هندسه بیت روتر
| نوع ابزار | مشخصه اصلی | کاربرد بالقوه | ملاحظات انتخاب |
|---|---|---|---|
| روتر کاربیدی برش الماس | چندین ویژگی برش متقاطع | FR4، لمینتهای تقویتشده با شیشه | ارزیابی وضعیت فیبر و تخلیه گرد و غبار |
| مته روتر براده شکن | لبههای برش منقطع یا تخصصی | فرآیندهای انتخاب شده برای روکش کاری لمینت | حذف براده و لبه پرداخت شده را تأیید کنید |
| فرز انگشتی تک شیاره | فضای تراشه بزرگ | برخی از عملیات آلومینیوم و غیرآهنی | بررسی پرداخت سطح و پایداری برش |
| فرز انگشتی دو شیاره | دو لبه برش پیوسته | کانتورینگ دقیق و فلزات انتخاب شده | بار تراشه و مواد را مطابقت دهید |
| ابزار پرداخت چند شیاره | لبههای برش اضافی | کاربردهای منتخب پرداختکاری | بررسی فضای خالی تراشه موجود |
| ابزار روکشدار با الماس یا PCD | فناوری برش مقاوم در برابر سایش | برخی از فرآیندهای تولید با سایش بالا | هزینه، هندسه و عمر مفید اثباتشدهی کاربرد را ارزیابی کنید |
یک فرز دو شیاره به طور کلی برتر از یک فرز PCB برش الماسه نیست.
برای مثال، یک برد با هسته آلومینیومی ممکن است از استراتژی متفاوتی برای حذف براده نسبت به FR4 ساینده بهرهمند شود. حتی دو برشدهنده با قطر یکسان میتوانند به دلیل هندسه پیشرفته برش خود، رفتار متفاوتی داشته باشند.
مقایسه صحیح شامل پذیرش تخته تمامشده است، نه صرفاً تعداد فلوتها.
5. مشخصات فنی که قبل از سفارش بیتهای روتر CNC PCB باید تأیید شوند
یک درخواست ابزار صنعتی باید چیزی بیش از قطر ابزار برش را توصیف کند.
چک لیست مشخصات بیت روتر PCB
| مشخصات | چه چیزی را تأیید کنیم | چرا مهم است؟ |
|---|---|---|
| قطر برش | قطر اسمی و تلرانس واقعی | عرض شیار و هندسه داخلی قابل دستیابی را کنترل میکند |
| طول برش | طول موثر لبههای برش | تعیین میزان درگیری ضخامت مواد |
| قطر ساقه | اندازه و تلرانس دقیق ساق پا | باید با کلت یا نگهدارنده تایید شده مطابقت داشته باشد |
| طول کلی | طول کل برش | بر فاصله ابزار و سازگاری خشاب تأثیر میگذارد |
| هندسه فلوت | تراش الماس، تک فلوت، دو فلوت، مخصوص | بر رفتار برش تأثیر میگذارد |
| جنس ابزار | کاربید جامد یا سایر مواد مشخص شده | بر سختی و عملکرد سایش تأثیر میگذارد |
| پوشش | بدون پوشش، با پوشش الماس یا سایر پرداختهای قابل اجرا | باید با مواد واقعی مطابقت داشته باشد |
| جهت چرخش | اسپیندل مورد نیاز و جهت برش | از برش نادرست جلوگیری میکند |
| حداکثر دور موتور مجاز | محدودیت عملیاتی تأمینکننده ابزار | شرایط عملیاتی ایمن را پشتیبانی میکند |
| نیاز به خروج از خط | انحراف مجاز ابزار و نگهدارنده مونتاژ شده | بر قطر برش مؤثر تأثیر میگذارد |
| شناسایی | کد تولیدکننده و سری تولید | پشتیبانی از خرید و ردیابی کیفیت |
قطر چگونه بر عرض شیار تأثیر میگذارد؟
یک کاتر باید از نظر فیزیکی با قطعهای که قرار است ماشینکاری شود، متناسب باشد.
برای یک شیار مستقیم که در یک مسیر خط مرکزی ایجاد میشود، عرض برش اسمی تقریباً برابر با قطر ابزار است. نتایج واقعی همچنین به میزان انحراف، میزان سایش ابزار، حرکت دستگاه و تنظیمات فرآیند بستگی دارد.
برای یک گوشه داخلی ۹۰ درجه، یک ابزار برش استوانهای نیز شعاع گوشه داخلی ایجاد میکند. یک ابزار برش اسمی ۱.۰ میلیمتری نمیتواند با استفاده از فرزکاری مکانیکی معمولی، یک گوشه داخلی کاملاً تیز ایجاد کند.
بنابراین، قطر ابزار باید از روی نقشه مکانیکی واقعی انتخاب شود، نه از روی توصیههای کلی کاتالوگ.
چرا طول برش اهمیت دارد
طول برش باید با جنس ماده و نحوهی درگیری برنامهریزیشده مطابقت داشته باشد.
یک ابزار بیش از حد بلند و در معرض دید، ممکن است به خصوص در قطرهای کوچک، استحکام کمتری نسبت به حد لازم داشته باشد.
با این حال، یک ابزار برش خیلی کوتاه ممکن است مواد ماشینکاری نشده را باقی بگذارد یا تماس نامناسبی در خارج از بخش برش ایجاد کند.
طول برش مفید، ضخامت تخته، فاصلهی بین گیرهها، برآمدگی ابزار و مسیرهای برش برنامهریزیشده را مقایسه کنید.
۶. سرعت اسپیندل، نرخ پیشروی و هندسه ابزار چگونه با هم کار میکنند؟
انتخاب بیت صحیح تنها بخشی از فرآیند مسیریابی قابل اعتماد PCB است.
سرعت اسپیندل، نرخ پیشروی برنامهریزیشده، درگیری ابزار، عمق برش و تکیهگاه تخته، بر نحوه تعامل ابزار برش با ماده تأثیر میگذارند.
برای یک برش شیاردار معمولی، یک رابطه ساده شده برای پیشروی به صورت زیر است:
نرخ پیشروی (میلیمتر در دقیقه) = سرعت اسپیندل (RPM) × تعداد شیارها × پیشروی در هر دندانه (میلیمتر در هر دندانه)
این رابطه به مهندسان کمک میکند تا تعامل بین سرعت چرخش و بار براده را درک کنند.
با این حال، نباید به صورت مکانیکی روی هر فرز الماسی یا فرز تیغهای اعمال شود، جایی که آرایش لبه برش با فرز انگشتی معمولی متفاوت است.
برای تنظیمات تولید:
محدوده عملیاتی توصیه شده توسط سازنده ابزار برش را بدست آورید.
محدودیتهای اسپیندل فرزکاری و نگهدارنده را تأیید کنید.
از مواد واقعی و میزان برش برای ایجاد تنظیمات آزمایشی استفاده کنید.
لبههای پرداختشده، شیارها و نتایج ابعادی را بررسی کنید.
قبل از افزایش خروجی تولید، یک بازه عملیاتی پایدار را تصویب کنید.
دستگاهی که برای ۶۰،۰۰۰ دور در دقیقه رتبهبندی شده است، به این معنی نیست که هر بیت روتر باید با سرعت ۶۰،۰۰۰ دور در دقیقه کار کند.
سرعت مناسب باید با توجه به محدودیتهای ابزار، جنس، قطر، بارگذاری و پیکربندی دستگاه اعتبارسنجی شود.
۷. چگونه قبل از تولید انبوه، بیتهای روتر PCB را بررسی کنیم
اگر ابزار نتایج ناپایداری تولید کند، قیمت واحد پایین، ارزش محدودی خواهد داشت.
به جای تأیید برشدهندهها صرفاً از روی مشخصات کاتالوگ، کارخانههای تولید برد مدار چاپی باید از یک رویه تأیید صلاحیت ماشینکاری مستند استفاده کنند.
مرحله ۱: الزامات برنامه را مسدود کنید
یک برد مدار چاپی نمونه که شامل مرتبطترین چالشهای تولیدی باشد را انتخاب کنید.
ساختار مواد، ضخامت، پیکربندی مس، حداقل عرض شیار، ابعاد کلی، پرداخت لبه مورد نیاز و حجم تولید را ثبت کنید.
مرحله ۲: سازگاری فیزیکی را تأیید کنید
تأیید کنید که ساقه ابزار با نگهدارنده تأیید شده مطابقت دارد و طول نمایان آن، فضای کافی را فراهم میکند.
قبل از نصب، وضعیت کاتر و نگهدارنده را بررسی کنید.
فرض نکنید که تمام ابزارهایی که قطر برش یکسانی دارند، ابعاد ساقه یکسانی دارند.
مرحله ۳: یک تست کنترلشده آماده کنید
از یک نمونه برد، برنامه مسیردهی، فیکسچر و سیستم مکش گرد و غبار مشخص استفاده کنید.
با شرایط برش محافظهکارانه و مورد تایید سازنده شروع کنید. سرعت اسپیندل، پیشروی، عمق، شناسایی ابزار و موقعیت مکانی دستگاه را ثبت کنید.
مرحله 4: بررسی اجزای تکمیل شده
عرض واقعی شیارها، خطوط تراز و ویژگیهای مهم را اندازهگیری کنید.
آسیب لبه، پلیسههای مسی، شکستگی الیاف شیشه، لایه لایه شدن و تغییر شکل را در صورت لزوم بررسی کنید.
به جای تکیه بر یک برد قابل قبول، چندین نمونه را ارزیابی کنید.
مرحله ۵: اعتبارسنجی تکرارپذیری
آزمایش را در شرایط تولید مناسب تکرار کنید.
برای تجهیزات چند اسپیندل، در نظر بگیرید که آیا سرهای مختلف هنگام استفاده از ابزارهای معادل، نتایج ثابتی ارائه میدهند یا خیر.
مرحله 6: تایید مشخصات ابزار
به محض اینکه یک کاندیدا الزامات توافقشده را برآورده کرد، مشخصات و بازه عملیاتی واجد شرایط آن را ثبت کنید.
محدودیتهای پذیرش، ترکیبات مواد تأیید شده، دفعات بازرسی و شرایطی که نیاز به ارزیابی مجدد دارند را ذکر کنید.
این، یک کالای خرید عمومی را به یک ابزار تولید کنترلشده تبدیل میکند.
۸. کنترل کیفیت و استانداردهای پذیرش PCB مربوطه
تأمینکنندگان ابزار و تولیدکنندگان تجهیزات نباید بازرسی محصول نهایی را با ادعای دقت بالای دستگاه جایگزین کنند.
مشخصات موقعیتیابی یک دستگاه با تلرانس اندازهگیری شده یک پروفیل PCB تکمیلشده متفاوت است.
برای بردهای چاپی صلب، مهندسان میتوانند به نسخههای مربوطه از IPC-A-600، پذیرش بردهای چاپی ، و IPC-6012، مشخصات صلاحیت و عملکرد برای بردهای چاپی صلب ، همراه با نقشههای مشتری و الزامات پذیرش قراردادی مراجعه کنند.
این استانداردها به جای تأیید یک برند خاص از روتر-بیت، به پذیرش و عملکرد بردهای چاپی میپردازند.
طرحهای بازرسی باید موارد زیر را در نظر بگیرند:
| بررسی کیفیت | روش بازرسی عملی | نگرانی معمول |
|---|---|---|
| طرح کلی تکمیل شده | اندازهگیری ابعادی نوری یا کالیبره شده | انحراف پروفایل |
| عرض شیار | تجهیزات اندازهگیری ابعادی مناسب | دهانههای بزرگ یا کوچک |
| لبه تخته | بازرسی بصری بزرگنمایی شده | بیرون زدگی یا خرد شدن فیبر |
| لبه مسی | بازرسی نوری | پرزها یا هادیهای آسیبدیده |
| یکپارچگی مواد | معاینه بصری یا مقطعی مناسب | لایه لایه شدن یا ترک خوردگی |
| ثبات فرآیند | اندازهگیریهای مکرر نمونه | تنوع سر به سر یا دستهای |
محدودیتهای پذیرش باید از الزامات طراحی و تولید مربوطه ناشی شوند - نه از تلرانسهای جهانی بدون پشتوانه.
۹. انتخاب دستگاه CNC چگونه بر عملکرد مته فرزکاری تأثیر میگذارد؟
حتی یک ابزار کاربیدی که به درستی مشخص شده باشد، زمانی که دستگاه، اسپیندل، فیکسچر یا فرآیند مدیریت ابزار نامناسب باشد، میتواند عملکرد ضعیفی داشته باشد.
برای کارخانههای تولید برد مدار چاپی که به دنبال سرمایهگذاری در تجهیزات هستند، CHIKIN CNC پیکربندیهای مختلف حفاری و مسیردهی را ارائه میدهد.
مقایسه ماشینهای CNC CHIKIN برای ابزارآلات روتر
| ماشین | پیکربندی منتشر شده | ملاحظات ابزارسازی | الزامات معمول خریدار |
|---|---|---|---|
| CK-02R | ۲ اسپیندل، ۶۰۰۰۰ دور در دقیقه، ۱.۸ کیلووات برای هر اسپیندل | رابط کاربری ابزارگیر و تنظیمات ثابت در سرهای مختلف را تأیید کنید | مسیریابی PCB با حجم متوسط |
| CK-04R | ۴ اسپیندل، ۶۰۰۰۰ دور در دقیقه، ۱.۸ کیلووات برای هر اسپیندل | هماهنگی در ارزیابی ابزارآلات در چندین اسپیندل | کار مکرر با پنل در حجم بالاتر |
| ۱ مته + ۱ مسیر با CCD | اسپیندلهای اختصاصی حفاری و فرزکاری، موقعیتیابی CCD | مشخصات جداگانه ابزار حفاری و مسیردهی | فرآیندهای ترکیبی با همترازی با کمک بینایی |
محدوده قطر ابزار فرزکاری منتشر شده برای دستگاه مجهز به CCD، 0.5 تا 3.175 میلیمتر است. ابعاد نگهدارنده ابزار، طول برش، هندسه پشتیبانی شده و سازگاری نهایی همچنان باید برای پیکربندی انتخاب شده تأیید شود.
CHIKIN تعویض خودکار ابزار، اندازهگیری طول ابزار، تشخیص قطر ابزار و تشخیص ابزار شکسته را از جمله ویژگیهای این پلتفرمهای تولیدمحور ذکر میکند.
چنین عملکردهایی از گردش کار کنترلشدهتری پشتیبانی میکنند، اما بهطور خودکار سایش پیشرفته را اندازهگیری نمیکنند یا کیفیت نهایی تخته را تضمین نمیکنند.
برای کارخانههایی که پیکربندیهای مختلف را مقایسه میکنند، سوال کلیدی صرفاً این نیست که چه تعداد اسپیندل در دسترس است، بلکه این است که آیا سیستم پیشنهادی میتواند ابزار واجد شرایط را نگه دارد، به حرکت درآورد، اندازهگیری کند و مدیریت کند و در عین حال خروجی مورد نیاز را برآورده کند یا خیر.
۱۰. خطرات تجاری خرید روترهای نامناسب چیست؟
ارزانترین بیتهای روتر PCB لزوماً بهترین تصمیم خرید نیستند.
یک ارزیابی معنادارتر، خروجی پذیرفته شده و هزینههای عملیاتی اضافی ایجاد شده توسط انتخاب ابزار را در نظر میگیرد.
هزینه ابزارسازی به ازای هر پنل پذیرفته شده = کل هزینه ابزارسازی روتر ÷ تعداد پنلهای پذیرفته شده
برای مثال، یک دستگاه برش ارزانتر ممکن است نیاز به تغییرات بیشتر، بازرسیهای اضافی یا دوبارهکاری داشته باشد. یک جایگزین گرانتر ممکن است وقتی تختههای قابل قبول و ثابتی تولید میکند، نتیجه بهتری ارائه دهد.
این محاسبه باید صرفهجوییهای تخمینی را از نتایج اثباتشده در طول دوره ارزیابی متمایز کند.
سایر خطرات تدارکات شامل عدم تطابق اندازه ساقه، هندسه ناهماهنگ برش بین قطعات تأمینکننده، طول برش ناکافی، بستهبندی ضعیف، عدم شناسایی قطعه و تعهدات تحویل نادرست است.
برای تصمیمات گستردهتر در مورد سرمایهگذاری در تجهیزات، راهنمای هزینه کل دستگاه فرز PCB از CHIKIN، ابزارآلات، جمعآوری گرد و غبار، نگهداری و سایر عوامل هزینه عملیاتی را پوشش میدهد.
محدودیتهای تعویض ابزار و تشخیص مداوم سایش باید جدا از انتخاب اولیه ابزار مدیریت شوند. برای آن موضوع خاص ، به راهنمای سایش و تعویض مته روتر PCB موجود مراجعه کنید.
۱۱. بیتهای روتر PCB استاندارد در مقابل بیتهای سفارشی: چه زمانی طراحی ویژه لازم است؟
برشدهندههای استاندارد اغلب زمانی مناسب هستند که جنس تخته، هندسه و شرایط عملیاتی در محدوده محصولات معتبر تأمینکننده قرار گیرند.
یک کاتر سفارشی ممکن است زمانی ارزش ارزیابی داشته باشد که یک کاربرد نیاز به طول برش غیرمعمول، دسترسی محدود به شیار، ویژگیهای خاص لبه، هندسه شیار تخصصی یا ترکیبی از موادی داشته باشد که کاترهای استاندارد نمیتوانند به طور رضایتبخشی آن را پردازش کنند.
قبل از درخواست ابزارهای مسیریابی PCB سفارشی، مشکل تولید را به صورت قابل اندازهگیری تعریف کنید.
از سازنده ابزار بخواهید که قابلیت ابعادی، سازگاری مواد، در دسترس بودن نمونه، مستندات بازرسی، حداقل الزامات سفارش و برنامه تحویل را تأیید کند.
برای پروژههای ماشینآلات CHIKIN، خریداران میتوانند در مورد سازگاری اسپیندل، رابطهای ابزار، الزامات فرآیند و پیکربندی مناسب ماشین بحث کنند. در دسترس بودن انواع خاص برشدهنده یا متههای سفارشی باید جداگانه تأیید شود؛ محدوده تجهیزات نباید به عنوان تضمینی برای موجودی هر هندسه برشدهنده تلقی شود.
۱۲. پرسش و پاسخ در مورد بیتهای روتر CNC PCB: خریداران صنعتی چه چیزی باید ارسال کنند؟
یک درخواست پیشفاکتور که از نظر فنی کامل باشد، خطر دریافت پیشنهادی جذاب اما نامناسب را کاهش میدهد.
| اطلاعات درخواست استعلام (RFQ) | جزئیاتی که باید ارائه شود |
|---|---|
| مواد PCB | FR4، چند لایه، هسته آلومینیومی، سفت و سخت-خمشی یا سایر ساختارها |
| ضخامت مواد | ضخامت اسمی، تنوع و هرگونه پشته مسیریابی |
| هندسه تخته | نقشه مسیر، حداقل شیار، خطوط تراز، شعاعهای داخلی |
| نیاز به ابزار | قطر ترجیحی، طول برش، هندسه، ساقه |
| اطلاعات دستگاه | مشخصات برند، مدل، اسپیندل، نگهدارنده یا کولت |
| شرایط فرآیند | سرعت جریان، تغذیه، عمق مسیریابی و روش استخراج |
| الزام کیفیت | محدودیتهای ابعادی، پذیرش بصری، ویژگیهای حیاتی |
| حجم تولید | تعداد پنلهای مورد انتظار در هر شیفت و ترکیب محصولات |
| مشکلات موجود | شکستگی، پلیسه، لرزش، لبههای نامطلوب یا خروجی کند |
| دامنه تجاری | نمونهها، مقادیر ابزار، مستندات، مقصد تحویل |
آیا نیاز به تأیید سازگاری ابزار و دستگاه برای خط تولید PCB خود دارید؟
شرکت CHIKIN CNC که توسط شرکت تجهیزات اتوماسیون شنژن چیکین اداره میشود، تجهیزات سوراخکاری و فرزکاری برد مدار چاپی را برای کاربردهای صنعتی پردازش برد توسعه میدهد.
طیف تجهیزات سوراخکاری و فرزکاری PCB CHIKIN را بررسی کنید، یا با CHIKIN CNC تماس بگیرید و جنس برد، نقشه فرزکاری، هدف تولید و مشخصات فعلی برش خود را ارائه دهید.
هدف، شناسایی یک رویکرد ماشینی و ابزاری است که بتواند با نیازهای واقعی تولید شما مطابقت داشته باشد - نه اینکه صرفاً بر اساس قطر کاتالوگ، یک ابزار برش توصیه شود.
۱۳. سوالات متداول در مورد بیتهای روتر CNC PCB
۱. بهترین بیتهای روتر CNC PCB برای FR4 کدامند؟
متههای فرز کاربیدی جامد که برای لمینتهای تقویتشده با شیشه ساینده طراحی شدهاند، گزینههای رایجی هستند. هندسههای برش الماس ارزش آزمایش دارند، اما بهترین ابزار به ضخامت تخته، پرداخت لبه مورد نیاز، هندسه شیار، وضعیت اسپیندل و پارامترهای برش تأیید شده بستگی دارد.
۲. آیا متههای فرز الماس تراش از الماس ساخته شدهاند؟
لزوماً نه. برش الماس معمولاً یک الگوی برش چند لبه را توصیف میکند. یک ابزار روکشدار با الماس یا برشدهنده PCD از فناوری مواد متفاوتی استفاده میکند. خریداران باید به جای تکیه بر نام محصول، زیرلایه و پوشش واقعی را تأیید کنند.
۳. آیا یک مته روتر PCB میتواند PCB های FR4 و آلومینیومی را برش دهد؟
فقط زمانی که تأمینکنندهی برش، مناسب بودن را تأیید کند و فرآیند واجد شرایط باشد. لمینت تقویتشده با شیشه و آلومینیوم رفتار برش متفاوتی ایجاد میکنند، بنابراین نباید یک هندسه برای هر دو بهینه فرض شود.
۴. چه قطر مته روتر برای شیارهای PCB مناسب است؟
پاسخ به عرض اسمی شیار، تلرانس مورد نیاز، هندسه گوشه داخلی، میزان انحراف دستگاه و اندازههای موجود برای برش بستگی دارد. برش را با استفاده از نقشه مکانیکی انتخاب کنید و نتیجه واقعی را از طریق ماشینکاری نمونه تأیید کنید.
۵. برای مسیردهی PCB آلومینیومی باید از کاتر تک شیاره استفاده کنم یا دو شیاره؟
بسته به ساختار آلومینیوم و شرایط ماشینکاری، هر دو هندسه ممکن است در نظر گرفته شوند. تخلیه براده، بار برش، کیفیت سطح، استحکام و توصیههای سازنده ابزار را ارزیابی کنید. هیچ یک از طرحها به طور کلی برتر نیستند.
۶. تفاوت بین مته PCB و فرز انگشتی PCB چیست؟
یک مته در درجه اول سوراخهایی با برش محوری ایجاد میکند. فرز انگشتی یا فرز فرزکاری برای برداشتن مواد در حین حرکت جانبی طراحی شدهاند. هندسه ابزار و سازگاری دستگاه باید با عملیات مورد نظر مطابقت داشته باشد.
۷. آیا متههای فرز ۰.۵ میلیمتری برای مسیردهی PCB صنعتی مناسب هستند؟
آنها میتوانند برای کاربردهای خاص با ویژگیهای ظریف مناسب باشند، زمانی که دستگاه، نگهدارنده، شرایط برش و جنس تخته از آنها پشتیبانی کند. برشدهندههای با قطر کوچک نیاز به توجه دقیق به انحراف، انحراف و خطر شکستن دارند. در دسترس بودن ابزار به تنهایی قابلیت فرآیند را تعیین نمیکند.
۸. آیا متههای فرزکاری میتوانند روی لایه لایه شدن PCB تأثیر بگذارند؟
بله. نیروهای برش نامناسب، هندسه کسلکننده، پشتیبانی ضعیف و شرایط پردازش نامناسب میتوانند در آسیب دیدن لمینت نقش داشته باشند. با این حال، لایه لایه شدن میتواند شامل شرایط مواد یا سایر عوامل تولیدی نیز باشد. قبل از سرزنش برشکار، کل فرآیند را بررسی کنید.
۹. یک کارخانه تولید برد مدار چاپی چگونه باید تامینکنندگان بیت روتر را مقایسه کند؟
نقشهها، اطلاعات مواد، الزامات کیفی و شرایط آزمایش یکسان ارائه دهید. سازگاری ابعادی، نتایج نمونه، شناسایی و قابلیت ردیابی، مشخصات قابل اجرا، خروجی واجد شرایط و شرایط تجاری را مقایسه کنید - نه فقط قیمت واحد.
۱۰. آیا CHIKIN CNC میتواند به ارزیابی سازگاری بیتهای روتر کمک کند؟
شرکت CHIKIN CNC تجهیزات سوراخکاری و فرزکاری PCB را با پیکربندیهای مختلف اسپیندل و اتوماسیون ارائه میدهد. خریداران میتوانند نقشههای برد، جزئیات ابزار و الزامات تولید خود را برای بحث در مورد سازگاری دستگاه ارسال کنند. در دسترس بودن ابزار برش خاص، تامین ابزار سفارشی و عملکرد پردازش باید برای هر پروژه تأیید شود.
نتیجهگیری
انتخاب متههای روتر CNC مناسب برای PCB نیاز به ارزیابی کامل جنس PCB، هندسه برش، قطر، طول ابزار، رابط دستگاه و الزامات کیفیت برد نهایی دارد.
برای FR4، هندسه کاربید مقاوم در برابر سایش و برش فیبر کنترلشده از ملاحظات مهم هستند. برای PCB های هسته آلومینیومی، تشکیل تراشه، کنترل پلیسه و هندسه برش مناسب فلزات غیرآهنی نیاز به توجه بیشتری دارند. شیارهای ریز و ساختارهای چندلایه نیاز به هماهنگی دقیق بین ابزار، حرکت CNC، پشتیبانی از برد و بازرسی دارند.
مطمئنترین روش خرید، بررسی کامل فرآیند توسط هیئتهای نمایندگی قبل از تأیید سفارشهای تکراری است. یک انتخاب موفق با خروجی تولید پایدار و قابل قبول تعریف میشود - نه صرفاً با سرعت برش یا کمترین قیمت برش.
برای تولیدکنندگان PCB که در حال برنامهریزی برای یک سیستم روتینگ جدید یا بررسی سازگاری ابزار با تجهیزات موجود هستند، CHIKIN CNC پیکربندیهای ماشینهای سوراخکاری و روتینگ متناسب با نیازهای مختلف تولید را ارائه میدهد.
برای بررسی تجهیزات فنی با CHIKIN CNC تماس بگیرید و مواد PCB، فایلهای مسیریابی، مشخصات برش و خروجی هدف خود را ارائه دهید. یک کاربرد واضح و مشخص، قویترین نقطه شروع برای یک فرآیند مسیریابی قابل اعتماد و سرمایهگذاری آگاهانهتر در تجهیزات است.