انتخاب متههای مناسب برای تولید ماشینهای سوراخکاری PCB برای تولیدکنندگانی که بردهای مدار چاپی با چگالی بالا، چندلایه و دقیق را پردازش میکنند، ضروری است. یک مته میکرو نامناسب میتواند به تغییر موقعیت سوراخ، پلیسههای بیش از حد، لکه رزین، شکستن ابزارها و وقفههای غیرضروری در تولید منجر شود.
مته مناسب برای PCB باید با قطر سوراخ مورد نیاز، ساختار برد، شرایط برش و سیستم نگهداری ابزار ماشین مطابقت داشته باشد. یک اسپیندل پرسرعت به تنهایی نمیتواند یک ابزار برش نامناسب یا فرآیند سوراخکاری با کنترل ضعیف را جبران کند.
برای تیمهای خرید B2B، انتخاب ابزار باید با مشخصات سوراخ نهایی شروع شود و با تایید صلاحیت تولید مستند به پایان برسد - نه صرفاً مقایسه قیمت مته.
این راهنما نحوه ارزیابی میکرودریلهای کاربیدی، تأیید سازگاری CNC، مقایسه مشخصات تأمینکنندگان و تهیه درخواست عملی برای استعلام قیمت (RFQ) را توضیح میدهد.
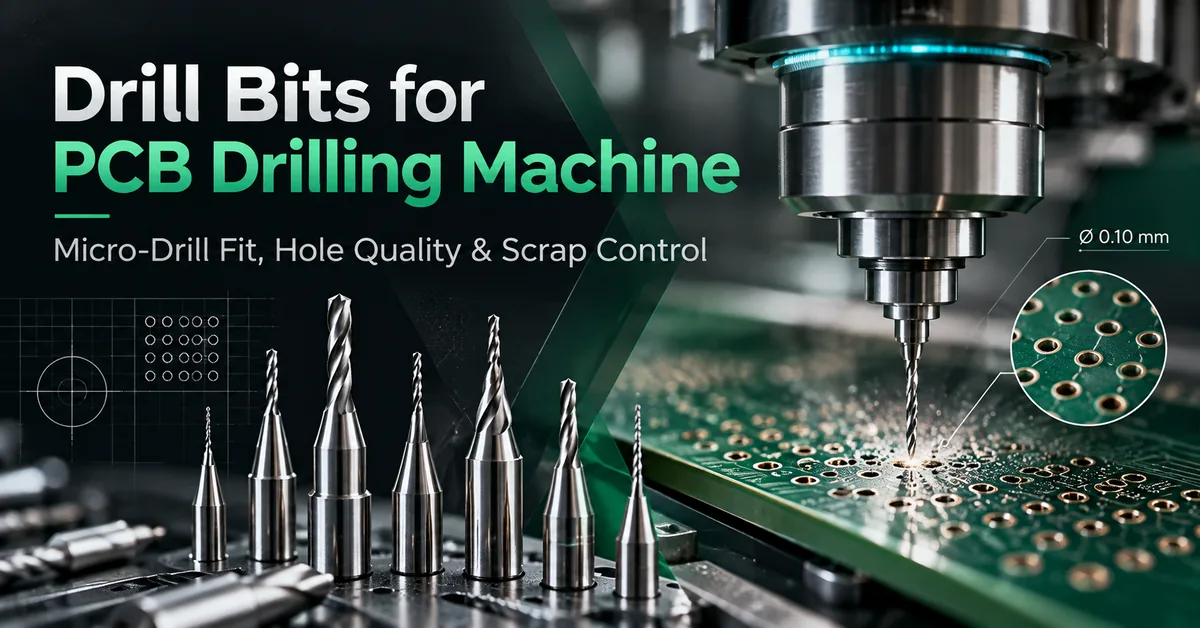
۱. متههای مخصوص دستگاههای سوراخکاری PCB چیستند؟
متههای PCB ابزارهای برش دقیقی هستند که برای ایجاد سوراخ در بردهای مدار چاپی قبل از عملیات تولید بعدی، مانند لکهزدایی و فلزکاری سوراخکاری، طراحی شدهاند.
سوراخکاری صنعتی برد مدار چاپی اغلب شامل ابزارهایی با قطر کوچک است که در اسپیندلهای CNC با سرعت بالا کار میکنند. این ابزارها باید موادی مانند رزین اپوکسی، تقویتکننده شیشه، مس و سایر اجزای ورقه ورقه را برش دهند و در عین حال موقعیت سوراخ و کیفیت دیواره قابل قبول را حفظ کنند.
برخلاف متههای معمولی همه منظوره، میکرو متههای PCB برای شرایط سخت شامل سوراخهای مکرر، مواد ساینده و الزامات ابعادی کنترلشده انتخاب میشوند.
کاربردهای معمول عبارتند از:
آمادهسازی سوراخکاری شده در بردهای مدار چاپی چندلایه.
مکانیکی از طریق سوراخکاری در سازههای تختهای مناسب.
سوراخهای رابط و سر قطعه.
سوراخهای نصب و اتصال مکانیکی.
سوراخهای ثبت و ابزارکاری.
سوراخهای دقیق در لمینتهای سفت و سخت منتخب و لمینتهای مخصوص.
کاربید تنگستن جامد معمولاً برای سوراخکاری PCB استفاده میشود زیرا سختی و مقاومت سایشی آن برای مواد تقویتشده با شیشه ساینده مناسب است.
با این حال، هر سوراخی نباید به صورت مکانیکی ایجاد شود. میکروویوهای کور بسیار کوچک و سایر ویژگیهای اتصال با چگالی بالا ممکن است به سوراخکاری لیزری نیاز داشته باشند.
کدام خریداران به میکرو دریلهای تخصصی PCB نیاز دارند؟
خریداران اصلی شامل کارخانههای ساخت PCB، تولیدکنندگان HDI، تولیدکنندگان بردهای چندلایه، مهندسان تولید، تیمهای تعمیر و نگهداری تجهیزات و مدیران خرید مسئول مواد مصرفی حفاری هستند.
آنها به ابزارهایی نیاز دارند که خروجی قابل قبول و تکرارپذیر، یکپارچهسازی قابل اعتماد ماشینآلات و کیفیت تدارکات قابل پیشبینی ارائه دهند.
۲. نحوه انتخاب متههای PCB برای جنسهای مختلف برد
جنس بدنه یکی از اولین متغیرهایی است که هنگام انتخاب مته باید در نظر گرفته شود.
زیرلایههای مختلف، بارهای برشی، دماها، الگوهای سایش و عیوب دیواره سوراخ متفاوتی ایجاد میکنند.
حفاری PCB FR4
FR4 حاوی تقویتکننده الیاف شیشه و رزین اپوکسی است.
الیاف شیشه ساینده هستند، در حالی که رزین میتواند تحت تأثیر گرمای حفاری قرار گیرد. مته یا فرآیند نامناسب میتواند به ناهمواری دیوارههای سوراخ، آسیب به الیاف شیشه و لکهدار شدن رزین منجر شود.
متههای کاربیدی جامد با دانههای ریز، کاندیداهای رایجی برای این کاربرد هستند.
مهندسان باید هندسه مته، کیفیت نوک مته، طراحی شیار و شرایط عملیاتی توصیه شده توسط تامین کننده را ارزیابی کنند.
سوراخکاری چندلایه PCB
بردهای چندلایه ملاحظات بیشتری را در مورد لایههای مس، ثبت، عمق سوراخکاری و آبکاری بعدی مطرح میکنند.
یک مته باید سوراخهای قابل قبولی را در کل ساختار لمینت ایجاد کند - نه اینکه صرفاً به داخل تخته نفوذ کند.
محل سوراخ، اندرکنش مس، وضعیت دیواره و قابلیت اطمینان سوراخ آبکاری شده نهایی، از عوامل ارزیابی حیاتی هستند.
لمینتهای تخصصی و فرکانس بالا
لمینتهای پایه PTFE و پر شده با سرامیک ممکن است به استراتژیهای حفاری متفاوتی نسبت به استاندارد FR4 نیاز داشته باشند.
برای مثال، راهنمای فنی پردازش AGC Multi Material برای RF-35TC و RF-60TC در مورد هندسه نقطه کاربید، بار براده، طول شیار، مواد ورودی و فرکانس تعویض مته بحث میکند.
این توصیهها برای مواد مشخص شده اعمال میشوند و نباید به عنوان پارامترهای جهانی حفاری FR4 در نظر گرفته شوند.
مقایسه سازگاری مواد
| مواد PCB | نوع مته مورد نظر | نگرانی اصلی | اولویت صلاحیت |
|---|---|---|---|
| استاندارد FR4 | مته PCB از جنس کاربید جامد | سایش ساینده و لکه رزین | وضعیت دیواره سوراخ |
| چند لایه FR4 | میکرو مته کاربیدی دقیق | ثبت و ثبات سوراخ | موقعیت و سطح مقطع |
| PCB سفت و سخت با چگالی بالا | مته کاربیدی با قطر کوچک | انحراف و شکستگی | پایداری مته و حداقل الزامات ویژگی |
| لمینت پر شده با سرامیک | ابزار کاربیدی یا روکشدار با شرایط کاربرد | پرکننده ساینده و عمر ابزار | آزمون ویژه مواد |
| لمینت بر پایه PTFE | مته دقیق سازگار با لمینت | اسمیر رزین و گرما | راهنمای پردازش تأمینکنندگان |
| PCB با هسته آلومینیومی | ابزاری که برای کل مجموعه فلز/دیالکتریک واجد شرایط است | تیغهها، بار برش و انتقال مواد | سوراخکاری نمونه به صورت تمام پشته |
نکتهی مهم در خرید: متهی PCB را صرفاً به دلیل تطابق قطر آن با نقشه تأیید نکنید. مناسب بودن آن را برای کل ساختار مواد تأیید کنید.
۳. قطر مته PCB: سوراخ ایجاد شده در مقابل سوراخ تکمیل شده
یکی از مهمترین تفاوتهای خرید، تفاوت بین قطر مته و قطر سوراخ نهایی است.
برای سوراخهای سرتاسری آبکاری شده، قطر سوراخکاری مکانیکی لزوماً با قطر نهایی سوراخ پس از فلزکاری یکسان نیست.
آبکاری مس و سایر اثرات فرآیند بر دهانه نهایی تأثیر میگذارند.
بنابراین، یک تأمینکننده نمیتواند اندازه صحیح مته را تنها از روی نیاز نهایی سوراخ و بدون درک فرآیند آبکاری و استراتژی تلرانس سازنده تعیین کند.
برای هر خانواده سوراخ، ارتباط برقرار کنید:
قطر سوراخ نهایی مورد نیاز.
نامگذاری آبکاری شده یا نشده.
تحمل قطر سوراخ.
ضخامت و جنس تخته.
حداقل الزامات حلقه حلقوی یا ثبت نام.
مشخصات نقشه و بازرسی مشتری قابل اجرا.
آیا مته کوچکتر همیشه دقت PCB را بهبود میبخشد؟
خیر.
ابزارهای کوچکتر میتوانند سوراخهای کوچکتری ایجاد کنند، اما سختی و مقاومت آنها در برابر بارگذاری جانبی عموماً با کاهش قطر کاهش مییابد.
میزان انحراف، برآمدگی ابزار، ارتفاع پشته و پارامترهای برش اهمیت فزایندهای پیدا میکنند.
کوچکترین قطری را انتخاب کنید که با الزامات طراحی و تولید معتبر مطابقت داشته باشد - نه کوچکترین ابزاری که توسط کاتالوگ ارائه شده است.
۴. مشخصات فنی ضروری برای تهیه مته PCB
یک مشخصات فنی کامل برای خرید مته باید شامل نوع ابزار برش، رابط نصب آن و کاربرد عملیاتی مورد نظر آن باشد.
جدول مشخصات میکرو دریل PCB
| مشخصات | الزامات تدارکات | اهمیت تولید |
|---|---|---|
| قطر مته | اندازه اسمی و تلرانس | کنترل اندازه سوراخ |
| قطر ساقه | ابعاد دقیق نصب | سازگاری با نگهدارنده اسپیندل |
| طول کلی | طول کل ابزار | ترخیص ماشین آلات و خشاب |
| طول فلوت | طول برش موثر و طول براده برداری | قابلیت عمق حفاری |
| هندسه نقطهای | پیکربندی نقطه مشخص شده توسط تامین کننده ابزار | رفتار مرکزگرایی و برش |
| هندسه مارپیچ | طراحی فلوت سازگار با مواد | تخلیه تراشه |
| درجه کاربید | درجه مواد تعریف شده یا مشخصات تامین کننده | ویژگیهای سایش و شکستگی |
| پوشش | گزینه بدون پوشش یا پوشش داده شده معتبر | عملکرد ابزار خاص برنامه |
| قلاده ابزار | ابعاد و موقعیت یقه، در صورت استفاده | جابجایی خودکار ابزار |
| حداکثر سرعت عملیاتی | شرایط مورد تایید سازنده | عملیات فرآیند ایمن |
| شناسایی ابزار | شماره قطعه و شماره سری ساخت | قابلیت ردیابی تولید |
| مستندات بازرسی | ابعاد و سوابق آزمون مربوطه | تأیید کیفیت ورودی |
چرا اندازه ساق پا مهم است؟
قطر ساقه مته PCB صنعتی رایج 3.175 میلیمتر (1/8 اینچ) است، اگرچه اندازههای دیگری نیز وجود دارد.
قطر اسمی متناسب ساق پا به طور خودکار سازگاری را تأیید نمیکند.
کولت یا نگهدارنده دستگاه، روش بستن، طول ابزار، موقعیت یقه و تعویض کننده خودکار ابزار، همگی باید از ابزار انتخاب شده پشتیبانی کنند.
خریداران باید قبل از سفارش مقادیر عمده مته، مشخصات واقعی نگهدارنده را درخواست کنند.
چرا طول فلوت اهمیت دارد؟
طول شیار بر عمق حفاری موجود برای نفوذ مواد و تخلیه تراشه تأثیر میگذارد.
یک شیار بیش از حد کوتاه میتواند مشکلات فاصلهگذاری ایجاد کند. هندسه برش بیش از حد بلند و باریک میتواند خطر انحراف را افزایش دهد.
طول مناسب به پشته تخته، جنس ورودی، جنس پشتیبان و عمق نفوذ مورد تایید بستگی دارد.
۵. تطبیق متهها با دستگاههای حفاری PCB CHIKIN
سازگاری با ماشین ابزار به اندازه مشخصات خود مته اهمیت دارد.
شرکت CHIKIN CNC که توسط شرکت تجهیزات اتوماسیون شنژن چیکین اداره میشود، در زمینه سوراخکاری دقیق برد مدار چاپی و تجهیزات خودکار مرتبط برای تولید بردهای صنعتی فعالیت دارد.
طیف دستگاههای حفاری منتشر شده توسط این شرکت شامل پیکربندیهای دو و چهار اسپیندلی است.
سازگاری ابزار حفاری CK-02D در مقابل CK-04D
| مشخصات | CK-02D | CK-04D |
|---|---|---|
| نوع دستگاه | سوراخکاری اختصاصی PCB | سوراخکاری اختصاصی PCB |
| تعداد اسپیندلها | ۲ | ۴ |
| سرعت اسپیندل منتشر شده | ۱۶۰،۰۰۰–۲۰۰،۰۰۰ دور در دقیقه | ۱۶۰،۰۰۰–۲۰۰،۰۰۰ دور در دقیقه |
| محدوده قطر ابزار منتشر شده | ۰.۱۵–۶.۳۵ میلیمتر | ۰.۱۵–۶.۳۵ میلیمتر |
| قدرت اسپیندل | 0.85 کیلووات در هر اسپیندل | 0.85 کیلووات در هر اسپیندل |
| مدیریت ابزار | تعویض خودکار ابزار | تعویض خودکار ابزار |
| بازرسی ابزار | تشخیص طول، قطر، ابزار شکسته | تشخیص طول، قطر، ابزار شکسته |
| نکته اصلی خرید | ظرفیت حفاری دو اسپیندل متعادل | ظرفیت حفاری موازی بالاتر |
مشخصات بر اساس توضیحات منتشر شده محصولات CHIKIN است. سازگاری نهایی اسپیندل، نگهدارنده، خشاب و ابزار باید برای پیکربندی دستگاه سفارش داده شده تأیید شود.
دستگاه سوراخکاری PCB دو اسپیندل CK-02D برای کارخانههایی که به سوراخکاری خودکار دو اسپیندل نیاز دارند، ارزش ارزیابی دارد.
دستگاه سوراخکاری PCB با چهار اسپیندل CK-04D، پیکربندی چهار اسپیندل را برای تأسیساتی که به دنبال ظرفیت تولید اضافی هستند، فراهم میکند.
هر دو محصول شامل سیستمهای اسپیندل پرسرعت، سازههای ماشین گرانیت و ویژگیهای مدیریت خودکار ابزار هستند.
نکته مهم: سرعت اسپیندل ۲۰۰۰۰۰ دور در دقیقه که منتشر شده به این معنی نیست که هر مته با هر قطری باید با آن سرعت کار کند.
توصیههای برش سازنده، محدودیتهای نگهدارنده ابزار، جنس مته و الزامات واقعی فرآیند، تنظیمات مناسب را تعیین میکنند.
به همین ترتیب، دقت موقعیتیابی منتشر شده توسط تجهیزات نباید به عنوان یک تلرانس تضمین شده برای سوراخ تکمیل شده ارائه شود.
۶. مصالح ورودی، تختههای پشتیبان و ارتفاع دودکش چگونه بر حفاری تأثیر میگذارند؟
حتی متههای کاربیدی باکیفیت هم ممکن است در صورت آمادهسازی نادرست پشته تخته، سوراخهای ضعیفی ایجاد کنند.
یک چیدمان کامل سوراخکاری شامل مواد PCB، صفحه ورودی، برد پشتیبان، چیدمان تثبیت، اسپیندل و سیستم استخراج است.
مواد ورودی
ورقهای ورودی به محافظت از سطح تخته و پشتیبانی از ورودی مته کمک میکنند.
بسته به فرآیند، مواد مناسب میتوانند برآمدگیهای ورودی را کاهش داده و درگیری اولیه نوک مته را بهبود بخشند.
انتخاب باید سازگاری مواد، قطر مته و چیدمان مورد نظر پشته را در نظر بگیرد.
مواد پشتیبان
تختههای پشتیبان، قطعه کار را در حین خروج مته پشتیبانی میکنند.
یک پشتیبان نامناسب یا آسیبدیده میتواند به ایجاد برآمدگیهای خروجی، آلودگی و کیفیت نامناسب سوراخ کمک کند.
ارتفاع پشته
سوراخکاری چندین پنل میتواند خروجی در هر سیکل سوراخکاری را بهبود بخشد، اما ضخامت بیشتر پشته نیز باعث افزایش درگیری موثر برش میشود.
یک میکرودریل نازک باید در حین تخلیه تراشهها در سراسر عمق، به اندازه کافی سفت و سخت باقی بماند.
هیچ تعداد پنل قابل قبول جهانی برای هر پشته وجود ندارد. این محدودیت به ساختار مواد، قطر مته، هندسه شیار و الزامات کیفی بستگی دارد.
برای مقایسه دقیقتر فرآیند، به راهنمای ارتفاع دسته سوراخکاری PCB شرکت CHIKIN مراجعه کنید.
۷. سرعت اسپیندل، نرخ پیشروی و عملکرد میکرودریل
پارامترهای برش صحیح برای حفظ قابلیت اطمینان میکرودریل ضروری هستند.
برای حفاری، پیشروی در هر دور یک متغیر فرآیند مفید است.
نرخ پیشروی (میلیمتر بر دقیقه) = سرعت اسپیندل (RPM) × پیشروی در هر دور (میلیمتر بر دور موتور)
این رابطه، تغذیه محوری برنامهریزیشده را توصیف میکند، اما به خودی خود شرایط برش ایمن را ایجاد نمیکند.
یک فرآیند مناسب همچنین باید قطر مته، جنس، هندسه نوک، نفوذ مته، تخلیه براده و محدودیتهای توصیه شده سازنده را در نظر بگیرد.
پیشروی بیش از حد ممکن است خطر بارگذاری و شکستگی را افزایش دهد. سرعت و ترکیب نامناسب پیشروی میتواند باعث ایجاد عیوب سوراخ مرتبط با گرما یا برش ناکارآمد شود.
برای صلاحیت تولید:
با توصیههای سازندگان ابزار و فرآیند لمینت شروع کنید.
سازگاری واقعی اسپیندل و نگهدارنده را تأیید کنید.
یک برنامه حفاری نمونه کنترل شده ایجاد کنید.
قطر سوراخ، محل، برآمدگیها و وضعیت دیواره را بررسی کنید.
آزمایش را با استفاده از مته نماینده تکرار کنید.
تنظیمات تأیید شده را با ترکیب ابزار و مواد ثبت کنید.
از تغییر همزمان سرعت، پیشروی، ارتفاع پشته و تامینکننده ابزار در حین عیبیابی خودداری کنید.
۸. عیوب رایج سوراخکاری برد مدار چاپی و نحوه بررسی آنها
نقص در سوراخکاری به طور خودکار به معنای معیوب بودن مته نیست.
وضعیت ماشین، تجهیزات، تنوع مواد، تابلوهای ورودی و خروجی و تنظیمات برنامهریزیشده میتوانند علائم مشابهی ایجاد کنند.
| نقص | عوامل مؤثر احتمالی | اولین تحقیقات |
|---|---|---|
| میکرودریل شکسته | بارگذاری بیش از حد، انحراف، تکیهگاه ضعیف، هندسه نامناسب | ابزار، نگهدارنده، پارامترهای برش |
| سوراخهای بزرگ | انحراف ابزار، قطر اشتباه، تغییر در اندازهگیری | شناسایی ابزار و مترولوژی |
| تغییر موقعیت سوراخ | حرکت تخته، ثبت، انحراف مته | فیکسچر، ترازبندی، موقعیتیابی |
| سوراخهای ورودی | جنس ورودی، میزان برش، شرایط مته | برگه ورود و بازرسی ابزار |
| خروجی ها | پشتیبانی ناکافی برای پشتیبانگیری، فرسودگی ابزار | عمق پشتیبان گیری و نفوذ |
| اسمیر رزین | گرما، ویژگیهای مواد، فرآیند برش | ارزیابی دیواره سوراخ و بررسی پارامترها |
| دیوارههای ناهموار سوراخ | وضعیت ابزار، جنس، تخلیه براده | بازرسی مقطعی و فرآیندی |
| نتایج متناقض در بین اسپیندلها | نگهدارندههای مختلف، انحراف، کالیبراسیون، تعداد ابزار | مقایسه کنترلشدهی سر به سر |
وقتی تغییر موقعیت سوراخ نگرانی اصلی است، راهنمای دقت موقعیت سوراخ PCB از CHIKIN یک چارچوب تشخیصی جداگانه ارائه میدهد.
برای مشکلات مربوط به نگهداری ابزار، راهنمای تمیز کردن کولت اسپیندل PCB توضیح میدهد که چگونه میتوان آلودگی، محل قرارگیری و میزان انحراف را بررسی کرد، بدون اینکه فرض کنیم تعویض مته مشکل را حل میکند.
۹. کنترل کیفیت: کارخانههای تولید PCB چگونه باید یک مته جدید را تایید صلاحیت کنند؟
خریداران صنعتی باید میکرو متهها را با استفاده از نتایج تولید نمونه تأیید کنند.
گواهی ابعادی تأمینکننده مفید است، اما نمیتواند بهطور مستقل ثابت کند که دستگاه برش، تمام الزامات تخته نهایی را برآورده میکند.
رویه صلاحیت توصیه شده
مرحله 1 - بازرسی ورودی
شماره قطعات، قطر، اندازه ساقه، طول کلی، هندسه فلوت، وضعیت و شناسایی دسته را تأیید کنید.
مرحله ۲ - سازگاری با دستگاه
نگهدارنده، عمق نصب، تعویض ابزار و فاصله مناسب را تأیید کنید.
مرحله 3 - سوراخکاری نمونه
از مواد تولیدی واقعی و یک برنامه حفاری کنترلشده استفاده کنید. اندازه سوراخها و محل قرارگیری تختهها را نیز در نظر بگیرید.
مرحله ۴ - بازرسی سوراخ تکمیل شده
هندسه و موقعیت سوراخ را اندازهگیری کنید. پلیسهها، لکه، وضعیت دیواره و سایر نقصهای مهم را بررسی کنید.
مرحله ۵ - ارزیابی عمر ابزار
کیفیت سوراخ را در مراحل مختلف استفاده از مته بررسی کنید. یک معیار جایگزینی متناسب با کاربرد تعیین کنید.
مرحله ۶ - تأیید تولید
مشخصات ابزار پذیرفته شده، پیکربندی دستگاه، شرایط برش، نتایج بازرسی و الزامات مربوط به قطعه کار تأمین کننده را ثبت کنید.
برای پذیرش برد مدار چاپی نهایی، الزامات مربوط به مشتری و نسخههای قابل اجرا از IPC-A-600 و IPC-6012 میتوانند یک چارچوب کیفیت شناخته شده ارائه دهند.
این استانداردها به منزله صدور گواهینامه برای یک برند خاص مته نیستند.
معیارهای پذیرش نهایی باید با نقشه برد مشتری و الزامات تولید توافق شده مطابقت داشته باشد.
۱۰. چرا هزینه ابزار به ازای هر سوراخ پذیرفته شده بیشتر از قیمت واحد اهمیت دارد؟
مقایسه قیمت یک کار خرید مهم است، اما دستگاه برش با کمترین قیمت ممکن است کمترین هزینه تولید را ارائه ندهد.
یک معیار معنادارتر این است:
هزینه ابزار مته به ازای هر سوراخ پذیرفته شده = کل هزینه ابزار مته ÷ تعداد سوراخ های پذیرفته شده
محاسبه باید از دادههای واقعی مربوط به صلاحیت به جای عمر تخمینی ابزار استفاده کند.
هزینههای اضافی شامل توقف دستگاه، تعویض ابزار، بازرسی، پنلهای رد شده و خسارات ناشی از متههای شکسته میشود.
مدیران تولید همچنین باید تعداد سوراخهای پذیرفته شده به ازای هر ساعت ماشین را اندازهگیری کنند، نه اینکه فرض کنند تعداد اسپیندل مستقیماً به خروجی متناسب تبدیل میشود.
چک لیست مقایسه تجاری
| عامل ارزیابی | چرا خریداران باید آن را مقایسه کنند؟ |
|---|---|
| قیمت مته یونیت | هزینه اولیه مصرفی |
| تعداد ضربههای واجد شرایط | عمر مفید ابزار تحت شرایط تعریف شده |
| خروجی سوراخ پذیرفته شده | ارزش واقعی تولید |
| فرکانس شکستگی مته | ریسک وقفه برنامهریزی نشده |
| ثبات کیفیت سوراخ | مواجهه با رد شدن و دوبارهکاری |
| زمان تعویض ابزار | در دسترس بودن تولید |
| قوام دستهای | اعتبارسنجی مجدد و بار بازرسی ورودی |
| قابلیت اطمینان تحویل تأمینکننده | ریسک موجودی کالاهای مصرفی |
یک دستگاه چهار اسپیندل میتواند ظرفیت اضافی را فراهم کند، اما افزایش واقعی به طرح تخته، تغییرات ابزار، استفاده از دستگاه و فرآیند تولید مصوب بستگی دارد.
به طور مشابه، عمر طولانیتر ابزار تنها زمانی ارزشمند است که کیفیت سوراخ قابل قبول باقی بماند.
۱۱. متههای PCB استاندارد در مقابل متههای PCB سفارشی: خریداران باید چه چیزی را درخواست کنند؟
میکرو متههای کاربیدی استاندارد اغلب زمانی مناسب هستند که قطر، طول برش، هندسه و سطح مشترک نگهدارنده مورد نیاز با مشخصات ابزار تعیینشده مطابقت داشته باشد.
طراحیهای تخصصی مته ممکن است نیاز به ملاحظاتی برای ضخامتهای غیرمعمول تخته، ساختارهای لمینت سخت، دسترسی محدود یا فرآیندهایی داشته باشند که در آنها ابزارهای استاندارد نمیتوانند الزامات کیفیت را برآورده کنند.
یک درخواست ابزار سفارشی باید شامل مشکل مهندسی و معیارهای پذیرش آن باشد، نه صرفاً درخواست یک مته قویتر یا بادوامتر.
از تامینکنندهی ابزار بخواهید موارد زیر را توضیح دهد:
گزینههای قطر و تلرانس موجود.
زیرلایه کاربیدی و هندسه برش.
مواد سازگار و محدودیتهای فرآیند.
مستندات بازرسی و ردیابی محموله.
مقادیر نمونه و پشتیبانی صلاحیت.
حداقل مقدار سفارش و زمان تحویل تایید شده.
گزینههای آسیاب مجدد یا استفاده مجدد، در صورت لزوم.
کسب و کار اصلی تایید شده CHIKIN تجهیزات سوراخکاری و فرزکاری PCB است. موجودی متههای خاص، تولید برشهای سفارشی و ترتیبات تامین ابزار باید مستقیماً تایید شود، نه اینکه فرض شود.
برای پروژههای یکپارچهسازی تجهیزات، اولویت این است که اطمینان حاصل شود که پیکربندی مته و دستگاه پیشنهادی میتوانند با هم ارزیابی شوند.
۱۲. چک لیست درخواست استعلام مته PCB برای تدارکات B2B
یک RFQ (درخواست قیمت) شفاف به تأمینکنندگان کمک میکند تا کاربرد را درک کنند و خطر دریافت ابزارهایی که با قطر اسمی مطابقت دارند اما در تولید شکست میخورند را کاهش میدهد.
| اطلاعات مورد نیاز | آنچه خریدار باید ارائه دهد |
|---|---|
| مواد PCB | FR4، چند لایه، مبتنی بر PTFE، هسته فلزی یا موارد دیگر |
| ساخت تخته | ضخامت، لایهها، مس و پشته مواد |
| مشخصات سوراخ | اندازه مته، اندازه نهایی، تلرانس، آبکاری شده/آبکاری نشده |
| رابط ابزار | اندازه ساقه، نوع نگهدارنده، الزامات یقه ابزار |
| مدل ماشین | تولیدکننده CNC، پیکربندی اسپیندل، محدودیتهای سرعت |
| اطلاعات فرآیند | مواد ورودی، پشتیبان، ارتفاع پشته، پارامترهای جریان |
| الزامات کیفیت | هندسه سوراخ، ثبت، پذیرش دیواره و برآمدگی |
| تقاضای تولید | خروجی حفاری مورد نیاز، میزان مصرف ابزار، الگوی جابجایی |
| مسائل موجود | شکستگی مته، لکه، تغییر موقعیت، زمان از کار افتادگی |
| الزامات تجاری | نمونهها، تعداد، مستندات، تحویل و پشتیبانی |
درخواست بررسی سازگاری ماشین و ابزار CNC شرکت CHIKIN
اگر کارخانه شما در حال ارزیابی تجهیزات حفاری جدید است، با الزامات واقعی PCB و ابزار شروع کنید.
شرکت CHIKIN CNC ماشینهای سوراخکاری اختصاصی چند اسپیندل PCB و تجهیزات دقیق مرتبط را برای تولید صنعتی ارائه میدهد.
برای بحث در مورد تجهیزات عملی، جنس برد، اندازه پنل، توزیع اندازه سوراخ، هدف تولید و مشخصات مته مورد نظر خود را ارائه دهید.
تیم مهندسی میتواند پیکربندی پیشنهادی دستگاه را بررسی کند و قبل از خرید، در مورد اینکه کدام رابطهای ابزار و قابلیتهای عملیاتی نیاز به تأیید دارند، بحث کند.
برای دریافت قیمت دستگاه حفاری با CHIKIN CNC تماس بگیرید و نقشههای PCB و چالشهای تولید فعلی خود را ذکر کنید.
۱۳. سوالات متداول در مورد متههای مورد استفاده در ماشینهای حفاری PCB
۱. چه مادهای برای متههای ماشین حفاری PCB بهترین است؟
کاربید تنگستن جامد معمولاً برای سوراخکاری PCB صنعتی انتخاب میشود زیرا سختی و مقاومت سایشی مناسبی برای لمینتهای تقویتشده با شیشه ساینده ارائه میدهد. گرید و هندسه دقیق کاربید باید برای کاربرد مورد نظر واجد شرایط باشد.
۲. چه اندازه متههایی در ساخت برد مدار چاپی استفاده میشوند؟
در سوراخکاری برد مدار چاپی از قطرهای مختلفی برای مسیرها، سوراخهای قطعات، سوراخهای ابزار و ویژگیهای مکانیکی استفاده میشود. CK-02D و CK-04D شرکت CHIKIN محدوده قطر ابزار سوراخکاری 0.15 تا 6.35 میلیمتر را فهرست میکنند، اما اندازه قابل استفاده و شرایط برش باید برای هر کاربرد تأیید شود.
۳. آیا متههای PCB با ساقه ۳.۱۷۵ میلیمتری جهانی هستند؟
خیر. اگرچه ۳.۱۷۵ میلیمتر اندازه رایجی برای ساقه است، هندسه نگهدارنده، الزامات گرفتن، طول ابزار، حلقهها و سازگاری با تعویض خودکار ابزار متفاوت است. همیشه مشخصات اسپیندل نصب شده و نگهدارنده را تأیید کنید.
۴. آیا یک دستگاه سوراخکاری PCB میتواند از متههای یکسان برای FR4 و PTFE استفاده کند؟
فقط زمانی که تأمینکننده ابزار، مواد مربوطه را تأیید کند و صلاحیت نمونه، نتایج قابل قبول را تأیید کند. لمینتهای پایه PTFE و پر شده با سرامیک ممکن است به پارامترهای برش و قوانین مدیریت ابزار متفاوتی نسبت به استاندارد FR4 نیاز داشته باشند.
5. یک مته کاربیدی PCB چند سوراخ میتواند ایجاد کند؟
هیچ تضمین جهانی برای تعداد ضربه وجود ندارد. عمر ابزار به قطر، جنس، ارتفاع پشته، سرعت، پیشروی، کیفیت سوراخ مورد نیاز و سایر عوامل فرآیند بستگی دارد. تعداد ضربه مجاز را از طریق کنترل کیفی تعیین کنید.
۶. چه چیزی باعث شکستن متههای کوچک PCB میشود؟
علل احتمالی شامل بار برش بیش از حد، تخلیه ضعیف براده، هندسه نامناسب ابزار، میزان لنگی بالا، گیره نادرست، حرکت تخته یا درگیری بیش از حد پشته است. قبل از شناسایی علت اصلی، یک بررسی ساختار یافته ضروری است.
۷. آیا یک اسپیندل ۲۰۰۰۰۰ دور در دقیقه به متههای مخصوص PCB نیاز دارد؟
ابزار باید با سیستم اسپیندل و شرایط عملیاتی تأیید شده سازگار باشد. رتبهبندی دستگاه با سرعت بالا به طور خودکار به هر برشدهنده اجازه نمیدهد که با حداکثر سرعت کار کند.
۸. تفاوت بین میکرو دریل کردن PCB و میکرو دریل کردن با لیزر چیست؟
میکرودریل مکانیکی از یک ابزار برش چرخشی برای برداشتن مواد استفاده میکند و برای بسیاری از کاربردهای سوراخکاری عمیق مناسب است. حفاری لیزری از انرژی متمرکز استفاده میکند و معمولاً برای میکرودریلهای HDI بسیار کوچک و اغلب کور استفاده میشود. روش مناسب به طراحی و فرآیند بستگی دارد.
۹. مدیران خرید چگونه باید کیفیت متههای PCB را تأیید کنند؟
درخواست مشخصات کامل، شناسایی تأمینکننده، دادههای بازرسی مربوطه، ابزارهای نمونه و قابلیت ردیابی دستهای. متهها را بر روی تابلوهای تولید نماینده تأیید کنید و خروجی سوراخ مورد قبول را ارزیابی کنید، نه اینکه صرفاً ادعاهای کاتالوگ را ذکر کنید.
۱۰. CHIKIN CNC چگونه میتواند در انتخاب تجهیزات حفاری برای میکرودریلهای جدید کمک کند؟
شرکت CHIKIN CNC تجهیزات اختصاصی سوراخکاری PCB، از جمله مدلهای چند اسپیندل CK-02D و CK-04D را ارائه میدهد. خریداران میتوانند قبل از نهایی کردن خرید دستگاه، در مورد الزامات قطر مته، پیکربندی اسپیندل، نحوهی کار خودکار ابزار و سازگاری تجهیزات با کاربرد خاص، بحث کنند.
نتیجهگیری
انتخاب متههای قابل اعتماد برای عملیات ماشین سوراخکاری PCB به چیزی بیش از مقایسه قطر، جنس کاربید یا قیمت واحد نیاز دارد.
مهمترین عوامل عبارتند از سازگاری با ساختار PCB، ابعاد صحیح ابزار، نگه داشتن مطمئن اسپیندل، شرایط مناسب سوراخکاری و کیفیت تایید شده سوراخکاری نهایی.
برای تولید چندلایه و با چگالی بالا، تهیه مته باید با بررسی صلاحیت دستگاه، کنترل فرآیند و بازرسی مستند شده ادغام شود. کاهش اندک در قیمت ابزار اگر باعث افزایش متههای شکسته، سوراخهای معیوب یا وقفههای تولید شود، ارزش کمی دارد.
با تعیین الزامات واضح RFQ و ارزیابی عملکرد مته در شرایط تولید واقعی، تولیدکنندگان PCB میتوانند تصمیمات خرید آگاهانهتری بگیرند و کنترل هزینههای عملیاتی مربوط به حفاری را بهبود بخشند.
برای کارخانههایی که تجهیزات حفاری دقیق خودکار را در نظر میگیرند، CHIKIN CNC پیکربندیهای اختصاصی دو و چهار اسپیندل را ارائه میدهد که برای نیازهای مختلف تولید طراحی شدهاند.
تجهیزات سوراخکاری PCB شرکت CHIKIN را بررسی کنید یا درخواست مشاوره فنی و قیمتگذاری به همراه جنس PCB، مشخصات سوراخ و الزامات تولید خود را ارائه دهید. ترکیب مناسب توانایی دستگاه، ابزارآلات باکیفیت و شرایط فرآیند کنترلشده، اساس سوراخکاری قابل اعتماد PCB است.