Was ist eine V-CUT-Maschine und welches Produktionsproblem löst sie?
Eine V-CUT-Maschine wird in der Leiterplattenfertigung eingesetzt, wobei die Bezeichnung zwei unterschiedliche Arbeitsgänge bezeichnen kann: das V-Rillen , bei dem eine kontrollierte Nut in eine starre Leiterplattenplatte gefräst wird, und das Trennen einzelner Leiterplatten entlang bereits vorhandener Nuten. Diese Unterscheidung ist wichtig. Ein Leiterplattenhersteller muss unter Umständen präzise positionierte Rilllinien in das unbeschichtete Laminat einbringen; ein SMT- oder EMS-Hersteller muss hingegen fertig bestückte Leiterplatten trennen, ohne empfindliche Lötstellen oder oberflächenmontierte Bauteile zu beschädigen.
Für ein Einkaufsteam lautet die richtige Kauffrage daher nicht einfach: „Welche V-CUT-Maschine ist die beste?“, sondern: „Welchen Arbeitsgang muss diese Maschine an unserer spezifischen Leiterplatte durchführen, mit welcher Produktionsrate und unter welchem akzeptablen Risiko?“ Eine Produktionslinie, die Rillmaschinen kauft, obwohl sie einen Montagetrenner benötigt – oder umgekehrt –, kann selbst bei einer gut gebauten Maschine eine teure Prozesslücke verursachen.
Dieser Leitfaden konzentriert sich auf die Geräteauswahl für Leiterplattenhersteller, SMT-Bestückungslinien, Anbieter von Elektronikfertigungsdienstleistungen und Anlagenintegratoren. Er behandelt die Unterschiede zwischen Rillen und Trennen, Schneidkonfigurationen, technische Spezifikationen, Qualitätskontrollmethoden, Gesamtbetriebskosten sowie eine praktische Angebotsanfrage (RFQ) und einen Werksabnahmetest (FAT).
V-Scoring vs. Depaneling: Prüfen Sie den Vorgang, bevor Sie die Ausrüstung auswählen
Durch die V-förmige Rillung der Leiterplatte entsteht die kontrollierte Schwachstelle
Beim V-Rillen erzeugt ein Schneidwerkzeug eine V-förmige Nut entlang einer vorgegebenen geraden Trennlinie. In vielen Leiterplattenprozessen werden die Nuten von gegenüberliegenden Seiten einer starren Leiterplatte geformt, wodurch eine kontrollierte Restdicke an ungeschnittenem Material verbleibt. Diese Restdicke muss ausreichend stabil sein, um die Leiterplatte während der Handhabung und nachfolgender Prozesse zu gewährleisten, aber gleichzeitig so gering, dass die spätere Trennung möglich ist.
Das Rillen erfolgt üblicherweise vor der Trennung der einzelnen Platten. Käufer sollten angeben, ob einseitiges oder beidseitiges Rillen erforderlich ist, welche Nutgeometrie benötigt wird, wie eben die Platten sein müssen, wie der Materialaufbau ist und welches Messverfahren angewendet wird. Eine Aussage wie „Die Maschine schneidet FR-4“ ist keine vollständige technische Anforderung.
Durch das Abtrennen der Leiterplatte wird die bereits eingeritzte Platte getrennt.
Beim Auseinandernehmen der Leiterplatten ist das Ziel ein anderes: Jede fertige Leiterplatte muss entlang der vorbereiteten Trennlinie freigelegt werden, wobei Durchbiegung, Kantenqualität, Bedienerkontakt und nachfolgende Prüfungen zu berücksichtigen sind. Eine vorgekerbte Leiterplatte kann hohe Steckverbinder, Keramikkondensatoren, montierte Abschirmungen, schwere Bauteile oder Lötstellen nahe der Trennlinie enthalten. Selbst wenn die Leiterplatte erfolgreich getrennt werden kann, kann übermäßiges Biegen Schäden verursachen, die nicht sofort sichtbar sind.
Die Einzelschneider-PCB-V-Schneidmaschine von CHIKIN für kontrolliertes Depaneling ist speziell für diesen Anwendungsfall der kontrollierten Trennung konzipiert. Die zugehörige Produktseite zeigt ein geschütztes Maschinenlayout, Touchscreen-Bedienelemente, Statusanzeigen und einen geführten Arbeitsbereich. Käufer sollten sich jedoch vor der endgültigen Genehmigung die genauen Modellspezifikationen und eine Demonstration des Schneidvorgangs einholen.
| Kauffrage | V-Scoring-Ausrüstung | V-Nut-Entpaneelausrüstung |
|---|---|---|
| Hauptbetrieb | Erstellen Sie eine oder mehrere V-förmige Nuten | Trennen Sie die Bretter an den vorhandenen Nutlinien |
| Typischer Materialzustand | Starre Leiterplatte vor der endgültigen Trennung | Blanko-Leiterplatte oder bestückte Leiterplatte |
| Schlüsselgeometrie | Nuttiefe, -winkel, -lage und Reststeg | Platinenhalterung, Ausrichtung, Trennpfad und Bauteilabstand |
| Hauptrisiken | Falsche Stegdicke, ungleichmäßige Rillen, Materialbeschädigung | Leiterplattenflexibilität, Lötstellenspannung, Absplitterungen und Bauteilkontakt |
| Akzeptanznachweis | Rillenmessungen an repräsentativen Paneelen | Kantenprüfung, Spannungsprüfungen, wiederholbare einwandfreie Leiterplattenausgabe |
Praktische Regel: Bitten Sie den Lieferanten, Ihnen die Bearbeitung Ihres Blechs vorzuführen. In manchen Produktbeschreibungen werden die Begriffe „V-Schnitt“, „V-Nut“, „Ritzen“ und „Trennung“ synonym verwendet; die Vorführung und die schriftliche Beschreibung des Maschinenumfangs müssen jegliche Unklarheiten beseitigen.
Welche Leiterplattenhersteller und Fabriken eignen sich als Kandidaten?
Eine V-CUT-Maschine ist besonders attraktiv, wenn das Leiterplattenlayout gerade, gut zugängliche Trennlinien ermöglicht und der Prozess unter kontrollierten Bedingungen wiederholt werden kann. Die folgenden Anwendungsbereiche haben unterschiedliche Prioritäten beim Kauf:
- Leiterplattenfertigungsanlagen: stabile V-Nut-Tiefe, Geradheit, Vorschubverhalten, gleichmäßiger Materialabtrag und messbare Reststegdicke über viele Platten hinweg.
- SMT- und PCBA-Bestückungslinien: Schutz der installierten Bauteile, Lötstellen und Platinenränder während des letzten mechanischen Trennvorgangs.
- EMS und Auftragsfertiger: Umrüstungen zwischen Kundenpanels, Rezepturverwaltung, verstellbare Führungen, Vorrichtungslagerung und eine vorhersehbare Zeit bis zur ersten fehlerfreien Platine.
- Hersteller von LED- und Metallkern-Leiterplatten: Kompatibilität mit dem tatsächlichen Aluminium- oder Kupfer-basierten Schichtaufbau, insbesondere wenn sich ein langes Leiterplatten- oder Kühlkörpersubstrat anders verhält als Standard-FR-4.
- Automobil-, Leistungselektronik- und Industriesteuerungshersteller: dokumentierte Prozessverifizierung, nachvollziehbare Einstellungen, wiederholbare Qualitätsprüfungen und Nachweis, dass der Prozess die Produktzuverlässigkeit nicht beeinträchtigt.
- Prototypen- und NPI-Abteilungen: geringer Werkzeugaufwand, unkomplizierte Einrichtung und Flexibilität für häufige Designänderungen anstelle maximaler Nennleistung.
Das V-Cut-Verfahren ist nicht automatisch für jede Leiterplatte geeignet. Gebogene Kanten, interne Schlitze, empfindliche flexible Schaltungen, kurze Trennsegmente und Bauteile, die sich in unmittelbarer Nähe der Nut befinden, erfordern unter Umständen andere Verfahren. Bei komplexen Konturen oder minimaler Biegung sollten Sie stattdessen eine Leiterplattenbohr- und -fräsmaschine , einen geeigneten Frässeparator oder ein anwendungsspezifisches Laserbearbeitungssystem in Betracht ziehen. Die Wahl des Verfahrens muss anhand des Materials und des Leiterplattendesigns und nicht allein aufgrund des beworbenen Verfahrensnamens getroffen werden.
Vergleich von V-CUT-Maschinen mit einem, vier, sechs und acht Schneidmessern
Die Anzahl der Fräser ist ein Ausgangspunkt für die Auswahl der Maschinenarchitektur – keine Garantie für eine höhere Produktionsleistung. Die tatsächliche Produktionskapazität hängt davon ab, wie viele Fräser gleichzeitig im Einsatz sind, wie die Werkstücke indexiert werden, vom Werkzeugabstand, der Ladezeit, der Anzahl der Rilllinien, dem Werkzeugwechsel und qualitätsbedingten Stopps.
| Produktoption HÜHNCHEN | Kaufbegründung | Diskussion über die beste Lösung | Bitte vor der Bestellung prüfen. |
|---|---|---|---|
| Einzelschneider-Leiterplatten-V-Schneidemaschine | Gezielte, kontrollierte Trennung geeigneter V-Nut-Paneele | SMT/EMS-Zellen, mittlere Leistung, bedienergeführter Prozess | Ob es Nuten erzeugt oder nur vorgerillte Leiterplatten trennt; Handhabung und Freigabe |
| 4-Schneid-Auto-PCB-V-Schneidmaschine | Mehrere Schneidpositionen und ein organisierter, geschlossener Arbeitsplatz | Wiederkehrende Panel-Arbeiten, die einen höheren Automatisierungsgrad rechtfertigen | Werkzeugkonfiguration, nutzbare Schnittbreite, Rüstzeit und Abtastkapazität |
| 6-Schneid-Automatische Leiterplatten-V-Schneidemaschine | Mehr Fräser für wiederholbare V-Schnittbearbeitung in einem geschützten Arbeitsbereich | Größere, starre Paneele mit wiederholbaren Mustern | Tatsächliche Punktegenerierung versus Trennung, Einstellbarkeit des Werkzeugs, Servicezugriff |
| 8-Schneid-Auto-PCB-V-Schneidmaschine | Mehrfachschneidvorrichtung für die produktive Bearbeitung von starren Platten. | Etablierte, repetitive Produktionsfamilien | Gleichzeitige Verarbeitungsfähigkeit, Tonhöhenbereich, Beispielergebnisse und Stellfläche |
Die Modellseiten beschreiben unterschiedliche Anwendungsbereiche, und in einigen Beschreibungen werden Fachbegriffe aus der V-Scoring- und Trenntechnik vermischt. Daher dient diese Tabelle als Vergleichshilfe für Käufer und stellt keine Aussage darüber dar, dass alle aufgeführten Maschinen denselben Schneidmechanismus verwenden.
Wann ist eine Maschine mit nur einem Schneidmesser sinnvoll?
Ein Einfräsersystem lässt sich leichter rechtfertigen, wenn die Fertigung nur wenige gerade Nutlinien, ein moderates Tagesproduktionsziel oder häufige Konstruktionsänderungen aufweist. Es vereinfacht die Erstkonfiguration. Käufer müssen jedoch prüfen, ob die erforderlichen Vorrichtungseinstellungen und die manuelle Handhabung die erwartete Taktzeit tatsächlich ermöglichen. Ein niedriger Anschaffungspreis verliert an Attraktivität, wenn der Bediener jedes Paneel wiederholt neu positionieren muss.
Wann sollte ein Betrieb den Einsatz mehrerer Schneidgeräte in Betracht ziehen?
Eine Anordnung mit mehreren Schneidgeräten ist sinnvoll, wenn es sich um wiederkehrende Paneelfamilien handelt und Schnittpositionen oder Bearbeitungsschritte effizient koordiniert werden können. Der Wechsel von vier auf acht Schneidgeräte kann jedoch zu mehr Einstellpunkten, Verbrauchsmaterialien und Wartungsaufwand führen. Fordern Sie eine nachweisbare Leistung in bearbeiteten Paneelen pro Stunde an, nicht eine theoretische Leistung, die sich aus der Anzahl der Schneidgeräte ergibt.
Vergleichen Sie die Maschine anhand Ihres Panels – nicht nur die Anzahl der Fräser.
Konfigurationsprüfung durch ein Panel anfordern →Die wichtigste Checkliste der technischen Spezifikationen
Ein aussagekräftiges Maschinenangebot spezifiziert Betriebsgrenzen und Messbedingungen. Angaben wie „hohe Präzision“, „automatisch“ oder „Industriequalität“ reichen für einen Vergleich zweier Anbieter nicht aus. Nutzen Sie die untenstehende Checkliste, um Daten anzufordern und jeden Punkt als bestätigt, abhängig von der jeweiligen Option oder vorbehaltlich einer Stichprobenprüfung zu kennzeichnen.
| Spezifikation oder Kontrolle | Informationen, die der Käufer anfordern sollte | Warum es die Produktion beeinflusst |
|---|---|---|
| Tatsächlicher Prozess | Punkte erzielen, trennen oder beides; einseitige/beidseitige Fähigkeit | Verhindert den Kauf der falschen Prozessstation |
| Paneelhülle | Maximale und minimale Länge/Breite; effektiver Arbeitsbereich | Bestimmt die Formatkompatibilität und die Fixture-Strategie |
| Plattenstärke und Substrat | Unterstützter Dickenbereich und zugelassene Laminat-/Metallkernmaterialien | Veränderungen der Belastung, der Nutgeometrie und des Risikos |
| Schneidwerksstruktur | Anzahl der Fräser, Klingentyp, Durchmesser, Winkel, Montage und Abstand | Beeinflusst die Rillenkonsistenz, den Verschleiß und die Wartung |
| Geometrie der Partitur | Nutwinkel, erreichbarer Tiefenbereich, Positionssteuerung, Reststegmessung | Steuert das Trennungsverhalten |
| PCB/PCBA-Freigabe | Minimal unterstützte Abstände zwischen Leitung und Bauteil sowie zwischen Werkzeug und Bauteil | Schützt hohe oder empfindliche Bauteile |
| Zuführung, Bewegung und Registrierung | Führungssystem, Bezugssystem, Vorschubgeschwindigkeit, Ausrichtung/Sichttechnik (falls vorhanden) | Verringert Einstellabweichungen und Paneelbewegungen |
| Handhabung | Manuell, halbautomatisch oder inline; Be-/Entladerichtung | Bestimmt die Arbeits- und Linienintegration |
| Durchsatz | Akzeptierte Paneele/Stunde bei einem definierten Referenzauftrag, inklusive Verladung | Macht Angebote vergleichbar |
| Einrichtung/Umstellung | Einstellpunkte, Rezeptspeicherung, Umstellungstest | Entscheidend für die EMS-Produktion mit hohem Produktmix |
| Sicherheit und Versorgung | Schutzvorrichtungen/Verriegelungen, Not-Aus, Extraktion, ESD und lokale Stromversorgung | Unterstützt Installation und sicheren Betrieb |
| Wartung | Reinigungsverfahren, Klingenwechselmethode, Ersatzteile und Inspektionsintervalle | Ermittelt die gesamten Besitzkosten |
| Validierung | Beispielprogramm, FAT/SAT, Berichte, Messinstrumente | Wandelt Marketingaussagen in Beweise um |
| Kommerzieller Umfang | Incoterms, Installation/Schulung, Garantie, Reaktionskanal | Verhindert unbepreiste Verpflichtungen nach der Lieferung |
Leistungsdaten dürfen nicht zwischen Maschinenfamilien übertragen werden. Beispielsweise kann eine Hochgeschwindigkeits-Bohrmaschine von CHIKIN Angaben zur Positioniergenauigkeit oder Spindeldrehzahl veröffentlichen, diese Werte beschreiben jedoch nicht die Genauigkeit einer anderen V-CUT-Maschine. Die V-CUT-Spezifikation muss für das jeweilige Modell und die jeweilige Konfiguration eingeholt werden.
Nutgeometrie, Reststegdicke und Trennkraft
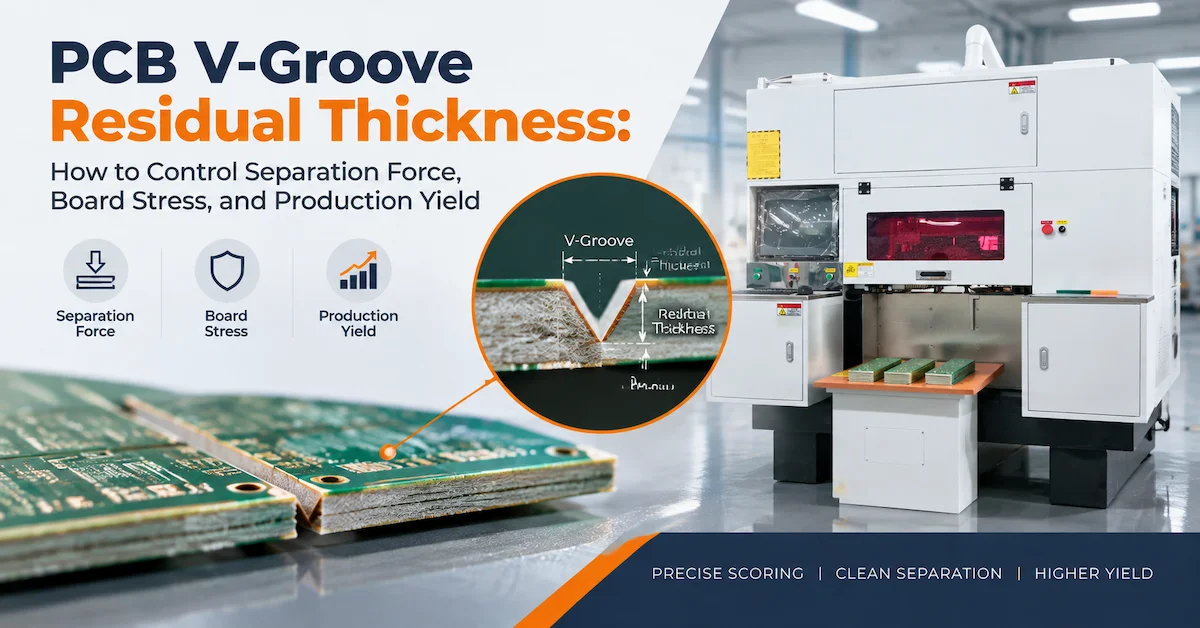
Warum die Restbahndicke eine kritische Prozessvariable ist
Bei einem doppelseitig gerillten Paneel lässt sich die ungeschnittene Bahn annähernd wie folgt ausdrücken:
Restdicke des Stegs ≈ Gesamtdicke der Platte − Tiefe der oberen Nut − Tiefe der unteren Nut.
Diese Beziehung ist für Prozessdiskussionen hilfreich, stellt aber keine universelle Produkttoleranz dar. Leiterplattenaufbau, Kupferverteilung, Position der oberen und unteren Nuten, Materialabweichungen und Messunsicherheiten beeinflussen das tatsächliche Ergebnis. Eine Leiterplatte mit dickerer Leiterbahn kann eine höhere Trennkraft erfordern; eine zu dünne Leiterbahn kann beim Handling, Transport, Schablonendruck oder der Montage brechen. Der korrekte Betriebsbereich ist im kundenfreigegebenen Design- und Prozessvalidierungsplan enthalten.
Was Käufer an echten Mustern überprüfen sollten
- Prüfen Sie die mitgelieferte Rillzeichnung und vergewissern Sie sich, dass die Koordinatenreferenz mit der im Maschinenprogramm übereinstimmt.
- Überprüfen Sie die Lage und Geradlinigkeit der V-Nut im Verhältnis zur Geometrie der fertigen Platine.
- Messen Sie repräsentative Rillentiefen oder die verbleibende Bahndicke am Anfang, in der Mitte und am Ende einer bearbeiteten Linie mit Hilfe der zugelassenen Methode.
- Vergleichen Sie die Ergebnisse an Platten aus verschiedenen Bereichen der eingehenden Materialcharge, einschließlich Platten mit zu erwartender Wölbung oder Dickenabweichung.
- Untersuchen Sie Kupfer und Laminat in der Nähe der Nut auf Risse, Ausfransungen, Absplitterungen oder lokale Beschädigungen.
- Führen Sie den erforderlichen Trennversuch durch und untersuchen Sie die entstehenden Kanten und die umliegenden Bauteile.
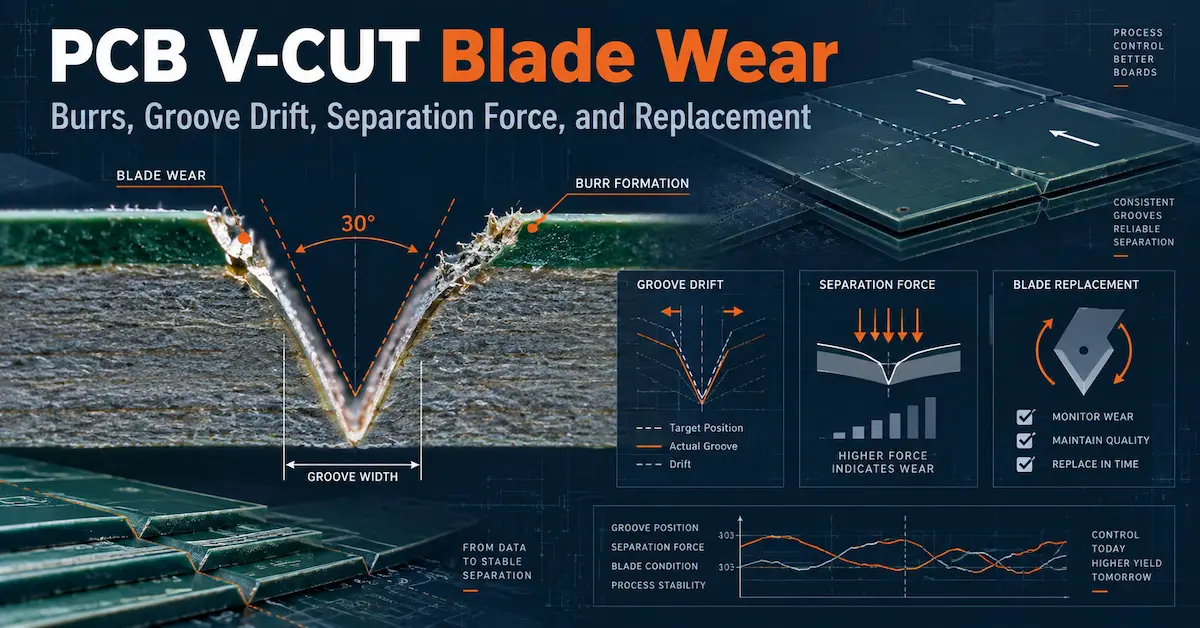
Der Käufer sollte sich außerdem erkundigen, wie der Verschleiß des Schneidmessers, der Rundlauffehler der Klinge, die Plattenauflage und die Führungseinstellung überwacht werden. Ein Bediener kann zwar anfänglich eine saubere Platte erzeugen, doch nach längerem Schneiden können Abweichungen auftreten. Der zugehörige Fachartikel von CHIKIN zum Thema Verschleiß und Nutabweichungen bei V-CUT-Schneidmessern für Leiterplatten erläutert, warum Grate und Änderungen der Trennkraft eine Prozessuntersuchung und nicht den automatischen Klingenwechsel erforderlich machen.
Bauteilspiel ist keine einheitliche Zahl.
Bei einer bestückten Leiterplatte hängt der Sicherheitsabstand zwischen einer V-förmigen Nut und einem MLCC, Steckverbinder, Transformator oder einer Lötstelle von der Montage, der mechanischen Unterstützung, dem Material und dem Trennverfahren ab. Veröffentlichen Sie keine unbegründete Sicherheitsabstandsangabe als allgemeingültige Branchenregel. Bitten Sie stattdessen die Entwicklungs- und Qualitätssicherungsteams, sensible Bereiche zu identifizieren und das vorgeschlagene Verfahren auf einer bestückten Leiterplatte zu validieren. Wenn die Leiterplatte in der Nähe empfindlicher Bauteile starke Biegungen erfordert, kann ein anderes Trennverfahren die bessere Wahl sein.
Produktionsqualität: Was kann schiefgehen und wie erkennt man es?
Bei der Geräteauswahl sollte ein Plan zur Fehlerbehebung enthalten sein. Die folgende Tabelle unterscheidet zwischen Symptomen und möglichen Ursachen; kein einzelnes Symptom beweist, dass ein bestimmtes Bauteil defekt ist.
| Beobachtetes Problem | Mögliche Mitwirkende | Erste Überprüfungen |
|---|---|---|
| Ungleichmäßige V-Nuttiefe | Abweichungen in der Plattendicke, Position der Klinge, Unterstützung, Verschmutzung der Vorrichtung | Messen Sie die Ober- und Unterseitentiefe, die Plattenstärke und die Werkzeugausrichtung. |
| Grate oder Glasfaserausfransungen | Abgenutztes Messer, ungeeigneter Vorschub, Materialeigenschaften, Fehlausrichtung | Vergleichen Sie den Zustand der Klinge, die Prozesseinstellungen und Proben aus demselben Material. |
| Hohe Trennkraft | Zu viel Restgewebe, mangelhafte Rillenkonsistenz, falsches Trennverfahren | Verbleibende Web- und Dokumentenkrafttrends messen |
| Absplitterungen an den Kanten oder Risse im Laminat | Plattenbewegung, falscher Schneidezustand, zu große Durchbiegung | Untersuchen Sie Stütz- und Kantenproben unter hoher Vergrößerung. |
| Zeitweise auftretende Beschädigung der Platine | Belastungsschwankungen, verzogene Paneele, wechselnde Vorrichtungen oder Schichtpraktiken | Vergleichen Sie Lose, Bediener und Maschineneinstellungen. |
| Spannungen in Lötstellen oder Keramikbauteilen | Platinenbiegung, unzureichende Unterstützung, Bauteile zu nah an der Nut | Prüfen Sie die besetzten Testgremien und bewerten Sie alternative Depanelisierungsmaßnahmen. |
| Geringer Output trotz vieler Schneidwerkzeuge | Engpässe beim Beladen, häufige Justierungen, Staus oder Verzögerungen bei der Inspektion | Messen Sie die gesamte Abnahmezykluszeit, nicht nur die Maschinenbewegung. |
Unterteilen Sie die Beweise in drei Gruppen: Maschinenzustand , Leiterplattendesign/Material und Handhabungsprozess . Dadurch wird verhindert, dass das Wartungsteam Klingen austauscht, wenn die eigentliche Ursache eine Verformung der Leiterplatte oder eine unzureichende Spannvorrichtung ist. Auch die Unterstützung durch den Lieferanten wird so effektiver: Fotos, Leiterplattenzeichnungen, Maschineneinstellungen und Fehlerverteilungen sind wesentlich aussagekräftiger als eine allgemeine Beschwerde über „schlechtes Schneiden“.
Durchsatz, Linienausgleich und Kosten pro akzeptierter Platine
Eine automatische V-CUT-Maschine sollte im Kontext der Produktionslinie und nicht isoliert betrachtet werden. Für eine einfache Planungsschätzung:
Brutto-Panels pro Stunde = 3.600 ÷ vollständige Zykluszeit in Sekunden.
Gute Paneele pro Stunde = Bruttopaneele/Stunde × Betriebsverfügbarkeit × Erstausbeute.
Ein hypothetischer 30-Sekunden-Zyklus liefert beispielsweise 120 Brutto-Panels pro Stunde. Bei einer angenommenen Betriebsverfügbarkeit von 85 % und einer Erstausbeute von 99 % ergibt sich eine Ausbeute von etwa 101 akzeptierten Panels pro Stunde . Diese Zahlen dienen lediglich der Veranschaulichung der Kapazitätsberechnung und stellen keine Produktangaben von CHIKIN dar .
Der Zyklus muss Beladen, Ausrichten, Schneiden oder Trennen, Entnahme und die erforderlichen Sofortkontrollen umfassen. Bei einer Linie mit mehreren parallelen Schneidwerkzeugen ist die Werkzeugzeit getrennt von der Gesamtstationszeit zu erfassen. In einem EMS-Werk ist auch die Rüstzeit zu messen: Eine Maschine, die bei einer langen, sich wiederholenden Charge effizient ist, kann bei einem kurzen Auftrag, der häufige Führungs- oder Vorrichtungsanpassungen erfordert, weniger effizient sein.
Bewerten Sie die Kosten pro einwandfreier Platte anstatt nur den Gerätepreis. Ein praktikables Kostenrechnungsmodell ist:
Kosten pro abgenommenem Panel = (zugeordnete Ausrüstungskosten + Arbeitskosten + Schneid-/Verbrauchsmaterialien + Wartungskosten + Energiekosten + Nachbearbeitungskosten + Ausfallzeitkosten) ÷ abgenommene Panels.
Die genaue Buchhaltungsmethode kann variieren. Wichtig ist, neben den Investitionskosten auch Ausfallzeiten und Verluste durch Mängel zu berücksichtigen, da die günstigste Maschine im Angebot nicht immer die kostengünstigste Produktionslösung darstellt.
Was in einer Angebotsanfrage für V-Cut-Maschinen enthalten sein sollte
Eine aussagekräftige Angebotsanfrage ermöglicht es dem Gerätehersteller, eine Maschine für eine konkrete Anwendung zu empfehlen und reduziert Rückfragen. Fügen Sie, sofern von Ihrem Unternehmen gestattet, eine Schaltplanzeichnung oder Gerber-/ODB++-Daten bei und kennzeichnen Sie vertrauliche Dateien als geschützte Konstruktionsinformationen.
| RFQ-Feld | Beispiel für die anzugebenden Informationen |
|---|---|
| Betrieb erforderlich | V-Scores auf unbestückten Leiterplatten erstellen / vorgefräste Leiterplatten entkernen / Klärungsbedarf |
| Plattenmaterial | FR-4, mehrlagiges FR-4, MCPCB oder andere definierte Schichtaufbauten |
| Paneelabmessungen | Länge, Breite, Dicke, Ebenheitsgrenzen und Anzahl der Paneele |
| Rillendetails | Linienanzahl, Richtung, erforderliche Ober-/Unterkante, Geometrie- oder Zeichnungsreferenz |
| Versammlungsstaat | Leiterplatte ohne Bestückung, teilweise bestückte Leiterplatte oder vollständig bestückte Leiterplatte |
| Risikomerkmale | Empfindliche MLCCs, Steckverbinder, Kupfer-Near-Edge-Bauteile, hohe Komponenten |
| Produktionsvolumen | Panels pro Schicht, Schichten pro Tag, Spitzenvolumen, Anzahl der Artikelnummern |
| Produktionsmethode | Eigenständige manuelle Beladung, halbautomatische oder Inline-Integration |
| Qualitätsziele | Vereinbartes Prüfverfahren für Nuten/Kanten, zulässige Fehlergrenzen |
| Pflanzenbedingungen | Spannung/Frequenz, Druckluft, Absaugung, ESD-Schutzmaßnahmen, Stellfläche |
| Kommerzielle Anforderungen | Lieferort, erforderliche Lieferbedingungen, geplanter Installationstermin |
| Validierungsanfrage | Musterprüfung, FAT-Video/Daten, Bedienungsanleitungen, Ersatzteilvorschlag |
Ein technisches Angebot sollte die geplante Konfiguration, Ausschlüsse, messbare Abnahmekriterien, Bedieneranforderungen, Umrüstungsannahmen und den Kundendienstumfang enthalten. Verfügt eine Maschine über optionale Funktionen, ist anzugeben, ob diese im Grundpreis enthalten sind.
Haben Sie Ihre Schaltschrankzeichnungen und Produktionsziele bereit?
Senden Sie Ihre Anfrage für die V-CUT-Maschine →Werksabnahmeprüfung: Den Prozess vor dem Versand nachweisen
Eine erfolgreiche Demo und ein reproduzierbarer Abnahmetest sind nicht dasselbe. Ein Käufer sollte dem FAT-Protokoll zustimmen, bevor die Bestellung abgeschlossen wird, insbesondere bei Produkten mit hohen Zuverlässigkeitsanforderungen oder in Werken mit teuren bestückten Leiterplatten.
Eine praktische FAT-Sequenz
- Identität und Konfiguration bestätigen. Maschinenmodell, Schneidemaschinennummer, mitgeliefertes Zubehör, Bedienelemente und genehmigte Maschineneinstellungen dokumentieren.
- Überprüfen Sie die Sicherheitsvorkehrungen. Demonstrieren Sie Not-Aus-Schalter, Schutzeinrichtungen, relevante Verriegelungen, Alarme, sichere Wiederanlauflogik und die für das Installationsland geeignete elektrische Dokumentation.
- Prüfen Sie Referenzmuster. Vergleichen Sie die Abmessungen, das Material, den Schichtaufbau und die Nutzeichnung der eingehenden Platten mit dem genehmigten Prüfplan.
- Führen Sie die Erstmusterbearbeitung durch. Dokumentieren Sie die Einrichtung, die Ausrichtung, die Klingenposition, die Nut- oder Trennqualität und die ersten Messergebnisse.
- Wiederholen Sie den Vorgang mit einer repräsentativen Charge. Testen Sie genügend aufeinanderfolgende Panels, um Abweichungen, Handhabungsfehler und den tatsächlichen Durchfluss zu beobachten und nicht nur ein erfolgreiches Panel.
- Qualität prüfen. Vereinbarte Prüfkriterien für die Geometrie der Kerben, Kanten, Grate, Risse, Verunreinigungen und den Zustand der bestückten Leiterplatte anwenden; gegebenenfalls entsprechende elektrische oder funktionelle Prüfungen hinzufügen.
- Dokumentieren Sie den tatsächlichen Arbeitsablauf. Erfassen Sie das Be- und Entladen durch den Bediener, die Maschinenbewegungen, Unterbrechungen und alle erforderlichen sofortigen Qualitätskontrollen.
- Führen Sie gegebenenfalls einen Produktwechsel durch. Wiederholen Sie den Vorgang bei einer zweiten Paneelfamilie, wenn die Maschine für die Produktion mit hoher Variantenvielfalt vorgesehen ist.
- Übergabedokumente. Prüfen Sie die Bedienungsanleitung, die Ersatzteilliste, den Wartungsplan, die Sicherungskopie der Einstellungen, den Garantieumfang und den Ablauf der Serviceansprache.
Die Grenzwerte für das Bestehen/Nichtbestehen der Werksabnahmeprüfung (FAT) sollten im Voraus festgelegt und an die Schaltschrankkonstruktion und Qualitätsanforderungen des Kunden angepasst werden. Die pauschale Aussage eines Lieferanten über „hohe Genauigkeit“ ersetzt keine gemessenen Abnahmedaten. Die Inbetriebnahmeprüfung bzw. die Standortabnahmeprüfung (SAT) sollte die Schnittstellen der Anlage, den lokalen Betrieb und die Kompetenz des Bedienpersonals separat prüfen.
Zur Auswahl des geeigneten Trennverfahrens veröffentlicht CHIKIN auch einen Vergleich von Leiterplatten-Depaneling-Methoden . Nutzen Sie diesen Vergleich frühzeitig, bevor Sie Zeit und Mühe in die Validierung von V-Cut-Anlagen für eine Geometrie investieren, die besser für Fräsen oder Laserschneiden geeignet ist.
Wartung, Verbrauchsmaterialien und Langzeitzuverlässigkeit
Die Leistung von V-Schneidanlagen verändert sich mit der Nutzung. Die Schneidkanten verschleißen, Harz und Staub sammeln sich an, Führungsflächen können verschmutzen und Vorrichtungen können an Stabilität verlieren. Ein vorbeugender Wartungsplan sollte daher einen zeitbasierten Wartungsplan mit Erkenntnissen aus der Leiterplattenqualität kombinieren.
Ein aussagekräftiges Betriebsprotokoll enthält die Teilenummer des Schneidwerkzeugs, das Installationsdatum, das bearbeitete Material, die kumulierte Schnittlänge bzw. die Anzahl der bearbeiteten Platten, Beobachtungen zur Nut-/Kantenprüfung, Rüstzeitänderungen und den Grund für jeden Austausch. Die Standzeit des Schneidwerkzeugs lässt sich nicht durch eine einzige Kennzahl beschreiben, da Material, Nuttiefe, Produktmix und Betriebsbedingungen variieren.
Beim Kauf von Ersatzwerkzeugen geben Sie bitte die Originalzeichnung des Werkzeugs, den Durchmesser, die Bohrungsgröße, den Sägeblattwinkel bzw. die Zahnform, das Material, die Maschinendrehzahl und die gewünschte Nut- oder Kantenspezifikation an. CHIKIN bietet ein spezielles PCB-V-CUT-Sägeblatt an, Käufer sollten jedoch die Maß- und Maschinenkompatibilität prüfen, bevor sie ein Sägeblatt als austauschbar betrachten.
Die Zugänglichkeit für Wartungsarbeiten ist genauso wichtig wie die Wartungshäufigkeit. Bitten Sie die Techniker, Ihnen zu zeigen, wie man Ablagerungen entfernt, Werkzeuge zugänglich macht, ein Sägeblatt sicher austauscht, die Ausrichtung wiederherstellt und das erste einwandfreie Paneel nach der Wartung überprüft. Wenn dieser Wiederherstellungsprozess langsam oder schwer zu wiederholen ist, kann der vermeintliche Produktivitätsvorteil einer komplexeren Maschine schmälern.
Lieferantenbewertung: Was macht ein Angebot für eine V-CUT-Maschine glaubwürdig?
Ein seriöser Anlagenlieferant sollte das gesamte Fertigungsszenario abdecken und nicht nur ein Foto und einen Preis nennen. Verlangen Sie eine schriftliche Leistungsbeschreibung, aus der hervorgeht, ob das System Rillen erzeugt, bestehende Rillen trennt oder unter bestimmten Bedingungen beides ermöglicht. Prüfen Sie anschließend die Kompatibilität der Bedienfelder, die Steuerung, die Schutzvorrichtungen, die Ergebnisse von Stichprobenprüfungen, die Ersatzteile und den vertraglichen Support.
CHIKIN CNC präsentiert sich als in Shenzhen ansässiger Entwickler und Hersteller von Automatisierungsanlagen für Leiterplatten. Das Unternehmen verfügt über langjährige Erfahrung in Forschung und Entwicklung sowie umfassende Serviceleistungen . Das veröffentlichte Portfolio umfasst Bohr-/Fräsmaschinen, V-Cut-Optionen und zugehörige Ausrüstung. Dies sind gute Gründe, ein Beratungsgespräch mit den Ingenieuren zu vereinbaren. Dennoch benötigt jedes Modell ein eigenes, geprüftes Datenblatt und eine Abnahmevereinbarung.
Vergleichen Sie auch die Garantie- und Serviceunterlagen sorgfältig. Allgemeine Website-Banner und einzelne Produktseiten können unterschiedliche Garantiezeiträume oder Supportumfänge beschreiben. Halten Sie die genauen Garantiebedingungen, Ausschlüsse, Ersatzteillogistik, Fernwartungsvereinbarungen, Schulungspflichten und Kommunikationswege im Angebot oder Vertrag fest. Ein attraktives Marketingversprechen ersetzt nicht den unterzeichneten, maschinenspezifischen Leistungsumfang.
Ein effizienter Genehmigungsprozess für Käufer
- Engineering: Genehmigung der Kompatibilität von Prozess und Platinenlayout.
- Qualität: Genehmigung der Stichprobenprüfung, der Risikobewertung und der Akzeptanzkriterien.
- Produktion: Kapazität, Personalbesetzung, Umrüstung und physischer Materialfluss genehmigen.
- Instandhaltung/Umwelt-, Gesundheits- und Arbeitsschutz: Zugang, Versorgungseinrichtungen, Steuerungen und Wartungsfreundlichkeit genehmigen.
- Beschaffung/Finanzen: Genehmigung der gesamten Gesamtkosten, der Unterstützungsbedingungen und der messbaren Ergebnisse.
Diese funktionsübergreifende Überprüfung ist besonders wichtig, wenn die Ausrüstung nach der SMT-Bestückung installiert wird, da beschädigte Platinen bereits einen erheblichen Komponenten- und Arbeitswert aufweisen können.
Gestalten Sie den Lieferantenvergleich messbar.
Entdecken Sie die Leiterplattenausrüstung von CHIKIN →Häufig gestellte Fragen zu V-CUT-Maschinen
1. Ist eine V-CUT-Maschine dasselbe wie ein Leiterplattentrenner?
Nicht immer. Eine V-CUT-Maschine kann entweder ein V-Rillsystem zum Einritzen von Nuten oder einen Separator für bereits gerillte Platten bezeichnen. Lassen Sie sich die Funktionsweise schriftlich bestätigen und testen Sie eine repräsentative Platte vor der Bestellung.
2. Kann eine V-CUT-Maschine Leiterplatten nach der SMT-Bestückung schneiden?
Manche Entplattierungskonfigurationen sind für bestückte, vorgerillte Leiterplatten ausgelegt. Die Eignung hängt vom jeweiligen Mechanismus, der Auflagefläche, dem Werkzeugspielraum, den benachbarten Bauteilen und der Empfindlichkeit der Montage ab. Gehen Sie nicht davon aus, dass jede Nutmaschine für bestückte Leiterplatten geeignet ist.
3. Ist eine Maschine mit acht Schneidmessern achtmal schneller als eine Maschine mit nur einem Schneidmesser?
Ein solches Verhältnis kann nicht angenommen werden. Der gesamte Zyklus hängt von der Plattengeometrie, der Auslastung der Schneidwerkzeuge, der Zuführung, der Neupositionierung, der Qualitätskontrolle und den Ausfallzeiten ab. Vergleichen Sie die Anzahl der pro Stunde akzeptierten Platten beim selben Auftrag.
4. Kann ein V-Cut-Verfahren Aluminium-Leiterplatten oder Metallkern-Leiterplatten verarbeiten?
Möglicherweise, die Kompatibilität hängt jedoch vom gesamten Substrataufbau, den Materialeigenschaften, der Werkzeugkonstruktion, der Nutgeometrie und der Herstellerfreigabe ab. Fordern Sie materialspezifische Versuche an, anstatt die FR-4-Einstellungen automatisch anzuwenden.
5. Wie groß ist die Restdicke des Stegs beim V-Rillen von Leiterplatten?
Es handelt sich um das Material, das zwischen den gegenüberliegenden Rillen oder bei einseitiger Ausführung zwischen der Rille und der Rückseite verbleibt. Es beeinflusst die Plattenfestigkeit und die spätere Trennkraft. Der korrekte Wert ist produktspezifisch und hängt vom jeweiligen Herstellungsverfahren ab.
6. Warum brechen oder splittern Platinen beim Trennen mit dem V-Schnitt?
Mögliche Ursachen sind übermäßige Biegung, ungleichmäßige Nuten, ungeeignete Restdicke, verschlissene oder falsch ausgerichtete Werkzeuge, unzureichende Plattenunterstützung und Materialabweichungen. Vergleichen Sie die Ergebnisse von Maschine, Platte und Handhabung, bevor Sie Korrekturmaßnahmen auswählen.
7. Welche Methode ist besser: V-Schnitt-Entplatten, Fräsen oder Lasertrennung?
Für gut zugängliche, gerade vorgekerbte Linien kann die kontrollierte V-Schnitt-Trennung eine effiziente Wahl sein. Fräsen ist flexibler für komplexe Konturen und Stege. Laserschneiden kann nach materialspezifischer Validierung und Extraktionsplanung für bestimmte Anwendungen mit feinen oder filigranen Strukturen geeignet sein. Es gibt keine Universallösung.
8. Welche Dokumente sollte ich an einen Lieferanten von V-CUT-Maschinen senden?
Senden Sie die Zeichnung der Leiterplatte/des Panels, Angaben zur Dicke, zum Materialaufbau, zum Rillenverlauf, Fotos von benachbarten Bauteilen, zum geplanten Prozessschritt, zu den erwarteten Stückzahlen, zum Linienlayout, zu den Stromversorgungsbedingungen und zu den Qualitätsanforderungen. Fügen Sie, sofern zulässig, kontrollierte Konstruktionsdateien bei.
9. Was sollte ein Werksabnahmetest beinhalten?
Mindestens: Prozessdemonstration an zugelassenem Material, Maschinen- und Sicherheitsprüfungen, Erstmusterprüfung, Wiederholbarkeit über eine definierte Charge, tatsächliche Zykluszeitmessung, Umrüstung gegebenenfalls und Dokumentation der Abnahmeergebnisse.
10. Wie sollten Käufer Angebote für V-CUT-Maschinen vergleichen?
Vergleichen Sie den bestätigten Arbeitsumfang, die mitgelieferten Werkzeuge, die Panelkompatibilität, die nachgewiesene Leiterplattenkapazität, die Linienintegration, die Garantie, die Ersatzteile, die Wartung, die Stichprobenprüfung und die Gesamtbetriebskosten. Ein niedrigerer Maschinenpreis bedeutet nicht automatisch das beste Preis-Leistungs-Verhältnis.
Abschluss
Die richtige V-CUT-Maschine beginnt mit der korrekten Prozessdefinition: Das Einbringen von V-Nuten in starre Platten unterscheidet sich vom Trennen bestückter Platten entlang vorhandener Nuten. Käufer sollten die Anordnung der Schneidwerkzeuge und den Automatisierungsgrad an die tatsächliche Plattengeometrie, die Empfindlichkeit der Bauteile, den akzeptierten Durchsatz und die Wartungskapazität anpassen – und nicht an die beworbene Anzahl der Schneidwerkzeuge. Nutzen Sie repräsentative Muster, eine dokumentierte Angebotsanfrage und vereinbarte FAT-Kriterien, um aus einer vielversprechenden Maschine eine fundierte Produktionsentscheidung zu treffen.
Für eine Konfigurationsprüfung teilen Sie uns bitte Ihre Leiterplattenzeichnungen, Materialangaben, Dickenangaben, das Rillenliniendesign und die angestrebte Ausgabemenge über den Geräteanfragekanal von CHIKIN mit.
Planen Sie eine zuverlässigere Leiterplatten-Schneide- oder Trennstation.
Besprechen Sie Ihr V-CUT-Maschinenprojekt →