Wat is 'n V-CUT-masjien, en watter produksieprobleem los dit op?
'n V-SNY-masjien word in PCB-paneelverwerking gebruik, maar die naam kan na twee verskillende bewerkings verwys: V-kerfwerk , wat 'n beheerde groef in 'n stewige paneel skep, en ontpaneling , wat individuele borde langs groewe skei wat reeds gemaak is. Die onderskeid maak saak. 'n PCB-vervaardigingsaanleg moet dalk akkuraat geposisioneerde kerflyne in kaal laminaat vorm; 'n SMT- of EMS-fabriek moet dalk volledig gemonteerde borde skei sonder om sensitiewe soldeerverbindings of oppervlakgemonteerde komponente te buig.
Vir 'n verkrygingspan is die korrekte koopvraag dus nie bloot "Wat is die beste V-CUT-masjien?" nie. Dit is "Watter bewerking moet hierdie masjien op ons spesifieke bord uitvoer, teen watter produksietempo en met watter aanvaarbare risiko?" 'n Lyn wat kerftoerusting aankoop wanneer dit 'n monteerskeier benodig - of andersom - kan 'n duur prosesgaping skep, selfs al is die masjien self goed gebou.
Hierdie gids fokus op toerustingkeuse vir PCB-vervaardigers, SMT-monteerlyne, elektroniese vervaardigingsdiensverskaffers en toerustingintegrators. Dit dek die verskille tussen kerfwerk en skeiding, snyerkonfigurasies, tegniese spesifikasies, kwaliteitsbeheermetodes, totale bedryfskoste, en 'n praktiese versoek-vir-kwotasie (RFQ) en fabrieksaanvaardingstoets (FAT).
V-Scoring vs. Depaneling: Bevestig die werking voordat u toerusting kies
PCB V-score skep die beheerde swak lyn
Tydens V-kerfwerk maak 'n snygereedskap 'n V-vormige groef langs 'n ontwerpte reguit skeidingslyn. In baie PCB-prosesse word groewe van teenoorgestelde kante van 'n stewige paneel gevorm, wat 'n beheerde oorblywende webdikte van ongesnyde materiaal laat. Daardie oorblywende web moet sterk genoeg wees om die paneel stabiel te hou tydens hantering en stroomafprosesse, maar swak genoeg om die beoogde skeiding later toe te laat.
Kerfwerk word tipies oorweeg voordat die samestelling in individuele borde verdeel word. Kopers moet spesifiseer of hulle enkelsydige of dubbelsydige kerfwerk benodig, die vereiste groefgeometrie, paneelvlakheid, materiaalstapeling en die meetmetode. 'n Stelling soos "die masjien sny FR-4" is nie 'n volledige tegniese vereiste nie.
PCB-ontpaneling skei die reeds-gekeurde paneel
By die ontpaneling is die doelwit anders: laat elke voltooide bord langs die voorbereide kerflyn los terwyl die defleksie, randkwaliteit, operateurkontak en stroomaf-inspeksie bestuur word. 'n Voorafgekerfde PCBA kan lang verbindings, keramiekkondensators, gemonteerde afskerming, swaar komponente of soldeerverbindings naby die breeklyn bevat. Selfs wanneer die bord suksesvol geskei kan word, kan oormatige buiging skade veroorsaak wat nie onmiddellik sigbaar is nie.
CHIKIN se enkelsnyer PCB V-snymasjien vir beheerde ontpaneling is rondom hierdie beheerde skeidingsgebruiksgeval geposisioneer. Die gepubliseerde bladsy toon 'n bewaakte masjienuitleg, raakskermkontroles, statusaanduiding en 'n begeleide werkarea. Kopers moet steeds die presiese modelspesifikasie en 'n demonstrasie van die werklike snyaksie bekom voor goedkeuring.
| Koopvraag | V-tellingstoerusting | V-groef ontpaneling toerusting |
|---|---|---|
| Hoofoperasie | Skep een of meer V-vormige groewe | Skei planke by bestaande groeflyne |
| Tipiese materiaaltoestand | Vaste PCB-paneel voor finale skeiding | Kaal gekerfde PCB of gemonteerde gekerfde PCBA |
| Sleutelgeometrie | Groefdiepte, hoek, ligging en oorblywende web | Bordondersteuning, belyning, skeidingspad en komponentspeling |
| Groot risiko's | Verkeerde webdikte, ongelyke groewe, materiaalskade | Bordbuiging, soldeerlasspanning, afskilfering en komponentkontak |
| Aanvaardingsbewyse | Groefmetings oor verteenwoordigende panele | Randinspeksie, spanningsverwante kontroles, herhaalbare goeie-bord-uitset |
Praktiese reël: vra die verskaffer om die presiese paneel wat verwerk word, te wys. Sommige produkbeskrywings gebruik "V-sny", "V-groef", "kerfwerk" en "skeiding" afwisselend; die demonstrasie en geskrewe masjienomvang moet enige onduidelikheid uit die weg ruim.
Watter PCB-panele en fabrieke is goeie kandidate?
'n V-SNY-masjien is die aantreklikste wanneer die borduitleg reguit, toeganklike skeidingslyne bied en die proses onder beheerde toestande herhaal kan word. Die volgende toepassings het verskillende aankoopprioriteite:
- PCB-vervaardigingsaanlegte: stabiele V-groefdiepte, reguitheid, voergedrag, konsekwente materiaalverwydering en meetbare oorblywende webdikte oor baie panele.
- SMT- en PCBA-monteerlyne: beskerming van geïnstalleerde komponente, soldeerverbindings en bordrande tydens die laaste meganiese skeidingsfase.
- EMS en kontrakvervaardigers: oorskakelings tussen kliëntpanele, resepbestuur, verstelbare gidse, toebehoreberging en 'n voorspelbare tyd-tot-eerste-goed-bord.
- LED- en metaalkern-PCB-produsente: versoenbaarheid met die werklike aluminium- of kopergebaseerde stapel, veral waar 'n lang bord of hitteafvoer-substraat anders optree as standaard FR-4.
- Verskaffers van motorvoertuie, kragelektronika en industriële beheer: gedokumenteerde prosesverifikasie, naspeurbare instellings, herhaalbare kwaliteitskontroles en bewyse dat die proses nie produkbetroubaarheid in gevaar stel nie.
- Prototipe- en NPI-afdelings: lae gereedskapslas, eenvoudige opstelling en buigsaamheid vir gereelde ontwerphersienings eerder as maksimum nominale uitset.
'n V-snyproses is nie outomaties geskik vir elke paneel nie. Geboë rande, interne gleuwe, delikate buigsame stroombane, kort diskontinue skeidingsegmente en komponente wat gevaarlik naby die groef geleë is, kan ander metodes bevoordeel. Wanneer die uitleg ingewikkelde kontoere of minimale buiging vereis, evalueer eerder 'n PCB-boor- en routeermasjien , 'n geskikte routeerskeier of 'n toepassingspesifieke laserverwerkingstelsel . Die keuse moet gevalideer word teen die materiaal en bordontwerp, nie net die geadverteerde prosesnaam nie.
Hoe om enkel-, vier-, ses- en agtsnyer V-CUT-masjiene te vergelyk
Die aantal snyers is 'n beginpunt vir die keuse van 'n masjienargitektuur – nie 'n gewaarborgde uitsetvermenigvuldiger nie. Werklike produksiekapasiteit hang af van hoeveel snyers gelyktydig in werking is, hoe panele geïndekseer word, gereedskapspasiëring, laaityd, kerflyntelling, toebehore-omskakeling en kwaliteitsverwante stops.
| CHIKIN produk opsie | Kooprasionaal | Beste-pas bespreking | Verifieer voor bestelling |
|---|---|---|---|
| Enkelsnyer PCB V-snymasjien | Gefokusde beheerde skeiding van geskikte V-groefpanele | SMT/EMS-selle, matige uitset, operateurgeleide proses | Of dit nou groewe vorm of slegs voorafgesnyde PCB's skei; hantering en klaring |
| 4 Snyer Outomatiese PCB V Snymasjien | Verskeie snyposisies en georganiseerde ingeslote werkstasie | Herhaalde paneelwerk wat groter outomatisering regverdig | Gereedskapkonfigurasie, bruikbare snywydte, opsteltyd en gemonsterde kapasiteit |
| 6 Snyer Outomatiese PCB V Snymasjien | Meer snyers vir herhaalbare V-snyverwerking in 'n beskermde bedryfsarea | Hoër-volume stewige panele met herhaalbare patrone | Werklike tellingskepping teenoor skeiding, gereedskapaanpasbaarheid, dienstoegang |
| 8 Snyer Outomatiese PCB V Snymasjien | Multi-snyerformaat bemark vir produktiewe verwerking van starre paneele | Gevestigde, herhalende produksiefamilies | Gelyktydige verwerkingsvermoë, toonhoogtebereik, monsterresultate en vloeroppervlakte |
Die modelbladsye beskryf verskillende doeleindes, en sommige beskrywings meng V-telling en skeidingsterminologie. Om daardie rede is hierdie tabel 'n kopervergelykingsraamwerk , nie 'n bewering dat elke gelyste masjien dieselfde snymeganisme gebruik nie.
Wanneer maak 'n enkelsnyermasjien sin?
'n Enkelsnyerstelsel kan makliker regverdigbaar wees wanneer die fabriek 'n beperkte aantal reguit groeflyne, 'n beskeie daaglikse uitsetteiken of gereelde ingenieursveranderinge het. Dit kan die aanvanklike konfigurasie eenvoudiger hou. Kopers moet egter bevestig of die vereiste toebehore-aanpassings en handmatige hantering werklik hul verwagte taktyd ondersteun. 'n Lae aankoopprys verloor sy aantrekkingskrag wanneer die operateur elke paneel herhaaldelik moet herposisioneer.
Wanneer moet 'n fabriek veelvuldige snyers oorweeg?
’n Multi-snyer-reëling verdien aandag wanneer paneelfamilies herhalend is en snyposisies of verwerkingsfases doeltreffend gekoördineer kan word. Die oorskakeling van vier na agt snyers kan egter meer aanpassingspunte, verbruiksgoedere en onderhoudstake meebring. Versoek ’n gedemonstreerde tempo gemeet in aanvaarde panele per uur , nie ’n teoretiese tempo afgelei van die snyertelling nie.
Vergelyk die masjien rondom jou paneel—nie net die snyertelling nie.
Versoek 'n paneelgebaseerde konfigurasie-oorsig →Die Tegniese Spesifikasie Kontrolelys Wat Die Mees Belangrik Is
'n Nuttige masjienkwotasie spesifiseer bedryfslimiete en meettoestande. "Hoë presisie", "outomaties" of "industriële graad" is nie genoeg om twee verskaffers te vergelyk nie. Gebruik die kontrolelys hieronder om data aan te vra en merk elke item as bevestig, opsie-afhanklik of onderhewig aan steekproeftoetsing.
| Spesifikasie of beheer | Inligting wat die koper moet aanvra | Waarom dit produksie beïnvloed |
|---|---|---|
| Werklike proses | Puntetelling, skeiding, of albei; enkel-/dubbelsydige vermoë | Voorkom die aankoop van die verkeerde prosesstasie |
| Paneelkoevert | Maksimum en minimum lengte/breedte; effektiewe werkarea | Bepaal formaatversoenbaarheid en toebehorestrategie |
| Borddikte en substraat | Ondersteunde diktebereik en goedgekeurde laminaat-/metaalkernmateriale | Verander las, groefgeometrie en risiko |
| Snyerstruktuur | Snyertelling, lemtipe, deursnee, hoek, montering en spasiëring | Beïnvloed groefkonsekwentheid, slytasie en onderhoud |
| Tellinggeometrie | Groefhoek, bereikbare dieptebereik, posisiebeheer, residuele webmeting | Beheer skeidingsgedrag |
| PCB/PCBA-klaring | Minimum ondersteunde lyn-tot-komponent en gereedskap-tot-komponent afstande | Beskerm lang of sensitiewe komponente |
| Voer, beweging en registrasie | Geleidingstelsel, datummetode, voerspoed, belyning/visie indien verskaf | Verminder opstellingsdrywing en paneelbeweging |
| Hantering | Handmatig, semi-outomaties of inlyn; laai-/aflaairigting | Bepaal arbeid- en lynintegrasie |
| Deurvoer | Aanvaarde panele/uur op 'n gedefinieerde verwysingswerk, met laai ingesluit | Maak aanhalings vergelykbaar |
| Opstelling/omskakeling | Aanpassingspunte, resepberging, oorskakelingstoets | Krities vir hoë-mengsel EMS-produksie |
| Veiligheid en nutsdienste | Beskerming/vergrendeling, noodstop, ekstraksie, ESD en plaaslike krag | Ondersteun installasie en veilige werking |
| Onderhoud | Skoonmaakprosedure, lemvervangingsmetode, onderdele en inspeksie-intervalle | Bepaal totale eienaarskapskoste |
| Validering | Voorbeeldprogram, FAT/SAT, verslae, meetinstrumente | Verander bemarkingsstellings in bewyse |
| Kommersiële omvang | Incoterms, installasie/opleiding, waarborg, reaksiekanaal | Voorkom ongeprysde verpligtinge na aflewering |
Moenie werkverrigtingsdata tussen masjienfamilies oordra nie. Byvoorbeeld, 'n hoëspoed CHIKIN-boormasjien mag posisioneringsakkuraatheid of spil-RPM-syfers publiseer, maar daardie waardes beskryf nie die akkuraatheid van 'n onverwante V-CUT-masjien nie. Die V-snyspesifikasie moet verkry word vir die werklike model en konfigurasie wat hersien word.
Groefgeometrie, Residuele Webdikte en Skeidingskrag
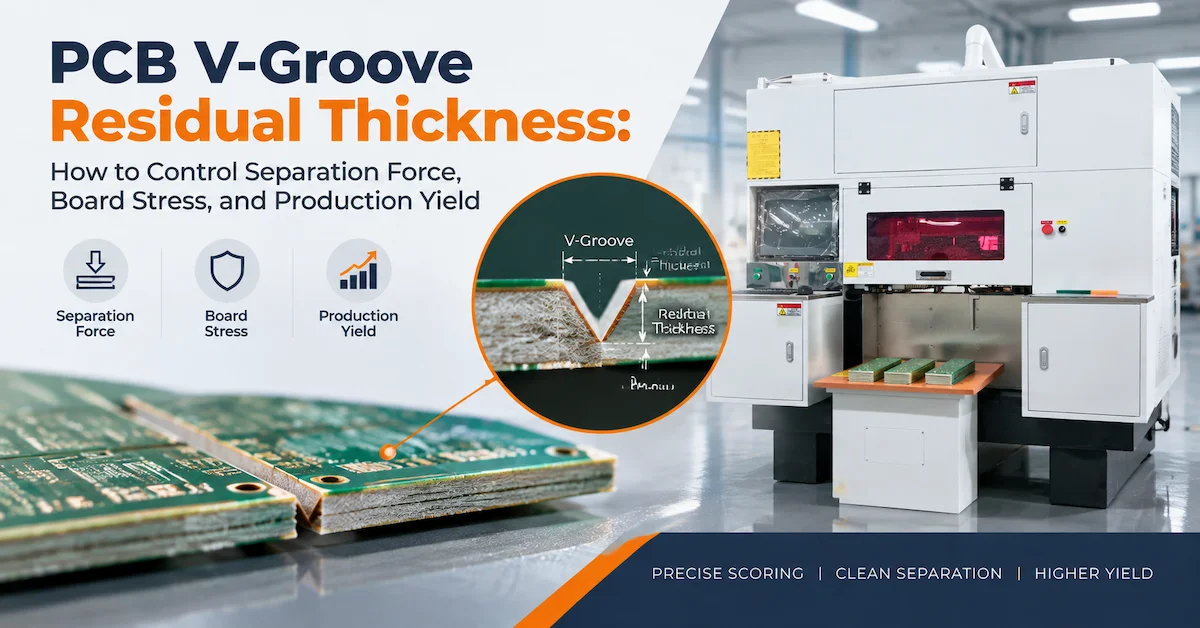
Waarom residuele webdikte 'n kritieke prosesveranderlike is
Vir 'n dubbelsydige gekerfde paneel kan die ongesnyde web benaderd uitgedruk word as:
Resterende webdikte ≈ totale borddikte − boonste groefdiepte − onderste groefdiepte.
Hierdie verband is nuttig vir prosesbesprekings, maar nie 'n universele produktoleransie nie. PCB-laminaatkonstruksie, koperverspreiding, die ligging van boonste en onderste groewe, materiaalvariasie en meetonsekerheid beïnvloed die werklike resultaat. 'n Bord met 'n dikker web mag 'n hoër skeidingskrag benodig; 'n web wat te dun is, mag breek tydens hantering, vervoer, stensildrukwerk of montering. Die korrekte bedryfsvenster hoort in die kliënt-goedgekeurde ontwerp- en prosesvalideringsplan.
Wat kopers op regte monsters moet verifieer
- Inspekteer die verskafde puntetekening en bevestig dieselfde koördinaatverwysing as die masjienprogram.
- Kontroleer die ligging en reguitheid van die V-groef relatief tot die geometrie van die afgewerkte bord.
- Meet verteenwoordigende groefdieptes of oorblywende webdikte aan die begin, middel en einde van 'n verwerkte lyn, met behulp van die goedgekeurde metode.
- Vergelyk resultate op panele van verskillende plekke in die inkomende materiaalbondel, insluitend panele met verwagte buiging- of diktevariasie.
- Inspekteer koper en laminaat naby die groef vir skeuring, rafelvorming, afskilfering of plaaslike skade.
- Voer die vereiste skeidingsproef uit en inspekteer die gevolglike rande en nabygeleë komponente.
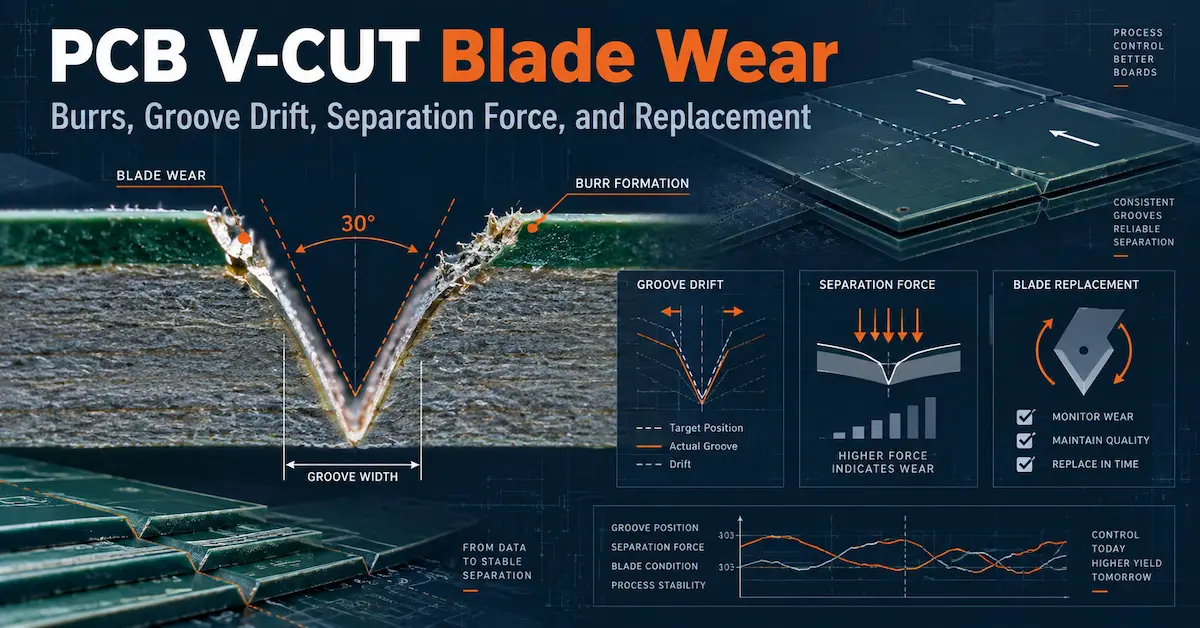
Die koper moet ook vra hoe snyer-slytasie, lem-uitloop, paneelondersteuning en gidsverstelling gemonitor word. 'n Operateur mag aanvanklik 'n skoon paneel produseer, maar wegdrywing kan ontwikkel na langdurige snywerk. CHIKIN se verwante tegniese artikel oor PCB V-CUT lem-slytasie en groefdrywing bespreek waarom brame en skeidingskragveranderinge 'n prosesondersoek eerder as outomatiese lemvervanging moet veroorsaak.
Komponentspeling is nie een universele getal nie
Vir 'n gemonteerde bord hang die veilige afstand van 'n V-tellinglyn na 'n MLCC, konnektor, transformator of soldeerlas af van die montering, meganiese ondersteuning, materiaal en skeidingsmetode. Moenie 'n onverklaarbare spelingsnommer as 'n universele bedryfsreël publiseer nie. Vra eerder die ontwerp- en kwaliteitspanne om sensitiewe sones te identifiseer en die voorgestelde metode op 'n bevolkte bord te valideer. As die paneel aansienlike buiging naby brose dele benodig, kan 'n ander skeidingsproses die beter belegging wees.
Produksiekwaliteit: Wat kan verkeerd gaan en hoe om dit te diagnoseer
Toerustingkeuse moet 'n defek-reaksieplan insluit. Die tabel hieronder skei simptome van moontlike oorsake; geen enkele simptoom bewys dat 'n spesifieke onderdeel defek is nie.
| Waargenome probleem | Moontlike bydraers | Eerste tjeks |
|---|---|---|
| Ongelyke V-groefdiepte | Variasie in paneeldikte, lemposisie, ondersteuning, besoedeling van toebehore | Meet bo-/onderdieptes, paneeldikte en gereedskapbelyning |
| Brame of rafelende veselglas | Verslete lem, ongeskikte toevoer, materiaaleienskappe, wanbelyning | Vergelyk lemtoestand, prosesinstellings en monsters van dieselfde materiaal |
| Hoë skeidingskrag | Oormatige residuele web, swak groefkonsistensie, verkeerde skeidingsmetode | Meet die oorblywende web- en dokumentkragtendens |
| Randskyfies of laminaatkrake | Paneelbeweging, verkeerde snyertoestand, te veel defleksie | Inspekteer ondersteuning en hoë-vergroting randmonsters |
| Intermitterende bordskade | Laaivariasie, kromgetrekte panele, veranderende toebehore of skofpraktyke | Vergelyk lotte, operateurs en masjieninstellings |
| Soldeerlas- of keramiekkomponentspanning | Bordbuiging, onvoldoende ondersteuning, komponente te naby aan groef | Ondersoek bevolkte toetsborde en evalueer alternatiewe ontpaneling |
| Stadige uitset ten spyte van baie snyers | Laaibottelnek, gereelde aanpassings, blokkasies of inspeksievertraging | Tyd die volledige aanvaarde-paneel siklus, nie net masjienbeweging nie |
Skei die bewyse in drie groepe: masjientoestand , bordontwerp/materiaal en hanteringsproses . Dit verhoed dat 'n onderhoudspan lemme vervang wanneer die ware oorsaak paneelvervorming of onvoldoende bevestiging is. Dit maak ook verskaffersondersteuning meer effektief: foto's, paneeltekeninge, masjieninstellings en defekverspreidings is baie meer uitvoerbaar as 'n algemene klagte oor "slegte snywerk".
Deurset, Lynbalans en Koste per Aanvaarde Bord
'n Outomatiese V-SNY-masjien moet teen die produksielyn beoordeel word, nie in isolasie nie. Vir 'n eenvoudige beplanningsberaming:
Bruto panele per uur = 3 600 ÷ volledige siklustyd in sekondes.
Goeie panele per uur = bruto panele/uur × bedryfsbeskikbaarheid × eerstedeurgangopbrengs.
Byvoorbeeld, 'n hipotetiese siklus van 30 sekondes verskaf 120 bruto panele per uur. Teen 'n illustratiewe 85% bedryfsbeskikbaarheid en 99% eerstedeurgangopbrengs, is die resultaat ongeveer 101 aanvaarde panele per uur . Hierdie syfers is slegs 'n voorbeeld van hoe om kapasiteit te bereken; dit is nie CHIKIN-produkbewerings nie .
Die siklus moet laai, belyning, sny of skeiding, verwydering en vereiste onmiddellike kontroles insluit. Vir 'n lyn met veelvuldige parallelle snyers, teken gereedskapstyd apart van volle stasietyd aan. Vir 'n EMS-aanleg, meet ook die omskakelingstyd: 'n masjien wat wen op 'n lang, herhalende bondel, kan verloor op 'n kort taak wat gereelde gids- of toebehore-aanpassing vereis.
Evalueer die koste per goeie bord eerder as net die toerustingprys. 'n Werkbare rekeningkundige model is:
Koste per aanvaarde paneel = (toegekende toerustingkoste + arbeid + snyers/verbruiksgoedere + onderhoud + energie + herbewerking + stilstandkoste) ÷ aanvaarde panele.
Die presiese rekeningkundige metode kan wissel. Die sleutel is om defekverliese en stilstandtyd saam met kapitaaluitgawes in te sluit, want die masjien met die laagste koste op die kwotasielys is nie altyd die goedkoopste produksieoplossing nie.
Wat om in 'n V-CUT-masjien-aanvraag in te sluit
'n Sterk versoek om versoeke (RFQ) stel die toerustingvervaardiger in staat om 'n masjien vir 'n werklike toepassing aan te beveel en verminder opvolgvrae. Heg 'n paneeltekening of Gerber/ODB++-data aan wanneer dit deur u maatskappy toegelaat word, en identifiseer vertroulike lêers as beheerde ontwerpinligting.
| RFQ-veld | Voorbeeld van die inligting om te verskaf |
|---|---|
| Bewerking vereis | Skep V-tellings op kaal panele / ontpaneel voorafgekeurde PCBA / benodig verduideliking |
| Bordmateriaal | FR-4, meerlaag FR-4, MCPCB of ander gedefinieerde stapeling |
| Paneelafmetings | Lengte, breedte, dikte, platheidslimiete en paneeltelling |
| Groefbesonderhede | Lyntelling, rigting, boonste/onderste tellingvereiste, meetkunde of tekeningverwysing |
| Vergaderingstaat | Kaal paneel, gedeeltelik gemonteerde PCB of volledig bevolkte PCBA |
| Risiko-kenmerke | Sensitiewe MLCC's, verbindings, koper naby die rand, lang komponente |
| Produksievolume | Panele per skof, skofte per dag, piekvolumes, aantal SKU's |
| Produksiemetode | Losstaande handmatige laai, semi-outomatiese of inlyn-integrasie |
| Kwaliteitsteikens | Ooreengekome groef-/randinspeksiemetode, aanvaarbare defeklimiete |
| Planttoestande | Spanning/frekwensie, saamgeperste lug, ekstraksie, ESD-beheer, voetspoor |
| Kommersiële vereistes | Afleweringsbestemming, vereiste verskepingsterme, teikeninstallasiedatum |
| Valideringsversoek | Voorbeeldproefneming, FAT-video/data, operateurhandleidings, voorstel vir onderdele |
'n Tegniese kwotasie moet dan die voorgestelde konfigurasie, uitsluitings, meetbare aanvaardingsvoorwaardes, operateurbehoeftes, oorskakelingsaannames en na-verkope-omvang identifiseer. Waar 'n masjien opsionele kenmerke bied, spesifiseer of dit in die basisprys ingesluit is.
Het jou paneeltekening en produksieteikens gereed?
Stuur jou V-CUT-masjien-aanvraag →Fabrieksaanvaardingstoetsing: Bewys die proses voor versending
'n Suksesvolle demonstrasie en 'n herhaalbare aanvaardingstoets is nie dieselfde ding nie. 'n Koper moet ooreenkom oor die FAT-protokol voordat die bestelling gefinaliseer word, veral wanneer 'n hoë-betroubare produk of 'n aanleg met duur gemonteerde borde gekoop word.
'n Praktiese FAT-volgorde
- Bevestig identiteit en konfigurasie. Teken masjienmodel, snyernommer, ingeslote bykomstighede, kontroles en goedgekeurde masjieninstellings aan.
- Verifieer veiligheidsbeheermaatreëls. Demonstreer noodstop, afskerming, relevante grendels, alarms, veilige herbeginlogika en elektriese dokumentasie wat toepaslik is vir die installasieland.
- Kontroleer verwysingsmonsters. Vergelyk inkomende paneelafmetings, materiaal, stapeling en groeftekening met die goedgekeurde toetsplan.
- Voer die verwerking van die eerste artikel uit. Dokumenteer die opstelprosedure, belyning, lemposisie, groef- of skeidingskwaliteit en aanvanklike meetresultate.
- Herhaal oor 'n verteenwoordigende bondel. Toets genoeg opeenvolgende panele om drywing, hanteringsfoute en werklike vloei waar te neem, eerder as slegs een suksesvolle paneel.
- Inspekteer kwaliteit. Gebruik ooreengekome inspeksiekriteria vir kerfgeometrie, rande, brame, krake, puin en die toestand van die bevolkte bord; voeg relevante elektriese of funksionele inspeksie by waar gespesifiseer.
- Teken die werklike siklus aan. Sluit die operateur se laai en aflaai, masjienbeweging, onderbrekings en enige vereiste onmiddellike kwaliteitshek in.
- Voer 'n oorskakeling uit indien relevant. Herhaal op 'n tweede paneelfamilie wanneer die masjien bedoel is vir hoëmengselproduksie.
- Oorhandigingsdokumente. Verifieer bedryfsinstruksies, onderdelelys, onderhoudsplan, instellingsrugsteun, waarborgomvang en dienskontakproses.
FAT-slaag-/druipdrempels moet vooraf geskryf word en gekoppel word aan die kliënt se paneelontwerp en kwaliteitsvereistes. 'n Verskaffer se breë "hoë akkuraatheid"-verklaring vervang nie gemete aanvaardingsdata nie. Die inbedryfstellings- of terreinaanvaardingstoets (SAT) moet afsonderlik fasiliteitskoppelvlakke, plaaslike werking en operateurbevoegdheid aanspreek.
Vir seleksie oor fundamenteel verskillende skeidingsmetodes publiseer CHIKIN ook 'n vergelyking van PCB-ontpanelingsmetodes . Gebruik daardie vergelyking vroegtydig voordat u moeite doen om V-snytoerusting te valideer vir 'n geometrie wat beter geskik is vir routing of lasersny.
Onderhoud, Verbruikbare Goedere en Langtermyn Betroubaarheid
V-snyprestasie verander met gebruik. Snyrkante slyt, hars en stof versamel, geleidingsoppervlaktes kan besoedel word, en toebehore kan konsekwente ondersteuning verloor. 'n Voorkomende plan moet dus 'n tydgebaseerde onderhoudskedule koppel aan bewyse van bordkwaliteit.
'n Nuttige bedryfsrekord sluit die snyer se onderdeelnommer, installasiedatum, verwerkte materiaal, kumulatiewe snylengte of verwerkte panele, groef-/randinspeksiewaarnemings, opstellingsveranderinge en die rede vir elke vervanging in. Die lemleeftyd kan nie eerlik deur een universele nommer beskryf word nie, want materiaal, groefdiepte, produksiemengsel en bedryfstoestande verskil.
Wanneer u vervangingsgereedskap koop, verskaf die oorspronklike gereedskaptekening, deursnee, boorgrootte, lemhoek of tandformaat, materiaal, masjienspoed en verwagte groef- of randspesifikasie. CHIKIN lys 'n toegewyde PCB V-CUT-saaglemproduk , maar kopers moet dimensionele en masjienversoenbaarheid verifieer voordat hulle enige lem as uitruilbaar beskou.
Toegang tot onderhoud is net so belangrik soos onderhoudsfrekwensie. Vra tegnici om te demonstreer hoe om puin skoon te maak, toegang tot gereedskap te kry, 'n lem veilig te vervang, belyning te herstel en die eerste aanvaarbare paneel na diens te bevestig. As daardie herstelproses stadig of moeilik is om te herhaal, kan die oënskynlike produktiwiteitsvoordeel van 'n meer komplekse masjien krimp.
Verskaffersevaluering: Wat maak 'n V-CUT-masjienvoorstel geloofwaardig?
'n Geloofwaardige toerustingverskaffer behoort die hele vervaardigingscenario aan te spreek, nie net 'n foto en 'n prys te stuur nie. Vra vir 'n geskrewe omvang wat identifiseer of die stelsel groewe skep, bestaande kerwe skei, of albei bewerkings onder sekere omstandighede uitvoer. Hersien dan die werklike paneelversoenbaarheid, kontroles, beskerming, bewyse van monstertoetsing, onderdele en kontraktuele ondersteuning.
CHIKIN CNC bied hulself aan as 'n Shenzhen-gebaseerde PCB-outomatiseringstoerustingontwikkelaar en -vervaardiger, met 'n O&O- en maatskappyagtergrond en 'n diensvoordeel-oorsig . Die gepubliseerde portefeulje sluit boor/frees, V-sny-opsies en verwante toerusting in. Dit is nuttige redes om 'n ingenieursbespreking aan te vra, maar elke model benodig steeds sy eie geverifieerde datablad en aanvaardingsooreenkoms.
Vergelyk ook waarborg- en diensdokumente noukeurig. Algemene webwerfbaniere en individuele produkbladsye kan verskillende periodes of vlakke van ondersteuning beskryf. Teken die presiese waarborgtermyn, uitsluitings, onderdelelogistiek, afstandbystandreëlings, opleidingsverantwoordelikhede en reaksiekanale in die kwotasie of kontrak aan. 'n Aantreklike bemarkingsbelofte is nie 'n plaasvervanger vir die getekende masjienspesifieke omvang nie.
'n Doeltreffende werkvloei vir kopergoedkeuring
- Ingenieurswese: keur die werklike proses en borduitleg-versoenbaarheid goed.
- Kwaliteit: keur die monsterinspeksie, risikobepaling en aanvaardingskriteria goed.
- Produksie: keur kapasiteit, personeel, omskakeling en fisiese materiaalvloei goed.
- Onderhoud/EHS: keur toegang, nutsdienste, beheermaatreëls en diensbaarheid goed.
- Verkryging/Finansies: keur totale gelandde koste, ondersteuningsterme en meetbare lewerbare items goed.
Hierdie kruisfunksionele hersiening is veral belangrik wanneer toerusting stroomaf van SMT-montering geïnstalleer word, waar beskadigde borde reeds aansienlike komponent- en arbeidswaarde kan bevat.
Maak die verskaffersvergelyking meetbaar.
Verken CHIKIN PCB-toerusting →Gereelde vrae oor V-CUT-masjiene
1. Is 'n V-CUT-masjien dieselfde as 'n PCB-skeier?
Nie altyd nie. 'n V-SNY-masjien kan verwys na 'n V-kerfstelsel wat groewe vorm of na 'n skeier wat op reeds gekerfde panele werk. Bevestig die werking skriftelik en toets 'n verteenwoordigende bord voordat u bestel.
2. Kan 'n V-CUT-masjien PCB's sny na SMT-montering?
Sommige ontpaneelkonfigurasies is ontwerp vir gemonteerde, voorafgekerfde PCB-panele. Geskiktheid hang af van die werklike meganisme, ondersteuning, gereedskapspeling, nabygeleë komponente en monteringsensitiwiteit. Moenie aanvaar dat elke groefmasjien veilig is vir bevolkte borde nie.
3. Is 'n agtsnyermasjien agt keer vinniger as 'n enkelsnyermasjien?
Geen sodanige verhouding kan aanvaar word nie. Die volle siklus hang af van die bordgeometrie, snyerbenutting, voeding, herposisionering, inspeksie en stilstandtyd. Vergelyk aanvaarde panele per uur op dieselfde werk.
4. Kan 'n V-snyproses aluminium-PCB of metaalkern-PCB hanteer?
Moontlik, maar versoenbaarheid hang af van die volledige substraatstapel, materiaaleienskappe, gereedskapontwerp, groefgeometrie en vervaardigergoedkeuring. Versoek materiaalspesifieke proewe eerder as om FR-4-instellings outomaties toe te pas.
5. Wat is die oorblywende webdikte in PCB V-snywerk?
Dit is die materiaal wat tussen die teenoorgestelde kerfgroewe, of tussen die groef en die agterkant in 'n enkelsydige ontwerp, oorbly. Dit beïnvloed paneelsterkte en latere skeidingskrag. Die korrekte waarde is spesifiek vir die produkontwerp en goedgekeurde proses.
6. Waarom kraak of skyf planke tydens V-sny-skeiding?
Waarskynlike bydraers sluit in oormatige buiging, inkonsekwente groewe, ongeskikte oorblywende dikte, verslete of verkeerd belynde gereedskap, onvoldoende paneelondersteuning en materiaalvariasie. Vergelyk masjien-, bord- en hanteringsbewyse voordat u 'n korrektiewe aksie kies.
7. Wat is beter: V-sny ontpaneling, routing of laserskeiding?
Vir toeganklike, reguit voorafgesnyde lyne, kan beheerde V-sny-skeiding 'n doeltreffende keuse wees. Roetering is meer buigsaam vir komplekse kontoere en tabs. Laser kan geskik wees vir sekere delikate of fyn-eienskap toepassings na materiaalspesifieke validering en ekstraksiebeplanning. Daar is geen universele wenner nie.
8. Watter dokumente moet ek na 'n V-CUT-masjienverskaffer stuur?
Stuur die bord-/paneeltekening, dikte, materiaalstapel, kerflynuitleg, foto's van nabygeleë komponente, beoogde prosesstadium, verwagte volumes, lynuitleg, kragtoestande en kwaliteitsverwagtinge. Sluit beheerde ontwerplêers in wanneer toegelaat.
9. Wat moet 'n fabrieksaanvaardingstoets insluit?
Ten minste: prosesdemonstrasie op goedgekeurde materiaal, masjien- en veiligheidskontroles, inspeksie van die eerste artikel, herhaalbaarheid oor 'n gedefinieerde bondel, werklike siklustydmeting, omskakeling indien van toepassing, en dokumentasie van aanvaardingsresultate.
10. Hoe moet kopers V-CUT-masjienkwotasies vergelyk?
Vergelyk die bevestigde werksomvang, verskafde gereedskap, paneelversoenbaarheid, gedemonstreerde goeie bordkapasiteit, lynintegrasie, waarborg, onderdele, onderhoud, monstertoetsing en totale eienaarskapskoste. 'n Laer masjienprys is nie outomaties die beste produksiewaarde nie.
Gevolgtrekking
Die regte V-SNY-masjien begin met die korrekte prosesdefinisie: die vorming van V-kerwe in stewige panele verskil van die skeiding van gemonteerde borde langs bestaande groewe. Kopers moet die snyeruitleg en outomatiseringsvlak ooreenstem met die werklike paneelgeometrie, komponentgevoeligheid, aanvaarde deurset en onderhoudskapasiteit – nie 'n hoofsnyertelling nie. Gebruik verteenwoordigende monsters, 'n gedokumenteerde RFQ en ooreengekome FAT-kriteria om 'n belowende masjien in 'n beheerde produksiebesluit te omskep.
Vir 'n konfigurasie-oorsig, deel jou PCB-tekeninge, materiaal, dikte, kerflynontwerp en teikenuitset deur CHIKIN se toerustingnavraagkanaal .
Beplan 'n meer betroubare PCB-sny- of skeidingsstasie.
Bespreek u V-CUT-masjienprojek →