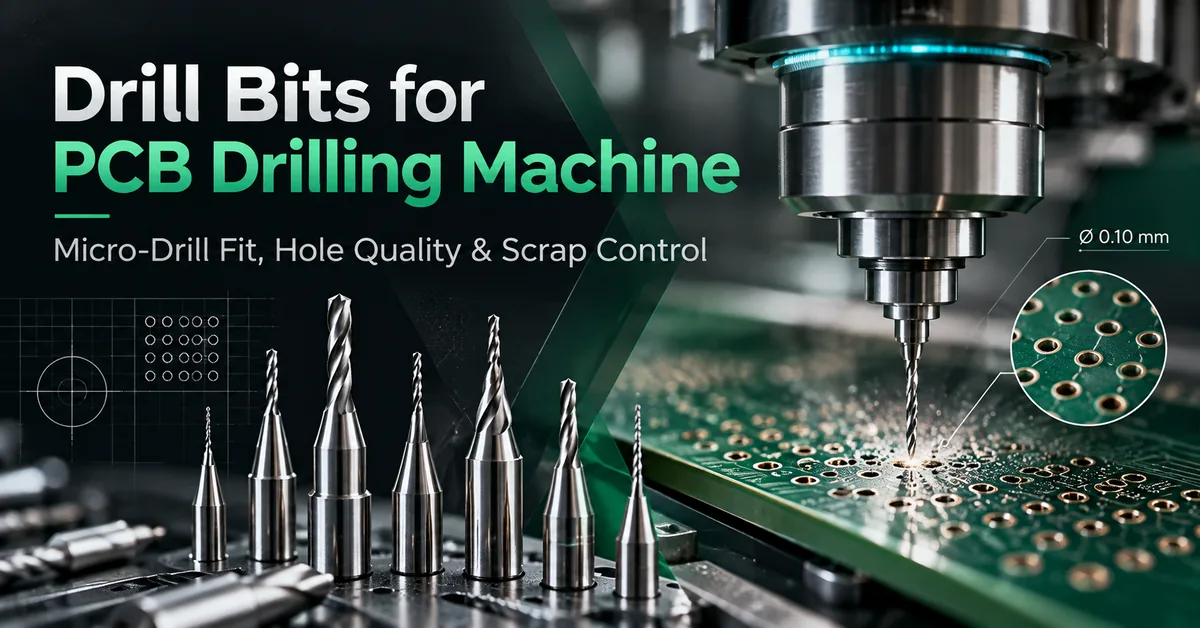
Die keuse van die regte boorpunte vir PCB-boormasjienproduksie is noodsaaklik vir vervaardigers wat hoëdigtheid-, meerlaag- en presisie-gedrukte stroombaanborde verwerk. 'n Ongeskikte mikroboor kan bydra tot variasie in gatposisie, oormatige brame, harssmeer, gebreekte gereedskap en onnodige produksieonderbrekings.
Die korrekte PCB-boorpunt moet ooreenstem met die vereiste gatdiameter, bordkonstruksie, snytoestande en masjiengereedskap-vashoustelsel. 'n Hoëspoed-spindel alleen kan nie vergoed vir 'n ongeskikte snyer of swak beheerde boorproses nie.
Vir B2B-aankoopspanne moet gereedskapkeuse begin met die spesifikasies van die voltooide gat en eindig met gedokumenteerde produksiekwalifikasie – nie net 'n vergelyking van boorpryse nie.
Hierdie gids verduidelik hoe om karbied-mikrobore te evalueer, CNC-versoenbaarheid te bevestig, verskafferspesifikasies te vergelyk en 'n praktiese versoek om kwotasie (RFQ) voor te berei.
1. Wat is boorpunte vir PCB-boormasjiene?
PCB-boorpunte is presisie-snygereedskap wat ontwerp is om gate in gedrukte stroombaanborde te produseer voor daaropvolgende vervaardigingsbedrywighede, soos ontsmeer en deurgatmetallisering.
Industriële PCB-boorwerk behels dikwels gereedskap met klein deursnee wat in hoëspoed-CNC-spindels werk. Die gereedskap moet deur materiale soos epoksiehars, glasversterking, koper en ander laminaatbestanddele sny terwyl aanvaarbare gatposisie en wandkwaliteit gehandhaaf word.
Anders as konvensionele algemene bore, word PCB-mikrobore gekies vir veeleisende toestande wat herhaalde gate, skuurmateriale en beheerde dimensionele vereistes behels.
Tipiese toepassings sluit in:
Geplateerde deurgatvoorbereiding in meerlaag-PCB's.
Meganies via boorwerk in geskikte bordkonstruksies.
Komponentkabel en konnektorgate.
Monterings- en meganiese bevestigingsgate.
Registrasie- en gereedskapsgate.
Presisiegate in geselekteerde rigiede en spesialiteitslaminate.
Vaste wolframkarbied word algemeen gebruik vir PCB-boorwerk omdat die hardheid en slytasieweerstand daarvan geskik is vir skuurglasversterkte materiale.
Nie elke gat moet egter meganies geboor word nie. Baie klein blinde mikrovias en ander hoëdigtheid-interkonneksie-eienskappe mag laserboorwerk vereis.
Watter kopers benodig gespesialiseerde PCB-mikrobore?
Die primêre kopers sluit in PCB-vervaardigingsaanlegte, HDI-vervaardigers, meerlaagbordprodusente, produksie-ingenieurs, toerustinginstandhoudingspanne en aankoopbestuurders wat verantwoordelik is vir boorverbruiksgoedere.
Hulle benodig gereedskap wat herhaalbare aanvaarde uitsette, betroubare masjienintegrasie en voorspelbare verkrygingsgehalte lewer.
2. Hoe om PCB-boorpunte vir verskillende bordmateriale te kies
Materiaalkonstruksie is een van die eerste veranderlikes om vas te stel wanneer 'n boor gekies word.
Verskillende substrate skep verskillende snybelastings, temperature, slytasiepatrone en gatwanddefekte.
FR4 PCB-boorwerk
FR4 bevat glasveselversterking en epoksiehars.
Glasvesels is skuurmiddel, terwyl hars deur boorhitte beïnvloed kan word. 'n Ongeskikte boor of proses kan bydra tot growwe gatwande, glasveselskade en harssmeer.
Fynkorrel soliede karbiedbore is algemene kandidate vir hierdie toepassing.
Ingenieurs moet boorgeometrie, puntkwaliteit, fluitontwerp en die verskaffer se aanbevole bedryfstoestande evalueer.
Meerlaagse PCB-boorwerk
Meerlaagborde bring bykomende oorwegings met betrekking tot koperlae, registrasie, boordiepte en daaropvolgende plateerwerk.
’n Boor moet aanvaarbare gate deur die hele laminaatkonstruksie produseer – nie net die bord binnedring nie.
Gatligging, koperinteraksie, wandtoestand en betroubaarheid van die voltooide geplateerde deurgat is kritieke evalueringsfaktore.
Spesialiteits- en hoëfrekwensielaminate
PTFE-gebaseerde en keramiekgevulde laminate mag verskillende boorstrategieë as standaard FR4 vereis.
Byvoorbeeld, AGC Multi Material se tegniese verwerkingsriglyne vir RF-35TC en RF-60TC bespreek die geometrie van die karbiedpunt, spaanlas, fluitlengte, ingangsmateriale en die vervangingsfrekwensie van die boor.
Hierdie aanbevelings is van toepassing op die gespesifiseerde materiale en moet nie as universele FR4-boorparameters beskou word nie.
Materiaalversoenbaarheidsvergelyking
| PCB-materiaal | Kandidaat-boortipe | Primêre Bekommernis | Kwalifikasieprioriteit |
|---|---|---|---|
| Standaard FR4 | Vaste karbied PCB-boor | Skuurslytasie en harssmeer | Gatmuur-toestand |
| Meerlaag FR4 | Presisie-karbied mikroboor | Registrasie en gatkonsekwentheid | Posisie en dwarssnit |
| Hoë-digtheid rigiede PCB | Klein-deursnee karbiedboor | Defleksie en breuk | Boorstabiliteit en minimum kenmerkvereistes |
| Keramiekgevulde laminaat | Toepassingsgekwalifiseerde karbied- of bedekte gereedskap | Skuurvuller en gereedskapslewe | Materiaalspesifieke toets |
| PTFE-gebaseerde laminaat | Laminaat-versoenbare presisieboor | Hars smeer en hitte | Verskafferverwerkingsriglyne |
| Aluminium-kern PCB | Gereedskap gekwalifiseerd vir die hele metaal/diëlektriese stapel | Brame, snylading en materiaaloorgang | Volstapel monsterboorwerk |
Aankoopbesonderhede: Moenie 'n PCB-boorpunt goedkeur bloot omdat die deursnee daarvan met die tekening ooreenstem nie. Bevestig die geskiktheid vir die volledige materiaalkonstruksie.
3. PCB-boorpuntdiameter: Geboorde gat teenoor voltooide gat
Een van die belangrikste aankoopverskille is die verskil tussen boordiameter en klaargatdiameter.
Vir geplateerde deurgate is die meganiese boordiameter nie noodwendig dieselfde as die finale gatdiameter na metallisasie nie.
Koperplatering en ander proseseffekte beïnvloed die voltooide opening.
Daarom kan 'n verskaffer nie die korrekte boorgrootte alleen uit die finale gatvereiste bepaal sonder om die vervaardiger se plateringsproses en toleransiestrategie te verstaan nie.
Vir elke gatfamilie, kommunikeer:
Vereiste deursnee van die voltooide gat.
Geplateerde of nie-geplateerde benaming.
Gatdiameter toleransie.
Borddikte en materiaal.
Minimum ringvormige ring- of registrasievereistes.
Toepaslike kliënttekening en inspeksiespesifikasie.
Verbeter 'n kleiner boor altyd PCB-presisie?
Nee.
Kleiner gereedskap kan kleiner gate produseer, maar hul styfheid en weerstand teen laterale belasting neem gewoonlik af namate die deursnee afneem.
Uitloop, gereedskapprojeksie, stapelhoogte en snyparameters word toenemend belangrik.
Kies die kleinste deursnee wat aan die ontwerp- en gevalideerde vervaardigingsvereistes voldoen—nie die kleinste gereedskap wat deur die katalogus aangebied word nie.
4. Essensiële tegniese spesifikasies vir die verkryging van PCB-boorpunte
'n Tegnies volledige boor-aankoopspesifikasie moet die snyer, die monteringskoppelvlak en die beoogde bedryfstoepassing identifiseer.
PCB Mikro-boor Spesifikasietabel
| Spesifikasie | Aankoopvereiste | Vervaardiging Betekenis |
|---|---|---|
| Boordiameter | Nominale grootte en toleransie | Gatgroottebeheer |
| Skagdiameter | Presiese monteringsafmeting | Spilhouer-versoenbaarheid |
| Totale lengte | Totale gereedskaplengte | Masjien- en tydskrifopruiming |
| Fluitlengte | Effektiewe sny- en spaanvrystellingslengte | Boordiepte-vermoë |
| Puntgeometrie | Gereedskapverskaffer se gespesifiseerde puntkonfigurasie | Sentrerings- en snygedrag |
| Heliksgeometrie | Materiaalversoenbare fluitontwerp | Spaanontruiming |
| Karbiedgraad | Gedefinieerde materiaalgraad of verskafferspesifikasie | Slytasie- en breekeienskappe |
| Bedekking | Ongecoate of gevalideerde bedekte opsie | Toepassingspesifieke gereedskapprestasie |
| Gereedskapskraag | Kraagafmetings en posisionering, indien gebruik | Outomatiese gereedskaphantering |
| Maksimum bedryfspoed | Vervaardiger-goedgekeurde voorwaardes | Veilige proseswerking |
| Gereedskapidentifikasie | Onderdeelnommer en lotnommer | Produksie-naspeurbaarheid |
| Inspeksiedokumentasie | Afmetings en toepaslike toetsrekords | Inkomende kwaliteitsverifikasie |
Waarom is skaggrootte belangrik?
'n Algemene industriële PCB-boorskagdiameter is 3.175 mm (1/8 duim), hoewel ander groottes bestaan.
'n Ooreenstemmende nominale skagdiameter bevestig nie outomaties versoenbaarheid nie.
Die masjien se spantang of houer, klemmetode, gereedskaplengte, kraagposisie en outomatiese gereedskapwisselaar moet almal die gekose gereedskap ondersteun.
Kopers moet die werklike houerspesifikasie aanvra voordat hulle grootmaatboorhoeveelhede bestel.
Waarom maak fluitlengte saak?
Die lengte van die groef beïnvloed die boordiepte wat beskikbaar is vir materiaalpenetrasie en spaanafvoer.
'n Oormatig kort groef kan spelingsprobleme veroorsaak. Oormatige lang, slanke snygeometrie kan die risiko van defleksie verhoog.
Die toepaslike lengte hang af van die bordstapel, ingangsmateriaal, rugsteunmateriaal en gekwalifiseerde penetrasiediepte.
5. Pas boorpunte by CHIKIN PCB-boormasjiene
Masjien-gereedskap-versoenbaarheid is net so belangrik soos die boorspesifikasie self.
CHIKIN CNC, bedryf deur Shenzhen ChiKin Automation Equipment Co., Ltd., ontwikkel presisie PCB-boorwerk en verwante outomatiese toerusting vir industriële bordvervaardiging.
Die gepubliseerde boormasjienreeks sluit twee- en vierspindelkonfigurasies in.
CK-02D vs CK-04D Boorgereedskap Verenigbaarheid
| Spesifikasie | CK-02D | CK-04D |
|---|---|---|
| Masjientipe | Toegewyde PCB-boorwerk | Toegewyde PCB-boorwerk |
| Aantal spindels | 2 | 4 |
| Gepubliseerde spilspoed | 160,000–200,000 opm | 160,000–200,000 opm |
| Gepubliseerde gereedskapdiameterreeks | 0,15–6,35 mm | 0,15–6,35 mm |
| Spilkrag | 0.85 kW per spil | 0.85 kW per spil |
| Gereedskapbestuur | Outomatiese gereedskapverandering | Outomatiese gereedskapverandering |
| Gereedskapinspeksie | Lengte, deursnee, opsporing van gebreekte gereedskap | Lengte, deursnee, opsporing van gebreekte gereedskap |
| Belangrikste aankoopoorweging | Gebalanseerde dubbelspilboorkapasiteit | Hoër parallelle boorkapasiteit |
Spesifikasies is gebaseer op die gepubliseerde CHIKIN-produkbeskrywings. Finale spil-, houer-, tydskrif- en gereedskapversoenbaarheid moet bevestig word vir die bestelde masjienkonfigurasie.
Die CK-02D 2-spindel PCB-boormasjien is die moeite werd om te evalueer vir fabrieke wat outomatiese dubbelspindelboorwerk benodig.
Die CK-04D 4-spindel PCB-boormasjien bied 'n vier-spindel-konfigurasie vir fasiliteite wat addisionele produksiekapasiteit soek.
Beide produkbeskrywings sluit hoëspoed-spindelstelsels, granietmasjienstrukture en outomatiese gereedskapbestuurskenmerke in.
Belangrik: 'n Gepubliseerde spilkapasiteit van 200 000 RPM beteken nie dat elke boordiameter teen daardie spoed moet werk nie.
Die vervaardiger se sny-aanbevelings, gereedskaphouer-beperkings, boormateriaal en werklike prosesvereistes bepaal die toepaslike instellings.
Net so moet die toerusting se gepubliseerde posisioneringsakkuraatheid nie as 'n gewaarborgde toleransie vir die voltooide gat voorgestel word nie.
6. Hoe beïnvloed ingangsmateriaal, rugsteunborde en stapelhoogte boorwerk?
Selfs hoëgehalte-karbiedboorpunte kan swak gate produseer wanneer die bordstapel verkeerd voorberei word.
'n Volledige booropstelling sluit die PCB-materiaal, invoerblad, rugsteunbord, bevestigingsreëling, spil en ekstraksiestelsel in.
Inskrywingsmateriaal
Ingangsvelle help om die bordoppervlak te beskerm en booringang te ondersteun.
Afhangende van die proses, kan geskikte materiale ook ingangsbrame verminder en die aanvanklike inskakeling van die boorpunt verbeter.
Keuse moet materiaalversoenbaarheid, boordiameter en die beoogde stapelrangskikking in ag neem.
Rugsteunmateriaal
Rugsteunborde ondersteun die werkstuk tydens booruitgang.
'n Ongeskikte of beskadigde rugsteun kan bydra tot uitgangsbrame, kontaminasie en inkonsekwente gatkwaliteit.
Stapelhoogte
Die boor van veelvuldige panele kan die uitset per boorsiklus verbeter, maar groter stapeldikte verhoog ook die effektiewe snybetrokkenheid.
'n Dun mikroboor moet voldoende styf bly terwyl dit spaanders deur die diepte verwyder.
Daar is geen universeel aanvaarbare aantal panele per stapel nie. Die limiet hang af van materiaalkonstruksie, boordiameter, groefgeometrie en kwaliteitsvereistes.
Vir 'n meer gedetailleerde prosesvergelyking, sien CHIKIN se PCB-boorstapelhoogtegids .
7. Spilspoed, Voerspoed en Mikroboorprestasie
Korrekte snyparameters is noodsaaklik vir die handhawing van mikroboorbetroubaarheid.
Vir boorwerk is voer per omwenteling 'n nuttige prosesveranderlike.
Voerspoed (mm/min) = Spilspoed (RPM) × Voer per omwenteling (mm/rev)
Hierdie verhouding beskryf geprogrammeerde aksiale toevoer, maar vestig nie op sigself 'n veilige snytoestand nie.
'n Geskikte proses moet ook die boordiameter, materiaal, puntgeometrie, boorpenetrasie, spaanafvoer en die vervaardiger se aanbevole perke in ag neem.
Oormatige toevoer kan die risiko van lading en breek verhoog. Onvanpaste spoed- en toevoerkombinasies kan hitteverwante gatdefekte of ondoeltreffende snywerk veroorsaak.
Vir produksiekwalifikasie:
Begin met die gereedskap- en laminaatvervaardigers se prosesaanbevelings.
Verifieer die werklike verenigbaarheid van die spil en houer.
Vestig 'n beheerde monsterboorprogram.
Inspekteer die gat se deursnee, ligging, brame en wandtoestand.
Herhaal die toets oor verteenwoordigende boorgebruik.
Teken goedgekeurde instellings aan volgens gereedskap- en materiaalkombinasie.
Vermy die gelyktydige verandering van spoed, voer, stapelhoogte en gereedskapverskaffer tydens probleemoplossing.
8. Algemene PCB-boordefekte en hoe om dit te ondersoek
'n Boorfout beteken nie outomaties dat die boorpunt foutief is nie.
Masjientoestand, toebehore, materiaalvariasie, toegangs- en rugsteunborde en geprogrammeerde instellings kan soortgelyke simptome veroorsaak.
| Defek | Moontlike Bydraende Faktore | Eerste Ondersoek |
|---|---|---|
| Gebreekte mikroboor | Oormatige belasting, uitloop, swak ondersteuning, ongeskikte geometrie | Gereedskap, houer, snyparameters |
| Oorgrootte gate | Gereedskapuitloop, verkeerde deursnee, metingsvariasie | Gereedskapidentifikasie en metrologie |
| Variasie van gatposisie | Bordbeweging, registrasie, boordefleksie | Bevestiging, belyning, posisionering |
| Ingangsbrame | Ingangsmateriaal, snybetrokkenheid, boortoestand | Inskrywingsblad en gereedskapinspeksie |
| Uitgangsbrame | Onvoldoende rugsteun, gereedskapslytasie | Rugsteun en penetrasiediepte |
| Harssmeer | Hitte, materiaaleienskappe, snyproses | Gatwand-evaluering en parameterhersiening |
| Ruwe gatmure | Gereedskaptoestand, materiaal, spaanafvoer | Dwarssnit- en prosesinspeksie |
| Inkonsekwente resultate oor spindels heen | Verskillende houers, uitloop, kalibrasie, gereedskaplot | Kop-vir-kop beheerde vergelyking |
Wanneer gatposisievariasie die grootste bekommernis is, bied CHIKIN se PCB-gatposisie-akkuraatheidsgids 'n aparte diagnostiese raamwerk.
Vir probleme met die vashou van gereedskap, verduidelik die PCB-spindel-spantang-skoonmaakgids hoe om kontaminasie, sitplek en uitloop te ondersoek sonder om aan te neem dat die vervanging van 'n boor die probleem sal oplos.
9. Gehaltebeheer: Hoe moet PCB-fabrieke 'n nuwe boorpunt kwalifiseer?
Industriële kopers moet mikrobore goedkeur deur verteenwoordigende produksieresultate te gebruik.
'n Verskaffer se dimensionele sertifikaat is nuttig, maar dit kan nie onafhanklik bewys dat die snyer aan elke vereiste vir die afgewerkte bord sal voldoen nie.
Aanbevole Kwalifikasieprosedure
Stap 1 — Inkomende Inspeksie
Bevestig onderdeelnommers, deursnee, skaggrootte, totale lengte, fluitgeometrie, toestand en lotidentifikasie.
Stap 2 — Masjienversoenbaarheid
Verifieer die goedgekeurde houer, installasiediepte, gereedskapwisselaar en relevante speling.
Stap 3 — Monsterboorwerk
Gebruik werklike produksiemateriaal en 'n beheerde boorprogram. Sluit verteenwoordigende gatgroottes en bordliggings in.
Stap 4 — Inspeksie van die voltooide gat
Meet die gatgeometrie en posisie. Inspekteer brame, smeerplekke, wandtoestand en ander kritieke defekte.
Stap 5 — Gereedskapslewensduurbepaling
Moniteer die kwaliteit van die boorgate in verskillende stadiums van boorgebruik. Stel 'n toepassingspesifieke vervangingskriterium vas.
Stap 6 — Produksiegoedkeuring
Teken aanvaarde gereedskapspesifikasies, masjienkonfigurasie, snytoestande, inspeksieresultate en verskaffer-lotvereistes aan.
Vir die aanvaarding van voltooide gedrukte borde, kan relevante kliëntvereistes en toepaslike uitgawes van IPC-A-600 en IPC-6012 'n erkende kwaliteitsraamwerk bied.
Hierdie standaarde vorm nie die sertifisering van 'n individuele boorpunthandelsmerk nie.
Die finale aanvaardingskriteria moet ooreenstem met die kliënt se bordtekening en ooreengekome vervaardigingsvereistes.
10. Waarom Gereedskapskoste per Aanvaarde Gat Meer Saak Maak as Eenheidsprys
Prysvergelyking is 'n belangrike aankooptaak, maar die goedkoopste snyer lewer dalk nie die laagste vervaardigingskoste nie.
'n Meer betekenisvolle maatstaf is:
Boorgereedskapskoste per Aanvaarde Gat = Totale Boorgereedskapuitgawes ÷ Aantal Aanvaarde Gate
Die berekening moet werklike kwalifikasiedata gebruik eerder as die beraamde gereedskapslewe.
Bykomende kostes sluit in masjienonderbrekings, gereedskapveranderings, inspeksie, verwerpte panele en skade wat verband hou met gebreekte boormasjiene.
Produksiebestuurders moet ook aanvaarde gate per masjienuur meet eerder as om aan te neem dat die spiltelling direk in proporsionele uitset vertaal.
Kommersiële Vergelykingskontrolelys
| Evalueringsfaktor | Waarom kopers dit moet vergelyk |
|---|---|
| Eenheidsboorprys | Aanvanklike verbruikbare uitgawes |
| Gekwalifiseerde treffertelling | Bruikbare gereedskapslewe onder gedefinieerde toestande |
| Aanvaarde-gat uitset | Werklike vervaardigingswaarde |
| Boorbreukfrekwensie | Onbeplande onderbrekingsrisiko |
| Konsekwentheid van die kwaliteit van die gat | Blootstelling aan verwerping en herbewerking |
| Gereedskapveranderingstyd | Produksiebeskikbaarheid |
| Bondelkonsekwentheid | Herkwalifikasie en inkomende inspeksielas |
| Verskaffer se afleweringsbetroubaarheid | Verbruikbare voorraadrisiko |
'n Vierspindelmasjien kan addisionele kapasiteit bied, maar die werklike toename hang af van borduitleg, gereedskapveranderinge, masjienbenutting en die goedgekeurde produksieproses.
Net so is langer gereedskapslewe slegs waardevol wanneer die gatkwaliteit aanvaarbaar bly.
11. Standaard vs. Pasgemaakte PCB-boorpunte: Wat moet kopers versoek?
Standaard karbied-mikrobore is dikwels gepas wanneer die vereiste deursnee, snylengte, geometrie en houer-koppelvlak ooreenstem met 'n gevestigde gereedskapspesifikasie.
Gespesialiseerde boorontwerpe mag moontlik oorweging vereis vir ongewone borddiktes, veeleisende laminaatkonstruksies, beperkte toegang of prosesse waarin standaardgereedskap nie aan kwaliteitsvereistes kan voldoen nie.
'n Navraag oor pasgemaakte gereedskap moet die ingenieursprobleem en die aanvaardingskriteria daarvan insluit, nie bloot 'n versoek vir 'n sterker of langer houbare boor nie.
Vra die gereedskapverskaffer om te verduidelik:
Beskikbare deursnee- en toleransie-opsies.
Karbiedsubstraat en snygeometrie.
Versoenbare materiale en prosesbeperkings.
Inspeksie en lot-opspoorbaarheidsdokumentasie.
Voorbeeldhoeveelhede en kwalifikasieondersteuning.
Minimum bestelhoeveelheid en bevestigde levertyd.
Hermaal- of hergebruikopsies, waar van toepassing.
CHIKIN se geverifieerde kernbesigheid is PCB-boor- en freestoerusting. Spesifieke boorpuntvoorraad, pasgemaakte snyervervaardiging en gereedskapvoorsieningsreëlings moet direk bevestig word eerder as veronderstel word.
Vir toerustingintegrasieprojekte is die prioriteit om te verseker dat die voorgestelde boor- en masjienkonfigurasie saam gekwalifiseer kan word.
12. PCB-boorpunt-RFQ-kontrolelys vir B2B-verkryging
'n Duidelike versoek om versoek (RFQ) help verskaffers om die toepassing te verstaan en verminder die risiko om gereedskap te ontvang wat by die nominale deursnee pas, maar in produksie faal.
| Inligting benodig | Wat die Koper Moet Verskaf |
|---|---|
| PCB-materiaal | FR4, meerlaagig, PTFE-gebaseerd, metaalkern of ander |
| Bordkonstruksie | Dikte, lae, koper en materiaalstapel |
| Gatspesifikasie | Boorgrootte, afgewerkte grootte, toleransie, geplateer/nie-geplateer |
| Gereedskapskoppelvlak | Skaggrootte, houertipe, gereedskapskraagvereistes |
| Masjienmodel | CNC-vervaardiger, spilkonfigurasie, spoedbeperkings |
| Prosesinligting | Invoermateriaal, rugsteun, stapelhoogte, huidige parameters |
| Gehaltevereistes | Gatgeometrie, registrasie, wand- en braamaanvaarding |
| Produksievraag | Vereiste booruitset, gereedskapverbruik, skuifpatroon |
| Bestaande probleme | Boorbreuk, smeer, posisievariasie, stilstandtyd |
| Kommersiële vereistes | Monsters, hoeveelheid, dokumentasie, aflewering en ondersteuning |
Versoek 'n CHIKIN CNC-masjien- en gereedskapversoenbaarheidsoorsig
As jou fabriek nuwe boortoerusting evalueer, begin met die werklike PCB- en gereedskapvereistes.
CHIKIN CNC bied toegewyde multi-spindel PCB-boormasjiene en verwante presisietoerusting vir industriële produksie.
Vir 'n praktiese toerustingbespreking, verskaf jou bordmateriaal, paneelgrootte, gatgrootteverspreiding, produksieteiken en beoogde boorspesifikasies.
Die ingenieurspan kan die voorgestelde masjienkonfigurasie hersien en bespreek watter gereedskapskoppelvlakke en bedryfsvermoëns bevestiging benodig voor aankoop.
Kontak CHIKIN CNC vir 'n boormasjien-kwotasie en sluit u PCB-tekeninge en huidige vervaardigingsuitdagings in.
13. Gereelde vrae oor boorpunte vir PCB-boormasjienproduksie
1. Watter materiaal is die beste vir PCB-boormasjienboorpunte?
Soliede wolframkarbied word algemeen gekies vir industriële PCB-boorwerk omdat dit hardheid en slytasieweerstand bied wat geskik is vir skuurglasversterkte laminate. Die presiese karbiedgraad en geometrie moet gekwalifiseer word vir die beoogde toepassing.
2. Watter boorpuntgroottes word in PCB-vervaardiging gebruik?
PCB-boorwerk gebruik verskillende diameters vir vias, komponentgate, gereedskapgate en meganiese kenmerke. CHIKIN se CK-02D en CK-04D lys 'n boorgereedskapdiameterreeks van 0.15–6.35 mm, maar die bruikbare grootte en snytoestande moet vir elke toepassing geverifieer word.
3. Is 3.175 mm-skag PCB-boorpunte universeel?
Nee. Alhoewel 3.175 mm 'n algemene skaggrootte is, wissel die houergeometrie, grypvereistes, gereedskaplengte, krae en outomatiese gereedskapwisselingsversoenbaarheid. Bevestig altyd die geïnstalleerde spil en houerspesifikasie.
4. Kan 'n PCB-boormasjien dieselfde boorpunte vir FR4 en PTFE gebruik?
Slegs wanneer die gereedskapverskaffer die relevante materiale goedkeur en die monsterkwalifikasie aanvaarbare resultate bevestig. PTFE-gebaseerde en keramiekgevulde laminate mag verskillende snyparameters en gereedskapbestuursreëls as standaard FR4 vereis.
5. Hoeveel gate kan een karbied PCB-boorpunt produseer?
Daar is geen universele waarborg vir die aantal trefslae nie. Die gereedskap se lewensduur hang af van die deursnee, materiaal, stapelhoogte, spoed, voer, vereiste gatkwaliteit en ander prosesfaktore. Bepaal die toegelate aantal trefslae deur middel van beheerde kwalifikasie.
6. Wat veroorsaak dat klein PCB-boorpunte breek?
Moontlike oorsake sluit in oormatige snylading, swak spaanafvoer, ongeskikte gereedskapgeometrie, hoë uitloop, verkeerde klem, bordbeweging of oormatige stapelaangryping. 'n Gestruktureerde ondersoek is nodig voordat die oorsaak geïdentifiseer word.
7. Benodig 'n 200,000 RPM-spil spesiale PCB-bore?
Die gereedskap moet versoenbaar wees met die spilstelsel en goedgekeurde bedryfstoestande. 'n Hoëspoedmasjiengradering magtig nie outomaties elke snyer om teen maksimum spoed te werk nie.
8. Wat is die verskil tussen PCB-mikroboorwerk en lasermikrovia-boorwerk?
Meganiese mikroboorwerk gebruik 'n roterende snygereedskap om materiaal te verwyder en is geskik vir baie deurgattoepassings. Laserboorwerk gebruik gefokusde energie en word algemeen gebruik vir baie klein, dikwels blinde, HDI-mikrovias. Die toepaslike metode hang af van die ontwerp en proses.
9. Hoe moet aankoopbestuurders die kwaliteit van PCB-boorpunte verifieer?
Versoek 'n volledige spesifikasie, verskafferidentifikasie, toepaslike inspeksiedata, voorbeeldgereedskap en lotnaspeurbaarheid. Kwalifiseer die boorwerke op verteenwoordigende produksieborde en evalueer aanvaarde gatuitsette eerder as slegs katalogusaansprake.
10. Hoe kan CHIKIN CNC help met die keuse van boortoerusting vir nuwe mikrobore?
CHIKIN CNC verskaf toegewyde PCB-boortoerusting, insluitend CK-02D en CK-04D multi-spindelmodelle. Kopers kan boordiametervereistes, spilkonfigurasie, outomatiese gereedskaphantering en toepassingspesifieke toerustingversoenbaarheid bespreek voordat hulle 'n masjienaankoop finaliseer.
Gevolgtrekking
Die keuse van betroubare boorpunte vir PCB-boormasjienbedrywighede vereis meer as om net die vergelyking van deursnee, karbiedmateriaal of eenheidsprys te maak.
Die belangrikste faktore is versoenbaarheid met die PCB-konstruksie, korrekte gereedskapafmetings, betroubare spilhouplek, geskikte boortoestande en geverifieerde kwaliteit van die voltooide gat.
Vir meerlaag- en hoëdigtheidproduksie moet die verkryging van boorpunte geïntegreer word met masjienkwalifikasie, prosesbeheer en gedokumenteerde inspeksie. 'n Klein vermindering in gereedskapprys het min waarde as dit gebreekte boorstukke, defekte gate of produksieonderbrekings verhoog.
Deur duidelike RFQ-vereistes vas te stel en boorprestasie onder werklike produksietoestande te evalueer, kan PCB-vervaardigers meer ingeligte aankoopbesluite neem en beheer oor boorverwante bedryfskoste verbeter.
Vir fabrieke wat outomatiese presisieboortoerusting oorweeg, bied CHIKIN CNC toegewyde twee- en vierspindelmasjienkonfigurasies wat ontwerp is vir verskillende vervaardigingsbehoeftes.
Verken CHIKIN se PCB-boortoerusting of versoek 'n tegniese konsultasie en kwotasie met u PCB-materiaal, gatspesifikasies en produksievereistes. Die regte kombinasie van masjienvermoë, gekwalifiseerde gereedskap en beheerde prosestoestande is die fondament van betroubare PCB-boorwerk.