Що таке машина V-CUT і які виробничі проблеми вона вирішує?
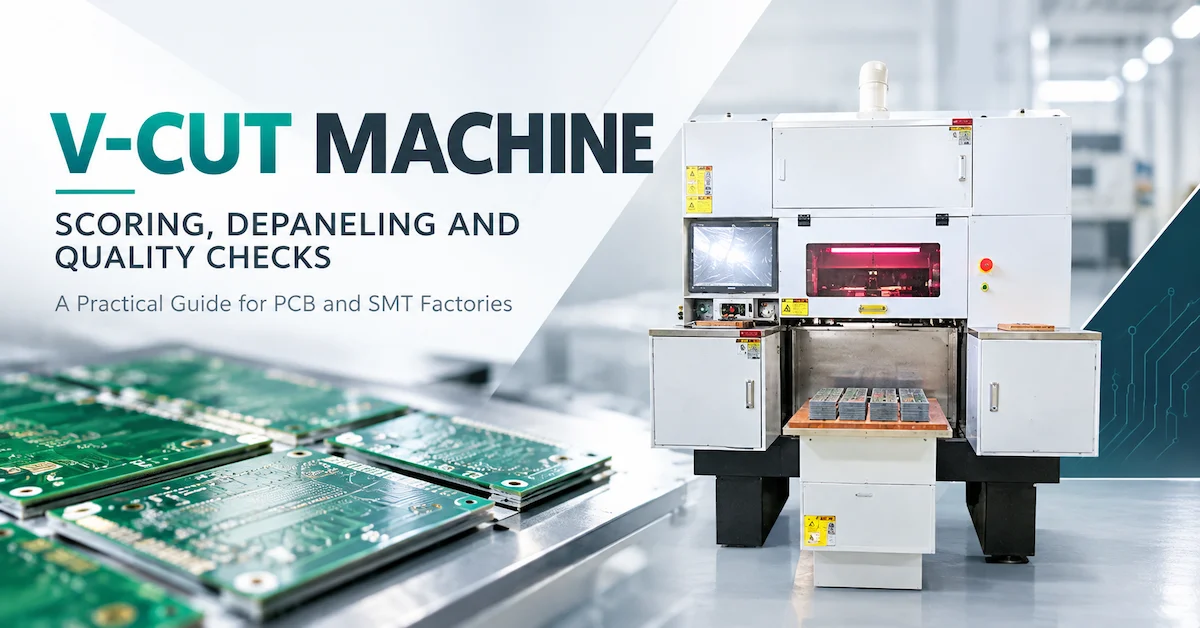
Верстат V-CUT використовується для обробки панелей друкованих плат, але ця назва може стосуватися двох різних операцій: V-подібного надрізу , який створює контрольований паз у жорсткій панелі, та депанелювання , яке розділяє окремі плати вздовж уже зроблених пазів. Ця відмінність має значення. Заводу з виробництва друкованих плат може знадобитися сформувати точно розташовані лінії надрізу в голому ламінаті; заводу SMT або EMS може знадобитися розділити повністю зібрані плати без згинання чутливих паяних з'єднань або компонентів, що монтуються на поверхні.
Для команди закупівель правильне питання щодо покупки не просто «Який найкращий верстат V-CUT?», а «Яку операцію має виконувати цей верстат на нашій конкретній дошці, з якою швидкістю виробництва та з яким прийнятним ризиком?». Лінія, яка закуповує обладнання для підрізання, коли їй потрібен роздільник для складання — або навпаки — може створити дорогий пробіл у процесі, навіть якщо сам верстат добре побудований.
Цей посібник зосереджений на виборі обладнання для виробників друкованих плат, ліній поверхневого монтажу, постачальників послуг з виробництва електроніки та інтеграторів обладнання. Він охоплює відмінності між підрізанням та розділенням, конфігураціями різаків, технічними характеристиками, методами контролю якості, загальними експлуатаційними витратами, а також практичним запитом цінової пропозиції (RFQ) та заводськими приймальними випробуваннями (FAT).
V-Scoring проти депанелінгу: перевірте операцію перед вибором обладнання
V-подібне напилення друкованої плати створює контрольовану слабку лінію
Під час V-подібного надрізу ріжучий інструмент створює V-подібну канавку вздовж розробленої прямої лінії розділу. У багатьох процесах виготовлення друкованих плат канавки формуються з протилежних боків жорсткої панелі, залишаючи контрольовану залишкову товщину нерозрізаного матеріалу. Ця залишкова плівка повинна бути достатньо міцною, щоб панель залишалася стабільною під час обробки та подальших процесів, але достатньо слабкою, щоб забезпечити заплановане розділення пізніше.
Зазвичай нарізання пазів розглядається до того, як збірка розділяється на окремі плити. Покупці повинні вказати, чи потрібна їм одностороння чи двостороння нарізка пазів, необхідну геометрію пазів, площинність панелі, склад матеріалу та метод вимірювання. Твердження на кшталт «машина ріже FR-4» не є повною технічною вимогою.
Депанелювання друкованої плати відокремлює вже нанесену нарізку панель
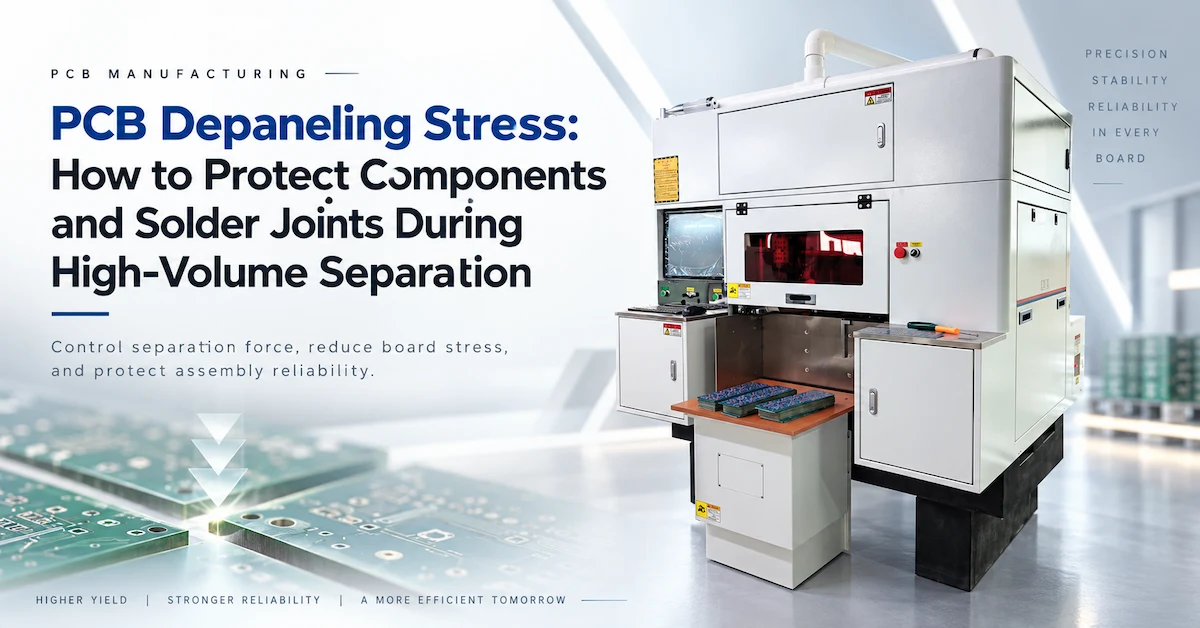
Під час розпанелювання мета інша: звільнити кожну готову плату вздовж підготовленої лінії розриву, контролюючи при цьому прогин, якість кромки, контакт з оператором та подальший контроль. Попередньо розрізана друкована плата може містити високі роз'єми, керамічні конденсатори, встановлений екран, важкі компоненти або паяні з'єднання поблизу лінії розриву. Навіть коли плату можна успішно відокремити, надмірний вигин може призвести до пошкоджень, які не відразу видно.
Однорізальний верстат CHIKIN для V-подібного різання друкованих плат для контрольованого відокремлення від панелей розроблений саме для цього сценарію використання. На опублікованій сторінці показано захищене розташування верстатів, сенсорні елементи керування, індикацію стану та керовану робочу зону. Покупцям все одно слід отримати точну специфікацію моделі та демонстрацію фактичного процесу різання перед затвердженням.
| Питання щодо купівлі | Обладнання для V-подібної нарізки | Обладнання для депанелювання V-подібних пазов |
|---|---|---|
| Основна операція | Створіть одну або кілька V-подібних канавок | Розділіть дошки по існуючих лініях канавок |
| Типовий стан матеріалу | Жорстка панель друкованої плати перед остаточним розділенням | Гола друкована плата з надрізами або зібрана друкована плата з надрізами |
| Ключова геометрія | Глибина, кут, розташування та залишкова стінка канавки | Опора плати, вирівнювання, шлях розділення та зазор між компонентами |
| Основні ризики | Неправильна товщина полотна, нерівні канавки, пошкодження матеріалу | Згинання плати, напруження в паяному з'єднанні, відколи та контакт компонентів |
| Докази прийняття | Вимірювання канавок на типових панелях | Перевірка кромок, перевірка на напруження, повторюваний вихідний код хорошої плати |
Практичне правило: попросіть постачальника показати саме вашу панель, яка обробляється. У деяких описах продуктів терміни «V-подібний розріз», «V-подібне пазування», «надрізання» та «розділення» використовуються як взаємозамінні; демонстрація та письмовий опис машини повинні вирішити будь-яку неоднозначність.
Які панелі друкованих плат та заводи є хорошими кандидатами?
Верстат V-CUT є найбільш привабливим, коли макет плати забезпечує прямі, доступні лінії розділу, а процес можна повторювати в контрольованих умовах. Наступні застосування мають різні пріоритети придбання:
- Заводи з виготовлення друкованих плат: стабільна глибина V-подібної канавки, прямолінійність, характеристики подачі, стабільне видалення матеріалу та вимірювана залишкова товщина полотна на багатьох панелях.
- Лінії поверхневого монтажу (SMT) та складання друкованих плат: захист встановлених компонентів, паяних з'єднань та країв плат на останньому етапі механічного розділення.
- EMS та контрактні виробники: перемикання між панелями клієнтів, управління рецептами, регульовані напрямні, зберігання приладів та передбачуваний час до випуску першої якісної плати.
- Виробники світлодіодів та друкованих плат з металевим сердечником: сумісність з фактичним алюмінієвим або мідним стеком, особливо там, де довга плата або підкладка радіатора поводиться інакше, ніж стандартний FR-4.
- Постачальники автомобільної промисловості, силової електроніки та промислового керування: документована перевірка процесу, відстежувані налаштування, повторювані перевірки якості та докази того, що процес не ставить під загрозу надійність продукції.
- Відділи прототипування та розробки нових матеріалів: низьке навантаження на оснащення, просте налаштування та гнучкість для частого перегляду конструкції, а не для максимальної номінальної продуктивності.
V-подібний процес розрізання не автоматично підходить для кожної панелі. Вигнуті краї, внутрішні пази, делікатні гнучкі схеми, короткі переривчасті розділові сегменти та компоненти, розташовані небезпечно близько до паза, можуть сприяти використанню інших методів. Коли компонування вимагає складних контурів або мінімального вигину, варто обрати свердлильно-фрезерний верстат для друкованих плат , відповідний фрезерний роздільник або спеціалізовану лазерну систему обробки . Вибір має бути перевірений на відповідність матеріалу та конструкції плати, а не лише заявленій назві процесу.
Як порівняти верстати V-CUT з одним, чотирма, шістьма та вісьмома різцями
Кількість різців є відправною точкою для вибору архітектури верстата, а не гарантованим коефіцієнтом продуктивності. Фактична виробнича потужність залежить від того, скільки різців одночасно задіяно, як індексуються панелі, відстань між інструментами, час завантаження, кількість ліній надрізу, зміна пристосувань та зупинки, пов'язані з якістю.
| Варіант продукту CHIKIN | Обґрунтування покупки | Обговорення найкращого варіанту | Перевірте перед замовленням |
|---|---|---|---|
| Машина для різання друкованих плат з одним різаком V | Цілеспрямоване контрольоване розділення відповідних панелей з V-подібним пазом | Комірки SMT/EMS, помірна потужність, процес під керівництвом оператора | Чи формує він канавки, чи лише розділяє попередньо нарізані друковані плати; обробка та зазор |
| 4-різальний автоматичний верстат для друкованих плат V-подібного різання | Кілька позицій для різання та організоване закрите робоче місце | Повторювані завдання з панелями, які виправдовують більшу автоматизацію | Конфігурація інструменту, корисна ширина різання, час налаштування та вибіркова ємність |
| 6-різальний автоматичний верстат для друкованих плат V-подібного різання | Більше різців для повторюваної обробки V-подібним різом у захищеній робочій зоні | Жорсткі панелі більшого об'єму з повторюваними візерунками | Фактичне створення балів проти розділення, налаштування інструментів, доступ до послуг |
| 8-різальний верстат для автоматичного різання друкованих плат V | Багаторізальний формат, що пропонується для продуктивної обробки твердих панелей | Сталі, повторювані виробничі сім'ї | Можливість одночасної обробки, діапазон висоти тону, результати семплів та площа підлоги |
На сторінках моделей описано різні цілі, а в деяких описах поєднуються терміни V-подібної оцінки та розділення. З цієї причини ця таблиця є основою для порівняння покупців , а не твердженням, що кожна перерахована машина використовує однаковий механізм різання.
Коли має сенс використовувати однорізальний верстат?
Систему з одним різаком легше виправдати, коли на заводі обмежена кількість прямих ліній канавок, скромний щоденний обсяг виробництва або часті інженерні зміни. Це може спростити початкову конфігурацію. Однак покупці повинні підтвердити, чи необхідні налаштування кріплення та ручне керування дійсно відповідають очікуваному часу виконання робіт. Низька ціна покупки втрачає свою привабливість, коли оператор повинен неодноразово переміщувати кожну панель.
Коли заводу слід розглянути можливість використання кількох різців?
Варто звернути увагу на систему з кількома різаками, коли групи панелей повторюються, і позиції різання або етапи обробки можна ефективно координувати. Однак, перехід від чотирьох до восьми різаків може призвести до збільшення кількості точок регулювання, витратних матеріалів та завдань з технічного обслуговування. Запитуйте продемонстровану швидкість, виміряну в прийнятих панелях за годину , а не теоретичну швидкість, виведену на основі кількості різаків.
Порівняйте верстат з вашою панеллю, а не лише з кількістю різців.
Запит на перевірку конфігурації на основі панелі →Контрольний список технічних специфікацій, який має найбільше значення
Корисна цінова пропозиція машини визначає робочі межі та умови вимірювання. «Висока точність», «автоматичний» або «промисловий клас» недостатньо для порівняння двох постачальників. Скористайтеся контрольним списком нижче, щоб запросити дані та позначити кожен елемент як підтверджений, залежний від опції або підлягаючий випробуванню вибірки.
| Специфікація або контроль | Інформація, яку покупець повинен запитувати | Чому це впливає на виробництво |
|---|---|---|
| Фактичний процес | Оцінювання, розділення або і те, й інше; одно-/двостороння здатність | Запобігає купівлі неправильної технологічної станції |
| Конверт панелі | Максимальна та мінімальна довжина/ширина; ефективна робоча площа | Визначає сумісність форматів та стратегію кріплення |
| Товщина плати та підкладка | Підтримуваний діапазон товщини та схвалені матеріали з ламінатом/металевим сердечником | Змінює навантаження, геометрію канавки та ризик |
| Структура різака | Кількість різців, тип леза, діаметр, кут, кріплення та відстань між ними | Впливає на консистенцію канавок, знос та обслуговування |
| Геометрія балів | Кут канавки, досяжний діапазон глибини, контроль положення, вимірювання залишкової поверхні полотна | Контролює поведінку розділення |
| Зазор для друкованих плат/друкованих плат | Мінімальні підтримувані відстані між лінією та компонентом і інструментом та компонентом | Захищає високі або чутливі компоненти |
| Подача, рух та реєстрація | Система напрямних, метод опорних точок, швидкість подачі, вирівнювання/візуалізація (якщо надається) | Зменшує зсув налаштувань та рух панелі |
| Керування | Ручний, напівавтоматичний або лінійний; напрямок завантаження/розвантаження | Визначає інтеграцію праці та лінії |
| Пропускна здатність | Прийнятих панелей/годину за визначеним еталонним завданням, включаючи завантаження | Робить котирування порівнянними |
| Налаштування/перемикання | Точки регулювання, зберігання рецептів, перемикання | Критично важливо для виробництва високоякісної суміші EMS |
| Безпека та комунальні послуги | Захист/блокування, аварійна зупинка, витяжка, електростатичний захист та місцеве живлення | Забезпечує безпечне встановлення та експлуатацію |
| Технічне обслуговування | Процедура очищення, спосіб заміни леза, запасні частини та інтервали перевірки | Визначає загальну вартість володіння |
| Перевірка | Зразок програми, FAT/SAT, звіти, вимірювальні прилади | Перетворює маркетингові заяви на докази |
| Комерційний обсяг | Інкотермс, встановлення/навчання, гарантія, канал реагування | Запобігає неоціненим зобов'язанням після поставки |
Не переносьте дані про продуктивність між сімействами верстатів. Наприклад, високошвидкісний свердлильний верстат CHIKIN може публікувати показники точності позиціонування або кількості обертів шпинделя, але ці значення не описують точність непов'язаного верстата V-CUT. Специфікацію V-cut необхідно отримати для фактичної моделі та конфігурації, що розглядається.
Геометрія канавки, залишкова товщина полотна та сила розділення
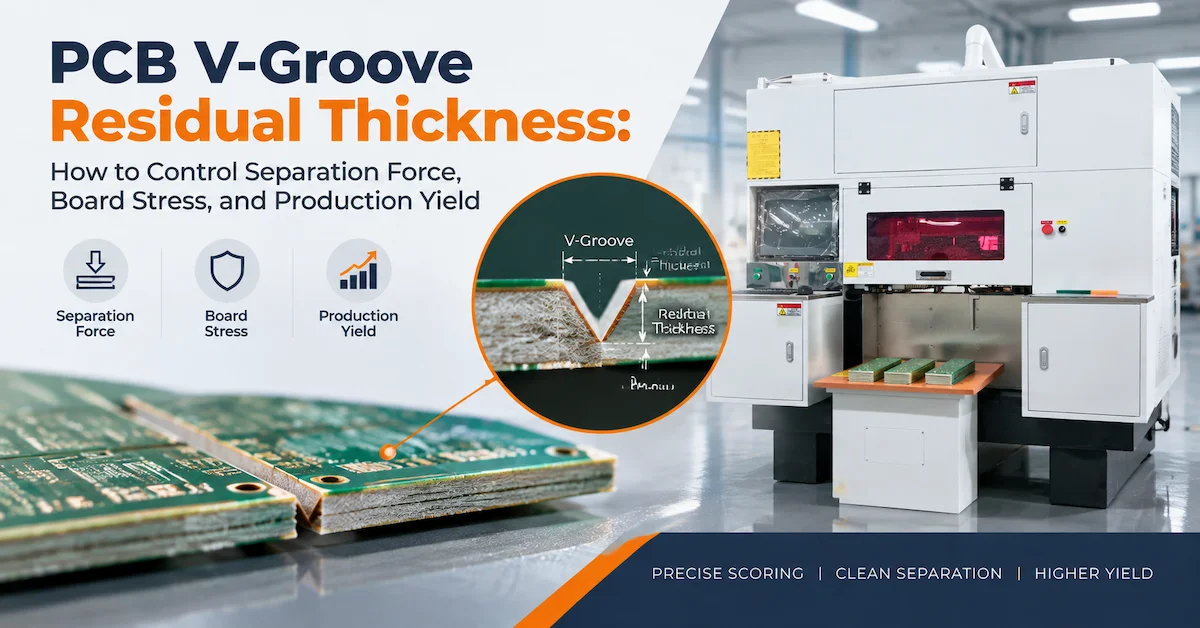
Чому залишкова товщина полотна є критичною змінною процесу
Для двосторонньої панелі з надрізами нерозрізане полотно можна виразити приблизно так:
Залишкова товщина стінки ≈ загальна товщина плити − глибина верхнього паза − глибина нижнього паза.
Це співвідношення корисне для обговорення процесу, але не є універсальним допуском продукту. Конструкція ламінату друкованої плати, розподіл міді, розташування верхніх і нижніх канавок, варіації матеріалу та невизначеність вимірювання впливають на фактичний результат. Плата з товстішим полотном може вимагати більшого зусилля розділення; занадто тонке полотно може зламатися під час обробки, транспортування, трафаретного друку або складання. Правильний робочий вікно належить до затвердженого замовником проекту та плану валідації процесу.
Що покупці повинні перевірити на реальних зразках
- Перевірте наданий креслення для підрізання та підтвердьте, що координатна орієнтація така ж, як і в програмі верстата.
- Перевірте розташування та прямолінійність V-подібної канавки відносно геометрії готової дошки.
- Виміряйте репрезентативну глибину канавок або залишкову товщину полотна на початку, посередині та в кінці оброблюваної лінії, використовуючи затверджений метод.
- Порівняйте результати на панелях з різних місць у вхідній партії матеріалів, включаючи панелі з очікуваним вигином або варіацією товщини.
- Огляньте мідь та ламінат поблизу паза на наявність розривів, зношування, відколів або локальних пошкоджень.
- Виконайте необхідну спробу розділення та огляньте отримані краї та сусідні компоненти.
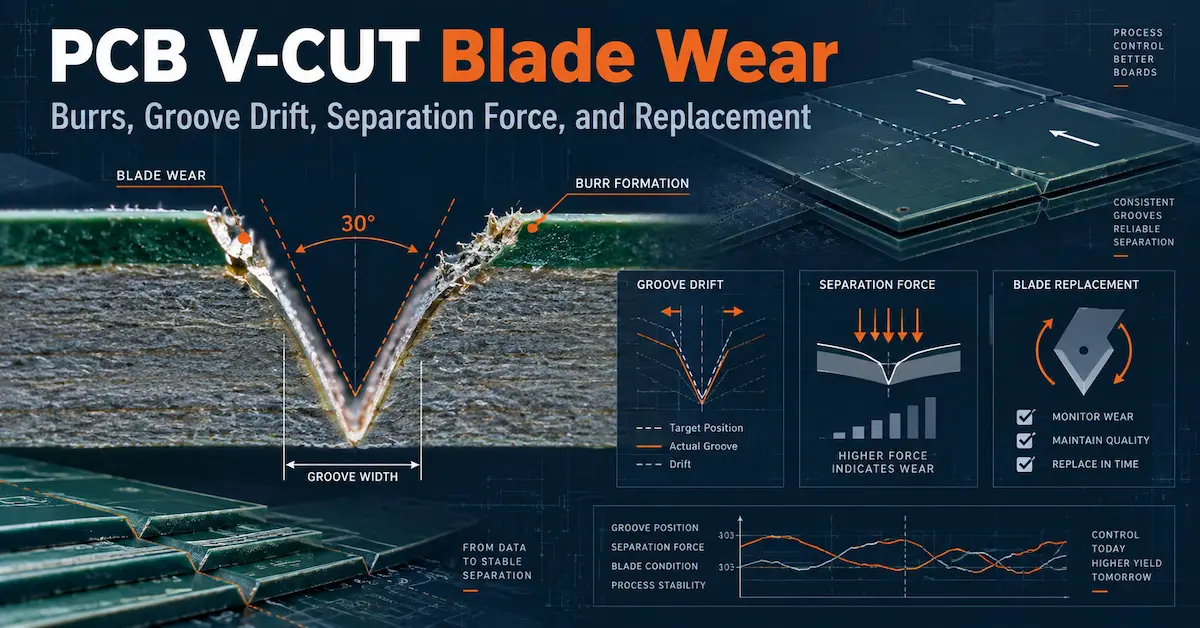
Покупець також повинен запитати, як контролюється знос різака, биття леза, опора панелі та регулювання напрямних. Оператор може спочатку виготовити чисту панель, але після тривалого різання може виникнути дрейф. У відповідній технічній статті CHIKIN про знос леза та дрейф канавки PCB V-CUT обговорюється, чому задирки та зміни сили відриву повинні спонукати до дослідження процесу, а не до автоматичної заміни леза.
Зазор компонентів не є одним універсальним числом
Для зібраної плати безпечна відстань від лінії V-подібного надрізу до MLCC, роз'єму, трансформатора або паяного з'єднання залежить від складання, механічної опори, матеріалу та методу розділення. Не публікуйте незрозуміле число зазору як універсальне галузеве правило. Натомість попросіть команди проектування та контролю якості визначити чутливі зони та перевірити запропонований метод на зібраній платі. Якщо панель вимагає значного згинання поблизу крихких деталей, кращою інвестицією може бути інший процес розділення.
Якість продукції: що може піти не так і як це діагностувати
Вибір обладнання повинен включати план реагування на дефекти. У таблиці нижче симптоми відокремлено від можливих причин; жоден окремий симптом не доводить, що певна деталь дефектна.
| Спостерігалася проблема | Можливі учасники | Перші перевірки |
|---|---|---|
| Нерівномірна глибина V-подібної канавки | Зміна товщини панелі, положення леза, опора, забруднення кріплення | Вимірювання верхньої/нижньої глибини, товщини панелі та вирівнювання інструменту |
| Задирки або зношування скловолокна | Зношене лезо, невідповідна подача, характеристики матеріалу, перекіс | Порівняйте стан лопаті, налаштування процесу та зразки з того ж матеріалу |
| Висока сила розділення | Надмірна залишкова стрічка, погана консистенція канавок, неправильний метод розділення | Виміряйте тенденцію залишкової кількості веб-сайтів та документів |
| Відколи по краях або тріщини на ламінаті | Рух панелі, неправильний стан різака, занадто великий прогин | Перевірте опору та зразки країв із великим збільшенням |
| Періодичні пошкодження плати | Різниця в завантаженні, деформовані панелі, зміна приладів або змінна практика | Порівняйте партії, операторів та налаштування машини |
| Напруження паяного з'єднання або керамічного компонента | Вигин плати, недостатня опора, компоненти занадто близько до паза | Перевірте заповнені тестові дошки та оцініть альтернативні варіанти депанелінгу |
| Низька продуктивність, незважаючи на велику кількість різаків | Вузьке місце завантаження, часте регулювання, застрягання або затримка перевірки | Виміряйте час повного циклу прийнятої панелі, а не лише руху машини |
Розділіть докази на три групи: стан машини , конструкція/матеріал плати та процес обробки . Це запобігає заміні лез командою технічного обслуговування, коли справжньою причиною є деформація панелі або недостатнє кріплення. Це також підвищує ефективність підтримки постачальників: фотографії, креслення панелі, налаштування машини та розподіл дефектів набагато ефективніші, ніж загальна скарга на «погане різання».
Пропускна здатність, баланс лінії та вартість на прийняту плату
Автоматичний верстат V-CUT слід оцінювати з урахуванням виробничої лінії, а не окремо. Для простого планування:
Брутто-панелей за годину = 3600 ÷ повний час циклу в секундах.
Кількість якісних панелей за годину = кількість панелей за годину × експлуатаційна готовність × вихід першого проходу.
Наприклад, гіпотетичний 30-секундний цикл забезпечує виробництво 120 панелей брутто на годину. При ілюстративній робочій готовності 85% та виході першого проходу 99% результат становить близько 101 прийнятої панелі на годину . Ці цифри є лише прикладом того, як розрахувати продуктивність; вони не є заявами щодо продукту CHIKIN .
Цикл повинен включати завантаження, вирівнювання, різання або розділення, видалення та необхідні негайні перевірки. Для лінії з кількома паралельними різцями записуйте час роботи інструменту окремо від часу роботи всієї станції. Для установки EMS також вимірюйте час переналаштування: машина, яка виграє на довгій, повторюваній партії, може програвати на короткій роботі, що вимагає частого регулювання напрямних або пристосувань.
Оцініть вартість однієї якісної дошки, а не лише ціну обладнання. Працездатна модель обліку:
Вартість однієї прийнятої панелі = (вартість розподіленого обладнання + оплата праці + різаки/витратні матеріали + технічне обслуговування + енергія + переробка + вартість простою) ÷ прийняті панелі.
Точний метод обліку може відрізнятися. Головне — враховувати втрати від дефектів та простої разом із капітальними витратами, оскільки найдешевша машина в кошторисі не завжди є найдешевшим виробничим рішенням.
Що включити до запиту цінової пропозиції на верстат V-CUT
Надійний запит цінових пропозицій (RFQ) дозволяє виробнику обладнання рекомендувати машину для реального застосування та зменшує кількість додаткових запитань. Додайте креслення панелі або дані Gerber/ODB++, якщо це дозволено вашою компанією, та позначте конфіденційні файли як контрольовану конструкторську інформацію.
| Поле запиту цінової пропозиції | Приклад інформації, яку потрібно надати |
|---|---|
| Потрібна операція | Створення V-оцінки на голих панелях / попередньо оцінена друкована плата з відокремленими панелями / потребує уточнення |
| Матеріал дошки | FR-4, багатошаровий FR-4, MCPCB або інший визначений стек |
| Розміри панелі | Довжина, ширина, товщина, межі площинності та кількість панелей |
| Деталі пазу | Кількість ліній, напрямок, вимоги до балів зверху/знизу, геометрія або посилання на креслення |
| Стан збірки | Гола панель, частково зібрана друкована плата або повністю заповнена друкована плата |
| Особливості ризику | Чутливі MLCC, роз'єми, мідь ближче до краю, високі компоненти |
| Обсяг виробництва | Панелей за зміну, змін за день, пікові обсяги, кількість SKU |
| Спосіб виробництва | Автономне ручне завантаження, напівавтоматичне або вбудоване інтегрування |
| Цілі якості | Узгоджений метод контролю канавок/країв, допустимі межі дефектів |
| Умови для рослин | Напруга/частота, стиснене повітря, відкачування, контроль електростатичного розряду, розмір |
| Комерційні вимоги | Пункт призначення доставки, необхідні умови доставки, цільова дата встановлення |
| Запит на перевірку | Зразок випробування, відео/дані FAT, інструкції з експлуатації, пропозиція запасних частин |
У технічній пропозиції слід визначити запропоновану конфігурацію, винятки, вимірювані умови прийняття, потреби оператора, припущення щодо переходу та обсяг післяпродажного обслуговування. Якщо машина пропонує додаткові функції, вкажіть, чи включені вони в базову ціну.
У вас готові креслення панелі та виробничі плани?
Надішліть запит на ваш верстат V-CUT →Заводські приймальні випробування: перевірте процес перед відправкою
Успішна демонстрація та повторювані приймальні випробування – це не одне й те саме. Покупець повинен узгодити протокол FAT до остаточного оформлення замовлення, особливо під час закупівлі високонадійного продукту або установки з дорогими зібраними платами.
Практична послідовність FAT
- Підтвердьте ідентифікацію та конфігурацію. Запишіть модель верстата, номер різака, додані аксесуари, елементи керування та затверджені налаштування верстата.
- Перевірте засоби безпеки. Продемонструйте наявність аварійної зупинки, захисних екранів, відповідних блокувань, сигналізації, логіки безпечного перезапуску та електротехнічної документації, що відповідає країні встановлення.
- Перевірте контрольні зразки. Порівняйте розміри вхідних панелей, матеріал, штабелювання та креслення пазов із затвердженим планом випробувань.
- Виконайте обробку першого виробу. Задокументуйте процедуру налаштування, вирівнювання, положення леза, якість канавки або розділення та результати початкових вимірювань.
- Повторіть для репрезентативної партії. Протестуйте достатню кількість послідовних панелей, щоб спостерігати дрейф, помилки обробки та фактичний потік, а не лише одну успішну панель.
- Перевірка якості. Використовуйте узгоджені критерії перевірки для геометрії надрізів, країв, задирок, тріщин, сміття та стану заповненої плати; додайте відповідну електричну або функціональну перевірку, де це зазначено.
- Зафіксуйте реальний цикл. Врахуйте завантаження та розвантаження оператором, рух машини, переривання та будь-які необхідні негайні перевірки якості.
- За потреби виконайте переналаштування. Повторіть на другому сімействі панелей, якщо машина призначена для виробництва з високим вмістом суміші.
- Документи передачі. Перевірте інструкції з експлуатації, перелік запасних частин, план технічного обслуговування, резервну копію налаштувань, обсяг гарантії та процедуру звернення до служби підтримки.
Порогові значення для FAT (проходження/непроходження) повинні бути записані заздалегідь та пов'язані з проектом панелі та вимогами до якості замовника. Загальна заява постачальника про «високу точність» не замінює виміряні дані приймання. Під час введення в експлуатацію або приймальних випробувань на місці (SAT) слід окремо розглядати інтерфейси об'єкта, локальну експлуатацію та компетентність оператора.
Для вибору між принципово різними методами розділення, CHIKIN також публікує порівняння методів депанелювання друкованих плат . Використовуйте це порівняння заздалегідь, перш ніж витрачати зусилля на перевірку обладнання V-подібного різання для геометрії, яка краще підходить для фрезерування або лазерного різання.
Технічне обслуговування, витратні матеріали та довгострокова надійність
Продуктивність V-подібного різання змінюється з використанням. Зношуються кромки різця, накопичується смола та пил, напрямні поверхні можуть забруднюватися, а кріплення можуть втрачати надійну опору. Тому план профілактики повинен поєднувати графік технічного обслуговування з урахуванням показників якості плати.
Корисний експлуатаційний запис містить номер деталі різака, дату встановлення, оброблений матеріал, загальну довжину різання або оброблені панелі, спостереження за перевіркою канавок/країв, зміни налаштувань та причину кожної заміни. Термін служби леза не можна чесно описати одним універсальним числом, оскільки матеріал, глибина канавок, виробничий склад та умови експлуатації різняться.
Під час придбання запасного інструменту надайте оригінальне креслення інструменту, діаметр, розмір отвору, кут леза або формат зуба, матеріал, швидкість верстата та очікувані характеристики паза або кромки. CHIKIN пропонує спеціалізовані пильні полотна V-CUT для друкованих плат , але покупці повинні перевірити сумісність розмірів та верстата, перш ніж вважати будь-яке лезо взаємозамінним.
Доступ для технічного обслуговування важливий так само, як і його частота. Попросіть техніків продемонструвати, як очищати від сміття, отримувати доступ до інструментів, безпечно замінювати лезо, відновлювати вирівнювання та перевіряти першу прийнятну панель після обслуговування. Якщо цей процес відновлення повільний або його важко повторити, очевидна перевага в продуктивності складнішої машини може зменшитися.
Оцінка постачальника: що робить пропозицію щодо верстата V-CUT достовірною?
Надійний постачальник обладнання повинен розглянути весь сценарій виробництва, а не просто надіслати фотографію та ціну. Попросіть письмовий опис, в якому буде зазначено, чи створює система пази, розділяє існуючі надрізи чи виконує обидві операції за певних умов. Потім перегляньте фактичну сумісність панелей, елементи керування, захисні екрани, результати випробувань зразків, запасні частини та договірну підтримку.
CHIKIN CNC позиціонує себе як розробник і виробник обладнання для автоматизації друкованих плат, що базується в Шеньчжені, з досвідом досліджень і розробок, досвідом роботи в компанії та оглядом переваг обслуговування . Її опублікований портфоліо включає свердління/фрезерування, опції V-подібного різання та супутнє обладнання. Це вагомі причини для запиту на інженерне обговорення, але кожна модель все одно потребує власного перевіреного паспорта даних та угоди про приймання.
Також уважно порівняйте гарантійні та сервісні документи. Загальні банери веб-сайтів та сторінки окремих продуктів можуть описувати різні періоди або рівні підтримки. Зафіксуйте точний гарантійний термін, винятки, логістику запчастин, домовленості про віддалену допомогу, обов'язки щодо навчання та канали реагування в ціновій пропозиції або договорі. Приваблива маркетингова обіцянка не замінює підписаний обсяг послуг, що стосується конкретної машини.
Ефективний робочий процес затвердження покупців
- Інженерія: затвердження фактичного процесу та сумісності макета плати.
- Якість: затвердити перевірку зразка, оцінку ризиків та критерії прийнятності.
- Виробництво: затвердити потужності, персонал, переналаштування та фізичний потік матеріалів.
- Технічне обслуговування/охорона праці та техніки безпеки: затвердження доступу, комунальних послуг, засобів керування та їхньої експлуатаційної придатності.
- Закупівлі/Фінанси: затвердити загальну вартість постачання, умови підтримки та вимірювані результати.
Цей міжфункціональний огляд особливо важливий, коли обладнання встановлюється після поверхневого монтажу, де пошкоджені плати можуть вже містити значну вартість компонентів та робочої сили.
Зробіть порівняння постачальників вимірним.
Ознайомтеся з обладнанням для друкованих плат CHIKIN →Часті запитання про верстати V-CUT
1. Чи є машина V-CUT тим самим, що й сепаратор друкованих плат?
Не завжди. Верстат V-CUT може стосуватися системи V-подібного нарізання, яка формує канавки, або роздільника, який працює на вже нарізаних панелях. Підтвердьте операцію письмово та протестуйте типову плиту перед замовленням.
2. Чи може верстат V-CUT різати друковані плати після поверхневого монтажу?
Деякі конфігурації для демонтажу панелей розроблені для зібраних, попередньо надрізаних панелей друкованих плат. Придатність залежить від фактичного механізму, опори, зазору інструменту, сусідніх компонентів та чутливості складання. Не вважайте, що кожен пазовий верстат безпечний для заповнених плат.
3. Чи є верстат з вісьмома різцями у вісім разів швидшим за верстат з одним різцем?
Таке співвідношення не можна припустити. Повний цикл залежить від геометрії дошки, використання різака, подачі, переміщення, перевірки та часу простою. Порівняйте кількість прийнятих панелей за годину для одного й того ж завдання.
4. Чи може процес V-подібного різання обробляти алюмінієві друковані плати або друковані плати з металевим сердечником?
Можливо, але сумісність залежить від повного набору підкладок, властивостей матеріалу, конструкції інструменту, геометрії канавок та схвалення виробника. Запитуйте випробування для конкретних матеріалів, а не автоматично застосовуйте налаштування FR-4.
5. Що таке залишкова товщина полотна при V-подібному нанесенні рифлення на друкованій платі?
Це матеріал, що залишається між протилежними канавками для надрізів або між канавкою та зворотною поверхнею в односторонній конструкції. Він впливає на міцність панелі та подальше зусилля відриву. Правильне значення залежить від конструкції виробу та затвердженого процесу.
6. Чому дошки тріскаються або відколюються під час V-подібного розрізання?
Ймовірними причинами є надмірне згинання, нерівномірні канавки, невідповідна залишкова товщина, зношений або неправильно вирівняний інструмент, недостатня підтримка панелі та варіації матеріалів. Порівняйте дані верстата, плити та обробки, перш ніж вибирати коригувальні дії.
7. Що краще: V-подібне розпилення панелей, фрезерування чи лазерне розділення?
Для доступних, прямих, попередньо накреслених ліній ефективнішим вибором може бути контрольоване V-подібне розділення. Фрезерування є більш гнучким для складних контурів та виступів. Лазер може підійти для певних делікатних або дрібних застосувань після перевірки конкретного матеріалу та планування вилучення. Універсального переможця немає.
8. Які документи мені слід надіслати постачальнику верстатів V-CUT?
Надішліть креслення плати/панелі, товщину, стек матеріалів, розташування ліній надрізу, фотографії сусідніх компонентів, запланований етап процесу, очікувані обсяги, розташування лінії, умови живлення та очікувану якість. За можливості додайте файли контрольованого проекту.
9. Що повинні включати заводські приймальні випробування?
Як мінімум: демонстрація процесу на затвердженому матеріалі, перевірки машин та безпеки, перевірка першого виробу, повторюваність протягом визначеної партії, вимірювання фактичного часу циклу, переналаштування, якщо це можливо, та документування результатів приймання.
10. Як покупцям слід порівнювати котирування на верстати V-CUT?
Порівняйте підтверджений обсяг робіт, надані інструменти, сумісність панелей, продемонстровану потужність хорошої плати, інтеграцію в лінію, гарантію, деталі, технічне обслуговування, випробування зразків та загальну вартість володіння. Нижча ціна на верстат не є автоматично найкращою виробничою цінністю.
Висновок
Правильний верстат для V-CUT починається з правильного визначення процесу: формування V-подібних надрізів на жорстких панелях відрізняється від розділення зібраних дощок вздовж існуючих канавок. Покупці повинні узгоджувати розташування різака та рівень автоматизації з реальною геометрією панелі, чутливістю компонентів, прийнятною пропускною здатністю та обслуговуваною потужністю, а не з основною кількістю різаків. Використовуйте репрезентативні зразки, задокументований запит цінової пропозиції та узгоджені критерії FAT, щоб перетворити перспективний верстат на рішення для контрольованого виробництва.
Для огляду конфігурації поділіться своїми кресленнями друкованої плати, матеріалом, товщиною, конструкцією ліній надрізу та цільовим результатом через канал запитів на обладнання CHIKIN.
Сплануйте надійнішу станцію різання або розділення друкованих плат.
Обговоріть свій проект з верстатом V-CUT →