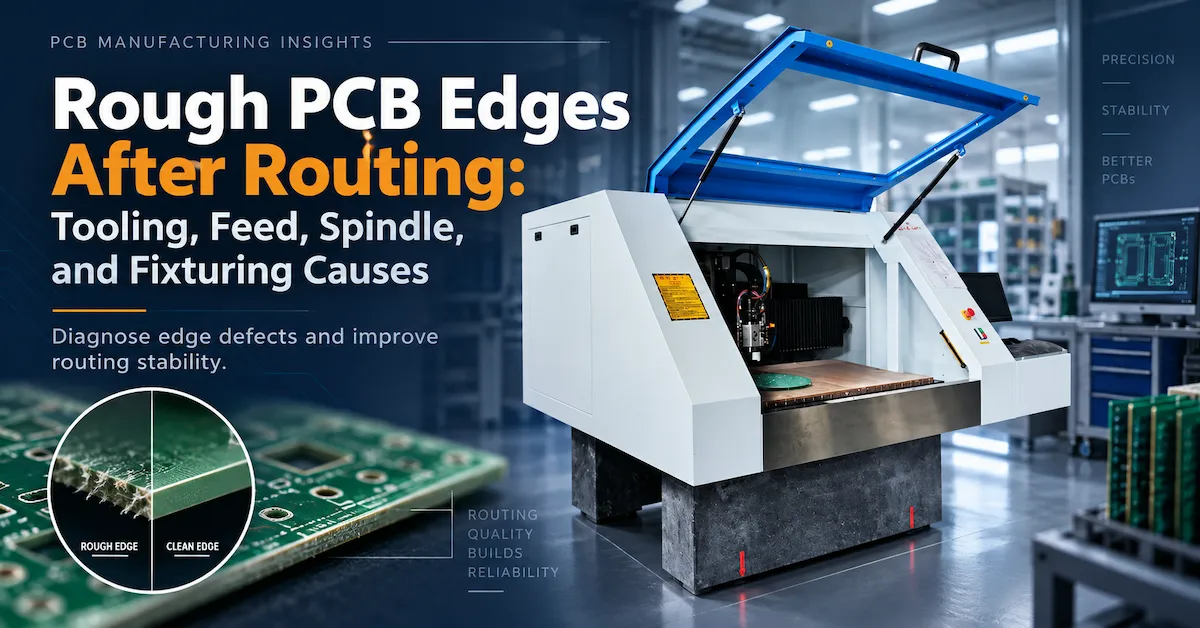
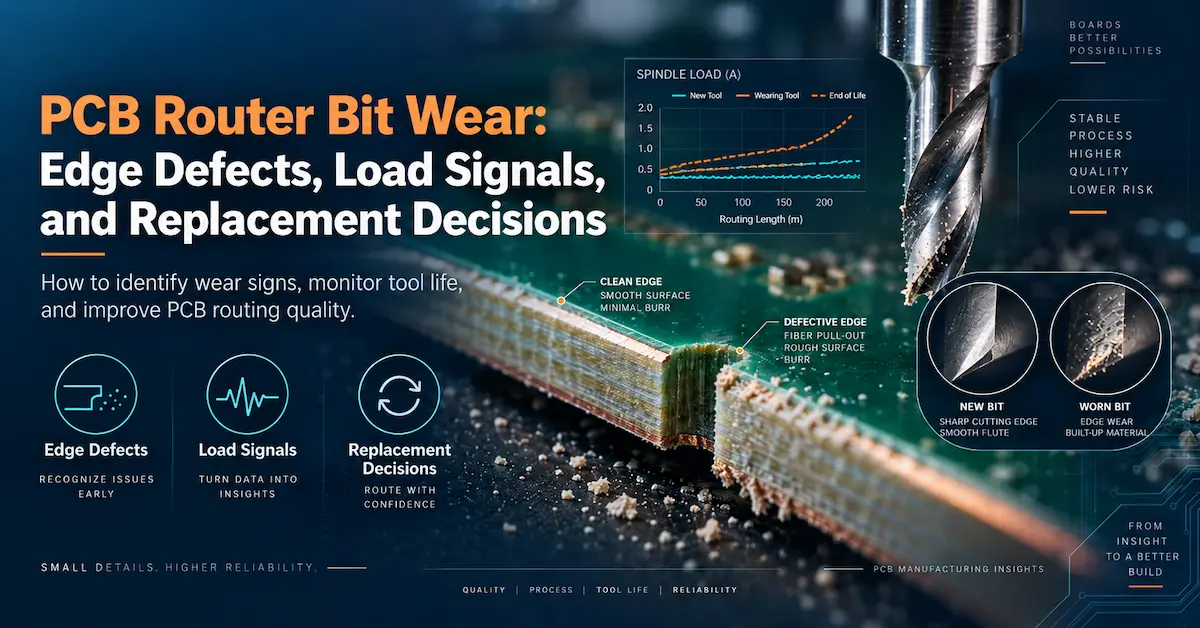
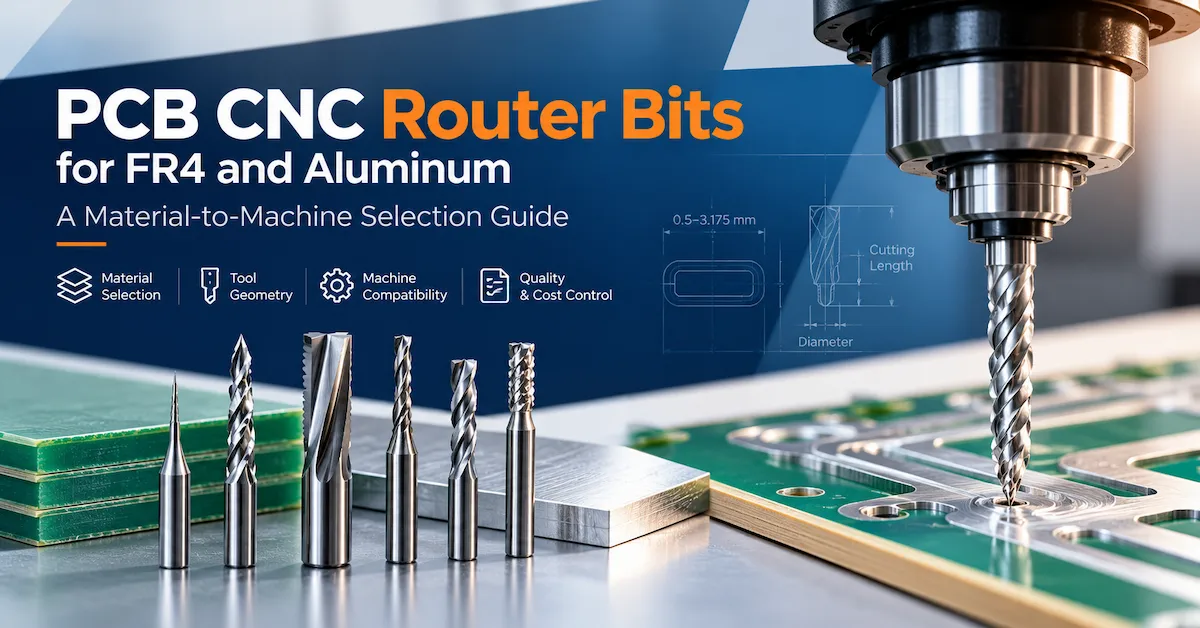
PCB CNC router uçlarının seçimi, devre kartı kenar kalitesini, boyutsal tutarlılığı, makine kullanımını ve takım maliyetini doğrudan etkileyen bir üretim kararıdır. Standart FR4 üzerinde güvenilir performans gösteren bir kesici, alüminyum çekirdekli PCB işleme, dar iç yuvalar veya ince rijit-esnek yapılar için uygun olmayabilir.
En iyi PCB freze ucu, kesme geometrisi, çapı, kesme uzunluğu, takım malzemesi ve şaft arayüzü gerçek devre kartı ve CNC makinesi için onaylanmış olanıdır. Her PCB malzemesinde optimum sonuçlar veren evrensel bir kesici yoktur.
PCB üretim fabrikaları, proses mühendisleri ve endüstriyel satın alma yöneticileri için pratik seçim süreci üç soruyla başlar: Hangi malzeme işleniyor? Hangi geometrik ve kalite gereksinimleri karşılanmalıdır? Ve makine, seçilen aleti istikrarlı kesme koşulları altında tutabilir ve hareket ettirebilir mi?
Bu kılavuz, bu soruları nasıl yanıtlayacağınızı, takım türlerini nasıl karşılaştıracağınızı, aday kesicileri nasıl doğrulayacağınızı ve teknik olarak eksiksiz bir tedarik talebi nasıl hazırlayacağınızı açıklamaktadır.
1. PCB CNC Router Uçları Nelerdir?
PCB CNC freze uçları, baskılı devre kartlarının dış hatlarını, yuvalarını, iç açıklıklarını ve diğer mekanik özelliklerini işlemek için kullanılan hassas döner kesici aletlerdir. CNC sistemi alet hareketini kontrol ederken, bu aletler programlanmış bir yol boyunca malzeme çıkarır.
Yaygın kullanım alanları şunlardır:
Harici PCB profillerinin ve panel konturlarının yönlendirilmesi.
Kaplamasız yuvalar ve mekanik kesikler üretmek.
Düzensiz levha şekillerinin işlenmesi.
Seçilen çok katmanlı ve metal çekirdekli PCB yapılarının işlenmesi.
Uygun PCB panellerinin mekanik yönlendirme yöntemiyle ayrılması.
Endüstriyel PCB freze uçlarında genellikle katı tungsten karbür kullanılır çünkü cam elyaf takviyeli laminatlar aşındırıcıdır ve yüksek kesme sertliği gerektirir.
Ancak, bir freze ucu, geleneksel bir PCB matkap ucuyla değiştirilemez.
Bir matkap öncelikle eksenel kesim yoluyla delik açar. Bir freze ucu ise yanal hareket sırasında malzeme çıkarmak için tasarlanmıştır. Geometri, kesme kuvvetleri ve takım tasarımındaki farklılıklar, bu ayrımı iş mili seçimi ve proses güvenliği açısından önemli kılar.
Hem delme hem de frezeleme işlemlerini planlayan üreticiler, yalnızca delme işlemi yapan bir makinenin her frezeleme işlemini destekleyeceğini varsaymak yerine, PCB delme ve frezeleme için tasarlanmış ekipmanları gözden geçirmelidir.
2. Endüstriyel PCB Freze Ucu Seçimine Kimler İhtiyaç Duyar?
Boyutsal tutarlılığın ve üretim maliyetinin öngörülebilir kalması gereken tekrarlayan yönlendirme programları uygulayan PCB üreticileri için en önemli unsur, uygun alet seçimidir.
| Alıcı veya Başvuru | Birincil Gereksinim | Seçim Önceliği |
|---|---|---|
| Sert PCB imalat fabrikası | Tekrarlanabilir dış hatlar ve yuvalar | Karbür geometrisi, kenar kalitesi, boyutsal kontrol |
| Çok katmanlı PCB üreticisi | Hassas yapılar yakınında güvenilir işleme | Kesici çapı, titreşim, levha desteği |
| Alüminyum PCB üreticisi | Metal çekirdekli malzemenin kontrollü kesimi | Demir dışı geometri, talaş tahliyesi, kesme yükü |
| PCB prototip atölyesi | Sık ürün değişiklikleri | Aletin çok yönlülüğü, hızlı kurulum, erişilebilir çaplar |
| Yüksek hacimli PCB fabrikası | Üretim vardiyaları boyunca tekrarlanabilir çıktı | Alet tutarlılığı, nitelikli işlem penceresi |
| Ekipman tedarik müdürü | Güvenilir takım ve makine uyumluluğu | Teknik özellikler, numune doğrulama, tedarikçi dokümantasyonu |
Her uygulama mekanik yönlendirmeden fayda sağlamaz.
Son derece hassas esnek devreler, birbirine yakın yerleştirilmiş bileşenler, desteksiz ince yapılar veya alışılmadık derecede zorlu gerilim sınırları alternatif işlemler gerektirebilir. Geleneksel mekanik kesim kabul kriterlerini karşılayamadığında UV lazer işleme veya diğer özel ayırma yöntemleri değerlendirilmelidir.
3. Farklı Malzemeler İçin PCB CNC Router Uçları Nasıl Seçilir?
Kesici fiyatlarını karşılaştırmadan önce malzeme uyumluluğu belirlenmelidir.
FR4, metal çekirdekli levhalar ve rijit-esnek yapılar, aşındırıcılık, sertlik, talaş oluşumu ve mekanik kuvvetlere karşı tepki açısından farklılık gösterir.
FR4 ve Cam Elyaf Takviyeli Laminatlar
FR4, epoksi reçine sistemi içinde dokuma cam takviyesi içerir.
Yönlendirme işlemi sırasında kesici, tekrar tekrar cam elyafları ve reçine ile karşılaşır. Bu durum aşındırıcı aşınmaya neden olur ve işlem iyi eşleştirilmediğinde elyaf kopmasına, pürüzlü kenarlara veya boyutsal farklılıklara katkıda bulunabilir.
Cam elyaf takviyeli laminatlar için tasarlanmış geometrilere sahip katı karbür kesiciler yaygın adaylardır.
Elmas kesim veya çapraz kesim freze geometrileri, rutin FR4 konturları ve kanal açma işlemleri için değerlendirilmeye değerdir. Çoklu kesme özellikleri, kesme işlemini dağıtabilir, ancak en iyi sonuç, belirli takım tasarımına ve işleme bağlıdır.
Önemli: Elmas kesim, bir kesim geometrisini tanımlar. Bu, aletin otomatik olarak polikristalin elmastan yapıldığı veya elmas kaplamaya sahip olduğu anlamına gelmez.
Alüminyum Çekirdekli ve Metal Çekirdekli PCB'ler
Alüminyum çekirdekli baskılı devre kartları farklı bir kesme zorluğu yaratır.
Metal tabaka, sünek talaşlar, daha yüksek kesme kuvvetleri ve uygun olmayan kesme kenarlarına malzeme yapışması oluşturabilir. Aşındırıcı FR4 için optimize edilmiş bir kesici, alüminyum için otomatik olarak uygun değildir.
Üretici tarafından önerilen, uygun oluk geometrisine ve talaş boşluğuna sahip demir dışı karbür uçlu freze takımını göz önünde bulundurun.
Alüminyum kalınlığını, çevresindeki dielektrik katmanları, açıkta kalan bakırı, takım yükünü ve çapak oluşumu riskini değerlendirin.
Metal çekirdekli devre kartları için, freze ucunu asla yalnızca PCB kalınlığına göre seçmeyin . Tüm katmanın bileşimi de aynı derecede önemlidir.
Sert-Esnek ve İnce PCB Yapıları
Rijit-esnek levhalar, farklı sertlik ve kesme davranışına sahip malzemeleri bir araya getirir.
Mekanik frezeleme, seçilmiş rijit bölümlerde uygun olabilir, ancak esnek bölgeler kesme basıncı altında deforme olabilir.
Fikstür desteği, takım geometrisi, kesme yönü ve proses yeterliliği özellikle önem kazanır.
Mekanik kesme işleminin kabul edilemez hareketlere veya hasara yol açtığı durumlarda, temassız bir işlem daha uygun olabilir.
Malzeme-Alet Seçim Matrisi
| PCB Malzemesi | Aday Araç Yönlendirmesi | Ana İşleme Riski | Önerilen Doğrulama |
|---|---|---|---|
| Standart FR4 | Katı karbür elmas kesimli veya laminat özel freze | Cam elyafı kırılması | Kenar incelemesi ve boyut ölçümü |
| Kalın çok katmanlı FR4 | Uygun kesme uzunluğuna sahip sert karbür takım | Sapma, ısı, kenar hasarı | Tam kalınlıkta frezeleme örneği |
| Alüminyum çekirdekli PCB | Demir dışı karbür kesme geometrisi | Metal çapakları ve talaş yapışması | Çapak kontrolü ve mil yükü incelemesi |
| Bakır açısından zengin kompozit levha | Alet, tüm malzeme yığını için onaylanmıştır. | Bakır lekelenmesi veya tabaka ayrılması | Çapraz malzeme kesme değerlendirmesi |
| İnce sert esnek PCB | Küçük, uygulamaya özel kesici | Esnek ve desteksiz kenarlar | Fikstür ve deformasyon testi |
| Hassas iç yuvalar | Takım çapı, yuva geometrisine uygun. | Aşırı büyük yuvalar ve köşe müdahalesi | Yuva genişliği ve köşe ölçüleri |
Bunlar aday takım yönlendirmeleridir, garantili özellikler değildir. Nihai onay, gerçek işleme sonuçlarına bağlıdır.
4. PCB Freze Ucu Çeşitleri: Hangi Kesim Geometrisini Seçmelisiniz?
Kesme geometrisi, talaş oluşumunu, kesme direncini, kenar kalitesini ve belirli bir malzeme için uygunluğunu etkiler.
Profesyonel PCB takım katalogları, elmas kesim tasarımları, talaş kırıcı takımlar, tek kanallı kesiciler, çift kanallı freze uçları ve özel son işlem kesicilerini birbirinden ayırır.
Router Uç Geometrisi Karşılaştırması
| Alet Tipi | Ana Özellik | Potansiyel Uygulama | Seçim Değerlendirmesi |
|---|---|---|---|
| Elmas Kesimli Karbür Freze | Birden fazla kesişen kesme özelliği | FR4, cam elyaf takviyeli laminatlar | Elyaf durumunu ve toz tahliyesini değerlendirin. |
| Talaş Kırıcı Freze Ucu | Kesintili veya özel kesici kenarlar | Seçilen laminat yönlendirme süreçleri | Talaşların çıkarıldığını ve kenarın düzgün kesildiğini doğrulayın. |
| Tek Kanallı Uç Freze | Geniş çip alanı | Bazı alüminyum ve demir dışı metal işlemleri | Yüzey kalitesini ve kesme stabilitesini kontrol edin. |
| İki Kanallı Uç Freze | İki sürekli kesme kenarı | Hassas konturlama ve seçilmiş metaller | Çip yükünü ve malzemeyi eşleştirin. |
| Çok Kanallı Son İşlem Aleti | Ek kesici kenarlar | Seçilen son işlem uygulamaları | Mevcut çip indirimlerini kontrol edin. |
| Elmas Kaplı veya PCD Aleti | Aşınmaya dayanıklı kesme teknolojisi | Bazı yüksek aşınma üretim süreçleri | Maliyet, geometri ve kanıtlanmış uygulama ömrünü değerlendirin. |
İki kanallı kesici, elmas kesimli PCB freze ucuna göre her zaman üstün değildir.
Örneğin, alüminyum çekirdekli bir levha, aşındırıcı FR4'ten farklı bir talaş kaldırma stratejisinden fayda sağlayabilir. Aynı çapa sahip iki kesici bile, kesici kenar geometrileri nedeniyle farklı davranabilir.
Doğru karşılaştırma, yalnızca yiv sayısını değil, nihai ürünün kabul edilebilirliğini de içerir.
5. PCB CNC Router Uçlarını Sipariş Etmeden Önce Onaylanması Gereken Teknik Özellikler
Endüstriyel takım talebinde sadece kesici çapından daha fazlası belirtilmelidir.
PCB Router Uç Özellikleri Kontrol Listesi
| Özellikler | Onaylanacaklar | Neden Önemli? |
|---|---|---|
| Kesme çapı | Nominal çap ve gerçek tolerans | Yuva genişliğini ve elde edilebilir iç geometriyi kontrol eder. |
| Kesme uzunluğu | kesici kenarların etkili uzunluğu | Malzeme kalınlığının temasını belirler. |
| Şaft çapı | Tam şaft boyutu ve toleransı | Onaylı pens veya tutucuya uygun olmalıdır. |
| Toplam uzunluk | Toplam kesici uzunluğu | Alet boşluğunu ve şarjör uyumluluğunu etkiler. |
| Flüt geometrisi | Elmas kesim, tek flütlü, çift flütlü, özel | Kesme davranışını etkiler |
| Alet malzemesi | Katı karbür veya belirtilen diğer malzeme | Sertliği ve aşınma performansını etkiler. |
| Kaplama | Kaplamasız, elmas kaplamalı veya diğer uygun yüzey işlemi | Malzemenin gerçek haline uygun olmalıdır. |
| Dönme yönü | Gerekli mil ve kesme yönü | Yanlış kesme işlemini önler. |
| İzin verilen maksimum devir sayısı | Alet tedarikçisinin işletme limiti | Güvenli çalışma koşullarını destekler. |
| Çıkış gereksinimi | İzin verilen takım ve montaj tutucu sapması | Etkin kesme çapını etkiler |
| Tanılama | Üretici kodu ve üretim partisi | Satın alma ve kalite izlenebilirliğini destekler. |
Çap, yuva genişliğini nasıl etkiler?
Kesici ucun, işlenecek parçaya fiziksel olarak uyması gerekir.
Tek bir merkez hattı geçişinde oluşturulan düz bir kanal için, nominal kesim genişliği yaklaşık olarak takım çapına eşittir. Gerçek sonuçlar ayrıca salınım, sapma, takım aşınması, makine hareketi ve işlem ayarlarına da bağlıdır.
90 derecelik iç köşe için, silindirik bir kesici aynı zamanda iç köşe yarıçapı da bırakır. Nominal 1,0 mm'lik bir kesici, sıradan mekanik frezeleme kullanılarak mükemmel keskinlikte bir iç köşe oluşturamaz.
Bu nedenle takım çapı, genel katalog önerilerinden ziyade, gerçek mekanik çizimden seçilmelidir.
Kesim uzunluğunun önemi
Kesme uzunluğu, malzemeye ve programlanmış işleme uygun olmalıdır.
Aşırı uzun ve açıkta kalan bir alet, özellikle küçük çaplarda, gerekenden daha az rijit olabilir.
Ancak, çok kısa bir kesici, işlenmemiş malzeme bırakabilir veya kesme bölümünün dışında uygunsuz temas oluşturabilir.
Kullanılabilir kesme uzunluğunu, tahta kalınlığını, fikstür açıklığını, takım çıkıntısını ve planlanan kesme geçişlerini karşılaştırın.
6. İş mili hızı, ilerleme hızı ve takım geometrisi birlikte nasıl çalışır?
Doğru biti seçmek, güvenilir bir PCB yönlendirme sürecinin yalnızca bir parçasıdır.
İş mili hızı, programlanmış ilerleme hızı, takım teması, kesme derinliği ve levha desteği, kesicinin malzemeyle etkileşimini etkiler.
Geleneksel yivli kesici için basitleştirilmiş ilerleme ilişkisi şu şekildedir:
İlerleme Hızı (mm/dak) = Mil Hızı (RPM) × Oluk Sayısı × Diş Başına İlerleme (mm/diş)
Bu ilişki, mühendislerin dönme hızı ve yonga yükü arasındaki etkileşimi anlamalarına yardımcı olur.
Ancak, kesici kenar düzenlemesi geleneksel bir freze ucundan farklı olan her elmas kesimli veya çapak alma tipi kesiciye mekanik olarak uygulanmamalıdır.
Üretim kurulumu için:
Kesici takım üreticisinin önerdiği çalışma aralığını edinin.
Yönlendirme mili ve tutucu sınırlamalarını doğrulayın.
Deneme ayarlarını belirlemek için gerçek malzemeyi ve kesme temasını kullanın.
Kenarların, yuvaların ve boyut sonuçlarının doğruluğunu kontrol edin.
Üretim çıktısını artırmadan önce istikrarlı bir çalışma aralığını onaylayın.
60.000 RPM (dakikada devir) kapasiteli bir makine, her freze ucunun 60.000 RPM hızında çalışması gerektiği anlamına gelmez.
Uygun hız, takım sınırlamaları, malzeme, çap, yükleme ve makine konfigürasyonu dikkate alınarak doğrulanmalıdır.
7. Seri Üretim Öncesinde PCB Router Uçlarının Kalifiye Edilmesi Nasıl Yapılır?
Bir aletin düşük birim fiyatı, istikrarsız sonuçlar üretmesi durumunda sınırlı bir değere sahiptir.
PCB fabrikaları, yalnızca katalog özelliklerine göre kesici takımları onaylamak yerine, belgelenmiş bir işleme yeterlilik prosedürü kullanmalıdır.
Adım 1: Başvuru Gereksinimlerini Dondurun
Üretimle ilgili en önemli zorlukları içeren temsili bir PCB seçin.
Malzeme yapısını, kalınlığını, bakır konfigürasyonunu, minimum yuva genişliğini, dış ölçülerini, gerekli kenar işlemesini ve üretim hacmini kaydedin.
Adım 2: Fiziksel Uyumluluğu Doğrulayın
Alet sapının onaylı tutucuya uygun olduğundan ve açıkta kalan uzunluğun yeterli boşluk sağladığından emin olun.
Montajdan önce kesici ve tutucunun durumunu kontrol edin.
Aynı kesme çapına sahip tüm aletlerin aynı şaft boyutlarına sahip olduğunu varsaymayın.
3. Adım: Kontrollü Bir Test Hazırlayın
Belirli bir devre kartı örneği, yönlendirme programı, fikstür ve toz emme düzeni kullanın.
Öncelikle, üretici tarafından onaylanmış, muhafazakar kesme koşullarıyla başlayın. İş mili hızını, ilerleme hızını, derinliği, takım tanımlamasını ve makine konumunu kaydedin.
Adım 4: Tamamlanmış Parçaları Kontrol Edin
Yuva genişliklerini, konturlarını ve kritik özelliklerini ölçün.
İlgili yerlerde kenar hasarını, bakır çapaklarını, cam elyafı kopmasını, katman ayrılmasını ve deformasyonu inceleyin.
Tek bir kabul edilebilir panoya güvenmek yerine, birden fazla örneği değerlendirin.
Adım 5: Tekrarlanabilirliği Doğrulayın
Uygun üretim koşullarında testi tekrarlayın.
Çok milli ekipmanlarda, eşdeğer takımlar kullanıldığında farklı başlıkların tutarlı sonuçlar verip vermediğini göz önünde bulundurun.
Adım 6: Takım Spesifikasyonunu Onaylayın
Bir aday üzerinde anlaşılan şartları yerine getirdikten sonra, özelliklerini ve uygun çalışma aralığını kaydedin.
Kabul edilebilir limitleri, onaylanmış malzeme kombinasyonlarını, muayene sıklığını ve yeniden yeterlilik gerektiren koşulları ekleyin.
Bu, genel bir satın alma kalemini kontrollü bir üretim aracına dönüştürür.
8. Kalite Kontrolü ve Uygulanabilir PCB Kabul Standartları
Alet tedarikçileri ve ekipman üreticileri, yüksek makine hassasiyeti iddiasıyla nihai ürün denetiminin yerini almamalıdır.
Bir makinenin konumlandırma spesifikasyonu, tamamlanmış bir PCB profilinin ölçülen toleransından farklıdır.
Sert baskılı devre kartları için mühendisler, müşteri çizimleri ve sözleşmesel kabul şartlarıyla birlikte IPC-A-600 (Baskılı Devre Kartlarının Kabul Edilebilirliği) ve IPC-6012 (Sert Baskılı Devre Kartları için Nitelik ve Performans Spesifikasyonu) standartlarının ilgili sürümlerine başvurabilirler.
Bu standartlar, belirli bir freze ucu markasını onaylamaktan ziyade, baskılı devre kartlarının kabul edilebilirliği ve performansı ile ilgilidir.
Denetim planları şunları dikkate almalıdır:
| Kalite Kontrolü | Pratik Muayene Yöntemi | Tipik Endişe |
|---|---|---|
| Tamamlanmış taslak | Optik veya kalibre edilmiş boyut ölçümü | Profil sapması |
| Yuva genişliği | Uygun boyut ölçme ekipmanı | Büyük veya küçük açıklıklar |
| Tahta kenarı | Büyütülmüş görsel inceleme | Liflerin kopması veya ufalanması |
| Bakır kenar | Optik muayene | Çapaklar veya hasarlı iletkenler |
| Malzeme bütünlüğü | Uygun görsel veya kesitsel inceleme | Katman ayrılması veya çatlama |
| Süreç tutarlılığı | Tekrarlanan örnek ölçümleri | Birebir veya parti varyasyonu |
Kabul edilebilir sınırlar, geçerli tasarım ve üretim gereksinimlerinden kaynaklanmalıdır; dayanağı olmayan evrensel toleranslardan değil.
9. CNC Makine Seçimi Freze Ucu Performansını Nasıl Etkiler?
Doğru özelliklere sahip bir karbür takım bile, makine, iş mili, fikstür veya takım yönetim süreci uygun olmadığında kötü performans gösterebilir.
PCB üretim tesisleri ekipman yatırımı yapmayı düşünüyorsa, CHIKIN CNC farklı delme ve frezeleme konfigürasyonları sunmaktadır.
CHIKIN CNC Makine Karşılaştırması (Router Takımları İçin)
| Makine | Yayınlanan Yapılandırma | Alet Seçimi | Tipik Alıcı Gereksinimi |
|---|---|---|---|
| CK-02R | 2 iş mili, 60.000 RPM, iş mili başına 1,8 kW | Takım tutucu arayüzünün ve tüm başlıklar için tutarlı ayarların doğrulanmasını sağlayın. | Orta hacimli PCB yönlendirme |
| CK-04R | 4 iş mili, 60.000 RPM, iş mili başına 1,8 kW | Birden fazla iş mili genelinde takım kalifikasyonunu koordine edin. | Tekrarlanan yüksek hacimli panel çalışmaları |
| 1 Tatbikat + 1 Rota (CCD ile) | Özel delme ve frezeleme milleri, CCD konumlandırma | Delme ve frezeleme aletlerinin ayrı ayrı özellikleri | Görsel destekli hizalama ile birleştirilmiş süreçler |
CCD donanımlı makinenin yayınlanmış frezeleme takım çapı aralığı 0,5–3,175 mm'dir. Seçilen konfigürasyon için takım tutucu boyutları, kesme uzunlukları, desteklenen geometri ve nihai uyumluluk henüz teyit edilmemiştir.
CHIKIN, bu üretim odaklı platformların özellikleri arasında otomatik takım değiştirme, takım uzunluğu ölçümü, takım çapı tespiti ve kırık takım tespiti gibi özellikleri sıralıyor.
Bu tür işlevler daha kontrollü bir iş akışını destekler, ancak kesme kenarlarındaki aşınmayı otomatik olarak ölçmez veya nihai ürün kalitesini garanti etmez.
Farklı konfigürasyonları karşılaştıran tesisler için kilit soru, yalnızca kaç adet iş mili bulunduğu değil; önerilen sistemin, gerekli çıktıyı karşılarken nitelikli aleti tutabilme, sürebilme, ölçebilme ve yönetebilme yeteneğine sahip olup olmadığıdır.
10. Yanlış freze ucu satın almanın ticari riskleri nelerdir?
En ucuz PCB freze uçları, her zaman en iyi satın alma kararı anlamına gelmez.
Daha anlamlı bir değerlendirme, kabul edilebilir çıktıları ve alet seçiminden kaynaklanan ek işletme maliyetlerini dikkate alır.
Kabul Edilen Panel Başına Takım Maliyeti = Toplam Router Takım Gideri ÷ Kabul Edilen Panel Sayısı
Örneğin, daha düşük fiyatlı bir kesici daha fazla değişiklik, ek inceleme veya yeniden işleme gerektirebilir. Daha yüksek fiyatlı bir alternatif ise tutarlı ve kabul edilebilir kalitede tahtalar ürettiğinde daha iyi bir sonuç verebilir.
Hesaplamada, tahmini tasarruflar ile yeterlilik sürecinde kanıtlanmış sonuçlar birbirinden ayırt edilmelidir.
Diğer tedarik riskleri arasında uyumsuz şaft boyutları, tedarikçi partileri arasında tutarsız kesici geometrisi, yetersiz kesme uzunluğu, kötü ambalajlama, eksik parti tanımlaması ve yanlış teslimat taahhütleri yer almaktadır.
Daha kapsamlı ekipman yatırım kararları için CHIKIN'in PCB yönlendirme makinesi toplam maliyet kılavuzu, takım, toz emme, bakım ve diğer işletme maliyeti faktörlerini kapsamaktadır.
Alet değiştirme limitleri ve devam eden aşınma teşhisi, ilk alet seçiminden ayrı olarak yönetilmelidir. Bu özel konu için mevcut PCB freze ucu aşınma ve değiştirme kılavuzuna bakın.
11. Standart ve Özel PCB Freze Uçları: Özel Bir Tasarım Ne Zaman Gereklidir?
Standart kesiciler, genellikle levha malzemesi, geometrisi ve çalışma koşulları tedarikçinin onaylanmış ürün yelpazesi içinde yer aldığında uygundur.
Özel bir kesici, alışılmadık kesme uzunluğu, kısıtlı kanal erişimi, belirli kenar özellikleri, özel oluk geometrisi veya standart kesicilerin tatmin edici şekilde işleyemediği malzeme kombinasyonları gerektiren uygulamalarda değerlendirilmeye değer olabilir.
Özel PCB yönlendirme araçları talep etmeden önce, üretim sorununu ölçülebilir terimlerle tanımlayın.
Kalıp üreticisinden boyut uyumluluğu, malzeme uyumluluğu, numune bulunabilirliği, muayene dokümanları, minimum sipariş gereksinimleri ve teslimat programı hakkında bilgi isteyin.
CHIKIN makine projeleri için alıcılar, iş mili uyumluluğu, takım arayüzleri, proses gereksinimleri ve uygun makine konfigürasyonu hakkında görüşebilirler. Belirli kesici tiplerinin veya özel yapım uçların bulunabilirliği ayrıca teyit edilmelidir; ekipman yelpazesi, her kesici geometrisinin stokta olduğu anlamına gelmez.
12. PCB CNC Router Uçları Teklif Talebi: Endüstriyel Alıcılar Neler Göndermeli?
Teknik açıdan eksiksiz bir fiyat teklifi talebi, cazip ancak uygun olmayan bir teklif alma riskini azaltır.
| Teklif Talebi Bilgileri | Sağlanacak Detaylar |
|---|---|
| PCB malzemesi | FR4, çok katmanlı, alüminyum çekirdekli, rijit-esnek veya diğer yapılar |
| Malzeme kalınlığı | Nominal kalınlık, varyasyon ve herhangi bir yönlendirme yığını |
| Tahta geometrisi | Yönlendirme çizimi, minimum yuva, konturlar, iç yarıçaplar |
| Alet gereksinimi | Tercih edilen çap, kesme uzunluğu, geometri, şaft |
| Makine bilgisi | Marka, model, mil, tutucu veya pens özellikleri |
| Proses koşulları | Akım hızı, ilerleme hızı, yönlendirme derinliği ve çıkarma yöntemi |
| Kalite gereksinimi | Boyutsal sınırlar, görsel kabul edilebilirlik, kritik özellikler |
| Üretim hacmi | Vardiya başına beklenen panel sayısı ve ürün çeşitliliği |
| Mevcut sorunlar | Kırılma, çapaklanma, titreşim, hatalı kenarlar veya yavaş üretim |
| Ticari kapsam | Numuneler, alet miktarları, dokümantasyon, teslimat adresi |
PCB üretim hattınız için alet ve makine uyumluluğunu doğrulamanız mı gerekiyor?
Shenzhen ChiKin Automation Equipment Co., Ltd. tarafından işletilen CHIKIN CNC, endüstriyel devre kartı işleme uygulamaları için PCB delme ve frezeleme ekipmanları geliştirmektedir.
CHIKIN PCB delme ve frezeleme ekipmanı yelpazesini inceleyin veya kart malzemeniz, frezeleme çiziminiz, üretim hedefiniz ve mevcut kesici özelliklerinizle birlikte CHIKIN CNC ile iletişime geçin .
Amaç, katalogdaki çapa dayanarak bir kesici önermek değil, gerçek üretim gereksinimlerinize göre doğrulanabilen bir makine ve takım yaklaşımı belirlemektir.
13. PCB CNC Router Uçları Hakkında Sıkça Sorulan Sorular
1. FR4 için en iyi PCB CNC router uçları hangileridir?
Aşındırıcı cam elyaf takviyeli laminatlar için tasarlanmış katı karbür freze uçları yaygın adaylardır. Elmas kesim geometrileri denemeye değerdir, ancak en iyi alet levha kalınlığına, gerekli kenar kalitesine, kanal geometrisine, mil durumuna ve onaylanmış kesme parametrelerine bağlıdır.
2. Elmas kesimli freze uçları elmastan mı yapılıyor?
Mutlaka öyle değil. Elmas kesim genellikle çok kenarlı bir kesim desenini tanımlar. Elmas kaplı bir alet veya PCD kesici farklı bir malzeme teknolojisi kullanır. Alıcılar, ürün adına güvenmek yerine, gerçek alt tabakayı ve kaplamayı doğrulamalıdır.
3. Aynı PCB freze ucu FR4 ve alüminyum PCB'leri kesebilir mi?
Kesici takım tedarikçisi uygunluğu onaylayıp işlem kalifiye edildikten sonra ancak işlem gerçekleştirilebilir. Cam elyaf takviyeli laminat ve alüminyum farklı kesme davranışları sergilediğinden, tek bir geometrinin her ikisi için de en uygun olduğu varsayılmamalıdır.
4. PCB yuvaları için en uygun freze ucu çapı hangisidir?
Cevap, nominal kanal genişliğine, gerekli toleransa, iç köşe geometrisine, makine salınımına ve mevcut kesici boyutlarına bağlıdır. Kesiciyi mekanik çizime göre seçin ve örnek işleme yoluyla gerçek sonucu doğrulayın.
5. Alüminyum PCB yönlendirmesi için tek kanallı mı yoksa çift kanallı kesici mi kullanmalıyım?
Alüminyumun yapısına ve işleme koşullarına bağlı olarak her iki geometri de değerlendirilebilir. Talaş tahliyesi, kesme yükü, yüzey kalitesi, rijitlik ve takım üreticisinin önerileri değerlendirilmelidir. Her iki tasarım da evrensel olarak üstün değildir.
6. PCB matkap ucu ile PCB freze ucu arasındaki fark nedir?
Bir matkap öncelikle eksenel kesimle delik açar. Bir freze ucu veya yönlendirici uç ise yanal hareket sırasında malzeme kaldırmak için tasarlanmıştır. Takım geometrisi ve makine uyumluluğu, amaçlanan işleme uygun olmalıdır.
7. 0,5 mm'lik freze uçları endüstriyel PCB frezeleme için uygun mudur?
Makine, tutucu, kesme koşulları ve levha malzemesi uygun olduğunda, belirli ince detaylı uygulamalar için uygun olabilirler. Küçük çaplı kesiciler, salınım, sapma ve kırılma riskine dikkat edilmesini gerektirir. Sadece alet bulunabilirliği, işlem yeteneğini belirlemez.
8. Router uçları PCB'nin katman ayrılmasına neden olabilir mi?
Evet. Uygunsuz kesme kuvvetleri, körelmiş geometri, zayıf destek ve uygunsuz işleme koşulları laminat hasarına katkıda bulunabilir. Bununla birlikte, katman ayrılması malzeme durumu veya diğer üretim faktörlerini de içerebilir. Kesiciyi suçlamadan önce tüm süreci teşhis edin.
9. Bir PCB fabrikası freze ucu tedarikçilerini nasıl karşılaştırmalıdır?
Özdeş çizimleri, malzeme bilgilerini, kalite gereksinimlerini ve test koşullarını sağlayın. Sadece birim fiyatı değil, boyut tutarlılığını, numune sonuçlarını, tanımlama ve izlenebilirliği, geçerli spesifikasyonları, nitelikli çıktıyı ve ticari şartları karşılaştırın.
10. CHIKIN CNC, freze ucu uyumluluğunu değerlendirmede yardımcı olabilir mi?
CHIKIN CNC, farklı iş mili ve otomasyon konfigürasyonlarına sahip PCB delme ve frezeleme ekipmanları sunmaktadır. Alıcılar, makine uyumluluğu görüşmesi için devre kartı çizimlerini, takım detaylarını ve üretim gereksinimlerini sunabilirler. Her proje için özel kesici takım bulunabilirliği, özel takım tedariği ve işleme performansı teyit edilmelidir.
Çözüm
Doğru PCB CNC router uçlarını seçmek, PCB malzemesi, kesim geometrisi, çap, takım uzunluğu, makine arayüzü ve nihai kart kalitesi gereksinimlerinin kapsamlı bir şekilde değerlendirilmesini gerektirir.
FR4 için, aşınmaya dayanıklı karbür geometrisi ve kontrollü fiber kesimi önemli hususlardır. Alüminyum çekirdekli PCB'ler için, talaş oluşumu, çapak kontrolü ve uygun demir dışı kesim geometrisi ek dikkat gerektirir. İnce yuvalar ve çok katmanlı yapılar, takım, CNC hareketi, kart desteği ve denetim arasında dikkatli bir koordinasyon gerektirir.
En güvenilir satın alma yöntemi, tekrarlanan siparişleri onaylamadan önce tüm süreci temsili panolarda test etmektir. Başarılı bir seçim, yalnızca kesme hızı veya en düşük kesici fiyatıyla değil, istikrarlı ve kabul edilebilir üretim çıktısıyla tanımlanır.
Yeni bir yönlendirme sistemi planlayan veya mevcut ekipmanlardaki takım uyumluluğunu gözden geçiren PCB üreticileri için CHIKIN CNC, farklı üretim gereksinimlerine uygun delme ve yönlendirme makinesi konfigürasyonları sunmaktadır.
Teknik ekipman incelemesi için CHIKIN CNC ile iletişime geçin ve PCB malzemenizi, yönlendirme dosyalarınızı, kesici özelliklerinizi ve hedef çıktınızı belirtin. Net bir şekilde tanımlanmış bir uygulama, güvenilir bir yönlendirme süreci ve daha bilinçli bir ekipman yatırımı için en güçlü başlangıç noktasıdır.