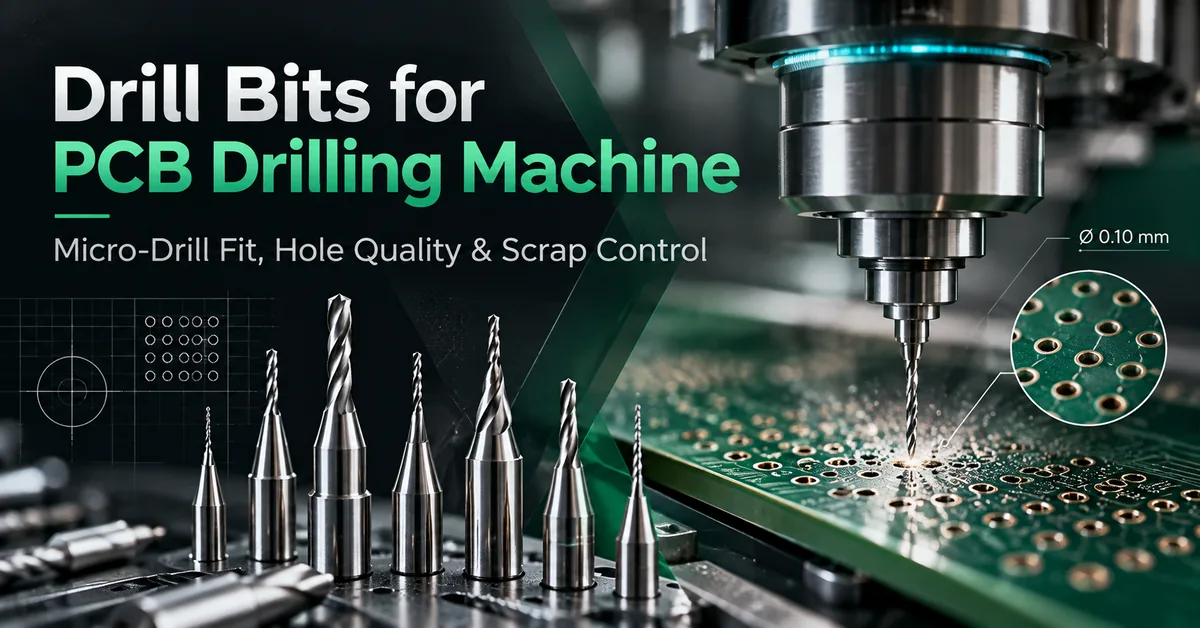
Yüksek yoğunluklu, çok katmanlı ve hassas baskılı devre kartları üreten firmalar için PCB delme makinelerinde doğru matkap uçlarını seçmek çok önemlidir. Uygun olmayan bir mikro matkap ucu, delik konumunda sapmalara, aşırı çapak oluşumuna, reçine bulaşmasına, alet kırılmasına ve gereksiz üretim aksamalarına yol açabilir.
Doğru PCB matkap ucu, gerekli delik çapına, kart yapısına, kesme koşullarına ve takım tutma sistemine uygun olmalıdır. Yüksek hızlı bir mil tek başına uygun olmayan bir kesiciyi veya kötü kontrol edilen bir delme işlemini telafi edemez.
B2B satın alma ekipleri için, alet seçimi, yalnızca matkap fiyatlarının karşılaştırılmasıyla değil, nihai delik özellikleriyle başlayıp belgelenmiş üretim yeterliliğiyle sona ermelidir.
Bu kılavuz, karbür mikro matkapların nasıl değerlendirileceğini, CNC uyumluluğunun nasıl doğrulanacağını, tedarikçi özelliklerinin nasıl karşılaştırılacağını ve pratik bir fiyat teklifi talebinin (RFQ) nasıl hazırlanacağını açıklamaktadır.
1. PCB Delme Makineleri İçin Matkap Uçları Nelerdir?
PCB matkap uçları, demleme ve delik içi metalizasyon gibi sonraki üretim işlemlerinden önce baskılı devre kartlarında delik açmak için tasarlanmış hassas kesme aletleridir.
Endüstriyel PCB delme işlemleri genellikle yüksek hızlı CNC millerinde çalışan küçük çaplı takımlar içerir. Bu takımlar, kabul edilebilir delik pozisyonunu ve duvar kalitesini korurken epoksi reçine, cam takviyesi, bakır ve diğer laminat bileşenleri gibi malzemeleri kesmelidir.
Geleneksel genel amaçlı matkapların aksine, PCB mikro matkapları, tekrarlanan delikler, aşındırıcı malzemeler ve kontrollü boyut gereksinimleri gibi zorlu koşullar için seçilmiştir.
Tipik uygulama alanları şunlardır:
Çok katmanlı PCB'lerde kaplamalı delik hazırlığı.
Uygun levha yapılarında delme yoluyla mekanik işlem.
Bileşen uçları ve bağlantı delikleri.
Montaj ve mekanik sabitleme delikleri.
Kayıt ve takım delikleri.
Seçilen sert ve özel laminatlarda hassas delikler.
Katı tungsten karbür, sertliği ve aşınma direnci aşındırıcı cam elyaf takviyeli malzemeler için uygun olduğundan, genellikle PCB delme işlemlerinde kullanılır.
Ancak her deliğin mekanik olarak delinmesi gerekmez. Çok küçük kör mikro delikler ve diğer yüksek yoğunluklu ara bağlantı özellikleri lazerle delme gerektirebilir.
Hangi Alıcılar Özel PCB Mikro Matkap Uçlarına İhtiyaç Duyar?
Başlıca alıcılar arasında PCB üretim tesisleri, HDI üreticileri, çok katmanlı devre kartı üreticileri, üretim mühendisleri, ekipman bakım ekipleri ve delme sarf malzemelerinden sorumlu satın alma yöneticileri yer almaktadır.
Tekrarlanabilir ve kabul edilebilir sonuçlar veren, güvenilir makine entegrasyonu sağlayan ve öngörülebilir tedarik kalitesi sunan araçlara ihtiyaç duyuyorlar.
2. Farklı Devre Kartı Malzemeleri İçin PCB Matkap Uçları Nasıl Seçilir?
Matkap seçerken ilk dikkate alınması gereken değişkenlerden biri malzeme yapısıdır.
Farklı alt tabakalar, farklı kesme yükleri, sıcaklıklar, aşınma desenleri ve delik duvarı kusurları oluşturur.
FR4 PCB Delme
FR4, cam elyaf takviyesi ve epoksi reçine içerir.
Cam elyafları aşındırıcıdır, reçine ise delme ısısından etkilenebilir. Uygun olmayan bir matkap veya işlem, delik duvarlarının pürüzlü olmasına, cam elyafının hasar görmesine ve reçine lekelenmesine neden olabilir.
İnce taneli katı karbür matkap uçları bu uygulama için yaygın olarak kullanılan adaylardır.
Mühendisler, matkap geometrisini, uç kalitesini, oluk tasarımını ve tedarikçinin önerdiği çalışma koşullarını değerlendirmelidir.
Çok Katmanlı PCB Delme
Çok katmanlı devre kartları, bakır katmanları, hizalama, delme derinliği ve sonrasında yapılacak kaplama gibi ek hususlar gerektirir.
Matkap, sadece levhayı delmekle kalmayıp, laminat yapının tamamından kabul edilebilir delikler açmalıdır.
Delik konumu, bakır etkileşimi, duvar durumu ve kaplama yapılmış deliğin güvenilirliği kritik değerlendirme faktörleridir.
Özel ve Yüksek Frekanslı Laminatlar
PTFE esaslı ve seramik dolgulu laminatlar, standart FR4'e göre farklı delme stratejileri gerektirebilir.
Örneğin, AGC Multi Material'ın RF-35TC ve RF-60TC için teknik işleme kılavuzunda karbür uç geometrisi, talaş yükü, yiv uzunluğu, giriş malzemeleri ve matkap değiştirme sıklığı ele alınmaktadır.
Bu öneriler belirtilen malzemeler için geçerlidir ve evrensel FR4 delme parametreleri olarak değerlendirilmemelidir.
Malzeme Uyumluluğu Karşılaştırması
| PCB Malzemesi | Aday Tatbikat Türü | Birincil Kaygı | Nitelik Önceliği |
|---|---|---|---|
| Standart FR4 | Katı karbür PCB matkap | Aşındırıcı aşınma ve reçine lekesi | Delik duvar durumu |
| Çok Katmanlı FR4 | Hassas karbür mikro matkap | Kayıt ve delik tutarlılığı | Konum ve kesit |
| Yüksek yoğunluklu sert PCB | Küçük çaplı karbür matkap | Sapma ve kırılma | Sondaj stabilitesi ve minimum özellik gereksinimleri |
| Seramik dolgulu laminat | Uygulamaya uygun karbür veya kaplamalı takım | Aşındırıcı dolgu maddesi ve takım ömrü | Malzemeye özgü test |
| PTFE esaslı laminat | Laminat uyumlu hassas matkap | Reçine lekesi ve ısı | Tedarikçi işleme kılavuzu |
| Alüminyum çekirdekli PCB | Alet, tüm metal/dielektrik katman yapısı için onaylanmıştır. | Çapaklar, kesme yükü ve malzeme geçişi | Tam yığınlı numune sondajı |
Satın alma işleminden çıkarılacak ders: Bir PCB matkap ucunu yalnızca çapı çizime uyduğu için onaylamayın. Malzemenin tüm yapısına uygunluğunu doğrulayın.
3. PCB Matkap Ucu Çapı: Açılan Delik ve Bitmiş Delik Karşılaştırması
Satın alma kararlarında en önemli ayrımlardan biri, matkap çapı ile bitmiş delik çapı arasındaki farktır.
Kaplamalı deliklerde, mekanik delme çapı, metal kaplamadan sonraki nihai delik çapıyla aynı olmak zorunda değildir.
Bakır kaplama ve diğer işlem etkileri, nihai açıklığı etkiler.
Bu nedenle, bir tedarikçi, üreticinin kaplama sürecini ve tolerans stratejisini anlamadan, yalnızca nihai delik gereksiniminden doğru matkap ucu boyutunu belirleyemez.
Her delik ailesi için iletişim kurun:
Gerekli nihai delik çapı.
Kaplamalı veya kaplamasız olma durumu.
Delik çapı toleransı.
Levha kalınlığı ve malzemesi.
Minimum halka veya kayıt gereksinimleri.
Müşteriye ait geçerli çizim ve muayene şartnamesi.
Daha küçük bir matkap ucu her zaman PCB hassasiyetini artırır mı?
HAYIR.
Daha küçük aletler daha küçük delikler açabilir, ancak çap azaldıkça sertlikleri ve yanal yüklere karşı dirençleri genellikle azalır.
Salınım, takım çıkıntısı, istif yüksekliği ve kesme parametreleri giderek daha önemli hale geliyor.
Tasarım ve onaylanmış üretim gereksinimlerini karşılayan en küçük çapı seçin; katalogda sunulan en küçük aleti değil.
4. PCB Matkap Ucu Tedariki İçin Temel Teknik Özellikler
Teknik açıdan eksiksiz bir matkap satın alma şartnamesi, kesici ucu, montaj arayüzünü ve kullanım amacını belirtmelidir.
PCB Mikro Delme Teknik Özellikler Tablosu
| Özellikler | Tedarik Gereksinimi | Üretim Açısından Önemi |
|---|---|---|
| Matkap çapı | Nominal boyut ve tolerans | Delik boyutu kontrolü |
| Şaft çapı | Tam montaj ölçüleri | Mil tutucu uyumluluğu |
| Toplam uzunluk | Toplam takım uzunluğu | Makine ve dergi temizliği |
| Flüt uzunluğu | Etkin kesme ve talaş temizleme uzunluğu | Sondaj derinliği kapasitesi |
| Nokta geometrisi | Alet tedarikçisinin belirttiği nokta konfigürasyonu | Merkezleme ve kesme davranışı |
| Helis geometrisi | Malzemeyle uyumlu flüt tasarımı | Çip tahliyesi |
| Karbür sınıfı | Tanımlanmış malzeme sınıfı veya tedarikçi spesifikasyonu | Aşınma ve kırılma özellikleri |
| Kaplama | Kaplamasız veya onaylı kaplamalı seçenek | Uygulamaya özgü araç performansı |
| Alet bileziği | Yaka ölçüleri ve konumu (kullanılıyorsa) | Otomatik takım kullanımı |
| Maksimum çalışma hızı | Üretici tarafından onaylanmış koşullar | Güvenli proses işletimi |
| Alet tanımlaması | Parça numarası ve parti numarası | Üretim izlenebilirliği |
| Denetim dokümantasyonu | Ölçüler ve uygulanabilir test kayıtları | Gelen kalite doğrulaması |
Sap Boyutu Neden Önemli?
Endüstriyel PCB matkap uçlarının yaygın çapı 3,175 mm'dir (1/8 inç), ancak başka boyutlar da mevcuttur.
Aynı nominal şaft çapının olması, uyumluluğu otomatik olarak teyit etmez.
Makinenin pensi veya tutucusu, sıkıştırma yöntemi, takım uzunluğu, bilezik konumu ve otomatik takım değiştiricisi, seçilen takımı desteklemelidir.
Alıcılar, toplu miktarda matkap ucu siparişi vermeden önce, tutucunun gerçek özelliklerini talep etmelidir.
Flütün uzunluğu neden önemlidir?
Oluk uzunluğu, malzeme penetrasyonu ve talaş tahliyesi için mevcut olan delme derinliğini etkiler.
Aşırı kısa bir yiv, boşluk sorunlarına yol açabilir. Aşırı uzun ve ince kesme geometrisi ise sapma riskini artırabilir.
Uygun uzunluk, levha yığınına, giriş malzemesine, destek malzemesine ve nitelikli penetrasyon derinliğine bağlıdır.
5. CHIKIN PCB Delme Makinelerine Uygun Matkap Uçları
Makine takımı uyumluluğu, matkap özelliklerinin kendisi kadar önemlidir.
Shenzhen ChiKin Automation Equipment Co., Ltd. tarafından işletilen CHIKIN CNC, endüstriyel devre kartı üretimi için hassas PCB delme ve ilgili otomatik ekipmanlar geliştirmektedir.
Yayınladığı sondaj makinesi yelpazesi, iki ve dört milli konfigürasyonları içermektedir.
CK-02D ve CK-04D Delme Aletlerinin Uyumluluğu
| Özellikler | CK-02D | CK-04D |
|---|---|---|
| Makine tipi | Özel PCB delme | Özel PCB delme |
| İğ sayısı | 2 | 4 |
| Yayınlanan iş mili hızı | 160.000–200.000 RPM | 160.000–200.000 RPM |
| Yayınlanan takım çapı aralığı | 0,15–6,35 mm | 0,15–6,35 mm |
| Mil gücü | Mil başına 0,85 kW | Mil başına 0,85 kW |
| Araç yönetimi | Otomatik takım değiştirme | Otomatik takım değiştirme |
| Alet denetimi | Uzunluk, çap, kırık alet tespiti | Uzunluk, çap, kırık alet tespiti |
| Ana satın alma hususu | Dengeli çift milli delme kapasitesi | Daha yüksek paralel delme kapasitesi |
Teknik özellikler, yayınlanmış CHIKIN ürün açıklamalarına dayanmaktadır. Sipariş edilen makine konfigürasyonu için son iş mili, tutucu, magazin ve takım uyumluluğu teyit edilmelidir.
CK-02D 2 Milli PCB Delme Makinesi, otomatik çift milli delme işlemine ihtiyaç duyan fabrikalar için değerlendirmeye değer bir üründür.
CK-04D 4 Milli PCB Delme Makinesi, ek üretim kapasitesi arayan tesisler için dört milli bir konfigürasyon sunar.
Her iki ürün açıklamasında da yüksek hızlı iş mili sistemleri, granit makine yapıları ve otomatik takım yönetimi özellikleri yer almaktadır.
Önemli: Yayınlanan 200.000 RPM mil hızı, her matkap çapının bu hızda çalışması gerektiği anlamına gelmez.
Üreticinin kesme önerileri, takım tutucu sınırlamaları, delme malzemesi ve gerçek işlem gereksinimleri uygun ayarları belirler.
Benzer şekilde, ekipmanın yayınlanan konumlandırma doğruluğu, garantili bir nihai delik toleransı olarak gösterilmemelidir.
6. Giriş malzemeleri, destek levhaları ve istif yüksekliği delme işlemini nasıl etkiler?
Yüksek kaliteli karbür matkap uçları bile, levha yığını yanlış hazırlandığında kötü delikler açabilir.
Komple bir delme düzeneği, PCB malzemesi, giriş levhası, destek levhası, sabitleme düzeneği, mil ve çıkarma sistemini içerir.
Giriş Materyali
Giriş levhaları, levha yüzeyini korumaya ve matkap girişini kolaylaştırmaya yardımcı olur.
İşleme yöntemine bağlı olarak, uygun malzemeler giriş çapaklarını azaltabilir ve matkap ucunun ilk temasını iyileştirebilir.
Seçim yapılırken malzeme uyumluluğu, matkap çapı ve planlanan istifleme düzeni dikkate alınmalıdır.
Yedek Malzeme
Destek levhaları, matkap çıkışı sırasında iş parçasını destekler.
Uygun olmayan veya hasar görmüş bir destek tabakası, çıkış çapaklarına, kirlenmeye ve tutarsız delik kalitesine katkıda bulunabilir.
Yığın Yüksekliği
Birden fazla panelin delinmesi, delme döngüsü başına verimi artırabilir, ancak daha kalın istifleme de etkili kesme temasını da artırır.
İnce bir mikro matkap, tüm derinlik boyunca talaşları tahliye ederken yeterince rijit kalmalıdır.
Bir istif için evrensel olarak kabul edilebilir bir panel sayısı yoktur. Sınır, malzeme yapısına, matkap çapına, oluk geometrisine ve kalite gereksinimlerine bağlıdır.
Daha detaylı bir işlem karşılaştırması için CHIKIN'in PCB delme yığın yüksekliği kılavuzuna bakın.
7. Mil Hızı, İlerleme Hızı ve Mikro Matkap Performansı
Mikro matkapların güvenilirliğini korumak için doğru kesme parametreleri şarttır.
Delme işleminde, devir başına ilerleme miktarı faydalı bir işlem değişkenidir.
İlerleme Hızı (mm/dak) = Mil Hızı (RPM) × Devir Başına İlerleme (mm/dev)
Bu ilişki programlanmış eksenel ilerlemeyi tanımlar, ancak kendi başına güvenli bir kesme koşulu oluşturmaz.
Uygun bir işlemde ayrıca matkap çapı, malzeme, uç geometrisi, matkap penetrasyonu, talaş tahliyesi ve üreticinin önerdiği limitler de dikkate alınmalıdır.
Aşırı ilerleme hızı, yükleme ve kırılma riskini artırabilir. Uygun olmayan hız ve ilerleme hızı kombinasyonları, ısıya bağlı delik kusurlarına veya verimsiz kesime neden olabilir.
Üretim yeterlilik testi için:
Öncelikle alet ve laminat üreticilerinin işlem önerilerine bakın.
Mil ve tutucunun gerçek uyumluluğunu doğrulayın.
Kontrollü örnekleme sondaj programı oluşturun.
Delik çapını, konumunu, çapaklarını ve duvar durumunu inceleyin.
Testi, temsili matkap kullanım koşulları üzerinde tekrarlayın.
Onaylanmış ayarları, alet ve malzeme kombinasyonuna göre kaydedin.
Sorun giderme sırasında hız, ilerleme hızı, istif yüksekliği ve takım tedarikçisini aynı anda değiştirmekten kaçının.
8. Sık Görülen PCB Delme Hataları ve Bunların Nasıl İnceleneceği
Bir delme hatası, matkap ucunun otomatik olarak arızalı olduğu anlamına gelmez.
Makine durumu, fikstürler, malzeme çeşitliliği, giriş ve çıkış panoları ve programlanmış ayarlar benzer belirtilere yol açabilir.
| Kusur | Olası Katkıda Bulunan Faktörler | İlk Soruşturma |
|---|---|---|
| Kırık mikro matkap | Aşırı yükleme, salınım, yetersiz destek, uygunsuz geometri | Takım, tutucu, kesme parametreleri |
| Aşırı büyük delikler | Takım salınımı, yanlış çap, ölçüm varyasyonu | Alet tanımlama ve metroloji |
| Delik pozisyonu varyasyonu | Levha hareketi, kayıt, matkap sapması | Fikstür, hizalama, konumlandırma |
| Giriş çapakları | Giriş malzemesi, kesme işlemi, matkap durumu | Giriş formu ve alet denetimi |
| Çıkış çapakları | Yetersiz yedekleme desteği, alet aşınması | Yedekleme ve nüfuz derinliği |
| Reçine lekesi | Isı, malzeme özellikleri, kesme işlemi | Delik duvarı değerlendirmesi ve parametre incelemesi |
| Pürüzlü delik duvarları | Takım durumu, malzeme, talaş tahliyesi | Kesit ve proses incelemesi |
| İğcikler arasında tutarsız sonuçlar | Farklı tutucular, salınım, kalibrasyon, takım partileri | Kontrollü birebir karşılaştırma |
Delik konum varyasyonunun asıl endişe kaynağı olduğu durumlarda, CHIKIN'in PCB delik konum doğruluğu kılavuzu ayrı bir teşhis çerçevesi sunar.
Takım tutma sorunları için, PCB mil pensi temizleme kılavuzu, bir matkap ucunu değiştirmenin sorunu çözeceğini varsaymadan kirlenmeyi, oturmayı ve salınımı nasıl inceleyeceğinizi açıklar.
9. Kalite Kontrol: PCB Fabrikaları Yeni Bir Matkap Ucu İçin Kalite Kontrolünü Nasıl Yapmalıdır?
Endüstriyel alıcılar, temsili üretim sonuçlarını dikkate alarak mikro matkapları onaylamalıdır.
Tedarikçinin boyut sertifikası faydalıdır, ancak kesicinin her türlü nihai levha gereksinimini karşılayacağını tek başına kanıtlayamaz.
Önerilen Niteliklendirme Prosedürü
Adım 1 — Gelen Malların Kontrolü
Parça numaralarını, çapı, şaft boyutunu, toplam uzunluğu, yiv geometrisini, durumunu ve parti kimliğini doğrulayın.
Adım 2 — Makine Uyumluluğu
Onaylı tutucuyu, montaj derinliğini, takım değiştiriciyi ve ilgili boşluğu doğrulayın.
Adım 3 — Örnek Delme
Gerçek üretim malzemeleri ve kontrollü bir delme programı kullanın. Temsili delik boyutlarını ve levha konumlarını dahil edin.
Adım 4 — Tamamlanmış Delik Kontrolü
Delik geometrisini ve konumunu ölçün. Çapakları, lekeleri, duvar durumunu ve diğer kritik kusurları inceleyin.
Adım 5 — Alet Ömrü Değerlendirmesi
Matkap kullanımının farklı aşamalarında delik kalitesini izleyin. Uygulamaya özel bir değiştirme kriteri belirleyin.
Adım 6 — Üretim Onayı
Kabul edilen takım özelliklerini, makine konfigürasyonunu, kesme koşullarını, muayene sonuçlarını ve tedarikçi parti gereksinimlerini kaydedin.
Baskılı devre kartlarının kabulü için, ilgili müşteri gereksinimleri ve IPC-A-600 ile IPC-6012'nin geçerli sürümleri, kabul görmüş bir kalite çerçevesi sağlayabilir.
Bu standartlar, tek bir matkap ucu markasının sertifikalandırılması anlamına gelmez.
Son kabul kriterleri, müşterinin devre kartı çizimi ve üzerinde mutabık kalınan üretim gereksinimleriyle eşleşmelidir.
10. Kabul Edilen Delik Başına Takım Maliyetinin Birim Fiyattan Daha Önemli Olmasının Sebebi
Fiyat karşılaştırması önemli bir satın alma işlemidir, ancak en düşük fiyatlı kesici, en düşük üretim maliyetini sağlamayabilir.
Daha anlamlı bir ölçüt şudur:
Kabul Edilen Delik Başına Sondaj Aleti Maliyeti = Toplam Sondaj Aleti Gideri ÷ Kabul Edilen Delik Sayısı
Hesaplamada tahmini takım ömrü yerine gerçek yeterlilik verileri kullanılmalıdır.
Ek maliyetler arasında makine duruşları, takım değişimleri, muayene, reddedilen paneller ve kırık matkaplardan kaynaklanan hasarlar yer almaktadır.
Üretim yöneticileri, iş mili sayısının doğrudan orantılı çıktıya dönüştüğünü varsaymak yerine, makine saati başına kabul edilen delik sayısını da ölçmelidir.
Ticari Karşılaştırma Kontrol Listesi
| Değerlendirme Faktörü | Alıcılar Neden Karşılaştırmalı? |
|---|---|
| Ünite matkap fiyatı | İlk tüketim giderleri |
| Nitelikli isabet sayısı | Belirli koşullar altında kullanılabilir takım ömrü |
| Kabul edilen delik çıkışı | Gerçek üretim değeri |
| Matkap kırılma sıklığı | Planlanmamış kesinti riski |
| Delik kalitesi tutarlılığı | Reddedilme ve yeniden işleme maruziyeti |
| Takım değiştirme zamanı | Üretim mevcudiyeti |
| Parti tutarlılığı | Yeniden yeterlilik ve gelen denetim yükü |
| Tedarikçi teslimat güvenilirliği | Tüketilebilir stok riski |
Dört milli bir makine ek kapasite sağlayabilir, ancak gerçek artış, kart düzenine, takım değişikliklerine, makine kullanımına ve onaylanmış üretim sürecine bağlıdır.
Benzer şekilde, daha uzun takım ömrü ancak delik kalitesi kabul edilebilir düzeyde kaldığında değerlidir.
11. Standart mı, Özel Üretim PCB Matkap Uçları mı: Alıcılar Ne Talep Etmeli?
Gerekli çap, kesme uzunluğu, geometri ve tutucu arayüzü, yerleşik bir takım spesifikasyonuna uyduğunda, standart karbür mikro matkaplar genellikle uygundur.
Alışılmadık levha kalınlıkları, zorlu laminat yapılar, kısıtlı erişim veya standart aletlerin kalite gereksinimlerini karşılayamadığı işlemler için özel matkap tasarımları dikkate alınması gerekebilir.
Özel takım talebi, yalnızca daha güçlü veya daha uzun ömürlü bir matkap isteği değil, mühendislik sorununu ve kabul kriterlerini de içermelidir.
Takım tedarikçisinden şu konuda açıklama isteyin:
Mevcut çap ve tolerans seçenekleri.
Karbür alt tabaka ve kesme geometrisi.
Uyumlu malzemeler ve işlem sınırlamaları.
Muayene ve parti takibi dokümantasyonu.
Numune miktarları ve yeterlilik desteği.
Minimum sipariş miktarı ve onaylanmış teslim süresi.
Uygun olduğu durumlarda, yeniden öğütme veya yeniden kullanım seçenekleri.
CHIKIN'in onaylanmış temel iş alanı PCB delme ve frezeleme ekipmanlarıdır. Belirli matkap ucu stoğu, özel kesici imalatı ve takım tedarik düzenlemeleri varsayımlardan ziyade doğrudan teyit edilmelidir.
Ekipman entegrasyon projelerinde öncelik, önerilen matkap ve makine konfigürasyonunun birlikte kalifiye edilebilmesini sağlamaktır.
12. B2B Tedarik İçin PCB Matkap Ucu Teklif Talebi Kontrol Listesi
Açık ve anlaşılır bir teklif talebi (RFQ), tedarikçilerin uygulamayı anlamalarına yardımcı olur ve nominal çapa uyan ancak üretimde arızalanan aletlerin alınması riskini azaltır.
| Gerekli Bilgiler | Alıcının Sağlaması Gerekenler |
|---|---|
| PCB malzemesi | FR4, çok katmanlı, PTFE tabanlı, metal çekirdekli veya diğer |
| Levha yapımı | Kalınlık, katmanlar, bakır ve malzeme yığını |
| Delik özellikleri | Matkap ucu boyutu, bitmiş boyut, tolerans, kaplamalı/kaplamasız |
| Araç arayüzü | Şaft boyutu, tutucu tipi, takım bileziği gereksinimleri |
| Makine modeli | CNC üreticisi, iş mili konfigürasyonu, hız sınırları |
| İşlem bilgileri | Giriş malzemesi, yedekleme, istif yüksekliği, mevcut parametreler |
| Kalite gereksinimleri | Delik geometrisi, hizalama, duvar ve çapak kabulü |
| Üretim talebi | Gerekli delme çıktısı, takım tüketimi, vardiya düzeni |
| Mevcut sorunlar | Matkap kırılması, bulaşma, konum değişikliği, arıza süresi |
| Ticari gereksinimler | Numuneler, miktar, dokümantasyon, teslimat ve destek |
CHIKIN CNC Makinesi ve Takım Uyumluluk İncelemesi Talebinde Bulunun
Fabrikanız yeni delme ekipmanlarını değerlendiriyorsa, işe gerçek PCB ve alet gereksinimleriyle başlayın.
CHIKIN CNC, endüstriyel üretim için özel çok milli PCB delme makineleri ve ilgili hassas ekipmanlar sunmaktadır.
Pratik ekipman görüşmesi için lütfen levha malzemenizi, panel boyutunuzu, delik boyutu dağılımınızı, üretim hedefinizi ve planlanan delme özelliklerini belirtin.
Mühendislik ekibi, önerilen makine konfigürasyonunu inceleyebilir ve satın almadan önce hangi takım arayüzlerinin ve işletim özelliklerinin onaylanması gerektiğini görüşebilir.
PCB çizimlerinizi ve mevcut üretim zorluklarınızı da ekleyerek, delme makinesi fiyat teklifi almak için CHIKIN CNC ile iletişime geçin .
13. PCB Delme Makinesi Üretimi İçin Matkap Uçları Hakkında Sıkça Sorulan Sorular
1. PCB delme makineleri için en iyi malzeme hangisidir?
Katı tungsten karbür, aşındırıcı cam elyaf takviyeli laminatlar için uygun sertlik ve aşınma direnci sunduğu için endüstriyel PCB delme işlemlerinde yaygın olarak tercih edilir. Kullanılacak karbürün tam kalitesi ve geometrisi, amaçlanan uygulama için uygun olmalıdır.
2. PCB üretiminde hangi matkap ucu boyutları kullanılır?
PCB delme işleminde, vias, bileşen delikleri, takım delikleri ve mekanik özellikler için farklı çaplar kullanılır. CHIKIN'in CK-02D ve CK-04D modelleri 0,15–6,35 mm delme ucu çap aralığını belirtmektedir, ancak kullanılabilir boyut ve kesme koşulları her uygulama için doğrulanmalıdır.
3. 3,175 mm şaftlı PCB matkap uçları evrensel midir?
Hayır. 3,175 mm yaygın bir şaft boyutu olsa da, tutucu geometrisi, kavrama gereksinimleri, takım uzunluğu, bilezikler ve otomatik takım değiştirme uyumluluğu değişiklik gösterebilir. Takılı iş mili ve tutucu özelliklerini her zaman doğrulayın.
4. Bir PCB delme makinesi FR4 ve PTFE için aynı matkap uçlarını kullanabilir mi?
Ancak takım tedarikçisi ilgili malzemeleri onayladığında ve numune kalifikasyonu kabul edilebilir sonuçları doğruladığında işlem yapılabilir. PTFE esaslı ve seramik dolgulu laminatlar, standart FR4'ten farklı kesme parametreleri ve takım yönetimi kuralları gerektirebilir.
5. Bir adet karbür PCB matkap ucu kaç delik açabilir?
Evrensel bir vuruş sayısı garantisi yoktur. Takım ömrü çap, malzeme, istif yüksekliği, hız, ilerleme hızı, gerekli delik kalitesi ve diğer proses faktörlerine bağlıdır. İzin verilen vuruş sayısı, kontrollü yeterlilik testi ile belirlenmelidir.
6. Küçük PCB matkap uçlarının kırılmasına ne sebep olur?
Olası nedenler arasında aşırı kesme yükü, yetersiz talaş tahliyesi, uygun olmayan takım geometrisi, yüksek salınım, yanlış sıkıştırma, levha hareketi veya aşırı istifleme yer almaktadır. Asıl nedeni belirlemeden önce yapılandırılmış bir inceleme gereklidir.
7. 200.000 RPM'lik bir mil için özel PCB matkap uçları gerekli midir?
Aletin, mil sistemi ve onaylanmış çalışma koşullarıyla uyumlu olması gerekir. Yüksek hızlı makine derecelendirmesi, her kesici aletin maksimum hızda çalışmasına otomatik olarak izin vermez.
8. PCB mikro delme ile lazer mikrovia delme arasındaki fark nedir?
Mekanik mikro delme, malzemeyi çıkarmak için dönen bir kesici alet kullanır ve birçok delik açma uygulaması için uygundur. Lazer delme ise odaklanmış enerji kullanır ve genellikle çok küçük, çoğu zaman kör, HDI mikrovia'lar için kullanılır. Uygun yöntem, tasarıma ve işleme bağlıdır.
9. Satın alma yöneticileri PCB matkap uçlarının kalitesini nasıl doğrulamalıdır?
Eksiksiz bir teknik özellik, tedarikçi kimliği, ilgili muayene verileri, örnek aletler ve parti takibi talep edin. Matkapları temsili üretim panolarında test edin ve yalnızca katalog iddialarına değil, kabul edilebilir delik çıktısına göre değerlendirin.
10. CHIKIN CNC, yeni mikro matkaplar için delme ekipmanı seçerken nasıl yardımcı olabilir?
CHIKIN CNC, CK-02D ve CK-04D çok milli modelleri de dahil olmak üzere, özel PCB delme ekipmanları sunmaktadır. Alıcılar, makine satın alımını kesinleştirmeden önce delme çapı gereksinimlerini, mil konfigürasyonunu, otomatik takım kullanımını ve uygulamaya özel ekipman uyumluluğunu görüşebilirler.
Çözüm
PCB delme makinelerinde kullanılacak güvenilir matkap uçları seçmek, sadece çap, karbür malzeme veya birim fiyatı karşılaştırmaktan daha fazlasını gerektirir.
En önemli faktörler, PCB yapısıyla uyumluluk, doğru takım boyutları, güvenilir mil tutma, uygun delme koşulları ve doğrulanmış delik kalitesidir.
Çok katmanlı ve yüksek yoğunluklu üretimde, matkap ucu tedariki makine kalifikasyonu, proses kontrolü ve belgelenmiş denetim ile entegre edilmelidir. Takım fiyatındaki küçük bir düşüşün, kırık matkap uçlarını, kusurlu delikleri veya üretim kesintilerini artırıyorsa, pek bir değeri yoktur.
PCB üreticileri, net teklif talebi (RFQ) gereksinimleri belirleyerek ve gerçek üretim koşulları altında matkap performansını değerlendirerek daha bilinçli satın alma kararları verebilir ve matkapla ilgili işletme maliyetleri üzerindeki kontrolü artırabilirler.
Otomatik hassas delme ekipmanlarını düşünen fabrikalar için CHIKIN CNC, farklı üretim taleplerine yönelik tasarlanmış iki ve dört milli makine konfigürasyonları sunmaktadır.
CHIKIN'in PCB delme ekipmanlarını keşfedin veya PCB malzemeniz, delik özellikleriniz ve üretim gereksinimlerinizle ilgili teknik danışmanlık ve fiyat teklifi isteyin . Makine kapasitesi, nitelikli takım ve kontrollü proses koşullarının doğru kombinasyonu, güvenilir PCB delme işleminin temelidir.