Что такое V-образный резак и какую производственную проблему он решает?
Станок для V-образной резки используется в обработке печатных плат, но это название может относиться к двум различным операциям: V-образной перфорации , которая создает контролируемую канавку в жесткой панели, и разделению панелей , которое разделяет отдельные платы вдоль уже сделанных канавок. Это различие имеет значение. Заводу по изготовлению печатных плат может потребоваться сформировать точно расположенные линии перфорации на чистом ламинате; заводу по поверхностному монтажу или контрактному производству электроники может потребоваться разделить полностью собранные платы, не изгибая чувствительные паяные соединения или компоненты поверхностного монтажа.
Поэтому для отдела закупок правильный вопрос при покупке звучит не просто «Какой станок для V-образной резки лучше всего?», а «Какую операцию должен выполнять этот станок на нашей конкретной плате, с какой производительностью и с каким приемлемым уровнем риска?». Линия, которая приобретает оборудование для биговки, когда ей нужен разделитель сборок — или наоборот — может создать дорогостоящий технологический пробел, даже если сам станок хорошо сконструирован.
Данное руководство посвящено выбору оборудования для производителей печатных плат, сборочных линий поверхностного монтажа, поставщиков услуг по производству электроники и интеграторов оборудования. В нем рассматриваются различия между надрезанием и разделением, конфигурации режущих инструментов, технические характеристики, методы контроля качества, общая стоимость эксплуатации, а также практический запрос коммерческого предложения (RFQ) и заводские приемочные испытания (FAT).
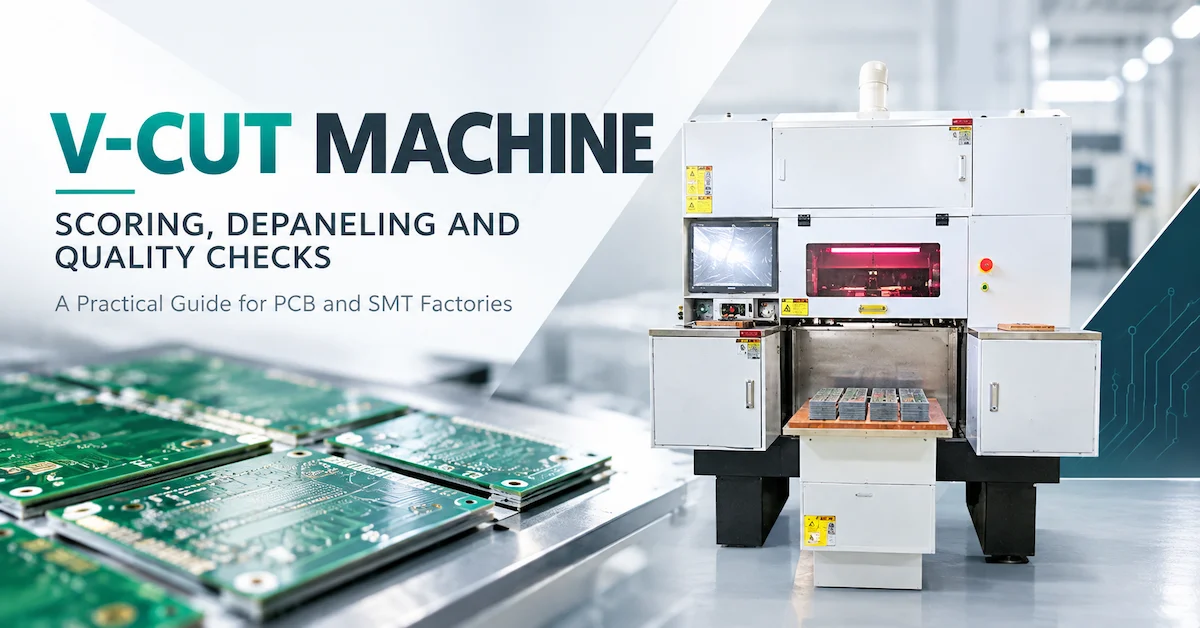
V-образная перфорация против разделения панелей: подтвердите операцию перед выбором оборудования.
V-образная насечка на печатной плате создает контролируемую слабую линию.
В процессе V-образной резки режущий инструмент создает V-образную канавку вдоль заданной прямой линии разделения. Во многих процессах производства печатных плат канавки формируются с противоположных сторон жесткой панели, оставляя контролируемую остаточную толщину неразрезанного материала. Эта оставшаяся часть должна быть достаточно прочной, чтобы обеспечить стабильность панели во время транспортировки и последующих процессов, но достаточно слабой, чтобы позволить выполнить необходимое разделение позже.
Разметка обычно проводится до разделения сборки на отдельные платы. Покупатели должны указать, требуется ли односторонняя или двусторонняя разметка, необходимую геометрию пазов, плоскостность панели, плотность укладки материала и метод измерения. Утверждение типа «станок режет FR-4» не является полным техническим требованием.
Разделение печатной платы на панели позволяет отделить уже размеченную панель.
При разделении плат цель иная: отделить каждую готовую плату вдоль подготовленной линии разметки, контролируя при этом прогиб, качество краев, контакт с оператором и последующий контроль. На предварительно размеченной печатной плате могут находиться высокие разъемы, керамические конденсаторы, установленная экранирующая проводка, тяжелые компоненты или паяные соединения вблизи линии разрыва. Даже если плату удается успешно отделить, чрезмерный изгиб может привести к повреждениям, которые не сразу видны.
Однорежущий станок для V-образной резки печатных плат от CHIKIN, предназначенный для контролируемого разделения панелей, разработан именно для этой задачи. На опубликованной странице показана защищенная компоновка станка, сенсорное управление, индикация состояния и рабочая зона с направляющими. Покупателям все же следует получить точные технические характеристики модели и демонстрацию процесса резки перед принятием решения о покупке.
| Вопрос о покупке | Оборудование для V-образной шкалы подсчета очков | Оборудование для разделения панелей с V-образными канавками |
|---|---|---|
| Основная операция | Создайте одну или несколько V-образных канавок. | Отдельные доски по существующим линиям пазов |
| Типичное состояние материала | Жесткая печатная плата перед окончательным разделением. | Неперфорированная печатная плата или собранная перфорированная печатная плата |
| Ключевая геометрия | Глубина канавки, угол, расположение и остаточная толщина стенки. | Опора платы, выравнивание, путь разделения и зазор для компонентов. |
| Основные риски | Неправильная толщина стенки, неровные канавки, повреждение материала. | Гибкость печатной платы, напряжение в паяных соединениях, сколы и контакт компонентов. |
| Подтверждение приемки | Измерения борозд на репрезентативных панелях | Контроль кромок, проверки на наличие напряжений, воспроизводимый результат производства качественных печатных плат. |
Практическое правило: попросите поставщика показать, как именно обрабатывается ваша панель. В некоторых описаниях продукции термины «V-образный разрез», «V-образная канавка», «надрезка» и «разделение» используются взаимозаменяемо; демонстрация и описание оборудования должны устранить любую неясность.
Какие производители и заводы по производству печатных плат являются подходящими кандидатами?
Станок для V-образной резки наиболее привлекателен, когда компоновка печатной платы обеспечивает прямые, легкодоступные линии разделения, а процесс можно повторять в контролируемых условиях. Для следующих областей применения приоритеты при выборе оборудования различаются:
- Производственные мощности для изготовления печатных плат: стабильная глубина V-образного паза, прямолинейность, режим подачи, равномерное удаление материала и измеримая остаточная толщина стенки на многих панелях.
- Линии поверхностного монтажа и сборки печатных плат: защита установленных компонентов, паяных соединений и краев платы на последнем этапе механического разделения.
- Производители электроники и контрактные производители: переналадка панелей заказчика, управление рецептурами, регулируемые направляющие, хранение приспособлений и предсказуемое время до получения первой качественной платы.
- Производители светодиодных и металлических печатных плат: совместимость с существующей алюминиевой или медной структурой, особенно в тех случаях, когда длинная плата или подложка радиатора ведут себя иначе, чем стандартный FR-4.
- Поставщики автомобильной промышленности, силовой электроники и систем промышленного управления: документированная проверка процесса, отслеживаемые настройки, повторяемые проверки качества и доказательства того, что процесс не снижает надежность продукции.
- Отделы прототипирования и внедрения новых продуктов: низкая нагрузка на оснастку, простая настройка и гибкость для частых изменений конструкции, а не для достижения максимальной номинальной производительности.
Процесс V-образной резки не всегда подходит для каждой панели. Изогнутые края, внутренние пазы, хрупкие гибкие схемы, короткие прерывистые разделительные сегменты и компоненты, расположенные опасно близко к канавке, могут потребовать применения других методов. Если компоновка требует сложных контуров или минимального изгиба, следует рассмотреть возможность использования станка для сверления и фрезерования печатных плат , подходящего разделительного устройства для фрезеровки или специализированной системы лазерной обработки . Выбор должен быть обоснован особенностями материала и конструкции платы, а не просто заявленным названием процесса.
Как сравнить станки V-CUT с одним, четырьмя, шестью и восемью режущими лезвиями
Количество режущих инструментов — это отправная точка для выбора архитектуры станка, а не гарантированный множитель производительности. Фактическая производственная мощность зависит от количества одновременно задействованных режущих инструментов, способа индексации панелей, расстояния между инструментами, времени загрузки, количества линий надреза, смены приспособлений и остановок, связанных с качеством.
| Вариант продукта CHIKIN | Обоснование покупки | Обсуждение наиболее подходящего варианта | Перед оформлением заказа проверьте информацию. |
|---|---|---|---|
| Станок для V-образной резки печатных плат с одним резцом | Целенаправленное контролируемое разделение подходящих панелей с V-образными канавками. | SMT/EMS ячейки, умеренная производительность, процесс, управляемый оператором. | Образование канавок или только разделение предварительно надрезанных печатных плат; обработка и очистка. |
| 4-секционный автоматический станок для V-образной резки печатных плат | Несколько положений резки и организованное закрытое рабочее место | Повторные работы по установке панелей, оправдывающие большую автоматизацию. | Конфигурация инструмента, полезная ширина резки, время настройки и производительность по результатам измерений. |
| 6-секционный автоматический станок для резки печатных плат V-образной формы | Больше режущих инструментов для повторяемой V-образной резки в защищенной рабочей зоне. | Жесткие панели большого объема с повторяющимися узорами. | Фактическое создание оценок и их разделение, настраиваемость инструментов, доступ к услугам. |
| 8-секционный автоматический станок для резки печатных плат V-образной формы | Многорезцовый формат, предназначенный для производительной обработки жестких панелей. | Устоявшиеся, повторяющиеся производственные семейства | Возможность одновременной обработки, диапазон высоты тона, результаты анализа образцов и занимаемая площадь. |
На страницах описания моделей представлены различные варианты их назначения, и в некоторых описаниях смешиваются термины, относящиеся к V-образной насечке и разделению. По этой причине данная таблица представляет собой основу для сравнения покупателями , а не утверждение о том, что каждая из перечисленных машин использует один и тот же механизм резки.
В каких случаях целесообразно использовать станок с одним резцом?
Система с одним резцом может быть проще оправдана, если на заводе ограниченное количество прямых линий канавки, скромный суточный объем производства или часто вносятся изменения в техническое задание. Она может упростить первоначальную конфигурацию. Однако покупатели должны убедиться, что необходимые регулировки приспособлений и ручная обработка действительно соответствуют ожидаемому времени такта. Низкая цена покупки теряет свою привлекательность, когда оператору приходится многократно переставлять каждую панель.
В каких случаях заводу следует рассмотреть возможность использования нескольких режущих инструментов?
Многостанционная система резки заслуживает внимания, когда семейства панелей повторяются, а позиции резки или этапы обработки могут быть эффективно скоординированы. Однако переход от четырех к восьми резакам может привести к увеличению количества точек регулировки, расходных материалов и задач по техническому обслуживанию. Запрашивайте подтвержденную производительность, измеренную в количестве принятых панелей в час , а не теоретическую производительность, выведенную из количества резаков.
Сравнивайте оборудование, расположенное вокруг вашей панели, а не только количество режущих инструментов.
Запросить проверку конфигурации на основе панели →Контрольный список технических характеристик, имеющий наибольшее значение
В полезном коммерческом предложении на оборудование указываются рабочие пределы и условия измерения. «Высокая точность», «автоматический» или «промышленный класс» — этого недостаточно для сравнения двух поставщиков. Используйте приведенный ниже контрольный список, чтобы запросить данные и отметить каждый пункт как подтвержденный, зависящий от опции или подлежащий выборочному тестированию.
| Спецификация или контроль | Информация, которую покупатель должен запросить | Почему это влияет на производство |
|---|---|---|
| Фактический процесс | Начисление очков, разделение или и то, и другое; способность к односторонней/двусторонней игре. | Предотвращает приобретение неподходящей технологической станции. |
| Панельный конверт | Максимальная и минимальная длина/ширина; эффективная рабочая зона. | Определяет совместимость форматов и стратегию размещения оборудования. |
| Толщина плиты и подложка | Поддерживаемый диапазон толщин и одобренные материалы для ламината/металлического сердечника. | Изменения нагрузки, геометрии канавок и риска |
| Конструкция режущего механизма | Количество режущих элементов, тип лезвия, диаметр, угол наклона, способ крепления и расстояние между ними. | Влияет на однородность канавок, износ и техническое обслуживание. |
| Геометрия счета | Угол канавки, достижимый диапазон глубины, контроль положения, измерение остаточной толщины полотна. | Контролирует поведение разделения |
| Разрешение на сборку печатных плат/печатных плат | Минимально допустимые расстояния между линиями и компонентами, а также между инструментами и компонентами. | Защищает высокие или чувствительные компоненты. |
| Подача, движение и регистрация | Система направляющих, метод базовой точки, скорость подачи, выравнивание/визуальное отображение (при наличии). | Уменьшает смещение настроек и перемещение панели. |
| Умение обращаться | Ручной, полуавтоматический или поточный; направление погрузки/разгрузки. | Определяет интеграцию труда и производственных линий. |
| Пропускная способность | Оплата за час работы по определенному проекту, включая надбавку. | Обеспечивает сопоставимость цитат |
| Настройка/переключение | Точки регулировки, хранение рецептов, тест переключения режимов. | Критически важен для производства электроники с широким ассортиментом продукции. |
| Безопасность и коммунальные услуги | Защитные устройства/блокировки, аварийная остановка, вытяжка, защита от электростатического разряда и локальное электропитание. | Обеспечивает установку и безопасную эксплуатацию. |
| Обслуживание | Процедура очистки, способ замены лезвий, запасные части и интервалы осмотра. | Определяет общую стоимость владения |
| Валидация | Пример программы, заводские приемочные испытания (FAT/SAT), отчеты, измерительные приборы. | Превращает маркетинговые заявления в доказательства. |
| Коммерческий масштаб | Инкотермс, установка/обучение, гарантия, канал связи с заказчиком | Предотвращает необоснованные обязательства после поставки. |
Не следует передавать данные о производительности между семействами станков. Например, высокоскоростной сверлильный станок CHIKIN может публиковать данные о точности позиционирования или частоте вращения шпинделя, но эти значения не описывают точность работы несвязанного с ним станка V-CUT. Спецификации V-CUT необходимо получить для конкретной модели и конфигурации, рассматриваемой в данном исследовании.
Геометрия канавки, остаточная толщина стенки и усилие разделения.
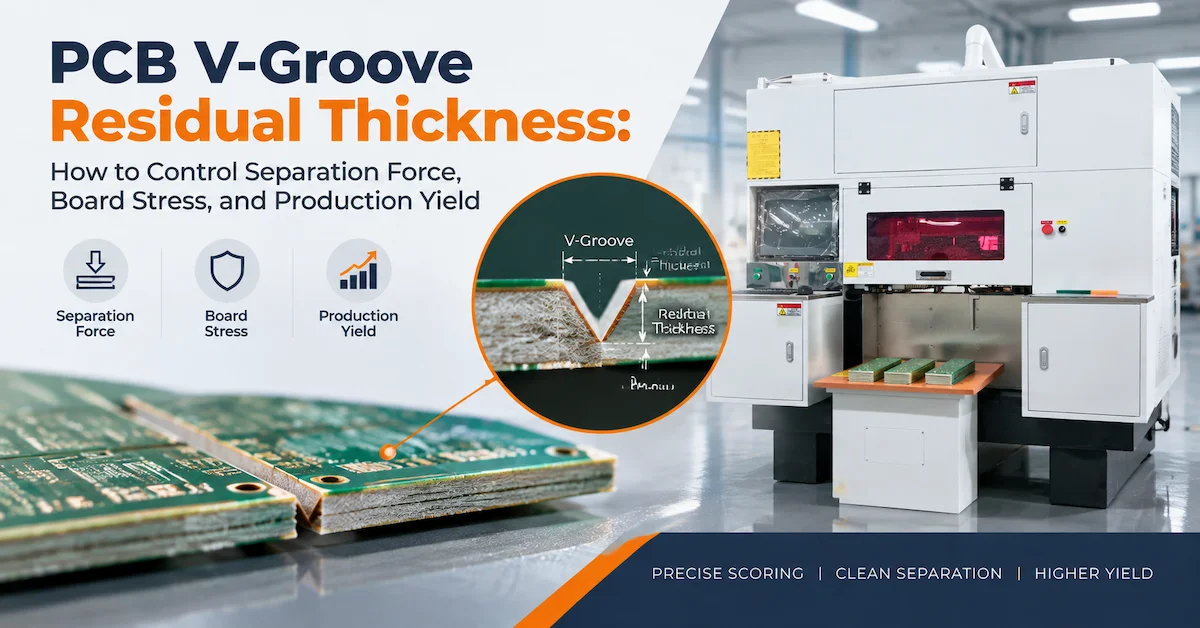
Почему остаточная толщина полотна является критически важным параметром процесса
Для двусторонней панели с надрезами неразрезанную часть полотна можно приблизительно выразить следующим образом:
Остаточная толщина стенки ≈ общая толщина доски − глубина верхней канавки − глубина нижней канавки.
Это соотношение полезно для обсуждения технологических процессов, но не является универсальным допуском для продукции. Конструкция ламината печатной платы, распределение меди, расположение верхних и нижних канавок, вариации материала и неопределенность измерений влияют на фактический результат. Плата с более толстой перегородкой может потребовать большего усилия разделения; слишком тонкая перегородка может сломаться во время обработки, транспортировки, трафаретной печати или сборки. Правильный рабочий диапазон должен быть указан в утвержденном заказчиком плане проектирования и проверки процесса.
Что покупателям следует проверить на реальных образцах
- Внимательно изучите предоставленный чертеж разметки и убедитесь, что координаты совпадают с координатами, указанными в программе станка.
- Проверьте расположение и прямолинейность V-образного паза относительно геометрии готовой доски.
- Измерьте репрезентативную глубину канавок или остаточную толщину полотна в начале, середине и конце обрабатываемой линии, используя утвержденный метод.
- Сравните результаты, полученные на панелях из разных участков поступающей партии материала, включая панели с ожидаемым изгибом или изменением толщины.
- Осмотрите медь и ламинат вблизи канавки на наличие разрывов, расслоений, сколов или локальных повреждений.
- Проведите необходимое испытание на разделение и осмотрите образовавшиеся кромки и расположенные рядом компоненты.
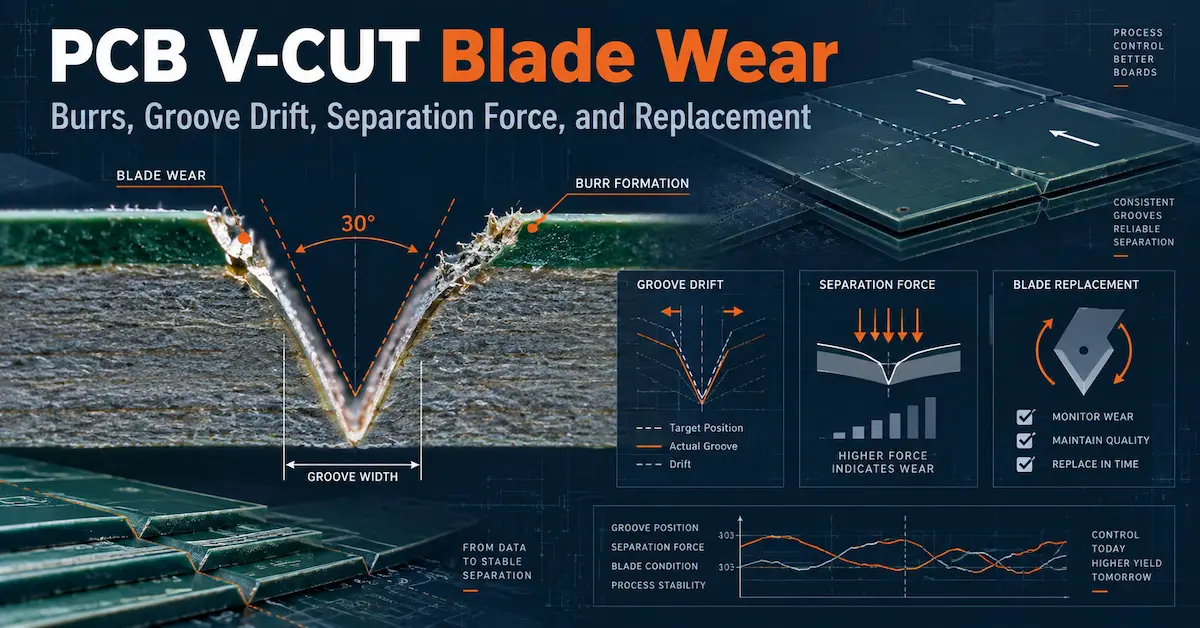
Покупателю также следует поинтересоваться, как контролируется износ режущего инструмента, биение лезвия, поддержка панели и регулировка направляющих. Оператор может изначально получить чистую панель, но после длительной резки может начаться смещение. В соответствующей технической статье CHIKIN об износе лезвия и смещении канавок при V-образной резке печатных плат обсуждается, почему появление заусенцев и изменение силы разделения должны инициировать исследование процесса, а не автоматическую замену лезвия.
Зазор между компонентами не является универсальным значением.
Для собранной платы безопасное расстояние от линии V-образного разреза до многослойного керамического конденсатора (MLCC), разъема, трансформатора или паяного соединения зависит от способа сборки, механической поддержки, материала и метода разделения. Не следует публиковать необъяснимое значение зазора как универсальное отраслевое правило. Вместо этого попросите группы проектирования и контроля качества определить чувствительные зоны и подтвердить предложенный метод на собранной плате. Если панель требует значительного изгиба вблизи хрупких деталей, то другой процесс разделения может оказаться более выгодным вложением средств.
Качество продукции: что может пойти не так и как это диагностировать.
При выборе оборудования следует учитывать план реагирования на дефекты. В таблице ниже симптомы разделены на возможные причины; ни один отдельный симптом не доказывает, что конкретная деталь неисправна.
| Выявленная проблема | Возможные участники | Первые проверки |
|---|---|---|
| Неравномерная глубина V-образной канавки | Различия в толщине панели, положение лезвия, опора, загрязнение крепежных элементов. | Измерьте глубину верхней/нижней части, толщину панели и выравнивание инструмента. |
| Заусенцы или расслоение стекловолокна | Изношенное лезвие, неподходящая подача, характеристики материала, смещение. | Сравните состояние лезвий, настройки процесса и образцы из одного и того же материала. |
| Высокая сила разделения | Избыточное количество остаточной ткани, плохая однородность борозд, неправильный метод разделения. | Измерьте оставшуюся массу полотна и задокументируйте динамику изменения усилия. |
| Сколы по краям или трещины в ламинате | Смещение панели, неправильное состояние резака, слишком большое отклонение | Осмотрите опорные образцы и образцы кромок с большим увеличением. |
| Периодические повреждения платы | Различия в загрузке, деформированные панели, изменение креплений или график смен. | Сравните партии, операторов и настройки оборудования. |
| Напряжение в паяных соединениях или керамических компонентах | Изгиб платы, недостаточная опора, компоненты расположены слишком близко к пазу. | Изучите собранные тестовые платы и оцените альтернативные варианты разделения панелей. |
| Низкая производительность, несмотря на большое количество режущих инструментов. | Проблемы с погрузкой, частые регулировки, заторы или задержки при проверке. | Засеките время всего цикла приемки панели, а не только движения станка. |
Разделите доказательства на три группы: состояние оборудования , конструкция/материал платы и процесс обработки . Это предотвратит замену лезвий ремонтной бригадой, когда истинной причиной является деформация панели или ненадлежащая фиксация. Это также повысит эффективность поддержки со стороны поставщика: фотографии, чертежи панелей, настройки оборудования и распределение дефектов гораздо эффективнее, чем общая жалоба на «плохую резку».
Производительность, балансировка производственной линии и стоимость одной принятой платы.
Автоматизированный станок для V-образной резки следует оценивать в контексте производственной линии, а не изолированно. Для простой оценки потребностей в планировании:
Количество панелей в час = 3600 ÷ время полного цикла в секундах.
Количество качественных панелей в час = общее количество панелей в час × эксплуатационная готовность × выход годной продукции с первого раза.
Например, гипотетический 30-секундный цикл обеспечивает 120 панелей в час. При расчетной загрузке системы на уровне 85% и выходе годных изделий с первого раза 99% результат составит около 101 принятой панели в час . Эти цифры являются лишь примером расчета производительности; они не являются официальными характеристиками продукции CHIKIN .
Цикл должен включать загрузку, выравнивание, резку или разделение, удаление и необходимые оперативные проверки. Для линии с несколькими параллельными режущими инструментами время работы инструмента следует регистрировать отдельно от времени работы всей станции. Для предприятия, использующего электронное оборудование, также следует измерять время переналадки: станок, который выигрывает при выполнении длительных, повторяющихся партий, может проиграть при выполнении коротких заданий, требующих частой регулировки направляющих или приспособлений.
Оценивайте себестоимость одной качественной доски, а не только цену оборудования. Работоспособная модель учета выглядит следующим образом:
Стоимость одной принятой панели = (стоимость оборудования + трудозатраты + резаки/расходные материалы + техническое обслуживание + энергия + доработка + стоимость простоя) ÷ количество принятых панелей.
Точный метод учета может варьироваться. Ключевым моментом является включение убытков от дефектов и простоев наряду с капитальными затратами, поскольку самая дешевая машина в коммерческом предложении не всегда является самым дешевым производственным решением.
Что следует включить в запрос предложений на станок для V-образной резки?
Четко сформулированный запрос на коммерческое предложение позволяет производителю оборудования рекомендовать машину для реального применения и сокращает количество дополнительных вопросов. Приложите чертеж панели или данные Gerber/ODB++, если это разрешено вашей компанией, и обозначьте конфиденциальные файлы как контролируемую проектную информацию.
| Поле запроса предложений (RFQ) | Пример информации, которую необходимо предоставить. |
|---|---|
| Требуется операция | Создание V-образных насечек на панелях без надписей / удаление панелей с предварительно надрезанными печатными платами / требуется уточнение |
| Материал доски | FR-4, многослойный FR-4, MCPCB или другая заданная структура слоев. |
| Размеры панели | Длина, ширина, толщина, пределы плоскостности и количество панелей |
| Детали канавки | Количество линий, направление, требования к верхнему/нижнему сгибу, геометрические параметры или ссылка на чертеж. |
| Законодательное собрание штата | Голая панель, частично собранная печатная плата или полностью собранная печатная плата. |
| Рисковые особенности | Чувствительные многослойные керамические конденсаторы (MLCC), разъемы, медь вблизи края, высокие компоненты. |
| Объём производства | Количество панелей за смену, количество смен в день, пиковые объемы, количество товарных позиций. |
| Метод производства | Автономная ручная загрузка, полуавтоматическая или встроенная интеграция. |
| Цели качества | Согласованный метод контроля канавок/кромок, допустимые пределы дефектов. |
| Условия для растений | Напряжение/частота, сжатый воздух, вытяжка, защита от электростатического разряда, габариты. |
| Коммерческие требования | Место доставки, необходимые условия доставки, предполагаемая дата установки. |
| Запрос на проверку | Образец тестового образца, видео/данные заводских приемочных испытаний, руководства пользователя, предложение по запасным частям. |
В техническом предложении следует указать предлагаемую конфигурацию, исключения, измеримые условия приемки, потребности оператора, предположения относительно переналадки и объем послепродажного обслуживания. Если машина предлагает дополнительные функции, следует указать, включены ли они в базовую цену.
Чертежи панелей и производственные планы уже готовы?
Отправить запрос на оборудование для V-образной резки →Заводские приемочные испытания: подтверждение процесса перед отгрузкой.
Успешная демонстрация и воспроизводимые приемочные испытания — это не одно и то же. Покупатель должен согласовать протокол приемочных испытаний до окончательного оформления заказа, особенно при закупке высоконадежного продукта или для предприятия, занимающегося дорогостоящей сборкой печатных плат.
Практическая последовательность действий при сжигании жира
- Подтвердите идентификацию и конфигурацию. Запишите модель станка, номер режущего инструмента, входящие в комплект принадлежности, элементы управления и утвержденные настройки станка.
- Проверьте средства контроля безопасности. Продемонстрируйте аварийную остановку, защитные ограждения, соответствующие блокировки, сигнализацию, логику безопасного перезапуска и электротехническую документацию, соответствующую стране установки.
- Проверьте эталонные образцы. Сравните размеры поступающих панелей, материал, структуру слоев и чертеж пазов с утвержденным планом испытаний.
- Выполните обработку первого образца. Задокументируйте процедуру настройки, выравнивание, положение лезвия, качество канавок или разделения, а также результаты первоначальных измерений.
- Повторите процедуру на репрезентативной партии. Протестируйте достаточное количество панелей подряд, чтобы наблюдать за дрейфом, ошибками при обращении и фактическим потоком, а не только одну успешно протестированную панель.
- Проведите проверку качества. Используйте согласованные критерии проверки геометрии царапин, кромок, заусенцев, трещин, мусора и состояния печатной платы; добавьте соответствующую электрическую или функциональную проверку там, где это указано.
- Зафиксируйте реальный цикл. Включите в него погрузку и разгрузку оператором, движение оборудования, перерывы и любые необходимые контрольные проверки качества.
- При необходимости выполните переналадку. Повторите процедуру для второго семейства панелей, если машина предназначена для производства продукции с широким ассортиментом.
- Документы о передаче. Проверьте инструкцию по эксплуатации, список запасных частей, план технического обслуживания, резервную копию настроек, объем гарантии и порядок обращения в сервисную службу.
Пороговые значения для прохождения/непрохождения заводских приемочных испытаний (FAT) должны быть определены заранее и привязаны к конструкции панели и требованиям заказчика к качеству. Широкое заявление поставщика о «высокой точности» не заменяет измеренные данные приемки. При вводе в эксплуатацию или приемочных испытаниях на площадке (SAT) следует отдельно рассмотреть взаимодействие с объектом, местные условия эксплуатации и компетентность оператора.
Для выбора между принципиально разными методами разделения, компания CHIKIN также публикует сравнительный анализ методов разделения печатных плат . Используйте этот сравнительный анализ на раннем этапе, прежде чем тратить усилия на проверку оборудования для V-образной резки на предмет геометрии, лучше подходящей для фрезеровки или лазерной резки.
Техническое обслуживание, расходные материалы и долгосрочная надежность
Характеристики V-образной резки меняются в процессе эксплуатации. Кромки режущих кромок изнашиваются, накапливаются смола и пыль, направляющие поверхности могут загрязняться, а зажимные приспособления могут терять стабильную опору. Поэтому план профилактического обслуживания должен сочетать график технического обслуживания, основанный на временных рамках, с анализом качества печатной платы.
Полезная запись о работе включает в себя номер детали режущего инструмента, дату установки, обрабатываемый материал, суммарную длину резки или обработанных панелей, результаты осмотра канавок/кромок, изменения настроек и причину каждой замены. Срок службы лезвия нельзя точно описать одним универсальным числом, поскольку материал, глубина канавок, состав продукции и условия эксплуатации могут различаться.
При покупке сменного инструмента необходимо предоставить оригинальный чертеж инструмента, диаметр, размер отверстия, угол наклона лезвия или формат зубьев, материал, скорость вращения станка и ожидаемые характеристики канавки или кромки. Компания CHIKIN предлагает специализированные пильные полотна для V-образной резки печатных плат , но покупателям следует проверить совместимость размеров и характеристик станка, прежде чем рассматривать любое полотно как взаимозаменяемое.
Доступность для технического обслуживания так же важна, как и частота его проведения. Попросите техников продемонстрировать, как очистить оборудование от мусора, получить доступ к инструментам, безопасно заменить лезвие, восстановить соосность и подтвердить пригодность первой панели после обслуживания. Если этот процесс восстановления будет медленным или его будет трудно повторить, кажущееся преимущество в производительности более сложного оборудования может уменьшиться.
Оценка поставщика: что делает предложение по станку V-CUT убедительным?
Надежный поставщик оборудования должен учитывать весь производственный процесс, а не просто присылать фотографию и цену. Необходимо запросить письменное описание объема работ, в котором будет указано, создает ли система канавки, разделяет существующие насечки или выполняет обе операции при определенных условиях. Затем следует проверить фактическую совместимость панелей, элементы управления, защитные кожухи, результаты испытаний образцов, запасные части и договорную поддержку.
Компания CHIKIN CNC позиционирует себя как разработчик и производитель оборудования для автоматизации производства печатных плат из Шэньчжэня, обладающий опытом в области исследований и разработок , а также широким спектром услуг . В портфолио компании входят оборудование для сверления/фрезерования, V-образной резки и другие аналогичные устройства. Это веские причины для запроса консультации с инженером, однако для каждой модели необходимы собственные технические характеристики и соглашение о приемке.
Также внимательно сравните гарантийные и сервисные документы. На общих баннерах веб-сайта и страницах отдельных продуктов могут описываться разные периоды или уровни поддержки. В коммерческом предложении или договоре необходимо точно указать срок гарантии, исключения, логистику запчастей, порядок удаленной поддержки, обязанности по обучению и каналы связи. Привлекательное маркетинговое обещание не заменяет подписанного договора, описывающего конкретный товар или услугу.
Эффективный процесс утверждения покупателя
- Инженерный отдел: утвердить фактический технологический процесс и совместимость компоновки печатной платы.
- Качество: утвердить критерии выборочной проверки, оценки рисков и приемки.
- Производство: утверждение производственных мощностей, штатного расписания, переналадки и движения материальных ресурсов.
- Техническое обслуживание/охрана труда и окружающей среды: утверждение доступа, инженерных сетей, средств управления и работоспособности.
- Закупки/Финансы: утверждение общей стоимости доставки, условий поставки и измеримых результатов.
Такой междисциплинарный анализ особенно важен при установке оборудования после поверхностного монтажа, когда поврежденные платы могут уже содержать значительные компоненты и представлять собой существенную ценность с точки зрения трудозатрат.
Сделайте сравнение поставщиков измеримым.
Ознакомьтесь с оборудованием CHIKIN PCB →Часто задаваемые вопросы о станках V-CUT
1. Станок для V-образной резки — это то же самое, что и сепаратор печатных плат?
Не всегда. Термин «V-CUT Machine» может относиться либо к системе V-образной резки, формирующей канавки, либо к разделителю, работающему на уже разрезанных панелях. Перед заказом подтвердите принцип работы в письменной форме и протестируйте на репрезентативной доске.
2. Может ли станок V-CUT резать печатные платы после поверхностного монтажа?
Некоторые конфигурации для удаления панелей предназначены для собранных, предварительно надрезанных печатных плат. Пригодность зависит от конкретного механизма, опоры, зазора между инструментом и компонентами, а также от чувствительности при сборке. Не следует предполагать, что любой станок для нарезки пазов безопасен для плат с установленными компонентами.
3. Станок с восемью режущими элементами работает в восемь раз быстрее, чем станок с одним режущим элементом?
Такое соотношение нельзя считать само собой разумеющимся. Полный цикл зависит от геометрии доски, использования режущего инструмента, подачи, перепозиционирования, контроля качества и времени простоя. Сравните количество обработанных панелей в час на одном и том же задании.
4. Можно ли использовать V-образную резку для обработки печатных плат из алюминия или печатных плат с металлическим сердечником?
Возможно, но совместимость зависит от всей структуры подложки, свойств материала, конструкции инструмента, геометрии канавок и одобрения производителя. Лучше запросить испытания для конкретного материала, а не применять настройки FR-4 автоматически.
5. Что такое остаточная толщина перемычки при V-образной насечке печатной платы?
Это материал, остающийся между противоположными канавками или между канавкой и обратной поверхностью в односторонней конструкции. Он влияет на прочность панели и последующее усилие разделения. Правильное значение зависит от конструкции изделия и утвержденного технологического процесса.
6. Почему доски трескаются или откалываются при V-образном распиле?
К вероятным причинам относятся чрезмерная гибкость, неравномерность канавок, неподходящая остаточная толщина, изношенный или смещенный инструмент, недостаточная поддержка панели и колебания материала. Перед выбором корректирующих действий сравните данные о состоянии станка, панели и способе обработки.
7. Что лучше: V-образная резка для разделения панелей, фрезеровка или лазерная сепарация?
Для доступных прямых предварительно надрезанных линий эффективным выбором может быть контролируемое V-образное разделение. Фрезерование обеспечивает большую гибкость при работе со сложными контурами и выступами. Лазерная резка может подойти для некоторых деликатных или тонкостенных задач после проверки соответствия материала требованиям и планирования процесса обработки. Универсального победителя не существует.
8. Какие документы мне следует отправить поставщику станков V-CUT?
Пришлите чертеж платы/панели, толщину, структуру материалов, расположение линий разметки, фотографии расположенных рядом компонентов, предполагаемый этап технологического процесса, ожидаемые объемы, компоновку линии, условия электропитания и требования к качеству. При необходимости включите файлы контролируемого проектирования.
9. Что должно включать в себя заводское приемочное тестирование?
Как минимум: демонстрация процесса на утвержденных материалах, проверка оборудования и техники безопасности, контроль первого образца, воспроизводимость результатов в рамках определенной партии, измерение фактического времени цикла, переналадка (при необходимости) и документирование результатов приемки.
10. Как покупателям следует сравнивать предложения по станкам V-CUT?
Сравните подтвержденный объем работ, поставляемую оснастку, совместимость панелей, продемонстрированную производительность по обработке печатных плат, интеграцию в производственную линию, гарантию, запасные части, техническое обслуживание, тестирование образцов и общую стоимость владения. Более низкая цена оборудования не означает автоматически наилучшее соотношение цены и качества.
Заключение
Правильный выбор станка для V-образной резки начинается с точного определения технологического процесса: формирование V-образных надрезов в жестких панелях отличается от разделения собранных досок вдоль существующих пазов. Покупатели должны сопоставлять расположение режущих элементов и уровень автоматизации с реальной геометрией панели, чувствительностью компонентов, допустимой производительностью и возможностями технического обслуживания, а не с заявленным количеством режущих элементов. Используйте репрезентативные образцы, документированный запрос предложений и согласованные критерии заводских приемочных испытаний, чтобы превратить перспективный станок в контролируемое решение о начале производства.
Для проверки конфигурации отправьте чертежи печатной платы, информацию о материале, толщине, схеме линий разметки и целевом выходном сигнале через канал запросов по оборудованию CHIKIN.
Разработайте более надежную станцию для резки или разделения печатных плат.
Обсудите свой проект по изготовлению V-образного отрезного станка →