Станок для УФ-лазерной резки гибких печатных плат (FPC) — это прецизионная система обработки, предназначенная для гибких печатных плат, защитных пленок и некоторых тонких электронных подложек. В отличие от механической фрезеровки или вырубки, УФ-лазерная обработка удаляет материал без прямого контакта режущего инструмента, что делает ее особенно привлекательной для сложных контуров и деликатных подложек.
Для производителей электроники главное преимущество заключается не просто в мощности лазера. Это возможность достижения приемлемого качества резки, точной совмещения и повторяемости производства при одновременном контроле тепловых эффектов и деформации материала.
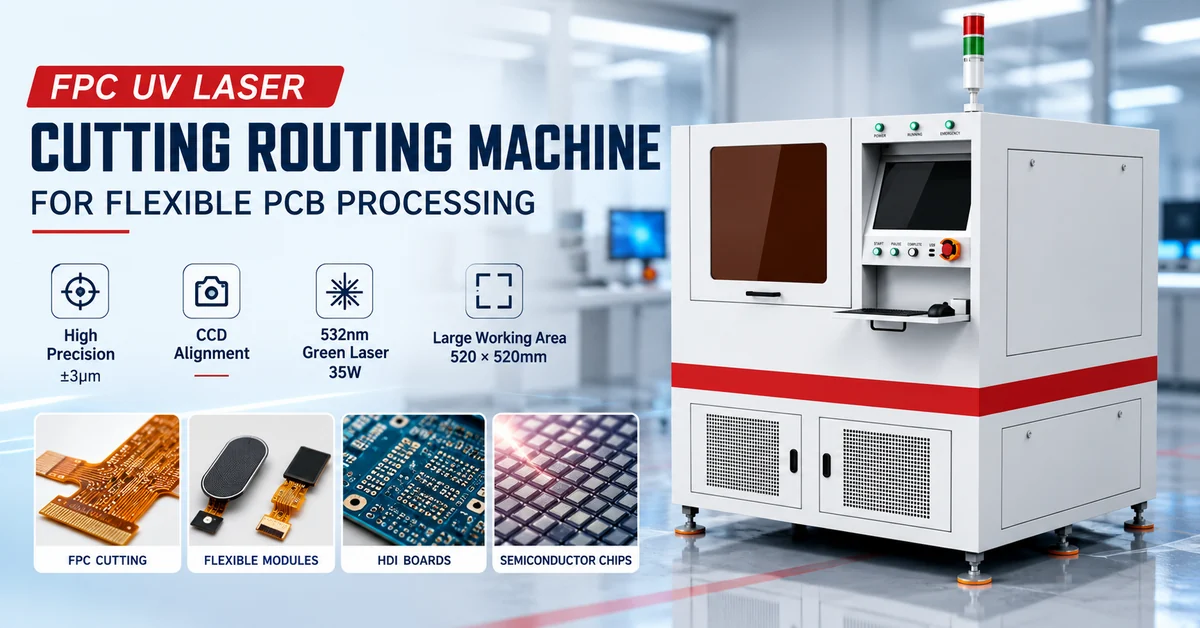
Станок с ЧПУ CHIKIN CK-PP30-6060-DA сочетает в себе пикосекундный УФ-лазер с длиной волны 355 нм, линейное перемещение двигателя, позиционирование с помощью ПЗС-матрицы и вакуумную фиксацию заготовки. Его опубликованные технические характеристики служат полезной отправной точкой для оценки задач резки и разделения гибких печатных плат.
Однако окончательное решение о закупке должно зависеть от результатов пробной раскройки, совместимости материалов, подтвержденной точности размеров и производительности производства.
В данном руководстве объясняется, как оценить оборудование, понять его технические характеристики, установить критерии приемки и подготовить технически полный запрос на коммерческое предложение.
1. Что такое станок для УФ-лазерной резки FPC?
Станок для лазерной резки FPC UV использует сфокусированные импульсы ультрафиолетового лазера для удаления материала вдоль запрограммированных траекторий резки.
В производстве гибких печатных плат этот процесс может поддерживать контурную резку, обработку защитных покрытий, создание отверстий и отдельные операции по разделению панелей.
Гибкие печатные платы могут содержать полиимид (PI), медные проводники, клеи, защитные пленки и другие материалы. Эти слои различаются по своей реакции на силы резки и энергию лазера.
Традиционные механические процессы могут вызывать контактное давление, вибрацию, износ инструмента и деформацию. Лазерная обработка исключает прямые механические силы резания на заготовке, хотя зоны термического воздействия и остатки процесса по-прежнему необходимо контролировать.
Зачем используется технология УФ-лазера с длиной волны 355 нм?
Длина волны 355 нм обычно используется для тонкой обработки электронных материалов на основе полимеров.
Относительно короткая длина волны обеспечивает благоприятное поглощение и локализованную передачу энергии в подходящих подложках. В сочетании с пикосекундными импульсами это позволяет обрабатывать тонкие структуры, ограничивая при этом тепловую диффузию в соответствующих оптимизированных условиях.
Тем не менее, УФ-лазер не является процессом холодной резки. Чрезмерное накопление энергии все еще может привести к изменению цвета, обугливанию, повреждению клеевого слоя или расслоению.
Правильная цель — это проверенный технологический диапазон, соответствующий требованиям к готовой детали , а не необоснованное обещание полного отсутствия термических повреждений.
2. Кому следует рассмотреть возможность использования УФ-лазерной резки гибких печатных плат?
Этот тип оборудования особенно актуален для заводов, перерабатывающих тонкие, хрупкие или геометрически сложные электронные материалы.
| Сегмент покупателей | Типичное применение | Основная закупочная организация |
|---|---|---|
| производители FPC | Гибкие контуры и отверстия для печатных плат | Качество кромок и деформация |
| Процессоры Coverlay | Обрезка и вскрытие защитной пленки | Точное размещение элементов |
| Гибкие поставщики электроники | Тонкопленочные подложки | Совместимость материалов |
| Производители модулей камер | Гибкие компоненты межсоединений | Точная геометрия и управляемость |
| поставщики модулей для снятия отпечатков пальцев | Гибкие схемы, связанные с датчиками | Точность совмещения и размерная согласованность |
| Производители печатных плат HDI | Выборочная обработка мелких деталей | Термическое воздействие и защита меди |
| производители печатных плат | Подходящие задачи по разделению собранных плат | Зазоры между компонентами и технологическое напряжение |
| Лаборатории исследований и разработок в области электроники | Прототипы и меняющиеся конструкции | Быстрая смена программы |
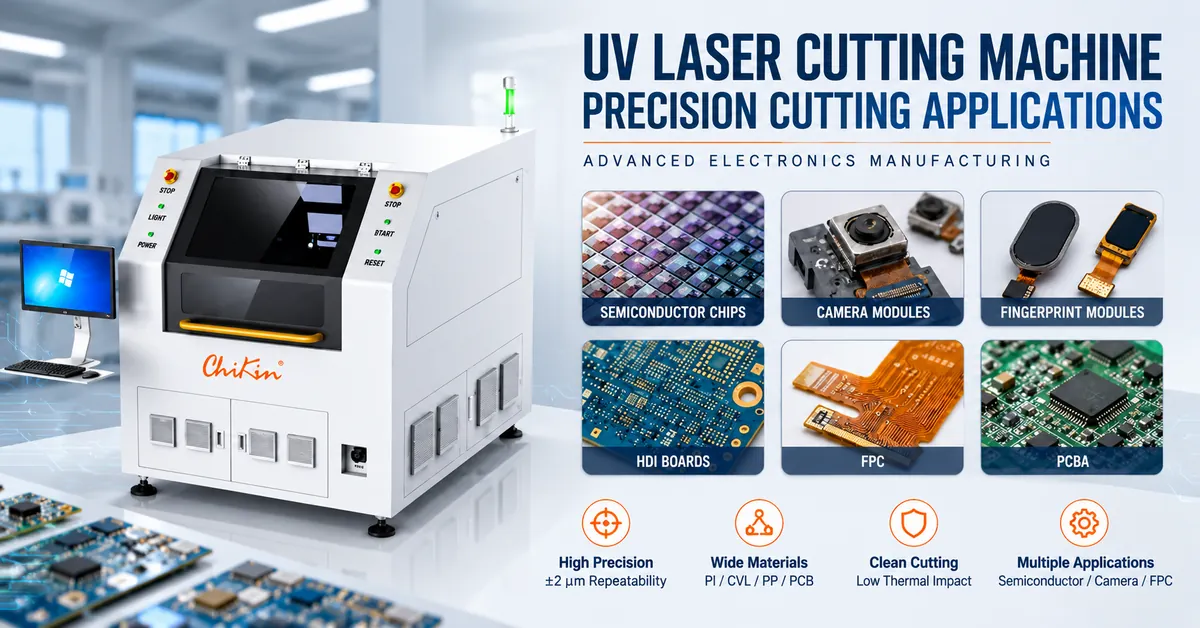
В рекламных материалах оборудования также указаны следующие направления применения: полупроводниковые микросхемы, модули камер, модули сканеров отпечатков пальцев, платы HDI, гибкие печатные платы (FPC) и печатные платы (PCBA).
Эти данные следует понимать как потенциальные области применения , а не как подтверждение того, что станок может резать любой подходящий материал.
Например, разрезание гибкого печатного разъема, используемого внутри модуля камеры, отличается от прямого разрезания полупроводниковой пластины.
Технические характеристики материалов, предоставленные производителем, и результаты фактических испытаний образцов должны подтвердить, что предполагаемый режим работы поддерживается.
3. CHIKIN CNC CK-PP30-6060-DA: Технические характеристики
Компания Shenzhen ChiKin Automation Equipment Co., Ltd. предлагает оборудование для производства печатных плат и высокоточной обработки, включая решения для лазерной резки гибких электронных материалов.
Станок для лазерной УФ-резки и фрезеровки гибких печатных плат CHIKIN предназначен для бесконтактной обработки деликатных конструкций гибких печатных плат.
Опубликованная таблица технических характеристик CK-PP30-6060-DA
| Технические параметры | Опубликованная спецификация |
|---|---|
| Модель | CK-PP30-6060-DA |
| Лазерные технологии | УФ пикосекундный лазер |
| Длина волны | 355 нм |
| Лазерный выход | 30 Вт при 1000 кГц |
| Диапазон частоты импульсов | 300–1200 кГц |
| Ширина импульса | Менее 15 пенсов |
| Лазерные лучи | Однолучевой |
| Точность обработки | ±25 мкм |
| Максимальная площадь обработки | 550 × 550 мм |
| Толщина неметаллического материала | ≤0,5 мм |
| Крепление заготовки | Вакуумная адсорбция |
| Привод движения | Линейные двигатели |
| Максимальная скорость движения по осям X/Y | 400 мм/с на ось |
| Максимальное перемещение по осям X/Y | 610 × 610 мм |
| Точность позиционирования по осям X/Y | ±8 мкм |
| Повторяемость X/Y | ±2 мкм |
| ПЗС-камеры | 1 |
| Поле зрения ПЗС-матрицы | 4,5 × 5,5 мм |
| Точность выравнивания ПЗС-матрицы | ±6 мкм |
| Диапазон сканирования гальванометра | 40 × 40 мм |
| Размер фокусного пятна | 16–30 мкм |
| Подача воздуха к оборудованию | 0,7 МПа |
| Интерфейс управления | Китайский / Английский |
Это опубликованные технические характеристики оборудования, а не результаты независимой проверки обработки. Производительность обработки зависит от материала, конфигурации, настройки и условий приемки.
Важно: подтвердите эффективную зону обработки.
В рекламных материалах указана рабочая зона размером 600 × 600 мм , в то время как в подробных технических характеристиках машины указана максимальная зона обработки 550 × 550 мм .
Эти цифры не следует рассматривать как взаимозаменяемые.
Перед покупкой обратитесь в компанию CHIKIN CNC для подтверждения эффективной рабочей зоны лазерной обработки для указанной конфигурации, включая полезное пространство для зажимных приспособлений, зазоры по кромкам и любые ограничения, создаваемые способом крепления заготовки.
Подробную техническую спецификацию следует использовать в качестве предварительного инженерного справочника до предоставления окончательного утвержденного чертежа.
Аналогично, в рекламных материалах упоминаются варианты лазеров мощностью 15 Вт, 20 Вт и 30 Вт, тогда как в спецификации CK-PP30-6060-DA указан источник мощностью 30 Вт. Наличие и характеристики альтернативных конфигураций мощности следует уточнять индивидуально.
4. Понимание точности: почему повторяемость ±2 мкм — это не точность резки ±2 мкм.
Одним из важнейших аспектов при выборе высокоточного станка для лазерной резки является различение различных единиц измерения.
Производители могут публиковать данные о точности перемещения, повторяемости, точности выравнивания ПЗС-матрицы и общей точности обработки.
Эти цифры описывают различные возможности.
| Показатель точности | Опубликованное значение | Что это описывает |
|---|---|---|
| Точность позиционирования по осям X/Y | ±8 мкм | Точность позиционирования заданной оси |
| Повторяемость X/Y | ±2 мкм | Последовательность при возвращении на заданную позицию. |
| Точность выравнивания ПЗС-матрицы | ±6 мкм | Выполнение процесса выравнивания изображения |
| Точность обработки | ±25 мкм | Опубликованная общая точность обработки |
Станок с повторяемостью ±2 мкм не обеспечивает автоматического изготовления готовых деталей из гибких печатных плат с точностью до ±2 мкм.
На точность готовой детали также могут влиять регулировка фокусировки, деформация материала, тепловые эффекты, визуальная регистрация, фиксация заготовки, геометрия резки и программная компенсация.
Эти характеристики не следует просто складывать для расчета допуска на готовую деталь.
Вместо этого покупателям следует определить фактические критерии приемки готового изделия и запросить измерения размеров по репрезентативным образцам.
Для производителей гибких печатных плат, изготавливающих тонкие контуры и элементы с близким расположением, это различие имеет решающее значение для предотвращения дорогостоящих недоразумений в технических характеристиках.
5. Какие материалы может обрабатывать станок для УФ-лазерной резки FPC?
В спецификации CK-PP30-6060-DA в числе направлений обработки указаны защитная пленка (CVL), обработка контура FPC, вспомогательные материалы, стекловолокно для печатных плат, полипропилен (PP) и полиимид (PI).
Допустимая толщина неметаллического материала составляет ≤0,5 мм .
Однако совместимость материалов необходимо оценивать на уровне всей конструкции в сборе.
Сравнение материалов и областей применения
| Материал или конструкция | Цель обработки | Ключевой риск для проверки |
|---|---|---|
| Полиимидная (ПИ) пленка | Тонкие контуры и отверстия | Изменение цвета и зона термического воздействия |
| Покрытие FPC (CVL) | Профилирование покрытий и обработка окон | Повреждение клея и остатки клея |
| Тонкая гибкая схема | Описание процессов обработки и разделения. | Повреждение меди и искажение размеров |
| Полипропиленовые и вспомогательные пленки | Отдельные задачи по обработке пленки | Плавление, примеси и консистенция среза |
| Материал из стекловолокна для печатных плат | Специализированная резка | Качество кромки и неполное проникновение |
| Гибкий ламинат с медным покрытием | Выбранные задачи по построению контура или разделению | Различная реакция лазера на разных слоях |
| Жестко-гибкая печатная плата | Обработка качественных тонких срезов | Расслоение и переходы от жесткого к гибкому состоянию |
| Собранная печатная плата | Квалифицированное разделение компонентов, находящихся рядом друг с другом | Зазоры, термическое воздействие и доступ к крепежным элементам. |
Указанное предельное значение толщины относится конкретно к неметаллическим материалам. Его не следует интерпретировать как гарантированную возможность резки толщиной 0,5 мм для любой многослойной конструкции, содержащей медь.
Для медных и других композитных заготовок необходимо проводить тестирование всей упаковки целиком.
Почему важна плотность складирования материалов
Гибкая печатная плата может включать полиимид, клей, медную фольгу, защитное покрытие и другие материалы.
Каждый слой может по-разному реагировать на одни и те же настройки лазера.
Комбинация параметров, обеспечивающая успешное удаление непокрытой полиимидной пленки, может не дать приемлемых результатов на гибких печатных платах, содержащих медный и адгезионный слои.
По этой причине закупочные группы должны предоставлять фактические образцы материалов и информацию о поперечном сечении многослойных плат, а не просто описывать материал как «гибкая печатная плата».
6. Как работает система обработки пикосекундным лазером с длиной волны 355 нм?
Аппарат сочетает в себе ультрафиолетовый лазерный источник, гальванометрическое сканирование, прецизионное перемещение, выравнивание камеры и вакуумную фиксацию.
Типичный процесс квалифицированной квалификации включает следующие этапы.
Шаг 1: Импорт данных для раскроя
Оператор подготавливает необходимую программу контурирования или обработки.
Совместимость файлов CAD/CAM, специфичных для конкретного оборудования, и поддерживаемые форматы файлов должны быть подтверждены в ходе технической оценки.
Шаг 2: Закрепите заготовку FPC.
Система вакуумной адсорбции помогает удерживать тонкие материалы в нужном положении.
Для предотвращения смещения заготовки во время обработки необходимо оценить плоскостность заготовки, распределение вакуума, отверстия зажима и жесткость подложки.
Шаг 3: Выполните юстировку ПЗС-матрицы.
Система ПЗС определяет подходящие опорные элементы и обеспечивает выравнивание программы резки относительно фактической доски.
Заявленное поле зрения камеры составляет 4,5 × 5,5 мм, а указанная точность выравнивания — ±6 мкм.
Покупателям следует проверить совместимость с заданными ими размерами, внешним видом поверхности, условиями освещения и компоновкой панели.
Шаг 4: Выполнение лазерной резки
Пикосекундный лазер с длиной волны 355 нм следует запрограммированному алгоритму обработки.
Заявленный диапазон сканирования гальванометра составляет 40 × 40 мм, при этом прибор оснащен более крупной подвижной платформой.
При обработке изображений, охватывающих большую площадь, покупателям следует уточнить, как скоординированы сканирование гальванометром и перемещение предметного столика, включая любые ошибки при переходе между полями.
Шаг 5: Проверка готовых деталей
После раскроя операторы проверяют критически важные размеры, состояние кромок, остатки материала и любое термическое воздействие.
Разрешение на производство должно выдаваться на основе репрезентативных партий, а не одного визуально приемлемого образца.
7. УФ-лазерная резка, механическая фрезеровка и вырубка.
Станок для УФ-лазерной резки не является автоматически лучшим решением для каждой гибкой печатной платы.
Выбор правильной технологии зависит от материала, геометрии, объема производства, требований к размерам и допустимого технологического риска.
| Фактор оценки | УФ-пикосекундный лазер | Механическая трассировка | Вырубка / Пробивка |
|---|---|---|---|
| Контактная информация инструмента | Бесконтактный | Прямой контакт | Прямой контакт |
| Износ инструмента | Отсутствие обычного износа режущего инструмента. | Износ фрезы | Износ штампов |
| Сложные контуры | Программируемый | Программируется в пределах возможностей режущего инструмента. | Требуется специализированный инструментарий. |
| Механическая нагрузка | Низкое усилие контакта режущего инструмента | Присутствуют силы резания. | Силы сжатия и сдвига |
| Тепловое влияние | Требуется проверка | Как правило, зона термического воздействия, вызванная лазером, отсутствует. | Как правило, зона термического воздействия, вызванная лазером, отсутствует. |
| Изменения в дизайне | Корректировка программы | Коррекция траектории инструмента | Может потребоваться новый инструмент. |
| Тонкие гибкие материалы | Часто это выгодно при наличии соответствующей квалификации. | Проблемы, связанные с опорой и деформацией | Подходит для использования с проверенным оборудованием. |
| Основные факторы, влияющие на стоимость | Оборудование, лазерная система, время обработки | Инструменты, техническое обслуживание, машинное время | Штампы, техническое обслуживание, объем производства |
В каких случаях лазерная резка с использованием УФ-излучения является лучшим выбором?
Особенно важно проводить оценку в тех случаях, когда производственная линия обрабатывает деликатные гибкие пленки, сложные формы или часто меняющиеся конструкции, что делает приобретение специальной механической оснастки дорогостоящим.
В каких случаях механическая обработка может быть предпочтительнее?
Фрезерование на станках с ЧПУ может оставаться экономически выгодным для подходящих жестких досок и контуров, где контакт инструмента с поверхностью не приводит к неприемлемым повреждениям.
Вырубка также может быть эффективным методом для производства стабильных серийных изделий, если оправданы затраты на специализированную оснастку.
Для более полного сравнения ознакомьтесь с ассортиментом оборудования для лазерной резки печатных плат CHIKIN, а также с решениями компании для сверления и фрезеровки печатных плат .
Наилучшей технологией является та, которая обеспечивает требуемое качество при приемлемой себестоимости производства.
8. Как оценить качество резки и зоны термического воздействия
Качество резки следует оценивать с помощью измеримых критериев, а не общих описаний, таких как «идеальные кромки» или «отсутствие повреждений».
Даже пикосекундные лазерные системы могут вызывать тепловые эффекты, если параметры процесса неподходящие.
В исследовательской статье, опубликованной в журнале Optics and Lasers in Engineering в 2020 году под названием «Лазерное прямое формирование рисунка с малым шагом на гибкой печатной плате», рассматривалась лазерная обработка меди на полиимидных подложках и подчеркивалась важность минимизации повреждения подложки путем оптимизации параметров.
Это подтверждает практический принцип закупок: выбор лазерного источника сам по себе не гарантирует требуемого качества готовой детали.
Рекомендуемый контрольный список для проверки качества
| Параметр качества | Что проверять | Почему это важно |
|---|---|---|
| Состояние среза | Заусенцы, изменение цвета, неровные края | Влияет на внешний вид и последующую обработку. |
| зона термического воздействия | Ширина и внешний вид термических изменений | Указывает на потенциальные повреждения вблизи линии разреза. |
| Точность размеров | Завершенный контур и критически важные размеры проема | Определяет соответствие чертежа требованиям. |
| целостность меди | Удаление следов повреждений или ненужных материалов. | Защищает работоспособность схемы. |
| Состояние адгезии | Остатки, пузырьки, отступление или расслоение | Поддерживает целостность ламината. |
| Разделение | Разделение слоев вблизи обработанных краев | Может повлиять на надежность |
| Точность регистрации | Расположение объекта относительно реперных точек | Важно для планировок с высокой плотностью размещения элементов. |
| Электрические характеристики | Обеспечение целостности и изоляции там, где это необходимо. | Подтверждает работоспособность схемы. |
Для гибких печатных плат стандарт IPC-6013E «Квалификация и технические характеристики гибких и жестко-гибких печатных плат » представляет собой признанную отраслевую основу, на которую можно ссылаться наряду с применимыми требованиями заказчика.
Технические характеристики лазера, указанные на станке, сами по себе не гарантируют соответствие данному стандарту производительности платы.
Требования к окончательной проверке должны быть согласованы между покупателем и поставщиком до начала квалификационных испытаний.
9. Означает ли лазер мощностью 30 Вт более высокую производительность?
Не обязательно.
Мощность лазерного излучения влияет на доступные возможности обработки, но фактическая производительность зависит от требований к удалению материала, длины траектории резки, количества проходов, выравнивания, обработки и контроля качества.
В спецификации CK-PP30-6060-DA указана выходная мощность 30 Вт при частоте 1000 кГц и диапазоне частот импульсов 300–1200 кГц.
Заявленная максимальная скорость перемещения по осям X/Y составляет 400 мм/с.
Максимальная скорость перемещения оси не совпадает с подтвержденной скоростью лазерной резки.
Для реалистичного планирования мощностей используйте:
Время производственного цикла = Загрузка + Выравнивание + Резка + Разгрузка + Необходимые проверки в процессе производства
Затем оцените:
Приемлемый объем производства в час = Фактическое количество готовых панелей в час × Коэффициент приемки
В правильном запросе на коммерческое предложение следует указать необходимость демонстрации процесса раскроя с использованием реальных панелей FPC, имеющихся у покупателя, и с учетом определенных критериев качества.
Не следует оценивать производительность за полную смену, умножая максимальную скорость вращения оси на количество отработанных часов.
10. Заводские приемочные испытания: что должны проверить покупатели перед отгрузкой?
Заводские приемочные испытания (FAT) особенно важны для прецизионного оборудования для лазерной обработки, поскольку технические характеристики перемещения станка не в полной мере описывают производительность резки.
Практическая оценка жировых отложений должна включать в себя:
Проверка материалов: Убедитесь, что протестированные образцы соответствуют производственному объему покупателя.
Контроль размеров: Измерение готовых контуров, проемов и совмещенных элементов.
Термостатический осмотр: оценка изменения цвета, остатков и зоны термического воздействия.
Оценка ПЗС-матрицы: проверка распознавания реперных точек и повторного выравнивания.
Оценка надежности крепления заготовки: Подтвердите вакуумную фиксацию для заданного материала и геометрии панели.
Проверка времени цикла: измерение полного рабочего цикла.
Проверка воспроизводимости: сравните результаты по нескольким деталям и соответствующим позициям на панели.
Проверка безопасности и работоспособности оборудования: проверьте защитные ограждения, блокировки, вытяжную систему, электроснабжение и соответствующую документацию.
Демонстрация программного обеспечения: проверка загрузки программы, режимов работы, сигналов тревоги и совместимости необходимых файлов.
Проверка документации: Подтвердите информацию о техническом обслуживании, объеме работ, запасных частях и договорных актах приемки.
Опубликованные требования к установке и эксплуатации
| Элемент | Спецификация CK-PP30-6060-DA |
|---|---|
| Габариты машины | 1550 × 1800 × 1800 мм |
| Вес машины | Примерно 2500 кг |
| Поставка основного оборудования | AC220V, 50–60Hz |
| Опубликованная мощность основного оборудования | 5 кВт |
| Перечисленные товары для пылесосов | Напряжение: 220 В переменного тока, 50–60 Гц, мощность: 1,5 кВт. |
| Сжатый воздух | 0,7 МПа |
| Указанная рабочая температура | 22 ± 2°C |
| Интерфейс управления | Китайский / Английский |
Покупателям следует подтвердить окончательную конфигурацию электрооборудования, объем вспомогательного оборудования, мощность вытяжной системы, требования к нагрузке на пол и условия монтажа.
Безопасность лазерного излучения также следует оценивать с учетом применимых требований, таких как IEC 60825-1 , касающихся классификации и безопасности лазерной продукции.
Наличие закрытого шкафа само по себе не гарантирует определенного класса лазерной безопасности. Необходимо проверить соответствующую документацию по технике безопасности и работоспособность блокировок для поставляемой конфигурации.
11. Что определяет цену станка для УФ-лазерной резки FPC?
Покупателям в промышленном секторе следует сравнивать общую стоимость владения, а не выбирать оборудование, основываясь только на первоначальной заявленной цене.
Разница в стоимости может отражать технические характеристики лазерного источника, компоненты системы машинного зрения, конфигурацию системы перемещения, конструкцию приспособления, извлечение изображения, программное обеспечение, автоматизацию и условия обслуживания.
Основные факторы, влияющие на стоимость закупок
| Фактор затрат | Что нужно подтвердить |
|---|---|
| лазерная конфигурация | Точные характеристики источника, выходного сигнала и импульса. |
| Эффективная рабочая зона | Утвержденный технологический конверт |
| Подвижная платформа | Конфигурация линейного двигателя и характеристики движения |
| выравнивание ПЗС-матрицы | Настройка камеры и достижимые результаты регистрации. |
| Зажим для заготовки | Стандартная вакуумная платформа и специальные приспособления |
| Экстракция | Включенное оборудование, фильтры и требования к вентиляции. |
| Программное обеспечение | Поддерживаемые форматы, лицензии и будущие обновления |
| Установка | Объем работ по обучению, вводу в эксплуатацию и приемке. |
| Обслуживание | Оптические компоненты, крепление для лазерного источника и расходные материалы. |
| Гарантия | Покрываемые части, срок действия, исключения и условия реагирования |
Поскольку в рекламных материалах указаны различные варианты мощности лазера, в коммерческих предложениях следует четко указывать, какой именно вариант предлагается.
Аналогично, перед покупкой следует уточнить разницу между заявленной рабочей зоной 600 × 600 мм и детальной зоной обработки 550 × 550 мм.
Более низкая начальная цена не обязательно выгодна, если выбранная конфигурация не соответствует требуемому размеру панели, качеству резки или допустимой производительности производства.
12. Контрольный список для индивидуальной настройки и запроса коммерческого предложения для производителей гибких печатных плат.
Пригодность станка для УФ-лазерной резки гибких печатных плат зависит от конкретной производственной задачи.
Возможные варианты конфигурации могут включать вакуумные крепления, опоры для панелей, юстировку ПЗС-матриц, вытяжку, способы транспортировки, требования к программному обеспечению и интеграцию с производственной линией.
Эти пункты следует рассматривать как темы для инженерной оценки, а не как само собой разумеющиеся стандартные или автоматически доступные варианты.
Перед запросом коммерческого предложения предоставьте следующую информацию:
| Информация о запросе предложений | Требования покупателя |
|---|---|
| Приложение | Контур гибкой печатной платы, отверстие для защитной пленки, резка пленки или разделение на панели. |
| Материал | PI, CVL, PP, клей, медь или описание полного пакета |
| Толщина | Минимальная, номинальная и максимальная толщина заготовки |
| Размеры панели | Габаритные размеры и необходимая полезная площадь для резки. |
| Рисунок | Файлы геометрии в формате DXF или другие доступные файлы; поддерживаемые форматы импорта будут уточнены. |
| Точность | Требуемые допуски для готовых деталей и точность совмещения. |
| Качество кромки | Допустимое изменение цвета, наличие остатков, зоны термического воздействия и повреждение слоев. |
| Пропускная способность | Количество панелей в час, производственные смены и частота переналадки. |
| Автоматизация | Интеграция ручной загрузки или обработки по запросу |
| Установка | Электроэнергия, сжатый воздух, вытяжка, температура и доступная площадь. |
| Документация | Пример отчета, критерии заводских приемочных испытаний, гарантийные и сервисные требования. |
Запросите техническую оценку у компании CHIKIN CNC.
Компания CHIKIN CNC поставляет высокоточное оборудование для обработки печатных плат промышленным производителям, включая решения для УФ-лазерной резки гибких электронных материалов.
Если вы оцениваете CK-PP30-6060-DA, начните с фактического набора материалов, чертежа, размеров панели и требуемых показателей качества.
Для получения подробной информации об оборудовании ознакомьтесь с описанием станка для УФ-лазерной резки и фрезеровки FPC .
Свяжитесь с компанией CHIKIN CNC, чтобы обсудить вашу задачу и запросить ценовое предложение.
Тщательное техническое исследование поможет определить, соответствует ли предлагаемая конфигурация лазера вашим требованиям к обработке и производству.
13. Часто задаваемые вопросы о станках для УФ-лазерной резки FPC
1. Для чего используется станок для УФ-лазерной резки FPC?
Он используется для прецизионной обработки гибких печатных плат, защитных пленок, отверстий, контуров, а также в некоторых случаях для разделения панелей. Пригодность зависит от общей конструкции материала и требуемого качества резки.
2. Почему для FPC-матриц следует выбрать пикосекундный УФ-лазер с длиной волны 355 нм?
Короткая длина волны и пикосекундная длительность импульса позволяют осуществлять тонкую локализованную обработку материала. Они особенно актуальны в случаях, когда важны механические силы резания или тепловые эффекты, но фактическое качество кромки должно быть подтверждено путем тестирования образцов.
3. Может ли CK-PP30-6060-DA резать полиимидные пленки?
В опубликованной спецификации материалов для обработки указан показатель PI. В подробном описании указана максимальная толщина неметаллического материала 0,5 мм. Фактические возможности должны быть подтверждены с использованием полной конструкции материала, предоставленной покупателем.
4. Какова точность резки станка CK-PP30-6060-DA?
Заявленная точность обработки составляет ±25 мкм. В характеристиках устройства отдельно указаны точность позиционирования по осям X/Y ±8 мкм, повторяемость ±2 мкм и точность выравнивания ПЗС-матрицы ±6 мкм. Эти характеристики описывают различные параметры производительности.
5. Имеет ли станок рабочую зону размером 600 × 600 мм?
В рекламных материалах указана площадь обработки 600 × 600 мм, тогда как в подробных технических характеристиках указана максимальная рабочая зона 550 × 550 мм. Покупателям следует запросить подтверждение эффективной полезной площади для предлагаемого оборудования.
6. Подходит ли УФ-лазерная резка для медных гибких печатных плат?
Его можно оценить для подходящих гибких печатных плат, содержащих медь, однако медь, полиимид и клеи по-разному реагируют на энергию лазера. Результаты обработки, электрическая целостность и потенциальное термическое повреждение должны быть подтверждены на реальных образцах.
7. Может ли этот станок обрабатывать собранные модули печатных плат?
В числе рекомендуемых направлений применения указана технология печатных плат. Однако для обработки печатных плат с установленными компонентами требуется специальная проверка зазоров между компонентами, структуры слоев материала, термического воздействия, фиксации заготовки и качества окончательной сборки.
8. В чем разница между лазерной демонтажем и лазерной резкой?
Лазерная резка — это более широкий вид обработки материалов. Лазерная декомпозиция, в частности, позволяет отделять отдельные схемы или узлы от панели. Станок может выполнять оба типа задач, если его конфигурация и квалификация процесса это позволяют.
9. Как производителям следует сравнивать лазерные установки мощностью 15 Вт, 20 Вт и 30 Вт?
Сравните проверенную совместимость материалов, характеристики импульса, качество режущей кромки, стабильность процесса и допустимую производительность производства. Спецификация CK-PP30-6060-DA определяет пикосекундный источник мощностью 30 Вт; альтернативные конфигурации следует подтвердить перед предоставлением коммерческого предложения.
10. Какую информацию следует предоставить при запросе коммерческого предложения на станок для лазерной резки FPC?
Предоставьте информацию о составе материала, размерах панели, толщине, чертежах раскроя, допусках на готовую деталь, требованиях к качеству кромок, производственных целях и заводских коммуникациях. Перед окончательным оформлением покупки особенно важны информация об обработке образцов и согласованные критерии приемки.
Заключение
Выбор станка для УФ-лазерной резки гибких печатных плат требует детального понимания совместимости материалов, характеристик лазера, точности перемещения, визуального контроля, качества резки и производственных требований.
Станок CHIKIN CNC CK-PP30-6060-DA имеет заявленную конфигурацию, включающую пикосекундный УФ-лазер с длиной волны 355 нм, выходную мощность 30 Вт, линейное перемещение двигателя, выравнивание с помощью ПЗС-матрицы, вакуумную фиксацию и заданную максимальную обрабатываемую область 550 × 550 мм.
Эти характеристики делают его подходящим кандидатом для прецизионного формирования гибких печатных плат, обработки защитных покрытий и других применений на тонких подложках.
Однако успешный выбор оборудования должен выходить за рамки технических характеристик, указанных в каталоге. Покупатели должны проверить фактические параметры обработки, различать повторяемость и точность готовой детали, изучить влияние теплового воздействия и оценить результаты, полученные в реальных производственных условиях.
Для производителей гибких печатных плат наиболее ценным вложением является система, которая обеспечивает стабильное производство высококачественных компонентов, одновременно удовлетворяя реальным производственным мощностям и эксплуатационным требованиям завода.
Компания CHIKIN CNC оказывает поддержку промышленным заказчикам в оценке оборудования для производства печатных плат и гибкой электроники.
Ознакомьтесь с ассортиментом оборудования для лазерной резки CHIKIN или свяжитесь с командой CHIKIN CNC для получения коммерческого предложения, соответствующего вашим задачам .
Предоставьте чертежи гибких печатных плат, образцы материалов, требования к технологическому процессу и ожидаемый объем производства, чтобы начать более точное техническое обсуждение.