Что такое станок для лазерной резки драгоценных металлов и как выбрать подходящий?
Станок для лазерной резки драгоценных металлов — это промышленное оборудование, предназначенное для резки ценных металлических материалов в заданные формы с использованием сфокусированной лазерной энергии и запрограммированного пути обработки. Он обычно используется для изготовления ювелирных компонентов, тонких листов драгоценных металлов, декоративных узоров, аксессуаров на заказ и других прецизионных металлических деталей.
Для производителей ювелирных изделий главное преимущество заключается не просто в возможности вырезать сложные конструкции. Это потенциальная возможность производства повторяемых компонентов без физических усилий резки, связанных с механическими инструментами.
Однако лазерная резка создает проблемы, которые особенно важны при обработке дорогостоящих материалов.
Золото и серебро могут проявлять высокую оптическую отражательную способность на определенных длинах волн лазера.
Их теплопроводность, состав сплава, толщина и состояние поверхности также влияют на то, как энергия поступает в материал и как развивается рез.Неподходящий процесс может привести к чрезмерной ширине пропила, плавлению, заусенцам на кромках, изменению цвета, неполному разделению или ненужным потерям материала.
По этой причине лучший станок для лазерной резки драгоценных металлов — это не обязательно станок с самой высокой мощностью лазера или самой низкой ценой покупки.
Это система, которая может многократно производить качественные компоненты, контролируя при этом расход материала, время обработки, безопасность оператора и общую себестоимость производства.
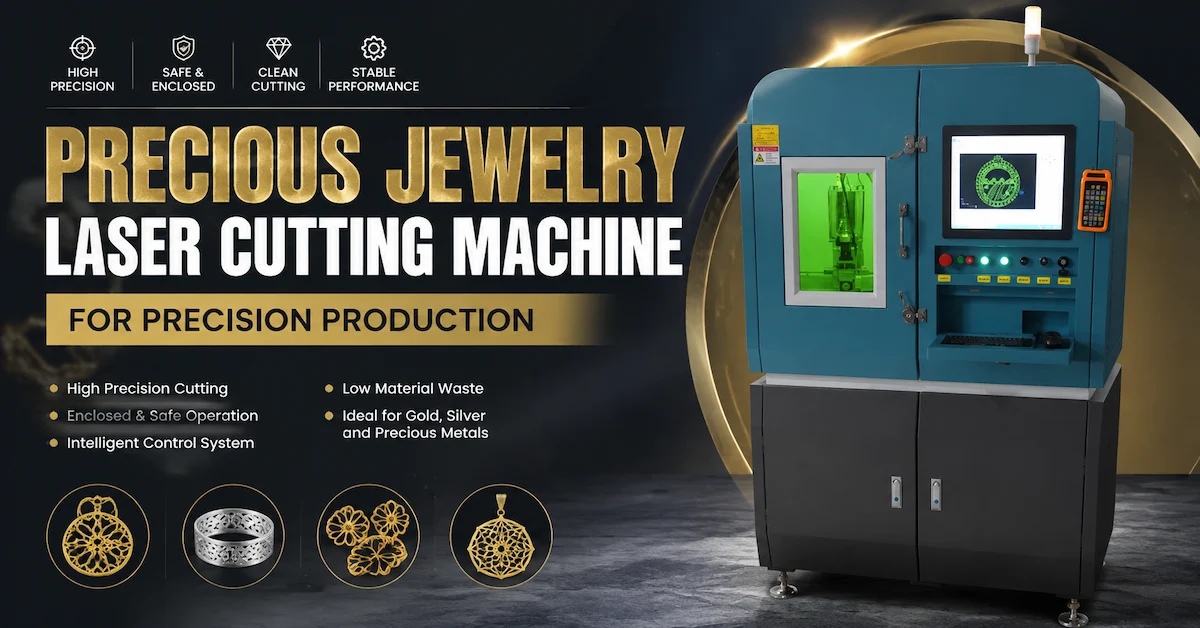
Компания CHIKIN CNC предлагает специализированный станок для лазерной резки драгоценных ювелирных изделий для покупателей, оценивающих высокоточные ювелирные изделия.
и оборудование для обработки драгоценных металлов.В этом руководстве объясняется, как оценить технические требования перед инвестированием в станок, включая то, что нужно протестировать, какие характеристики важны и как сравнить поставщиков.
Краткий ответ: Что наиболее важно при покупке станка для лазерной резки драгоценных металлов?
Для производителей, обрабатывающих золото, серебро, платиновые сплавы или другие драгоценные металлы, шесть факторов должны доминировать в процессе выбора оборудования.
-
Совместимость материалов: Проверьте возможности станка для конкретного сорта металла, состава сплава, и толщину.
-
Качество резки: Оцените ширину пропила, точность размеров, заусенцы на кромках, плавление, окисление и зоны термического воздействия.
-
Использование материала: Рассчитайте эффективность раскроя, пригодные для повторного использования обрезки, восстанавливаемые остатки и неучтенные потери металла.
-
Производственная мощность: Измеряйте фактическое количество соответствующих деталей в час, а не полагайтесь на максимальную скорость резки.
-
Безопасность и изоляция: Проверьте корпус, лазерные блокировки, вытяжку, сбор частиц и процедуры утилизации.
-
Проверка поставщика: Требуйте репрезентативную выборку резки, документированную техническую конфигурацию и согласованную приемку. критерии.
Производитель ювелирных изделий, приобретающий оборудование без оценки этих факторов, может достичь приемлемой скорости резки, но при этом терять деньги из-за неэффективного использования материала, чрезмерной полировки или непостоянного качества.
Наиболее эффективный процесс закупки начинается с реального производственного чертежа и репрезентативного образца обрабатываемого металла.
Чем лазерная резка драгоценных металлов отличается от обычной резки листового металла?
Золото, серебро, платина, палладий и их сплавы не являются взаимозаменяемыми материалами.
Их физические и оптические свойства влияют на лазерную обработку, а их экономическая ценность делает учет материалов чрезвычайно важным.
Оптическая отражательная способность
Некоторые драгоценные металлы отражают значительную часть падающей лазерной энергии на широко используемых промышленных длинах волн.
Это может затруднить первоначальное сопряжение энергии, особенно на полированных поверхностях.
На поглощение также влияет в зависимости от температуры, состояния поверхности, длины волны и состояния материала во время обработки.
Набор параметров, эффективно обрабатывающий нержавеющую сталь, не следует считать подходящим для полированного серебра.
Теплопроводность
Золото и серебро эффективно проводят тепло.
Когда энергия лазера попадает в металл, тепло может распространяться за пределы зоны резки.
Это влияет на энергию, необходимую для начала и поддержания удаления материала.
Результирующее поведение процесса зависит от баланса между поглощением энергии, теплопроводностью, плавлением, испарением и удалением материала.
Ценность материала
Для обычных конструкционных материалов небольшие различия в количестве отходов резки могут иметь ограниченное финансовое значение.
Для драгоценных металлов стоимость удаленного материала может стать важной производственной себестоимостью.
Это меняет подход завода к оценке раскроя, траекторий резки, положений прокола, сбора отходов и извлечение.
Требования к качеству поверхности
В готовом изделии компоненты ювелирных изделий часто видны.
Дефекты резки, которые могут быть допустимы в скрытом промышленном компоненте, могут потребовать дорогостоящей полировки или доработки при производстве ювелирных изделий.
Поэтому лазерный процесс следует оценивать по требуемому внешнему виду готового изделия, а не только по тому, разделяется ли металл.
Малые и сложные геометрические формы
Декоративные ювелирные изделия часто включают узкие перемычки, замысловатые узоры, крошечные отверстия и близко расположенные элементы.
Эти геометрические формы требуют тщательной координации между траекторией резки, характеристиками лазерного луча, опорой материала и термическими эффектами.
Наименьшее теоретическое лазерное пятно не автоматически определяет наименьшую надежную производственную деталь.
Какие драгоценные металлы можно резать лазером?
Выбор материала должен основываться на фактическом сорте и сплаве, а не просто на коммерческом названии.
металл.Машина, заявленная как подходящая для золота или серебра, все равно требует тестирования в пределах предполагаемой толщины и диапазона состава при производстве.
Золото и золотые сплавы
Золото широко используется в кольцах, подвесках, серьгах, декоративных элементах и предметах роскоши.
Однако 24-каратное золото, 18-каратное желтое золото, 14-каратное золото, белое золото и розовое золото могут вести себя по-разному при резке.
Различные легирующие элементы влияют на поведение при плавлении, тепловые свойства и внешний вид кромки.
Например, процесс, сертифицированный для одного сплава желтого золота, не должен автоматически быть одобрен для состава белого золота.
Покупатели должны определить точную спецификацию сплава и запросить образцы для тестирования этого материала.
Серебро и стерлинговое серебро
Серебро широко используется в ювелирных изделиях и декоративных металлических изделиях.
Его высокая Отражательная способность на определенных длинах волн и высокая теплопроводность могут создавать сложные условия резки.
Стерлинговое серебро содержит легирующие элементы, которые изменяют его свойства по сравнению с серебром высокой чистоты.
Поставщик оборудования должен оценить фактическую марку и состояние поверхности.
Контроль качества резки должен включать плавление кромок, образование заусенцев, изменение цвета и деформацию.
Платина
Платиновые ювелирные изделия ассоциируются с продукцией премиум-класса и специализированными требованиями к производству.
Его материальные свойства значительно отличаются от золота и серебра.
Процесс, оптимизированный для тонких золотых листов, не следует применять к платине без независимой проверки.
В зависимости от сплава и геометрии заготовки может потребоваться другая конфигурация лазера или стратегия резки.
Палладий и другие сплавы драгоценных металлов
Палладий и некоторые сплавы драгоценных металлов используются в ювелирных изделиях и специализированном производстве.
применение.Их пригодность для конкретного лазерного станка должна быть установлена посредством испытаний, специфичных для материала.
Коммерчески ценные сплавы также могут содержать элементы, влияющие на опасность образования дымовых газов, поведение при окислении или качество резки.
Поставщик должен изучить полный состав материала, а не предполагать, что все сплавы драгоценных металлов ведут себя одинаково.
Сравнение обработки драгоценных металлов
| Материал | Типичное применение | Основная проблема резки | Приоритет проверки покупателем |
|---|---|---|---|
| Золото | Кулоны, кольца, серьги, декоративные детали | Отражательная способность, качество кромки, потери материала | Резка, специфичная для сплава тест |
| Стерлинговое серебро | Ювелирные и декоративные компоненты | Отражательная способность, плавление, заусенцы | Контроль кромок и повторяемость |
| Платиновые сплавы | Премиальные ювелирные компоненты | Совместимость процессов и термическое поведение | Специальное технико-экономическое обоснование |
| Палладиевые сплавы | Ювелирные и специализированные компоненты | Лазерное взаимодействие, специфичное для сплава | Проверка образцов |
| Белое и розовое золото | Модные и премиальные изделия ювелирные изделия | Разнообразие сплавов и внешний вид готового изделия | Раздельная квалификация процесса |
| Детали с покрытием из драгоценных металлов | Декоративные компоненты | Взаимодействие покрытия и подложки | Обзор обработки для конкретного слоя |
Необходимо подтвердить совместимость материалов с поставляемой конфигурацией станка. Общее описание материала, предоставленное производителем, не следует рассматривать как универсальную гарантию резки.
Какие ювелирные изделия можно изготавливать с помощью лазерной резки?
Подходящая лазерная система может поддерживать несколько операций по изготовлению ювелирных изделий.
Ее коммерческая ценность зависит от того, соответствуют ли эти операции дизайну продукции и объемам производства покупателя.
Кулоны и декоративные пластины
Изготовление кулонов часто включает в себя сложные контуры, внутренние отверстия и декоративные узоры.
Лазерная резка может быть привлекательной, поскольку запрограммированный путь можно изменить без изготовления новой механической режущей матрицы.
Для производителей, предлагающих коллекции на заказ, эта гибкость может снизить затраты и задержки, связанные с частыми изменениями дизайна.
Серьги и мелкие ювелирные компоненты
Для мелких сережек и декоративных компонентов может потребоваться многократная резка тонких форм.
Процесс должен поддерживать постоянные размеры для нескольких деталей.
Сохранение и восстановление деталей важны, поскольку с мелкими готовыми компонентами может быть трудно работать после разделения.
Компоненты колец и плоские заготовки
Лазерная резка может быть рассмотрена для некоторых плоских компонентов колец, декоративных вставок и заготовок, которые подвергаются последующей формовке или сборке.
Однако традиционный Не следует предполагать, что станок для плоской резки способен вырезать готовые трехмерные кольца.
Для изогнутых поверхностей могут потребоваться другие зажимные приспособления, оси перемещения, управление фокусировкой или специальное оборудование.
Филигранные и сложные узоры
Компоненты в стиле филиграни содержат узкие металлические элементы и близко расположенные отверстия.
Изготовление таких конструкций с использованием обычных режущих инструментов может быть затруднительным.
Лазерная обработка может обеспечить гибкость, но инженеры должны убедиться, что узкие перемычки остаются стабильными во время резки.
Термическая деформация, локальное плавление и неподдерживаемое перемещение элементов могут повлиять на конечный результат.
Изготовление ювелирных изделий на заказ и прототипов
Дизайнеры ювелирных изделий часто тестируют несколько вариантов компонента, прежде чем утвердить окончательный дизайн.
Программируемая лазерная обработка может быть полезна, когда чертежи часто меняются.
Это особенно актуально для ювелирных фабрик OEM/ODM, работающих с несколькими брендами или выпускающих небольшие партии изделий.
Прецизионные декоративные металлические детали
Некоторые области применения выходят за рамки обычных ювелирных изделий.
Примерами могут быть аксессуары класса люкс, небольшие декоративные металлические вставки, компоненты, связанные с часами, и прецизионные декоративные детали.
Поставщик должен подтвердить, поддерживает ли предлагаемое оборудование данный металл, геометрию и допуски.
Какие производители ювелирных изделий больше всего выигрывают от лазерной резки?
Наиболее перспективными покупателями являются производители, чья продукция требует сочетания тонкой геометрии, повторяемого качества и гибкости дизайна.
| Сегмент покупателей | Основная производственная проблема | Потенциальная ценность лазерной обработки |
|---|---|---|
| Фабрика золотых ювелирных изделий | Сложные компоненты и дорогостоящий лом | Программируемая резка с учетом материалов |
| Производитель серебряных украшений | Стабильность кромок и повторяющиеся узоры | Контролируемая пакетная обработка |
| Завод по производству ювелирных изделий OEM/ODM | Частые изменения дизайна заказчика | Сниженная зависимость от специализированных штампов |
| Мастерская по изготовлению ювелирных изделий на заказ | Мелкосерийное производство сложных дизайнов | Гибкая обработка на основе CAD |
| Производитель аксессуаров класса люкс | Видимое качество кромок | Повторяемая точность обработка |
| Студия прототипирования ювелирных изделий | Быстрая итерация продукта | Сокращение подготовки оснастки |
| Компания по обработке драгоценных металлов | Выход материала и отслеживаемость | Интегрированный рабочий процесс резки и восстановления |
Не каждому производителю ювелирных изделий нужен лазерный резак.
Мастерская, в основном занимающаяся литьем, полировкой или закреплением камней, может мало нуждаться в прецизионном оборудовании для резки листового металла.
Аналогично, завод, производящий одну простую форму в чрезвычайно больших количествах, может счесть штамповку или вырубку более экономичными.
Правильные инвестиции зависят от производственной операции, которую станок заменит или улучшит.
Волоконный лазер, Зеленый лазер, или другие источники лазерного излучения: что лучше для драгоценных металлов?
Длина волны лазера и способ подачи луча сильно влияют на то, как разные металлы поглощают энергию.
Нет универсального источника лазерного излучения, превосходящего все остальные для обработки драгоценных металлов.
Системы лазерной резки с использованием волоконного лазера
Оборудование с волоконным лазером обычно оценивается для обработки металлов, поскольку оно обеспечивает контролируемую подачу луча и компактную промышленную архитектуру источника.
Однако золото и серебро могут представлять сложные условия поглощения при распространенных длинах волн волоконного лазера ближнего инфракрасного диапазона, особенно при полировке.
Подходящая конфигурация источника зависит от металла, толщины, поведения импульса, условий фокусировки и требуемого качества резки.
Покупатель не должен предполагать, что увеличение мощности лазера автоматически улучшает экономику обработки.
Более высокая подача энергии также может увеличить плавление, ширину пропила и удаление материала, если процесс не оптимизирован.
Зеленый лазер Обработка
Зеленые волны могут демонстрировать иное поведение поглощения на некоторых металлах по сравнению с ближним инфракрасным светом.
Это может быть актуально для некоторых задач точной обработки металлов.
Тем не менее, система с зеленым лазером не является автоматически лучшим выбором для каждой задачи резки золота или серебра.
Поставщик должен сравнить фактические результаты резки, производительность, требования к техническому обслуживанию и стоимость.
Импульсные лазерные системы
Работа импульсного лазера может обеспечить дополнительный контроль над подачей энергии.
К соответствующим переменным относятся длительность импульса, частота, энергия импульса, средняя мощность и пиковая мощность.
Эти характеристики влияют на то, как материал нагревается и удаляется.
Более короткий импульс не гарантирует автоматически более чистую готовую деталь.
Весь процесс должен быть оптимизирован для конкретного материала и геометрии.
Выбор источника Таблица
<таблица>Наиболее надежное сравнение при покупке основано на одном и том же металлическом сплаве, толщине, геометрии и критериях приемки.
Для более подробного обсуждения выбора лазерной технологии CHIKIN также предоставляет Руководство по выбору станка для лазерной резки.
Какие технические характеристики наиболее важны?
Покупатели оборудования для обработки драгоценных металлов часто сосредотачиваются на заявленная мощность лазера.
В действительности, многие другие характеристики напрямую влияют на производственные возможности.
Источник лазера и длина волны
Уточните точного производителя источника, модель, длину волны, характеристики мощности и рабочий диапазон.
В спецификации следует описывать поставляемый станок, а не общее семейство продуктов.
Эффективная рабочая зона
Станок должен вмещать фактический производственный лист, включая поля зажимов и элементы позиционирования.
Номинальная рабочая зона может не представлять максимальную полезную площадь для каждого процесса.
Точность позиционирования
Точность позиционирования описывает, насколько близко система перемещения достигает заданного положения.
Это не то же самое, что точность резки готовой детали.
Тепловое поведение, фокусировка, движение материала и компенсация процесса могут влиять на конечный результат.
размеры.Повторяемость
Повторяемость показывает, насколько стабильно система движения возвращается в положение при заданных условиях.
Однако заводу также необходима повторяемость процесса.
Машина может точно повторять одно и то же движение, производя при этом некачественные кромки, если параметры резки нестабильны.
Ширина пропила
Прорезь — это ширина материала, удаляемого при резке.
В ювелирном производстве ширина пропила напрямую влияет на размеры элементов, зазоры при раскрое и расход материала.
Покупатель должен запросить фактические измерения ширины пропила на репрезентативных образцах.
Толщина резки
Максимальную толщину резки всегда следует интерпретировать в зависимости от конкретного материала и требуемого качества кромки.
Машина может отделить материал определенной толщины при благоприятных условиях, не удовлетворяя требованиям к качеству обработки или времени цикла ювелирного производства.
Машина может отделить материал определенной толщины при благоприятных условиях, не удовлетворяя требованиям к качеству обработки или времени цикла ювелирного производства.
линия.Конструкция станка и зажимное устройство
Система перемещения, рама, зажим и опора материала влияют на стабильность и повторяемость.
Мелкие, дорогостоящие детали требуют надежного обращения, чтобы предотвратить их перемещение или потерю во время обработки.
Сбор и фильтрация пыли
Мелкие частицы и остатки процесса могут содержать ценный материал.
Систему фильтрации и сбора следует оценивать как с точки зрения безопасности, так и с точки зрения учета материалов.
Контрольный список технических характеристик
| Технический пункт | Что должен предоставить поставщик | Почему это важно |
|---|---|---|
| Источник лазера | Производитель и точная модель | Подтверждает поставленную конфигурацию |
| Длина волны | Фактическая рабочая длина волны | Влияет на взаимодействие материалов |
| Мощностные характеристики | Номинальные и соответствующие рабочие параметры | Поддерживает оценку процесса |
| Рабочая зона | Эффективная резка размеры | Определяет совместимость листа |
| Возможности материала | Допустимый сплав и диапазон толщины | Предотвращает несоответствие применению |
| Точность позиционирования | Условия испытаний и метод измерения | Поддерживает оценку размеров |
| Повторяемость | Документированный метод испытаний | Поддерживает стабильность производства |
| Ширина пропила | Фактические результаты по материалу и толщине | Влияет на использование материала |
| Охлаждение система | Тип и требования к функциям | Влияет на интеграцию с заводом |
| Система экстракции | Система фильтрации и сбора | Обеспечивает безопасность и восстановление |
| Программное обеспечение | Форматы файлов и функции раскроя | Влияет на эффективность рабочего процесса |
| Система безопасности | Корпус и защитные функции | Обеспечивает безопасную работу |
В коммерческом предложении следует четко различать стандартное оборудование и дополнительные функции.
Почему ширина пропила особенно важна при резке золота и Серебро
Ширина пропила — один из наиболее важных с коммерческой точки зрения параметров в обработке драгоценных металлов.
Узкий пропил может позволить создавать элементы с близким расположением и улучшить использование материала при соблюдении всех требований к качеству и расстоянию.
Широкий пропил удаляет больше материала и может препятствовать точному изготовлению некоторых тонких деталей.
Однако самый узкий пропил не обязательно является лучшей производственной настройкой.
Он должен оставаться постоянным по всей требуемой толщине материала и по всей траектории резки.
Ширина пропила и окончательные размеры
Лазер следует по запрограммированной центральной линии или компенсированному пути.
Окончательные размеры детали зависят от соотношения между этим путем и фактической шириной удаляемого материала.
Если программа CAM не применяет соответствующую компенсацию пропила, готовая деталь может быть меньше или больше, чем предполагалось.
Для тонких ювелирных деталей даже небольшая Погрешность размеров может повлиять на сборку или внешний вид готового изделия.
Ширина пропила и раскрой
Программное обеспечение для раскроя размещает несколько деталей на листе для повышения эффективности использования.
Минимальное безопасное расстояние между соседними деталями зависит от ширины пропила, тепловых эффектов, геометрии и требований к обработке.
Чрезмерно агрессивная схема раскроя может сэкономить теоретическую площадь листа, но при этом привести к деформации деталей или затруднению их разделения.
Ширина пропила и потеря ценного металла
Материал, удаляемый вдоль реза, имеет экономическую ценность.
Простая геометрическая оценка удаленного объема:
Приблизительный объем реза = ширина пропила × длина пути резки × Толщина листа
Соответствующая масса материала зависит от плотности сплава.
Это лишь приблизительное значение.
Реальная резка может включать переменную ширину пропила, потери при пробивке, расплавленный материал, повторное осаждение и остатки процесса.
Для принятия решений о закупке фактические данные о взвешивании материала и его извлечении более надежны, чем один только теоретический расчет.
Извлечение драгоценных металлов: наиболее недооцененная часть рентабельности инвестиций в лазерную резку
Извлечение материала заслуживает отдельной оценки при закупке, поскольку ювелирные фабрики обрабатывают материалы, имеющие существенную финансовую ценность.
Термин «потери материала»; часто используется слишком вольно.
Не весь металл, удаленный из исходного листа, безвозвратно теряется.
Часть становится готовым продуктом, часть остается в пригодном для повторного использования каркасе, а часть может быть собрана в качестве отходов процесса.
Только часть исходного материала может остаться невосстановленной или неучтенной.
Четыре отдельные категории материалов
Ответственная система учета материалов должна различать:
-
Готовые приемлемые компоненты.
-
Многоразовые обрезки и каркасы листов.
-
Собранные отходы процесса, требующие оценки или очистки.
-
Неучтенные различия в материалах.
Эти категории не должны объединять в единый процент брака.
Примерный материальный баланс
Рассмотрим гипотетическую партию, начинающуюся с 1000 граммов сплава драгоценных металлов.
После обработки завод регистрирует:
| Категория материала | Примерная масса |
|---|---|
| Исходный листовой материал | 1000 г |
| Приемлемые готовые компоненты | 650 г |
| Многоразовый каркас и обрезки | 320 г |
| Собранные остатки в ожидании оценка | 25 г |
| Неучтенная разница | 5 г |
Эти цифры являются иллюстративными и не отражают производительность оборудования CHIKIN.
320 граммов материала, пригодного для повторного использования, не следует автоматически учитывать как безвозвратную потерю.
Аналогично, 25 граммов собранного остатка не следует автоматически рассматривать как полностью извлекаемый драгоценный металл.
Ценность извлечения зависит от состава, загрязнения, потерь при обработке и условий аффинажа.
Разница в пять граммов должна стать поводом для расследования в соответствии с процедурами учета материалов завода.
Для извлечения материала требуется больше, чем просто фильтр
Система фильтрации может помочь собрать часть материала, находящегося в воздухе в процессе обработки.
частицы.Однако не все формы удаленного материала улавливаются одинаково.
Остатки могут быть обнаружены в сборных лотках, фильтрах, воздуховодах, креплениях и других частях оборудования.
Система рекуперации должна быть спроектирована и эксплуатироваться в соответствии с применимыми требованиями безопасности и охраны окружающей среды.
Покупатели должны уточнить, как собранный материал обрабатывается, идентифицируется, хранится, измеряется и транспортируется для утвержденной рекуперации или утилизации.
Поставщик никогда не должен обещать 100% извлечения драгоценных металлов без проверенного метода баланса массы.
Почему рекуперация влияет на решение о покупке
Два станка могут иметь схожую скорость резки и цену покупки, но различное использование материала и эффективность сбора.
В условиях высокотехнологичного производства разница может повлиять на общую стоимость эксплуатации.
Именно поэтому лазерный резак для драгоценных металлов следует оценивать как комплексную производственную систему, а не только как источник лазерного излучения. подвижная платформа.
Как производители ювелирных изделий могут улучшить использование материалов?
Несколько производственных решений влияют на эффективность преобразования листов драгоценных металлов в товарные детали.
Оптимизация компоновки
Компоновка CAD/CAM может уменьшить неиспользуемые площади листа.
Однако минимальное расстояние должно учитывать ширину пропила, тепловые эффекты, ограничения оснастки и прочность детали.
Проверка ориентации детали
Некоторые геометрические формы компонуются более эффективно при повороте или попарном размещении.
Наилучшая ориентация может зависеть от последующего производственного процесса и требуемого состояния поверхности материала.
Минимизация ненужных проколов и перемещений
Плохо спланированные траектории резки могут увеличить время обработки и удаление материала.
Программа должна использовать утвержденную стратегию для проколов, вводные элементы и последовательность контуров.
Защита узких элементов
Конструкция с хрупкими перемычками может выйти из строя, если окружающий материал удаляется в неподходящей последовательности.
Сохранение элементов следует учитывать при планировании траектории.
Сокращение доработок
Чрезмерное плавление кромок или образование заусенцев может привести к дополнительным трудозатратам на финишную обработку.
Немного более медленный процесс резки может быть коммерчески предпочтительнее, если он обеспечивает более стабильное качество компонентов.
Улучшение сортировки отходов
Различные сплавы не следует смешивать без разбора.
Заводам, перерабатывающим несколько марок золота или других сплавов драгоценных металлов, необходим контролируемый подход к идентификации и извлечению материала.
Таким образом, использование материала представляет собой сочетание проектирования, программирования, обработки, транспортировки, контроля и бухгалтерский учет.
Какие дефекты резки должны проверять покупатели во время тестирования образцов?
Профессиональная оценка образцов должна выявлять дефекты, влияющие на качество готовой продукции или на последующее производство.
| Дефект | Возможные факторы, способствующие возникновению | Что следует проверить |
|---|---|---|
| Неполная резка | Недостаточная эффективная энергия или неподходящие параметры | Полное отделение материала |
| Чрезмерное образование заусенцев | Выброс расплава или нестабильность процесса | Состояние кромки и требования к чистовой обработке |
| Широкий пропил | Характеристики луча/процесса | Размеры готового элемента |
| Изменение цвета кромки | Термические эффекты или поверхность реакции | Визуальное соответствие |
| Искажение | Тепловыделение или плохая поддержка | Плоскостность и геометрия |
| Повреждение узких элементов | Локальный нагрев или неподдерживаемая геометрия | Целостность мелких деталей |
| Переменные размеры | Перемещение заготовки или ошибка движения | Измерение по листу |
| Чрезмерное разбрызгивание | Взаимодействие процесса и материала | Загрязнение поверхности |
| Неравномерный рез глубина | Фокусировка или вариации материала | Степень однородности по толщине |
| Потеря детали | Недостаточное удержание или обращение | Рабочий процесс крепления и восстановления |
Это потенциальные причины, а не автоматическая диагностика.
Поставщик должен использовать контролируемые испытания для выявления фактической причины дефекта.
Например, увеличение мощности лазера может решить проблему неполного разделения, одновременно увеличивая термическое повреждение.
Правильное решение может включать фокусировку, скорость, поведение импульса, вспомогательный газ или стратегию резки.
В чем разница между лазерной резкой, лазерной сваркой и лазерной гравировкой?
Эти процессы связаны, но имеют разные цели.
Ювелирному бизнесу может потребоваться более одного из них.
Лазерная резка
Лазерная резка удаляет материал для создания контура, отверстия или разделения.
Процесс оценивается по ширине пропила, точности размеров, качеству кромки и использованию материала.
Лазерная сварка
Лазерная сварка соединяет металлические компоненты.
К основным проблемам относятся конструкция соединения, проплавление, металлургическая совместимость, прочность и деформация.
Не следует автоматически предполагать, что аппарат для лазерной сварки ювелирных изделий способен к точной контурной резке.
Лазерная гравировка и маркировка
Лазерная маркировка создает идентификационные или декоративные поверхностные эффекты.
Гравировка удаляет или изменяет материал для создания рисунка.
Эти операции не обязательно требуют полного проплавления материала.
Покупателям следует определить, какие процессы действительно необходимы, прежде чем приобретение многофункционального оборудования.
Станок, рекламируемый как устройство для лазерной маркировки, может не обеспечивать возможности резки, необходимые для производства листового золота или серебра.
Лазерная резка драгоценных металлов против фрезерования с ЧПУ, штамповки и электроэрозионной обработки проволокой
Лазерная резка не всегда является самым дешевым или наиболее подходящим методом производства.
Правильный процесс зависит от геометрии изделия, материала, толщины, требований к поверхности, объема производства и экономической целесообразности оснастки.
| Производственный процесс | Основное преимущество | Основное ограничение | Типичный фактор принятия решения |
|---|---|---|---|
| Лазерная резка | Программируемая бесконтактная контурная обработка | Необходимо учитывать тепловые эффекты и потери материала контролируемый | Сложные формы и гибкость конструкции |
| Фрезерование на станках с ЧПУ | Механическое удаление материала с гибкостью траектории инструмента | Износ инструмента и механические нагрузки | Трехмерные элементы и потребности в обработке |
| Штамповка или вырубка | Быстрое повторяющееся производство | Инвестиции в оснастку и негибкость конструкции | Стабильные формы большого объема |
| Электроэрозионная обработка проволокой | Точная резка подходящих проводящих материалов | Различные скорости обработки и требования к проволоке/жидкости | Специализированная точность контуры |
| Механическая распиловка | Простая резка подходящих форм | Доступ к инструменту, ширина пропила и механические усилия | Прямые разрезы |
| Химическое травление | Тонкие узоры на листах для совместимых материалов | Химия, маскирование и управление окружающей средой | Обработка листов партиями |
Например, штамповка может быть экономически привлекательной для очень большого объема подвесок с неизменной геометрией.
Лазерная резка может быть предпочтительнее для часто меняющихся декоративных дизайнов.
Электроэрозионная обработка проволокой может рассматриваться для некоторых проводящих материалов и геометрических форм, где характеристики процесса являются выгодно.
Хороший поставщик оборудования должен помочь покупателям понять, когда другая технология подходит лучше.
Как рассчитать реальную производительность лазерной резки ювелирных изделий?
Максимальная скорость перемещения лазера не совпадает с выходной мощностью готовой детали.
Полный производственный цикл может включать:
-
Загрузка материала
-
Позиционирование
-
Подготовка программы резки
-
Проверка фокуса
-
Лазерная резка
-
деталь удержание
-
разгрузка
-
инспекция
-
сбор отходов
-
очистка и техническое обслуживание
Фактический цикл зависит от количества компонентов, общей траектории резки, толщины материала и параметров процесса.
Используйте количество соответствующих деталей в качестве показателя производительности
Полезный начальный расчет:
Количество деталей в час = 3600 &разделить; время полного цикла партии в секундах &раз; количество деталей на партию
Если партия содержит несколько компонентов, этот расчет дает номинальный объем производства.
Для оценки полезного объема производства учитывайте нормальную доступность оборудования и приемлемый выход годной продукции.
Учитывайте ассортимент продукции
Ювелирная фабрика может обрабатывать смесь подвесок, сережек, компонентов и изделий по индивидуальному заказу.
Машина, хорошо работающая с одним простым контуром, может не достичь той же производительности при обработке сложных филигранных узоров.
При планировании производства следует использовать репрезентативные семейства продуктов, а не одну идеализированную демонстрацию.
Учитывайте время переналадки
Производство мелкосерийных изделий может потребовать частых изменений материалов, приспособлений и программ.
Система, которая минимизирует время настройки, может быть ценной, даже если ее максимальная скорость резки не является самой высокой из доступных.
Учитывайте контроль и отделку
Реальный результат производства зависит от количества деталей Прохождение контроля качества и объем оставшейся финишной обработки.
Кажущийся более быстрый процесс может быть менее экономичным, если он приводит к чрезмерной доработке.
Цена станка для лазерной резки драгоценных металлов: что определяет инвестиции?
Покупатель, ищущий цену станка для лазерной резки драгоценных металлов, обычно пытается определить, оправдан ли этот процесс с экономической точки зрения.
Поэтому в предложении следует различать стоимость оборудования и полную стоимость установки и эксплуатации.
Конфигурация станка
Основные ценовые переменные могут включать:
-
Характеристики лазерного источника и режима работы
-
Рабочая зона
-
Система перемещения
-
Возможности позиционирования
-
Оптика и фокусировка управление
-
Контроллер ЧПУ и программное обеспечение
-
Корпус
-
Охлаждение
-
Оборудование для извлечения и сбора
-
Приспособления
-
Автоматизация
-
Установка и обучение
-
Комплект запасных частей
Требования к точности
Более жесткие допуски готовых деталей могут потребовать улучшенного управления движением, калибровки, крепления и контроля.
Покупатель должен избегать оплаты за характеристики, которые не улучшают конечный продукт.
В то же время, приобретение неадекватной системы точности может привести к дорогостоящим последствиям.
В то же время, приобретение некачественной системы может привести к дорогостоящим последствиям.
лом.Уровень автоматизации
Ручная загрузка может быть целесообразна для опытных цехов.
Заводы с большим объемом производства могут потребовать дополнительной обработки или интеграции процессов.
Экономическая ценность автоматизации зависит от фактического рабочего процесса и геометрии изделия.
Система извлечения драгоценных металлов
Система извлечения или сбора может иметь значительную операционную ценность при переработке золота и серебра.
Стоимость ее приобретения следует учитывать наряду с учетом материалов и технического обслуживания.
Установка и поддержка
Международным покупателям следует уточнить стоимость фрахта, упаковки, ввода в эксплуатацию, документации, обучения, запасных частей и сервисного обслуживания.
Эти затраты могут существенно различаться в зависимости от предложения.
Общая стоимость владения: наиболее полезный показатель при покупке
Общая стоимость владения включает в себя первоначальные инвестиции в оборудование и Затраты, связанные с использованием оборудования на протяжении всего срока его службы.
Для обработки драгоценных металлов модель должна включать учет материалов, а также обычные производственные расходы.
Затраты на оборудование
Включают покупку оборудования, комплектующие, доставку, установку, приспособления и любые необходимые заводские модификации.
Эксплуатационные расходы
Включают электроэнергию, охлаждение, вытяжку, техническое обслуживание, рабочую силу, оптику и соответствующие расходные материалы.
Затраты на качество
Включают бракованные компоненты, переделку, дополнительную полировку и требования к проверке.
Затраты на материалы
Отдельно учитывайте материалы, включенные в готовые детали, пригодные для повторного использования каркасы, остатки, отправленные на утвержденную переработку, и невосстановленные различия.
Избегайте учета пригодных для повторного использования отходов как необратимых потерь.
Затраты на простой
Незапланированный простой может задержать выполнение заказов на ювелирные изделия и увеличить производственные затраты.
Поддержка поставщиков и наличие запасных частей должны быть частью экономической оценки.
Стоимость одного соответствующего компонента
Практическое сравнение производственных процессов должно в конечном итоге учитывать:
Стоимость одного соответствующего компонента = соответствующие чистые производственные затраты &разделить; количество приемлемых готовых компонентов
Чистая себестоимость продукции должна учитываться с помощью единого метода учета восстановленных материалов и запасов.
Для принятия серьезных решений о закупке сравните несколько потенциальных технологических процессов, используя одни и те же предположения и производственные требования.
Как следует протестировать станок для лазерной резки драгоценных металлов перед покупкой?
Выборочное тестирование должно быть формальной частью оценки поставщика.
Демонстрация на обычной нержавеющей стали или несвязанном металле не подтверждает работоспособность на ювелирном золоте или серебре.
Шаг 1: Предоставьте репрезентативные материалы
Отправьте образцы фактического сплава и толщины.
Если ваш завод обрабатывает несколько марок, определите, какой материал представляет собой наиболее требовательное применение.
Шаг 2: Предоставьте производственные чертежи
Укажите реальную геометрию компонента.
Сложные внутренние контуры и узкие элементы более информативны, чем простой прямоугольник демонстрация.
Шаг 3: Определение критериев приемки
Согласуйте допуски на размеры, ширину пропила, состояние кромки, деформацию и любые требования к постобработке.
Шаг 4: Запись условий резки
Поставщик должен задокументировать соответствующие настройки процесса и конфигурацию оборудования.
Это обеспечивает повторяемость и возможность устранения неполадок в будущем.
Шаг 5: Измерение нескольких образцов
Одного успешного компонента недостаточно для обеспечения стабильности производства.
Оцените согласованное количество последовательных деталей.
Шаг 6: Анализ использования материала
Запишите массу исходного материала, готовые компоненты, обрезки, пригодные для повторного использования, и собранные остатки, где это практически возможно.
Шаг 7: Расчет фактического объема производства
Измерьте полный объем Технологический цикл, а не только время воздействия луча.
Таблица приемки образцов
| Испытание | Необходимые доказательства | Стоимость покупки |
|---|---|---|
| Совместимость материалов | Успешная обработка фактического сплава | Подтверждает возможность применения |
| Возможная толщина | Приемлемая кромка и полное разделение | Подтверждает практический диапазон |
| Точность размеров | Измерение готовой детали | Подтверждает точность |
| Ширина пропила | Измеренная ширина реза | Поддерживает анализ раскроя и выхода годной продукции |
| Качество кромки | Фотографии контроля и согласованные критерии | Оценка требований к чистовой обработке |
| Повторяемость | Результаты последовательных образцов | Оценка стабильности |
| Учет материалов | Зарегистрированный баланс массы | Поддерживает анализ извлечения и затрат |
| Время цикла | Полный производственный цикл измерение | Поддерживает планирование мощностей |
| Безопасность | Соответствующая системная документация | Поддерживает заводскую интеграцию |
Этот процесс тестирования предоставляет покупателям более веские доказательства, чем демонстрация стандартного оборудования.
Что должно быть включено в заводские приемочные испытания?
Заводские приемочные испытания (FAT) проверяют, что поставляемая машина соответствует согласованным требованиям к конфигурации и производительности перед отгрузкой.
Для лазерного резака драгоценных металлов FAT должны включать как функции оборудования, так и фактические результаты процесса.
Проверка оборудования
Подтверждение источника, системы управления, рабочей зоны, программного обеспечения, приспособления, корпуса и системы вытяжки.
Процесс Проверка
Проведите проверку утвержденного образца материала, используя документированные параметры.
Измерьте согласованные размеры и требования к качеству.
Проверка безопасности
Проверьте документированные функции безопасности и подтвердите наличие соответствующей информации по безопасности оборудования.
Проверка сбора материала
Проверьте порядок сбора, доступа и обработки технологических остатков.
Система утилизации должна соответствовать предложению.
Проверка документации
Подтвердите наличие руководств, инструкций по техническому обслуживанию, рекомендуемых запасных частей, информации о программном обеспечении и объема обучения.
Коммерческая проверка
Подтвердите оборудование и принадлежности, включенные в договор купли-продажи.
Заводские приемочные испытания должны быть подтверждены письменным актом приемки, подписанным или иным образом утвержденным в соответствии с согласованной процедурой.
Безопасность лазера и управление пылью драгоценных металлов
Оборудование для лазерной обработки представляет опасность, которую необходимо учитывать при проектировании и разработке соответствующих рабочих процедур.
Переработка дорогостоящих материалов также влечет за собой дополнительные вопросы контроля запасов.
Корпус и защита лазера
Подходящий корпус может помочь контролировать доступ в зону лазерной обработки.
Однако внешний вид корпуса сам по себе не гарантирует соответствие применимым требованиям безопасности.
Покупателям следует ознакомиться с прилагаемой документацией по безопасности.
ISO 11553-1:2020 устанавливает требования безопасности для лазерных обрабатывающих машин, касающиеся опасности лазерного излучения.
IEC 60825-1 касается классификации лазерной продукции и требований безопасности.
Эти стандарты содержат соответствующие ссылки, но их упоминание не доказывает, что конкретная машина CHIKIN сертифицирована в соответствии с ними.
Вентиляция и Вытяжка
Лазерная резка может производить частицы и пары, находящиеся в воздухе.
Состав зависит от металла, сплава, покрытий и условий процесса.
Подходящая система вытяжки должна быть выбрана на основе документированной оценки опасностей.
Обращение с ценными остатками
Пыль или остатки, которые могут содержать драгоценные металлы, должны собираться и обрабатываться в соответствии с процедурами предприятия по извлечению и учету.
Может потребоваться особое внимание для предотвращения перекрестного загрязнения между различными партиями сплавов.
Обучение операторов
Операторы должны понимать правила безопасной эксплуатации оборудования, настройки процесса, аварийных процедур, границ технического обслуживания и утвержденных правил обращения с материалами.
Оборудование для лазерной резки не должно эксплуатироваться вне документированных поставщиком условий безопасности.
Техническое обслуживание
Оптика, охлаждение, вытяжка, движение Системы и приспособления могут потребовать профилактического обслуживания.
График технического обслуживания должен быть согласован до начала производства.
Как CHIKIN CNC поддерживает лазерную резку драгоценных металлов?
CHIKIN CNC предлагает станок для лазерной резки драгоценных камней для точного производства.
В текущей презентации продукта основное внимание уделяется закрытой промышленной рабочей станции для изготовления ювелирных изделий с высокой точностью.
Визуальные и описанные характеристики оборудования включают:
-
закрытая конструкция корпуса
-
интегрированный оператор элементы управления
-
переднее смотровое окно
-
доступный интерфейс станка
-
доступ для промышленного обслуживания
-
пригодность для оценки небольших операций точного производства
Эти характеристики актуальны для заводов, которым необходимо организованное рабочее место для работы с ценными компонентами.
Однако точная конфигурация станка должна быть подтверждена для предполагаемого применения.
Покупателям следует запросить письменное подтверждение источника лазера, качественных материалов, эффективной рабочей зоны, толщины резки, точности, фильтрации и программного обеспечения, прежде чем принимать решение о покупке.
Более широкий ассортимент станков для лазерной резки CHIKIN также включает оборудование для других видов обработки приложения.
Этот более широкий опыт обеспечивает контекст для обсуждения выбора лазерного оборудования, но каждое приложение все еще требует независимой проверки.
Почему важна конфигурация, основанная на приложении
Заводу, производящему тонкие золотые подвески, могут потребоваться другие характеристики оборудования, чем предприятию, производящему более толстые серебряные компоненты.
Правильное предложение должно учитывать сплав, готовую геометрию, объем, учет материалов и последующий процесс обработки.
Станок следует конфигурировать с учетом этих требований, а не выбирать только по номинальной мощности.
Как оценить производителя станков для лазерной резки драгоценных металлов
Профессиональная оценка закупок должна изучить технические возможности поставщика, производственную поддержку и готовность документировать ограничения.
Прикладное проектирование
Спросите, может ли поставщик оценить фактический сплав и геометрию.
Обсуждение инженерных аспектов должно включать взаимодействие лазера с материалом, ширину реза, качество кромки, тепловые эффекты и производство.
выход продукции.Обработка образцов
Запросите образец для испытаний с использованием репрезентативного материала.
Поставщик должен предоставить четкие результаты проверки.
Техническая документация
В полном предложении должны быть указаны предлагаемая конфигурация и измеримые требования к приемке.
Восстановление материалов
Проверьте порядок сбора материалов и его соответствие процедурам учета материалов на вашем заводе.
Поддержка при установке
Для зарубежных покупателей подтвердите требования к энергоснабжению, обязанности по вводу в эксплуатацию и обучение.
Запасные части и техническое обслуживание
Уточните, какие компоненты требуют планового обслуживания и какая поддержка по запасным частям доступна.
Информация о заводе
CHIKIN предоставляет информацию о компании через свой
Для более широкого выбора поставщиков покупатели также могут ознакомиться с Руководством по поставщикам станков для лазерной резки ювелирных изделий. Хорошо подготовленный запрос коммерческого предложения помогает поставщику понять реальный процесс и порекомендовать подходящий станок. Для производства изделий из драгоценных металлов запрос коммерческого предложения должен быть более подробным, чем общий запрос мощности лазера и цены на станок.Какую информацию следует отправить при запросе коммерческого предложения?
Рекомендуемый контрольный список для запроса коммерческого предложения
| Информация | Что предоставить |
|---|---|
| Материал | Золото, серебро, платина, палладий или идентифицированный сплав |
| Марка материала | Спецификация сплава или чистота |
| Толщина | Минимальная, максимальная и типичная |
| Размеры листа | Максимальная длина и ширина |
| Тип изделия | Кулон, серьга, заготовка для кольца, декоративный элемент |
| Дизайн-файлы | CAD, DXF или соответствующие производственные файлы чертеж |
| Допуск | Критические размеры готовой детали |
| Требования к ширине пропила | Максимально допустимая ширина резки |
| Требования к кромке | Критерии по заусенцам, изменению цвета и качеству обработки |
| Количество продукции | Количество деталей в день или смену |
| Ассортимент продукции | Количество конструкций и частота переналадки |
| Требования к утилизации | Обработка отходов и остатков производства ожидания |
| Автоматизация | Ручная или интегрированная загрузка |
| Установка | Инженерные системы страны и завода |
| Приемка | Требования к выборочным испытаниям и заводским приемочным испытаниям |
Если ваш текущий процесс резки приводит к чрезмерному количеству отходов или необходимости доработки, опишите проблему подробно.
Например, сообщите поставщику, является ли основной проблемой плохое размещение деталей, широкий пропил, расплавленные мелкие детали, непостоянные размеры или затрудненное восстановление.
Это даст инженерной команде более полезную отправную точку.
Запрос на оценку конкретного материала
С компанией CHIKIN CNC можно связаться через ее Страница «Свяжитесь с нами» для обсуждения требований к лазерной обработке драгоценных металлов.
Укажите фактический сплав, толщину, чертеж, целевое количество и желаемое качество готовой продукции.
Запросите рекомендации по оборудованию, подходящему для конкретного применения, и предложение по проведению пробных испытаний, прежде чем окончательно утвердить спецификацию закупки.
Часто задаваемые вопросы о станках для лазерной резки драгоценных металлов
1. Для чего используется станок для лазерной резки драгоценных металлов?
Станок для лазерной резки драгоценных металлов используется для создания контролируемых форм, отверстий и контуров в подходящих материалах из ценных металлов.
Типичные области применения включают компоненты ювелирных изделий, декоративные детали, изделия на заказ и отдельные прецизионные металлические изделия.
Его пригодность зависит от марки металла, толщины, геометрии и требуемого качества обработки.
Для производителей ювелирных изделий он может обеспечить программируемое производство без контактного режущего инструмента.
2. Может ли станок лазерной резки резать золото?
Да, правильно настроенные лазерные системы могут обрабатывать определенные золотые материалы и сплавы.
Однако качество резки зависит от состава сплава, толщины, состояния поверхности, длины волны, направления луча и рабочих параметров.
Не следует считать, что золото обладает теми же характеристиками обработки, что и нержавеющая сталь.
Производитель должен продемонстрировать резку на реальном золоте, прежде чем станок будет одобрен.
3. Может ли один и тот же станок резать золото и серебро?
Возможно, но совместимость следует проверять отдельно.
Золото и серебро имеют разные характеристики обработки, и состав сплава может дополнительно изменить требуемые параметры.
Станок, производящий приемлемые детали из одного золотого сплава, может потребовать других настроек для стерлингового серебра.
Покупателям следует запрашивать пробное тестирование для каждого важного производственного материала.
4. Подходит ли лазерная резка волоконным лазером для изготовления ювелирных изделий?
Системы волоконного лазера используются во многих областях промышленной обработки металлов и могут подходить для некоторых операций по изготовлению ювелирных изделий.
Результат зависит от конфигурации источника, материала, толщины, геометрии и требований к резке.
Систему маркировки волоконным лазером не следует автоматически рассматривать как систему резки листового металла.
Покупателям следует проверить предполагаемую функцию обработки и фактическое качество образца.
5. Как ширина пропила влияет на производство золотых ювелирных изделий?
Ширина пропила — это ширина материала, удаляемого вдоль траектории резки.
Она влияет на окончательные размеры, зазор при раскрое, возможность обработки мелких деталей и расход материала.
В производстве драгоценных металлов ширина пропила может оказывать прямое финансовое влияние.
Покупателям следует измерять ширину пропила в утвержденных условиях процесса и учитывать ее влияние в расчетах использования материала.
6. Устраняет ли лазерная резка отходы драгоценных металлов?
Нет.
Лазерная резка все еще удаляет материал.
Часть остается в виде пригодных для повторного использования листовых каркасов или обрезков, в то время как другие части могут стать отходами процесса.
Количество восстановленного материала зависит от способа сбора, обработки и очистки.
При ответственной оценке закупок следует учитывать материальный баланс, а не предполагать нулевые отходы или полное восстановление.
7. Что вызывает плохое качество кромки при лазерной резке серебра?
Плохое качество кромки может быть связано с характеристиками материала, подачей энергии, фокусировкой, скоростью процесса, условиями вспомогательной обработки или зажимом заготовки.
Потенциальные дефекты включают заусенцы, плавление, изменение цвета, неполное разделение и изменение размеров.
Для правильного решения требуется контролируемое исследование процесса.
Простое увеличение мощности лазера может привести к дополнительным тепловым эффектам.
8. Что определяет цену лазерного станка для резки драгоценных металлов?
Цена станка зависит от источника лазерного излучения, системы перемещения, рабочей зоны, оптики, управления, корпуса, фильтрации, охлаждения, программного обеспечения, приспособлений, автоматизации и пакета услуг.
Покупателям следует запросить полную детализированную смету.
Для дорогостоящих металлов коэффициент использования материала, утилизация отходов, качество кромок и время простоя могут быть более важны для долгосрочной экономической целесообразности, чем первоначальная разница в цене станка.
9. Как следует проверить станок для лазерной резки ювелирных изделий перед покупкой?
Используйте фактический сплав драгоценного металла и производственный чертеж.
Определите требования к приемке по точности размеров, ширине пропила, качеству кромки, повторяемости и времени полного цикла.
Проверяйте несколько последовательных компонентов, а не полагайтесь на один образец.
По возможности, записывайте массу исходного материала, готовой продукции, пригодных для повторного использования обрезков и собранных остатков.
Результаты должны быть частью согласованной спецификации закупки.
10. Как я могу запросить коммерческое предложение на станок для лазерной резки драгоценных металлов у компании CHIKIN CNC?
Подготовьте информацию о марке материала, толщине, чертежах, размерах изделия, целевом объеме производства и требованиях к качеству.
Укажите любые особые требования, касающиеся тонкой резки или восстановления материала.
Затем ознакомьтесь с информацией о станке для лазерной резки драгоценных металлов CHIKIN и свяжитесь с командой CHIKIN CNC для обсуждения конкретных задач и получения коммерческого предложения.
Заключение
Выбор Станок для лазерной резки драгоценных металлов требует баланса между точностью резки, совместимостью сплавов, шириной пропила, качеством кромки, извлечением материала и экономической эффективностью производства. Для производителей ювелирных изделий из золота и серебра наиболее надежное инвестиционное решение принимается на основе тестирования репрезентативных образцов, измеримых критериев приемки и реалистичного расчета стоимости каждой соответствующей детали.
Компания CHIKIN CNC предлагает высокоточное лазерное оборудование для производства ювелирных изделий. Ознакомьтесь с станком для лазерной резки драгоценных металлов и запросите техническое предложение, указав марку металла, толщину, файлы проекта и производственные требования, чтобы оценить подходящее решение для обработки.