Надежный станок для лазерной резки гибких печатных плат должен не только следовать запрограммированной траектории резки. Для производителей гибких печатных плат он должен контролировать перемещение подложки, обеспечивать точное совмещение, получать приемлемые кромки и поддерживать повторяемое производство без чрезмерного количества отходов.
Гибкие печатные платы часто содержат полиимидные пленки, медные проводники, клеи и защитные слои. Эти материалы могут деформироваться под воздействием механических сил резки и по-разному реагировать на энергию лазера.
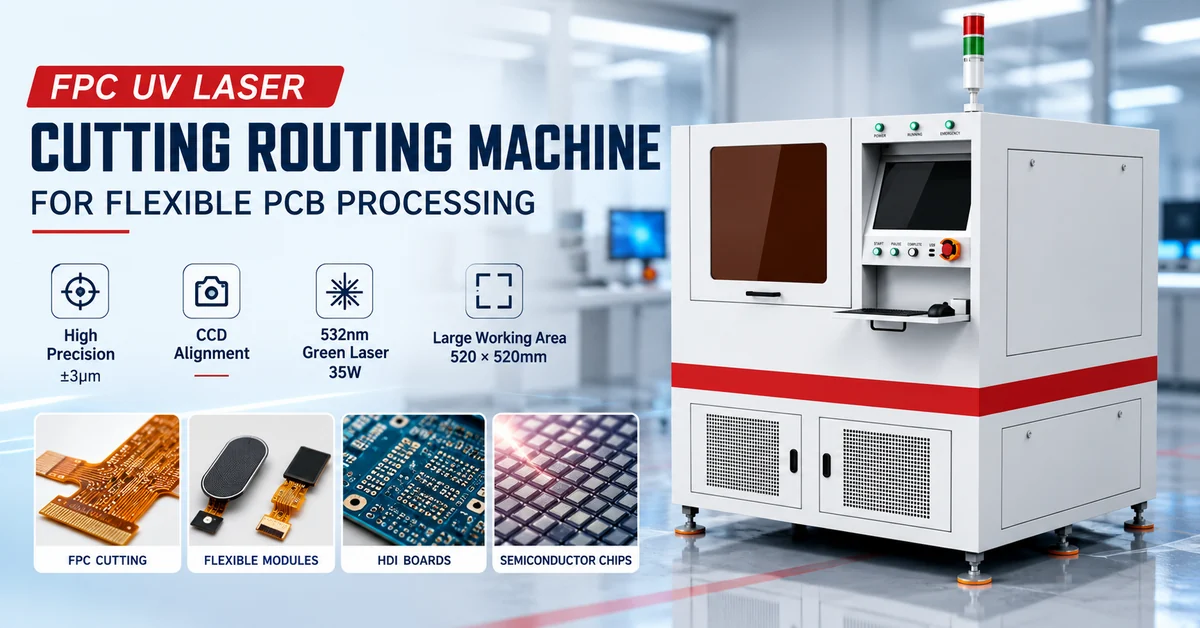
Станок для обработки деталей с ЧПУ CHIKIN CNC CK-L5252 мощностью 35 Вт и длиной волны 532 нм оснащен зеленым лазером, имеет эффективную рабочую зону 520 × 520 мм, линейное перемещение двигателя, позиционирование с помощью ПЗС-матрицы и вакуумную фиксацию заготовки. Он предназначен для высокоточной обработки, где важны стабильное перемещение, контролируемая резка и гибкие производственные программы.
Однако точность позиционирования станка сама по себе не гарантирует точность изготовления готовой детали. Перед утверждением оборудования покупатели должны проверить фактический состав обрабатываемого материала, геометрию резки, качество кромки и время производственного цикла.
В этом руководстве объясняется, как оценить CK-L5252, понять его опубликованные технические характеристики, сравнить альтернативные конфигурации лазера и подготовить технически полный запрос на закупку.
1. Что такое станок для лазерной резки FPC с длиной волны 532 нм?
Станок для лазерной резки гибких печатных плат (FPC) использует сфокусированную лазерную энергию для обработки материалов гибких печатных плат по заданным траекториям.
В отличие от механической фрезеровки или штамповки, лазерная резка не требует физического контакта режущей кромки с заготовкой. Это снижает прямую механическую нагрузку на тонкие пленки и гибкие печатные платы.
Типичные области применения включают:
Гибкая технология контурной резки печатных плат и разделения панелей.
Точная контурная обрезка тонких подложек.
Вырезание отверстий в подходящих пленках и схемных структурах.
Обработка прототипов для новых конструкций гибких печатных плат.
Мелкосерийное производство электронных компонентов.
Выполнение отдельных задач по тонкой обработке и маркировке, в зависимости от конфигурации оборудования.
В приборе CK-L5252 используется зеленый лазер с длиной волны 532 нм , который относится к видимому спектру.
Хотя в некоторых описаниях товаров используется термин «УФ-лазерная резка», зеленый свет с длиной волны 532 нм и ультрафиолетовый свет с длиной волны 355 нм технически различаются.
Это различие важно, поскольку длина волны влияет на поглощение материала и технологические свойства. Правильный лазер должен быть выбран в соответствии с фактическими свойствами подложки и требованиями к готовому изделию.
2. Каким производителям следует рассмотреть возможность приобретения CK-L5252?
Модель CK-L5252 заслуживает внимания в тех случаях, когда производство требует программируемой резки относительно тонких, чувствительных или геометрически сложных заготовок.
| Целевой покупатель | Типичное применение | Основное требование |
|---|---|---|
| производители FPC | Гибкие схемные решения и отверстия. | Точность размеров и качество кромок. |
| Гибкие поставщики электроники | Обработка тонких электронных подложек | Низкая механическая нагрузка |
| Поставщики модулей камер | Гибкие компоненты межсоединений | Тонкие контуры и точная регистрация |
| поставщики датчиков отпечатков пальцев | Гибкие печатные компоненты | Контролируемая резка и повторяемость |
| мастерские по прототипированию печатных плат | Изменение конструкции гибких печатных плат | Быстрая настройка программы |
| Производители прецизионной электроники | Небольшие листы и сложные структуры | Стабильность зажима и чистота обработки |
| Интеграторы оборудования | Производственные ячейки для лазерной резки | Совместимость интерфейса и установки |
Данный станок может быть особенно актуален для производства продукции с широким ассортиментом, где размеры изделий и траектории резки часто меняются.
В каких случаях эта машина не является лучшим выбором?
Покупателям следует рассмотреть альтернативное оборудование при обработке толстых металлических пластин, больших жестких досок, находящихся за пределами эффективной рабочей зоны станка, или материалов, которые не могут соответствовать требованиям качества при использовании указанного лазера.
Заводы, требующие чрезвычайно больших объемов производства изделий фиксированной, простой формы, могут также сравнивать лазерную резку со специализированной штамповкой или механической обработкой.
Для таких задач перед выбором конфигурации ознакомьтесь с более широким ассортиментом оборудования для лазерной резки с ЧПУ CHIKIN .
3. Технические характеристики станка для лазерной резки FPC CK-L5252
Устройство CK-L5252 сочетает в себе зеленый лазерный источник, прецизионные компоненты перемещения, оптическую систему сканирования, ПЗС-матрицу и вакуумный зажим заготовки.
Следующая информация взята из прилагаемой технической спецификации оборудования.
Таблица технических характеристик CK-L5252
| Параметр | Опубликованная спецификация |
|---|---|
| Модель машины | CK-L5252 |
| Тип лазера | Зеленый лазер |
| лазерная мощность | 35 Вт |
| Длина волны лазера | 532 нм |
| Диапазон сканирования гальванометра | 50 × 50 мм |
| Система фокусировки | F-тета |
| Диаметр фокусного пятна | 35 мкм |
| Контроллер | Сервопривод переменного тока с ЧПУ на базе ПК |
| Система привода | Линейный двигатель, линейная шкала, прецизионная направляющая. |
| Точность позиционирования по осям X/Y | ±3 мкм |
| Повторяемость X/Y | ±1,5 мкм |
| Разрешение теста позиционирования | 0,5 мкм |
| Опубликованная скорость движения | Менее 500 мм/с |
| Размеры стола | 525 × 520 мм |
| Эффективная рабочая зона | 520 × 520 мм |
| система машинного зрения | Параксиальная ПЗС-матрица |
| Крепление заготовки | Вакуумный адсорбционный стол |
| Выхлопная система | система очистки выхлопных газов |
| Программное обеспечение | JS Mark |
| Поддерживаемые форматы файлов | DXF |
| Интерфейс управления | Китайский / Английский |
| Рабочая температура | 20–24°C |
| Требования к мощности | Однофазный, 220 В переменного тока, 10 кВА, со стабилизатором. |
| Мощность машины | Номинальная мощность 3 кВт; максимальная мощность 5 кВт. |
| Размеры | 1590 × 1750 × 2050 мм |
| Вес машины | Примерно 1600 кг |
Это технические характеристики станка, опубликованные производителем. Точность готовой детали, скорость резки, совместимость материалов и выход годной продукции должны быть проверены с помощью испытаний, специфичных для конкретного применения.
Что означают эти характеристики для покупателей?
Зеленый лазер мощностью 35 Вт обозначает заявленную конфигурацию оптического выхода, однако мощность сама по себе не определяет скорость резки или совместимость с материалом.
Эффективная рабочая зона размером 520 × 520 мм определяет номинальную полезную площадь обработки, которую следует проверить с учетом размеров панели и требований к креплению, установленных заказчиком.
Система линейных двигателей обеспечивает точное программируемое позиционирование, а система ПЗС-матриц служит основой для операций, связанных с выравниванием.
Фактическое качество обработки по-прежнему зависит от параметров лазера, структуры материала, крепления заготовки, калибровки и программы резки.
4. Зеленый лазер 532 нм против УФ-лазера 355 нм: какой лучше для резки гибких печатных плат?
Как зеленые, так и ультрафиолетовые лазеры используются в высокоточной промышленной обработке, однако их характеристики не взаимозаменяемы.
Лазер с длиной волны 532 нм работает в видимом зеленом спектре, а лазер с длиной волны 355 нм — в ультрафиолетовом спектре. Их взаимодействие с медью, полиимидом, клеями и покрытиями может значительно различаться.
Сравнение зеленого и ультрафиолетового лазеров
| Фактор оценки | Зеленый лазер 532 нм | УФ-лазер 355 нм |
|---|---|---|
| Диапазон длин волн | Видимый зеленый | Ультрафиолетовое излучение |
| энергия фотона | Ниже 355 нм | Выше 532 нм |
| Взаимодействие материалов | Зависит от поглощения и оптических свойств. | Зависит от поглощения и оптических свойств. |
| Возможность тонкой настройки | Зависит от способа доставки пучка и используемого процесса. | Зависит от способа доставки пучка и используемого процесса. |
| обработка меди | Требуется тестирование, специфичное для конкретного стека технологий. | Требуется тестирование, специфичное для конкретного стека технологий. |
| обработка полиимида | Требуется квалификация параметров. | Требуется квалификация параметров. |
| Тепловое влияние | Зависит от длительности импульса, плотности энергии и перекрытия. | Зависит от длительности импульса, плотности энергии и перекрытия. |
| Соответствующая основа отбора | Фактическое качество образцов и производительность | Фактическое качество образцов и производительность |
Может ли зеленый лазер с длиной волны 532 нм разрезать гибкие печатные платы?
Этот метод может быть рассмотрен для подходящих применений в гибких печатных платах при условии эффективного взаимодействия лазерной энергии с конкретной конструкцией материала.
Гибкая печатная плата может содержать медь, полиимид, клеи, защитную пленку для пайки и защитные слои. Эти материалы не обязательно одинаково реагируют на одну и ту же длину волны.
Поэтому покупателям следует тестировать всю конструкцию целиком, а не предполагать, что все гибкие печатные платы дадут одинаковые результаты.
Всегда ли УФ-лазер с длиной волны 355 нм обеспечивает более высокую точность?
Нет.
Одна лишь меньшая длина волны не гарантирует повышения точности готовых деталей.
Управление движением, характеристики лазерного импульса, качество луча, стабильность фокусировки, фиксация заготовки и юстировка — все это влияет на конечный результат.
Для применений, требующих пикосекундного УФ-источника, компания CHIKIN также предлагает станок для УФ-лазерной резки и фрезеровки гибких печатных плат (FPC UV Laser Cutting Routing Machine) для точной обработки гибких печатных плат .
Правильный выбор должен основываться на фактических характеристиках резки образцов, а не только на длине волны.
5. Каким образом линейные двигатели и юстировка с помощью ПЗС-матриц улучшают управление технологическим процессом?
Высокоточное лазерное оборудование зависит от точного позиционирования и стабильной регистрации заготовки.
В комплектацию CK-L5252 входят линейные двигатели, линейные шкалы, прецизионные направляющие и параксиальный ПЗС-модуль.
Линейное движение двигателя
Линейные двигатели обеспечивают контролируемое перемещение по осям без использования той же механической передачи, что и в традиционных системах с поворотными двигателями и винтовым приводом.
В сочетании с обратной связью по положению они могут обеспечивать точное и повторяемое запрограммированное движение.
Однако на точность перемещения влияют калибровка станка, температура, условия установки и настройка технологического процесса.
Выравнивание с помощью ПЗС-матрицы
Изображения, полученные с помощью ПЗС-матриц, могут помочь в определении подходящих визуальных ориентиров и в выравнивании данных резки относительно фактической заготовки.
Для производства гибких печатных плат это особенно ценно, когда тонкие панели слегка смещаются во время загрузки или содержат элементы совмещения, которые необходимо определить перед раскройкой.
Покупателям следует уточнить, какие функции выравнивания предусмотрены в предлагаемом оборудовании.
В предоставленной спецификации указан параксиальный ПЗС-модуль, но не указан отдельный допуск на численное выравнивание ПЗС-матрицы.
Вакуумное зажимное устройство
Вакуумный адсорбционный стол предназначен для удержания заготовки в нужном положении во время обработки.
Качественная вакуумная поддержка может помочь уменьшить смещение и обеспечить стабильное положение тонких пленок относительно лазерного луча.
При работе с гибкими материалами необходимо оценить плоскостность зажимного устройства, распределение вакуума, герметичность и риск повреждения деликатных поверхностей.
6. Означает ли повторяемость ±1,5 мкм точность резки ±1,5 мкм?
Нет. Повторяемость работы станка и точность резки готовой детали — это разные показатели.
В каталоге CK-L5252 указаны следующие компоненты:
Точность позиционирования по осям X/Y: ±3 мкм.
Повторяемость по осям X/Y: ±1,5 мкм.
Разрешение теста позиционирования: 0,5 мкм.
Диаметр фокусного пятна: 35 мкм.
Каждое число описывает отдельный аспект производительности системы.
| Спецификация | Что это означает | Чего оно не гарантирует |
|---|---|---|
| Точность позиционирования ±3 мкм | Опубликованные данные о точности позиционирования осей | Допуск на окончательный контур |
| повторяемость ±1,5 мкм | Последовательность повторного позиционирования | Точность готовой детали |
| Разрешение теста 0,5 мкм | Разрешение, связанное с тестированием положения. | Возможность вырезания элементов размером 0,5 мкм. |
| сфокусированное пятно 35 мкм | Опубликованный размер фокуса лазера | Ширина пропила или допуск на детали готового изделия |
Качество окончательной резки зависит от формы пропила, распределения энергии лазера, перемещения заготовки, тепловых эффектов и компенсации в рамках программы резки.
Для приемки готовой продукции запросите фактические замеры готовых компонентов гибкой печатной платы.
Правильный вопрос при покупке звучит не просто «Насколько точен станок?», а «Сможет ли станок многократно обрабатывать заданную мной геометрию в пределах согласованного допуска?»
7. Какие материалы и области применения следует тестировать?
В описании продукта указаны технологии обработки гибких печатных плат, прецизионная контурная резка, разделение панелей и применение в электронике на основе тонких листов.
Однако в прилагаемой спецификации CK-L5252 не установлена универсальная максимальная толщина резания и не приведен полный перечень материалов, соответствующих требованиям.
Ниже представлены кандидаты, соответствующие условиям тестирования, а не гарантированные кандидаты.
Матрица оценки материалов и их применения
| Материал / Конструкция | Возможное применение | Главная проблема качества |
|---|---|---|
| Полиимидная пленка | Тонкая контурная резка | Изменение цвета и состояние краев |
| Гибкий ламинат с медным покрытием | Обработка контура FPC | Целостность меди и расслоение |
| Пленка Коверлей | Отверстия и контурная обрезка | Повреждение клея и остатки клея |
| Тонкая гибкая печатная плата | Разделение цепей | Точность позиционирования и деформация |
| Жестко-гибкая печатная плата | Выбранные тонкие гибкие секции | Повреждения в местах перехода материалов |
| Защитные электронные пленки | Точная обработка листового металла | Плавление, примеси и консистенция |
| Собранная печатная плата | Выбранные задачи разделения | Зазоры между компонентами и воздействие тепла |
Почему важна плотность нагромождения материалов?
Программа резки, разработанная для одной полиимидной пленки, может работать не так же эффективно на цельной гибкой печатной плате, содержащей медный и клеевой слои.
На этот процесс влияют различия в оптическом поглощении, толщине, теплопередаче и механических свойствах.
Для сертификации CK-L5252 необходимо предоставить полный пакет материалов, толщину медного слоя, защитные покрытия и требуемую геометрию резки.
Если в процессе работы используются платы HDI или собранная электроника, необходимо подтвердить пригодность с помощью образцов, предназначенных для конкретного применения. Их включение в общую категорию применения не означает, что машина может обрабатывать любые конструкции.
8. Как работает процесс резки CK-L5252?
Типичный рабочий процесс лазерной резки гибких печатных плат сочетает в себе цифровые данные о резке, позиционирование заготовки, лазерную обработку и контроль качества готовой детали.
Шаг 1: Подготовка чертежа раскроя
В спецификации CK-L5252 формат DXF указан как поддерживаемый формат файлов.
Перед покупкой убедитесь, что программное обеспечение может корректно импортировать необходимую геометрию, интерпретировать единицы измерения, а также обрабатывать замкнутые контуры, внутренние отверстия и последовательности резки.
Шаг 2: Расположите заготовку
Поместите панель на вакуумный адсорбционный стол и убедитесь в наличии достаточной опоры.
Тонкие материалы должны оставаться достаточно плоскими, без чрезмерного растяжения или локальной деформации.
Шаг 3: Выполните выравнивание
Используйте имеющиеся функции позиционирования ПЗС-матрицы в соответствии с утвержденной процедурой эксплуатации.
Убедитесь, что необходимые контрольные метки различимы при реальном освещении и состоянии поверхности.
Шаг 4: Выполнение лазерной обработки
Лазер следует по запрограммированной траектории, используя гальванометр и подвижную платформу.
Модель CK-L5252 имеет диапазон сканирования гальванометра 50 × 50 мм и большую эффективную рабочую зону 520 × 520 мм.
Для изображений, охватывающих несколько полей сканирования, запросите подтверждение точного выравнивания между областями обработки.
Шаг 5: Проверка и регистрация результатов.
После обработки проверьте размеры, состояние кромок, тепловые воздействия и электрические характеристики, где это применимо.
Для обеспечения прослеживаемости зафиксируйте программу резки, партию материала, настройку приспособления и соответствующие параметры процесса.
9. CK-L5252 против CK-PP30-6060-DA: какой аппарат следует оценить?
В описании продукции CHIKIN CNC представлены различные конфигурации лазеров для гибкой обработки электронных компонентов.
Сравнение этих систем следует проводить на основе реальных возможностей, а не исходя из предположения, что более высокая мощность лазера или лучшая, согласно опубликованным данным, повторяемость движений гарантируют превосходное качество резки.
Сравнение конфигураций машин
| Особенность | CK-L5252 | CK-PP30-6060-DA |
|---|---|---|
| Длина волны лазера | 532 нм зеленый | 355 нм УФ |
| Опубликованная мощность лазера | 35 Вт | 30 Вт |
| Описание лазерного импульса | В прилагаемом листе не указано | Пикосекунда, менее 15 пс |
| Эффективная / максимальная область обработки | 520 × 520 мм | 550 × 550 мм |
| Опубликованная точность позиционирования по осям X/Y | ±3 мкм | ±8 мкм |
| Опубликованные данные по повторяемости X/Y | ±1,5 мкм | ±2 мкм |
| Конфигурация зрения | Параксиальная ПЗС-матрица | Одиночный ПЗС |
| Крепление заготовки | Вакуумная адсорбция | Вакуумная адсорбция |
| Основное требование к оценке | Квалификация образцов зеленого лазера | Квалификация образцов для пикосекундного УФ-сканирования |
Эти два аппарата имеют разные характеристики длины волны и опубликованные конфигурации.
Их числовые характеристики позиционирования не следует использовать для прогнозирования прямой разницы в точности готовых деталей.
Для корректного сравнения необходимы одинаковые репрезентативные материалы, чертежи, требования к контролю качества и производственные цели.
Какая машина лучше подходит для производства широкого ассортимента продукции?
Оба варианта могут подойти для конкретных задач, связанных с широким ассортиментом продукции, при условии подтверждения соответствующих технологических возможностей.
Покупателям следует сравнить время, затрачиваемое на внесение изменений в программу, требования к оснастке, совместимость материалов, результаты контроля качества и фактически принятый объем продукции.
Проведение качественного сравнительного анализа образцов для раскроя гораздо полезнее, чем выбор станка исключительно по каталогу.
10. Как следует проверять качество резки FPC?
Контроль качества является одним из важнейших факторов, которые следует учитывать при покупке станка для лазерной резки гибких печатных плат.
Тонкие гибкие схемы могут быть чувствительны к механической деформации, термическим воздействиям и повреждениям вблизи медных проводников.
Рекомендуемый контрольный список качества резки
| Параметр качества | Требования к проверке |
|---|---|
| Габаритные размеры | Измерение критически важных геометрических параметров готовой детали |
| Состояние среза | Проверьте наличие шероховатости, следов обугливания и неровностей. |
| зона термического воздействия | Оцените изменение цвета и термические изменения. |
| целостность меди | Осмотрите проводники вблизи места резки. |
| Разделение | Проверьте наличие зазора между слоями материала. |
| Остатки клея | Проверьте обработанные кромки и отверстия. |
| Регистрация | Измерьте положение среза относительно опорных элементов. |
| Повторяемость | Сравните результаты по нескольким панелям. |
| Электрические характеристики | При необходимости проверьте целостность цепи и изоляцию. |
Для гибких и жестко-гибких печатных плат стандарт IPC-6013E «Квалификация и технические характеристики гибких/жестко-гибких печатных плат » служит отраслевым справочником по соответствующим требованиям к качеству плат.
Производители также должны соблюдать применимые чертежи заказчика и критерии приемки, предусмотренные договором.
Ссылка на стандарт IPC не означает, что конкретный станок для лазерной резки имеет независимую сертификацию по этому стандарту.
Как покупатели могут сократить количество производственных отходов?
Начните с выявления дефекта, вызывающего отбраковку.
Если детали не проходят проверку размеров, следует проверить их положение, компенсацию программы и стабильность подложки.
Если проблема заключается в термическом повреждении, оцените параметры лазера и взаимодействие материалов.
Если результаты различаются по всей рабочей зоне, проверьте калибровку, стабильность фокусировки, совмещение и состояние крепления.
Документированный план проверки помогает отличить ограничения оборудования от проблем, связанных с настройкой технологического процесса.
11. С какой скоростью CK-L5252 может резать гибкие печатные платы?
В опубликованной спецификации CK-L5252 указана максимальная скорость перемещения ниже 500 мм/с.
Данная цифра не должна рассматриваться как гарантированная скорость резки.
Фактическая производительность лазерной резки зависит от материала, толщины, геометрии, параметров лазера, количества проходов и операций по обработке.
Реалистичная оценка времени цикла должна включать в себя:
Общее время цикла = Загрузка + Выравнивание + Лазерная обработка + Разгрузка + Контроль в процессе цикла
В конечном итоге, на допустимый объем производства влияет доля готовых деталей, соответствующих требованиям качества.
Например, процесс с быстрым лазерным лучом, но частыми корректировками выравнивания, может давать менее качественные результаты, чем более медленный и стабильный процесс.
Покупателям следует запросить пробное производство с использованием собственной компоновки панелей.
По возможности, повторите испытание в условиях, максимально приближенных к репрезентативным производственным условиям, а не полагайтесь на демонстрацию с использованием необычно простой формы.
12. Что должны проверять покупатели во время заводских приемочных испытаний?
Заводские приемочные испытания (FAT) помогают установить, соответствует ли поставляемое оборудование согласованным функциональным и технологическим требованиям до отгрузки.
Для прибора CK-L5252 заводские приемочные испытания должны охватывать как работу оборудования, так и качество готового образца.
Контрольный список приемки на заводе CK-L5252
| Жирный продукт | Рекомендуемая проверка |
|---|---|
| Лазерный источник | Подтвердите длину волны 532 нм и указанную конфигурацию. |
| Точность движения | Ознакомьтесь с соответствующими протоколами калибровки и испытаний. |
| Функции ПЗС | Подтвердите регистрацию, используя фактические эталонные метки. |
| Эффективная рабочая зона | Проверьте пригодность для обработки на площади 520 × 520 мм. |
| Совместимость с DXF | Импортировать и обработать фактический чертеж покупателя. |
| Вакуумное приспособление | Продемонстрировать стабильную фиксацию производственного материала. |
| Качество резки | Измерьте геометрию, зону термического воздействия, состояние меди и кромки. |
| Согласованность нескольких полей | Обработка проверок в соответствующих регионах сканирования |
| Производственный цикл | Зафиксируйте фактическое время полного цикла. |
| Выхлопная система | Продемонстрировать схемы извлечения и технического обслуживания. |
| системы безопасности | Проверьте защитные ограждения, блокировки и аварийные выключатели. |
| Документация | Проанализируйте документы по электрооборудованию, эксплуатации и техническому обслуживанию. |
Почему проверка лазерной безопасности важна
В изделии используется закрытый промышленный корпус, однако внешний вид корпуса сам по себе не определяет класс безопасности лазерного излучения.
Покупатели должны запросить соответствующую классификацию и документацию по безопасности в соответствии с применимыми требованиями, включая IEC 60825-1, «Безопасность лазерной продукции — классификация и требования к оборудованию» .
Убедитесь, что смотровые окна, блокировки, панели доступа и порядок работы соответствуют конфигурации поставленного лазера.
13. Требования к установке, техническому обслуживанию и долгосрочным затратам.
Система CK-L5252 представляет собой напольную промышленную систему, поэтому перед заказом следует ознакомиться с требованиями к установке.
Требования к заводской установке
| Элемент | Опубликованное требование |
|---|---|
| Электроснабжение | AC220V, однофазный |
| Производственная мощность | 10 кВА со стабилизатором |
| Номинальная мощность машины | 3 кВт |
| Максимальная мощность машины | 5 кВт |
| Рабочая температура | 20–24°C |
| Размер машины | 1590 × 1750 × 2050 мм |
| вес оборудования | Примерно 1600 кг |
| Пользовательский интерфейс | Китайский / Английский |
Покупателям следует уточнить точную схему электроснабжения, защитное заземление, требования к охлаждению помещения, вентиляции и допустимую нагрузку на перекрытия.
Потребляемая мощность электропитания в 10 кВА и мощность в 3–5 кВт описывают разные электрические величины и не должны рассматриваться как взаимозаменяемые.
Перед доставкой оборудования необходимо уточнить все требования к подготовке площадки.
Что определяет общую стоимость владения?
Первоначальная стоимость оборудования — это лишь одна часть инвестиций.
К другим потенциальным расходам относятся установка, обучение операторов, электроэнергия, вытяжные фильтры, техническое обслуживание оптических компонентов, крепление, запасные части и незапланированные простои.
Для проведения производственных расчетов оцените:
Стоимость оборудования на одну принятую деталь = Распределенные эксплуатационные расходы оборудования ÷ Количество произведенных принятых деталей
Для оценки фактических затрат необходимы данные о производстве, специфичные для данного завода.
При запросе коммерческого предложения уточните, включает ли предлагаемая цена программное обеспечение, аксессуары, оснастку, вытяжное оборудование, обучение, ввод в эксплуатацию и согласованный объем гарантии.
14. Рекомендации по настройке и подготовке запросов предложений для зарубежных производителей гибких печатных плат.
Разные заводы по производству электроники имеют разные составы материалов, размеры панелей и производственные требования.
Прежде чем рассматривать дополнительную автоматизацию или специальные приспособления, покупателям следует сначала убедиться, что стандартная конфигурация станка может обеспечить требуемое качество резки.
В ходе инженерных обсуждений могут быть затронуты вопросы проектирования вакуумных приспособлений, требований к выравниванию ПЗС-матриц, организации производственного процесса, интеграции вытяжной системы и совместимости программного обеспечения.
Эти варианты следует рассматривать как требующие технического и коммерческого подтверждения.
Контрольный список запроса коммерческого предложения на станок для лазерной резки FPC
| Необходимая информация | Подробности, которые необходимо предоставить |
|---|---|
| Материал | Полиамид, медный ламинат, покрывающий слой или другие материалы. |
| Структура стека | Материалы и толщина слоев |
| Размер панели | Общая ширина, длина и полезная площадь обработки. |
| Чертеж для резки | Файл DXF и критические размеры |
| Требования к качеству | Допуски, состояние кромок, зона термического воздействия и электрическая целостность. |
| Объём производства | Целевое количество панелей или принятых деталей в час |
| Тип производства | Прототипирование, широкий ассортимент или крупносерийное производство |
| Существующий процесс | Механическая фрезеровка, пробивка, лазерная или ручная резка |
| Главная проблема | Брак, деформация, заусенцы, медленная установка или нестабильное качество. |
| Заводские условия | Электричество, температура, вентиляция и площадь помещения. |
| Требования к приемке | Примеры измерений и предлагаемые критерии FAT |
| Коммерческая информация | Место доставки, требования к услугам и объем предложения. |
Запросите у компании CHIKIN CNC коммерческое предложение, соответствующее конкретному применению.
Компания CHIKIN CNC поставляет оборудование для производства печатных плат и высокоточной обработки, включая системы лазерной резки, сверления и фрезерования.
Прибор CK-L5252 заслуживает внимания предприятий, которым требуется программируемая обработка подходящих гибких электронных подложек.
Для более подробного технического обсуждения укажите конструкцию материала, файлы чертежей, целевое качество обработки и объем производства.
Для получения подробной информации об оборудовании ознакомьтесь со страницей продукта FPC Laser Cutting Router Machine .
Обратитесь в компанию CHIKIN CNC для запроса технической оценки и коммерческого предложения.
Полное техническое задание позволяет оценить предлагаемую конфигурацию оборудования в соответствии с фактическими производственными требованиями, а не на основе общих описаний из каталога.
15. Часто задаваемые вопросы о станке для лазерной резки FPC CK-L5252
1. Является ли CK-L5252 станком для УФ-лазерной резки?
В прилагаемой спецификации указан зеленый лазер с длиной волны 532 нм. Это видимый зеленый свет, а не ультрафиолетовый. Покупателям следует использовать длину волны, указанную в технической спецификации, а не полагаться исключительно на название категории товара.
2. Какова мощность лазера CK-L5252?
В опубликованной технической спецификации указан источник зеленого лазера мощностью 35 Вт. Это не устанавливает универсальную скорость резки, поскольку результат зависит от свойств материала, параметров лазера и геометрии резки.
3. Какова эффективная рабочая зона?
У модели CK-L5252 указана эффективная рабочая зона 520 × 520 мм и размер стола 525 × 520 мм. Перед покупкой следует уточнить зазоры между зажимом и обрабатываемым материалом, а также допустимые пределы обработки.
4. Может ли CK-L5252 разрезать гибкие полиимидные печатные платы?
Предназначен для гибкой обработки печатных плат. Покупатель должен проверить фактическую конструкцию полиимида, количество медных слоев, клеевые составы, толщину и требуемое качество резки путем проведения выборочных испытаний.
5. Какова точность позиционирования станка?
Заявленная точность позиционирования по осям X/Y составляет ±3 мкм, а повторяемость — ±1,5 мкм. Эти значения не обязательно отражают допуски на резку готовой детали.
6. Поддерживает ли CK-L5252 юстировку ПЗС-матрицы?
Да. В спецификации указан параксиальный ПЗС-модуль. Точные поддерживаемые функции выравнивания и достижимые результаты совмещения следует проверить с использованием эталонной конструкции покупателя.
7. Может ли станок обрабатывать чертежи в формате DXF?
Формат DXF указан как поддерживаемый. Покупателям следует протестировать свои файлы, включая геометрию контура, размеры и необходимые последовательности обработки.
8. Является ли лазерная резка зеленым лазером более эффективной, чем механическая фрезеровка, для гибких печатных плат?
Зеленый лазерный резок исключает прямой контакт режущего инструмента и может быть выгоден для обработки деликатных конструкций. Однако механическая фрезеровка может быть более экономичной для других материалов и геометрических форм. Выбор следует определять качеством образца и общей себестоимостью производства.
9. Как можно оценить производственную мощность CK-L5252?
Для измерения времени загрузки, выравнивания, резки, разгрузки и проверки используйте фактические чертежи панелей и образцы материалов. Не используйте опубликованную максимальную скорость перемещения оси в качестве гарантированной скорости резки.
10. Какую информацию мне следует предоставить при запросе коммерческого предложения?
Предоставьте полный перечень материалов для гибких печатных плат, размеры панелей, чертежи DXF, допуски на готовые детали, требования к качеству кромок, ожидаемый объем производства и условия эксплуатации на заводе. Укажите все необходимые критерии приемки образцов и заводских приемочных испытаний.
Заключение
Выбор подходящего станка для лазерной резки гибких печатных плат требует всесторонней оценки источника лазерного излучения, совместимости материалов, точности станка, устойчивости оснастки и производственных требований.
Станок CHIKIN CNC CK-L5252 сочетает в себе заявленную конфигурацию зеленого лазера мощностью 35 Вт и длиной волны 532 нм с эффективной рабочей зоной 520 × 520 мм, линейным перемещением двигателя, позиционированием с помощью ПЗС-матрицы и вакуумной фиксацией заготовки.
Эти характеристики делают его подходящим кандидатом для высокоточной обработки гибких печатных плат и других применений в области тонких электронных подложек.
Однако при выборе оборудования не следует полагаться исключительно на номинальную мощность лазера, повторяемость позиционирования или максимальную скорость перемещения.
Наиболее надежный подход к закупкам заключается в тестировании репрезентативных образцов материалов, проверке качества готовых деталей, измерении реалистичного времени производственного цикла и установлении четких требований к приемке на заводе.
Для зарубежных производителей гибких печатных плат эти шаги помогают снизить неопределенность в процессе закупок и создать более прочную основу для принятия решений об инвестициях в оборудование.
Ознакомьтесь с оборудованием для лазерной обработки компании CHIKIN CNC и узнайте больше о производственных и сервисных возможностях компании.
Обратитесь в компанию CHIKIN CNC за индивидуальным предложением по станку для лазерной резки гибких печатных плат (FPC) и предоставьте образцы материалов, чертежи панелей, требования к качеству и целевую производительность.
Цель состоит не просто в приобретении станка для лазерной резки, а в поиске технологического решения, которое можно было бы проверить на соответствие вашим реальным требованиям к производству гибких печатных плат.