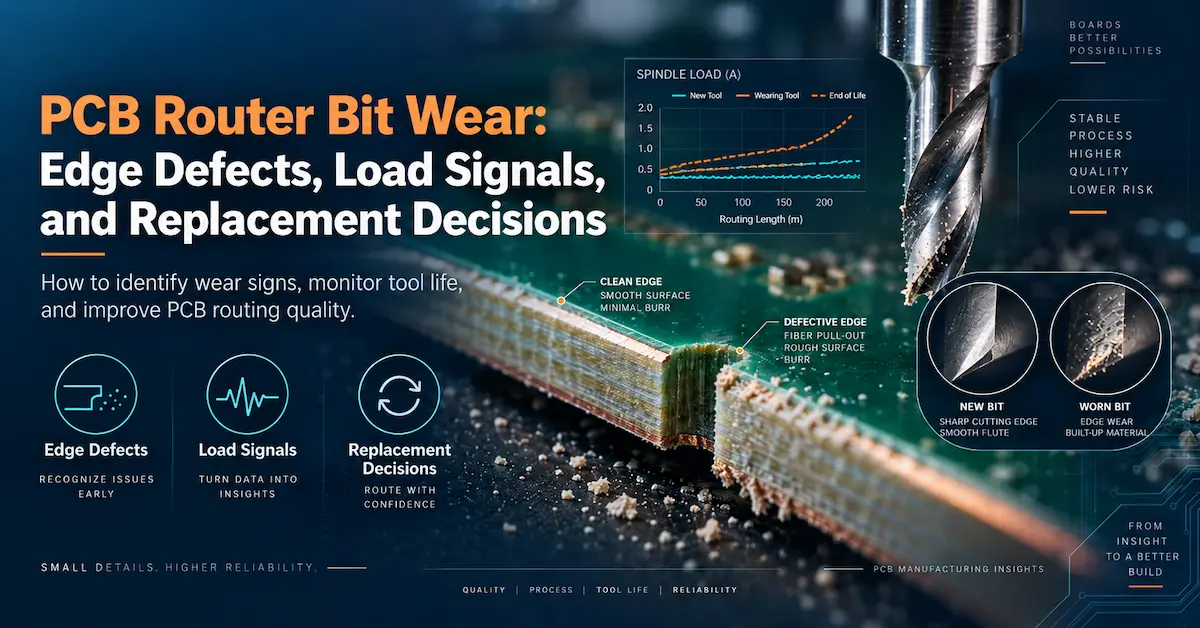
PCB用CNCルータービットの選定は、基板のエッジ品質、寸法精度、機械稼働率、および工具コストに直接影響を与える製造上の重要な決定事項です。標準的なFR4基板で安定した性能を発揮するカッターでも、アルミコア基板、狭い内部スロット、または薄型リジッドフレキシブル基板の加工には適さない場合があります。
最適なPCBルータービットとは、切削形状、直径、切削長、工具材質、シャンクインターフェースが、実際の基板とCNCマシンに適合するように設計されているものです。あらゆるPCB材料で最適な結果が得られる万能カッターは存在しません。
プリント基板製造工場、プロセスエンジニア、産業購買担当者にとって、実用的な選定プロセスは次の3つの質問から始まります。加工する材料は何ですか?どのような形状および品質要件を満たす必要がありますか?そして、機械は安定した切削条件下で選択した工具を保持し、駆動できますか?
このガイドでは、これらの質問への回答方法、工具の種類の比較方法、候補となる切削工具の検証方法、および技術的に完全な調達要求書の作成方法について説明します。
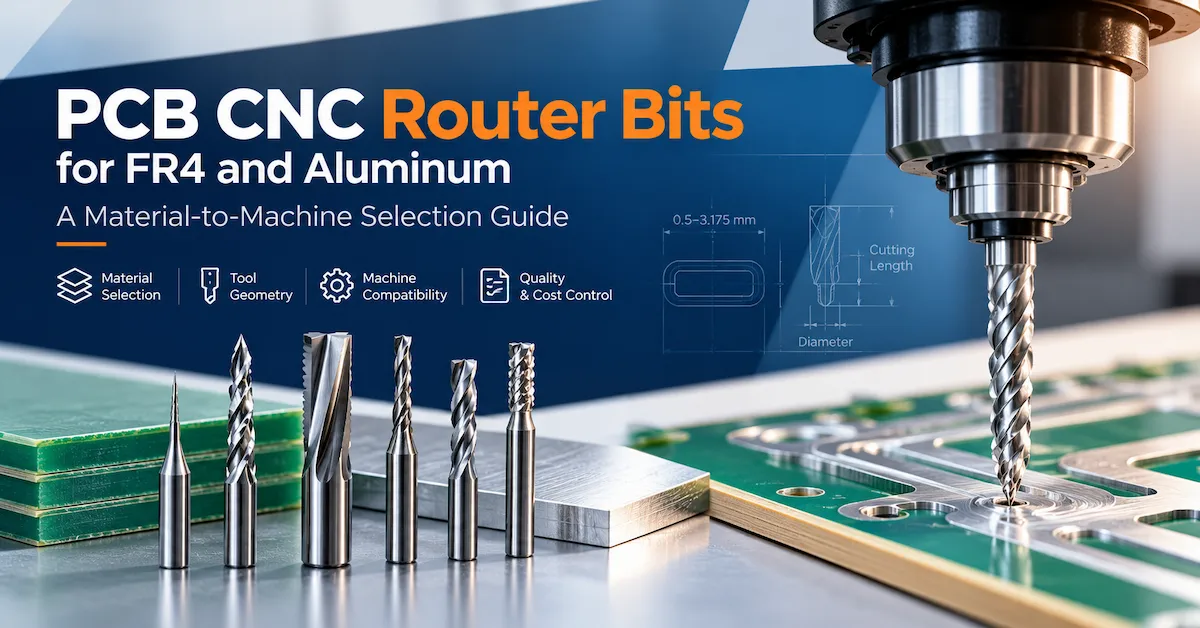
1. PCB CNCルータービットとは何ですか?
PCB CNCルータービットは、プリント基板の外形、スロット、内部開口部、その他の機械的形状を加工するために使用される精密な回転切削工具です。CNCシステムが工具の動きを制御し、プログラムされた経路に沿って材料を除去します。
一般的な用途としては以下のようなものがあります。
外部基板形状とパネル外形を配線する。
非メッキのスロットおよび機械的な切り欠きを製造します。
不規則な形状の板材を加工する。
選択された多層基板および金属芯基板構造の処理。
機械的なルーティングによって、適切なプリント基板パネルを分離する。
工業用プリント基板ルータービットには、一般的に固体タングステンカーバイドが使用される。これは、ガラス繊維強化積層板は研磨性があり、極めて高い硬度を必要とするためである。
しかし、ルータービットは従来のプリント基板用ドリルとは互換性がありません。
ドリルは主に軸方向の切削によって穴を開けます。ルータービットは横方向の移動によって材料を除去するように設計されています。形状、切削力、および工具設計の違いにより、この違いはスピンドルの選定とプロセスの安全性にとって重要になります。
両方の加工を計画しているメーカーは、穴あけ専用機がすべてのフライス加工に対応できると想定するのではなく、プリント基板の穴あけと配線加工用に設計された機器を検討すべきである。
2. 産業用PCBルータービットの選定が必要なのは誰ですか?
寸法精度と生産コストの予測可能性が求められる、繰り返し配線を行うプリント基板メーカーにとって、ツールの選定は最も重要な要素となる。
| 購入者またはアプリケーション | 主要要件 | 選考優先順位 |
|---|---|---|
| リジッド基板製造工場 | 繰り返し可能な輪郭とスロット | 超硬合金の形状、刃先の品質、寸法制御 |
| 多層基板メーカー | 繊細な構造物の近傍における信頼性の高い機械加工 | カッター径、振動、ボードサポート |
| アルミ基板メーカー | 金属芯材の制御された切断 | 非鉄金属形状、切りくず排出、切削負荷 |
| PCBプロトタイプワークショップ | 頻繁な製品変更 | ツールの汎用性、素早いセットアップ、アクセスしやすい直径 |
| 大量生産のプリント基板工場 | 生産シフト全体で再現可能な出力 | ツールの一貫性、認定されたプロセスウィンドウ |
| 設備調達マネージャー | 信頼性の高い工具と機械との互換性 | 仕様書、サンプル検証、サプライヤー文書 |
すべてのアプリケーションが機械的な配線から恩恵を受けるわけではない。
極めて繊細なフレキシブル回路、部品間隔が狭い部品、支持されていない薄肉構造、あるいは非常に厳しい応力制限などには、代替プロセスが必要となる場合があります。従来の機械切断では合格基準を満たせない場合は、UVレーザー加工やその他の特殊な分離方法を検討する必要があります。
3. さまざまな材料に適したPCB CNCルータービットの選び方
カッターの価格を比較する前に、材料の適合性を確認する必要があります。
FR4基板、メタルコア基板、リジッドフレキシブル基板は、摩耗性、剛性、チップ形成、機械的力に対する反応において違いがある。
FR4およびガラス繊維強化積層板
FR4は、エポキシ樹脂系の中に織り込まれたガラス繊維補強材を含んでいます。
切削加工中、カッターはガラス繊維と樹脂に繰り返し接触します。これにより摩耗が生じ、加工条件が適切でない場合は、繊維の剥離、エッジの粗さ、寸法のばらつきなどの原因となる可能性があります。
ガラス繊維強化積層材用に設計された形状の超硬ソリッドカッターが一般的な候補となる。
FR4の輪郭加工や溝加工といった日常的な用途においては、ダイヤモンドカットやクロスカットのルーター形状を検討する価値があります。これらの形状は複数の切削機能を備えているため、切削負荷を分散させることができますが、最適な結果は工具の設計や加工プロセスによって異なります。
重要:ダイヤモンドカットとは、切削形状を表す用語です。必ずしも工具が多結晶ダイヤモンド製である、あるいはダイヤモンドコーティングが施されていることを意味するものではありません。
アルミ芯および金属芯プリント基板
アルミ芯基板は、切断において異なる課題を生み出す。
金属層は、延性のある切りくずの発生、切削抵抗の増加、不適切な刃先への材料の付着を引き起こす可能性があります。研磨性の高いFR4用に最適化されたカッターが、必ずしもアルミニウムに適しているとは限りません。
メーカー推奨の、適切なフルート形状と切りくず排出能力を備えた非鉄金属超硬エンドミルを検討してください。
アルミニウムの厚さ、周囲の誘電体層、露出した銅、工具への負荷、およびバリ発生のリスクを評価する。
メタルコア基板の場合、ルータービットの選択は基板の厚さだけで決めてはいけません。基板全体の構成も同様に重要です。
リジッドフレキシブル基板および薄型PCB構造
リジッドフレックスボードは、異なる剛性と切断特性を持つ素材を組み合わせたものです。
機械的な切削加工は、特定の剛性の高い部分では適切かもしれないが、柔軟な部分は切削圧力によって変形する可能性がある。
治具の支持、工具の形状、切削方向、および工程の適格性評価が特に重要となる。
機械的な切断によって許容できない動きや損傷が生じる場合、非接触加工の方がより適切な場合がある。
材料と工具の選定マトリックス
| PCB材料 | 候補ツールの方向性 | 主な加工リスク | 推奨される検証 |
|---|---|---|---|
| 標準FR4 | 超硬合金製ダイヤモンド切削ルーターまたは積層材専用ルーター | ガラス繊維の破損 | エッジ検査と寸法測定 |
| 厚膜多層FR4 | 適切な切削長さの剛性超硬工具 | たわみ、熱、エッジの損傷 | 全厚ルーティングサンプル |
| アルミコア基板 | 非鉄金属切削形状 | 金属バリと切りくず付着 | バリ検査およびスピンドル負荷レビュー |
| 銅を豊富に含む複合板 | 材料スタック全体に対応する認定ツール | 銅の付着または剥離 | 異種材料切断評価 |
| 薄型リジッドフレキシブル基板 | 小型で用途に特化したカッター | 屈曲および支えのないエッジ | 治具および変形試験 |
| 精密な内部スロット | 工具径はスロット形状に合わせて調整されています。 | 特大のスロットとコーナーの干渉 | スロット幅とコーナー寸法 |
これらはあくまでも候補となる工具設計指示であり、仕様を保証するものではありません。最終承認には実際の加工結果が必要です。
4. PCBルータービットの種類:どの切削形状を選択すべきか?
切削形状は、切りくずの形成、切削抵抗、刃先仕上げ、および特定の材料への適合性に影響を与える。
プロフェッショナル向けPCB加工ツールカタログでは、ダイヤモンドカット設計、チップブレーカーツール、シングルフルートカッター、ダブルフルートエンドミル、特殊仕上げカッターなどが区別して記載されています。
ルータービットジオメトリ比較
| ツールタイプ | 主な特徴 | 潜在的な用途 | 選考上の考慮事項 |
|---|---|---|---|
| ダイヤモンドカット超硬ルーター | 複数の交差する切断形状 | FR4、ガラス繊維強化積層板 | 繊維の状態と粉塵の除去状況を評価する |
| チップブレーカールータービット | 断続的な、または特殊な切断刃 | 選択されたラミネート加工プロセス | チップ除去と仕上げエッジを確認する |
| シングルフルートエンドミル | 広いチップスペース | 特定のアルミニウムおよび非鉄金属加工 | 表面仕上げと切削安定性を確認する |
| 2枚刃エンドミル | 2つの連続した刃先 | 精密な輪郭加工と厳選された金属 | チップ負荷と材料を一致させる |
| マルチフルート仕上げ工具 | 追加の刃先 | 厳選された仕上げ加工 | 利用可能なチップクリアランスを確認してください |
| ダイヤモンドコーティングまたはPCDツール | 耐摩耗性切削技術 | 特定の高摩耗製造プロセス | コスト、形状、および実績のあるアプリケーション寿命を評価する |
2枚刃のカッターが、ダイヤモンドカットのPCBルータービットよりも必ずしも優れているとは限らない。
例えば、アルミ芯基板は、研磨材を用いたFR4基板とは異なる切削方法の方が適している場合がある。直径が同じ2つのカッターであっても、刃先の形状が異なると、動作が異なる可能性がある。
正しい比較基準は、単に溝の数ではなく、完成品の板材の受入率である。
5.PCB CNCルータービットの注文前に確認すべき技術仕様
工業用工具の発注依頼書には、カッターの直径以上の情報を記載する必要がある。
PCBルータービット仕様チェックリスト
| 仕様 | 確認すべき事項 | なぜそれが重要なのか |
|---|---|---|
| 切断径 | 公称直径と実際の公差 | スロット幅と実現可能な内部形状を制御します |
| 切断長さ | 刃の有効長さ | 材料の厚さの接触状態を決定します |
| シャンク径 | シャンクの正確なサイズと公差 | 承認されたコレットまたはホルダーに適合する必要があります |
| 全長 | カッターの全長 | 工具のクリアランスとマガジンの互換性に影響します |
| フルートの形状 | ダイヤモンドカット、シングルフルート、ツーフルート、特殊仕様 | 切断動作に影響を与える |
| 工具材料 | 固体炭化物またはその他の指定された材料 | 剛性と耐摩耗性に影響を与える |
| コーティング | 無塗装、ダイヤモンドコーティング、またはその他の適切な仕上げ | 実際の素材に合致している必要があります |
| 回転方向 | 必要なスピンドルと切削方向 | 誤った切断動作を防止します |
| 最大許容回転数 | 工具供給業者の動作限界 | 安全な動作条件をサポートします |
| ランアウト要件 | 許容される工具および組立ホルダーの偏差 | 有効切削径に影響を与える |
| 識別 | 製造元コードと製造ロット | 購買および品質トレーサビリティをサポートします |
直径はスロット幅にどのように影響しますか?
切削工具は、加工対象の形状に物理的に適合していなければならない。
中心線に沿って一回のパスで加工される直線状のスロットの場合、公称切削幅は工具径とほぼ等しくなります。実際の結果は、振れ、たわみ、工具摩耗、機械の動作、および加工設定によっても左右されます。
内角が90度の場合、円筒形カッターを使用すると内角半径も残ります。公称1.0mmのカッターでは、通常の機械加工では完全に鋭角な内角を作成することはできません。
したがって、工具径は一般的なカタログの推奨値ではなく、実際の機械図面に基づいて選定すべきである。
切断長さが重要な理由
切断長さは、材料とプログラムされた動作に適合している必要があります。
露出している工具が長すぎると、特に小径の場合、必要な剛性よりも低下する可能性がある。
しかし、カッターが短すぎると、加工されていない材料が残ったり、切削部以外の部分で不適切な接触が生じたりする可能性がある。
使用可能な切断長さ、板厚、治具のクリアランス、工具の突出量、および計画された切断パスを比較してください。
6. 主軸回転速度、送り速度、工具形状はどのように相互作用するのか?
適切なビットを選択することは、信頼性の高いPCB配線プロセスのほんの一部に過ぎません。
主軸回転速度、プログラムされた送り速度、工具の食い込み具合、切削深さ、および基板の支持方法は、カッターが材料とどのように相互作用するかに影響を与える。
従来の溝付きカッターの場合、簡略化された送り関係は次のようになります。
送り速度(mm/分)=主軸回転速度(RPM)×フルート数×1歯あたりの送り量(mm/歯)
この関係性は、エンジニアが回転速度と切削負荷の相互作用を理解するのに役立ちます。
しかし、この方法は、従来のエンドミルとは刃先配置が異なるダイヤモンドカットカッターやバリ取りカッターなど、あらゆるタイプのカッターに機械的に適用すべきではない。
本番環境設定の場合:
切削工具メーカーが推奨する使用範囲を確認してください。
ルーティングスピンドルとホルダーの制限事項を確認してください。
実際の材料と切削条件に基づいて、試作設定を確立してください。
仕上がりのエッジ、溝、寸法精度を検査する。
生産量を増やす前に、安定した操業範囲を承認してください。
定格回転数60,000 RPMの機械だからといって、すべてのルータービットが60,000 RPMで動作する必要があるという意味ではありません。
適切な速度は、工具の制限、材料、直径、負荷、および機械の構成に基づいて検証する必要があります。
7. バッチ生産前にPCBルータービットの品質を検査する方法
単価が安くても、そのツールが不安定な結果を生み出すのであれば、その価値は限られる。
プリント基板工場は、カタログの仕様書のみに基づいてカッターを承認するのではなく、文書化された加工認定手順を用いるべきである。
ステップ1:申請要件を確定する
最も関連性の高い製造上の課題を含む代表的なプリント基板を選択してください。
材料の構成、厚さ、銅の形状、最小スロット幅、外形寸法、必要なエッジ仕上げ、および生産量を記録してください。
ステップ2:物理的な互換性を確認する
工具のシャンクが承認済みのホルダーに適合し、露出部分の長さが十分なクリアランスを確保していることを確認してください。
取り付け前に、カッターとホルダーの状態を確認してください。
同じ切削径の工具であっても、シャンクの寸法が全て同じであるとは限らないので注意してください。
ステップ3:対照実験の準備
あらかじめ定められた基板サンプル、配線プログラム、治具、および集塵装置を使用してください。
まずは、メーカーが承認した保守的な切削条件から始めてください。主軸回転速度、送り速度、切削深さ、工具の種類、機械の位置を記録してください。
ステップ4:完成した部品を検査する
実際のスロット幅、輪郭、および重要な特徴を測定します。
該当する箇所については、端部の損傷、銅のバリ、ガラス繊維の剥離、層間剥離、および変形を検査する。
一つの良質な板材に頼るのではなく、複数のサンプルを評価してください。
ステップ5:再現性の検証
適切な生産条件下で試験を繰り返してください。
多軸加工装置の場合、同等の工具を使用した場合に、異なるヘッドでも一貫した結果が得られるかどうかを検討してください。
ステップ6:ツーリング仕様書の承認
候補者が合意された要件を満たしたら、その仕様と適格な動作範囲を記録します。
許容限界、承認された材料の組み合わせ、検査頻度、および再認定が必要となる条件を含めてください。
これにより、一般的な購入品目が、管理された生産ツールへと変換されます。
8.品質管理および適用されるプリント基板受入基準
工具供給業者や機器メーカーは、完成品の検査を、高い機械精度を謳うことで代替すべきではない。
機械の位置決め仕様は、完成したプリント基板の形状の測定公差とは異なります。
リジッドプリント基板の場合、エンジニアは、IPC-A-600「プリント基板の許容性」およびIPC-6012「リジッドプリント基板の認定および性能仕様」の該当版を、顧客の図面および契約上の受入要件と併せて参照することができます。
これらの規格は、特定のルータービットのブランドを認証するのではなく、プリント基板の受入基準と性能に関するものです。
点検計画では、以下の点を考慮する必要があります。
| 品質チェック | 実地検査方法 | 典型的な懸念事項 |
|---|---|---|
| 完成したアウトライン | 光学式または校正済みの寸法測定 | プロファイル偏差 |
| スロット幅 | 適切な寸法測定機器 | 大きすぎる開口部または小さすぎる開口部 |
| ボードの端 | 拡大目視検査 | 繊維の引き抜きまたは欠け |
| 銅の縁 | 光学検査 | バリや損傷した導体 |
| 材料の完全性 | 適切な視覚検査または断面検査 | 層間剥離または亀裂 |
| プロセスの一貫性 | 繰り返しサンプル測定 | 直接比較またはバッチ間のばらつき |
許容限界は、適用される設計および製造要件から導き出されるべきであり、根拠のない普遍的な許容差であってはならない。
9. CNCマシンの選定はルータービットの性能にどのように影響しますか?
たとえ仕様が正しい超硬工具であっても、機械、スピンドル、治具、または工具管理プロセスが不適切であれば、性能が低下する可能性がある。
設備投資を検討しているプリント基板工場向けに、CHIKIN CNCは様々な穴あけ・配線加工構成を提供しています。
CHIKIN CNCマシンのルーターツール比較
| 機械 | 公開された構成 | 工具に関する考慮事項 | 一般的な購入者の要件 |
|---|---|---|---|
| CK-02R | 2スピンドル、60,000回転/分、スピンドルあたり1.8kW | 工具保持インターフェースと、ヘッド間の設定の一貫性を確認してください。 | 中量生産のPCB配線 |
| CK-04R | 4スピンドル、60,000回転/分、1スピンドルあたり1.8kW | 複数のスピンドルにわたる工具の適合性評価を調整する | 繰り返し大量のパネル作業を行う |
| ドリル1個+ルート1個(CCD付き) | 専用の穴あけ・ルーティングスピンドル、CCD位置決め | 穴あけ工具とルーター加工工具の仕様は別々です。 | 視覚支援アライメントを組み合わせたプロセス |
CCD搭載機のルーター加工工具の直径範囲は0.5~3.175mmです。工具ホルダの寸法、切削長さ、対応形状、および最終的な互換性については、選択した構成で確認する必要があります。
CHIKINは、これらの生産指向型プラットフォームの機能として、自動工具交換、工具長さ測定、工具径検出、および工具破損検出などを挙げている。
こうした機能はより管理されたワークフローをサポートするが、切削刃の摩耗を自動的に測定したり、完成した基板の品質を保証したりするものではない。
異なる構成を比較検討する工場にとって、重要なのは単にスピンドルの数ではありません。提案されたシステムが、必要な生産量を満たしながら、認定された工具を保持、駆動、測定、管理できるかどうかが重要なのです。
10. 間違ったルータービットを購入した場合の商業上のリスクは何ですか?
最も安価なPCBルータービットが必ずしも最良の購入選択とは限らない。
より有意義な評価を行うには、許容される生産量と、工具の選択によって生じる追加の運用コストを考慮する必要がある。
合格パネル1枚あたりの工具コスト = ルーター工具の総支出額 ÷ 合格パネル数
例えば、低価格の切断機は、より多くの変更、追加の検査、または再加工が必要になる可能性があります。一方、高価格の切断機は、一貫して許容範囲内の板材を生産できるため、より良い結果をもたらす可能性があります。
計算においては、推定節約額と資格認定中に実証された結果を区別する必要がある。
その他の調達リスクとしては、シャンクサイズの不一致、サプライヤーロット間のカッター形状の不一致、切断長さの不足、不適切な梱包、ロット識別情報の欠落、不正確な納期約束などが挙げられる。
より広範な設備投資の意思決定のために、CHIKINのPCB配線機総コストガイドでは、工具、集塵装置、メンテナンス、その他の運用コスト要因を網羅しています。
工具の交換限度と継続的な摩耗診断は、最初の工具選定とは別に管理する必要があります。詳細については、既存のPCBルータービットの摩耗と交換に関するガイドを参照してください。
11. 標準型とカスタム型のPCBルータービット:特別な設計が必要なのはどのような場合か?
基板の材質、形状、および動作条件がサプライヤーの検証済み製品範囲内にある場合、標準カッターは多くの場合適しています。
用途によっては、通常とは異なる切断長さ、限られたスロットへのアクセス、特定の刃先特性、特殊なフルート形状、または標準的なカッターでは満足に加工できない複数の材料の組み合わせが必要な場合、特注カッターを検討する価値があるかもしれません。
カスタムPCB配線ツールを依頼する前に、製造上の問題を測定可能な形で明確に定義してください。
金型メーカーに、寸法精度、材料適合性、サンプル入手可能性、検査書類、最小注文数量、および納期について確認を依頼してください。
CHIKIN社の機械プロジェクトにおいては、購入者はスピンドルの互換性、ツーリングインターフェース、プロセス要件、および適切な機械構成について協議することができます。特定のカッタータイプや特注ビットの入手可能性については別途確認が必要です。機器のラインナップは、すべてのカッター形状が在庫されていることを保証するものではありませんのでご注意ください。
12. PCB CNCルータービットの見積依頼書:産業用バイヤーは何を送付すべきか?
技術的に完全な見積依頼書を作成することで、魅力的ではあるものの不適切な提案を受け取るリスクを軽減できます。
| 見積依頼情報 | 提供すべき詳細情報 |
|---|---|
| PCB材料 | FR4、多層構造、アルミコア、リジッドフレックス、またはその他の構造 |
| 材料の厚さ | 公称厚さ、ばらつき、およびルーティングスタック |
| ボード形状 | 配線図、最小スロット、輪郭、内径半径 |
| 必要なツール | 推奨直径、切削長さ、形状、シャンク |
| 機械情報 | ブランド、モデル、スピンドル、ホルダーまたはコレットの仕様 |
| プロセス条件 | 電流速度、送り速度、切削深さ、および抽出方法 |
| 品質要件 | 寸法制限、視覚的許容範囲、重要な特徴 |
| 生産量 | シフトあたりの予想パネル数と製品構成 |
| 既存の問題 | 破損、バリ、振動、不良エッジ、または出力低下 |
| 商業的範囲 | サンプル、工具数量、文書、配送先 |
プリント基板製造ラインにおけるツールと機械の互換性を確認する必要がありますか?
深センChiKin Automation Equipment Co., Ltd.が運営するCHIKIN CNCは、産業用基板加工用途向けのプリント基板穴あけ・配線装置を開発している。
CHIKINのPCB穴あけ・配線装置の製品ラインナップをご覧いただくか、基板材料、配線図、生産目標、現在のカッター仕様を添えてCHIKIN CNCまでお問い合わせください。
目的は、カタログに記載されている直径だけに基づいてカッターを推奨することではなく、お客様の実際の製造要件に照らして検証可能な機械および工具のアプローチを特定することです。
13. PCB CNCルータービットに関するよくある質問
1. FR4基板に最適なCNCルータービットは何ですか?
研磨性の高いガラス繊維強化積層材用に設計された超硬ソリッドルータービットは、一般的な候補です。ダイヤモンドカット形状も試してみる価値がありますが、最適な工具は、板の厚さ、必要なエッジ仕上げ、スロット形状、スピンドルの状態、および承認された切削パラメータによって異なります。
2. ダイヤモンドカットのルータービットはダイヤモンドでできていますか?
必ずしもそうとは限りません。ダイヤモンドカットとは、一般的に多刃切断パターンを指します。ダイヤモンドコーティング工具やPCDカッターは、異なる材料技術を使用しています。購入者は、製品名に頼るのではなく、実際の基材とコーティングを確認する必要があります。
3. 同じPCBルータービットでFR4基板とアルミ基板を切断できますか?
切断機の供給業者が適合性を確認し、かつ加工工程が認定された場合にのみ切断が可能です。ガラス繊維強化積層材とアルミニウムは切断挙動が異なるため、両方に最適な形状は一つとは限りません。
4. 基板の溝加工に最適なルータービットの直径はどれですか?
答えは、公称スロット幅、要求される公差、内角形状、機械振れ、および使用可能なカッターサイズによって異なります。機械図面に基づいてカッターを選択し、サンプル加工によって実際の結果を確認してください。
5. アルミ基板の配線には、シングルフルートカッターとダブルフルートカッターのどちらを使用すべきですか?
アルミニウムの構造や加工条件によっては、どちらの形状も検討可能です。切りくず排出性、切削負荷、表面品質、剛性、および工具メーカーの推奨事項を評価してください。どちらの設計も普遍的に優れているわけではありません。
6. PCBドリルビットとPCBエンドミルの違いは何ですか?
ドリルは主に軸方向の切削によって穴を開ける工具です。エンドミルやルータービットは、横方向の移動によって材料を除去するように設計されています。工具の形状と機械との互換性は、意図する作業内容に合致している必要があります。
7. 0.5mmのルータービットは、工業用プリント基板の配線に適していますか?
機械、ホルダ、切削条件、および基板材料が適合する場合、これらの工具は特定の微細加工用途に適しています。小径カッターは、振れ、たわみ、および破損リスクに細心の注意を払う必要があります。工具が入手可能であることだけでは、加工能力は保証されません。
8. ルータービットはPCBの剥離に影響を与えることがありますか?
はい。不適切な切削力、鈍い形状、不十分な支持、不適切な加工条件などが積層材の損傷につながる可能性があります。しかし、剥離は材料の状態やその他の製造要因によっても引き起こされることがあります。カッターのせいにする前に、プロセス全体を診断してください。
9. プリント基板工場は、ルータービットのサプライヤーをどのように比較検討すべきでしょうか?
同一の図面、材料情報、品質要件、および試験条件を提供してください。寸法の一貫性、サンプル結果、識別およびトレーサビリティ、適用仕様、認定された製品、および単価だけでなく、取引条件も比較してください。
10. CHIKIN CNCはルータービットの互換性評価に役立ちますか?
CHIKIN CNCは、様々なスピンドル構成と自動化構成を備えたプリント基板(PCB)の穴あけ・ルーティング装置を提供しています。お客様は、基板図面、工具の詳細、および生産要件を提出して、機械の適合性についてご相談いただけます。各プロジェクトごとに、特定のカッターの入手可能性、カスタム工具の供給、および加工性能を確認する必要があります。
結論
適切なPCB用CNCルータービットを選択するには、PCB材料、切削形状、直径、工具長、機械インターフェース、および完成基板の品質要件を総合的に評価する必要があります。
FR4基板の場合、耐摩耗性に優れた超硬合金形状と制御された繊維切断が重要な考慮事項となります。アルミコア基板の場合、切りくず形成、バリ制御、および適切な非鉄金属切断形状に特に注意が必要です。微細なスロットや多層構造では、工具、CNC動作、基板支持、および検査の間で綿密な連携が求められます。
最も確実な購買方法は、リピート注文を承認する前に、代表者による審査を経て全工程を検証することです。成功する選択とは、単に切断速度や切断機の価格の安さではなく、安定した許容範囲内の製造生産量によって定義されます。
新しいルーティングシステムを計画している、あるいは既存の設備におけるツールの互換性を検討しているプリント基板メーカー向けに、 CHIKIN CNCはさまざまな生産要件に適した穴あけ・ルーティングマシンの構成を提供しています。
CHIKIN CNCにご連絡いただき、技術的な機器レビューをご依頼ください。その際、PCB材料、ルーティングファイル、カッター仕様、および目標出力をご提供ください。明確な用途定義は、信頼性の高いルーティングプロセスと、より賢明な機器投資を実現するための最良の出発点となります。