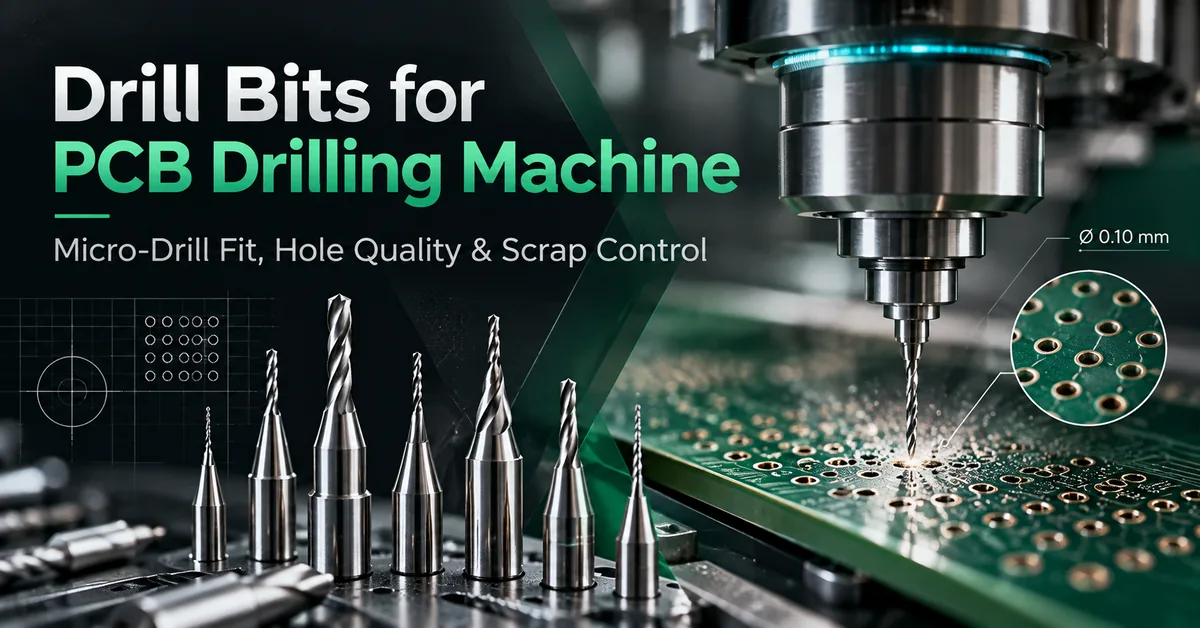
高密度、多層、高精度プリント基板を製造するメーカーにとって、プリント基板穴あけ機に適したドリルビットを選ぶことは非常に重要です。不適切なマイクロドリルを使用すると、穴の位置ずれ、過剰なバリ、樹脂の付着、工具の破損、そして不必要な生産中断につながる可能性があります。
適切なPCBドリルビットは、必要な穴径、基板構造、切削条件、および工作機械の保持システムに適合している必要があります。高速スピンドルだけでは、不適切なカッターや制御の不十分な穴あけプロセスを補うことはできません。
B2B購買チームにとって、工具選定は、ドリル価格の比較だけではなく、完成穴の仕様から始め、文書化された生産実績の認定で完了するべきである。
このガイドでは、超硬マイクロドリルを評価する方法、CNCとの互換性を確認する方法、サプライヤーの仕様を比較する方法、および実用的な見積依頼書(RFQ)を作成する方法について説明します。
1. プリント基板穴あけ機用ドリルビットとは何ですか?
PCBドリルビットは、プリント基板に穴を開けるために設計された精密切削工具であり、その後の製造工程(例えば、表面の汚れ除去やスルーホール配線など)の前に使用されます。
工業用プリント基板の穴あけ加工では、高速CNCスピンドルで動作する小径工具がよく用いられます。これらの工具は、エポキシ樹脂、ガラス繊維強化材、銅、その他の積層材などの材料を切削しながら、許容範囲内の穴位置と肉厚を維持する必要があります。
従来の汎用ドリルとは異なり、PCBマイクロドリルは、繰り返し穴あけ、研磨材の使用、厳密な寸法精度が求められるなど、厳しい条件下で使用されるために選ばれます。
代表的な用途としては以下のようなものがあります。
多層基板におけるめっきスルーホール加工。
適切な基板構造への機械的なビア穴あけ加工。
部品のリード線とコネクタ用の穴。
取り付け穴および機械的固定穴。
位置合わせと工具穴。
厳選された硬質積層材および特殊積層材に精密な穴加工を施す。
固体炭化タングステンは、その硬度と耐摩耗性が研磨性の高いガラス繊維強化材料に適しているため、プリント基板の穴あけ加工によく用いられる。
しかし、すべての穴を機械的にドリル加工する必要はありません。非常に小さなブラインドマイクロビアやその他の高密度相互接続構造には、レーザー加工が必要となる場合があります。
特殊なPCBマイクロドリルを必要とする購入者はどのような人たちですか?
主な購入者は、プリント基板製造工場、HDIメーカー、多層基板メーカー、生産技術者、設備保守チーム、およびドリル消耗品を担当する購買マネージャーなどです。
彼らには、再現性のある安定した出力、信頼性の高い機械統合、そして予測可能な調達品質を実現するツールが必要だ。
2. 異なる基板材料に適したPCBドリルビットの選び方
ドリルを選ぶ際に最初に確認すべき要素の一つが、材質構造です。
異なる基材は、異なる切削負荷、温度、摩耗パターン、および穴壁欠陥を生み出す。
FR4基板の穴あけ加工
FR4はガラス繊維強化材とエポキシ樹脂を含んでいます。
ガラス繊維は研磨性があり、樹脂は掘削時の熱の影響を受けやすい。不適切なドリルや加工方法を用いると、穴壁の粗さ、ガラス繊維の損傷、樹脂の付着などを引き起こす可能性がある。
この用途には、微細粒の超硬ソリッドドリルが一般的に用いられる。
技術者は、ドリル形状、先端部の品質、フルート設計、および供給業者が推奨する運転条件を評価する必要がある。
多層基板の穴あけ加工
多層基板では、銅層、位置合わせ、穴あけ深さ、およびその後のめっきなど、考慮すべき事項がさらに増えます。
ドリルは、単に板を貫通するだけでなく、積層構造全体を貫通する適切な穴を開けなければならない。
穴の位置、銅との相互作用、壁の状態、およびめっきされた貫通穴の信頼性は、重要な評価要素です。
特殊ラミネートおよび高周波ラミネート
PTFEベースおよびセラミック充填積層板は、標準的なFR4とは異なる穴あけ方法が必要となる場合があります。
例えば、AGCマルチマテリアルのRF-35TCおよびRF-60TCに関する技術加工ガイドでは、超硬チップの形状、切削負荷、フルート長、切削開始材料、ドリル交換頻度について説明されている。
これらの推奨事項は指定された材料に適用されるものであり、FR4の穴あけ加工における普遍的なパラメータとして扱うべきではありません。
材料適合性の比較
| PCB材料 | 候補者訓練タイプ | 主な懸念事項 | 資格優先順位 |
|---|---|---|---|
| 標準FR4 | 超硬ソリッドPCBドリル | 研磨摩耗と樹脂の付着 | 穴壁条件 |
| 多層FR4 | 精密超硬マイクロドリル | 登録とホールの一貫性 | 位置と断面 |
| 高密度リジッドPCB | 小径超硬ドリル | たわみと破損 | ドリルの安定性と最小限の機能要件 |
| セラミック充填ラミネート | 用途に適した超硬工具またはコーティング工具 | 研磨材充填剤と工具寿命 | 材料固有の試験 |
| PTFEベースのラミネート | ラミネート加工対応の精密ドリル | 樹脂を塗りつけて加熱する | サプライヤー処理ガイダンス |
| アルミコア基板 | 金属/誘電体スタック全体に対応するツール | バリ、切削負荷、材料の移行 | フルスタックサンプルの穴あけ |
調達上の留意点:プリント基板用ドリルビットの直径が図面と一致しているという理由だけで承認してはいけません。材料全体の構造に適合していることを確認してください。
3. PCBドリルビットの直径:ドリル穴と仕上げ穴の比較
購入時に最も重要な区別の一つは、ドリル径と完成穴径の違いです。
めっきされた貫通穴の場合、機械的な穴あけ径は、金属めっき後の最終的な穴径と必ずしも同じではありません。
銅めっきやその他の加工工程の影響は、完成した開口部の形状に影響を与える。
したがって、サプライヤーは、製造業者のめっき工程と公差戦略を理解していなければ、最終的な穴の要件だけから適切なドリルサイズを判断することはできません。
各穴の系統ごとに、以下の事項を伝達する:
必要な仕上がり穴径。
メッキ加工の有無。
穴径の公差。
板の厚さと材質。
環状リングまたは登録に関する最低限の要件。
該当する顧客の図面および検査仕様書。
ドリルビットを小さくすると、必ず基板の精度が向上するのでしょうか?
いいえ。
小型の工具を使えばより小さな穴を開けることができるが、一般的に直径が小さくなるにつれて、工具の剛性や横方向の荷重に対する抵抗力は低下する。
振れ、工具突出量、スタック高さ、切削パラメータなどがますます重要になってくる。
カタログに掲載されている最小の工具ではなく、設計要件と検証済みの製造要件を満たす最小の直径を選択してください。
4.プリント基板用ドリルビット調達のための必須技術仕様
技術的に完全なドリル購入仕様書には、カッター、その取り付けインターフェース、および想定される使用用途を明記する必要がある。
PCBマイクロドリル仕様表
| 仕様 | 調達要件 | 製造業における重要性 |
|---|---|---|
| ドリル径 | 公称サイズと公差 | 穴のサイズ制御 |
| シャンク径 | 正確な取り付け寸法 | スピンドルホルダーの互換性 |
| 全長 | 工具全長 | 機械とマガジンのクリアランス |
| フルートの長さ | 有効切削長および切りくず排出長 | 掘削深度能力 |
| 点幾何学 | ツールサプライヤーが指定するポイント構成 | センタリングと切断動作 |
| らせん形状 | 素材に合わせたフルート設計 | チップ排出 |
| 超硬グレード | 定義された材料グレードまたはサプライヤー仕様 | 摩耗および破損特性 |
| コーティング | コーティングなし、または検証済みのコーティングオプション | アプリケーション固有のツール性能 |
| ツールカラー | 首輪の寸法と位置(使用する場合) | 自動工具搬送 |
| 最大動作速度 | メーカー承認済みの条件 | 安全なプロセス操作 |
| ツール識別 | 部品番号とロット番号 | 生産トレーサビリティ |
| 検査文書 | 寸法および該当する試験記録 | 入荷品質検証 |
シャンクのサイズが重要な理由とは?
一般的な工業用プリント基板ドリルのシャンク径は3.175mm(1/8インチ)ですが、他のサイズも存在します。
シャンクの公称直径が一致しているからといって、必ずしも互換性が保証されるわけではありません。
機械のコレットまたはホルダー、クランプ方式、工具の長さ、カラーの位置、および自動工具交換装置はすべて、選択された工具に対応している必要があります。
ドリルを大量に注文する前に、購入者は実際のホルダーの仕様を確認する必要があります。
フルートの長さが重要な理由とは?
フルートの長さは、材料への食い込みと切りくず排出に利用できる穴あけ深さに影響を与える。
フルートが短すぎると、クリアランスの問題が生じる可能性があります。一方、切削形状が長すぎたり細すぎたりすると、たわみのリスクが高まります。
適切な長さは、ボードの積層状態、挿入材、バックアップ材、および規定の貫通深さによって異なります。
5. CHIKIN製基板穴あけ機に適したドリルビットの選定
工作機械との互換性は、ドリルの仕様そのものと同じくらい重要です。
深センChiKin Automation Equipment Co., Ltd.が運営するCHIKIN CNCは、産業用基板製造向けの精密PCB穴あけ加工装置および関連自動化装置を開発している。
同社が発表しているボール盤の製品ラインナップには、2軸構成と4軸構成のものがある。
CK-02DとCK-04Dのドリル工具の互換性
| 仕様 | CK-02D | CK-04D |
|---|---|---|
| 機械の種類 | 専用PCB穴あけ加工 | 専用PCB穴あけ加工 |
| スピンドルの数 | 2 | 4 |
| 公表されているスピンドル回転速度 | 160,000~200,000回転/分 | 160,000~200,000回転/分 |
| 公開されている工具径範囲 | 0.15~6.35 mm | 0.15~6.35 mm |
| スピンドルパワー | スピンドルあたり0.85kW | スピンドルあたり0.85kW |
| ツール管理 | 自動工具交換 | 自動工具交換 |
| 工具検査 | 長さ、直径、工具破損検出 | 長さ、直径、工具破損検出 |
| 主な購入検討事項 | バランスの取れたデュアルスピンドル穴あけ能力 | より高い平行穴あけ能力 |
仕様はCHIKIN社の製品説明書に基づいています。最終的なスピンドル、ホルダー、マガジン、および工具の互換性は、ご注文いただいた機械構成に合わせて確認する必要があります。
CK-02D 2スピンドル基板穴あけ機は、自動化された2スピンドル穴あけ加工を必要とする工場にとって検討する価値のある製品です。
CK-04D 4スピンドルPCB穴あけ機は、生産能力の増強を求める施設向けに、4スピンドル構成を提供します。
両製品の説明には、高速スピンドルシステム、花崗岩製の機械構造、および自動工具管理機能が記載されている。
重要:公称200,000 RPMのスピンドル性能は、すべてのドリル径がその速度で動作することを意味するものではありません。
適切な設定は、メーカーの切削推奨事項、工具ホルダーの制限、穴あけ材料、および実際の加工要件によって決定されます。
同様に、装置の公表されている位置決め精度は、完成穴の公差を保証するものとして表現してはならない。
6. エントリー材、バックアップボード、スタック高さは、穴あけ作業にどのような影響を与えますか?
高品質の超硬ドリルビットであっても、基板の積層体の準備が不適切だと、穴あけ精度が低下する可能性がある。
完全な穴あけ装置には、PCB材料、エントリーシート、バックアップボード、固定装置、スピンドル、および抽出システムが含まれます。
応募資料
エントリーシートは、ボード表面を保護し、ドリルの挿入を容易にするのに役立ちます。
工程によっては、適切な材料を使用することで、入口バリを低減し、ドリル先端の初期嵌合性を向上させることも可能です。
選定にあたっては、材料の適合性、ドリル径、および想定される積層配置を考慮する必要があります。
バックアップ資料
バックアップボードは、ドリルがワークピースをドリルから引き抜く際にワークピースを支える役割を果たします。
不適切なバックアップや破損したバックアップは、出口バリ、汚染、および穴の品質のばらつきの原因となる可能性があります。
スタックの高さ
複数のパネルに穴を開けることで、穴あけサイクルあたりの生産性を向上させることができるが、積層板の厚みが増すと、切削時の有効接触面積も増加する。
細いマイクロドリルは、切削屑を切削深さ全体にわたって排出しながら、十分な剛性を維持しなければならない。
積層するパネルの枚数に普遍的に許容される基準はありません。上限は、材料の構造、ドリル径、溝の形状、および品質要件によって異なります。
より詳細なプロセス比較については、CHIKINのPCBドリル積層高さガイドを参照してください。
7. スピンドル回転速度、送り速度、およびマイクロドリルの性能
マイクロドリルの信頼性を維持するためには、適切な切削条件が不可欠です。
穴あけ加工においては、1回転あたりの送り量は有用なプロセス変数である。
送り速度(mm/分)=主軸回転数(RPM)×1回転あたりの送り量(mm/回転)
この関係式はプログラムされた軸方向送りを説明するものであり、それ自体で安全な切削条件を確立するものではありません。
適切な加工プロセスでは、ドリル径、材質、先端形状、ドリルの貫通深さ、切りくず排出、およびメーカー推奨の制限値も考慮する必要があります。
送り速度が過剰だと、負荷が増大し、破損のリスクが高まる可能性があります。速度と送り速度の組み合わせが不適切な場合、熱による穴の欠陥や切削効率の低下が生じる可能性があります。
生産資格認定について:
まずは、工具メーカーとラミネートメーカーの推奨する工程手順から始めましょう。
実際のスピンドルとホルダーの互換性を確認してください。
管理されたサンプル採取掘削プログラムを確立する。
穴の直径、位置、バリ、壁の状態を検査してください。
代表的な訓練方法を用いて、このテストを繰り返してください。
工具と材料の組み合わせごとに、承認された設定を記録してください。
トラブルシューティング中は、速度、送り速度、スタック高さ、および工具メーカーを同時に変更することは避けてください。
8. 一般的なプリント基板の穴あけ不良とその調査方法
穴あけ加工の不具合は、必ずしもドリルビット自体の欠陥を意味するものではない。
機械の状態、治具、材料のばらつき、入力ボードとバックアップボード、およびプログラムされた設定によって、同様の症状が発生する場合があります。
| 欠陥 | 考えられる要因 | 最初の調査 |
|---|---|---|
| マイクロドリルが破損 | 過負荷、振れ、サポート不良、不適切な形状 | 工具、ホルダー、切削パラメータ |
| 特大の穴 | 工具の振れ、直径の間違い、測定値のばらつき | 工具の識別と計測 |
| 穴の位置のばらつき | ボードの動き、位置合わせ、ドリルのたわみ | 固定具、位置合わせ、位置決め |
| 入口のバリ | 進入材料、切削接触、ドリルの状態 | 入力シートと工具の検査 |
| 出口のバリ | 不十分なバックアップサポート、ツールの摩耗 | バックアップと貫通深度 |
| 樹脂塗抹標本 | 熱、材料特性、切断プロセス | 孔壁評価およびパラメータレビュー |
| 粗い穴の壁 | 工具の状態、材質、切りくず排出 | 断面検査および工程検査 |
| 紡錘体間で結果にばらつきが見られる | 異なるホルダー、振れ、校正、工具ロット | 直接比較による対照試験 |
穴位置のばらつきが主な懸念事項である場合、CHIKINのPCB穴位置精度ガイドは、別途診断フレームワークを提供します。
工具保持に関する問題については、 PCBスピンドルコレットのクリーニングガイドで、ドリルを交換するだけで問題が解決すると決めつけずに、汚染、装着状態、振れなどを調査する方法を説明しています。
9. 品質管理:プリント基板工場は新しいドリルビットをどのように認定すべきか?
産業分野の購買担当者は、代表的な生産実績に基づいてマイクロドリルを承認すべきである。
供給業者の寸法証明書は有用だが、それだけで切断機が完成板のすべての要件を満たすことを独立して証明することはできない。
推奨される資格取得手順
ステップ1 - 受入検査
部品番号、直径、シャンクサイズ、全長、フルート形状、状態、ロット番号を確認してください。
ステップ2 - マシンの互換性
承認済みのホルダー、取り付け深さ、ツールチェンジャー、および関連するクリアランスを確認してください。
ステップ3 - サンプル穴あけ
実際の生産材料と管理された穴あけプログラムを使用してください。代表的な穴のサイズと基板上の位置を明記してください。
ステップ4 — 穴あけ完了後の検査
穴の形状と位置を測定する。バリ、汚れ、壁の状態、その他の重大な欠陥を検査する。
ステップ5 — 工具寿命評価
ドリル使用の各段階における穴の品質を監視する。用途に応じた交換基準を設定する。
ステップ6 - 生産承認
承認された工具仕様、機械構成、切削条件、検査結果、およびサプライヤーのロット要件を記録する。
完成したプリント基板の受入検査においては、関連する顧客要求事項と、 IPC-A-600およびIPC-6012の該当版が、認められた品質基準の枠組みを提供する。
これらの基準は、個々のドリルビットブランドの認証を意味するものではありません。
最終的な受入基準は、顧客の基板図面および合意された製造要件と一致していなければならない。
10.なぜ工具コストが単価よりも合格穴数あたりのコストが重要なのか
価格比較は重要な購買作業だが、最も価格の安いカッターが必ずしも最も製造コストが低いとは限らない。
より意味のある指標は次のとおりです。
合格穴1個あたりのドリル工具コスト = ドリル工具総支出 ÷ 合格穴数
計算には、推定工具寿命ではなく、実際の認定データを使用する必要があります。
追加費用には、機械の停止、工具交換、検査、不良パネル、ドリル破損に伴う損傷などが含まれます。
生産管理者は、スピンドル数が直接的に比例生産量に反映されると考えるのではなく、機械稼働時間あたりの合格穴数を測定するべきである。
商用比較チェックリスト
| 評価要素 | 購入者が比較検討すべき理由 |
|---|---|
| 単価 | 初期消耗品費 |
| 有効なヒット数 | 規定条件下での使用可能な工具寿命 |
| 受入穴出力 | 実際の製造価値 |
| ドリル破損頻度 | 予期せぬ中断リスク |
| 穴の品質の一貫性 | 拒否と再作業のリスク |
| 工具交換時間 | 生産状況 |
| バッチの一貫性 | 再認定および受入検査の負担 |
| サプライヤーの納品信頼性 | 消耗品在庫リスク |
4軸加工機は生産能力を向上させることができるが、実際の増加量は基板レイアウト、工具交換、機械稼働率、および承認された生産プロセスによって異なる。
同様に、工具寿命が長いことは、穴の品質が許容範囲内である場合にのみ価値がある。
11. 標準型とカスタム型のPCBドリルビット:購入者は何を要求すべきか?
標準的な超硬マイクロドリルは、必要な直径、切削長さ、形状、およびホルダとのインターフェースが、確立された工具仕様に合致する場合に、多くの場合適切です。
特殊なドリル設計は、板材の厚みが特殊な場合、高度な積層構造が求められる場合、アクセスが制限されている場合、または標準工具では品質要件を満たせない工程において必要となる場合がある。
特注工具に関する問い合わせには、単に「より強力なドリル」や「より長持ちするドリル」といった要望だけでなく、技術的な問題点とその許容基準を含めるべきです。
工具供給業者に以下の点について説明を求めてください。
選択可能な直径と公差のオプション。
超硬基板と切削形状。
適合する材料およびプロセス上の制約。
検査およびロット追跡に関する文書。
サンプル数量および認証サポート。
最小注文数量と確定納期。
該当する場合は、再粉砕または再利用の選択肢があります。
CHIKIN社の主要事業は、プリント基板の穴あけ・加工装置であることが確認されています。ドリルビットの在庫状況、特注カッターの製造、工具の供給体制については、推測ではなく直接確認する必要があります。
機器統合プロジェクトにおいては、提案されたドリルと機械の構成が共に認定されることを確認することが最優先事項となる。
12. PCBドリルビットのB2B調達向け見積依頼チェックリスト
明確な見積依頼書(RFQ)は、サプライヤーが用途を理解するのに役立ち、公称直径には適合するものの生産時に故障する工具を受け取るリスクを軽減します。
| 必要な情報 | 購入者が提供すべきもの |
|---|---|
| PCB材料 | FR4、多層構造、PTFEベース、メタルコア、その他 |
| 板材構造 | 厚さ、層数、銅含有量、材料の積層構造 |
| 穴の仕様 | ドリルサイズ、仕上がりサイズ、公差、メッキ/非メッキ |
| ツールインターフェース | シャンクサイズ、ホルダータイプ、ツールカラーの要件 |
| 機械モデル | CNCメーカー、スピンドル構成、速度制限 |
| プロセス情報 | 入力材料、バックアップ、スタック高さ、現在のパラメータ |
| 品質要件 | 穴の形状、位置合わせ、壁面およびバリの許容範囲 |
| 生産需要 | 必要な掘削出力、工具消費量、シフトパターン |
| 既存の問題 | ドリル破損、スミア、位置ずれ、ダウンタイム |
| 商業上の要件 | サンプル、数量、ドキュメント、配送、サポート |
CHIKIN CNCマシンおよびツーリングの互換性レビューを依頼する
工場で新しい掘削装置を評価する場合は、まず実際のプリント基板と工具の要件から始めましょう。
CHIKIN CNCは、産業生産向けに専用の多軸プリント基板穴あけ機および関連する精密機器を提供しています。
具体的な設備に関するご相談の場合は、基板の材質、パネルサイズ、穴径分布、生産目標、および予定している穴あけ仕様をお知らせください。
エンジニアリングチームは、提案された機械構成を検討し、購入前に確認が必要なツールインターフェースと操作機能について話し合うことができます。
ドリル加工機の見積もりをご希望の場合は、CHIKIN CNCまでお問い合わせください。その際、基板図面と現在の製造上の課題をお知らせください。
13. PCB穴あけ機製造用ドリルビットに関するよくある質問
1. プリント基板用ドリルビットに最適な材質は何ですか?
固体タングステンカーバイドは、研磨性の高いガラス繊維強化積層板に適した硬度と耐摩耗性を備えているため、工業用プリント基板の穴あけ加工によく用いられます。使用するカーバイドのグレードと形状は、用途に応じて適切なものを選ぶ必要があります。
2. プリント基板の製造では、どのようなサイズのドリルビットが使用されますか?
プリント基板の穴あけ加工では、ビア、部品穴、工具穴、機械的形状など、用途に応じて異なる直径のドリルが使用されます。CHIKIN社のCK-02DおよびCK-04Dは、0.15~6.35mmのドリル径範囲を謳っていますが、使用可能なサイズと切削条件は、用途ごとに確認する必要があります。
3. 3. 3.175mmシャンクのPCBドリルビットは汎用性がありますか?
いいえ。3.175 mmは一般的なシャンクサイズですが、ホルダの形状、把持要件、工具の長さ、カラー、自動工具交換との互換性は様々です。必ず、取り付けられているスピンドルとホルダの仕様を確認してください。
4. プリント基板用穴あけ機は、FR4とPTFEに同じドリルビットを使用できますか?
工具供給業者が関連材料を承認し、サンプル認定で許容可能な結果が確認された場合にのみ、加工が行われます。PTFEベースおよびセラミック充填積層材は、標準FR4とは異なる切削パラメータおよび工具管理規則を必要とする場合があります。
5. 超硬基板用ドリルビット1本で、いくつの穴を開けることができますか?
ヒット数に関する普遍的な保証はありません。工具寿命は、直径、材質、積層高さ、速度、送り速度、要求される穴品質、およびその他の加工要因によって異なります。許容ヒット数は、管理された認定試験によって決定してください。
6. 小型基板用ドリルビットが折れる原因は何ですか?
考えられる原因としては、切削負荷の過大、切りくず排出不良、工具形状の不適切、振れが大きい、クランプ不良、基板のずれ、または積層材の過剰な接触などが挙げられます。根本原因を特定するには、体系的な調査が必要です。
7. 20万回転/分のスピンドルには、特別なPCBドリルが必要ですか?
工具はスピンドルシステムおよび承認された動作条件に適合している必要があります。高速加工定格は、すべての切削工具が最大速度で動作することを自動的に許可するものではありません。
8. PCBマイクロドリル加工とレーザーマイクロビアドリル加工の違いは何ですか?
機械式マイクロドリル加工は、回転する切削工具を用いて材料を除去するもので、多くの貫通穴加工に適しています。レーザードリル加工は、集束されたエネルギーを使用し、非常に小さな、多くの場合ブラインドビアとなるHDIマイクロビアの加工によく用いられます。適切な方法は、設計とプロセスによって異なります。
9. 購買担当者は、PCB用ドリルビットの品質をどのように確認すべきでしょうか?
完全な仕様書、供給業者情報、該当する検査データ、サンプルツール、およびロット追跡情報を要求してください。カタログの記載内容だけでなく、代表的な生産用ボードでドリルを検証し、合格した穴の生産性を評価してください。
10. 新しいマイクロドリル用の穴あけ装置を選定する際に、CHIKIN CNCはどのように役立ちますか?
CHIKIN CNCは、CK-02DおよびCK-04Dマルチスピンドルモデルを含む、専用のプリント基板穴あけ装置を提供しています。購入者は、機械購入を最終決定する前に、穴あけ径の要件、スピンドル構成、自動工具搬送、および用途に応じた機器の互換性について話し合うことができます。
結論
プリント基板の穴あけ加工に使用する信頼性の高いドリルビットを選ぶには、直径、超硬合金の材質、単価を比較するだけでは不十分です。
最も重要な要素は、PCB構造との互換性、適切な工具寸法、確実なスピンドル保持、適切な穴あけ条件、および検証済みの仕上がり穴品質です。
多層・高密度生産においては、ドリルビットの調達は、機械の認定、工程管理、および文書化された検査と統合して行うべきである。工具価格のわずかな削減は、ドリルビットの破損、穴の不良、または生産の中断を増加させるのであれば、ほとんど意味がない。
明確な見積依頼要件を設定し、実際の生産条件下でドリル性能を評価することで、PCBメーカーはより情報に基づいた購買決定を下し、ドリル関連の運用コストの管理を改善することができます。
自動精密穴あけ装置の導入を検討している工場向けに、CHIKIN CNCはさまざまな製造ニーズに対応する専用の2軸および4軸加工機構成を提供しています。
CHIKINのPCB穴あけ装置をご覧いただくか、PCB材料、穴の仕様、生産要件を添えて技術相談と見積もりをご依頼ください。機械の性能、高品質な工具、そして管理されたプロセス条件の適切な組み合わせが、信頼性の高いPCB穴あけの基盤となります。