La scelta delle punte da trapano più adatte per la produzione di circuiti stampati è fondamentale per i produttori che lavorano schede a circuito stampato ad alta densità, multistrato e di precisione. Una micro-punta inadatta può causare variazioni nella posizione dei fori, sbavature eccessive, residui di resina, rottura degli utensili e inutili interruzioni della produzione.
La punta da trapano per PCB corretta deve essere compatibile con il diametro del foro richiesto, la struttura del circuito stampato, le condizioni di taglio e il sistema di fissaggio della macchina utensile. Un mandrino ad alta velocità da solo non può compensare una fresa inadatta o un processo di foratura mal controllato.
Per i team di acquisto B2B, la selezione degli utensili dovrebbe iniziare dalle specifiche del foro finito e terminare con la qualificazione documentata della produzione, e non limitarsi a un semplice confronto dei prezzi delle punte da trapano.
Questa guida spiega come valutare le micro-punte in metallo duro, verificare la compatibilità con i sistemi CNC, confrontare le specifiche dei fornitori e preparare una richiesta di preventivo (RFQ) efficace.
1. Cosa sono le punte da trapano per le macchine foratrici per PCB?
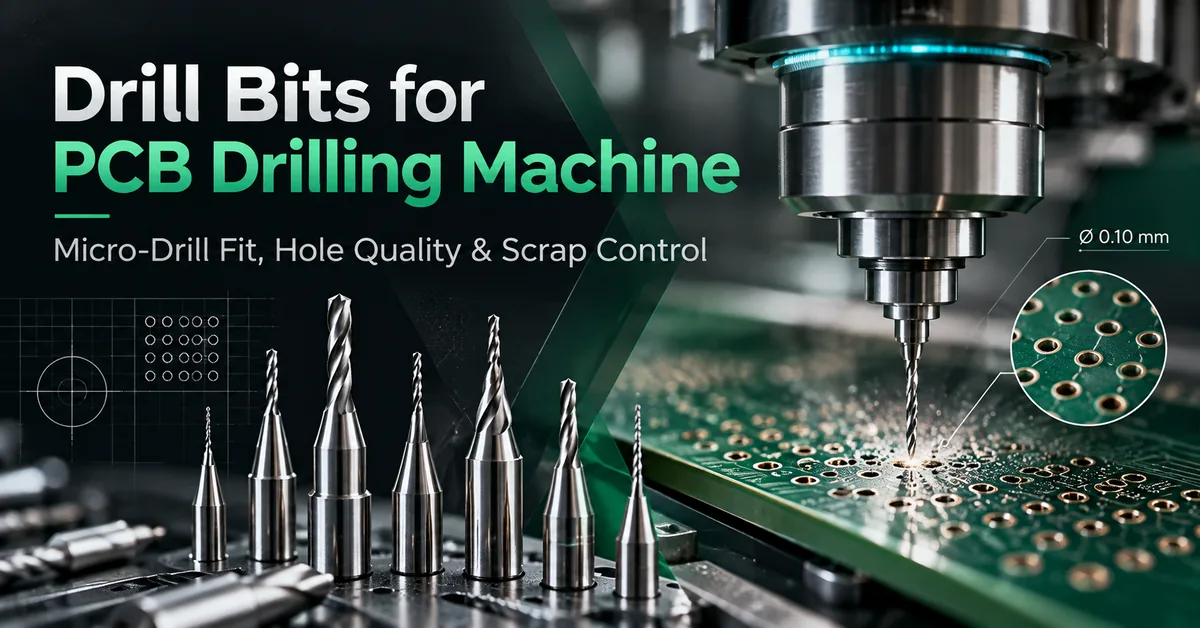
Le punte da trapano per PCB sono utensili da taglio di precisione progettati per realizzare fori nei circuiti stampati prima delle successive operazioni di produzione, come la rimozione dello strato superficiale e la metallizzazione dei fori passanti.
La foratura industriale dei PCB spesso richiede l'utilizzo di utensili di piccolo diametro che operano su mandrini CNC ad alta velocità. Gli utensili devono tagliare materiali come resina epossidica, rinforzi in fibra di vetro, rame e altri componenti del laminato, mantenendo al contempo una posizione del foro e una qualità delle pareti accettabili.
A differenza delle punte da trapano convenzionali per uso generale, le micro-punte per PCB vengono selezionate per condizioni impegnative che prevedono forature ripetute, materiali abrasivi e requisiti dimensionali precisi.
Le applicazioni tipiche includono:
Preparazione di fori passanti metallizzati in PCB multistrato.
Meccanica tramite foratura in strutture di pannelli idonee.
Fori per i cavi dei componenti e i connettori.
Fori di montaggio e fissaggio meccanico.
Fori di registro e di lavorazione.
Foratura di precisione in laminati rigidi e speciali selezionati.
Il carburo di tungsteno massiccio è comunemente utilizzato per la foratura dei circuiti stampati (PCB) poiché la sua durezza e resistenza all'usura sono adatte ai materiali abrasivi rinforzati con fibra di vetro.
Tuttavia, non tutti i fori devono essere praticati meccanicamente. Microvias ciechi molto piccoli e altre interconnessioni ad alta densità possono richiedere la foratura laser.
Quali acquirenti necessitano di micro-trapane specializzate per circuiti stampati?
Tra gli acquirenti principali figurano gli impianti di fabbricazione di PCB, i produttori di HDI, i produttori di schede multistrato, gli ingegneri di produzione, i team di manutenzione delle apparecchiature e i responsabili degli acquisti di materiali di consumo per la foratura.
Hanno bisogno di strumenti che forniscano risultati ripetibili e accettabili, un'integrazione affidabile delle macchine e una qualità degli acquisti prevedibile.
2. Come scegliere le punte da trapano per PCB in base al materiale del circuito stampato
La composizione del materiale è una delle prime variabili da valutare nella scelta di una punta da trapano.
I diversi substrati generano carichi di taglio, temperature, modelli di usura e difetti delle pareti dei fori differenti.
Foratura di circuiti stampati FR4
FR4 contiene rinforzo in fibra di vetro e resina epossidica.
Le fibre di vetro sono abrasive, mentre la resina può essere influenzata dal calore della perforazione. Una punta da trapano o un processo inadeguati possono contribuire a pareti del foro ruvide, danni alle fibre di vetro e sbavature di resina.
Le punte da trapano in metallo duro integrale a grana fine sono comunemente utilizzate per questa applicazione.
Gli ingegneri devono valutare la geometria della punta, la qualità della punta, il design delle scanalature e le condizioni operative raccomandate dal fornitore.
Foratura di PCB multistrato
I circuiti stampati multistrato introducono ulteriori considerazioni riguardanti gli strati di rame, l'allineamento, la profondità di foratura e la successiva placcatura.
La punta del trapano deve produrre fori di dimensioni adeguate che attraversino completamente la struttura del laminato, non limitarsi a penetrare il pannello.
La posizione del foro, l'interazione con il rame, le condizioni della parete e l'affidabilità del foro metallizzato finito sono fattori di valutazione critici.
Laminati speciali e ad alta frequenza
I laminati a base di PTFE e quelli con riempimento ceramico potrebbero richiedere strategie di foratura diverse rispetto al FR4 standard.
Ad esempio, le linee guida tecniche di lavorazione di AGC Multi Material per RF-35TC e RF-60TC trattano la geometria della punta in carburo, il carico del truciolo, la lunghezza della scanalatura, i materiali di ingresso e la frequenza di sostituzione della punta.
Queste raccomandazioni si applicano ai materiali specificati e non devono essere considerate parametri di foratura universali per FR4.
Confronto di compatibilità dei materiali
| Materiale PCB | Tipo di perforazione candidato | Preoccupazione principale | Priorità di qualificazione |
|---|---|---|---|
| FR4 standard | Punta da trapano in metallo duro integrale per PCB | Usura abrasiva e residui di resina | Condizione della parete del foro |
| FR4 multistrato | micro-trapano di precisione in carburo | Registrazione e coerenza del foro | Posizione e sezione trasversale |
| PCB rigido ad alta densità | Punta da trapano in metallo duro di piccolo diametro | Deflessione e rottura | Stabilità della foratura e requisiti minimi delle funzionalità |
| laminato con riempimento ceramico | Utensile in carburo o rivestito qualificato per l'applicazione | Riempitivo abrasivo e durata dell'utensile | test specifici per il materiale |
| laminato a base di PTFE | Trapano di precisione compatibile con laminati | Strappo di resina e calore | Linee guida per la gestione dei fornitori |
| PCB con nucleo in alluminio | Strumento qualificato per l'intero stack metallo/dielettrico | Bave, carico di taglio e transizione del materiale | Perforazione del campione full-stack |
Suggerimento per gli acquisti: non approvate una punta da trapano per PCB solo perché il suo diametro corrisponde al disegno. Verificate l'idoneità per l'intera struttura del materiale.
3. Diametro della punta per trapano per PCB: foro praticato vs foro finito
Una delle distinzioni più importanti da considerare al momento dell'acquisto è la differenza tra il diametro della punta del trapano e il diametro del foro finito.
Nel caso di fori passanti metallizzati, il diametro di foratura meccanica non è necessariamente uguale al diametro finale del foro dopo la metallizzazione.
La ramatura e altri effetti del processo influenzano l'aspetto finale dell'apertura.
Pertanto, un fornitore non può determinare la dimensione corretta della punta del trapano basandosi unicamente sui requisiti finali del foro, senza comprendere il processo di placcatura e la strategia di tolleranza del produttore.
Per ogni famiglia di fori, comunicare:
Diametro del foro finito richiesto.
Indicazione di placcatura o non placcatura.
Tolleranza del diametro del foro.
Spessore e materiale del pannello.
Requisiti minimi per l'anello anulare o la registrazione.
Disegno del cliente e specifiche di ispezione applicabili.
Una punta da trapano più piccola migliora sempre la precisione del PCB?
NO.
Gli utensili più piccoli possono produrre fori più piccoli, ma la loro rigidità e resistenza al carico laterale generalmente diminuiscono al diminuire del diametro.
L'eccentricità, la sporgenza dell'utensile, l'altezza della pila e i parametri di taglio diventano sempre più importanti.
Scegli il diametro più piccolo che soddisfi i requisiti di progettazione e di produzione validati, non l'utensile più piccolo offerto dal catalogo.
4. Specifiche tecniche essenziali per l'approvvigionamento di punte da trapano per PCB
Una specifica tecnicamente completa per l'acquisto di una punta da trapano dovrebbe identificare la fresa, la sua interfaccia di montaggio e l'applicazione operativa prevista.
Tabella delle specifiche per micro-trapani per PCB
| Specifiche | Requisiti di approvvigionamento | Produzione di sostanza |
|---|---|---|
| Diametro della punta | Dimensioni nominali e tolleranza | Controllo della dimensione del foro |
| Diametro del gambo | Dimensioni esatte di montaggio | Compatibilità del porta-mandrino |
| lunghezza totale | Lunghezza totale dell'utensile | Sgombero di macchine e caricatori |
| Lunghezza del flauto | Lunghezza di taglio efficace e di evacuazione dei trucioli | Capacità di profondità di perforazione |
| Geometria dei punti | Configurazione dei punti specificata dal fornitore dell'utensile | Comportamento di centraggio e taglio |
| Geometria elicoidale | Design del flauto compatibile con il materiale | Evacuazione del chip |
| Grado di carburo | Grado del materiale definito o specifica del fornitore | Caratteristiche di usura e rottura |
| Rivestimento | Opzione non rivestita o rivestita e validata | Prestazioni degli strumenti specifici per l'applicazione |
| Collare portautensili | Dimensioni e posizionamento del collare, se utilizzato | Gestione automatica degli utensili |
| Velocità operativa massima | Condizioni approvate dal produttore | Funzionamento sicuro del processo |
| Identificazione degli strumenti | Codice articolo e numero di lotto | Tracciabilità della produzione |
| Documentazione di ispezione | Dimensioni e registrazioni di prova applicabili | Verifica della qualità in entrata |
Perché la dimensione del gambo è importante?
Il diametro standard del gambo di una punta da trapano per circuiti stampati industriali è di 3,175 mm (1/8 di pollice), sebbene esistano anche altre misure.
Un diametro nominale del gambo corrispondente non garantisce automaticamente la compatibilità.
Il mandrino o il portautensili della macchina, il metodo di serraggio, la lunghezza dell'utensile, la posizione del collare e il cambio utensile automatico devono essere tutti compatibili con l'utensile selezionato.
Gli acquirenti sono tenuti a richiedere le specifiche esatte del portapunte prima di ordinare grandi quantità di punte da trapano.
Perché la lunghezza del flauto è importante?
La lunghezza delle scanalature influenza la profondità di foratura disponibile per la penetrazione del materiale e l'evacuazione dei trucioli.
Una scanalatura eccessivamente corta può creare problemi di spazio libero. Una geometria di taglio eccessivamente lunga e sottile può aumentare il rischio di flessione.
La lunghezza appropriata dipende dalla pila di schede, dal materiale di ingresso, dal materiale di supporto e dalla profondità di penetrazione consentita.
5. Abbinamento delle punte da trapano alle macchine foratrici per PCB CHIKIN
La compatibilità con le macchine utensili è importante quanto le specifiche della punta del trapano.
CHIKIN CNC, gestita da Shenzhen ChiKin Automation Equipment Co., Ltd., sviluppa apparecchiature automatizzate per la foratura di precisione di circuiti stampati (PCB) e relative attrezzature per la produzione industriale di schede.
La sua gamma di trapani pubblicata comprende configurazioni a due e quattro mandrini.
Compatibilità tra gli utensili di foratura CK-02D e CK-04D
| Specifiche | CK-02D | CK-04D |
|---|---|---|
| tipo di macchina | Foratura dedicata dei PCB | Foratura dedicata dei PCB |
| Numero di fusi | 2 | 4 |
| Velocità del mandrino pubblicata | 160.000–200.000 giri/minuto | 160.000–200.000 giri/minuto |
| Intervallo di diametro degli utensili pubblicato | 0,15–6,35 mm | 0,15–6,35 mm |
| Potenza del mandrino | 0,85 kW per mandrino | 0,85 kW per mandrino |
| Gestione degli strumenti | Cambio utensile automatico | Cambio utensile automatico |
| Ispezione degli utensili | Lunghezza, diametro, rilevamento di utensili rotti | Lunghezza, diametro, rilevamento di utensili rotti |
| Principale considerazione da considerare al momento dell'acquisto | Capacità di foratura bilanciata a doppio mandrino | Maggiore capacità di foratura parallela |
Le specifiche si basano sulle descrizioni dei prodotti CHIKIN pubblicate. La compatibilità finale di mandrino, portautensili, magazzino e utensili deve essere confermata per la configurazione della macchina ordinata.
La macchina foratrice per PCB a doppio mandrino CK-02D merita di essere presa in considerazione dalle fabbriche che necessitano di foratura automatizzata a doppio mandrino.
La macchina foratrice per PCB a 4 mandrini CK-04D offre una configurazione a quattro mandrini per le aziende che necessitano di maggiore capacità produttiva.
Entrambe le descrizioni dei prodotti includono sistemi di mandrini ad alta velocità, strutture di macchine in granito e funzioni di gestione automatica degli utensili.
Importante: una velocità di rotazione del mandrino dichiarata di 200.000 giri/minuto non significa che ogni punta da trapano debba funzionare a tale velocità.
Le impostazioni appropriate sono determinate dalle raccomandazioni di taglio del produttore, dai limiti del portautensili, dal materiale di foratura e dai requisiti effettivi del processo.
Analogamente, la precisione di posizionamento dichiarata per l'apparecchiatura non deve essere presentata come una tolleranza garantita per il foro finito.
6. In che modo i materiali di ingresso, i pannelli di supporto e l'altezza di impilamento influenzano la perforazione?
Anche le punte da trapano in carburo di alta qualità possono produrre fori scadenti se la pila di schede non viene preparata correttamente.
Un kit di foratura completo comprende il materiale per PCB, il foglio di ingresso, la scheda di supporto, il sistema di fissaggio, il mandrino e il sistema di aspirazione.
Materiale di ingresso
I fogli di protezione aiutano a proteggere la superficie del pannello e a facilitare l'inserimento del trapano.
A seconda del processo, materiali idonei possono anche ridurre le bave di ingresso e migliorare l'impegno iniziale della punta del trapano.
Nella scelta è necessario tenere conto della compatibilità dei materiali, del diametro della punta e della disposizione prevista per la pila di punte.
Materiale di supporto
Le piastre di supporto sostengono il pezzo in lavorazione durante l'estrazione della punta del trapano.
Un supporto inadeguato o danneggiato può contribuire alla formazione di bave in uscita, alla contaminazione e a una qualità del foro non uniforme.
Altezza della pila
La foratura di più pannelli può migliorare la produttività per ciclo di foratura, ma un maggiore spessore dello strato aumenta anche l'effettivo impegno di taglio.
Una micro-punta sottile deve rimanere sufficientemente rigida durante l'evacuazione dei trucioli in tutta la profondità.
Non esiste un numero universalmente accettabile di pannelli per pila. Il limite dipende dalla composizione del materiale, dal diametro della punta, dalla geometria delle scanalature e dai requisiti di qualità.
Per un confronto più dettagliato dei processi, consultare la guida di CHIKIN sull'altezza di impilamento per la foratura dei PCB .
7. Velocità del mandrino, velocità di avanzamento e prestazioni della micro-foratura
Parametri di taglio corretti sono essenziali per mantenere l'affidabilità delle microtrapane.
Nella foratura, l'avanzamento per giro è una variabile di processo utile.
Avanzamento (mm/min) = Velocità del mandrino (RPM) × Avanzamento per giro (mm/giro)
Questa relazione descrive l'avanzamento assiale programmato, ma di per sé non stabilisce una condizione di taglio sicura.
Un processo adeguato deve inoltre tenere conto del diametro della punta, del materiale, della geometria della punta, della penetrazione della punta, dell'evacuazione dei trucioli e dei limiti raccomandati dal produttore.
Un avanzamento eccessivo può aumentare il rischio di intasamento e rottura. Combinazioni inadeguate di velocità e avanzamento possono causare difetti di foratura dovuti al calore o un taglio inefficiente.
Per la qualificazione della produzione:
Iniziate seguendo le raccomandazioni del produttore dello strumento e del laminatore.
Verificare l'effettiva compatibilità tra mandrino e portautensili.
Stabilire un programma controllato di campionamento tramite perforazione.
Verificare il diametro del foro, la sua posizione, la presenza di bave e le condizioni della parete.
Ripetere il test con un utilizzo rappresentativo del trapano.
Registrare le impostazioni approvate per ogni combinazione di strumento e materiale.
Durante la risoluzione dei problemi, evitare di modificare contemporaneamente velocità, avanzamento, altezza di impilamento e fornitore dell'utensile.
8. Difetti comuni nella foratura dei PCB e come analizzarli
Un difetto di perforazione non significa automaticamente che la punta sia difettosa.
Le condizioni della macchina, gli accessori, le variazioni del materiale, le schede di ingresso e di backup e le impostazioni programmate possono generare sintomi simili.
| Difetto | Possibili fattori contribuenti | Prima indagine |
|---|---|---|
| Microtrapano rotto | Carico eccessivo, eccentricità, supporto inadeguato, geometria inadatta | Utensile, portautensili, parametri di taglio |
| fori sovradimensionati | eccentricità dell'utensile, diametro errato, variazione di misura | Identificazione e metrologia degli utensili |
| Variazione della posizione del foro | Movimento della tavola, registrazione, deviazione della foratura | Fissaggio, allineamento, posizionamento |
| Bave di ingresso | Materiale di ingresso, impegno di taglio, condizione di perforazione | Scheda di registrazione e controllo degli strumenti |
| Sonda di uscita | Supporto di backup inadeguato, usura degli utensili | Profondità di backup e penetrazione |
| Strappo di resina | Calore, caratteristiche del materiale, processo di taglio | Valutazione della parete del foro e revisione dei parametri |
| pareti dei fori ruvide | Condizioni dell'utensile, materiale, evacuazione dei trucioli | Ispezione della sezione trasversale e del processo |
| Risultati incoerenti tra i diversi mandrini | Diversi portautensili, eccentricità, calibrazione, lotti di utensili | Confronto controllato testa a testa |
Quando la principale preoccupazione riguarda la variazione della posizione dei fori, la guida di CHIKIN sull'accuratezza della posizione dei fori sui PCB fornisce un quadro diagnostico separato.
Per i problemi di fissaggio degli utensili, la guida alla pulizia del mandrino per PCB spiega come esaminare la contaminazione, il corretto posizionamento e l'eccentricità senza dare per scontato che la sostituzione della punta del trapano risolva il problema.
9. Controllo qualità: come dovrebbero le fabbriche di PCB qualificare una nuova punta da trapano?
Gli acquirenti industriali dovrebbero approvare le micro-trapane basandosi su risultati di produzione rappresentativi.
Il certificato dimensionale del fornitore è utile, ma non può dimostrare in modo indipendente che la taglierina soddisferà tutti i requisiti relativi al prodotto finito.
Procedura di qualificazione raccomandata
Fase 1 — Ispezione in entrata
Verificare i codici articolo, il diametro, la dimensione del gambo, la lunghezza totale, la geometria della scanalatura, le condizioni e l'identificazione del lotto.
Fase 2 — Compatibilità con la macchina
Verificare il portautensili approvato, la profondità di installazione, il cambio utensili e gli spazi di sicurezza pertinenti.
Fase 3 — Prelievo del campione tramite perforazione
Utilizzare materiale di produzione reale e un programma di foratura controllato. Includere dimensioni dei fori rappresentative e posizioni delle schede.
Fase 4 — Ispezione del foro finito
Misurare la geometria e la posizione del foro. Ispezionare eventuali sbavature, sbavature, condizioni delle pareti e altri difetti critici.
Fase 5 — Valutazione della durata utile dell'utensile
Monitorare la qualità dei fori nelle diverse fasi di utilizzo della punta da trapano. Definire un criterio di sostituzione specifico per l'applicazione.
Fase 6 — Approvazione della produzione
Registrare le specifiche degli utensili accettati, la configurazione della macchina, le condizioni di taglio, i risultati delle ispezioni e i requisiti del lotto del fornitore.
Ai fini dell'accettazione dei circuiti stampati finiti, i requisiti del cliente e le edizioni applicabili delle norme IPC-A-600 e IPC-6012 possono fornire un quadro di riferimento di qualità riconosciuto.
Questi standard non costituiscono una certificazione di una singola marca di punte da trapano.
I criteri di accettazione finali devono corrispondere al disegno del circuito stampato fornito dal cliente e ai requisiti di produzione concordati.
10. Perché il costo dell'utensile per foro accettato è più importante del prezzo unitario
Il confronto dei prezzi è un'operazione importante durante un acquisto, ma la taglierina più economica non garantisce necessariamente i costi di produzione più bassi.
Un parametro più significativo è:
Costo degli utensili di perforazione per foro accettato = Spesa totale per utensili di perforazione ÷ Numero di fori accettati
Il calcolo dovrebbe utilizzare dati di qualificazione effettivi anziché la durata stimata dell'utensile.
I costi aggiuntivi includono i fermi macchina, i cambi utensile, l'ispezione, i pannelli scartati e i danni associati alle punte da trapano rotte.
I responsabili della produzione dovrebbero inoltre misurare il numero di fori accettati per ora macchina, anziché presumere che il numero di mandrini si traduca direttamente in una produzione proporzionale.
Lista di controllo per il confronto commerciale
| Fattore di valutazione | Perché gli acquirenti dovrebbero confrontarlo |
|---|---|
| Prezzo unitario della punta da trapano | Spesa iniziale per materiali di consumo |
| Conteggio dei colpi qualificati | Durata utile dell'utensile in condizioni definite |
| Uscita del foro accettato | Valore effettivo di produzione |
| Frequenza di rottura della punta | Rischio di interruzione imprevista |
| uniformità della qualità del pane | Esposizione al rifiuto e alla rilavorazione |
| Tempo di cambio utensile | Disponibilità di produzione |
| Consistenza del lotto | Riqualificazione e oneri di ispezione in entrata |
| Affidabilità delle consegne del fornitore | Rischio legato alle scorte di materiali di consumo |
Una macchina a quattro mandrini può fornire una capacità produttiva aggiuntiva, ma l'incremento effettivo dipende dalla configurazione del circuito stampato, dai cambi utensile, dall'utilizzo della macchina e dal processo produttivo approvato.
Analogamente, una maggiore durata dell'utensile è vantaggiosa solo se la qualità del foro rimane accettabile.
11. Punte da trapano per PCB standard o personalizzate: cosa dovrebbero richiedere gli acquirenti?
Le micro-punte in metallo duro standard sono spesso adatte quando il diametro, la lunghezza di taglio, la geometria e l'interfaccia del portautensili richiesti corrispondono a una specifica di utensileria prestabilita.
Potrebbe essere necessario considerare la progettazione di punte da trapano specializzate per spessori di pannelli insoliti, strutture di laminato complesse, accessi ristretti o processi in cui gli utensili standard non sono in grado di soddisfare i requisiti di qualità.
Una richiesta di utensile personalizzato dovrebbe includere il problema ingegneristico e i relativi criteri di accettazione, e non semplicemente la richiesta di una punta da trapano più resistente o più durevole.
Chiedi chiarimenti al fornitore degli utensili:
Opzioni di diametro e tolleranza disponibili.
Substrato in carburo e geometria di taglio.
Materiali compatibili e limitazioni di processo.
Documentazione relativa all'ispezione e alla tracciabilità dei lotti.
Quantità dei campioni e supporto per la qualificazione.
Quantità minima d'ordine e tempi di consegna confermati.
Opzioni di rimacinazione o riutilizzo, ove applicabili.
L'attività principale di CHIKIN, comprovata, è la produzione di apparecchiature per la foratura e la fresatura di circuiti stampati (PCB). È necessario confermare direttamente le specifiche relative alle punte da trapano, alla produzione di frese personalizzate e alla fornitura di utensili, anziché darle per scontate.
Nei progetti di integrazione delle attrezzature, la priorità è garantire che la configurazione proposta di trapano e macchina possa essere qualificata congiuntamente.
12. Lista di controllo per la richiesta di offerta di punte da trapano per PCB per acquisti B2B
Una richiesta di offerta (RFQ) chiara aiuta i fornitori a comprendere l'applicazione e riduce il rischio di ricevere utensili che corrispondono al diametro nominale ma che si rivelano inadatti in produzione.
| Informazioni richieste | Cosa deve fornire l'acquirente |
|---|---|
| materiale PCB | FR4, multistrato, a base di PTFE, con anima metallica o altro |
| Costruzione della tavola | Spessore, strati, rame e pila di materiali |
| Specifiche del grano | Diametro della punta, dimensione finale, tolleranza, placcato/non placcato |
| Interfaccia degli strumenti | Dimensioni del gambo, tipo di portautensili, requisiti del collare dell'utensile |
| Modello della macchina | Produttore CNC, configurazione del mandrino, limiti di velocità |
| Informazioni sul processo | Materiale di ingresso, backup, altezza della pila, parametri attuali |
| Requisiti di qualità | Geometria del foro, allineamento, accettazione della parete e della bava. |
| domanda di produzione | Capacità di foratura richiesta, consumo degli utensili, schema di turnazione |
| Problemi esistenti | Rottura della punta del trapano, sbavature, variazione di posizione, tempi di inattività |
| Requisiti commerciali | Campioni, quantità, documentazione, consegna e supporto |
Richiedi una verifica della compatibilità tra macchine CNC CHIKIN e utensili
Se la vostra fabbrica sta valutando nuove attrezzature di foratura, iniziate dai requisiti specifici relativi al circuito stampato e agli utensili.
CHIKIN CNC offre macchine foratrici multi-mandrino dedicate per PCB e relative attrezzature di precisione per la produzione industriale.
Per una discussione pratica sull'attrezzatura, si prega di fornire il materiale del circuito stampato, le dimensioni del pannello, la distribuzione delle dimensioni dei fori, l'obiettivo di produzione e le specifiche di foratura previste.
Il team di ingegneri può esaminare la configurazione della macchina proposta e discutere quali interfacce degli utensili e capacità operative necessitano di conferma prima dell'acquisto.
Contatta CHIKIN CNC per un preventivo per una macchina foratrice , includendo i disegni dei tuoi PCB e le attuali problematiche di produzione.
13. Domande frequenti sulle punte da trapano per la produzione di macchine foratrici per PCB
1. Qual è il materiale migliore per le punte da trapano delle macchine per la foratura di circuiti stampati?
Il carburo di tungsteno massiccio è comunemente scelto per la foratura di circuiti stampati industriali perché offre durezza e resistenza all'usura adatte ai laminati rinforzati con fibra di vetro abrasivi. Il grado e la geometria esatti del carburo devono essere qualificati in base all'applicazione prevista.
2. Quali sono le dimensioni delle punte da trapano utilizzate nella produzione di circuiti stampati?
La foratura dei PCB utilizza diametri diversi per via, fori per componenti, fori per utensili e caratteristiche meccaniche. I modelli CK-02D e CK-04D di CHIKIN hanno un intervallo di diametri per utensili di foratura compreso tra 0,15 e 6,35 mm, ma le dimensioni utilizzabili e le condizioni di taglio devono essere verificate per ogni singola applicazione.
3. Le punte da trapano per PCB con gambo da 3,175 mm sono universali?
No. Sebbene 3,175 mm sia una misura comune per il gambo, la geometria del portautensili, i requisiti di presa, la lunghezza dell'utensile, i collari e la compatibilità con il cambio utensile automatico variano. Verificare sempre le specifiche del mandrino e del portautensili installati.
4. Una macchina per la foratura di circuiti stampati può utilizzare le stesse punte per FR4 e PTFE?
Solo quando il fornitore degli utensili approva i materiali pertinenti e la qualificazione del campione conferma risultati accettabili. I laminati a base di PTFE e con riempimento ceramico possono richiedere parametri di taglio e regole di gestione degli utensili diversi dallo standard FR4.
5. Quanti fori può realizzare una punta da trapano in carburo per circuiti stampati?
Non esiste una garanzia universale sul numero di colpi. La durata dell'utensile dipende dal diametro, dal materiale, dall'altezza della pila, dalla velocità, dall'avanzamento, dalla qualità del foro richiesta e da altri fattori di processo. Stabilire il numero di colpi consentito attraverso una qualifica controllata.
6. Quali sono le cause della rottura delle piccole punte da trapano per circuiti stampati?
Tra le possibili cause si annoverano un carico di taglio eccessivo, una scarsa evacuazione dei trucioli, una geometria dell'utensile non idonea, un'eccessiva eccentricità, un serraggio errato, il movimento della scheda o un eccessivo ingaggio dello stack. È necessaria un'indagine strutturata prima di identificare la causa principale.
7. Un mandrino da 200.000 giri/minuto richiede punte da trapano speciali per PCB?
L'utensile deve essere compatibile con il sistema del mandrino e con le condizioni operative approvate. La classificazione di una macchina ad alta velocità non autorizza automaticamente ogni utensile a operare alla velocità massima.
8. Qual è la differenza tra la microforatura di PCB e la microforatura laser?
La microforatura meccanica utilizza un utensile da taglio rotante per rimuovere il materiale ed è adatta a molte applicazioni con fori passanti. La foratura laser utilizza energia focalizzata ed è comunemente impiegata per microvias HDI molto piccoli, spesso ciechi. Il metodo appropriato dipende dal progetto e dal processo.
9. Come dovrebbero i responsabili degli acquisti verificare la qualità delle punte da trapano per circuiti stampati?
Richiedere una specifica completa, l'identificazione del fornitore, i dati di ispezione applicabili, campioni degli utensili e la tracciabilità del lotto. Qualificare le punte su pannelli di produzione rappresentativi e valutare la resa dei fori accettati, anziché basarsi esclusivamente sulle dichiarazioni del catalogo.
10. In che modo CHIKIN CNC può essere d'aiuto nella scelta delle attrezzature di foratura per le nuove micro-trapane?
CHIKIN CNC offre attrezzature dedicate alla foratura di PCB, tra cui i modelli multi-mandrino CK-02D e CK-04D. Gli acquirenti possono discutere i requisiti relativi al diametro di foratura, la configurazione del mandrino, la gestione automatica degli utensili e la compatibilità con le apparecchiature specifiche dell'applicazione prima di finalizzare l'acquisto di una macchina.
Conclusione
La scelta di punte da trapano affidabili per le operazioni di foratura di circuiti stampati richiede ben più che un semplice confronto tra diametro, materiale in carburo o prezzo unitario.
I fattori più importanti sono la compatibilità con la struttura del PCB, le dimensioni corrette dell'utensile, un bloccaggio affidabile del mandrino, condizioni di foratura adeguate e una qualità del foro finito verificata.
Per la produzione multistrato e ad alta densità, l'approvvigionamento delle punte da trapano dovrebbe essere integrato con la qualificazione delle macchine, il controllo del processo e l'ispezione documentata. Una piccola riduzione del prezzo degli utensili ha scarso valore se aumenta il numero di punte rotte, fori difettosi o interruzioni della produzione.
Definendo requisiti chiari per le richieste di offerta (RFQ) e valutando le prestazioni di foratura in condizioni di produzione reali, i produttori di PCB possono prendere decisioni di acquisto più consapevoli e migliorare il controllo sui costi operativi relativi alla foratura.
Per le aziende che prendono in considerazione l'acquisto di attrezzature automatizzate per la foratura di precisione, CHIKIN CNC offre configurazioni dedicate a due e quattro mandrini, progettate per soddisfare diverse esigenze produttive.
Scopri le attrezzature per la foratura di PCB di CHIKIN oppure richiedi una consulenza tecnica e un preventivo specificando il materiale del tuo PCB, le specifiche dei fori e i requisiti di produzione. La giusta combinazione di capacità della macchina, utensili qualificati e condizioni di processo controllate è alla base di una foratura di PCB affidabile.