






TL;DR — Réponse rapide
Une machine de brochage FR4 est utilisée pour préparer, positionner et fixer les panneaux de circuits imprimés grâce à un processus de positionnement et de brochage contrôlé. Dans la fabrication de circuits imprimés multicouches, le positionnement précis des trous d'outillage et la compatibilité des broches de repérage contribuent à établir des références stables pour les opérations de production ultérieures.
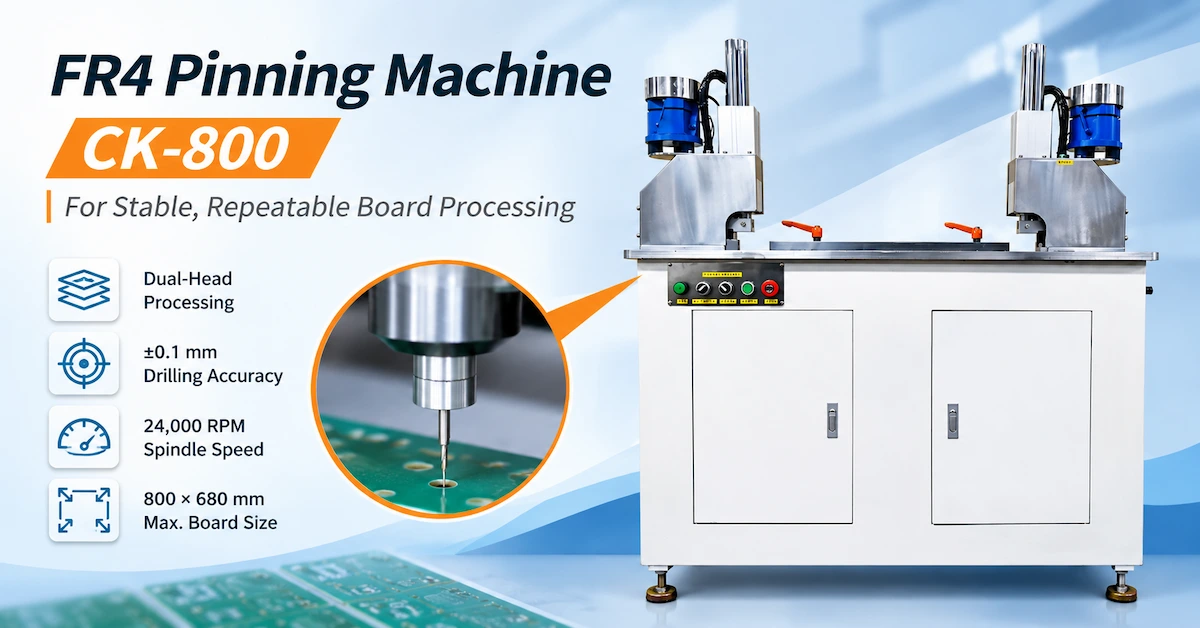
La CHIKIN CNC CK-800 est une machine de brochage de PCB à double tête avec une taille de carte maximale publiée de 800 × 680 mm, une vitesse de broche de 24 000 tr/min, une pince de broche de 3,175 mm, un contrôleur PLC Mitsubishi et une spécification de précision de perçage de ±0,1 mm.
Pour les fabricants de circuits imprimés, les facteurs d'achat les plus importants sont la compatibilité de la carte, la précision réelle des trous d'alignement, la configuration de l'outil de brochage, la répétabilité et l'efficacité de la production.
Ce guide explique comment évaluer le CK-800, distinguer la précision du goupillage de la précision du perçage, comparer les méthodes de production et établir des critères d'acceptation fiables en usine.
Points clés à retenir
Application principale : Le CK-800 est spécifié pour les applications de brochage de circuits imprimés FR1, FR4, CEM1 et à noyau métallique, sous réserve de la qualification des matériaux.
Dimensions des cartes : Les dimensions de traitement publiées vont de 250 × 250 mm à 800 × 680 mm.
Interface d'outillage : La spécification de la pince de broche est de Ø3,175 mm, à ne pas confondre avec le diamètre des broches de repérage installées.
Performances de traitement : La précision de perçage publiée est de ±0,1 mm ; les résultats d'enregistrement finaux nécessitent une vérification séparée.
Automatisation : La fiche technique mentionne une méthode de brochage automatique et une commande par automate programmable Mitsubishi, mais la séquence exacte de manutention des matériaux et d’alimentation des broches doit être confirmée.
Priorité d'achat : Le traitement des échantillons et les tests d'acceptation en usine documentés constituent une preuve plus solide que les seules spécifications du catalogue.
1. À quoi sert une machine à épingler FR4 ?
Une machine de brochage FR4 est une machine de fabrication de PCB spécialisée utilisée dans les opérations de positionnement, de préparation des trous d'outillage et de brochage impliquant des matériaux de circuits imprimés rigides appropriés.
Dans la fabrication de circuits imprimés, les systèmes d'alignement à broches fournissent des points de référence mécaniques pour l'alignement des panneaux ou des ensembles d'outillage lors d'étapes de production spécifiques.
Selon le procédé, ces références peuvent prendre en charge des opérations liées à la préparation des cartes, à l'alignement des couches, aux dispositifs de lamination ou à la manipulation ultérieure.
Pourquoi l'enregistrement des PCB est-il important ?
L'immatriculation est la relation contrôlée entre la position réelle d'un panneau et sa référence de fabrication prévue.
Lorsque les trous d'outillage ou les broches de repérage sont mal positionnés, l'erreur d'alignement qui en résulte peut affecter les étapes de processus ultérieures.
Les problèmes potentiels incluent :
Positionnement des panneaux incohérent.
Emplacements incorrects des trous d'outillage.
Réglages supplémentaires des accessoires.
Erreurs d'enregistrement entre les étapes de traitement.
Temps d'installation allongé.
Gaspillage de matériaux dû à des problèmes d'alignement.
Un poste d'épinglage dédié peut contribuer à standardiser la manière dont les panneaux sont positionnés et traités.
Cependant, une machine de brochage ne garantit pas à elle seule la précision d'alignement multicouche. Les mouvements de matière, l'état du dispositif de fixation, la géométrie des trous percés et les opérations ultérieures influent également sur le résultat final.
2. Comment le CK-800 se compare-t-il au brochage manuel ?
Pour les fabricants de circuits imprimés étrangers, l'une des premières questions à se poser lors d'un achat est de savoir s'il faut conserver la préparation manuelle ou investir dans un poste de travail de brochage contrôlé.
| Facteur d'évaluation | Épinglage manuel | Broches contrôlées de type CK-800 |
|---|---|---|
| Positionnement du conseil d'administration | Dépend de l'opérateur | Positionnement basé sur les fixations |
| Dispositif de traitement | opérations manuelles séparées | Poste de travail industriel à double tête |
| Préparation des trous | Dépend des outils existants | Broche publiée à 24 000 tr/min |
| Opération de brochage | installation manuelle | Méthode d'épinglage automatique répertoriée |
| Contrôle des processus | Instructions d'utilisation | Mitsubishi PLC |
| Répétabilité | Cela dépend de l'opérateur et des équipements. | Nécessite une qualification de la machine |
| flexibilité de production | Utile pour des tâches occasionnelles | Convient à l'évaluation des opérations de panneaux répétées |
| Principale préoccupation lors de l'achat | Travail et variation | Outillage, précision des machines et résultats d'acceptation |
Quand le pinning manuel reste-t-il pratique ?
Les méthodes manuelles peuvent rester appropriées pour des prototypes occasionnels ou une production en faible volume lorsque la qualité requise peut être atteinte de manière constante.
Cependant, le positionnement manuel répété peut augmenter la charge de travail de l'opérateur et la variabilité des réglages.
Pour les usines traitant plusieurs lots de panneaux de circuits imprimés rigides, une machine de brochage contrôlée peut offrir un environnement de travail plus standardisé.
Le choix du CK-800 doit se faire sur la base d'une qualité vérifiée et d'un rendement accepté, et non simplement parce qu'il offre une automatisation plus poussée.
3. Spécifications techniques de la fraiseuse CNC CHIKIN CK-800
CHIKIN CNC fournit des équipements de fabrication de circuits imprimés, notamment des systèmes de perçage, de routage et de traitement de cartes spécialisés.
La machine de brochage FR4 présentée, conçue pour un traitement stable et répétable des cartes, se présente comme un poste de travail à double tête sur pied.
Sa description met en avant une longue table de travail, des commandes accessibles à l'opérateur et un traitement basé sur des dispositifs de fixation.
Tableau des spécifications de la machine CK-800
| Paramètre technique | Spécifications publiées |
|---|---|
| Modèle de machine | CK-800 |
| Catégorie de produits | Machine à brocher les circuits imprimés à noyau métallique FR1 / FR4 / CEM1 |
| vitesse de broche électrique | 24 000 tr/min |
| Tête de serrage de pince de broche | Ø3,175 mm |
| Taille maximale du circuit imprimé | 800 × 680 mm |
| Taille minimale du circuit imprimé | 250 × 250 mm |
| épaisseur du circuit imprimé | 10 mm |
| Méthode d'épinglage | Automatique |
| Précision de perçage | ±0,1 mm |
| Contrôleur | Mitsubishi PLC |
| Spécifications électriques | Monophasé 220 V / 50 Hz / 5 kW |
| Pression d'air de la machine | 5 kg/cm² |
| Dimensions de la machine | 1220 × 545 × 1230 mm |
| Poids de la machine | Environ 200 kg |
Les spécifications sont extraites de la fiche produit CK-800 fournie. Leur signification finale, les conditions de test et leur applicabilité doivent être vérifiées en fonction de la configuration machine indiquée.
Spécifications nécessitant une attention particulière
Épaisseur du circuit imprimé : La fiche technique mentionne 10 mm, sans préciser s’il s’agit d’une limite de traitement absolue ou d’une valeur nominale. La plage de valeurs prises en charge doit être vérifiée.
Précision de perçage : La précision de ±0,1 mm indiquée nécessite une procédure de mesure définie avant de pouvoir être utilisée comme garantie d'acceptation de la production.
Fixation automatique : La définition publiée ne précise pas si l’alimentation automatique des broches, le chargement des cartes ou toute autre manutention de matériel sont inclus.
Vitesse de broche : La spécification de 24 000 tr/min identifie la vitesse de broche de la machine ; elle ne prouve pas son adéquation à toutes les applications de micro-perçage de circuits imprimés.
4. Pourquoi la structure à deux têtes est-elle importante ?
Les images du produit CK-800 montrent deux têtes de traitement positionnées le long d'un poste de travail horizontal étendu.
Cette configuration peut prendre en charge le traitement sur deux positions ou une opération couplée, selon l'outillage installé et la séquence de contrôle.
Avantages potentiels du traitement à double tête
Positions de traitement définies
Un montage à deux têtes peut fournir des références de traitement fixes lorsque la géométrie de la pièce correspond à la configuration de la machine.
Besoins de repositionnement réduits
Pour les applications appropriées, le traitement de plusieurs emplacements au sein d'un dispositif contrôlé peut réduire les manipulations manuelles inutiles.
Amélioration de la cohérence opérationnelle
Une table de travail stable et des positions d'outillage définies peuvent rendre le réglage moins dépendant de l'alignement à main levée.
L'expression « double tête » signifie-t-elle que les deux têtes fonctionnent simultanément ?
Pas nécessairement.
Les photos du produit montrent deux têtes, mais les spécifications techniques fournies ne confirment ni le fonctionnement simultané indépendant ni les gains de temps de cycle.
Les acheteurs doivent demander à CHIKIN CNC de leur faire une démonstration du processus de fabrication réel.
Les questions importantes sont de savoir si les têtes fonctionnent ensemble ou séquentiellement, comment leurs positions sont ajustées et si l'espacement disponible correspond à la configuration requise des trous d'outillage.
5. Comment adapter la pince de 3,175 mm aux outils de brochage de circuits imprimés
Le CK-800 spécifie une tête de serrage de pince de broche de Ø3,175 mm .
Il s'agit d'une spécification d'interface importante pour les machines-outils.
Une pince de 3,175 mm est généralement associée aux tiges d'outils de perçage de circuits imprimés industriels compatibles.
Cependant, la dimension de la pince n'est pas la même que le diamètre de perçage fini ou que le diamètre de la goupille de repérage installée.
Liste de vérification de la compatibilité des outils
| Paramètre d'outillage | Ce que les acheteurs doivent vérifier |
|---|---|
| diamètre de la pince | Spécifications de la machine Ø3,175 mm |
| Tige de l'outil | Dimensions et tolérances compatibles de la tige |
| diamètre de coupe | Correspond au trou requis |
| Longueur de l'outil | Dégagement approprié de la broche et du dispositif de fixation |
| Géométrie des points | Convient au matériau du panneau prévu |
| Matériaux pour outils | Caractéristiques d'usure et de coupe appropriées |
| Extrémité de l'outil | Acceptable pour la qualité d'usinage requise |
| Assistance technique | disposition correcte de l'installation et du maintien |
| disponibilité des pièces de rechange | Outils et composants de rechange compatibles |
Pourquoi le faux-rond de la broche est-il important ?
Le faux-rond décrit l'écart par rapport à l'axe de rotation prévu.
Un faux-rond excessif peut influencer la géométrie du trou et la charge de l'outil.
Pour les forets pour circuits imprimés de petit diamètre, ces effets peuvent devenir de plus en plus importants.
Il convient donc de vérifier que l'outil approprié fait partie intégrante de l'ensemble broche et porte-broche.
La CK-800 est-elle une machine de perçage de circuits imprimés à grande vitesse dédiée ?
Le CK-800 est positionné comme un équipement lié à l'épinglage et à l'enregistrement.
Sa vitesse de broche annoncée de 24 000 tr/min est différente des vitesses de broche beaucoup plus élevées utilisées par certaines machines de micro-perçage de circuits imprimés dédiées.
Les usines qui ont besoin de grandes quantités de vias de précision devraient évaluer les équipements de perçage de circuits imprimés dédiés plutôt que de supposer que le CK-800 remplit le même rôle.
6. Quels matériaux de circuits imprimés le CK-800 peut-il traiter ?
La spécification de la machine identifie les applications FR1, FR4, CEM1 et PCB à noyau métallique.
Ces matériaux diffèrent par leur construction et leur comportement à l'usinage.
Matrice de compatibilité des matériaux
| Matériau du panneau | Application typique | Exigence principale de validation |
|---|---|---|
| FR1 | Traitement des cartons rigides à base de papier | Qualité des trous et intégrité des matériaux |
| FR4 | Circuit imprimé rigide renforcé de fibres de verre | Usure des outils et rupture des fibres |
| CEM1 | Traitement des stratifiés époxy composites | État de perçage et de bord |
| Circuit imprimé à noyau métallique | Applications de trous de positionnement qualifiés | Bavures métalliques et forces de coupe |
| FR4 multicouche | Préparation liée à l'inscription | Cohérence de la position et état du stratifié |
Pourquoi le traitement FR4 est-il différent ?
Le FR4 contient de la résine époxy et un renfort en fibre de verre.
La teneur en fibre de verre peut accroître l'usure des outils, tandis que le stratifié peut subir un écaillage local ou un arrachement de fibres dans des conditions d'usinage inadaptées.
L'outil de perçage, le support de panneau et les paramètres de coupe appropriés doivent être sélectionnés en fonction du stratifié réel.
Un seul outil peut-il traiter les circuits imprimés FR4 et à noyau métallique ?
Pas automatiquement.
Les matériaux à noyau métallique peuvent nécessiter des géométries d'outils et des conditions de coupe différentes.
Si une usine traite à la fois des cartes FR4 et des cartes à noyau en aluminium, elle doit demander des tests d'échantillons séparés pour chaque matériau.
La présence d'un nom de matériau dans la catégorie de produit constitue un point de départ pour l'évaluation de la compatibilité, et non une garantie d'usinage universelle.
7. Comment vérifier la précision des trous d'alignement des circuits imprimés ?
L'une des spécifications les plus importantes de la fiche technique du CK-800 est la précision de perçage de ±0,1 mm .
Toutefois, les acheteurs doivent comprendre ce que représente ce chiffre avant de l'intégrer dans un contrat d'achat.
Précision de forage vs Précision d'enregistrement
| Mesures | Ce que cela décrit | Pourquoi c'est important |
|---|---|---|
| Précision de la position de perçage | Position du trou par rapport à une référence définie | Placement des trous d'outillage |
| précision du diamètre du trou | Diamètre du trou fini | ajustement de la goupille et du dispositif |
| Répétabilité | Cohérence lors de traitements répétés | Stabilité de la production par lots |
| Espacement entre les trous | Position relative entre les trous d'enregistrement | Compatibilité des luminaires |
| Alignement de la carte | Position de la pièce pendant le traitement | Cohérence globale du processus |
| Inscription finale | Alignement réalisé à toutes les étapes de production | qualité de fabrication des PCB en aval |
La précision de perçage publiée d'une machine ne doit pas être considérée comme une garantie d'un alignement multicouche final.
Comment mesurer la position réelle du trou
Une méthode de qualification pratique consiste à traiter des panels représentatifs à l'aide d'un système de référence défini.
Les trous d'outillage ainsi obtenus peuvent ensuite être inspectés à l'aide d'un équipement dimensionnel calibré approprié.
Les mesures doivent inclure la position et l'espacement des trous concernés.
Le test doit également consigner le matériau de la carte, ses dimensions, la disposition des fixations, le programme de traitement et les conditions de fonctionnement.
Pourquoi les mouvements sur le plateau sont-ils importants ?
Même lorsque le système de mouvement de la machine fonctionne de manière constante, la pièce à usiner peut bouger si elle est mal supportée.
Le positionnement du conseil d'administration doit donc être vérifié dans le cadre de ce processus.
La question pertinente à poser pour l'acceptation est de savoir si les trous finis répondent aux exigences de position et de dimension du client, et non pas simplement si la machine démarre et fonctionne correctement.
8. Comment fonctionne un flux de travail typique de brochage FR4 ?
Un processus de brochage contrôlé de circuit imprimé peut être divisé en plusieurs étapes.
La procédure suivante constitue une séquence d'évaluation technique recommandée. Veuillez consulter le manuel d'utilisation de la machine pour connaître la procédure d'utilisation exacte du CK-800.
Étape 1 : Vérifier le matériau du circuit imprimé
Vérifiez le type de matériau, la taille du panneau, son épaisseur et les emplacements de fixation requis.
Étape 2 : Préparer la table de travail
Assurez-vous que le dispositif de fixation, les butées de référence et le système de support appropriés sont installés.
Étape 3 : Positionner le circuit imprimé
Chargez le panneau et alignez-le sur les éléments de référence requis.
Étape 4 : Confirmer le programme de traitement
Sélectionnez la configuration approuvée et vérifiez les positions de traitement requises.
Étape 5 : Effectuer l'opération de perçage spécifiée
Lorsque l'application l'exige, utilisez le foret et les conditions de fonctionnement approuvés pour préparer les trous d'outillage pertinents.
Étape 6 : Exécuter l'opération de brochage
Effectuez la séquence d'installation des broches approuvée en utilisant l'outillage et la méthode de contrôle spécifiés pour la machine.
Étape 7 : Examiner le résultat
Vérifier l'emplacement des trous, le positionnement des broches, l'état de la carte et la régularité du processus.
Étape 8 : Relâchez le panneau
Transférer le panneau accepté à l'étape de production suivante.
Que doivent vérifier les acheteurs concernant l'automatisation ?
Le cahier des charges décrit la méthode d'épinglage comme automatique, tandis que les images du produit montrent un poste de travail accessible à l'opérateur.
L'acheteur doit préciser quelles opérations sont automatisées et lesquelles nécessitent une intervention manuelle.
Cette distinction influe sur les besoins en main-d'œuvre, le temps de cycle de production et l'intégration avec les équipements environnants.
9. Quel est le lien entre le brochage CK-800 et le débrochage du circuit imprimé ?
Le brochage et le débrochage sont des opérations de fabrication différentes.
Le brochage consiste à installer ou à mettre en place les broches de positionnement mécanique nécessaires à un processus spécifique.
Le débrochage consiste à retirer les goupilles lorsqu'elles ne sont plus nécessaires.
Ces opérations peuvent intervenir à différentes étapes de la production des circuits imprimés.
| Comparaison | Brochage de circuit imprimé | Débrochage de circuit imprimé |
|---|---|---|
| Objectif principal | Mettre en place ou installer des goupilles de positionnement | Retirez les broches installées |
| Préoccupation principale | Qualité de l'emplacement et de l'insertion des broches | Retrait complet sans dommage |
| Outillage | Outils de positionnement et d'installation | poinçon de retrait et support |
| Exigences de qualité | Emplacement correct et intégrité de la carte | Intégrité des trous et du stratifié |
| Modèle CHIKIN associé | CK-800 | CK-16 |
CHIKIN propose également la machine de dépiégeage de circuits imprimés CK-16 , conçue pour le retrait contrôlé des broches compatibles.
Toutefois, la compatibilité entre une configuration de brochage CK-800 et une configuration de débrochage CK-16 doit être confirmée en fonction de la géométrie réelle des broches et de la construction de la carte.
10. Quels problèmes de qualité peuvent survenir lors du brochage des circuits imprimés ?
Un système de brochage peut engendrer des problèmes si l'outillage, le dispositif de fixation ou les paramètres de fonctionnement sont inadaptés.
Défauts courants et causes possibles
| Problème | Cause possible | Vérification recommandée |
|---|---|---|
| Position incorrecte du trou d'outillage | Mauvais alignement ou configuration incorrecte | Vérifier les références et les dispositifs de fixation |
| Trou surdimensionné | État de l'outil ou faux-rond | Inspectez le foret et le porte-foret. |
| bavures de trous | Paramètres de forage inadaptés | Vérifier la géométrie et le matériau de l'outil |
| Fissuration du stratifié | Chargement local excessif | Vérifier les conditions d'installation des broches |
| Mauvaise assise de goupille | Dimensions incorrectes des goupilles ou des trous | Vérifiez la compatibilité des broches et des trous |
| Déformation du panneau | soutien inadéquat | Vérifier la table de travail et le système de serrage |
| Résultats incohérents | variation de réglage ou d'alignement de la tête | Effectuer des tests d'échantillons répétés |
| Interruption du traitement | Problème d'outillage ou de contrôle | Examiner les registres de fonctionnement de la machine |
Comment contrôler la qualité du brochage des circuits imprimés ?
Le contrôle qualité doit commencer par des plans approuvés et des limites d'acceptation mesurables.
Pour chaque configuration de production, définissez les dimensions cibles des trous, leurs positions, les spécifications des broches, l'état acceptable du stratifié et la méthode d'échantillonnage requise.
L'inspection doit vérifier à la fois la préparation du trou et l'opération de goupillage terminée, le cas échéant.
La machine doit également être entretenue conformément aux instructions d'utilisation approuvées.
11. Comment estimer l'efficacité de production du CK-800
La fiche technique du CK-800 ne fournit pas de nombre vérifié de panneaux complétés par heure.
C’est pourquoi le débit doit être établi à partir de tests de production réels.
Un calcul typique de temps de cycle est :
Temps de cycle total = Chargement + Alignement + Traitement + Fixation + Inspection + Déchargement
Le rendement réel dépend du nombre d'opérations requises, de la taille du matériau, de la disposition des dispositifs de fixation et de la méthode de manutention.
Facteurs de production à évaluer
| Facteur | Influence sur la production |
|---|---|
| Nombre de lieux d'inscription | Affecte les opérations de traitement |
| Taille du plateau | Influence le chargement et l'alignement |
| Épaisseur du matériau | Peut affecter les conditions de coupe |
| Conception de luminaires | Influence la répétabilité et le temps de réglage |
| Fonctionnement à double tête | Peut affecter la séquence de traitement |
| Fonctions automatiques | Déterminer l'implication de l'opérateur |
| Modifications du produit | Nécessite des ajustements de configuration |
| Fréquence d'inspection | Ajoute du temps de contrôle qualité |
Pourquoi les résultats acceptés sont importants
La capacité de production devrait être mesurée en panneaux conformes plutôt qu'en cycles totaux réalisés.
Nombre de panels acceptés par heure = Nombre de panels traités par heure × Taux d'acceptation
Un processus plus rapide n'entraîne pas nécessairement une baisse des coûts d'exploitation s'il engendre des retouches supplémentaires ou des panneaux rejetés.
Pour les usines comparant l'épinglage manuel et contrôlé, cet indicateur est plus utile qu'un pourcentage d'amélioration de la productivité non étayé.
12. Que doivent vérifier les acheteurs lors des tests d'acceptation en usine du CK-800 ?
Un test d'acceptation en usine (FAT) doit permettre de déterminer si la machine répond aux exigences convenues avant la livraison.
Pour le CK-800, les tests doivent couvrir à la fois les fonctions de l'équipement et la qualité réelle du traitement.
Liste de contrôle d'acceptation en usine CK-800
| Élément de test | Vérification recommandée |
|---|---|
| Modèle de machine | Confirmer la configuration CK-800 |
| Taille maximale du plateau | Tester le grand panneau requis |
| Taille minimale du plateau | Vérifier la compatibilité avec les formats plus petits |
| Épaisseur du panneau | Confirmer la plage de traitement approuvée |
| Vitesse de broche | Vérifiez la spécification publiée de 24 000 tr/min |
| Collet | Vérifier la compatibilité de l'outillage Ø3,175 mm |
| Configuration à deux têtes | Démontrer les positions de traitement requises |
| précision des trous | Mesurer les positions des trous d'outillage finis |
| Opération de brochage | Confirmer la séquence automatique réelle |
| Siège à broches | Inspecter les échantillons de brochage approuvés |
| Fonctions PLC | Démontrer la séquence de contrôle requise |
| Alimentation en air | Vérifier les exigences de pression et de fonctionnement |
| Système électrique | Vérifiez la configuration fournie |
| Contrôles de sécurité | Démontrer les fonctions de protection et d'urgence |
| Documentation | Examiner les manuels, les dessins et les dossiers de réception |
Méthode d'essai d'échantillon recommandée
Sélectionnez des panneaux représentatifs couvrant les combinaisons de dimensions et de matériaux requises par l'usine.
Indiquez le schéma de perçage prévu et les spécifications des goupilles de positionnement.
Définir les limites de tolérance positionnelles et dimensionnelles avant les essais.
Traiter plusieurs échantillons dans des conditions contrôlées.
Mesurez les trous finis et vérifiez le résultat du brochage.
Consignez les panneaux rejetés, les réglages effectués et les temps de cycle mesurés.
Le rapport d'essai qui en résultera devra identifier la configuration de la machine et ses conditions de fonctionnement.
L'acceptation est-elle garantie par la précision publiée de ±0,1 mm ?
Non.
Le cahier des charges doit être évalué au regard des exigences réelles du client en matière de dessin.
Si le processus prévu exige une tolérance plus stricte que la capacité publiée, l'acheteur ne doit pas présumer que la machine peut y répondre sans confirmation technique supplémentaire.
13. Installation, sécurité et maintenance à long terme
La CK-800 est une machine sur pied, ses exigences de fabrication doivent donc être vérifiées avant la livraison.
Paramètres d'installation publiés
| Exigence | Spécifications du CK-800 |
|---|---|
| Alimentation électrique | Monophasé 220 V / 50 Hz |
| Puissance des machines publiée | 5 kW |
| Pression atmosphérique | 5 kg/cm² |
| Dimensions de la machine | 1220 × 545 × 1230 mm |
| Poids de la machine | Environ 200 kg |
| Contrôleur | Mitsubishi PLC |
Les exigences électriques et pneumatiques doivent être vérifiées par rapport à la configuration finale commandée.
Quels systèmes de sécurité sont importants ?
Les équipements industriels de vissage et de perçage peuvent engendrer des risques liés aux têtes mobiles, aux outils rotatifs, aux mécanismes de serrage et aux composants pneumatiques.
Les acheteurs doivent vérifier les dispositifs de protection, le fonctionnement de l'arrêt d'urgence, la prévention des démarrages involontaires, la protection électrique et les procédures d'entretien sécuritaires.
Les cadres de référence pertinents incluent l'ISO 12100 pour l'évaluation des risques liés aux machines et la CEI 60204-1 pour les équipements électriques des machines, le cas échéant.
La présence d'un bouton d'arrêt d'urgence ne prouve pas à elle seule la conformité à une norme de sécurité particulière.
Quel entretien faut-il envisager ?
L'inspection régulière peut comprendre la vérification de l'état de l'outillage, du maintien de la broche, de l'alignement des dispositifs de fixation, des connexions pneumatiques, des ensembles mobiles et des fonctions de contrôle.
Le calendrier de maintenance et les besoins en pièces détachées doivent être confirmés auprès du fournisseur.
14. Qu'est-ce qui détermine le coût total d'une machine à épingler FR4 ?
Le prix initial de l'équipement ne représente qu'une partie de l'investissement.
Une comparaison de coûts plus complète prend en compte l'installation, l'outillage, le temps de fonctionnement, la maintenance et les panneaux rejetés.
Liste de contrôle d'évaluation des coûts
| Facteur de coût | Ce que les acheteurs doivent confirmer |
|---|---|
| Machine de base | Configuration CK-800 incluse |
| Têtes de traitement | Outillage standard et réglages disponibles |
| Outils de forage | Spécifications compatibles et coûts de remplacement |
| Composants de fixation | Broches compatibles et accessoires d'installation |
| Installations | exigences standard ou spécifiques à l'application |
| installation électrique | Exigences en matière de préparation du site et de services publics |
| Air comprimé | Approvisionnement et consommation requis |
| Main-d'œuvre des opérateurs | Exigences de chargement et d'inspection |
| Entretien | Pièces d'usure et support |
| Pertes de qualité | panneaux retravaillés et rejetés |
| Expédition | Conditions d'emballage, de destination et de livraison |
Un indicateur utile pour une usine est :
Coût d'épinglage par panneau accepté = Coût total d'épinglage alloué ÷ Nombre de panneaux acceptés
Cela permet aux responsables des achats d'évaluer la machine en fonction de sa valeur de production plutôt que de son seul prix d'achat.
15. Liste de contrôle CK-800 pour les demandes de prix destinées aux fabricants de circuits imprimés étrangers
Une demande de devis techniquement complète permet au fournisseur d'équipement d'évaluer la compatibilité avec les exigences de production du client.
| Informations requises | Ce que l'acheteur doit fournir |
|---|---|
| matériau PCB | FR1, FR4, CEM1, âme métallique ou autres |
| Dimensions du plateau | Tailles minimales et maximales |
| Épaisseur du panneau | Gamme de production réelle |
| Motif de perforation | Dessin et références des trous de repérage |
| Tolérance des trous | Limites de position et de dimension requises |
| Spécifications des broches | Diamètre, longueur et méthode d'installation |
| Volume de traitement | Panneaux par quart de travail ou par heure |
| Méthode de chargement | Automatisation manuelle ou demandée |
| Exigences de la tête | Espacement des trous et positions de traitement |
| Environnement de production | Puissance, air, espace disponible |
| Exigences de qualité | Critères d'inspection et d'acceptation FAT |
| exigences commerciales | Quantité, destination et étendue du service |
Pourquoi choisir CHIKIN CNC ?
Shenzhen ChiKin Automation Equipment Co., Ltd. fournit des équipements de fabrication de circuits imprimés et des équipements d'automatisation industrielle connexes.
Le CK-800 fait partie de la gamme d'équipements de la société destinés aux fabricants qui évaluent des opérations de positionnement et de fixation de cartes plus contrôlées.
CHIKIN fournit également des informations sur ses capacités de fabrication et de service .
Pour les acheteurs, la priorité devrait être de déterminer si la configuration CK-800 spécifiée peut répondre aux exigences réelles de la carte et du brochage.
Demander une évaluation technique du CK-800
Prévoyez-vous d'améliorer la préparation des trous d'alignement FR4 ou de standardiser les opérations de brochage ?
Préparez vos schémas de circuits imprimés, le type de matériau, les spécifications des broches et les exigences de production.
Examinez la machine à épingler CHIKIN FR4 .
Contactez CHIKIN CNC pour une étude de configuration et un devis du CK-800 .
Fournir une fiche technique complète permettra de clarifier l'outillage de la machine, son champ d'action en matière d'automatisation et son adéquation à votre processus de production.
16. Questions fréquemment posées sur les machines à épingler FR4
1. À quoi sert une machine à épingler FR4 ?
Une machine de brochage FR4 permet un positionnement et un brochage précis des matériaux rigides pour circuits imprimés. Dans les flux de production appropriés, elle facilite la préparation des trous de repérage et l'installation des broches selon le processus spécifié.
2. Quelle est la taille maximale de circuit imprimé prise en charge par le CK-800 ?
Les spécifications publiées indiquent une taille maximale de circuit imprimé de 800 × 680 mm et une taille minimale de 250 × 250 mm. La compatibilité réelle avec les dispositifs de fixation doit être vérifiée pour les dimensions de circuit imprimé prévues.
3. Quelle est la vitesse de broche du CK-800 ?
La CK-800 affiche une vitesse de broche de 24 000 tr/min. Il est conseillé aux acheteurs de vérifier les outils compatibles, les dimensions des alésages pris en charge et les conditions d'usinage de leurs matériaux.
4. Le CK-800 utilise-t-il une broche d'enregistrement de 3,175 mm ?
Pas nécessairement. La spécification Ø3,175 mm se rapporte à la tête de serrage de la pince de broche. Le diamètre de la goupille de centrage compatible doit être vérifié séparément.
5. Quelle est la précision de perçage du CK-800 ?
La spécification publiée indique une précision de perçage de ±0,1 mm. Les acheteurs doivent se renseigner sur les conditions de mesure et vérifier la position réelle des trous par rapport à leurs plans approuvés.
6. Le CK-800 est-il entièrement automatique ?
La fiche technique mentionne une méthode de brochage automatique. Toutefois, elle ne décrit pas en détail le chargement de la carte, l'alimentation des broches ni la séquence de traitement. Il est conseillé aux acheteurs de demander une démonstration des fonctions d'automatisation.
7. Le CK-800 peut-il traiter des matériaux de circuits imprimés à noyau en aluminium ?
Le circuit imprimé à noyau métallique est inclus dans les spécifications du produit. La compatibilité réelle dépend des matériaux utilisés, de l'outillage et des exigences de fabrication. Il est recommandé de procéder à des essais sur des échantillons.
8. Quel contrôleur utilise le CK-800 ?
La spécification publiée mentionne un automate programmable Mitsubishi. Il convient de vérifier le modèle matériel définitif, les fonctions logicielles et les interfaces de production disponibles avant de passer commande.
9. Quelle est la différence entre le brochage et le débrochage d'un circuit imprimé ?
Le brochage consiste à installer des broches de positionnement pour un processus de fabrication. Le débourrage consiste à retirer les broches lorsqu'elles ne sont plus nécessaires. Ces deux opérations requièrent des outillages et des critères de réception différents.
10. Que dois-je fournir lors de ma demande de devis pour un CK-800 ?
Veuillez fournir les informations suivantes concernant le matériau du circuit imprimé : dimensions, épaisseur, plans de perçage, précision requise, spécifications des broches, volume de production, alimentation électrique et niveau d’automatisation souhaité. Veuillez également demander le traitement d’échantillons et définir les critères d’acceptation en usine.
Conclusion
Le choix de la machine de brochage FR4 appropriée nécessite une compréhension complète des dimensions de la carte, de la précision des trous d'outillage, de la compatibilité de la broche, des méthodes de brochage et des exigences de production.
La fraiseuse CNC CHIKIN CK-800 offre une configuration publiée comprenant une disposition de traitement à double tête, une vitesse de broche de 24 000 tr/min, une pince de Ø3,175 mm, une taille de carte maximale de 800 × 680 mm, une commande par automate programmable Mitsubishi et une précision de perçage de ±0,1 mm.
Ces spécifications en font un candidat pertinent pour les fabricants de circuits imprimés qui recherchent un traitement d'alignement plus contrôlé et une manipulation répétable des cartes.
Toutefois, le choix judicieux d'un équipement ne doit pas dépendre uniquement des spécifications du catalogue.
Les acheteurs doivent vérifier la séquence de brochage réelle, les performances de positionnement des trous, la compatibilité des fixations, l'adéquation des matériaux et le rendement de production accepté au moyen de tests représentatifs.
Une procédure de réception en usine documentée contribue à réduire les risques liés à l'achat et permet de mieux comprendre les capacités réelles de l'équipement.
Pour les fabricants de circuits imprimés évaluant les équipements de positionnement et de brochage, CHIKIN CNC propose le CK-800 au sein de son portefeuille plus large d'équipements de fabrication de circuits imprimés.
Explorez la machine de brochage CK-800 FR4 ou contactez CHIKIN CNC pour obtenir un devis adapté à votre application .
Partagez vos schémas de circuits imprimés, les spécifications des matériaux, les exigences relatives aux trous de repérage et le volume de production cible afin d'évaluer une configuration adaptée à votre flux de production.





