دستگاه علامتگذاری پنوماتیک روشی کاربردی برای اعمال شماره سریال، شماره شناسایی خودرو (VIN)، کدهای دستهای و علائم شناسایی دائمی بر روی قطعات فلزی صنعتی ارائه میدهد.
برای تولیدکنندگان خودرو، تأمینکنندگان ماشینآلات، کارگاههای ساخت فلز و بخشهای کنترل کیفیت، علامتگذاری قابل اعتماد برای اتصال قطعات فیزیکی به سوابق تولید، نتایج بازرسی و سوابق نگهداری ضروری است.
دستگاه علامتگذاری پنوماتیک مناسب باید علامتهای خوانا و با موقعیت ثابتی را روی ماده مورد نظر ایجاد کند و در عین حال عمق علامتگذاری، زمان چرخه و مشخصات ردیابی مورد نیاز را برآورده سازد.
برخلاف برچسبهای چسبی یا شناسایی مبتنی بر جوهر، علامتگذاری نقطهای از طریق ضربات مکانیکی کنترلشده، سطح را به صورت فیزیکی تغییر میدهد. این روش میتواند شناسایی بادوامی را بدون جوهر یا برچسب فراهم کند، اگرچه فرآیند علامتگذاری باید با الزامات مواد و ساختار قطعه سازگار باشد.
CHIKIN CNC یک دستگاه علامتگذاری پنوماتیک را فهرست میکند که دارای یک کابینت کنترل کامپیوتری جمعوجور و یک هد علامتگذاری جداگانه است. این پیکربندی برای کارگاهها و محیطهای تولید صنعتی که نیاز به موقعیتیابی انعطافپذیر قطعه و عملیات علامتگذاری تکرارپذیر دارند، مناسب است.
این راهنما توضیح میدهد که چگونه مارکینگ پنوماتیک کار میکند، برای چه کاربردهایی مناسب است، چگونه تجهیزات را با هم مقایسه کنیم و خریداران صنعتی قبل از درخواست قیمت چه مواردی را باید بررسی کنند.
۱. دستگاه علامت گذاری پنوماتیک چیست؟
دستگاه علامتگذاری پنوماتیک یک سیستم شناسایی صنعتی است که از یک مکانیزم علامتگذاری با نیروی هوای فشرده برای ایجاد علامت روی قطعه کار استفاده میکند.
در یک پیکربندی معمول نقطهکوب پنوماتیکی، یک پین علامتگذاری سختشده بهطور مکرر به سطح ضربه میزند و یک توالی کنترلشده از فرورفتگیها را ایجاد میکند.
این تورفتگیها کاراکترها، اعداد، نمادها یا سایر الگوهای برنامهریزیشده را تشکیل میدهند.
فرآیند علامتگذاری معمولاً برای ردیابی صنعتی استفاده میشود زیرا به جای اعمال یک برچسب قابل جابجایی، تغییر شکل فیزیکی سطح ایجاد میکند.
دستگاه علامت گذاری پنوماتیک نقطه ای چگونه کار می کند؟
یک چرخه علامتگذاری معمولی شامل پنج مرحله است:
اپراتور محتوای علامتگذاری مورد نیاز را وارد یا ایمپورت میکند.
قطعه کار در جای خود قرار گرفته و محکم شده است.
سر علامتگذاری طبق الگوی برنامهریزیشده حرکت میکند.
یک مکانیزم پنوماتیک، پین علامتگذاری را به سمت ماده میراند.
علامت تکمیل شده از نظر خوانایی و دقت بررسی میشود.
فناوری دقیق علامتگذاری، الزامات فشار هوا و الگوهای علامتگذاری پشتیبانیشده باید برای پیکربندی دستگاه انتخابشده تأیید شوند.
علامت گذاری پنوماتیک در مقابل مهر زنی دستی
مهر زدن دستی میتواند برای کارهای شناسایی گاه به گاه مناسب باشد، اما به شدت به موقعیت اپراتور و ثبات ضربه بستگی دارد.
یک سیستم علامتگذاری قابل برنامهریزی میتواند در صورت پیکربندی صحیح، کنترل بر طرحبندی کاراکترها و مکان علامتگذاری را بهبود بخشد.
برای کارخانههایی که شماره سریالهای تکراری یا دستههای تولید را پردازش میکنند، یک گردش کار استاندارد علامتگذاری میتواند خطاهای شناسایی را نیز کاهش دهد.
۲. چه کسی به دستگاه علامت گذاری پنوماتیک نیاز دارد؟
تجهیزات علامتگذاری پنوماتیک برای تولیدکنندگانی که نیاز به شناسایی بادوام و تکرارپذیر روی اجزای مناسب دارند، مرتبط است.
| بخش خریدار | کاربرد معمول | الزامات اصلی خرید |
|---|---|---|
| تولیدکنندگان خودرو | شناسایی VIN و شاسی | دقت کاراکتر و رعایت مقررات |
| تامین کنندگان قطعات خودرو | شماره سریال روی قطعات مکانیکی | قابلیت ردیابی دائمی قطعات |
| کارگاههای ساخت فلز | صفحات، براکتها و اجزای ساخته شده | علامتگذاری ثابت و خوانا |
| تولیدکنندگان ماشینآلات | شناسایی تجهیزات و پلاکهای سریال | شناسایی محصول بادوام |
| تیمهای تعمیر و نگهداری صنعتی | علامتگذاری تجهیزات و قطعات جایگزین | قابلیت ردیابی در طول عمر مفید |
| تولیدکنندگان ابزار و یراق | شماره ابزار و شناسایی دارایی | دوام و موقعیت علامت گذاری |
| بخشهای کنترل کیفیت | شناسایی دسته و بازرسی | اتصال دقیق به سوابق تولید |
| توزیعکنندگان تجهیزات صنعتی | کاربردهای علامتگذاری خاص مشتری | پیکربندی و پشتیبانی فنی |
برای شناسایی خودرو، تیمهای خرید باید بین علامتگذاری VIN خودرو که به صورت قانونی تنظیم شده است و علامتگذاری یک شماره قطعه داخلی معمولی تمایز قائل شوند.
الزامات مختلفی ممکن است در مورد طرحبندی حروف، محل علامتگذاری، ماندگاری و مستندسازی اعمال شود.
۳. دستگاه علامتگذاری پنوماتیک CNC چیکین: بررسی اجمالی محصول
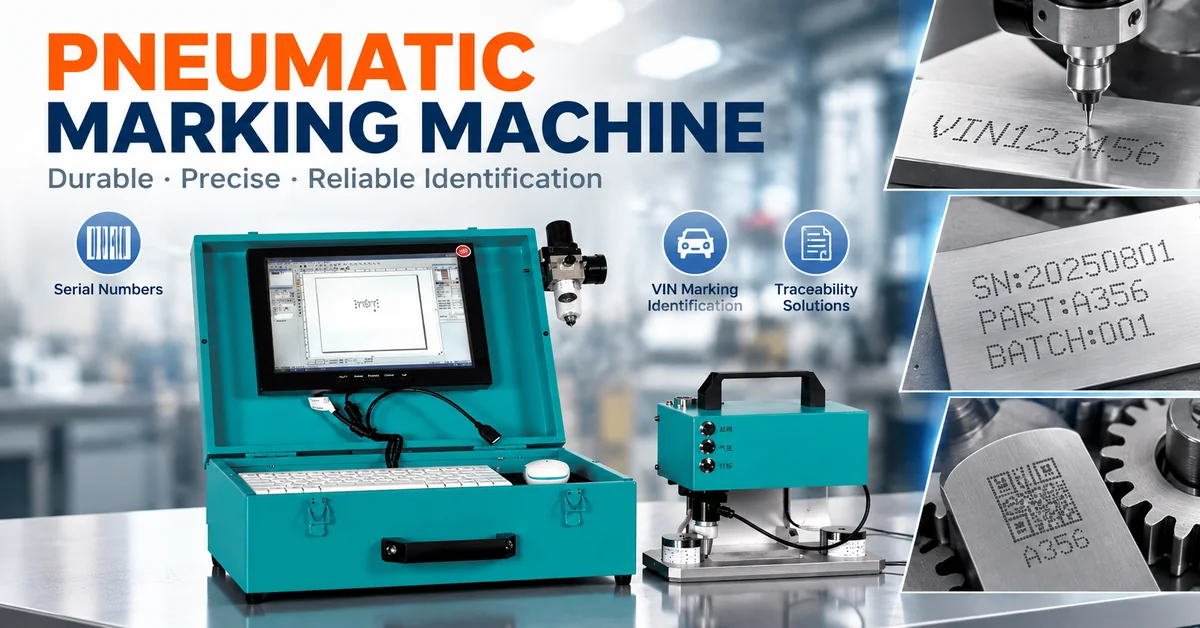
دستگاه علامتگذاری پنوماتیک CHIKIN به عنوان یک سیستم علامتگذاری دیجیتال صنعتی برای شناسایی شماره سریال، قطعات فلزی، پلاکهای نام و کاربردهای ردیابی مرتبط ارائه میشود.
عکسهای ارائه شده از محصول، یک کابینت کنترل به رنگ فیروزهای با محفظه لولایی، صفحه نمایش یکپارچه، صفحه کلید، ماوس و یک هد علامتگذاری جداگانه را نشان میدهند.
طرح سر جداگانه میتواند در مواردی که دسترسی به موقعیت علامتگذاری با یک ایستگاه کاری کاملاً یکپارچه دشوار است، مفید باشد.
ویژگیهای قابل مشاهده محصول
| ویژگی محصول | اطلاعات محصول ارائه شده | مزیت خریدار بالقوه |
|---|---|---|
| دسته بندی تجهیزات | دستگاه علامت گذاری پنوماتیک | کاربردهای شناسایی صنعتی |
| نوع محصول | دستگاه علامت گذاری VIN | شناسایی خودرو و قطعات فلزی |
| چیدمان کنترلکننده | کابینت کنترل جداگانه | طرحبندی انعطافپذیر ایستگاه کاری |
| رابط اپراتور | مانیتور، کیبورد و ماوس | آمادهسازی شغلی مبتنی بر کامپیوتر |
| مونتاژ علامت گذاری | سر علامت گذاری جداگانه | موقعیتیابی قطعات با انعطافپذیری بیشتر |
| ساختار کابینت | محفظه فلزی لولایی | انبارداری و جابجایی سازماندهی شده |
| ویژگی حمل و نقل | دسته حمل روی کابینت | جابجایی بین ایستگاههای کاری |
| ترتیب نصب | پایه نصب سر جمع و جور | میز کار یا ایستگاه علامتگذاری اختصاصی |
| کاربردهای علامتگذاری | شماره سریال، شماره قطعه و پلاک | قابلیت ردیابی تولید |
این ویژگیهای قابل مشاهده، ارزیابی اولیه تجهیزات را پشتیبانی میکنند.
با این حال، عکسهای دستگاه نمیتوانند به طور مستقل عمق دقیق علامتگذاری، دقت موقعیتیابی، زمان چرخه یا عملکرد پنوماتیک را تعیین کنند.
کدام مشخصات نیاز به تأیید دارند؟
تصویر مشخصات آپلود شده، شناسایی تجهیزات دات-پین را با پارامترهای خاص لیزر ترکیب میکند.
در نتیجه، ارقامی مانند طول موج لیزر، توان لیزر، فرکانس لیزر و سرعت علامتگذاری لیزر نباید به عنوان مشخصات تأیید شده برای سیستم پنوماتیک در نظر گرفته شوند.
قبل از خرید، یک برگه اطلاعات فنی اصلاحشده مخصوص دستگاه درخواست کنید که مکانیزم علامتگذاری واقعی، ناحیه کاری، پیکربندی پین علامتگذاری، الزامات هوای فشرده، منبع تغذیه برق و مواد پشتیبانیشده را تأیید کند.
۴. یک دستگاه علامتگذاری پنوماتیک چه موادی را میتواند پردازش کند؟
سازگاری مواد یکی از مهمترین عوامل در علامت گذاری پنوماتیک است.
از آنجا که علامتگذاری با نقطهچین باعث ایجاد فرورفتگی میشود، ماده باید ضربه مکانیکی موضعی را بدون ترک خوردگی، اعوجاج یا آسیب غیرقابل قبول تحمل کند.
راهنمای سازگاری مواد
| مواد | کاربرد علامتگذاری معمول | ملاحظه اصلی |
|---|---|---|
| فولاد کربنی | ماشین آلات و قطعات خودرو | سختی و فرورفتگی مورد نیاز |
| فولاد ضد زنگ | قطعات و صفحات صنعتی | نیروی پرداخت سطح و علامتگذاری |
| آلومینیوم | محفظهها و پلاکهای نام | عمق اعوجاج و فرورفتگی |
| برنج | پلاکها و اتصالات شناسایی | تغییر شکل سطح |
| چدن | قطعات ماشین آلات صنعتی | بافت سطحی و شکنندگی |
| فلز روکشدار | اجزای تکمیل شده | آسیب پوشش و خوانایی علامت |
| فولاد سختکاری شده | قطعات صنعتی تخصصی | قابلیت ابزار و سختی مواد |
مناسب بودن هر ماده به آلیاژ واقعی، عملیات حرارتی، ضخامت، هندسه و پارامترهای علامتگذاری بستگی دارد.
آیا مارکینگ پنوماتیک میتواند به یک قطعه فلزی آسیب برساند؟
بله، اگر نیروی علامتگذاری یا محل آن نامناسب باشد.
علامتگذاری پنوماتیک عمداً سطح را تغییر شکل میدهد. فرورفتگی بیش از حد میتواند باعث ایجاد تمرکز تنش موضعی، تغییر شکل اجزای نازک یا تأثیر بر پوششها شود.
برای قطعات حساس به ایمنی، اجزای تحت فشار یا سازههای مکانیکی با تنش بالا، محل و عمق علامتگذاری تأیید شده باید توسط تیم مهندسی مسئول تعیین شود.
بهترین نتیجه علامتگذاری لزوماً عمیقترین علامت نیست. بلکه سطحیترین علامت واجد شرایط است که معیارهای خوانایی و دوام مورد نیاز را برآورده میکند.
۵. نحوه ارزیابی کیفیت و خوانایی علامتگذاری VIN
علامتگذاری شناسایی خودرو به چیزی بیش از ایجاد توالی از کاراکترهای قابل مشاهده نیاز دارد.
تولیدکنندگان باید اطمینان حاصل کنند که اطلاعات شناسایی صحیح برای وسیله نقلیه یا قطعه صحیح اعمال میشود.
استاندارد ISO 3779:2009، وسایل نقلیه جادهای - شماره شناسایی وسیله نقلیه (VIN) - محتوا و ساختار ، مرجعی بینالمللی برای ساختار شناسایی VIN ارائه میدهد.
با این حال، رعایت فرمت VIN به طور خودکار رعایت الزامات خاص کشور برای مکان، ابعاد، ماندگاری یا روشهای اعمال علامتگذاری را تضمین نمیکند.
عوامل مهم کیفیت علامت گذاری VIN
| ضریب کیفیت | آنچه خریداران باید بررسی کنند |
|---|---|
| دقت کاراکتر | توالی شناسایی صحیح |
| اندازه کاراکتر | انطباق با نقشه یا الزامات مربوطه |
| فاصله کاراکترها | چیدمان یکنواخت و خوانا |
| عمق علامت گذاری | دوام کافی بدون آسیب بیش از حد |
| موقعیت | محل صحیح روی وسیله نقلیه یا قطعه |
| شرایط سطح | بدون ترک خوردگی یا تغییر شکل غیرقابل قبول |
| خوانایی | تشخیص مداوم تحت شرایط بازرسی مشخص شده |
| تکرارپذیری | نتایج مشابه در نمونههای تولیدی |
| قابلیت ردیابی | تطابق صحیح بین علامت تجاری و سابقه تولید |
آیا عمق علامتگذاری VIN باید به حداکثر برسد؟
خیر.
عمق علامتگذاری باید بر اساس الزامات مهندسی و قانونی مربوطه تعیین شود.
یک خط عمیقتر ممکن است در محیطهای خاص دوام بیشتری ایجاد کند، اما تغییر شکل بیش از حد سطح میتواند اجزای حساس را به خطر بیندازد.
برای شناسایی شاسی، تولیدکنندگان باید الزامات نظارتی محلی و مکانهای علامتگذاری تأیید شده را قبل از تولید بررسی کنند.
۶. دستگاه علامت گذاری پنوماتیک در مقابل دستگاه علامت گذاری لیزری
خریداران صنعتی اغلب روش علامتگذاری پنوماتیک نقطهای را با روش علامتگذاری لیزری فیبری مقایسه میکنند.
هر دو فناوری میتوانند شناسایی قطعه بادوام را ارائه دهند، اما عملکرد متفاوتی دارند.
مقایسه فناوری
| عامل ارزیابی | علامت گذاری نقطه ای پنوماتیک | علامت گذاری لیزر فیبر |
|---|---|---|
| اصل علامت گذاری | فرورفتگی مکانیکی | انرژی لیزر متمرکز |
| تماس مستقیم | علامت گذاری سطح مخاطبین پین | پردازش پرتو غیر تماسی |
| الزامات اصلی فرآیند | مکانیزم علامت گذاری مناسب و هوای فشرده | منبع لیزر، اپتیک و کنترلهای ایمنی |
| عمق علامت گذاری | بستگی به ضربه و جنس دارد | بستگی به پارامترهای لیزر و مواد دارد |
| گرافیک عالی | محدود به قلم و هندسه فرآیند | اغلب برای جزئیات دقیق مناسب است |
| سایش ابزار | پین علامت گذاری نیاز به تعمیر و نگهداری دارد | قطعات نوری نیاز به نگهداری دارند |
| اجزای نازک | ضربه ممکن است باعث تغییر شکل شود | اثرات حرارتی نیاز به ارزیابی دارند |
| شناسایی فیزیکی عمیق | در صورت واجد شرایط بودن میتواند مناسب باشد | بستگی به توان و فرآیند لیزر دارد |
| ملاحظات اصلی ایمنی | ضربه مکانیکی، محافظت و سر و صدا | قرار گرفتن در معرض لیزر، بخارات و محافظت |
کدام فناوری برای علامتگذاری VIN بهتر است؟
علامتگذاری با نقطهچین پنوماتیک زمانی ارزش ارزیابی دارد که کاربرد نیاز به ایجاد فرورفتگی فیزیکی روی یک سطح فلزی مناسب داشته باشد.
علامتگذاری لیزری میتواند در مواردی که جزئیات دقیق، عملیات غیر تماسی یا قالبهای خاص کد مهم هستند، مفید باشد.
با این حال، هیچ یک از فناوریها نباید صرفاً بر اساس قیمت تجهیزات انتخاب شوند.
خریداران باید علامت تجاری نهایی، یکپارچگی قطعه، زمان چرخه تولید، الزامات تعمیر و نگهداری و استانداردهای شناسایی مربوطه را مقایسه کنند.
CHIKIN CNC همچنین تجهیزات علامتگذاری لیزر فیبری را برای شناسایی قطعات صنعتی فهرست میکند و به خریداران این امکان را میدهد که در صورت لزوم، روش علامتگذاری جایگزین را بررسی کنند.
۷. الزامات سر علامتگذاری، کنترلکننده و فیکسچر
هد مارکینگ و فیکسچر قطعه کار تأثیر عمدهای بر ثبات تولید دارند.
حتی یک سیستم علامتگذاری کارآمد نیز ممکن است در صورت حرکت قطعه در طول چرخه علامتگذاری، نتایج غیرقابل قبولی ایجاد کند.
پیکربندی سر علامتگذاری
محصول CHIKIN ارائه شده، یک سر علامتگذاری جداگانه متصل به یک کابینت کنترل را نشان میدهد.
این پیکربندی میتواند به اپراتورها کمک کند تا سر دستگاه را نزدیک قطعات بزرگتر قرار دهند یا از روی یک میز کار جمع و جور کار کنند.
قبل از خرید، مطمئن شوید:
منطقه علامتگذاری مؤثر.
علامت گذاری ابعاد نصب سر.
الزامات کابل و شلنگ.
مشخصات پین علامت گذاری.
ارتفاع قطعه کار پشتیبانی شده.
دسترسی به اطراف محل علامت گذاری مورد نظر.
فیکسچرینگ قطعات
یک فیکسچر مناسب باید قطعه را به طور مداوم و بدون آسیب رساندن به سطوح عملکردی آن، در جای خود قرار دهد.
برای اجزای منحنی، ریختهگریهای نامنظم یا قطعات فلزی سنگین، خریداران ممکن است به ترتیبات موقعیتیابی خاص برای کاربرد نیاز داشته باشند.
کنترلر و نرمافزار
سیستم عکاسی شده شامل یک صفحه نمایش، صفحه کلید و ماوس است.
این ویژگیها از عملیات مبتنی بر کامپیوتر پشتیبانی میکنند، اما قابلیتهای دقیق نرمافزار نیاز به تأیید دارند.
برای تولید شماره سریال، درخواست نمایشی از ویرایش محتوا، شمارهگذاری خودکار، ذخیرهسازی کار، جلوگیری از خطا و هرگونه ارتباط مورد نیاز با پایگاههای داده تولید را داشته باشید.
۸. قابلیت ردیابی صنعتی: شماره سریالها، کدهای دستهای و علامتگذاری مستقیم قطعه
یک علامت تجاری دائمی زمانی ارزشمند میشود که بتوان آن را به طور قابل اعتمادی به سوابق تولید مرتبط کرد.
در یک گردش کار ردیابی، سیستم شناسایی ممکن است یک شماره قطعه یا شماره سریال را به اطلاعاتی مانند تاریخ تولید، دسته مواد، نتایج بازرسی و محل تولید متصل کند.
نمونه گردش کار ردیابی
شماره شناسایی صحیح را اختصاص دهید یا بازیابی کنید.
قطعه کار و سفارش تولید را تأیید کنید.
قطعه را در محل علامت گذاری قرار دهید.
مدارک شناسایی مورد نیاز را اعمال کنید.
علامت تکمیل شده را بررسی کنید.
نتیجه را در سیستم تولید مربوطه ثبت کنید.
تجهیزات علامتگذاری ممکن است تنها بخشی از این گردش کار را انجام دهند. بارکدخوانها، دوربینهای تأیید، رابطهای پایگاه داده و یکپارچهسازی سیستم تولید باید جداگانه مشخص شوند.
آیا علامتگذاری پنوماتیک میتواند کدهای ماتریس داده تولید کند؟
برخی از سیستمهای صنعتی نقطهگذاری از کدهای دوبعدی علامتگذاری شده مستقیم پشتیبانی میکنند، اما قابلیت آنها به سختافزار علامتگذاری، نرمافزار کنترلکننده، فاصلهگذاری نقاط و خواص سطح بستگی دارد.
اطلاعات ارائه شده در مورد محصول CHIKIN نشان نمیدهد که علامتگذاری ماتریس داده به عنوان استاندارد پشتیبانی میشود.
برای کاربردهایی که نیاز به علامتهای قطعه مستقیم قابل خواندن توسط ماشین دارند، استاندارد ISO/IEC 29158:2025 مرجعی مرتبط برای ارزیابی کیفیت نماد دوبعدی علامتگذاری شده توسط قطعه مستقیم ارائه میدهد.
این با بازرسی بصری معمولی از کاراکترهای VIN متفاوت است.
خریداران باید قبل از مشخص کردن علامتگذاری خودکار کد، سازگاری اسکنر، قالب کد و الزامات پذیرش را بررسی کنند.
۹. نحوه کنترل کیفیت علامتگذاری قبل از تولید
یک دستگاه علامتگذاری باید با استفاده از اجزای واقعی ارزیابی شود، نه اینکه کاملاً به مشخصات کاتالوگ متکی باشد.
یک طرح بازرسی عملی باید دقت محتوا، کیفیت علامتگذاری و آسیبهای احتمالی به زیرلایه را پوشش دهد.
چک لیست کنترل کیفیت علامت گذاری
| مورد بازرسی | ارزیابی توصیه شده |
|---|---|
| علامتگذاری محتوا | با رکورد تولید تایید شده مقایسه کنید |
| وضوح شخصیت | خوانایی بصری را تأیید کنید |
| ابعاد شخصیت | اندازهگیری در برابر مشخصات مربوطه |
| محل علامت گذاری | موقعیت را نسبت به مبنای قطعات تأیید کنید |
| شرایط فرورفتگی | یکنواختی و تغییر شکل بیش از حد را بررسی کنید |
| یکپارچگی سطح | ترک یا آسیب پوشش را بررسی کنید |
| تکرارپذیری | چندین قسمت علامتگذاری شده را بررسی کنید |
| دوام شناسایی | آزمایش تحت شرایط جابجایی یا محیطی مشخص شده |
| مستندسازی فرآیند | تنظیمات کار و نتایج بازرسی را ثبت کنید |
برای کاربردهایی که شامل مقاومت در برابر خوردگی، تمیزکاری سایشی یا جابجایی مکرر میشوند، علامت باید تحت شرایط کاری مربوطه ارزیابی شود.
هیچ روش علامتگذاری نباید طوری فرض شود که در هر محیطی به طور نامحدود قابل خواندن باقی بماند.
۱۰. چه چیزی بهرهوری ماشین علامتگذاری پنوماتیک را تعیین میکند؟
ظرفیت تولید عملی تجهیزات به چرخه کامل علامتگذاری بستگی دارد.
اگر اپراتورها زمان قابل توجهی را صرف مکانیابی قطعات، وارد کردن محتوا یا بررسی شناسایی کنند، یک هد علامتگذاری پرسرعت ممکن است همچنان خروجی محدودی داشته باشد.
یک محاسبه مفید تولید عبارت است از:
زمان چرخه = بارگیری + موقعیتیابی + علامتگذاری + بازرسی + تخلیه
خروجی تولید پذیرفتهشدهی حاصل باید قطعاتی را که در بازرسی رد میشوند، در نظر بگیرد.
عوامل اصلی مؤثر بر خروجی
| عامل | تأثیر تولید |
|---|---|
| تعداد کاراکترها | محتوای علامتگذاری بیشتر ممکن است به پردازش طولانیتری نیاز داشته باشد |
| عمق علامت گذاری | فرورفتگی بیشتر میتواند بر شرایط پردازش تأثیر بگذارد |
| سختی مواد | تغییرات علامتگذاری پاسخ |
| طراحی فیکسچر | بر موقعیت یابی و زمان بارگیری تأثیر می گذارد |
| گردش کار اپراتور | بر جابجایی دستی تأثیر میگذارد |
| راهاندازی نرمافزار | کارایی تغییر شغل را تعیین میکند |
| الزامات بازرسی | زمان لازم برای کنترل کیفیت را افزایش میدهد |
برای تولید دستهای، درخواست مطالعه زمانی با استفاده از قالب شناسایی واقعی و قطعه کار را بدهید.
از تخمین خروجی ساعتی بر اساس حداکثر سرعت علامتگذاری تایید نشده خودداری کنید.
۱۱. چه چیزی بر قیمت دستگاه علامت گذاری پنوماتیک تأثیر می گذارد؟
قیمت تجهیزات علامتگذاری صنعتی میتواند بسته به پیکربندی، ناحیه علامتگذاری، کنترلر، طراحی هد، نرمافزار و لوازم جانبی مورد نیاز متفاوت باشد.
ارزانترین دستگاه همیشه کمهزینهترین راهحل تولید نیست.
چک لیست مقایسه هزینه
| عامل هزینه | چه چیزی را تأیید کنیم |
|---|---|
| تجهیزات پایه | کنترلکننده و سر علامتگذاری - محدوده |
| منطقه علامت گذاری | ابعاد مورد نیاز |
| سیستم پنوماتیک | تامین و مصرف هوا |
| علامت گذاری مواد مصرفی | نوع پین و هزینه تعویض |
| وسایل بازی | استاندارد یا مختص کاربرد |
| نرمافزار | توابع و مجوزهای گنجانده شده |
| ادغام | رابطهای داده و تجهیزات خارجی |
| نصب | ترتیبات راهاندازی و آموزش |
| تعمیر و نگهداری | قطعات یدکی و خدمات مورد نیاز |
| تحویل | بستهبندی، حمل و نقل و شرایط تجاری |
مدیران تولید همچنین باید هزینه قطعاتی که به اشتباه علامتگذاری شدهاند را در نظر بگیرند.
یک خطای شناسایی میتواند بسته به محصول و صنعت، نیاز به دوبارهکاری، بازرسی اضافی یا رد شدن داشته باشد.
بنابراین، یک مقایسه خرید کاملتر، به جای قیمت خرید اولیه به تنهایی، کل هزینه مالکیت و خروجی تولید پذیرفته شده را ارزیابی میکند.
۱۲. ماشینهای علامتگذاری پنوماتیک استاندارد در مقابل ماشینهای علامتگذاری پنوماتیک سفارشی
یک سیستم علامتگذاری استاندارد میتواند زمانی مناسب باشد که ابعاد قطعه، محل علامتگذاری، قالب کاراکتر و الزامات تولید در محدوده پشتیبانیشده توسط تجهیزات قرار گیرند.
سفارشیسازی ممکن است زمانی که قطعات اشکال غیرمعمول، مکانهای علامتگذاری محدود یا الزامات ردیابی دشوارتری دارند، شایسته ارزیابی باشد.
مباحث بالقوه بحث شامل نصب سر مارکینگ، فیکسچرها، نرمافزار کنترل، رابطهای ارتباطی و طرحبندی ایستگاه کاری است.
نباید فرض شود که این ویژگیها در هر پیکربندی موجود هستند.
اطلاعات درخواست استعلام توصیه شده (RFQ)
| اطلاعات | خریدار باید ارائه دهد |
|---|---|
| جنس قطعه | فولاد، فولاد ضد زنگ، آلومینیوم یا موارد دیگر |
| سختی مواد | اطلاعات درجه یا سختی |
| ابعاد اجزا | ابعاد کلی و موقعیت علامت گذاری |
| علامتگذاری محتوا | VIN، شماره سریال، کد دستهای، متن یا نماد |
| الزامات شخصیتی | ارتفاع، فاصله، عمق و خوانایی |
| مقدار تولید | تعداد قطعات مورد انتظار در هر ساعت یا شیفت |
| جابجایی قطعه کار | بارگیری دستی یا خط خودکار |
| الزامات نصب تجهیزات | نقاشیها یا عکسهای قطعات |
| خدمات رفاهی | منبع تغذیه برق و هوای فشرده موجود است |
| الزامات ردیابی | منطق شمارهگذاری و یکپارچهسازی رکوردها |
| معیارهای پذیرش | بازرسی نمونه و الزامات دوام |
| الزامات خرید | مقدار، مقصد و تحویل درخواستی |
درخواست بررسی پیکربندی از CHIKIN CNC
شرکت CHIKIN CNC تجهیزات صنعتی CNC و تولید دقیق، از جمله سیستمهای علامتگذاری برای کاربردهای شناسایی قطعات، را تأمین میکند.
اگر کارخانه شما در حال ارزیابی یک دستگاه علامتگذاری پنوماتیک برای شمارههای VIN، پلاکهای نام یا علامتگذاری شماره سریال است، اجزای نمونه و قالب علامتگذاری مورد نیاز را آماده کنید.
صفحه محصول دستگاه علامت گذاری پنوماتیک CHIKIN را بررسی کنید.
موجودی محصول و پیکربندی دقیق علامتگذاری باید قبل از سفارش تأیید شود.
برای بحث در مورد الزامات علامت گذاری و درخواست موجودی با CHIKIN CNC تماس بگیرید
ارائه جزئیات مربوط به مواد، عکسها، الزامات شخصیت و اهداف تولید، به بحث فنی مفیدتری کمک خواهد کرد.
۱۳. سوالات متداول در مورد ماشینهای علامتگذاری پنوماتیک
۱. دستگاه علامت گذاری پنوماتیک برای چه مواردی استفاده می شود؟
دستگاه علامتگذاری پنوماتیک برای اعمال اطلاعات شناسایی به قطعات صنعتی مناسب استفاده میشود. کاربردهای رایج شامل شماره سریال، شماره VIN، کدهای دستهای، شناسایی تجهیزات و پلاکهای فلزی است.
۲. آیا علامتگذاری پنوماتیک دائمی است؟
علامتگذاری نقطهای از نظر فیزیکی سطح قطعه کار را تغییر شکل میدهد که میتواند شناسایی بادوامی را فراهم کند. با این حال، پایداری و خوانایی به عمق علامتگذاری، جنس، خوردگی، سایش و شرایط سرویس بستگی دارد.
۳. آیا دستگاه علامت گذاری پنوماتیک میتواند فولاد ضد زنگ را علامت گذاری کند؟
فولاد ضد زنگ یک ماده بالقوه برای خطکشی است. نیروی خطکشی مناسب و مشخصات ابزار به درجه، سختی، ضخامت و کیفیت خطکشی مورد نیاز آن بستگی دارد.
۴. آیا میتوان از علامتگذاری پنوماتیک برای شمارههای VIN خودرو استفاده کرد؟
بله، سیستمهای پنوماتیک مناسب را میتوان برای شناسایی VIN در نظر گرفت. تولیدکننده همچنان باید الزامات قانونی مربوطه، مکانهای علامتگذاری تأیید شده، مشخصات کاراکتر و سازگاری مواد را تأیید کند.
۵. تفاوت بین علامت گذاری پنوماتیک و علامت گذاری لیزری چیست؟
علامتگذاری پنوماتیک نقطهای از طریق ضربات مکانیکی، فرورفتگیهای فیزیکی ایجاد میکند. علامتگذاری لیزری از انرژی متمرکز برای اصلاح سطح استفاده میکند. هر روش تجهیزات، مواد، نگهداری و ملاحظات کیفی متفاوتی دارد.
۶. آیا علامتگذاری پنوماتیک به سطوح فلزی آسیب میرساند؟
این کار عمداً تغییر شکل موضعی سطح ایجاد میکند. فرورفتگی بیش از حد یا محل علامتگذاری نامناسب میتواند به قطعات خاصی آسیب برساند. اعتبارسنجی مهندسی به ویژه برای قطعات نازک یا قطعاتی که از نظر ایمنی حیاتی هستند، اهمیت دارد.
۷. آیا دستگاههای علامتگذاری پنوماتیک میتوانند به طور خودکار شماره سریال تولید کنند؟
برخی از سیستمهای قابل برنامهریزی از شمارهگذاری خودکار پشتیبانی میکنند، اما این عملکرد باید برای کنترلر و نرمافزار خاص تأیید شود. خریداران باید با استفاده از قالب شمارهگذاری واقعی خود، درخواست نمایش دهند.
۸. دستگاه علامتگذاری پنوماتیک به چه تعمیر و نگهداری نیاز دارد؟
تعمیر و نگهداری معمولاً شامل بازرسی پین علامتگذاری، مکانیزم سر دستگاه، نگهدارنده کار، اتصالات پنوماتیک و کنترلکننده است. برنامه دقیق تعمیر و نگهداری به پیکربندی دستگاه و شرایط عملیاتی آن بستگی دارد.
۹. چگونه میتوانم قبل از خرید، کیفیت علامتگذاری را بررسی کنم؟
درخواست نمونه علامتگذاری روی ماده اصلی خود را بدهید. وضوح حروف، ابعاد، موقعیت، وضعیت فرورفتگی، تکرارپذیری و دوام را با توجه به کاربرد مورد نظر ارزیابی کنید.
۱۰. چگونه میتوانم از CHIKIN CNC قیمت بگیرم؟
جنس قطعه، ابعاد، محتوای علامتگذاری، ناحیه علامتگذاری مورد نیاز، مقدار تولید و عکسها یا نقشههای خود را ارسال کنید. برای تأیید فناوری علامتگذاری، پیکربندی موجود، وضعیت تأمین و شرایط تجاری با CHIKIN CNC تماس بگیرید.
نتیجهگیری
یک دستگاه علامتگذاری پنوماتیک میتواند یک راهحل عملی برای تولیدکنندگانی که نیاز به شناسایی بادوام قطعات فلزی، قطعات مربوط به خودرو، پلاکهای صنعتی و تجهیزات تولیدی دارند، ارائه دهد.
برای خریداران B2B، مهمترین عوامل انتخاب صرفاً قیمت تجهیزات یا سرعت ادعایی علامتگذاری نیستند، بلکه شامل سازگاری مواد، وضوح علامتگذاری، یکپارچگی قطعه، پایداری فیکسچر، الزامات قابلیت ردیابی و عملکرد پایدار تولید نیز میشوند.
زمانی که فرورفتگی فیزیکی سطح برای قطعه و الزامات شناسایی مناسب باشد، علامتگذاری با نقطهگذاری پنوماتیکی ارزش بررسی دارد. علامتگذاری لیزری ممکن است جایگزین بهتری برای کاربردهای خاص با جزئیات دقیق یا غیرتماسی باشد.
قبل از سرمایهگذاری، تولیدکنندگان باید فناوری پیشنهادی را روی اجزای واقعی اعتبارسنجی کنند، مشخصات خاص دستگاه را تأیید کنند و معیارهای بازرسی و پذیرش روشنی را تعیین کنند.
شرکت CHIKIN CNC راهکارهایی برای علامتگذاری صنعتی و تجهیزات تولید دقیق برای مشتریانی که گردشهای کاری شناسایی قطعات را ارزیابی میکنند، ارائه میدهد.
مجموعه محصولات CHIKIN CNC را بررسی کنید یا درباره قابلیتهای خدماتی این شرکت بیشتر بدانید.
برای بررسی پیکربندی دستگاه علامتگذاری پنوماتیک با CHIKIN CNC تماس بگیرید و جزئیات قطعه فلزی، الزامات علامتگذاری و حجم تولید مورد انتظار خود را به اشتراک بگذارید.
یک تحقیق فنی دقیق، اولین گام برای انتخاب یک سیستم شناسایی است که با فرآیند تولید شما و نیازهای ردیابی بلندمدت آن مطابقت داشته باشد.