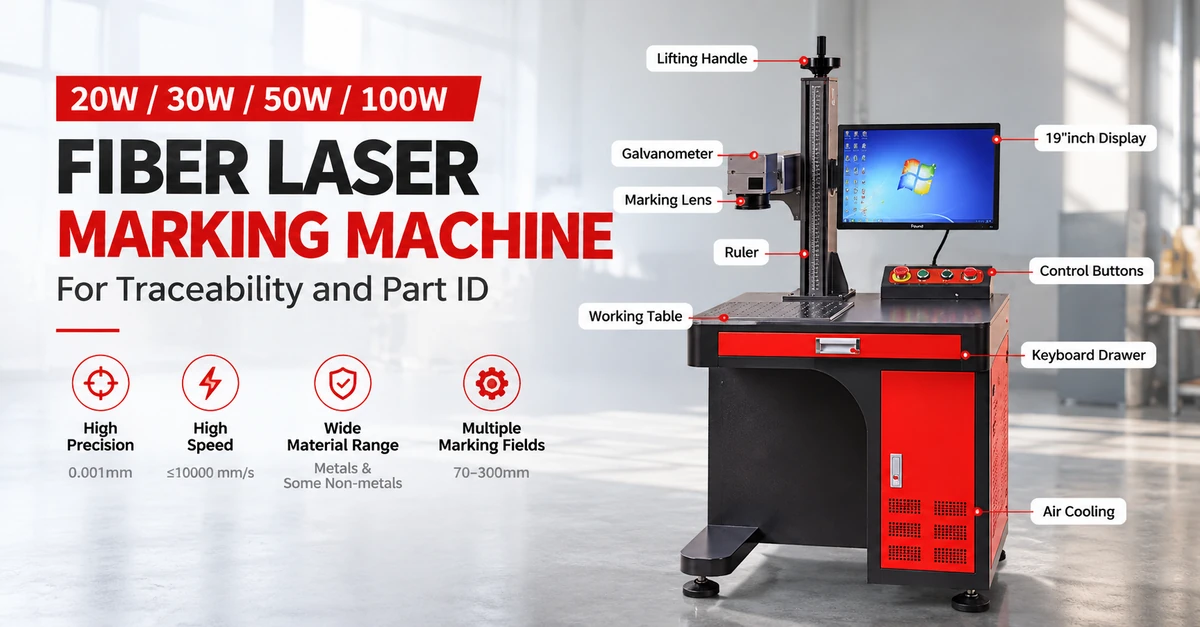
دستگاه علامتگذاری لیزری محصور به تولیدکنندگان صنعتی کمک میکند تا بدون تکیه بر برچسبهای چسبی یا چاپ جوهری، شناسایی بادوامی را روی اجزای فلزی، پلاکهای تجهیزات، مجموعههای الکترونیکی و قطعات تولیدی مناسب اعمال کنند.
برای تأمینکنندگان خودرو، کارخانههای ماشینکاری دقیق و تولیدکنندگان لوازم الکترونیکی، چالش صرفاً تولید یک علامت قابل مشاهده نیست. این شناسه باید خوانا باقی بماند، با سوابق تولید مطابقت داشته باشد و الزامات کیفیت را در طول تولید و جابجاییهای بعدی برآورده کند.
بهترین دستگاه علامتگذاری لیزری محصور، دستگاهی است که بتواند به طور مداوم علائم شناسایی واجد شرایط را روی مواد تولیدی واقعی تولید کند و در عین حال الزامات ایمنی، نرمافزار و توان عملیاتی ایستگاه کاری را برآورده سازد.
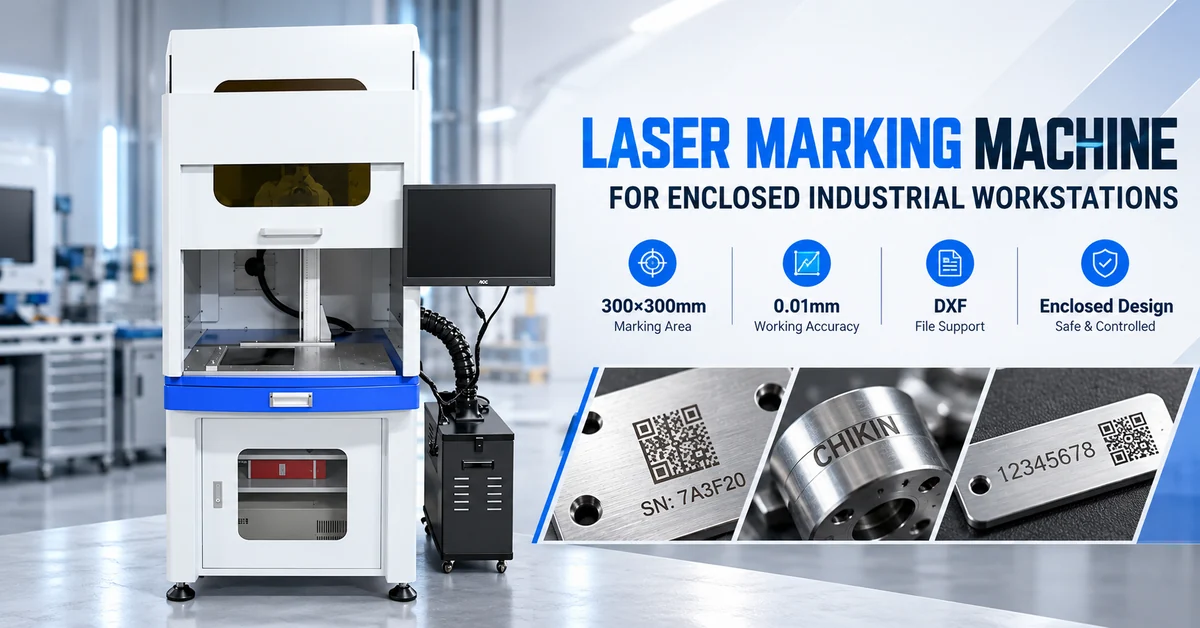
شرکت CHIKIN CNC یک ایستگاه کاری حکاکی لیزری به سبک کابینتی با مساحت علامتگذاری 300×300 میلیمتر، دقت کاری 0.01 میلیمتر، سازگاری با گرافیک DXF و رابط کاربری یکپارچه ارائه میدهد.
این مشخصات نقطه شروعی برای ارزیابی هستند، اما انتخاب موفقیتآمیز تجهیزات نیاز به بررسیهای اضافی شامل پیکربندی لیزر، سازگاری مواد، طراحی فیکسچر، خوانایی کد و نتایج نمونه واقعی دارد.
این راهنما نحوه ارزیابی دستگاه و تهیه یک درخواست خرید از نظر فنی کامل را توضیح میدهد.
۱. دستگاه علامت گذاری لیزری محصور چیست؟
دستگاه علامتگذاری لیزری محصور از انرژی لیزر متمرکز برای ایجاد متن، اعداد، نمادها یا سایر ویژگیهای شناسایی در یک ایستگاه کاری پردازش به سبک کابینت استفاده میکند.
برخلاف حکاکی مکانیکی، لیزر برای تماس با قطعه به ابزار برش معمولی نیاز ندارد.
بسته به نوع لیزر، جنس ماده و پارامترهای پردازش، علامتگذاری ممکن است شامل تغییر رنگ سطح، اکسیداسیون، حذف موضعی ماده یا حکاکی باشد.
کاربردهای صنعتی رایج عبارتند از:
شماره سریال روی قطعات فلزی
پلاکهای شناسایی محصول و تجهیزات
کدهای دستهای تولید.
شماره قطعات و مراجع تولید.
لوگو و اطلاعات فنی
کاربردهای علامتگذاری مستقیم قطعات (DPM)
وظایف منتخب شناسایی قطعات الکترونیکی و PCB.
علامتگذاری لیزری به ویژه زمانی مفید است که تولید نیاز به شناسایی قابل برنامهریزی با استفاده محدود از جوهر یا برچسب داشته باشد.
با این حال، علامتگذاری، حکاکی و برش عملیات متفاوتی هستند . دستگاهی که در درجه اول برای علامتگذاری در نظر گرفته شده است، نباید به طور خودکار برای برش ورق فلزی یا پردازش خطوط بیرونی PCB مناسب در نظر گرفته شود.
۲. کدام تولیدکنندگان از علامتگذاری لیزری محصور شده سود میبرند؟
خریداران هدف، تولیدکنندگانی هستند که به شناسایی کنترلشدهی قطعات و عملیات علامتگذاری منسجم نیاز دارند.
| بخش خریدار | کاربرد معمول | الزامات اصلی خرید |
|---|---|---|
| تامین کنندگان قطعات خودرو | شناسایی اجزای فلزی | قابلیت ردیابی و تکرارپذیری |
| کارخانههای ماشینکاری CNC | شماره سریالها و کدهای قطعه | موقعیتیابی و خوانایی علامت |
| تولیدکنندگان لوازم الکترونیکی | محفظهها و اجزای منتخب | دقت و سازگاری سطح |
| تولیدکنندگان تجهیزات صنعتی | پلاک تجهیزات و شناسه محصول | دوام و دقت کاراکتر |
| کارگاههای ساخت فلز | کدهای دستهای و شناسایی | موقعیتیابی انعطافپذیر قطعات |
| تولیدکنندگان ابزار و یراق | شماره ابزار و ردیابی دارایی | شناسایی دائمی |
| بخشهای کنترل کیفیت | مراجع بازرسی و تولید | تطبیق دقیق رکوردها |
| یکپارچهسازان سیستم تجهیزات | ایستگاههای کاری علامتگذاری مستقل | الزامات رابط و فیکسچر |
برای این خریداران، هدف اصلی ایجاد یک فرآیند شناسایی تکرارپذیر است که با گردش کار تولید موجود آنها مطابقت داشته باشد.
یک ایستگاه کاری کابینتی به ویژه در مواردی که کارخانه به یک منطقه پردازش مشخص، کنترلهای اپراتوری سازمانیافته و امکان ایمنسازی قطعات کوچک یا متوسط در حین علامتگذاری نیاز دارد، ارزش بررسی دارد.
برای قطعات کار غیرمعمول بزرگ یا نامنظم، یک ایستگاه کاری باز یا یک سر علامتگذاری جداگانه ممکن است کاربردیتر باشد.
۳. دستگاه علامت گذاری لیزری CNC CHIKIN: ویژگی ها و مشخصات محصول
دستگاه علامت گذاری لیزری CNC CHIKIN برای ایستگاههای کاری صنعتی محصور، به عنوان یک ایستگاه کاری صنعتی ایستاده ارائه میشود.
عکسهای محصول یک کابینت با رنگ روشن، بخش پایینی آبی، پنجره دید جلویی، میز کار داخلی، نمایشگر نصب شده و یک واحد تجهیزات مجاور جداگانه را نشان میدهند.
این ویژگیها از یک گردش کار علامتگذاری فشرده و هدایتشده توسط اپراتور پشتیبانی میکنند.
مشخصات فنی منتشر شده
| پارامتر | اطلاعات منتشر شده |
|---|---|
| تعیین محصول | دستگاه علامت گذاری لیزر فیبر نوری |
| کاربرد | علامت گذاری با لیزر |
| منطقه علامت گذاری | ۳۰۰ × ۳۰۰ میلیمتر |
| دقت کار | 0.01 میلیمتر |
| قالب گرافیکی | دی ایکس اف |
| کنترل سی ان سی | بله |
| حالت خنک کننده | خنککننده آب |
| وزن دستگاه | ۱۶۰ کیلوگرم |
| جزء اصلی | منبع لیزر |
| گارانتی | ۱ سال |
| گارانتی قطعات اصلی | ۱ سال |
| وضعیت | جدید |
| کشور مبدا | چین |
| فیلم بازرسی خروجی | همانطور که ارائه شده است فهرست شده است |
ارقام فوق از مشخصات محصول ارائه شده گرفته شده است. توان دقیق لیزر، طول موج، سازنده منبع، طبقهبندی ایمنی و شرایط اندازهگیری عملکرد نیاز به تأیید دارند.
مزایای اصلی ایستگاه کاری چیست؟
رابط کاربری یکپارچه: نمایشگر نصب شده به اپراتور اجازه میدهد بدون نیاز به یک ایستگاه کاری رومیزی جداگانه، به کنترلهای دستگاه دسترسی داشته باشد.
ناحیه پردازش تعریفشده: ساختار کابینتمانند، فضایی اختصاصی برای علامتگذاری مبتنی بر فیکسچر فراهم میکند.
دسترسی به خدمات: دربهای کابینت پایینی میتوانند دسترسی به اجزای تجهیزات را پشتیبانی کنند، البته با توجه به طراحی نهایی دستگاه.
شناسایی قابل برنامهریزی: سازگاری با DXF مبنایی برای وارد کردن دادههای علامتگذاری گرافیکی مشخصشده فراهم میکند.
مشخصات محصول، این دستگاه را به عنوان یک دستگاه علامتگذاری لیزر فیبر نوری معرفی میکند. با این حال، میدان نوع لیزر کلی آن به اندازه کافی دقیق نیست تا پیکربندی دقیق منبع نوری مشخص شود.
خریداران قبل از مقایسه توان لیزر یا فناوری منبع، باید درخواست یک برگه اطلاعات کامل مربوط به دستگاه را داشته باشند.
۴. منظور از ناحیه علامتگذاری لیزری ۳۰۰×۳۰۰ میلیمتری چیست؟
یکی از مهمترین مشخصات، میدان علامتگذاری اسمی ۳۰۰×۳۰۰ میلیمتر است.
این، مساحت پردازش منتشر شده را توصیف میکند، نه لزوماً حداکثر ابعاد فیزیکی یک قطعه کار که میتواند درون کابینت جای گیرد.
یک قطعه بزرگ ممکن است درون محفظه قرار گیرد اما اگر محل علامتگذاری آن فراتر از میدان لیزر قابل استفاده باشد، همچنان نیاز به تغییر مکان داشته باشد.
برعکس، قطعهای کوچکتر از ۳۰۰×۳۰۰ میلیمتر ممکن است به وسایل مخصوص یا تنظیمات فاصله کاری نیاز داشته باشد.
مساحت علامتگذاری در مقابل اندازه واقعی قطعه
| ارزیابی | چرا مهم است؟ |
|---|---|
| فیلد علامت گذاری اسمی | پاکت پردازش تبلیغ شده را تعیین میکند |
| فضای داخلی کابینت | ابعاد و نحوهی جابجایی قطعه کار را محدود میکند |
| فاصله کاری لیزر | بر تمرکز و ارتفاع قطعه موجود تأثیر میگذارد |
| ارتفاع فیکسچر | موقعیت قطعه کار را نسبت به اپتیک تغییر میدهد |
| عملکرد لبه میدان علامتگذاری | ممکن است بر اعوجاج و ثبات علامت گذاری تأثیر بگذارد |
| چندین مکان علامت گذاری | ممکن است نیاز به تغییر موقعیت یا تغییرات برنامه داشته باشد |
خریداران چگونه باید فیلد علامتگذاری را تأیید کنند؟
از تأمینکننده بخواهید کیفیت علامتگذاری مورد نیاز را در مرکز، لبهها و گوشههای زمین قابل استفاده واقعی نشان دهد.
یک آزمون پذیرش عملی میتواند از یک الگوی مرجع اندازهگیری شده که در سراسر ناحیه کاری توزیع شده است، استفاده کند.
این به تعیین اینکه آیا ثبات ابعادی در سراسر منطقه مورد نیاز برای تولید قابل قبول است یا خیر، کمک میکند.
دقت عملیاتی منتشر شده ۰.۰۱ میلیمتر نباید به طور خودکار به عنوان دقت تضمین شده کاراکتر، اندازه نقطه لیزر یا تلرانس کد نهایی تفسیر شود.
این قابلیتها نیازمند یک روش اندازهگیری تعریفشده و نتایج واقعی علامتگذاری هستند.
5. چه موادی را میتوان با دستگاه مارکر لیزری فیبر صنعتی پردازش کرد؟
فناوری علامتگذاری با لیزر فایبر معمولاً برای قطعات فلزی و مواد روکشدار یا مهندسیشدهی منتخب ارزیابی میشود.
با این حال، سازگاری مواد به منبع دقیق لیزر، خواص سطح، کنتراست علامتگذاری مورد نیاز و عملکرد قطعه بستگی دارد.
ماتریس مواد و کاربرد
| مواد | درخواست علامت گذاری بالقوه | نگرانی اصلی کیفیت |
|---|---|---|
| فولاد ضد زنگ | شماره سریال و پلاک شناسایی | کنتراست و تغییرات سطح |
| فولاد کربنی | شناسایی قطعات مکانیکی | ملاحظات دوام و خوردگی |
| آلومینیوم | محفظهها و قطعات ماشینکاری شده | خوانایی و پرداخت سطح |
| آلومینیوم آنودایز شده | برچسب ها و اجزای تجهیزات | پاسخ پوشش |
| برنج | اتصالات و پلاکهای شناسایی | کنتراست و تعریف لبه |
| فلزات روکشدار | اطلاعات محصول | حذف پوشش یا تغییر رنگ |
| پلاستیکهای مهندسی | شناسههای مؤلفه انتخابشده | پاسخ لیزر ویژه مواد |
| مواد PCB | درخواستهای شناسایی واجد شرایط | آسیب به زیرلایه، پوشش و مس |
اینها کاربردهای بالقوه هستند، نه یک لیست سازگاری تضمینشده برای هر نسخه از ایستگاه کاری CHIKIN.
چرا خریداران باید قطعات واقعی را آزمایش کنند؟
دو قطعه آلومینیومی ممکن است واکنشهای متفاوتی نشان دهند اگر یکی آنودایز شده و دیگری بدون عملیات حرارتی باشد.
به همین ترتیب، یک پارامتر لیزری که کنتراست خوبی روی یک پلیمر ایجاد میکند، ممکن است پلیمر دیگری را تغییر رنگ دهد یا به آن آسیب برساند.
برای مجموعههای الکترونیکی، آزمایش از اهمیت ویژهای برخوردار است زیرا قطعات، پوششها و رساناهای مجاور ممکن است به انرژی لیزر حساس باشند.
رویکرد توصیهشده این است که قبل از تأیید دستگاه، جنس قطعه واقعی، پرداخت سطح و محل علامتگذاری را بررسی کنید.
۶. سازگاری DXF چگونه از علامتگذاری صنعتی پشتیبانی میکند؟
مشخصات ارائه شده، DXF را به عنوان یک فرمت گرافیکی پشتیبانی شده معرفی میکند.
فایلهای DXF میتوانند هندسه مبتنی بر بردار را که معمولاً در گردشهای کاری طراحی مهندسی و تولید استفاده میشود، حمل کنند.
این میتواند زمانی مفید باشد که کارخانه به خطوط کلی متن، لوگوها، شکلها یا موقعیتهای علامتگذاری مشخصشده نیاز داشته باشد.
یک گردش کار معمولی شامل موارد زیر است:
آماده سازی طرح علامت گذاری.
وارد کردن فایل گرافیکی مربوطه.
بررسی ابعاد، مقیاس و جهت گیری.
قرار دادن قطعه کار در فیکسچر.
تعیین پارامترهای لیزر مورد تایید.
پردازش علامت.
بررسی نتیجه.
آیا پشتیبانی از DXF به معنای تولید خودکار شماره سریال است؟
خیر.
سازگاری با DXF به تنهایی ثابت نمیکند که کنترلکننده میتواند به طور خودکار شماره سریالها را افزایش دهد، کدهای ماتریس داده تولید کند، رکوردهای پایگاه داده را وارد کند یا با یک سیستم اجرایی تولید ارتباط برقرار کند.
آن عملکردها باید جداگانه تأیید شوند.
برای پروژههای ردیابی، بپرسید که آیا نرمافزار از دادههای متغیر، جلوگیری از کد تکراری، مجوزهای کاربر و ادغام سوابق تولید پشتیبانی میکند یا خیر.
این ویژگیها میتوانند از قابلیت اولیهی وارد کردن گرافیک مهمتر باشند.
۷. علامتگذاری لیزری محصور در مقابل علامتگذاری لیزری باز در مقابل علامتگذاری نقطهای
فناوریهای مختلف علامتگذاری، متناسب با اندازههای مختلف قطعات، شرایط تولید و الزامات شناسایی هستند.
| عامل | علامت گذاری لیزری محصور شده | علامت گذاری لیزری باز | نقطه کوبی پنوماتیک |
|---|---|---|---|
| روش علامت گذاری | مبتنی بر لیزر | مبتنی بر لیزر | فرورفتگی مکانیکی |
| قالب ایستگاه کاری | سبک کابینت | چیدمان کاری باز | سر علامتگذاری جداگانه یا یکپارچه |
| تماس مستقیم با ابزار | خیر | خیر | بله |
| دسترسی به قطعات بزرگ | وابسته به کابینه | اغلب انعطافپذیرتر | وابسته به سر |
| الزامات ایمنی لیزر | محفظه و قفلهای داخلی باید تأیید شوند | حفاظ مناسب مورد نیاز است | بدون منبع لیزر |
| تغییر شکل مکانیکی سطح | بستگی به فرآیند لیزر دارد | بستگی به فرآیند لیزر دارد | عمداً تورفتگی ایجاد میکند |
| علامت گذاری های دقیق | بستگی به لیزر و اپتیک دارد | بستگی به لیزر و اپتیک دارد | بستگی به پین و کنترلر دارد |
| عامل اصلی انتخاب | ایستگاه کاری کنترلشده و تناسب با کاربرد | دسترسی و نگهبانی | الزامات مواد و فرورفتگی |
یک ایستگاه کاری محصور ممکن است برای علامتگذاری مکرر قطعات کوچک ترجیح داده شود، مشروط بر اینکه فاصله داخلی و چیدمان جابجایی آن الزامات تولید را برآورده کند.
یک ایستگاه کاری لیزر باز ممکن است دسترسی آسانتری به اجزای بزرگتر فراهم کند، اما نیاز به تمهیدات ایمنی مناسب لیزر دارد.
علامتگذاری با نقطهکوب پنوماتیکی میتواند در مواقعی که نیاز به ایجاد فرورفتگی فیزیکی باشد، مناسب باشد.
بهترین فناوری باید از بین کیفیت نمونه، الزامات قطعه کار، استانداردهای ایمنی قابل اجرا و کل هزینه تولید انتخاب شود.
۸. علامتگذاری مستقیم قطعه: نحوه تأیید شماره سریالها و کدهای دوبعدی
قابلیت ردیابی صنعتی به چیزی بیش از قرار دادن شناسه روی یک قطعه نیاز دارد.
فرآیند علامتگذاری باید اطلاعاتی را تولید کند که بتوان آنها را به درستی تفسیر کرد و به سوابق تولید مرتبط ساخت.
برای متن شماره سریال معمولی، بازرسی بصری و ابعادی در صورت مجاز بودن مشخصات مشتری، ممکن است کافی باشد.
برای کدهای ماتریس داده قابل خواندن توسط ماشین، ممکن است تأیید اضافی لازم باشد.
تأیید DPM چیست؟
علامتگذاری مستقیم قطعه به اعمال شناسایی مستقیماً بر روی یک قطعه به جای چسباندن یک برچسب جداگانه اشاره دارد.
برای نمادهای دوبعدی قابل اجرا با علامتگذاری مستقیم، استاندارد ISO/IEC 29158:2025 روشی شناختهشده برای ارزیابی کیفیت نماد ارائه میدهد.
این استاندارد به شرایط ارزیابی و روشهای درجهبندی برای نمادهای علامتگذاری شده با بخش مستقیم میپردازد.
این استاندارد تضمین نمیکند که هر دستگاه لیزر خاصی بتواند کدهای سازگار تولید کند.
چک لیست تأیید کیفیت علامت گذاری
| پارامتر کیفیت | هدف بازرسی |
|---|---|
| دقت محتوا | شماره سریال یا شناسه صحیح |
| موقعیت | موقعیت صحیح نسبت به مبنای قطعات |
| وضوح شخصیت | متن خوانا و لبههای تعریفشده |
| کنتراست | تشخیص مناسب تحت شرایط بازرسی |
| خوانایی کد | رمزگشایی قابل اعتماد با خواننده مورد نظر |
| کیفیت DPM | درجه تأیید توافق شده در صورت لزوم |
| شرایط سطح | بدون آسیب غیرقابل قبول به زیرلایه |
| تکرارپذیری | نتایج ثابت در نمونههای تولیدی |
| قابلیت ردیابی | ارتباط صحیح بین قطعه و رکورد تولید |
آیا این دستگاه میتواند کدهای ماتریس داده تولید کند؟
این محصول برای علامتگذاری لیزری در نظر گرفته شده است، اما مشخصات ارائه شده به صراحت تولید، تأیید یا ادغام پایگاه داده ماتریس داده را تأیید نمیکند.
خریدارانی که به این توابع نیاز دارند باید درخواست ارائه نمونهای از آنها با فرمت کد واقعی و دادههای تولید خود را داشته باشند.
یک نمایش موفق باید شامل یک اسکنر یا تأییدکننده مناسب باشد، نه فقط بازرسی بصری.
۹. ایمنی دستگاه علامتگذاری لیزری: خریداران باید چه مواردی را تأیید کنند؟
کابینت محصور یک ویژگی مهم ایستگاه کاری است، اما یک محفظه به طور خودکار طبقهبندی ایمنی لیزر را تعیین نمیکند .
خریداران صنعتی باید طراحی ایمنی واقعی پیکربندی تحویل داده شده را تأیید کنند.
ملاحظات مربوطه عبارتند از:
طبقهبندی و مستندسازی لیزر
قفلهای داخلی درب و پنل دسترسی.
پنجرههای محافظ مناسب برای مشاهده.
قابلیت توقف اضطراری.
حفاظت الکتریکی مناسب.
استخراج و فیلتراسیون دود.
دستورالعملها و آموزشهای اپراتور.
دسترسی به تعمیر و نگهداری و رویههای سرویس.
استاندارد IEC 60825-1، ایمنی محصولات لیزری - طبقهبندی تجهیزات و الزامات ، یک مرجع ایمنی بینالمللی مرتبط است.
الزامات ایمنی صحیح به پیکربندی دستگاه و بازار مقصد بستگی دارد.
قبل از سفارش، طبقهبندی واقعی لیزر، جزئیات سیستم حفاظتی و اسناد مربوط به انطباق را درخواست کنید.
صرفاً از روی ظاهر کابینت محصور، فرض را بر عملکرد کلاس ۱ یا گواهینامه CE نگذارید.
۱۰. آزمون پذیرش کارخانه: نحوه تأیید صلاحیت دستگاه علامتگذاری
آزمون پذیرش کارخانه (FAT) روشی ساختاریافته برای تأیید برآورده شدن الزامات توافقشده توسط یک دستگاه قبل از حمل و نقل ارائه میدهد.
برای یک ایستگاه کاری شناسایی دقیق، FAT باید قطعات علامتگذاری شده واقعی را ارزیابی کند، نه اینکه صرفاً نشان دهد که منبع لیزر کار میکند.
چک لیست توصیه شده برای چربی
| مورد تست | روش پذیرش پیشنهادی |
|---|---|
| منبع لیزر | نوع، خروجی و پیکربندی نقل قول شده را تأیید کنید |
| منطقه علامت گذاری | فیلد مورد نیاز 300×300 میلیمتر را تأیید کنید |
| دقت کار | روش اندازهگیری مشخصشده و نتایج را بررسی کنید |
| وارد کردن DXF | فایل گرافیکی واقعی خریدار را پردازش کنید |
| سازگاری مواد | نمونههای تولیدی نمونه را علامتگذاری کنید |
| کیفیت را علامت گذاری کنید | خوانایی، کنتراست و وضعیت سطح را بررسی کنید |
| ثبات موقعیت | چندین علامت را روی قطعات تکراری اندازه گیری کنید |
| تأیید کد | در صورت لزوم، کیفیت DPM مورد نیاز را بررسی کنید |
| زمان چرخه | یک چرخه تولید کامل را اندازهگیری کنید |
| سیستمهای ایمنی | نمایش قفلهای داخلی و توقفهای اضطراری |
| سیستم خنک کننده | پیکربندی واقعی خنککننده آبی را تأیید کنید |
| مستندات | دستورالعملها، سوابق بازرسی و شرایط گارانتی را مرور کنید |
روش آزمون علامتگذاری نمونه
مرحله 1: مواد اولیه قطعه کار را تهیه کرده و پرداخت نهایی را انجام دهید.
مرحله ۲: محتوای مورد نیاز برای علامتگذاری، اندازه، مکان و معیارهای پذیرش را تعریف کنید.
مرحله ۳: آمادهسازی فیکسچر و برنامه پردازش تایید شده.
مرحله ۴: تولید چندین نمونه با استفاده از تنظیمات کنترلشده.
مرحله ۵: کنتراست، ابعاد، خوانایی و وضعیت سطح را بررسی کنید.
مرحله ۶: آزمون را در سراسر فیلد علامتگذاری مورد نیاز تکرار کنید.
مرحله ۷: تنظیمات تایید شده و زمان چرخه تولید را ثبت کنید.
یک ویدیوی بازرسی خروجی که توسط تأمینکننده ارائه میشود میتواند از بررسی اولیه پشتیبانی کند، اما جایگزینی برای گزارش پذیرش مخصوص دستگاه نیست.
فهرست محصولات ارائه شده نشان میدهد که ویدیوی بازرسی خروجی موجود است، در حالی که گزارش آزمایش ماشینآلات موجود نیست. خریداران باید هرگونه سوابق اضافی مورد نیاز برای الزامات تدارکات خود را درخواست کنند.
۱۱. نحوه محاسبه ظرفیت تولید علامت گذاری لیزری
خریداران صنعتی باید کل چرخه علامتگذاری را ارزیابی کنند، نه فقط سرعت اسکن تبلیغشده لیزر.
یک چرخه تولید واقعبینانه شامل موارد زیر است:
کل زمان چرخه = بارگیری + موقعیتیابی + علامتگذاری + تأیید + تخلیه
برای تولید مکرر، توان عملیاتی واقعی به طراحی فیکسچر، گردش کار اپراتور، تغییرات کار و الزامات بازرسی نیز بستگی دارد.
عوامل اصلی مؤثر بر بهرهوری علامتگذاری
| عامل | چرا مهم است؟ |
|---|---|
| علامتگذاری محتوا | کاراکترهای بیشتر یا گرافیک پیچیدهتر به زمان پردازش بیشتری نیاز دارند |
| مواد | سطوح مختلف به تنظیمات لیزر متفاوتی نیاز دارند. |
| کنتراست علامت گذاری | ممکن است مجوزهای اضافی لازم باشد |
| طراحی فیکسچر | بر موقعیت یابی و زمان بارگیری تأثیر می گذارد |
| اندازه دسته | بر فرکانس تغییر تأثیر میگذارد |
| تأیید | در صورت لزوم، زمان بازرسی را اضافه میکند |
| عملکردهای نرمافزار | ممکن است آمادهسازی مکرر شغل را سادهتر کند |
یک نمایش تولیدی باید از قالب و مواد شناسایی واقعی به جای یک لوگوی آزمایشی غیرمعمول و ساده استفاده کند.
برای کارخانههای با ترکیب بالا، تعویض سریع فیکسچر و مدیریت قابل اعتماد برنامه ممکن است به اندازه سرعت لیزر اهمیت داشته باشد.
۱۲. چه چیزی بر قیمت دستگاه علامت گذاری لیزری محصور شده تأثیر می گذارد؟
قیمت اولیه خرید تنها یکی از اجزای سرمایهگذاری است.
تفاوت هزینهها ممکن است منعکسکننده پیکربندی منبع لیزر، اپتیک، اندازه ایستگاه کاری، عملکرد نرمافزار، چیدمان خنککننده، سیستمهای ایمنی، وسایل و دامنه خدمات باشد.
چک لیست هزینه کل مالکیت
| عامل هزینه | آنچه خریداران باید تأیید کنند |
|---|---|
| منبع لیزر | تولیدکننده، قدرت و مواد پشتیبانی شده |
| اپتیک علامتگذاری | اندازه میدان و الزامات عملکرد |
| وسایل بازی | استاندارد یا مختص کاربرد |
| نرمافزار | پشتیبانی از DXF و توابع ردیابی مورد نیاز |
| خنک کننده | سیستم خنککننده آبی و نگهداری |
| استخراج | تجهیزات و فیلترهای حذف دود |
| نصب | محدوده راه اندازی و آموزش |
| قطعات یدکی | در دسترس بودن و هزینه جایگزینی |
| گارانتی | پوشش و استثنائات |
| حمل و نقل | شرایط بستهبندی، مقصد و تحویل |
مشخصات ارائه شده شامل یک سال گارانتی و یک سال گارانتی قطعات اصلی است.
پوشش دقیق، تاریخ شروع، موارد استثنا و ترتیبات خدمات باید قبل از عقد قرارداد تأیید شود.
هزینه به ازای هر قطعه پذیرفته شده
برای مقایسه تولید، از موارد زیر استفاده کنید:
هزینه علامتگذاری به ازای هر قطعه پذیرفتهشده = کل هزینه علامتگذاری تخصیصیافته ÷ قطعات علامتگذاریشده پذیرفتهشده
این رویکرد به جای قیمت ماشینآلات به تنهایی، هزینههای عملیاتی و نتایج شناسایی رد شده را در نظر میگیرد.
این امر به ویژه هنگام مقایسه فناوریهای مختلف علامتگذاری یا پیکربندیهای ایستگاه کاری مفید است.
۱۳. نحوه تهیه درخواست استعلام قیمت (RFQ) برای ایستگاه کاری علامت گذاری لیزری صنعتی
یک درخواست پیشفاکتور که از نظر فنی کامل باشد، به تأمینکنندگان کمک میکند تا الزامات واقعی تولید را درک کنند.
قبل از درخواست قیمت، اطلاعات زیر را آماده کنید.
| مورد درخواست استعلام (RFQ) | اطلاعات برای ارائه |
|---|---|
| جنس قطعه کار | آلیاژ فلز، پلاستیک یا سایر زیرلایهها |
| پرداخت سطح | جلا داده شده، روکش شده، آنودایز شده یا بدون پوشش |
| ابعاد اجزا | طول، عرض، ارتفاع و وزن |
| علامتگذاری محتوا | شماره سریال، لوگو، متن یا کد |
| فیلد علامت گذاری مورد نیاز | ابعاد و مکانهای علامتگذاری چندگانه |
| کیفیت علامت گذاری | کنتراست، ابعاد و دوام |
| فرمت فایل | DXF و هر فرمت مورد نیاز دیگر |
| حجم تولید | قطعات در ساعت یا شیفت |
| گردش کار شناسایی | ورود دستی دادهها یا دادههای تولید متغیر |
| تأیید | بازرسی چشمی یا درجه DPM مشخص شده |
| شرایط کارخانه | برق، خنککننده، استخراج و فضای موجود |
| الزامات خدمات | آموزش، گارانتی و قطعات یدکی |
چرا CHIKIN CNC را ارزیابی کنیم؟
شرکت CHIKIN CNC توسط شرکت تجهیزات اتوماسیون شنژن چیکین، یک تأمینکننده مستقر در چین در زمینه تولید PCB و تجهیزات اتوماسیون صنعتی مرتبط، اداره میشود.
مجموعه تجهیزات آن شامل مارکگذاری لیزری، سوراخکاری PCB، مسیریابی و سایر سیستمهای پردازش دقیق است.
برای خریدارانی که تأمینکنندگان صنعتی را مقایسه میکنند، این شرکت اطلاعاتی در مورد قابلیتهای مهندسی و خدماتی خود ارائه میدهد.
مفیدترین مرحله بعدی، تأیید پیکربندی فعلی دستگاه و آزمایش برنامه مورد نیاز قبل از نهایی کردن سفارش است.
درخواست بررسی فنی دستگاه علامت گذاری لیزری
اگر کارخانه شما به یک ایستگاه کاری کنترلشده برای شناسایی قطعات فلزی نیاز دارد، نقشههای قطعه کار، جزئیات مواد، محتوای علامتگذاری و الزامات تولید خود را به اشتراک بگذارید.
دستگاه علامتگذاری لیزری محصور شده CHIKIN را بررسی کنید و منبع دقیق لیزر، ناحیه کاری، پیکربندی ایمنی و عملکردهای نرمافزاری مورد نیاز را مورد بحث قرار دهید.
در حال حاضر، اطلاعات محصول ارائه شده، وضعیت موجودی را نشان میدهد، بنابراین موجودی و زمان تحویل باید تأیید شود.
برای درخواست جزئیات پیکربندی و دریافت پیشفاکتور با CHIKIN CNC تماس بگیرید
یک شرح درخواست واضح، بهترین پایه برای انتخاب یک سیستم شناسایی صنعتی قابل اعتماد است.
۱۴. سوالات متداول در مورد دستگاههای علامتگذاری لیزری محصور
۱. دستگاه علامت گذاری لیزری محصور برای چه مواردی استفاده میشود؟
از آن برای اعمال علائم شناسایی در داخل یک ایستگاه کاری به سبک کابینت استفاده میشود. کاربردهای رایج آن شامل شماره سریال، اطلاعات محصول، پلاک تجهیزات و علائم ردیابی صنعتی منتخب است.
۲. آیا دستگاه علامتگذاری لیزری محصور از دستگاه باز ایمنتر است؟
یک محفظه مناسب میتواند دسترسی به تابش لیزر را کاهش دهد، اما ایمنی به طبقهبندی واقعی، پنجره محافظ، قفلهای داخلی، حفاظگذاری و رویههای عملیاتی بستگی دارد. ظاهر محفظه به تنهایی نشاندهنده انطباق نیست.
۳. ناحیه علامتگذاری ایستگاه کاری علامتگذاری لیزری CHIKIN چیست؟
مشخصات منتشر شده، ابعاد 300×300 میلیمتر را نشان میدهد. خریداران باید میدان قابل استفاده، کیفیت علامتگذاری در لبههای آن و فضای داخلی برای قطعات کار مورد نظر را تأیید کنند.
۴. آیا دستگاه میتواند فولاد ضد زنگ و آلومینیوم را علامتگذاری کند؟
اینها مواد کاندید رایج برای مارکینگ لیزری فیبری هستند. سازگاری واقعی به منبع لیزر، آلیاژ، پرداخت سطح و الزامات کیفی بستگی دارد. مارکینگ نمونه توصیه میشود.
۵. آیا مشخصات دقت ۰.۰۱ میلیمتر، ابعاد علامت را تضمین میکند؟
خیر. دقت کاری منتشر شده به طور مستقل تلرانس نهایی علامت، حداقل عرض خط یا کیفیت کد را تعیین نمیکند. خریداران باید روش اندازهگیری و نتایج نماینده را درخواست کنند.
۶. آیا این دستگاه میتواند فایلهای DXF را وارد کند؟
DXF به عنوان یک فرمت گرافیکی پشتیبانی شده ذکر شده است. خریدار باید گردش کار دقیق وارد کردن فایل و اینکه آیا نرمافزار از ابعاد، هندسه و توابع تولید مورد نیاز پشتیبانی میکند یا خیر را بررسی کند.
۷. آیا ماژیک لیزری CHIKIN از شمارهگذاری سریال خودکار پشتیبانی میکند؟
اطلاعات ارائه شده این عملکرد را تأیید نمیکند. خریداران باید درخواست نمایش دادههای متغیر، شمارهگذاری و هرگونه یکپارچهسازی مورد نیاز سیستم تولید را داشته باشند.
۸. آیا یک دستگاه علامتگذاری لیزری محصور میتواند کدهای ماتریس داده ایجاد کند؟
بسیاری از سیستمهای لیزری را میتوان برای چنین کاربردهایی پیکربندی کرد، اما قابلیت تولید کد برای این محصول خاص تأیید نشده است. قبل از خرید، پشتیبانی نرمافزار و خوانایی کد را بررسی کنید.
۹. یک ایستگاه کاری علامتگذاری با لیزر فایبر به چه نگهداری نیاز دارد؟
تعمیر و نگهداری ممکن است شامل بازرسی اپتیک، تمیز کردن تجهیزات، سیستمهای تهویه، تجهیزات خنککننده، بررسیهای الکتریکی و پشتیبانی نرمافزاری باشد. برنامه دقیق به پیکربندی تحویل داده شده بستگی دارد.
۱۰. خریداران خارجی قبل از سفارش، چگونه باید این دستگاه CHIKIN را ارزیابی کنند؟
منبع لیزر، میدان علامتگذاری، سازگاری مواد، طبقهبندی ایمنی، چیدمان خنککننده، ویژگیهای نرمافزار، کیفیت نمونه، گارانتی و در دسترس بودن را تأیید کنید. قطعات و نقشههای تولید واقعی را برای پشتیبانی از بررسی فنی ارائه دهید.
نتیجهگیری
انتخاب یک دستگاه علامتگذاری لیزری محصور، چیزی بیش از مقایسه قیمت تجهیزات یا دقت کار تبلیغشده است.
برای تولیدکنندگان صنعتی، عوامل مهم عبارتند از کیفیت علامتگذاری، سازگاری مواد، پایداری فیکسچر، عملکرد ایمن ایستگاه کاری، قابلیتهای ردیابی و خروجی تولید پذیرفتهشده.
ایستگاه کاری حکاکی لیزری CHIKIN CNC دارای ناحیه حکاکی 300×300 میلیمتری منتشر شده، دقت کاری 0.01 میلیمتر، سازگاری با DXF و پیکربندی صنعتی به سبک کابینت است.
این ویژگیها، آن را به گزینهای مناسب برای خریدارانی تبدیل میکند که در حال ارزیابی شناسایی کنترلشده قطعات فلزی مناسب و سایر اجزای تولیدی هستند.
با این حال، مشخصات واقعی لیزر، عملکردهای نرمافزاری، عملکرد مواد، طبقهبندی ایمنی و ظرفیت تولید باید قبل از خرید تأیید شوند.
یک آزمایش علامتگذاری نمونه و یک رویه پذیرش مستند کارخانه میتواند به کاهش خطرات انتخاب تجهیزات کمک کند و اطمینان حاصل کند که سیستم انتخاب شده الزامات واقعی تولید را برآورده میکند.
برای تولیدکنندگان خارجی که به دنبال راهکارهای مارکگذاری لیزری هستند، CHIKIN CNC فرصتی را برای ارزیابی پیکربندی تجهیزات صنعتی در برابر نیازهای خاص شناسایی قطعه ارائه میدهد.
برای بررسی فنی، مجموعه تجهیزات لیزر CHIKIN CNC را بررسی کنید یا با تیم CHIKIN CNC تماس بگیرید.
مواد اولیه، نقشههای شناسایی، ناحیه علامتگذاری مورد نیاز، معیارهای تأیید و اهداف تولید خود را به اشتراک بگذارید تا در مورد پیکربندی مناسب بحث کرده و موجودی فعلی را تأیید کنید.