Was ist eine Edelmetall-Laserschneidmaschine und wie wählt man die richtige aus?
Eine Edelmetall-Laserschneidmaschine ist eine Industrieanlage, die wertvolle Metalle mithilfe fokussierter Laserenergie und eines programmierten Bearbeitungspfads in kontrollierte Formen schneidet. Sie wird häufig für Schmuckkomponenten, dünne Edelmetallbleche, dekorative Muster, individuelle Accessoires und andere Präzisionsmetallteile eingesetzt.
Für Schmuckhersteller liegt der Hauptvorteil nicht nur in der Möglichkeit, komplizierte Designs zu schneiden. Es ist das Potenzial, wiederholbare Komponenten ohne die physikalischen Schnittkräfte mechanischer Werkzeuge herzustellen.
Das Laserschneiden birgt jedoch Herausforderungen, die insbesondere bei der Bearbeitung hochwertiger Materialien relevant sind.
Gold und Silber können bei bestimmten Laserwellenlängen eine hohe optische Reflektivität aufweisen. Ihre Wärmeleitfähigkeit, Legierungszusammensetzung, Dicke und Oberflächenbeschaffenheit beeinflussen, wie Energie in das Material eindringt und wie der Schnitt verläuft.
Ein ungeeignetes Verfahren kann zu übermäßiger Schnittfugenbreite, Schmelzen, Kantengraten, Verfärbungen, unvollständiger Trennung oder unnötigem Materialverlust führen.
Daher ist die beste Laserschneidmaschine für Edelmetalle nicht unbedingt die mit der höchsten Laserleistung oder dem niedrigsten Kaufpreis.
Es ist das System, das wiederholt einwandfreie Bauteile herstellen kann und dabei Materialverbrauch, Bearbeitungszeit, Bedienersicherheit und Gesamtfertigungskosten kontrolliert.
CHIKIN CNC bietet eine spezielle Laserschneidmaschine für Edelmetalle für Käufer, die Wert auf Präzisionsbearbeitung von Schmuck und Edelmetallen legen. Ausrüstung.
Dieser Leitfaden erklärt, wie Sie die technischen Anforderungen vor der Investition in eine Maschine bewerten, einschließlich der zu prüfenden Aspekte, der relevanten Spezifikationen und der Vorgehensweise beim Vergleich von Anbietern.
Kurzantwort: Was ist beim Kauf einer Edelmetall-Laserschneidmaschine am wichtigsten?
Für Hersteller, die Gold, Silber, Platinlegierungen oder andere wertvolle Metalle verarbeiten, sollten sechs Faktoren den Auswahlprozess der Ausrüstung maßgeblich beeinflussen.
-
Materialverträglichkeit: Überprüfen Sie die Eignung der Maschine für die jeweilige Metallsorte, Legierungszusammensetzung und Dicke.
-
Schnittqualität: Schnittfugenbreite, Maßgenauigkeit, Kantengrate, Schmelzen, Oxidation und Wärmeeinflusszonen bewerten.
-
Materialausnutzung: Verschachtelungseffizienz, wiederverwendbare Verschnittreste, rückgewinnbare Rückstände und nicht erfasste Metallverluste berechnen.
-
Produktionskapazität: Tatsächliche Anzahl konformer Teile pro Stunde messen, anstatt sich auf die maximale Schnittgeschwindigkeit zu verlassen.
-
Sicherheit und Schutzmaßnahmen: Schutzgehäuse, Laserverriegelungen, Absaugung, Partikelerfassung und Rückgewinnungsverfahren prüfen.
-
Lieferantenverifizierung: Repräsentative Musterzuschnitte, eine dokumentierte technische Konfiguration und vereinbarte Abnahmekriterien anfordern.
Ein Schmuckhersteller Wer Ausrüstung kauft, ohne diese Faktoren zu berücksichtigen, erreicht zwar möglicherweise eine akzeptable Schnittgeschwindigkeit, verliert aber Geld durch schlechte Materialausnutzung, übermäßiges Polieren oder inkonsistente Qualität.
Der sinnvollste Kaufprozess beginnt mit einer realen Fertigungszeichnung und einer repräsentativen Probe des zu bearbeitenden Metalls.
Warum unterscheidet sich das Laserschneiden von Edelmetallen vom herkömmlichen Blechschneiden?
Gold, Silber, Platin, Palladium und ihre Legierungen sind keine austauschbaren Materialien.
Ihre physikalischen und optischen Eigenschaften beeinflussen die Laserbearbeitung, und ihr wirtschaftlicher Wert macht die Materialbilanzierung besonders wichtig.
Optische Reflexion
Einige Edelmetalle reflektieren einen erheblichen Teil der einfallenden Laserenergie bei üblicherweise verwendeten industriellen Wellenlängen.
Dies kann die anfängliche Energieeinkopplung erschweren, insbesondere auf polierten Oberflächen.
Die Absorption wird außerdem von der Temperatur, dem Oberflächenzustand, der Wellenlänge und dem Zustand des Materials während der Bearbeitung beeinflusst.
Ein Parametersatz zum Schneiden von Edelstahl Stahl sollte nicht als geeignet für poliertes Silber angesehen werden.
Wärmeleitfähigkeit
Gold und Silber leiten Wärme gut.
Wenn Laserenergie in das Metall eindringt, kann sich die Wärme von der Schnittzone ausbreiten.
Dies beeinflusst die Energie, die zum Initiieren und Aufrechterhalten des Materialabtrags benötigt wird.
Das resultierende Prozessverhalten hängt vom Gleichgewicht zwischen Energieabsorption, Wärmeleitung, Schmelzen, Verdampfen und Materialauswurf ab.
Materialwert
Bei gewöhnlichen Konstruktionswerkstoffen haben geringe Unterschiede im Schnittabfall möglicherweise nur geringe finanzielle Auswirkungen.
Bei Edelmetallen kann der Wert des abgetragenen Materials zu einem wichtigen Produktionskostenfaktor werden.
Dies verändert die Vorgehensweise einer Fabrik bei der Bewertung von Verschachtelung, Schnittpfaden, Durchstoßpositionen, Abfallsammlung und -entsorgung.
Anforderungen an die Oberflächenqualität
Schmuckkomponenten sind oft im fertigen Produkt sichtbar. Produkt.
Schnittfehler, die bei einem verdeckten Bauteil akzeptabel sein mögen, können in der Schmuckherstellung aufwändiges Polieren oder Nacharbeiten erfordern.
Der Laserprozess sollte daher nicht nur anhand der Frage, ob sich das Metall trennt, sondern auch anhand des geforderten Erscheinungsbilds beurteilt werden.
Kleine und komplexe Geometrie
Dekorativer Schmuck weist häufig schmale Stege, filigrane Muster, winzige Öffnungen und eng beieinanderliegende Elemente auf.
Diese Geometrien erfordern eine sorgfältige Abstimmung zwischen Schnittweg, Laserstrahlcharakteristik, Materialunterstützung und thermischen Effekten.
Der kleinste theoretische Laserfleck bestimmt nicht automatisch das kleinste zuverlässig herstellbare Fertigungselement.
Welche Edelmetalle können lasergeschnitten werden?
Die Materialauswahl sollte auf der tatsächlichen Güte und Legierung basieren, nicht nur auf der Handelsbezeichnung des Metalls.
Eine Maschine, die als für Gold oder Silber geeignet beschrieben wird, muss dennoch hinsichtlich der geplanten Produktionsdicke und -zusammensetzung getestet werden. Bereich.
Gold und Goldlegierungen
Gold wird häufig für Ringe, Anhänger, Ohrringe, Zierelemente und Luxusaccessoires verwendet.
24-karätiges Gold, 18-karätiges Gelbgold, 14-karätiges Gold, Weißgold und Roségold können sich beim Schneiden jedoch unterschiedlich verhalten.
Verschiedene Legierungselemente beeinflussen das Schmelzverhalten, die thermischen Eigenschaften und das Erscheinungsbild der Schnittkante.
Ein für eine Gelbgoldlegierung qualifiziertes Verfahren sollte beispielsweise nicht automatisch für Weißgold zugelassen werden.
Käufer sollten die genaue Legierungsspezifikation ermitteln und Musterprüfungen des Materials anfordern.
Silber und Sterlingsilber
Silber ist ein gängiges Material für Schmuck und dekorative Metallprodukte.
Sein hohes Reflexionsvermögen bei bestimmten Wellenlängen und seine hohe Wärmeleitfähigkeit können anspruchsvolle Schneidbedingungen schaffen.
Sterlingsilber enthält Legierungselemente, die sein Verhalten im Vergleich zu anderen Legierungen verändern. Hochreines Silber.
Der Ausrüstungslieferant sollte die tatsächliche Reinheit und den Oberflächenzustand beurteilen.
Die Schnittqualitätsprüfung sollte Kantenschmelzen, Gratbildung, Verfärbungen und Verformungen umfassen.
Platin
Platinschmuck wird mit Premiumprodukten und speziellen Fertigungsanforderungen in Verbindung gebracht.
Seine Materialeigenschaften unterscheiden sich deutlich von denen von Gold und Silber.
Ein für dünnes Goldblech optimiertes Verfahren sollte nicht ohne unabhängige Überprüfung auf Platin angewendet werden.
Abhängig von der Legierung und der Werkstückgeometrie kann eine andere Laserkonfiguration oder Schneidstrategie erforderlich sein.
Palladium und andere Edelmetalllegierungen
Palladium und ausgewählte Edelmetalllegierungen werden in Schmuck und in speziellen Fertigungsanwendungen eingesetzt.
Ihre Eignung für eine bestimmte Lasermaschine muss durch materialspezifische Tests nachgewiesen werden.
Kommerziell wertvolle Legierungen können auch enthalten Elemente, die die Rauchentwicklung, das Oxidationsverhalten oder die Schnittqualität beeinflussen.
Der Lieferant sollte die vollständige Materialzusammensetzung prüfen, anstatt anzunehmen, dass sich alle Edelmetalllegierungen gleich verhalten.
Vergleich der Edelmetallverarbeitung
| Material | Typische Anwendung | Hauptaspekt beim Schneiden | Priorität der Käuferprüfung |
|---|---|---|---|
| Gold | Anhänger, Ringe, Ohrringe, Schmuckteile | Reflexion, Schnittqualität, Materialverlust | Legierungsspezifischer Schneidtest |
| Sterlingsilber | Schmuck und Dekorationselemente | Reflexion, Schmelzpunkt Grate | Kantenprüfung und Wiederholgenauigkeit |
| Platinlegierungen | Hochwertige Schmuckkomponenten | Prozesskompatibilität und thermisches Verhalten | Spezifische Machbarkeitsstudie |
| Palladiumlegierungen | Schmuck und Spezialkomponenten | Legierungsspezifische Laserinteraktion | Mustervalidierung |
| Weiß- und Roségold | Modeschmuck und hochwertige Schmuckteile | Legierungsvariation und Oberflächenbeschaffenheit | Separate Prozessqualifizierung |
| Edelmetallbeschichtet Teile | Dekorative Komponenten | Wechselwirkung zwischen Beschichtung und Substrat | Schichtspezifische Verarbeitungsprüfung |
Die Materialverträglichkeit muss für die gelieferte Maschinenkonfiguration bestätigt werden. Die allgemeine Materialbeschreibung eines Herstellers sollte nicht als universelle Schneidgarantie verstanden werden.
Welche Schmuckprodukte können mit Laserschneiden hergestellt werden?
Ein geeignetes Lasersystem kann verschiedene Schmuckherstellungsprozesse unterstützen.
Sein kommerzieller Wert hängt davon ab, ob diese Prozesse den Produktdesigns und Produktionsmengen des Käufers entsprechen.
Anhänger und Zierplatten
Die Herstellung von Anhängern umfasst häufig filigrane Konturen, Innenöffnungen und dekorative Muster.
Laserschneiden ist attraktiv, da der programmierte Pfad geändert werden kann, ohne dass ein neues mechanisches Schneidwerkzeug benötigt wird.
Für Hersteller, die individualisierte Kollektionen anbieten, kann diese Flexibilität die Kosten und Verzögerungen reduzieren, die mit häufigen Designänderungen verbunden sind.
Ohrringe und kleine Schmuckkomponenten
Kleine Ohrringe und Zierkomponenten erfordern möglicherweise wiederholtes Schneiden feiner Formen.
Der Prozess muss die gleichbleibenden Abmessungen über mehrere Teile hinweg gewährleisten.
Teilesicherung und -rückgewinnung sind wichtig, da kleine fertige Komponenten nach dem Trennen schwer zu handhaben sein können.
Ringkomponenten und Flachrohlinge
Laserschneiden kann für bestimmte flache Ringkomponenten, Ziereinsätze und Rohlinge, die anschließend geformt oder montiert werden, evaluiert werden.
Allerdings ein Herkömmliche Flachbett-Schneidemaschinen sind nicht für das Schneiden von dreidimensionalen Ringen geeignet. Gebogene Oberflächen erfordern möglicherweise andere Werkstückaufnahmen, Bewegungsachsen, Fokussteuerung oder spezielle Ausrüstung. Filigrane und aufwendige Designs Filigrane Bauteile weisen schmale Metallstrukturen und eng beieinanderliegende Öffnungen auf. Diese Designs sind mit herkömmlichen Schneidwerkzeugen unter Umständen schwer gleichmäßig herzustellen. Laserbearbeitung bietet zwar Flexibilität, Ingenieure müssen jedoch sicherstellen, dass schmale Stege während des Schneidvorgangs stabil bleiben. Thermische Verformung, lokales Schmelzen und ungestützte Bewegungen von Bauteilen können das Endergebnis beeinträchtigen. Individuelle Schmuck- und Prototypenfertigung Schmuckdesigner testen oft mehrere Versionen eines Bauteils, bevor sie das endgültige Design freigeben. Programmierbare Laserbearbeitung ist besonders vorteilhaft, wenn sich Zeichnungen häufig ändern. Dies ist insbesondere für OEM/ODM-Schmuckhersteller relevant, die mehrere Marken betreuen. oder Kleinserien.
Präzise dekorative Metallteile
Einige Anwendungsbereiche gehen über herkömmlichen Schmuck hinaus.
Beispiele hierfür sind Luxusaccessoires, kleine dekorative Metalleinsätze, Uhrenkomponenten und präzise Zierteile.
Der Lieferant muss noch bestätigen, ob die vorgeschlagene Ausrüstung das jeweilige Metall, die Geometrie und die Toleranzen unterstützt.
Welche Schmuckhersteller profitieren am meisten vom Laserschneiden?
Die wichtigsten potenziellen Käufer sind Hersteller, deren Produkte eine Kombination aus präziser Geometrie, gleichbleibender Qualität und Designflexibilität erfordern.
| Käufersegment | Hauptproduktionsproblem | Potenzieller Nutzen der Laserbearbeitung |
|---|---|---|
| Goldschmuckfabrik | Komplexe Bauteile und teurer Ausschuss | Programmierbares Schneiden mit Material Buchhaltung |
| Hersteller von Silberschmuck | Gleichmäßige Kantenverarbeitung und wiederkehrende Muster | Kontrollierte Chargenverarbeitung |
| Schmuck-OEM/ODM-Fabrik | Häufige Designänderungen durch Kunden | Geringere Abhängigkeit von Spezialwerkzeugen |
| Schmuckwerkstatt für individuelle Anfertigungen | Komplexe Designs in kleinen Stückzahlen | Flexible CAD-basierte Bearbeitung |
| Hersteller von Luxusaccessoires | Sichtbare Kantenqualität | Wiederholgenaue Präzisionsbearbeitung |
| Schmuck-Prototypen Studio | Schnelle Produktiteration | Reduzierte Werkzeugvorbereitung |
| Unternehmen für die Verarbeitung von Edelmetallen | Materialausbeute und Rückverfolgbarkeit | Integrierter Schneid- und Rückgewinnungsprozess |
Nicht jeder Schmuckhersteller benötigt einen Laserschneider.
Eine Werkstatt, die hauptsächlich Gießen, Polieren oder Steinfassen durchführt, benötigt möglicherweise wenig Präzisions-Flachblechschneidanlagen.
Ebenso kann für eine Fabrik, die eine einfache Form in extrem hohen Stückzahlen produziert, Stanzen oder Schneiden wirtschaftlicher sein.
Die richtige Investition hängt von dem Fertigungsprozess ab, den die Maschine ersetzen oder verbessern soll.
Faserlaser, Grünlaser oder andere Laserquellen: Welche ist besser für Edelmetalle?
Laserwellenlänge und Strahlführung sind stark Einfluss darauf, wie verschiedene Metalle Energie absorbieren.
Keine Laserquelle ist für jede Edelmetallanwendung universell überlegen.
Faserlaserschneidanlagen
Faserlaseranlagen werden häufig für die Metallbearbeitung eingesetzt, da sie eine kontrollierbare Strahlführung und eine kompakte industrielle Quellenarchitektur ermöglichen.
Gold und Silber können jedoch bei üblichen Nahinfrarot-Faserlaserwellenlängen schwierige Absorptionsbedingungen aufweisen, insbesondere im polierten Zustand.
Die geeignete Quellenkonfiguration hängt vom Metall, der Dicke, dem Pulsverhalten, den Fokusbedingungen und der geforderten Schnittqualität ab.
Käufer sollten nicht davon ausgehen, dass eine Erhöhung der Laserleistung automatisch die Wirtschaftlichkeit der Bearbeitung verbessert.
Eine höhere Energiezufuhr kann auch zu vermehrtem Schmelzen, größerer Schnittfugenbreite und höherem Materialabtrag führen, wenn der Prozess nicht optimiert ist.
Grünlaserbearbeitung
Grüne Wellenlängen können im Vergleich zu Nahinfrarotlicht ein anderes Absorptionsverhalten bei ausgewählten Metallen aufweisen.
Dies kann für bestimmte Anwendungen relevant sein. Präzisionsmetallbearbeitungsaufgaben.
Ein grünes Lasersystem ist jedoch nicht automatisch die beste Wahl für jede Gold- oder Silberbearbeitung.
Der Lieferant sollte die tatsächlichen Schnittergebnisse, den Durchsatz, den Wartungsaufwand und die Kosten vergleichen.
Gepulste Lasersysteme
Der Betrieb mit gepulsten Lasern ermöglicht eine präzisere Steuerung der Energiezufuhr.
Relevante Variablen sind Pulsdauer, Frequenz, Pulsenergie, mittlere Leistung und Spitzenleistung.
Diese Eigenschaften beeinflussen die Erwärmung und den Materialabtrag.
Ein kürzerer Puls garantiert nicht automatisch ein saubereres Werkstück.
Der gesamte Prozess muss für das jeweilige Material und die Geometrie optimiert werden.
Tabelle zur Quellenauswahl
| Laserkonfiguration | Potenzielle Stärke | Wichtig Einschränkung | Wichtigste Auswahlkriterien |
|---|---|---|---|
| Faserlaser im nahen Infrarotbereich | Industrielle Metallbearbeitungsmöglichkeiten | Die Kopplung von reflektierenden Metallen kann anspruchsvoll sein | Materialspezifische Probenergebnisse |
| Grüner Laser | Unterschiedliche Absorptionseigenschaften auf ausgewählten Metallen | Kosten und Anwendungseignung variieren | Vergleich von Qualität und Durchsatz |
| Kurzpulslaser | Kontrollierte Energiezufuhr | Bearbeitungsrate und Systemkosten | Kantenqualität unter Produktionsbedingungen |
| Andere Speziallaser Quellen | Anwendungsspezifische Fähigkeiten | Erfordert spezielle Qualifizierung | Umfassende Prozessmachbarkeitsstudie |
Der zuverlässigste Kaufvergleich basiert auf derselben Metalllegierung, Dicke, Geometrie und denselben Akzeptanzkriterien.
Für eine ausführlichere Diskussion zur Auswahl der Lasertechnologie bietet CHIKIN außerdem einen Kaufberatung für Laserschneidmaschinen an.
Welche technischen Spezifikationen sind am wichtigsten?
Käufer von Edelmetallbearbeitungsmaschinen konzentrieren sich oft auf die angegebene Laserleistung.
Tatsächlich haben viele andere Spezifikationen einen direkten Einfluss auf die Produktionskapazität.
Laserquelle und Wellenlänge
Bestätigen Sie den genauen Hersteller, das Modell, die Wellenlänge und die Leistungscharakteristik der Quelle.
und Betriebsbereich.Die Spezifikation sollte die gelieferte Maschine und nicht eine allgemeine Produktfamilie beschreiben.
Effektiver Arbeitsbereich
Die Maschine muss das tatsächliche Produktionsblatt einschließlich der Vorrichtungsränder und Positionierungselemente aufnehmen können.
Ein nomineller Arbeitsbereich entspricht möglicherweise nicht dem maximal nutzbaren Bereich für jeden Prozess.
Positioniergenauigkeit
Die Positioniergenauigkeit beschreibt, wie genau das Bewegungssystem die vorgegebene Position erreicht.
Sie ist nicht dasselbe wie die Schnittgenauigkeit des Fertigteils.
Thermisches Verhalten, Fokus, Materialbewegung und Prozesskompensation können die Endabmessungen beeinflussen.
Wiederholgenauigkeit
Die Wiederholgenauigkeit gibt an, wie zuverlässig ein Bewegungssystem unter definierten Bedingungen in eine Position zurückkehrt.
Die Fertigung benötigt jedoch auch eine Prozesswiederholgenauigkeit.
Eine Maschine kann dieselbe Bewegung während der Produktion präzise wiederholen. Unregelmäßige Schnittkanten bei instabilen Schnittparametern.
Schnittbreite
Die Schnittbreite ist die Breite des beim Schnitt entfernten Materials.
In der Schmuckherstellung beeinflusst die Schnittbreite direkt die Abmessungen der Bauteile, die Passgenauigkeit und den Materialverbrauch.
Der Käufer sollte die tatsächlichen Schnittbreiten an repräsentativen Mustern anfordern.
Schnittdicke
Die maximale Schnittdicke ist stets im Zusammenhang mit dem jeweiligen Material und der geforderten Kantenqualität zu interpretieren.
Eine Maschine kann unter günstigen Bedingungen eine bestimmte Dicke abtrennen, ohne die Anforderungen an Oberflächengüte oder Zykluszeit einer Schmuckfertigungslinie zu erfüllen.
Maschinenstruktur und Werkstückspannung
Das Bewegungssystem, der Rahmen, die Vorrichtung und die Materialauflage beeinflussen Stabilität und Wiederholgenauigkeit.
Kleine, hochwertige Teile erfordern eine sichere Handhabung, um ein Verrutschen oder Verlieren während der Bearbeitung zu verhindern.
Staubabsaugung und Filtration
Feine Partikel und Prozessrückstände können wertvolle Stoffe enthalten.
Die Filtrations- und Sammelanlage sollte hinsichtlich der Sicherheits- und Materialbilanzierungsanforderungen bewertet werden.
Checkliste der technischen Spezifikationen
| Technisches Element | Was der Lieferant bereitstellen sollte | Warum es wichtig ist |
|---|---|---|
| Laserquelle | Hersteller und genaues Modell | Bestätigt die gelieferte Konfiguration |
| Wellenlänge | Tatsächliche Betriebswellenlänge | Beeinflusst die Materialinteraktion |
| Leistungskennlinien | Nenn- und relevante Betriebsparameter | Unterstützt die Prozessbewertung |
| Arbeitsbereich | Effektives Schneiden Abmessungen | Bestimmt die Blechkompatibilität |
| Materialeigenschaften | Zulässige Legierung und Dickenbereich | Verhindert Anwendungsfehler |
| Positioniergenauigkeit | Prüfbedingungen und Messverfahren | Unterstützt die Dimensionsbewertung |
| Wiederholbarkeit | Dokumentiertes Prüfverfahren | Sorgt für Produktionskonsistenz |
| Schnittbreite | Tatsächliche Ergebnisse nach Material und Dicke | Beeinflusst die Materialausnutzung |
| Kühlsystem | Typ und Versorgungsanforderungen | Beeinflusst die Fabrikintegration |
| Extraktionssystem | Filtrations- und Sammelsystem | Unterstützt Sicherheit und Rückgewinnung |
| Software | Dateiformate und Verschachtelungsfunktionen | Beeinflusst die Workflow-Effizienz |
| Sicherheitssystem | Gehäuse und Schutzfunktionen | Unterstützt sicheren Betrieb |
Das Produktangebot sollte Standardausstattung und optionale Funktionen klar unterscheiden.
Warum die Schnittbreite beim Schneiden von Gold und Silber besonders wichtig ist
Die Schnittbreite ist einer der wichtigsten Parameter für die Edelmetallverarbeitung. Bearbeitung.
Eine schmale Schnittfuge ermöglicht eng beieinanderliegende Elemente und eine bessere Materialausnutzung, sofern alle Qualitäts- und Abstandsanforderungen erfüllt sind.
Eine breite Schnittfuge entfernt mehr Material und kann die präzise Fertigung bestimmter filigraner Designs verhindern.
Die schmalstmögliche Schnittfuge ist jedoch nicht unbedingt die beste Produktionseinstellung.
Sie muss über die gesamte erforderliche Materialstärke und entlang des gesamten Schnittpfads konstant bleiben.
Schnittfuge und Fertigmaße
Ein Laser folgt einer programmierten Mittellinie oder einem kompensierten Pfad.
Die endgültigen Bauteilmaße hängen vom Verhältnis zwischen diesem Pfad und der tatsächlichen Breite des abgetragenen Materials ab.
Wird im CAM-Programm keine geeignete Schnittfugenkompensation angewendet, kann das fertige Bauteil kleiner oder größer als beabsichtigt sein.
Bei feinen Schmuckdetails kann selbst ein kleiner Maßfehler die Montage oder das Erscheinungsbild beeinträchtigen.
Schnittfuge und Verschachtelung
Verschachtelungssoftware ordnet mehrere Teile auf einem Blech an, um die Ausnutzung zu optimieren.
Der Mindestabstand zwischen benachbarten Teilen hängt von der Schnittfugenbreite, thermischen Effekten, der Geometrie und den Handhabungsanforderungen ab.
Eine zu aggressive Verschachtelung kann zwar theoretisch Blechfläche sparen, jedoch zu Verformungen der Teile oder Schwierigkeiten beim Trennen führen.
Schnittfuge und Materialverlust
Das entlang der Schnittfuge abgetragene Material hat einen wirtschaftlichen Wert.
Eine einfache geometrische Abschätzung des abgetragenen Volumens ist:
Ungefähres Abtragvolumen = Schnittfugenbreite × Schnittweglänge × Blechdicke
Die entsprechende Materialmasse hängt von der Legierungsdichte ab.
Dies ist nur eine Näherung.
Beim realen Schneiden können variable Schnittfugen, Durchstoßverluste, geschmolzenes Material, Wiederablagerungen und Prozessrückstände auftreten.
Für Kaufentscheidungen sind tatsächliche Materialwiegungen und Aufzeichnungen zur Materialrückgewinnung zuverlässiger als eine rein theoretische Berechnung.
Edelmetallrückgewinnung: Der am meisten übersehene Aspekt der Rentabilität beim Laserschneiden
Die Materialrückgewinnung verdient eine separate Bewertung beim Kauf, da Schmuckfabriken Materialien mit erheblichem finanziellen Wert verarbeiten.
Der Begriff „Materialverlust“ wird oft zu ungenau verwendet.
Nicht das gesamte vom ursprünglichen Blech entfernte Metall geht dauerhaft verloren.
Ein Teil wird zu einem Fertigprodukt verarbeitet, ein Teil verbleibt in einem wiederverwendbaren Blechgerüst und ein Teil wird als Prozessrückstand gesammelt.
Nur ein Teil des ursprünglichen Materials kann verloren gehen oder nicht erfasst werden.
Vier Materialkategorien trennen
Ein verantwortungsvolles Materialbuchhaltungssystem sollte Folgendes unterscheiden:
-
Fertige, akzeptable Bauteile.
-
Wiederverwendbare Verschnitte und Blechgerüste.
-
Gesammelte Prozessrückstände, die einer Bewertung oder Aufbereitung bedürfen.
-
Nicht erfasste Materialdifferenzen.
Diese Kategorien sollten nicht zusammengefasst werden. einen einzigen Ausschussanteil.
Beispielhafte Materialbilanz
Betrachten Sie eine hypothetische Charge mit 1.000 Gramm Edelmetalllegierung.
Nach der Verarbeitung erfasst das Werk Folgendes:
| Materialkategorie | Beispielmasse |
|---|---|
| Ausgangsmaterial (Platte) | 1.000 g |
| Annehmbare Fertigteile | 650 g |
| Wiederverwendbare Reststücke und Abschnitte | 320 g |
| Gesammelte Reste zur Auswertung | 25 g |
| Nicht erfasste Differenz | 5 g |
Diese Zahlen dienen der Veranschaulichung und stellen keine Leistungsbilanz der CHIKIN-Anlagen dar.
Die 320 Gramm wiederverwendbares Material sollten nicht automatisch als dauerhafter Verlust verbucht werden.
Ebenso sollten die 25 Gramm gesammelter Rückstand nicht automatisch als vollständig rückgewinnbares Edelmetall behandelt werden.
Der Rückgewinnungswert hängt von der Zusammensetzung, Verunreinigungen, Verarbeitungsverlusten und den Raffinationsverfahren ab.
Die Differenz von fünf Gramm sollte eine Untersuchung gemäß den Materialbuchhaltungsverfahren des Werks auslösen.
Materialrückgewinnung erfordert mehr als einen Filter
Ein Filtersystem kann helfen, einige in der Luft befindliche Prozesspartikel aufzufangen.
Allerdings wird nicht jede Art von entferntem Material im selben System erfasst. Rückstände können sich in Auffangwannen, Filtern, Kanälen, Vorrichtungen und anderen Maschinenbereichen befinden. Das Rückgewinnungssystem muss gemäß den geltenden Sicherheits- und Umweltauflagen konzipiert und betrieben werden. Käufer sollten sich erkundigen, wie das gesammelte Material gehandhabt, identifiziert, gelagert, gemessen und zur genehmigten Rückgewinnung oder Entsorgung transportiert wird. Ein Lieferant sollte niemals eine 100%ige Edelmetallrückgewinnung ohne validierte Massenbilanzmethode versprechen. Warum die Rückgewinnung die Kaufentscheidung beeinflusst Zwei Maschinen können eine ähnliche Schnittgeschwindigkeit und einen ähnlichen Kaufpreis aufweisen, sich aber in Materialausnutzung und Rückgewinnungsleistung unterscheiden. In einem Umfeld der hochwertigen Fertigung kann dieser Unterschied die Gesamtbetriebskosten beeinflussen. Deshalb sollte ein Edelmetall-Laserschneider als komplettes Produktionssystem und nicht nur als Laserquelle und Bewegungsplattform betrachtet werden. Wie können Schmuckhersteller die Materialqualität verbessern? Auslastung?
Mehrere Fertigungsentscheidungen beeinflussen die Effizienz der Verarbeitung von Edelmetallblechen zu verkaufsfähigen Teilen.
Optimieren Sie das Verschachtelungslayout
Durch CAD/CAM-Verschachtelung lassen sich ungenutzte Blechbereiche reduzieren.
Der Mindestabstand muss jedoch weiterhin Schnittfugen, thermische Effekte, Vorrichtungsbeschränkungen und die Bauteilfestigkeit berücksichtigen.
Überprüfen Sie die Bauteilausrichtung
Manche Geometrien lassen sich effizienter verschachteln, wenn sie gedreht oder paarweise angeordnet werden.
Die optimale Ausrichtung kann vom nachfolgenden Fertigungsprozess und der erforderlichen Oberflächenbeschaffenheit des Materials abhängen.
Minimieren Sie unnötige Durchstiche und Verfahrwege
Schlecht geplante Schnittwege können die Bearbeitungszeit und den Materialabtrag erhöhen.
Das Programm sollte eine genehmigte Strategie für Durchstiche, Anlaufwege und Kontursequenzierung verwenden.
Schützen Sie schmale Teile Merkmale
Eine Konstruktion mit filigranen Stegen kann fehlschlagen, wenn das umgebende Material in einer ungeeigneten Reihenfolge abgetragen wird.
Der Erhalt der Merkmale sollte bei der Bahnplanung berücksichtigt werden.
Nacharbeit reduzieren
Übermäßiges Anschmelzen der Kanten oder Gratbildung können zusätzlichen Nachbearbeitungsaufwand verursachen.
Ein etwas langsamerer Schneidprozess kann wirtschaftlich vorteilhafter sein, wenn er gleichmäßigere und akzeptablere Bauteile liefert.
Verbesserte Abfalltrennung
Verschiedene Legierungen sollten nicht wahllos gemischt werden.
Werke, die verschiedene Goldqualitäten oder andere Edelmetalllegierungen verarbeiten, benötigen ein kontrolliertes Verfahren zur Identifizierung und Rückgewinnung des Materials.
Die Materialnutzung ist daher eine Kombination aus Konstruktion, Programmierung, Verarbeitung, Handhabung, Inspektion und Buchhaltung.
Welche Schnittfehler sollten Käufer bei der Stichprobenprüfung überprüfen?
Eine professionelle Stichprobenprüfung sollte Fehler aufdecken, die Einflussnahme auf die Endproduktqualität oder die nachgelagerte Fertigung.
| Fehler | Mögliche Einflussfaktoren | Prüfpunkte |
|---|---|---|
| Unvollständiger Schnitt | Unzureichende effektive Energie oder ungeeignete Parameter | Vollständige Materialtrennung |
| Übermäßiger Grat | Schmelzauswurf oder Prozessinstabilität | Kantenbeschaffenheit und Anforderungen an die Oberflächenbearbeitung |
| Breiter Schnittspalt | Strahl-/Prozesseigenschaften | Abmessungen des fertigen Merkmals |
| Kantenverfärbung | Thermische Effekte oder Oberflächenfehler Reaktionen | Visuelle Abnahme |
| Verzug | Wärmeeintrag oder unzureichende Unterstützung | Ebenheit und Geometrie |
| Beschädigung schmaler Strukturen | Lokale Erwärmung oder nicht unterstützte Geometrie | Integrität feiner Details |
| Variable Abmessungen | Werkstückbewegung oder Bewegungsfehler | Messung quer über das Blech |
| Übermäßige Spritzer | Wechselwirkung zwischen Prozess und Material | Oberflächenverunreinigung |
| Ungleichmäßiger Schnitt Tiefe | Fokus- oder Materialabweichung | Durchgehende Materialkonsistenz |
| Teileverlust | Unzureichende Fixierung oder Handhabung | Vorrichtungs- und Bergungsablauf |
Dies sind mögliche Ursachen, keine automatischen Diagnosen.
Der Lieferant sollte kontrollierte Tests durchführen, um die tatsächliche Fehlerursache zu ermitteln.
Beispielsweise kann eine Erhöhung der Laserleistung eine unvollständige Trennung beheben, gleichzeitig aber die thermische Schädigung erhöhen.
Die richtige Lösung kann stattdessen Fokus, Geschwindigkeit, Pulsverhalten, Hilfsgas oder Schneidstrategie betreffen.
Was ist der Unterschied zwischen Laserschneiden, Laserschweißen und Lasergravieren?
Diese Prozesse sind verwandt, verfolgen aber unterschiedliche Ziele.
Ein Schmuckunternehmen benötigt möglicherweise mehr als Eine davon.
Laserschneiden
Beim Laserschneiden wird Material abgetragen, um eine Kontur, Öffnung oder Trennlinie zu erzeugen.
Der Prozess wird anhand von Schnittfuge, Maßgenauigkeit, Kantenqualität und Materialausnutzung bewertet.
Laserschweißen
Beim Laserschweißen werden Metallkomponenten verbunden.
Die wichtigsten Aspekte sind Nahtdesign, Einbrand, metallurgische Verträglichkeit, Festigkeit und Verzug.
Eine Laserschweißmaschine für Schmuck sollte nicht automatisch als geeignet für präzise Konturschnitte angesehen werden.
Lasergravur und -markierung
Lasergravur erzeugt Kennzeichnungen oder dekorative Oberflächeneffekte.
Gravur entfernt oder verändert Material, um ein Design zu formen.
Diese Bearbeitungsvorgänge erfordern nicht unbedingt einen vollständigen Materialdurchbruch.
Käufer sollten vor dem Kauf eines Multifunktionsgeräts prüfen, welche Prozesse tatsächlich benötigt werden. Ausrüstung.
Eine für Lasermarkierung beworbene Maschine bietet möglicherweise nicht die für die Gold- oder Silberblechproduktion erforderliche Schneidleistung.
Laserschneiden von Edelmetallen vs. CNC-Fräsen, Stanzen und Drahterodieren
Laserschneiden ist nicht immer die kostengünstigste oder geeignetste Fertigungsmethode.
Das richtige Verfahren hängt von der Produktgeometrie, dem Material, der Dicke, den Oberflächenanforderungen, dem Produktionsvolumen und der Wirtschaftlichkeit der Werkzeuge ab.
| Fertigungsprozess | Hauptvorteil | Hauptnachteil | Typischer Entscheidungsfaktor |
|---|---|---|---|
| Laserschneiden | Programmierbare, berührungslose Konturbearbeitung | Thermische Effekte und Materialverlust müssen kontrolliert werden | Komplexe Formen und Designs Flexibilität |
| CNC-Fräsen | Mechanische Materialabtragung mit flexibler Werkzeugweggestaltung | Werkzeugverschleiß und mechanische Belastungen | Dreidimensionale Merkmale und Bearbeitungsanforderungen |
| Stanzen oder Schneiden | Schnelle Serienfertigung | Investitionen in Werkzeuge und mangelnde Flexibilität im Design | Stabile Formen in großen Stückzahlen |
| Drahterodieren | Präzisionsschneiden geeigneter leitfähiger Materialien | Unterschiedliche Bearbeitungsgeschwindigkeiten und Anforderungen an Draht/Flüssigkeit | Spezielle Präzisionskonturen |
| Mechanische Sägen | Einfaches Schneiden für geeignete Formen | Werkzeugzugang, Schnittfuge und mechanische Kräfte | Geradlinige Schnitte |
| Chemisches Ätzen | Feine Blechmuster für kompatible Materialien | Chemie, Maskierung und Umweltmanagement | Batch-Blechverarbeitung |
Beispielsweise kann Stanzen wirtschaftlich attraktiv sein für einen Anhänger in sehr großen Stückzahlen mit unveränderter Geometrie.
Laserschneiden kann für häufig wechselnde Dekorationsdesigns die bessere Wahl sein.
Drahterodieren kann für ausgewählte leitfähige Materialien und Geometrien in Betracht gezogen werden, wenn seine Prozesseigenschaften vorteilhaft sind.
Ein guter Anlagenlieferant sollte Käufern helfen zu verstehen, wann eine andere Technologie besser geeignet ist. Wie berechnet man die Produktionskapazität beim Laserschneiden von Schmuck? Die maximale Lasergeschwindigkeit entspricht nicht der Ausbeute des fertigen Teils. Ein vollständiger Produktionszyklus kann Folgendes umfassen: Materialbeladung Positionierung Schneidprogrammvorbereitung Fokusprüfung Laserschneiden Teilelagerung Entladung Inspektion Abfallentsorgung Reinigung Wartung
Der tatsächliche Zyklus hängt von der Anzahl der Bauteile, dem gesamten Schnittweg, der Materialstärke und den Prozessparametern ab.
Verwenden Sie die Anzahl der konformen Teile als Ausgabemaß
Eine hilfreiche Ausgangsberechnung ist:
Bruttoteile pro Stunde = 3.600 × vollständige Chargenzykluszeit in Sekunden × 1 Teile pro Charge
Wenn die Charge mehrere Komponenten enthält, ergibt diese Berechnung die nominale Produktionsmenge.
Um die nutzbare Ausbeute zu schätzen, berücksichtigen Sie die normale Anlagenverfügbarkeit und die akzeptable Produktausbeute.
Produktmix einbeziehen
Eine Schmuckfabrik verarbeitet möglicherweise eine Mischung aus Anhängern, Ohrringen, Komponenten und Sonderanfertigungen.
Eine Maschine, die bei einer einfachen Kontur gute Ergebnisse liefert, erreicht bei komplizierten Filigranmustern möglicherweise nicht die gleiche Produktivität.
Die Produktionsplanung sollte repräsentative Produktfamilien anstelle einer idealisierten Demonstration verwenden.
Umrüstzeiten einbeziehen
Die Kleinserienfertigung kann häufige Änderungen an Materialien, Vorrichtungen und Programmen erfordern.
Ein System, das die Rüstzeiten minimiert, kann auch dann wertvoll sein, wenn seine maximale Schnittgeschwindigkeit nicht die höchste verfügbare ist.
Prüfung und Endbearbeitung berücksichtigen
Das tatsächliche Produktionsergebnis hängt davon ab, wie viele Teile, die die Prüfung bestehen, und der verbleibende Nachbearbeitungsaufwand.
Ein scheinbar schnellerer Prozess kann weniger wirtschaftlich sein, wenn er übermäßige Nacharbeit verursacht.
Preis einer Laserschneidmaschine für Edelmetalle: Was bestimmt die Investition?
Ein Käufer, der nach dem Preis einer Laserschneidmaschine für Edelmetalle sucht, möchte in der Regel herausfinden, ob sich der Prozess wirtschaftlich lohnt.
Das Angebot sollte daher die Gerätekosten von den gesamten Installations- und Betriebskosten trennen.
Maschinenkonfiguration
Wichtige Preisfaktoren können sein:
-
Laserquelle und Betriebseigenschaften
-
Arbeitsbereich
-
Bewegungssystem
-
Positioniergenauigkeit
-
Optik und Fokus Steuerung
-
CNC-Steuerung und Software
-
Gehäuse
-
Kühlung
-
Vorrichtungen
-
Installation und Schulung
-
Ersatzteilpaket
Extraktions- und Sammelvorrichtungen
Automatisierung
Präzisionsanforderungen
Engere Toleranzen der Fertigteile erfordern möglicherweise eine verbesserte Bewegungssteuerung, Kalibrierung, Vorrichtungen und Prüfung.
Der Käufer sollte vermeiden, für Spezifikationen zu bezahlen, die das Endprodukt nicht verbessern.
Gleichzeitig kann der Kauf eines unzureichenden Präzisionssystems teure Folgekosten verursachen. Schrott.
Automatisierungsgrad
Manuelle Beladung kann für Prototypenwerkstätten geeignet sein.
In Fabriken mit höherem Produktionsvolumen sind möglicherweise zusätzliche Handhabungs- oder Prozessintegrationsmaßnahmen erforderlich.
Der wirtschaftliche Wert der Automatisierung hängt vom tatsächlichen Arbeitsablauf und der Produktgeometrie ab.
Edelmetallrückgewinnungssystem
Ein Extraktions- oder Sammelsystem kann bei der Verarbeitung von Gold und Silber einen erheblichen betrieblichen Nutzen haben.
Die Anschaffungskosten sollten zusammen mit der Materialbuchhaltung und den Wartungskosten berücksichtigt werden.
Installation und Support
Internationale Käufer sollten Fracht, Verpackung, Inbetriebnahme, Dokumentation, Schulung, Ersatzteile und Serviceleistungen klären.
Diese Kosten können je nach Angebot erheblich variieren.
Gesamtbetriebskosten: Die aussagekräftigere Kennzahl für den Kauf
Die Gesamtbetriebskosten umfassen die ursprüngliche Investition in die Ausrüstung und die Kosten, die mit der Nutzung der Maschine während ihrer gesamten Nutzungsdauer verbunden sind. Lebenszeit.
Für die Edelmetallverarbeitung sollte das Modell neben den üblichen Fabrikkosten auch die Materialkosten berücksichtigen.
Anlagenkosten
Maschinenkauf, Zubehör, Transport, Installation, Vorrichtungen und alle erforderlichen Fabrikmodifikationen umfassen.
Betriebskosten
Strom, Kühlung, Absaugung, Wartung, Arbeitskosten, Optik und relevante Verbrauchsmaterialien umfassen.
Qualitätskosten
Ausschusskomponenten, Nacharbeit, zusätzliches Polieren und Prüfanforderungen umfassen.
Materialkosten
Materialien, die in Fertigteile eingearbeitet werden, wiederverwendbare Rohlinge, zur genehmigten Verwertung eingesandte Reststoffe und nicht verwertbare Differenzen sind separat zu erfassen.
Wiederverwendbarer Ausschuss darf nicht als dauerhafter Verlust verbucht werden.
Kosten durch Ausfallzeiten
Ungeplante Ausfallzeiten können Schmuckaufträge verzögern und die Produktionskosten erhöhen.
Lieferantenunterstützung und die Verfügbarkeit von Ersatzteilen sollten in die Wirtschaftlichkeitsbewertung einbezogen werden.
Kosten pro konformem Bauteil
Ein praxisorientierter Produktionsvergleich sollte letztendlich Folgendes berücksichtigen:
Kosten pro konformem Bauteil = relevante Nettoproduktionskosten / (Anzahl der relevanten Nettoproduktionskosten) Anzahl akzeptabler Fertigteile
Die Nettoproduktionskosten sollten eine einheitliche Bilanzierung von wiederverwertetem Material und Lagerbeständen berücksichtigen.
Vergleichen Sie bei wichtigen Kaufentscheidungen mehrere infrage kommende Verfahren unter Verwendung derselben Annahmen und Produktionsanforderungen.
Wie sollten Sie eine Laserschneidmaschine für Edelmetalle vor dem Kauf testen?
Stichprobenprüfungen sollten ein fester Bestandteil der Lieferantenbewertung sein.
Eine Demonstration an generischem Edelstahl oder einem anderen Metall gibt keinen Aufschluss über die Leistungsfähigkeit bei Gold oder Silber in Schmuckqualität.
Schritt 1: Repräsentative Materialien bereitstellen
Senden Sie Muster der tatsächlichen Legierung und Dicke.
Wenn Ihr Werk mehrere Sorten verarbeitet, ermitteln Sie, welches Material die anspruchsvollste Anwendung repräsentiert.
Schritt 2: Fertigungszeichnungen bereitstellen
Fügen Sie die tatsächliche Bauteilgeometrie hinzu.
Komplexe Innenkonturen und schmale Merkmale sind aussagekräftiger als ein einfaches Rechteck. Demonstration.
Schritt 3: Akzeptanzkriterien definieren
Maßtoleranzen, Schnittfugenbreite, Kantenbeschaffenheit, Verzug und Nachbearbeitungsanforderungen vereinbaren.
Schritt 4: Schnittbedingungen dokumentieren
Der Lieferant sollte die relevanten Prozesseinstellungen und die Maschinenkonfiguration dokumentieren.
Dies unterstützt die zukünftige Wiederholbarkeit und Fehlersuche.
Schritt 5: Mehrere Muster messen
Ein einzelnes erfolgreich gefertigtes Bauteil reicht nicht aus, um die Produktionsstabilität zu gewährleisten.
Eine vereinbarte Anzahl aufeinanderfolgender Teile bewerten.
Schritt 6: Materialausnutzung überprüfen
Soweit möglich, die Masse des Ausgangsmaterials, der fertigen Bauteile, der wiederverwendbaren Verschnittreste und der gesammelten Reste erfassen.
Schritt 7: Tatsächliche Ausbringung berechnen
Den gesamten Prozesszyklus und nicht nur die Strahlzeit messen. allein.
Tabelle zur Probenannahme
| Prüfung | Erforderliche Nachweise | Kaufwert |
|---|---|---|
| Materialverträglichkeit | Erfolgreiche Verarbeitung der Legierung | Bestätigt die Anwendbarkeit |
| Dickentoleranz | Akzeptierte Kantentrennung und vollständige Trennung | Bestätigt den praktischen Bereich |
| Maßgenauigkeit | Fertigungsmessung | Bestätigt Präzision |
| Schnittbreite | Gemessene Schnittbreite | Unterstützt Nesting und Ausbeuteanalyse |
| Schneidenqualität | Prüffotos und vereinbarte Kriterien | Schätzt den Nachbearbeitungsaufwand |
| Wiederholbarkeit | Ergebnisse aufeinanderfolgender Stichproben | Bewertung der Stabilität |
| Materialbuchhaltung | Erfasste Massenbilanz | Unterstützt Rückgewinnung und Kostenanalyse |
| Zykluszeit | Kompletter Produktionszyklus Messung | Unterstützt die Kapazitätsplanung |
| Sicherheit | Relevante Systemdokumentation | Unterstützt die Werksintegration |
Dieser Testprozess liefert Käufern aussagekräftigere Beweise als eine allgemeine Gerätevorführung.
Was sollte die Werksabnahmeprüfung (FAT) umfassen?
Die Werksabnahmeprüfung (FAT) bestätigt, dass die gelieferte Maschine vor dem Versand die vereinbarten Konfigurations- und Leistungsanforderungen erfüllt.
Bei einem Edelmetall-Laserschneider sollte die FAT sowohl die Gerätefunktionen als auch die tatsächlichen Prozessergebnisse umfassen.
Geräteverifizierung
Bestätigen Sie die Quelle, das Steuerungssystem, den Arbeitsbereich, die Software, die Vorrichtung, das Gehäuse und die Absaugvorrichtung.
Prozessverifizierung
Verarbeiten Sie das freigegebene Mustermaterial mit Dokumentierte Parameter.
Vereinbarte Maß- und Qualitätsanforderungen messen.
Sicherheitsprüfung
Die dokumentierten Sicherheitsfunktionen prüfen und sicherstellen, dass die relevanten Maschinensicherheitsinformationen vorliegen.
Materialerfassungsprüfung
Prüfen, wie Prozessrückstände gesammelt, zugänglich gemacht und gehandhabt werden.
Die Rückgewinnungsregelung sollte dem Angebot entsprechen.
Dokumentationsprüfung
Handbücher, Wartungsanweisungen, empfohlene Ersatzteile, Softwareinformationen und Schulungsumfang prüfen.
Kommerzielle Prüfung
Die im Kaufvertrag enthaltenen Geräte und Zubehörteile prüfen.
Die Werksabnahmeprüfung (FAT) sollte durch ein schriftliches Abnahmeprotokoll belegt werden, das gemäß dem vereinbarten Verfahren unterzeichnet oder anderweitig genehmigt wurde.
Lasersicherheit und Umgang mit Edelmetallstaub
Laserbearbeitungsanlagen bergen Gefahren, die beachtet werden müssen.
Dies wird durch die Konstruktion und geeignete Betriebsabläufe gewährleistet.Hochwertige Materialien erfordern zusätzliche Überlegungen zur Lagerhaltung.
Gehäuse und Laserschutz
Ein geeignetes Gehäuse kann den Zugang zum Laserbearbeitungsbereich kontrollieren.
Das Aussehen eines Gehäuses allein garantiert jedoch nicht die Einhaltung der geltenden Sicherheitsanforderungen.
Käufer sollten die mitgelieferte Sicherheitsdokumentation prüfen.
ISO 11553-1:2020 behandelt die Sicherheitsanforderungen für Laserbearbeitungsmaschinen in Bezug auf die Gefahren durch Laserstrahlung.
IEC 60825-1 befasst sich mit der Klassifizierung von Laserprodukten und den Sicherheitsanforderungen.
Diese Normen bieten relevante Referenzen, ihre Nennung beweist jedoch nicht, dass eine bestimmte CHIKIN-Maschine nach diesen Normen zertifiziert ist.
Belüftung und Absaugung
Beim Laserschneiden können Partikel und Dämpfe in der Luft entstehen.
Die Zusammensetzung Dies hängt vom Metall, der Legierung, den Beschichtungen und den Prozessbedingungen ab.
Ein geeignetes Absaugsystem sollte anhand einer dokumentierten Gefahrenanalyse ausgewählt werden.
Umgang mit wertvollen Rückständen
Staub oder Rückstände, die Edelmetalle enthalten können, sollten gemäß den Rückgewinnungs- und Inventurverfahren des Betriebs gesammelt und behandelt werden.
Besondere Aufmerksamkeit kann erforderlich sein, um Kreuzkontaminationen zwischen verschiedenen Legierungschargen zu vermeiden.
Schulung der Bediener
Die Bediener sollten die sichere Maschinenbedienung, die Prozesseinrichtung, Notfallmaßnahmen, Wartungsgrenzen und die zugelassene Materialhandhabung verstehen.
Laserschneidanlagen dürfen nicht außerhalb der dokumentierten Sicherheitsbedingungen des Lieferanten betrieben werden.
Wartung
Optiken, Kühlung, Absaugung, Bewegungssysteme und Vorrichtungen können vorbeugende Wartung erfordern.
Vor Produktionsbeginn sollte ein Wartungsplan vereinbart werden.
Wie funktioniert CHIKIN? CNC-Unterstützung für Laserschneidanwendungen für Edelmetalle?
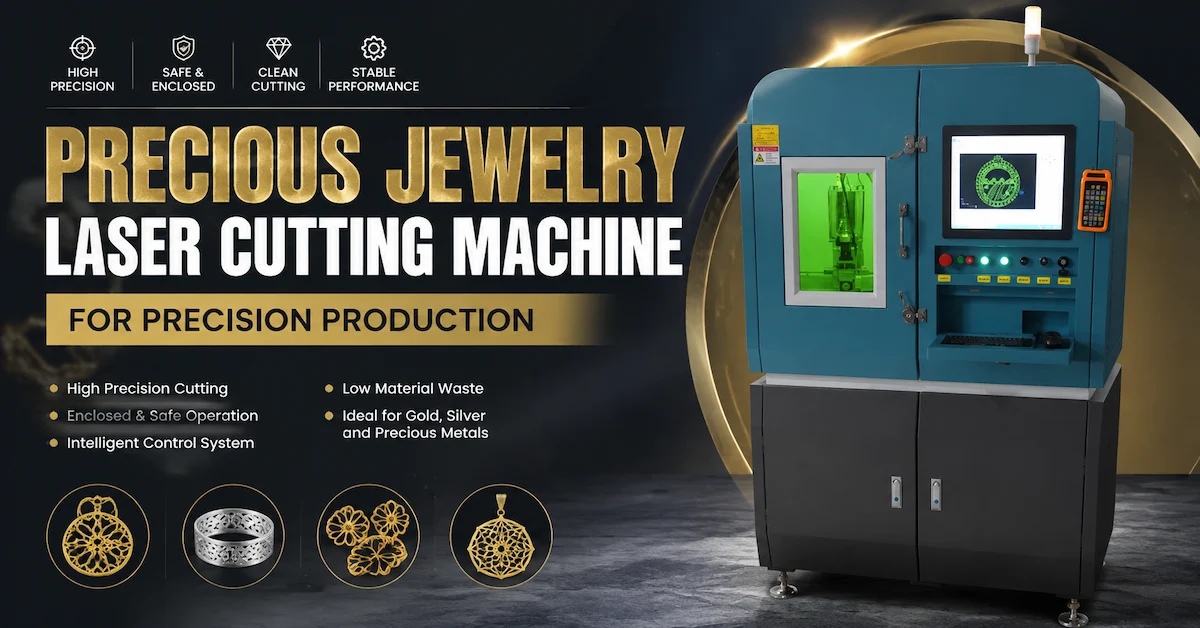
CHIKIN CNC bietet eine Laserschneidmaschine für Edelmetallschmuck zur Präzisionsfertigung.
Die aktuelle Produktpräsentation konzentriert sich auf eine geschlossene Industrie-Workstation für die Herstellung von Schmuck mit feinen Details.
Zu den sichtbaren und beschriebenen Ausstattungsmerkmalen gehören:
-
Geschlossene Gehäusekonstruktion
-
Integrierte Bedienelemente
-
Sichtfenster an der Vorderseite
-
Barrierefreie Maschine Schnittstelle
-
Zugang zu Industrieservices
-
Eignung zur Bewertung kleiner Präzisionsfertigungsprozesse
Diese Funktionen sind relevant für Betriebe, die einen organisierten Arbeitsplatz für die Bearbeitung wertvoller Bauteile benötigen.
Die genaue Maschinenkonfiguration muss jedoch für die geplante Anwendung bestätigt werden.
Käufer sollten vor einer Kaufentscheidung eine schriftliche Bestätigung der Laserquelle, der verwendeten Materialien, des effektiven Arbeitsbereichs, der Schnittstärke, der Genauigkeit, der Filterung und der Software anfordern.
Das umfassendere Portfolio an Laserschneidmaschinen von CHIKIN Laserschneidmaschinen umfasst auch Anlagen für andere Bearbeitungsanwendungen.
Diese umfassende Erfahrung bietet einen Kontext für die Diskussion über die Auswahl von Laseranlagen, jedoch erfordert jede Anwendung eine unabhängige Überprüfung.
Warum? Anwendungsbasierte Konfiguration ist entscheidend
Eine Fabrik, die dünne Goldanhänger herstellt, benötigt möglicherweise andere Anlageneigenschaften als ein Unternehmen, das dickere Silberkomponenten fertigt.
Das richtige Angebot sollte die Legierung, die fertige Geometrie, das Volumen, die Materialkostenrechnung und den nachgelagerten Bearbeitungsprozess berücksichtigen.
Eine Maschine sollte anhand dieser Anforderungen konfiguriert und nicht nur nach ihrer Nennleistung ausgewählt werden.
Wie man einen Hersteller von Laserschneidmaschinen für Edelmetalle bewertet
Eine professionelle Einkaufsbewertung sollte die technische Kompetenz des Anbieters, den Fertigungssupport und die Bereitschaft zur Dokumentation von Einschränkungen prüfen.
Anwendungstechnik
Fragen Sie, ob der Anbieter die tatsächliche Legierung und Geometrie bewerten kann.
Die technische Diskussion sollte die Wechselwirkung zwischen Laser und Material, die Schnittfuge, die Kantenqualität, thermische Effekte und die Produktionsausbeute umfassen.
Musterbearbeitung
Fordern Sie einen Mustertest mit repräsentativem Material an.
Der Anbieter sollte eine klare Inspektion durchführen. Ergebnisse.
Technische Dokumentation
Ein vollständiges Angebot sollte die gelieferte Konfiguration und die messbaren Abnahmekriterien enthalten.
Materialrückgewinnung
Prüfen Sie die Sammelregelung und deren Kompatibilität mit Ihren Materialbuchhaltungsverfahren.
Installationsunterstützung
Für Käufer aus Übersee: Bitte klären Sie die Anforderungen an die Versorgungseinrichtungen, die Verantwortlichkeiten bei der Inbetriebnahme und die erforderlichen Schulungen.
Ersatzteile und Wartung
Erkundigen Sie sich, welche Komponenten regelmäßige Wartung benötigen und welche Ersatzteile verfügbar sind.
Unternehmenshintergrund
CHIKIN stellt Unternehmensinformationen auf der Seite Über uns und Serviceinformationen auf der Seite Servicevorteile bereit.
Für eine umfassendere Lieferantenauswahl können Käufer auch den Leitfaden für Lieferanten von Laserschneidmaschinen für Schmuck einsehen.
Welche Informationen sollten Sie bei einer Angebotsanfrage angeben?
Eine gut vorbereitete Angebotsanfrage hilft dem Lieferanten, den tatsächlichen Prozess zu verstehen und eine geeignete Maschine zu empfehlen.
Bei der Edelmetallverarbeitung sollte die Angebotsanfrage detaillierter sein als eine allgemeine Anfrage nach Laserleistung und Maschinenpreis.
Empfohlene Checkliste für Angebotsanfragen
| Informationen | Was Sie angeben sollten |
|---|---|
| Material | Gold, Silber, Platin, Palladium oder identifizierte Metalle Legierung |
| Werkstoffgüte | Legierungsspezifikation oder Reinheit |
| Dicke | Minimal, maximal und typisch |
| Blechabmessungen | Maximale Länge und Breite |
| Produkttyp | Anhänger, Ohrring, Ringrohling, Dekorationselement |
| Konstruktionsdateien | CAD, DXF oder entsprechende Fertigungszeichnung |
| Toleranz | Kritische Fertigmaße |
| Schnittbreite | AnforderungenMaximale zulässige Schnittbreite |
| Anforderungen an die Schneide | Kriterien für Gratbildung, Verfärbung und Oberflächenbeschaffenheit |
| Produktionsmenge | Teile pro Tag oder Schicht |
| Produktmix | Anzahl der Designs und Umrüsthäufigkeit |
| Anforderungen an die Materialrückgewinnung | Erwartungen an den Umgang mit Ausschuss und Prozessrückständen |
| Automatisierung | Manuelle oder integrierte Beladung |
| Installation | Land und Werk Hilfsprogramme |
| Abnahme | Anforderungen an Stichprobenprüfung und Werksabnahmeprüfung |
Wenn Ihr aktueller Schneidprozess übermäßigen Abfall oder Nacharbeit verursacht, beschreiben Sie das Problem bitte genau.
Teilen Sie dem Lieferanten beispielsweise mit, ob das Hauptproblem eine mangelhafte Verschachtelung, eine breite Schnittfuge, geschmolzene Feinteile, inkonsistente Abmessungen oder eine schwierige Rückgewinnung sind.
Dies bietet dem Entwicklungsteam einen besseren Ausgangspunkt.
Fordern Sie eine materialspezifische Bewertung an
Sie können CHIKIN CNC über die Kontaktseite kontaktieren, um Ihre Anforderungen an die Laserbearbeitung von Edelmetallen zu besprechen.
Geben Sie die Legierung, die Dicke, die Zeichnung, die Zielmenge und die gewünschte Oberflächenqualität an.
Fordern Sie eine anwendungsbezogene Ausrüstung an. Empfehlung und ein Vorschlag für eine Musterprüfung vor der endgültigen Festlegung der Kaufspezifikation.
Häufig gestellte Fragen zu Laserschneidmaschinen für Edelmetalle
1. Wozu dient eine Laserschneidmaschine für Edelmetalle?
Eine Laserschneidmaschine für Edelmetalle dient zur Herstellung von kontrollierten Formen, Öffnungen und Konturen in geeigneten Edelmetallwerkstoffen.
Typische Anwendungsbereiche sind Schmuckkomponenten, Dekorationsteile, Sonderanfertigungen und ausgewählte Präzisionsmetallprodukte.
Die Eignung hängt von der Metallgüte, der Dicke, der Geometrie und der geforderten Oberflächenqualität ab.
Für Schmuckhersteller bietet sie programmierbare Produktion ohne berührendes Schneidwerkzeug.
2. Kann eine Laserschneidmaschine Gold schneiden?
Ja, entsprechend konfigurierte Lasersysteme können bestimmte Goldmaterialien und -legierungen bearbeiten.
Die Schneidleistung hängt jedoch von der Legierungszusammensetzung, der Dicke, dem Oberflächenzustand, der Wellenlänge, der Strahlführung und den Betriebsparametern ab.
Gold sollte nicht mit Edelstahl gleichgesetzt werden.
Ein Hersteller sollte die Schneidleistung an der tatsächlichen Goldqualität demonstrieren, bevor die Maschine zugelassen wird.
3. Kann dieselbe Maschine Gold und Silber schneiden?
Möglicherweise, die Kompatibilität sollte jedoch separat geprüft werden.
Gold und Silber haben unterschiedliche Verarbeitungseigenschaften, und die Legierungszusammensetzung kann die erforderlichen Parameter zusätzlich verändern.
Eine Maschine, die aus einer Goldlegierung akzeptable Teile herstellt, benötigt möglicherweise andere Einstellungen für Sterlingsilber.
Käufer sollten für jedes wichtige Produktionsmaterial Mustertests anfordern.
4. Ist Faserlaserschneiden für die Schmuckherstellung geeignet?
Faserlasersysteme werden in vielen industriellen Metallbearbeitungsanwendungen eingesetzt und können für ausgewählte Schmuckbearbeitungen geeignet sein.
Das Ergebnis hängt von der Konfiguration der Laserquelle, dem Material, der Dicke, der Geometrie und den Schnittanforderungen ab.
Ein Faserlaser-Markiersystem sollte nicht automatisch als Blechschneidsystem betrachtet werden.
Käufer sollten die beabsichtigte Bearbeitungsfunktion und die tatsächliche Musterqualität überprüfen.
5. Wie wirkt sich die Schnittfugenbreite auf die Goldschmuckproduktion aus?
Die Schnittfugenbreite ist die Breite des entlang des Schnittpfades abgetragenen Materials.
Sie beeinflusst die Fertigmaße, den Platzbedarf, die Feinbearbeitungsmöglichkeiten und den Materialverbrauch.
In der Edelmetallverarbeitung kann die Schnittfugenbreite direkte finanzielle Auswirkungen haben.
Käufer sollten die Schnittfugenbreite unter den genehmigten Prozessbedingungen messen und deren Einfluss in die Berechnungen zur Materialausnutzung einbeziehen.
6. Entfernt das Laserschneiden Edelmetallabfälle?
Nein.
Beim Laserschneiden wird weiterhin Material abgetragen.
Ein Teil bleibt als wiederverwendbare Blechgerüste oder Verschnitte zurück, während andere Teile zu Prozessrückständen werden können.
Die zurückgewonnene Menge hängt von der Sammlung, Handhabung und Raffination ab.
Eine verantwortungsvolle Einkaufsbewertung sollte die Materialbilanz messen, anstatt von null Abfall oder vollständiger Rückgewinnung auszugehen.
7. Was verursacht eine schlechte Schnittkantenqualität beim Laserschneiden von Silber?
Eine schlechte Schnittkantenqualität kann mit Materialeigenschaften, Energiezufuhr, Fokus, Prozessgeschwindigkeit, Unterstützungsbedingungen oder Werkstückspannung zusammenhängen.
Mögliche Fehler sind Grate, Schmelzen, Verfärbungen, unvollständige Trennung und Maßabweichungen.
Die richtige Lösung erfordert eine kontrollierte Prozessuntersuchung.
Eine einfache Erhöhung der Laserleistung kann zusätzliche thermische Effekte hervorrufen.
8. Was bestimmt den Preis einer Laserschneidanlage für Edelmetalle?
Der Maschinenpreis hängt von der Laserquelle, dem Bewegungssystem, dem Arbeitsbereich, der Optik, der Steuerung, dem Gehäuse, der Filterung, der Kühlung, der Software, den Vorrichtungen, der Automatisierung und dem Servicepaket ab.
Käufer sollten ein detailliertes Angebot anfordern.
Bei teuren Metallen können Materialausnutzung, Schrottverwertung, Schnittkantenqualität und Ausfallzeiten für die langfristige Wirtschaftlichkeit wichtiger sein als der anfängliche Preisunterschied der Maschine.
9. Wie teste ich eine Schmucklaserschneidmaschine vor dem Kauf?
Verwenden Sie die tatsächliche Edelmetalllegierung und die Fertigungszeichnung.
Definieren Sie Abnahmekriterien für Maßgenauigkeit, Schnittfuge, Kantenqualität, Wiederholgenauigkeit und Zykluszeit.
Prüfen Sie mehrere aufeinanderfolgende Bauteile, anstatt sich auf ein einzelnes Muster zu verlassen.
Erfassen Sie nach Möglichkeit die Masse des Ausgangsmaterials, der Fertigprodukte, der wiederverwendbaren Verschnittreste und der gesammelten Rückstände.
Die Ergebnisse sollten Bestandteil der vereinbarten Kaufspezifikation sein.
10. Wie kann ich ein Angebot für eine Edelmetall-Laserschneidmaschine von CHIKIN CNC anfordern?
Bereitstellung von Materialgüte, Dicke, Zeichnungen, Produktabmessungen, Zielproduktionsmenge und Qualitätsanforderungen vor.
Geben Sie bitte alle Besonderheiten bezüglich Feinschnitten oder Materialrückgewinnung an.
Sehen Sie sich anschließend die CHIKIN Edelmetall-Laserschneidmaschine an und kontaktieren Sie das CHIKIN CNC-Team für eine anwendungsspezifische Beratung und ein Angebot.
Fazit
Die Wahl einer Edelmetall-Laserschneidmaschine erfordert ein ausgewogenes Verhältnis zwischen Schnittpräzision und Legierungseigenschaften.
Kompatibilität, Schnittbreite, Kantenqualität, Materialausbeute und Wirtschaftlichkeit der Produktion sind entscheidende Faktoren. Für Hersteller von Gold- und Silberschmuck basiert die zuverlässigste Investitionsentscheidung auf repräsentativen Stichprobenprüfungen, messbaren Akzeptanzkriterien und einer realistischen Kostenkalkulation pro konformem Teil.CHIKIN CNC bietet Präzisionslaseranlagen für die Schmuckherstellung. Entdecken Sie unsere Laserschneidmaschine für Edelschmuck und fordern Sie ein technisches Angebot an. Geben Sie dazu Ihre Metallsorte, -stärke, Konstruktionsdateien und Produktionsanforderungen an, um die passende Bearbeitungslösung zu ermitteln.