Eine pneumatische Markierungsmaschine bietet eine praktische Methode zum Aufbringen von Seriennummern, Fahrzeugidentifikationsnummern (VINs), Chargencodes und permanenten Kennzeichnungen auf industrielle Metallbauteile.
Für Automobilhersteller, Maschinenbauunternehmen, Metallverarbeitungsbetriebe und Qualitätskontrollabteilungen ist eine zuverlässige Kennzeichnung unerlässlich, um physische Teile mit Produktionsaufzeichnungen, Inspektionsergebnissen und Wartungshistorien zu verknüpfen.
Die richtige pneumatische Markiermaschine sollte lesbare, gleichmäßig positionierte Markierungen auf dem vorgesehenen Material erzeugen und dabei die erforderlichen Spezifikationen hinsichtlich Markierungstiefe, Zykluszeit und Rückverfolgbarkeit erfüllen.
Im Gegensatz zu Klebeetiketten oder Kennzeichnungen mit Tinte verändert die Punktprägung die Oberfläche durch kontrollierte mechanische Einwirkungen. Dadurch lässt sich eine dauerhafte Kennzeichnung ohne Tinte oder Etiketten erzielen, wobei das Markierungsverfahren jedoch mit den Material- und Strukturvorgaben des Bauteils kompatibel sein muss.
CHIKIN CNC bietet eine pneumatische Markiermaschine mit einem kompakten, computergesteuerten Schaltschrank und separatem Markierkopf an. Diese Konfiguration eignet sich für Werkstätten und industrielle Produktionsumgebungen, die eine flexible Teilepositionierung und wiederholgenaue Markiervorgänge erfordern.
Dieser Leitfaden erklärt die Funktionsweise der pneumatischen Markierung, für welche Anwendungen sie geeignet ist, wie man Geräte vergleicht und was industrielle Einkäufer vor der Anforderung eines Angebots überprüfen sollten.
1. Was ist eine pneumatische Markiermaschine?
Eine pneumatische Markiermaschine ist ein industrielles Kennzeichnungssystem, das einen druckluftbetriebenen Markiermechanismus verwendet, um Markierungen auf einem Werkstück zu erzeugen.
Bei einer typischen pneumatischen Punktstrahlvorrichtung schlägt ein gehärteter Markierungsstift wiederholt auf die Oberfläche und erzeugt so eine kontrollierte Abfolge von Eindrücken.
Diese Einrückungen bilden Zeichen, Zahlen, Symbole oder andere programmierte Muster.
Das Markierungsverfahren wird häufig zur industriellen Rückverfolgbarkeit eingesetzt, da es eine physische Oberflächenverformung erzeugt, anstatt ein abnehmbares Etikett anzubringen.
Wie funktioniert die pneumatische Punktmarkierung?
Ein typischer Bewertungszyklus umfasst fünf Phasen:
Der Bediener gibt die erforderlichen Markierungsinhalte ein oder importiert sie.
Das Werkstück wird positioniert und fixiert.
Der Markierkopf bewegt sich entsprechend dem programmierten Muster.
Ein pneumatischer Mechanismus drückt den Markierstift gegen das Material.
Die fertige Markierung wird auf Lesbarkeit und Genauigkeit geprüft.
Die genaue Markierungstechnologie, die Anforderungen an den Luftdruck und die unterstützten Markierungsmuster müssen für die gewählte Maschinenkonfiguration bestätigt werden.
Pneumatische Markierung vs. manuelles Stempeln
Das manuelle Stempeln eignet sich zwar für gelegentliche Kennzeichnungsaufgaben, ist aber stark von der Positionierung des Bedieners und der Gleichmäßigkeit des Stempeldrucks abhängig.
Ein programmierbares Markierungssystem kann, bei richtiger Konfiguration, die Kontrolle über das Zeichenlayout und die Markierungsposition verbessern.
Für Fabriken, die wiederholt Seriennummern oder Produktionschargen verarbeiten, kann ein standardisierter Kennzeichnungsablauf auch Identifizierungsfehler reduzieren.
2. Wer benötigt eine pneumatische Markiermaschine?
Pneumatische Markierungsgeräte sind relevant für Hersteller, die eine dauerhafte und wiederholbare Kennzeichnung geeigneter Bauteile benötigen.
| Käufersegment | Typische Anwendung | Hauptbeschaffungsbedarf |
|---|---|---|
| Automobilhersteller | Fahrzeugidentifikationsnummer (VIN) und Fahrgestellnummer | Charaktergenauigkeit und Einhaltung gesetzlicher Bestimmungen |
| Automobilzulieferer | Seriennummern an mechanischen Bauteilen | Permanente Teilerückverfolgbarkeit |
| Metallverarbeitungswerkstätten | Platten, Halterungen und gefertigte Bauteile | Einheitliche und gut lesbare Kennzeichnung |
| Maschinenhersteller | Geräteidentifizierung und Seriennummernschilder | Kennzeichnung langlebiger Produkte |
| Industriewartungsteams | Kennzeichnung von Ausrüstung und Ersatzteilen | Rückverfolgbarkeit während der gesamten Nutzungsdauer |
| Werkzeug- und Vorrichtungshersteller | Werkzeugnummern und Anlagenkennzeichnung | Haltbarkeit und Positionierung der Markierung |
| Qualitätskontrollabteilungen | Chargen- und Prüfkennzeichnung | Genaue Verbindung zu Produktionsaufzeichnungen |
| Händler für Industrieausrüstung | Kundenspezifische Kennzeichnungsanwendungen | Konfiguration und technischer Support |
Bei der Fahrzeugidentifizierung sollten Einkaufsteams zwischen der Kennzeichnung einer gesetzlich geregelten Fahrzeugidentifikationsnummer (VIN) und der Kennzeichnung einer gewöhnlichen internen Teilenummer unterscheiden.
Für Zeichenlayout, Markierungsort, Dauerhaftigkeit und Dokumentation können unterschiedliche Anforderungen gelten.
3. CHIKIN CNC-Pneumatik-Markiermaschine: Produktübersicht
Die pneumatische Markierungsmaschine CHIKIN wird als industrielles digitales Markierungssystem für die Seriennummernidentifizierung, Metallkomponenten, Typenschilder und ähnliche Rückverfolgbarkeitsanwendungen vorgestellt.
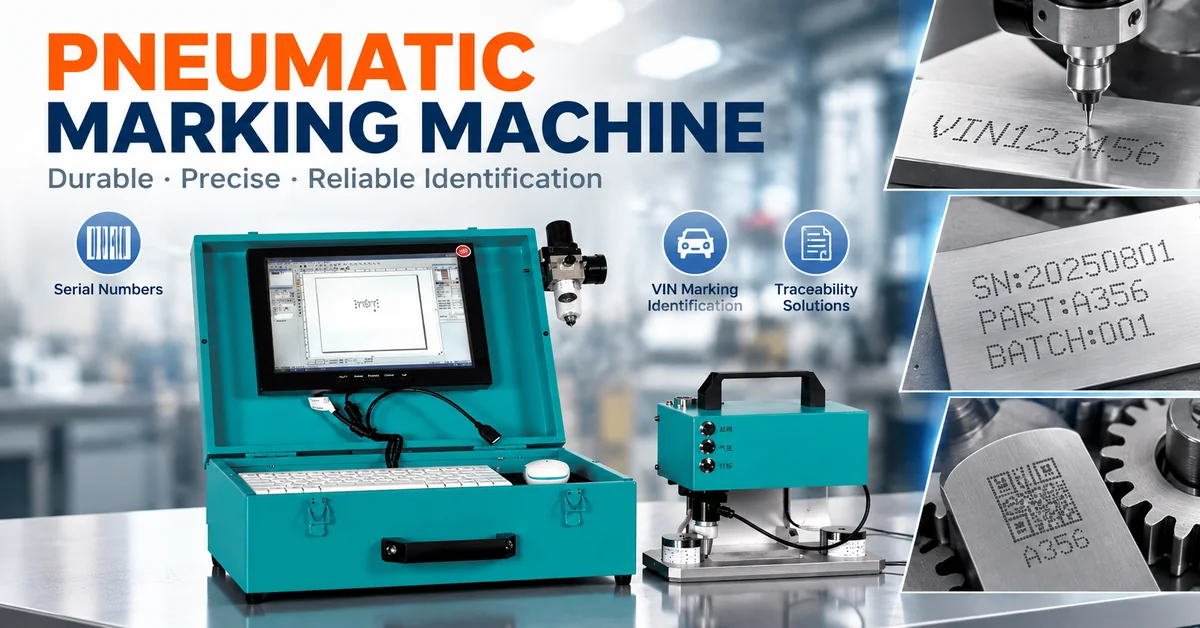
Die beigefügten Produktfotos zeigen einen türkisfarbenen Schaltschrank mit aufklappbarem Gehäuse, integriertem Display, Tastatur, Maus und separatem Markierungskopf.
Die separate Anordnung der Schreibköpfe kann dort von Nutzen sein, wo die Markierungsposition mit einer vollständig integrierten Workstation schwer zugänglich ist.
Sichtbare Produktmerkmale
| Produktmerkmale | Mitgelieferte Produktinformationen | Vorteil für potenziellen Käufer |
|---|---|---|
| Ausrüstungskategorie | Pneumatische Markiermaschine | Anwendungen zur industriellen Identifizierung |
| Produktvariante | VIN-Markierungsmaschine | Fahrzeug- und Metallteilidentifizierung |
| Controller-Anordnung | Separater Schaltschrank | Flexible Arbeitsplatzgestaltung |
| Bedienerschnittstelle | Monitor, Tastatur und Maus | Computergestützte Jobvorbereitung |
| Markierungsbaugruppe | Separater Markierungskopf | Flexiblere Teilepositionierung |
| Kabinettsstruktur | Klappbares Metallgehäuse | Organisierte Lagerung und Handhabung |
| Transportmerkmale | Tragegriff am Schrank | Bewegung zwischen Arbeitsplätzen |
| Installationsanordnung | Kompakte Kopfbefestigungsbasis | Werkbank oder separate Markierungsstation |
| Markierungsanwendungen | Seriennummern, Teilenummern und Typenschilder | Produktionsrückverfolgbarkeit |
Diese sichtbaren Merkmale unterstützen eine erste Gerätebewertung.
Allerdings lassen sich anhand von Maschinenfotos nicht ohne Weiteres genaue Markierungstiefen, Positioniergenauigkeiten, Zykluszeiten oder pneumatische Leistungsmerkmale bestimmen.
Welche Spezifikationen bedürfen einer Bestätigung?
Das hochgeladene Spezifikationsbild kombiniert die Identifizierung der Punktstrahlanlage mit laserspezifischen Parametern.
Folglich sollten Kennzahlen wie Laserwellenlänge, Laserleistung, Laserfrequenz und Lasermarkierungsgeschwindigkeit nicht als verifizierte Spezifikationen für das pneumatische System angesehen werden.
Bitte fordern Sie vor dem Kauf ein überarbeitetes, maschinenspezifisches Datenblatt an, das den tatsächlichen Markierungsmechanismus, den Arbeitsbereich, die Konfiguration der Markierungsstifte, den Druckluftbedarf, die Stromversorgung und die unterstützten Materialien bestätigt.
4. Welche Materialien kann eine pneumatische Markiermaschine bearbeiten?
Die Materialverträglichkeit ist einer der wichtigsten Faktoren bei der pneumatischen Markierung.
Da beim Punktprägen Vertiefungen entstehen, muss das Material lokale mechanische Einwirkungen aushalten, ohne dass es zu unzulässigen Rissen, Verformungen oder Beschädigungen kommt.
Leitfaden zur Materialverträglichkeit
| Material | Typische Markierungsanwendung | Hauptüberlegung |
|---|---|---|
| Kohlenstoffstahl | Maschinen und Automobilteile | Härte und erforderliche Eindringtiefe |
| Edelstahl | Industriekomponenten und -platten | Oberflächenbeschaffenheit und Markierungskraft |
| Aluminium | Gehäuse und Typenschilder | Verformung und Eindringtiefe |
| Messing | Typenschilder und Armaturen | Oberflächenverformung |
| Gusseisen | Komponenten von Industriemaschinen | Oberflächenbeschaffenheit und Sprödigkeit |
| Beschichtetes Metall | Fertige Komponenten | Beschädigung der Beschichtung und Lesbarkeit der Markierung |
| Gehärteter Stahl | Spezialisierte Industrieteile | Werkzeugleistung und Materialhärte |
Die Eignung jedes Materials hängt von der jeweiligen Legierung, der Wärmebehandlung, der Dicke, der Geometrie und den Markierungsparametern ab.
Kann pneumatisches Markieren ein Metallteil beschädigen?
Ja, wenn die Markierungskraft oder der Standort ungeeignet ist.
Die pneumatische Markierung verformt die Oberfläche gezielt. Zu tiefes Eindrücken kann lokale Spannungskonzentrationen verursachen, dünne Bauteile verformen oder Beschichtungen beeinträchtigen.
Bei sicherheitskritischen Teilen, druckführenden Komponenten oder hochbeanspruchten mechanischen Konstruktionen sollten der zulässige Markierungsort und die Markierungstiefe vom zuständigen Ingenieurteam festgelegt werden.
Das beste Markierungsergebnis ist nicht unbedingt die tiefste Markierung. Es ist die flachste qualifizierte Markierung, die die erforderlichen Kriterien für Lesbarkeit und Haltbarkeit erfüllt.
5. Wie man die Qualität und Lesbarkeit der Fahrzeugidentifikationsnummer (VIN) beurteilt
Die Kennzeichnung von Fahrzeugen erfordert mehr als nur die Erstellung einer Folge sichtbarer Zeichen.
Die Hersteller müssen sicherstellen, dass die korrekten Identifikationsinformationen dem richtigen Fahrzeug oder Bauteil zugeordnet werden.
ISO 3779:2009, Straßenfahrzeuge – Fahrzeugidentifikationsnummer (FIN) – Inhalt und Struktur , bietet eine internationale Referenz für die FIN-Identifikationsstruktur.
Die Einhaltung des VIN-Formats gewährleistet jedoch nicht automatisch die Einhaltung länderspezifischer Anforderungen hinsichtlich Kennzeichnungsort, Abmessungen, Dauerhaftigkeit oder Anbringungsmethoden.
Wichtige Qualitätsfaktoren der Fahrzeugidentifikationsnummer (VIN)
| Qualitätsfaktor | Worauf Käufer achten sollten |
|---|---|
| Charaktergenauigkeit | Korrekte Identifikationssequenz |
| Zeichengröße | Übereinstimmung mit der Zeichnung oder den geltenden Anforderungen |
| Zeichenabstand | Einheitliche und gut lesbare Anordnung |
| Markierungstiefe | Ausreichende Haltbarkeit ohne übermäßige Beschädigung |
| Position | Korrekte Position am Fahrzeug oder Bauteil |
| Oberflächenbeschaffenheit | Keine unzulässigen Risse oder Verformungen |
| Lesbarkeit | Konsequente Erkennung unter festgelegten Prüfbedingungen |
| Wiederholbarkeit | Ähnliche Ergebnisse bei allen Produktionsmustern |
| Rückverfolgbarkeit | Korrekte Übereinstimmung zwischen Marke und Produktionsdatensatz |
Sollte die Tiefe der VIN-Markierung maximiert werden?
NEIN.
Die Markierungstiefe sollte anhand der geltenden technischen und rechtlichen Anforderungen festgelegt werden.
Eine tiefere Markierung kann in bestimmten Umgebungen für Haltbarkeit sorgen, aber übermäßige Oberflächenverformung kann empfindliche Bauteile beeinträchtigen.
Zur Chassisidentifizierung sollten die Hersteller vor Produktionsbeginn die lokalen gesetzlichen Bestimmungen und die zugelassenen Markierungsstellen überprüfen.
6. Pneumatische Markiermaschine vs. Lasermarkiermaschine
Industriekäufer vergleichen häufig die pneumatische Punktmarkierung mit der Faserlasermarkierung.
Beide Technologien ermöglichen eine dauerhafte Teileidentifizierung, funktionieren aber unterschiedlich.
Technologievergleich
| Bewertungsfaktor | Pneumatische Punktmarkierung | Faserlasermarkierung |
|---|---|---|
| Bewertungsprinzip | Mechanische Eindringung | Fokussierte Laserenergie |
| Direkter Kontakt | Kontaktfläche des Markierungsstifts | Berührungslose Strahlbearbeitung |
| Hauptprozessanforderungen | Geeigneter Markierungsmechanismus und Druckluft | Laserquelle, Optik und Sicherheitssteuerung |
| Markierungstiefe | Hängt von der Einwirkung und dem Material ab. | Hängt von Laser- und Materialparametern ab |
| Feine Grafiken | Begrenzt durch die Geometrie des Abtaststifts und des Prozesses | Oft geeignet für feine Details |
| Werkzeugverschleiß | Der Markierungsstift benötigt Wartung | Optische Komponenten benötigen Wartung |
| Dünne Bauteile | Einwirkung kann zu Verformungen führen. | Thermische Effekte müssen bewertet werden |
| Tiefe physische Identifizierung | Kann bei entsprechender Qualifikation geeignet sein. | Hängt von der Laserleistung und dem Verfahren ab |
| Wichtigste Sicherheitsaspekte | Mechanische Einwirkung, Schutzvorrichtungen und Lärm | Laserstrahlung, Dämpfe und Schutzmaßnahmen |
Welche Technologie eignet sich besser für die Fahrgestellnummernkennzeichnung?
Die pneumatische Punktmarkierung ist eine Überlegung wert, wenn die Anwendung eine physische Vertiefung auf einer geeigneten Metalloberfläche erfordert.
Die Lasermarkierung kann dort von Vorteil sein, wo feine Details, berührungslose Bedienung oder spezifische Codeformate wichtig sind.
Allerdings sollte keine der beiden Technologien allein aufgrund des Gerätepreises ausgewählt werden.
Käufer sollten die Endproduktkennzeichnung, die Teileintegrität, die Produktionszykluszeit, den Wartungsaufwand und die geltenden Kennzeichnungsstandards vergleichen.
CHIKIN CNC führt auch Faserlaser-Markierungsanlagen zur industriellen Teilekennzeichnung auf, sodass Käufer gegebenenfalls eine alternative Markierungsmethode in Betracht ziehen können.
7. Anforderungen an Markierkopf, Steuerung und Vorrichtung
Der Markierkopf und die Werkstückaufnahme haben einen großen Einfluss auf die Fertigungskonsistenz.
Selbst ein leistungsfähiges Markierungssystem kann zu inakzeptablen Ergebnissen führen, wenn sich das Teil während des Markierungsvorgangs bewegt.
Konfiguration des Markierungskopfes
Das mitgelieferte CHIKIN-Produkt verfügt über einen separaten Markierkopf, der mit einem Steuerschrank verbunden ist.
Diese Konfiguration kann dem Bediener helfen, den Kopf in der Nähe größerer Teile zu positionieren oder von einer kompakten Werkbank aus zu arbeiten.
Bitte vor dem Kauf bestätigen:
Die effektive Markierungsfläche.
Abmessungen der Markierungskopfbefestigung.
Anforderungen an Kabel und Schläuche.
Spezifikationen für Markierungsstifte.
Unterstützte Werkstückhöhe.
Zugang rund um den vorgesehenen Markierungsort.
Teilvorrichtung
Eine geeignete Vorrichtung sollte das Bauteil zuverlässig positionieren, ohne dessen Funktionsflächen zu beschädigen.
Bei gebogenen Bauteilen, unregelmäßigen Gussteilen oder schweren Metallteilen benötigen Käufer möglicherweise anwendungsspezifische Positionierungsvorrichtungen.
Controller und Software
Das abgebildete System umfasst einen Bildschirm, eine Tastatur und eine Maus.
Diese Funktionen unterstützen den computergestützten Betrieb, die genauen Softwarefähigkeiten müssen jedoch noch überprüft werden.
Für die Seriennummernproduktion fordern Sie eine Demonstration der Inhaltsbearbeitung, der automatischen Nummerierung, der Auftragsspeicherung, der Fehlervermeidung und der erforderlichen Kommunikation mit Produktionsdatenbanken an.
8. Industrielle Rückverfolgbarkeit: Seriennummern, Chargencodes und direkte Teilekennzeichnung
Eine dauerhafte Kennzeichnung wird dann wertvoll, wenn sie zuverlässig mit Fertigungsunterlagen verknüpft werden kann.
Im Rahmen eines Rückverfolgbarkeits-Workflows kann das Identifikationssystem eine Teilenummer oder Seriennummer mit Informationen wie Produktionsdatum, Materialcharge, Prüfergebnissen und Fertigungsort verknüpfen.
Beispielhafter Rückverfolgbarkeits-Workflow
Weisen Sie die korrekte Identifikationsnummer zu oder rufen Sie sie ab.
Werkstück und Produktionsauftrag bestätigen.
Positionieren Sie das Teil in der Markierungsvorrichtung.
Bringen Sie die erforderlichen Ausweispapiere mit.
Prüfen Sie die fertige Markierung.
Das Ergebnis im entsprechenden Produktionssystem erfassen.
Die Kennzeichnungsausrüstung kann nur einen Teil dieses Arbeitsablaufs abdecken. Barcode-Lesegeräte, Verifizierungskameras, Datenbankschnittstellen und die Integration in das Produktionssystem müssen separat spezifiziert werden.
Können mit pneumatischer Markierung Data-Matrix-Codes erzeugt werden?
Einige industrielle Punktstrahlsysteme unterstützen die direkte Kennzeichnung von Teilen mit zweidimensionalen Codes, die Leistungsfähigkeit hängt jedoch von der Kennzeichnungshardware, der Steuerungssoftware, dem Punktabstand und den Oberflächeneigenschaften ab.
Aus den mitgelieferten Produktinformationen von CHIKIN geht nicht hervor, dass die Data-Matrix-Kennzeichnung standardmäßig unterstützt wird.
Für Anwendungen, die maschinenlesbare Direktteilkennzeichnungen erfordern, bietet ISO/IEC 29158:2025 eine relevante Referenz für die Bewertung der Qualität von zweidimensionalen Symbolen mit Direktteilkennzeichnungen.
Dies unterscheidet sich von der gewöhnlichen visuellen Prüfung der Fahrgestellnummer.
Käufer sollten vor der Spezifizierung der automatisierten Codierung die Kompatibilität des Scanners, das Codeformat und die Akzeptanzanforderungen überprüfen.
9. Wie man die Markierungsqualität vor der Produktion kontrolliert
Eine Markiermaschine sollte anhand tatsächlicher Bauteile qualifiziert werden und nicht ausschließlich anhand von Katalogangaben.
Ein praktischer Inspektionsplan sollte die inhaltliche Richtigkeit, die Qualität der Markierungen und mögliche Schäden am Untergrund umfassen.
Checkliste zur Qualitätskontrolle der Kennzeichnung
| Prüfgegenstand | Empfohlene Bewertung |
|---|---|
| Inhalte kennzeichnen | Vergleichen Sie mit dem genehmigten Produktionsprotokoll. |
| Charakterklarheit | Visuelle Lesbarkeit bestätigen |
| Charakterdimensionen | Messen Sie anhand der geltenden Spezifikation |
| Markierungsstelle | Position relativ zu den Teilebezugspunkten prüfen |
| Einrückungsbedingung | Gleichmäßigkeit und übermäßige Verformung prüfen |
| Oberflächenintegrität | Auf Risse oder Beschädigungen der Beschichtung prüfen. |
| Wiederholbarkeit | Mehrere markierte Teile prüfen |
| Haltbarkeit der Kennzeichnung | Prüfung unter festgelegten Handhabungs- oder Umgebungsbedingungen |
| Prozessdokumentation | Arbeitseinstellungen und Inspektionsergebnisse protokollieren |
Bei Anwendungen, die Korrosionsbeständigkeit, abrasive Reinigung oder wiederholte Handhabung erfordern, sollte die Kennzeichnung unter den entsprechenden Einsatzbedingungen bewertet werden.
Es sollte davon ausgegangen werden, dass keine Markierungsmethode unter allen Bedingungen auf unbestimmte Zeit lesbar bleibt.
10. Was bestimmt die Produktivität von pneumatischen Markiermaschinen?
Die praktische Produktionskapazität der Anlage hängt vom gesamten Markierungszyklus ab.
Ein Hochgeschwindigkeitsmarkierkopf kann dennoch nur eine begrenzte Leistung erbringen, wenn die Bediener viel Zeit mit dem Auffinden von Teilen, der Eingabe von Inhalten oder der Überprüfung der Kennzeichnung verbringen.
Eine sinnvolle Produktionsberechnung ist:
Zykluszeit = Beladung + Positionierung + Markierung + Inspektion + Entladung
Die resultierende, abgenommene Produktionsmenge sollte auch Teile berücksichtigen, die die Qualitätskontrolle nicht bestehen.
Hauptfaktoren, die die Leistung beeinflussen
| Faktor | Auswirkungen auf die Produktion |
|---|---|
| Anzahl der Zeichen | Mehr Markierungsinhalte können eine längere Bearbeitungszeit erfordern. |
| Markierungstiefe | Eine stärkere Eindellung kann die Verarbeitungsbedingungen beeinflussen |
| Materialhärte | Änderungen bei der Bewertung der Antwort |
| Leuchtendesign | Einflüsse auf Positionierung und Ladezeit |
| Bediener-Workflow | Beeinträchtigt die manuelle Handhabung |
| Software-Einrichtung | Bestimmt die Effizienz von Arbeitsplatzwechseln |
| Inspektionsanforderungen | Fügt die notwendige Zeit für die Qualitätskontrolle hinzu. |
Für die Serienfertigung fordern Sie eine Zeitstudie unter Verwendung des realen Identifikationsformats und Werkstücks an.
Vermeiden Sie es, die stündliche Produktionsmenge anhand einer nicht verifizierten maximalen Markierungsgeschwindigkeit zu schätzen.
11. Was beeinflusst den Preis von pneumatischen Markiermaschinen?
Die Preise für industrielle Markierungsanlagen können je nach Konfiguration, Markierungsbereich, Steuerung, Kopfdesign, Software und benötigtem Zubehör variieren.
Die günstigste Maschine ist nicht immer die kostengünstigste Produktionslösung.
Checkliste für den Kostenvergleich
| Kostenfaktor | Was zu bestätigen ist |
|---|---|
| Basisausrüstung | Controller- und Markierungskopf-Bereich |
| Markierungsbereich | Erforderliche Abmessungen |
| Pneumatisches System | Luftzufuhr und -verbrauch |
| Kennzeichnung von Verbrauchsmaterialien | Stifttyp und Austauschkosten |
| Einrichtungsgegenstände | Standard- oder anwendungsspezifisch |
| Software | Enthaltene Funktionen und Lizenzierung |
| Integration | Datenschnittstellen und externe Geräte |
| Installation | Inbetriebnahme- und Schulungsvereinbarungen |
| Wartung | Ersatzteil- und Serviceanforderungen |
| Lieferung | Verpackung, Transport und Handelsbedingungen |
Die Produktionsleiter sollten auch die Kosten für falsch gekennzeichnete Teile berücksichtigen.
Ein Identifizierungsfehler kann je nach Produkt und Branche Nacharbeiten, zusätzliche Prüfungen oder eine Ablehnung erforderlich machen.
Ein umfassenderer Kaufvergleich berücksichtigt daher die gesamten Besitzkosten und die akzeptierte Produktionsleistung anstelle des reinen Kaufpreises.
12. Standardisierte vs. kundenspezifische pneumatische Markiermaschinen
Ein standardisiertes Kennzeichnungssystem kann dann angemessen sein, wenn die Teileabmessungen, die Kennzeichnungsposition, das Zeichenformat und die Produktionsanforderungen innerhalb des vom Gerät unterstützten Bereichs liegen.
Eine kundenspezifische Anpassung kann in Betracht gezogen werden, wenn Bauteile ungewöhnliche Formen, eingeschränkte Markierungsmöglichkeiten oder anspruchsvollere Rückverfolgbarkeitsanforderungen aufweisen.
Mögliche Diskussionsthemen sind die Montage des Markierungskopfes, Vorrichtungen, Steuerungssoftware, Kommunikationsschnittstellen und die Gestaltung der Arbeitsplätze.
Es sollte nicht davon ausgegangen werden, dass diese Funktionen in jeder Konfiguration verfügbar sind.
Empfohlene Informationen zur Angebotsanfrage
| Information | Der Käufer sollte Folgendes bereitstellen |
|---|---|
| Teilmaterial | Stahl, Edelstahl, Aluminium oder andere |
| Materialhärte | Informationen zu Güteklasse oder Härte |
| Bauteilabmessungen | Gesamtabmessungen und Markierungsposition |
| Inhalte kennzeichnen | Fahrzeugidentifikationsnummer (VIN), Seriennummer, Chargencode, Text oder Symbol |
| Charakteranforderungen | Höhe, Abstand, Tiefe und Lesbarkeit |
| Produktionsmenge | Erwartete Stückzahl pro Stunde oder Schicht |
| Werkstückhandhabung | Manuelle Beladung oder automatisierte Linie |
| Anforderungen an die Einrichtung | Teilzeichnungen oder Fotos |
| Versorgungsunternehmen | Verfügbare Stromversorgung und Druckluft |
| Rückverfolgbarkeitsanforderungen | Nummerierungslogik und Datensatzintegration |
| Akzeptanzkriterien | Anforderungen an Stichprobenprüfung und Haltbarkeit |
| Einkaufsanforderungen | Menge, Bestimmungsort und gewünschte Lieferung |
Fordern Sie eine Konfigurationsprüfung von CHIKIN CNC an
CHIKIN CNC liefert industrielle CNC- und Präzisionsfertigungsanlagen, einschließlich Markierungssysteme für die Teileidentifizierung.
Wenn Ihre Fabrik eine pneumatische Markiermaschine für die Kennzeichnung von Fahrgestellnummern, Typenschildern oder Seriennummern evaluiert, bereiten Sie repräsentative Bauteile und das erforderliche Markierungsformat vor.
Sehen Sie sich die Produktseite der pneumatischen Markierungsmaschine CHIKIN an.
Die Produktverfügbarkeit und die genaue Kennzeichnungskonfiguration sollten vor der Bestellung bestätigt werden.
Die Bereitstellung von Materialdetails, Fotos, Charakteranforderungen und Produktionszielen wird eine nützlichere technische Diskussion unterstützen.
13. Häufig gestellte Fragen zu pneumatischen Markiermaschinen
1. Wozu wird eine pneumatische Markiermaschine verwendet?
Eine pneumatische Markiermaschine dient zum Aufbringen von Identifikationsinformationen auf geeignete Industriebauteile. Gängige Anwendungsbereiche sind Seriennummern, Fahrzeugidentifikationsnummern (VIN), Chargencodes, Gerätekennzeichnungen und Typenschilder aus Metall.
2. Ist die pneumatische Markierung dauerhaft?
Die Punktmarkierung verformt die Werkstückoberfläche und ermöglicht so eine dauerhafte Kennzeichnung. Beständigkeit und Lesbarkeit hängen jedoch von Markierungstiefe, Material, Korrosion, Abrieb und Betriebsbedingungen ab.
3. Kann eine pneumatische Markiermaschine Edelstahl markieren?
Edelstahl eignet sich als Markierungsmaterial. Die erforderliche Markierungskraft und die Werkzeugspezifikation hängen von der Güteklasse, Härte, Dicke und der gewünschten Markierungsqualität ab.
4. Kann die pneumatische Markierung für Fahrzeugidentifikationsnummern (VIN) verwendet werden?
Ja, geeignete pneumatische Systeme können zur VIN-Identifizierung in Betracht gezogen werden. Der Hersteller muss jedoch weiterhin die geltenden rechtlichen Bestimmungen, die zulässigen Markierungsstellen, die Zeichenspezifikationen und die Materialverträglichkeit prüfen.
5. Worin besteht der Unterschied zwischen pneumatischer Markierung und Lasermarkierung?
Die pneumatische Punktmarkierung erzeugt durch mechanische Einwirkung physische Vertiefungen. Die Lasermarkierung nutzt fokussierte Energie zur Oberflächenbearbeitung. Jedes Verfahren erfordert unterschiedliche Ausrüstung, Materialien, Wartungsarbeiten und Qualitätskriterien.
6. Beschädigt die pneumatische Markierung Metalloberflächen?
Es erzeugt gezielt lokale Oberflächenverformungen. Zu tiefe Eindrücke oder eine ungeeignete Markierungsstelle können bestimmte Bauteile beschädigen. Die technische Validierung ist besonders wichtig für dünne oder sicherheitskritische Bauteile.
7. Können pneumatische Markierungsmaschinen automatisch Seriennummern generieren?
Einige programmierbare Systeme unterstützen die automatische Nummerierung, diese Funktion muss jedoch für die jeweilige Steuerung und Software bestätigt werden. Käufer sollten eine Demonstration mit ihrem tatsächlichen Nummerierungsformat anfordern.
8. Welche Wartungsarbeiten sind an einer pneumatischen Markiermaschine erforderlich?
Die Wartung umfasst üblicherweise die Überprüfung des Markierstifts, des Kopfmechanismus, der Werkstückspannung, der pneumatischen Anschlüsse und der Steuerung. Der genaue Wartungsplan hängt von der Maschinenkonfiguration und den Betriebsbedingungen ab.
9. Wie kann ich die Qualität der Markierung vor dem Kauf überprüfen?
Fordern Sie eine Mustermarkierung auf Ihrem tatsächlichen Material an. Bewerten Sie die Lesbarkeit der Zeichen, die Abmessungen, die Position, den Zustand der Vertiefung, die Wiederholbarkeit und die Haltbarkeit entsprechend dem vorgesehenen Anwendungszweck.
10. Wie kann ich ein Angebot von CHIKIN CNC anfordern?
Senden Sie uns bitte Ihre Materialangaben, Abmessungen, Kennzeichnungsinhalte, den benötigten Kennzeichnungsbereich, die Produktionsmenge sowie Fotos oder Zeichnungen. Kontaktieren Sie CHIKIN CNC, um die Kennzeichnungstechnologie, die verfügbaren Konfigurationen, die Lieferfähigkeit und die Geschäftsbedingungen zu klären.
Abschluss
Eine pneumatische Markierungsmaschine kann eine praktische Lösung für Hersteller bieten, die eine dauerhafte Kennzeichnung von Metallkomponenten, Fahrzeugteilen, industriellen Typenschildern und Produktionsanlagen benötigen.
Für B2B-Käufer sind die wichtigsten Auswahlkriterien nicht allein der Gerätepreis oder die angegebene Markierungsgeschwindigkeit. Dazu gehören Materialverträglichkeit, Markierungsklarheit, Teileintegrität, Stabilität der Vorrichtung, Rückverfolgbarkeitsanforderungen und eine gleichbleibende Produktionsleistung.
Die pneumatische Punktmarkierung ist eine Überlegung wert, wenn eine physische Oberflächenvertiefung für das Bauteil und die Kennzeichnungsanforderungen geeignet ist. Für bestimmte Anwendungen mit feinen Details oder berührungslose Markierungen kann die Lasermarkierung eine bessere Alternative darstellen.
Vor einer Investition sollten die Hersteller die vorgeschlagene Technologie an realen Bauteilen validieren, die maschinenspezifischen Spezifikationen bestätigen und klare Prüf- und Abnahmekriterien festlegen.
CHIKIN CNC bietet Lösungen für industrielle Kennzeichnungs- und Präzisionsfertigungsanlagen für Kunden, die Arbeitsabläufe zur Teileidentifizierung evaluieren.
Entdecken Sie das CHIKIN CNC-Produktportfolio oder erfahren Sie mehr über die Serviceleistungen des Unternehmens.
Kontaktieren Sie CHIKIN CNC für eine Konfigurationsprüfung Ihrer pneumatischen Markiermaschine und teilen Sie uns die Details Ihrer Metallteile, Ihre Markierungsanforderungen und das erwartete Produktionsvolumen mit.
Eine präzise technische Anfrage ist der erste Schritt zur Auswahl eines Identifikationssystems, das zu Ihrem Fertigungsprozess und Ihren Anforderungen an die langfristige Rückverfolgbarkeit passt.