






Die Wahl der richtigen Rohmaterialschneidemaschine für Leiterplatten ist eine wichtige Entscheidung für Leiterplattenhersteller, die große Laminatplatten, starre Leiterplattenmaterialien und wiederholte Plattenzuschnitte verarbeiten.
Bei der Leiterplattenherstellung können ungleichmäßige Schnitte zu Ausbrüchen an den Kanten, Maßabweichungen, Materialverschwendung und zusätzlichem Handling vor dem Bohren, Fräsen oder anderen Fertigungsprozessen führen.
Die CHIKIN CNC CK-LS1300 ist eine vertikale Industrieschneidmaschine mit einer angegebenen Schnittbreite von 1300 mm, einem Materialdickenbereich von 0,075–3,0 mm, einem 305 mm langen Hauptsägeblatt und einer einstellbaren Schnittgeschwindigkeit von 0–9,5 m/min. Sie eignet sich für die kontrollierte, geradlinige Bearbeitung geeigneter, starrer Leiterplattenmaterialien.
Die effektivste Schneidlösung ist jedoch nicht unbedingt die Maschine mit der höchsten Geschwindigkeit oder der größten Kapazität. Sie muss vielmehr auf den tatsächlichen Laminataufbau, die Plattenabmessungen, die Anforderungen an die Kantenqualität, das Produktionsvolumen und die Gegebenheiten im Werk abgestimmt sein.
Dieser Leitfaden erläutert die Spezifikationen der CK-LS1300, Überlegungen zum Schneidsystem, Materialverträglichkeit, Qualitätskontrollanforderungen und Kaufprüfungen, um Leiterplattenherstellern zu helfen, die Risiken bei der Geräteauswahl zu reduzieren.
1. Was ist eine Leiterplatten-Rohmaterialschneidemaschine?
Eine Leiterplatten-Rohmaterialschneidemaschine ist eine Industrieanlage, die zum Zuschneiden geeigneter Laminatplatten oder starrer Plattenmaterialien auf vorgegebene Abmessungen für die Weiterverarbeitung dient.
Je nach Maschinenkonstruktion kann das Schneiden rotierende Sägeblätter, Schermechanismen oder andere mechanische Verfahren umfassen.
In der Leiterplattenherstellung können solche Anlagen zur Vorbereitung von Platinenrohlingen, zum Verkleinern großer Laminatplatten oder zum Durchführen qualifizierter geradliniger Schneidvorgänge eingesetzt werden.
Typische Anwendungsgebiete sind:
Zuschneiden großer, starrer Leiterplattenplatten in kleinere Formate.
Vorbereitung von FR4-Laminatrohlingen für nachfolgende Bearbeitungsschritte.
Geradliniges Zuschneiden geeigneter starrer Platten.
Verarbeitung qualifizierter kupferkaschierter Laminatwerkstoffe.
Vorbereiten von Platten mit einheitlichen Abmessungen für Bohr- und Fräsarbeiten.
Unterstützung der Serienfertigung, bei der wiederholte Schnittmaße erforderlich sind.
Ist das Zuschneiden von Rohmaterial dasselbe wie das Auseinandernehmen von Leiterplatten?
NEIN.
Das Zuschneiden von Rohmaterialien dient in der Regel der Herstellung von Laminatplatten oder Plattenrohlingen in einem früheren Fertigungsstadium.
Beim PCB-Depaneling werden einzelne Leiterplatten von einer gefertigten oder montierten Platte getrennt, was oft eine sorgfältigere Kontrolle der Spannungen in der Nähe von Schaltungen, Lötstellen und Bauteilen erfordert.
Eine Maschine, die zum Schneiden von unbestücktem, starrem Material geeignet ist, sollte nicht automatisch als geeignet für bestückte PCBA-Baugruppen angesehen werden.
Für eine ausführlichere Diskussion über Trenntechnologien siehe CHIKINs Leitfaden zur Auswahl von Leiterplatten-Entpanelisierungsmaschinen .
2. CHIKIN CNC CK-LS1300: Produktübersicht
CHIKIN CNC, betrieben von Shenzhen ChiKin Automation Equipment Co., Ltd., bietet Leiterplattenfertigungs- und Industrieautomatisierungsanlagen für professionelle Produktionsanwendungen an.
Die Vertikalschere CK-LS1300 wird als Standschneidsystem für die kontrollierte Bearbeitung geeigneter starrer Leiterplattenmaterialien vorgestellt.
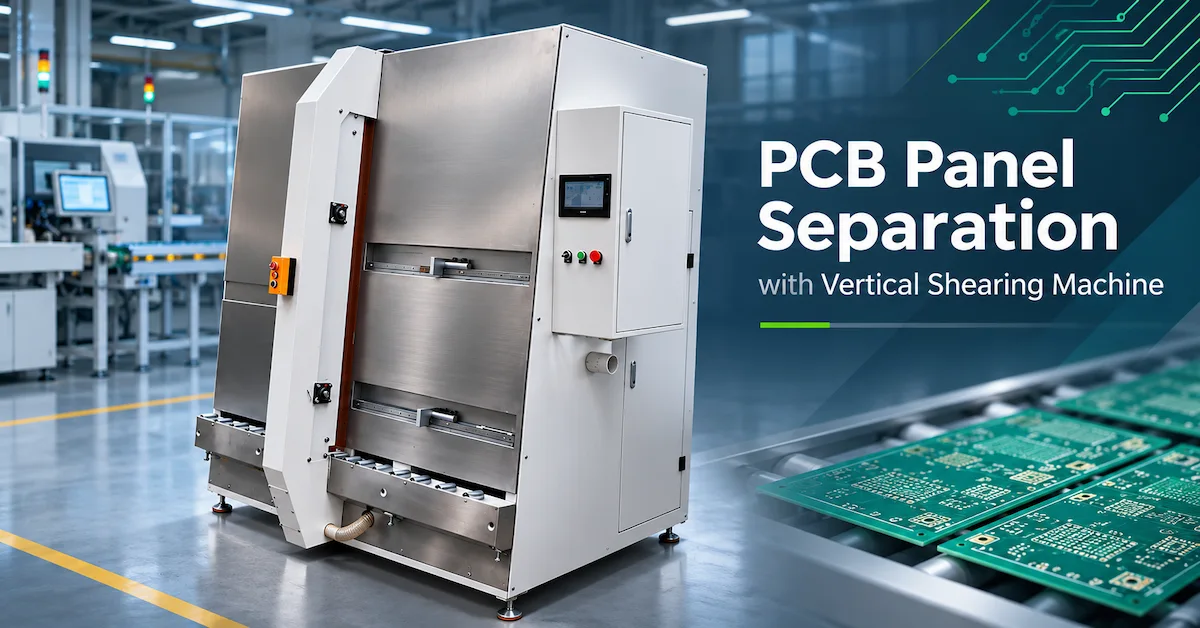
Die Produktfotos zeigen einen Industrieschrank mit Metallgehäuse, leicht zugänglichen Wartungsbereichen, einer Bedienoberfläche und einer robusten unteren Schneidkonstruktion.
Diese Merkmale sind relevant für Fabriken, die eine wiederholbare Plattenhandhabung und einen definierten Schneidearbeitsplatz benötigen.
Hauptmerkmale der Ausrüstung
| Besonderheit | Veröffentlichte Informationen | Praktischer Wert |
|---|---|---|
| Modell | CK-LS1300 | Identifiziert die Maschinenkonfiguration |
| Schnittbreite | 1300 mm | Unterstützt relativ breite Platten |
| Schnittanordnung | Spezifikationen für das Schneiden mit Sägeblättern | Erfordert eine Qualifikation für Klinge und Material. |
| Klingengeschwindigkeit | 2400 U/min | Definierter Spindelbetriebsparameter |
| Einstellbare Schnittgeschwindigkeit | 0–9,5 m/min | Ermöglicht die Bewertung der Prozesseinstellungen |
| Kabinettsstruktur | Standgehäuse für industrielle Anwendungen | Organisierte Schneide- und Servicebereiche |
| Vakuumanschluss | 75 mm Durchmesser | Grundlage für die Planung des Extraktionssystems |
| Pneumatikversorgung | 5–7 kg/cm² | Benötigt geeignete Druckluft aus der Fabrik |
| Stromversorgung | Dreiphasig, fünfadrig, 380 V | Industrielle Stromversorgungsanlage |
Die Maschine wird im Handel als Vertikalschere bezeichnet. Das mitgelieferte technische Datenblatt enthält jedoch Angaben zu einem rotierenden Hauptsägeblatt, der Sägeblattwelle und der Spindeldrehzahl.
Daher sollten Käufer die tatsächliche Anordnung der Klingen und die Schnittfolge überprüfen, anstatt anzunehmen, dass es sich um eine herkömmliche gerade Guillotine-Schere handelt.
3. Technische Daten des CK-LS1300
Die folgenden Spezifikationen stammen aus dem mitgelieferten Datenblatt der Maschine CK-LS1300.
CK-LS1300 Maschinenspezifikationstabelle
| Technischer Parameter | Veröffentlichte Spezifikation |
|---|---|
| Maschinenmodell | CK-LS1300 |
| Stromversorgung | Dreiphasig, 5-adrig, 380 V |
| Vakuumröhrendurchmesser | Ø75 mm |
| Schnittbreite | 1300 mm |
| Hauptdurchmesser des Sägeblatts | Ø305 mm |
| Sägeblattdicke | 2,5 mm |
| Hauptdurchmesser der Sägeblattwelle | Ø40 mm |
| Hauptgeschwindigkeit des Sägeblatts | 2400 U/min |
| Spindelleistung | 3 kW |
| Schnittgeschwindigkeit | 0–9,5 m/min |
| Gesamtleistung | 5,2 kW |
| Luftdruck | 5–7 kg/cm² |
| Mindestschnittgröße | 150 × 200 mm |
| Maximale Schnittgröße | 1300 × 1300 mm |
| Materialdickenbereich | 0,075–3,0 mm |
| Veröffentlichte maximale Scherhöhe | 30 mm, einschließlich oberer und unterer Zellstoffplatten |
| Maschinenabmessungen | 2100 × 1600 × 2100 mm |
Diese Werte sind veröffentlichte Gerätespezifikationen und keine unabhängig verifizierten Ergebnisse. Die tatsächliche Materialverträglichkeit, Schnittgenauigkeit, Maschinenkapazität und Betriebsleistung erfordern anwendungsspezifische Tests.
Drei Spezifikationen, die Käufer nicht falsch interpretieren sollten
1. Die Schnittbreite entspricht nicht allen nutzbaren Blechabmessungen.
Die Schnittbreite von 1300 mm muss zusammen mit der Belastungsmethode, der Materialausrichtung und den veröffentlichten minimalen und maximalen Schnittgrößen bewertet werden.
2. Die Dicke des Sägeblatts entspricht nicht unbedingt der fertigen Schnittfugenbreite.
Die angegebene Klingenstärke von 2,5 mm beschreibt eine Klingenabmessung. Der tatsächliche Materialverlust kann von der Zahngeometrie, dem Rundlauf, dem Zustand der Klinge und dem Schneidprozess abhängen.
3. Die maximale Scherhöhe entspricht nicht der zulässigen Leiterplattendicke.
In der Spezifikation wird separat ein Materialdickenbereich von 0,075–3,0 mm und eine maximale Scherhöhe von 30 mm aufgeführt, die obere und untere Zellstoffplatten einschließt.
Diese Grenzwerte beschreiben unterschiedliche Aspekte der Schneidanordnung und sollten nicht verwechselt werden.
4. Welche Leiterplattenmaterialien eignen sich für den CK-LS1300?
Die Materialverträglichkeit sollte vor dem Vergleich von Schnittgeschwindigkeiten oder Gerätepreisen sichergestellt werden.
Starre Leiterplattenmaterialien können sich hinsichtlich Härte, Fasergehalt, Metallschichten, Dicke und mechanischem Verhalten erheblich unterscheiden.
Materialverträglichkeitsbewertung
| Material | Mögliche Schneidanwendung | Hauptrisiko |
|---|---|---|
| FR4-Laminat | Geradliniges Blechschneiden | Glasfaserbruch und Kantenabsplitterung |
| Kupferkaschiertes Laminat | Abmessungen der Rohmaterialplatten | Kupfergrate und Oberflächenbeschädigung |
| Mehrlagige starre Leiterplatte | Qualifizierter gerader Schnitt | Schichtablösung und Beschädigung des freiliegenden Kupfers |
| Dünnes, starres Laminat | Blattvorbereitung | Biege- und Handhabungsverformung |
| Aluminiumkern-Leiterplatte | Anwendungsspezifisches Schneiden | Metallgrate und Eignung der Klinge |
| Spezial-Leiterplattenlaminat | Vorbereitung des Produktionsrohlings | Materialspezifische Verschleiß- und Kantenqualität |
| Bestückte Leiterplatte | Erfordert eine separate technische Genehmigung | Bauteilschäden und mechanische Belastung |
Die veröffentlichten Produktdaten geben Auskunft über das Zuschneiden starrer Leiterplatten und einen Materialdickenbereich, enthalten aber keine vollständige Liste der zulässigen Materialkonstruktionen.
Daher sollten Anwendungen mit Kupferkaschierung, Aluminiumkern oder Speziallaminaten mit dem Gerätehersteller abgeklärt werden.
Warum ist das Schneiden von FR4 so schwierig?
FR4 enthält Glasfaserverstärkung und Epoxidharz.
Beim maschinellen Schneiden können Glasfasern den Verschleiß der Klinge beschleunigen, während schlecht kontrollierte Schnittbedingungen zu Ausbrüchen an den Kanten oder zu Oberflächenbeschädigungen führen können.
Die Auswahl des geeigneten Sägeblatts sollte sich nach der Laminatdicke, der Materialstruktur, der Spindelanordnung und dem erforderlichen Kantenzustand richten.
Eine Klinge, die für ein Material geeignet ist, sollte nicht automatisch auch für ein anderes Material verwendet werden.
5. Wie beeinflussen die Spezifikationen des Sägeblatts die Schnittqualität?
Das Schneidsystem ist eines der wichtigsten technischen Elemente der CK-LS1300.
Die veröffentlichte Spezifikation nennt ein 305 mm großes Hauptsägeblatt, das mit 2400 U/min arbeitet, eine angegebene Blattdicke von 2,5 mm und einen Hauptwellendurchmesser von 40 mm.
Diese Abmessungen allein reichen jedoch nicht aus, um die richtige Klinge für ein bestimmtes Leiterplattenmaterial zu bestimmen.
Checkliste zur Auswahl von Sägeblättern
| Klingenparameter | Was Käufer bestätigen sollten |
|---|---|
| Außendurchmesser | Kompatibilität mit der Ø305mm-Konfiguration |
| Bohrung oder Montagefläche | Korrekte Montage an der Spindelanordnung |
| Klingenstärke | Schnittspielraum und Materialverlust |
| Zahngeometrie | Eignung für FR4 oder das Ziellaminat |
| Klingenmaterial | Verschleißfestigkeit und Schneidleistung |
| Maximale Nenngeschwindigkeit | Kompatibilität mit der tatsächlichen Spindeldrehzahl |
| Klingenrundlauf | Schnittkonsistenz |
| Austauschverfahren | Wartungs- und Bedieneranforderungen |
| Lieferantenidentifizierung | Verfügbarkeit und Rückverfolgbarkeit von Ersatzteilen |
Warum ist der Zustand der Klinge wichtig?
Eine abgenutzte oder beschädigte Klinge kann die Schnittkraft erhöhen und die Qualität der Schneide verschlechtern.
Mögliche Symptome sind:
Abgeplatzte Laminatkanten.
Übermäßiger Glasfaserbruch.
Erhöhtes Schneidgeräusch oder Vibrationen.
Instabile Schnittlast.
Stärkere Gratebildung.
Dimensionsvariation.
Diese Symptome deuten nicht immer allein auf Verschleiß der Klinge hin. Werkstückauflage, Vorschubausrichtung und Maschinenzustand sollten ebenfalls untersucht werden.
Bei industriellen Beschaffungen sollten Sie die empfohlenen Spezifikationen für die Schaufelblätter und die Wartungsverfahren als Teil des Angebots für die Ausrüstung anfordern.
6. Wie sollten Käufer die Schnittkapazität von 1300 mm bewerten?
Ein großer Schneidbereich kann für Fabriken, die größere Laminatplatten herstellen, von Vorteil sein.
Die angegebene maximale Schnittgröße einer Maschine garantiert jedoch nicht die gleiche Qualität über alle unterstützten Abmessungen und Materialien hinweg.
Die CK-LS1300 weist eine Schnittbreite von 1300 mm, eine minimale Schnittgröße von 150 × 200 mm und eine maximale Schnittgröße von 1300 × 1300 mm auf.
Diese Abmessungen bilden einen Ausgangspunkt für die Geräteauswahl.
Auswertung der Blattgröße
| Produktionsanforderung | Käuferverifizierung |
|---|---|
| Große Laminatplatten | Beladung und nutzbaren Schneidebereich prüfen |
| Kleine Rohlinge | Mindestabmessungen prüfen |
| Wiederholte rechteckige Formate | Prüfen Sie die Positionierung und die Stoppanordnung. |
| Dünne Blätter | Klemmung und Materialunterstützung beurteilen |
| Maximale Blattgröße | Materialhandhabung und Kantenqualität prüfen |
| Mehrere Ausgabegrößen | Anpassungs- und Umstellungsverfahren bestätigen |
Bietet eine 1300-mm-Maschine immer eine höhere Produktivität?
Nicht unbedingt.
Wenn in einem Werk hauptsächlich kleine Platten verarbeitet werden, kann eine größere Schneidemaschine unnötigen Platz- und Handhabungsaufwand verursachen.
Umgekehrt kann es bei kleineren Maschinen erforderlich sein, für größere Bleche zusätzliche Schneidevorgänge durchzuführen.
Die geeignete Schnittbreite hängt von der tatsächlichen Plattenmischung des Werks, den gewünschten Rohlingsabmessungen, der Materialausnutzung und dem verfügbaren Arbeitsbereich ab.
Käufer sollten sich vor der Auswahl der Ausrüstung repräsentative Schnittpläne ansehen.
7. Wie wirkt sich die Schnittgeschwindigkeit auf den Produktionsausstoß aus?
Die CK-LS1300 bietet eine einstellbare Schnittgeschwindigkeit von 0–9,5 m/min.
Dies ist als veröffentlichter Betriebsdrehzahlbereich zu verstehen, nicht als garantierte Produktionsrate für fertige Paneele.
Die tatsächliche Produktionsleistung hängt von mehreren Faktoren ab:
Blechbeladung und -positionierung.
Schnittlänge.
Ausgewählte Schnittgeschwindigkeit.
Materialstärke und Konstruktion.
Zustand der Klinge.
Entladen und Handhaben.
Qualitätsprüfung.
Maschineneinstellung und -wartung.
Eine hilfreiche Berechnung ist:
Gesamte Schneidzykluszeit = Beladen + Ausrichten + Schneiden + Entladen + Erforderliche Inspektion
Die Produktionsleiter sollten dann die akzeptierte Ausbringungsmenge anhand der tatsächlichen Anzahl der konformen Zuschnitte berechnen.
Warum ist Höchstgeschwindigkeit nicht immer optimal?
Eine höhere Schnittgeschwindigkeit kann die Bearbeitungszeit verkürzen, aber eine zu hohe Geschwindigkeit kann unter ungeeigneten Bedingungen die Kantenqualität beeinträchtigen oder die Schnittbelastung erhöhen.
Bei abrasiven Laminaten sollten Klingengeometrie, Vorschubgeschwindigkeit und Unterstützung gemeinsam bewertet werden.
Die korrekte Prozesseinstellung ist diejenige, die die geforderten Abmessungen und Kantenqualitätsstandards konstant erfüllt.
8. Vertikales Scheren vs. CNC-Fräsen vs. V-CUT: Welches Verfahren eignet sich am besten?
Leiterplattenhersteller benötigen häufig unterschiedliche Schneidetechnologien in verschiedenen Produktionsphasen.
Eine geradlinige Blechschneidemaschine ist kein universeller Ersatz für CNC-Fräsen, V-CUT oder Laserbearbeitung.
Vergleich der Leiterplatten-Schneideprozesse
| Verarbeitungsmethode | Geeignete Anwendung | Hauptbeschränkung |
|---|---|---|
| Geradschnitt im Stil des CK-LS1300 | Qualifizierte Größenbestimmung von starren Blechen und gerade Schnitte | Nicht für beliebige Konturgeometrien geeignet. |
| CNC-Fräsen | Komplexe Konturen, interne Schlitze und Profile | Werkzeugverschleiß, Staub und Schnittzeit |
| V-CUT-Scoring | Kontrollierte V-Nut-Vorbereitung | Erfordert kompatible gerade Rillmuster |
| V-CUT-Trennung | Trennen geeigneter, vorgekerbter Paneele | Hängt vom Spielbrett und der Partiturgestaltung ab. |
| Laserschneiden | Ausgewählte Anwendungen mit feinem oder geringem Kontakt | Materialspezifische thermische Effekte |
| Schläge | Wiederholte feste Formen | Spezialwerkzeuge und Umrüstkosten |
Wann sollte ein Leiterplattenhersteller das geradlinige Schneiden wählen?
Es lohnt sich, dies zu berücksichtigen, wenn die Hauptanforderung in der Herstellung starrer Bleche oder in der Produktion qualifizierter gerader Schnitte mit gleichbleibenden Abmessungen besteht.
Wenn die fertige Leiterplatte komplexe Außenprofile oder Innenschlitze erfordert, ist eine Leiterplattenbohr- und -fräsmaschine möglicherweise besser geeignet.
Für Paneele, die eine kontrollierte V-Nut-Trennung erfordern, sollte eine spezielle V-CUT-Lösung in Betracht gezogen werden.
Diese Unterscheidung hilft Käufern, den Kauf von Geräten zu vermeiden, die den beabsichtigten Fertigungsvorgang nicht durchführen können.
9. Wie man die Qualität des Leiterplattenschneidens kontrolliert
Für die industrielle Leiterplattenfertigung sind eine gleichbleibende Kantenqualität und Maßgenauigkeit wichtig für die Weiterverarbeitung.
Ein schlechter Schnitt kann die Handhabung der Paneele, die Ausrichtung oder nachfolgende Arbeitsschritte beeinträchtigen.
Empfohlene Checkliste für Schnittqualität
| Hochwertiger Artikel | Inspektionsziel |
|---|---|
| Schnittabmessungen | Übereinstimmung mit der genehmigten Zeichnung |
| Geradheit | Gleichmäßigkeit entlang des Schnittpfades |
| Kantenqualität | Akzeptables Absplittern, Grate und Faserbruch |
| Kupferzustand | Keine unzulässigen Schäden an den Kupferschichten |
| Laminatintegrität | Keine unzulässigen Risse oder Delaminationen |
| Oberflächenreinheit | Kontrollierter Schneidabfall |
| Ebenheit der Platte | Keine unzulässige Verformung |
| Wiederholbarkeit | Konsistenz über wiederholte Proben hinweg |
| Materialverwertung | Angemessene Schnittzugabe und Abfallkontrolle |
Welche Standards sollten Käufer berücksichtigen?
Bei Rohlaminatmaterialien sollten die jeweils geltende Materialspezifikation und die Einkaufsanforderungen des Kunden die Grundlage für die Abnahme bilden.
IPC-4101 , das sich mit Basismaterialien für starre und mehrlagige Leiterplatten befasst, könnte für die Auswahl von Laminatmaterialien relevant sein.
Für fertige Leiterplatten können die entsprechenden Ausgaben von IPC-A-600 und IPC-6012 zusätzliche Qualitätsreferenzen liefern.
Diese Dokumente stellen keine eigenständige Zertifizierung einer Schneidemaschine dar und legen keine universellen Schnitttoleranzen fest.
Die Akzeptanzgrenzen sollten stets entsprechend dem tatsächlichen Material, dem vorgesehenen Produktionsstadium und den Kundenzeichnungen vereinbart werden.
10. Staubabsaugung, Bedienersicherheit und Wartung
Beim mechanischen Schneiden von glasfaserverstärktem Laminat können Staub und Ablagerungen entstehen.
Dies macht die Steuerung der Extraktion und des Schnittbereichs bei der Maschinenbewertung wichtig.
Die Spezifikation CK-LS1300 sieht einen 75-mm-Vakuumanschluss vor.
Dieser Anschlussdurchmesser gewährleistet jedoch weder den erforderlichen Luftstrom noch die Filterleistung oder die vollständige Konfiguration des Absaugsystems.
Checkliste für Fabriknutzung und -sicherheit
| Erfordernis | Veröffentlichte Informationen oder Käuferprüfung |
|---|---|
| Elektrisches System | Dreiphasig, fünfadrig, 380 V |
| Gesamtmaschinenleistung | 5,2 kW |
| Pneumatikversorgung | 5–7 kg/cm² |
| Vakuumanschluss | Ø75 mm |
| Maschinenabmessungen | 2100 × 1600 × 2100 mm |
| Staubabsaugung | Prüfen Sie Luftstrom, Filtration und mitgelieferte Ausrüstung. |
| Klingenschutz | Schutzsysteme und Verriegelungen prüfen |
| Not-Aus | Demonstrieren Sie die tatsächliche Funktion |
| Wartungszugang | Sichere Klingenprüfung und -austausch bestätigen |
| Ersatzteile | Informationen zu Klingen und Verschleißteilen anfordern |
Warum ist die Dokumentation zur Maschinensicherheit wichtig?
Ein geschlossener Schrank kann eine klar definierte Produktionsumgebung schaffen, aber das Vorhandensein von Gehäusewänden allein gewährleistet noch keine Einhaltung der Maschinensicherheitsstandards.
Käufer sollten die entsprechenden Sicherheitsdokumente, Bedienungsanleitungen, Schaltpläne und Informationen zu Schutzsystemen anfordern.
Relevante Sicherheitsrahmen für Industriemaschinen können gegebenenfalls ISO 12100 für die Risikobewertung und IEC 60204-1 für die elektrische Ausrüstung von Maschinen umfassen.
Vor der Installation müssen die Sicherheits- und Elektrovorschriften des Ziellandes geprüft werden.
11. Werksabnahmetest: Wie qualifiziert man den CK-LS1300?
Ein Werksabnahmetest (FAT) dient dazu, vor dem Versand zu überprüfen, ob die vorgeschlagene Ausrüstung die vereinbarten Anforderungen erfüllt.
Bei der CK-LS1300 sollte der Fokus der Werksabnahmeprüfung (FAT) auf der tatsächlichen Schneidleistung von Laminaten und nicht auf dem allgemeinen Erscheinungsbild der Maschine liegen.
Empfohlene FAT-Checkliste
| Testgegenstand | Verifizierungsmethode |
|---|---|
| Maschinenmodell | CK-LS1300-Konfiguration bestätigen |
| Schnittbreite | Erforderliche Schnittabmessungen angeben |
| Materialstärke | Testen Sie tatsächliches Kundenmaterial |
| Klingenspezifikation | Bitte Abmessungen und zugelassenen Klingentyp bestätigen. |
| Schnittgeschwindigkeit | Überprüfen Sie den erforderlichen Betriebsbereich |
| Kantenqualität | Prüfen Sie auf Absplitterungen, Grate und Faserschäden. |
| Maßgenauigkeit | Fertige Muster messen |
| Schnittkonsistenz | Vergleich mehrerer Schnitte |
| Materielle Unterstützung | Ausrichtung und Werkstückbewegung prüfen |
| Staubabsaugung | Testen Sie die vorgeschlagene Extraktionskonfiguration |
| Sicherheitsfunktionen | Überprüfen Sie die Schutzvorrichtungen, Verriegelungen und Not-Aus-Schalter. |
| Versorgungsunternehmen | Elektrische und pneumatische Anforderungen bestätigen |
| Dokumentation | Handbücher, Wartungs- und Garantiebedingungen prüfen |
Praktisches Probenentnahmeverfahren
Schritt 1 – Bereitstellung repräsentativer Materialien
Bitte geben Sie die genaue Laminatqualität, Dicke, Kupferkonstruktion und Plattenabmessungen an.
Schritt 2 – Akzeptanzkriterien definieren
Schnittgröße, Maßtoleranz, Kantenbeschaffenheit und maximal zulässige Fehler angeben.
Schritt 3 – Schnittparameter festlegen
Verwenden Sie ein zugelassenes Sägeblatt und notieren Sie die Schnitteinstellungen.
Schritt 4 – Wiederholte Proben herstellen
Testen Sie repräsentative Blechgrößen und Materialstärken.
Schritt 5 – Ergebnisse prüfen
Messen Sie die Abmessungen und prüfen Sie Schnittkanten, Zustand des Laminats und Materialhandhabung.
Schritt 6 – Produktionszyklus bestätigen
Messen Sie die Lade-, Schneid-, Entlade- und die jeweils relevante Inspektionszeit.
Schritt 7 – Dokumentengenehmigung
Dokumentieren Sie die Maschinenkonfiguration, die Klingenspezifikation, den zugelassenen Materialbereich und die Abnahmeergebnisse.
Dies bietet eine solidere Grundlage für den Kauf als die alleinige Orientierung an Katalogangaben.
12. Wie berechnet man die Gesamtkosten für das Zuschneiden von Leiterplattenblechen?
Der Kaufpreis der Maschine ist nur ein Teil der Produktionsinvestition.
Fabriken sollten auch Verbrauchsmaterialien, Energiekosten, Arbeitskräfte, Materialverluste, Wartungsaufwand und Ausschuss berücksichtigen.
Hauptkostenfaktoren
| Kostenfaktor | Kaufpreis |
|---|---|
| Gerätepreis | Basismaschine und enthaltene Komponenten |
| Sägeblätter | Austauschhäufigkeit und Stückkosten |
| Materialverlust | Schnittfuge und Schnittzugabe |
| Arbeit | Be- und Entladen, Aufbau und Entladen |
| Strom | Tatsächlicher Stromverbrauch |
| Druckluft | Bedarf an Anlagenversorgung |
| Staubabsaugung | Ausrüstung, Filter und Wartung |
| Qualitätsprüfung | Messung und Ausschussbehandlung |
| Wartung | Ausfallzeiten und Ersatzteile |
| Installation | Grundfläche und Inbetriebnahme |
Eine sinnvolle Kostenkennzahl ist:
Zuschnittkosten pro akzeptiertem Bogen = Gesamtzuweisungskosten für den Zuschnitt ÷ Anzahl der akzeptierten Zuschnitte
Dies ermöglicht einen Vergleich der Geräte anhand ihrer tatsächlichen Produktionsleistung.
Warum die Materialausbeute wichtig ist
Wenn beim Schneiden ein großer Materialzuschlag erforderlich ist oder übermäßig viele Ausschussbleche entstehen, können die Betriebskosten erheblich steigen.
Bei teuren Laminaten kann die Optimierung des Plattenlayouts und der Schnittqualität wertvoller sein als die Maximierung der Schnittgeschwindigkeit.
Käufer sollten daher Materialausnutzung und akzeptable Produktionsleistung gemeinsam bewerten.
13. Welche Fragen sollten ausländische Käufer stellen, bevor sie ein Angebot anfordern?
Eine effektive Angebotsanfrage sollte dem Lieferanten genügend technische Informationen liefern, um die Anwendung beurteilen zu können.
Checkliste für Angebotsanfragen zu Leiterplatten-Rohmaterialschneidmaschinen
| Informationen zur Angebotsanfrage | Was mitzubringen ist |
|---|---|
| Material | FR4, kupferkaschiertes Laminat oder anderes starres Material |
| Materialqualität | Relevante Laminatspezifikation |
| Dicke | Minimum, Nominalwert und Maximum |
| Originalblattgröße | Länge und Breite |
| Erforderliche Rohlingsgröße | Endgültige Schnittabmessungen |
| Schnittmuster | Gerade Schnitte und Layoutanforderungen |
| Schnitttoleranz | Maß- und Kantenqualitätsgrenzen |
| Produktionsvolumen | Blätter pro Stunde oder Schicht |
| Bestehender Prozess | Manuelles Schneiden, Sägen oder andere Methoden |
| Aktuelle Probleme | Absplitterungen, Staub, Materialverschwendung oder Ausfallzeiten |
| Informationen zu Versorgungsunternehmen | Strom- und Druckluftverfügbarkeit |
| Fabrikfläche | Einbau- und Laderaum |
| Qualitätsanforderungen | Stichprobenprüfung und Werksabnahme |
| Geschäftsbedingungen | Menge, Lieferort und Leistungsumfang |
Kann der CK-LS1300 individuell angepasst werden?
Mögliche Projektgespräche umfassen die Anordnung der Beladung, die Zuführungsrichtung, die Sicherheitseinrichtungen, die Entnahmeschnittstellen, die Steuerung und die Integration mit der umgebenden Ausrüstung.
Die Verfügbarkeit von Anpassungsmöglichkeiten, die Preisgestaltung und die technischen Einschränkungen sollten jedoch direkt mit CHIKIN CNC abgeklärt werden.
Die veröffentlichten Abmessungen und Betriebsbedingungen des Standardmodells sollten so lange als Referenz dienen, bis eine kundenspezifische Spezifikation formell genehmigt ist.
14. Warum sollten Sie sich für CHIKIN CNC als Leiterplattenschneidanlage entscheiden?
Shenzhen ChiKin Automation Equipment Co., Ltd. bietet Anlagen zur Leiterplattenfertigung und industrielle Automatisierungslösungen an, darunter Bohr-, Fräs-, Schneid- und verwandte Produktionssysteme.
Für Leiterplattenhersteller, die den CK-LS1300 evaluieren, besteht der Hauptvorteil eines technischen Lieferantengesprächs in der Möglichkeit, den Schneideprozess an die tatsächlichen Anforderungen der Leiterplatte anzupassen.
Anstatt eine Maschine nur nach der maximalen Schnittbreite auszuwählen, sollten Käufer die Materialkonstruktion, die Kompatibilität der Klingen, das Produktionsvolumen, die Schnittqualität und die Anforderungen an die werkseitige Installation berücksichtigen.
Das breitere Portfolio an Leiterplattenfertigungsanlagen von CHIKIN CNC ermöglicht es Herstellern außerdem, andere Verfahren in Betracht zu ziehen, wenn das geradlinige Schneiden nicht geeignet ist.
Weitere Unternehmensinformationen finden Sie unter CHIKIN CNC-Fertigungs- und Serviceleistungen .
Fordern Sie eine technische Bewertung und ein Angebot für den CK-LS1300 an
Planen Sie, große FR4-Platten, starres Leiterplattenmaterial oder hochwertige kupferkaschierte Laminate zuzuschneiden?
Bereiten Sie Ihre Paneelabmessungen, die Materialstärke, die Zuschnittanforderungen und die erwartete Produktionsmenge vor.
Die Bereitstellung von konkreten Blechzeichnungen und Materialinformationen hilft dabei festzustellen, ob der CK-LS1300 Ihren Fertigungsanforderungen entspricht und was beim Musterzuschnitt überprüft werden sollte.
15. Häufig gestellte Fragen zu Schneidemaschinen für Leiterplattenrohmaterialien
1. Wofür wird die Vertikalschere CK-LS1300 verwendet?
Die CK-LS1300 wird als industrielle Schneidemaschine für geeignete starre Leiterplattenmaterialien und Anwendungen in der Panelverarbeitung vorgestellt. Ihre veröffentlichten Spezifikationen weisen eine Schnittbreite von 1300 mm, ein rotierendes Sägeblatt und eine einstellbare Schnittgeschwindigkeit aus.
2. Was ist die maximale Schnittgröße des CK-LS1300?
Die beigefügte Spezifikation gibt eine maximale Schnittgröße von 1300 × 1300 mm und eine minimale Größe von 150 × 200 mm an. Die tatsächliche Belastung, Schnittrichtung und Materialverträglichkeit sollten überprüft werden.
3. Welche Leiterplattenmaterialstärke kann die Maschine verarbeiten?
Der angegebene Materialstärkenbereich liegt zwischen 0,075 und 3,0 mm. Dies garantiert jedoch keine identische Schnittleistung für alle Materialarten. Anwendungsspezifische Stichprobenprüfungen werden empfohlen.
4. Welches Sägeblatt verwendet die CK-LS1300?
Die Spezifikation nennt ein 305 mm langes Hauptsägeblatt mit 2,5 mm Blattdicke, einen Hauptwellendurchmesser von 40 mm und eine Spindeldrehzahl von 2400 U/min. Die tatsächliche Montage- und Schnittgeometrie des Sägeblatts sollte überprüft werden.
5. Kann die CK-LS1300 FR4-Platten schneiden?
FR4 ist ein relevantes, starres Leiterplattenmaterial zur Bewertung der Maschine. Käufer sollten anhand repräsentativer Muster die tatsächliche Laminatdicke, die Eignung des Schneidmessers, die Kantenqualität und die Schnittmaße überprüfen.
6. Ist diese Maschine für die Demontage bestückter Leiterplatten geeignet?
Nicht automatisch. Die veröffentlichten Spezifikationen der Maschine beziehen sich auf das Schneiden starrer Leiterplatten mittels eines Klingenverfahrens. Das Trennen bestückter Leiterplatten erfordert eine gesonderte technische Genehmigung, da Bauteile und Lötstellen empfindlich auf mechanische Belastungen reagieren können.
7. Was ist die maximale Schnittgeschwindigkeit?
Die angegebene, einstellbare Schnittgeschwindigkeit beträgt 0–9,5 m/min. Dies ist keine garantierte Produktionsmenge an fertigen Blechen. Die tatsächliche Ausbeute hängt vom Material, der Schnittlänge, der Beladung, Entladung und der Qualitätskontrolle ab.
8. Bedeutet die Schnitthöhe von 30 mm, dass damit 30 mm dickes Leiterplattenmaterial geschnitten werden kann?
Nein. Im Datenblatt wird eine Scherhöhe von 30 mm einschließlich der oberen und unteren Zellstoffplatten angegeben, während der Materialdickenbereich separat mit 0,075–3,0 mm aufgeführt ist.
9. Welche elektrische und pneumatische Versorgung benötigt der CK-LS1300?
Die veröffentlichte Spezifikation sieht eine dreiphasige, fünfadrige Stromversorgung mit 380 V und einen Luftdruck von 5–7 kg/cm² vor. Die Gesamtleistung beträgt 5,2 kW. Die Installationsanforderungen sind anhand der gelieferten Konfiguration zu überprüfen.
10. Wie können ausländische Käufer ein Angebot für den CK-LS1300 anfordern?
Bitte geben Sie Materialart, Blechabmessungen, Dicke, benötigte Schnittgrößen, Anforderungen an die Kantenqualität, Produktionsmenge, Stromversorgung und Lieferort an. Kontaktieren Sie CHIKIN CNC, um die technische Eignung, Anforderungen an Musterzuschnitte und die aktuellen Geschäftsbedingungen zu besprechen.
Abschluss
Bei der Auswahl der richtigen Leiterplatten-Rohmaterialschneidmaschine ist mehr erforderlich als nur der Vergleich von Maschinengröße, Schnittgeschwindigkeit oder Kaufpreis.
Für Leiterplattenhersteller sind die wichtigsten Faktoren Materialverträglichkeit, Schnittmaße, Schneidleistung, Kantenqualität, Produktionskonstanz und Betriebskosten.
Die CHIKIN CNC CK-LS1300 Vertikalschere bietet eine veröffentlichte Konfiguration mit einer Schnittbreite von 1300 mm, einem 305 mm Hauptsägeblatt, einem Materialdickenbereich von 0,075–3,0 mm und einer einstellbaren Schnittgeschwindigkeit von 0–9,5 m/min.
Aufgrund dieser Spezifikationen ist es ein geeigneter Kandidat für Fabriken, die das geradlinige Zuschneiden von geeigneten starren Leiterplattenmaterialien und Laminatplatten evaluieren.
Die erfolgreiche Auswahl der Ausrüstung hängt jedoch von der Überprüfung des tatsächlichen Schneidprozesses, der Materialunterstützung, der Maßgenauigkeit, des Zustands der Klinge, der Anforderungen an die Materialabfuhr und des akzeptierten Produktionsausstoßes ab.
Durch die Verwendung repräsentativer Materialmuster und eines dokumentierten Werksabnahmeverfahrens können Hersteller die Unsicherheit bei der Beschaffung verringern und einen zuverlässigeren Schneideablauf etablieren.
CHIKIN CNC bietet Anlagen zur Leiterplattenherstellung und industriellen Bearbeitung für Kunden, die Produktionsverbesserungen evaluieren.
Entdecken Sie die Produktpalette von CHIKIN CNC oder kontaktieren Sie CHIKIN CNC für eine technische Bewertung und ein Angebot für die CK-LS1300 .
Teilen Sie uns Ihre Spezifikationen für FR4- oder starre Leiterplattenmaterialien, Plattengrößen, Zuschnittanforderungen und das angestrebte Produktionsvolumen mit, um eine anwendungsbezogene Gerätediskussion zu beginnen.





