






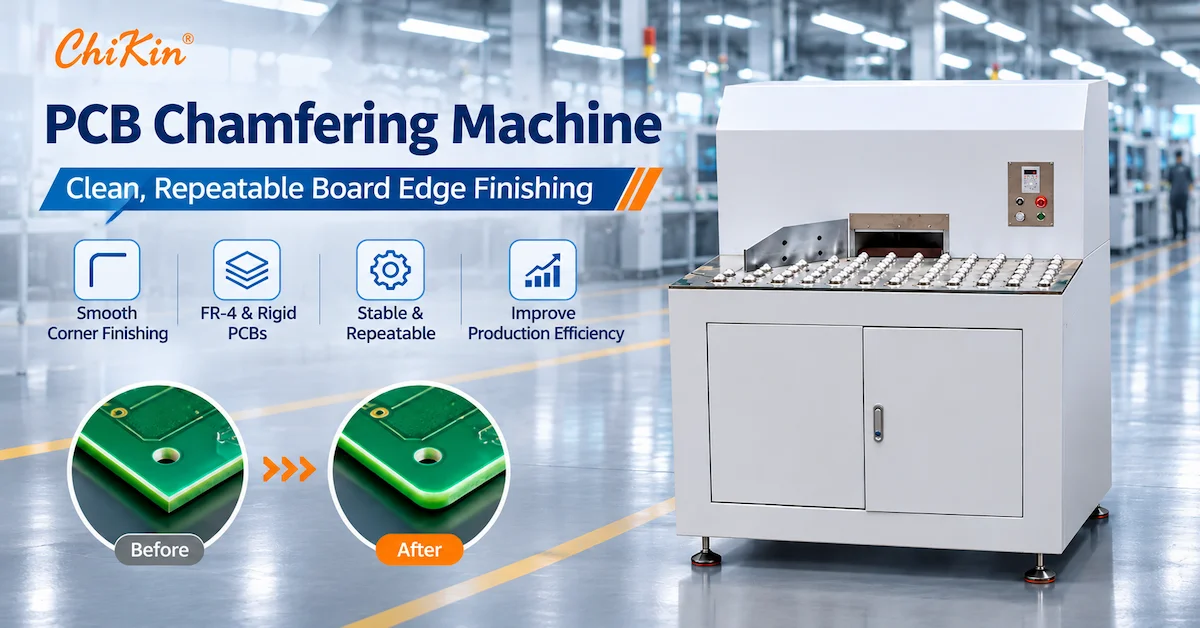
Eine PCB-Fasenmaschine hilft Leiterplattenherstellern, kontrollierte Eckprofile zu erzeugen, scharfe Kanten zu reduzieren und die Konsistenz der Leiterplattenhandhabung während der Produktion zu verbessern.
Bei Fabriken, die FR4-Platinen, LED-Leiterplatten und andere geeignete starre Leiterplattenmaterialien verarbeiten, können schlecht verarbeitete Ecken zu Problemen mit Vorrichtungen führen, die Handhabung erschweren und zusätzliche Nacharbeiten vor der Montage oder Verpackung erforderlich machen.
Die CHIKIN CNC CK-YJ50 ist eine Leiterplatten-Eckenschleif- und Fasenmaschine mit einer angegebenen Nennleistung von 1,5 kW, fünf Gruppen von jeweils zehn Zähnen umfassenden, diamantgeschliffenen Rundeckenmessern und einem pneumatischen Betriebsdruckbedarf von 0,5–0,6 MPa.
Die Spezifikationen beinhalten auch eine Referenzproduktionsleistung von 100 Paneelen pro Minute bei einer angegebenen Plattenstärke von 1,6 mm. Die Produktionsbedingungen, die diesem Wert zugrunde liegen, müssen jedoch noch bestätigt werden, und die tatsächliche Produktionsleistung muss durch Stichprobenprüfungen ermittelt werden.
Für industrielle Einkäufer ist die entscheidende Kauffrage nicht einfach, ob eine Maschine Leiterplattenecken abrunden kann. Vielmehr geht es darum, ob die Anlage die erforderliche Geometrie konstant erzeugen kann, ohne das Laminat zu beschädigen oder die Fertigungseffizienz zu beeinträchtigen.
Dieser Leitfaden erläutert die technischen Spezifikationen der CK-YJ50, die Werkzeugkonfiguration, die Anforderungen an die FR4-Verarbeitung, die Qualitätskontrollanforderungen und die Werksabnahmeverfahren.
1. Was ist eine Leiterplatten-Anfasmaschine?
Eine PCB-Fasenmaschine ist ein Spezialgerät, mit dem Material von den Kanten oder Ecken von Leiterplatten entfernt wird, um ein bestimmtes Oberflächenprofil zu erzeugen.
Je nach Maschine und Werkzeug kann das Verfahren eine abgeschrägte Kante, eine abgerundete Ecke oder eine andere kontrollierte Kantengeometrie erzeugen.
Diese Vorgänge hängen zwar zusammen, sind aber nicht identisch.
Durch das Abschrägen entsteht typischerweise ein abgewinkelter Übergang zwischen Oberflächen.
Durch das Abrunden von Ecken entsteht ein gebogenes Profil an einer Brettecke.
Beim Kantenschleifen wird Material durch kontrollierte abrasive oder schneidende Wirkung abgetragen.
Durch das Entgraten werden unerwünschte Vorsprünge entfernt, die durch vorherige Bearbeitungsprozesse entstanden sind.
Die Produktspezifikation CK-YJ50 kennzeichnet Werkzeuge zum Abrunden von Ecken, daher sollte ihre genaue Anwendung als ein Prozess zum Eckenschleifen von Leiterplatten bewertet werden, anstatt anzunehmen, dass sie jede mögliche Kantenfasenoperation durchführt.
Warum benötigen Leiterplattenhersteller eine kontrollierte Eckenbearbeitung?
Nach dem Fräsen, Schneiden oder anderen mechanischen Bearbeitungsschritten können Leiterplatten scharfe Ecken, unregelmäßige Kanten oder freiliegende Glasfasern aufweisen.
Diese Bedingungen können zu Schwierigkeiten bei der nachfolgenden Handhabung führen.
Ein qualifiziertes Eckenbearbeitungsverfahren kann Herstellern helfen:
Verbesserung der Konsistenz zwischen den fertigen Platten.
Scharfe Ecken beim manuellen Transport vermeiden.
Bereiten Sie Platten für Tabletts, Positionierungsvorrichtungen und Montageanlagen vor.
Reduzierung von Abweichungen, die durch manuelles Schleifen entstehen.
Standardisierung der definierten Eckprofile über alle Produktionschargen hinweg.
Ziel ist eine kontrollierte Geometrie und akzeptable Qualität – nicht einfach nur ein maximaler Materialabtrag.
2. Für wen ist die CK-YJ50 Leiterplatten-Eckenschleifmaschine geeignet?
Die CK-YJ50 ist relevant für industrielle Käufer, die eine wiederholte Eckenbearbeitung auf geeigneten Leiterplattenformaten benötigen.
| Zielkunde | Anwendung | Hauptbeschaffungsinteresse |
|---|---|---|
| Leiterplattenfertigungsfabriken | starre Leiterplatteneckenbearbeitung | Einheitliche Eckabmessungen |
| FR4-Platinenhersteller | Eckenschleifen von Glasfaserlaminat | Faserbruch und Kantenintegrität |
| Hersteller von LED-Leiterplatten | Geeignete Eckbearbeitung für LED-Platinen | Platinengeometrie und Materialkompatibilität |
| Elektronikmontagefabriken | Platinenvorbereitung vor der Montage | Reibungslose Handhabung und passgenaue Montage |
| PCB-Prototypen-Workshops | Verschiedene Platinenformate | Einstellmöglichkeiten und Flexibilität |
| Großserienfertigung von Leiterplatten | Wiederholte Eckbehandlung | Akzeptierte Leistung und Werkzeugstandzeit |
| Käufer von Industrieanlagen | Investitionen in die Produktionslinie | Qualität, Wartung und Gesamtkosten |
Für welche Anwendungen sind sie möglicherweise nicht geeignet?
Nicht jede Leiterplatte sollte mittels mechanischem Eckenschleifen bearbeitet werden.
Bei Platinen mit montierten Bauteilen in der Nähe des Arbeitsbereichs, sehr dünnen flexiblen Schaltungen oder empfindlichen Kupferstrukturen können alternative Verarbeitungsmethoden erforderlich sein.
Die Materialverträglichkeit und die Eignung des Verfahrens sollten anhand tatsächlicher Leiterplattenzeichnungen und Musterergebnisse überprüft werden.
Bei komplexen Leiterplattenumrissen und internen Schlitzen ist eine CNC-Bohr- und Fräsmaschine für Leiterplatten möglicherweise besser geeignet als eine spezielle Eckenbearbeitungsmaschine.
3. CHIKIN CNC CK-YJ50 Technische Daten
Die CK-YJ50 wird als bodenstehende industrielle Leiterplatten-Eckenschleifmaschine vorgestellt.
Die mitgelieferten Produktfotos zeigen einen grauen Gehäuseaufbau, eine Arbeitsfläche mit mehreren Stützelementen, einen rückseitigen Bearbeitungsbereich, Zugangstüren an der Vorderseite und ein seitlich angebrachtes Bedienfeld.
Diese Merkmale entsprechen denen einer industriellen Arbeitsstation für die Bearbeitung und Endbearbeitung von Platten.
CK-YJ50 Spezifikationstabelle
| Technischer Parameter | Veröffentlichte Spezifikation |
|---|---|
| Modell | CK-YJ50 |
| Gerätetyp | Leiterplatten-Eckenschleif-/Fasenmaschine |
| Verarbeitungsbereich | 0–50 mm |
| Effizienz der Referenzarbeit | 1,6 mm × 100 Paneele/min |
| Veröffentlichte Verarbeitungsdicke | 0–50 mm |
| Werkzeugkonfiguration | Fünf Gruppen von zehnzahnigen, diamantgeschliffenen Messern mit abgerundeten Ecken |
| Arbeitsdruck | 0,5–0,6 MPa |
| Betriebsspannung | AC380V |
| Nennleistung | 1,5 kW |
| Maschinenabmessungen | 1105 × 1000 × 1350 mm |
| Maschinengewicht | ungefähr 300 kg |
Die Spezifikationen wurden dem mitgelieferten Produktdatenblatt CK-YJ50 entnommen und müssen abschließend anhand der angebotenen Ausrüstung bestätigt werden.
Wichtige Spezifikationen, die einer Überprüfung bedürfen
Bearbeitungsbereich und -stärke: Die Tabelle gibt in beiden Feldern 0–50 mm an. Die genaue Bedeutung dieser Maße wird nicht erläutert, daher sollten Käufer sie nicht als bestätigte Fähigkeit zur Bearbeitung von 50 mm dicken FR4-Platten interpretieren.
Produktionseffizienz: Der Wert „1,6 mm × 100 Platten/min“ wird ohne vollständige Beschreibung der Testbedingungen angegeben. Bitte überprüfen Sie die Plattenabmessungen, die Dicke, die Zuführung und ob es sich bei dem Wert um die theoretische oder die tatsächliche Produktionsleistung handelt.
Schneidwerkzeugkonfiguration: Das Datenblatt beschreibt fünf Gruppen von zehn diamantgeschliffenen Kombinationsmessern mit abgerundeten Ecken. Käufer sollten die genaue Werkzeugstruktur, das Material, die austauschbaren Teile und die verfügbaren Eckenprofile überprüfen.
Diese Klarstellungen sind besonders wichtig bei der Erstellung einer technischen Angebotsanfrage.
4. Wie beeinflussen Messer mit abgerundeten Ecken die Qualität der Leiterplattenverarbeitung?
Die Anordnung der Schneidwerkzeuge ist ein wichtiger Faktor für die Leistungsfähigkeit einer Leiterplatteneckenschleifmaschine.
Im Datenblatt des CK-YJ50 werden mehrere Gruppen von Werkzeugen mit abgerundeten Ecken aufgeführt.
Der Begriff „diamantgeschliffen“ sollte jedoch nicht automatisch als Bezeichnung für eine bestimmte Diamantbeschichtung oder ein polykristallines Diamantschneidmaterial interpretiert werden.
Die tatsächliche Werkzeugkonstruktion muss bestätigt werden.
Checkliste zur Werkzeugbewertung
| Werkzeugfaktor | Käuferverifizierung | Warum das wichtig ist |
|---|---|---|
| Werkzeuggeometrie | Verfügbare Profile mit abgerundeten Ecken | Bestimmt die fertige Eckform |
| Spitzenzustand | Oberflächenbeschaffenheit und sichtbare Beschädigungen | Beeinflusst die Kantenkonsistenz |
| Werkzeugmaterial | Zugelassenes Schneidmaterial und Konstruktion | Beeinflusst die Verschleißeigenschaften |
| Werkzeuggruppen | Anordnung und Fähigkeit zur simultanen Verarbeitung | Einflüsse auf die Produktionskonfiguration |
| Ersatzteile | Werkzeugcodes und Verfügbarkeit von Ersatzteilen | Unterstützt die Wartung |
| Anpassungsmethode | Werkzeugeinstellungs- und Ausrichtungsverfahren | Beeinträchtigt die Wiederholbarkeit |
| Materialverträglichkeit | Eignung für FR4- oder andere Leiterplattenmaterialien | Verringert das Verarbeitungsrisiko |
| Reinigungsanforderungen | Zugang zum Werkzeugbereich und Beseitigung von Abfällen | Unterstützt einen stabilen Betrieb |
Warum ist die Werkzeuggeometrie wichtig?
Zwei Fräsen können eine ähnliche Materialmenge abtragen und dabei unterschiedliche Eckprofile erzeugen.
Die korrekte Geometrie hängt von der technischen Zeichnung des Kunden und der beabsichtigten Weiterverarbeitung ab.
Beispielsweise kann eine abgerundete Ecke erforderlich sein, um eine Vorrichtung anzupassen oder eine scharfe Außenecke abzumildern.
Im Gegensatz dazu kann für einen Kantenübergang eine Fase vorgegeben werden.
Käufer sollten eine abgerundete Ecke nicht ohne technische Genehmigung durch eine vorgegebene Fase ersetzen.
Die Zielgeometrie sollte vor der Auswahl der Werkzeugkonfiguration definiert werden.
5. Wie man den Eckenradius und die Fasenqualität von Leiterplatten definiert
Einer der häufigsten Fehler im Beschaffungswesen ist die Forderung nach „glatten Ecken“, ohne messbare Akzeptanzkriterien anzugeben.
Für Produktionsanlagen sollte das erforderliche Kantenprofil in technischen Begriffen definiert werden.
Eckradius vs. Fase
| Besonderheit | Beschreibung | Typische Inspektion |
|---|---|---|
| Abgerundete Ecke | Geometrie der gekrümmten Außenecke | Radiusmessung |
| Schräge Fase | Gerader abgeschrägter Übergang | Fasenbreite und -winkel |
| Entgratete Kante | Unerwünschte Grate entfernt | Sichtprüfung oder Inspektion mit Vergrößerung |
| Bodenkante | Oberflächenmaterial durch Schleifen entfernt | Profil- und Oberflächenzustandsprüfung |
Was sollte in der Zeichnung enthalten sein?
Bei Anwendungen mit abgerundeten Ecken sollten in der Zeichnung der erforderliche Eckradius und die Toleranz angegeben werden.
Bei einer Fase sollten die beabsichtigten Fasenabmessungen und der Fasenwinkel angegeben werden.
Darüber hinaus sollten Käufer Folgendes definieren:
Gesamtabmessungen der fertigen Platte.
Genehmigte Materialentnahme.
Mindestabstand zu Kupferbauteilen.
Maximal zulässiger Kantenausbruch.
Zustand des Laminats akzeptabel.
Prüfverfahren und Probenahmehäufigkeit.
Die erforderliche Geometrie sollte aus der Kundenzeichnung stammen, nicht aus einer allgemeinen Maschinenspezifikation.
Kann übermäßiges Anfasen eine Leiterplatte beschädigen?
Ja.
Zu starker Materialabtrag kann die Abmessungen der Leiterplatte verringern oder benachbarte Kupfer-, Lötstopplack- oder Laminatschichten beeinträchtigen.
Der korrekte Prozess sollte das angegebene Profil erzeugen und gleichzeitig die für die Funktion der Platine und die nachfolgende Montage erforderlichen Merkmale erhalten.
6. FR4-Eckenschleifen: Wichtigste Herausforderungen bei der Bearbeitung
FR4 ist ein Verbundwerkstoff, der Glasfaserverstärkung und Epoxidharz enthält.
Diese Konstruktion führt zu einem anderen Bearbeitungsverhalten als bei gewöhnlichen homogenen Kunststoffen oder Metallen.
Beim mechanischen Eckenschleifen können eine ungeeignete Werkzeuggeometrie, eine mangelhafte Unterstützung oder falsche Prozesseinstellungen zu Faserbruch und Kantenbeschädigung führen.
Häufige Kantenfehler bei FR4
| Defekt | Möglicher beitragender Faktor | Empfohlene Inspektion |
|---|---|---|
| Faserausbruch | Ungeeignetes Werkzeug oder zu hohe Schnittlast | Vergrößerte Kanteninspektion |
| Ungleichmäßiger Eckradius | Uneinheitliche Ausrichtung oder Werkzeugeinstellung | Profilmessung |
| übermäßige Materialentfernung | Falsche Einstellung oder Positionierung | Dimensionsprüfung |
| Abgeplatztes Laminat | Zustand des Werkzeugs oder unzureichende Unterstützung | Visuelle und mikroskopische Inspektion |
| Beschädigung durch freiliegendes Kupfer | Unzureichender Abstand zur Verarbeitungszone | Kupferkantenprüfung |
| Lose Partikel | Unzureichendes Abfallmanagement | Sauberkeitsprüfung |
| Uneinheitliches Finish | Werkzeugverschleiß oder sich ändernde Prozessbedingungen | Vergleich wiederholter Proben |
Warum ist die Unterstützung durch den Vorstand wichtig?
Wenn sich das Paneel während der Bearbeitung bewegt, kann das Schneidwerkzeug an verschiedenen Ecken unterschiedliche Materialmengen abtragen.
Dies kann zu einem inkonsistenten Endprofil führen.
Eine stabile Positionierung und eine kontrollierte Zufuhr sind daher wichtige Faktoren.
Käufer sollten sich erkundigen, wie die CK-YJ50 die Platine während der Bearbeitung stützt und führt, insbesondere wie sie mit unterschiedlichen Plattengrößen und -dicken umgeht.
7. Welche Rolle spielt der CK-YJ50 in der Leiterplattenfertigung?
Eine Leiterplatten-Fasenmaschine führt typischerweise einen Nachbearbeitungsvorgang durch und nicht den gesamten Leiterplatten-Konturbearbeitungsprozess.
Ein typischer Arbeitsablauf könnte Folgendes umfassen:
Schritt 1 – Vorbereitung des Vorstands
Die Platten, die eine Eckbearbeitung erfordern, werden entgegengenommen und auf Material, Abmessungen und das vorgegebene Oberflächenprofil geprüft.
Schritt 2 – Einrichtung der Arbeitsstation
Prüfen Sie die Maschinenkonfiguration, die Führungspositionen, den Werkzeugzustand und die entsprechenden Betriebseinstellungen.
Schritt 3 – Platinenbeladung
Positionieren Sie das Board mithilfe der zugelassenen Handhabungs- oder Zuführungsvorrichtung.
Schritt 4 – Eckenbearbeitung
Die Maschine bearbeitet die erforderlichen Ecken entsprechend den konfigurierten Werkzeug- und Materialbedingungen.
Schritt 5 – Inspektion
Prüfen Sie das fertige Eckprofil, die Maßgenauigkeit und den Zustand des Laminats.
Schritt 6 – Überweisung
Die freigegebenen Platinen werden dem nächsten entsprechenden Fertigungs- oder Prüfvorgang zugeführt.
Der genaue Automatisierungsgrad, die Zuführungsanordnung und die Anzahl der pro Zyklus bearbeiteten Ecken müssen für die jeweilige CK-YJ50-Konfiguration bestätigt werden.
8. CK-YJ50 vs. Manuelles Schleifen vs. CNC-Fräsen
Unterschiedliche Leiterplatten-Oberflächenbearbeitungsverfahren eignen sich für unterschiedliche Produktionsanforderungen.
| Auswertung | CK-YJ50 Eckenschleifen | Manuelles Eckenschleifen | CNC-Fräsen |
|---|---|---|---|
| Hauptzweck | Wiederholtes Eckabschließen | Gelegentliche manuelle Kantenbearbeitung | Programmierte Konturen und Schlitze |
| Werkzeuge | Spezielle Werkzeuganordnung mit abgerundeten Ecken | Handgeführte Schleifwerkzeuge | CNC-Fräser |
| Prozesswiederholbarkeit | Erfordert Maschinenqualifizierung | Bedienerabhängig | Hängt von der Maschine und dem Programm ab. |
| Einrichtungsvoraussetzungen | Eckbearbeitung und Plattenpositionierung | Manuelle Handhabung | Werkzeugweg und Vorrichtung |
| Geeignete Produktion | Wiederholte qualifizierte Eckanwendungen | Prototypen- oder kleinere Nachbearbeitungsaufgaben | Komplexe Profile und abwechslungsreiche Geometrie |
| Hauptbeschränkung | Spezieller Bereich für die Eckverarbeitung | Arbeit und Beständigkeit | Werkzeugkosten und Maschineninvestitionen |
Wann ist der CK-YJ50 die bessere Wahl?
Der Einsatz einer speziellen Eckenschleifmaschine lohnt sich, wenn ein Betrieb wiederholt ähnliche Plattenecken bearbeitet und den Endbearbeitungsprozess standardisieren möchte.
Manuelle Methoden können für gelegentliche Prototypen weiterhin praktikabel sein.
CNC-Fräsen ist besser geeignet, wenn komplexe Konturen, interne Schlitze oder eine vollständige Profilierung der Platine erforderlich sind.
Für eine umfassendere Auswahl an Geräten konsultieren Sie den CHIKIN PCB Fasenmaschinen-Lieferantenleitfaden .
9. Kann der CK-YJ50 100 Panels pro Minute produzieren?
Das beiliegende Datenblatt enthält den Hinweis zur Arbeitseffizienz „1,6 mm × 100 Paneele/min“.
Diese Kennzahl ist zwar nützlich für weitere Untersuchungen, sollte aber nicht als garantierte Produktionsleistung angesehen werden.
Die genauen Testbedingungen sind in den bereitgestellten Unterlagen nicht angegeben.
Faktoren, die die tatsächliche Produktionsleistung beeinflussen
Platinengröße und -geometrie.
Materialstärke.
Anzahl der zu behandelnden Ecken.
Be- und Entladeverfahren.
Werkzeugkonfiguration.
Geräteanpassung und -umstellung.
Inspektionshäufigkeit.
Abgelehnte oder überarbeitete Platinen.
Eine sinnvolle Produktionskennzahl ist:
Akzeptierte Ausbringungsmenge = Gesamtzahl der verarbeiteten Paneele × Akzeptanzrate
Für einen vollständigen Zyklus sollten Ingenieure außerdem Folgendes messen:
Zykluszeit = Beladung + Positionierung + Bearbeitung + Entladung + Erforderliche Inspektion
Wie sollten Käufer den Durchsatz überprüfen?
Fordern Sie eine Produktionsdemonstration anhand von tatsächlichen Platinenmustern an.
Dokumentieren Sie die Plattendicke, die Abmessungen der Paneele, das Eckprofil, die Anzahl der bearbeiteten Teile, die Bearbeitungszeit und die Prüfergebnisse.
Der Test sollte auch klären, ob es sich bei dem angegebenen Ergebnis um eine kurze Demonstration oder einen Dauerbetrieb handelt.
Dies bietet eine zuverlässigere Grundlage für die Kapazitätsplanung als die Katalogangabe allein.
10. Qualitätskontrolle und Werksabnahmeprüfung
Ein Werksabnahmetest (FAT) ist einer der wichtigsten Schritte vor dem Kauf von industriellen Leiterplatten-Finishing-Anlagen.
Ziel ist es, zu überprüfen, ob die tatsächliche Maschinenkonfiguration den vom Käufer definierten Anforderungen entspricht.
CK-YJ50 Werksabnahme-Checkliste
| FAT-Artikel | Empfohlener Test |
|---|---|
| Modellidentifizierung | CK-YJ50-Konfiguration bestätigen |
| Werkzeuge | Werkzeuggruppen und installierte Geometrie überprüfen |
| Platinenkompatibilität | Tatsächliches Kundenmaterial verarbeiten |
| Eckradius | Messen Sie anhand genehmigter Zeichnungen |
| Kantenintegrität | Prüfen Sie Faserbrüche und Laminatschäden. |
| Materialabtrag | Überprüfen Sie die endgültigen Platinenabmessungen. |
| Wiederholbarkeit | Vergleich mehrerer verarbeiteter Paneele |
| Produktivität | Die unter den angegebenen Bedingungen akzeptierte Leistung messen |
| Druckluft | Bestätigen Sie den Betrieb innerhalb der genehmigten Anforderungen. |
| Stromversorgung | Überprüfen Sie die Konfiguration der Versorgungsspannung. |
| Staubmanagement | Prüfen Sie die erforderlichen Absaug- und Reinigungsmaßnahmen. |
| Sicherheitsfunktionen | Vorführung von Schutz- und Notfallmaßnahmen |
| Wartung | Überprüfung der Werkzeugzugangs- und Austauschverfahren |
| Dokumentation | Anweisungen und vereinbarte Abnahmeprotokolle einholen. |
Empfohlenes Verfahren zur Probenvalidierung
Zunächst benötigen wir konkrete FR4- oder andere geeignete Leiterplattenmuster mit der erforderlichen Eckgeometrie.
Als nächstes müssen die zulässigen Maßgrenzen und die Prüfmethode festgelegt werden.
Führen Sie einen kontrollierten Versuch durch und messen Sie fertige Proben zu verschiedenen Zeitpunkten während des Tests.
Prüfen Sie jedes Muster auf Eckgeometrie, Laminatintegrität, Grate und Oberflächenbeschädigungen.
Zum Schluss sollten die genehmigten Prozesseinstellungen, die Inspektionsergebnisse und die Produktivitätsdaten erfasst werden.
Für fertige Leiterplatten können die jeweils geltenden Ausgaben von IPC-A-600 und IPC-6012 zusammen mit den Zeichnungen und Abnahmekriterien des Kunden relevante Qualitätsreferenzen liefern.
Diese Normen garantieren nicht unabhängig die Leistung einer bestimmten Fasenmaschine.
11. Maschineninstallation, Staubbekämpfung und Wartung
Beim Schleifen von Leiterplatten kann Glasfaser- und Harzstaub entstehen.
Daher sollte die Entsorgung von Bauschutt bereits bei der Auswahl und Installation der Maschinen berücksichtigt werden.
Die Spezifikation CK-YJ50 gibt einen pneumatischen Arbeitsdruck von 0,5–0,6 MPa, eine AC380V-Versorgung, eine Leistung von 1,5 kW und ein Maschinengewicht von ca. 300 kg an.
Checkliste für Installation und Betrieb
| Erfordernis | Was Käufer bestätigen sollten |
|---|---|
| Stromversorgung | AC380V und die erforderliche elektrische Konfiguration |
| Leistung | Veröffentlichte Nennleistung von 1,5 kW |
| Luftdruck | 0,5–0,6 MPa |
| Geräteabmessungen | 1105 × 1000 × 1350 mm |
| Maschinengewicht | ungefähr 300 kg |
| Bodenverlegung | Nivellierung, Freiraum und Unterstützung |
| Extraktion | Erforderlicher Luftstrom, Filter und Anschluss |
| Maschinenschutz | Schutzsysteme und Zugangskontrollen |
| Werkzeugwartung | Austauschverfahren und Ersatzteile |
| Bedienerschulung | Sicheres Laden und Bedienen |
Warum ist Staubabsaugung wichtig?
Beim Mahlen von FR4 können Partikel entstehen, deren Menge durch geeignete Absaug- und Reinigungsmaßnahmen kontrolliert werden sollte.
Käufer sollten sich vergewissern, ob die benötigten Absaugkomponenten im Lieferumfang der Maschine enthalten sind oder separat erworben werden müssen.
Ein geschlossener Schrank allein gewährleistet keine ausreichende Staubbekämpfung.
Wie kann die Instandhaltung die Endproduktqualität beeinflussen?
Werkzeugverschleiß, Ablagerungen und Ausrichtungsänderungen können das fertige Eckprofil beeinflussen.
Die Bediener sollten sich an einen genehmigten Inspektions- und Wartungsplan halten, der auf den tatsächlichen Produktionsergebnissen basiert.
Ein praktischer Wartungsplan sollte die Inspektion der Werkzeuge, die Überprüfung der Plattenhalterung, die Reinigung und die Überprüfung der Qualität der bearbeiteten Ecken umfassen.
12. Wie man die Gesamtkosten einer Leiterplatten-Anfasmaschine ermittelt
Bei der B2B-Beschaffung ist der Anschaffungspreis der Ausrüstung nur ein Teil der Investition.
Die Fabriken sollten auch die Betriebskosten und die Anzahl der produzierten, akzeptablen Platinen berücksichtigen.
Kostenbewertungsfaktoren
| Kostenfaktor | Warum das wichtig ist |
|---|---|
| Gerätepreis | Anfangskapitalinvestition |
| Werkzeuge mit abgerundeten Ecken | Ausgaben für Verbrauchsmaterialien und Ersatzbeschaffungen |
| Druckluft | Versorgungsanforderungen |
| Stromverbrauch | Betriebskosten |
| Arbeit | Beladung, Inspektion und Justierung |
| Werkzeugersatz | Wartungszeit und Ersatzteile |
| Staubabsaugung | Kosten für Ausrüstung und Filter |
| Qualitätsprüfung | Messung und Ausschussbehandlung |
| Produktionsausfall | Auswirkungen auf die Fabrikproduktion |
| Materialreste | Kosten für zurückgewiesene oder beschädigte Paneele |
Eine nützliche Kennzahl ist:
Kosten pro abgenommenem Paneel = Gesamtkosten der Oberflächenbearbeitung ÷ Anzahl der abgenommenen, fertig bearbeiteten Paneele
Dies ermöglicht es den Herstellern, Geräte anhand qualifizierter Produktionsergebnisse zu vergleichen.
Ist ein höherer nomineller Durchsatz immer besser?
NEIN.
Eine Maschine, die mit höherer Geschwindigkeit arbeitet, kann dennoch höhere Kosten verursachen, wenn der Prozess zu inakzeptablen Kantenfehlern oder häufigen Unterbrechungen führt.
Das Beschaffungsziel sollte eine stabile, abgenommene Produktionsmenge bei wirtschaftlichen Betriebskosten sein.
13. Was sollten ausländische Käufer in eine Angebotsanfrage aufnehmen?
Eine vollständige Angebotsanfrage hilft dem Gerätelieferanten, die Anwendung besser zu beurteilen, anstatt nur einen allgemeinen Maschinenpreis anzubieten.
Checkliste für Angebotsanfragen zu Leiterplatten-Anfasmaschinen
| Information | Käuferdetails |
|---|---|
| Leiterplattenmaterial | FR4 oder ein anderes spezifiziertes Laminat |
| Platinenabmessungen | Minimale und maximale Paneelgrößen |
| Plattenstärke | Tatsächlicher Produktionsumfang |
| Eckgeometrie | Zeichnung des erforderlichen Radius, der Fase oder des Profils |
| Maßtoleranz | Genehmigte Akzeptanzgrenzen |
| Aktueller Defekt | Scharfe Ecken, Faserbruch oder ungleichmäßige Verarbeitung |
| Produktionsbedarf | Erforderliche Anzahl akzeptierter Panels pro Stunde |
| Handhabungsmethode | Manuelle oder geplante automatisierte Fütterung |
| Anforderungen an die Staubkontrolle | Fabrikabsauganlage |
| Fabrikanlagen | Elektrische und Druckluftversorgung |
| Qualitätsprüfung | Mess- und Probenahmeanforderungen |
| Kommerzielle Anforderungen | Menge, Versandziel und Leistungsumfang |
Warum sollten Sie CHIKIN CNC in Betracht ziehen?
CHIKIN CNC , betrieben von Shenzhen ChiKin Automation Equipment Co., Ltd., bietet Anlagen zur Leiterplattenbearbeitung und industriellen Automatisierung an.
Das Produktportfolio umfasst Bohr-, Fräs-, Laserbearbeitungs-, Schneid- und Spezialmaschinen zur Leiterplattenveredelung.
Die CK-YJ50 ist eine relevante Option für Käufer, die wiederholtes PCB-Ecken-Finishing in Betracht ziehen, vorbehaltlich der Bestätigung der tatsächlichen Materialverträglichkeit und Produktionsleistung.
Weitere Informationen finden Sie auf der Produktseite der CHIKIN Leiterplatten-Anfasmaschine .
Fordern Sie eine Überprüfung der CK-YJ50-Konfiguration an.
Falls Ihre Fabrik eine gleichmäßige Eckbearbeitung von FR4-Platten benötigt, geben Sie bitte repräsentative Plattenzeichnungen, die Materialstärke, den erforderlichen Eckradius und das Produktionsvolumen an.
Für Rückfragen zur veröffentlichten Konfiguration, zur Eignung für verschiedene Anwendungen, zu den Anforderungen an die Probenbearbeitung und zu den aktuellen Geschäftsbedingungen steht Ihnen CHIKIN CNC gerne zur Verfügung.
Eine detaillierte Anwendungsbeschreibung ist der beste Ausgangspunkt, um festzustellen, ob die Maschine Ihre Produktionsanforderungen erfüllen kann.
14. Häufig gestellte Fragen zu Leiterplatten-Anfasmaschinen
1. Wofür wird die Leiterplatten-Anfasmaschine CK-YJ50 verwendet?
Die CK-YJ50 ist eine Maschine zum Schleifen und Anfasen von Leiterplattenecken, die für die kontrollierte Bearbeitung geeigneter Leiterplattenecken sorgt. Sie ist für eine gleichbleibende Eckengeometrie und die industrielle Leiterplattenhandhabung ausgelegt.
2. Kann der CK-YJ50 FR4-Platinen verarbeiten?
Das Eckenschleifen von FR4 ist eine gängige Anwendungsrichtung. Die tatsächliche Eignung hängt von der Plattenstärke, dem Laminataufbau, der Werkzeuggeometrie und der geforderten Eckenqualität ab. Eine Musterprüfung wird empfohlen.
3. Welche Nennleistung hat der CK-YJ50?
Die veröffentlichte Spezifikation gibt 1,5 kW und eine Betriebsspannung von 380 V Wechselstrom an. Die vollständigen elektrischen Anforderungen sollten für die gelieferte Konfiguration bestätigt werden.
4. Welche Schneidwerkzeuge verwendet die Maschine?
Die Spezifikation beschreibt fünf Gruppen von zehnzahnigen, diamantgeschliffenen Kombinationsmessern mit abgerundeten Ecken. Käufer sollten die genaue Konstruktion des Schneidwerkzeugs, die verfügbaren Profile und die Spezifikationen für Ersatzteile überprüfen.
5. Kann die Maschine 50 mm dickes Leiterplattenmaterial verarbeiten?
Die Quelle gibt einen Bearbeitungsbereich und eine Bearbeitungsdicke von 0–50 mm an, die genaue Bedeutung ist jedoch unklar. Ohne Klärung und Prüfung durch den Lieferanten sollte dies nicht als bestätigte 50-mm-FR4-Kapazität interpretiert werden.
6. Produziert der CK-YJ50 100 Panels pro Minute?
Das Datenblatt gibt eine Referenzleistung von 100 Paneelen/min bei einer Plattenstärke von 1,6 mm an. Die tatsächliche Produktivität hängt von den Plattenabmessungen, der Beladung, der Eckgeometrie und der Abnahmequalität ab. Käufer sollten diesen Wert in einem repräsentativen Produktionsversuch überprüfen.
7. Worin besteht der Unterschied zwischen dem Anfasen und dem Entgraten von Leiterplatten?
Durch Anfasen oder Abrunden von Ecken entsteht eine definierte Kantengeometrie. Entgraten dient primär der Beseitigung unerwünschter Grate oder Vorsprünge. Diese Bearbeitungsschritte können sich überschneiden, die Anforderungen an das fertige Bauteil sind jedoch unterschiedlich.
8. Wie können Käufer die Qualität des Eckenschleifens von Leiterplatten überprüfen?
Prüfen Sie den fertigen Eckradius bzw. die Fasenabmessungen, die Kantengleichmäßigkeit, den Faserausbruch, den Kupferabstand, die Laminatintegrität und die Konsistenz über mehrere Proben hinweg.
9. Welche Werksinfrastrukturen benötigt der CK-YJ50?
Die veröffentlichten Informationen geben eine Netzspannung von 380 V und einen Betriebsdruck von 0,5–0,6 MPa an. Käufer sollten sich zudem über die elektrische Konfiguration, den Luftverbrauch, die Staubabsaugung und die Installationsanforderungen der Maschine informieren.
10. Wie können ausländische Käufer ein Angebot für den CK-YJ50 anfordern?
Bitte geben Sie das Leiterplattenmaterial, die Abmessungen und Dicke der Platten, Eckzeichnungen, die gewünschte Produktionsmenge, Informationen zur Werksausstattung und die Qualitätskriterien an. Kontaktieren Sie CHIKIN CNC, um die Maschinenkompatibilität, Mustertests und die Geschäftsbedingungen zu besprechen.
Abschluss
Die Auswahl der richtigen Leiterplatten-Fasenmaschine erfordert eine sorgfältige Berücksichtigung der Eckengeometrie, des Schneidwerkzeugdesigns, der Laminatkompatibilität, der Produktionskonsistenz und der langfristigen Betriebskosten.
Für FR4-Hersteller und andere Leiterplattenfertigungsbetriebe besteht das Hauptziel darin, ein kontrolliertes Eckprofil zu erzeugen, ohne dass es zu unzulässigem Faserausbruch, Maßabweichungen oder Beschädigungen benachbarter Schaltungselemente kommt.
Die CHIKIN CNC CK-YJ50 bietet eine veröffentlichte industrielle Konfiguration mit mehreren Schneidwerkzeuggruppen mit abgerundeten Ecken, einer Nennleistung von 1,5 kW, pneumatischem Betrieb bei 0,5–0,6 MPa und einer freistehenden Schaltschrankkonstruktion.
Aufgrund dieser Eigenschaften eignet es sich für Fabriken, die wiederholte Bearbeitungsvorgänge an den Ecken von Leiterplatten standardisieren möchten.
Die endgültige Entscheidung für die Ausrüstung sollte jedoch auf der Grundlage der nachgewiesenen Materialverträglichkeit, klar definierter Abmessungen der fertigen Ecken, der tatsächlichen Werkzeugleistung und des gemessenen, akzeptierten Outputs getroffen werden.
Käufer sollten sich außerdem vor der Einbeziehung der veröffentlichten Verarbeitungsreichweite- und Effizienzwerte deren Bedeutung vergewissern.
Ein dokumentierter Werksabnahmetest mit repräsentativen Leiterplattenmustern bietet eine zuverlässigere Kaufgrundlage als alleinige Maschinenspezifikationen.
Für Hersteller, die Anlagen zum Eckenschleifen und Kantenbearbeiten von Leiterplatten evaluieren, bietet CHIKIN CNC innerhalb seines breiteren Portfolios an Leiterplattenbearbeitungsmaschinen eine spezielle Produktoption an.
Entdecken Sie die CHIKIN CNC-Leiterplatten-Anfasmaschine und erfahren Sie mehr über die Ausrüstung und Serviceleistungen des Unternehmens.
Kontaktieren Sie CHIKIN CNC für eine technische Überprüfung und ein Angebot für die CK-YJ50 und teilen Sie uns Ihre Platinenmuster, Eckzeichnungen, Qualitätsanforderungen und das angestrebte Produktionsvolumen mit.
Die richtige Kombination aus qualifizierten Werkzeugen, stabiler Leiterplattenhandhabung, genauer Inspektion und realistischer Durchsatzplanung ist die Grundlage für einen zuverlässigen Prozess zur Eckenbearbeitung von Leiterplatten.





