






TL;DR – Kurze Antwort
Eine FR4-Stiftmaschine dient der Vorbereitung, Positionierung und Befestigung von Leiterplatten durch einen kontrollierten Positionierungs- und Stiftvorgang. In der Fertigung mehrlagiger Leiterplatten tragen die präzise Platzierung der Werkzeugbohrungen und die Kompatibilität der Stifte zur Schaffung stabiler Referenzpunkte für die nachfolgenden Produktionsschritte bei.
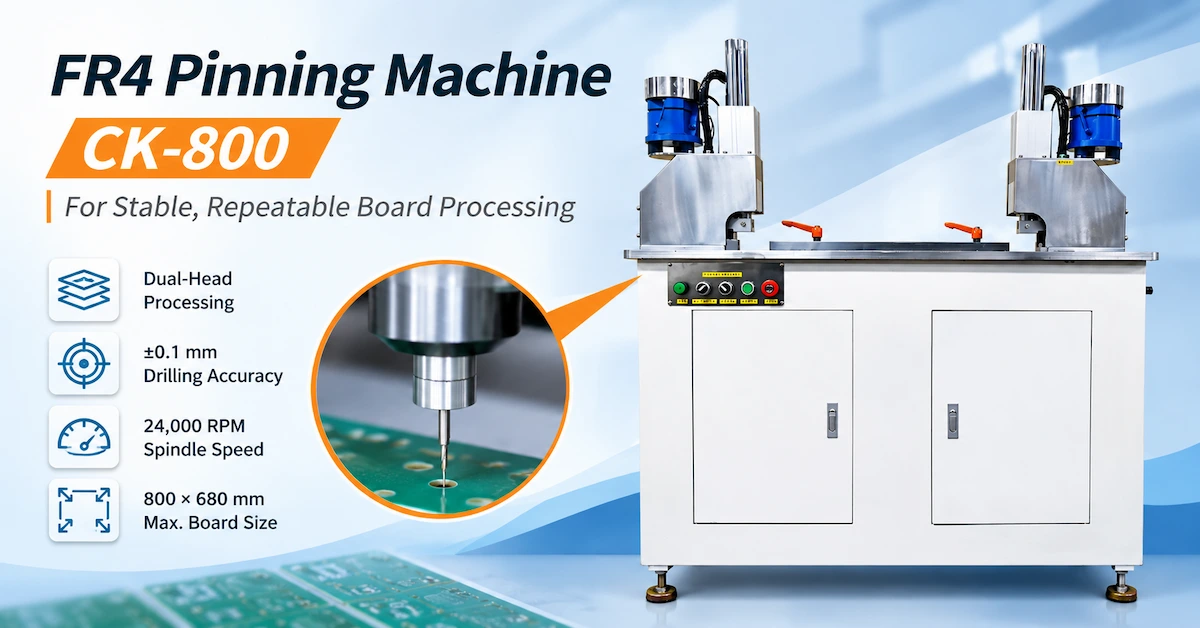
Die CHIKIN CNC CK-800 ist eine Doppelkopf-Leiterplatten-Befestigungsmaschine mit einer maximalen Leiterplattengröße von 800 × 680 mm, einer Spindeldrehzahl von 24.000 U/min, einer Spindelspannzange von 3,175 mm, einer Mitsubishi SPS-Steuerung und einer Bohrgenauigkeit von ±0,1 mm.
Für Leiterplattenhersteller sind die wichtigsten Kaufkriterien die Kompatibilität der Leiterplatte, die tatsächliche Genauigkeit der Passlöcher, die Konfiguration des Befestigungswerkzeugs, die Wiederholgenauigkeit und die Produktionseffizienz.
Dieser Leitfaden erklärt, wie man die CK-800 bewertet, die Genauigkeit des Stiftens von der Bohrgenauigkeit unterscheidet, Produktionsmethoden vergleicht und zuverlässige Werksabnahmekriterien festlegt.
Wichtigste Erkenntnisse
Hauptanwendung: Der CK-800 ist vorbehaltlich der Materialqualifizierung für FR1-, FR4-, CEM1- und Metallkern-Leiterplatten-Pinning-Anwendungen spezifiziert.
Abmessungen der Leiterplatten: Die veröffentlichten Verarbeitungsgrößen reichen von 250 × 250 mm bis 800 × 680 mm.
Werkzeugschnittstelle: Die Spindelspannzange hat einen Durchmesser von 3,175 mm. Dieser Wert darf nicht mit dem Durchmesser der eingebauten Passstifte verwechselt werden.
Bearbeitungsleistung: Die angegebene Bohrgenauigkeit beträgt ±0,1 mm; die endgültigen Registrierungsergebnisse müssen separat überprüft werden.
Automatisierung: Das Datenblatt nennt eine automatische Stiftmethode und eine Mitsubishi-SPS-Steuerung, die genaue Materialhandhabungs- und Stiftzuführungssequenz muss jedoch noch bestätigt werden.
Priorität beim Einkauf: Die Bearbeitung von Mustern und die dokumentierte Werksabnahmeprüfung liefern stärkere Beweise als die Katalogspezifikationen allein.
1. Wozu dient eine FR4-Stiftmaschine?
Eine FR4-Stiftmaschine ist eine spezialisierte Leiterplattenfertigungsmaschine, die für Positionierungs-, Werkzeuglochvorbereitungs- und Stiftvorgänge bei geeigneten starren Leiterplattenmaterialien eingesetzt wird.
In der Leiterplattenfertigung dienen stiftbasierte Registrierungssysteme als mechanische Referenzpunkte für die Ausrichtung von Panels oder Werkzeugbaugruppen während bestimmter Produktionsphasen.
Je nach Prozess können diese Referenzen Vorgänge im Zusammenhang mit der Leiterplattenvorbereitung, der Lagenausrichtung, den Laminierungsvorrichtungen oder der nachfolgenden Handhabung unterstützen.
Warum ist die Leiterplattenregistrierung wichtig?
Die Registrierung ist die kontrollierte Beziehung zwischen der tatsächlichen Position einer Platine und ihrer vorgesehenen Fertigungsreferenz.
Wenn Werkzeugbohrungen oder Passstifte falsch positioniert sind, kann der daraus resultierende Ausrichtungsfehler Auswirkungen auf spätere Prozessschritte haben.
Mögliche Probleme sind:
Uneinheitliche Positionierung der Paneele.
Falsche Werkzeugbohrungspositionen.
Weitere Anpassungen der Vorrichtungen.
Registrierungsfehler zwischen den Verarbeitungsstufen.
Erhöhte Einrichtungszeit.
Materialverluste durch Ausrichtungsprobleme.
Eine eigens dafür vorgesehene Fixierstation kann dazu beitragen, die Positionierung und Bearbeitung der Paneele zu standardisieren.
Eine Stiftmaschine allein gewährleistet jedoch keine präzise Registrierung mehrerer Schichten. Materialbewegung, Zustand der Vorrichtung, Geometrie der Bohrung und nachfolgende Bearbeitungsprozesse beeinflussen das Endergebnis ebenfalls.
2. Wie schneidet das CK-800 im Vergleich zur manuellen Pinning-Methode ab?
Für ausländische Leiterplattenhersteller ist eine der ersten Kauffragen, ob die manuelle Vorbereitung beibehalten oder in eine kontrollierte Pinning-Workstation investiert werden soll.
| Bewertungsfaktor | Manuelles Anheften | CK-800-Style Controlled Pinning |
|---|---|---|
| Positionierung des Boards | Bedienerabhängig | Vorrichtungsbasierte Positionierung |
| Verarbeitungsanordnung | Separate manuelle Operationen | Industriearbeitsplatz mit zwei Köpfen |
| Lochvorbereitung | Hängt von den vorhandenen Werkzeugen ab | Veröffentlichte Spindel mit 24.000 U/min |
| Stiftvorgang | Manuelle Installation | Automatisches Pinning-Verfahren aufgelistet |
| Prozesssteuerung | Bedienungsanleitung | Mitsubishi PLC |
| Wiederholbarkeit | Abhängig vom Bediener und den vorhandenen Geräten | Erfordert Maschinenqualifizierung |
| Produktionsflexibilität | Nützlich für gelegentliche Aufgaben | Geeignet zur Bewertung wiederholter Panel-Operationen |
| Hauptanliegen beim Einkauf | Arbeit und Variation | Werkzeug-, Maschinengenauigkeits- und Abnahmeergebnisse |
Wann ist manuelles Anheften noch praktikabel?
Manuelle Verfahren können weiterhin für gelegentliche Prototypen oder Kleinserienfertigung geeignet sein, sofern die erforderliche Qualität konstant erreicht werden kann.
Wiederholtes manuelles Positionieren kann jedoch die Arbeitsbelastung des Bedieners erhöhen und zu Abweichungen bei der Einrichtung führen.
Für Fabriken, die mehrere Chargen starrer Leiterplatten verarbeiten, kann eine kontrollierte Stiftmaschine eine standardisiertere Betriebsumgebung bieten.
Die Auswahl des CK-800 sollte auf Basis der geprüften Qualität und der akzeptierten Ergebnisse erfolgen, nicht einfach aufgrund des höheren Automatisierungsgrades.
3. CHIKIN CNC CK-800 Technische Daten
CHIKIN CNC bietet Ausrüstung für die Leiterplattenherstellung an, darunter Bohr-, Fräs- und Spezialsysteme zur Leiterplattenbearbeitung.
Die vorgestellte FR4-Stiftmaschine für die stabile und wiederholbare Leiterplattenbearbeitung wird als Standgerät mit zwei Stiftköpfen präsentiert.
In der Produktbeschreibung werden ein langer Arbeitstisch, leicht zugängliche Bedienelemente und eine vorrichtungsbasierte Bearbeitung hervorgehoben.
CK-800 Maschinenspezifikationstabelle
| Technischer Parameter | Veröffentlichte Spezifikation |
|---|---|
| Maschinenmodell | CK-800 |
| Produktkategorie | FR1 / FR4 / CEM1 / Metallkern-Leiterplatten-Befestigungsmaschine |
| Drehzahl der elektrischen Spindel | 24.000 U/min |
| Spindelspannzangen-Klemmkopf | Ø3,175 mm |
| Maximale Leiterplattengröße | 800 × 680 mm |
| Mindestgröße der Leiterplatte | 250 × 250 mm |
| Leiterplattendicke | 10 mm |
| Fixiermethode | Automatisch |
| Bohrgenauigkeit | ±0,1 mm |
| Regler | Mitsubishi PLC |
| Elektrische Spezifikation | Einphasig 220 V / 50 Hz / 5 kW |
| Maschinenluftdruck | 5 kg/cm² |
| Maschinenabmessungen | 1220 × 545 × 1230 mm |
| Maschinengewicht | ungefähr 200 kg |
Die Spezifikationen stammen aus dem mitgelieferten Produktdatenblatt CK-800. Ihre endgültige Bedeutung, die Testbedingungen und die Anwendbarkeit sollten anhand der angegebenen Maschinenkonfiguration überprüft werden.
Spezifikationen, die besondere Aufmerksamkeit erfordern
Leiterplattendicke: Das Datenblatt gibt 10 mm an, erklärt aber nicht, ob es sich dabei um einen absoluten Maximalwert oder einen Nennwert handelt. Der unterstützte Bereich sollte überprüft werden.
Bohrgenauigkeit: Die angegebene Genauigkeit von ±0,1 mm erfordert ein definiertes Messverfahren, bevor sie als Produktionsabnahmegarantie verwendet werden kann.
Automatisches Stiften: Der veröffentlichte Begriff lässt offen, ob die automatische Stiftzuführung, das Laden der Platine oder andere Materialhandhabungen inbegriffen sind.
Spindeldrehzahl: Die Angabe von 24.000 U/min kennzeichnet die Spindeldrehzahl der Maschine; sie beweist jedoch nicht die Eignung für jede Anwendung im Bereich des Mikrobohrens von Leiterplatten.
4. Warum ist die Doppelkopfstruktur wichtig?
Die Produktbilder des CK-800 zeigen zwei Bearbeitungsköpfe, die entlang einer verlängerten horizontalen Workstation angeordnet sind.
Diese Konfiguration kann je nach installiertem Werkzeug und Steuerungssequenz die Bearbeitung an zwei Positionen oder einen gepaarten Vorgang unterstützen.
Mögliche Vorteile der Dual-Head-Verarbeitung
Definierte Bearbeitungspositionen
Eine Zweikopf-Anordnung kann feste Bearbeitungsreferenzen bereitstellen, wenn die Werkstückgeometrie mit der Maschineneinstellung übereinstimmt.
Reduzierter Umpositionierungsaufwand
Bei geeigneten Anwendungen kann die Bearbeitung mehrerer Positionen innerhalb einer kontrollierten Vorrichtung unnötige manuelle Eingriffe reduzieren.
Verbesserte Betriebskonsistenz
Ein stabiler Arbeitstisch und festgelegte Werkzeugpositionen können die Einrichtung weniger abhängig von der Freihandausrichtung machen.
Bedeutet „Dual-Head“, dass beide Köpfe gleichzeitig arbeiten?
Nicht unbedingt.
Die Produktfotos zeigen zwei Köpfe, die mitgelieferten technischen Daten bestätigen jedoch weder einen unabhängigen, gleichzeitigen Betrieb noch eine Zykluszeitersparnis.
Käufer sollten CHIKIN CNC bitten, den tatsächlichen Bearbeitungsablauf vorzuführen.
Die wichtigen Fragen sind, ob die Köpfe gleichzeitig oder nacheinander arbeiten, wie ihre Positionen eingestellt werden und ob der verfügbare Abstand dem erforderlichen Werkzeuglochmuster entspricht.
5. So passen Sie die 3,175-mm-Spannzange an die Leiterplatten-Befestigungswerkzeuge an.
Die CK-800 spezifiziert einen Spindelspannkopf mit Ø3,175 mm .
Dies ist eine wichtige Schnittstellenspezifikation für Werkzeugmaschinen.
Eine 3,175 mm Spannzange wird üblicherweise mit kompatiblen Schäften für industrielle Leiterplattenbohrwerkzeuge verwendet.
Allerdings entspricht die Spannzangenabmessung nicht dem fertigen Bohrdurchmesser oder dem Durchmesser des eingesetzten Passstifts.
Checkliste zur Werkzeugkompatibilität
| Werkzeugparameter | Was Käufer überprüfen sollten |
|---|---|
| Spannzangendurchmesser | Maschinenspezifikation Ø3,175 mm |
| Werkzeugschaft | Kompatible Schaftabmessungen und Toleranz |
| Schnittdurchmesser | Passt zum erforderlichen Loch |
| Werkzeuglänge | Angemessener Spindel- und Vorrichtungsabstand |
| Punktgeometrie | Geeignet für das vorgesehene Plattenmaterial |
| Werkzeugmaterial | Geeignete Verschleiß- und Schneideigenschaften |
| Werkzeugrundlauf | Für die geforderte Bearbeitungsqualität akzeptabel |
| Werkzeugunterstützung | Korrekte Installations- und Haltevorrichtung |
| Verfügbarkeit von Ersatz | Kompatible Ersatzteile und Komponenten |
Warum ist der Spindelrundlauf wichtig?
Der Rundlauf beschreibt die Abweichung von der vorgesehenen Drehachse.
Zu hoher Rundlauffehler kann die Geometrie des Bohrlochs und die Werkzeugbelastung beeinflussen.
Bei Leiterplattenbohrern mit kleinem Durchmesser können diese Effekte zunehmend an Bedeutung gewinnen.
Daher sollte das richtige Werkzeug als Teil der kompletten Spindel- und Halterbaugruppe überprüft werden.
Ist die CK-800 eine spezialisierte Hochgeschwindigkeits-Leiterplattenbohrmaschine?
Die CK-800 ist als Ausrüstung für das Stiften und Registrieren positioniert.
Die angegebene Spindeldrehzahl von 24.000 U/min unterscheidet sich von den viel höheren Spindeldrehzahlen, die bei bestimmten spezialisierten Mikrobohrmaschinen für Leiterplatten verwendet werden.
Fabriken, die große Mengen an Präzisions-Vias benötigen, sollten spezielle Leiterplattenbohrmaschinen in Betracht ziehen, anstatt anzunehmen, dass die CK-800 die gleiche Funktion erfüllt.
6. Welche Leiterplattenmaterialien kann die CK-800 verarbeiten?
Die Maschinenspezifikation identifiziert Anwendungen für FR1-, FR4-, CEM1- und Metallkern-Leiterplatten.
Diese Werkstoffe unterscheiden sich in ihrer Konstruktion und ihrem Bearbeitungsverhalten.
Materialverträglichkeitsmatrix
| Plattenmaterial | Typische Anwendung | Hauptvalidierungsanforderung |
|---|---|---|
| FR1 | Verarbeitung von starren Papierplatten | Lochqualität und Materialintegrität |
| FR4 | Glasfaserverstärkte starre Leiterplatte | Werkzeugverschleiß und Faserbruch |
| CEM1 | Verarbeitung von Epoxid-Verbundlaminaten | Bohr- und Kantenzustand |
| Metallkern-Leiterplatte | Qualifizierte Positionierungslochanwendungen | Metallgrate und Schnittkräfte |
| Mehrschichtiges FR4 | Vorbereitung im Zusammenhang mit der Registrierung | Positionskonsistenz und Laminatzustand |
Warum ist die FR4-Verarbeitung anders?
FR4 enthält Epoxidharz und Glasfaserverstärkung.
Der Glasfaseranteil kann den Werkzeugverschleiß erhöhen, während das Laminat unter ungeeigneten Bearbeitungsbedingungen lokale Absplitterungen oder Faserbrüche erleiden kann.
Das geeignete Bohrwerkzeug, die passende Plattenhalterung und die geeigneten Schnittparameter sollten je nach Laminat ausgewählt werden.
Kann ein Werkzeug FR4- und Metallkern-Leiterplatten bearbeiten?
Nicht automatisch.
Metallkernwerkstoffe erfordern unter Umständen andere Werkzeuggeometrien und Schnittbedingungen.
Wenn ein Werk sowohl FR4- als auch Aluminiumkernplatinen verarbeitet, sollte es für jedes Material separate Stichprobenprüfungen anfordern.
Das Vorhandensein einer Materialbezeichnung in der Produktkategorie ist ein Ausgangspunkt für die Kompatibilitätsbewertung, keine universelle Garantie für die Bearbeitbarkeit.
7. Wie sollte die Genauigkeit der Registrierungslöcher auf Leiterplatten überprüft werden?
Eine der wichtigsten Spezifikationen im Datenblatt des CK-800 ist die Bohrgenauigkeit von ±0,1 mm .
Käufer sollten sich jedoch darüber im Klaren sein, was diese Zahl bedeutet, bevor sie sie in einen Kaufvertrag aufnehmen.
Bohrgenauigkeit vs. Registrierungsgenauigkeit
| Messung | Was es beschreibt | Warum es wichtig ist |
|---|---|---|
| Genauigkeit der Bohrposition | Lochposition relativ zu einem definierten Bezugspunkt | Werkzeuglochpositionierung |
| Genauigkeit des Lochdurchmessers | Fertige Lochgröße | Passung von Stift und Halterung |
| Wiederholbarkeit | Konsistenz bei wiederholter Verarbeitung | Stabilität der Chargenproduktion |
| Loch-zu-Loch-Abstand | Relative Position zwischen den Registrierungslöchern | Kompatibilität der Vorrichtung |
| Ausrichtung der Platine | Position des Werkstücks während der Bearbeitung | Gesamtprozesskonsistenz |
| Endgültige Anmeldung | Abstimmung über alle Produktionsstufen hinweg erreicht | Qualität der nachgelagerten Leiterplattenfertigung |
Die von einer Maschine angegebene Bohrgenauigkeit sollte nicht als Garantie für die endgültige Mehrschichtregistrierung angesehen werden.
Wie man die tatsächliche Lochposition misst
Eine praktische Qualifizierungsmethode ist die Bearbeitung repräsentativer Stichproben anhand eines definierten Referenzsystems.
Die so entstandenen Werkzeugbohrungen können dann mit geeigneten kalibrierten Messgeräten auf ihre Größe überprüft werden.
Die Messung sollte die relevanten Lochpositionen und -abstände umfassen.
Der Test sollte auch das Platinenmaterial, die Abmessungen, die Vorrichtungsanordnung, das Verarbeitungsprogramm und die Betriebsbedingungen dokumentieren.
Warum ist die Bewegung im Vorstand wichtig?
Selbst wenn das Bewegungssystem der Maschine gleichmäßig arbeitet, kann sich das Werkstück bewegen, wenn es schlecht abgestützt ist.
Die Positionierung im Vorstand sollte daher als Teil des Prozesses überprüft werden.
Die richtige Abnahmefrage ist, ob die fertigen Bohrungen den Positions- und Maßvorgaben des Kunden entsprechen – und nicht einfach, ob die Maschine anspringt und ordnungsgemäß funktioniert.
8. Wie funktioniert ein typischer Workflow zum Verankern von FR4-Flanschen?
Ein kontrollierter Leiterplatten-Pinning-Prozess kann in mehrere Schritte unterteilt werden.
Der folgende Arbeitsablauf stellt eine empfohlene Abfolge für die technische Bewertung dar. Die genaue Vorgehensweise beim Betrieb des CK-800 ist der Bedienungsanleitung zu entnehmen.
Schritt 1: Überprüfen Sie das Leiterplattenmaterial
Prüfen Sie die Materialart, die Platinengröße, die Dicke und die erforderlichen Befestigungspunkte.
Schritt 2: Arbeitstisch vorbereiten
Stellen Sie sicher, dass die entsprechenden Befestigungselemente, Referenzanschläge und Stützvorrichtungen installiert sind.
Schritt 3: Positionieren Sie die Leiterplatte
Legen Sie das Panel ein und richten Sie es an den erforderlichen Bezugspunkten aus.
Schritt 4: Bestätigen Sie das Verarbeitungsprogramm
Wählen Sie die genehmigte Konfiguration aus und überprüfen Sie die erforderlichen Bearbeitungspositionen.
Schritt 5: Führen Sie die angegebene Bohroperation durch.
Sofern dies in der Anwendung erforderlich ist, verwenden Sie den zugelassenen Bohrer und die zugelassenen Betriebsbedingungen, um die entsprechenden Werkzeuglöcher vorzubereiten.
Schritt 6: Führen Sie den Pinning-Vorgang aus
Führen Sie die genehmigte Stiftmontagesequenz unter Verwendung der für die Maschine vorgesehenen Werkzeuge und Kontrollmethoden durch.
Schritt 7: Ergebnis überprüfen
Prüfen Sie die Position der Löcher, den Sitz der Pins, den Zustand des Boards und die Konsistenz des Fertigungsprozesses.
Schritt 8: Lösen Sie die Abdeckung.
Das freigegebene Panel wird an die nächste Produktionsstufe weitergeleitet.
Was sollten Käufer in Bezug auf die Automatisierung bestätigen lassen?
In der Spezifikation wird die Fixiermethode als automatisch beschrieben, während die Produktabbildungen einen für den Bediener zugänglichen Arbeitsplatz zeigen.
Der Käufer sollte klarstellen, welche Vorgänge automatisiert sind und welche einen manuellen Eingriff erfordern.
Diese Unterscheidung wirkt sich auf den Arbeitsaufwand, die Produktionszykluszeit und die Integration mit der umgebenden Ausrüstung aus.
9. In welchem Zusammenhang steht die Pinbelegung des CK-800 mit der Entpinnung der Leiterplatte?
Das Verschrauben und Entschrauben sind unterschiedliche Fertigungsvorgänge.
Beim Pinning werden die für einen bestimmten Prozess notwendigen mechanischen Positionierungsstifte installiert oder eingerichtet.
Beim Entstiften werden die Stifte entfernt, wenn sie nicht mehr benötigt werden.
Diese Vorgänge können in verschiedenen Phasen der Leiterplattenproduktion erfolgen.
| Vergleich | Leiterplattenbelegung | Leiterplattenentpinnung |
|---|---|---|
| Hauptzweck | Positionierungsstifte anbringen oder installieren | Entfernen Sie die installierten Stifte. |
| Hauptanliegen | Pin-Position und Einsteckqualität | Vollständige Entfernung ohne Beschädigung |
| Werkzeuge | Positionierungs- und Installationswerkzeuge | Ausstoßstempel und Stütze |
| Qualitätsanforderung | Korrekter Standort und Integrität der Platine | Loch- und Laminatintegrität |
| Verwandtes CHIKIN-Modell | CK-800 | CK-16 |
CHIKIN führt außerdem die CK-16 PCB Depinning Machine auf, die für das kontrollierte Entfernen kompatibler Pins vorgesehen ist.
Allerdings muss die Kompatibilität zwischen einer CK-800-Pinbelegung und einer CK-16-Entpinnung hinsichtlich der tatsächlichen Pin-Geometrie und des Platinenaufbaus bestätigt werden.
10. Welche Qualitätsprobleme können beim Bestücken von Leiterplatten auftreten?
Ein Stiftsystem kann Probleme verursachen, wenn die Werkzeuge, die Vorrichtung oder die Betriebseinstellungen ungeeignet sind.
Häufige Fehler und mögliche Ursachen
| Problem | Mögliche Ursache | Empfohlene Prüfung |
|---|---|---|
| Falsche Werkzeugbohrungsposition | Fehlausrichtung oder falsche Einrichtung | Bezugspunkte und Vorrichtung prüfen |
| Übergroßes Loch | Werkzeugzustand oder Rundlauf | Bohrer und Halter prüfen |
| Lochgrate | Ungeeignete Bohrparameter | Werkzeuggeometrie und Material prüfen |
| Laminatrisse | Übermäßige lokale Belastung | Prüfen Sie den Einbauzustand der Stifte. |
| Schlechter Stiftsitz | Falsche Stift- oder Lochabmessungen | Prüfen Sie die Kompatibilität von Pins und Bohrungen. |
| Plattenverformung | Unzureichende Unterstützung | Arbeitstisch und Klemmen prüfen |
| Uneinheitliche Ergebnisse | Abweichungen bei der Einrichtung oder Kopfausrichtung | Führen Sie wiederholte Stichprobenprüfungen durch. |
| Verarbeitungsunterbrechung | Werkzeug- oder Steuerungsproblem | Maschinenbetriebsprotokolle prüfen |
Wie sollte die Qualität der Leiterplattenbestückung kontrolliert werden?
Die Qualitätskontrolle sollte mit genehmigten Zeichnungen und messbaren Akzeptanzgrenzen beginnen.
Für jede Produktionseinrichtung sind die Zielbohrungsabmessungen, Bohrungspositionen, Stiftspezifikationen, akzeptable Laminatbedingungen und die erforderliche Probenahmemethode festzulegen.
Bei der Prüfung sollten sowohl die Bohrlochvorbereitung als auch, falls zutreffend, der abgeschlossene Verankerungsvorgang überprüft werden.
Die Maschine sollte außerdem gemäß den genehmigten Betriebsanweisungen gewartet werden.
11. Wie man die Produktionseffizienz des CK-800 schätzt
Das Datenblatt des CK-800 enthält keine Angabe zur verifizierten Anzahl der pro Stunde fertiggestellten Panels.
Aus diesem Grund sollte der Durchsatz anhand von tatsächlichen Produktionstests ermittelt werden.
Eine typische Zykluszeitberechnung sieht wie folgt aus:
Gesamtzykluszeit = Beladen + Ausrichten + Bearbeiten + Fixieren + Prüfen + Entladen
Die tatsächliche Ausbringungsmenge hängt von der Anzahl der erforderlichen Arbeitsgänge, der Materialgröße, der Vorrichtungsanordnung und der Handhabungsmethode ab.
Zu bewertende Produktionsfaktoren
| Faktor | Einfluss auf die Produktion |
|---|---|
| Anzahl der Registrierungsstellen | Beeinträchtigt die Verarbeitungsvorgänge |
| Platinengröße | Einflüsse auf Belastung und Ausrichtung |
| Materialstärke | Kann die Schnittbedingungen beeinflussen |
| Leuchtendesign | Beeinflusst Wiederholgenauigkeit und Rüstzeit |
| Doppelkopfbetrieb | Kann die Verarbeitungsreihenfolge beeinflussen |
| Automatische Funktionen | Ermittlung der Beteiligung des Bedieners |
| Produktänderungen | Konfigurationsanpassungen erforderlich |
| Inspektionshäufigkeit | Fügt Zeit für die Qualitätskontrolle hinzu |
Warum die akzeptierte Ausgabe wichtig ist
Die Produktionskapazität sollte in konformen Paneelen und nicht in der Gesamtzahl der abgeschlossenen Zyklen gemessen werden.
Angenommene Panels pro Stunde = Bearbeitete Panels pro Stunde × Annahmequote
Ein schnellerer Prozess führt nicht zwangsläufig zu niedrigeren Betriebskosten, wenn dadurch zusätzliche Nacharbeiten oder Ausschuss entstehen.
Für Fabriken, die manuelles und kontrolliertes Verschrauben vergleichen, ist diese Kennzahl aussagekräftiger als eine unbegründete prozentuale Produktivitätssteigerung.
12. Was sollten Käufer während der Werksabnahmeprüfung des CK-800 überprüfen?
Ein Werksabnahmetest (FAT) soll vor der Auslieferung feststellen, ob die Maschine die vereinbarten Anforderungen erfüllt.
Bei der CK-800 sollten die Tests sowohl die Gerätefunktionen als auch die tatsächliche Verarbeitungsqualität umfassen.
CK-800 Werksabnahme-Checkliste
| Testgegenstand | Empfohlene Überprüfung |
|---|---|
| Maschinenmodell | CK-800-Konfiguration bestätigen |
| Maximale Platinengröße | Testen Sie das erforderliche große Panel |
| Mindestplatinengröße | Unterstützung für kleinere Formate prüfen |
| Plattenstärke | Bestätigen Sie den genehmigten Verarbeitungsbereich |
| Spindeldrehzahl | Überprüfen Sie die veröffentlichte Spezifikation von 24.000 U/min. |
| Spannzange | Werkzeugkompatibilität mit Ø3,175 mm prüfen |
| Doppelkopfanordnung | Erforderliche Bearbeitungspositionen demonstrieren |
| Lochgenauigkeit | Messen Sie die fertigen Werkzeuglochpositionen |
| Stiftvorgang | Bestätigen Sie den tatsächlichen automatischen Ablauf. |
| Stiftsitz | Genehmigte Befestigungsmuster prüfen |
| SPS-Funktionen | Demonstrieren Sie die erforderliche Steuersequenz |
| Luftzufuhr | Druck- und Betriebsanforderungen bestätigen |
| Elektrisches System | Überprüfen Sie die mitgelieferte Konfiguration |
| Sicherheitskontrollen | Schutz- und Notfallfunktionen demonstrieren |
| Dokumentation | Handbücher, Zeichnungen und Abnahmeprotokolle prüfen |
Empfohlene Probenprüfmethode
Wählen Sie repräsentative Platinen aus, die die vom Werk geforderten Größen- und Materialkombinationen abdecken.
Geben Sie das gewünschte Lochmuster und die Spezifikationen für den Registrierungsstift an.
Vor der Prüfung müssen die Toleranzgrenzen für Position und Abmessungen festgelegt werden.
Mehrere Proben unter kontrollierten Bedingungen verarbeiten.
Messen Sie die fertigen Löcher und überprüfen Sie das Ergebnis der Stiftbefestigung.
Protokollieren Sie alle zurückgewiesenen Panels, vorgenommene Einstellungsänderungen und gemessene Zykluszeiten.
Im resultierenden Prüfbericht sollten die Maschinenkonfiguration und die Betriebsbedingungen aufgeführt werden.
Gewährleistet die angegebene Genauigkeit von ±0,1 mm die Abnahme?
NEIN.
Die Spezifikation muss anhand der tatsächlichen Zeichnungsanforderungen des Käufers bewertet werden.
Wenn der beabsichtigte Prozess eine engere Toleranz erfordert als die veröffentlichte Leistungsfähigkeit, sollte der Käufer nicht davon ausgehen, dass die Maschine diese Anforderungen ohne zusätzliche technische Bestätigung erfüllen kann.
13. Installation, Sicherheit und Langzeitwartung
Bei der CK-800 handelt es sich um eine Standmaschine, daher sollten die Werksanforderungen vor der Auslieferung überprüft werden.
Veröffentlichte Installationsparameter
| Erfordernis | CK-800 Spezifikation |
|---|---|
| Stromversorgung | Einphasig 220 V / 50 Hz |
| Veröffentlichte Maschinenleistung | 5 kW |
| Luftdruck | 5 kg/cm² |
| Maschinenabmessungen | 1220 × 545 × 1230 mm |
| Maschinengewicht | ungefähr 200 kg |
| Regler | Mitsubishi PLC |
Die elektrischen und pneumatischen Anforderungen sollten mit der endgültig bestellten Konfiguration abgeglichen werden.
Welche Sicherheitssysteme sind wichtig?
Industrielle Stift- und Bohrgeräte können Gefahren bergen, die mit beweglichen Köpfen, rotierenden Werkzeugen, Spannmechanismen und pneumatischen Komponenten verbunden sind.
Käufer sollten sich über Schutzvorrichtungen, Not-Aus-Funktion, Verhinderung unbeabsichtigten Startens, elektrischen Schutz und sichere Wartungsverfahren informieren.
Relevante Rahmenwerke sind gegebenenfalls ISO 12100 für die Risikobewertung von Maschinen und IEC 60204-1 für die elektrische Ausrüstung von Maschinen.
Das Vorhandensein eines Not-Aus-Knopfes allein beweist nicht die Einhaltung eines bestimmten Sicherheitsstandards.
Welche Wartungsarbeiten sollten berücksichtigt werden?
Die regelmäßige Inspektion kann die Überprüfung des Werkzeugzustands, der Spindelhalterung, der Vorrichtungsausrichtung, der pneumatischen Anschlüsse, der beweglichen Baugruppen und der Steuerungsfunktionen umfassen.
Der genaue Wartungsplan und der Ersatzteilbedarf sollten mit dem Lieferanten abgeklärt werden.
14. Wovon hängen die Gesamtkosten einer FR4-Stiftmaschine ab?
Der Anschaffungspreis der Ausrüstung ist nur ein Teil der Investition.
Ein umfassenderer Kostenvergleich berücksichtigt Installation, Werkzeuge, Betriebszeit, Wartung und Ausschuss.
Checkliste zur Kostenbewertung
| Kostenfaktor | Was Käufer bestätigen sollten |
|---|---|
| Basismaschine | Inklusive CK-800-Konfiguration |
| Verarbeitungsköpfe | Standardwerkzeuge und verfügbare Einstellmöglichkeiten |
| Bohrwerkzeuge | Kompatible Spezifikationen und Ersatzkosten |
| Pinning-Komponenten | Kompatible Pins und Installationszubehör |
| Einrichtungsgegenstände | Standard- oder anwendungsspezifische Anforderungen |
| Elektrische Installation | Baustellenvorbereitung und Versorgungsanforderungen |
| Druckluft | Erforderliche Versorgung und Verbrauch |
| Bedienerarbeit | Lade- und Inspektionsanforderungen |
| Wartung | Verschleißteile und Stützen |
| Qualitätsverluste | Nacharbeit und abgelehnte Panels |
| Versand | Verpackung, Bestimmungsort und Lieferbedingungen |
Eine nützliche Kennzahl für die Fabrik ist:
Befestigungskosten pro akzeptiertem Panel = Gesamte zugewiesene Befestigungskosten ÷ Anzahl der akzeptierten Panels
Dies hilft Einkaufsmanagern, die Maschine anhand ihres Produktionswerts und nicht nur anhand des Kaufpreises zu bewerten.
15. CK-800 RFQ-Checkliste für ausländische Leiterplattenhersteller
Eine technisch vollständige Angebotsanfrage ermöglicht es dem Ausrüstungslieferanten, die Kompatibilität mit den Produktionsanforderungen des Kunden zu beurteilen.
| Erforderliche Informationen | Was der Käufer bereitstellen sollte |
|---|---|
| Leiterplattenmaterial | FR1, FR4, CEM1, Metallkern oder andere |
| Platinenabmessungen | Mindest- und Maximalgrößen |
| Plattenstärke | Tatsächlicher Produktionsumfang |
| Lochmuster | Registrierlochzeichnung und Bezugspunkte |
| Lochtoleranz | Erforderliche Lage- und Maßgrenzen |
| Pin-Spezifikation | Durchmesser, Länge und Installationsmethode |
| Verarbeitungsvolumen | Panels pro Schicht oder Stunde |
| Lademethode | Manuelle oder angeforderte Automatisierung |
| Anforderungen an den Kopf | Lochabstände und Bearbeitungspositionen |
| Produktionsumgebung | Strom, Luft, verfügbarer Platz |
| Qualitätsanforderungen | Prüf- und FAT-Abnahmekriterien |
| Kommerzielle Anforderungen | Menge, Bestimmungsort und Leistungsumfang |
Warum sollten Sie CHIKIN CNC in Betracht ziehen?
Shenzhen ChiKin Automation Equipment Co., Ltd. liefert Leiterplattenfertigungsanlagen und zugehörige industrielle Automatisierungsanlagen.
Der CK-800 gehört zum Geräteportfolio des Unternehmens für Hersteller, die eine kontrollierte Positionierung und Fixierung von Leiterplatten anstreben.
CHIKIN stellt außerdem Informationen über seine Fertigungs- und Servicekapazitäten bereit.
Für Käufer sollte die Priorität darin bestehen, festzustellen, ob die spezifizierte CK-800-Konfiguration den tatsächlichen Anforderungen an Platine und Pinbelegung gerecht wird.
Fordern Sie eine technische Bewertung des CK-800 an
Planen Sie, die Vorbereitung der FR4-Registrierlöcher zu verbessern oder die Stiftvorgänge zu standardisieren?
Bereiten Sie Ihre Leiterplattenzeichnungen, Materialangaben, Pin-Spezifikationen und Produktionsanforderungen vor.
Testbericht zur CHIKIN FR4 Nadelmaschine .
Kontaktieren Sie CHIKIN CNC für eine Konfigurationsprüfung und ein Angebot für die CK-800 .
Die Bereitstellung eines vollständigen technischen Briefings hilft dabei, die Werkzeugausstattung der Maschine, den Automatisierungsgrad und die Eignung für Ihren Produktionsprozess zu verdeutlichen.
16. Häufig gestellte Fragen zu FR4-Stiftmaschinen
1. Wozu wird eine FR4-Stiftmaschine verwendet?
Eine FR4-Stiftmaschine unterstützt kontrollierte Positionierungs- und Stiftvorgänge mit geeigneten starren Leiterplattenmaterialien. In entsprechenden Fertigungsabläufen kann sie bei der Vorbereitung von Passerlöchern und der Installation von Stiften gemäß dem vorgegebenen Prozess helfen.
2. Welche maximale Leiterplattengröße wird vom CK-800 unterstützt?
Die veröffentlichte Spezifikation gibt eine maximale Leiterplattengröße von 800 × 680 mm und eine minimale Größe von 250 × 250 mm an. Die tatsächliche Kompatibilität der Vorrichtung sollte für die vorgesehenen Leiterplattenabmessungen überprüft werden.
3. Wie hoch ist die Spindeldrehzahl der CK-800?
Die CK-800 weist eine Spindeldrehzahl von 24.000 U/min auf. Käufer sollten die zugelassenen Werkzeuge, die unterstützten Bohrungsabmessungen und die Bearbeitungsbedingungen für ihre Materialien überprüfen.
4. Verwendet der CK-800 einen 3,175 mm Registrierungsstift?
Nicht unbedingt. Die Angabe Ø3,175 mm bezieht sich auf den Spannkopf der Spindelzange. Der kompatible Durchmesser des Registerstifts muss separat ermittelt werden.
5. Wie hoch ist die Bohrgenauigkeit der CK-800?
Die veröffentlichte Spezifikation gibt eine Bohrgenauigkeit von ±0,1 mm an. Käufer sollten die Messbedingungen erfragen und die tatsächlichen Bohrlochpositionen mit ihren genehmigten Zeichnungen vergleichen.
6. Ist die CK-800 vollautomatisch?
Das Datenblatt erwähnt zwar ein automatisches Pinning-Verfahren, beschreibt aber weder das Bestücken der Platine noch die Pin-Zuführung oder den Verarbeitungsablauf vollständig. Käufer sollten daher eine Vorführung der tatsächlichen Automatisierungsfunktionen anfordern.
7. Kann die CK-800 Leiterplattenmaterialien mit Aluminiumkern verarbeiten?
Die Produktspezifikation beinhaltet eine Leiterplatte mit Metallkern. Die tatsächliche Kompatibilität hängt von der Materialkonstruktion, den Werkzeugen und den Prozessanforderungen ab. Stichprobenprüfung wird empfohlen.
8. Welchen Controller verwendet der CK-800?
Die veröffentlichte Spezifikation nennt eine Mitsubishi-SPS. Das endgültige Hardwaremodell, die Softwarefunktionen und die verfügbaren Produktionsschnittstellen sollten vor der Bestellung bestätigt werden.
9. Worin besteht der Unterschied zwischen dem Befestigen und Entfernen von Stiften auf einer Leiterplatte?
Das Anbringen von Positionierstiften für einen Fertigungsprozess dient der Fixierung bzw. Installation von Stiften. Das Entfernen der Stifte erfolgt, sobald diese nicht mehr benötigt werden. Die beiden Arbeitsgänge erfordern unterschiedliche Werkzeuge und haben unterschiedliche Abnahmekriterien.
10. Welche Angaben muss ich bei der Anfrage eines Angebots für den CK-800 machen?
Bitte geben Sie das Leiterplattenmaterial, die Abmessungen, die Dicke, die Lochrasterzeichnungen, die erforderliche Genauigkeit, die Pin-Spezifikationen, das Produktionsvolumen, die Stromversorgung und den gewünschten Automatisierungsgrad an. Fordern Sie die Musterfertigung und die definierten Werksabnahmekriterien an.
Abschluss
Die Auswahl der richtigen FR4-Stiftmaschine erfordert ein umfassendes Verständnis der Platinenabmessungen, der Werkzeuglochgenauigkeit, der Spindelkompatibilität, der Stiftmethoden und der Produktionsanforderungen.
Die CHIKIN CNC CK-800 bietet eine veröffentlichte Konfiguration mit einem Dual-Head-Bearbeitungslayout, einer Spindeldrehzahl von 24.000 U/min, einer Ø3,175 mm Spannzange, einer maximalen Plattengröße von 800 × 680 mm, einer Mitsubishi SPS-Steuerung und einer Bohrgenauigkeit von ±0,1 mm.
Aufgrund dieser Spezifikationen ist es ein relevanter Kandidat für Leiterplattenhersteller, die eine kontrolliertere Registrierungsverarbeitung und eine wiederholbare Leiterplattenhandhabung anstreben.
Eine erfolgreiche Geräteauswahl sollte jedoch nicht allein von den Katalogangaben abhängen.
Käufer sollten die tatsächliche Stiftfolge, die Leistung der Lochpositionen, die Kompatibilität der Vorrichtung, die Materialeignung und die akzeptierte Produktionsleistung durch repräsentative Tests überprüfen.
Ein dokumentiertes Werksabnahmeverfahren trägt dazu bei, Kaufrisiken zu reduzieren und ein besseres Verständnis der tatsächlichen Leistungsfähigkeit der Geräte zu fördern.
Für Leiterplattenhersteller, die Positionierungs- und Pinning-Systeme evaluieren, bietet CHIKIN CNC das Modell CK-800 innerhalb seines breiteren Portfolios an Leiterplattenfertigungsanlagen an.
Entdecken Sie die CK-800 FR4 Stiftmaschine oder kontaktieren Sie CHIKIN CNC für ein anwendungsspezifisches Angebot .
Teilen Sie uns Ihre Leiterplattenzeichnungen, Materialspezifikationen, Anforderungen an die Passerlöcher und das angestrebte Produktionsvolumen mit, damit wir eine für Ihren Fertigungsablauf geeignete Konfiguration ermitteln können.





