Eine UV-Laserschneidanlage für flexible Leiterplatten (FPC) ist ein Präzisionsbearbeitungssystem für flexible Leiterplatten, Deckfolien und ausgewählte dünne elektronische Substrate. Im Gegensatz zum mechanischen Fräsen oder Stanzen entfernt die UV-Laserbearbeitung Material berührungslos und eignet sich daher besonders für filigrane Konturen und empfindliche Substrate.
Für Elektronikhersteller liegt der Hauptvorteil nicht allein in der Laserleistung. Vielmehr ist es die Fähigkeit, eine akzeptable Schnittqualität, präzise Ausrichtung und wiederholbare Produktion zu erzielen und gleichzeitig thermische Effekte und Materialverformungen zu kontrollieren.
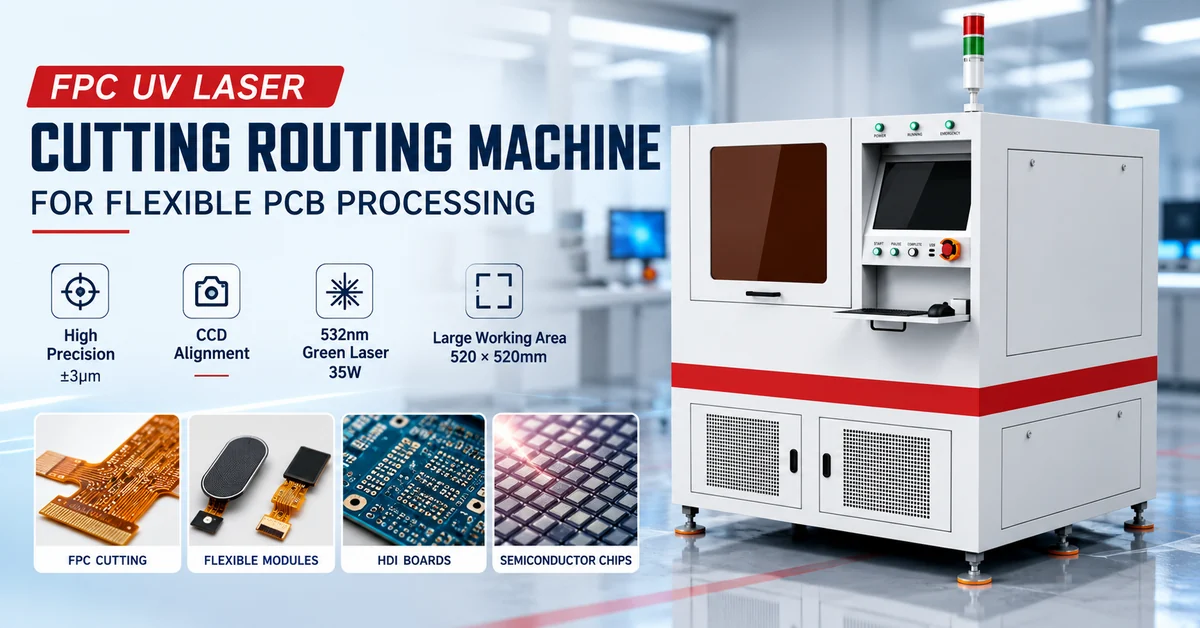
Die CHIKIN CNC CK-PP30-6060-DA kombiniert einen 355-nm-Pikosekunden-UV-Laser, einen Linearmotor, eine CCD-gestützte Positioniereinheit und eine Vakuum-Werkstückfixierung. Die veröffentlichten Spezifikationen bieten einen nützlichen Ausgangspunkt für die Bewertung von Anwendungen zum Schneiden und Entplatten von FPC-Platten.
Die Kaufentscheidung sollte jedoch letztendlich von den Ergebnissen der Stichprobenentnahme, der Materialverträglichkeit, der verifizierten Maßgenauigkeit und dem Produktionsdurchsatz abhängen.
Dieser Leitfaden erklärt, wie man die Maschine bewertet, ihre Spezifikationen versteht, Akzeptanzkriterien festlegt und eine technisch vollständige Angebotsanfrage erstellt.
1. Was ist eine FPC-UV-Laserschneidmaschine?
Eine FPC-UV-Laserschneidmaschine nutzt fokussierte ultraviolette Laserimpulse, um Material entlang programmierter Schnittpfade abzutragen.
Bei der Herstellung flexibler Leiterplatten kann dieses Verfahren Konturschneiden, Deckschichtverarbeitung, Öffnungen und ausgewählte Panel-Trennvorgänge unterstützen.
Flexible Leiterplatten können Polyimid (PI), Kupferleiter, Klebstoffe, Schutzfolien und andere Materialien enthalten. Diese Schichten unterscheiden sich in ihrem Verhalten gegenüber Schneidkräften und Laserenergie.
Konventionelle mechanische Verfahren können Kontaktdruck, Vibrationen, Werkzeugverschleiß und Verformungen verursachen. Die Laserbearbeitung eliminiert direkte mechanische Schnittkräfte am Werkstück, allerdings müssen Wärmeeinflusszonen und Prozessrückstände weiterhin kontrolliert werden.
Warum wird die 355-nm-UV-Lasertechnologie eingesetzt?
Die Wellenlänge von 355 nm wird häufig für die Feinbearbeitung von polymerbasierten elektronischen Materialien herangezogen.
Die relativ kurze Wellenlänge ermöglicht eine günstige Absorption und lokalisierte Energiezufuhr in geeigneten Substraten. In Kombination mit Pikosekundenpulsen bietet sie die Möglichkeit, empfindliche Strukturen zu bearbeiten und gleichzeitig die thermische Diffusion unter optimierten Bedingungen zu begrenzen.
Dennoch handelt es sich bei einem UV-Laser nicht um ein Kaltbearbeitungsverfahren. Übermäßige Energieansammlung kann dennoch zu Verfärbungen, Verkohlung, Beschädigung der Klebeverbindung oder Delamination führen.
Das richtige Ziel ist ein validiertes Prozessfenster, das die Anforderungen an das Fertigteil erfüllt , und nicht ein unbegründetes Versprechen von null thermischen Schäden.
2. Für wen ist UV-Laserschneiden für flexible Leiterplatten geeignet?
Diese Art von Ausrüstung ist besonders relevant für Fabriken, die dünne, empfindliche oder geometrisch komplexe elektronische Materialien verarbeiten.
| Käufersegment | Typische Anwendung | Hauptanliegen beim Einkauf |
|---|---|---|
| FPC-Hersteller | Flexible Leiterplattenkonturen und -öffnungen | Kantenqualität und Verformung |
| Coverlay-Prozessoren | Abdeckfolien-Zuschnitt und Öffnungen | Präzise Merkmalsplatzierung |
| Anbieter flexibler Elektronik | Dünne Schaltungssubstrate | Materialverträglichkeit |
| Hersteller von Kameramodulen | Flexible Verbindungskomponenten | Feingeometrie und Handhabung |
| Lieferanten von Fingerabdruckmodulen | Sensorbezogene flexible Schaltungen | Registrierung und Maßgenauigkeit |
| HDI-Leiterplattenhersteller | Ausgewählte Feinstrukturverarbeitung | Thermische Einflüsse und Kupferschutz |
| PCBA-Hersteller | Geeignete Trennaufgaben für bestückte Platinen | Bauteilspiel und Prozessbelastung |
| Elektronik-Forschungs- und Entwicklungslabore | Prototypen und sich ändernde Designs | Schneller Programmwechsel |
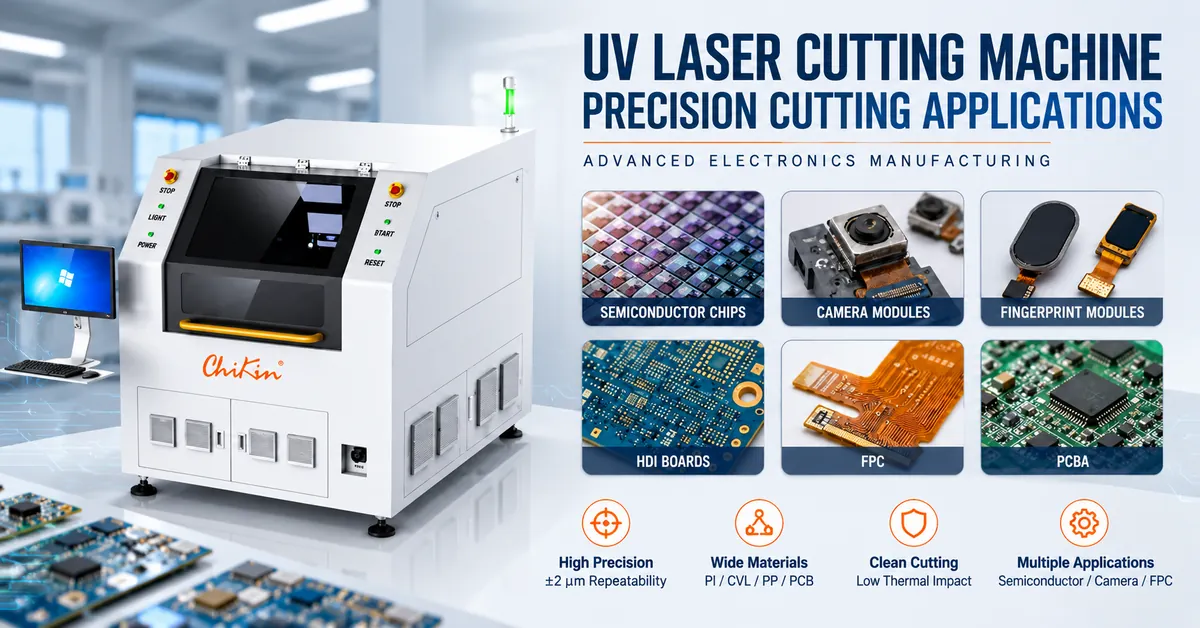
Im Werbematerial für die Geräte werden außerdem Halbleiterchips, Kameramodule, Fingerabdruckmodule, HDI-Platinen, FPC und PCBA als Anwendungsbereiche genannt.
Hierbei handelt es sich um potenzielle Anwendungsbereiche , nicht um eine Bestätigung dafür, dass die Maschine jedes damit verbundene Material schneiden kann.
Das Durchtrennen einer FPC-Verbindung, die in einem Kameramodul verwendet wird, unterscheidet sich beispielsweise vom direkten Durchtrennen eines Halbleiterwafers.
Anhand der Materialspezifikation des Herstellers und durch tatsächliche Stichprobenprüfungen muss festgestellt werden, ob der beabsichtigte Betrieb unterstützt wird.
3. CHIKIN CNC CK-PP30-6060-DA: Technische Daten
Shenzhen ChiKin Automation Equipment Co., Ltd. bietet Anlagen zur Leiterplattenherstellung und Präzisionsbearbeitung an, einschließlich Laserschneidlösungen für flexible elektronische Materialien.
Die CHIKIN FPC UV-Laserschneid- und -fräsmaschine ist für die berührungslose Bearbeitung empfindlicher flexibler Schaltungskonstruktionen konzipiert.
Veröffentlichte Spezifikationstabelle CK-PP30-6060-DA
| Technischer Parameter | Veröffentlichte Spezifikation |
|---|---|
| Modell | CK-PP30-6060-DA |
| Lasertechnologie | UV-Pikosekundenlaser |
| Wellenlänge | 355 nm |
| Laserleistung | 30 W bei 1000 kHz |
| Pulsfrequenzbereich | 300–1200 kHz |
| Impulsbreite | Weniger als 15 Pence |
| Laserstrahlen | Einzelstrahl |
| Verarbeitungsgenauigkeit | ±25μm |
| Maximaler Verarbeitungsbereich | 550 × 550 mm |
| Dicke des nichtmetallischen Materials | ≤0,5 mm |
| Werkstückbefestigung | Vakuumadsorption |
| Bewegungsantrieb | Linearmotoren |
| Maximale Bewegungsgeschwindigkeit in X-/Y-Richtung | 400 mm/s pro Achse |
| Maximaler X/Y-Verfahrweg | 610 × 610 mm |
| X/Y-Positionierungsgenauigkeit | ±8μm |
| Wiederholgenauigkeit in X/Y | ±2μm |
| CCD-Kameras | 1 |
| CCD-Sichtfeld | 4,5 × 5,5 mm |
| CCD-Ausrichtungsgenauigkeit | ±6μm |
| Galvanometer-Abtastbereich | 40 × 40 mm |
| Fokusfleckgröße | 16–30 μm |
| Geräte-Luftzufuhr | 0,7 MPa |
| Bedienschnittstelle | Chinesisch / Englisch |
Dies sind veröffentlichte Gerätespezifikationen, keine unabhängig verifizierten Bearbeitungsergebnisse. Die Bearbeitungsleistung hängt von Material, Konfiguration, Einrichtung und Abnahmebedingungen ab.
Wichtig: Bestätigen Sie den effektiven Verarbeitungsbereich.
Im Werbematerial wird ein Arbeitsbereich von 600 × 600 mm angegeben, während in der detaillierten Maschinenspezifikation ein maximaler Bearbeitungsbereich von 550 × 550 mm aufgeführt ist.
Diese Zahlen dürfen nicht als austauschbar betrachtet werden.
Bitten Sie CHIKIN CNC vor dem Kauf, den effektiven Laserbearbeitungsbereich für die angebotene Konfiguration zu bestätigen, einschließlich des nutzbaren Vorrichtungsraums, des Randabstands und etwaiger Einschränkungen, die sich aus der Werkstückspannung ergeben.
Die detaillierte Spezifikation sollte als vorläufige technische Referenz verwendet werden, bis eine endgültige, genehmigte Zeichnung vorliegt.
In den Werbematerialien werden Laseroptionen mit 15 W, 20 W und 30 W erwähnt, während die Spezifikation CK-PP30-6060-DA eine 30-W-Quelle ausweist. Verfügbarkeit und Leistungsfähigkeit alternativer Leistungskonfigurationen sollten individuell geprüft werden.
4. Genauigkeit verstehen: Warum ±2 μm Wiederholgenauigkeit nicht ±2 μm Schnittgenauigkeit entspricht
Einer der wichtigsten Aspekte bei der Beschaffung einer Präzisionslaserschneidmaschine ist die Unterscheidung verschiedener Maßeinheiten.
Hersteller können Angaben zur Bewegungsgenauigkeit, Wiederholgenauigkeit, CCD-Ausrichtungsgenauigkeit und Gesamtverarbeitungsgenauigkeit veröffentlichen.
Diese Zahlen beschreiben unterschiedliche Fähigkeiten.
| Genauigkeitsmetrik | Veröffentlichter Wert | Was es beschreibt |
|---|---|---|
| X/Y-Positionierungsgenauigkeit | ±8μm | Genauigkeit der vorgegebenen Achsenpositionierung |
| Wiederholgenauigkeit in X/Y | ±2μm | Konstanz bei der Rückkehr zu einer befohlenen Position |
| CCD-Ausrichtungsgenauigkeit | ±6μm | Leistung des Bildausrichtungsprozesses |
| Verarbeitungsgenauigkeit | ±25μm | Veröffentlichte Gesamtverarbeitungsgenauigkeit |
Eine Maschine mit einer Wiederholgenauigkeit von ±2 μm stellt nicht automatisch fertige FPC-Bauteile innerhalb von ±2 μm her.
Die Genauigkeit des fertigen Teils kann auch durch Fokuseinstellung, Materialverzerrung, thermische Effekte, Bildregistrierung, Werkstückspannung, Schnittgeometrie und Softwarekompensation beeinflusst werden.
Diese Spezifikationen sollten nicht einfach addiert werden, um eine Toleranz für das fertige Bauteil zu berechnen.
Stattdessen sollten Käufer konkrete Abnahmekriterien für das fertige Bauteil festlegen und Maßmessungen an repräsentativen Schnittmustern anfordern.
Für FPC-Hersteller, die feine Konturen und eng beieinander liegende Elemente produzieren, ist diese Unterscheidung unerlässlich, um kostspielige Missverständnisse bei den Spezifikationen zu vermeiden.
5. Welche Materialien kann die FPC-UV-Laserschneidmaschine bearbeiten?
Die Spezifikation CK-PP30-6060-DA nennt unter anderem Deckfolie (CVL), FPC-Umrissbearbeitung, Hilfsmaterialien, PCB-Glasfaser, PP und PI als Verarbeitungsrichtungen.
Die zulässige Dicke des nichtmetallischen Werkstoffs beträgt ≤0,5 mm .
Die Materialverträglichkeit muss jedoch auf Ebene des gesamten Schichtsystems bewertet werden.
Material- und Anwendungsvergleich
| Material oder Struktur | Verarbeitungsziel | Wichtigstes zu prüfendes Risiko |
|---|---|---|
| Polyimid (PI)-Film | Feine Konturen und Öffnungen | Verfärbung und Wärmeeinflusszone |
| FPC-Abdeckschicht (CVL) | Deckschichtprofilierung und Fensterbearbeitung | Beschädigung und Rückstände des Klebstoffs |
| Dünne flexible Schaltung | Konturverarbeitung und Trennung | Kupferbeschädigung und Dimensionsverzerrung |
| PP- und Hilfsfolien | Ausgewählte Filmentwicklungsaufgaben | Schmelzen, Ablagerungen und Schnittkonsistenz |
| Leiterplatten-Glasfasermaterial | Anwendungsspezifisches Schneiden | Kantenqualität und unvollständige Durchdringung |
| Kupferkaschiertes flexibles Laminat | Ausgewählte Kontur- oder Trennaufgaben | Unterschiedliche Laserreaktion in den verschiedenen Schichten |
| Starrflex-Leiterplatte | Verarbeitung von qualifizierten Dünnschnitten | Delamination und Übergänge zwischen starren und flexiblen Strukturen |
| Bestückte Leiterplatte | Qualifizierte Trennung benachbarter Komponenten | Freiraum, thermische Einwirkung und Zugang zu Befestigungselementen |
Die angegebene Dickenbegrenzung bezieht sich ausdrücklich auf nichtmetallische Werkstoffe. Sie sollte nicht als garantierte Schnittkapazität von 0,5 mm für jede kupferhaltige Mehrschichtkonstruktion interpretiert werden.
Bei kupferplattierten und anderen Verbundwerkstoffen muss der gesamte Schichtaufbau geprüft werden.
Warum der Materialaufbau wichtig ist
Eine flexible Schaltung kann Polyimid, Klebstoff, Kupferfolie, Deckschicht und Schutzbeschichtungen enthalten.
Jede Schicht kann auf die gleichen Lasereinstellungen unterschiedlich reagieren.
Eine Parameterkombination, die beim Schneiden von blankem PI-Film erfolgreich ist, liefert möglicherweise keine akzeptablen Ergebnisse auf einer FPC mit Kupfer- und Klebstoffschichten.
Aus diesem Grund sollten Einkaufsteams tatsächliche Materialmuster und Informationen zum Querschnitt des Schichtaufbaus bereitstellen, anstatt das Material einfach als „flexible Leiterplatte“ zu beschreiben.
6. Wie funktioniert das 355-nm-Pikosekundenlaser-Bearbeitungssystem?
Die Maschine kombiniert eine ultraviolette Laserquelle, Galvanometer-Scanning, Präzisionsbewegung, Kameraausrichtung und Vakuumfixierung.
Ein typischer qualifizierter Arbeitsablauf umfasst die folgenden Schritte.
Schritt 1: Zuschnittdaten importieren
Der Bediener erstellt das erforderliche Kontur- oder Verarbeitungsprogramm.
Die maschinenspezifische Kompatibilität der CAD/CAM-Dateien und die unterstützten Dateiformate sollten im Rahmen der technischen Bewertung bestätigt werden.
Schritt 2: Das FPC-Werkstück fixieren
Das Vakuumadsorptionssystem hilft dabei, dünne Materialien in Position zu halten.
Um Bewegungen während der Bearbeitung zu verhindern, müssen die Ebenheit des Werkstücks, die Vakuumverteilung, die Öffnungen der Vorrichtung und die Steifigkeit des Substrats bewertet werden.
Schritt 3: CCD-Ausrichtung durchführen
Das CCD-System identifiziert geeignete Referenzmerkmale und unterstützt die Ausrichtung des Schneideprogramms an der tatsächlichen Platine.
Das veröffentlichte Sichtfeld der Kamera beträgt 4,5 × 5,5 mm, die spezifizierte Ausrichtungsgenauigkeit ±6 μm.
Käufer sollten die Kompatibilität mit ihren Referenzmarken, Oberflächenbeschaffenheit, Lichtverhältnissen und Panel-Layout überprüfen.
Schritt 4: Laserschneiden durchführen
Der 355-nm-Pikosekundenlaser folgt dem programmierten Verarbeitungspfad.
Der veröffentlichte Galvanometer-Scanbereich beträgt 40 × 40 mm, während die Maschine eine größere Bewegungsplattform bietet.
Bei der Bearbeitung von Mustern, die sich über eine größere Fläche erstrecken, sollten Käufer überprüfen, wie die Galvanometerabtastung und die Tischbewegung koordiniert werden, einschließlich etwaiger Feldübergangsfehler.
Schritt 5: Fertige Teile prüfen
Nach dem Zuschnitt überprüfen die Bediener die kritischen Maße, den Zustand der Schnittkante, eventuelle Materialreste und mögliche thermische Einflüsse.
Die Produktionsfreigabe sollte auf repräsentativen Chargen und nicht auf einer einzelnen, optisch akzeptablen Probe basieren.
7. UV-Laserschneiden vs. Mechanisches Fräsen vs. Stanzen
Eine UV-Laserschneidmaschine ist nicht automatisch die beste Lösung für jede flexible Schaltung.
Die richtige Technologie hängt vom Material, der Geometrie, dem Produktionsvolumen, den Maßvorgaben und dem zulässigen Prozessrisiko ab.
| Bewertungsfaktor | UV-Pikosekundenlaser | Mechanisches Routing | Stanzen / Stanzen |
|---|---|---|---|
| Werkzeugkontakt | Kontaktlos | Direkter Kontakt | Direkter Kontakt |
| Werkzeugverschleiß | Kein herkömmlicher Schneidwerkzeugverschleiß | Verschleiß des Fräsers | Verschleiß |
| Komplexe Konturen | Programmierbar | Programmierbar innerhalb der Grenzen des Schneidwerkzeugs | Spezielle Werkzeuge erforderlich |
| Mechanische Belastung | Niedrige Schneidwerkzeug-Kontaktkraft | Schnittkräfte vorhanden | Druck- und Scherkräfte |
| Thermischer Einfluss | Erfordert Validierung | Im Allgemeinen keine laserinduzierte Wärmeeinflusszone | Im Allgemeinen keine laserinduzierte Wärmeeinflusszone |
| Designänderungen | Programmanpassung | Werkzeugweganpassung | Möglicherweise werden neue Werkzeuge benötigt |
| Dünne, flexible Materialien | Oft von Vorteil, wenn man qualifiziert ist | Stütz- und Verformungsprobleme | Geeignet mit validierten Werkzeugen |
| Hauptkostentreiber | Ausrüstung, Lasersystem, Bearbeitungszeit | Werkzeuge, Wartung, Maschinenzeit | Werkzeuge, Wartung, Produktionsvolumen |
Wann ist UV-Laserschneiden die bessere Wahl?
Eine Überprüfung lohnt sich insbesondere dann, wenn in der Produktionslinie empfindliche, flexible Folien, komplizierte Konturen oder häufig wechselnde Designs verarbeitet werden, die den Einsatz spezieller mechanischer Werkzeuge teuer machen.
Wann ist die mechanische Bearbeitung möglicherweise besser?
CNC-Fräsen kann für geeignete starre Platten und Konturen, bei denen der Werkzeugkontakt keine unannehmbaren Schäden verursacht, wirtschaftlich bleiben.
Das Stanzen kann auch bei stabilen Produkten mit hohem Produktionsvolumen effizient sein, wenn die Kosten für spezielle Werkzeuge gerechtfertigt sind.
Für einen umfassenderen Vergleich erkunden Sie das Sortiment an PCB-Laserschneidanlagen von CHIKIN sowie die Lösungen für das Bohren und Fräsen von Leiterplatten .
Die beste Technologie ist diejenige, die die geforderte Qualität zu akzeptablen Produktionskosten erfüllt.
8. Wie man die Schnittqualität und die Wärmeeinflusszonen beurteilt
Die Schnittqualität sollte anhand messbarer Kriterien und nicht anhand allgemeiner Beschreibungen wie „perfekte Kanten“ oder „keine Beschädigung“ bewertet werden.
Auch Pikosekundenlasersysteme können thermische Effekte hervorrufen, wenn die Prozessparameter ungeeignet sind.
Eine im Jahr 2020 in Optics and Lasers in Engineering veröffentlichte Forschungsarbeit mit dem Titel „Fine pitch features laser direct patterning on flexible printed circuit board“ untersuchte die Laserbearbeitung von Kupfer auf Polyimidsubstraten und betonte die Wichtigkeit der Minimierung von Substratschäden durch Parameteroptimierung.
Dies untermauert einen praktischen Einkaufsgrundsatz: Die Auswahl der Laserquelle allein garantiert nicht die erforderliche Qualität des Endprodukts.
Empfohlene Checkliste für die Qualitätsprüfung
| Qualitätsparameter | Was zu überprüfen ist | Warum das wichtig ist |
|---|---|---|
| Schnittkantenzustand | Grate, Verfärbungen, unregelmäßige Ränder | Beeinträchtigt das Aussehen und die nachfolgende Handhabung |
| Wärmeeinflusszone | Breite und Erscheinungsbild der thermischen Veränderung | Weist auf potenzielle Schäden in der Nähe des Schnittwegs hin |
| Maßgenauigkeit | Fertiger Umriss und kritische Öffnungsabmessungen | Bestimmt die Zeichnungskonformität |
| Kupferintegrität | Spuren von Beschädigungen oder Entfernung unerwünschter Materialien | Schützt die Schaltkreisfunktionalität |
| Klebstoffzustand | Restbestände, Blasen, Rezession oder Trennung | Unterstützt die Laminatintegrität |
| Delamination | Schichttrennung in der Nähe bearbeiteter Kanten | Kann die Zuverlässigkeit beeinträchtigen |
| Genauigkeit der Registrierung | Lage der Merkmale relativ zu Bezugspunkten | Wichtig für hochdichte Bebauungspläne |
| Elektrische Leistung | Kontinuität und Isolierung, wo relevant | Bestätigt die Funktionsfähigkeit der Schaltung |
Für flexible Leiterplatten bietet die Norm IPC-6013E, Qualification and Performance Specification for Flexible and Rigid-Flexible Printed Boards , einen anerkannten Branchenrahmen, der zusammen mit den jeweiligen Kundenanforderungen herangezogen werden kann.
Die Laserspezifikationen einer Maschine allein belegen nicht die Einhaltung dieses Leistungsstandards für Leiterplatten.
Die Anforderungen an die Endabnahme sollten vor der Qualifizierung zwischen Käufer und Lieferant vereinbart werden.
9. Bedeutet ein 30-W-Laser einen höheren Produktionsdurchsatz?
Nicht unbedingt.
Die Laserausgangsleistung beeinflusst die verfügbare Bearbeitungskapazität, die tatsächliche Produktionsleistung hängt jedoch von den Anforderungen an den Materialabtrag, der Schnittweglänge, der Anzahl der Durchgänge, der Ausrichtung, der Handhabung und der Inspektion ab.
Die Spezifikation CK-PP30-6060-DA gibt eine Ausgangsleistung von 30 W bei 1000 kHz und einen Pulsfrequenzbereich von 300–1200 kHz an.
Die angegebene maximale Bewegungsgeschwindigkeit in X-/Y-Richtung beträgt 400 mm/s.
Die maximale Achsenbewegungsgeschwindigkeit entspricht nicht der validierten Laserschneidgeschwindigkeit.
Für eine realistische Kapazitätsplanung verwenden Sie:
Produktionszykluszeit = Beladen + Ausrichten + Schneiden + Entladen + Erforderliche Kontrollen während des Zyklus
Anschließend auswerten:
Akzeptierte Leistung pro Stunde = Tatsächlich fertiggestellte Paneele pro Stunde × Abnahmerate
Eine korrekte Angebotsanfrage sollte eine Schneidevorführung unter Verwendung des tatsächlichen FPC-Panels des Käufers und definierter Qualitätskriterien verlangen.
Schätzen Sie die Produktivität über eine volle Schicht nicht, indem Sie die maximale Achsengeschwindigkeit mit den Produktionsstunden multiplizieren.
10. Werksabnahmeprüfung: Was sollten Käufer vor dem Versand überprüfen?
Ein Werksabnahmetest (FAT) ist besonders wichtig für Präzisionslaserbearbeitungsanlagen, da die Maschinenbewegungsspezifikationen die Schneidleistung nicht vollständig beschreiben.
Ein praktischer FAT sollte Folgendes beinhalten:
Materialprüfung: Sicherstellen, dass die geprüften Muster mit dem Produktionsablauf des Käufers übereinstimmen.
Maßprüfung: Fertige Konturen, Öffnungen und eingetragene Merkmale messen.
Thermische Inspektion: Verfärbungen, Rückstände und die Wärmeeinflusszone beurteilen.
CCD-Evaluierung: Überprüfung der Referenzmarkenerkennung und wiederholten Ausrichtung.
Prüfung der Werkstückspannung: Sicherstellen, dass die Vakuumfixierung für das vorgesehene Material und die Plattengeometrie geeignet ist.
Zykluszeitvalidierung: Messen Sie den gesamten Arbeitszyklus.
Wiederholbarkeitsprüfung: Vergleichen Sie die Ergebnisse über mehrere Teile und relevante Paneelpositionen hinweg.
Sicherheits- und Funktionsprüfung: Schutzvorrichtungen, Verriegelungen, Absaugung, Stromversorgung und die entsprechende Dokumentation prüfen.
Software-Demonstration: Überprüfung des Programmladens, der Betriebsmodi, der Alarme und der erforderlichen Dateikompatibilität.
Dokumentenprüfung: Wartungsinformationen, Leistungsumfang, Ersatzteile und vertragliche Abnahmeprotokolle bestätigen.
Veröffentlichte Installations- und Versorgungsanforderungen
| Artikel | CK-PP30-6060-DA Spezifikation |
|---|---|
| Maschinenabmessungen | 1550 × 1800 × 1800 mm |
| Maschinengewicht | ungefähr 2500 kg |
| Hauptgeräteversorgung | Wechselstrom 220 V, 50–60 Hz |
| Veröffentlichte Hauptgeräteleistung | 5 kW |
| Aufgelistetes Staubsaugerzubehör | Wechselstrom 220 V, 50–60 Hz, 1,5 kW |
| Druckluft | 0,7 MPa |
| Angegebene Betriebstemperatur | 22 ± 2 °C |
| Bedienschnittstelle | Chinesisch / Englisch |
Käufer sollten die endgültige elektrische Konfiguration, den Umfang der Zusatzausrüstung, die Absaugleistung, die Anforderungen an die Bodenbelastung und die Installationsbedingungen bestätigen.
Die Lasersicherheit sollte auch im Hinblick auf geltende Anforderungen, wie beispielsweise IEC 60825-1 für die Klassifizierung und Sicherheit von Laserprodukten, überprüft werden.
Ein geschlossener Schrank allein belegt keine bestimmte Laserschutzklassifizierung. Die relevanten Sicherheitsdokumente und die Funktion der Verriegelungen sollten für die gelieferte Konfiguration überprüft werden.
11. Wovon hängt der Preis einer FPC-UV-Laserschneidmaschine ab?
Industriekäufer sollten die gesamten Anschaffungskosten vergleichen und nicht eine Maschine nur anhand des anfänglich genannten Preises auswählen.
Die Kostenunterschiede können auf Spezifikationen der Laserquelle, Bildverarbeitungskomponenten, Konfiguration des Bewegungssystems, Vorrichtungsdesign, Extraktion, Software, Automatisierung und Servicevereinbarungen zurückzuführen sein.
Wichtigste Kaufkostenfaktoren
| Kostenfaktor | Was zu bestätigen ist |
|---|---|
| Laserkonfiguration | Genaue Spezifikationen für Quelle, Ausgang und Impuls |
| Effektiver Arbeitsbereich | Genehmigter Bearbeitungsbriefumschlag |
| Bewegungsplattform | Konfiguration und Bewegungsleistung von Linearmotoren |
| CCD-Ausrichtung | Kameraeinstellung und erreichbare Registrierungsergebnisse |
| Werkstückspannung | Standard-Vakuumplattform und Spezialvorrichtungen |
| Extraktion | Enthaltene Ausrüstung, Filter und Belüftungsanforderungen |
| Software | Unterstützte Formate, Lizenzen und zukünftige Upgrades |
| Installation | Schulungs-, Inbetriebnahme- und Abnahmeumfang |
| Wartung | Laserquellenhalterung, Optik und Verbrauchsmaterialien |
| Garantie | Abgedeckte Teile, Dauer, Ausschlüsse und Antwortbedingungen |
Da im Werbematerial mehrere Laserleistungsoptionen genannt werden, sollte in den Angeboten klar angegeben werden, welche Version angeboten wird.
Ebenso sollte der Unterschied zwischen dem beworbenen Arbeitsbereich von 600 × 600 mm und dem tatsächlichen Bearbeitungsbereich von 550 × 550 mm vor dem Kauf geklärt werden.
Ein niedrigerer Anfangspreis ist nicht unbedingt von Vorteil, wenn die gewählte Konfiguration die erforderliche Panelgröße, Schnittqualität oder den akzeptierten Produktionsdurchsatz nicht erfüllt.
12. Checkliste für kundenspezifische Konfigurationen und Angebotsanfragen für FPC-Hersteller
Die Eignung einer FPC-UV-Laserschneidmaschine hängt von der jeweiligen Fertigungsaufgabe ab.
Mögliche Konfigurationsdiskussionen könnten Vakuumvorrichtungen, Panelhalterungen, CCD-Ausrichtung, Absaugung, Handhabungsvorrichtungen, Softwareanforderungen und die Integration in die Produktionslinie umfassen.
Diese Punkte sollten als Themen der technischen Bewertung behandelt werden und nicht als selbstverständliche Standardoptionen oder automatisch verfügbare Optionen.
Bevor Sie ein Angebot anfordern, geben Sie bitte folgende Informationen an:
| Informationen zur Angebotsanfrage | Käuferanforderung |
|---|---|
| Anwendung | FPC-Umriss, Abdeckungsöffnung, Folienzuschnitt oder Depaneelierung |
| Material | PI, CVL, PP, Klebstoff, Kupfer oder vollständige Stapelbeschreibung |
| Dicke | Minimale, nominelle und maximale Werkstückdicke |
| Paneelabmessungen | Gesamtgröße und benötigte nutzbare Schnittfläche |
| Zeichnung | DXF oder andere verfügbare Geometriedateien; unterstütztes Importformat wird noch bestätigt |
| Präzision | Erforderliche Toleranzen für das Fertigteil und Passmarkenregistrierung |
| Kantenqualität | Akzeptable Verfärbungen, Rückstände, Wärmeeinflusszonen und Schichtbeschädigungen |
| Durchsatz | Anzahl der Paneele pro Stunde, Produktionsschichten und Umrüsthäufigkeit |
| Automatisierung | Integration von manueller Beladung oder angeforderter Handhabung |
| Installation | Strom, Druckluft, Absaugung, Temperatur und verfügbare Stellfläche |
| Dokumentation | Beispielbericht, FAT-Kriterien, Garantie- und Serviceanforderungen |
Fordern Sie eine technische Bewertung von CHIKIN CNC an
CHIKIN CNC bietet Präzisionsanlagen zur Leiterplattenbearbeitung für Industriehersteller an, darunter auch UV-Laserschneidlösungen für flexible elektronische Materialien.
Wenn Sie die CK-PP30-6060-DA evaluieren, beginnen Sie mit Ihrem tatsächlichen Materialstapel, der Zeichnung, den Plattenabmessungen und den geforderten Qualitätsergebnissen.
Für eine Übersicht der Ausrüstung besuchen Sie die Website der FPC UV-Laserschneid- und -fräsmaschine .
Kontaktieren Sie CHIKIN CNC, um Ihre Anwendung zu besprechen und ein Angebot anzufordern.
Eine umfassende technische Analyse hilft festzustellen, ob die vorgeschlagene Laserkonfiguration Ihren Bearbeitungs- und Produktionsanforderungen entspricht.
13. Häufig gestellte Fragen zu FPC-UV-Laserschneidmaschinen
1. Wozu wird eine FPC-UV-Laserschneidmaschine verwendet?
Es dient der Präzisionsbearbeitung flexibler Leiterplatten, Deckfolien, Öffnungen, Konturen und ausgewählter Depanelisierungsanwendungen. Die Eignung hängt von der Materialbeschaffenheit und der geforderten Schnittqualität ab.
2. Warum sollte man für FPC einen 355-nm-Pikosekunden-UV-Laser wählen?
Die kurze Wellenlänge und die kurze Impulsdauer im Pikosekundenbereich ermöglichen eine präzise, lokalisierte Materialbearbeitung. Sie sind besonders relevant, wenn mechanische Schnittkräfte oder thermische Effekte eine Rolle spielen; die tatsächliche Schnittqualität muss jedoch durch Stichprobenprüfungen verifiziert werden.
3. Kann die CK-PP30-6060-DA Polyimidfolien schneiden?
Die veröffentlichte Spezifikation für die Verarbeitung und das Material enthält PI. Das detaillierte Datenblatt gibt eine maximale Dicke des nichtmetallischen Materials von 0,5 mm an. Die tatsächliche Leistungsfähigkeit sollte anhand der vollständigen Materialkonstruktion des Käufers überprüft werden.
4. Wie hoch ist die Schnittgenauigkeit der CK-PP30-6060-DA?
Die angegebene Bearbeitungsgenauigkeit beträgt ±25 μm. Die Maschine gibt separat eine Positioniergenauigkeit von ±8 μm in X/Y-Richtung, eine Wiederholgenauigkeit von ±2 μm und eine CCD-Ausrichtungsgenauigkeit von ±6 μm an. Diese Spezifikationen beschreiben unterschiedliche Leistungsmerkmale.
5. Verfügt die Maschine über einen Arbeitsbereich von 600 × 600 mm?
In den Werbematerialien wird eine maximale Bearbeitungsfläche von 600 × 600 mm angegeben, während die detaillierten Spezifikationen eine maximale Bearbeitungsfläche von 550 × 550 mm ausweisen. Käufer sollten sich die tatsächlich nutzbare Fläche der angebotenen Maschine bestätigen lassen.
6. Ist UV-Laserschneiden für kupferkaschierte FPC geeignet?
Die Eignung für flexible, kupferhaltige Schaltungen kann geprüft werden, jedoch reagieren Kupfer, Polyimid und Klebstoffe unterschiedlich auf Laserenergie. Verarbeitungsergebnisse, elektrische Integrität und potenzielle thermische Schäden sollten an realen Proben validiert werden.
7. Kann diese Maschine bestückte PCBA-Module verarbeiten?
PCBA ist unter den beworbenen Anwendungsbereichen aufgeführt. Die Bestückung von Leiterplatten erfordert jedoch eine spezifische Validierung von Bauteilabständen, Materialstapelung, thermischer Belastung, Werkstückspannung und Endmontagequalität.
8. Worin besteht der Unterschied zwischen Laser-Entplatten und Laserschneiden?
Laserschneiden ist das umfassendere Materialbearbeitungsverfahren. Laser-Depaneling trennt speziell einzelne Schaltungen oder Baugruppen von einer Platte. Eine Maschine kann beide Aufgabenarten ausführen, sofern ihre Konfiguration und Prozessqualifizierung dies zulassen.
9. Wie sollten Hersteller die Laseroptionen mit 15 W, 20 W und 30 W vergleichen?
Vergleichen Sie die geprüfte Materialverträglichkeit, die Pulscharakteristik, die Kantenqualität, die Prozessstabilität und den akzeptierten Produktionsdurchsatz. Die Spezifikation CK-PP30-6060-DA sieht eine 30-W-Pikosekundenquelle vor; alternative Konfigurationen sollten vor Angebotserstellung abgeklärt werden.
10. Welche Informationen sollte ich bei der Anfrage eines Angebots für eine FPC-Laserschneidmaschine angeben?
Bitte geben Sie die Materialzusammensetzung, Plattengröße, Dicke, Schnittzeichnungen, Toleranzen der Fertigteile, Anforderungen an die Kantenqualität, Produktionsziel und Werksausstattung an. Die Anfertigung von Mustern und die vereinbarten Abnahmekriterien sind vor dem endgültigen Kauf besonders wertvoll.
Abschluss
Die Auswahl einer FPC-UV-Laserschneidmaschine erfordert ein detailliertes Verständnis der Materialverträglichkeit, der Lasereigenschaften, der Bewegungsgenauigkeit, der Bildverarbeitungsausrichtung, der Schnittqualität und der Produktionsanforderungen.
Die CHIKIN CNC CK-PP30-6060-DA bietet eine veröffentlichte Konfiguration mit einem 355nm Pikosekunden-UV-Laser, 30W Ausgangsleistung, Linearmotorbewegung, CCD-gestützter Ausrichtung, Vakuumfixierung und einem spezifizierten maximalen Bearbeitungsbereich von 550 × 550mm.
Diese Eigenschaften machen es zu einem geeigneten Kandidaten für präzise FPC-Konturen, Deckschichtverarbeitung und andere qualifizierte Dünnsubstratanwendungen.
Eine erfolgreiche Geräteauswahl erfordert jedoch mehr als nur die Einhaltung der Katalogspezifikationen. Käufer sollten den tatsächlichen Bearbeitungsbereich überprüfen, die Wiederholgenauigkeit von der Genauigkeit der Fertigteile unterscheiden, thermische Effekte untersuchen und die akzeptierten Ergebnisse unter repräsentativen Produktionsbedingungen bewerten.
Für Hersteller flexibler Schaltungen ist die wertvollste Investition ein System, das konstant akzeptable Teile produziert und gleichzeitig die tatsächlichen Kapazitäts- und Betriebsanforderungen des Werks erfüllt.
CHIKIN CNC unterstützt Industriekunden bei der Evaluierung von Anlagen zur Herstellung von Leiterplatten und flexibler Elektronik.
Sehen Sie sich das Portfolio an Laserschneidanlagen von CHIKIN an oder kontaktieren Sie das CHIKIN CNC-Team für ein anwendungsbezogenes Angebot .
Teilen Sie Ihre FPC-Zeichnungen, Materialmuster, Verarbeitungsanforderungen und das erwartete Produktionsvolumen mit, um eine präzisere technische Diskussion zu beginnen.