1. Was ist eine automatische Leiterplatten-V-Schneidemaschine?
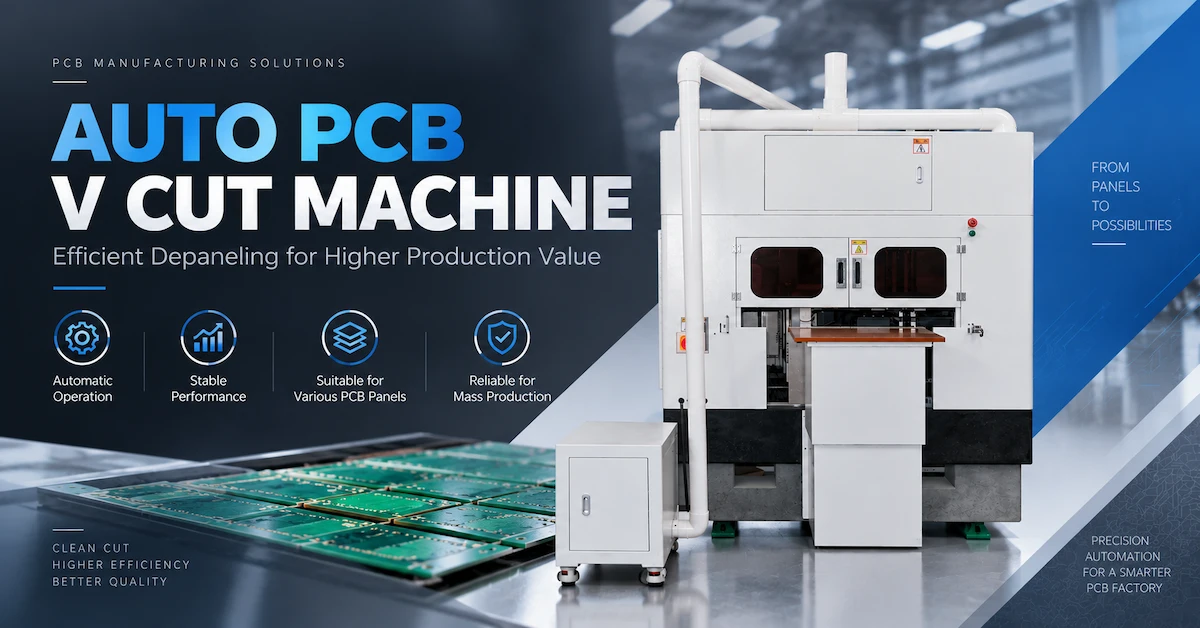
Eine automatische Leiterplatten-V-Schneidemaschine ist eine Industrieanlage zur kontrollierten Bearbeitung von Leiterplatten entlang vorgegebener V-förmiger Schneid- oder Trennpfade. Je nach Maschinendesign kann die Maschine V-Nuten in ein starres Leiterplattenpanel einbringen, Leiterplatten entlang vorhandener V-Nuten trennen oder einen damit verbundenen automatisierten Panel-Bearbeitungsvorgang unterstützen. Der Prozess muss genau definiert werden, da zwei unterschiedliche Fertigungsschritte oft mit ähnlichen Fachbegriffen beschrieben werden. V-Nuten: Erzeugung der Nut Bei der Leiterplattenfertigung entfernt eine V-Nutmaschine Material entlang vorgegebener gerader Linien, typischerweise mithilfe von abgewinkelten Schneidwerkzeugen. Bei einem herkömmlichen doppelseitigen V-Nut-Verfahren wird Material von der Ober- und Unterseite entfernt, während zwischen den Nuten eine definierte Materialstärke verbleibt. Dieses Restmaterial wird üblicherweise als Steg bezeichnet. Seine Funktion ist wichtig: Das Panel muss während der Handhabung und Montage ausreichend stabil bleiben und gleichzeitig die Trennung der einzelnen Leiterplatten im entsprechenden Produktionsschritt ermöglichen. Ist die Nut zu flach, kann der spätere Trennvorgang übermäßigen Kraftaufwand erfordern. Ist die Nut zu tief, kann die Leiterplatte beim Transport, beim Auftragen von Lötpaste, bei der Bauteilbestückung oder anderen Handhabungsvorgängen beschädigt werden.
Die korrekte Restbreite des Stegs ist daher eine Fertigungsvorgabe und nicht nur eine Maschineneinstellung.
Entpanelen: Trennen bereits gerillter Leiterplatten
Eine Leiterplatten-Entpanelmaschine führt einen anderen Arbeitsgang durch.
Sie trennt einzelne Leiterplatten von einer Leiterplatte, nachdem die V-Nut bereits erzeugt wurde. Je nach Gerät kann dies mit einer Walzenklinge, einem kontrollierten Schervorgang oder einem anderen geführten Trennmechanismus erfolgen.
Ziel ist es nicht, die ursprüngliche Rillgeometrie wiederherzustellen. Es dient dazu, die Leiterplatte zu trennen und gleichzeitig die Durchbiegung, Beschädigungen an den Kanten und die Übertragung mechanischer Lasten auf benachbarte Bauteile zu kontrollieren.
Bei einer bestückten Leiterplatte können diese Lasten besonders wichtig sein, da übermäßiges Biegen Lötstellen, Keramikkondensatoren oder andere empfindliche Bauteile in der Nähe der Trennlinie beeinträchtigen kann.
Warum diese Unterscheidung beim Kauf von Geräten wichtig ist
Manche Anbieter verwenden Bezeichnungen wie PCB V-Schneidemaschine, PCB V-Rillmaschine, PCB V-Nutmaschine und PCB-Trennmaschine für ähnliche Produkte.
Diese Bezeichnungen allein geben nicht an, was das Gerät genau leistet.
Bitten Sie den Hersteller vor dem Kauf, Folgendes zu bestätigen:
-
Erzeugt die Maschine eine neue Nut oder trennt sie eine bestehende?
eins.
-
Ob die Bearbeitung vor oder nach der Bauteilmontage erfolgt.
-
Ob die Maschine von einer oder beiden Oberflächen schneidet.
-
Ob mehrere Fräser gleichzeitig oder nacheinander arbeiten.
-
Ob die Maschine fertige, bestückte Leiterplatten unterstützt.
-
Ob die angebotene Konfiguration die erforderlichen Zuführ-, Positionierungs- und Auswurfsysteme umfasst.
CHIKIN CNC bietet Anlagen sowohl für V-Cut- als auch für PCB-Separationsbearbeitung an. Käufer können die Optionen für PCB-V-Cut- und Depaneling-Anlagen einsehen und sich den vorgesehenen Funktionsmechanismus für jedes Modell bestätigen lassen.
Praktischer Tipp: Bitten Sie um ein Video, das die Interaktion zwischen Schneidemaschine und Leiterplatte zeigt, nicht nur das Äußere der Maschine. Eine Demonstration mit Ihrer eigenen Leiterplatte ist hilfreicher als ein allgemeines Produktfoto.
2. Wann ist die automatische PCB-V-Cut-Bearbeitung die richtige Wahl?
Automatische V-Cut-Anlagen sind besonders geeignet, wenn die Geometrie der Leiterplatte eine gleichmäßige und wiederholbare Bearbeitung entlang definierter gerader Linien ermöglicht.
Starre FR4-Leiterplatten mit wiederholten rechteckigen Layouts sind gängige Anwendungsfälle. Das Leiterplattenmaterial allein ist jedoch kein ausschlaggebender Faktor für die Eignung. Die Panelzeichnung, die Bearbeitungsphase, die Rillgeometrie und die Anforderungen an die Endmontage müssen ebenfalls geprüft werden.
| Anforderungen an die Leiterplattenproduktion | Eignung für V-Rillen | Wichtigste Kriterien |
|---|---|---|
| Wiederholte rechteckige starre Leiterplatten | Oft geeignet | Gerade Rilllinien und wiederholbare Positionierung |
| Große Serien identischer Paneldesigns | Potenziell vorteilhaft | Wechselhäufigkeit und effektive Zykluszeit |
| Mehrlagige starre FR4-Panels | Von der Konstruktion abhängig | Leiterplattendicke, Reststeg und interne Kupferschicht Freigabe |
| Gemischte Leiterplattendesigns mit häufigen Umrüstungen | Evaluierung erforderlich | Die Rüstzeit kann die Vorteile der Automatisierung mindern |
| Unregelmäßige oder gekrümmte Leiterplattenumrisse | Oft ungeeignet für herkömmliches geradliniges Rillen | CNC-Fräsen oder Laserschneiden sind möglicherweise besser geeignet |
| Flexible Leiterplatten | Im Allgemeinen nicht die bevorzugte Anwendung für V-Rillen | Flexible Materialien erfordern ein anderes Trennverhalten |
| Bestückte Leiterplatten mit Bauteilen nahe der Rille | Besondere Vorsicht erforderlich | Mechanische Belastung während Trennung |
| Metallkern-Leiterplatten | Spezifische Prüfung erforderlich | Kompatibilität von Material, Schneidwerkzeug, Nut und Prozess |
Hochvolumige Fertigung starrer Leiterplatten
Für Fabriken, die starre Leiterplatten in wiederkehrenden Formaten herstellen, kann die Automatisierung dazu beitragen, die Beziehung zwischen Plattenpositionierung, Schneidwerkzeugen, Bedienereingriffen und Prüfanforderungen zu standardisieren.
Eine Fabrik, die dieselbe Platte über mehrere Produktionsschichten hinweg fertigt, kann von einer stabilen, wiederholbaren Einrichtung profitieren.
Der Nutzen ergibt sich aus der Reduzierung von Prozessabweichungen und unnötigem Handling – nicht nur aus der Erhöhung der Maschinengeschwindigkeit.
Wenn sich der Produktionsplan alle paar Stunden ändert, kann eine flexiblere Konfiguration mit geringerer Einrichtungskomplexität eine höhere Effizienz erzielen.
Elektronikmontage und EMS-Fertigung
Auftragsfertiger von Elektronik erhalten häufig bereits gerillte Leiterplatten. durch den Leiterplattenhersteller.
Ihre Anforderung kann die endgültige Trennung der Leiterplatten nach der SMT-Bestückung anstelle der Nutbildung sein.
In diesem Fall muss das Einkaufsteam den Depaneling-Mechanismus, den Bauteilabstand, die Panelunterstützung und die zulässige mechanische Belastung bewerten.
Ausrüstung, die für das V-Nuten von unbestückten Leiterplatten geeignet ist, sollte nicht automatisch als geeignet für die Trennung bestückter Leiterplatten angesehen werden.
LED- und industrielle Steuerungs-Leiterplattenfertigung
LED-Treiber, industrielle Steuerungen, Kommunikationselektronik und ähnliche Produkte können wiederholte rechteckige Leiterplattenpanels verwenden.
Diese Anwendungen können für die automatische V-Cut-Verarbeitung relevant sein, wenn Paneldesign und Materialkompatibilität dies zulassen.
Anwendungen mit Substraten auf Aluminiumbasis, ungewöhnlich dicken Leiterplatten oder temperaturempfindlichen Baugruppen erfordern jedoch eine separate Prozessverifizierung.
Wann ein anderes Schneidverfahren besser ist
V-Cut ist nicht die universelle Lösung für Leiterplatten Vereinzelung.
Bei unregelmäßigen Profilen, Innenöffnungen, gekrümmten Konturen oder komplexen Fräswegen bietet ein CNC-Fräsverfahren möglicherweise eine größere geometrische Flexibilität.
Für empfindliche flexible Leiterplatten kann das berührungslose Laserschneiden eine sinnvolle Option sein, sofern die Material- und Wärmeeffekte ausreichend validiert wurden.
Der Leitfaden zur Auswahl von Leiterplatten-Entpaneling-Methoden von CHIKIN CNC bietet zusätzliche Informationen zur Bewertung verschiedener Trennverfahren.
3. Beginnen Sie mit der Geometrie des Leiterplattenpanels, nicht mit dem Maschinenkatalog
Einer der teuersten Fehler bei der Geräteauswahl ist die Anforderung von Angeboten, bevor das Paneldesign bestätigt ist.
Eine automatische Leiterplatten-V-Schneidemaschine arbeitet nur dann zuverlässig, wenn die Panelgeometrie und die Maschinenleistung kompatibel sind.
Die technische Prüfung sollte verschiedene Variablen berücksichtigen.
Leiterplattenmaterial und -aufbau
Bestimmen Sie das Basismaterial, die Gesamtdicke, den Lagenaufbau und alle Besonderheiten.
Eine einfache zweilagige starre Leiterplatte und eine dicke mehrlagige starre Leiterplatte erfordern möglicherweise unterschiedliche Werkzeugbedingungen, Nutdesigns und Prüfkriterien.
Interne Kupferlagen, der Abstand zwischen Kupfer und Kante sowie das Materialverhalten sollten bei der Festlegung der zulässigen Nuttiefe berücksichtigt werden.
Kupfer in der Nähe der Nutlinie kann zusätzliche Design- und Qualitätsrisiken mit sich bringen.
Panellänge und -breite
Die maximalen Abmessungen des Leiterplattenpanels müssen in den tatsächlichen Bearbeitungs- und Beladungsbereich der Maschine passen.
Käufer sollten Folgendes unterscheiden:
-
Maximal unterstützte Panelabmessungen.
-
Nutzbare Schnittlänge.
-
Freiraum für Vorrichtung oder Förderband.
-
Anforderungen an den Panelrand.
-
Verfügbarer Positionierweg.
-
Benötigter Platz zum Be- und Entladen.
Eine Maschine kann ein Panel physisch aufnehmen, obwohl der Verfahrweg oder der Werkzeugfreiraum für eine bestimmte Nutanordnung nicht ausreicht.
Position der Rilllinie und Ausrichtung
Ein herkömmliches V-Rillverfahren ist am einfachsten, wenn die Rillen durchgehend gerade Linien bilden.
Wichtige Fragen sind, ob die Maschine Längs- und Querrillen verarbeitet, ob die Platine gedreht werden muss und ob die benötigten Rilllinien ohne Behinderung erreicht werden können.
Eine Platine mit mehreren eng beieinander liegenden Rilllinien kann andere Anforderungen stellen als eine Platine mit einer zentralen Trennlinie.
Der Käufer sollte eine technische Zeichnung mit den Rillpositionen bereitstellen und sich nicht nur auf die Außenmaße der Platine verlassen.
Bauteil- und Kupferabstand
Beim endgültigen Trennen nach der Montage können Bauteile in der Nähe der Rilllinie mechanischer Belastung ausgesetzt sein.
Keramikkondensatoren, bestimmte Lötstellen und andere mechanisch empfindliche Bauteile erfordern besondere Aufmerksamkeit.
Die Abstandsanforderungen hängen von der Platinenkonstruktion und dem tatsächlichen Trennprozess ab. Ein universeller Mindestabstand sollte nicht ohne Prüfung der relevanten Konstruktionsanforderungen angenommen werden.
Reststegdicke
Für eine vereinfachte doppelseitige Rillgeometrie:
Reststegdicke = Leiterplattendicke − obere Rillentiefe − Geringere Nuttiefe
Die Beziehung zeigt beispielsweise, dass Änderungen der Nuttiefe das zwischen den Nuten verbleibende Material beeinflussen.
Dies ist ein geometrischer Ausdruck, keine empfohlene Prozesseinstellung.
Die tatsächlich zulässige Bahndicke hängt von der Leiterplattenkonstruktion, den Kundenspezifikationen, den Handhabungsanforderungen und dem nachfolgenden Trennverfahren ab.
Sie sollte durch Messungen und Produktionsversuche überprüft werden.
Plattenunterstützung und Planheit
Eine Platte, die sich während der Bearbeitung biegt, verschiebt oder vibriert, kann selbst bei präziser Positionierung des Schneidwerkzeugs zu inkonsistenten Ergebnissen führen.
Die Maschine muss die Leiterplatte für den vorgesehenen Vorgang ausreichend stützen.
Fragen Sie nach, wie die Anlage Plattenverzug, Kantenunterstützung, Anpressdruck und Bewegungen während des Schneidens handhabt.
Diese Details haben oft einen größeren Einfluss auf die tatsächliche Produktionsqualität als das Aussehen des Maschinengehäuses.
4. Wie viele Fräser benötigen Sie: einen, vier, sechs oder acht?
Die Anzahl der Fräser ist ein wichtiger Vergleichsfaktor im Handel, sollte aber niemals als direktes Maß für die Produktionskapazität betrachtet werden.
Zunächst stellt sich die Frage nach der Anordnung und Verwendung der Fräser.
Eine Maschine mit mehreren Fräsern kann in einem Arbeitsgang verschiedene Positionen bearbeiten, sequentielle Operationen durchführen oder Werkzeuge mit unterschiedlichen Funktionen verwenden.
Die tatsächliche Anordnung muss anhand der Maschinenkonfiguration bestätigt werden.CHIKIN CNC bietet derzeit Einzelschneider- und verschiedene Mehrschneider-Produktoptionen an.
Einzelschneider-PCB-V-Schneidmaschine
Die Einzelschneider-PCB-V-Schneidmaschine ist eine Überlegung wert, wenn ein Betrieb Wert auf einfache Bedienung, geringe Prozesskomplexität oder die flexible Bearbeitung verschiedener Leiterplattenaufträge legt.
Bei der Fertigung kleinerer Stückzahlen kann der größte wirtschaftliche Vorteil darin bestehen, unnötige Maschinenkomplexität zu vermeiden.
Eine Einzelschneiderkonfiguration kann auch dann sinnvoll sein, wenn die Anzahl der Trennwege begrenzt ist.
Eine einfachere Schneidanordnung bedeutet jedoch nicht automatisch niedrigere Gesamtkosten. Das Angebot, die Vorrichtungen, die Umrüstanforderungen und die verfügbaren Automatisierungsfunktionen müssen noch geprüft werden.
4-Schneid-Automatische Leiterplatten-V-Schneidmaschine
Die 4-Schneid-Automatische Leiterplatten-V-Schneidmaschine gehört zum Sortiment der Mehrfachschneidmaschinen von CHIKIN.
Diese Option kann relevant sein, wenn das Werk eine Produktionsstation mit höherer Wiederholgenauigkeit benötigt und mit einem ausreichenden Arbeitsaufkommen rechnet, um eine Mehrfachschneidanlage zu rechtfertigen.
Die vom Hersteller veröffentlichte Produktbeschreibung weist auf eine geschlossene industrielle Konfiguration hin und betont die kontrollierte V-Schnittbearbeitung.
Bevor Sie sich für diese Anlage entscheiden, lassen Sie sich die tatsächliche Schneidanordnung, die Einstellbarkeit der Schneidpositionen, die unterstützten Plattenformate und die gemessene Bearbeitungszeit bestätigen.
6-Schneid-Automatische Leiterplatten-V-Schneidmaschine
Die Tabelle zeigt veröffentlichte Produktkonfigurationen und mögliche Evaluierungsszenarien. Sie stellt keine verifizierten Ranglisten für Geschwindigkeit, Genauigkeit, Unabhängigkeit der Schneidwerkzeuge oder Kapazität dar.
Einen umfassenderen Vergleich finden Sie im Leitfaden zum Vergleich von Einzelschneidern und automatischen PCB-V-Schneidmaschinen von CHIKIN CNC.
Empfehlung für Käufer: Fordern Sie für jede in die engere Wahl gekommene Konfiguration einen vergleichbaren Musterverarbeitungstest an. Die beste Maschine ist diejenige, die akzeptable Leiterplatten in der erforderlichen Geschwindigkeit und mit überschaubaren Betriebskosten produziert.
5. Wie berechnet man den tatsächlichen Produktionsdurchsatz? Viele Maschinenvergleiche konzentrieren sich auf die nominelle Maschinengeschwindigkeit, ohne den gesamten Produktionszyklus zu berücksichtigen. Für industrielle Einkäufer ist die Anzahl der produzierten, fehlerfreien Platten oder Einzelteile während einer realen Betriebsperiode die wichtigste Kennzahl. Eine Maschine kann die Nut zwar schnell bearbeiten, verliert aber Zeit beim Beladen, Ausrichten, Entladen, Prüfen oder Umrüsten. Berechnen Sie den gesamten Zyklus. Ein vereinfachter Produktionszyklus lässt sich wie folgt darstellen: Gesamtzykluszeit = Beladen + Positionieren + Schneiden/Trennen + Entladen + Sonstige wiederkehrende Zyklusaktivitäten Bei sich überschneidenden Arbeitsgängen sollte die tatsächliche verstrichene Zeit gemessen werden, anstatt einfach die Dauer einzelner Aufgaben zu addieren. Bei einer Mehrschneidermaschine muss die Schneidkomponente die tatsächliche Betriebssequenz und die Anzahl der effektiv genutzten Werkzeuge widerspiegeln. Berechnen Sie die effektive Stundenleistung. Ausgabe
Eine praktische Berechnung lautet:
Effektive Panels/Stunde = (3.600 × gemessene Zykluszeit in Sekunden) × Betriebsverfügbarkeit
Zur Schätzung der akzeptablen Anzahl einzelner Panels:
Akzeptable Panels/Stunde = Effektive Panels/Stunde × Anzahl Panels pro Panel × Ausbeute im ersten Durchgang
Betrachten wir ein hypothetisches Produktionsbeispiel:
| Variable | Veranschaulichende Annahme |
|---|---|
| Gemessene Gesamtzykluszeit | 30 Sekunden pro Panel |
| Betriebsverfügbarkeit | 80 % |
| Einzelne Platinen pro Panel | 8 |
| Akzeptable Ausbeute im ersten Durchgang | 98 % |
Berechnung:
3.600 ÷ 30 = 120 theoretische Paneele/Stunde
120 × 0,80 = 96 effektive Paneele/Stunde 96 × 8 × 0,98 = ca. 753 angenommene Paneele/Stunde Dieses Beispiel veranschaulicht lediglich eine Berechnungsmethode. Es handelt sich nicht um ein veröffentlichtes Leistungsergebnis für ein CHIKIN-Modell. Dieselbe Formel kann auf gemessene Testergebnisse anderer Maschinen angewendet werden.Warum mehr Fräser nicht automatisch zu höherem Ausstoß führen
Angenommen, zwei Maschinen haben unterschiedlich viele Fräser, bearbeiten aber dasselbe Blech.
Die Maschine mit mehr Fräsern kann die Fräszeit verkürzen.
Wenn jedoch das Be- und Entladen sowie die Positionierung den größten Teil des Zyklus in Anspruch nehmen, kann die Verbesserung der Gesamtleistung deutlich geringer ausfallen als erwartet. Ebenso können häufige Produktwechsel die Auslastung verringern, wenn die Mehrfachschneidanlage mehr Zeit für die Rekonfiguration benötigt. Käufer sollten daher Folgendes anfordern: Gemessene Gesamtzykluszeit Anzahl der im Test bearbeiteten Leiterplatten Tatsächliche Leiterplattenanzahl pro Leiterplatte Umrüstzeit zwischen verschiedenen Produkten Eingriffe des Bedieners pro Produktionsperiode Ursachen für Ausfallzeiten Ausschuss und Nacharbeit Ergebnisse.Häufigkeit des Fräserwechsels oder der Justierung.
Diese Messwerte ermöglichen einen aussagekräftigeren Kaufvergleich als Behauptungen wie „automatische Hochgeschwindigkeitsproduktion“.
6. Technische Spezifikationen, die am wichtigsten sind
Nicht jede Produktseite einer automatischen V-Schneidemaschine für Leiterplatten bietet ein vollständiges, textbasiertes Datenblatt.
Die öffentlich zugänglichen V-Schneidemaschinen-Angebote von CHIKIN enthalten keine einheitlichen, verifizierten numerischen Spezifikationen für die Konfigurationen mit einem, vier, sechs und acht Schneidmessern.
Käufer sollten daher vor einer Kaufentscheidung ein modellspezifisches technisches Datenblatt anfordern.
| Spezifikation | Warum sie wichtig ist | Empfohlene Überprüfung |
|---|---|---|
| Maximale und minimale Leiterplattengröße | Bestimmt die Leiterplattenkompatibilität | Zeichnungsprüfung und Passformtest |
| Unterstützte Leiterplattendicke | Beeinflusst den Schneideingriff und Werkzeugausstattung | Repräsentative Mindest- und Maximaldicken prüfen |
| Prozessart | Unterscheidung zwischen Rillen und Trennen | Betriebsdiagramm und Maschinendemonstration |
| Anzahl und Anordnung der Schneidwerkzeuge | Beeinflusst die mögliche Prozessfolge | Werkzeuganordnung |
| Material und Geometrie der Schneidwerkzeuge | Beeinflusst das Schneidverhalten und den Verschleiß | Werkzeugspezifikation und Austauschverfahren |
| Rillentiefe bzw. Trennsteuerung | Beeinflusst die Qualität der fertigen Leiterplatte | Gemessene Produktion Proben |
| Positionierungsmethode | Beeinflusst Ausrichtung und Wiederholgenauigkeit | Wiederholte Plattenversuche |
| Zuführung und Handhabung | Beeinflusst Zykluszeit und Arbeitsaufwand | Beobachtung des gesamten Zyklus |
| Strom- und Versorgungsanforderungen | Bestimmt die Werkskompatibilität | Abschließende Elektro- und Versorgungspläne |
| Extraktionsanforderungen | Beeinflusst die Prozessreinheit | Versorgungsspezifikation und Funktionsdemonstration |
| Bedienoberfläche | Beeinflusst Einrichtung und Umstellung | HMI-Demonstration |
| Sicherheitsmerkmale | Beeinflusst sicheren Betrieb und Konformität | Überprüfung von Schutzeinrichtungen und Verriegelungen |
| Maschinenabmessungen und -gewicht | Bestimmt die Installationsmöglichkeit | Genehmigte Übersichtszeichnung |
| Software- und Datenkompatibilität | Beeinflusst Programmierung und Integration | Datei- und Schnittstellenprüfung |
Dies sind Anforderungen der Angebotsanfrage, keine Zusicherung, dass jede aufgeführte Funktion in jeder Maschine enthalten ist.
Schneidgeometrie und Klingenzustand
Die Schnittqualität wird durch den Zustand und die Geometrie des Werkstücks beeinflusst. Werkzeug.
Je nach Prozess können relevante Variablen den Schneidwinkel, den Zustand der Schneide, die Ausrichtung, den Eingriff des Schneidwerkzeugs und das Vorschubverhalten umfassen.
Ein verschlissenes Werkzeug kann die Schnittkräfte erhöhen, Laminatkanten beschädigen oder ungleichmäßige Nuten erzeugen.
Fragen Sie den Hersteller, wie die Schneidwerkzeuge geprüft, ausgetauscht, ausgerichtet und gewartet werden.
Positionierung und Wiederholgenauigkeit
Die Maschinenpositionierung sollte unter realen Prozessbedingungen bewertet werden.
Eine hohe Steuerungsauflösung garantiert nicht die gleiche Genauigkeit auf der fertigen Leiterplatte.
Die Steifigkeit der Leiterplatte, der Zustand des Werkzeugs, die Ausrichtung der Vorrichtung und das mechanische Verhalten beeinflussen das Endergebnis.
Statt eine allgemeine Genauigkeitsangabe zu akzeptieren, sollten die Messpunkte und Akzeptanztoleranzen in der Kaufspezifikation definiert werden.
Umrüstfähigkeit
Wenn das Werk verschiedene Leiterplattendesigns verarbeitet, kann die Umrüsteffizienz ein entscheidender Faktor sein.
Fragen Sie, wie die Bediener die Werkzeuge umrüsten. Fräserabstand, Vorrichtungen, Bearbeitungsprogramme und Positionierreferenzen.
Eine Maschine mit niedrigerer Nenngeschwindigkeit, aber kürzeren Rüstzeiten kann in einer Produktionsumgebung mit hoher Produktvielfalt eine komplexere Maschine übertreffen.
7. Wie sich die automatische V-Cut-Bearbeitung auf die Leiterplattenqualität auswirkt
Der Zweck der Automatisierung besteht nicht einfach darin, Material abzutragen oder Leiterplatten schneller zu trennen.
Der Prozess muss die elektrischen, mechanischen und dimensionalen Anforderungen der Leiterplatte erfüllen.
Bei der Auswahl und Qualifizierung der Ausrüstung sollten verschiedene Qualitätsrisiken berücksichtigt werden.
Ungleichmäßige Nuttiefe
Wenn die Nuttiefe entlang der Leiterplatte variiert, kann auch der Steg variieren.
Dies kann zu ungleichmäßigem Trennverhalten, vorzeitigem Leiterplattenbruch oder übermäßiger Krafteinwirkung beim endgültigen Trennen der Leiterplatte führen.
Mögliche Einflussfaktoren sind Materialdickenabweichungen, Positionierungsfehler, Werkzeugverschleiß, Leiterplattenverzug und instabile Auflageflächen.
Ein praktischer Prüfplan sollte repräsentative Positionen entlang der Nut messen, nicht nur einen Punkt.
Kantengrate und Laminatbeschädigungen
Ungeeignete Werkzeuge oder Prozessbedingungen können Grate hinterlassen. Raue Kanten oder lokale Beschädigungen.
Bei starren Laminaten können übermäßige mechanische Kräfte ebenfalls zu Rissen oder Delaminationen beitragen.
Käufer sollten repräsentative Muster gemäß den Vorgaben ihres Qualitätssystems prüfen.
Eine optisch glatte Kante allein beweist nicht, dass keine inneren Schäden vorhanden sind.
Nicht ausgerichtete obere und untere Nuten
Bei doppelseitigem Rillen ist das Verhältnis der beiden Nutpositionen wichtig.
Sind die Nuten versetzt, entspricht das resultierende Restmaterial möglicherweise nicht dem gewünschten Design.
Dies sollte in der Prozessspezifikation und im Musterprüfplan berücksichtigt werden.
Übermäßige Spannung beim Trennen
Beim Abtrennen der Platine werden mechanische Kräfte auf die Platine übertragen.
Bei übermäßiger Biegung der Platine können empfindliche Bauteile und Lötverbindungen beschädigt werden.
Die geeignete Prüfmethode hängt von der Zuverlässigkeit des Produkts ab. Anforderungen.
Für Baugruppen mit höherer Zuverlässigkeit kann der Kunde zusätzliche Dehnungsmessungen, vergrößerte Inspektionen oder elektrische Prüfungen spezifizieren.
Partikelbildung und -kontamination
Beim mechanischen Schneiden können Partikel entstehen, die angemessen entsorgt werden müssen.
Die Absaugvorrichtung, die Reinigungsverfahren und die Gestaltung des Arbeitsbereichs sollten mit der Produktionsumgebung kompatibel sein.
Ein geschlossener Schrank ist nützlich, aber allein das Vorhandensein eines Schranks beweist kein bestimmtes Maß an Staubrückhaltung oder Absaugleistung.
Praktische Checkliste für die Qualitätskontrolle
| Prüfpunkt | Was der Ingenieur bewerten sollte |
|---|---|
| Nutgeometrie | Korrekte Position, Tiefe und Konsistenz |
| Rückstände Web | Übereinstimmung mit der genehmigten Plattenspezifikation |
| Nutausrichtung | Ober-/Unterwegsverhältnis (falls zutreffend) |
| Fertige Kante | Grate, Absplitterungen, Rauheit und sichtbare Laminatschäden |
| Plattenstabilität | Ausreichende Festigkeit vor dem vorgesehenen Trennpunkt |
| Trennverhalten | Kontrolliertes Ablösen ohne übermäßige Biegung |
| Bauteilzustand | Keine unzulässigen Risse, Bewegungen oder Lötstellen Schaden |
| Wiederholbarkeit | Stabile Ergebnisse bei repräsentativen Produktionsmustern |
Die Prüfakzeptanzgrenzen müssen sich aus der Kundenzeichnung, den geltenden Produktanforderungen und dem vereinbarten Qualifizierungsplan ergeben.
Bei starren Leiterplatten können relevante IPC-Design-, Leistungs- und Akzeptanzdokumente das umfassendere Qualitätssystem unterstützen. Die Kaufspezifikation muss jedoch die geltenden Ausgaben und Anforderungen festlegen. Die Konformität kann nicht aus der Produktkategorie der Maschine abgeleitet werden.
8. Werksabnahmeprüfung: Was ausländische Käufer fordern sollten
Die Werksabnahmeprüfung (FAT) ist eine der wirksamsten Methoden, das Risiko beim Gerätekauf zu minimieren.
Ein Käufer sollte sich nicht ausschließlich auf Fotos, ein kurzes Werbevideo oder eine unqualifizierte Angabe der maximalen Geschwindigkeit verlassen.
Der Abnahmeprozess sollte nachweisen, ob die Anlage die tatsächlichen Leiterplatten des Käufers gemäß dem vereinbarten Standard verarbeiten kann.
Phase 1: Genehmigung der Anwendungsspezifikation
Vor der FAT sollten Käufer und Lieferant Folgendes vereinbaren:
-
Vorgesehene Funktion: V-Nutung oder Endtrennung.
-
Leiterplattenmaterial und -aufbau.
-
Repräsentative Leiterplatte.
Zeichnungen. -
Plattendicke und Maßgrenzen.
-
Erforderliche Nut- oder Trenneigenschaften.
-
Erwartete Produktionsrate.
-
Prüfmethoden.
-
Akzeptable Fehlerkriterien.
-
Erforderliche Maschinenausstattung.
-
Sicherheits- und Betriebsanforderungen.
Ohne diese Vereinbarung könnten beide Parteien einen erfolgreichen Test unterschiedlich interpretieren.
Phase 2: Repräsentative Produktionsmuster testen
Verwenden Sie Panels, die die tatsächliche Produktion repräsentieren, nicht nur das am einfachsten zu bearbeitende Design.
Führen Sie gegebenenfalls ein typisches Panel und ein anspruchsvolleres Panel innerhalb des vorgeschlagenen Betriebsbereichs mit ein.
Der Test sollte mit zugelassenen Werkzeugen, realistischen Bedienverfahren und der gleichen Prozesskonfiguration durchgeführt werden, die für die Auslieferung vorgesehen ist.
Wenn der Lieferant mehrere verschiedene Maschinenkonfigurationen vorschlägt, testen Sie diese unter vergleichbaren Bedingungen.
Phase 3: Leistung des gesamten Produktionszyklus erfassen
Beobachten Sie den gesamten Produktionsablauf.
Messen Sie Beladung, Positionierung, Bearbeitung, Entladung und alle wiederkehrenden Verzögerungen.
Erfassen Sie, ob die Maschine mit einem Bediener betrieben wird, häufige manuelle Anpassungen erfordert oder Unterbrechungen auftreten.
Eine einzelne Angabe zur Schnittzeit sollte nicht den gesamten Produktionszyklus ersetzen. Daten.
Phase 4: Fertige Muster prüfen
Prüfen Sie die bearbeiteten Platten gemäß der vereinbarten Methode.
Dies kann Dimensionsmessungen, Sichtprüfungen, Querschnittsprüfungen der Nuten, Kantenprüfungen und Trennprüfungen umfassen.
Bei der Bearbeitung von bestückten Platinen kann der Qualifizierungsplan auch Prüfungen der Bauteilbeanspruchung oder der Funktionsleistung vorsehen.
Phase 5: Wartung und Sicherheit überprüfen
Bestätigen Sie, dass der Lieferant den routinemäßigen Austausch, die Reinigung, die Einrichtung und die Fehlerbehebung der Schneidwerkzeuge demonstriert.
Überprüfen Sie die spezifizierten Schutz- und Sicherheitsfunktionen, einschließlich Not-Aus-Schalter und Verriegelungen, sofern zutreffend.
Sicherheitseinrichtungen sollten gemäß dem genehmigten Verfahren geprüft werden, ohne die Schutzfunktionen zu umgehen.
FAT-Abnahmematrix
| Prüfgegenstand | Nachweis angefordert | Abnahmegrundlage |
|---|---|---|
| Maschinenkonfiguration | Checkliste und technische Zeichnungen der Ausrüstung | Genehmigte Kaufspezifikation |
| Kompatibilität des Bedienfelds | Repräsentativer Bedienfeldversuch | Vereinbarte Musterliste |
| Verarbeitungsqualität | Prüfbericht und Rückstellmuster | Kundenspezifische Toleranzen |
| Zykluszeit | Aufgezeichnete Messwerte des gesamten Zyklus | Vereinbarte Zielausgabe |
| Wiederholbarkeit | Ergebnisse aus Wiederholte Bearbeitung | Genehmigte statistische oder dimensionale Kriterien |
| Wartung des Schneidgeräts | Nachgewiesenes Austauschverfahren | Genehmigte Wartungsanforderungen |
| Sicherer Betrieb | Funktionsprüfungsprotokoll | Anwendbare Sicherheitsanforderungen |
| Bedienerschulung | Schulungsnachweise | Vertragsumfang |
| Dokumentation | Handbücher, Zeichnungen und Ersatzteilliste | Liefercheckliste |
Eine Werksabnahmeprüfung (FAT) garantiert nicht automatisch zukünftige Die Produktionsleistung wird zwar erfasst, aber es bietet eine dokumentierte Grundlage für die Geräteabnahme.
Für Käufer, die Maschinen importieren, können Videos, Messprotokolle, Musterkennzeichnungen und unterzeichnete Berichte auch dazu beitragen, technische Fragen nach der Lieferung zu klären.
9. Integration in die Produktionslinie und Anforderungen an die Fabrik
Eine automatische V-Schnittmaschine für Leiterplatten sollte als Teil des gesamten Leiterplattenproduktionsprozesses und nicht als isoliertes Gerät betrachtet werden.
Eine technisch geeignete Maschine kann dennoch zum Engpass werden, wenn ihre Beladung, die Versorgungseinrichtungen oder der Wartungszugang nicht zu den Anforderungen der Fabrik passen.
Standort der Maschine bestimmen
Erzeugt die Anlage V-Schnittlinien während der Leiterplattenfertigung, sollte ihr Standort der genehmigten Fertigungsreihenfolge entsprechen.
Trennen bestückte Leiterplatten, sollte die Installation mit dem SMT- und dem nachfolgenden Montageablauf abgestimmt sein.
Diese Unterscheidung bestimmt, wie die Leiterplatten in den Arbeitsbereich gelangen und ihn verlassen und welche Vorsichtsmaßnahmen beim Umgang erforderlich sind.
Standalone- vs. Inline-Betrieb
Eine Standalone-Maschine kann geeignet sein, wenn die Produktionsmengen moderat sind oder sich die Aufträge häufig ändern.
Inline-Betrieb kann sinnvoll sein, wenn die Fabrik wiederholbare Transfers zwischen verbundenen Produktionslinien benötigt. Phasen.
Die Inline-Integration erfordert jedoch mehr als nur die Platzierung eines Förderbandes neben der Maschine.
Käufer sollten die Höhe und Richtung der Panel-Übertragung, die Handshake-Signale, das Fehlerverhalten, die Pufferkapazität vor und nachgelagert sowie alle erforderlichen Kommunikationsschnittstellen bestätigen.
Gehen Sie nicht davon aus, dass eine Maschine SMEMA, MES-Konnektivität, Barcode-Tracking oder andere Schnittstellen unterstützt, solange die spezifische Konfiguration nicht bestätigt wurde.
Werksversorgung und Arbeitsumgebung
Fordern Sie vor der Lieferung die Installationsanforderungen für das jeweilige Modell an.
Wichtige Informationen umfassen Stromversorgung, Druckluft (falls erforderlich), Absauganschlüsse, Bodenbelastung, Zugangswege und alle festgelegten Umgebungsbedingungen.
Der Lieferant sollte außerdem die Maschinenabmessungen und den Wartungszugangsplan angeben.
Bei internationalen Projekten prüfen Sie vor dem Versand die lokale elektrische Kompatibilität und die geltenden Sicherheitsbestimmungen für Maschinen.
Bedienerschulung und Wartung
Die Schulung sollte Die Wartungsplanung sollte die Maschineneinrichtung, den Normalbetrieb, die Handhabung der Schneidwerkzeuge, die Reinigung, Alarme und regelmäßige Inspektionen umfassen.
Die Wartungsplanung sollte die Identifizierung von Ersatzteilen, die Verfahren zum Werkzeugwechsel, die Dokumentation und die Vereinbarungen zur Unterstützung beinhalten.
Diese Punkte sollten in die kommerzielle Prüfung einbezogen und nicht erst nach der Anlieferung der Maschine besprochen werden.
10. Gesamtbetriebskosten: Mehr als nur den Kaufpreis berücksichtigen
Käufer von Maschinen vergleichen häufig Angebote, ohne die Kosten für die Herstellung einer brauchbaren Leiterplatte zu berücksichtigen.
Für einen fairen Vergleich sollten die Investitionskosten zusammen mit der tatsächlichen Produktivität, dem Werkzeugverbrauch, dem Arbeitsaufwand, den Ausfallzeiten und den Qualitätsverlusten bewertet werden.
Hauptkategorien der Betriebskosten
| Kostenkategorie | Beispiele |
|---|---|
| Anfangsinvestition | Maschine, benötigte Optionen, Vorrichtungen und Installation |
| Werkzeuge | Fräser, Ersatzwerkzeuge, Ausrichtung und Wartung |
| Arbeitskosten | Be- und Entladen, Inspektion, Einrichtung und Umstellung |
| Versorgung | Strom, Druckluft und Absaugung |
| Wartung | Vorbeugende Wartung, Verbrauchsmaterialien und Ersatzteile |
| Qualitätsverluste | Ausschuss, Nacharbeit, Kantenfehler und beschädigte Baugruppen |
| Produktionsunterbrechungen | Ungeplante Ausfallzeiten und Lieferverzögerungen |
| Support und Schulung | Bedienerschulung und technischer Support |
Kosten pro akzeptabler Platine berechnen
Ein vereinfachter Vergleich ist:
Kosten pro angenommener Platte = Gesamte relevante Betriebskosten & dividieren; Anzahl akzeptierter Platinen
Für längerfristige Vergleiche verteilen Sie die Anschaffungskosten der Maschine auf die angenommene Nutzungsdauer und das erwartete Produktionsvolumen.
Berücksichtigen Sie dieselben Kostenkategorien für jede Maschine in der engeren Auswahl.
Eine günstigere Maschine kann wirtschaftlich sein, wenn sie die Produktionsanforderungen problemlos erfüllt.
Ein teureres Mehrschneidermodell kann gerechtfertigt sein, wenn nachweisbare Produktivitätssteigerungen, weniger Ausschuss oder reduzierte Handhabungskosten die Mehrinvestition ausgleichen.
Keines der Ergebnisse sollte vor dem Test angenommen werden.
Bewerten Sie die Kosten für Umrüstungen.
Ein Werk, das den ganzen Tag dieselbe Platine produziert, kann von einer optimierten festen Einrichtung profitieren.
Ein EMS-Betrieb mit hoher Produktvielfalt legt möglicherweise mehr Wert auf schnelle Vorrichtungswechsel und einfache Programmierung.
Aus diesem Grund sind Produktionsplan und Produktvielfalt wesentliche Kriterien bei der Maschinenauswahl.
Das richtige Kaufziel ist nicht das niedrigste Angebot oder die Maximale Anzahl an Schneidwerkzeugen.
Es handelt sich um die niedrigsten nachhaltigen Kosten pro akzeptabler Platte unter Einhaltung der Qualitäts-, Sicherheits- und Lieferanforderungen.
11. Wie Sie einen Hersteller von automatischen Leiterplatten-V-Schneidemaschinen bewerten
Die Auswahl eines Lieferanten erfordert mehr als nur die Bestätigung, dass ein Produkt in einem Katalog aufgeführt ist.
Der Hersteller sollte erklären können, wie seine Maschine die tatsächlichen Leiterplatten des Kunden bearbeitet und welche Betriebsbedingungen verifiziert wurden.
Technische Kommunikation
Ein technisch kompetenter Lieferant sollte bereit sein, Leiterplattenzeichnungen zu prüfen, den Rill- oder Trennmechanismus zu erläutern und Anwendungsbeschränkungen zu erklären.
Wenn ein Lieferant nicht angeben kann, ob eine Maschine Nuten erzeugt oder bestehende Nuten trennt, sollte der Käufer diese Unklarheit vor der Bestellung klären.
Modellspezifische Informationen
Fordern Sie ein vollständiges Datenblatt für das angebotene Modell und die Konfiguration an.
Vermeiden Sie es, sich bei der maschinenspezifischen Leistung auf allgemeine Unternehmensspezifikationen zu verlassen.
Wenn Optionen angeboten werden, unterscheiden Sie im Angebot zwischen Standardausstattung und optionalen Komponenten.
Musterverarbeitung Leistungsfähigkeit
Fragen Sie, ob der Hersteller einen Mustertest mit den Leiterplatten des Kunden und gemäß dessen Prüfanforderungen durchführen kann.
Klärn Sie vor der Testdurchführung Musteranzahl, Testbedingungen, Berichterstattung und alle mit dem Test verbundenen Kosten.
Kundendienst
Für Käufer im Ausland sollten die Supportvereinbarungen dokumentiert sein.
Bestätigen Sie Schulungen, Supportkanäle, Ersatzteilverfügbarkeit, Garantieumfang, Ausschlüsse und den Prozess zur Lösung technischer Probleme.
Die Marketingaussage eines Anbieters zum globalen Support ersetzt keinen konkreten Servicevertrag.
CHIKIN CNC als Lieferantenoption
CHIKIN CNC liefert Anlagen zur Leiterplattenbearbeitung und -automatisierung, darunter Bohr-, Fräs- und V-Cut-Maschinen sowie Laserbearbeitungs- und Prüfgeräte.
Für V-Cut-Anwendungen umfasst das veröffentlichte Sortiment Optionen mit Einzel- und Mehrfachschneidern.
Dies bietet Käufern von Leiterplattenmaschinen die Möglichkeit, verschiedene Produktkonfigurationen aus dem Portfolio eines einzigen Anbieters zu vergleichen.
Der nächste sinnvolle Schritt ist die Prüfung der Schaltschrankzeichnungen, der Zielausbeute, der geplanten Prozessstufe und der Installationsanforderungen durch das technische Team von CHIKIN.
Die spezifische Geometrie des Schneidwerkzeugs, der Durchsatz, die Arbeitsgrenzen, die Möglichkeiten zur kundenspezifischen Anpassung und die Garantiebedingungen sollten im modellspezifischen Angebot und der technischen Dokumentation bestätigt werden.
12. Häufige Fehler beim Einkauf und wie man sie vermeidet
Fehler 1: Verwechslung von V-Rillen und der finalen Trennung
Eine Maschine, die Rillen erzeugt, führt möglicherweise nicht die finale Trennung einer bestückten Platine durch.
Besserer Ansatz: Definieren Sie den genauen Fertigungsvorgang, bevor Sie Angebote anfordern.
Fehler 2: Auswahl der Ausrüstung nur anhand der Anzahl der Schneidwerkzeuge
Mehr Schneidwerkzeuge bedeuten nicht automatisch höhere Produktivität, wenn das Plattenlayout sie nicht effektiv nutzen kann.
Besserer Ansatz: Vergleichen Sie die tatsächliche Zykluszeit und den akzeptablen Output anhand identischer Musterplatten.
Fehler 3: Ignorieren der Anforderungen an die Restbahn
Eine falsche Rillentiefe kann die Handhabungsfestigkeit und das Trennverhalten beeinträchtigen.
Besserer Ansatz: Geben Sie die erforderliche Rillgeometrie und die Prüfkriterien in der Zeichnung an. Paket.
Fehler 4: Annahme, dass sich alle starren Leiterplattenmaterialien gleich verhalten
Leiterplattendicke, Materialaufbau, Kupferplatzierung und mechanische Eigenschaften beeinflussen die Prozessanforderungen.
Bessere Vorgehensweise: Qualifizieren Sie repräsentative Materialien und Lagenaufbauten.
Fehler 5: Vernachlässigung der Spannungen auf bestückten Leiterplatten
Ein Depaneling-Prozess kann schädliche Spannungen erzeugen, selbst wenn die sichtbare Leiterplattenkante akzeptabel erscheint.
Bessere Vorgehensweise: Bewerten Sie empfindliche Bauteile und führen Sie zusätzliche Prüfungen durch, wo die Produktzuverlässigkeit dies erfordert.
Fehler 6: Kauf basierend auf Angaben zur maximalen Geschwindigkeit
Die maximale Verarbeitungsgeschwindigkeit kann Be- und Entladungszeiten, Umrüstungen und Ausfallzeiten ausschließen.
Bessere Vorgehensweise: Berechnen Sie die effektive akzeptierte Ausbringungsmenge aus gemessenen vollständigen Zyklen.
Fehler 7: Bestellung ohne Dokumentierte Werksabnahmeprüfung (FAT)
Ohne vereinbarte Abnahmekriterien lassen sich technische Unstimmigkeiten nach der Auslieferung nur schwer beilegen.
Besserer Ansatz: Nehmen Sie die FAT-Anforderungen in den Kaufvertrag auf.
13. Checkliste für internationale Käufer von automatischen Leiterplatten-V-Schneidemaschinen
Eine vollständige Angebotsanfrage hilft Lieferanten, die passende Ausrüstung zu empfehlen und das Risiko des Vergleichs inkompatibler Angebote zu reduzieren.
Bevor Sie CHIKIN CNC kontaktieren, halten Sie bitte die folgenden Informationen bereit.
| Feld der Angebotsanfrage | Anzugebende Informationen |
|---|---|
| Geplanter Prozess | V-Rillen, Trennung vorgerillter Leiterplatten oder andere spezifizierte Bearbeitungsschritte |
| Leiterplattenmaterial | FR4 oder andere Materialbezeichnung |
| Leiterplattenaufbau | Lagenanzahl, Dicke und relevante Konstruktionsdetails |
| Panel Abmessungen | Minimale, maximale und gängige Größen |
| Rillzeichnung | Positionen, Ausrichtung und Anforderungen an die V-Linien |
| Panel-Layout | Platinen pro Panel und Produktvarianten |
| Prozessphase | Rohplatinenfertigung oder Nachbearbeitung |
| Bauteilbeschränkungen | Empfindliche Bauteile, Randabstände und Handhabungsgrenzen |
| Produktionsziel | Erforderliche Panels oder akzeptierte Platinen pro Stunde |
| Produktmix | Anzahl der Modelle und erwartete Umrüsthäufigkeit |
| Qualitätsanforderungen | Maßtoleranzen, Prüf- und Abnahmekriterien |
| Automatisierung | Anforderungen an Standalone-, bedienergestützte oder Inline-Systeme |
| Werksbedingungen | Stromversorgung, Druckluft, Absaugung, Platzbedarf und Installationsland |
| Servicebedarf | Schulung, Dokumentation, Garantie und Ersatzteile |
| Projektzeitplan | Zieltermin für Werksabnahmeprüfung (FAT), Lieferung und Installation |
Beispielnachricht an den Lieferanten
Betreff: Auto Anfrage für eine V-Schnittmaschine für die Fertigung starrer Leiterplatten
Sehr geehrtes CHIKIN CNC-Team,
Wir evaluieren eine automatische V-Schnitt-Lösung für unsere Fertigungslinie für starre Leiterplatten.
Unsere Anwendungsdetails sind wie folgt:
-
Erforderlicher Prozess: [V-Schnitt / Trennung vorgerillter Platten]
-
Leiterplattenmaterial: [Material und Lagenaufbau]
-
Platinendicke: [Dickenbereich]
-
Platinenabmessungen: [Länge × × 1] Breite]
-
Rilllinienanordnung: [Zeichnung beigefügt]
-
Erforderliche Leistung: [Platten pro Stunde]
-
Produktionsplan: [Schichten pro Tag]
-
Automatisierungsanforderungen: [Standalone / Inline]
-
Installationsort: [Land]
Bitte empfehlen Sie eine geeignete Maschinenkonfiguration und stellen Sie das technische Datenblatt, die Anordnung der Schneidwerkzeuge, Optionen für Mustertests, den geschätzten Produktionszyklus, die Installationsanforderungen und ein Angebot zur Verfügung.
Wir möchten auch die Werksabnahmeprüfung, die Bedienerschulung und die Ersatzteilversorgung besprechen.
Mit freundlichen Grüßen,
[Name / Firma]
Käufer können ihre Anwendungsanforderungen über das CHIKIN CNC Kontakt- und Angebotsseite.
Ein vollständiges Zeichnungspaket und klare Produktionsziele machen die technische Diskussion produktiver als eine Angebotsanfrage, die sich nur auf Maschinennamen stützt.
14. Häufig gestellte Fragen
Was ist der Unterschied zwischen einer automatischen PCB-V-Schneidmaschine und einer PCB-Depaneling-Maschine?
Eine automatische V-Schneidmaschine erzeugt V-förmige Nuten in einer Leiterplattenplatte, typischerweise während der Rohplatinenfertigung. Eine Depaneling-Maschine trennt einzelne Platinen entlang vorhandener Rilllinien oder anderer vorgesehener Trennmerkmale.
Einige Produktbeschreibungen verwenden diese Begriffe sehr allgemein. Käufer sollten den tatsächlichen Mechanismus und den von der jeweiligen Maschine unterstützten Produktionsschritt überprüfen.
Ist eine automatische PCB-V-Schneidmaschine mit 8 Schneidmessern immer schneller als ein Modell mit 4 Schneidmessern?
Nein. Eine höhere Anzahl an Schneidwerkzeugen garantiert keine proportional höhere Ausbeute.
Die Leistung hängt vom Schneidwerkzeugeingriff, dem Layout der Leiterplatte, der Rüstzeit, der Bearbeitungsreihenfolge, dem Be- und Entladen sowie der Betriebsverfügbarkeit ab.
Vergleichen Sie Messungen des gesamten Zyklus mit denselben repräsentativen Leiterplatten, bevor Sie eine Konfiguration auswählen.
Kann eine automatische V-Cut-Maschine für Leiterplatten mehrlagige FR4-Leiterplatten verarbeiten?
Potenziell ja, vorausgesetzt, die Maschine unterstützt das Material, die Dicke, den Lagenaufbau und die erforderliche Nut- oder Trenngeometrie.
Mehrlagige Konstruktionen erfordern zusätzliche Überlegungen, wie z. B. den internen Kupferabstand und die Qualität der fertigen Leiterplatte.
Die Anwendung sollte mit dem Lieferanten besprochen und anhand repräsentativer Leiterplatten qualifiziert werden.
Kann die Maschine flexible Leiterplatten verarbeiten?
Das konventionelle V-Rillen eignet sich im Allgemeinen besser für geeignete starre Leiterplatten als für flexible Schaltungen.
Die Trennung flexibler Leiterplatten erfordert oft andere Methoden, da sich flexible Substrate beim Rillen nicht wie starre Laminate verhalten. und Ablösung.
Für FPC-Anwendungen können nach einer technischen Bewertung alternative Verfahren wie Fräsen oder Laserschneiden besser geeignet sein.
Wie wird die V-Nut-Tiefe überprüft?
Nut-Tiefe und Stegreste können mithilfe geeigneter Dimensionsmessungen oder Querschnittsprüfungen ermittelt werden.
Abnahmeverfahren und Toleranzen sollten vor Produktionsbeginn festgelegt werden.
Die Messungen sollten repräsentative Stellen und wiederholte Stichproben umfassen und nicht auf einer einzelnen Sichtprüfung beruhen.
Kann V-Cut-Anlage nach der SMT-Bestückung eingesetzt werden?
Das hängt davon ab, ob die Anlage die Endtrennung durchführt und ob das bestückte Leiterplattendesign für diesen Prozess geeignet ist.
Die Trennung nach der Bestückung erfordert besondere Aufmerksamkeit für benachbarte Bauteile, Lötstellen, Leiterplattenhalterungen und mechanische Spannungen.
Eine Maschine, die nur für die Erzeugung von V-Nuten während der Fertigung ausgelegt ist, sollte nicht für die Bestückung von Leiterplatten verwendet werden. Entplattenbearbeitung.
Wie berechne ich die Kapazität einer automatischen PCB-V-Cut-Maschine?
Messen Sie die gesamte Bearbeitungszeit für ein Panel, einschließlich der Be- und Entladevorgänge.
Berechnen Sie aus diesem Zyklus die theoretische Panelanzahl pro Stunde und berücksichtigen Sie anschließend die tatsächliche Betriebsverfügbarkeit.
Um die akzeptable Leiterplattenausbeute zu berechnen, multiplizieren Sie die Anzahl der Leiterplatten pro Panel mit der gemessenen Ausbeute des ersten Durchgangs.
Dies ermöglicht einen realistischeren Vergleich als die Angabe der maximalen Schneidgeschwindigkeit.
Welche Spezifikationen sollte ich vor dem Kauf anfordern?
Fragen Sie nach dem Funktionsprinzip der Maschine, der Anordnung der Schneidwerkzeuge, den unterstützten Panelgrößen, den Material- und Dickenbeschränkungen, den relevanten Bearbeitungstoleranzen, den Anforderungen an die Stromversorgung, der Gesamtleistung, den Maschinenabmessungen und den Sicherheitsvorkehrungen.
Fragen Sie außerdem nach der Wartungsdokumentation, den verfügbaren Ersatzteilen, den Garantiebedingungen und den Möglichkeiten zur Musterprüfung.
Betrachten Sie nicht spezifizierte Parameter nicht als Standard. Merkmale.
Ist die automatische V-Cut-Bearbeitung für eine Leiterplattenfertigung mit hoher Produktvielfalt geeignet?
Das kann sie sein, hängt aber stark von der Umrüstfrequenz und der Panelkompatibilität ab.
Eine Fertigung, die nur wenige, sich wiederholende Paneldesigns verarbeitet, kann von einer spezialisierten Mehrfachschneidanlage profitieren.
Eine Fertigung mit hoher Produktvielfalt sollte besonderen Wert auf die Flexibilität der Vorrichtungen, die Rüstzeiten, die Programmieranforderungen und die Arbeitsbelastung der Bediener legen.
Was sollte bei der Werksabnahmeprüfung (FAT) geprüft werden?
Eine aussagekräftige FAT sollte die Maschinenkonfiguration, die tatsächliche Panelkompatibilität, die Bearbeitungsqualität, die Leistung bei wiederholten Zyklen, die Bedienelemente, die relevanten Sicherheitsfunktionen und die erforderliche Dokumentation überprüfen.
Der Test sollte mit kundenrepräsentativen Panels und gemeinsam vereinbarten Abnahmekriterien durchgeführt werden.
Eine Funktionsdemonstration allein ist nicht mit einer vollständigen Werksabnahmeprüfung (FAT) gleichzusetzen.
Wie erhalte ich eine Empfehlung für eine geeignete CHIKIN CNC V-Cut-Maschine?
Bereiten Sie die Zeichnung der Leiterplatte, das Material, die Dicke, das Layout der Rilllinien, den geplanten Prozess, das Produktionsvolumen und die Qualitätsanforderungen vor.
Kontaktieren Sie anschließend CHIKIN CNC, um die passende Maschinenkonfiguration zu besprechen und eine technische Beratung anzufordern.
Sie können mit dem CHIKIN CNC-Maschinenkatalog beginnen oder Ihre Anforderungen über die offizielle Anfrageseite einreichen.
Fazit
Die Auswahl der richtigen automatischen Leiterplatten-V-Cut-Maschine beginnt mit dem Verständnis der Leiterplattenfertigung. Bei der Auswahl einer Maschine mit möglichst vielen Schneidwerkzeugen kommt es nicht auf den Prozess an.
Für die Fertigung starrer Leiterplatten sind die wichtigsten Faktoren die Panelgeometrie, die Anforderungen an Rillen oder Trennen, die Anordnung der Schneidwerkzeuge, die Werkzeugkompatibilität, die Wiederholgenauigkeit, die Qualitätskontrolle und der effektive Produktionsdurchsatz.
Für manche Arbeitsgänge kann eine Konfiguration mit einem einzigen Schneidwerkzeug ausreichend sein, während eine Maschine mit mehreren Schneidwerkzeugen Vorteile bei wiederholten Panellayouts und anspruchsvollen Produktionsplänen bietet. Die richtige Wahl hängt von der gemessenen Leistung, dem Produktmix und den Gesamtbetriebskosten ab.
Vor der Bestellung sollten Leiterplattenhersteller und ausländische Einkaufsteams die beabsichtigte Maschinenfunktion bestätigen, modellspezifische Spezifikationen anfordern, repräsentative Muster bewerten und klare Anforderungen für die Werksabnahme festlegen.
CHIKIN CNC bietet verschiedene Optionen für V-Cut-Anlagen zur industriellen Leiterplattenbearbeitung. Käufer können die Produktseiten für Maschinen mit einem, vier, sechs und acht Schneidmessern einsehen und ihre spezifischen Produktionsbedingungen mit dem technischen Team des Herstellers besprechen.
Planen Sie die Modernisierung Ihres Prozesses zum V-Nuten von Leiterplatten oder zur Panel-Trennung?
Teilen Sie Ihre Zeichnungen der Leiterplattenpanels, das Leiterplattenmaterial, das Layout der Nutlinien, die Zielausbeute und Ihre Werksanforderungen mit CHIKIN CNC.