ما هي آلة القطع على شكل حرف V، وما هي مشكلة الإنتاج التي تحلها؟
تُستخدم آلة القطع على شكل حرف V في معالجة لوحات الدوائر المطبوعة، ولكن قد يشير اسمها إلى عمليتين مختلفتين: القطع على شكل حرف V ، الذي يُنشئ أخدودًا مُتحكمًا به في لوحة صلبة، وفصل اللوحات ، الذي يفصل اللوحات الفردية على طول الأخاديد المُنشأة مسبقًا. هذا التمييز مهم. قد يحتاج مصنع تصنيع لوحات الدوائر المطبوعة إلى تشكيل خطوط قطع دقيقة في رقائق معدنية مكشوفة؛ وقد يحتاج مصنع SMT أو EMS إلى فصل اللوحات المُجمّعة بالكامل دون ثني وصلات اللحام الحساسة أو المكونات المُثبّتة على السطح.
بالنسبة لفريق المشتريات، فإن السؤال الصحيح للشراء ليس ببساطة "ما هي أفضل آلة قطع على شكل حرف V؟" بل هو "ما العملية التي يجب أن تؤديها هذه الآلة على لوحتنا المحددة، وبأي معدل إنتاج، وبأي مستوى مقبول من المخاطر؟" إن خط الإنتاج الذي يشتري معدات قطع عندما يحتاج إلى فاصل تجميع - أو العكس - يمكن أن يخلق فجوة مكلفة في العملية حتى لو كانت الآلة نفسها مصممة بشكل جيد.
يركز هذا الدليل على اختيار المعدات لمصنعي لوحات الدوائر المطبوعة، وخطوط تجميع تقنية التجميع السطحي، ومقدمي خدمات تصنيع الإلكترونيات، ومكاملين المعدات. ويغطي الفروقات بين التقطيع والفصل، وتكوينات أدوات القطع، والمواصفات الفنية، وأساليب مراقبة الجودة، وتكلفة التشغيل الإجمالية، بالإضافة إلى طلب عرض أسعار عملي واختبار قبول المصنع.
مقارنة بين تقنية V-Scoring وتقنية Depaneling: تأكد من العملية قبل اختيار المعدات
يؤدي التقطيع على شكل حرف V في لوحة الدوائر المطبوعة إلى إنشاء خط ضعيف متحكم فيه
أثناء عملية القطع على شكل حرف V، تقوم أداة القطع بعمل أخدود على شكل حرف V على طول خط فصل مستقيم مصمم مسبقًا. في العديد من عمليات تصنيع لوحات الدوائر المطبوعة، تتشكل الأخاديد من جانبين متقابلين للوحة صلبة، تاركةً سماكة متبقية محددة من المادة غير المقطوعة. يجب أن تكون هذه السماكة المتبقية قوية بما يكفي للحفاظ على استقرار اللوحة أثناء المناولة والعمليات اللاحقة، ولكنها في الوقت نفسه ضعيفة بما يكفي للسماح بالفصل المطلوب لاحقًا.
عادةً ما يُؤخذ التثقيب بعين الاعتبار قبل تقسيم التجميع إلى ألواح فردية. ينبغي على المشترين تحديد ما إذا كانوا بحاجة إلى تثقيب أحادي الجانب أو ثنائي الجانب، وشكل الأخاديد المطلوب، واستواء اللوح، وترتيب المواد، وطريقة القياس. عبارة مثل "تقطع الآلة مادة FR-4" لا تُعدّ متطلباً فنياً كاملاً.
يؤدي فصل لوحة الدوائر المطبوعة إلى فصل اللوحة التي تم تحديدها مسبقًا
في عملية فصل اللوحات، يختلف الهدف: تحرير كل لوحة نهائية على طول خط الفصل المُجهز مع مراعاة الانحراف، وجودة الحواف، وتلامس المشغل، والفحص اللاحق. قد تحتوي لوحة الدوائر المطبوعة المُجهزة مسبقًا على موصلات طويلة، ومكثفات خزفية، ودروع مثبتة، ومكونات ثقيلة، أو وصلات لحام قريبة من خط الفصل. حتى عند فصل اللوحة بنجاح، قد يؤدي الانحناء المفرط إلى تلف غير مرئي على الفور.
تُركز آلة القطع V أحادية القاطع من CHIKIN لفصل لوحات الدوائر المطبوعة (PCB) على هذا الاستخدام المُتحكم فيه. تُظهر صفحتها المنشورة تصميمًا مُحكمًا للآلة، وشاشة تحكم تعمل باللمس، ومؤشرًا للحالة، ومنطقة عمل مُوجهة. مع ذلك، ينبغي على المشترين الحصول على المواصفات الدقيقة للطراز وعرض توضيحي لعملية القطع الفعلية قبل الموافقة.
| سؤال الشراء | معدات تسجيل النقاط على شكل حرف V | معدات إزالة الألواح ذات الأخاديد على شكل حرف V |
|---|---|---|
| العملية الرئيسية | قم بإنشاء أخدود واحد أو أكثر على شكل حرف V | ألواح منفصلة عند خطوط الأخاديد الموجودة |
| الحالة المادية النموذجية | لوحة الدوائر المطبوعة الصلبة قبل الفصل النهائي | لوحة دوائر مطبوعة مكشوفة أو لوحة دوائر مطبوعة مجمعة |
| الهندسة الرئيسية | عمق الأخدود، والزاوية، والموقع، والنسيج المتبقي | دعم اللوحة، والمحاذاة، ومسار الفصل، وإزالة المكونات |
| مخاطر رئيسية | سُمك الشبكة غير صحيح، أخاديد غير متساوية، تلف في المادة | مرونة اللوحة، وإجهاد وصلات اللحام، والتشقق، وتلامس المكونات |
| دليل القبول | قياسات الأخاديد عبر لوحات تمثيلية | فحص الحواف، والفحوصات المتعلقة بالإجهاد، وإنتاج لوحات جيدة قابلة للتكرار |
قاعدة عملية: اطلب من المورّد أن يُريك اللوحة التي تتم معالجتها بالضبط. تستخدم بعض أوصاف المنتجات مصطلحات مثل "القطع على شكل حرف V" و"التجويف على شكل حرف V" و"التقطيع" و"الفصل" بشكل متبادل؛ لذا يجب أن يُوضّح العرض التوضيحي ونطاق عمل الآلة المكتوب أيّ لبس.
ما هي لوحات الدوائر المطبوعة (PCB) والمصانع التي تعتبر مرشحة جيدة؟
تُعدّ آلة القطع على شكل حرف V الخيار الأمثل عندما يوفر تصميم اللوحة خطوط فصل مستقيمة وسهلة الوصول، وعندما يمكن تكرار العملية في ظل ظروف مضبوطة. وتختلف أولويات الشراء للتطبيقات التالية:
- مصانع تصنيع لوحات الدوائر المطبوعة: عمق أخدود V ثابت، واستقامة، وسلوك تغذية، وإزالة مواد متسقة، وسمك متبقي قابل للقياس على العديد من اللوحات.
- خطوط تجميع SMT و PCBA: حماية المكونات المثبتة ووصلات اللحام وحواف اللوحة خلال مرحلة الفصل الميكانيكي الأخيرة.
- خدمات التصنيع الإلكتروني والمصنعين المتعاقدين: عمليات التغيير بين لوحات العملاء، وإدارة الوصفات، والأدلة القابلة للتعديل، وتخزين التجهيزات، ووقت متوقع لأول لوحة جيدة.
- منتجو لوحات الدوائر المطبوعة ذات النواة المعدنية ومصابيح LED: التوافق مع التركيب الفعلي المصنوع من الألومنيوم أو النحاس، خاصة عندما تتصرف الركيزة الطويلة أو ركيزة المشتت الحراري بشكل مختلف عن معيار FR-4.
- موردي السيارات، وإلكترونيات الطاقة، والتحكم الصناعي: التحقق الموثق من العملية، والإعدادات القابلة للتتبع، وفحوصات الجودة المتكررة، والأدلة على أن العملية لا تؤثر على موثوقية المنتج.
- أقسام النماذج الأولية وتطوير المنتجات الجديدة: عبء أدوات منخفض، وإعداد مباشر، ومرونة لإجراء مراجعات متكررة للتصميم بدلاً من الحد الأقصى للإنتاج الاسمي.
لا تُعدّ عملية القطع على شكل حرف V مناسبةً تلقائيًا لكل لوحة. فالحواف المنحنية، والفتحات الداخلية، والدوائر المرنة الحساسة، وأجزاء الفصل القصيرة غير المتصلة، والمكونات القريبة جدًا من الأخدود، كلها عوامل قد تُفضّل استخدام طرق أخرى. عندما يتطلب التصميم خطوطًا معقدة أو انحناءً طفيفًا، يُنصح بتقييم آلة حفر وتوجيه لوحات الدوائر المطبوعة ، أو فاصل توجيه مناسب، أو نظام معالجة ليزري مُخصّص للتطبيق. يجب التحقق من صحة الاختيار بناءً على المادة وتصميم اللوحة، وليس فقط بناءً على اسم العملية المُعلن عنه.
كيفية مقارنة آلات القطع على شكل حرف V ذات القاطع الواحد، والأربعة، والستة، والثمانية
يُعدّ عدد القواطع نقطة انطلاق لاختيار تصميم الماكينة، وليس عاملاً مضموناً لزيادة الإنتاج. وتعتمد الطاقة الإنتاجية الفعلية على عدد القواطع المستخدمة في آنٍ واحد، وكيفية فهرسة الألواح، والمسافة بين الأدوات، ووقت التحميل، وعدد خطوط القطع، وتغيير التجهيزات، والتوقفات المتعلقة بالجودة.
| خيار منتج الدجاج | مبررات الشراء | مناقشة الأنسب | تحقق قبل الطلب |
|---|---|---|---|
| ماكينة قطع لوحات الدوائر المطبوعة ذات القاطع الأحادي على شكل حرف V | فصل مركز ومتحكم به لألواح ذات أخاديد على شكل حرف V مناسبة | خلايا SMT/EMS، إنتاج متوسط، عملية موجهة من قبل المشغل | سواءً أكان ذلك يُشكّل أخاديد أو يفصل فقط لوحات الدوائر المطبوعة المُجهزة مسبقًا؛ التعامل والتخليص |
| ماكينة قطع لوحات الدوائر المطبوعة الأوتوماتيكية ذات 4 شفرات | مواقع قطع متعددة ومحطة عمل مغلقة ومنظمة | تكرار عمليات تركيب اللوحات التي تبرر زيادة الأتمتة | تكوين الأداة، وعرض القطع القابل للاستخدام، ووقت الإعداد، والسعة المأخوذة كعينة |
| آلة قطع لوحات الدوائر المطبوعة الأوتوماتيكية ذات 6 قواطع | المزيد من القواطع لمعالجة القطع على شكل حرف V بشكل متكرر في منطقة تشغيل محمية | ألواح صلبة ذات حجم كبير وأنماط قابلة للتكرار | إنشاء النتيجة الفعلية مقابل الفصل، وإمكانية تعديل الأداة، والوصول إلى الخدمة |
| آلة قطع لوحات الدوائر المطبوعة الأوتوماتيكية ذات 8 قواطع | تنسيق متعدد القطع يتم تسويقه لمعالجة الألواح الصلبة بكفاءة عالية | عائلات إنتاج راسخة ومتكررة | إمكانية المعالجة المتزامنة، ونطاق درجة الصوت، ونتائج العينات، ومساحة الأرضية |
تصف صفحات النماذج أغراضًا مختلفة، وتخلط بعض الأوصاف بين مصطلحات القطع على شكل حرف V والفصل. ولهذا السبب، يُعد هذا الجدول إطارًا لمقارنة المشترين ، وليس تأكيدًا على أن جميع الآلات المدرجة تستخدم آلية القطع نفسها.
متى يكون استخدام آلة ذات قاطع واحد أمراً منطقياً؟
قد يكون استخدام نظام القطع الأحادي أكثر جدوى عندما يكون لدى المصنع عدد محدود من خطوط الأخاديد المستقيمة، أو هدف إنتاج يومي متواضع، أو تغييرات هندسية متكررة. وقد يُسهّل هذا النظام عملية التكوين الأولي. مع ذلك، يجب على المشترين التأكد مما إذا كانت تعديلات التثبيت المطلوبة والتعامل اليدوي تدعم بالفعل وقت الدورة المتوقع. يفقد السعر المنخفض جاذبيته عندما يضطر المشغل إلى إعادة وضع كل لوحة بشكل متكرر.
متى ينبغي على المصنع التفكير في استخدام عدة قواطع؟
يستحق نظام القطع المتعدد الاهتمام عندما تتكرر مجموعات الألواح ويمكن تنسيق مواقع القطع أو مراحل المعالجة بكفاءة. مع ذلك، قد يؤدي الانتقال من أربعة إلى ثمانية قواطع إلى زيادة نقاط الضبط والمواد الاستهلاكية ومهام الصيانة. اطلب معدلًا مُثبتًا مُقاسًا بعدد الألواح المقبولة في الساعة ، وليس معدلًا نظريًا مُستنتجًا من عدد القواطع.
قارن الآلة المحيطة بلوحتك - وليس عدد القواطع فقط.
طلب مراجعة تكوين اللوحة →قائمة التحقق من المواصفات الفنية الأكثر أهمية
يُحدد عرض أسعار الآلات المفيد حدود التشغيل وشروط القياس. ولا يكفي وصفها بأنها "عالية الدقة" أو "أوتوماتيكية" أو "صناعية" للمقارنة بين موردين. استخدم قائمة التحقق أدناه لطلب البيانات، وحدد كل بند على أنه مؤكد أو مرتبط بخيار معين أو خاضع لاختبار عينة.
| المواصفات أو التحكم | المعلومات التي ينبغي على المشتري طلبها | لماذا يؤثر ذلك على الإنتاج؟ |
|---|---|---|
| العملية الفعلية | التسجيل، أو الفصل، أو كليهما؛ القدرة أحادية/ثنائية الجانب | يمنع شراء محطة المعالجة الخاطئة |
| غلاف اللوحة | أقصى وأدنى طول/عرض؛ مساحة العمل الفعالة | يحدد توافق التنسيق واستراتيجية التركيب |
| سمك اللوح والركيزة | نطاق السماكة المدعوم والمواد المعتمدة ذات النواة المعدنية/الرقائقية | تغييرات في الحمل، وهندسة الأخاديد، والمخاطر |
| هيكل القاطع | عدد القواطع، نوع الشفرة، القطر، الزاوية، التركيب والتباعد | يؤثر على اتساق الأخاديد والتآكل والصيانة |
| هندسة النتيجة | زاوية الأخدود، ونطاق العمق الممكن تحقيقه، والتحكم في الموضع، وقياس الشبكة المتبقية | يتحكم في سلوك الانفصال |
| تصريح لوحات الدوائر المطبوعة/لوحات الدوائر المطبوعة | الحد الأدنى للمسافات المدعومة بين الخط والمكونات وبين الأداة والمكونات | يحمي المكونات الطويلة أو الحساسة |
| التغذية والحركة والتسجيل | نظام التوجيه، طريقة الإسناد، معدل التغذية، المحاذاة/الرؤية (إن وجدت) | يقلل من انحراف الإعداد وحركة اللوحة |
| التعامل | يدوي، أو شبه آلي، أو خطي؛ اتجاه التحميل/التفريغ | يحدد تكامل العمالة والخطوط الإنتاجية |
| الإنتاجية | عدد اللوحات المقبولة في الساعة في مهمة مرجعية محددة، مع تضمين التحميل | يجعل عروض الأسعار قابلة للمقارنة |
| الإعداد/التغيير | نقاط الضبط، تخزين الوصفات، اختبار التغيير | أمر بالغ الأهمية لإنتاج أنظمة إدارة الطوارئ عالية التنوع |
| السلامة والمرافق | الحماية/التعشيق، إيقاف الطوارئ، الاستخراج، الحماية من التفريغ الكهروستاتيكي والطاقة المحلية | يدعم التركيب والتشغيل الآمن |
| صيانة | إجراءات التنظيف، طريقة تغيير الشفرات، قطع الغيار وفترات الفحص | يحدد إجمالي تكلفة الملكية |
| تصديق | برنامج نموذجي، تقارير اختبار القبول النهائي/اختبار القبول النهائي، أدوات القياس | يحوّل البيانات التسويقية إلى أدلة |
| النطاق التجاري | المصطلحات التجارية الدولية، التركيب/التدريب، الضمان، قناة الاستجابة | يمنع الالتزامات غير المسعّرة بعد التسليم |
لا تنقل بيانات الأداء بين عائلات الآلات المختلفة. على سبيل المثال، قد تنشر آلة حفر CHIKIN عالية السرعة بيانات دقة تحديد المواقع أو سرعة دوران المغزل، لكن هذه القيم لا تصف دقة آلة V-CUT غير ذات الصلة. يجب الحصول على مواصفات V-CUT للطراز والتكوين الفعليين قيد المراجعة.
هندسة الأخدود، وسماكة الشبكة المتبقية، وقوة الفصل
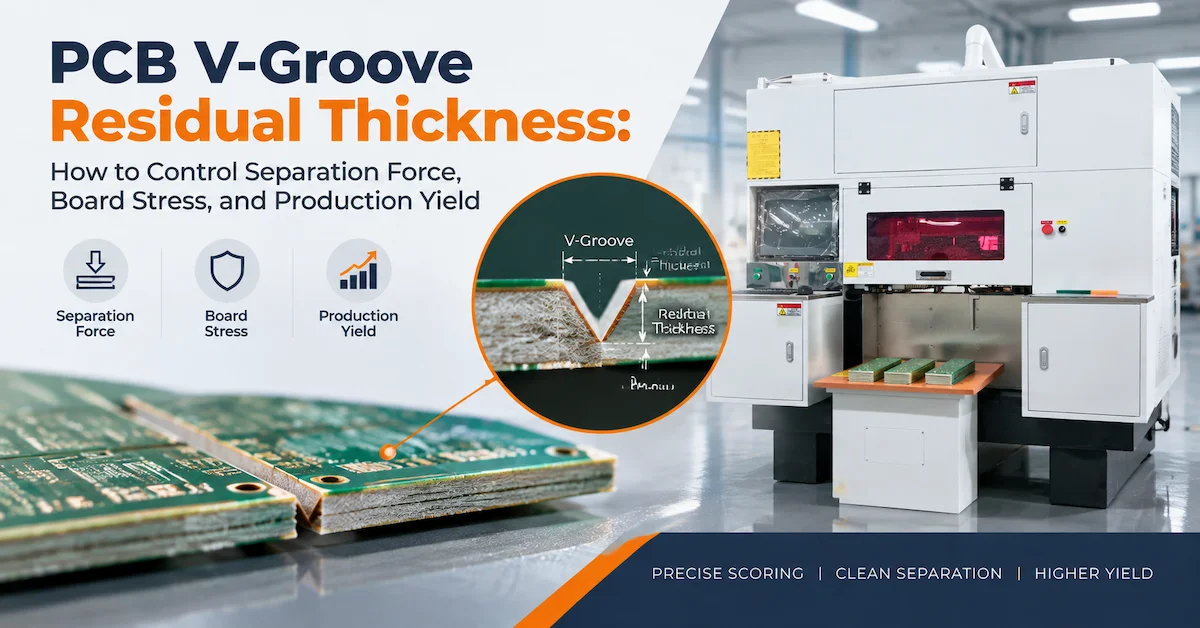
لماذا يُعد سُمك الشبكة المتبقي متغيرًا حاسمًا في العملية؟
بالنسبة للوحة ذات وجهين مثقوبين، يمكن التعبير عن الشبكة غير المقطوعة تقريبًا على النحو التالي:
سمك الشبكة المتبقي ≈ سمك اللوح الكلي - عمق الأخدود العلوي - عمق الأخدود السفلي.
تُعدّ هذه العلاقة مفيدةً لمناقشات العمليات، ولكنها لا تُمثّل معيارًا عالميًا لتفاوت المنتج. يؤثر تركيب رقائق لوحة الدوائر المطبوعة، وتوزيع النحاس، وموقع الأخاديد العلوية والسفلية، واختلاف المواد، وعدم دقة القياس على النتيجة الفعلية. قد تتطلب اللوحة ذات الرقاقة السميكة قوة فصل أعلى؛ بينما قد تنكسر الرقاقة الرقيقة جدًا أثناء المناولة أو النقل أو الطباعة أو التجميع. يجب تحديد نطاق التشغيل الصحيح ضمن خطة التصميم والتحقق من صحة العملية المعتمدة من العميل.
ما الذي يجب على المشترين التحقق منه في العينات الحقيقية؟
- افحص رسم التسجيل المرفق وتأكد من تطابق مرجع الإحداثيات مع برنامج الآلة.
- تحقق من موقع واستقامة الأخدود على شكل حرف V بالنسبة لهندسة اللوحة النهائية.
- قم بقياس أعماق الأخاديد التمثيلية أو سمك الشبكة المتبقي في بداية ووسط ونهاية خط المعالجة، باستخدام الطريقة المعتمدة.
- قارن النتائج على الألواح من مواقع مختلفة في دفعة المواد الواردة، بما في ذلك الألواح ذات التقوس المتوقع أو اختلاف السماكة.
- افحص النحاس والصفائح بالقرب من الأخدود بحثًا عن التمزق أو التآكل أو التكسر أو التلف الموضعي.
- قم بإجراء تجربة الفصل المطلوبة وافحص الحواف الناتجة والمكونات المجاورة.
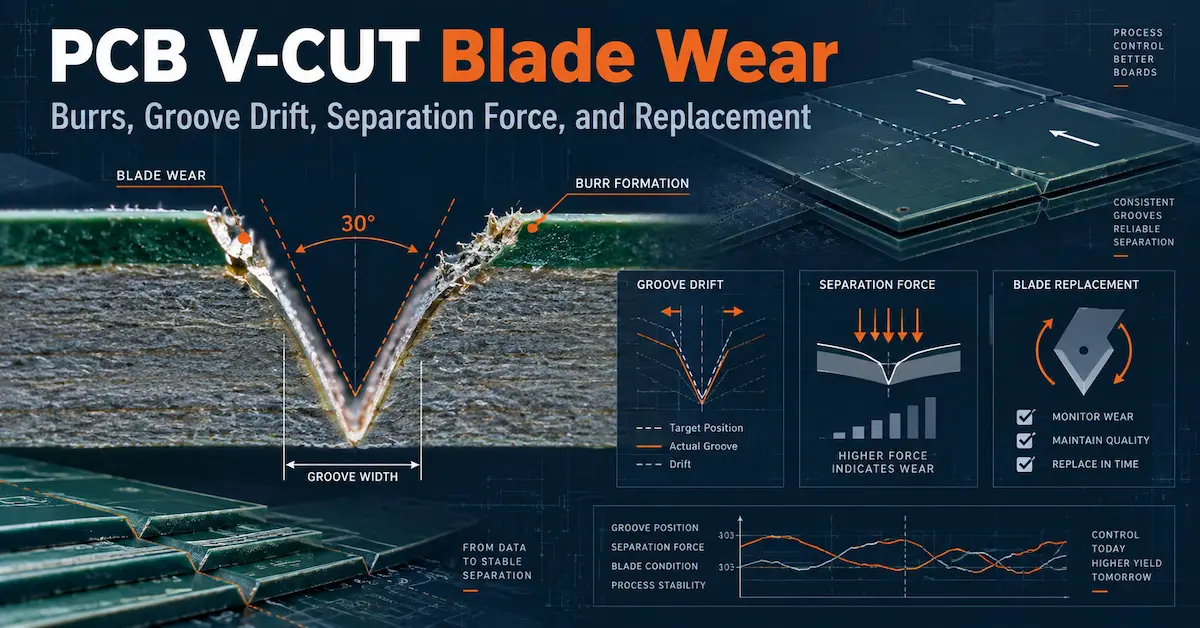
ينبغي على المشتري أيضًا الاستفسار عن كيفية مراقبة تآكل أداة القطع، وانحراف الشفرة، ودعم اللوحة، وضبط الدليل. قد ينتج المشغل لوحة نظيفة في البداية، ولكن قد يحدث انحراف بعد قطع مطول. تتناول المقالة التقنية ذات الصلة من CHIKIN حول تآكل شفرة القطع V-CUT للوحات الدوائر المطبوعة وانحراف الأخاديد، سبب ضرورة إجراء تحقيق في العملية بدلاً من الاستبدال التلقائي للشفرة عند ظهور النتوءات وتغيرات قوة الفصل.
لا يوجد رقم عالمي واحد لخلوص المكونات
بالنسبة للوحة مُجمّعة، تعتمد المسافة الآمنة بين خط V-score ومكثف MLCC أو الموصل أو المحول أو وصلة اللحام على التجميع والدعم الميكانيكي والمواد وطريقة الفصل. لا تنشر رقم مسافة غير مُفسّر كقاعدة عامة في الصناعة. بدلاً من ذلك، اطلب من فريقي التصميم والجودة تحديد المناطق الحساسة والتحقق من صحة الطريقة المقترحة على لوحة مُجمّعة. إذا كانت اللوحة تتطلب انحناءً كبيرًا بالقرب من أجزاء هشة، فقد يكون استخدام عملية فصل مختلفة استثمارًا أفضل.
جودة الإنتاج: ما هي المشاكل المحتملة وكيفية تشخيصها
ينبغي أن يشمل اختيار المعدات خطة للاستجابة للأعطال. يوضح الجدول أدناه الفرق بين الأعراض والأسباب المحتملة؛ فلا يوجد عرض واحد يثبت أن جزءًا معينًا معيب.
| المشكلة الملحوظة | المساهمون المحتملون | الفحوصات الأولية |
|---|---|---|
| عمق غير متساوٍ للأخدود على شكل حرف V | تفاوت سمك اللوحة، موضع الشفرة، الدعامة، تلوث التركيبات | قم بقياس الأعماق العلوية/السفلية، وسماكة اللوحة، ومحاذاة الأداة |
| نتوءات أو تآكل الألياف الزجاجية | شفرة مهترئة، تغذية غير مناسبة، خصائص المادة، عدم المحاذاة | قارن حالة الشفرة وإعدادات العملية وعينات من نفس المادة |
| قوة فصل عالية | شبكة متبقية زائدة، وتناسق ضعيف في الأخاديد، وطريقة فصل خاطئة | قم بقياس الشبكة المتبقية وتوثيق اتجاه القوة |
| تشققات الحواف أو تشققات الرقائق | حركة اللوحة، حالة قاطع غير صحيحة، انحراف مفرط | افحص عينات الدعم والحواف ذات التكبير العالي |
| تلف متقطع في اللوحة | تباين الأحمال، الألواح الملتوية، تغيير التجهيزات أو ممارسات الورديات | قارن بين الدفعات والمشغلين وإعدادات الآلة |
| إجهاد وصلة اللحام أو المكون الخزفي | انحناء اللوحة، عدم كفاية الدعم، المكونات قريبة جدًا من الأخدود | افحص لوحات الاختبار المجهزة وقيم بدائل فصل اللوحات |
| إنتاج بطيء رغم وجود العديد من القواطع | اختناقات التحميل، التعديلات المتكررة، الأعطال أو تأخير الفحص | قم بقياس زمن دورة اللوحة المقبولة بالكامل، وليس فقط حركة الآلة. |
قسّم الأدلة إلى ثلاث مجموعات: حالة الماكينة ، تصميم/مادة اللوحة ، وعملية المناولة . هذا يمنع فريق الصيانة من استبدال الشفرات عندما يكون السبب الحقيقي هو اعوجاج اللوحة أو عدم كفاية التثبيت. كما أنه يجعل دعم المورد أكثر فعالية: فالصور ورسومات اللوحة وإعدادات الماكينة وتوزيع العيوب أكثر قابلية للتنفيذ من شكوى عامة حول "سوء القطع".
الإنتاجية، وتوازن الخط، والتكلفة لكل لوحة مقبولة
ينبغي تقييم آلة القطع الأوتوماتيكية على شكل حرف V في سياق خط الإنتاج، وليس بمعزل عنه. للحصول على تقدير تخطيطي بسيط:
إجمالي عدد الألواح في الساعة = 3600 ÷ وقت الدورة الكاملة بالثواني.
عدد الألواح الجيدة في الساعة = إجمالي عدد الألواح في الساعة × توافر التشغيل × إنتاجية المرور الأول.
على سبيل المثال، دورة افتراضية مدتها 30 ثانية تُنتج 120 لوحة شمسية في الساعة. بافتراض جاهزية تشغيلية بنسبة 85% ونسبة نجاح من المحاولة الأولى 99%، تكون النتيجة حوالي 101 لوحة مقبولة في الساعة . هذه الأرقام مجرد مثال لكيفية حساب السعة، وليست ادعاءات رسمية لمنتج CHIKIN .
يجب أن تتضمن الدورة التحميل، والمحاذاة، والقطع أو الفصل، والإزالة، والفحوصات الفورية المطلوبة. بالنسبة لخط إنتاج مزود بقواطع متوازية متعددة، سجّل وقت تشغيل الأداة بشكل منفصل عن وقت تشغيل المحطة بالكامل. بالنسبة لمصنع خدمات التصنيع الإلكتروني، قِس وقت التغيير أيضًا: فالآلة التي تتفوق في إنتاج دفعات طويلة ومتكررة قد تخسر في مهمة قصيرة تتطلب تعديلًا متكررًا للدليل أو التثبيت.
قيّم تكلفة اللوح الواحد الجيد بدلاً من سعر المعدات فقط. نموذج محاسبي عملي هو:
تكلفة اللوحة المقبولة = (تكلفة المعدات المخصصة + العمالة + أدوات القطع / المواد الاستهلاكية + الصيانة + الطاقة + إعادة العمل + تكلفة التوقف عن العمل) ÷ اللوحات المقبولة.
قد تختلف طريقة المحاسبة الدقيقة. يكمن جوهر الأمر في تضمين خسائر العيوب وفترات التوقف إلى جانب النفقات الرأسمالية، لأن الآلة الأقل تكلفة في قائمة الأسعار ليست بالضرورة الحل الإنتاجي الأقل تكلفة.
ما يجب تضمينه في طلب عرض أسعار لماكينة القطع على شكل حرف V
يُمكّن طلب عرض الأسعار المُحكم مُصنِّع المعدات من التوصية بآلة مناسبة لتطبيق حقيقي، ويُقلل من الاستفسارات اللاحقة. أرفق رسمًا تخطيطيًا للوحة أو بيانات Gerber/ODB++ عندما تسمح شركتك بذلك، وحدد الملفات السرية كمعلومات تصميم خاضعة للرقابة.
| حقل طلب عرض الأسعار | مثال على المعلومات المطلوب تقديمها |
|---|---|
| العملية مطلوبة | إنشاء نقاط V على اللوحات العارية / إزالة نقاط V من لوحة الدوائر المطبوعة ذات النقاط المسبقة / يحتاج إلى توضيح |
| مادة لوحية | FR-4، أو FR-4 متعدد الطبقات، أو MCPCB أو أي بنية مكدسة محددة أخرى |
| أبعاد اللوحة | الطول والعرض والسمك وحدود التسطيح وعدد الألواح |
| تفاصيل الأخدود | عدد الخطوط، والاتجاه، ومتطلبات أعلى/أسفل الدرجة، والمرجع الهندسي أو الرسم |
| ولاية الجمعية | لوحة عارية، أو لوحة دوائر مطبوعة مجمعة جزئياً، أو لوحة دوائر مطبوعة كاملة التركيب |
| ميزات المخاطر | مكثفات متعددة الطبقات حساسة، موصلات، نحاس بالقرب من الحافة، مكونات طويلة |
| الإنتاج | عدد اللوحات لكل وردية، عدد الورديات في اليوم، ذروة الأحجام، عدد وحدات التخزين |
| طريقة الإنتاج | تحميل يدوي مستقل، أو شبه آلي، أو تكامل مباشر |
| أهداف الجودة | طريقة فحص الأخاديد/الحواف المتفق عليها، وحدود العيوب المقبولة |
| ظروف النبات | الجهد/التردد، الهواء المضغوط، الشفط، ضوابط التفريغ الكهروستاتيكي، المساحة |
| المتطلبات التجارية | وجهة التسليم، وشروط الشحن المطلوبة، وتاريخ التركيب المستهدف |
| طلب التحقق | تجربة نموذجية، فيديو/بيانات اختبار القبول النهائي، أدلة التشغيل، اقتراح قطع الغيار |
ينبغي أن يتضمن عرض الأسعار الفني تحديد التكوين المقترح، والاستثناءات، وشروط القبول القابلة للقياس، واحتياجات المشغل، وافتراضات التغيير، ونطاق خدمات ما بعد البيع. وفي حال توفر ميزات اختيارية في الآلة، يجب تحديد ما إذا كانت مشمولة في السعر الأساسي.
هل لديك رسم تخطيطي للوحة وأهداف الإنتاج جاهزة؟
أرسل طلب عرض سعر لماكينة القطع على شكل حرف V →اختبار قبول المصنع: إثبات العملية قبل الشحن
لا يُعدّ العرض التوضيحي الناجح واختبار القبول المتكرر أمراً واحداً. ينبغي على المشتري الاتفاق على بروتوكول اختبار القبول النهائي (FAT) قبل إتمام الطلب، لا سيما عند شراء منتج عالي الموثوقية أو لمصنع يستخدم لوحات مُجمّعة باهظة الثمن.
تسلسل FAT عملي
- تأكد من الهوية والتكوين. سجل طراز الآلة، ورقم القاطع، والملحقات المرفقة، وأدوات التحكم، وإعدادات الآلة المعتمدة.
- تحقق من ضوابط السلامة. قم بتوضيح آلية إيقاف الطوارئ، والحماية، وأجهزة التعشيق ذات الصلة، وأجهزة الإنذار، ومنطق إعادة التشغيل الآمن، والوثائق الكهربائية المناسبة لبلد التركيب.
- تحقق من العينات المرجعية. قارن أبعاد اللوحة الواردة، والمادة، والتركيب، ورسم الأخاديد مع خطة الاختبار المعتمدة.
- قم بتشغيل معالجة العينة الأولى. وثّق إجراءات الإعداد، والمحاذاة، وموضع الشفرة، وجودة الأخدود أو الفصل، ونتائج القياس الأولية.
- كرر العملية على مجموعة تمثيلية. اختبر عددًا كافيًا من الألواح المتتالية لملاحظة الانحراف وأخطاء المناولة والتدفق الفعلي بدلاً من الاكتفاء بلوحة واحدة ناجحة.
- افحص الجودة. استخدم معايير الفحص المتفق عليها لهندسة الخدوش والحواف والنتوءات والشقوق والحطام وحالة اللوحة المركبة؛ أضف الفحص الكهربائي أو الوظيفي ذي الصلة عند تحديده.
- سجل الدورة الفعلية. قم بتضمين عمليات التحميل والتفريغ من قبل المشغل، وحركة الآلة، والانقطاعات، وأي نقطة تفتيش فورية مطلوبة للجودة.
- قم بإجراء عملية التغيير إذا لزم الأمر. كرر ذلك على مجموعة لوحات ثانية عندما تكون الآلة مخصصة لإنتاج تشكيلة واسعة من المنتجات.
- وثائق التسليم. التحقق من تعليمات التشغيل، وقائمة قطع الغيار، وخطة الصيانة، ونسخة احتياطية من الإعدادات، ونطاق الضمان، وإجراءات الاتصال بالخدمة.
ينبغي تحديد معايير النجاح/الفشل في اختبار القبول النهائي مسبقًا وربطها بتصميم لوحة التحكم ومتطلبات الجودة لدى العميل. ولا يُغني بيان المورد العام بشأن "الدقة العالية" عن بيانات القبول المقاسة. وينبغي أن يتناول اختبار التشغيل أو اختبار القبول في الموقع بشكل منفصل واجهات المنشأة والتشغيل المحلي وكفاءة المشغل.
للاختيار بين طرق الفصل المختلفة جذريًا، تنشر شركة CHIKIN أيضًا مقارنة بين طرق فصل لوحات الدوائر المطبوعة . استخدم هذه المقارنة مبكرًا، قبل بذل الجهد في التحقق من صحة معدات القطع على شكل حرف V لهندسة أنسب للتوجيه أو القطع بالليزر.
الصيانة والمواد الاستهلاكية والموثوقية على المدى الطويل
يتغير أداء القطع على شكل حرف V مع الاستخدام. تتآكل حواف القطع، ويتراكم الراتنج والغبار، وقد تتلوث أسطح التوجيه، وقد تفقد المثبتات دعمها المتسق. لذلك، ينبغي أن تتضمن خطة الصيانة الوقائية جدول صيانة دوري مدعومًا ببيانات جودة اللوحة.
يتضمن سجل التشغيل المفيد رقم قطعة القاطع، وتاريخ التركيب، والمادة المعالجة، وطول القطع التراكمي أو الألواح المعالجة، وملاحظات فحص الأخاديد/الحواف، وتغييرات الإعداد، وسبب كل استبدال. لا يمكن وصف عمر الشفرة بدقة برقم واحد شامل لأن المادة وعمق الأخاديد ومزيج الإنتاج وظروف التشغيل تختلف.
عند شراء أدوات بديلة، يُرجى تقديم رسم الأداة الأصلية، والقطر، وحجم الثقب، وزاوية الشفرة أو شكل السن، والمادة، وسرعة الماكينة، ومواصفات الأخدود أو الحافة المتوقعة. تُدرج شركة CHIKIN منتجًا مخصصًا لشفرات منشار V-CUT للوحات الدوائر المطبوعة ، ولكن ينبغي على المشترين التحقق من توافق الأبعاد والماكينة قبل اعتبار أي شفرة قابلة للتبديل.
يُعدّ سهولة الوصول إلى أدوات الصيانة بنفس أهمية تكرارها. اطلب من الفنيين شرح كيفية تنظيف المخلفات، والوصول إلى الأدوات، واستبدال الشفرة بأمان، واستعادة المحاذاة، والتأكد من سلامة اللوحة الأولى بعد الصيانة. إذا كانت عملية الاستعادة بطيئة أو يصعب تكرارها، فقد تتضاءل ميزة الإنتاجية الظاهرة للآلة الأكثر تعقيدًا.
تقييم الموردين: ما الذي يجعل عرض آلة القطع على شكل حرف V موثوقاً؟
ينبغي على مورد المعدات الموثوق به أن يتناول سيناريو التصنيع بأكمله، لا أن يكتفي بإرسال صورة وسعر. اطلب نطاق عمل مكتوبًا يحدد ما إذا كان النظام يُنشئ أخاديد، أو يفصل علامات موجودة، أو يُنفذ العمليتين معًا في ظروف معينة. ثم راجع توافق اللوحة الفعلية، وأنظمة التحكم، والحماية، وأدلة اختبار العينات، وقطع الغيار، والدعم التعاقدي.
تُقدّم شركة CHIKIN CNC نفسها كشركة مُطوّرة ومُصنّعة لمعدات أتمتة لوحات الدوائر المطبوعة (PCB) مقرها شنتشن، وتتمتع بخبرة واسعة في البحث والتطوير، بالإضافة إلى نظرة شاملة على مزايا خدماتها . تشمل منتجاتها المنشورة حلول الحفر والتوجيه، وخيارات القطع على شكل حرف V، والمعدات ذات الصلة. تُعدّ هذه أسبابًا وجيهة لطلب مناقشة هندسية، ولكن لا يزال كل طراز بحاجة إلى ورقة بيانات مُعتمدة واتفاقية قبول خاصة به.
قارن أيضًا وثائق الضمان والخدمة بعناية. قد تصف الإعلانات العامة على مواقع الويب وصفحات المنتجات الفردية فترات أو مستويات دعم مختلفة. دوّن مدة الضمان بدقة، والاستثناءات، وترتيبات قطع الغيار، وترتيبات المساعدة عن بُعد، ومسؤوليات التدريب، وقنوات الاستجابة في عرض الأسعار أو العقد. لا يُغني وعد تسويقي جذاب عن نطاق الضمان المُوقّع والمُحدد للجهاز.
سير عمل فعال للموافقة على المشتري
- الهندسة: الموافقة على توافق العملية الفعلية وتصميم اللوحة.
- الجودة: الموافقة على فحص العينة، وتقييم المخاطر، ومعايير القبول.
- الإنتاج: الموافقة على الطاقة الإنتاجية، والتوظيف، والتغيير، وتدفق المواد المادية.
- الصيانة/الصحة والسلامة والبيئة: الموافقة على الوصول والمرافق والضوابط وقابلية الخدمة.
- قسم المشتريات/المالية: الموافقة على إجمالي التكلفة النهائية، وشروط الدعم، والمخرجات القابلة للقياس.
تُعد هذه المراجعة متعددة الوظائف مهمة بشكل خاص عند تركيب المعدات في المراحل اللاحقة لتجميع SMT، حيث قد تحتوي اللوحات التالفة بالفعل على قيمة كبيرة من حيث المكونات والعمالة.
اجعل مقارنة الموردين قابلة للقياس.
استكشف معدات تشيكين للوحات الدوائر المطبوعة →الأسئلة الشائعة حول آلات V-CUT
1. هل آلة القطع على شكل حرف V هي نفسها فاصل لوحات الدوائر المطبوعة؟
ليس دائمًا. قد تشير آلة القطع على شكل حرف V إلى نظام قطع على شكل حرف V يُشكّل أخاديد، أو إلى فاصل يعمل على الألواح المقطوعة مسبقًا. تأكد من آلية التشغيل كتابيًا، واختبر لوحًا تجريبيًا قبل الطلب.
2. هل يمكن لآلة القطع V-CUT قطع لوحات الدوائر المطبوعة بعد تجميعها بتقنية SMT؟
صُممت بعض أنظمة فصل اللوحات الإلكترونية لتناسب لوحات الدوائر المطبوعة المُجمّعة والمُجهزة مسبقًا. وتعتمد ملاءمتها على آلية الفصل، والدعامة، ومسافة الأدوات، والمكونات المجاورة، وحساسية التجميع. لذا، لا تفترض أن جميع آلات التخديد آمنة للوحات المُجهزة بالمكونات.
3. هل آلة القطع ذات الثمانية شفرات أسرع بثماني مرات من آلة القطع ذات الشفرة الواحدة؟
لا يمكن افتراض هذه النسبة. تعتمد الدورة الكاملة على هندسة اللوحة، واستخدام القاطع، والتغذية، وإعادة التموضع، والفحص، ووقت التوقف. قارن عدد اللوحات المقبولة في الساعة لنفس المهمة.
4. هل يمكن لعملية القطع على شكل حرف V التعامل مع لوحات الدوائر المطبوعة المصنوعة من الألومنيوم أو لوحات الدوائر المطبوعة ذات النواة المعدنية؟
ربما، لكن التوافق يعتمد على بنية الركيزة الكاملة، وخصائص المادة، وتصميم الأداة، وهندسة الأخاديد، وموافقة الشركة المصنعة. اطلب تجارب خاصة بالمادة بدلاً من تطبيق إعدادات FR-4 تلقائيًا.
5. ما هو سمك الشبكة المتبقي في عملية قطع V للوحات الدوائر المطبوعة؟
هي المادة المتبقية بين أخاديد التسجيل المتقابلة، أو بين الأخدود والسطح الخلفي في التصميم أحادي الجانب. تؤثر هذه المادة على قوة اللوحة وقوة فصلها لاحقًا. وتختلف القيمة الصحيحة باختلاف تصميم المنتج والعملية المعتمدة.
6. لماذا تتشقق الألواح أو تتكسر أثناء عملية الفصل باستخدام القطع على شكل حرف V؟
تشمل العوامل المحتملة المساهمة في ذلك: الانحناء المفرط، وعدم انتظام الأخاديد، وعدم ملاءمة السماكة المتبقية، وتآكل أو عدم محاذاة الأدوات، وعدم كفاية دعم اللوحة، واختلاف المواد. قارن الأدلة المتعلقة بالآلة واللوحة والتعامل قبل اختيار إجراء تصحيحي.
7. أيهما أفضل: فصل الألواح بتقنية القطع على شكل حرف V، أو التوجيه، أو الفصل بالليزر؟
بالنسبة للخطوط المستقيمة ذات القطع المسبقة، قد يكون الفصل المتحكم به على شكل حرف V خيارًا فعالًا. أما التوجيه فهو أكثر مرونة بالنسبة للخطوط المعقدة والوصلات. وقد يناسب الليزر بعض التطبيقات الدقيقة أو ذات التفاصيل الدقيقة بعد التحقق من صحة المادة وتخطيط الاستخراج. لا يوجد حل مثالي يناسب الجميع.
8. ما هي المستندات التي يجب عليّ إرسالها إلى مورد آلة V-CUT؟
أرسل رسم اللوحة/اللوحة الفرعية، والسماكة، وتكوين المواد، وتخطيط خطوط القطع، وصورًا للمكونات المجاورة، ومرحلة التصنيع المقصودة، والأحجام المتوقعة، وتخطيط خط الإنتاج، وظروف الطاقة، وتوقعات الجودة. أرفق ملفات التصميم المعتمدة عند السماح بذلك.
9. ما الذي يجب أن يتضمنه اختبار قبول المصنع؟
كحد أدنى: عرض توضيحي للعملية على المواد المعتمدة، وفحص الآلات والسلامة، وفحص العينة الأولى، والتكرارية على دفعة محددة، وقياس وقت الدورة الفعلي، والتغيير إن وجد، وتوثيق نتائج القبول.
10. كيف ينبغي للمشترين مقارنة عروض أسعار ماكينات V-CUT؟
قارن نطاق العمل المُؤكد، والأدوات المُقدمة، وتوافق اللوحة، وقدرة إنتاج اللوحات الجيدة المُثبتة، وتكامل خط الإنتاج، والضمان، وقطع الغيار، والصيانة، واختبار العينات، والتكلفة الإجمالية للملكية. لا يعني انخفاض سعر الآلة بالضرورة أفضل قيمة إنتاجية.
خاتمة
تبدأ عملية اختيار آلة القطع V-CUT المناسبة بتحديد العملية بدقة: فتشكيل القطع على شكل حرف V في الألواح الصلبة يختلف عن فصل الألواح المُجمّعة على طول الأخاديد الموجودة. ينبغي على المشترين مطابقة تصميم القطع ومستوى الأتمتة مع هندسة اللوحة الفعلية، وحساسية المكونات، ومعدل الإنتاج المقبول، وقدرة الصيانة - وليس مع عدد القطع الإجمالي. استخدم عينات تمثيلية، وطلب عرض أسعار موثق، ومعايير اختبار القبول في المصنع المتفق عليها لتحويل آلة واعدة إلى قرار إنتاجي مُحكم.
للحصول على مراجعة للتكوين، شارك رسومات لوحة الدوائر المطبوعة الخاصة بك، والمادة، والسمك، وتصميم خط القطع، والمخرجات المستهدفة من خلال قناة استفسارات المعدات الخاصة بشركة CHIKIN.
خطط لإنشاء محطة قطع أو فصل لوحات الدوائر المطبوعة أكثر موثوقية.
ناقش مشروعك الخاص بآلة القطع على شكل حرف V →