اختر الأدوات المناسبة للثقب أو الفتحة أو الشكل المطلوب إنتاجه، وليس فقط للقطر الاسمي المطابق. استخدم هذا الدليل لمراجعة الهندسة، وملاءمة الساق، وحدود العملية، وأدلة المورد، وتكلفة اللوحة المعتمدة.
بالنسبة لمهندسي تصنيع لوحات الدوائر المطبوعة، يُعدّ شراء المثاقب وأجهزة التوجيه قرارًا متعلقًا بضبط العمليات. قد تصبح الأداة منخفضة السعر مكلفة إذا تسببت في ثقوب كبيرة الحجم، أو حواف رقائق متشققة، أو كسور مفرطة، أو توقفات غير مخطط لها للآلة. كما تحتاج فرق الشراء إلى التمييز بين نطاق قطر الأداة المعلن للآلة ومواصفات المواد الاستهلاكية المحددة.
يركز هذا الدليل على اختيار رؤوس حفر/توجيه لوحات الدوائر المطبوعة وإعداد طلبات عروض الأسعار . لمزيد من التحليل حول التآكل التدريجي للتوجيه وأسباب استبداله، يُرجى الاطلاع على دليل CHIKIN CNC لتآكل رؤوس توجيه لوحات الدوائر المطبوعة .
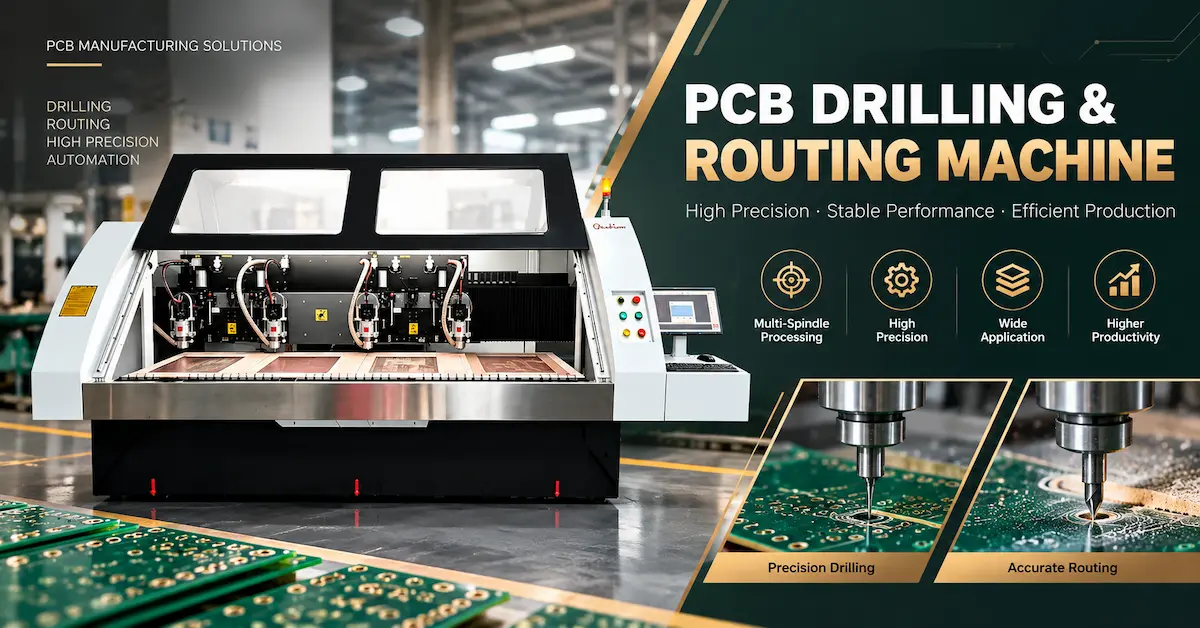
1. مثاقب لوحات الدوائر المطبوعة مقابل مثاقب جهاز التوجيه: ما الذي يتغير فعلياً؟
تتميز مثقاب لوحة الدوائر المطبوعة بطرف قاطع مدبب مصمم لاختراق الرقائق وإحداث ثقب. وتعتمد عملية تشغيله بشكل أساسي على الحركة المحورية، وإزالة الرقائق، ومحاذاة الثقب، وحالة جدار الثقب. أما جهاز التوجيه، فيستخدم حوافًا قاطعة على طول مساره أثناء تحركه عبر محيط معين؛ وتُعد القوى الجانبية، وانحراف الأداة، وصلابة التثبيت، وجودة تشطيب الحواف عوامل أساسية.
| عامل الاختيار | مثقاب لوحة الدوائر المطبوعة | لقمة توجيه لوحة الدوائر المطبوعة |
|---|---|---|
| المهمة الأساسية | ثقوب نافذة، ثقوب مكونات، ثقوب تثبيت، ثقوب أدوات | ملامح اللوحة، والفتحات، والنوافذ الداخلية، وعزل الخطوط الخارجية الموجهة |
| حركة القطع الرئيسية | الاختراق المحوري | قطع المسار الجانبي |
| التركيز على الهندسة | النقطة، الهوامش، إخلاء المزمار، طول العمل | نمط الشفرات، طول القطع، شكل الطرف، إزالة الرقائق |
| مخاطر العمليات النموذجية | مثقاب مكسور، خطأ في موضع الثقب، تلطخ، نتوءات | حواف خشنة، وانفصال الألياف، وفتحات كبيرة الحجم، وانحراف الأداة |
| وحدة عمر الأداة المفيدة | ضربات حفر مؤهلة تحت طبقة محددة من المواد | المسافة المحددة التي تم تحديدها وفقًا لشروط معينة |
| وثيقة المشتري | مخطط الثقوب بالإضافة إلى متطلبات الحفر/التشطيب | رسم محيطي بالإضافة إلى متطلبات الفتحة والشق والحافة |
لا يمكن استبدالهما لمجرد إمكانية تثبيتهما على محور دوران صغير في آلة CNC. لا ينبغي استخدام مثقاب PCB ذي رأس مدبب في عمليات التوجيه المعقدة دون موافقة صريحة من الشركة المصنعة. وبالمثل، لا يُفترض أن يكون رأس التوجيه مناسبًا لإنتاج ثقوب مطلية بدقة.
2. مطابقة الأدوات مع مواد لوحات الدوائر المطبوعة FR4، والطبقات المتعددة، وغيرها من مواد لوحات الدوائر المطبوعة
مادة FR4 الصلبة: تعمل الألياف الزجاجية على حل مشكلة القطع
يجمع FR4 بين الراتنج والتقوية بالألياف الزجاجية. ونظرًا لأن التقوية كاشطة، فإن مادة الأداة، وشكل الحافة، وإخراج الرقائق، والتحكم في الحرارة كلها عوامل مهمة. يُستخدم الكربيد على نطاق واسع في عمليات حفر وتوجيه لوحات الدوائر المطبوعة، ولكن قد تختلف خصائصه باختلاف درجاته وأشكاله الهندسية في نفس الرقاقة.
بالنسبة للمثاقب، راجع متطلبات الثقب النهائي، وسماكة الرقائق، وارتفاع التكديس، وتوزيع النحاس، ومواد الدخول/الدعم المعتمدة. أما بالنسبة للموجهات، فحدد المخطط المطلوب، والحد الأدنى لعرض الفتحة، ودعامة اللوحة، وطول القطع لكل لوحة.
الألواح متعددة الطبقات: لا تخلط بين قطر المثقاب وحجم الثقب النهائي
قد تحدد رسومات التصنيع قطر الثقب المطلي النهائي. قد يختلف قطر الحفر الميكانيكي لأن طلاء النحاس يُغير الفتحة النهائية. يعتمد هذا التفاوت على عملية التصنيع؛ لذا لا تُطبق زيادة موحدة على جميع الطلبات. اطلب تأكيدًا من مهندس عمليات تصنيع لوحات الدوائر المطبوعة قبل طلب مقاس المثقاب.
تُعاني المثاقب الميكانيكية الصغيرة أيضًا من قيود تتعلق بطول العمل، والانحراف، وسُمك المادة، وظروف التراكم. وتُعدّ الثقوب المجهرية المُنشأة بالليزر عملية منفصلة، ولا ينبغي اعتبارها ميزة أساسية في جميع المثاقب الميكانيكية.
هياكل مصنوعة من الألومنيوم، ذات درجة حرارة انتقال زجاجي عالية ومرونة صلبة
ينبغي تقييم هذه المواد بشكل فردي. قد يتطلب جهاز التوجيه المُجرَّب على لوحة FR4 القياسية هندسةً أو نطاق معالجة مختلفًا لتشكيل لوحات الدوائر ذات النواة المعدنية. تُثير لوحات الدوائر المرنة الصلبة مخاوف تتعلق بالدعم وانتقال المواد. اطلب من موردي الأدوات توصيات خاصة بالتطبيق مدعومة بنتائج تجريبية، بدلاً من افتراض أن مجموعة رؤوس قطع واحدة شاملة تُناسب جميع اللوحات.
3. ثمانية مواصفات يجب التأكد منها قبل شراء رؤوس حفر أو رؤوس توجيه لوحات الدوائر المطبوعة
تأكد من حجم الثقب أو الفتحة المطلوبة فعليًا، والتفاوتات المسموح بها، وكيفية فحص قطر الأداة.
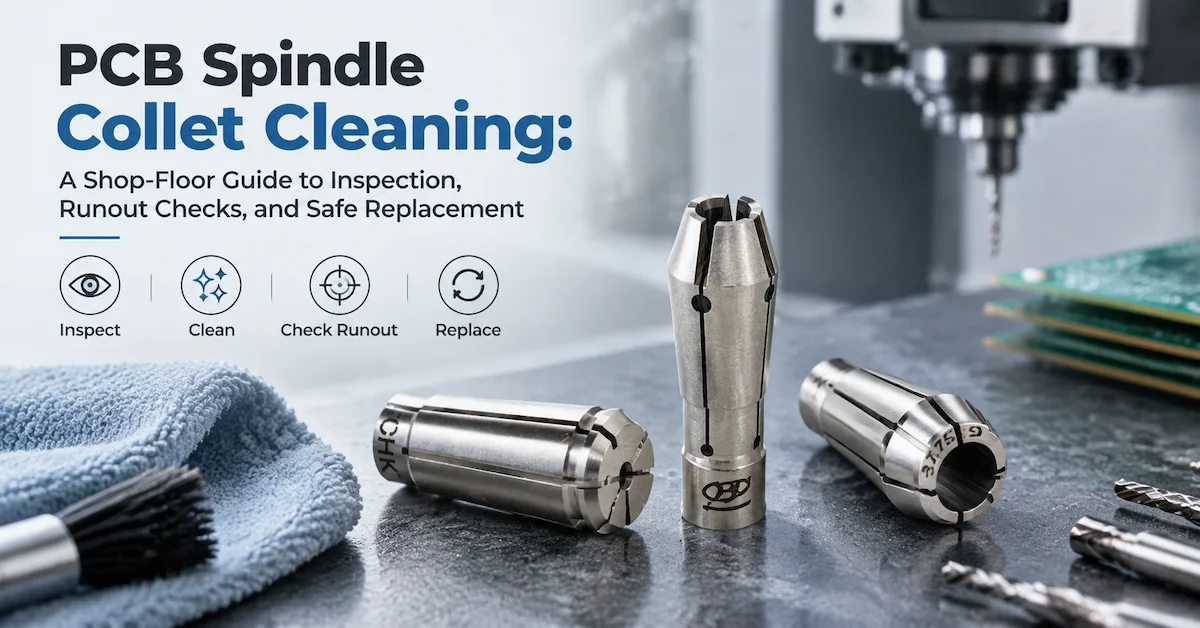
قم بمطابقة مواصفات الحامل أو الكوليت؛ قطر القطع ليس بالضرورة قطر الساق.
ضع في اعتبارك سمك اللوح، والتكديس، ومواد الدخول/الاحتياط، وطول التثبيت الآمن والمؤهل.
حدد شكل رأس الحفر وشكل قناة الثقب أو نمط قناة الثقب وتكوين طرفها في جهاز التوجيه.
اطلب درجة الكربيد أو المعالجة السطحية أو الطلاء فقط عندما يدعمها مورد الأدوات.
تأكد من المغزل، والظرف، وطريقة الإدخال والقياس، وليس فقط الحجم الاسمي للقمة.
تمت الموافقة على الوثيقة فيما يتعلق بالسرعة، والتغذية، وارتفاع أو عمق التراكم، والاستخراج، واستراتيجية مسار الأداة.
اطلب رقم قطعة المصنّع، ومراجعة الرسم، وتحديد الدفعة، ودليل الفحص.
من الأخطاء الشائعة عند الشراء طلب أداة بناءً على قياس "3.175 مم" دون التأكد مما إذا كان هذا القياس يشير إلى قطر القطع أو ساق الأداة. ومن الأخطاء الأخرى شراء أداة بالقطر الصحيح ولكن بطول قطع غير كافٍ أو برأس غير متوافق.
يشرح دليل فحص عمود الدوران ذي الصلة للوحة الدوائر المطبوعة سبب ضرورة مراعاة النظافة والإدخال والمركزية وحالة الحامل إلى جانب جودة الأداة.
4. هندسة جهاز التوجيه: قطع ماسي، أو كاسر رقائق، أو شفرة أخرى؟
قد تستخدم رؤوس التوجيه الخاصة بلوحات الدوائر المطبوعة حواف قطع بنمط ماسي، أو أشكالًا لكسر الرقائق، أو أشكالًا هندسية أخرى للأخاديد. ويؤثر كل تصميم على كيفية تفاعل الأداة مع الرقائق وإبعاد المادة عن منطقة القطع. ولا يوجد شكل هندسي واحد "أفضل" يمكن تبريره لجميع عمليات توجيه لوحات الدوائر المطبوعة.
- جهاز التوجيه ذو القطع الماسي أو بنمط الماس: يُستخدم غالبًا في توجيه رقائق الألياف الزجاجية حيث تُعتبر دقة القطع على الحواف وإزالة الجزيئات من الأولويات. وتعتمد النتائج الفعلية على تصميم الأداة وظروف العملية.
- هندسة كاسر الرقائق: تستخدم خصائص قطع متقطعة مصممة للتحكم في إزالة المواد. وتعتمد ملاءمتها على نوع الرقائق، والفتحة، وعمق التوجيه، ونافذة القطع الموصى بها من قبل المورد.
- أشكال أخرى لقواطع الطحن: قد تكون ذات صلة بمواد أو أشكال معينة، ولكن لا ينبغي افتراض أن قاطع الطحن التقليدي لتشغيل المعادن يتطابق مع جهاز توجيه PCB مخصص.
بالنسبة للفتحات الصغيرة والتفاصيل الداخلية، حدد الحد الأدنى المسموح به لقطر الأداة من الرسم الهندسي. بالنسبة للخطوط الخارجية المحفورة، قارن جودة الحواف والأبعاد وحمل الأداة ومعالجة الغبار بين أنواع الأدوات المعتمدة. جرب البدائل باستخدام نفس اللوح والتركيب والمغزل ومعيار الفحص.
5. تأكد من توافق الآلة والظرف قبل طلب عرض الأسعار
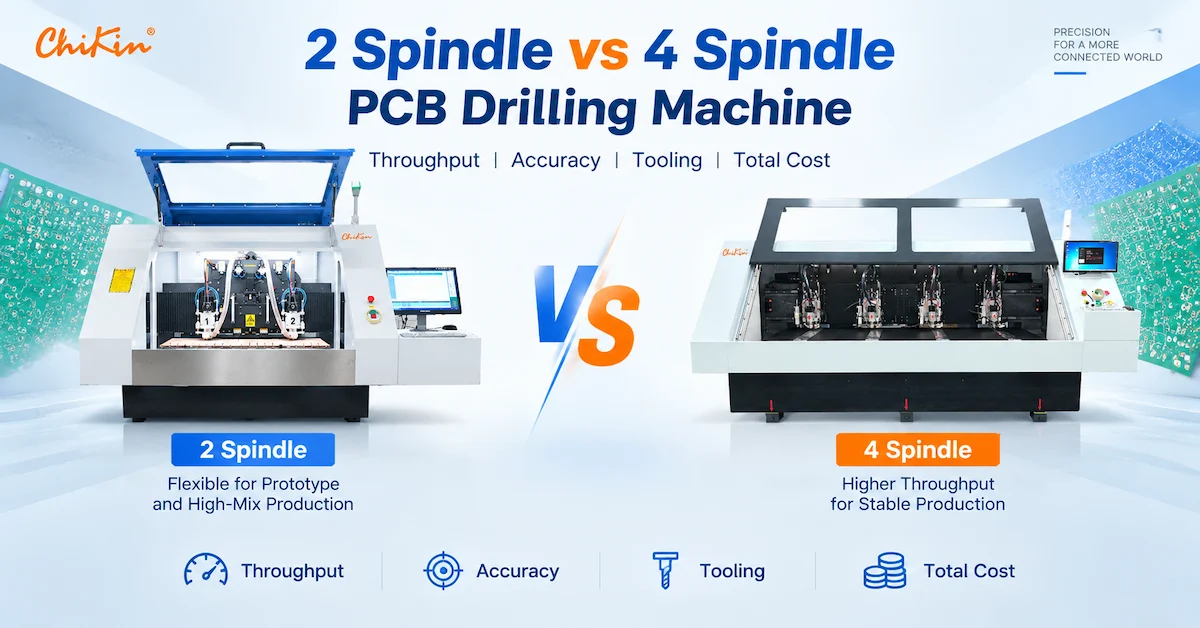
تُصدر شركة CHIKIN CNC آلات حفر وآلات حفر/توجيه مُدمجة بتكوينات مختلفة للمغزل. فيما يلي نطاقات أقطار أدوات المعدات المنشورة ، ولا يُعد ذلك ضمانًا للتوافق التلقائي لأي لقمة أو ساق أو طول أداة أو طلاء من طرف ثالث.
| مرجع معدات تشيكين | معلومات منشورة عن قطر الأداة | القرار ذو الصلة |
|---|---|---|
| CK-02D: ماكينة حفر ثنائية المغزل | الثقب: 0.15–6.35 مم | تحقق من أداة الحفر عالية السرعة، والساق/الحامل، ومتطلبات التجميع الفعلية. |
| CK-04D: ماكينة حفر بأربعة محاور | الثقب: 0.15–6.35 مم | تحكم في عدد الأدوات وحدود الضربات المؤهلة عبر رؤوس متعددة. |
| مثقاب واحد + مسار واحد مع كاميرا CCD | الحفر: 0.15–6.35 مم؛ التوجيه: 0.5–3.175 مم | حدد أدوات الحفر والتوجيه بشكل مستقل، بما في ذلك حواملها. |
| CK-04R: ماكينة حفر/توجيه بأربعة محاور | تأكد من واجهة الأداة الفعلية للتكوين المطلوب | تحقق من هندسة التوجيه، وطول القاطع، وملاءمة المخزن، وفحوصات الأدوات. |
يُدرج الموقع الإلكتروني أيضًا ظرف تثبيت CHK 3.175 ضمن قطع الغيار المتوفرة. يجب عدم اعتبار أبعاد ساق الظرف دليلاً على توافقه مع جميع محاور CHIKIN؛ لذا يُرجى التأكد من المخروطية والطول وقوة التثبيت ونوع المحور المُستخدم في الماكينة المُثبّتة.
تصف إعدادات CHIKIN ذات الصلة تغيير الأدوات التلقائي واكتشاف طول الأداة وقطرها أو كسرها. تُعدّ هذه عناصر تحكم قيّمة في الإعداد، ولكن اكتشاف كسر الأداة لا يُغني عن قياس التآكل التدريجي للحافة . استفسر عن الوظائف المضمنة في الطراز المحدد وما إذا كانت تنطبق على الأدوات المختارة.
هل تحتاج إلى مطابقة الأدوات مع ماكينة CNC للوحات الدوائر المطبوعة؟
أرسل طراز جهازك، ومعلومات عن المغزل وحامله، ومادة لوحة الدوائر المطبوعة، ومخطط الثقوب، ومسار التوجيه، وأهداف الإنتاج. اطلب من فريق CHIKIN مراجعة واجهة الأدوات وتكوين المعدات المناسب.
6. ضبط معدل التغذية والسرعة وعمر الأداة بناءً على تجارب مؤهلة
لا تُعدّ سرعة الدوران القصوى للآلة وصفة جاهزة للاستخدام في القطع. تعتمد سرعة التشغيل والتغذية على قطر الأداة، وشكلها الهندسي، والمادة، وكثافة الألواح، وحالة المغزل، وتوصيات الشركة المصنعة للأداة.
هناك علاقتان يمكن أن تساعدا المهندسين في مراجعة المقترحات الفنية:
- معدل تغذية الحفر (مم/دقيقة) = سرعة دوران المغزل (دورة/دقيقة) × معدل التغذية لكل دورة (مم/دورة).
- معدل التغذية (مم/دقيقة) = سرعة دوران المغزل (دورة/دقيقة) × عدد أسنان القطع × حمل الرقاقة (مم/سن).
تصف هذه الصيغ علاقات قائمة على الهندسة، وليست إعدادات آمنة بشكل عام. بعض هندسة مسارات لوحات الدوائر المطبوعة لا تتطابق تمامًا مع نموذج عدد أسنان قاطع الطحن العادي، لذا استخدم توصية العملية الخاصة بالهندسة بدلًا من إدخال حمولة رقاقة مُقدَّرة.
قيّم المثاقب بناءً على عدد مرات الثقب المحددة لمادة وكتلة محددة بوضوح. قيّم رؤوس التوجيه بناءً على مسافة التوجيه التراكمية وجودة الحواف المقبولة، مع الاحتفاظ بعدد الألواح كمرجع إضافي. يجب أن تستند الحدود إلى تجارب إنتاج متكررة، وليس إلى ادعاءات عامة مثل "10000 ثقب" أو "كربيد طويل العمر".
7. تشخيص العيوب قبل إلقاء اللوم على أداة القطع
| عيب ملحوظ | علاقة محتملة بالأدوات | شروط أخرى يجب التحقق منها |
|---|---|---|
| تعطلت المثقاب بشكل غير متوقع | النحافة المفرطة، أو تلف الأدوات، أو الهندسة غير المناسبة | الانحراف، ارتفاع الرصة، التغذية، مادة الدخول، التثبيت |
| ثقوب كبيرة الحجم أو غير متناسقة | مشكلة في انحراف الأداة أو قطرها | حالة المغزل/الظرف، انحراف المثقاب، طريقة القياس |
| تلطيخ جدار الثقب أو نتوءات | هندسة غير صحيحة أو حافة قطع غير حادة | الحرارة، التغذية/السرعة، التغليف، مادة الدعم |
| حواف خشنة مصقولة | مزمار غير مناسب أو ملابس غير ملائمة | اهتزاز اللوحة، اتجاه المسار، شفط الغبار، الدعم |
| انحرافات عرض الفتحة | انحراف الأداة أو تغيير القطر الفعال | الانحراف، تعويض المسار، حمل القطع، التثبيت |
غيّر متغيرًا واحدًا مُتحكَّمًا به في كل مرة. يجب أن يؤدي ظهور نفس العيب فورًا عند استخدام أداة جديدة إلى فحص المغزل، والظرف، والتثبيت، وعملية الاستخراج، وليس إلى طلب أدوات جديدة باهظة الثمن. يُقدّم شرح CHIKIN حول الفرق بين مغزل الحفر ومغزل التوجيه معلومات أساسية مفيدة حول سبب اختلاف متطلبات المغزل باختلاف الأدوات المحورية والجانبية.
8. اشترِ بناءً على تكلفة اللوحة المقبولة، وليس سعر الوحدة فقط.
لا يعكس سعر الأداة تكلفة تصنيعها. قد تحتاج المثقاب الرخيص إلى استبدال متكرر؛ وقد تعمل آلة التوجيه لفترة طويلة ولكنها لا تفي بمتطلبات جودة الحواف قبل أن تتعطل فعلياً.
تكلفة أدوات الحفر لكل ثقب مقبول = تكلفة الحفر الفعلية ÷ عدد الثقوب المقبولة. تكلفة أدوات التوجيه لكل لوحة مقبولة = تكلفة أدوات التوجيه الفعلية ÷ عدد اللوحات المقبولة التي تم توجيهها. ينبغي مراجعة هذه المقاييس جنبًا إلى جنب مع تكاليف تغيير الأدوات، والخردة، ووقت التوقف، وتكاليف الفحص.
اطلب من موردي الأدوات تقديم تقرير عن مادة الاختبار، والقطر، ونمط التكديس أو مسار التوجيه، وظروف التشغيل، وحجم العينة، ومعيار السحب. فبدون هذه المتغيرات، لا يمكن مقارنة وعود عمر الأداة المقدمة من مختلف الموردين بشكل عادل.
9. قائمة التحقق من طلب عرض أسعار لقمة حفر/لقمة توجيه لوحة الدوائر المطبوعة
استخدم موجز الشراء التالي عند تقييم الأدوات، أو التوافق مع أنظمة التحكم الرقمي الحاسوبي (CNC)، أو حزمة المعدات والمواد الاستهلاكية.
| إرسال إلى المورد | الحد الأدنى من المعلومات |
|---|---|
| طلب | حفر الثقوب، بدل حفر الثقوب المطلية، توجيه الفتحات أو التشكيل الجانبي |
| بناء لوحة الدوائر المطبوعة | المادة، الطبقات، السماكة، درجة حرارة التحول الزجاجي العالية/القلب المعدني/الصلب المرن إن وجد |
| رسم | مخطط الثقوب، ومتطلبات الثقوب النهائية، والمحيط/الفتحة، والتفاوتات |
| تفاصيل الأداة | قطر القطع، ساق القطع، شكل الرأس/الأخدود، طول القطع والطول الإجمالي |
| واجهة الجهاز | طراز الآلة، معرف المغزل، مرجع الكوليت/الحامل، حدود مخزن الأدوات |
| ظروف الإنتاج | سرعة دوران المغزل، والتغذية، والتراكم، وطول المسار، ومسار الأداة، والاستخراج والتثبيت |
| مؤهل | طريقة الفحص، كمية العينة، معايير القبول، العيوب المرصودة |
| المتطلبات التجارية | الاستهلاك الشهري المتوقع، وإمكانية تتبع الدفعات، ومدة التسليم، والطلبات المتكررة |
اطلب رسمًا أو ورقة بيانات للأداة المحددة، وخطة تجريبية عند الإمكان. عند طلب آلة CHIKIN، اطلب مواصفات الحامل/الأداة المعتمدة ضمن وثائق قبول المعدات. لا يُعد نطاق القطر المنشور للآلة وحده بديلاً عن ذلك.
10. الأسئلة الشائعة
هل يمكن استخدام رؤوس حفر لوحات الدوائر المطبوعة كرؤوس توجيه؟
لا يُستخدم كبديل عام. تم تحسين هندسة رأس المثقاب لعمل الثقوب المحورية، بينما تم تصميم هندسة جهاز التوجيه للقطع المحيطي الجانبي. استخدم فقط العمليات التي يدعمها صراحةً مُصنِّع الأدوات والمعدات.
هل رؤوس حفر لوحات الدوائر المطبوعة المصنوعة من الكربيد أفضل من أدوات الفولاذ عالي السرعة العادية؟
يُستخدم الكربيد على نطاق واسع في صناعة رقائق الدوائر المطبوعة المقاومة للتآكل وفي التطبيقات الدقيقة عالية السرعة. ومع ذلك، يجب أن يراعي اختيار الكربيد عوامل مثل الهشاشة، وانحراف الماكينة، والهندسة، ونوع المادة، وعمر الأداة المُثبت؛ فنوع المادة وحده لا يضمن سلامة العملية.
هل ساق جهاز التوجيه بقطر 3.175 مم متوافق مع جميع محاور توجيه لوحات الدوائر المطبوعة؟
لا. تجويف الكوليت هو بُعد واحد فقط. يجب التحقق من تصميم الحامل، وقوة التثبيت، وطول الأداة، والتوازن، والقيود الخاصة بالمغزل.
كيف ينبغي لمصانع لوحات الدوائر المطبوعة مقارنة عمر الأدوات؟
في عمليات الحفر، قارن النتائج المؤهلة لنفس المادة والتركيب والمعايير. أما في عمليات التوجيه، فقارن مسافة التوجيه المؤهلة وجودة الحواف المقبولة. أضف إلى ذلك نسبة الخردة ووقت الاستبدال وإمكانية تتبع دفعة الأدوات.
هل تبيع شركة CHIKIN CNC جميع أنواع رؤوس المثقاب ورؤوس التوجيه المذكورة في هذا الدليل؟
تُوثّق صفحات الموقع الإلكتروني المُوثّقة بشكل أساسي آلات حفر/توجيه لوحات الدوائر المطبوعة، والأجزاء ذات الصلة، ومناقشات الأدوات. يُرجى التأكد من توافر وحدات التخزين الاستهلاكية الخاصة بالحفر أو التوجيه مباشرةً من خلال فريق الاستفسارات في شركة CHIKIN، بدلاً من افتراض ذلك من هذا الدليل.
اطلب مراجعة المعدات والأدوات بناءً على التطبيق
شاركنا رسم لوحة التحكم، وأبعاد الأدوات، والعيوب أو مشاكل التآكل الحالية، وطراز الآلة، والإنتاج المطلوب. اطلب مراجعة توافق خاصة بالطراز ونطاق عرض الأسعار.
خاتمة
يبدأ اختيار رؤوس الحفر والتوجيه للوحات الدوائر المطبوعة (PCB) بالميزة النهائية: فالثقوب الدقيقة تتطلب هندسة حفر مناسبة، بينما تتطلب الفتحات النظيفة وخطوط اللوحة الخارجية هندسة توجيه ملائمة وقطعًا جانبيًا مضبوطًا. يُعد القطر، وساق المثقاب، وطول العمل، والمادة، وملاءمة ظرف التثبيت، وظروف العملية الموثقة، عوامل أكثر أهمية من مجرد تسمية عامة مثل "رأس حفر من الكربيد".
عند تركيب معدات جديدة أو إجراء تغييرات على الأدوات، استخدم نموذج طلب عروض أسعار موحدًا وتجارب لوحة تمثيلية للتحقق من الإنتاج المقبول وتكلفة التشغيل. راجع معدات الحفر والتوجيه من CHIKIN CNC وتواصل مع الفريق الفني لتزويدهم بمواصفات تطبيقك قبل اعتماد أي تكوين محدد.