تبدأ حافة القطع بالظهور خشنة في منتصف عملية الإنتاج. يقوم المشغل بتركيب قاطع آخر، وتتحسن حالة الألواح القليلة التالية، لكن المشكلة تعود. قبل تغيير المغزل أو تقليل معدل التغذية في البرنامج بأكمله، يجب فحص ما يحدث حول منطقة القطع. قد يؤدي انسداد جزئي في قاعدة الشفط، أو تلف الخرطوم، أو امتلاء الفلتر إلى ترك جزيئات في الفتحة لفترة كافية لإعادة القطع. هذا لا يثبت أن الشفط هو سبب العيب، ولكنه يجعل عملية الشفط متغيرًا مهمًا في العملية يستحق الفحص بدلًا من تركه مهمة روتينية حتى نهاية الوردية. بالنسبة للمشتري الذي يقارن أنظمة شفط الغبار في آلات حفر لوحات الدوائر المطبوعة ، فإن السؤال المفيد ليس مجرد وجود جامع للغبار، بل هو ما إذا كان يتم التقاط الحطام عند كل رأس عامل، مع مراعاة اللوحة الفعلية، ومسار الأداة، وتصميم الخرطوم، وحالة الفلتر المستخدمة في الإنتاج.

إجابة سريعة: ما الذي يغيره نظام شفط الغبار؟
أزل المخلفات من مكان إنتاجها، مما يقلل من كمية المواد المتاحة لإعادة القطع أو الترسيب على المثبت. هذه هي الفائدة العملية. قد يساعد ذلك في الحفاظ على عملية توجيه مُعتمدة، ولكنه لا يزيد من دقة محاور الماكينة. كما أن قراءة الشفط لا تُثبت أن طاولة الشفط تُثبّت اللوحة بإحكام. تحقق من عمليتي التجميع والاحتفاظ بشكل منفصل. عند طلب المعدات، اطلب الاطلاع على القراءات ذات الصلة أثناء برنامج تشغيل نموذجي، مع تشغيل الرؤوس المُخطط لها معًا. لا يُمكن لتصنيف المحرك وصورة لخزانة نظيفة أن تُجيب على ما إذا كانت حالة التشغيل هذه ستستمر طوال فترة الإنتاج.
لماذا تتطلب عمليات التوجيه والحفر فحوصات التقاط مختلفة
ركز على المادة نفسها، وليس على مظهر الخزانة. بعد قطع FR-4، ابحث عن جزيئات الرقائق وشظايا الزجاج؛ وعند إزالة النحاس، تأكد من فحص المخلفات المعدنية. تحمل المثقاب المادة عبر أخاديده. أما جهاز التوجيه فيقذفها إلى مساحة متغيرة بجانب أداة القطع، ولهذا السبب، فإن أي إعداد يعمل على صف من الثقوب يستحق فحصًا آخر على محيط طويل. تخيل فتحة بجانب جدار التثبيت: قد يعيق الجدار مسار التجميع حتى لو بقيت الفوهة قريبة من الأداة. الآن، حرك الرأس إلى الزاوية المقابلة. هل ينحني الخرطوم بإحكام هناك؟ هل لا يزال الحذاء بعيدًا عن التثبيت؟ كلا الوضعين مهمان للعرض التوضيحي. يمكن لقاعدة الضغط تحديد المنطقة المحيطة بالمثقاب، لكن المشترين ما زالوا بحاجة إلى دليل على أن الجزيئات تغادر تلك المنطقة. تحقق أسفل اللوحة أيضًا. قد تتجمع المادة على طبقة الدعم بينما يبدو السطح أعلاه مقبولًا. بالنسبة لتجميع غبار جهاز توجيه لوحات الدوائر المطبوعة ، اطلب من المورد إظهار المسار المبرمج بالكامل والمخلفات المتبقية في مناطق الفحص المحددة. لا يُفيدك قطع اختبار مستقيم بالقرب من المخرج كثيرًا في تلك المواضع الأكثر صعوبة.
كيف يمكن للحطام أن يؤثر على الدقة دون تغيير معايرة المحور
لنفترض لوحةً أُعيد تحميلها على جهاز تثبيت مع وجود شريحة على إحدى نقاط الدعم. لم يفقد جهاز التحكم إحداثياته، ومع ذلك قد تستقر اللوحة بشكل مختلف. يؤدي الرفع الموضعي إلى تغيير نقطة التقاء العمق المُبرمج بالسطح؛ ومع لوحة رقيقة، يمكن لقوة القطع أن تُحدث حركة حول نقطة الدعم هذه. هذه مشكلة في التثبيت، وليست دليلاً على أن الغبار قد غيّر معايرة المحور. إعادة القطع آلية مختلفة. تعود المادة المتبقية بجانب جهاز التوجيه الصغير إلى حافة القطع، مما يجعل الحمل أقل اتساقًا. إذا كانت الأداة ذات بروز طويل أو صلابة محدودة، فإن هذا الاضطراب الإضافي يستحق التحقيق. يوفر تثبيت الأداة مسارًا ثالثًا: يمكن أن تتداخل البقايا الموجودة على سطح الإمساك أو التزاوج مع الحامل أو الكوليت، لذا فإن التنظيف الدوري وفحوصات الانحراف لا تزال مهمة. انظر إلى الأسطح البصرية أيضًا. يمكن أن يؤدي وجود علامة مرجعية أو نافذة قياس متسخة إلى تعقيد عملية التعرف دون وجود أي عطل في نظام الحركة. توضح هذه الأمثلة كيف يمكن أن يؤثر التلوث على النتيجة؛ وهي لا تضمن أن كل لوحة مغبرة ستفشل في تحقيق التفاوت المسموح به. قبل إلقاء اللوم على عملية الاستخراج، تحقق من المرجع، وجهاز التثبيت، والقاطع، وحالة المغزل، والوصفة. لن يؤدي تحسين عملية التجميع إلى إصلاح رد الفعل العكسي أو تصحيح مرجع التركيب غير الدقيق.
ما يمكن وما لا يمكن أن يفعله الاستخراج الجيد لعمر الأداة
السؤال المهم حول عمر الأداة هو: "ما هو طول القطع المطابق الذي حققته هذه الأداة؟" قد تبقى الأداة سليمة حتى لو انخفضت جودة حافتها عن متطلبات العميل. في حالة الرقائق المقواة بالألياف الزجاجية، يستمر التآكل الطبيعي حتى مع استخدام نظام شفط جيد. يمكن أن يزيل نظام الشفط المواد الكاشطة المتساقطة قبل احتكاكها بالحافة مرة أخرى، لكنه لا يجعل الرقائق غير كاشطة. يضيف انسداد الفتحة مشكلة أخرى: حيث تقل مساحة خروج الجزيئات، وقد يؤدي الاحتكاك أو إعادة القطع إلى زيادة الحرارة وتشويه السطح. يعتمد مدى أهمية ذلك على الأداة، والعمق، والتغذية، وسرعة الدوران، والمادة، والتآكل الموجود. تجنب الشراء بناءً على وعد بعمر أداة مضاعف ما لم تدعمه اختبارات مماثلة. بدلاً من ذلك، حدد مورد الأداة، والقطر، والبروز، وبنية اللوح، ووصفة القطع في التجربة. سجل طول القطع وسبب الاستبدال. هل كان السبب خشونة السطح، أو وجود نتوءات، أو حدًا للأبعاد، أو عدد الضربات المعتمد، أو الكسر؟ الاستبدال المبكر دون تسجيل السبب لا يدعم ادعاء التوفير. وأخيرًا، حافظ على التبريد في المقارنة: فالهواء الذي يمر عبر حذاء الاستخراج لا يحل محل نظام التحكم الحراري للمغزل، وزيادة الشفط لا يمكنها تصحيح وصفة غير مناسبة.
شفط الهواء وتثبيت القطع بالشفط وظيفتان منفصلتان
عندما يُذكر في عرض سعر " نظام شفط CNC للوحات الدوائر المطبوعة "، اطلب من المورّد تحديد وظيفته على رسم تخطيطي. هل هي سحب الجزيئات عبر قاعدة التثبيت، أم إخلاء طاولة لتثبيت اللوحة، أم القيام بالأمرين معًا من خلال تصميم هندسي؟ تتطلب هذه الوظائف أدلة مختلفة. يشرح شمالز آلية التثبيت بالشفط، موضحًا أن قوة التثبيت تعتمد على فرق الضغط والمساحة الفعالة؛ كما أن الاحتكاك مهم أيضًا عند مقاومة قوة القطع الجانبية. لا يمكن لقراءة الضغط عند المجمع أن تُحدد ما إذا كانت اللوحة تتمتع بتثبيت كافٍ. انظر إلى آخر منحنى في البرنامج، وليس فقط مرحلة التحميل. بمجرد حدوث قطع، قد يتسبب ذلك في تسرب أو ترك جزء صغير بمساحة تثبيت أقل. قد يتطلب التثبيت ألسنة أو حاملًا مخصصًا، حسب الوظيفة. في الوقت نفسه، يجب أن تتجاوز قاعدة التجميع هذا التثبيت دون جرّ حافتها على المواد الحساسة. إذا اقترح المورّد مصدر شفط مشترك، فاطلب منه شرح كيفية صمود التثبيت أمام تغيرات طلب الشفط. لا يُعدّ وجود وصلة خرطوم متوافقة مبررًا للتصميم. ضع شرط تثبيت العمل المعتمد وشرط الاستخراج في سجلات قبول منفصلة حتى يمكن تتبع أي عطل لاحق إلى النظام الصحيح.
| وظيفة | ما الذي يتحكم فيه | أدلة قبول مفيدة | ما لا يكفي |
|---|---|---|---|
| استخراج منطقة الأدوات | حطام يغادر منطقة القطع | جمع الملاحظات وقياس أداء الفروع | قوة محرك التجميع وحدها |
| تثبيت المشغولات بالشفط | تثبيت اللوحة على التركيب | الحفاظ على الفراغ واستقرار اللوحة أثناء عملية الاختراق | تم قياس قوة الشفط عند جامع الغبار |
| تبريد المغزل | الظروف الحرارية للمحرك والمغزل | فحوصات سائل التبريد أو نظام التبريد المحددة من قبل الشركة المصنعة الأصلية | الهواء يمر عبر غطاء الغبار |
| استخراج الحاوية | بقايا محمولة جواً داخل الحجرة | تم التحقق من نمط تدفق الهواء وإجراءات التنظيف | باب خزانة مغلق |
| الترشيح النهائي | فصل الجسيمات قبل التفريغ | تحديد مواصفات المرشح المناسبة وإجراء فحوصات النظام | ملصق فلتر بدون دليل على التركيب |
تدفق الهواء والضغط وموضع غطاء المحرك: حدد النظام المُثبَّت
لنفترض أن كتيبًا لجهاز تجميع الغبار يُشير إلى أقصى تدفق للهواء على خطٍّ ما، وأقصى فراغ على خطٍّ آخر. لا تجمع بينهما في مواصفات تشغيلية، فقد يُمثلان طرفي نقيض لمنحنى الأداء. ما تحتاجه هو التدفق عند الضغط المطلوب للدائرة المُثبّتة. تتبّع هذه الدائرة من الجهاز: قاعدة الجهاز، خرطوم النقل، الانحناءات، وصلات الفروع، الفاصل (إن وُجد)، الفلتر، ومُحرّك الهواء. يُساهم كل جزء بمقاومة. يجب على مُورّد الجهاز توضيح متطلبات التوصيل، وعلى مُصمّم نظام الاستخلاص توضيح كيفية تلبيتها. بالنسبة لعدة رؤوس تشغيل، حدّد تركيبة التشغيل المُتزامنة قبل مُقارنة سعة جهاز التجميع. ثمّ افحص الفروع الفردية، لأنّ الفرع القصير القوي لا يُؤكّد الأداء عند استخدام فرع أطول. تغيير الخراطيم يستحق الاهتمام أيضًا. تقليل القطر قد يزيد من فقدان الضغط، بينما زيادته مع ثبات التدفق قد يُقلّل من سرعة النقل. لذلك، قد يكون الخرطوم المُناسب في المتاجر بديلًا غير مُناسب. عند الجهاز، تُتيح مساحة قاعدة الجهاز الكبيرة جدًا للجسيمات مسارًا للهروب، بينما قد تُعيق المساحة الصغيرة جدًا التركيبات. اجعل العرض التوضيحي يُغطي طرفي الحركة، حيث يأخذ خرطوم النقل شكلًا مُختلفًا. دوّن في ورقة التشغيل مخطط التركيب، ونقطة الاختبار، والرؤوس النشطة، وحالة الفلتر، والحد الأدنى للقراءة المقبولة. فبدون هذه التفاصيل، قد يصف نفس رقم تدفق الهواء ظروف تشغيل مختلفة تمامًا.
يتم تحميل الفلاتر تدريجياً؛ وقد ينخفض معدل الالتقاط قبل أن يلاحظ أي شخص ذلك.
لا يعني استمرار تشغيل جهاز تجميع الغبار بالضرورة استمراره في توفير تدفق الهواء المطلوب. فمع تراكم الجسيمات على المرشح، تتغير المقاومة. وتناقش شركة Donaldson هذه العلاقة في شرحها الفني لتنظيف المرشحات . عند طلب المنتج، اسأل عن كيفية الحفاظ على تدفق الهواء المطلوب حتى الحد الأقصى المعتمد لخدمة المرشح، وليس فقط ما يحدث مع وسائط الترشيح الجديدة. دوّن ملاحظتين في سجل الصيانة: فرق ضغط المرشح والقراءة المتفق عليها عند الفرع. إذا بدت القراءة الأولى طبيعية، ولكن بقي الغبار بجانب أحد المحاور، فهذا يعني وجود انسداد موضعي أو وصلة تالفة تستدعي الفحص. كما أن انخفاض قراءة المرشح بشكل ملحوظ ليس مؤشرًا جيدًا بالضرورة؛ تحقق من ظروف التشغيل وسلامة الترشيح مقارنةً بالخط الأساسي المعتمد. قبل اختيار جهاز شفط غبار لوحات الدوائر المطبوعة ، اطلب مراجعة مزيج المواد ونظام التفريغ. قد يناسب مرشح يحمل علامة HEPA تصميمًا معينًا، ولكن هذه العلامة لا تثبت أن التركيب بالكامل يحتوي على جسيمات أو أن الهواء المعاد تدويره مقبول. يجب مراعاة ملاءمة المرشح للجسيمات الدقيقة، والأختام، وسهولة الصيانة، وتوفير وسائط الترشيح البديلة. ينبغي على المُقيِّم المُؤهَّل للموقع تحديد ضوابط التعرّض وأي احتياطات تتعلق بالغبار الساكن أو القابل للاشتعال الناتج عن المواد والعملية. وعلى وجه الخصوص، لا تُضِف مخلفات الألومنيوم أو غيرها من المعادن إلى تيار تجميع الرقائق دون إجراء مراجعة للتوافق. استفسر عن كيفية فصل النفايات وإزالتها، وأدرج هذه المهمة في تدريب المُشغِّلين.
حساب بسيط لتدفق الهواء لا يغني عن اختبار الالتقاط
يتبع التدفق الحجمي العلاقة Q = v × A، حيث Q هو التدفق، وv هي متوسط سرعة الهواء، وA هي مساحة المقطع العرضي الداخلي للقناة. لنفترض وجود وصلة بقطر داخلي 40 مم. تبلغ مساحتها حوالي 0.00126 متر مربع. إذا أعطت قياسات دقيقة متوسط سرعة 15 مترًا في الثانية، فإن التدفق المحسوب يبلغ حوالي 0.0189 متر مكعب في الثانية، أو 68 مترًا مكعبًا في الساعة. لا يُعد كل من 40 مم و15 مترًا في الثانية هدفًا مُوصى به لاستخراج ثنائي الفينيل متعدد الكلور (PCB) في هذه الحالة. يوضح المثال فقط العلاقة بين القطر والسرعة والتدفق المُبلغ عنه. لا تُمثل القراءة في مركز الخرطوم بالضرورة متوسط سرعته، وقد تجعل الاضطرابات بالقرب من الانحناءات القياسات غير الدقيقة غير موثوقة. استخدم ترتيب الاختبار المُعتمد من مُورّد المعدات. إذا احتاجت أربعة فروع إلى تدفق مُتفق عليه، فيجب أن يُلبي المُجمّع طلبها المُتزامن عند المقاومة المُثبتة، ولكن ضرب قيمة أحد الفروع في أربعة لا يُثبت التوازن. قد يسحب فرع قصير كمية كبيرة من الماء بينما يسحب فرع أطول كمية قليلة جدًا. لذا، يجب أن يوضح سجل الاختبار هوية الفرع، ومجموعة رؤوس الرش، وترتيب الخراطيم، وحالة الفلتر، والجهاز المستخدم، وموقع القياس. إن تكرار هذه الظروف لاحقًا يحوّل الرقم إلى معيار صيانة مفيد بدلًا من كونه مجرد مقارنة مضللة مع بيانات الكتالوج.
نظام تجميع محلي أم نظام محطة مركزية؟ تحقق من المفاضلة
يمكن لجهاز تجميع محلي تحديد المسؤولية بوضوح: جهاز واحد، وصلة قصيرة، وقراءات خدمة متعلقة بهذا الجهاز. مع ذلك، فإنه يشغل مساحة أرضية ويتطلب معالجة النفايات، وتقييم الضوضاء، وصيانة دورية للفلاتر. يمكن لنظام مركزي توحيد الصيانة وإبقاء أجهزة التجميع خارج منطقة الإنتاج، لكن قنواته الطويلة وتغير الطلب يتطلبان تنسيقًا دقيقًا. يجب ألا يؤدي تشغيل جهاز آخر أو تغيير بوابة إلى ترك رأس ثنائي الفينيل متعدد الكلور (PCB) دون مستوى الالتقاط المحدد. قبل التوصيل بنظام المصنع الحالي، تحقق من سعته المتاحة وتأكد من توافق المواد بدلاً من الاعتماد على قنوات تبدو احتياطية. استفسر عن الجهة المسؤولة عن الاستجابة للإنذار عندما يكون الجهاز تابعًا للإنتاج بينما جهاز التجميع تابع للمرافق. هذه التفاصيل التنظيمية الصغيرة مهمة خلال نوبة العمل الليلية: يحتاج المشغل إلى استجابة معتمدة وجهة اتصال محددة، وليس إلى نقاش حول ما إذا كانت مشكلة الغبار عطلًا في الجهاز أم في خدمات المبنى.
قم بتشخيص العطل قبل استبدال المغزل
لا تُعدّ الحافة الخشنة دليلاً قاطعاً على ضعف عملية الاستخلاص. فقد ينتج عن قاطع غير حاد، أو حمولة رقائق غير مناسبة، أو بروز مفرط، أو دعم ضعيف، أو تركيب غير مُحكم، نتيجة مماثلة. استخدم أنماط الحطام وسجلات العملية لتضييق نطاق التحقيق. إذا تأثر رأس واحد بينما ظلت الرؤوس المجاورة نظيفة، فافحص ذلك الفرع قبل ضبط المُجمِّع المشترك. إذا تدهورت حالة جميع الرؤوس لاحقاً خلال الوردية، فانظر إلى حمولة الفلتر، وحالة حاوية التجميع، وقيود القناة المشتركة. عندما تظهر مشكلة في زاوية لوحة واحدة فقط، تحقق من حركة الخرطوم وخلوص الحذاء في ذلك الموضع. بعد تصحيح العطل، تحقق من النتيجة باستخدام نفس المادة ووصفة معتمدة. تجنب تغيير القاطع، والتغذية، والتركيب، وإعدادات الاستخلاص في وقت واحد، لأن التحسن حينها لن يكون له سبب واضح. تتطلب إزالة حطام الحفر الفعالة أيضاً إجراء فحوصات بالقرب من أسطح الدخول والخروج، وليس فقط خزانة فارغة في نهاية البرنامج. قد يفلت الحطام المتبقي أسفل المدخنة من فحص بصري سريع من الأعلى. اجعل عمليات الفحص قابلة للتكرار من خلال تسمية المواقع المراد فحصها، وطريقة التنظيف المعتمدة، ومعيار الجودة المستخدم لقبول اللوحة التالية.
| الأعراض الملاحظة | احتمالية متعلقة بالاستخراج | أسباب أخرى للاستبعاد | التحقق الأولي |
|---|---|---|---|
| لا يزال الغبار موجودًا بجانب أحد المغازل | حذاء مسدود أو غصن غير متوازن | يختلف حمل القطع عند هذا الرأس | قارن قراءات الفروع في ظل ظروف متطابقة |
| تتدهور جودة حواف المنتج أثناء عملية الإنتاج. | زيادة القيود أو إعادة التخفيض | تآكل القاطع أو انحراف الوصفة | مراجعة تدفق الهواء، واتجاه الفلتر، وسجل الأداة |
| تنحرف اللوحة بالقرب من آخر خط كفافي | التلوث أو التداخل في عملية الالتقاط | انخفاض مساحة التخزين أو تسرب التركيبات | افحص نظام تثبيت المقاعد وأنظمة تثبيت قطع العمل بالشفط |
| تحتوي فتحات الخروج على بقايا حطام | إخلاء محلي غير مكتمل | مادة داعمة أو استراتيجية حفر | افحص الجزء السفلي وترتيبات الدعم |
| يصبح تثبيت الأدوات غير متناسق | بقايا على واجهات الأدوات | ظرف أو حامل تالف | تنظيف معتمد من الشركة المصنعة الأصلية وفحص الانحراف |
| يرتفع ضغط المرشح بسرعة غير عادية | التحميل الزائد أو التنظيف غير الفعال | فلتر غير صحيح أو تغيير في العملية | تحقق من الوسائط وآلية التنظيف ومزيج المواد |
خطة صيانة تحافظ على العملية المعتمدة
تصبح الصيانة المتعلقة بالغبار أسهل عند اتباع مسار الجسيمات في خطة الصيانة: منطقة القطع، الخرطوم، الفاصل، المرشح، حاوية النفايات، ثم مخرج التصريف. قبل بدء وردية العمل، تحقق من مؤشر الشفط، وحالة الخرطوم، وموضع قاعدة التثبيت، ومستوى التجميع وفقًا لدليل المعدات. خلال فترات التوقف المعتمدة، افحص مناطق تلامس التركيبات، وأختام الفراغ، وأسطح القياس التي يمكن الوصول إليها. اتبع إجراءات الشركة المصنعة للآلة لتنظيف الكوليتات وواجهات الأدوات؛ ولا تدفع الحطام إلى أختام المغزل أو مصادر الهواء المضغوط. تحتاج الموجهات، والبراغي الكروية، والمساحات، ونقاط التشحيم إلى إجراءات فحص خاصة بها، لأن التلوث الذي يصل إليها قد يزيد من متطلبات الصيانة. تجنب استخدام نفخ الهواء المضغوط كطريقة تنظيف افتراضية، فقد يؤدي ذلك إلى إعادة توزيع الغبار المتراكم إلى مناطق التنفس ومناطق الآلة المحمية. استخدم طرق التنظيف المعتمدة والمغلقة، واتبع إجراءات التحكم في التعرض المعتمدة في الموقع. يجب أن يميز جدول البدء بين فحوصات المشغل، والخدمة المخططة، وفحص المتخصص، ثم يتم تعديله بناءً على الحمل الفعلي وتوجيهات الشركة المصنعة. لا يُعد تغيير المرشحات بشكل متكرر صيانة جيدة تلقائيًا إذا كان العطل الحقيقي هو ضعف ختم قاعدة التثبيت أو زيادة تحميل النفايات. وبالمثل، فإن طول عمر الفلتر لا يُعد دليلاً على كفاءة عملية التجميع إذا كانت كمية المواد التي تصل إلى المجمع قليلة. سجّل مؤشرات تدفق الهواء، وضغط الفلتر، ومستوى النفايات، وإصلاحات الخراطيم، ووقت التنظيف، وأي مشكلات تتعلق بالجودة، حتى يتمكن الفريق من معرفة ما إذا كانت الصيانة تُعيد الحالة المتوقعة.
كيفية قبول آلة جديدة دون عرض توضيحي سهل بشكل مصطنع
يجب أن يعتمد قبول المصنع على أعمال تمثيلية: أطول محيط، أو فتحة ضيقة، أو برنامج حفر كثيف، أو ترتيب دعم صعب. بالنسبة للوحات المركبة، يجب تضمين مسافات الخلوص بين المكونات وأي متطلبات نظافة يحددها العميل. اتفق مسبقًا على أداة التثبيت، والقاطع، والمادة، والبرنامج، وطريقة الفحص. سجل قراءات الشفط مع تشغيل الرؤوس المقصودة في وقت واحد، وافحص البقايا في مواقع محددة مسبقًا. قارن بين اللوحات المقبولة أولًا واللوحات المقبولة لاحقًا، بدلًا من الاعتماد على عينة تجريبية واحدة. قيّم تآكل الأداة فقط على طول قطع متفق عليه وذي دلالة؛ لا يمكن لفيديو قصير تحديد عمر القاطع على المدى الطويل. استفسر عن كيفية الحفاظ على تدفق الهواء ضمن نطاق خدمة المرشح المعتمد. يجب أن تستخدم أي محاكاة لاختبار المقاومة أو الإنذار الطريقة الآمنة للمورد، وليس الانسداد المتعمد غير المتحكم فيه أو القطع مع تعطيل الشفط. تحقق من الاستجابة المتفق عليها لتدفق غير كافٍ: تحذير، أو توقف مؤقت متحكم فيه، أو أي إجراء آخر تحدده الشركة المصنعة الأصلية. يوفر دليل تشغيل أنظمة التهوية المحلية (LEV) الصادر عن إدارة الصحة والسلامة والبيئة (HSE) إطارًا عامًا مفيدًا لأهداف التدفق والضغط المرجعية بالإضافة إلى التحكم المثبت في ظل ظروف محددة. يجب أن يحدد الموظفون المحليون المؤهلون فحوصات السلامة والتعرض الخاصة بمصنعك. أعد فحص النظام بعد التركيب، لأن خراطيم الموقع وتهوية المبنى ووصلات المجمع المشترك قد تختلف عن تلك الموجودة في مصنع المورد. احتفظ بسجل الموقع هذا كمرجع أساسي لتحديد الأعطال واتخاذ قرارات الصيانة لاحقًا.
ما الذي يجب على مشتري لوحات الدوائر المطبوعة (PCB) أن يطلبوه من شركة CHIKIN لتأكيده؟
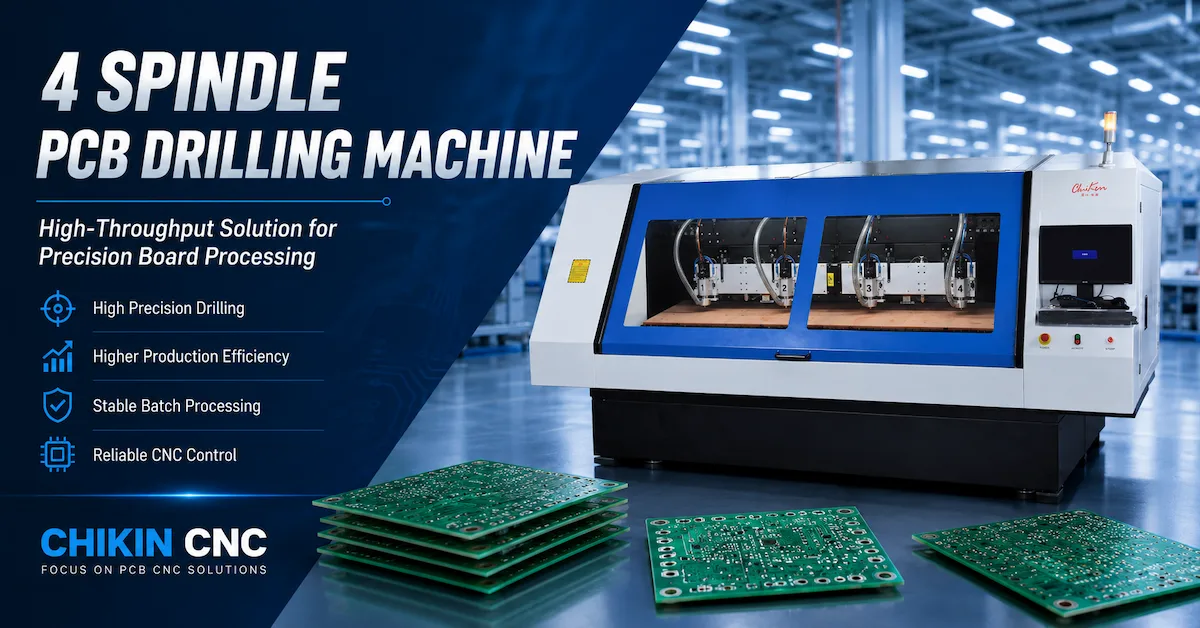
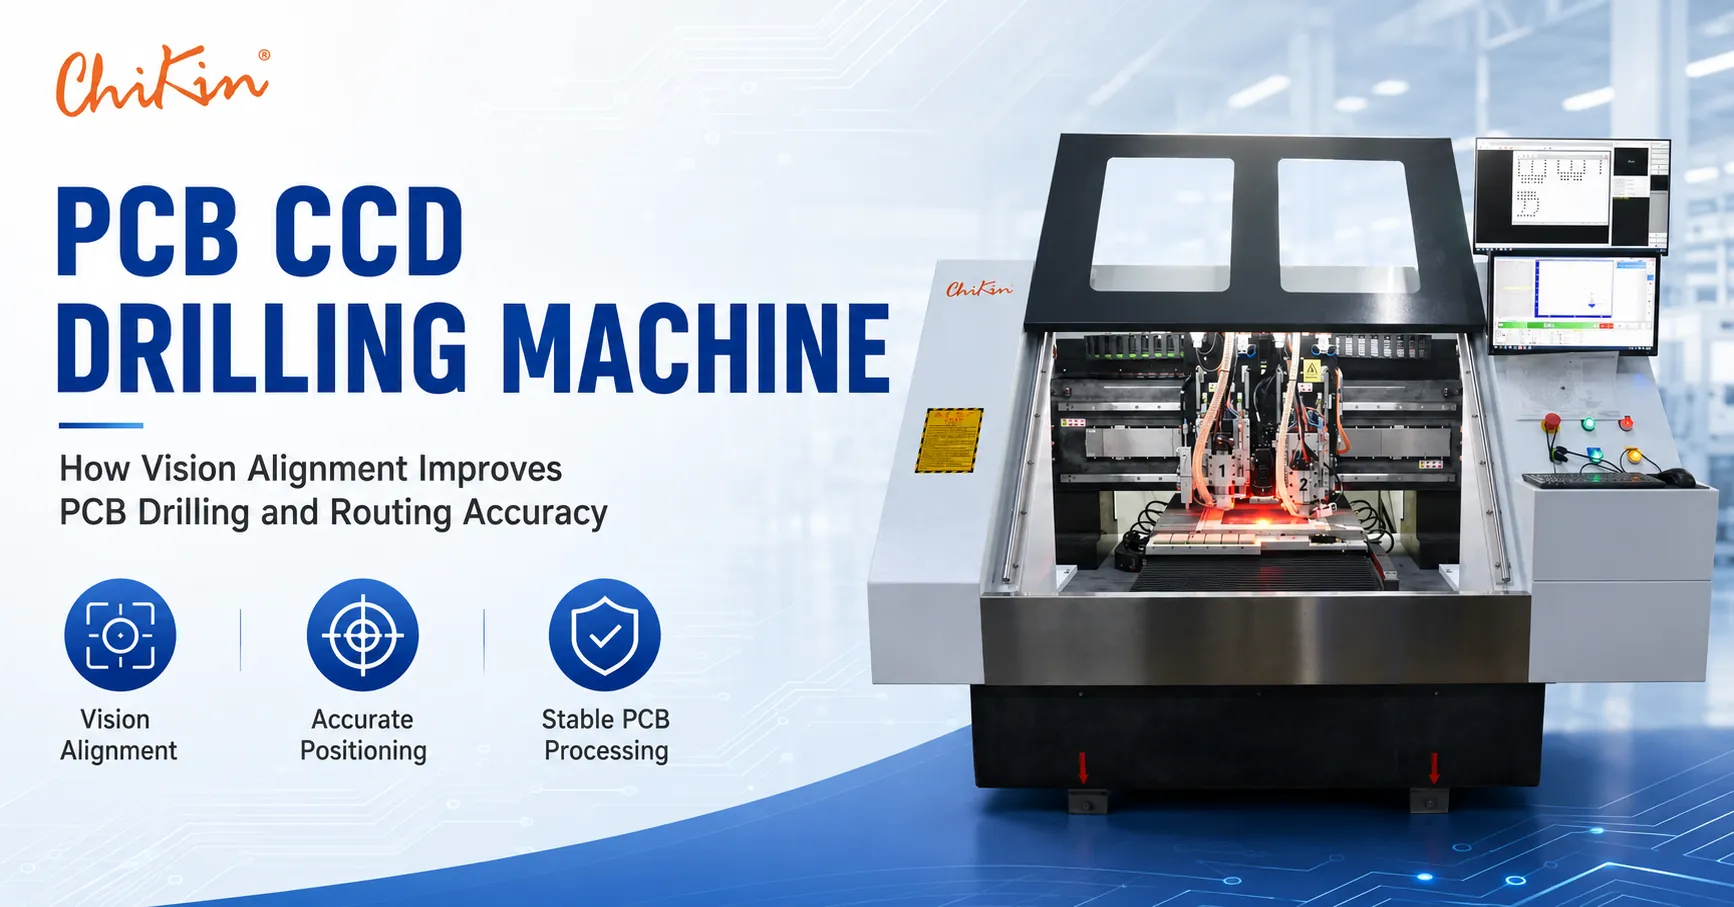
تُدرج صفحة منتج CK-04R من CHIKIN أربعة مغازل مبردة بالماء بسرعة 60,000 دورة في الدقيقة وقدرة 1.8 كيلوواط، بالإضافة إلى وظائف تغيير الأدوات التلقائي وكشف الأدوات. وتصف صفحة "حفرة واحدة، مسار واحد مع CCD" رؤوس حفر وتوجيه مخصصة مع محاذاة بصرية. توفر هذه الأوصاف معلومات أساسية عن الماكينة، لكنها لا تتضمن تصميمًا كاملاً لنظام الاستخلاص بعد التركيب. اطلب في عرض السعر تحديد نطاق المجمع بدقة، وأحجام التوصيلات، ومتطلبات الفروع، والترشيح، والمرافق، وواجهة التحكم. وضح ما إذا كان نظام الاستخلاص مشمولاً، أو اختياريًا، أو مُقدمًا من مصنع العميل. أرسل معلومات عن مادة اللوحة وسُمكها، وأبعاد اللوحة، وعدد الثقوب، وطول المسار، وأصغر أداة، وعدد الرؤوس النشطة، ونمط المناوبة، وموقع المجمع المُخطط له. أضف هندسة التثبيت، ومسافات الخلوص بين اللوحات، وتفاصيل تثبيت العمل بالشفط الحالية عند الاقتضاء. حدد الجهة التي تُورد الخراطيم، وتجهيزات التأريض عند الحاجة، ومعالجة النفايات، والتشغيل، والتدريب. لإجراء مقارنات الشراء، انظر إلى التكلفة الإجمالية للتركيب بدلاً من سعر المجمع فقط: فتكلفة وسائط الاستبدال، والكهرباء، ووقت الصيانة، والتوقفات المتعلقة بالاستخلاص، والألواح المرفوضة، كلها عوامل مهمة. تشمل المقاييس المفيدة دقائق التنظيف لكل وردية، وطول المسار المطابق لكل قاطع، والألواح المقبولة لكل ساعة تشغيل. لا تسجل أي وفورات من استخلاص الغبار حتى يتم قياس خط الأساس والتحسين المُثبت على إنتاج مماثل.
اطلب مراجعة تكوين نظام شفط الغبار للوحات الدوائر المطبوعة
أسئلة المشترين: تدفق الهواء، والدقة، وخيارات التجميع
هل يؤدي استخلاص المواد بقوة أكبر تلقائيًا إلى تحسين دقة توجيه لوحة الدوائر المطبوعة؟ لا. يمكن لعملية الاستخلاص الكافية إزالة التشويش الناتج عن التلوث، ولكن معايرة الجهاز، وانحراف الأداة، والتجهيزات، واستقرار اللوحة، ومعايير القطع لا تزال هي التي تحدد النتيجة. قد يؤدي الشفط غير المتحكم فيه أو قاعدة التثبيت غير المضبوطة جيدًا إلى حدوث تداخل. حدد شروط الاستخلاص المطلوبة للعملية بدلًا من زيادة الشفط إلى أقصى حد دون اختبار محدد.
هل يمكن لمجمع هواء واحد أن يخدم عدة مغازل؟ نعم، عند تصميمه لتلبية الطلب المتزامن وموازنته بشكل صحيح. يمكن أن يتعايش معدل تدفق هواء إجمالي جيد مع فرع واحد ذي أداء ضعيف. اطلب التحقق عند كل وصلة عاملة، وتأكد من كيفية استجابة النظام عند تغيير الرؤوس أو البوابات أو البرامج.
ما هو معدل تدفق الهواء الأمثل لجهاز شفط غبار لوحات الدوائر المطبوعة؟ لا توجد قيمة عالمية ثابتة تناسب جميع الأجهزة واللوحات. لذا، يُرجى طلب متطلبات التدفق والضغط عند نقاط التوصيل المحددة، مع مراعاة الخراطيم والوصلات وعدد رؤوس الشفط وحالة المرشحات. يجب على المورد توضيح طريقة القياس والعتبة المستخدمة للصيانة أو الإنذارات.
هل يغني جهاز شفط الغبار عن تنظيف اللوحات؟ ليس بالضرورة. فعملية شفط الغبار ونظافة المنتج النهائي مسألتان منفصلتان للقبول. افحص لوحات نموذجية للتأكد من مطابقتها لمتطلبات النظافة لدى العميل؛ واحتفظ بخطوة تنظيف لاحقة معتمدة في حال لم تكن عملية شفط الغبار من المصدر كافية.
ما الذي يجب تضمينه في عقد الشراء؟ يشمل ذلك نطاق الاستخلاص، وشروط الأداء بعد التركيب، وترتيبات الترشيح والتفريغ، وفصل أجزاء التثبيت، وتعليمات الصيانة، وتوافر المرشحات الاحتياطية، وسلوك الإنذارات، ومسؤوليات الاستلام. إن مجرد ذكر وجود وصلة تفريغ في الجهاز لا يُعد ضمانًا لأداء الاستخلاص.
الخلاصة: تعامل مع عملية الاستخراج كجزء من عملية التصنيع
يُعدّ نظام شفط الغبار من ماكينات حفر لوحات الدوائر المطبوعة (PCB) عنصرًا أساسيًا في المواصفات الفنية، نظرًا لتأثير الحطام على عملية القطع، والتثبيت، وواجهة الأداة، والصيانة الدورية. فهو ليس بديلًا عن الأدوات الرديئة أو المعايرة. يُفضّل عند الشراء التحقق من أماكن التقاط الجزيئات، وفحص أداء المرشحات مع زيادة الحمل، وحماية أدوات تثبيت القطع، وتسجيل ظروف التشغيل المقبولة. بالنسبة لخطوط التوجيه، يُوفّر ذلك أساسًا متينًا للصيانة بدلًا من اختيار مُجمّع بناءً على حجم المحرك. أرسل إلى شركة CHIKIN لوحتك الفعلية، ومسارك، وقائمة أدواتك، وتكوين رأس الحفر، ومخطط التركيب، ثم اطلب عرضًا للتكوين والقبول يُحدّد ما هو مُضمّن وما يحتاج إلى التحقق في الموقع.
أرسل تفاصيل لوحة الدوائر وتصميم المصنع للحصول على عرض سعر مخصص.