






TL;DR — Vinnige Antwoord
'n FR4-penmasjien word gebruik om PCB-panele voor te berei, te plaas en vas te maak deur 'n beheerde posisionerings- en penproses. In die vervaardiging van meerlaag-PCB's help akkurate plasing van gereedskapsgate en versoenbare registrasiepenne om stabiele verwysings vir daaropvolgende produksiebedrywighede te vestig.
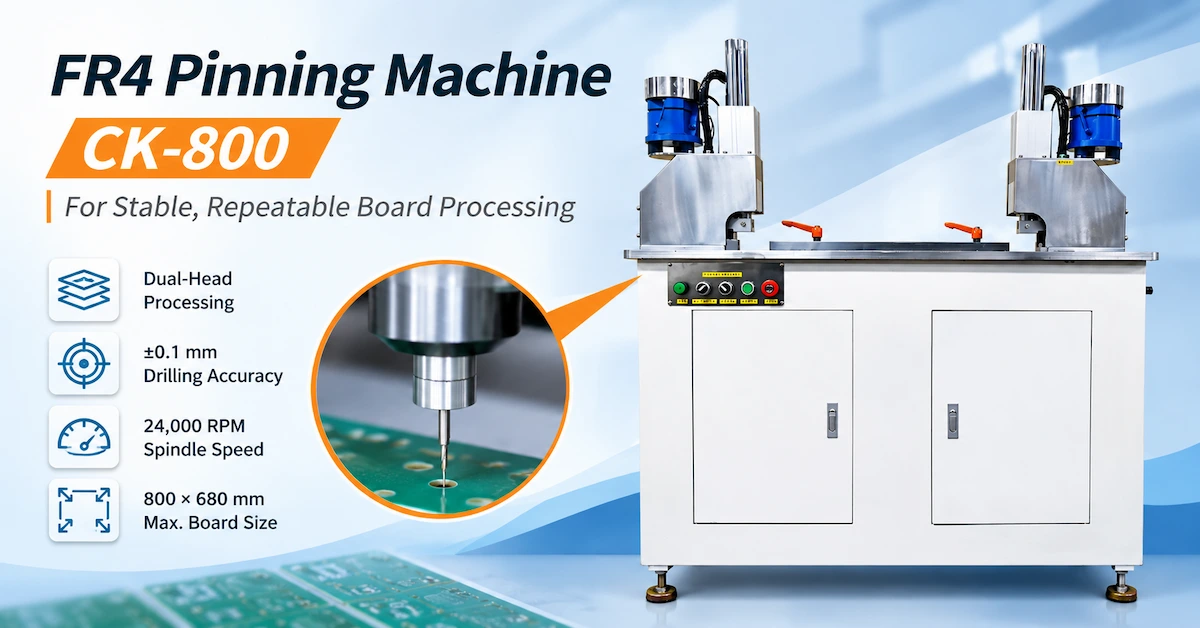
Die CHIKIN CNC CK-800 is 'n dubbelkop-PCB-penmasjien met 'n gepubliseerde maksimum bordgrootte van 800 × 680 mm, 24 000 RPM-spilspoed, 3,175 mm-spilketting, Mitsubishi PLC-beheerder en ±0,1 mm boor-akkuraatheidspesifikasie.
Vir PCB-vervaardigers is die belangrikste aankoopfaktore bordversoenbaarheid, werklike registrasiegat-akkuraatheid, pengereedskapkonfigurasie, herhaalbaarheid en produksiedoeltreffendheid.
Hierdie gids verduidelik hoe om die CK-800 te evalueer, pennakkuraatheid van boorakkuraatheid te onderskei, produksiemetodes te vergelyk en betroubare fabrieksaanvaardingskriteria vas te stel.
Belangrike punte
Hooftoepassing: Die CK-800 is gespesifiseer vir FR1-, FR4-, CEM1- en metaalkern-PCB-pentoepassings, onderhewig aan materiaalkwalifikasie.
Bordafmetings: Gepubliseerde verwerkingsgroottes wissel van 250 × 250 mm tot 800 × 680 mm.
Gereedskapkoppelvlak: Die spilspantangspesifikasie is Ø3.175 mm, wat nie verwar moet word met die deursnee van die geïnstalleerde registrasiepenne nie.
Verwerkingsprestasie: Die gepubliseerde boornauwkeurigheid is ±0.1 mm; voltooide registrasieresultate vereis aparte verifikasie.
Outomatisering: Die datablad identifiseer 'n outomatiese penmetode en Mitsubishi PLC-beheer, hoewel die presiese materiaalhantering en penvoervolgorde bevestig moet word.
Aankoopprioriteit: Monsterverwerking en gedokumenteerde fabrieksaanvaardingstoetsing bied sterker bewyse as katalogusspesifikasies alleen.
1. Waarvoor word 'n FR4-penmasjien gebruik?
'n FR4-penmasjien is 'n gespesialiseerde PCB-vervaardigingsmasjien wat gebruik word in posisionering, gereedskapsgatvoorbereiding en penbewerkings met geskikte stewige stroombaanbordmateriale.
In PCB-vervaardiging bied pen-gebaseerde registrasiestelsels meganiese verwysingspunte vir die belyning van panele of gereedskapsamestellings tydens gespesifiseerde produksiefases.
Afhangende van die proses, kan hierdie verwysings bedrywighede ondersteun wat verband hou met bordvoorbereiding, laagbelyning, lamineringsbevestigings of daaropvolgende hantering.
Waarom is PCB-registrasie belangrik?
Registrasie is die beheerde verhouding tussen 'n bord se werklike posisie en sy beoogde vervaardigingsverwysing.
Wanneer gereedskapgate of registrasiepenne verkeerd geposisioneer is, kan die gevolglike belyningsfout latere prosesstappe beïnvloed.
Potensiële probleme sluit in:
Inkonsekwente paneelposisionering.
Verkeerde gereedskapsgatliggings.
Bykomende aanpassings aan die toebehore.
Registrasiefoute tussen verwerkingsfases.
Verhoogde opstellingstyd.
Materiaalvermorsing veroorsaak deur belyningsprobleme.
'n Toegewyde penstasie kan help om te standaardiseer hoe panele geplaas en verwerk word.
'n Penmasjien waarborg egter nie onafhanklik die akkuraatheid van meerlaagregistrasie nie. Materiaalbeweging, toebehoretoestand, geboorde gatgeometrie en daaropvolgende prosesse dra ook by tot die finale resultaat.
2. Hoe vergelyk die CK-800 met handmatige vaspen?
Vir oorsese PCB-vervaardigers is een van die eerste aankoopvrae of hulle die handmatige voorbereiding moet behou of in 'n beheerde penwerkstasie moet belê.
| Evalueringsfaktor | Handmatige vaspen | CK-800-styl beheerde vaspen |
|---|---|---|
| Bordposisionering | Operator-afhanklik | Toebehore-gebaseerde posisionering |
| Verwerkingsreëling | Afsonderlike handmatige bewerkings | Dubbelkop industriële werkstasie |
| Gatvoorbereiding | Hang af van bestaande gereedskap | Gepubliseerde 24 000 RPM-spindel |
| Vaspenbewerking | Handmatige installasie | Outomatiese vasmaakmetode gelys |
| Prosesbeheer | Operateurinstruksies | Mitsubishi PLC |
| Herhaalbaarheid | Hang af van operateur en toebehore | Vereis masjienkwalifikasie |
| Produksiebuigsaamheid | Nuttig vir af en toe take | Geskik vir die evaluering van herhaalde paneelbedrywighede |
| Hoofaankoopbekommernis | Arbeid en variasie | Gereedskap, masjien akkuraatheid en aanvaardingsresultate |
Wanneer is handmatige vaspen steeds prakties?
Handmatige metodes kan geskik bly vir af en toe prototipes of lae-volume produksie waar die vereiste gehalte konsekwent bereik kan word.
Herhaalde handmatige posisionering kan egter die operateur se werklas en opstellingsvariasie verhoog.
Vir fabrieke wat verskeie bondels rigiede PCB-panele verwerk, kan 'n beheerde penmasjien 'n meer gestandaardiseerde bedryfsomgewing bied.
Die CK-800 moet gekies word op grond van geverifieerde kwaliteit en aanvaarde uitset, nie bloot omdat dit meer outomatisering bied nie.
3. CHIKIN CNC CK-800 Tegniese Spesifikasies
CHIKIN CNC verskaf PCB-vervaardigingstoerusting, insluitend boor-, routing- en gespesialiseerde bordverwerkingstelsels.
Die aanbevole FR4-penmasjien vir stabiele, herhaalbare bordverwerking word aangebied as 'n vloerstaande werkstasie met twee kop.
Die produkbeskrywing beklemtoon 'n lang werktafel, operateur-toeganklike kontroles en toebehore-gebaseerde verwerking.
CK-800 Masjienspesifikasietabel
| Tegniese Parameter | Gepubliseerde Spesifikasie |
|---|---|
| Masjienmodel | CK-800 |
| Produkkategorie | FR1 / FR4 / CEM1 / Metaalkern PCB-penmasjien |
| Elektriese spilspoed | 24 000 opm |
| Spil spantang klemkop | Ø3.175 mm |
| Maksimum PCB-grootte | 800 × 680 mm |
| Minimum PCB-grootte | 250 × 250 mm |
| PCB dikte | 10 mm |
| Vaspenmetode | Outomaties |
| Boor akkuraatheid | ±0.1 mm |
| Kontroleerder | Mitsubishi PLC |
| Elektriese spesifikasie | Enkelfase 220V / 50Hz / 5kW |
| Masjien lugdruk | 5 kg/cm² |
| Masjienafmetings | 1220 × 545 × 1230 mm |
| Masjiengewig | Ongeveer 200 kg |
Spesifikasies word geneem uit die verskafde CK-800 produkblad. Hul finale betekenis, toetsomstandighede en toepaslikheid moet bevestig word teen die aangehaalde masjienkonfigurasie.
Spesifikasies wat besondere aandag vereis
PCB-dikte: Die datablad lys 10 mm, maar verduidelik nie of dit 'n absolute verwerkingsmaksimum of 'n nominale opstellingstoestand is nie. Die ondersteunde reeks moet bevestig word.
Boorakkuraatheid: Die aangehaalde ±0.1 mm vereis 'n gedefinieerde meetprosedure voordat dit as 'n produksie-aanvaardingswaarborg gebruik kan word.
Outomatiese penning: Die gepubliseerde term bepaal nie of outomatiese penvoeding, bordlaai of ander materiaalhantering ingesluit is nie.
Spilspoed: Die 24 000 RPM-spesifikasie identifiseer die masjien se spilspoed; dit bewys nie geskiktheid vir elke PCB-mikroboortoepassing nie.
4. Waarom maak die dubbelkopstruktuur saak?
Die CK-800-produkbeelde wys twee verwerkingskoppe wat langs 'n verlengde horisontale werkstasie geposisioneer is.
Hierdie konfigurasie kan verwerking op twee posisies of 'n gepaarde bewerking ondersteun, afhangende van die geïnstalleerde gereedskap en beheervolgorde.
Potensiële voordele van dubbelkopverwerking
Gedefinieerde verwerkingsposisies
'n Tweekop-rangskikking kan vaste verwerkingsverwysings verskaf wanneer die werkstukgeometrie ooreenstem met die masjienopstelling.
Verminderde herposisioneringsvereistes
Vir geskikte toepassings kan die verwerking van meer as een plek binne 'n beheerde toebehore onnodige handmatige hantering verminder.
Verbeterde bedryfskonsekwentheid
'n Stabiele werktafel en gedefinieerde gereedskapposisies kan die opstelling minder afhanklik maak van vryhandbelyning.
Beteken dubbelkop dat beide koppe gelyktydig werk?
Nie noodwendig nie.
Die produkfoto's wys twee koppe, maar die verskafde tegniese spesifikasies bevestig nie onafhanklike gelyktydige werking of siklustydbesparings nie.
Kopers moet CHIKIN CNC vra om die werklike verwerkingsvolgorde te demonstreer.
Die belangrike vrae is of die koppe saam of opeenvolgend werk, hoe hul posisies aangepas word, en of die beskikbare spasiëring ooreenstem met die vereiste gereedskapsgatpatroon.
5. Hoe om die 3.175 mm-spantang by PCB-pengereedskap te pas
Die CK-800 spesifiseer 'n Ø3.175 mm spilkolet-klemkop .
Dit is 'n belangrike masjien-gereedskap-koppelvlakspesifikasie.
'n 3.175 mm-spantang word algemeen geassosieer met versoenbare industriële PCB-boorgereedskapskagte.
Die spantang se afmeting is egter nie dieselfde as die voltooide boordiameter of die geïnstalleerde registrasiepen se diameter nie.
Gereedskapversoenbaarheidskontrolelys
| Gereedskapparameter | Wat kopers moet verifieer |
|---|---|
| Spanhulsdiameter | Ø3.175 mm masjienspesifikasie |
| Gereedskapskag | Versoenbare skagdimensies en toleransie |
| Snydeursnee | Pas by die vereiste gat |
| Gereedskaplengte | Toepaslike spil- en toebehorespeling |
| Puntgeometrie | Geskik vir die beoogde bordmateriaal |
| Gereedskapmateriaal | Gepaste slytasie- en snyeienskappe |
| Gereedskapuitloop | Aanvaarbaar vir die vereiste bewerkingskwaliteit |
| Gereedskapsondersteuning | Korrekte installasie en houreëling |
| Beskikbaarheid van vervangings | Versoenbare onderdele en gereedskap |
Waarom is spiluitloop belangrik?
Uitloop beskryf afwyking van die beoogde rotasie-as.
Oormatige uitloop kan die gatgeometrie en gereedskapbelading beïnvloed.
Vir PCB-bore met 'n klein deursnee kan hierdie effekte toenemend belangrik word.
Die korrekte gereedskap moet dus geverifieer word as deel van die volledige spil- en houersamestelling.
Is die CK-800 'n toegewyde hoëspoed-PCB-boormasjien?
Die CK-800 is geposisioneer as vaspen- en registrasie-verwante toerusting.
Die gepubliseerde spilspoed van 24 000 RPM verskil van die baie hoër spilspoed wat deur sekere toegewyde PCB-mikroboormasjiene gebruik word.
Fabrieke wat groot hoeveelhede presisie-vias benodig, behoort toegewyde PCB-boortoerusting te evalueer eerder as om te aanvaar dat die CK-800 dieselfde rol verrig.
6. Watter PCB-materiale kan die CK-800 verwerk?
Die masjienspesifikasie identifiseer FR1-, FR4-, CEM1- en metaalkern-PCB-toepassings.
Hierdie materiale verskil in konstruksie en bewerkingsgedrag.
Materiaalversoenbaarheidsmatriks
| Bordmateriaal | Tipiese Toepassing | Hoofvalideringsvereiste |
|---|---|---|
| FR1 | Papiergebaseerde stewige bordverwerking | Gatkwaliteit en materiaalintegriteit |
| FR4 | Glasveselversterkte rigiede PCB | Gereedskapslytasie en veseluitbraak |
| CEM1 | Verwerking van saamgestelde epoksielaminaat | Boor- en randtoestand |
| Metaalkern-PCB | Gekwalifiseerde posisioneringsgattoepassings | Metaalbrame en snykragte |
| Meerlaag FR4 | Registrasie-verwante voorbereiding | Posisiekonsekwentheid en laminaattoestand |
Waarom is FR4-verwerking anders?
FR4 bevat epoksiehars en glasveselversterking.
Die veselglasinhoud kan gereedskapslytasie verhoog, terwyl die laminaat plaaslike afskilfering of veseluitbarsting onder ongeskikte bewerkingstoestande kan ly.
Die toepaslike boorgereedskap, bordondersteuning en snyparameters moet volgens die werklike laminaat gekies word.
Kan een gereedskap FR4 en metaalkern-PCB verwerk?
Nie outomaties nie.
Metaalkernmateriale mag verskillende gereedskapgeometrieë en snytoestande vereis.
As 'n fabriek beide FR4- en aluminiumkernborde verwerk, moet dit afsonderlike monstertoetse vir elke materiaal aanvra.
Die teenwoordigheid van 'n materiaalnaam in die produkkategorie is 'n beginpunt vir verenigbaarheidsevaluering, nie 'n universele bewerkingswaarborg nie.
7. Hoe moet die akkuraatheid van PCB-registrasiegate geverifieer word?
Een van die belangrikste spesifikasies in die CK-800-datablad is ±0.1 mm boornauwkeurigheid .
Kopers moet egter verstaan wat hierdie getal verteenwoordig voordat hulle dit in 'n koopkontrak insluit.
Boor akkuraatheid teenoor registrasie akkuraatheid
| Meting | Wat dit beskryf | Waarom dit saak maak |
|---|---|---|
| Boorposisie akkuraatheid | Gatligging relatief tot 'n gedefinieerde verwysing | Gereedskapgatplasing |
| Gatdiameter akkuraatheid | Voltooide gatgrootte | Pen- en toebehorepassing |
| Herhaalbaarheid | Konsekwentheid oor herhaalde verwerking | Stabiliteit van bondelproduksie |
| Gat-tot-gat spasiëring | Relatiewe posisie tussen registrasiegate | Toebehore-versoenbaarheid |
| Bordbelyning | Posisie van die werkstuk tydens verwerking | Algehele proseskonsekwentheid |
| Finale registrasie | Belyning bereik oor produksiefases | Afwaartse PCB-vervaardigingskwaliteit |
'n Masjien se gepubliseerde boornakkuraatheid moet nie as 'n waarborg vir finale meerlaagregistrasie beskou word nie.
Hoe om die werklike gatposisie te meet
'n Praktiese kwalifikasiemetode is om verteenwoordigende panele te verwerk met behulp van 'n gedefinieerde verwysingstelsel.
Die gevolglike gereedskapgate kan dan met geskikte gekalibreerde dimensionele toerusting geïnspekteer word.
Meting moet die relevante gatposisies en spasiëring insluit.
Die toets moet ook die bordmateriaal, afmetings, toebehore-rangskikking, verwerkingsprogram en bedryfstoestande aanteken.
Waarom is bestuursbeweging belangrik?
Selfs wanneer die masjien se bewegingstelsel konsekwent werk, kan die werkstuk beweeg as dit swak ondersteun word.
Die posisionering van die raad moet dus as deel van die proses geverifieer word.
Die korrekte aanvaardingsvraag is of die voltooide gate aan die kliënt se posisionele en dimensionele vereistes voldoen – nie bloot of die masjien korrek begin en werk nie.
8. Hoe werk 'n tipiese FR4-penwerkvloei?
'n Beheerde PCB-penningsproses kan in verskeie stappe verdeel word.
Die volgende werkvloei is 'n aanbevole ingenieursevalueringsvolgorde. Die presiese CK-800-bedryfsprosedure moet uit die masjienhandleiding bevestig word.
Stap 1: Verifieer die PCB-materiaal
Kontroleer die materiaaltipe, bordgrootte, dikte en vereiste penplekke.
Stap 2: Berei die werktafel voor
Maak seker dat die toepaslike toebehore, verwysingsstoppe en ondersteuningsreëling geïnstalleer is.
Stap 3: Posisioneer die PCB
Laai die paneel en belyn dit teen die vereiste datumkenmerke.
Stap 4: Bevestig die Verwerkingsprogram
Kies die goedgekeurde opstelling en verifieer die vereiste verwerkingsposisies.
Stap 5: Voer die gespesifiseerde gatbewerking uit
Waar vereis deur die toepassing, gebruik die goedgekeurde boor- en bedryfstoestande om die relevante gereedskapgate voor te berei.
Stap 6: Voer die vaspen-operasie uit
Voer die goedgekeurde peninstallasievolgorde uit met behulp van die masjien se gespesifiseerde gereedskap en beheermetode.
Stap 7: Inspekteer die resultaat
Kontroleer die ligging van die gat, die pen se sitplek, die toestand van die bord en die proses se konsekwentheid.
Stap 8: Maak die paneel vry
Dra die aanvaarde paneel oor na die volgende produksiefase.
Wat moet kopers bevestig oor outomatisering?
Die spesifikasie beskryf die vaspenmetode as outomaties, terwyl die produkbeelde 'n operateur-toeganklike werkstasie toon.
Die koper moet verduidelik watter bedrywighede outomaties is en watter handmatige ingryping vereis.
Hierdie onderskeid beïnvloed arbeidsvereistes, produksiesiklustyd en integrasie met omliggende toerusting.
9. Hoe hou CK-800-penning verband met PCB-ontpenning?
Penning en ontpenning is verskillende vervaardigingsprosesse.
Penning installeer of vestig die nodige meganiese posisioneringspenne vir 'n spesifieke proses.
Depenning verwyder penne wanneer hulle nie meer benodig word nie.
Hierdie bewerkings kan in verskillende stadiums van PCB-produksie plaasvind.
| Vergelyking | PCB-vasmaak | PCB-afpenning |
|---|---|---|
| Hoofdoel | Stel posisioneringspenne vas of installeer dit | Verwyder geïnstalleerde penne |
| Hoofsaak | Speldligging en invoegkwaliteit | Volledige verwydering sonder skade |
| Gereedskap | Posisionering- en installasiegereedskap | Verwyderingspons en ondersteuning |
| Kwaliteitsvereiste | Korrekte ligging en bordintegriteit | Gat- en laminaatintegriteit |
| Verwante CHIKIN-model | CK-800 | CK-16 |
CHIKIN lys ook die CK-16 PCB-ontpenmasjien , bedoel vir beheerde verwydering van versoenbare penne.
Verenigbaarheid tussen 'n CK-800-penopstelling en 'n CK-16-ontpenopstelling moet egter bevestig word vir die werklike pengeometrie en bordkonstruksie.
10. Watter kwaliteitsprobleme kan voorkom tydens PCB-penning?
'n Penstelsel kan probleme skep as die gereedskap, toebehore of bedryfsinstellings ongeskik is.
Algemene defekte en moontlike oorsake
| Probleem | Moontlike oorsaak | Aanbevole tjek |
|---|---|---|
| Verkeerde gereedskapgatposisie | Verkeerde belyning of verkeerde opstelling | Verifieer datums en toebehore |
| Oorgrootte gat | Gereedskaptoestand of uitloop | Inspekteer boor en houer |
| Gatbrame | Ongeskikte boorparameters | Kontroleer gereedskapgeometrie en materiaal |
| Laminaat krake | Oormatige plaaslike lading | Inspekteer die installasietoestande van die pen |
| Swak pensitplek | Verkeerde pen- of gatafmetings | Verifieer pen- en gatversoenbaarheid |
| Bordvervorming | Onvoldoende ondersteuning | Kontroleer werktafel en klem |
| Inkonsekwente resultate | Opstelling of kopbelyningvariasie | Voer herhaalde monstertoetse uit |
| Verwerkingsonderbreking | Gereedskap- of beheerprobleem | Hersien masjienbedrywighede-rekords |
Hoe moet die kwaliteit van PCB-penning beheer word?
Gehaltebeheer moet begin met goedgekeurde tekeninge en meetbare aanvaardingslimiete.
Vir elke produksie-opstelling, definieer die teikengatafmetings, gatposisies, penspesifikasies, aanvaarbare laminaattoestand en vereiste monsternemingsmetode.
Inspeksie moet beide die voorbereiding van die gat en die voltooide penne-operasie verifieer, waar van toepassing.
Die masjien moet ook volgens die goedgekeurde gebruiksinstruksies onderhou word.
11. Hoe om CK-800 Produksie-effektiwiteit te skat
Die CK-800-datablad verskaf nie 'n geverifieerde aantal voltooide panele per uur nie.
Om hierdie rede moet deurset vasgestel word uit werklike produksietoetse.
'n Tipiese siklustydberekening is:
Totale Siklustyd = Laai + Belyning + Verwerking + Penning + Inspeksie + Aflaai
Werklike uitset hang af van die aantal vereiste bewerkings, materiaalgrootte, toebehore-rangskikking en hanteringsmetode.
Produksiefaktore om te evalueer
| Faktor | Invloed op Produksie |
|---|---|
| Aantal registrasieplekke | Beïnvloed verwerkingsbedrywighede |
| Bordgrootte | Beïnvloed laai en belyning |
| Materiaaldikte | Kan snytoestande beïnvloed |
| Toebehore-ontwerp | Beïnvloed herhaalbaarheid en opsteltyd |
| Dubbelkop-werking | Kan die verwerkingsvolgorde beïnvloed |
| Outomatiese funksies | Bepaal operateurbetrokkenheid |
| Produkveranderinge | Vereis opstellingsaanpassings |
| Inspeksiefrekwensie | Voeg tyd vir kwaliteitsbeheer by |
Waarom aanvaarde uitset saak maak
Produksiekapasiteit moet gemeet word in ooreenstemmende panele eerder as totale voltooide siklusse.
Aanvaarde Panele per Uur = Verwerkte Panele per Uur × Aanvaardingskoers
'n Vinniger proses bied nie noodwendig laer bedryfskoste as dit addisionele herbewerking of verwerpte panele skep nie.
Vir fabrieke wat handmatige en beheerde vaspenning vergelyk, is hierdie maatstaf nuttiger as 'n ongesteunde produktiwiteitsverbeteringspersentasie.
12. Wat moet kopers verifieer tydens CK-800 fabrieksaanvaardingstoetsing?
'n Fabrieksaanvaardingstoets (FAT) moet vasstel of die masjien aan die ooreengekome vereistes voldoen voor aflewering.
Vir die CK-800 moet toetsing beide toerustingfunksies en werklike verwerkingskwaliteit dek.
CK-800 Fabrieksaanvaardingskontrolelys
| Toetsitem | Aanbevole verifikasie |
|---|---|
| Masjienmodel | Bevestig CK-800-konfigurasie |
| Maksimum bordgrootte | Toets die vereiste groot paneel |
| Minimum bordgrootte | Verifieer ondersteuning vir kleiner formaat |
| Borddikte | Bevestig die goedgekeurde verwerkingsreeks |
| Spilspoed | Verifieer die gepubliseerde 24 000 RPM-spesifikasie |
| Collet | Bevestig Ø3.175 mm gereedskapversoenbaarheid |
| Dubbelkop-reëling | Demonstreer vereiste verwerkingsposisies |
| Gat akkuraatheid | Meet die posisies van die voltooide gereedskapsgat |
| Vaspenbewerking | Bevestig die werklike outomatiese volgorde |
| Speld sitplekke | Inspekteer goedgekeurde penmonsters |
| PLC-funksies | Demonstreer die vereiste beheervolgorde |
| Lugtoevoer | Bevestig druk- en bedryfsvereistes |
| Elektriese stelsel | Verifieer die verskafde konfigurasie |
| Veiligheidsbeheermaatreëls | Demonstreer beskermende en noodfunksies |
| Dokumentasie | Hersien handleidings, tekeninge en aanvaardingsrekords |
Aanbevole monstertoetsmetode
Kies verteenwoordigende borde wat die fabriek se vereiste grootte en materiaalkombinasies dek.
Verskaf die beoogde gatpatroon en registrasiepenspesifikasies.
Definieer posisionele en dimensionele toleransielimiete voor toetsing.
Verwerk veelvuldige monsters onder beheerde toestande.
Meet die voltooide gate en inspekteer die speldresultate.
Teken enige verwerpte panele, opstellingsaanpassings en gemete siklustye aan.
Die gevolglike toetsverslag moet die masjienkonfigurasie en bedryfstoestande identifiseer.
Waarborg die gepubliseerde ±0.1 mm akkuraatheid aanvaarding?
Nee.
Die spesifikasie moet geëvalueer word teen die koper se werklike tekenvereistes.
Indien die beoogde proses 'n strenger toleransie as die gepubliseerde vermoë vereis, moet die koper nie aanvaar dat die masjien daaraan kan voldoen sonder addisionele tegniese bevestiging nie.
13. Installasie, Veiligheid en Langtermyn Onderhoud
Die CK-800 is 'n vloerstaande masjien, daarom moet die fabrieksvereistes voor aflewering hersien word.
Gepubliseerde Installasieparameters
| Vereiste | CK-800 Spesifikasie |
|---|---|
| Elektriese toevoer | Enkelfase 220V / 50Hz |
| Gepubliseerde masjienkrag | 5 kW |
| Lugdruk | 5 kg/cm² |
| Masjienafmetings | 1220 × 545 × 1230 mm |
| Masjiengewig | Ongeveer 200 kg |
| Kontroleerder | Mitsubishi PLC |
Die elektriese en pneumatiese vereistes moet teen die finale bestelde konfigurasie gekontroleer word.
Watter veiligheidstelsels is belangrik?
Industriële pen- en boortoerusting kan gevare skep wat verband hou met bewegende koppe, roterende gereedskap, klemmeganismes en pneumatiese komponente.
Kopers moet die beskerming, noodstopwerking, voorkoming van onbedoelde aanvang, elektriese beskerming en veilige instandhoudingsprosedures verifieer.
Relevante raamwerke sluit in ISO 12100 vir masjinerierisikobepaling en IEC 60204-1 vir elektriese toerusting van masjiene, waar van toepassing.
Die teenwoordigheid van 'n noodstopknoppie alleen bewys nie voldoening aan 'n spesifieke veiligheidsstandaard nie.
Watter onderhoud moet oorweeg word?
Gereelde inspeksie kan die toestand van die gereedskap, spilhouplek, toebehore-belyning, pneumatiese verbindings, bewegende samestellings en beheerfunksies insluit.
Die werklike onderhoudskedule en onderdelevereistes moet met die verskaffer bevestig word.
14. Wat bepaal die totale koste van 'n FR4-penmasjien?
Die aanvanklike toerustingprys is slegs een deel van die belegging.
'n Meer volledige kostevergelyking neem installasie, gereedskap, bedryfstyd, onderhoud en afgekeurde panele in ag.
Koste-evalueringskontrolelys
| Kostefaktor | Wat kopers moet bevestig |
|---|---|
| Basismasjien | Ingesluite CK-800-konfigurasie |
| Verwerkingskoppe | Standaard gereedskap en beskikbare aanpassings |
| Boorgereedskap | Versoenbare spesifikasies en vervangingskoste |
| Vaspenkomponente | Versoenbare penne en installasiebykomstighede |
| Toebehore | Standaard- of toepassingspesifieke vereistes |
| Elektriese installasie | Terreinvoorbereiding en nutsvereistes |
| Saamgeperste lug | Vereiste aanbod en verbruik |
| Operateur arbeid | Laai- en inspeksievereistes |
| Onderhoud | Slytonderdele en ondersteuning |
| Kwaliteitsverliese | Herwerkte en afgekeurde panele |
| Versending | Verpakking, bestemming en afleweringsvoorwaardes |
'n Nuttige fabrieksmaatstaf is:
Vasmaakkoste per Aanvaarde Paneel = Totale Toegekende Vasmaakkoste ÷ Aanvaarde Panele
Dit help aankoopbestuurders om die masjien te evalueer op grond van produksiewaarde eerder as slegs die aankoopprys.
15. CK-800 RFQ Kontrolelys vir Oorsese PCB Vervaardigers
'n Tegnies volledige RFQ stel die toerustingverskaffer in staat om versoenbaarheid met die kliënt se produksievereistes te evalueer.
| Vereiste inligting | Wat die Koper Moet Verskaf |
|---|---|
| PCB-materiaal | FR1, FR4, CEM1, metaalkern, of ander |
| Bordafmetings | Minimum en maksimum groottes |
| Borddikte | Werklike produksiereeks |
| Gatpatroon | Registrasie-gattekening en datums |
| Gattoleransie | Vereiste posisionele en dimensionele limiete |
| Penspesifikasie | Diameter, lengte en installasiemetode |
| Verwerkingsvolume | Panele per skof of uur |
| Laaimetode | Handmatige of versoekte outomatisering |
| Hoofvereistes | Gatafstand en verwerkingsposisies |
| Produksie-omgewing | Krag, lug, beskikbare ruimte |
| Gehaltevereistes | Inspeksie- en FAT-aanvaardingskriteria |
| Kommersiële vereistes | Hoeveelheid, bestemming en diensomvang |
Waarom CHIKIN CNC oorweeg?
Shenzhen ChiKin Automation Equipment Co., Ltd. verskaf PCB-vervaardiging en verwante industriële outomatiseringstoerusting.
Die CK-800 is deel van die maatskappy se toerustingreeks vir vervaardigers wat meer beheerde bordposisionering en vaspenbewerkings evalueer.
CHIKIN verskaf ook inligting oor sy vervaardigings- en diensvermoëns .
Vir kopers moet die prioriteit wees om vas te stel of die gespesifiseerde CK-800-konfigurasie aan die werklike bord- en penvereistes kan voldoen.
Versoek 'n CK-800 Tegniese Evaluering
Beplan u om die voorbereiding van FR4-registrasiegate te verbeter of om penbedrywighede te standaardiseer?
Berei jou PCB-tekeninge, materiaaltipe, penspesifikasies en produksievereistes voor.
Hersien die CHIKIN FR4-penmasjien .
Kontak CHIKIN CNC vir 'n CK-800 konfigurasie-oorsig en kwotasie .
Die verskaffing van 'n volledige tegniese opsomming sal help om die masjien se gereedskap, outomatiseringsomvang en geskiktheid vir u produksieproses te verduidelik.
16. Gereelde vrae oor FR4-penmasjiene
1. Waarvoor word 'n FR4-penmasjien gebruik?
'n FR4-penmasjien ondersteun beheerde posisionering en penbewerkings met geskikte stewige PCB-materiale. In gepaste vervaardigingswerkvloeie kan dit help om registrasiegate voor te berei en penne volgens die gespesifiseerde proses te installeer.
2. Wat is die maksimum PCB-grootte wat deur die CK-800 ondersteun word?
Die gepubliseerde spesifikasie lys 'n maksimum PCB-grootte van 800 × 680 mm en 'n minimum grootte van 250 × 250 mm. Werklike toebehore-versoenbaarheid moet bevestig word vir die beoogde bordafmetings.
3. Wat is die spilspoed van die CK-800?
Die CK-800 lys 'n spilspoed van 24 000 RPM. Kopers moet die goedgekeurde gereedskap, ondersteunde gatafmetings en verwerkingsomstandighede vir hul materiale bevestig.
4. Gebruik die CK-800 'n 3.175mm registrasiepen?
Nie noodwendig nie. Die Ø3.175mm-spesifikasie verwys na die spil se spantang se klemkop. Die versoenbare registrasiependiameter moet afsonderlik bevestig word.
5. Wat is die boornauwkeurigheid van die CK-800?
Die gepubliseerde spesifikasie lys ±0.1mm boor akkuraatheid. Kopers moet die meettoestande aanvra en werklike gatposisies verifieer teen hul goedgekeurde tekeninge.
6. Is die CK-800 ten volle outomaties?
Die datablad lys 'n outomatiese vaspenmetode. Dit beskryf egter nie die laai van die bord, die voeding van die pen of die verwerkingsvolgorde volledig nie. Kopers moet 'n demonstrasie van die werklike outomatiseringsfunksies aanvra.
7. Kan die CK-800 aluminiumkern-PCB-materiale verwerk?
Metaalkern-PCB is ingesluit in die produkspesifikasie. Werklike versoenbaarheid hang af van die materiaalkonstruksie, gereedskap en prosesvereistes. Monstertoetsing word aanbeveel.
8. Watter beheerder gebruik die CK-800?
Die gepubliseerde spesifikasie identifiseer 'n Mitsubishi PLC. Die finale hardewaremodel, sagtewarefunksies en beskikbare produksiekoppelvlakke moet bevestig word voor bestelling.
9. Wat is die verskil tussen PCB-penning en ontpenning?
Penning vestig of installeer posisioneringspenne vir 'n vervaardigingsproses. Ontpenning verwyder penne wanneer hulle nie meer benodig word nie. Die twee bewerkings gebruik verskillende gereedskap- en aanvaardingsvereistes.
10. Wat moet ek verskaf wanneer ek 'n CK-800-kwotasie aanvra?
Verskaf PCB-materiaal, afmetings, dikte, registrasiegattekeninge, vereiste akkuraatheid, penspesifikasies, produksievolume, elektriese toevoer en voorkeur-outomatiseringsvlak. Versoek monsterverwerking en gedefinieerde fabrieksaanvaardingskriteria.
Gevolgtrekking
Die keuse van die regte FR4-penmasjien vereis 'n volledige begrip van bordafmetings, akkuraatheid van gereedskapsgat, spilversoenbaarheid, penmetodes en produksievereistes.
Die CHIKIN CNC CK-800 bied 'n gepubliseerde konfigurasie met 'n dubbelkop-verwerkingsuitleg, 24 000 RPM-spilspoed, Ø3.175 mm-spantang, maksimum bordgrootte van 800 × 680 mm, Mitsubishi PLC-beheer en ±0.1 mm boornakkuraatheid.
Hierdie spesifikasies maak dit 'n relevante kandidaat vir PCB-vervaardigers wat meer beheerde registrasieverwante verwerking en herhaalbare bordhantering soek.
Suksesvolle toerustingkeuse moet egter nie uitsluitlik van katalogusspesifikasies afhang nie.
Kopers moet die werklike penvolgorde, gatposisie-prestasie, toebehore-versoenbaarheid, materiaalgeskiktheid en aanvaarde produksie-uitset deur middel van verteenwoordigende toetsing verifieer.
'n Gedokumenteerde fabrieksaanvaardingsprosedure help om aankooprisiko's te verminder en ondersteun 'n duideliker begrip van die toerusting se werklike vermoëns.
Vir PCB-vervaardigers wat posisionering- en vaspentoerusting evalueer, bied CHIKIN CNC die CK-800 binne sy breër PCB-vervaardigingstoerustingportefeulje.
Verken die CK-800 FR4-penmasjien of kontak CHIKIN CNC vir 'n toepassingspesifieke kwotasie .
Deel jou PCB-tekeninge, materiaalspesifikasies, registrasiegatvereistes en teikenproduksievolume om 'n konfigurasie te evalueer wat geskik is vir jou vervaardigingswerkvloei.





