'n FPC UV-lasersnymasjien is 'n presisieverwerkingstelsel wat ontwerp is vir buigsame gedrukte stroombane, bedekkingsfilms en geselekteerde dun elektroniese substrate. Anders as meganiese routing of stanswerk, verwyder UV-laserverwerking materiaal sonder direkte kontak met die snygereedskap, wat dit veral aantreklik maak vir ingewikkelde buitelyne en delikate substrate.
Vir elektroniese vervaardigers is die grootste voordeel nie bloot laserkrag nie. Dit is die vermoë om aanvaarbare snykwaliteit, akkurate registrasie en herhaalbare produksie te behaal terwyl termiese effekte en materiaalvervorming beheer word.
Die CHIKIN CNC CK-PP30-6060-DA kombineer 'n 355nm pikosekonde UV-laser, lineêre motorbeweging, CCD-ondersteunde posisionering en vakuumwerkstukfiksasie. Die gepubliseerde spesifikasies bied 'n nuttige beginpunt vir die evaluering van FPC-sny- en ontpaneeltoepassings.
Die aankoopbesluit moet egter uiteindelik afhang van die snyresultate van monsters, materiaalversoenbaarheid, geverifieerde dimensionele akkuraatheid en produksiedeurset.
Hierdie gids verduidelik hoe om die masjien te evalueer, die spesifikasies daarvan te verstaan, aanvaardingskriteria vas te stel en 'n tegnies volledige kwotasieversoek voor te berei.
1. Wat is 'n FPC UV-lasersnymasjien?
'n FPC UV-lasersnymasjien gebruik gefokusde ultraviolet-laserpulse om materiaal langs geprogrammeerde snypaaie te verwyder.
In die vervaardiging van buigsame gedrukte stroombane kan hierdie proses kontoersny, bedekkingsverwerking, openinge en geselekteerde paneelskeidingsbewerkings ondersteun.
Buigsame stroombaankonstruksies kan poliimid (PI), kopergeleiers, kleefmiddels, beskermende films en ander materiale bevat. Hierdie lae verskil in hul reaksie op snykragte en laserenergie.
Konvensionele meganiese prosesse kan kontakdruk, vibrasie, gereedskapslytasie en vervorming veroorsaak. Laserverwerking elimineer direkte meganiese snykragte by die werkstuk, alhoewel hitte-geaffekteerde gebiede en prosesreste steeds beheer moet word.
Waarom word 355nm UV-lasertegnologie gebruik?
Die golflengte van 355 nm word algemeen geëvalueer vir fyn verwerking van polimeer-gebaseerde elektroniese materiale.
Die relatief kort golflengte daarvan kan gunstige absorpsie en gelokaliseerde energielewering in geskikte substrate bied. Gekombineer met pikosekondepulse bied dit 'n manier om delikate kenmerke te verwerk terwyl termiese diffusie onder toepaslik geoptimaliseerde toestande beperk word.
Nietemin is 'n UV-laser nie 'n koue snyproses nie. Oormatige energie-akkumulasie kan steeds verkleuring, karbonisering, kleefskade of delaminasie veroorsaak.
Die korrekte doelwit is 'n gevalideerde prosesvenster wat aan die vereistes van die voltooide onderdeel voldoen , nie 'n ongesteunde belofte van nul termiese skade nie.
2. Wie moet UV-lasersny vir buigsame stroombane oorweeg?
Hierdie tipe toerusting is veral relevant vir fabrieke wat dun, delikate of geometries komplekse elektroniese materiale verwerk.
| Kopersegment | Tipiese Toepassing | Primêre aankoopbekommernis |
|---|---|---|
| FPC-vervaardigers | Buigsame PCB-omlynings en -openinge | Randkwaliteit en vervorming |
| Deklaagverwerkers | Omslagfilm-sny en openinge | Akkurate kenmerkplasing |
| Buigsame elektronikaverskaffers | Dun stroombaansubstrate | Materiaalversoenbaarheid |
| Kameramodule-vervaardigers | Buigsame interkonneksiekomponente | Fyn geometrie en hantering |
| Verskaffers van vingerafdrukmodules | Sensorverwante buigsame stroombane | Registrasie en dimensionele konsekwentheid |
| HDI PCB-vervaardigers | Geselekteerde fyn-funksie verwerking | Termiese invloed en koperbeskerming |
| PCBA-vervaardigers | Geskikte skeidingstake vir bevolkte borde | Komponentspeling en prosesspanning |
| Elektroniese O&O-laboratoriums | Prototipes en veranderende ontwerpe | Vinnige programwisseling |
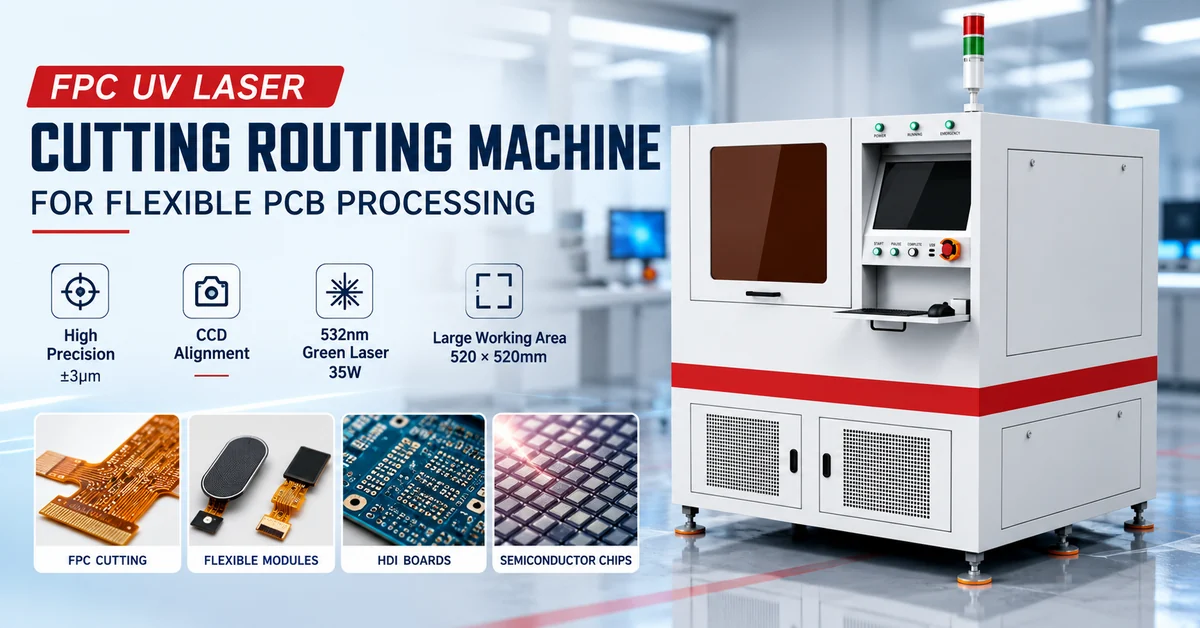
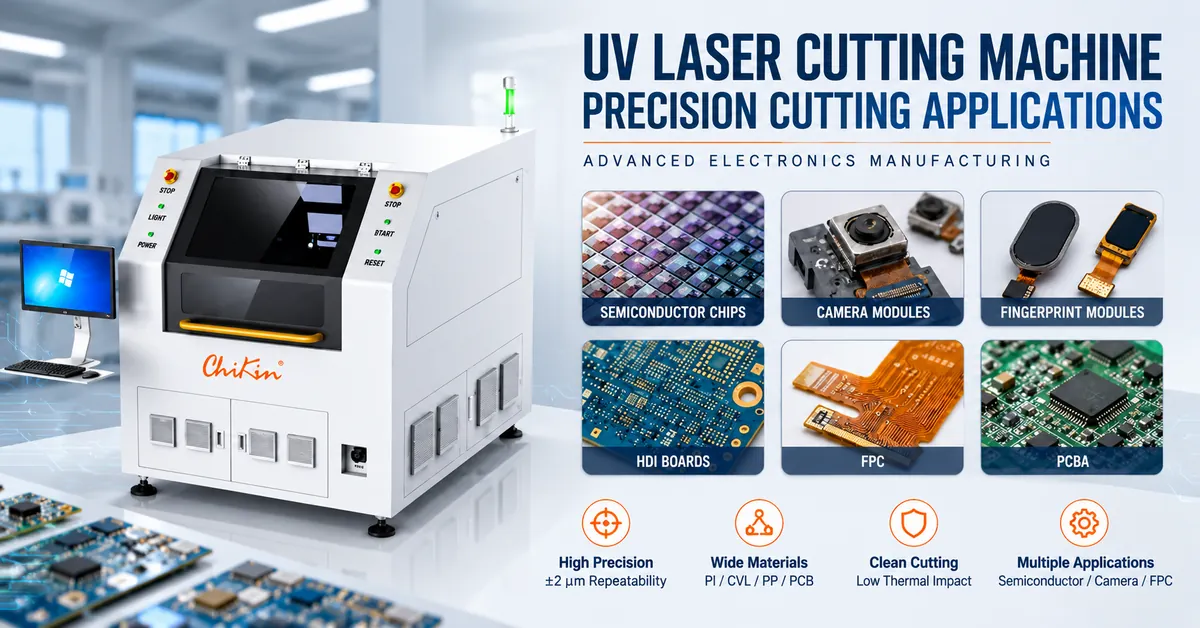
Die toerusting se promosiemateriaal identifiseer ook halfgeleierskyfies, kameramodules, vingerafdrukmodules, HDI-borde, FPC en PCBA as toepassingsaanwysings.
Dit moet verstaan word as potensiële toepassingssektore , nie 'n bevestiging dat die masjien elke geassosieerde materiaal kan sny nie.
Byvoorbeeld, die sny van 'n FPC-interkonneksie wat binne 'n kameramodule gebruik word, verskil van die direkte sny van 'n halfgeleierwafer.
Die vervaardiger se materiaalspesifikasie en werklike monstertoetsing moet vasstel of die beoogde werking ondersteun word.
3. CHIKIN CNC CK-PP30-6060-DA: Tegniese Spesifikasies
Shenzhen ChiKin Automation Equipment Co., Ltd. bied PCB-vervaardiging en presisieverwerkingstoerusting, insluitend lasersnyoplossings vir buigsame elektroniese materiale.
Die CHIKIN FPC UV-lasersny-routingmasjien is geposisioneer vir kontaklose verwerking van delikate buigsame stroombaankonstruksies.
Gepubliseerde CK-PP30-6060-DA Spesifikasietabel
| Tegniese Parameter | Gepubliseerde Spesifikasie |
|---|---|
| Model | CK-PP30-6060-DA |
| Lasertegnologie | UV-pikosekondlaser |
| Golflengte | 355nm |
| Laseruitset | 30W teen 1000kHz |
| Pulsfrekwensiebereik | 300–1200 kHz |
| Pulswydte | Minder as 15 ps |
| Laserstrale | Enkele balk |
| Verwerkingsakkuraatheid | ±25μm |
| Maksimum verwerkingsarea | 550 × 550 mm |
| Nie-metaal materiaal dikte | ≤0.5mm |
| Werkstukbevestiging | Vakuumadsorpsie |
| Bewegingsaandrywing | Lineêre motors |
| X/Y maksimum bewegingspoed | 400 mm/s per as |
| X/Y maksimum beweging | 610 × 610 mm |
| X/Y posisioneringsakkuraatheid | ±8μm |
| X/Y herhaalbaarheid | ±2μm |
| CCD-kameras | 1 |
| CCD-gesigsveld | 4.5 × 5.5 mm |
| CCD-belyningsakkuraatheid | ±6μm |
| Galvanometer-skanderingsbereik | 40 × 40 mm |
| Fokuspuntgrootte | 16–30μm |
| Toerusting lugtoevoer | 0.7 MPa |
| Bedryfskoppelvlak | Chinees / Engels |
Hierdie is gepubliseerde toerustingspesifikasies, nie onafhanklik geverifieerde bewerkingsresultate nie. Verwerkingsprestasie hang af van materiaal, konfigurasie, opstelling en aanvaardingsvoorwaardes.
Belangrik: Bevestig die effektiewe verwerkingsarea
Die promosiemateriaal beskryf 'n werkarea van 600 × 600 mm , terwyl die gedetailleerde masjienspesifikasie 'n maksimum verwerkingsarea van 550 × 550 mm lys.
Hierdie syfers moet nie as uitruilbaar beskou word nie.
Vra CHIKIN CNC om die effektiewe laserverwerkingsomvang vir die gekwoteerde konfigurasie te bevestig, insluitend bruikbare toebehoreruimte, randvryhoogte en enige beperkings wat deur die werkstukhoureëling geskep word, voordat u koop.
Die gedetailleerde spesifikasie moet as die voorlopige ingenieursverwysing gebruik word totdat 'n finale goedgekeurde tekening verskaf word.
Net so noem promosiemateriaal 15W-, 20W- en 30W-laseropsies, terwyl die CK-PP30-6060-DA-spesifikasie 'n 30W-bron identifiseer. Beskikbaarheid en werkverrigting van alternatiewe kragkonfigurasies moet individueel bevestig word.
4. Verstaan Akkuraatheid: Waarom ±2μm Herhaalbaarheid Nie ±2μm Sny Akkuraatheid Is Nie
Een van die belangrikste aspekte van die verkryging van 'n presisie-lasersnymasjien is om verskillende meetterme te onderskei.
Vervaardigers mag bewegingsakkuraatheid, herhaalbaarheid, CCD-belyningsakkuraatheid en algehele verwerkingsakkuraatheid publiseer.
Hierdie syfers beskryf verskillende vermoëns.
| Akkuraatheidsmetriek | Gepubliseerde Waarde | Wat dit beskryf |
|---|---|---|
| X/Y posisioneringsakkuraatheid | ±8μm | Akkuraatheid van die beveelde asposisionering |
| X/Y herhaalbaarheid | ±2μm | Konsekwentheid wanneer jy terugkeer na 'n bevelposisie |
| CCD-belyningsakkuraatheid | ±6μm | Prestasie van die visiebelyningsproses |
| Verwerkingsakkuraatheid | ±25μm | Gepubliseerde algehele verwerkingsakkuraatheid |
'n Masjien met ±2μm herhaalbaarheid vervaardig nie outomaties afgewerkte FPC-onderdele binne ±2μm nie.
Die akkuraatheid van die voltooide onderdeel kan ook beïnvloed word deur fokusaanpassing, materiaalvervorming, termiese effekte, visieregistrasie, werkstukhouding, snygeometrie en sagtewarekompensasie.
Hierdie spesifikasies moet nie bloot bymekaar getel word om 'n toleransie vir die voltooide onderdeel te bereken nie.
In plaas daarvan moet kopers werklike aanvaardingskriteria vir die voltooide komponent definieer en dimensionele metings van verteenwoordigende snymonsters aanvra.
Vir FPC-vervaardigers wat fyn buitelyne en nou gespasieerde kenmerke produseer, is hierdie onderskeid noodsaaklik om duur spesifikasiemisverstande te vermy.
5. Watter materiale kan die FPC UV-lasersnymasjien verwerk?
Die CK-PP30-6060-DA-spesifikasie identifiseer omslagfilm (CVL), FPC-omlynverwerking, hulpmateriale, PCB-veselglas, PP en PI onder sy verwerkingsrigtings.
Die gespesifiseerde diktelimiet vir nie-metaalmateriaal is ≤0.5 mm .
Materiaalversoenbaarheid moet egter op die volledige stapelvlak geëvalueer word.
Materiaal- en Toepassingsvergelyking
| Materiaal of Struktuur | Verwerkingsdoelwit | Sleutelrisiko om te valideer |
|---|---|---|
| Poliïmied (PI) film | Fyn kontoere en openinge | Verkleuring en hitte-geaffekteerde sone |
| FPC-bedekking (CVL) | Deklaagprofielering en vensterverwerking | Kleefskade en oorskot |
| Dun buigsame stroombaan | Oorsigverwerking en skeiding | Koperskade en dimensionele vervorming |
| PP en hulpfilms | Geselekteerde filmverwerkingstake | Smelt-, puin- en snykonsistensie |
| PCB veselglas materiaal | Toepassingspesifieke sny | Randkwaliteit en onvolledige penetrasie |
| Koperbedekte buigsame laminaat | Geselekteerde kontoer- of skeidingstake | Verskillende laserrespons oor lae |
| Starre-buigsame PCB | Verwerking van gekwalifiseerde dun snitte | Delaminasie en rigiede/buigsame oorgange |
| Bevolkte PCBA | Gekwalifiseerde komponent-aangrensende skeiding | Vryhoogte, termiese impak en toegang tot toebehore |
Die gepubliseerde diktelimiet verwys spesifiek na nie-metaalmateriale. Dit moet nie geïnterpreteer word as 'n gewaarborgde snykapasiteit van 0.5 mm vir elke koperbevattende meerlaagkonstruksie nie.
Vir koperbeklede en ander saamgestelde werkstukke moet die volledige stapel getoets word.
Waarom Materiaalstapeling Saak Maak
'n Buigsame stroombaan kan poliimid, kleefmiddel, koperfoelie, bedekking en beskermende bedekkings insluit.
Elke laag kan verskillend reageer op dieselfde laserinstellings.
'n Parameterkombinasie wat kaal PI-film suksesvol sny, mag dalk nie aanvaarbare resultate lewer op 'n FPC wat koper- en kleeflae bevat nie.
Om hierdie rede moet aankoopspanne werklike materiaalmonsters en dwarssnitstapelinligting verskaf eerder as om die materiaal bloot as "buigsame PCB" te beskryf.
6. Hoe werk die 355nm pikosekonde laserverwerkingstelsel?
Die masjien kombineer 'n ultravioletlaserbron, galvanometer-skandering, presisiebeweging, kamerabelyning en vakuumfiksasie.
'n Tipiese gekwalifiseerde werkvloei sluit die volgende stadiums in.
Stap 1: Voer snydata in
Die operateur berei die vereiste kontoer- of verwerkingsprogram voor.
Masjienspesifieke CAD/CAM-lêerversoenbaarheid en ondersteunde lêerformate moet tydens tegniese evaluering bevestig word.
Stap 2: Maak die FPC-werkstuk vas
Die vakuumadsorpsiestelsel help om dun materiale in posisie te hou.
Werkstukvlakheid, vakuumverspreiding, toebehore-openinge en substraatstyfheid moet geëvalueer word om beweging tydens verwerking te voorkom.
Stap 3: Voer CCD-belyning uit
Die CCD-stelsel identifiseer geskikte verwysingskenmerke en ondersteun die belyning van die snyprogram met die werklike bord.
Die gepubliseerde kamera se sigveld is 4.5 × 5.5 mm, met 'n gespesifiseerde belyningsakkuraatheid van ±6 μm.
Kopers moet versoenbaarheid met hul vertrouensgrootte, oppervlakvoorkoms, ligtoestande en paneeluitleg verifieer.
Stap 4: Voer lasersny uit
Die 355nm pikosekondelaser volg die geprogrammeerde verwerkingspad.
Die gepubliseerde galvanometer-skanderingsbereik is 40 × 40 mm, terwyl die masjien 'n groter bewegingsplatform bied.
Vir verwerkingspatrone wat 'n groter area dek, moet kopers bevestig hoe galvanometer-skandering en verhoogbeweging gekoördineer word, insluitend enige veldoorgangsfoute.
Stap 5: Inspekteer die voltooide dele
Na die snywerk kontroleer operateurs kritieke afmetings, randtoestand, oorblywende materiaal en enige termiese invloed.
Produksiegoedkeuring moet gebaseer wees op verteenwoordigende bondels eerder as 'n enkele visueel aanvaarbare monster.
7. UV-lasersny vs. meganiese routing vs. stanssny
'n UV-lasersnymasjien is nie outomaties die beste oplossing vir elke buigsame stroombaan nie.
Die korrekte tegnologie hang af van die materiaal, geometrie, produksievolume, dimensionele vereistes en toelaatbare prosesrisiko.
| Evalueringsfaktor | UV-pikosekondlaser | Meganiese Roetering | Stanssny / Pons |
|---|---|---|---|
| Gereedskapkontak | Nie-kontak | Direkte kontak | Direkte kontak |
| Gereedskapslytasie | Geen konvensionele snybit-slytasie nie | Router-bit slytasie | Die dra |
| Komplekse kontoere | Programmeerbaar | Programmeerbaar binne snyerlimiete | Toegewyde gereedskap benodig |
| Meganiese belasting | Lae snygereedskap-kontakkrag | Snykragte teenwoordig | Druk- en skuifkragte |
| Termiese invloed | Vereis validering | Oor die algemeen geen laser-geïnduseerde HAZ nie | Oor die algemeen geen laser-geïnduseerde HAZ nie |
| Ontwerpveranderinge | Programaanpassing | Gereedskappad-aanpassing | Mag dalk nuwe gereedskap benodig |
| Dun buigsame materiale | Dikwels voordelig wanneer gekwalifiseerd | Ondersteuning en vervormingsprobleme | Geskik met gevalideerde gereedskap |
| Belangrikste kostedrywers | Toerusting, laserstelsel, verwerkingstyd | Gereedskap, onderhoud, masjientyd | Matryse, onderhoud, produksievolume |
Wanneer is UV-lasersny die beter keuse?
Dit is veral die moeite werd om te evalueer wanneer die produksielyn delikate buigsame films, ingewikkelde buitelyne of gereeld veranderende ontwerpe verwerk wat toegewyde meganiese gereedskap duur maak.
Wanneer kan meganiese verwerking beter wees?
CNC-routing kan ekonomies bly vir geskikte stewige borde en kontoere waar gereedskapkontak nie onaanvaarbare skade veroorsaak nie.
Stanssny kan ook doeltreffend wees vir stabiele hoëvolumeprodukte wanneer toegewyde gereedskapskoste geregverdig is.
Vir 'n breër vergelyking, verken CHIKIN se PCB-lasersnytoerustingreeks en hul PCB-boor- en routeringsoplossings .
Die beste tegnologie is die een wat aan die vereiste gehalte teen 'n aanvaarbare produksiekoste voldoen.
8. Hoe om snykwaliteit en hitte-geaffekteerde sones te evalueer
Snykwaliteit moet geëvalueer word deur middel van meetbare kriteria eerder as algemene beskrywings soos "perfekte rande" of "nul skade".
Selfs pikosekonde-laserstelsels kan termiese effekte produseer as die prosesparameters ongeskik is.
'n Navorsingsartikel wat in 2020 in Optics and Lasers in Engineering gepubliseer is, getiteld "Fine pitch features laser direct patterning on flexible printed circuit board", het laserverwerking van koper op poliimidsubstrate ondersoek en die belangrikheid daarvan beklemtoon om substraatskade deur parameteroptimalisering te minimaliseer.
Dit ondersteun 'n praktiese aankoopbeginsel: laserbronkeuse alleen waarborg nie die vereiste kwaliteit van die voltooide onderdeel nie.
Aanbevole kwaliteitsinspeksie-kontrolelys
| Kwaliteitsparameter | Wat om te inspekteer | Waarom dit saak maak |
|---|---|---|
| Snykant-toestand | Brame, verkleuring, onreëlmatige rande | Beïnvloed voorkoms en hantering stroomaf |
| Hitte-geaffekteerde sone | Breedte en voorkoms van termiese verandering | Dui potensiële skade naby die snypad aan |
| Dimensionele akkuraatheid | Voltooide buitelyn en kritieke openingsafmetings | Bepaal tekeningkonformiteit |
| Koperintegriteit | Spoorskade of ongewenste materiaalverwydering | Beskerm stroombaanfunksionaliteit |
| Kleeftoestand | Residu, borrels, resessie of skeiding | Ondersteun laminaatintegriteit |
| Delaminering | Laagskeiding naby verwerkte rande | Kan betroubaarheid beïnvloed |
| Registrasie akkuraatheid | Kenmerkligging relatief tot fidusiale | Belangrik vir hoëdigtheidsuitlegte |
| Elektriese werkverrigting | Kontinuïteit en isolasie waar relevant | Bevestig stroombaanfunksionaliteit |
Vir buigsame gedrukte borde, bied IPC-6013E, Kwalifikasie- en Prestasiespesifikasie vir Buigsame en Styf-Buigsame Gedrukte Borde , 'n erkende bedryfsraamwerk wat saam met die toepaslike kliëntvereistes verwys kan word.
'n Masjien se laserspesifikasies bevestig nie self voldoening aan hierdie bordprestasiestandaard nie.
Die finale inspeksievereistes moet tussen die koper en verskaffer ooreengekom word voor kwalifikasie.
9. Beteken 'n 30W-laser hoër produksiedeurset?
Nie noodwendig nie.
Laseruitsetkrag beïnvloed die beskikbare verwerkingsvermoë, maar die werklike produksie-uitset hang af van materiaalverwyderingsvereistes, snypadlengte, aantal gange, belyning, hantering en inspeksie.
Die CK-PP30-6060-DA-spesifikasie lys 30W-uitset teen 1000kHz en 'n pulsfrekwensiebereik van 300–1200kHz.
Die gepubliseerde X/Y maksimum bewegingspoed is 400 mm/s.
Maksimum asbewegingspoed is nie dieselfde as gevalideerde lasersnyspoed nie.
Vir realistiese kapasiteitbeplanning, gebruik:
Produksiesiklustyd = Laai + Belyning + Sny + Los + Vereiste In-siklus Kontrole
Evalueer dan:
Aanvaarde Uitset per Uur = Werklike Voltooide Panele per Uur × Aanvaardingskoers
Die korrekte RFQ moet vra vir 'n snydemonstrasie met behulp van die koper se werklike FPC-paneel en gedefinieerde kwaliteitskriteria.
Moenie die produktiwiteit van volle skof skat deur die maksimum asspoed met produksie-ure te vermenigvuldig nie.
10. Fabrieksaanvaardingstoets: Wat moet kopers verifieer voor versending?
'n Fabrieksaanvaardingstoets (FAT) is veral belangrik vir presisie-laserverwerkingstoerusting omdat masjienbewegingspesifikasies nie snyprestasie volledig beskryf nie.
'n Praktiese FAT moet die volgende insluit:
Materiaalverifikasie: Bevestig dat die getoetste monsters ooreenstem met die koper se produksiestapel.
Dimensionele inspeksie: Meet voltooide buitelyne, openinge en geregistreerde kenmerke.
Termiese inspeksie: Evalueer verkleuring, residue en die hitte-geaffekteerde sone.
CCD-evaluering: Kontroleer fidusiële herkenning en herhaalde belyning.
Werkspasie-evaluering: Bevestig vakuumfiksasie vir die beoogde materiaal en paneelgeometrie.
Siklustydvalidering: Meet die volledige bedryfsiklus.
Herhaalbaarheidstoetse: Vergelyk resultate oor verskeie dele en relevante paneelposisies.
Veiligheid- en nutsverifikasie: Kontroleer skerms, grendels, ekstraksie, elektriese toevoer en toepaslike dokumentasie.
Sagteware-demonstrasie: Verifieer programlaai, bedryfsmodusse, alarms en vereiste lêerversoenbaarheid.
Dokumentasie-oorsig: Bevestig onderhoudsinligting, diensomvang, onderdele en kontraktuele aanvaardingsrekords.
Gepubliseerde Installasie- en Nutsvereistes
| Item | CK-PP30-6060-DA Spesifikasie |
|---|---|
| Masjienafmetings | 1550 × 1800 × 1800 mm |
| Masjiengewig | Ongeveer 2500 kg |
| Hooftoerustingvoorraad | WS220V, 50–60Hz |
| Gepubliseerde hooftoerustingkrag | 5 kW |
| Gelyste stofsuiervoorraad | WS220V, 50–60Hz, 1.5kW |
| Saamgeperste lug | 0.7 MPa |
| Gespesifiseerde bedryfstemperatuur | 22 ± 2°C |
| Bedryfskoppelvlak | Chinees / Engels |
Kopers moet die finale elektriese konfigurasie, omvang van hulptoerusting, onttrekkingskapasiteit, vloerbelastingvereistes en installasietoestande bevestig.
Laserveiligheid moet ook hersien word teen toepaslike vereistes, soos IEC 60825-1 vir laserprodukklassifikasie en -veiligheid.
'n Geslote kabinet alleen demonstreer nie 'n spesifieke laserveiligheidsklassifikasie nie. Relevante veiligheidsdokumentasie en interlock-prestasie moet vir die gelewerde konfigurasie nagegaan word.
11. Wat bepaal die prys van die FPC UV-lasersnymasjien?
Industriële kopers moet die totale eienaarskapskoste vergelyk in plaas daarvan om 'n masjien te kies slegs gebaseer op die aanvanklike gekwoteerde prys.
Kosteverskille kan die spesifikasie van die laserbron, visiekomponente, bewegingstelselkonfigurasie, toebehore-ontwerp, ekstraksie, sagteware, outomatisering en diensreëlings weerspieël.
Belangrikste aankoopkostefaktore
| Kostefaktor | Wat om te bevestig |
|---|---|
| Laserkonfigurasie | Presiese bron-, uitset- en pulsspesifikasies |
| Effektiewe werkarea | Goedgekeurde verwerkingskoevert |
| Bewegingsplatform | Lineêre motorkonfigurasie en bewegingsprestasie |
| CCD-belyning | Kamera-opstelling en bereikbare registrasieresultate |
| Werkshouding | Standaard vakuumplatform en spesiale toebehore |
| Ekstraksie | Ingesluite toerusting, filters en ventilasievereistes |
| Sagteware | Ondersteunde formate, lisensies en toekomstige opgraderings |
| Installasie | Opleiding, inbedryfstelling en aanvaardingsomvang |
| Onderhoud | Laserbronondersteuning, optika en verbruiksgoedere |
| Waarborg | Gedekte dele, duur, uitsluitings en reaksieterme |
Omdat die promosiemateriaal verskeie laserkragopsies identifiseer, moet kwotasies duidelik spesifiseer watter weergawe aangebied word.
Net so moet die onderskeid tussen die geadverteerde werkarea van 600 × 600 mm en die gedetailleerde verwerkingsarea van 550 × 550 mm voor aankoop opgelos word.
'n Laer aanvanklike prys is nie noodwendig voordelig as die gekose konfigurasie nie aan die vereiste paneelgrootte, snykwaliteit of aanvaarde produksiedeurset voldoen nie.
12. Pasgemaakte konfigurasie en RFQ-kontrolelys vir FPC-vervaardigers
Die geskiktheid van 'n FPC UV-lasersnymasjien hang af van die werklike vervaardigingstaak.
Moontlike konfigurasiebesprekings kan vakuumtoebehore, paneelondersteuning, CCD-belyning, ekstraksie, hanteringsreëlings, sagtewarevereistes en produksielynintegrasie insluit.
Hierdie items moet as ingenieursevalueringsonderwerpe behandel word eerder as veronderstelde standaard- of outomaties beskikbare opsies.
Voordat u 'n kwotasie aanvra, verskaf die volgende inligting:
| RFQ-inligting | Kopervereiste |
|---|---|
| Toepassing | FPC-omlyning, opening van bedekking, sny van film of ontpaneling |
| Materiaal | PI, CVL, PP, kleefmiddel, koper, of volledige stapelbeskrywing |
| Dikte | Minimum, nominale en maksimum werkstukdikte |
| Paneelafmetings | Totale grootte en vereiste bruikbare snyarea |
| Tekening | DXF of ander beskikbare meetkundelêers; ondersteunde invoerformaat moet bevestig word |
| Presisie | Vereiste toleransies en vertrouensregistrasie vir afgewerkte dele |
| Randkwaliteit | Aanvaarbare verkleuring, residu, HAZ en laagskade |
| Deurset | Panele per uur, produksieskofte en oorskakelingsfrekwensie |
| Outomatisering | Handmatige laai of versoekte hanteringsintegrasie |
| Installasie | Krag, saamgeperste lug, ekstraksie, temperatuur en beskikbare vloeroppervlakte |
| Dokumentasie | Voorbeeldverslag, FAT-kriteria, waarborg en diensvereistes |
Versoek 'n Tegniese Evaluering van CHIKIN CNC
CHIKIN CNC verskaf presisie-PCB-verwerkingstoerusting vir industriële vervaardigers, insluitend UV-lasersnyoplossings vir buigsame elektroniese materiale.
As jy die CK-PP30-6060-DA evalueer, begin met jou werklike materiaalstapel, tekening, paneelafmetings en vereiste kwaliteitsresultate.
Verken die FPC UV-lasersny-routingmasjien vir die toerustingoorsig.
Kontak CHIKIN CNC om u aansoek te bespreek en 'n kwotasie aan te vra.
'n Volledige tegniese navraag help vasstel of die voorgestelde laserkonfigurasie ooreenstem met u verwerkings- en produksievereistes.
13. Gereelde vrae oor FPC UV-lasersnymasjiene
1. Waarvoor word 'n FPC UV-lasersnymasjien gebruik?
Dit word gebruik vir presisieverwerking van buigsame stroombane, bedekkingsfilms, openinge, buitelyne en geselekteerde ontpaneeltoepassings. Geskiktheid hang af van die volledige materiaalkonstruksie en vereiste snykwaliteit.
2. Waarom 'n 355nm pikosekonde UV-laser vir FPC kies?
Die kort golflengte en pikosekonde-pulsduur kan fyn, gelokaliseerde materiaalverwerking ondersteun. Dit is veral relevant wanneer meganiese snykragte of termiese effekte ter sprake is, maar die werklike randkwaliteit moet deur middel van steekproeftoetsing geverifieer word.
3. Kan die CK-PP30-6060-DA poliimidfilms sny?
Die gepubliseerde verwerkingsmateriaalspesifikasie sluit PI in. Die gedetailleerde blad meld 'n maksimum nie-metaalmateriaaldikte van 0.5 mm. Werklike vermoë moet gevalideer word deur die koper se volledige materiaalkonstruksie te gebruik.
4. Wat is die snyakkuraatheid van die CK-PP30-6060-DA?
Die gepubliseerde verwerkingsakkuraatheid is ±25μm. Die masjien lys afsonderlik ±8μm X/Y-posisioneringsakkuraatheid, ±2μm herhaalbaarheid en ±6μm CCD-belyningsakkuraatheid. Hierdie spesifikasies beskryf verskillende werkverrigtingseienskappe.
5. Het die masjien 'n werkarea van 600 × 600 mm?
Promosiemateriaal noem 600 × 600 mm, terwyl die gedetailleerde spesifikasie 'n maksimum verwerkingsarea van 550 × 550 mm lys. Kopers moet bevestiging van die effektiewe bruikbare area vir die gekwoteerde masjien aanvra.
6. Is UV-lasersny geskik vir koperbeklede FPC?
Dit kan geëvalueer word vir gepaste koperbevattende buigsame stroombane, maar koper, poliimid en kleefmiddels reageer verskillend op laserenergie. Verwerkingsresultate, elektriese integriteit en potensiële termiese skade moet op werklike monsters gevalideer word.
7. Kan hierdie masjien saamgestelde PCBA-modules verwerk?
PCBA word gelys onder die promosie-aanwysings. Die verwerking van bevolkte borde vereis egter spesifieke validering van komponentspeling, materiaalstapel, termiese blootstelling, werkhouding en finale monteringskwaliteit.
8. Wat is die verskil tussen laser-ontpaneling en lasersny?
Lasersny is die breër materiaalverwerkingsproses. Laserontpaneling skei spesifiek individuele stroombane of samestellings van 'n paneel. 'n Masjien kan beide tipes take ondersteun wanneer die konfigurasie en proseskwalifikasie dit toelaat.
9. Hoe moet vervaardigers 15W-, 20W- en 30W-laseropsies vergelyk?
Vergelyk geverifieerde materiaalversoenbaarheid, pulseienskappe, randkwaliteit, prosesstabiliteit en aanvaarde produksiedeurset. Die CK-PP30-6060-DA-spesifikasie identifiseer 'n 30W pikosekondebron; alternatiewe konfigurasies moet voor kwotasie bevestig word.
10. Watter inligting moet ek stuur wanneer ek 'n kwotasie vir 'n FPC-lasersnymasjien aanvra?
Verskaf die materiaalstapel, paneelgrootte, dikte, snytekeninge, toleransie vir die afgewerkte onderdeel, vereistes vir randkwaliteit, produksieteiken en fabrieksnutsdienste. Monsterverwerking en ooreengekome aanvaardingskriteria is veral waardevol voordat 'n aankoop gefinaliseer word.
Gevolgtrekking
Die keuse van 'n FPC UV-lasersnymasjien vereis 'n gedetailleerde begrip van materiaalversoenbaarheid, lasereienskappe, bewegingsakkuraatheid, visiebelyning, snykwaliteit en produksievereistes.
Die CHIKIN CNC CK-PP30-6060-DA bied 'n gepubliseerde konfigurasie met 'n 355nm pikosekonde UV-laser, 30W-uitset, lineêre motorbeweging, CCD-ondersteunde belyning, vakuumfiksasie en 'n gespesifiseerde maksimum verwerkingsarea van 550 × 550mm.
Hierdie eienskappe maak dit 'n relevante kandidaat vir presisie FPC-buitelyne, bedekkingsverwerking en ander gekwalifiseerde dun-substraat toepassings.
Suksesvolle toerustingkeuse moet egter verder gaan as katalogusspesifikasies. Kopers moet die werklike verwerkingsomhulsel verifieer, herhaalbaarheid van akkuraatheid van die voltooide onderdeel onderskei, termiese effekte inspekteer en aanvaarde uitset onder verteenwoordigende produksietoestande evalueer.
Vir vervaardigers van buigsame stroombane is die waardevolste belegging 'n stelsel wat konsekwent aanvaarbare onderdele produseer terwyl dit aan die fabriek se werklike kapasiteit en bedryfsvereistes voldoen.
CHIKIN CNC ondersteun industriële kliënte wat PCB- en buigsame elektroniese vervaardigingstoerusting evalueer.
Hersien die CHIKIN lasersnytoerustingportefeulje of kontak die CHIKIN CNC-span vir 'n toepassingsgebaseerde kwotasie .
Deel jou FPC-tekeninge, materiaalmonsters, verwerkingsvereistes en verwagte produksievolume om 'n meer akkurate tegniese bespreking te begin.