'n Betroubare FPC-lasersnymasjien moet meer doen as om net 'n geprogrammeerde snypad te volg. Vir buigsame gedrukte stroombaanvervaardigers moet dit substraatbeweging beheer, akkurate registrasie handhaaf, aanvaarbare rande produseer en herhaalbare produksie sonder oormatige afval ondersteun.
Buigsame stroombane bevat dikwels poliimidfilms, kopergeleiers, kleefmiddels en beskermende lae. Hierdie materiale kan vervorm onder meganiese snykragte en verskillend op laserenergie reageer.
Die CHIKIN CNC CK-L5252 is 'n 35W, 532nm groen laserverwerkingsmasjien met 'n effektiewe werkarea van 520 × 520 mm, lineêre motorbeweging, CCD-ondersteunde posisionering en vakuumwerkstukfiksasie. Dit is ontwerp vir presisieverwerkingstoepassings waar stabiele beweging, beheerde sny en buigsame produksieprogramme belangrik is.
Masjienposisioneringsakkuraatheid alleen waarborg egter nie die toleransie van die voltooide onderdeel nie. Kopers moet hul werklike materiaalstapel, snygeometrie, randkwaliteit en produksiesiklustyd valideer voordat hulle toerusting goedkeur.
Hierdie gids verduidelik hoe om die CK-L5252 te evalueer, die gepubliseerde spesifikasies te verstaan, alternatiewe laserkonfigurasies te vergelyk en 'n tegnies volledige aankoopnavraag voor te berei.
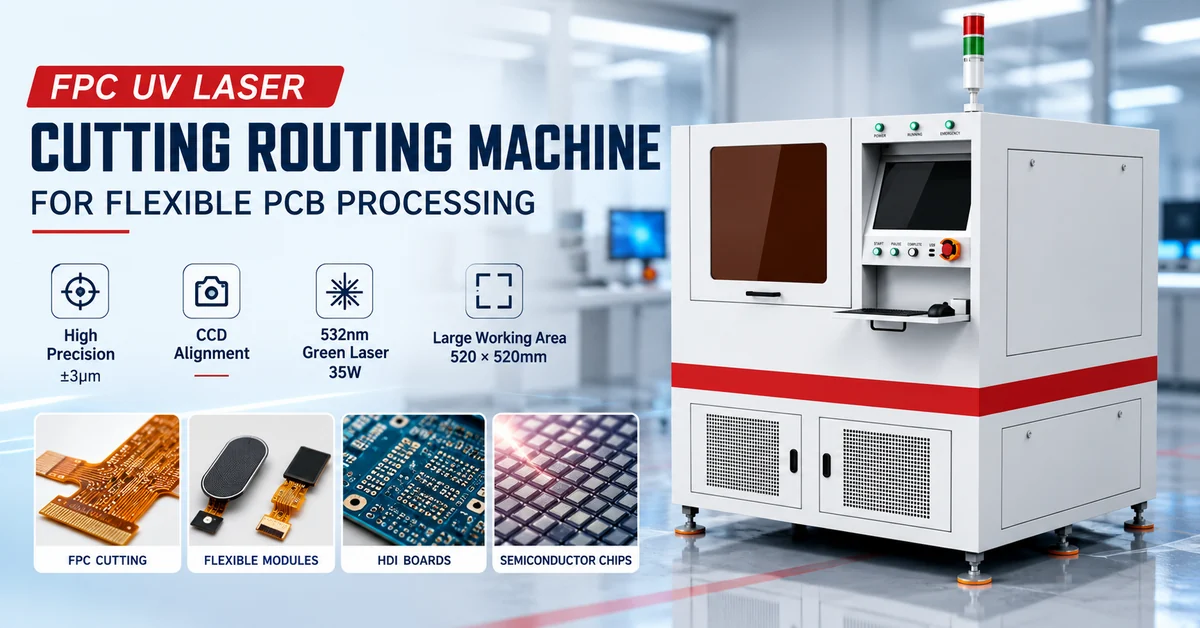
1. Wat is 'n 532nm FPC-lasersnymasjien?
'n FPC-lasersnymasjien gebruik gefokusde laserenergie om buigsame gedrukte stroombaanmateriale langs geprogrammeerde paaie te verwerk.
Anders as meganiese routing of ponswerk, benodig lasersny nie 'n fisiese snykant om die werkstuk te kontak nie. Dit verminder direkte meganiese belasting op dun films en buigsame stroombane.
Tipiese toepassings sluit in:
Buigsame PCB-omlynsny en paneelskeiding.
Presisie-kontoerafsny van dun substrate.
Sny openinge in geskikte films en stroombaanstrukture.
Prototipeverwerking vir nuwe FPC-ontwerpe.
Kleinskaalse elektroniese komponentproduksie.
Geselekteerde fyn-eienskap verwerking en merktake, onderhewig aan masjienkonfigurasie.
Die CK-L5252 gebruik 'n 532nm groen laser , wat tot die sigbare spektrum behoort.
Alhoewel sommige produkkategoriebeskrywings die term UV-lasersny gebruik, is 532 nm groen lig en 355 nm ultravioletlig tegnies verskillend.
Hierdie onderskeid is belangrik omdat golflengte materiaalabsorpsie en verwerkingsgedrag beïnvloed. Die korrekte laser moet gekies word volgens die werklike substraateienskappe en vereistes van die voltooide onderdeel.
2. Watter vervaardigers moet die CK-L5252 oorweeg?
Die CK-L5252 is die moeite werd om te evalueer wanneer produksie programmeerbare sny van relatief dun, sensitiewe of geometries komplekse werkstukke vereis.
| Teikenkoper | Tipiese Toepassing | Primêre Vereiste |
|---|---|---|
| FPC-vervaardigers | Buigsame stroombaanlyne en openinge | Dimensionele konsekwentheid en randkwaliteit |
| Buigsame elektronikaverskaffers | Dun elektroniese substraatverwerking | Lae meganiese belasting |
| Verskaffers van kameramodules | Buigsame interkonneksiekomponente | Fyn kontoere en akkurate registrasie |
| Verskaffers van vingerafdruksensors | Buigsame stroombaankomponente | Beheerde sny en herhaalbaarheid |
| PCB-prototiperingswerkswinkels | Verandering van FPC-ontwerpe | Vinnige programaanpassing |
| Presisie-elektronika vervaardigers | Klein velle en ingewikkelde strukture | Bevestigingsstabiliteit en skoon verwerking |
| Toerustingintegrators | Lasersny-produksieselle | Koppelvlak- en installasieversoenbaarheid |
Die masjien kan veral relevant wees vir hoëmengselvervaardiging, waar produkdimensies en snypaaie gereeld verander.
Wanneer is hierdie masjien nie die beste keuse nie?
Kopers moet alternatiewe toerusting oorweeg wanneer dik metaalplate, groot stewige borde buite die masjien se effektiewe werkarea, of materiale wat nie aan kwaliteitsvereistes kan voldoen met die gespesifiseerde laser verwerk word nie.
Fabrieke wat uiters hoëvolume-produksie van 'n vaste, eenvoudige vorm benodig, kan ook lasersny vergelyk met toegewyde ponswerk of meganiese gereedskap.
Vir hierdie toepassings, hersien die wyer CHIKIN CNC-lasersnytoerustingreeks voordat u 'n konfigurasie kies.
3. CK-L5252 FPC Lasersnymasjien Spesifikasies
Die CK-L5252 kombineer 'n groen laserbron, presisiebewegingskomponente, 'n optiese skanderingstelsel, CCD-beelding en vakuumwerkstukhouplek.
Die volgende inligting is geneem uit die verskafde masjienspesifikasieblad.
CK-L5252 Tegniese Spesifikasietabel
| Parameter | Gepubliseerde Spesifikasie |
|---|---|
| Masjienmodel | CK-L5252 |
| Lasertipe | Groen laser |
| Laserkrag | 35W |
| Lasergolflengte | 532nm |
| Galvanometer-skanderingsbereik | 50 × 50 mm |
| Fokusstelsel | F-Theta |
| Fokuspuntdiameter | 35μm |
| Kontroleerder | Rekenaar-gebaseerde CNC AC servo |
| Aandryfstelsel | Lineêre motor, lineêre skaal, presisiegeleidingsrail |
| X/Y posisioneringsakkuraatheid | ±3μm |
| X/Y herhaalbaarheid | ±1.5μm |
| Posisioneringstoetsresolusie | 0.5μm |
| Gepubliseerde bewegingspoed | Minder as 500 mm/s |
| Tafel afmetings | 525 × 520 mm |
| Effektiewe werkarea | 520 × 520 mm |
| Visiestelsel | Paraksiale CCD |
| Werkstukbevestiging | Vakuumadsorpsietabel |
| Uitlaatstelsel | Luguitlaat-suiweringstelsel |
| Sagteware | JS Mark |
| Ondersteunde lêerformaat | DXF |
| Bedryfskoppelvlak | Chinees / Engels |
| Bedryfstemperatuur | 20–24°C |
| Kragvereiste | AC220V, enkelfase, 10kVA met stabiliseerder |
| Masjienkrag | Gegradeerde 3 kW; maksimum 5 kW |
| Afmetings | 1590 × 1750 × 2050 mm |
| Masjiengewig | Ongeveer 1600 kg |
Hierdie is vervaardiger-gepubliseerde masjienspesifikasies. Die akkuraatheid van die voltooide onderdeel, snyspoed, materiaalversoenbaarheid en produksie-opbrengs moet deur toepassingspesifieke toetse geverifieer word.
Wat beteken hierdie spesifikasies vir kopers?
Die 35W groen laser identifiseer die gepubliseerde optiese uitvoerkonfigurasie, maar krag alleen bepaal nie snyspoed of materiaalversoenbaarheid nie.
Die effektiewe werkarea van 520 × 520 mm definieer die nominale bruikbare verwerkingsarea, wat gekontroleer moet word teen die kliënt se paneelafmetings en toebehorevereistes.
Die lineêre motorstelsel ondersteun presiese geprogrammeerde posisionering, terwyl die CCD-stelsel 'n basis bied vir belyningsverwante bewerkings.
Werklike verwerkingskwaliteit hang steeds af van die laserparameters, materiaalstruktuur, werkstukhouding, kalibrasie en snyprogram.
4. 532nm Groen Laser vs 355nm UV Laser: Watter is beter vir FPC-sny?
Beide groen en ultraviolet lasers word in presisie industriële verwerking gebruik, maar hul toepassingsprestasie is nie uitruilbaar nie.
'n 532 nm-laser werk in die sigbare groen spektrum, terwyl 'n 355 nm-laser in die ultravioletspektrum werk. Hul interaksie met koper, poliimid, kleefmiddels en bedekkings kan aansienlik verskil.
Groen Laser vs UV Laser Vergelyking
| Evalueringsfaktor | 532nm Groen Laser | 355nm UV-laser |
|---|---|---|
| Golflengtegebied | Sigbare groen | Ultraviolet |
| Fotonenergie | Laer as 355nm | Hoër as 532nm |
| Materiële interaksie | Hang af van absorpsie en optiese eienskappe | Hang af van absorpsie en optiese eienskappe |
| Fyn-funksie vermoë | Hang af van straallewering en proses | Hang af van straallewering en proses |
| Koperverwerking | Vereis stapelspesifieke toetsing | Vereis stapelspesifieke toetsing |
| Poliïmiedverwerking | Vereis parameterkwalifikasie | Vereis parameterkwalifikasie |
| Termiese invloed | Hang af van pulsduur, fluensie en oorvleueling | Hang af van pulsduur, fluensie en oorvleueling |
| Toepaslike seleksiebasis | Werklike monsterkwaliteit en deurset | Werklike monsterkwaliteit en deurset |
Kan 'n 532nm groen laser buigsame PCB's sny?
Dit kan oorweeg word vir geskikte FPC-toepassings, mits die laserenergie effektief met die spesifieke materiaalkonstruksie in wisselwerking tree.
'n Buigsame bord kan koper, poliimid, kleefmiddels, soldeermasker en beskermende lae insluit. Hierdie materiale reageer nie noodwendig ewe veel op dieselfde golflengte nie.
Kopers moet dus die volledige stapel toets eerder as om aan te neem dat alle buigsame gedrukte stroombane identiese resultate sal lewer.
Is 'n 355nm UV-laser altyd meer akkuraat?
Nee.
Korter golflengte alleen verseker nie beter akkuraatheid van die afgewerkte onderdeel nie.
Bewegingsbeheer, laserpulseienskappe, straalkwaliteit, fokusstabiliteit, werkhouding en belyning beïnvloed alles die eindresultaat.
Vir toepassings wat 'n UV-pikosekondebron benodig, lys CHIKIN ook 'n FPC UV-lasersny-routingmasjien vir presiese buigsame stroombaanverwerking .
Die gepaste keuse moet gebaseer wees op werklike monster-snyprestasie, nie net golflengte nie.
5. Hoe verbeter lineêre motors en CCD-belyning prosesbeheer?
Presisie-lasertoerusting is afhanklik van akkurate posisionering en stabiele werkstukregistrasie.
Die CK-L5252 lys lineêre motors, lineêre skale, presisiegeleidingsrelings en 'n paraksiale CCD-module.
Lineêre motorbeweging
Lineêre motors bied beheerde asbeweging sonder dieselfde meganiese transmissiereëling wat deur tradisionele roterende motor en skroefaangedrewe stelsels gebruik word.
Gekombineer met posisieterugvoer, kan hulle presiese en herhaalbare geprogrammeerde beweging ondersteun.
Bewegingsakkuraatheid word egter beïnvloed deur masjienkalibrasie, temperatuur, installasietoestande en prosesopstelling.
CCD-ondersteunde belyning
CCD-beelding kan die identifisering van geskikte visuele verwysings ondersteun en help om snydata met die werklike werkstuk in lyn te bring.
Vir FPC-produksie is dit veral waardevol wanneer dun panele effens skuif tydens laai of registrasiekenmerke bevat wat voor sny gevind moet word.
Kopers moet bevestig watter belyningsfunksies deur die gekwoteerde masjien verskaf word.
Die verskafde spesifikasie identifiseer 'n paraksiale CCD-module, maar meld nie 'n aparte numeriese CCD-belyningstoleransie nie.
Vakuumwerkhouer
Die vakuumadsorpsietafel is bedoel om die werkstuk tydens verwerking in posisie te hou.
Goeie vakuumondersteuning kan help om beweging te verminder en 'n konsekwente aanbieding van dun films aan die laserstraal te handhaaf.
Vir buigsame materiale moet die toebehore geëvalueer word vir platheid, vakuumverspreiding, lekkasie en die risiko van merk op delikate oppervlaktes.
6. Beteken ±1.5μm Herhaalbaarheid ±1.5μm Snynauwkeurigheid?
Nee. Masjienherhaalbaarheid en die akkuraatheid van die sny van die voltooide onderdeel is verskillende metings.
Die CK-L5252 lys:
X/Y posisioneringsakkuraatheid: ±3μm.
X/Y herhaalbaarheid: ±1.5μm.
Posisioneringstoetsresolusie: 0.5μm.
Fokuspuntdeursnee: 35μm.
Elke nommer beskryf 'n ander aspek van stelselprestasie.
| Spesifikasie | Wat dit aandui | Wat dit nie waarborg nie |
|---|---|---|
| ±3μm posisioneringsakkuraatheid | Gepubliseerde asposisioneringsprestasie | Finale kontoertoleransie |
| ±1.5μm herhaalbaarheid | Konsekwentheid van herhaalde posisionering | Akkuraatheid van voltooide dele |
| 0.5μm toetsresolusie | Resolusie geassosieer met posisietoetsing | Vermoë om 0.5μm-kenmerke te sny |
| 35μm gefokusde kol | Gepubliseerde laserfokusgrootte | Voltooide kerfwydte of kenmerktoleransie |
Die voltooide snit hang af van kerfvorming, laserenergieverspreiding, werkstukbeweging, termiese effekte en kompensasie binne die snyprogram.
Vir produksie-aanvaarding, versoek werklike metings van voltooide FPC-komponente.
Die korrekte aankoopvraag is nie bloot "Hoe akkuraat is die masjien?" nie, maar "Kan die masjien my gespesifiseerde geometrie herhaaldelik binne die ooreengekome toleransie sny?"
7. Watter materiale en toepassings moet getoets word?
Die produkinligting identifiseer buigsame PCB-verwerking, presisie-kontoersny, paneelskeiding en dunplaat-gebaseerde elektroniese toepassings.
Die verskafde CK-L5252-spesifikasie stel egter nie 'n universele maksimum snydikte of 'n volledige materiaalkwalifikasielys vas nie.
Die volgende is relevante toetskandidate eerder as gewaarborgde toepassings.
Materiaal- en Toepassingsevalueringsmatriks
| Materiaal / Struktuur | Potensiële Toepassing | Hoofgehalte-kwessie |
|---|---|---|
| Poliïmiedfilm | Fyn kontoer sny | Verkleuring en randtoestand |
| Buigsame koperbeklede laminaat | FPC-omlynverwerking | Koperintegriteit en delaminasie |
| Omslagfilm | Openinge en kontoerafsny | Kleefskade en oorskot |
| Dun buigsame PCB | Kringskeiding | Posisionele akkuraatheid en vervorming |
| Starre-buigsame PCB | Geselekteerde dun buigsame gedeeltes | Skade by materiaaloorgange |
| Beskermende elektroniese films | Presisieplaatverwerking | Smelt, puin en konsekwentheid |
| Bevolkte PCBA | Geselekteerde skeidingstake | Komponentspeling en termiese blootstelling |
Waarom maak materiaalstapel saak?
'n Snyprogram wat vir 'n enkele poliimidfilm ontwikkel is, mag dalk nie identies presteer op 'n volledige FPC wat koper- en kleeflae bevat nie.
Verskille in optiese absorpsie, dikte, hitte-oordrag en meganiese eienskappe beïnvloed die proses.
Om die CK-L5252 te kwalifiseer, verskaf die volledige materiaalstapel, koperdikte, beskermende bedekkings en vereiste snygeometrie.
Indien die toepassing HDI-borde of saamgestelde elektronika behels, bevestig die geskiktheid deur toepassingspesifieke monsters. Hul teenwoordigheid in 'n algemene toepassingskategorie bevestig nie dat die masjien elke konstruksie kan verwerk nie.
8. Hoe werk die CK-L5252 snywerkvloei?
'n Tipiese FPC-lasersnywerkvloei kombineer digitale snydata, werkstukposisionering, laserverwerking en inspeksie van die klaargemaakte onderdeel.
Stap 1: Berei die snytekening voor
Die CK-L5252-spesifikasie identifiseer DXF as 'n ondersteunde lêerformaat.
Voor aankoop, verifieer dat die sagteware die vereiste geometrie korrek kan invoer, eenhede kan interpreteer en geslote kontoere, interne openinge en snyvolgordes kan hanteer.
Stap 2: Posisioneer die werkstuk
Plaas die paneel op die vakuumadsorpsietafel en bevestig voldoende ondersteuning.
Dun materiale moet voldoende plat bly sonder oormatige strek of lokale vervorming.
Stap 3: Voer Belyning uit
Gebruik die beskikbare CCD-posisioneringsfunksies volgens die goedgekeurde bedryfsprosedure.
Verifieer dat die vereiste verwysingsmerke waarneembaar is onder die werklike beligting en oppervlaktoestande.
Stap 4: Voer laserverwerking uit
Die laser volg die geprogrammeerde pad met behulp van die galvanometer en bewegingsplatform.
Die CK-L5252 lys 'n galvanometer-skanderingsbereik van 50 × 50 mm en 'n groter effektiewe werkarea van 520 × 520 mm.
Vir patrone wat oor verskeie skanderingsvelde strek, versoek bewyse van akkurate belyning tussen verwerkingsgebiede.
Stap 5: Inspekteer en teken resultate op
Na verwerking, inspekteer afmetings, randtoestand, termiese effekte en elektriese kenmerke waar van toepassing.
Teken die snyprogram, materiaalbondel, toebehore-opstelling en relevante prosesparameters aan vir naspeurbaarheid.
9. CK-L5252 vs CK-PP30-6060-DA: Watter Masjien Moet Jy Evalueer?
CHIKIN CNC se produkinligting sluit verskillende laserkonfigurasies vir buigsame elektroniese verwerking in.
Hierdie stelsels moet vergelyk word op grond van werklike vermoëns eerder as om aan te neem dat hoër laserkrag of beter gepubliseerde bewegingsherhaalbaarheid beter snykwaliteit waarborg.
Masjienkonfigurasievergelyking
| Kenmerk | CK-L5252 | CK-PP30-6060-DA |
|---|---|---|
| Lasergolflengte | 532nm groen | 355nm UV |
| Gepubliseerde laserkrag | 35W | 30W |
| Laserpulsbeskrywing | Nie gespesifiseer in die verskafde blad nie | Pikosekonde, minder as 15ps |
| Effektiewe / maksimum verwerkingsarea | 520 × 520 mm | 550 × 550 mm |
| Gepubliseerde X/Y posisioneringsakkuraatheid | ±3μm | ±8μm |
| Gepubliseerde X/Y herhaalbaarheid | ±1.5μm | ±2μm |
| Visie-konfigurasie | Paraksiale CCD | Enkel CCD |
| Werkstukbevestiging | Vakuumadsorpsie | Vakuumadsorpsie |
| Hoofevalueringsvereiste | Groen-laser monster kwalifikasie | UV-pikosekondmonsterkwalifikasie |
Die twee masjiene het verskillende golflengte-eienskappe en gepubliseerde konfigurasies.
Hul numeriese posisioneringspesifikasies moet nie gebruik word om 'n direkte verskil in die akkuraatheid van die voltooide onderdeel te voorspel nie.
'n Betekenisvolle vergelyking vereis dieselfde verteenwoordigende materiaal, tekeninge, inspeksievereistes en produksieteikens.
Watter masjien is meer geskik vir hoëmengselproduksie?
Beide mag geskik wees vir spesifieke hoëmengseltoepassings wanneer die ooreenstemmende verwerkingsvermoë geverifieer word.
Kopers moet programveranderingstyd, toebehorevereistes, materiaalversoenbaarheid, inspeksieresultate en werklike aanvaarde produksie-uitset vergelyk.
'n Gekwalifiseerde monster-snyvergelyking is nuttiger as om 'n masjien slegs uit die katalogus te kies.
10. Hoe moet die snykwaliteit van FPC geïnspekteer word?
Gehaltebeheer is een van die belangrikste aankoopoorwegings vir 'n FPC-lasersnymasjien.
Dun buigsame stroombane kan sensitief wees vir meganiese vervorming, termiese effekte en skade naby kopergeleiers.
Aanbevole snykwaliteit-kontrolelys
| Kwaliteitsparameter | Inspeksievereiste |
|---|---|
| Omtrekdimensies | Meet kritieke geometrie van die voltooide onderdeel |
| Snykant-toestand | Kontroleer vir ruheid, verkoling en onreëlmatighede |
| Hitte-geaffekteerde sone | Evalueer verkleuring en termiese verandering |
| Koperintegriteit | Inspekteer geleiers naby die snypad |
| Delaminering | Kontroleer vir skeiding tussen materiaallae |
| Kleefmiddelresidu | Inspekteer verwerkte rande en openinge |
| Registrasie | Meet snyposisie relatief tot verwysingskenmerke |
| Herhaalbaarheid | Vergelyk resultate oor verskeie panele |
| Elektriese werkverrigting | Toets kontinuïteit en isolasie waar relevant |
Vir buigsame en rigiede-buigsame gedrukte borde, bied IPC-6013E, Kwalifikasie- en Prestasiespesifikasie vir Buigsame/Rigide-Buigsame Gedrukte Borde , 'n bedryfsverwysing vir relevante bordkwaliteitsvereistes.
Vervaardigers moet ook toepaslike kliënttekeninge en kontraktuele aanvaardingskriteria volg.
Die aanhaling van 'n IPC-standaard beteken nie dat 'n spesifieke lasersnymasjien onafhanklik volgens daardie standaard gesertifiseer is nie.
Hoe kan kopers produksieskroot verminder?
Begin deur die defek te identifiseer wat verwerping veroorsaak.
Indien onderdele dimensionele inspeksie druip, ondersoek posisionering, programkompensasie en substraatstabiliteit.
Indien termiese skade die probleem is, evalueer laserparameters en materiaalinteraksie.
Indien resultate oor die werkarea verskil, ondersoek kalibrasie, fokuskonsekwentheid, registrasie en toebehoretoestande.
'n Gedokumenteerde inspeksieplan help om toerustingbeperkings van prosesopstellingsprobleme te onderskei.
11. Hoe vinnig kan die CK-L5252 buigsame PCB's sny?
Die gepubliseerde CK-L5252-spesifikasie lys 'n maksimum bewegingspoed van onder 500 mm/s.
Hierdie syfer moet nie as 'n gewaarborgde snyspoed geïnterpreteer word nie.
Werklike lasersny-deurset hang af van die materiaal, dikte, geometrie, laserparameters, aantal gange en hanteringsoperasies.
'n Realistiese siklustyd-evaluering behoort die volgende in te sluit:
Totale Siklustyd = Laai + Belyning + Laserverwerking + Los + Inspeksie tydens siklus
Die aanvaarde produksie-uitset word dan beïnvloed deur die proporsie voltooide onderdele wat aan die kwaliteitsvereistes voldoen.
Byvoorbeeld, 'n proses met 'n vinnige laserpad maar gereelde belyningsaanpassings kan minder aanvaarbare uitset lewer as 'n stadiger, meer stabiele proses.
Kopers moet 'n produksieproeftydperk aanvra met behulp van hul eie paneeluitleg.
Waar moontlik, herhaal die proefneming onder verteenwoordigende produksietoestande eerder as om staat te maak op 'n demonstrasie wat 'n buitengewoon eenvoudige vorm behels.
12. Wat moet kopers tydens fabrieksaanvaardingstoetsing verifieer?
'n Fabrieksaanvaardingstoets (FAT) help vasstel of die verskafde toerusting aan die ooreengekome funksionele en verwerkingsvereistes voldoen voor versending.
Vir die CK-L5252 moet die FAT beide masjienwerking en die kwaliteit van die voltooide monster dek.
CK-L5252 Fabrieksaanvaardingskontrolelys
| VET-item | Aanbevole verifikasie |
|---|---|
| Laserbron | Bevestig 532nm golflengte en gespesifiseerde konfigurasie |
| Bewegingsakkuraatheid | Hersien toepaslike kalibrasie- en toetsrekords |
| CCD-funksies | Demonstreer registrasie met behulp van werklike verwysingsmerke |
| Effektiewe werkarea | Verifieer bruikbare verwerking oor 520 × 520 mm |
| DXF-versoenbaarheid | Voer die koper se werklike tekening in en verwerk dit |
| Vakuumtoebehore | Demonstreer stabiele houvas van produksiemateriaal |
| Snykwaliteit | Meet geometrie, HAZ, kopertoestand en rande |
| Multi-veld konsekwentheid | Kontroleer verwerking oor relevante skanderingsgebiede |
| Produksiesiklus | Teken werklike volledige siklustyd aan |
| Uitlaatstelsel | Demonstreer onttrekkings- en onderhoudsreëlings |
| Veiligheidsstelsels | Verifieer skerms, grendels en noodstops |
| Dokumentasie | Hersien elektriese, bedryfs- en onderhoudsdokumente |
Waarom Laserveiligheidsverifikasie Saak Maak
Die produk gebruik 'n ingeslote industriële kabinet, maar die voorkoms van die omhulsel alleen bepaal nie 'n laserveiligheidsklassifikasie nie.
Kopers moet die toepaslike klassifikasie- en veiligheidsdokumentasie aanvra in ooreenstemming met toepaslike vereistes, insluitend IEC 60825-1, Veiligheid van Laserprodukte — Toerustingklassifikasie en -vereistes .
Bevestig dat die kykvensters, vergrendelings, toegangspanele en bedryfsprosedures geskik is vir die gelewerde laserkonfigurasie.
13. Installasievereistes, Onderhoud en Langtermynkoste
Die CK-L5252 is 'n vloerstaande industriële stelsel, dus moet die installasievereistes nagegaan word voordat u bestel.
Vereistes vir fabrieksinstallasie
| Item | Gepubliseerde Vereiste |
|---|---|
| Elektriese toevoer | AC220V, enkelfase |
| Voorsieningskapasiteit | 10kVA met stabiliseerder |
| Gegradeerde masjienkrag | 3 kW |
| Maksimum masjienkrag | 5 kW |
| Bedryfstemperatuur | 20–24°C |
| Masjiengrootte | 1590 × 1750 × 2050 mm |
| Toerustinggewig | Ongeveer 1600 kg |
| Gebruikerskoppelvlak | Chinees / Engels |
Kopers moet die presiese elektriese rangskikking, beskermende aarding, fasiliteit se verkoelingsvereistes, ventilasie en vloerlaaikapasiteit bevestig.
Die 10 kVA elektriese toevoervereiste en 3–5 kW kragsyfers beskryf verskillende elektriese hoeveelhede en moet nie as direk uitruilbaar beskou word nie.
Die toerusting se volledige terreinvoorbereidingsvereistes moet voor aflewering bevestig word.
Wat bepaal die totale eienaarskapskoste?
Die aanvanklike masjienprys is slegs een deel van die belegging.
Ander potensiële uitgawes sluit in installasie, operateuropleiding, elektrisiteit, ekstraksiefilters, instandhouding van optiese komponente, toebehore, onderdele en onbeplande stilstandtyd.
Vir produksieberekeninge, evalueer:
Toerustingkoste per Aanvaarde Onderdeel = Toegekende Toerustingbedryfskoste ÷ Aanvaarde Onderdele Geproduseer
Werklike kosteberamings vereis fabriekspesifieke produksiedata.
Wanneer u 'n kwotasie aanvra, vra of die aangebode prys sagteware, bykomstighede, toebehore, ekstraksietoerusting, opleiding, inbedryfstelling en die ooreengekome waarborgomvang insluit.
14. Aanpassing en RFQ-leiding vir oorsese FPC-vervaardigers
Verskillende elektronikafabrieke het verskillende materiaalstapels, paneelgroottes en produksievereistes.
Voordat kopers addisionele outomatisering of spesiale toebehore oorweeg, moet hulle eers vasstel dat die standaardmasjienkonfigurasie aan die vereiste snygehalte kan voldoen.
Potensiële ingenieursbesprekings kan die ontwerp van vakuumtoebehore, CCD-belyningsvereistes, produksiehantering, uitlaatintegrasie en sagteware-versoenbaarheid insluit.
Hierdie moet behandel word as opsies wat tegniese en kommersiële bevestiging vereis.
FPC Lasersnymasjien RFQ Kontrolelys
| Vereiste inligting | Besonderhede om te verskaf |
|---|---|
| Materiaal | Poliïmied, koperbedekte laminaat, bedekking of ander |
| Stapelstruktuur | Laagmateriale en diktes |
| Paneelgrootte | Totale breedte, lengte en bruikbare verwerkingsarea |
| Snytekening | DXF-lêer en kritieke afmetings |
| Kwaliteitsvereiste | Toleransie, randtoestand, HAZ en elektriese integriteit |
| Produksievolume | Teikenpanele of aanvaarde onderdele per uur |
| Produksietipe | Prototipe, hoëmengsel of hoëvolume |
| Bestaande proses | Meganiese routing, ponswerk, laser- of handmatige sny |
| Hoofprobleem | Skroot, vervorming, brame, stadige opstelling of onstabiele kwaliteit |
| Fabriekstoestande | Elektrisiteit, temperatuur, ventilasie en vloeroppervlakte |
| Aanvaardingsvereistes | Steekproefmetings en voorgestelde FAT-kriteria |
| Kommersiële inligting | Afleweringsbestemming, diensvereistes en kwotasieomvang |
Versoek 'n Toepassingsgebaseerde Kwotasie van CHIKIN CNC
CHIKIN CNC verskaf PCB-vervaardiging en presisieverwerkingstoerusting, insluitend lasersny-, boor- en routeringstelsels.
Die CK-L5252 is die moeite werd om te evalueer vir fabrieke wat programmeerbare verwerking van geskikte buigsame elektroniese substrate benodig.
Vir 'n meer nuttige tegniese bespreking, verskaf u materiaalkonstruksie, tekenlêers, teikenverwerkingskwaliteit en produksievolume.
Hersien die FPC Lasersny-routingmasjien se produkbladsy vir die toerustingoorsig.
Kontak CHIKIN CNC om 'n tegniese evaluering en kwotasie aan te vra.
'n Volledige toepassingsopdrag laat toe dat die voorgestelde toerustingkonfigurasie geëvalueer word teen werklike produksievereistes eerder as generiese katalogusbeskrywings.
15. Gereelde vrae oor die CK-L5252 FPC-lasersnymasjien
1. Is die CK-L5252 'n UV-lasersnymasjien?
Die verskafde spesifikasie identifiseer 'n 532 nm groen laser. Dit is sigbare groen lig, nie ultravioletlig nie. Kopers moet die golflengte in die tegniese spesifikasie gebruik eerder as om slegs op 'n produkkategorienaam staat te maak.
2. Wat is die laserkrag van die CK-L5252?
Die gepubliseerde spesifikasie lys 'n 35W groen laserbron. Dit stel nie 'n universele snyspoed vas nie, want die resultaat hang af van materiaaleienskappe, laserparameters en snygeometrie.
3. Wat is die effektiewe werkarea?
Die CK-L5252 lys 'n effektiewe werkarea van 520 × 520 mm en 'n tafelgrootte van 525 × 520 mm. Die speling van die toebehore en bruikbare verwerkingslimiete moet voor aankoop bevestig word.
4. Kan die CK-L5252 poliimide buigsame stroombane sny?
Dit is geposisioneer vir buigsame stroombaanverwerking. Die koper moet die werklike poliimidkonstruksie, koperlae, kleefmiddels, dikte en vereiste snykwaliteit deur middel van steekproeftoetse verifieer.
5. Wat is die masjien se posisioneringsakkuraatheid?
Die gepubliseerde X/Y-posisioneringsakkuraatheid is ±3μm, met 'n herhaalbaarheid van ±1.5μm. Hierdie waardes verteenwoordig nie outomaties die snytoleransies van die voltooide onderdeel nie.
6. Ondersteun die CK-L5252 CCD-belyning?
Ja. Die spesifikasie lys 'n paraksiale CCD-module. Die presiese ondersteunde belyningsfunksies en bereikbare registrasieresultate moet geverifieer word deur die koper se vertrouensontwerp te gebruik.
7. Kan die masjien DXF-tekeninge verwerk?
DXF word as 'n ondersteunde lêerformaat gelys. Kopers moet hul werklike lêers toets, insluitend kontoergeometrie, afmetings en vereiste verwerkingsvolgordes.
8. Is groen lasersny beter as meganiese routing vir FPC?
Groen lasersny elimineer direkte kontak met snygereedskap en kan voordelig wees vir geskikte delikate strukture. Meganiese roetering kan egter meer ekonomies wees vir ander materiale en geometrieë. Monsterkwaliteit en totale produksiekoste behoort die keuse te bepaal.
9. Hoe kan ek die CK-L5252-produksiekapasiteit skat?
Gebruik werklike paneeltekeninge en materiaalmonsters om laai-, belyning-, sny-, aflaai- en inspeksietyd te meet. Moenie die gepubliseerde maksimum asbewegingspoed as die gewaarborgde snyspoed gebruik nie.
10. Watter inligting moet ek verskaf wanneer ek 'n kwotasie aanvra?
Verskaf die volledige FPC-materiaalstapel, paneelgrootte, DXF-tekeninge, toleransie vir die voltooide onderdeel, vereistes vir randkwaliteit, verwagte produksievolume en fabriekstoestande. Sluit enige vereiste monstersny- en FAT-aanvaardingskriteria in.
Gevolgtrekking
Die keuse van die regte FPC-lasersnymasjien vereis 'n volledige evaluering van die laserbron, materiaalversoenbaarheid, masjienakkuraatheid, toebehore-stabiliteit en produksievereistes.
Die CHIKIN CNC CK-L5252 kombineer 'n gepubliseerde 35W, 532nm groen laserkonfigurasie met 'n effektiewe werkarea van 520 × 520 mm, lineêre motorbeweging, CCD-ondersteunde posisionering en vakuumwerkstukfiksasie.
Hierdie spesifikasies maak dit 'n relevante kandidaat vir presisie-buigsame stroombaanverwerking en ander gekwalifiseerde dun elektroniese substraattoepassings.
Toerustingkeuse moet egter nie uitsluitlik op nominale laserkrag, posisioneringsherhaalbaarheid of maksimum bewegingspoed staatmaak nie.
Die mees betroubare aankoopbenadering is om verteenwoordigende materiaalmonsters te toets, die kwaliteit van die voltooide onderdeel te verifieer, realistiese produksiesiklustyd te meet en duidelike fabrieksaanvaardingsvereistes vas te stel.
Vir oorsese FPC-vervaardigers help hierdie stappe om verkrygingsonsekerheid te verminder en 'n sterker basis vir toerustingbeleggingsbesluite te skep.
Verken CHIKIN CNC se laserverwerkingstoerusting en leer meer oor die maatskappy se vervaardigings- en diensvermoëns .
Kontak CHIKIN CNC vir 'n toepassingspesifieke FPC-lasersnymasjienkwotasie en deel u materiaalmonsters, paneeltekeninge, kwaliteitsvereistes en teikenproduksie-uitset.
Die doel is nie bloot om 'n lasersnymasjien aan te koop nie, maar om 'n verwerkingsoplossing te identifiseer wat vir u werklike buigsame PCB-vervaardigingsvereistes gevalideer kan word.