Що таке лазерний різальний верстат для дорогоцінних металів і як вибрати правильний?
Лазерний різальний верстат для дорогоцінних металів – це промислове обладнання, призначене для різання цінних металевих матеріалів на контрольовані форми за допомогою сфокусованої лазерної енергії та запрограмованого шляху обробки. Його зазвичай оцінюють для ювелірних компонентів, тонких листів з дорогоцінних металів, декоративних візерунків, аксесуарів на замовлення та інших прецизійних металевих деталей.
Для виробників ювелірних виробів головною перевагою є не просто здатність різати складні конструкції. Це потенціал для виготовлення повторюваних компонентів без фізичних сил різання, пов'язаних з механічними інструментами.
Однак лазерне різання створює проблеми, які особливо важливі при обробці цінних матеріалів.
Золото та срібло можуть демонструвати високу оптичну відбивну здатність на певних довжинах хвиль лазера. Їх теплопровідність, склад сплаву, товщина та стан поверхні також впливають на те, як енергія потрапляє в матеріал і як розвивається різ.
Невідповідний процес може призвести до надмірної ширини пропилу, плавлення, задирок на краях, зміни кольору, неповного розділення або непотрібних втрат матеріалу.
З цієї причини найкращий верстат для лазерного різання дорогоцінних металів не обов'язково має найвищу потужність лазера або найнижчу ціну придбання.
Це система, яка може багаторазово виробляти прийнятні компоненти, контролюючи витрату матеріалу, час обробки, безпеку оператора та загальну вартість виробництва.
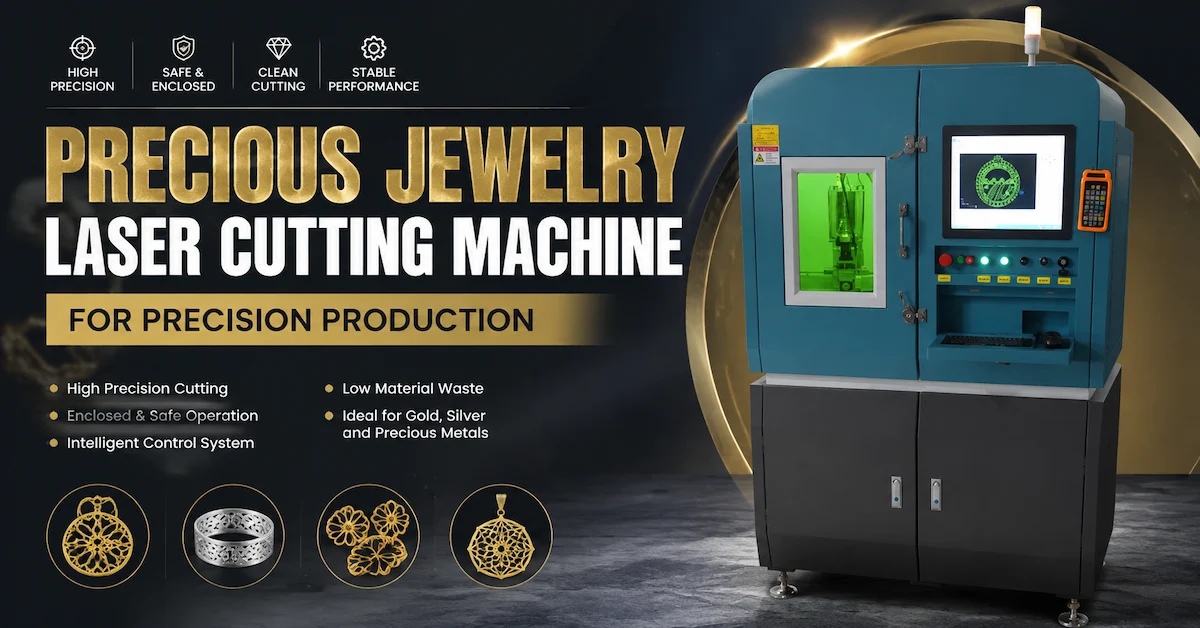
CHIKIN CNC пропонує спеціалізований верстат для лазерного різання дорогоцінних металів для покупців, які оцінюють прецизійні ювелірні вироби та обладнання для обробки дорогоцінних металів.
У цьому посібнику пояснюється, як оцінити технічні вимоги перед інвестування в машину, включаючи те, що перевіряти, які характеристики важливі та як порівнювати постачальників.
Швидка відповідь: Що найважливіше під час купівлі верстата для лазерного різання дорогоцінних металів?
Для виробників, які обробляють золото, срібло, платинові сплави або інші цінні метали, шість факторів повинні домінувати в процесі вибору обладнання.
-
Сумісність матеріалів: Перевірте можливості машини щодо конкретного сорту металу, складу сплаву та товщини.
-
Якість різу: Оцініть ширину пропила, точність розмірів, задирки на кромках, зони плавлення, окислення та термічного впливу.
-
Використання матеріалу: Розрахуйте ефективність вкладення, повторно використані відходи, відновлювані залишки та невраховані втрати металу.
-
Виробнича потужність: Вимірюйте фактичну кількість відповідних деталей за годину, а не покладайтеся на максимальну швидкість різання.
-
Безпека та ізоляція: Перевірте корпус, лазерні блокування, процедури вилучення, збору частинок та відновлення.
-
Перевірка постачальника: Вимагайте репрезентативного зразка різання, задокументованої технічної конфігурації та узгоджених критеріїв приймання.
Виробник ювелірних виробів, який купує обладнання без оцінки цих факторів, може досягти прийнятної швидкості різання, втрачаючи гроші через погане використання матеріалу, надмірне полірування або нестабільну якість.
Найкорисніший процес закупівлі починається з реального виробничого креслення та репрезентативний зразок металу, що підлягає обробці.
Чим лазерне різання дорогоцінних металів відрізняється від звичайного різання листового металу?
Золото, срібло, платина, паладій та їхні сплави не є взаємозамінними матеріалами.
Їхні фізичні та оптичні властивості впливають на лазерну обробку, тоді як їхня економічна цінність робить облік матеріалів надзвичайно важливим.
Оптична відбивна здатність
Деякі дорогоцінні метали відбивають значну частину падаючої лазерної енергії на загальновживаних промислових довжинах хвиль.
Це може ускладнити початкове з'єднання енергії, особливо на полірованих поверхнях.
На поглинання також впливають температура, стан поверхні, довжина хвилі та стан матеріалу під час обробки.
Набір параметрів, який ефективно ріже нержавіючу сталь, не слід вважати придатним для полірованого срібла.
Теплопровідність
Золото та срібло ефективно проводять тепло.
Коли лазерна енергія потрапляє в метал, тепло може поширюватися від зона різання.
Це впливає на енергію, необхідну для початку та підтримки видалення матеріалу.
Результуюча поведінка процесу залежить від балансу між поглинанням енергії, теплопровідністю, плавленням, випаровуванням та викиданням матеріалу.
Цінність матеріалу
Для звичайних конструкційних матеріалів невеликі відмінності у відходах різання можуть мати обмежене фінансове значення.
Для дорогоцінних металів вартість видаленого матеріалу може стати важливою складовою виробничих витрат.
Це змінює те, як завод повинен оцінювати вкладення, шляхи різання, положення проколювання, збір та вилучення брухту.
Вимоги до якості поверхні
Компоненти ювелірних виробів часто видно в готовому виробі.
Дефекти різання, які можуть бути прийнятними в прихованому промисловому компоненті, можуть вимагати дорогого полірування або повторної обробки у виробництві ювелірних виробів.
Тому лазерний процес слід оцінювати за необхідним кінцевим виглядом, а не лише за тим, чи відшаровується метал.
Малі та складні Геометрія
Декоративні ювелірні вироби часто містять вузькі перемички, складні візерунки, крихітні отвори та близько розташовані елементи.
Ці геометрії вимагають ретельної координації між траєкторією різання, характеристиками лазерного променя, матеріалом-носієм та тепловими ефектами.
Найменша теоретична лазерна пляма не визначає автоматично найменшу надійну виробничу особливість.
Які дорогоцінні метали можна різати лазером?
Вибір матеріалу повинен базуватися на фактичному сорті та сплаві, а не просто на комерційній назві металу.
Машина, описана як придатна для обробки золота або срібла, все ще вимагає тестування в межах передбачуваної виробничої товщини та діапазону складу.
Золото та золоті сплави
Золото широко використовується в кільцях, підвісках, сережках, декоративних компонентах та аксесуарах класу люкс.
Однак 24-каратне золото, 18-каратне жовте золото, 14-каратне золото, біле золото та рожеве золото можуть поводитися по-різному під час різання.
Різні легуючі елементи впливають на поведінку плавлення, теплові властивості та зовнішній вигляд кромки.
Наприклад, процес, кваліфікований для одного сплаву жовтого золота, не повинен автоматично схвалюватися для складу білого золота.
Покупці повинні визначити точну специфікацію сплаву та запросити випробування зразків цього матеріалу.
Срібло та срібло 925 проби
Срібло поширене в ювелірних виробах та декоративних металевих виробах.
Його висока відбивна здатність на певних довжинах хвиль та висока теплопровідність можуть створювати складні умови різання.
Срібло 925 проби містить легуючі елементи, які змінюють його поведінку порівняно зі сріблом високої чистоти.
Постачальник обладнання повинен оцінити фактичний сорт та стан поверхні.
Контроль якості огранювання повинен включати плавлення кромки, утворення задирок, зміну кольору та деформацію.
Платина
Платинові ювелірні вироби асоціюються з преміальними продуктами та спеціалізованим виробництвом вимоги.
Властивості його матеріалу суттєво відрізняються від золота та срібла.
Процес, оптимізований для тонкого золотого листа, не слід застосовувати до платини без незалежної перевірки.
Залежно від сплаву та геометрії заготовки може знадобитися інша конфігурація лазера або стратегія різання.
Паладій та інші сплави дорогоцінних металів
Паладій та вибрані сплави дорогоцінних металів використовуються в ювелірних виробах та спеціалізованому виробництві.
Їх придатність для конкретного лазерного верстата має бути встановлена шляхом випробувань конкретного матеріалу.
Комерційно цінні сплави також можуть містити елементи, які впливають на небезпеку випарів, окислювальну поведінку або якість різання.
Постачальник повинен переглянути повний склад матеріалу, а не вважати, що всі сплави дорогоцінних металів поводяться однаково.
Порівняння обробки дорогоцінних металів
| Матеріал | Типовий застосування | Основна проблема різання | Пріоритет перевірки покупця |
|---|---|---|---|
| Золото | Кулони, каблучки, сережки, декоративні деталі | Відбивна здатність, якість кромки, втрати матеріалу | Випробування на різання для конкретного сплаву |
| Срібло 925 проби | Ювелірні вироби та декоративні компоненти | Відбивна здатність, плавлення, задирки | Контроль кромки та повторюваність |
| Платинові сплави | Компоненти преміальних ювелірних виробів | Сумісність процесу та термічна поведінка | Спеціальне техніко-економічне обґрунтування |
| Паладій сплави | Ювелірні вироби та спеціалізовані компоненти | Взаємодія лазера зі сплавом | Валідація зразка |
| Біле та рожеве золото | Модні та преміальні ювелірні вироби | Варіація сплаву та кінцевий вигляд | Окрема кваліфікація процесу |
| Деталі з покриттям з дорогоцінних металів | Декоративні компоненти | Взаємодія покриття та основи | Перегляд обробки шарів |
Сумісність матеріалів має бути підтверджена для конфігурації поставленого верстата. Загальний опис матеріалу виробника не слід розглядати як універсальну гарантію різання.
Які ювелірні вироби можна виготовити за допомогою лазера Різання?
Відповідна лазерна система може підтримувати кілька операцій з виробництва ювелірних виробів.
Її комерційна цінність залежить від того, чи відповідають ці операції дизайну продукції та обсягам виробництва покупця.
Підвіски та декоративні тарілки
Виробництво підвісок часто включає складні контури, внутрішні отвори та декоративні візерунки.
Лазерне різання може бути привабливим, оскільки запрограмований шлях можна змінити без використання нової механічної різальної матриці.
Для виробників, які пропонують індивідуальні колекції, ця гнучкість може зменшити витрати та затримки, пов'язані з частими змінами дизайну.
Сережки та дрібні ювелірні компоненти
Маленькі сережки та декоративні компоненти можуть вимагати повторного різання дрібних форм.
Процес повинен підтримувати однакові розміри на кількох деталях.
Утримання та відновлення деталей важливі, оскільки невеликі готові компоненти може бути важко обробляти після розділення.
Компоненти кілець та плоскі заготовки
Лазерне різання можна оцінити для певних плоских компонентів кілець, декоративних вставок та заготовок, які проходять подальше формування або складання.
Однак не слід вважати, що звичайний плоский різальний верстат здатний Вирізання готових тривимірних кілець.
Вигнуті поверхні можуть вимагати різних кріплень, осей руху, керування фокусом або спеціального обладнання.
Філігранні та складні конструкції
Компоненти у стилі філігранної обробки містять вузькі металеві елементи та близько розташовані отвори.
Ці конструкції може бути важко виготовляти послідовно за допомогою звичайних ріжучих інструментів.
Лазерна обробка може запропонувати гнучкість, але інженери повинні підтвердити, що вузькі перемички залишаються стабільними під час різання.
Теплова деформація, локальне плавлення та рух елементів без підтримки можуть вплинути на кінцевий результат.
Виробництво ювелірних виробів на замовлення та прототипів
Дизайнери ювелірних виробів часто тестують кілька версій компонента, перш ніж затвердити остаточний дизайн.
Програмована лазерна обробка може бути цінною, коли креслення часто змінюються.
Це особливо актуально для ювелірних фабрик OEM/ODM, які обробляють кілька брендів або невеликі партії колекції.
Прецизійні декоративні металеві деталі
Деякі застосування виходять за рамки звичайних ювелірних виробів.
Приклади можуть включати розкішні аксесуари, невеликі декоративні металеві вставки, компоненти, пов'язані з годинниками, та прецизійні декоративні деталі.
Постачальник все одно повинен підтвердити, чи запропоноване обладнання підтримує метал, геометрію та допуски.
Які виробники ювелірних виробів отримують найбільшу вигоду від лазерного різання?
Найбільш сильними потенційними покупцями є виробники, чия продукція вимагає поєднання точної геометрії, повторюваної якості та гнучкості дизайну.
| Сегмент покупців | Основна виробнича проблема | Потенційна цінність лазерної обробки |
|---|---|---|
| Фабрика золотих ювелірних виробів | Складні компоненти та дорогий брухт | Програмоване різання з матеріалом бухгалтерський облік |
| Виробник срібних ювелірних виробів | Стабільність краю та повторювані візерунки | Контрольована пакетна обробка |
| Завод OEM/ODM ювелірних виробів | Часті зміни дизайну клієнтів | Зменшення залежності від спеціалізованих штампів |
| Майстерня з виготовлення ювелірних виробів на замовлення | Малосерійні складні конструкції | Гнучка обробка на основі САПР |
| Виробник аксесуарів класу люкс | Висока якість краю | Повторювана прецизійна обробка |
| Студія прототипування ювелірних виробів | Швидке виготовлення продукту ітерація | Зменшення підготовки інструментів |
| Компанія з обробки дорогоцінних металів | Вихід матеріалу та його відстеження | Інтегрований робочий процес різання та відновлення |
Не кожному виробнику ювелірних виробів потрібен лазерний різак.
Майстерня, яка в основному виконує лиття, полірування або установку каменів, може мати мало потреби в точному обладнанні для різання плоских листів.
Аналогічно, фабрика, яка виробляє одну просту форму у надзвичайно великих кількостях, може вважати штампування або висічку більш економічною.
Правильні інвестиції залежать від виробничої операції, яку машина замінить або вдосконалить.
Волоконний лазер, зелений лазер чи інші лазерні джерела: що краще для дорогоцінних металів?
Довжина хвилі лазера та подача променя сильно впливають на те, як різні метали поглинають енергія.
Жодне лазерне джерело не є універсально найкращим для кожного застосування з дорогоцінними металами.
Системи волоконного лазерного різання
Обладнання для волоконного лазера зазвичай оцінюється для обробки металу, оскільки воно може забезпечити керовану подачу променя та компактну промислову архітектуру джерела.
Однак золото та срібло можуть мати складні умови поглинання на звичайних довжинах хвиль волоконного лазера ближнього інфрачервоного діапазону, особливо при поліруванні.
Відповідна конфігурація джерела залежить від металу, товщини, поведінки імпульсу, умов фокусування та необхідної якості різання.
Покупець не повинен вважати, що збільшення потужності лазера автоматично покращує економічність обробки.
Подача вищої енергії також може збільшити плавлення, ширину пропила та видалення матеріалу, якщо процес не оптимізовано.
Обробка зеленим лазером
Зелені довжини хвиль можуть пропонувати іншу поведінку поглинання на окремих металах порівняно з ближнім інфрачервоним світлом.
Це може бути актуальним для певних прецизійних процесів обробки металу завдання.
Тим не менш, зелена лазерна система не є автоматично найкращим вибором для кожного застосування різання золота чи срібла.
Постачальник повинен порівняти фактичні результати різання, пропускну здатність, вимоги до обслуговування та вартість.
Імпульсні лазерні системи
Імпульсна лазерна робота може забезпечити додатковий контроль над подачею енергії.
Відповідні змінні включають тривалість імпульсу, частоту, енергію імпульсу, середню потужність та пікову потужність.
Ці характеристики впливають на те, як матеріал нагрівається та видаляється.
Коротший імпульс не гарантує автоматично чистішу готову деталь.
Весь процес має бути оптимізований для конкретного матеріалу та геометрії.
Таблиця вибору джерела
| Конфігурація лазера | Потенційна сила | Важливе обмеження | Основний вибір докази |
|---|---|---|---|
| Волоконний лазер ближнього інфрачервоного діапазону | Можливості промислової обробки металу | Зв'язок відбиваючого металу може бути вимогливим | Результати для зразків, специфічних для матеріалу |
| Зелений лазер | Різні характеристики поглинання на вибраних металах | Вартість та придатність для застосування різняться | Порівняння якості та пропускної здатності |
| Короткоімпульсний лазер | Контрольована подача енергії | Швидкість обробки та вартість системи | Якість кромки у виробничих умовах |
| Інші спеціалізовані лазерні джерела | Специфічні для застосування можливості | Потрібна спеціальна кваліфікація | Повне техніко-економічне обґрунтування процесу |
Найнадійніше порівняння покупок базується на тому ж металевому сплаві, товщині, геометрії та критеріях прийнятності.
Для ширшого обговорення вибору лазерної технології CHIKIN також надає Посібник з купівлі лазерного різального верстата.
Які технічні характеристики мають найбільше значення?
Покупці обладнання для дорогоцінних металів часто зосереджуються на заявленій потужності лазера.
Насправді багато інших характеристик безпосередньо впливають на виробничі можливості.
Джерело лазера та довжина хвилі
Підтвердьте точний виробник джерела, модель, довжину хвилі, характеристики потужності та робочий діапазон.
Специфікація повинна описувати постачається верстат, а не загальний опис сімейство продуктів.
Ефективна робоча зона
Верстат повинен враховувати фактичний виробничий лист, включаючи поля кріплення та елементи розташування.
Номінальна робоча зона може не представляти максимальну корисну площу для кожного процесу.
Точність позиціонування
Точність позиціонування описує, наскільки близько система руху досягає свого заданого положення.
Це не те саме, що точність різання готової деталі.
Теплова поведінка, фокус, рух матеріалу та компенсація процесу можуть впливати на кінцеві розміри.
Повторюваність
Повторюваність вказує на те, наскільки послідовно система руху повертається в положення за певних умов.
Однак заводу також потрібна повторюваність процесу.
Верстат може точно повторювати один і той самий рух, створюючи нерівномірні краї, якщо параметри різання нестабільні.
Ширина пропила
Пропил – це ширина матеріалу, що видаляється під час різання.
У виробництві ювелірних виробів пропил безпосередньо впливає на розміри елементів, зазори між елементами та витрату матеріалу.
Покупець повинен запросити фактичні вимірювання пропилу на репрезентативних зразках.
Товщина різання
Максимальну товщину різання завжди слід інтерпретувати залежно від конкретного матеріалу та необхідної якості кромки.
Верста може розділяти певну товщину за сприятливих умов, не дотримуючись вимог до обробки або часу циклу виробничої лінії ювелірних виробів.
Структура машини та кріплення заготовки
Система руху, рама, кріплення та опора матеріалу впливають на стабільність та повторюваність.
Дрібні, цінні деталі потребують безпечного поводження, щоб запобігти їхньому переміщенню або втратам під час обробки.
Збір та фільтрація пилу
Дрібні частинки та залишки процесу можуть містити цінний матеріал.
Систему фільтрації та збору слід оцінювати як на безпеку, так і вимоги до обліку матеріалів.
Контрольний список технічних специфікацій
| Технічний елемент | Що повинен надати постачальник | Чому це важливо |
|---|---|---|
| Джерело лазера | Виробник та точна модель | Підтверджує конфігурацію доставки |
| Довжина хвилі | Фактична робоча довжина хвилі | Впливає на взаємодію матеріалів |
| Характеристики потужності | Номінальні та відповідні робочі параметри | Підтримує оцінку процесу |
| Робоча зона | Ефективне різання розміри | Визначає сумісність листів |
| Матеріальні можливості | Кваліфікований діапазон сплавів та товщин | Запобігає невідповідності застосуванню |
| Точність позиціонування | Умови випробувань та метод вимірювання | Підтримує оцінку розмірів |
| Повторюваність | Документований метод випробувань | Підтримує стабільність виробництва |
| Ширина пропилу | Фактичні результати за матеріалом та товщиною | Впливає на використання матеріалу |
| Система охолодження | Тип та вимоги до комунальних послуг | Впливає на інтеграцію з фабрикою |
| Система відкачування | Система фільтрації та збору | Підтримує безпеку та відновлення |
| Програмне забезпечення | Формати файлів та функції вкладення | Впливає на ефективність робочого процесу |
| Система безпеки | Функції корпусу та захисту | Підтримує безпечну експлуатацію |
У ціновій пропозиції на продукцію слід чітко розрізняти стандартне обладнання від додаткових функцій.
Чому ширина пропила особливо важлива під час різання золота та срібла
Ширина пропила є одним з найбільш комерційно значущих параметрів у дорогоцінних металах обробка.
Вузький проріз може дозволити щільно розташовані елементи та покращене використання матеріалу, якщо дотримано всіх вимог щодо якості та відстані.
Широкий проріз видаляє більше матеріалу та може перешкоджати точному виготовленню певних дрібних конструкцій.
Однак найвужчий можливий проріз не обов'язково є найкращим виробничим параметром.
Він повинен залишатися однаковим по всій необхідній товщині матеріалу та по всьому шляху різання.
Проріз та готові розміри
Лазер слідує запрограмованою центральною лінією або компенсованим шляхом.
Кінцеві розміри компонента залежать від співвідношення між цим шляхом та фактичною шириною видаленого матеріалу.
Якщо програма CAM не застосовує відповідну компенсацію прорізу, готовий компонент може бути меншим або більшим, ніж передбачалося.
Для деталей вишуканих ювелірних виробів навіть невелика похибка розмірів може вплинути на складання або зовнішній вигляд готового продукту.
Проріз та Розподіл
Програмне забезпечення для розподілу розташовує кілька деталей на аркуші для покращення використання.
Мінімальна безпечна відстань між сусідніми деталями залежить від ширини пропила, теплових впливів, геометрії та вимог до обробки.
Надмірно агресивне розташування деталей може заощадити теоретичну площу аркуша, водночас призводячи до деформації деталей або їх ускладнення розділення.
Пропил та втрати цінного металу
Матеріал, видалений вздовж розпилу, має економічну цінність.
Проста геометрична оцінка видаленого об'єму:
Приблизний об'єм розпилу = ширина пропила × ; довжина шляху різання × ; товщина листа
Відповідна маса матеріалу залежить від щільності сплаву.
Це лише приблизне значення.
Реальне різання може включати змінні втрати на пропилі, проколювання, розплавлений матеріал, повторне осадження та залишки процесу.
Для прийняття рішень про покупку фактичні записи про зважування та відновлення матеріалу є більш надійними, ніж лише теоретичні розрахунки.
Відновлення дорогоцінних металів: найбільш недооцінена частина рентабельності інвестицій у лазерне різання
Відновлення матеріалів заслуговує на окрему оцінку покупки, оскільки ювелірні фабрики обробляють матеріали зі значною фінансовою цінністю.
Термін «втрати матеріалу» часто використовується занадто вільно.
Не весь метал, видалений з вихідного листа, втрачається безповоротно.
Деякий стає готовим продуктом, деякий залишається у багаторазовому каркасі, а деякий може бути зібраний як залишок процесу.
Лише частина вихідного матеріалу може бути невідновленою або неврахованою.
Розділіть чотири категорії матеріалів
Відповідальна система обліку матеріалів повинна розрізняти:
-
Готові прийнятні компоненти.
-
Повторно використовувані обрізки та каркаси листів.
-
Зібрані залишки процесу, які потребують оцінки або переробки.
-
Невраховані відмінності матеріалів.
Ці категорії не слід об'єднувати в один відход відсоток.
Ілюстративний баланс матеріалів
Розглянемо гіпотетичну партію, що починається з 1000 грамів сплаву дорогоцінних металів.
Після обробки завод веде облік:
| Категорія матеріалу | Ілюстративна маса |
|---|---|
| Вихідний листовий матеріал | 1000 г |
| Прийнятні готові компоненти | 650 г |
| Повторно використовуваний скелет та обрізки | 320 г |
| Зібрані залишки, що очікують оцінки | 25 г |
| Неврахована різниця | 5 г |
Ці цифри є ілюстративними та не відображають продуктивність обладнання CHIKIN.
320 грамів матеріалу повторного використання не слід автоматично вважати постійною втратою.
Так само, 25 грамів зібраного залишку не слід автоматично розглядати як повністю відновлюваний дорогоцінний метал.
Вартість відновлення залежить від складу, забруднення, втрат під час обробки та домовленостей щодо рафінування.
Різниця в п'ять грамів повинна ініціювати розслідування згідно з процедурами обліку матеріалів на заводі.
Для відновлення матеріалів потрібно більше, ніж просто фільтр
Система фільтрації може допомогти зібрати деякі частинки процесу, що переносяться повітрям.
Однак не кожен вид видаленого матеріалу вловлюється однаково.
Може бути знайдено залишок у збірних лотках, фільтрах, повітроводах, арматурі та інших зонах машин.
Система відновлення повинна бути спроектована та експлуатуватися відповідно до чинних вимог безпеки та охорони навколишнього середовища.
Покупці повинні запитувати, як зібраний матеріал обробляється, ідентифікується, зберігається, вимірюється та передається для затвердженого відновлення або утилізації.
Постачальник ніколи не повинен обіцяти 100% відновлення дорогоцінних металів без валідованого методу балансу маси.
Чому відновлення змінює рішення про покупку
Дві машини можуть мати подібну швидкість різання та ціну покупки, але різну ефективність використання матеріалу та збору.
У високоцінному виробничому середовищі різниця може впливати на загальні експлуатаційні витрати.
Ось чому лазерний різак для дорогоцінних металів слід оцінювати як повну виробничу систему, а не лише як джерело лазера та платформу руху.
Як виробники ювелірних виробів можуть покращити використання матеріалу?
Кілька виробничих рішень впливають на те, наскільки ефективно листи дорогоцінних металів перетворюються на товарні матеріали деталі.
Оптимізація макета розкладу
Розкладка CAD/CAM може зменшити невикористані площі аркуша.
Однак мінімальна відстань все одно повинна враховувати пропил, теплові ефекти, обмеження кріплення та міцність деталі.
Перевірка орієнтації деталі
Деякі геометрії розкладаються ефективніше при повороті або парному розкладанні.
Найкраща орієнтація може залежати від подальшого виробничого процесу та необхідного стану поверхні матеріалу.
Мінімізація непотрібного проколювання та переміщення
Погано сплановані траєкторії різання можуть збільшити час обробки та видалення матеріалу.
Програма повинна використовувати затверджену стратегію для проколювання, заходів та послідовності контурів.
Захист вузьких елементів
Конструкція з делікатними перехідниками може вийти з ладу, якщо навколишній матеріал видаляється в невідповідній послідовності.
Під час прокладання траєкторії слід враховувати збереження елементів планування.
Зменшення повторної обробки
Надмірне плавлення кромок або утворення задирок може створити додаткові зусилля на оздоблення.
Трохи повільніший процес різання може бути комерційно кращим, якщо він виробляє більш послідовно прийнятні компоненти.
Покращення розділення брухту
Різні сплави не слід змішувати без розбору.
Заводи, що обробляють кілька марок золота або інші сплави дорогоцінних металів, потребують контрольованого підходу до ідентифікації та відновлення матеріалу.
Таким чином, використання матеріалів є поєднанням проектування, програмування, обробки, поводження, контролю та обліку.
Які дефекти різання повинні перевіряти покупці під час випробування зразків?
Професійна оцінка зразків повинна виявити дефекти, які впливають на якість готової продукції або подальше виробництво.
| Дефект | Можливі фактори, що сприяють цьому | Що перевірити |
|---|---|---|
| Неповне різання | Недостатня ефективна енергія або невідповідні параметри | Повне відділення матеріалу |
| Надмірне задирки | Викид розплаву або нестабільність процесу | Стан кромки та вимоги до обробки |
| Широкий пропил | Характеристики балки/процесу | Розміри готового елемента |
| Зміна кольору кромки | Термічні ефекти або поверхня реакції | Візуальне сприйняття |
| Спотворення | Введення тепла або погана підтримка | Площиність та геометрія |
| Пошкодження вузьких елементів | Локальний нагрів або геометрія без підтримки | Цілісність дрібних деталей |
| Змінні розміри | Рух або помилка руху заготовки | Вимірювання по всьому аркушу |
| Надмірне розбризкування | Взаємодія процесу та матеріалу | Забруднення поверхні |
| Нерівномірний різ глибина | Фокус або варіація матеріалу | Постійність по всій товщині |
| Втрата деталей | Недостатнє утримання або обробка | Робочий процес кріплення та відновлення |
Це потенційні причини, а не автоматичні діагнози.
Постачальник повинен використовувати контрольоване тестування для визначення фактичної причини дефекту.
Наприклад, збільшення потужності лазера може вирішити проблему неповного розділення, одночасно збільшуючи термічне пошкодження.
Правильне рішення може включати фокус, швидкість, імпульсну поведінку, допоміжний газ або стратегію різання.
Яка різниця між лазерним різанням, лазерним зварюванням та лазерним гравіруванням?
Ці процеси пов'язані, але мають різні цілі.
Ювелірний бізнес може вимагати більше одного з їх.
Лазерне різання
Лазерне різання видаляє матеріал для створення контуру, отвору або розділення.
Процес оцінюється за розміром різу, точністю розмірів, якістю кромки та використанням матеріалу.
Лазерне зварювання
Лазерне зварювання з'єднує металеві компоненти.
Його основні характеристики включають конструкцію з'єднання, проникнення, металургійну сумісність, міцність та деформацію.
Не слід автоматично вважати, що апарат для лазерного зварювання ювелірних виробів здатний до точного контурного різання.
Лазерне гравірування та маркування
Лазерне маркування створює ідентифікаційні або декоративні поверхневі ефекти.
Гравіювання видаляє або модифікує матеріал для формування дизайну.
Ці операції не обов'язково вимагають повного проникнення матеріалу.
Покупці повинні визначити, які процеси насправді потрібні, перш ніж купувати багатофункціональний пристрій обладнання.
Верстак, що рекламується для лазерного маркування, може не забезпечувати ріжучу здатність, необхідну для виробництва золотих або срібних листів.
Лазерне різання дорогоцінних металів проти фрезерування, штампування та електроерозійної обробки на верстатах з ЧПК
Лазерне різання не завжди є найдешевшим або найдоцільнішим методом виробництва.
Правильний процес залежить від геометрії виробу, матеріалу, товщини, вимог до поверхні, обсягу виробництва та економіки інструментів.
| Виробничий процес | Основна перевага | Основне обмеження | Типовий фактор прийняття рішення |
|---|---|---|---|
| Лазерне різання | Програмована безконтактна обробка контурів | Теплові ефекти та втрати матеріалу необхідно контролювати | Складні форми та дизайн гнучкість |
| Фрезерування з ЧПК | Механічне видалення матеріалу з гнучкістю траєкторії інструменту | Знос інструменту та механічні навантаження | Тривимірні елементи та потреби в обробці |
| Штампування або висічка | Швидке повторюване виробництво | Інвестиції в інструменти та негнучкість конструкції | Стабільні форми великої кількості |
| Дротова електроерозійна обробка | Точне різання відповідних провідних матеріалів | Різні швидкості обробки та вимоги до дроту/рідини | Спеціалізовані точні контури |
| Механічне пиляння | Просте різання для відповідних форми | Доступ до інструменту, пропили та механічні сили | Прості різи |
| Хімічне травлення | Тонкі листові візерунки для сумісних матеріалів | Хімія, маскування та екологічний менеджмент | Пакетна обробка листів |
Наприклад, штампування може бути економічно привабливим для дуже великосерійного виробництва підвісок з незмінною геометрією.
Лазерне різання може бути кращим для часто змінюваних декоративних дизайнів.
Дротовий електроерозійний різання може розглядатися для вибраних провідних матеріалів та геометрій, де його технологічні характеристики є вигідними.
Хороший постачальник обладнання повинен допомогти покупцям зрозуміти, коли інша технологія краще підходить.
Як розрахувати реальне виробництво лазерного різання ювелірних виробів Продуктивність?
Максимальна швидкість переміщення лазера не така сама, як вихід готової деталі.
Повний виробничий цикл може включати:
-
завантаження матеріалу
-
позиціонування
-
підготовка програми різання
-
перевірка фокусування
-
лазерне різання
-
утримання деталі
-
розвантаження
-
перевірка
-
збір металобрухту
-
очищення та технічне обслуговування
Фактичний цикл залежить від кількості компоненти, загальний шлях різання, товщина матеріалу та параметри процесу.
Використовуйте відповідні деталі як вихідний показник
Корисний початковий розрахунок:
Бруто деталей за годину = 3600 √повний час циклу партії в секундах √разів деталі на партію
Якщо партія містить кілька компонентів, цей розрахунок дає номінальний обсяг виробництва.
Щоб оцінити корисний обсяг виробництва, враховуйте нормальну доступність обладнання та прийнятний вихід продукції.
Включити асортимент продукції
Ювелірна фабрика може обробляти суміш підвісок, сережок, компонентів та індивідуальних дизайнів.
Верста, яка добре працює на одному простому контурі, може не досягти такої ж продуктивності на складних філігранних візерунках.
Планування виробництва повинно використовувати репрезентативні сімейства продуктів, а не одну ідеалізовану демонстрацію.
Включити час переналаштування
Дрібносерійне виробництво може вимагати частої зміни матеріалів, пристосувань та програм.
Система, яка мінімізує час налаштування, може бути цінною, навіть якщо її максимальна швидкість різання не є найвищою з доступних.
Розгляньте перевірку та фінішну обробку
Реальний результат виробництва залежить від того, скільки деталей проходить перевірку та скільки Залишається оздоблювальна робота.
На перший погляд швидший процес може бути менш економічним, якщо він призводить до надмірної переробки.
Ціна лазерного різального верстата для дорогоцінних металів: що визначає інвестиції?
Покупець, який шукає ціну на лазерний різальний верстат для дорогоцінних металів, зазвичай намагається встановити, чи можна виправдати процес економічно.
Тому в ціновій пропозиції слід розрізняти вартість обладнання від повних витрат на встановлення та експлуатацію.
Конфігурація верстата
Основні змінні ціни можуть включати:
-
джерело лазера та робочі характеристики
-
робоча зона
-
система руху
-
можливість позиціонування
-
оптика та керування фокусом
-
контролер ЧПУ та програмне забезпечення
-
корпус
-
охолодження
-
обладнання для вилучення та збору
-
кріплення
-
автоматизація
-
встановлення та навчання
-
пакет запасних частин
Вимоги до точності
Більш жорсткі допуски готових деталей можуть вимагати покращеного керування рухом, калібрування, кріплення та контролю.
Покупець повинен уникати оплати за специфікації, які не покращують кінцевий продукт.
Водночас, придбання неадекватної прецизійної системи може призвести до дорогого браку.
Рівень автоматизації
Ручний завантаження може бути доцільним для цехів з виробництва прототипів.
Заводи з більшою продуктивністю можуть вимагати додаткового обробки або інтеграції процесів.
Економічна цінність автоматизації залежить від фактичного робочого процесу та геометрії продукту.
Система відновлення дорогоцінних металів
Система екстракції або збору може мати значну експлуатаційну цінність під час обробки золота та срібла.
Її вартість придбання слід враховувати разом з обліком матеріалів та обслуговуванням.
Встановлення та підтримка
Міжнародні покупці повинні уточнити умови перевезення, упаковки, введення в експлуатацію, документацію, навчання, запасні частини та сервісне обслуговування.
Ці витрати можуть суттєво відрізнятися між ціновими пропозиціями.
Загальна вартість володіння: більш корисний показник закупівлі
Загальна вартість володіння включає інвестиції в оригінальне обладнання та витрати, пов'язані з використанням машини протягом усього терміну її служби.
Для обробки дорогоцінних металів модель повинна включати облік матеріалів, а також звичайні заводські витрати.
Витрати на обладнання
Включіть придбання машини, аксесуари, доставку, встановлення, пристосування та будь-які необхідні заводські модифікації.
Експлуатаційні витрати
Включіть електроенергію, охолодження, відкачування, технічне обслуговування, оплату праці, оптику та відповідні витратні матеріали.
Витрати на якість
Включіть браковані компоненти, переробку, додаткове полірування та вимоги до перевірки.
Витрати на матеріали
Окремо враховуйте матеріали, що входять до складу готових деталей, багаторазові каркаси, залишки, відправлені на затверджене відновлення, та невідшкодовані різниці.
Уникайте врахування багаторазового брухту як постійної втрати.
Витрати на простої
Незаплановані простої можуть затримати замовлення ювелірних виробів та збільшити виробничі витрати.
Підтримка постачальників та наявність запасних частин повинні бути частиною економічної оцінки.
Вартість одного відповідного компонента
Практичне порівняння виробництва повинно зрештою враховувати:
Вартість одного відповідного компонента = відповідна чиста собівартість виробництва кількість прийнятних готових компонентів
Чиста собівартість виробництва повинна використовувати послідовний облік відновлених матеріалів та запасів.
Для серйозних рішень щодо покупки порівняйте кілька процесів-кандидатів, використовуючи однакові припущення та вимоги до виробництва.
Як слід протестувати лазерний різальний верстат для дорогоцінних металів перед покупкою?
Випробування зразків має бути офіційною частиною оцінки постачальника.
Демонстрація на звичайній нержавіючій сталі або непов'язаному металі не встановлює продуктивність на ювелірному золоті чи сріблі.
Крок 1: Надайте репрезентативні матеріали
Надішліть зразки фактичного сплаву та товщини.
Якщо ваша фабрика обробляє кілька марок, визначте, який матеріал відповідає найвимогливішому застосуванню.
Крок 2: Надайте виробничі креслення
Включіть реальну геометрію компонента.
Складні внутрішні контури та вузькі елементи є більш інформативними, ніж проста прямокутна демонстрація.
Крок 3: Визначення критеріїв приймання
Узгодьте допуски на розміри, ширину пропила, стан кромки, деформацію та будь-які вимоги до постобробки.
Крок 4: Запишіть умови різання
Постачальник повинен задокументувати відповідні налаштування процесу та конфігурацію верстата.
Це сприяє майбутній повторюваності та усуненню несправностей.
Крок 5: Вимірювання кількох зразків
Одного успішного компонента недостатньо для встановлення стабільності виробництва.
Оцініть узгоджену кількість послідовних деталей.
Крок 6: Перевірте використання матеріалів
Запишіть масу вихідного матеріалу, готових компонентів, повторно використаних відходів та зібраних залишків, де це можливо.
Крок 7: Розрахунок фактичного випуску
Виміряйте повний цикл процесу, а не лише час роботи променя.
Прийняття зразка Таблиця
| Тест | Необхідні докази | Вартість придбання |
|---|---|---|
| Сумісність матеріалів | Успішна обробка фактичного сплаву | Підтверджує доцільність застосування |
| Допустима товщина | Прийнятний край та повне відокремлення | Підтверджує практичний діапазон |
| Точність розмірів | Вимірювання готової деталі | Підтверджує точність |
| Розріз | Виміряна ширина різання | Опори Аналіз вкладеності та виходу |
| Якість кромки | Фотографії інспекції та узгоджені критерії | Оцінка вимог до обробки |
| Повторюваність | Результати послідовних зразків | Оцінка стабільності |
| Облік матеріалів | Зафіксований баланс маси | Підтримка аналізу відновлення та витрат |
| Час циклу | Повне вимірювання виробничого циклу | Підтримка планування потужностей |
| Безпека | Відповідна система документація | Підтримує інтеграцію з заводом |
Цей процес тестування надає покупцям переконливіші докази, ніж демонстрація типового обладнання.
Що має бути включено до заводських приймальних випробувань?
Заводські приймальні випробування, або FAT, перевіряють, чи відповідає поставлений верстат узгодженим вимогам до конфігурації та продуктивності перед відвантаженням.
Для лазерного різака дорогоцінних металів FAT має включати як функції обладнання, так і фактичні результати процесу.
Верифікація обладнання
Підтвердьте джерело, систему керування, робочу зону, програмне забезпечення, пристосування, корпус та систему витяжки.
Верифікація процесу
Випробуйте затверджений зразок матеріалу, використовуючи задокументовані параметри.
Виміряйте узгоджені вимоги до розмірів та якості.
Верифікація безпеки
Перевірте задокументовані функції безпеки та підтвердьте, що відповідна інформація про безпеку верстатів є постачається.
Перевірка збору матеріалів
Перегляньте, як збираються, отримують доступ та обробляються залишки процесу.
Умови утилізації повинні відповідати ціновій пропозиції.
Перевірка документації
Підтвердьте посібники, інструкції з технічного обслуговування, рекомендовані запасні частини, інформацію про програмне забезпечення та обсяг навчання.
Комерційна перевірка
Підтвердьте обладнання та аксесуари, що входять до договору купівлі-продажу.
Звіт про дотримання вимог має бути підтверджений письмовим актом приймання, підписаним або іншим чином затвердженим відповідно до узгодженої процедури.
Безпека лазера та управління пилом дорогоцінних металів
Обладнання для лазерної обробки створює небезпеки, які необхідно враховувати за допомогою інженерного проектування та відповідних експлуатаційних процедур.
Високоцінні матеріали також вводять додаткові міркування щодо контролю запасів.
Корпус та захист лазера
Відповідний корпус може допомогти контролювати доступ до лазерної обробки зона.
Однак, сам по собі зовнішній вигляд корпусу не гарантує відповідності застосовним вимогам безпеки.
Покупці повинні ознайомитися з наданою документацією з безпеки.
ISO 11553-1:2020 стосується вимог безпеки лазерних оброблювальних машин, пов'язаних з небезпекою лазерного випромінювання.
IEC 60825-1 стосується класифікації лазерних виробів та вимог безпеки.
Ці стандарти містять відповідні посилання, але їх згадування не доводить, що конкретний верстат CHIKIN був сертифікований за ними.
Вентиляція та витяжка
Лазерне різання може утворювати частинки та випари, що переносяться повітрям.
Склад залежить від металу, сплаву, покриттів та умов процесу.
Відповідну систему витяжки слід вибрати на основі задокументованої оцінки небезпеки.
Поводження з цінними залишками
Пил або залишки, які можуть містити дорогоцінний метал, слід збирати та обробляти відповідно до процедури відновлення та інвентаризації на об'єкті.
Може знадобитися особлива увага для запобігання перехресному забрудненню між різними партіями сплавів.
Навчання операторів
Оператори повинні розуміти безпечну експлуатацію машини, налаштування процесу, процедури дій у надзвичайних ситуаціях, межі технічного обслуговування та затверджене поводження з матеріалами.
Обладнання для лазерного різання не повинно експлуатуватися поза межами задокументованих умов безпеки постачальника.
Технічне обслуговування
Оптика, системи охолодження, відведення, системи руху та пристосування можуть потребувати профілактичного обслуговування.
Графік технічного обслуговування слід узгодити до початку виробництва.
Як CHIKIN CNC підтримує застосування лазерного різання дорогоцінних металів?
CHIKIN CNC пропонує Лазерний різальний верстат для дорогоцінних виробів для прецизійного виробництва.
Поточна презентація продукту зосереджена на закритому промисловому робочому місці для виготовлення ювелірних виробів з високою деталізацією.
Видимі та описані характеристики обладнання включають:
-
закрита конструкція шафи
-
інтегровані елементи керування оператором
-
переднє оглядове вікно
-
доступний інтерфейс машини
-
доступ до промислового обслуговування
-
придатність для оцінки невеликого прецизійного виробництва операції
Ці функції актуальні для заводів, яким потрібне організоване робоче місце для обладнання цінних компонентів.
Однак точна конфігурація машини має бути підтверджена для цільового застосування.
Покупці повинні запросити письмове роз'яснення щодо джерела лазера, кваліфікованих матеріалів, ефективної робочої зони, товщини різання, точності, фільтрації та програмного забезпечення, перш ніж приймати рішення про покупку.
Ширший портфель лазерних різальних машин CHIKIN також включає обладнання для інших застосувань обробки.
Цей ширший досвід забезпечує контекст для обговорення вибору лазерного обладнання, але кожне застосування все ще вимагає незалежної перевірки.
Чому важлива конфігурація на основі застосування
Заводу, що виробляє тонкі золоті підвіски, можуть знадобитися інші характеристики обладнання, ніж бізнесу, що виробляє товстіші срібні компоненти.
Правильна пропозиція повинна враховувати сплав, геометрію готової продукції, об'єм, облік матеріалів та подальшу обробку. процес.
Машина повинна бути налаштована відповідно до цих вимог, а не вибиратися лише за номінальною потужністю.
Як оцінити виробника лазерного різального верстата для дорогоцінних металів
Професійна оцінка закупівель повинна дослідити технічні можливості постачальника, виробничу підтримку та готовність документувати обмеження.
Прикладна інженерія
Запитайте, чи може постачальник оцінити фактичний сплав та геометрію.
Інженерне обговорення повинно включати взаємодію лазера з матеріалом, різ, якість кромки, теплові ефекти та вихід продукції.
Обробка зразків
Запросіть випробування зразка з використанням репрезентативного матеріалу.
Постачальник повинен надати чіткі результати перевірки.
Технічна документація
Повна пропозиція повинна визначати надану конфігурацію та вимірювані вимоги до прийнятності.
Відновлення матеріалів
Перегляньте організацію збору та те, як вона відповідає вимогам вашого заводу процедури обліку матеріалів.
Підтримка встановлення
Для іноземних покупців уточніть вимоги до комунальних послуг, обов'язки щодо введення в експлуатацію та навчання.
Запасні частини та технічне обслуговування
Запитайте, які компоненти потребують регулярного обслуговування та яка підтримка запасних частин доступна.
Інформація про завод
CHIKIN надає інформацію про компанію на своїй сторінці Про нас та інформацію про обслуговування на своїй сторінці Переваги обслуговування.
Для ширшого розуміння вибору постачальника покупці також можуть переглянути Посібник постачальників лазерних різальних машин для ювелірних виробів.
Яку інформацію слід надіслати під час запиту комерційної пропозиції?
Добре підготовлений запит комерційної пропозиції допомагає постачальнику зрозуміти фактичний процес і рекомендувати відповідний верстат.
Для виробництва дорогоцінних металів запит комерційної пропозиції має бути детальнішим, ніж загальний запит на потужність лазера та ціну верстату.
Рекомендований контрольний список запиту комерційної пропозиції
| Інформація | Що надати |
|---|---|
| Матеріал | Золото, срібло, платина, паладій або ідентифікований сплав |
| Марка матеріалу | Специфікація або чистота сплаву |
| Товщина | Мінімальна, максимальна та типова |
| Розміри листа | Максимальна довжина та ширина |
| Тип виробу | Кулон, сережка, перстень-заготовка, декоративний компонент |
| Файли дизайну | CAD, DXF або відповідне виробниче креслення |
| Допуск | Критичні кінцеві розміри |
| Розріз вимоги | Максимально допустима ширина різання |
| Вимоги до кромки | Критерії щодо задирок, зміни кольору та обробки |
| Обсяг виробництва | Деталей на день або зміну |
| Асортимент продукції | Кількість конструкцій та частота переналаштування |
| Вимоги до відновлення | Очікувані показники обробки браку та залишків процесу |
| Автоматизація | Ручне або інтегроване завантаження |
| Монтаж | Країна та завод комунальні послуги |
| Прийняття | Випробування зразків та вимоги FAT |
Якщо ваш поточний процес різання призводить до надмірних відходів або повторної обробки, чітко опишіть проблему.
Наприклад, повідомте постачальнику, чи є основною проблемою погане вкладення, широкий пропил, розплавлені дрібні деталі, невідповідні розміри або складне відновлення.
Це дає команді інженерів більш корисну відправну точку.
Запит на оцінку конкретного матеріалу
З CHIKIN CNC можна зв'язатися через сторінку "Зв'язатися з нами", щоб обговорити вимоги до лазерної обробки дорогоцінних металів.
Надайте фактичний сплав, товщину, креслення, цільову кількість та бажану якість готової продукції.
Запитайте рекомендацію щодо обладнання на основі застосування та випробування зразка пропозицію перед остаточним затвердженням специфікації закупівлі.
Часті запитання про верстати лазерного різання дорогоцінних металів
1. Для чого використовується верстат лазерного різання дорогоцінних металів?
Верстат лазерного різання дорогоцінних металів використовується для створення контрольованих форм, отворів та контурів у відповідних цінних металевих матеріалах.
Типове застосування включає компоненти ювелірних виробів, декоративні деталі, індивідуальні конструкції та вибрані прецизійні металеві вироби.
Його придатність залежить від марки металу, товщини, геометрії та необхідної якості готової продукції.
Для виробників ювелірних виробів він може забезпечити програмоване виробництво без контактного ріжучого інструменту.
2. Чи може лазерний різальний верстат різати золото?
Так, належним чином налаштовані лазерні системи можуть обробляти певні золоті матеріали та сплави.
Однак продуктивність різання залежить від складу сплаву, товщини, стану поверхні, довжини хвилі, подачі променя та робочих параметрів.
Золото не слід розглядати як таке, що має такі ж характеристики обробки, як нержавіюча сталь.
Виробник повинен продемонструвати різання на фактичному сорті золота, перш ніж верстат буде затверджено.
3. Чи може один і той самий верстат різати золото та срібло?
Можливо, але сумісність слід перевіряти окремо.
Золото та срібло мають різні характеристики обробки, а склад сплаву може ще більше змінити необхідні параметри.
Верстат, який виробляє прийнятні деталі з одного золотого сплаву, може вимагати різних налаштувань для срібла 925 проби.
Покупці повинні запитувати випробування зразків для кожного важливого виробничого матеріалу.
4. Чи підходить волоконне лазерне різання для виробництва ювелірних виробів?
Системи волоконного лазера використовуються для багатьох промислових застосувань обробки металу та можуть підходити для окремих ювелірних операцій.
Результат залежить від конфігурації джерела, матеріалу, товщини, геометрії та вимог до різання.
Систему маркування волоконним лазером не слід автоматично розглядати як систему листового різання.
Покупці повинні перевірити передбачувану функцію обробки та фактичну якість зразка.
5. Як ширина пропила впливає на виробництво золотих ювелірних виробів?
Ширина пропила - це ширина матеріалу, видаленого вздовж шляху різання.
Вона впливає на готові розміри, зазор гніздування, можливості обробки деталей та витрату матеріалу.
У виробництві дорогоцінних металів пропил може мати прямий фінансовий вплив.
Покупці повинні вимірювати пропил за затверджених умов процесу та враховувати його вплив у розрахунках використання матеріалу.
6. Чи усуває лазерне різання відходи дорогоцінних металів?
Ні.
Лазерне різання все ще видаляє матеріал.
Деякий залишається у вигляді багаторазових листових каркасів або обрізків, тоді як інші частини можуть стати залишками процесу.
Кількість відновленого матеріалу залежить від способу збору, обробки та рафінування.
Відповідальна оцінка закупівель повинна вимірювати баланс матеріалу, а не припускати нульові відходи або повне відновлення.
7. Що спричиняє погану якість кромки під час лазерного різання срібла?
Погана якість кромки може бути пов'язана з характеристиками матеріалу, подачею енергії, фокусом, швидкістю процесу, допоміжними умовами або затисканням заготовки.
Потенційні дефекти включають задирки, плавлення, зміну кольору, неповне розділення та зміну розмірів.
Правильне рішення вимагає контрольованого дослідження процесу.
Просте збільшення потужності лазера може призвести до додаткових теплових ефектів.
8. Що визначає ціну лазерного різака для дорогоцінних металів?
Ціна верстата залежить від джерела лазера, системи руху, робочої зони, оптики, елементів керування, корпусу, фільтрації, охолодження, програмного забезпечення, пристосувань, автоматизації та пакету послуг.
Покупці повинні запросити повну детальну цінову пропозицію.
Для дорогих металів використання матеріалу, утилізація металобрухту, якість кромки та час простою можуть бути важливішими для довгострокової економіки, ніж початкова різниця в ціні верстата.
9. Як слід протестувати лазерний різальний верстат для ювелірних виробів перед покупкою?
Використовуйте фактичний сплав дорогоцінного металу та виробниче креслення.
Визначте вимоги до приймання щодо точності розмірів, різу, якості кромки, повторюваності та повного циклу.
Перевіряйте кілька послідовних компонентів, а не покладайтеся на один зразок.
Де це можливо, записуйте масу вихідного матеріалу, готової продукції, відходів багаторазового використання та зібраних залишків.
Результати повинні бути частиною узгодженої специфікації закупівлі.
10. Як я можу запросити цінову пропозицію на лазерний різальний верстат для дорогоцінних металів від CHIKIN CNC?
Підготуйте свій сорт матеріалу, товщину, креслення, розміри виробу, цільову кількість продукції та вимоги до якості.
Включіть будь-які особливі питання, що стосуються детального різання або відновлення матеріалу.
Потім перегляньте лазерний різальний верстат для дорогоцінних ювелірних виробів CHIKIN та зв'яжіться з командою CHIKIN CNC для обговорення конкретного застосування та отримання цінової пропозиції.
Висновок
Вибір лазерного різального верстата для дорогоцінних металів вимагає балансування точності різання, сумісності зі сплавами, ширини пропилу, якості кромки, матеріалу відновлення та економіка виробництва. Для виробників золотих та срібних ювелірних виробів найнадійніше інвестиційне рішення випливає з репрезентативних зразків, вимірюваних критеріїв прийнятності та реалістичного розрахунку вартості кожної відповідної деталі.
CHIKIN CNC пропонує прецизійне лазерне обладнання для виробництва ювелірних виробів. Ознайомтеся з її лазерним різальним верстатом для дорогоцінних ювелірних виробів та замовте технічну пропозицію з вашим сортом металу, товщиною, файлами проекту та вимогами до виробництва, щоб оцінити відповідне рішення для обробки.