






Вибір правильного різального верстата для друкованих плат є важливим рішенням для виробників друкованих плат, які працюють з великими ламінатними листами, жорсткими матеріалами для друкованих плат та повторюваними операціями з калібрування панелей.
У виробництві друкованих плат нерівномірне різання може призвести до відколів країв, варіацій розмірів, відходів матеріалу та додаткової обробки перед свердлінням, фрезеруванням або іншими виробничими процесами.
CHIKIN CNC CK-LS1300 – це вертикальний промисловий різальний верстат із заявленою шириною різання 1300 мм, діапазоном товщини матеріалу 0,075–3,0 мм, основним пилковим диском 305 мм та регульованою швидкістю різання 0–9,5 м/хв. Варто оцінити його для контрольованої прямолінійної обробки відповідних жорстких матеріалів для друкованих плат.
Однак найефективнішим рішенням для різання не обов'язково є машина з найвищою швидкістю або найбільшою продуктивністю. Вона повинна відповідати фактичній конструкції ламінату, розмірам листа, вимогам до якості кромки, обсягу виробництва та виробничому середовищу.
У цьому посібнику пояснюються технічні характеристики CK-LS1300, особливості системи різання, сумісність матеріалів, вимоги до контролю якості та перевірки закупівель, щоб допомогти виробникам друкованих плат зменшити ризики, пов'язані з вибором обладнання.
1. Що таке машина для різання сировини для друкованих плат?
Різальна машина для друкованих плат – це промислове обладнання, яке використовується для розрізання відповідних ламінованих листів або жорстких плати на задані розміри для подальшої обробки.
Залежно від конструкції верстата, різання може включати обертові пильні полотна, механізми стрижки або інші механічні методи.
У виробництві друкованих плат таке обладнання може використовуватися для підготовки заготовок для плат, зміни розміру великих ламінатних листів або виконання кваліфікованих операцій прямолінійного різання.
Звичайні застосування включають:
Різання великих листів жорсткого матеріалу друкованих плат на менші формати.
Підготовка заготовок з ламінату FR4 до подальших операцій.
Прямолінійне обрізання відповідних жорстких панелей.
Обробка кваліфікованих міднопластованих ламінованих матеріалів.
Підготовка панелей з однаковими розмірами для свердління та фрезерування.
Підтримка серійного виробництва, де потрібні повторювані розміри різання.
Чи є різання сировини тим самим, що й демонтаж друкованих плат?
Ні.
Різання сировини зазвичай готує ламінатні листи або заготовки для плит на попередньому етапі виробництва.
Депанелювання друкованих плат відокремлює окремі друковані плати від виготовленої або зібраної панелі, що часто вимагає ретельнішого контролю напружень поблизу схем, паяних з'єднань та компонентів.
Верстат, придатний для різання незаповненого жорсткого матеріалу, не слід автоматично вважати придатним для заповнених складання друкованих плат.
Для ширшого обговорення технологій розділення див. Посібник з вибору машини для зняття панелей з друкованих плат від CHIKIN.
2. CHIKIN CNC CK-LS1300: Огляд продукту
CHIKIN CNC, що належить Shenzhen ChiKin Automation Equipment Co., Ltd., постачає обладнання для виробництва друкованих плат та промислової автоматизації для професійного виробництва.
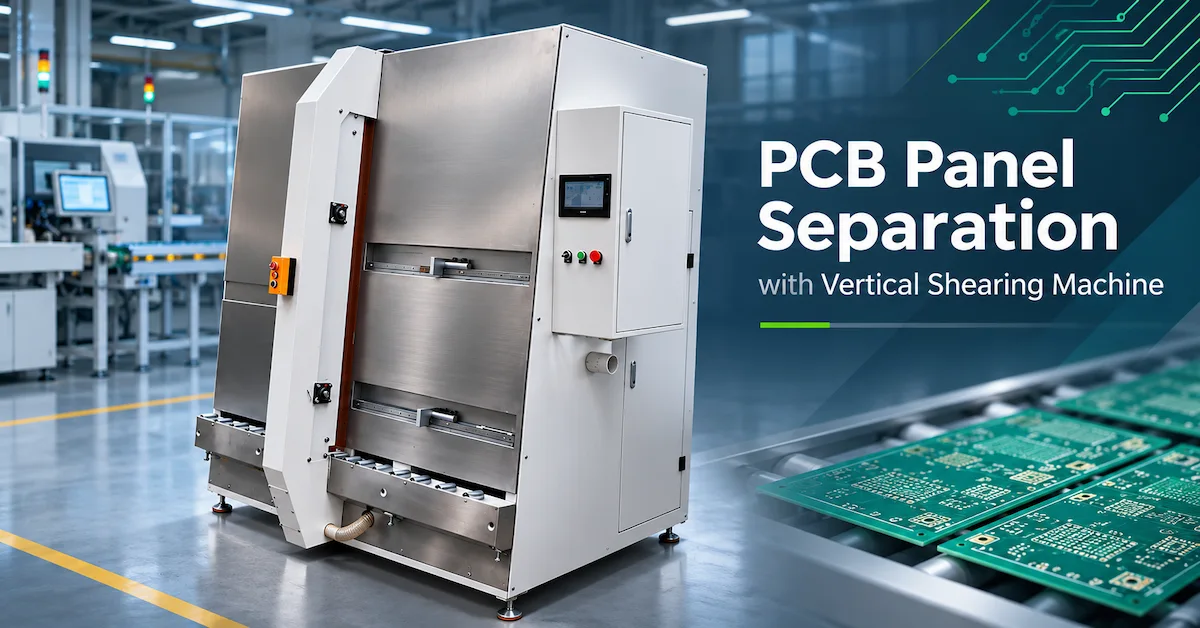
Вертикальний ножичний верстат CK-LS1300 представлений як підлогова різальна система для контрольованої обробки відповідних жорстких матеріалів для друкованих плат.
На фотографіях продукту зображено промислову шафу з металевими панелями корпусу, доступними сервісними секціями, інтерфейсом керування та значною нижньою ріжучою конструкцією.
Ці функції актуальні для заводів, що потребують повторюваного обробки панелей та чітко визначеного робочого місця для різання.
Основні характеристики обладнання
| Функція | Опублікована інформація | Практична цінність |
|---|---|---|
| Модель | CK-LS1300 | Визначає конфігурацію машини |
| Ширина різання | 1300 мм | Підтримує відносно широкі аркуші |
| Схема різання | Специфікації різання на основі пильного полотна | Потрібна кваліфікація леза та матеріалу |
| Швидкість леза | 2400 об/хв | Визначений робочий параметр шпинделя |
| Регульована швидкість різання | 0–9,5 м/хв | Дозволяє оцінювати налаштування процесу |
| Структура кабінету | Підлоговий промисловий корпус | Організовані зони різання та обслуговування |
| Вакуумне підключення | Діаметр 75 мм | Основа планування системи видобутку |
| Пневматичне живлення | 5–7 кг/см² | Потрібне відповідне заводське стиснене повітря |
| Електропостачання | Трифазний, п'ятипровідний, 380 В | Промислова енергетична установка |
Машина комерційно описується як вертикальна ножиця. Однак, технічний опис, що додається, включає обертове основне пильне полотно, вал полотна та швидкість шпинделя.
Тому покупцям слід перевірити фактичне розташування леза та послідовність різання, а не вважати, що вони працюють як звичайні прямі гільйотинні ножиці.
3. Технічні характеристики CK-LS1300
Наведені нижче характеристики взяті з наданого технічного паспорта машини CK-LS1300.
Таблиця специфікацій машини CK-LS1300
| Технічний параметр | Опублікована специфікація |
|---|---|
| Модель машини | CK-LS1300 |
| Електропостачання | 3-фазний, 5-провідний, 380 В |
| Діаметр вакуумної трубки | Ø75 мм |
| Ширина різання | 1300 мм |
| Діаметр основного пильного диска | Ø305 мм |
| Товщина пильного полотна | 2,5 мм |
| Діаметр вала основного пильного диска | Ø40 мм |
| Швидкість основного пильного диска | 2400 об/хв |
| Потужність шпинделя | 3 кВт |
| Швидкість різання | 0–9,5 м/хв |
| Загальна потужність | 5,2 кВт |
| Тиск повітря | 5–7 кг/см² |
| Мінімальний розмір різання | 150 × 200 мм |
| Максимальний розмір різання | 1300 × 1300 мм |
| Діапазон товщини матеріалу | 0,075–3,0 мм |
| Опублікована максимальна висота стрижки | 30 мм, включаючи верхній та нижній целюлозні плити |
| Розміри машини | 2100 × 1600 × 2100 мм |
Ці значення є опублікованими специфікаціями обладнання, а не незалежно перевіреними результатами. Фактична сумісність матеріалів, точність готового різання, потужність верстата та експлуатаційні характеристики вимагають випробувань для конкретних застосувань.
Три специфікації, які покупці не повинні неправильно тлумачити
1. Ширина різання не збігається з усіма корисними розмірами аркуша.
Ширину різання 1300 мм необхідно оцінювати разом із методом завантаження, орієнтацією матеріалу та опублікованими мінімальними та максимальними розмірами різання.
2. Товщина пильного диска не обов'язково дорівнює ширині готового пропилу.
Опублікована товщина леза 2,5 мм описує його розмір. Фактична втрата матеріалу може залежати від геометрії зуба, биття, стану леза та процесу різання.
3. Максимальна висота різання не є дозволеною товщиною друкованої плати.
У специфікації окремо зазначено діапазон товщини матеріалу від 0,075 до 3,0 мм та максимальну висоту різання 30 мм, що включає верхній та нижній целюлозні плити.
Ці обмеження описують різні аспекти різального пристрою і їх не слід плутати.
4. Які матеріали друкованих плат підходять для CK-LS1300?
Сумісність матеріалів слід встановити, перш ніж порівнювати швидкості різання або ціни на обладнання.
Жорсткі матеріали для друкованих плат можуть суттєво відрізнятися за твердістю, вмістом волокон, металевими шарами, товщиною та механічними властивостями.
Оцінка сумісності матеріалів
| Матеріал | Потенційне застосування різання | Основний ризик |
|---|---|---|
| Ламінат FR4 | Прямолінійне різання листів | Прорив скловолокна та відколювання країв |
| Мідно-плакований ламінат | Розміри панелей із сировини | Мідні задирки та пошкодження поверхні |
| Багатошарова жорстка друкована плата | Кваліфіковане пряме різання | Розшарування та пошкодження оголеної міді |
| Тонкий жорсткий ламінат | Підготовка аркуша | Згинання та обробка деформації |
| Друкована плата з алюмінієвим сердечником | Різання для спеціалізованих застосувань | Металеві задирки та придатність леза |
| Спеціальний ламінат для друкованих плат | Підготовка виробничої заготовки | Знос та якість кромки залежно від матеріалу |
| Заповнена друкована плата | Потрібне окреме інженерне схвалення | Пошкодження компонентів та механічне навантаження |
В опублікованих даних про продукт зазначено жорстке різання друкованих плат та діапазон товщини матеріалу, але вони не встановлюють повного переліку кваліфікованих конструкцій матеріалів.
Отже, застосування мідного покриття, алюмінієвого осердя або спеціального ламінату слід узгоджувати з постачальником обладнання.
Чому різання FR4 є складним завданням?
FR4 містить скловолокнисте армування та епоксидну смолу.
Під час механічного різання скловолокно може прискорити знос леза, тоді як погано контрольовані умови різання можуть призвести до відколів країв або пошкодження поверхні.
Відповідне лезо слід вибирати залежно від товщини ламінату, структури матеріалу, розташування шпинделя та необхідного стану леза.
Лезо, придатне для одного матеріалу, не повинно автоматично використовуватися для іншого.
5. Як характеристики пильного диска впливають на якість різання?
Ріжуча система є одним з найважливіших технічних елементів CK-LS1300.
В опублікованій специфікації зазначено основне пильне полотно довжиною 305 мм, що працює зі швидкістю 2400 об/хв, із зазначеною товщиною полотна 2,5 мм та діаметром головного вала 40 мм.
Однак, лише ці розміри не визначають правильний вибір леза для конкретного матеріалу друкованої плати.
Контрольний список вибору пильного полотна
| Параметр лопаті | Що повинні підтвердити покупці |
|---|---|
| Зовнішній діаметр | Сумісність з конфігурацією Ø305 мм |
| Отвір або монтажний інтерфейс | Правильне встановлення на шпиндельному пристрої |
| Товщина леза | Зазор різання та втрати матеріалу |
| Геометрія зуба | Придатність для FR4 або цільового ламінату |
| Матеріал леза | Зносостійкість та ріжуча здатність |
| Максимальна номінальна швидкість | Сумісність з фактичною швидкістю шпинделя |
| Биття лопаті | Консистенція різання |
| Процедура заміни | Вимоги до технічного обслуговування та оператора |
| Ідентифікація постачальника | Наявність запасних частин та їх відстеження |
Чому стан леза має значення?
Зношене або пошкоджене лезо може збільшити силу різання та погіршити якість кромки.
Можливі симптоми включають:
Відколоті краї ламінату.
Надмірне випадання скловолокна.
Підвищений шум або вібрація під час різання.
Нестабільне навантаження різання.
Більше утворення задирок.
Розмірна варіація.
Ці симптоми не завжди вказують лише на знос леза. Також слід перевірити опору заготовки, вирівнювання подачі та стан верстата.
Для промислових закупівель запитуйте рекомендовані характеристики лопатей та процедури технічного обслуговування як частину комерційної пропозиції на обладнання.
6. Як покупцям слід оцінювати продуктивність різання 1300 мм?
Широкий діапазон різання може бути цінним для фабрик, що виготовляють більші ламінатні листи.
Однак, опублікований максимальний розмір різання верстата не гарантує однакової якості для всіх підтримуваних розмірів та матеріалів.
CK-LS1300 має ширину різання 1300 мм, мінімальний розмір різання 150 × 200 мм та максимальний розмір різання 1300 × 1300 мм.
Ці розміри є відправною точкою для підбору обладнання.
Оцінка розміру аркуша
| Вимога до виробництва | Перевірка покупця |
|---|---|
| Великі ламінатні листи | Підтвердьте завантаження та придатну для використання ріжучу оболонку |
| Дрібнорізні заготовки | Перевірте мінімальні підтримувані розміри |
| Повторювані прямокутні формати | Перевірте розташування та розташування зупинок |
| Тонкі листи | Оцінити затиск та підтримку матеріалу |
| Аркуші максимального розміру | Перевірка обробки матеріалу та якості кромки |
| Різні розміри виводу | Підтвердьте процедуру налаштування та перемикання |
Чи завжди верстат 1300 мм пропонує кращу продуктивність?
Не обов'язково.
Якщо завод переважно обробляє невеликі панелі, більший різальний верстат може призвести до зайвого простору та вимог до обробки.
І навпаки, менший верстат може вимагати додаткових операцій різання для більших листів.
Відповідна ширина різання залежить від фактичного складу панелей на заводі, бажаних розмірів заготовок, використання матеріалу та доступного робочого простору.
Покупцям слід переглянути типові схеми різання перед вибором обладнання.
7. Як швидкість різання впливає на обсяг виробництва?
CK-LS1300 має регульовану швидкість різання від 0 до 9,5 м/хв.
Це слід розуміти як опублікований діапазон робочих швидкостей, а не як гарантовану швидкість виробництва готової панелі.
Фактичний обсяг виробництва залежить від кількох факторів:
Завантаження та позиціонування аркушів.
Довжина різання.
Обрана швидкість різання.
Товщина матеріалу та конструкція.
Стан леза.
Розвантаження та обробка.
Перевірка якості.
Регулювання та обслуговування машини.
Корисний розрахунок такий:
Загальний час циклу різання = Завантаження + Вирівнювання + Різання + Розвантаження + Необхідна перевірка
Потім керівники виробництва повинні розрахувати прийнятий обсяг виробництва відповідно до фактичної кількості відповідних розкроєних аркушів.
Чому максимальна швидкість не завжди оптимальна?
Вища швидкість різання може скоротити час обробки, але надмірна швидкість може вплинути на якість крайки або збільшити навантаження на різання за невідповідних умов.
Для абразивних ламінатів геометрію леза, швидкість подачі та опору слід оцінювати разом.
Правильне налаштування процесу – це те, яке постійно відповідає необхідним розмірам та стандартам якості кромки.
8. Вертикальне різання проти фрезерування з ЧПК проти V-CUT: який процес підходить?
Виробникам друкованих плат часто потрібні різні технології різання на різних етапах виробництва.
Прямолінійний листорізальний верстат не є універсальною заміною фрезерування з ЧПК, V-CUT або лазерної обробки.
Порівняння процесу різання друкованих плат
| Метод обробки | Відповідне застосування | Основне обмеження |
|---|---|---|
| Пряме різання в стилі CK-LS1300 | Кваліфікований розкрій жорстких листів та прямі розрізи | Не призначено для довільної геометрії контурів |
| Фрезерування з ЧПК | Складні контури, внутрішні пази та профілі | Знос інструменту, пил та час різання |
| V-CUT підрахунок | Контрольована підготовка V-подібної канавки | Потрібні сумісні шаблони прямого рахунку |
| V-CUT розділення | Розділення відповідних попередньо надрізаних панелей | Залежить від дошки та дизайну партитури |
| Лазерне різання | Вибрані дрібноконтактні або малоконтактні застосування | Теплові ефекти, специфічні для матеріалу |
| Штампування | Повторювані фіксовані форми | Вартість спеціалізованого інструментарію та переналаштування |
Коли завод з виробництва друкованих плат повинен обирати прямолінійне різання?
Варто враховувати це, коли основною вимогою є підготовка жорстких листів або створення якісних прямих розрізів з однаковими розмірами.
Коли готова друкована плата вимагає складних зовнішніх профілів або внутрішніх пазів, може бути більш доцільним верстат для свердління та фрезерування друкованих плат .
Для панелей, що потребують контрольованого розділення V-подібними пазами, може бути розглянуто спеціалізоване рішення V-CUT.
Ця відмінність допомагає покупцям уникнути придбання обладнання, яке не може виконати заплановану виробничу операцію.
9. Як контролювати якість різання друкованих плат
Для промислового виробництва друкованих плат, стабільна якість кромок та контроль розмірів є важливими для подальшої обробки.
Неякісний розріз може вплинути на обробку панелі, суміщення або подальші операції.
Рекомендований контрольний список якості різання
| Якісний товар | Мета інспекції |
|---|---|
| Розміри вирізу | Відповідність затвердженому кресленню |
| Прямолінійність | Стабільність вздовж траєкторії різання |
| Якість краю | Прийнятні відколи, задирки та вирив волокон |
| Стан міді | Відсутність неприйнятного пошкодження мідних шарів |
| Цілісність ламінату | Відсутність неприйнятних тріщин або розшарування |
| Чистота поверхні | Контрольовані залишки від різання |
| Площинність панелі | Відсутність неприйнятної деформації |
| Повторюваність | Узгодженість між повторними зразками |
| Використання матеріалів | Розумний припуск на різання та контроль браку |
Які стандарти повинні враховувати покупці?
Для необроблених ламінатних матеріалів основою приймання повинні бути відповідні специфікації матеріалу та вимоги замовника до закупівлі.
Стандарт IPC-4101 , який стосується базових матеріалів для жорстких та багатошарових друкованих плат, може бути актуальним для вибору ламінатного матеріалу.
Для готових друкованих плат додаткові посилання на якість можуть бути надані у відповідних виданнях IPC-A-600 та IPC-6012 .
Ці документи не сертифікують різальний верстат самостійно та не встановлюють універсальних допусків на різання.
Межі приймання завжди слід узгоджувати відповідно до фактичного матеріалу, запланованого етапу виробництва та креслень замовника.
10. Пиловий фільтр, безпека оператора та технічне обслуговування
Механічне різання скловолоконно-армованого ламінату може призвести до утворення пилу та сміття.
Через це контроль екстракції та зони різання є важливим під час оцінки машини.
Специфікація CK-LS1300 визначає вакуумне з'єднання 75 мм.
Однак, цей діаметр з'єднання не визначає необхідного потоку повітря, продуктивності фільтрації або повної конфігурації системи витяжки.
Контрольний список комунальних послуг та безпеки на заводі
| Вимога | Опублікована інформація або перевірка покупця |
|---|---|
| Електрична система | Трифазний, п'ятипровідний, 380 В |
| Загальна потужність машини | 5,2 кВт |
| Пневматичне живлення | 5–7 кг/см² |
| Вакуумне підключення | Ø75 мм |
| Розміри машини | 2100 × 1600 × 2100 мм |
| Видалення пилу | Підтвердіть подачу повітря, фільтрацію та вхідне обладнання |
| Захист леза | Перевірте захисні системи та блокування |
| Аварійна зупинка | Продемонструйте фактичну функцію |
| Доступ для технічного обслуговування | Підтвердьте безпечну перевірку та заміну леза |
| Запасні частини | Запит інформації про лезо та компоненти, що зношуються |
Чому важлива документація з безпеки машин?
Закрита шафа може забезпечити більш чітке виробниче середовище, але наявність панелей корпусу сама по собі не гарантує дотримання вимог безпеки машин.
Покупці повинні запросити відповідну документацію з безпеки, інструкції з експлуатації, електричні креслення та інформацію про захисні системи.
Відповідні рамки безпеки промислового обладнання можуть включати ISO 12100 для оцінки ризиків та IEC 60204-1 для електрообладнання машин, де це можливо.
Перед встановленням перевірте вимоги безпеки та електрообладнання країни призначення.
11. Заводські приймальні випробування: Як кваліфікувати CK-LS1300
Заводські приймальні випробування (ЗВП) допомагають перевірити, чи відповідає запропоноване обладнання узгодженим вимогам перед відвантаженням.
Для CK-LS1300, FAT має зосередитися на фактичній продуктивності різання ламінату, а не на загальному зовнішньому вигляді машини.
Рекомендований контрольний список FAT
| Тестовий елемент | Метод перевірки |
|---|---|
| Модель машини | Підтвердьте конфігурацію CK-LS1300 |
| Ширина різання | Продемонструйте необхідні розміри різання |
| Товщина матеріалу | Тестування фактичних матеріалів клієнта |
| Специфікація леза | Підтвердьте розміри та затверджений тип леза |
| Швидкість різання | Перевірте необхідний робочий діапазон |
| Якість краю | Перевірте наявність сколів, задирок та пошкоджень волокна |
| Точність розмірів | Вимірювання готових зразків |
| Консистенція різання | Порівняйте кілька розрізів |
| Матеріальне забезпечення | Перевірте вирівнювання та рух заготовки |
| Видалення пилу | Перевірте запропоновану схему екстракції |
| Функції безпеки | Перевірте захисні огородження, блокування та аварійні зупинки |
| Комунальні послуги | Підтвердьте вимоги до електричних та пневматичних систем |
| Документація | Перегляньте інструкції, умови технічного обслуговування та гарантії |
Практична процедура вирізання зразків
Крок 1 — Надайте репрезентативні матеріали
Вкажіть фактичний сорт ламінату, товщину, конструкцію міді та розміри листа.
Крок 2 — Визначення критеріїв прийнятності
Вкажіть розмір різу, допуск на розміри, стан кромки та максимально допустимі дефекти.
Крок 3 — Визначення параметрів різання
Використовуйте схвалений диск та запишіть налаштування різання.
Крок 4 — Виготовлення повторних зразків
Випробуйте типові розміри листів та товщину матеріалу.
Крок 5 — Перевірка результатів
Виміряйте розміри та перевірте краї обрізання, стан ламінату та обробку матеріалу.
Крок 6 — Підтвердження виробничого циклу
Виміряйте час завантаження, різання, розвантаження та відповідного огляду.
Крок 7 — Затвердження документа
Запишіть конфігурацію верстата, специфікацію леза, затверджений асортимент матеріалів та результати приймання.
Це забезпечує надійнішу основу для покупки, ніж покладатися виключно на характеристики каталогу.
12. Як розрахувати загальну вартість різання листів друкованої плати
Вартість придбання машини – це лише одна частина виробничих інвестицій.
Фабрикам також слід враховувати витратні матеріали, комунальні послуги, робочу силу, втрати матеріалів, технічне обслуговування та браковані листи.
Основні фактори вартості
| Фактор вартості | Розгляд покупки |
|---|---|
| Ціна обладнання | Базова машина та вхідні компоненти |
| Пильні полотна | Частота заміни та вартість одиниці |
| Матеріальні втрати | Припуск на пропили та різання |
| Праця | Завантаження, налаштування та розвантаження |
| Електрика | Фактичне споживання енергії |
| Стиснене повітря | Вимоги до постачання об'єктів |
| Видалення пилу | Обладнання, фільтри та технічне обслуговування |
| Перевірка якості | Вимірювання та обробка відхилень |
| Технічне обслуговування | Простої та запасні частини |
| Встановлення | Площа приміщення та введення в експлуатацію |
Корисним показником вартості є:
Вартість розкрою на прийнятий аркуш = Загальні розподілені витрати на розкрой ÷ Кількість прийнятих аркушів розкрою
Це допомагає порівнювати обладнання на основі фактичного обсягу виробництва.
Чому важливий вихід матеріалу
Якщо різання вимагає великого припуску на матеріал або створює надмірну кількість бракованих листів, експлуатаційні витрати можуть значно зрости.
Для дорогих ламінатів оптимізація розмітки аркушів та якості різання може бути ціннішою, ніж максимізація швидкості різання.
Тому покупцям слід разом оцінювати використання матеріалів та прийнятний обсяг виробництва.
13. Що повинні запитати іноземні покупці, перш ніж запитувати цінову пропозицію?
Ефективний запит на цінову пропозицію повинен містити достатньо технічної інформації, щоб постачальник міг оцінити заявку.
Контрольний список запитів на верстат для різання сировини для друкованих плат
| Інформація про запит цінових пропозицій | Що надати |
|---|---|
| Матеріал | FR4, ламінат з мідним покриттям або інший жорсткий матеріал |
| Клас матеріалу | Відповідна специфікація ламінату |
| Товщина | Мінімальний, номінальний та максимальний |
| Розмір оригінального аркуша | Довжина та ширина |
| Необхідний розмір заготовки | Остаточні розміри різання |
| Схема розкрою | Вимоги до прямих розрізів та макетування |
| Допуск різання | Обмеження розмірів та якості кромок |
| Обсяг виробництва | Аркушів за годину або зміну |
| Існуючий процес | Ручне різання, різання пилою або інший метод |
| Поточні проблеми | Відколи, пил, відходи матеріалу або простої |
| Інформація про комунальні послуги | Наявність електроенергії та стисненого повітря |
| Заводський простір | Дозволений монтаж та завантаження |
| Вимоги до якості | Випробування зразків та приймання FAT |
| Комерційні умови | Кількість, пункт призначення доставки та обсяг послуг |
Чи можна налаштувати CK-LS1300?
Можливі обговорення проекту включають схему завантаження, напрямок подачі, захисні огорожі, інтерфейси вилучення, елементи керування та інтеграцію з навколишнім обладнанням.
Однак, наявність налаштувань, ціни та інженерні обмеження слід уточнювати безпосередньо у CHIKIN CNC.
Опубліковані розміри та експлуатаційні вимоги стандартної моделі повинні залишатися орієнтиром, доки не буде офіційно затверджено індивідуальну специфікацію.
14. Чому варто обрати ЧПК-верстати CHIKIN для різання друкованих плат?
Компанія Shenzhen ChiKin Automation Equipment Co., Ltd. надає обладнання для виробництва друкованих плат та рішення для промислової автоматизації, включаючи системи свердління, фрезерування, різання та пов'язані з ними виробничі системи.
Для заводів з виробництва друкованих плат, які оцінюють CK-LS1300, головною перевагою технічного обговорення з постачальником є можливість узгодити процес різання з фактичними вимогами до панелі.
Замість того, щоб вибирати машину лише за максимальною шириною різання, покупцям слід оцінити конструкцію матеріалу, сумісність лез, обсяг виробництва, якість кромки та вимоги до заводського встановлення.
Ширший портфель обладнання для виробництва друкованих плат CHIKIN CNC також дозволяє виробникам розглядати інші процеси, коли прямолінійне різання не підходить.
Для отримання додаткової інформації про компанію ознайомтеся з можливостями виробництва та обслуговування верстатів з ЧПК CHIKIN .
Запит технічної оцінки та котирування CK-LS1300
Ви плануєте різати великі листи FR4, жорсткий матеріал для друкованих плат або кваліфіковані мідні ламінати?
Підготуйте розміри панелей, товщину матеріалу, вимоги до різання та очікуваний обсяг виробництва.
Зверніться до CHIKIN CNC, щоб запросити огляд конфігурації CK-LS1300 та комерційну пропозицію .
Надання фактичних креслень листів та інформації про матеріали допомагає встановити, чи відповідає CK-LS1300 вашим виробничим потребам, і що слід перевірити під час різання зразків.
15. Часті запитання про верстати для різання сировини для друкованих плат
1. Для чого використовується вертикальний ножичний верстат CK-LS1300?
CK-LS1300 представлений як промисловий різальний верстат для обробки жорстких матеріалів для друкованих плат та панелей. Його опубліковані характеристики включають ширину різання 1300 мм, обертове пильне полотно та регульовану швидкість різання.
2. Який максимальний розмір різання для CK-LS1300?
У наданій специфікації зазначено максимальний розмір різання 1300 × 1300 мм та мінімальний розмір 150 × 200 мм. Слід підтвердити фактичне навантаження, орієнтацію різання та сумісність матеріалів.
3. Яку товщину матеріалу друкованої плати може обробляти машина?
Опублікований діапазон товщини матеріалу становить 0,075–3,0 мм. Це не гарантує однакової продуктивності різання для всіх типів матеріалів. Рекомендується проводити випробування зразків для конкретних випадків застосування.
4. Яке пильне полотно використовується в CK-LS1300?
У специфікації зазначено основне пильне полотно 305 мм з товщиною полотна 2,5 мм, діаметром головного вала 40 мм та швидкістю шпинделя 2400 об/хв. Слід підтвердити фактичне кріплення та геометрію різання полотна.
5. Чи може CK-LS1300 різати листи FR4?
FR4 – це відповідний жорсткий матеріал для друкованої плати для оцінки машини. Покупці повинні перевірити фактичну товщину ламінату, придатність леза, якість кромки та розміри різання, використовуючи репрезентативні зразки.
6. Чи підходить ця машина для демонтажу заповнених друкованих плат?
Не автоматично. Опубліковані характеристики машини стосуються різання жорстких плат та процесу на основі леза. Розділення заповнених друкованих плат вимагає спеціального інженерного схвалення, оскільки компоненти та паяні з'єднання можуть бути чутливими до механічного навантаження.
7. Яка максимальна швидкість різання?
Заявлена регульована швидкість різання становить 0–9,5 м/хв. Це не гарантована швидкість виробництва готового листа. Фактична продуктивність залежить від матеріалу, довжини різання, завантаження, розвантаження та контролю.
8. Чи означає висота різання 30 мм, що він може різати матеріал друкованої плати товщиною 30 мм?
Ні. У технічному паспорті вказана висота різання 30 мм, включаючи верхній та нижній целюлозні плити, тоді як окремо вказаний діапазон товщини матеріалу від 0,075 до 3,0 мм.
9. Яке електричне та пневматичне живлення потрібне для CK-LS1300?
В опублікованій специфікації зазначено трифазне, п'ятипровідне електроживлення 380 В та тиск повітря 5–7 кг/см². Загальна потужність вказана як 5,2 кВт. Вимоги до встановлення слід перевірити на відповідність конфігурації, що постачається.
10. Як іноземні покупці можуть запросити цінову пропозицію на CK-LS1300?
Вкажіть тип матеріалу, розміри листа, товщину, необхідні розміри різання, вимоги до якості кромки, обсяг виробництва, електропостачання та місце доставки. Зверніться до CHIKIN CNC, щоб дізнатися про технічну придатність, вимоги до різання зразків та поточні комерційні умови.
Висновок
Вибір правильного різального верстата для друкованих плат вимагає більше, ніж просто порівняння розміру верстата, швидкості різання або ціни покупки.
Для виробників друкованих плат найважливішими факторами є сумісність матеріалів, розміри різання, продуктивність леза, якість кромки, стабільність виробництва та експлуатаційні витрати.
Вертикальний ножичний верстат CHIKIN CNC CK-LS1300 пропонує опубліковану конфігурацію з шириною різання 1300 мм, основним пильним диском 305 мм, діапазоном товщини матеріалу 0,075–3,0 мм та регульованою швидкістю різання 0–9,5 м/хв.
Ці характеристики роблять його актуальним кандидатом для заводів, які оцінюють прямолінійне різання відповідних жорстких матеріалів для друкованих плат та ламінату.
Однак, успішний вибір обладнання залежить від перевірки фактичного процесу різання, матеріалу, отриманих розмірів, стану леза, вимог до вилучення та прийнятного обсягу виробництва.
Використовуючи репрезентативні зразки матеріалів та задокументовану процедуру приймання на заводі, виробники можуть зменшити невизначеність закупівель та встановити надійніший робочий процес різання.
CHIKIN CNC надає обладнання для виробництва друкованих плат та промислової обробки клієнтам, які оцінюють можливості вдосконалення виробництва.
Ознайомтеся з асортиментом продукції CHIKIN CNC або зв'яжіться з CHIKIN CNC для технічної оцінки та отримання цінової пропозиції щодо CK-LS1300 .
Поділіться своїми характеристиками матеріалу FR4 або жорсткої друкованої плати, розмірами листів, вимогами до різання та цільовим обсягом виробництва, щоб розпочати обговорення обладнання на основі застосування.





