






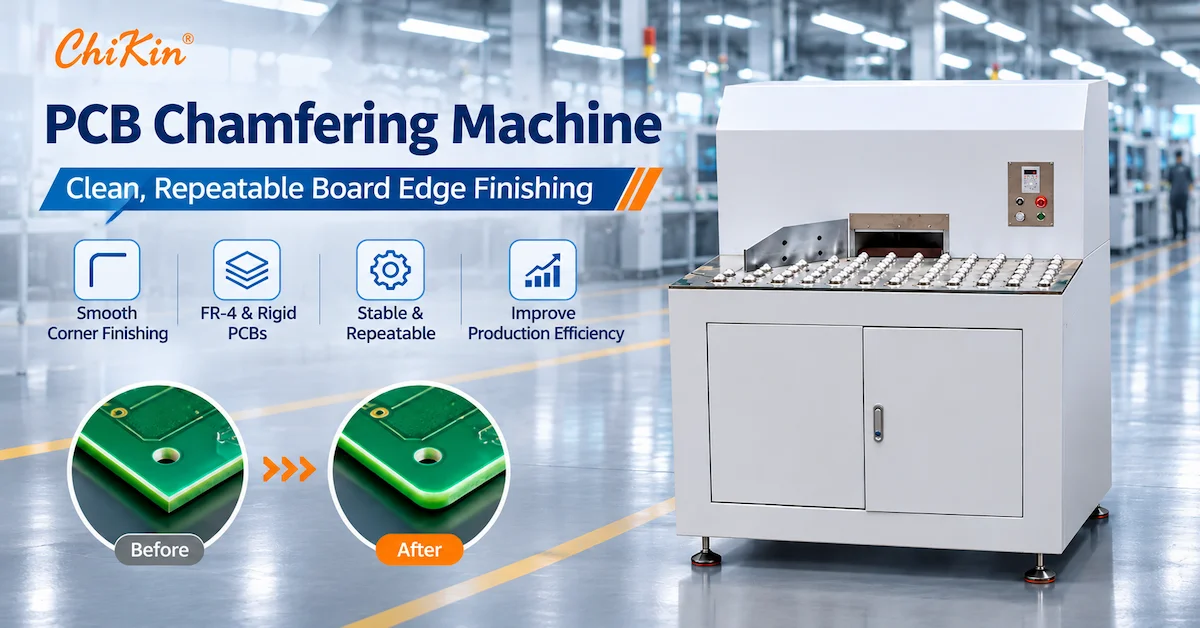
Верстат для зняття фаски з друкованих плат допомагає виробникам друкованих плат створювати контрольовані кутові профілі, зменшувати гострі краї та покращувати стабільність обробки плати під час виробництва.
На заводах, що переробляють панелі FR4, світлодіодні плати та інші відповідні жорсткі матеріали для друкованих плат, погано оброблені кути можуть заважати кріпленням, створювати труднощі з обробкою та потребувати додаткової переробки перед складанням або пакуванням.
CHIKIN CNC CK-YJ50 — це верстат для шліфування та зняття фасок з друкованих плат із заявленою потужністю 1,5 кВт, п'ятьма групами десятизубих комбінованих алмазно-шліфованих ножів із заокругленими кутами та вимогами до пневматичного приводу 0,5–0,6 МПа.
Його характеристики також включають еталонну виробничу ефективність 100 панелей за хвилину при заявленій товщині 1,6 мм. Однак виробничі умови, що лежать в основі цього показника, потребують підтвердження, а фактичний прийнятий обсяг виробництва має бути встановлений шляхом випробування зразків.
Для промислових покупців ключовим питанням при покупці є не просто те, чи може машина закруглювати кути друкованої плати. Йдеться про те, чи може обладнання послідовно виготовляти необхідну геометрію, не пошкоджуючи ламінат або не знижуючи ефективність виробництва.
У цьому посібнику пояснюються технічні характеристики CK-YJ50, конфігурація інструменту, особливості обробки FR4, вимоги до контролю якості та процедури заводського приймання.
1. Що таке машина для зняття фасок з друкованих плат?
Фаскознімний верстат для друкованих плат – це спеціалізоване обладнання, яке використовується для видалення матеріалу з країв або кутів друкованих плат для створення заданого профілю обробки.
Залежно від верстата та оснащення, процес може призвести до кутового скосу, закругленого кута або іншої контрольованої геометрії кромки.
Ці операції пов'язані, але не ідентичні.
Зняття фаски зазвичай створює кутовий перехід між поверхнями.
Заокруглення кутів створює вигнутий профіль на куті дошки.
Шліфування кромок видаляє матеріал за допомогою контрольованої абразивної або ріжучої дії.
Зняття задирок видаляє небажані виступи, що залишилися від попередніх процесів обробки.
Специфікація продукту CK-YJ50 визначає ріжучі інструменти із заокругленими кутами, тому його точне застосування слід оцінювати як процес шліфування кутів друкованих плат, а не вважати, що він виконує всі можливі операції з фаски крайок.
Чому виробникам друкованих плат потрібна контрольована обробка кутів?
Після фрезерування, різання або інших механічних операцій панелі друкованих плат можуть мати гострі кути, нерівні краї або оголені скловолокна.
Ці умови можуть спричинити труднощі під час подальшого поводження.
Кваліфікований процес обробки кутів може допомогти виробникам:
Покращує узгодженість між готовими дошками.
Зменште гострі кути під час ручного переміщення.
Підготуйте дошки для лотків, позиціонувальні пристосування та монтажне обладнання.
Зменшення варіацій, спричинених ручним шліфуванням.
Стандартизуйте визначені кутові профілі для всіх виробничих партій.
Метою є контрольована геометрія та прийнятна якість, а не просто максимальне видалення матеріалу.
2. Кому варто розглянути кутошліфувальний верстат для друкованих плат CK-YJ50?
CK-YJ50 підходить для промислових покупців, яким потрібна багаторазова обробка кутів на друкованих платах відповідного формату.
| Цільовий клієнт | Застосування | Основна проблема закупівель |
|---|---|---|
| Заводи з виробництва друкованих плат | Жорстка обробка кутів друкованої плати | Послідовні розміри кутів |
| Виробники плат FR4 | Шліфування кутів скловолокна | Прорив волокна та цілісність краю |
| Виробники світлодіодних друкованих плат | Підходяща обробка кутів світлодіодної плати | Геометрія плати та сумісність матеріалів |
| Заводи збірки електроніки | Підготовка плати перед складанням | Плавне керування та кріплення |
| Майстер-класи з прототипування друкованих плат | Різні формати дощок | Налаштування та гнучкість налаштувань |
| Великосерійні заводи з виробництва друкованих плат | Повторна обробка кутів | Допустима продуктивність та термін служби інструменту |
| Покупці промислового обладнання | Інвестиції у виробничу лінію | Якість, обслуговування та загальна вартість |
Які програми можуть не підійти?
Не кожну друковану плату слід обробляти за допомогою механічного шліфування кутів.
Плати, що містять компоненти, встановлені близько до робочої зони, дуже тонкі гнучкі схеми або чутливі мідні елементи, можуть вимагати альтернативних методів обробки.
Сумісність матеріалів та придатність до процесу слід перевіряти за фактичними кресленнями плати та результатами зразків.
Для складних контурів плат та внутрішніх пазів свердлильно-фрезерний верстат з ЧПК для друкованих плат може бути більш доцільним, ніж спеціалізований верстат для обробки кутів.
3. Технічні характеристики верстата CHIKIN CK-YJ50 з ЧПУ
CK-YJ50 представлений як підлоговий промисловий верстат для шліфування кутів друкованих плат.
На наданих фотографіях продукту зображено сіру конструкцію шафи, робочу поверхню з кількома опорними елементами, задню обробну секцію, передні дверцята доступу та бічну панель керування оператора.
Ці характеристики відповідають промисловому робочому станцію для обробки та оздоблення плит.
Таблиця специфікацій CK-YJ50
| Технічний параметр | Опублікована специфікація |
|---|---|
| Модель | CK-YJ50 |
| Тип обладнання | Верстат для шліфування / зняття фасок з кутів друкованих плат |
| Діапазон обробки | 0–50 мм |
| Ефективність роботи з довідниками | 1,6 мм × 100 панелей/хв |
| Опублікована товщина обробки | 0–50 мм |
| Конфігурація інструменту | П'ять груп десятизубих комбінованих ножів із заокругленими кутами та алмазним шліфуванням |
| Робочий тиск | 0,5–0,6 МПа |
| Робоча напруга | AC380V |
| Номінальна потужність | 1,5 кВт |
| Розміри машини | 1105 × 1000 × 1350 мм |
| Вага машини | Приблизно 300 кг |
Технічні характеристики відтворено з наданого опису продукту CK-YJ50 та потребують остаточного підтвердження щодо зазначеного обладнання.
Важливі специфікації, що потребують перевірки
Діапазон обробки та товщина: У вихідній таблиці в обох полях зазначено значення від 0 до 50 мм. Точні значення цих вимірів не пояснюються, тому покупцям не слід інтерпретувати їх як підтверджену здатність обробляти панелі FR4 товщиною 50 мм.
Ефективність виробництва: Значення «1,6 мм × 100 панелей/хв» наведено без повного опису умов випробування. Перевірте розміри плати, товщину, спосіб подачі та те, чи відображає значення теоретичний чи прийнятий вихідний результат.
Конфігурація ріжучого інструменту: У технічному описі описано п'ять груп десятизубих комбінованих ножів із заокругленими кутами та алмазним шліфуванням. Покупці повинні підтвердити точну структуру інструменту, матеріал, змінні деталі та доступні кутові профілі.
Ці уточнення особливо важливі під час підготовки технічного запиту цінової пропозиції.
4. Як ножі із заокругленими кутами впливають на якість обробки друкованих плат?
Розташування ріжучого інструменту є важливим фактором, що впливає на продуктивність шліфувального верстата для кутів друкованих плат.
У технічному описі CK-YJ50 визначено кілька груп інструментів із заокругленими кутами.
Однак термін «алмазне шліфування» не слід автоматично тлумачити як специфічне алмазне покриття або полікристалічний алмазний ріжучий матеріал.
Фактична конструкція інструменту повинна бути підтверджена.
Контрольний список оцінки інструментів
| Фактор інструментального оснащення | Перевірка покупця | Чому це важливо |
|---|---|---|
| Геометрія інструменту | Доступні профілі із заокругленими кутами | Визначає форму готового кута |
| Передовий стан | Оздоблення поверхні та видимі пошкодження | Впливає на консистенцію країв |
| Матеріал інструменту | Затверджений ріжучий матеріал та конструкція | Впливає на характеристики зносу |
| Групи інструментів | Можливість організації та одночасної обробки | Впливає на налаштування виробництва |
| Запасні частини | Коди інструментів та наявність запасних частин | Підтримує технічне обслуговування |
| Метод коригування | Процедура налаштування та вирівнювання інструменту | Впливає на повторюваність |
| Сумісність матеріалів | Придатність для фактичного FR4 або іншого матеріалу для друкованих плат | Зменшує ризик обробки |
| Вимоги до очищення | Доступ до зони інструментів та видалення сміття | Підтримує стабільну роботу |
Чому важлива геометрія інструменту?
Два різці можуть знімати однакову кількість матеріалу, створюючи при цьому різні кінцеві кутові профілі.
Правильна геометрія залежить від механічного креслення замовника та передбачуваного подальшого використання.
Наприклад, для встановлення кріплення або зменшення гострого зовнішнього кута може знадобитися заокруглений кут.
Фаска, навпаки, може бути вказана для переходу краю.
Покупці не повинні замінювати закруглений кут на задану фаску без схвалення інженера.
Цільову геометрію слід визначити перед вибором конфігурації інструменту.
5. Як визначити радіус кута та якість фаски друкованої плати
Одна з найпоширеніших помилок у закупівлях – це вимога «згладжування кутів» без надання вимірюваних критеріїв прийнятності.
Для виробничого обладнання необхідний профіль кромки слід визначати інженерними термінами.
Радіус кута проти фаски
| Функція | Опис | Типова перевірка |
|---|---|---|
| Заокруглений кут | Геометрія вигнутого зовнішнього кута | Вимірювання радіуса |
| Кутова фаска | Прямий скошений перехід | Ширина та кут фаски |
| Знятий край | Небажані задирки видалені | Візуальний або збільшений огляд |
| Край землі | Поверхневий матеріал видалений шліфуванням | Перевірка профілю та стану поверхні |
Що має бути включено до креслення?
Для застосування із заокругленими кутами, на кресленні слід вказати необхідний радіус кута та допуск.
Для фаски слід вказати бажані розміри та кут фаски.
Крім того, покупці повинні визначити:
Загальні розміри готової дошки.
Дозволене видалення матеріалів.
Мінімальна відстань від мідних елементів.
Максимально допустимий прорив краю.
Прийнятний стан ламінату.
Метод перевірки та частота відбору проб.
Необхідна геометрія повинна братися з креслення замовника, а не із загальної специфікації верстата.
Чи може надмірне зняття фаски пошкодити друковану плату?
Так.
Надмірне видалення матеріалу може зменшити розміри плати або вплинути на сусідні мідні прошарки, паяльну маску або ламінат.
Правильний процес повинен створювати заданий профіль, зберігаючи при цьому функції, необхідні для функціонування плати та подальшого складання.
6. Шліфування кутів FR4: основні проблеми обробки
FR4 – це композитний матеріал, що містить армування зі скловолокна та епоксидну смолу.
Така конструкція створює відмінні характеристики обробки від звичайних однорідних пластмас або металів.
Під час механічного шліфування кутів неправильна геометрія інструменту, опора або налаштування процесу можуть сприяти відламування волокна та пошкодженню кромки.
Поширені дефекти країв FR4
| Дефект | Можливий фактор, що сприяє | Рекомендована перевірка |
|---|---|---|
| Прорив волокон | Невідповідний інструмент або надмірне навантаження різання | Збільшений огляд країв |
| Нерівний радіус кута | Невідповідне вирівнювання або налаштування інструменту | Вимірювання профілю |
| Надмірне видалення матеріалу | Неправильне регулювання або позиціонування | Перевірка розмірів |
| Колотий ламінат | Стан інструменту або недостатня опора | Візуальний та мікроскопічний огляд |
| Пошкодження оголеної міді | Недостатній відстань від зони обробки | Огляд мідного краю |
| Сипучі частинки | Неналежне управління сміттям | Перевірка чистоти |
| Невідповідне оздоблення | Знос інструменту або зміна умов процесу | Повторне порівняння зразків |
Чому важлива підтримка ради директорів?
Якщо панель рухається під час обробки, ріжучий інструмент може видалити різну кількість матеріалу з різних кутів.
Це може призвести до нерівномірного готового профілю.
Тому стабільне позиціонування та контрольована подача є важливими міркуваннями.
Покупцям слід запитати, як CK-YJ50 підтримує та направляє плату під час обробки, зокрема, як він справляється з панелями різних розмірів та товщини.
7. Як CK-YJ50 підходить для виробництва друкованих плат?
Верстат для зняття фасок з друкованих плат зазвичай виконує фінішну операцію, а не весь процес обробки контуру друкованої плати.
Загальний робочий процес може включати:
Крок 1 — Підготовка дошки
Отримайте дошки, які потребують обробки кутів, та перевірте матеріал, розміри та заданий профіль обробки.
Крок 2 — Налаштування робочої станції
Підтвердьте конфігурацію верстата, положення напрямних, стан інструментів та відповідні робочі налаштування.
Крок 3 — Завантаження дошки
Розташуйте дошку, використовуючи затверджений спосіб обробки або подачі.
Крок 4 — Обробка кутів
Верстат обробляє необхідні кути відповідно до налаштованого оснащення та стану матеріалу.
Крок 5 — Огляд
Перевірте готовий кутовий профіль, розмірну однорідність та стан ламінату.
Крок 6 — Переказ
Перемістіть прийняті плати до наступного відповідного виробничого або контрольного пункту.
Точний ступінь автоматизації, схема подачі та кількість оброблюваних кутів за цикл мають бути підтверджені для конкретної конфігурації CK-YJ50.
8. CK-YJ50 проти ручного шліфування проти фрезерування з ЧПК
Різні методи обробки друкованих плат відповідають різним виробничим вимогам.
| Оцінювання | Шліфування кутів CK-YJ50 | Ручне шліфування кутів | Фрезерування з ЧПК |
|---|---|---|---|
| Основне призначення | Повторне оздоблення кутів | Періодична ручна обробка країв | Запрограмовані контури та пази |
| Інструменти | Спеціальне розташування інструментів із заокругленими кутами | Ручні шліфувальні інструменти | Фрези з ЧПК |
| Повторюваність процесу | Потрібна кваліфікація машини | Залежить від оператора | Залежить від машини та програми |
| Вимоги до налаштування | Кутові інструменти та позиціонування дошки | Ручне переміщення | Траєкторія інструменту та кріплення |
| Відповідне виробництво | Повторні кваліфіковані кутові заявки | Прототипування або невеликі завдання з переробки | Складні профілі та різноманітна геометрія |
| Основне обмеження | Спеціальний приціл для обробки кутів | Праця та послідовність | Час на оснащення та інвестиції в обладнання |
Коли CK-YJ50 є кращим кандидатом?
Спеціалізований кутошліфувальний верстат варто розглянути, коли завод неодноразово обробляє подібні кути дощок і хоче стандартизувати операцію обробки.
Ручні методи можуть залишатися практичними для випадкових прототипів.
Фрезерування на верстатах з ЧПК більш доцільне, коли вимога включає складні контури, внутрішні пази або повне профілювання плати.
Щоб дізнатися більше про вибір обладнання, див. Посібник постачальників фасочного верстату CHIKIN для друкованих плат .
9. Чи може CK-YJ50 виготовляти 100 панелей за хвилину?
У наданому технічному описі вказано показник ефективності роботи «1,6 мм × 100 панелей/хв».
Це корисний показник для дослідження, але його не слід розглядати як гарантовану пропускну здатність заводу.
Точні умови випробування не вказані в наданих матеріалах.
Фактори, що впливають на фактичний обсяг виробництва
Розмір і геометрія дошки.
Товщина матеріалу.
Кількість кутів, що потребують обробки.
Спосіб завантаження та розвантаження.
Конфігурація інструментів.
Налаштування та переналаштування обладнання.
Частота перевірок.
Відбраковані або перероблені дошки.
Корисним показником виробництва є:
Прийнятий вихід = Загальна кількість оброблених панелей × Коефіцієнт прийняття
Для повного циклу інженери також повинні виміряти:
Час циклу = Завантаження + Позиціонування + Обробка + Розвантаження + Необхідна перевірка
Як покупці повинні перевіряти пропускну здатність?
Замовте демонстрацію виробництва з використанням реальних зразків плат.
Запишіть товщину дошки, розміри панелі, кутовий профіль, кількість оброблених деталей, час роботи та результати контролю.
Тест також повинен визначити, чи являє собою наведений вихідний сигнал коротку демонстрацію чи тривалу операцію.
Це забезпечує надійнішу основу для планування потужностей, ніж лише дані з каталогу.
10. Контроль якості та заводські приймальні випробування
Заводські приймальні випробування (FAT) є одним з найважливіших кроків перед придбанням промислового обладнання для обробки друкованих плат.
Мета полягає в перевірці того, чи може фактична конфігурація машини відповідати визначеним вимогам покупця.
Контрольний список заводської приймальної документації CK-YJ50
| Елемент FAT | Рекомендований тест |
|---|---|
| Ідентифікація моделі | Підтвердьте конфігурацію CK-YJ50 |
| Інструменти | Перевірте групи інструментів та встановлену геометрію |
| Сумісність плат | Обробка фактичних матеріалів клієнта |
| Радіус кута | Вимірювання за затвердженими кресленнями |
| Цілісність краю | Перевірте розрив волокон та пошкодження ламінату |
| Видалення матеріалу | Перевірте кінцеві розміри дошки |
| Повторюваність | Порівняння кількох оброблених панелей |
| Продуктивність | Вимірювання прийнятого виходу за заданих умов |
| Стиснене повітря | Підтвердити експлуатацію відповідно до затверджених вимог |
| Електропостачання | Перевірте конфігурацію напруги живлення |
| Видалення пилу | Перевірте необхідні механізми для витяжки та очищення |
| Функції безпеки | Продемонструвати охорону та засоби екстреного контролю |
| Технічне обслуговування | Перегляньте процедури доступу до інструментів та їх заміни |
| Документація | Отримати інструкції та узгоджені протоколи приймання |
Рекомендований процес перевірки зразків
Спочатку надайте фактичні зразки FR4 або інших відповідних друкованих плат з необхідною геометрією кутів.
Далі встановіть допустимі розмірні межі та метод контролю.
Проведіть контрольоване випробування та виміряйте готові зразки з різних точок під час випробування.
Перевірте кожен зразок на наявність геометрії кутів, цілісності ламінату, задирок та пошкоджень поверхні.
Нарешті, запишіть затверджені налаштування процесу, результати перевірки та дані про продуктивність.
Для готових друкованих плат відповідні видання IPC-A-600 та IPC-6012 можуть містити відповідні посилання на якість разом із кресленнями замовника та вимогами до приймання.
Ці стандарти не гарантують незалежної продуктивності конкретного верстата для зняття фасок.
11. Встановлення машин, боротьба з пилом та технічне обслуговування
Під час шліфування друкованих плат може утворюватися пил зі скловолокна та смоли.
Тому під час вибору та встановлення машини слід враховувати управління сміттям.
У специфікації CK-YJ50 зазначено пневматичний робочий тиск 0,5–0,6 МПа, живлення змінного струму 380 В, потужність 1,5 кВт та вагу машини приблизно 300 кг.
Контрольний список встановлення та експлуатації
| Вимога | Що повинні підтвердити покупці |
|---|---|
| Електропостачання | AC380V та необхідна електрична конфігурація |
| Потужність | Опублікований рейтинг 1,5 кВт |
| Тиск повітря | 0,5–0,6 МПа |
| Розміри обладнання | 1105 × 1000 × 1350 мм |
| Вага машини | Приблизно 300 кг |
| Встановлення підлоги | Вирівнювання, зазор та підтримка |
| Видобуток | Необхідний потік повітря, фільтр та підключення |
| Охорона машин | Системи захисту та контролю доступу |
| Технічне обслуговування інструментів | Процедура заміни та запасні частини |
| Навчання операторів | Безпечне завантаження та експлуатація |
Чому важливе пиловий фільтр?
Подрібнення FR4 може утворювати тверді частинки, які слід контролювати за допомогою відповідних заходів екстракції та очищення.
Покупці повинні підтвердити, чи необхідні компоненти для екстракції постачаються разом із машиною, чи їх потрібно купувати окремо.
Закрита шафа сама по собі не забезпечує належного контролю пилу.
Як технічне обслуговування може вплинути на якість готової продукції?
Знос інструменту, накопичення сміття та зміни вирівнювання можуть впливати на готовий кутовий профіль.
Оператори повинні дотримуватися затвердженого графіка перевірок та технічного обслуговування, що ґрунтується на фактичних результатах виробництва.
Практичний план технічного обслуговування повинен включати перевірку інструментів, перевірку опор дощок, очищення та перевірку якості готових кутів.
12. Як оцінити загальну вартість верстата для зняття фасок з друкованих плат
Для закупівель B2B початкова ціна обладнання є лише однією частиною інвестицій.
Фабрикам також слід враховувати експлуатаційні витрати та кількість вироблених плат.
Фактори оцінки вартості
| Фактор вартості | Чому це важливо |
|---|---|
| Ціна обладнання | Початкові капіталовкладення |
| Інструменти із заокругленими кутами | Витрати на витратні матеріали та заміну |
| Стиснене повітря | Вимоги до комунальних послуг |
| Споживання електроенергії | Операційні витрати |
| Праця | Завантаження, перевірка та регулювання |
| Заміна інструменту | Час технічного обслуговування та запасні частини |
| Видалення пилу | Вартість обладнання та фільтрів |
| Перевірка якості | Вимірювання та обробка відхилень |
| Простої у виробництві | Вплив на виробництво на заводі |
| Матеріальний брухт | Вартість бракованих або пошкоджених панелей |
Корисним показником є:
Вартість за прийняту панель = Загальна розподілена вартість оздоблювальних робіт ÷ Прийняті готові панелі
Це дозволяє виробникам порівнювати обладнання на основі кваліфікованих результатів виробництва.
Чи завжди вища номінальна пропускна здатність краща?
Ні.
Машина, що працює на вищій швидкості, все одно може призвести до вищих витрат, якщо процес призводить до неприйнятних дефектів кромок або частих перерв.
Метою закупівель має бути стабільний прийнятий обсяг виробництва за економічно вигідних експлуатаційних витрат.
13. Що повинні включати іноземні покупці до запиту цінових пропозицій (RFQ)?
Повний запит на цінову пропозицію допомагає постачальнику обладнання оцінити застосування, а не пропонувати лише загальну ціну на машину.
Контрольний список запитів на пропозицію для верстата для зняття фасок з друкованих плат
| Інформація | Відомості про покупця |
|---|---|
| Матеріал друкованої плати | FR4 або інший зазначений ламінат |
| Розміри дошки | Мінімальні та максимальні розміри панелей |
| Товщина дошки | Фактичний асортимент виробництва |
| Геометрія кута | Необхідний радіус, фаска або креслення профілю |
| Допуск розмірів | Затверджені межі прийнятності |
| Поточний дефект | Гострі кути, розрив волокон або нерівномірне покриття |
| Попит на виробництво | Необхідна кількість прийнятих панелей за годину |
| Спосіб обробки | Ручне або запропоноване автоматизоване годування |
| Вимога щодо контролю пилу | Заводська система витяжки |
| Заводські комунальні послуги | Електропостачання та постачання стисненого повітря |
| Перевірка якості | Вимоги до вимірювання та відбору проб |
| Комерційні вимоги | Кількість, пункт призначення відправлення та обсяг підтримки |
Чому варто звернути увагу на ЧПК CHIKIN?
CHIKIN CNC , що управляється Shenzhen ChiKin Automation Equipment Co., Ltd., постачає обладнання для обробки друкованих плат та промислової автоматизації.
Його портфоліо продукції включає обладнання для свердління, фрезерування, лазерної обробки, різання та спеціалізоване обладнання для обробки друкованих плат.
CK-YJ50 – це відповідний варіант для покупців, які оцінюють повторювану обробку кутів друкованих плат, за умови підтвердження фактичної сумісності матеріалів та виробничих характеристик.
Для отримання додаткової інформації перегляньте сторінку продукту CHIKIN PCB Chamfering Machine .
Запит на огляд конфігурації CK-YJ50
Якщо вашій фабриці потрібна стабільна обробка кутів FR4, надайте репрезентативні креслення плит, товщину матеріалу, необхідний радіус кута та обсяг виробництва.
З CHIKIN CNC можна зв'язатися для обговорення опублікованої конфігурації, придатності для застосування, вимог до обробки зразків та поточних комерційних умов.
Зверніться до CHIKIN CNC, щоб запросити технічну оцінку та цінову пропозицію CK-YJ50
Детальний опис застосування – це найкраща відправна точка для визначення того, чи може машина відповідати вашим виробничим вимогам.
14. Часті запитання про верстати для зняття фасок з друкованих плат
1. Для чого використовується фасочний верстат для друкованих плат CK-YJ50?
CK-YJ50 представлений як верстат для шліфування та зняття фасок на кутах друкованих плат для контрольованої обробки відповідних кутів друкованих плат. Він призначений для підтримки однакової геометрії кутів та промислової обробки плат.
2. Чи може CK-YJ50 обробляти плати FR4?
Шліфування кутів FR4 є заявленим напрямком застосування. Фактична придатність залежить від товщини плити, конструкції ламінату, геометрії інструменту та необхідної якості кутів. Рекомендується кваліфікація зразка.
3. Яка номінальна потужність CK-YJ50?
В опублікованих специфікаціях зазначено потужність 1,5 кВт та робочу напругу змінного струму 380 В. Повні електричні вимоги слід підтвердити для конфігурації, що постачається.
4. Які ріжучі інструменти використовує верстат?
У специфікації описано п'ять груп десятизубих комбінованих ножів із заокругленими кутами та алмазним шліфуванням. Покупці повинні підтвердити точну конструкцію ріжучого інструменту, доступні профілі та специфікації на заміну.
5. Чи може машина обробляти матеріал друкованої плати товщиною 50 мм?
У джерелі зазначено діапазон обробки та товщину обробки від 0 до 50 мм, але точне значення незрозуміле. Це не слід інтерпретувати як підтверджену місткість FR4 50 мм без роз'яснень постачальника та випробувань.
6. Чи виробляє CK-YJ50 100 панелей за хвилину?
У технічному описі вказано еталонну ефективність 100 панелей/хв з позначенням 1,6 мм. Фактична продуктивність залежить від розмірів плати, навантаження, геометрії кутів та якості приймання. Покупцям слід перевірити цей показник під час репрезентативного виробничого випробування.
7. Яка різниця між зняттям фаски та видаленням задирок з друкованої плати?
Зняття фаски або заокруглення кутів створює певну геометрію краю. Зняття задирок в основному видаляє небажані задирки або виступи. Ці операції можуть перетинатися, але їхні вимоги до готової деталі різні.
8. Як покупці можуть перевірити якість шліфування кутів друкованих плат?
Перевірте розміри готового радіуса кута або фаски, однорідність кромки, прорив волокна, зазор міді, цілісність та узгодженість ламінату на кількох зразках.
9. Які заводські утиліти потрібні для CK-YJ50?
В опублікованій інформації зазначено живлення змінного струму 380 В та робочий тиск 0,5–0,6 МПа. Покупці також повинні підтвердити електричну конфігурацію машини, споживання повітря, пиловловлення та вимоги до встановлення.
10. Як іноземні покупці можуть запросити цінову пропозицію на CK-YJ50?
Надайте матеріал друкованої плати, розміри панелі, товщину, креслення кутів, необхідний обсяг виробництва, інформацію про заводські потреби та критерії якості. Зверніться до CHIKIN CNC, щоб обговорити сумісність верстатів, випробування зразків та комерційні умови.
Висновок
Вибір правильного верстата для зняття фаски з друкованих плат вимагає ретельного врахування геометрії кутів, конструкції ріжучого інструменту, сумісності ламінату, стабільності виробництва та довгострокових експлуатаційних витрат.
Для виробників FR4 та інших підприємств з обробки друкованих плат основною метою є створення контрольованого кутового профілю без неприйнятного прориву волокон, зміни розмірів або пошкодження сусідніх елементів схеми.
Верстат CHIKIN CNC CK-YJ50 пропонує опубліковану промислову конфігурацію з кількома групами різальних інструментів із заокругленими кутами, номінальною потужністю 1,5 кВт, пневматичним керуванням на тиску 0,5–0,6 МПа та підлоговою шафовою конструкцією.
Ці характеристики роблять його кандидатом для заводів, які прагнуть стандартизувати повторювані операції з обробки кутів друкованих плат.
Однак остаточне рішення щодо обладнання має ґрунтуватися на перевіреній сумісності матеріалів, чітко визначених розмірах готових кутів, фактичній продуктивності інструменту та виміряній прийнятній продуктивності.
Покупці також повинні підтвердити значення опублікованих показників діапазону обробки та ефективності, перш ніж включати їх у планування виробництва.
Документовані заводські приймальні випробування з використанням репрезентативних зразків друкованих плат забезпечують надійнішу основу для покупки, ніж лише технічні характеристики машини.
Для виробників, які оцінюють обладнання для шліфування кутів та обробки кромок друкованих плат, CHIKIN CNC пропонує спеціальний варіант продукції в рамках свого ширшого портфоліо обробки друкованих плат.
Ознайомтеся з верстатом для зняття фасок з ЧПК для друкованих плат CHIKIN та дізнайтеся більше про обладнання та сервісні можливості компанії.
Зверніться до CHIKIN CNC для отримання технічного огляду та комерційної пропозиції щодо CK-YJ50, а також поділіться зразками своїх плат, кресленнями кутів, вимогами до якості та цільовим обсягом виробництва.
Правильне поєднання кваліфікованого оснащення, стабільного поводження з платою, точного контролю та реалістичного планування продуктивності є основою надійного процесу обробки кутів друкованих плат.





