






TL;DR — Швидка відповідь
Для підготовки, розташування та закріплення панелей друкованих плат використовується штифтовий верстат FR4 за допомогою контрольованого процесу позиціонування та штифтування. У виробництві багатошарових друкованих плат точне розміщення отворів для інструментів та сумісні реєстраційні штифти допомагають встановити стабільні орієнтири для подальших виробничих операцій.
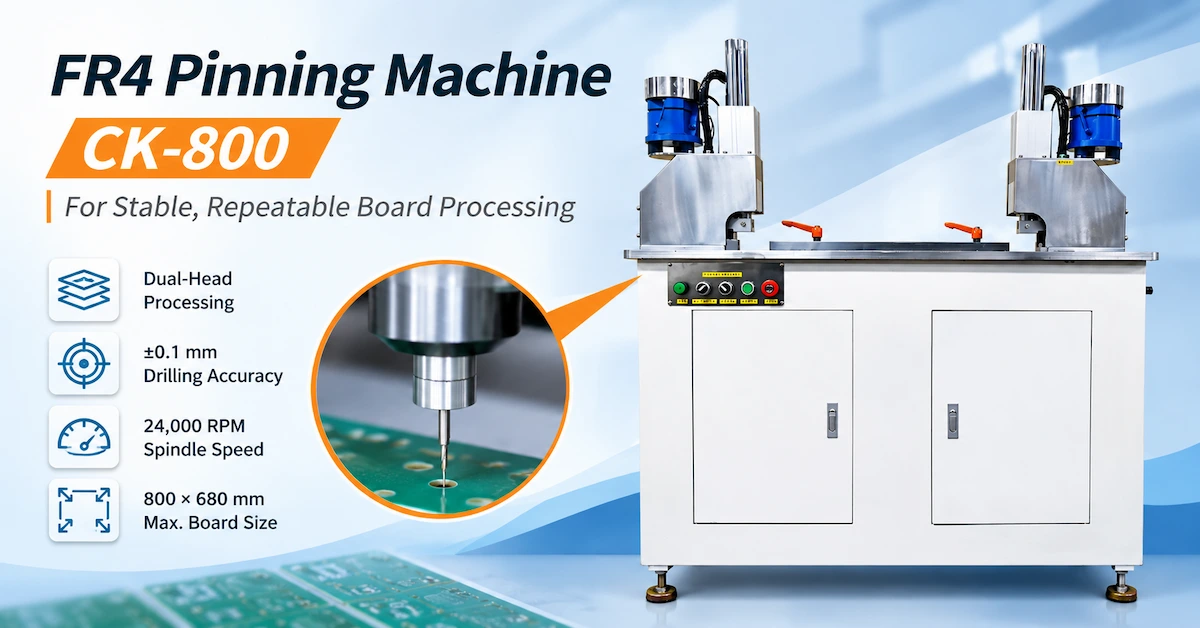
CHIKIN CNC CK-800 — це верстат для виведення друкованих плат з двома головками, максимальним розміром плати 800 × 680 мм, швидкістю шпинделя 24 000 об/хв, цангою шпинделя 3,175 мм, контролером ПЛК Mitsubishi та точністю свердління ±0,1 мм.
Для виробників друкованих плат найважливішими факторами покупки є сумісність плат, фактична точність реєстраційних отворів, конфігурація інструменту для виведення контактів, повторюваність та ефективність виробництва.
У цьому посібнику пояснюється, як оцінити CK-800, відрізнити точність штифтування від точності свердління, порівняти методи виробництва та встановити надійні критерії приймання на заводі.
Ключові висновки
Основне застосування: CK-800 призначений для встановлення контактів на друкованих платах FR1, FR4, CEM1 та з металевим осердям, за умови дотримання вимог щодо матеріалу.
Розміри плати: Опубліковані розміри обробки варіюються від 250 × 250 мм до 800 × 680 мм.
Інтерфейс інструменту: Специфікація цанги шпинделя становить Ø3,175 мм, що не слід плутати з діаметром встановлених реєстраційних штифтів.
Продуктивність обробки: Опублікована точність свердління становить ±0,1 мм; готові результати реєстрації потребують окремої перевірки.
Автоматизація: У технічному описі зазначено метод автоматичного закріплення штифтів та ПЛК-керування Mitsubishi, хоча точну послідовність обробки матеріалу та подачі штифтів необхідно підтвердити.
Пріоритет закупівлі: обробка зразків та задокументовані заводські приймальні випробування забезпечують переконливіші докази, ніж самі лише каталожні специфікації.
1. Для чого використовується машина для штифтування FR4?
Верстат для виведення контактів FR4 — це спеціалізований верстат для виробництва друкованих плат, який використовується для позиціонування, підготовки отворів для інструментів та операцій з виведення контактів з використанням відповідних жорстких матеріалів для друкованих плат.
У виробництві друкованих плат системи реєстрації на основі контактів забезпечують механічні опорні точки для вирівнювання панелей або інструментальних вузлів під час певних етапів виробництва.
Залежно від процесу, ці посилання можуть підтримувати операції, пов'язані з підготовкою плати, вирівнюванням шарів, кріпленням ламінування або подальшою обробкою.
Чому важлива реєстрація друкованих плат?
Реєстрація — це контрольований зв'язок між фактичним положенням плати та її передбачуваним виробничим посиланням.
Коли отвори для інструментів або реєстраційні штифти розташовані неправильно, отримана помилка вирівнювання може вплинути на подальші етапи процесу.
Потенційні проблеми включають:
Невідповідне розташування панелей.
Неправильне розташування отворів для інструментів.
Додаткові налаштування кріплень.
Помилки реєстрації між етапами обробки.
Збільшений час налаштування.
Відходи матеріалу, спричинені проблемами вирівнювання.
Спеціальна станція кріплення може допомогти стандартизувати розташування та обробку панелей.
Однак, штифтовий верстат не гарантує самостійно точності багатошарової регістрації. Рух матеріалу, стан пристосування, геометрія просвердленого отвору та подальші процеси також впливають на кінцевий результат.
2. Як CK-800 порівнюється з ручним закріпленням?
Для зарубіжних виробників друкованих плат одним із перших питань при покупці є те, чи слід зберегти ручну підготовку, чи інвестувати в контрольовану робочу станцію для виведення контактів.
| Фактор оцінки | Ручне закріплення | Контрольоване закріплення в стилі CK-800 |
|---|---|---|
| Розміщення дошки | Залежить від оператора | Позиціонування на основі фіксації |
| Схема обробки | Окремі ручні операції | Двоголовна промислова робоча станція |
| Підготовка отвору | Залежить від наявних інструментів | Опубліковано шпиндель зі швидкістю обертання 24 000 об/хв |
| Операція закріплення | Ручне встановлення | Вказано метод автоматичного закріплення |
| Контроль процесів | Інструкції для оператора | Mitsubishi PLC |
| Повторюваність | Залежить від оператора та обладнання | Потрібна кваліфікація машини |
| Гнучкість виробництва | Корисно для разових завдань | Підходить для оцінки повторюваних операцій панелі |
| Основна проблема з купівлею | Праця та варіації | Інструменти, точність верстата та результати приймання |
Коли ручне закріплення все ще є практичним?
Ручні методи можуть залишатися придатними для випадкових прототипів або невеликого виробництва, де можна постійно досягати необхідної якості.
Однак, багаторазове ручне позиціонування може збільшити навантаження оператора та варіації налаштувань.
Для заводів, що обробляють кілька партій жорстких панелей друкованих плат, машина для керованого штифтування може забезпечити більш стандартизоване робоче середовище.
CK-800 слід вибирати на основі перевіреної якості та прийнятного результату, а не просто тому, що він пропонує більше автоматизації.
3. Технічні характеристики верстата CHIKIN CNC CK-800
CHIKIN CNC постачає обладнання для виробництва друкованих плат, включаючи системи свердління, фрезерування та спеціалізоване оброблення плат.
Представлена машина для штифтування FR4 для стабільної та повторюваної обробки плат представлена як підлогова робоча станція з двома головками.
У описі продукту виділяються довгий робочий стіл, елементи керування, доступні оператору, та обробка на основі пристосувань.
Таблиця специфікацій машини CK-800
| Технічний параметр | Опублікована специфікація |
|---|---|
| Модель машини | CK-800 |
| Категорія продукту | FR1 / FR4 / CEM1 / Верстат для кріплення друкованих плат з металевим сердечником |
| Швидкість електричного шпинделя | 24 000 об/хв |
| Затискна головка цанги шпинделя | Ø3,175 мм |
| Максимальний розмір друкованої плати | 800 × 680 мм |
| Мінімальний розмір друкованої плати | 250 × 250 мм |
| Товщина друкованої плати | 10 мм |
| Метод закріплення | Автоматичний |
| Точність свердління | ±0,1 мм |
| Контролер | Mitsubishi PLC |
| Електричні характеристики | Однофазний 220 В / 50 Гц / 5 кВт |
| Тиск повітря в машині | 5 кг/см² |
| Розміри машини | 1220 × 545 × 1230 мм |
| Вага машини | Приблизно 200 кг |
Технічні характеристики взяті з наданого опису продукту CK-800. Їх остаточне значення, умови випробувань та застосовність слід перевірити відповідно до зазначеної конфігурації машини.
Специфікації, що потребують особливої уваги
Товщина друкованої плати: У технічному описі зазначено 10 мм, але не пояснюється, чи це абсолютний максимум обробки, чи номінальний стан налаштування. Слід уточнити підтримуваний діапазон.
Точність свердління: Зазначене значення ±0,1 мм вимагає певної процедури вимірювання, перш ніж його можна буде використовувати як гарантію прийняття продукції.
Автоматичне закріплення штифтів: Опублікований термін не визначає, чи включає автоматичну подачу штифтів, завантаження плати чи інші види обробки матеріалів.
Швидкість шпинделя: Специфікація 24 000 об/хв визначає швидкість шпинделя верстата; це не доводить придатність для кожного застосування мікросвердління друкованих плат.
4. Чому важлива структура з двома головками?
На зображеннях продукту CK-800 показано дві обробні головки, розташовані вздовж розширеної горизонтальної робочої станції.
Ця конфігурація може підтримувати обробку у двох позиціях або парну операцію, залежно від встановленого інструментарію та послідовності керування.
Потенційні переваги обробки двома головками
Визначені позиції обробки
Двоголовкова конструкція може забезпечити фіксовані опорні точки обробки, коли геометрія заготовки відповідає налаштуванню верстата.
Зменшені вимоги до переміщення
Для відповідних застосувань обробка кількох місць у контрольованому пристосуванні може зменшити непотрібне ручне переміщення.
Покращена операційна стабільність
Стабільний робочий стіл та чітко визначені положення інструментів можуть зробити налаштування менш залежним від вирівнювання від руки.
Чи означає подвійна головка, що обидві головки працюють одночасно?
Не обов'язково.
На фотографіях продукту показано дві головки, але надані технічні характеристики не підтверджують незалежну одночасну роботу або економію часу циклу.
Покупці повинні звернутися до CHIKIN CNC, щоб продемонструвати фактичну послідовність обробки.
Важливі питання полягають у тому, чи працюють головки разом чи послідовно, як регулюється їхнє положення та чи відповідає доступна відстань необхідній схемі отворів інструменту.
5. Як підібрати цангу 3,175 мм до інструментів для кріплення контактів друкованої плати
CK-800 оснащений затискною головкою шпинделя Ø3,175 мм .
Це важлива специфікація інтерфейсу верстата.
Цанговий цанговий кріплення діаметром 3,175 мм зазвичай асоціюється з сумісними хвостовиками промислових свердлильних інструментів для друкованих плат.
Однак розмір цанги не збігається з діаметром кінцевого свердління або діаметром встановленого реєстраційного штифта.
Контрольний список сумісності інструментів
| Параметр інструменту | Що повинні перевірити покупці |
|---|---|
| Діаметр цанги | Специфікація машини Ø3,175 мм |
| Хвостовик інструменту | Сумісні розміри та допуски хвостовика |
| Діаметр різання | Відповідає потрібному отвору |
| Довжина інструменту | Відповідний зазор шпинделя та пристосування |
| Геометрія точок | Підходить для цільового матеріалу плити |
| Матеріал інструменту | Відповідні характеристики зносу та різання |
| Биття інструменту | Прийнятно для необхідної якості обробки |
| Підтримка інструментів | Правильне встановлення та розташування кріплень |
| Наявність заміни | Сумісні запасні інструменти та компоненти |
Чому важливе биття шпинделя?
Биття описує відхилення від запланованої осі обертання.
Надмірне биття може впливати на геометрію отвору та навантаження інструменту.
Для свердел малого діаметра для друкованих плат ці ефекти можуть ставати дедалі важливішими.
Тому правильний інструмент слід перевіряти як частину повного вузла шпинделя та тримача.
Чи є CK-800 спеціалізованою високошвидкісною свердлильною машиною для друкованих плат?
CK-800 позиціонується як обладнання для закріплення та реєстрації.
Заявлена швидкість шпинделя 24 000 об/хв відрізняється від набагато вищих швидкостей шпинделя, що використовуються деякими спеціалізованими мікросвердлильними верстатами для друкованих плат.
Заводам, яким потрібна велика кількість прецизійних перехідних отворів, слід оцінити спеціалізоване обладнання для свердління друкованих плат, а не вважати, що CK-800 виконує ту саму роль.
6. Які матеріали для друкованих плат може обробляти CK-800?
У специфікації машини визначено застосування FR1, FR4, CEM1 та друкованих плат з металевим сердечником.
Ці матеріали відрізняються конструкцією та особливостями обробки.
Матриця сумісності матеріалів
| Матеріал дошки | Типове застосування | Основна вимога до перевірки |
|---|---|---|
| ФР1 | Обробка жорсткого картону на паперовій основі | Якість отвору та цілісність матеріалу |
| ФР4 | Жорстка друкована плата, посилена скловолокном | Знос інструменту та вирив волокна |
| СЕМ1 | Обробка композитного епоксидного ламінату | Свердління та стан кромки |
| Друкована плата з металевим сердечником | Кваліфіковані застосування для позиціонування отворів | Металеві задирки та сили різання |
| Багатошаровий FR4 | Підготовка до реєстрації | Послідовність положення та стан ламінату |
Чому обробка FR4 відрізняється?
FR4 містить епоксидну смолу та армування зі скловолокна.
Вміст скловолокна може збільшити знос інструменту, тоді як ламінат може зазнати локальних сколів або відламування волокон за невідповідних умов обробки.
Відповідний інструмент для свердління, опору для плити та параметри різання слід вибирати відповідно до фактичного ламінату.
Чи може один інструмент обробляти FR4 та друковані плати з металевим сердечником?
Не автоматично.
Матеріали з металевим сердечником можуть вимагати різних геометрій інструментів та умов різання.
Якщо завод обробляє як плити FR4, так і плити з алюмінієвим сердечником, він повинен запросити окремі випробування зразків для кожного матеріалу.
Наявність назви матеріалу в категорії продукту є відправною точкою для оцінки сумісності, а не гарантією універсальної обробки.
7. Як слід перевіряти точність реєстрації отворів на друкованій платі?
Одна з найважливіших характеристик у технічному описі CK-800 — точність свердління ±0,1 мм .
Однак покупці повинні розуміти, що означає цей номер, перш ніж включати його в договір купівлі-продажу.
Точність буріння проти точності реєстрації
| Вимірювання | Що це описує | Чому це важливо |
|---|---|---|
| Точність положення свердління | Розташування отвору відносно визначеного посилання | Розміщення отворів для інструменту |
| Точність діаметра отвору | Розмір готового отвору | Прилягання штифта та кріплення |
| Повторюваність | Узгодженість при багаторазовій обробці | Стабільність серійного виробництва |
| Відстань між отворами | Відносне положення між реєстраційними отворами | Сумісність світильників |
| Вирівнювання дошки | Положення заготовки під час обробки | Загальна узгодженість процесу |
| Остаточна реєстрація | Узгодженість, досягнута на всіх етапах виробництва | Якість виробництва друкованих плат після виробництва |
Заявлену точність свердління верстата не слід розглядати як гарантію остаточного багатошарового суміщення.
Як виміряти фактичне положення отвору
Практичним методом кваліфікації є обробка репрезентативних панелей з використанням визначеної системи відліку.
Отримані отвори для інструментів потім можна перевірити за допомогою відповідного каліброваного вимірювального обладнання.
Вимірювання повинно включати відповідні положення отворів та відстань між ними.
Під час випробування також слід зафіксувати матеріал плати, розміри, розташування кріплень, програму обробки та умови експлуатації.
Чому важлива зміна складу ради директорів?
Навіть коли система руху верстата працює стабільно, заготовка може рухатися, якщо вона погано закріплена.
Тому позиціонування ради директорів слід перевіряти як частину цього процесу.
Правильне питання приймання полягає в тому, чи відповідають готові отвори вимогам замовника щодо розташування та розмірів, а не просто в тому, чи машина запускається та працює правильно.
8. Як працює типовий робочий процес закріплення FR4?
Контрольований процес виведення контактів на друковану плату можна розділити на кілька етапів.
Наведений нижче робочий процес є рекомендованою послідовністю інженерної оцінки. Точну процедуру роботи CK-800 слід підтвердити в інструкції з експлуатації машини.
Крок 1: Перевірка матеріалу друкованої плати
Перевірте тип матеріалу, розмір плати, товщину та необхідні місця кріплення.
Крок 2: Підготовка робочого столу
Переконайтеся, що встановлено відповідне кріплення, опорні упори та опорну конструкцію.
Крок 3: Розташування друкованої плати
Завантажте панель та вирівняйте її відносно необхідних опорних елементів.
Крок 4: Підтвердьте програму обробки
Виберіть затверджену конфігурацію та перевірте необхідні позиції обробки.
Крок 5: Виконайте операцію зі зазначеним отвором
Там, де це вимагається застосуванням, використовуйте схвалений свердлильний інструмент та робочі умови для підготовки відповідних отворів для інструментів.
Крок 6: Виконайте операцію закріплення
Виконайте затверджену послідовність встановлення штифтів, використовуючи зазначені інструменти та метод керування верстатом.
Крок 7: Перевірте результат
Перевірте розташування отвору, посадку штифтів, стан плати та узгодженість процесу.
Крок 8: Звільніть панель
Передайте прийняту панель на наступний етап виробництва.
Що повинні підтвердити покупці щодо автоматизації?
У специфікації метод закріплення описано як автоматичний, тоді як на зображенні продукту показано робочу станцію, доступну для оператора.
Покупець повинен уточнити, які операції автоматизовані, а які потребують ручного втручання.
Ця відмінність впливає на вимоги до робочої сили, час виробничого циклу та інтеграцію з навколишнім обладнанням.
9. Як пов'язане виведення контактів CK-800 з виведенням контактів з друкованої плати?
Закріплення та зняття штифтів – це різні виробничі операції.
Штифування встановлює або закріплює необхідні механічні позиціонуючі штифти для певного процесу.
Депінінг видаляє шпильки, коли вони більше не потрібні.
Ці операції можуть відбуватися на різних етапах виробництва друкованих плат.
| Порівняння | Розштифування друкованої плати | Депінінг друкованої плати |
|---|---|---|
| Основне призначення | Встановлення або встановлення позиціонувальних штифтів | Видалити встановлені штифти |
| Головна проблема | Розташування штифта та якість вставки | Повне видалення без пошкоджень |
| Інструменти | Інструменти для позиціонування та встановлення | Видалення пробійника та опори |
| Вимога якості | Правильне розташування та цілісність плати | Цілісність отвору та ламінату |
| Пов'язана модель CHIKIN | CK-800 | СК-16 |
CHIKIN також пропонує машину для зняття контактів з друкованих плат CK-16 , призначену для контрольованого видалення сумісних контактів.
Однак, сумісність між системою виведення контактів CK-800 та системою зняття контактів CK-16 має бути підтверджена для фактичної геометрії контактів та конструкції плати.
10. Які проблеми з якістю можуть виникнути під час встановлення контактів на друкованій платі?
Система штифтів може створювати проблеми, якщо інструменти, пристосування або робочі налаштування є невідповідними.
Поширені дефекти та можливі причини
| Проблема | Можлива причина | Рекомендована перевірка |
|---|---|---|
| Неправильне положення отвору для інструменту | Неправильне вирівнювання або налаштування | Перевірте опорні точки та кріплення |
| Збільшений отвір | Стан інструменту або биття | Перевірте свердло та тримач |
| Зазубрини для отворів | Невідповідні параметри буріння | Перевірте геометрію та матеріал інструменту |
| Розтріскування ламінату | Надмірне локальне навантаження | Перевірте умови встановлення штифтів |
| Погана посадка штифтів | Неправильні розміри штифта або отвору | Перевірте сумісність штифта та отвору |
| Деформація дошки | Недостатня підтримка | Перевірте робочий стіл та затиск |
| Суперечливі результати | Варіація налаштування або вирівнювання головки | Виконайте повторні вибіркові випробування |
| Переривання обробки | Проблема з інструментами або керуванням | Перегляд записів роботи машини |
Як слід контролювати якість виведення друкованих плат?
Контроль якості повинен починатися із затверджених креслень та вимірюваних меж приймання.
Для кожної виробничої установки визначте цільові розміри отворів, положення отворів, специфікації штифтів, прийнятний стан ламінату та необхідний метод відбору проб.
Перевірка повинна перевірити як підготовку отвору, так і завершення операції з штифтування, де це можливо.
Машину також слід обслуговувати відповідно до затверджених інструкцій з експлуатації.
11. Як оцінити ефективність виробництва CK-800
У технічному описі CK-800 не вказано перевірену кількість готових панелей за годину.
З цієї причини пропускну здатність слід встановлювати на основі фактичних виробничих випробувань.
Типовий розрахунок часу циклу виглядає так:
Загальний час циклу = Завантаження + Вирівнювання + Обробка + Закріплення штифтами + Перевірка + Розвантаження
Фактичний вихід залежить від кількості необхідних операцій, розміру матеріалу, розташування пристосувань та способу обробки.
Виробничі фактори для оцінки
| Фактор | Вплив на виробництво |
|---|---|
| Кількість місць реєстрації | Впливає на операції обробки |
| Розмір дошки | Впливає на навантаження та вирівнювання |
| Товщина матеріалу | Може впливати на умови різання |
| Конструкція світильника | Впливає на повторюваність та час налаштування |
| Робота з двома головками | Може впливати на послідовність обробки |
| Автоматичні функції | Визначення участі оператора |
| Зміни продукту | Потрібні коригування налаштувань |
| Частота перевірок | Додає час на контроль якості |
Чому прийнятий вихідний результат має значення
Виробничу потужність слід вимірювати у відповідних панелях, а не у загальній кількості завершених циклів.
Прийнятих панелей за годину = Оброблених панелей за годину × Коефіцієнт прийняття
Швидший процес не обов'язково забезпечує нижчі експлуатаційні витрати, якщо він призводить до додаткової переробки або бракованих панелей.
Для заводів, які порівнюють ручне та контрольоване закріплення, цей показник корисніший, ніж непідтримуваний відсоток підвищення продуктивності.
12. Що повинні перевірити покупці під час заводських приймальних випробувань CK-800?
Заводські приймальні випробування (ЗВП) повинні встановити, чи відповідає машина узгодженим вимогам перед постачанням.
Для CK-800 тестування повинно охоплювати як функції обладнання, так і фактичну якість обробки.
Контрольний список заводської приймальної документації CK-800
| Тестовий елемент | Рекомендована перевірка |
|---|---|
| Модель машини | Підтвердьте конфігурацію CK-800 |
| Максимальний розмір плати | Перевірте потрібну велику панель |
| Мінімальний розмір дошки | Перевірте підтримку меншого формату |
| Товщина дошки | Підтвердьте затверджений діапазон обробки |
| Швидкість шпинделя | Перевірте опубліковану специфікацію 24 000 об/хв |
| Цанговий | Підтвердьте сумісність інструментів Ø3,175 мм |
| Двоголовкова конструкція | Продемонструвати необхідні посади з обробки |
| Точність отвору | Вимірювання положень готових отворів для інструментів |
| Операція закріплення | Підтвердьте фактичну автоматичну послідовність |
| Розсадка на шпильках | Перевірте затверджені зразки кріплення |
| Функції ПЛК | Продемонструйте необхідну послідовність керування |
| Подача повітря | Підтвердьте тиск та експлуатаційні вимоги |
| Електрична система | Перевірте надану конфігурацію |
| Контроль безпеки | Демонструвати захисні та аварійні функції |
| Документація | Перевірка інструкцій, креслень та протоколів приймання |
Рекомендований метод тестування зразків
Виберіть репрезентативні дошки, що відповідають необхідним заводу розмірам та комбінаціям матеріалів.
Надайте бажаний шаблон отворів та специфікації реєстраційних штифтів.
Визначте межі допусків положення та розмірів перед випробуванням.
Обробляйте кілька зразків у контрольованих умовах.
Виміряйте готові отвори та перевірте результати штифтування.
Запишіть будь-які відхилені панелі, коригування налаштувань та виміряний час циклу.
У підсумковому звіті про випробування повинні бути зазначені конфігурація машини та умови експлуатації.
Чи гарантує опублікована точність ±0,1 мм прийняття?
Ні.
Специфікацію необхідно оцінювати відповідно до фактичних вимог покупця до креслення.
Якщо запланований процес вимагає більш жорсткого допуску, ніж опублікована здатність, покупець не повинен вважати, що машина може відповідати йому без додаткового технічного підтвердження.
13. Встановлення, безпека та довгострокове обслуговування
CK-800 — це підлогова машина, тому перед доставкою слід перевірити її заводські вимоги.
Опубліковані параметри встановлення
| Вимога | Специфікація CK-800 |
|---|---|
| Електропостачання | Однофазний 220 В / 50 Гц |
| Опублікована потужність машини | 5 кВт |
| Тиск повітря | 5 кг/см² |
| Розміри машини | 1220 × 545 × 1230 мм |
| Вага машини | Приблизно 200 кг |
| Контролер | Mitsubishi PLC |
Електричні та пневматичні вимоги слід перевірити відповідно до остаточної замовленої конфігурації.
Які системи безпеки важливі?
Промислове обладнання для штифтування та свердління може створювати небезпеки, пов'язані з рухомими головками, обертовими інструментами, затискними механізмами та пневматичними компонентами.
Покупці повинні перевірити наявність захисних екранів, аварійної зупинки, запобігання ненавмисному запуску, електричного захисту та безпечних процедур технічного обслуговування.
Відповідні рамки включають ISO 12100 для оцінки ризиків машин та IEC 60204-1 для електрообладнання машин, де це застосовно.
Наявність лише кнопки аварійної зупинки не доводить відповідність певному стандарту безпеки.
Яке технічне обслуговування слід враховувати?
Регулярна перевірка може включати стан інструментів, кріплення шпинделя, вирівнювання пристосувань, пневматичні з'єднання, рухомі вузли та функції керування.
Фактичний графік технічного обслуговування та потреби в запасних частинах слід узгодити з постачальником.
14. Що визначає загальну вартість штифтового верстата FR4?
Початкова ціна обладнання – це лише одна частина інвестицій.
Більш повне порівняння витрат враховує монтаж, інструменти, час роботи, технічне обслуговування та браковані панелі.
Контрольний список оцінки витрат
| Фактор вартості | Що повинні підтвердити покупці |
|---|---|
| Базова машина | Включена конфігурація CK-800 |
| Обробні головки | Стандартне оснащення та доступні налаштування |
| Бурові інструменти | Сумісні характеристики та вартість заміни |
| Закріплення компонентів | Сумісні штифти та монтажні аксесуари |
| Розклад матчів | Стандартні або специфічні для застосування вимоги |
| Електромонтаж | Підготовка ділянки та вимоги до комунальних послуг |
| Стиснене повітря | Необхідне постачання та споживання |
| Праця оператора | Вимоги до завантаження та огляду |
| Технічне обслуговування | Зношувані деталі та опора |
| Втрати якості | Переробка та відхилені панелі |
| Доставка | Упаковка, пункт призначення та умови доставки |
Корисна заводська метрика:
Вартість закріплення на прийняту панель = Загальна розподілена вартість закріплення ÷ Прийняті панелі
Це допомагає менеджерам із закупівель оцінювати машину на основі виробничої вартості, а не лише ціни покупки.
15. Контрольний список запиту цінових пропозицій CK-800 для закордонних виробників друкованих плат
Технічно повний RFQ дозволяє постачальнику обладнання оцінити його сумісність з виробничими вимогами замовника.
| Необхідна інформація | Що повинен надати покупець |
|---|---|
| Матеріал друкованої плати | FR1, FR4, CEM1, металевий сердечник або інший |
| Розміри дошки | Мінімальні та максимальні розміри |
| Товщина дошки | Фактичний асортимент виробництва |
| Схема отворів | Креслення та опорні точки для реєстраційних отворів |
| Допуск отвору | Необхідні обмеження положення та розмірів |
| Специфікація штифта | Діаметр, довжина та спосіб встановлення |
| Обсяг обробки | Панелей за зміну або годину |
| Спосіб завантаження | Ручна або замовлена автоматизація |
| Вимоги до керівника | Відстань між отворами та положення обробки |
| Виробниче середовище | Потужність, повітря, доступний простір |
| Вимоги до якості | Критерії приймання інспекції та FAT |
| Комерційні вимоги | Кількість, пункт призначення та обсяг послуг |
Чому варто звернути увагу на ЧПК CHIKIN?
Компанія Shenzhen ChiKin Automation Equipment Co., Ltd. постачає обладнання для виробництва друкованих плат та супутнє обладнання для промислової автоматизації.
CK-800 входить до лінійки обладнання компанії для виробників, які оцінюють більш контрольовані операції позиціонування та закріплення плат.
CHIKIN також надає інформацію про свої виробничі та сервісні можливості .
Для покупців пріоритетом має бути встановлення того, чи може зазначена конфігурація CK-800 відповідати фактичним вимогам до плати та розташування контактів.
Запит на технічну оцінку CK-800
Ви плануєте покращити підготовку реєстраційних отворів FR4 або стандартизувати операції штифтування?
Підготуйте креслення друкованої плати, тип матеріалу, специфікації виводів та вимоги до виробництва.
Огляньте машину для закріплення штифтів CHIKIN FR4 .
Зверніться до CHIKIN CNC для огляду конфігурації CK-800 та отримання цінової пропозиції .
Надання повного технічного опису допоможе уточнити оснащення верстата, обсяг автоматизації та його придатність для вашого виробничого процесу.
16. Часті запитання про машини для штифтування FR4
1. Для чого використовується машина для штифтування FR4?
Верстат для встановлення виводів FR4 підтримує контрольовані операції позиціонування та встановлення виводів з використанням відповідних жорстких матеріалів для друкованих плат. У відповідних виробничих процесах він може допомогти підготувати отвори для реєстрації та встановити виводи відповідно до заданого процесу.
2. Який максимальний розмір друкованої плати підтримується CK-800?
В опублікованій специфікації зазначено максимальний розмір друкованої плати 800 × 680 мм та мінімальний розмір 250 × 250 мм. Фактичну сумісність кріплень слід підтвердити для запланованих розмірів плати.
3. Яка швидкість шпинделя CK-800?
CK-800 має швидкість шпинделя 24 000 об/хв. Покупці повинні перевірити схвалені інструменти, підтримувані розміри отворів та умови обробки для своїх матеріалів.
4. Чи використовує CK-800 реєстраційний штифт 3,175 мм?
Не обов'язково. Специфікація Ø3,175 мм стосується затискної головки цанги шпинделя. Сумісний діаметр реєстраційного штифта необхідно підтвердити окремо.
5. Яка точність свердління у CK-800?
В опублікованій специфікації зазначено точність свердління ±0,1 мм. Покупці повинні запросити умови вимірювання та перевірити фактичне положення отворів за своїми затвердженими кресленнями.
6. Чи є CK-800 повністю автоматичним?
У технічному описі зазначено метод автоматичного виведення контактів. Однак, він не повністю описує завантаження плати, подачу контактів або послідовність обробки. Покупцям слід запросити демонстрацію фактичних функцій автоматизації.
7. Чи може CK-800 обробляти матеріали друкованих плат з алюмінієвим осердям?
Друкована плата з металевим сердечником включена до специфікації продукту. Фактична сумісність залежить від конструкції матеріалу, оснащення та вимог процесу. Рекомендується проводити випробування зразків.
8. Який контролер використовує CK-800?
В опублікованій специфікації ідентифікується ПЛК Mitsubishi. Остаточну модель обладнання, функції програмного забезпечення та доступні виробничі інтерфейси слід підтвердити перед замовленням.
9. Яка різниця між пінінгом та депінінгом друкованої плати?
Штифтування встановлює або встановлює позиціонуючі штифти для виробничого процесу. Зняття штифтів видаляє штифти, коли вони більше не потрібні. Ці дві операції використовують різні інструменти та вимоги до приймання.
10. Що мені слід надати під час запиту цінової пропозиції CK-800?
Надайте матеріал друкованої плати, розміри, товщину, креслення реєстраційних отворів, необхідну точність, специфікації виводів, обсяг виробництва, джерело живлення та бажаний рівень автоматизації. Запросіть обробку зразків та визначте критерії приймання на заводі.
Висновок
Вибір правильного верстата для штифтування FR4 вимагає повного розуміння розмірів плати, точності отворів для інструментів, сумісності шпинделів, методів штифтування та виробничих вимог.
Верстат CHIKIN CNC CK-800 пропонує опубліковану конфігурацію з двома обробними головками, швидкістю шпинделя 24 000 об/хв, цангою Ø3,175 мм, максимальним розміром плити 800 × 680 мм, ПЛК-керуванням Mitsubishi та точністю свердління ±0,1 мм.
Ці специфікації роблять його актуальним кандидатом для виробників друкованих плат, які прагнуть більш контрольованої обробки, пов'язаної з реєстрацією, та повторюваної обробки плат.
Однак, успішний вибір обладнання не повинен залежати виключно від каталожних характеристик.
Покупці повинні перевірити фактичну послідовність штифтування, характеристики положення отворів, сумісність кріплення, придатність матеріалів та прийнятий обсяг виробництва за допомогою репрезентативних випробувань.
Документована процедура приймання на заводі допомагає зменшити ризики закупівлі та сприяє чіткішому розумінню реальних можливостей обладнання.
Для виробників друкованих плат, які оцінюють обладнання для позиціонування та встановлення контактів, CHIKIN CNC пропонує CK-800 у своєму ширшому портфоліо обладнання для виробництва друкованих плат.
Ознайомтеся з верстатом для штифтування CK-800 FR4 або зверніться до CHIKIN CNC для отримання цінової пропозиції для конкретного застосування .
Поділіться своїми кресленнями друкованих плат, специфікаціями матеріалів, вимогами до реєстраційних отворів та цільовим обсягом виробництва, щоб оцінити конфігурацію, що відповідає вашому виробничому робочому процесу.





