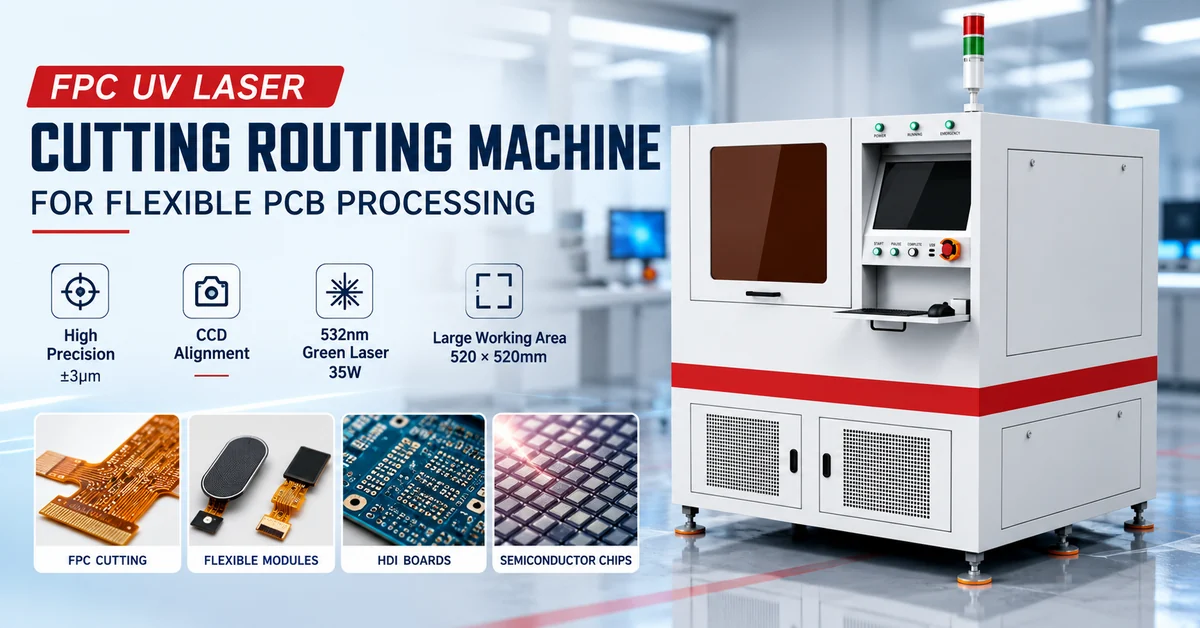
Верстат для лазерного різання FPC за допомогою УФ-лазеру – це прецизійна система обробки, призначена для гнучких друкованих плат, захисних плівок та окремих тонких електронних підкладок. На відміну від механічного фрезерування або висікання, обробка за допомогою УФ-лазеру видаляє матеріал без прямого контакту з ріжучим інструментом, що робить її особливо привабливою для виготовлення складних контурів та делікатних підкладок.
Для виробників електроніки головною перевагою є не просто потужність лазера. Це здатність досягати прийнятної якості різання, точного суміщення та повторюваного виробництва, контролюючи при цьому термічні ефекти та деформацію матеріалу.
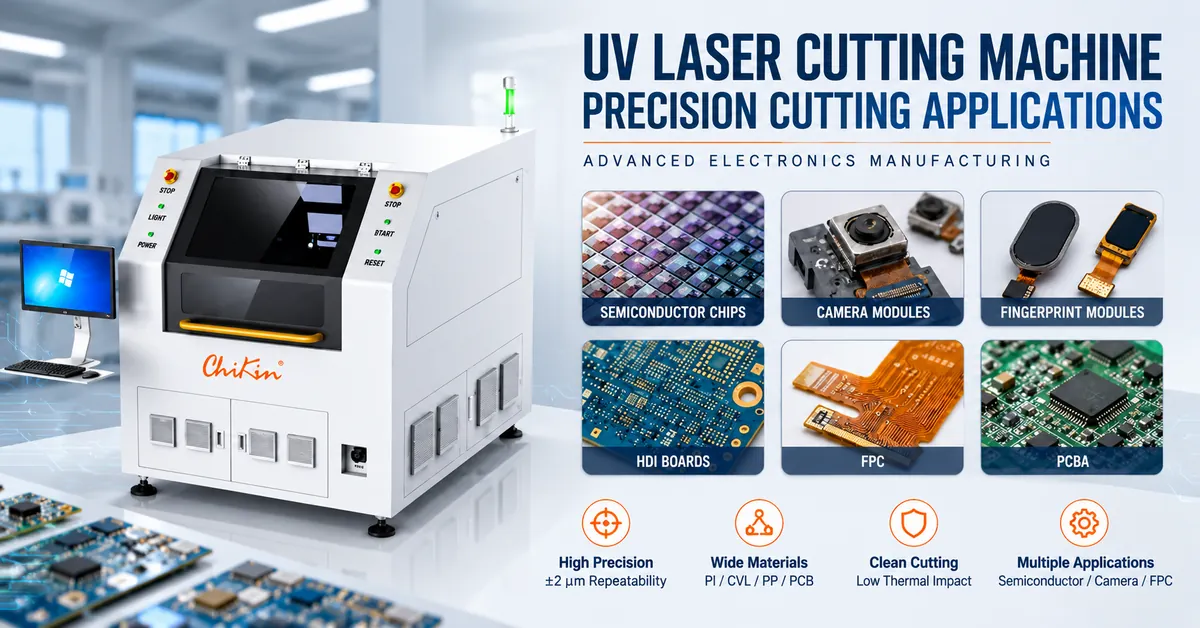
Верстат CHIKIN CNC CK-PP30-6060-DA поєднує в собі пікосекундний УФ-лазер 355 нм, лінійний двигун руху, позиціонування за допомогою CCD-матриці та вакуумну фіксацію заготовки. Його опубліковані характеристики є корисною відправною точкою для оцінки застосувань різання та депанелювання FPC.
Однак, рішення про покупку зрештою має залежати від результатів різання зразків, сумісності матеріалів, перевіреної точності розмірів та виробничої продуктивності.
У цьому посібнику пояснюється, як оцінити машину, зрозуміти її характеристики, встановити критерії прийнятності та підготувати технічно повний запит на цінову пропозицію.
1. Що таке машина для лазерного різання FPC на основі ультрафіолету?
Лазерна різальна машина FPC з ультрафіолетовим випромінюванням використовує сфокусовані ультрафіолетові лазерні імпульси для видалення матеріалу вздовж запрограмованих траєкторій різання.
У виробництві гнучких друкованих плат цей процес може підтримувати контурне різання, обробку покривного шару, отвори та вибрані операції розділення панелей.
Гнучкі схеми можуть містити поліімід (ПІ), мідні провідники, клеї, захисні плівки та інші матеріали. Ці шари відрізняються своєю реакцією на сили різання та лазерну енергію.
Традиційні механічні процеси можуть створювати контактний тиск, вібрацію, знос інструментів та деформацію. Лазерна обробка усуває прямі механічні сили різання на заготовці, хоча ділянки, що зазнали термічного впливу, та залишки процесу все ще необхідно контролювати.
Чому використовується технологія УФ-лазеру 355 нм?
Довжина хвилі 355 нм зазвичай оцінюється для тонкої обробки полімерних електронних матеріалів.
Його відносно коротка довжина хвилі може забезпечити сприятливе поглинання та локалізовану доставку енергії у відповідних підкладках. У поєднанні з пікосекундними імпульсами це пропонує спосіб обробки делікатних елементів, обмежуючи теплову дифузію за відповідно оптимізованих умов.
Тим не менш, УФ-лазер не є процесом холодного різання. Надмірне накопичення енергії все одно може призвести до зміни кольору, карбонізації, пошкодження адгезією або розшарування.
Правильна мета — це перевірений технологічний період, який відповідає вимогам до готової деталі , а не непідтверджена обіцянка нульового термічного пошкодження.
2. Кому варто розглянути УФ-лазерне різання гнучких схем?
Цей тип обладнання особливо актуальний для заводів, що обробляють тонкі, делікатні або геометрично складні електронні матеріали.
| Сегмент покупців | Типове застосування | Основна проблема закупівель |
|---|---|---|
| Виробники плавильних полімерів (FPC) | Гнучкі контури та отвори для друкованих плат | Якість та деформація краю |
| Процесори Coverlay | Обрізка та отвори обкладинки | Точне розміщення елементів |
| Гнучкі постачальники електроніки | Тонкі підкладки для мікросхем | Сумісність матеріалів |
| Виробники модулів камери | Гнучкі компоненти з'єднань | Точна геометрія та керованість |
| Постачальники модулів відбитків пальців | Гнучкі схеми, пов'язані з датчиками | Реєстрація та розмірна узгодженість |
| Виробники друкованих плат HDI | Вибрана обробка тонких елементів | Термічний вплив та захист міді |
| Виробники друкованих плат | Відповідні завдання розділення заповнених плат | Зазор компонентів та технологічне напруження |
| Лабораторії досліджень та розробок у сфері електроніки | Прототипи та зміна дизайну | Швидка зміна програм |
У рекламних матеріалах обладнання також зазначено напівпровідникові мікросхеми, модулі камер, модулі відбитків пальців, плати HDI, плавні виміри плавності плавлення (FPC) та друковані плати (PCBA) як напрямки застосування.
Це слід розуміти як потенційні сектори застосування , а не як підтвердження того, що машина може різати всі пов'язані матеріали.
Наприклад, розрізання з'єднання FPC, що використовується всередині модуля камери, відрізняється від безпосереднього розрізання напівпровідникової пластини.
Специфікація матеріалу виробника та фактичні випробування зразка повинні встановити, чи підтримується передбачувана експлуатація.
3. CHIKIN CNC CK-PP30-6060-DA: Технічні характеристики
Компанія Shenzhen ChiKin Automation Equipment Co., Ltd. пропонує обладнання для виробництва та прецизійної обробки друкованих плат, включаючи рішення для лазерного різання гнучких електронних матеріалів.
Фрезерний верстат для лазерного різання CHIKIN FPC UV призначений для безконтактної обробки делікатних гнучких схем.
Опублікована таблиця специфікацій CK-PP30-6060-DA
| Технічний параметр | Опублікована специфікація |
|---|---|
| Модель | CK-PP30-6060-DA |
| Лазерна технологія | Ультрафіолетовий пікосекундний лазер |
| Довжина хвилі | 355 нм |
| Лазерний вихід | 30 Вт при 1000 кГц |
| Діапазон частоти імпульсів | 300–1200 кГц |
| Ширина імпульсу | Менше ніж 15 пс |
| Лазерні промені | Одинарний промінь |
| Точність обробки | ±25 мкм |
| Максимальна площа обробки | 550 × 550 мм |
| Товщина неметалевих матеріалів | ≤0,5 мм |
| Фіксація заготовки | Вакуумна адсорбція |
| Привід руху | Лінійні двигуни |
| Максимальна швидкість руху X/Y | 400 мм/с на вісь |
| Максимальний хід X/Y | 610 × 610 мм |
| Точність позиціонування X/Y | ±8 мкм |
| Повторюваність X/Y | ±2 мкм |
| ПЗС-камери | 1 |
| Поле зору ПЗЗ-камери | 4,5 × 5,5 мм |
| Точність вирівнювання ПЗС-модуля | ±6 мкм |
| Діапазон сканування гальванометра | 40 × 40 мм |
| Розмір фокусної плями | 16–30 мкм |
| Подача повітря до обладнання | 0,7 МПа |
| Операційний інтерфейс | Китайська / Англійська |
Це опубліковані специфікації обладнання, а не незалежно перевірені результати обробки. Продуктивність обробки залежить від матеріалу, конфігурації, налаштування та умов приймання.
Важливо: Підтвердьте ефективну область обробки
У рекламних матеріалах описано робочу зону 600 × 600 мм , тоді як у детальній специфікації машини вказано максимальну зону обробки 550 × 550 мм .
Ці цифри не слід розглядати як взаємозамінні.
Перед покупкою зверніться до CHIKIN CNC для підтвердження ефективного діапазону лазерної обробки для зазначеної конфігурації, включаючи корисний простір для кріплення, зазор від кромки та будь-які обмеження, що створюються системою затискання заготовки.
Детальну специфікацію слід використовувати як попередню інженерну довідку до надання остаточного затвердженого креслення.
Аналогічно, у рекламних матеріалах згадуються лазерні опції потужністю 15 Вт, 20 Вт та 30 Вт, тоді як у специфікації CK-PP30-6060-DA зазначено джерело потужністю 30 Вт. Наявність та продуктивність альтернативних конфігурацій живлення слід підтверджувати індивідуально.
4. Розуміння точності: чому повторюваність ±2 мкм не є точністю різання ±2 мкм
Одним з найважливіших аспектів вибору прецизійного лазерного різального верстата є розрізнення різних вимірювальних термінів.
Виробники можуть публікувати точність руху, повторюваність, точність вирівнювання ПЗС-матриць та загальну точність обробки.
Ці цифри описують різні можливості.
| Метрика точності | Опубліковане значення | Що це описує |
|---|---|---|
| Точність позиціонування X/Y | ±8 мкм | Точність позиціонування осі за командою |
| Повторюваність X/Y | ±2 мкм | Послідовність при поверненні в командну позицію |
| Точність вирівнювання ПЗС-модуля | ±6 мкм | Виконання процесу вирівнювання зору |
| Точність обробки | ±25 мкм | Опублікована загальна точність обробки |
Верстат з повторюваністю ±2 мкм не виготовляє автоматично готові деталі FPC в межах ±2 мкм.
На точність готової деталі також може впливати регулювання фокуса, деформація матеріалу, тепловий вплив, реєстрація зору, затискання заготовки, геометрія різання та програмна компенсація.
Ці специфікації не слід просто додавати разом для обчислення допуску готової деталі.
Натомість, покупці повинні визначити фактичні критерії приймання готового компонента та запросити розмірні вимірювання з репрезентативних зразків вирізки.
Для виробників FPC, які створюють чіткі контури та близько розташовані елементи, ця відмінність є важливою для уникнення дороговартісних непорозумінь зі специфікаціями.
5. Які матеріали може обробляти машина для лазерного різання FPC UV?
У специфікації CK-PP30-6060-DA серед напрямків обробки визначено захисну плівку (CVL), обробку контурів FPC, допоміжні матеріали, скловолокно для друкованих плат, PP та PI.
Зазначена межа товщини неметалевого матеріалу становить ≤0,5 мм .
Однак, сумісність матеріалів повинна оцінюватися на рівні всієї стеки.
Порівняння матеріалів та застосувань
| Матеріал або структура | Мета обробки | Ключовий ризик для перевірки |
|---|---|---|
| Поліімідна (ПІ) плівка | Тонкі контури та отвори | Зміна кольору та зона термічного впливу |
| Покриття FPC (CVL) | Профілювання покриття та обробка вікон | Пошкодження та залишки клею |
| Тонкий гнучкий контур | Обробка та розділення контурів | Пошкодження міді та спотворення розмірів |
| ПП та допоміжні плівки | Вибрані завдання з обробки плівки | Плавлення, уламки та консистенція різу |
| Скловолокнистий матеріал для друкованої плати | Різання для спеціалізованих застосувань | Якість кромки та неповне проникнення |
| Гнучкий ламінат з мідним покриттям | Вибрані контурні або розділові завдання | Різна лазерна реакція в різних шарах |
| Жорстко-гнучка друкована плата | Обробка кваліфікованих тонких зрізів | Розшарування та переходи жорсткість/гнучкість |
| Заповнена друкована плата | Кваліфіковане розділення суміжних компонентів | Зазор, термічний вплив та доступ до кріплень |
Опублікована межа товщини стосується саме неметалевих матеріалів. Її не слід тлумачити як гарантовану ріжучу здатність 0,5 мм для кожної багатошарової конструкції, що містить мідь.
Для мідних та інших композитних деталей необхідно випробувати весь стек.
Чому важливо нарощувати матеріали
Гнучка схема може включати поліімід, клей, мідну фольгу, покривний шар та захисні покриття.
Кожен шар може по-різному реагувати на однакові налаштування лазера.
Комбінація параметрів, яка успішно ріже голу поліетиленову плівку, може не забезпечити прийнятних результатів на гнучкому полімерному пластикі (FPC), що містить мідь та клейові шари.
З цієї причини команди закупівель повинні надавати фактичні зразки матеріалів та інформацію про поперечний переріз стека, а не просто описувати матеріал як «гнучку друковану плату».
6. Як працює система обробки пікосекундного лазера 355 нм?
Машина поєднує в собі джерело ультрафіолетового лазера, гальванометричне сканування, точний рух, вирівнювання камери та вакуумну фіксацію.
Типовий кваліфікований робочий процес включає такі етапи.
Крок 1: Імпорт даних різання
Оператор готує необхідний контур або програму обробки.
Сумісність файлів CAD/CAM, специфічних для машини, та підтримувані формати файлів слід підтвердити під час технічної оцінки.
Крок 2: Закріплення заготовки FPC
Система вакуумної адсорбції допомагає утримувати тонкі матеріали на місці.
Площинність заготовки, розподіл вакууму, отвори для кріплень та жорсткість основи необхідно оцінити, щоб запобігти руху під час обробки.
Крок 3: Виконайте вирівнювання CCD
Система CCD визначає відповідні опорні елементи та підтримує вирівнювання програми різання з фактичною дошкою.
Опубліковане поле зору камери становить 4,5 × 5,5 мм, із заданою точністю вирівнювання ±6 мкм.
Покупці повинні перевірити сумісність з розміром опорної точки, зовнішнім виглядом поверхні, умовами освітлення та розташуванням панелі.
Крок 4: Виконайте лазерне різання
Пікосекундний лазер з довжиною хвилі 355 нм дотримується запрограмованого шляху обробки.
Опублікований діапазон сканування гальванометра становить 40 × 40 мм, тоді як машина забезпечує більшу платформу руху.
Для обробних шаблонів, що охоплюють більшу площу, покупці повинні підтвердити, як узгоджено сканування гальванометра та рух предметного столика, включаючи будь-які помилки переходу поля.
Крок 5: Перевірте готові деталі
Після різання оператори перевіряють критичні розміри, стан кромки, залишки матеріалу та будь-який термічний вплив.
Затвердження виробництва повинно базуватися на репрезентативних партіях, а не на одному візуально прийнятному зразку.
7. УФ-лазерне різання проти механічного фрезерування проти висікання
УФ-лазерний різальний верстат не є автоматично найкращим рішенням для кожного гнучкого контуру.
Правильна технологія залежить від матеріалу, геометрії, обсягу виробництва, вимог до розмірів та допустимого технологічного ризику.
| Фактор оцінки | УФ-пікосекундний лазер | Механічне фрезерування | Висічка / штампування |
|---|---|---|---|
| Контакт інструменту | Безконтактний | Прямий контакт | Прямий контакт |
| Знос інструменту | Відсутність звичайного зносу різця | Знос фрези | Знос штампів |
| Складні контури | Програмований | Програмується в межах різця | Потрібні спеціальні інструменти |
| Механічне навантаження | Низька сила контакту ріжучого інструменту | Присутні сили різання | Сили пресування та зсуву |
| Тепловий вплив | Потрібна перевірка | Зазвичай немає лазерно-індукованого ЗТВ | Зазвичай немає лазерно-індукованого ЗТВ |
| Зміни дизайну | Коригування програми | Налаштування траєкторії інструменту | Може знадобитися новий інструментарій |
| Тонкі гнучкі матеріали | Часто вигідно, якщо кваліфікований | Проблеми з опорою та деформацією | Сумісний з перевіреним інструментарієм |
| Основні фактори, що впливають на витрати | Обладнання, лазерна система, час обробки | Інструменти, технічне обслуговування, час роботи машини | Штампи, технічне обслуговування, обсяг виробництва |
Коли УФ-лазерне різання є кращим вибором?
Особливо варто оцінити це, коли виробнича лінія обробляє делікатні гнучкі плівки, складні контури або часто змінювані конструкції, що робить спеціалізоване механічне оснащення дорогим.
Коли механічна обробка може бути кращою?
Фрезерування на ЧПК може залишатися економічним для відповідних жорстких дощок та контурів, де контакт інструменту не створює неприйнятних пошкоджень.
Висічка також може бути ефективною для стабільних великосерійних виробів, коли витрати на спеціалізований інструмент виправдані.
Для ширшого порівняння ознайомтеся з асортиментом обладнання для лазерного різання друкованих плат CHIKIN та його рішеннями для свердління та фрезерування друкованих плат .
Найкраща технологія – це та, яка забезпечує необхідну якість за прийнятної собівартості виробництва.
8. Як оцінити якість різання та зони впливу тепла
Якість різання слід оцінювати за допомогою вимірюваних критеріїв, а не загальних описів, таких як «ідеальні краї» або «нульові пошкодження».
Навіть пікосекундні лазерні системи можуть створювати теплові ефекти, якщо параметри процесу невідповідні.
У дослідницькій статті, опублікованій у журналі «Оптика та лазери в інженерії» у 2020 році під назвою «Функції лазерного прямого лазерного формування структури на гнучкій друкованій платі з дрібним кроком», розглядалася лазерна обробка міді на поліімідних підкладках та підкреслювалася важливість мінімізації пошкодження підкладки шляхом оптимізації параметрів.
Це підтверджує практичний принцип закупівлі: сам по собі вибір лазерного джерела не гарантує необхідної якості готової деталі.
Рекомендований контрольний список перевірки якості
| Параметр якості | Що перевіряти | Чому це важливо |
|---|---|---|
| Найсучасніший стан | Задирки, зміна кольору, нерівні краї | Впливає на зовнішній вигляд та керованість у процесі перевезення |
| Зона термічного впливу | Ширина та зовнішній вигляд термічної зміни | Вказує на потенційне пошкодження поблизу траєкторії різання |
| Точність розмірів | Готовий контур та критичні розміри отвору | Визначає відповідність креслення |
| Цілісність міді | Пошкодження слідів або видалення небажаного матеріалу | Захищає функціональність схеми |
| Стан адгезії | Залишок, бульбашки, рецесія або відшарування | Підтримує цілісність ламінату |
| Розшарування | Розділення шарів поблизу оброблених країв | Може вплинути на надійність |
| Точність реєстрації | Розташування об'єкта відносно реперних точок | Важливо для макетів з високою щільністю |
| Електричні характеристики | Безперервність та ізоляція, де це доречно | Підтверджує функціональність схеми |
Для гнучких друкованих плат, IPC-6013E, Специфікація кваліфікації та експлуатаційних характеристик для гнучких та жорстко-гнучких друкованих плат , забезпечує визнану галузеву основу, на яку можна посилатися разом із відповідними вимогами замовників.
Лазерні характеристики машини самі по собі не встановлюють відповідність цьому стандарту продуктивності плати.
Вимоги до остаточної перевірки повинні бути узгоджені між покупцем і постачальником перед кваліфікацією.
9. Чи означає лазер потужністю 30 Вт вищу виробничу продуктивність?
Не обов'язково.
Вихідна потужність лазера впливає на доступну обробну здатність, але фактична виробнича продуктивність залежить від вимог до видалення матеріалу, довжини шляху різання, кількості проходів, вирівнювання, обробки та контролю.
У специфікації CK-PP30-6060-DA зазначено вихідну потужність 30 Вт на частоті 1000 кГц та діапазон частоти імпульсів 300–1200 кГц.
Його заявлена максимальна швидкість руху X/Y становить 400 мм/с.
Максимальна швидкість руху осі не збігається з підтвердженою швидкістю лазерного різання.
Для реалістичного планування потужностей використовуйте:
Час виробничого циклу = Завантаження + Вирівнювання + Різання + Розвантаження + Необхідні перевірки під час циклу
Потім оцініть:
Прийнятий вихід за годину = Фактично виконані панелі за годину × Коефіцієнт прийняття
У правильному запиті цінової пропозиції (RFQ) має бути вимагатися демонстрація різання з використанням фактичної панелі FPC покупця та визначених критеріїв якості.
Не оцінюйте продуктивність за повну зміну, множачи максимальну швидкість осі на кількість виробничих годин.
10. Заводські приймальні випробування: що повинні перевірити покупці перед відправкою?
Заводські приймальні випробування (FAT) особливо важливі для прецизійного лазерного обробного обладнання, оскільки характеристики руху машини не повністю описують продуктивність різання.
Практичний FAT повинен включати:
Перевірка матеріалів: Підтвердіть відповідність протестованих зразків виробничому портфелю покупця.
Перевірка розмірів: Вимірювання готових контурів, отворів та зареєстрованих елементів.
Термічний контроль: оцінити зміну кольору, залишки та зону термічного впливу.
Оцінювання ПЗЗ: Перевірте розпізнавання опорних точок та повторне вирівнювання.
Оцінка затискання: Підтвердьте вакуумне фіксування для цільового матеріалу та геометрії панелі.
Валідація часу циклу: Вимірювання повного робочого циклу.
Перевірки повторюваності: порівняйте результати для кількох деталей та відповідних позицій панелей.
Перевірка безпеки та комунальних послуг: перевірте захисні огородження, блокування, витяжку, електропостачання та відповідну документацію.
Демонстрація програмного забезпечення: Перевірка завантаження програми, режимів роботи, сигналів тривоги та необхідної сумісності файлів.
Перевірка документації: Підтвердження інформації про технічне обслуговування, обсягу послуг, запасних частин та записів про договірне приймання.
Опубліковані вимоги до встановлення та комунальних послуг
| Елемент | Специфікація CK-PP30-6060-DA |
|---|---|
| Розміри машини | 1550 × 1800 × 1800 мм |
| Вага машини | Приблизно 2500 кг |
| Постачання основного обладнання | Змінний струм 220 В, 50–60 Гц |
| Опублікована потужність основного обладнання | 5 кВт |
| Постачання пилососів у списку | Змінний струм 220 В, 50–60 Гц, 1,5 кВт |
| Стиснене повітря | 0,7 МПа |
| Зазначена робоча температура | 22 ± 2°C |
| Операційний інтерфейс | Китайська / Англійська |
Покупці повинні підтвердити остаточну електричну конфігурацію, обсяг допоміжного обладнання, потужність витяжки, вимоги до навантаження на підлогу та умови встановлення.
Безпеку лазерів також слід перевірити на відповідність застосовним вимогам, таким як IEC 60825-1 щодо класифікації та безпеки лазерних виробів.
Закрита шафа сама по собі не демонструє певної класифікації лазерної безпеки. Відповідну документацію з безпеки та роботу блокування слід перевірити для конфігурації, що постачається.
11. Що визначає ціну лазерного різального верстата FPC UV?
Промисловим покупцям слід порівнювати загальну вартість володіння, а не вибирати машину лише на основі початкової ціни.
Різниця у вартості може відображати специфікацію лазерного джерела, компоненти технічного зору, конфігурацію системи руху, конструкцію приладу, метод екстракції, програмне забезпечення, автоматизацію та умови обслуговування.
Основні фактори вартості закупівлі
| Фактор вартості | Що підтвердити |
|---|---|
| Конфігурація лазера | Точні характеристики джерела, виходу та імпульсу |
| Ефективна робоча зона | Затверджений конверт для обробки |
| Платформа руху | Конфігурація лінійного двигуна та продуктивність руху |
| Вирівнювання ПЗЗ-моделі | Налаштування камери та досяжні результати реєстрації |
| Закріплення заготовки | Стандартна вакуумна платформа та спеціальні кріплення |
| Видобуток | Включене обладнання, фільтри та вимоги до вентиляції |
| Програмне забезпечення | Підтримувані формати, ліцензії та майбутні оновлення |
| Встановлення | Обсяг навчання, введення в експлуатацію та приймання |
| Технічне обслуговування | Підтримка лазерних джерел, оптика та витратні матеріали |
| Гарантія | Покриті частини, тривалість, винятки та умови відповіді |
Оскільки в рекламних матеріалах зазначено кілька варіантів потужності лазера, у цінових пропозиціях слід чітко вказувати, яка версія пропонується.
Так само, перед покупкою слід з'ясувати різницю між заявленою робочою зоною 600 × 600 мм та детальною зоною обробки 550 × 550 мм.
Нижча початкова ціна не обов'язково є вигідною, якщо обрана конфігурація не відповідає необхідному розміру панелі, якості різання або прийнятній виробничій продуктивності.
12. Контрольний список конфігурації та запиту цінових пропозицій для виробників FPC
Придатність лазерного різального верстата FPC з УФ-лазером залежить від фактичного виробничого завдання.
Можливі обговорення конфігурації можуть включати вакуумні кріплення, підтримку панелей, вирівнювання ПЗС-матриць, екстракцію, механізми обробки, вимоги до програмного забезпечення та інтеграцію з виробничою лінією.
Ці пункти слід розглядати як теми інженерної оцінки, а не як передбачувані стандартні або автоматично доступні опції.
Перш ніж запитувати цінову пропозицію, надайте таку інформацію:
| Інформація про запит цінових пропозицій | Вимога покупця |
|---|---|
| Застосування | Контур FPC, відкриття покривного шару, різання або демонтаж плівки |
| Матеріал | Опис PI, CVL, PP, клею, міді або повного комплекту |
| Товщина | Мінімальна, номінальна та максимальна товщина заготовки |
| Розміри панелі | Загальний розмір та необхідна корисна площа різання |
| Малювання | DXF або інші доступні файли геометрії; підтримуваний формат імпорту буде підтверджено пізніше |
| Точність | Необхідні допуски готової деталі та регістрація опорних точок |
| Якість краю | Прийнятне знебарвлення, залишки, вплив теплової зони та пошкодження шару |
| Пропускна здатність | Панелі за годину, виробничі зміни та частота перемикання |
| Автоматизація | Ручне завантаження або інтеграція обробки запиту |
| Встановлення | Потужність, стиснене повітря, відведення, температура та доступна площа підлоги |
| Документація | Зразок звіту, критерії FAT, вимоги до гарантії та обслуговування |
Запит технічної оцінки від CHIKIN CNC
CHIKIN CNC постачає прецизійне обладнання для обробки друкованих плат для промислових виробників, включаючи рішення для УФ-лазерного різання гнучких електронних матеріалів.
Якщо ви оцінюєте CK-PP30-6060-DA, почніть з фактичного набору матеріалів, креслення, розмірів панелі та необхідної якості результатів.
Ознайомтеся з оглядом обладнання для лазерного різання FPC UV .
Зверніться до CHIKIN CNC, щоб обговорити вашу заявку та запросити цінову пропозицію
Повне технічне обстеження допомагає встановити, чи відповідає запропонована конфігурація лазера вашим вимогам до обробки та виробництва.
13. Часті запитання про верстати FPC з УФ-лазерним різанням
1. Для чого використовується лазерний різальний верстат FPC UV?
Використовується для прецизійної обробки гнучких схем, покривних плівок, отворів, контурів та окремих випадків зняття панелей. Придатність залежить від повної конструкції матеріалу та необхідної якості різання.
2. Чому варто обрати пікосекундний УФ-лазер 355 нм для FPC?
Коротка довжина хвилі та тривалість пікосекундного імпульсу можуть забезпечити точну, локалізовану обробку матеріалу. Вони особливо актуальні, коли виникають проблеми з механічними силами різання або термічними впливами, але фактичну якість крайки необхідно перевірити шляхом випробування зразка.
3. Чи може CK-PP30-6060-DA різати поліімідні плівки?
Опублікована специфікація оброблюваного матеріалу включає PI. У детальному аркуші зазначено максимальну товщину неметалевого матеріалу 0,5 мм. Фактичні можливості слід перевірити, використовуючи повну конструкцію матеріалу покупця.
4. Яка точність різання CK-PP30-6060-DA?
Заявлена точність обробки становить ±25 мкм. Окремо для машини вказано точність позиціонування X/Y ±8 мкм, повторюваність ±2 мкм та точність вирівнювання CCD-матриці ±6 мкм. Ці характеристики описують різні характеристики продуктивності.
5. Чи має машина робочу зону 600 × 600 мм?
У рекламних матеріалах зазначено 600 × 600 мм, тоді як у детальній специфікації зазначено максимальну площу обробки 550 × 550 мм. Покупцям слід запросити підтвердження ефективної корисної площі для запропонованого верстата.
6. Чи підходить УФ-лазерне різання для міднопластованих FPC?
Його можна оцінити для відповідних гнучких схем, що містять мідь, але мідь, поліімід та клеї по-різному реагують на лазерну енергію. Результати обробки, електричну цілісність та потенційне термічне пошкодження слід перевірити на реальних зразках.
7. Чи може ця машина обробляти зібрані модулі друкованих плат?
PCBA входить до списку напрямків для просування застосування. Однак обробка заповнених плат вимагає спеціальної перевірки зазору компонентів, складання матеріалів, термічного впливу, кріплення та якості кінцевого складання.
8. Яка різниця між лазерним депанелюванням та лазерним різанням?
Лазерне різання – це ширша операція обробки матеріалів. Лазерне депанелювання спеціально відокремлює окремі схеми або вузли від панелі. Верстат може підтримувати обидва типи завдань, якщо його конфігурація та кваліфікація процесу це дозволяють.
9. Як виробникам слід порівнювати лазерні моделі потужністю 15 Вт, 20 Вт та 30 Вт?
Порівняйте перевірену сумісність матеріалів, характеристики імпульсів, якість кромки, стабільність процесу та прийняту виробничу продуктивність. Специфікація CK-PP30-6060-DA визначає пікосекундне джерело потужністю 30 Вт; альтернативні конфігурації слід підтвердити перед наданням цінової пропозиції.
10. Яку інформацію слід надіслати під час запиту цінової пропозиції на лазерний різальний верстат FPC?
Надайте інформацію про стек матеріалів, розмір панелі, товщину, креслення розкрою, допуски готової деталі, вимоги до якості кромки, виробничий план та заводські умови. Обробка зразків та узгоджені критерії приймання є особливо цінними перед остаточним оформленням покупки.
Висновок
Вибір лазерного різального верстата FPC UV вимагає детального розуміння сумісності матеріалів, характеристик лазера, точності руху, вирівнювання зору, якості різання та виробничих вимог.
Верстат CHIKIN CNK CK-PP30-6060-DA пропонує опубліковану конфігурацію з пікосекундним УФ-лазером 355 нм, вихідною потужністю 30 Вт, лінійним двигуном руху, вирівнюванням за допомогою CCD, вакуумною фіксацією та заданою максимальною площею обробки 550 × 550 мм.
Ці характеристики роблять його релевантним кандидатом для прецизійного FPC-контурування, обробки покривних шарів та інших кваліфікованих застосувань на тонких підкладках.
Однак, успішний вибір обладнання має виходити за рамки каталожних специфікацій. Покупці повинні перевірити фактичний діапазон обробки, розрізняти повторюваність від точності готової деталі, перевірити теплові ефекти та оцінити прийнятий результат за типових виробничих умов.
Для виробників гнучких схем найціннішою інвестицією є система, яка виробляє стабільно прийнятні деталі, водночас задовольняючи реальні виробничі потужності та експлуатаційні вимоги заводу.
CHIKIN CNC допомагає промисловим клієнтам оцінювати обладнання для виробництва друкованих плат та гнучкої електроніки.
Перегляньте портфоліо обладнання для лазерного різання CHIKIN або зв’яжіться з командою CHIKIN CNC для отримання цінової пропозиції на основі застосування .
Поділіться своїми кресленнями FPC, зразками матеріалів, вимогами до обробки та очікуваним обсягом виробництва, щоб розпочати більш точне технічне обговорення.