4-шпиндельний верстат для свердління та фрезерування друкованих плат: практичний посібник із виробництва друкованих плат у великих обсягах
Для виробників друкованих плат свердління та фрезерування не є простими вторинними кроками після розробки схеми. Вони безпосередньо впливають на точність отворів, якість наскрізних отворів, консистенцію контурів плати, обробку країв, підгонку збірки, стабільність доставки та довгострокову вартість виробництва. Коли фабрика переходить від дрібносерійного виробництва до середнього та великого виробництва, повільне буріння, нестабільна маршрутизація, часта зміна інструментів і ручне втручання можуть стати серйозними вузькими місцями.
Ось чому багато керівників виробництва та відділів закупівель починають оцінювати 4-шпиндельний верстат для свердління та фрезерування друкованих плат. У порівнянні з одношпиндельним або двошпиндельним верстатом чотиришпиндельна система розроблена для обробки більшої кількості панелей за менший час, зберігаючи при цьому механічну точність і стабільне керування ЧПК. Для заводів, які виробляють багатошарові плати FR4, світлодіодні алюмінієві підкладки, автомобільні друковані плати, промислові плати керування або високоякісні панелі друкованих плат, машина є не лише частиною обладнання. Це стає частиною стратегії виробничих потужностей.
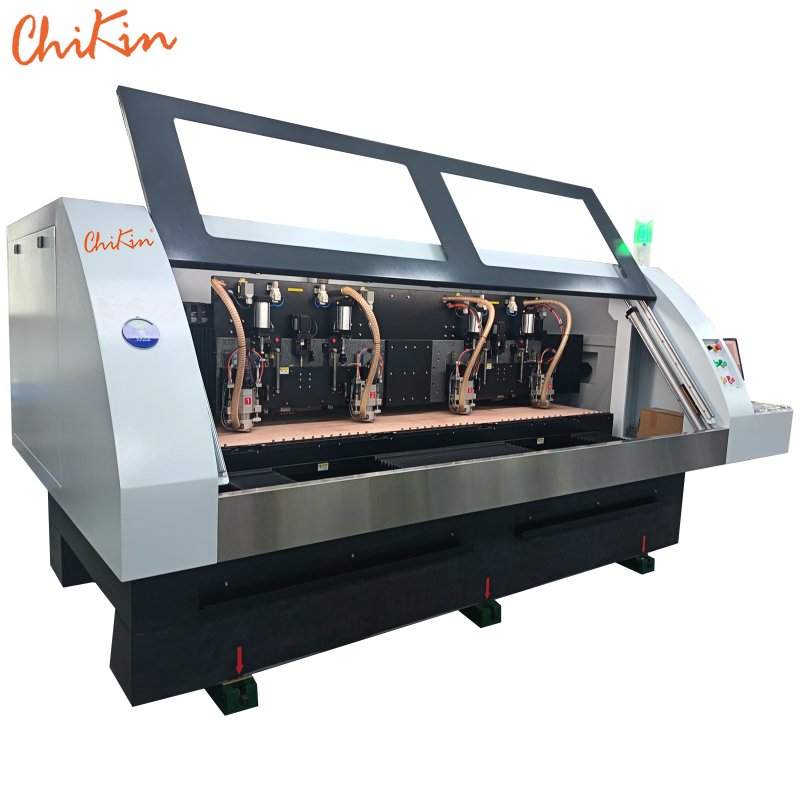
Чикін CK-04R 4-шпиндельний верстат для свердління та фрезерування друкованих плат розроблений для підприємств, яким потрібна максимальна паралельна обробка без втрати якості. Відповідно до сторінки продукту, цей багатошпиндельний верстат з ЧПК для друкованих плат поєднує в собі чотири незалежні високопродуктивні шпинделі, гранітну основу високої щільності, опції лінійної напрямної та кулькових гвинтів преміум-класу, автоматичну зміну інструменту, інтелектуальне виявлення інструменту та керування ЧПК для великого обсягу свердління та фрезерування друкованих плат.
Для покупців B2B, які шукають виробника свердлильних і фрезерних верстатів для друкованих плат, постачальника свердлильних і фрезерних верстатів для друкованих плат або Постачальник верстатів з ЧПК для друкованих плат, ключовим питанням є не лише «Наскільки швидкий верстат?» Більш практичне запитання: чи може машина підвищити продуктивність, підтримувати стабільну точність, скоротити час простою, пов’язаного з інструментом, і підтримувати надійне виробництво під час повторних замовлень?
Чому свердління та маршрутизація друкованих плат стає вузьким місцем у виробництві
У виробництві друкованих плат механічна обробка часто виглядає простою поза майстернею. Панель розміщується на столі, програма ЧПК завантажується, шпиндель рухається, отвори просвердлюються, контури наносяться, і готова панель продовжується до наступного процесу. Але в реальному виробничому середовищі кожен із цих кроків містить ризик.
Панель друкованої плати може містити сотні чи тисячі отворів. Деякі дошки потребують точних монтажних отворів, наскрізних отворів, прорізів, внутрішніх вирізів або складних контурів. Для багатошарових друкованих плат може знадобитися більш жорстка реєстрація. Алюмінієві панелі підкладки вимагають більшої можливості маршрутизації. Плати автомобільної електроніки потребують стабільної повторюваності. Світлодіодні панелі часто вимагають повторної обробки подібних панелей. Роботи з друкованою платою з високою сумішшю можуть передбачати часту зміну інструментів і перемикання програм.
Коли буріння та фрезерування виконуються обладнанням меншої потужності, може виникнути декілька проблем одночасно. Час циклу стає занадто довгим. Операторам необхідно зупинити машину для заміни інструменту. Зламані інструменти можуть пошкодити панелі до того, як їх виявлять. Краї фрезерування можуть стати несумісними. Позиція отвору може змінюватися, якщо вібрація або точність руху не контролюються належним чином. Стає важче передбачити час доставки.
4-шпиндельний верстат для свердління та фрезерування друкованих плат розроблено для вирішення цих проблем за допомогою паралельної обробки та автоматизації шпинделя. Замість того, щоб покладатися на один шпиндель для виконання всіх робіт зі свердління та фрезерування, CK-04R використовує чотири високошвидкісні шпинделі з водяним охолодженням. Це дозволяє машині підтримувати набагато вищу продуктивність, ніж одношпиндельні моделі. Чікін стверджує, що CK-04R пропонує в 3–4 рази вищу продуктивність, ніж одношпиндельні верстати, що робить його придатним для масового виробництва багатошарових плат, світлодіодних алюмінієвих підкладок, автомобільних друкованих плат і панелей з високим вмістом суміші.
Це покращення може вплинути на весь виробничий ритм для фабрики з виготовлення друкованих плат. Швидше буріння та маршрутизація може зменшити черги, допомогти подальшим процесам швидше отримувати панелі та надати керівникам виробництва більше контролю над графіками доставки.
Що таке 4-шпиндельний верстат для свердління та фрезерування друкованих плат?
4-шпиндельний верстат для свердління та фрезерування друкованих плат — це верстат із ЧПК, призначений для свердління отворів у друкованих платах і фрезерування плат за допомогою чотирьох шпинделів. Він поєднує в собі функції свердлильного верстата для друкованих плат і фрезерного верстата для друкованих плат на одній платформі. Чотирьохшпиндельна структура особливо корисна для фабрик, які обробляють повторювані дизайни дощок, великі обсяги замовлень або змішані панелі, що вимагають як виготовлення отворів, так і обробки контурів.
Chikin CK-04R позиціонується як високопродуктивна машина для виробництва середніх і великих обсягів друкованих плат. Його чотири синхронізовані високошвидкісні шпинделі працюють зі швидкістю 60 000 обертів на хвилину з потужністю 1,8 кВт кожен. Верстат підтримує інструменти для свердління від 0,5–6,35 мм і фрезерні інструменти від 0,5–3,175 мм. Для алюмінієвих плит діапазон діаметрів свердління вказано як 0,8–6,0 мм.
Машина також використовує гранітну основу для покращення гасіння вібрації та термічної стабільності. Це важливо, оскільки для високошвидкісного свердління та фрезерування потрібна не тільки швидкість шпинделя. Рама машини повинна залишатися стабільною під час безперервної роботи. Якщо вібрація посилюється або стає видимим температурний дрейф, якість отвору та консистенція краю можуть погіршитися. Чікін підкреслює гранітну основу як структуру, яка допомагає підтримувати постійну точність ±0,005 мм навіть під час безперервного високошвидкісного виробництва.
Для команд із закупівель B2B CK-04R слід розуміти як автоматичний верстат для свердління та фрезерування друкованих плат, розроблений для ефективності виробництва, повторюваності процесу та зменшеного втручання оператора.
Технічний огляд CK-04R
| Елемент | Специфікація / функція CK-04R | Практична цінність для виробників друкованих плат |
|---|---|---|
| Тип машини | 4-шпиндельний верстат для свердління та фрезерування друкованих плат | Поєднує свердління друкованих плат і фрезерування для великого виробництва |
| Модель | CK-04R | Призначений для виробництва середніх і великих обсягів друкованих плат |
| Кількість шпинделя | 4 високошвидкісні шпинделі з водяним охолодженням | Підтримує паралельну обробку та вищу пропускну здатність |
| Швидкість шпинделя | 60 000 об/хв | Підходить для свердління та фрезерування друкованих плат |
| Потужність шпинделя | 1,8 кВт кожен | Забезпечує потужність різання для стабільності свердління та фрезерування |
| Діаметр бурового інструменту | 0,5–6,35 мм; алюміній 0,8–6,0 мм | Охоплює загальні вимоги до свердління друкованої плати |
| Діаметр інструмента маршрутизації | 0,5–3,175 мм | Підтримує контури плати, слоти та маршрутизацію профілів |
| База машини | Гранітна основа високої щільності | Покращує гасіння вібрації та термічну стабільність |
| Компоненти руху | Лінійні рейки та кулькові гвинти Німеччини Rexroth або Японії | Підтримує плавний, точний рух без люфту |
| Швидкість швидкого ходу | До 30 м/хв по XY/Z | Зменшує час руху без різання |
| Точність | ±0,005 мм повторюваність і точність позиціонування | Допомагає підтримувати стабільну точність свердління та фрезерування |
| Додатковий лінійний кодер | роздільна здатність ±0,001 мм | Підтримує більш точний зворотний зв'язок, коли це необхідно |
| Зміна інструментів | 9-позиційний автоматичний інструментальний магазин | Зменшує ручну заміну інструменту та час простою машини |
| Системи виявлення | Довжина інструмента, діаметр інструмента, виявлення зламаного інструменту, ножний перемикач тиску | Допомагає захистити інструменти та зменшити ризик процесу |
| Система керування | CHIKIN CNC або SIEB & MEYER CNC82 | Підтримує керування ЧПК для свердління та фрезерування |
| Інтерфейс | Інтерфейс англійською мовою | Корисно для міжнародних покупців і закордонних операторів |
| Розмір таблиці | 635 × 735 мм ефективна площа | Відповідає звичайним потребам обробки друкованих плат |
| Система диска | Система приводу Panasonic / Delta | Підтримує стабільний рух і керування машиною |
| Потужність | 220 В/380 В 3 фази, 10 кВА | Важливо для планування встановлення на заводі |
| Вага машини | Близько 6100 кг | Вказує на міцну механічну структуру |
| Розміри машини | 3380 × 1850 × 1600 мм | Допомагає покупцям планувати планування майстерні та логістику |
| Підтримка | 3-річна гарантія точності та цілодобова глобальна підтримка | Підтримує тривале використання обладнання та обслуговування за кордоном |
Чому чотири шпинделі важливі у виробництві друкованих плат
Кількість шпинделів безпосередньо впливає на те, як на фабриці друкованих плат організовано механічну обробку. Одношпиндельний верстат одночасно обробляє одну траєкторію інструменту. Двошпиндельний верстат покращує продуктивність, але все одно може стати вузьким місцем, коли обсяг виробництва збільшується. Чотирьохшпиндельний верстат розроблено для фабрик, де вже є значний попит на свердління та фрезерування.
Чотири шпинделі дозволяють машині ефективніше обробляти повторювані візерунки. Коли конструкції панелей розташовані таким чином, що підтримує паралельну обробку, машина може виконувати роботу швидше, ніж обладнання з нижнім шпинделем. Це особливо цінно для великих обсягів замовлень, розробок, що повторюються клієнтами, виробництва світлодіодних алюмінієвих підкладок і проектів автомобільних друкованих плат, де постійність і продуктивність мають значення.
Для заводів, які порівнюють варіанти машин для фрезерування друкованих плат для масового виробництва, чотиришпиндельна структура пропонує три практичні переваги.
По-перше, це покращує ємність. Вища продуктивність допомагає скоротити час очікування в секції свердління та фрезерування.
По-друге, це покращує стабільність планування. Коли тривалість циклу стає більш передбачуваною, керівник виробництва може впевненіше координувати наступні процеси.
По-третє, це покращує використання обладнання. Замість того, щоб покладатися на кілька менших машин, фабрика може використовувати одну машину більшої потужності для виконання більшого обсягу роботи, залежно від структури виробництва.
Це не означає, що кожна фабрика повинна вибрати чотиришпиндельний верстат. Для створення прототипів або невеликих обсягів виробництва може бути достатньо одношпиндельного або двошпиндельного верстата. Але для фабрик із регулярними замовленнями масового виробництва чотиришпиндельна структура може створити явну операційну перевагу.
Чому буріння та трасування слід розглядати разом
Свердління та фрезерування – це різні процеси, але вони тісно пов’язані у виробництві друкованих плат. Свердління створює отвори для отворів, компонентів наскрізних отворів, точок кріплення, отворів для інструментів та інших механічних або електричних потреб. Фрезерування формує контур дошки, вирізає прорізи, формує краї та створює внутрішні профілі.
Якщо буріння відбувається швидко, але маршрутизація повільна, маршрутизація стає вузьким місцем. Якщо фрезерування швидке, але свердління нестабільне, якість отвору стає ризиком. Якщо свердління та фрезерування виконуються на окремих машинах, фабриці може знадобитися більше обробки, більше контролю вирівнювання, більше координації планування та більше операторів.
Свердлильний та фрезерно-фрезерний верстат із ЧПК для друкованих плат дає заводам ще один варіант. Поєднуючи свердління та фрезерування на одній верстатній платформі, фабрика може підвищити гнучкість і зменшити непотрібну передачу процесу. Це особливо корисно для середніх і великих виробників, яким потрібна ефективність і контроль процесу.
CK-04R — це не лише свердлильний верстат із чотирма шпинделями. Це свердлильний і фрезерний верстат, тобто він може обробляти отвори, прорізи, контури та профілі дощок у межах підтримуваного діапазону інструментів. Це робить його придатним для фабрик, які виробляють складні панелі або замовляють багатокомпонентні друковані плати.
Важливість структури граніту
Стабільність машини є одним із найважливіших, але часто недооцінених факторів у свердлінні та фрезеруванні друкованих плат. Покупці можуть спершу зосередитися на швидкості шпинделя, діапазоні інструментів або ціні машини. Але під час тривалих виробничих змін механічна основа верстата має великий вплив на точність.
У CK-04R використовується гранітна основа високої щільності. Чікін стверджує, що ця структура забезпечує гасіння вібрації та термічну стабільність, допомагаючи машині підтримувати постійну точність ±0,005 мм під час безперервної високошвидкісної роботи.
Вібрація може впливати на виробництво друкованих плат кількома способами. Під час свердління вібрація може погіршити якість отвору або збільшити знос інструменту. Під час фрезерування вібрація може вплинути на обробку країв і консистенцію профілю. У багаторазовому виробництві навіть невелика механічна нестабільність може створити накопичені проблеми з якістю.
Теплова стабільність також важлива. Фабрика друкованих плат може працювати з машинами протягом довгих годин. Якщо тепло впливає на конструкцію або систему руху, точність може зменшитися. Стійка гранітна основа допомагає зменшити цей ризик.
Для B2B-покупців, які оцінюють виробника свердлильного обладнання для друкованих плат, структура машини має бути частиною контрольного списку вибору. Недорога машина спочатку може виглядати привабливо, але якщо вона не може підтримувати точність під час безперервної роботи, прихована вартість може з’явитися пізніше у вигляді утилю, переробки, відкладених замовлень і додаткового обслуговування.
Лінійні напрямні, кулькові гвинти та точність руху
У CK-04R використовуються лінійні рейки та кулькові гвинти преміум-класу Rexroth Німеччини або Японії. За словами Чікіна, машина забезпечує плавний рух без люфтів зі швидкістю швидкого ходу до 30 м/хв у русі XY/Z.
Точність руху має вирішальне значення, оскільки свердління та маршрутизація друкованої плати є процесами на основі координат. Кожен отвір і кожна фрезерована кромка залежать від здатності верстата рухатися відповідно до програми ЧПК. Якщо рух нестабільний, результатом може бути відхилення отвору, помилка контуру дошки, нерівна обробка країв або погана повторюваність.
Для масового виробництва друкованих плат повторюваність часто важливіша, ніж одноразова точність. Машина повинна добре працювати не лише на першій панелі. Він має продовжувати працювати через повторювані панелі, довгі зміни та зміну виробничих партій.
Заявлена повторюваність ±0,005 мм і точність позиціонування CK-04R є важливою перевагою для заводів, які виробляють багатошарові плати, автомобільні друковані плати та складні панелі. Додаткова роздільна здатність лінійного кодера ±0,001 мм забезпечує ще один варіант точності для покупців із суворішими вимогами до процесу.
Автоматична зміна інструменту та інтелектуальне виявлення
Керування інструментами може спокійно споживати велику кількість робочого часу. Під час свердління та фрезерування друкованих плат для різних робіт можуть знадобитися різні діаметри свердла та інструменти для фрезерування. Якщо кожна зміна інструменту залежить від ручної роботи, машина часто зупиняється, і оператор стає частиною вузького місця.
CK-04R містить 9-позиційний автоматичний інструментальний магазин. Він також інтегрує визначення довжини інструменту, визначення діаметра інструменту, виявлення зламаного інструменту та ножний перемикач тиску.
Ці функції підтримують більш надійне виробництво кількома способами.
Визначення довжини інструменту допомагає гарантувати, що машина розуміє фактичний стан ріжучого інструменту перед обробкою. Визначення діаметра інструменту допомагає зменшити ризик використання невідповідного інструменту. Виявлення зламаного інструменту є особливо цінним, оскільки зламаний інструмент може викликати повторні дефекти, якщо його не виявити швидко. Ножний перемикач тиску забезпечує безпечнішу та більш контрольовану роботу.
Для автоматичної машини для свердління та фрезерування друкованих плат ці системи не є додатковою прикрасою. Вони є частиною контролю виробничих ризиків. Вони допомагають зменшити втручання оператора, захищають інструменти та підтримують виробництво без нагляду або напівавтоматично.
Це важливо для фабрик, оскільки помилки вручну можуть коштувати дорого. Один неправильний інструмент, одне непомічене зламане свердло або одна нестабільна настройка інструменту можуть пошкодити всю панель. Якщо ця панель належить до термінового замовлення клієнта, вартість може включати не лише матеріальні втрати, але й тиск при доставці.
Система керування ЧПУ та міжнародна експлуатація
CK-04R підтримує керування CHIKIN CNC або SIEB & MEYER CNC82 з англійським інтерфейсом. Для закордонних покупців це важлива деталь. Машина може мати сильні механічні характеристики, але якщо керувати системою важко, навчання та адаптація стають повільнішими.
Система керування ЧПК впливає на виконання програми, координацію шпинделя, рух осі, керування інструментом і взаємодію оператора. При свердлінні та фрезеруванні друкованих плат система керування повинна підтримувати швидке, точне та повторюване переміщення. Це також має допомогти операторам ефективно керувати завданнями.
Для B2B-покупців, які порівнюють різних варіантів постачальників верстатів з ЧПК для друкованих плат, слід ретельно обговорити систему керування. Покупці повинні запитати про підтримувані формати файлів, навчання, мову інтерфейсу оператора, процес усунення несправностей і технічну підтримку після продажу.
Англомовний інтерфейс допомагає міжнародним підприємствам зменшити комунікаційні бар’єри. Це дозволяє місцевим інженерам і операторам працювати з машиною більш безпосередньо, особливо під час налаштування, налаштування виробництва та обслуговування.
Сценарії застосування для CK-04R
Описується, що CK-04R підходить для масового виробництва багатошарових плат, світлодіодних алюмінієвих підкладок, автомобільних друкованих плат і панелей з високим вмістом суміші. Він також сумісний із широкою лінійкою обладнання Chikin, включаючи лазерне різання, V-CUT, AOI та тестування літаючих зондів.
Ці області застосування мають різні проблеми виробництва.
Багатошарові плати вимагають стабільної реєстрації отворів і надійної точності маршрутизації. Світлодіодні алюмінієві підкладки часто вимагають кращої продуктивності фрезерування та свердління, оскільки плати з алюмінієвою підкладкою є більш вимогливими, ніж стандартні FR4. Автомобільні друковані плати вимагають надійності процесу, оскільки кінцеве застосування може передбачати суворіші очікування щодо якості. Панелі високого міксування вимагають гнучкого керування інструментами та надійного перемикання програм.
4-х шпиндельний верстат для свердління та фрезерування друкованих плат особливо актуальний, коли фабрика має потребу в об’ємі та різноманітності. Якщо всі вироби є простими, невеликими дошками, чотиришпиндельний верстат може не знадобитися. Але коли фабрика займається повторним виробництвом, змішаними замовленнями клієнтів і більш складними матеріалами, обладнання з ЧПК більшої потужності може підвищити ефективність.
Контроль якості та надійність друкованої плати
Свердління та прокладання друкованої плати безпосередньо впливають на надійність плати. Положення отвору впливає на якість, продуктивність наскрізного отвору з покриттям, підгонку компонентів і точність складання. Якість фрезерування впливає на обробку країв, розміри дошки та підгонку для встановлення. Погана механічна обробка може спричинити проблеми, виправляти які пізніше буде дорожче.
Стандарт IPC-6012 охоплює кваліфікаційні вимоги та вимоги до продуктивності жорстких друкованих плат, у тому числі односторонніх, двосторонніх, пластин із наскрізним отвором, багатошарових, глухих або заглиблених прорізів, а також плати з металевою серцевиною. Це важливо, оскільки області застосування CK-04R включають багатошарові плити та алюмінієві підкладки. Хоча сама по собі свердлильна та фрезерна машина не визначає повну відповідність IPC, вона підтримує механічну точність і послідовність, необхідні для серйозного виробництва друкованих плат.
На практиці фабрика не повинна розглядати свердління та фрезерування як малоцінні механічні етапи. Ці кроки формують фізичну структуру дошки. Якщо отвори або контури не є узгодженими, це може вплинути на подальшу перевірку, покриття, складання та прийняття клієнтом.
CK-04R підтримує контроль якості за допомогою гранітної конструкції, точних компонентів руху, автоматичної зміни інструменту, виявлення інструменту, виявлення зламаного інструменту та стабільного керування ЧПК. Ці функції працюють разом, щоб зменшити варіації процесу.
4-шпиндельний верстат для свердління та фрезерування друкованих плат порівняно з іншими типами верстатів
| Точка порівняння | 4-шпиндельний верстат для свердління та фрезерування друкованих плат | 2-шпиндельний верстат для свердління та фрезерування друкованих плат | 4-шпиндельний свердлильний верстат для друкованих плат | Single-Spindle PCB CNC Machine |
|---|---|---|---|---|
| Main Function | Drilling + routing | Drilling + routing | Mainly drilling | Depends on model; usually lower-capacity drilling/routing |
| Spindle Quantity | 4 | 2 | 4 | 1 |
| Best Use | High-volume PCB drilling and routing | Mid-volume mixed production | High-volume drilling bottleneck | Prototyping, small batches, simple jobs |
| Production Capacity | Highest among drilling/routing options in this comparison | Balanced output | High drilling output, less routing flexibility | Lowest output |
| Process Flexibility | High, supports both drilling and routing | High, suitable for flexible jobs | More focused on drilling | Flexible but slower |
| Tool Management | 9-position automatic tool change + detection | Usually similar but lower spindle capacity | Larger drilling-focused tool strategy depending on model | Often more operator-dependent |
| Typical Buyer | PCB factories with strong output demand and mixed machining needs | Factories upgrading from single-spindle equipment | Factories where drilling is the main bottleneck | Labs, sample shops, small workshops |
| Selection Logic | Choose when both high output and drilling/routing integration matter | Choose when flexibility and moderate capacity matter | Choose when drilling speed is the priority | Choose when budget or low-volume work matters |
This comparison helps clarify the CK-04R’s position. It is not the same as a drilling-only machine. It is also not simply a larger version of a basic CNC router. Its value lies in combining four-spindle capacity with drilling and routing flexibility.
Why B2B Buyers Should Evaluate Total Production Cost
For B2B equipment procurement, machine price is only one part of the decision. A lower-priced machine may appear attractive, but if it creates downtime, tool loss, inaccurate routing, frequent maintenance, or unstable production, the total cost may become higher.
A professional PCB factory should evaluate total production cost through several practical questions.
How many panels can the machine process per shift?
How much time is currently lost to tool changes?
How often do operators need to stop production?
How many defects are related to drilling or routing errors?
How much production time is lost due to broken tools?
Can the machine support future product types?
Can the supplier provide service when problems occur?
Will the control interface support local operators?
Does the machine fit the factory’s floor space and power supply?
The CK-04R’s four-spindle design, automatic tool change, tool detection, and granite machine base are all relevant to these cost factors. The machine is designed not only to run fast, but also to reduce interruptions that commonly affect production efficiency.
How the CK-04R Supports High-Mix PCB Production
High-mix PCB production is challenging because the factory cannot rely on one simple, repeated process. Different customers may require different panel sizes, hole diameters, routing paths, material types, and delivery schedules. Operators may need to change tools and programs frequently.
The CK-04R supports high-mix production in several ways.
Its drilling and routing tool ranges cover common PCB machining requirements. Its automatic tool changer reduces manual tool change. Its tool length and diameter detection help control tool setup. Its broken tool detection helps protect panels. Its CNC control system supports programmed machining. Its granite base and precision motion components help keep results consistent across different jobs.
For a factory serving multiple industries, such as LED lighting, automotive electronics, industrial controls, power electronics, and communication products, this flexibility can be valuable. The machine allows the factory to handle different board requirements while maintaining higher output than lower-spindle equipment.
When Should a Factory Choose a 4 Spindle PCB Drilling and Routing Machine?
A factory should consider a 4 spindle PCB drilling and routing machine when drilling and routing have become a visible bottleneck. This may happen when order volume increases, when customers require shorter lead times, when the factory handles more complex panels, or when current machines require too much manual intervention.
The CK-04R may be suitable if the factory has the following conditions:
It processes mid-to-high-volume PCB orders.
It needs both drilling and routing in one machine platform.
It produces multilayer boards, LED aluminum substrates, automotive PCBs, or high-mix panels.
It wants higher output than single-spindle or dual-spindle equipment.
It needs automatic tool change and broken tool detection.
It values mechanical stability and repeatable accuracy.
It serves B2B customers that require reliable delivery and stable quality.
It wants equipment compatible with a broader PCB production line.
It may not be necessary if the factory only handles very small samples, simple boards, or occasional prototype work. In that case, a smaller machine may be more cost-effective. The best machine is not always the largest machine. It is the machine that matches the factory’s real bottleneck.
Practical Buying Checklist for PCB Factories
When choosing a PCB drilling and routing machine supplier, procurement teams should prepare questions before requesting a quote.
Ask about spindle configuration. Confirm spindle speed, power, cooling method, quantity, and long-term maintenance needs.
Ask about tool handling. Check the number of tool positions, automatic tool change logic, and detection systems.
Ask about motion accuracy. Review repeatability, positioning accuracy, guide rails, ballscrews, and optional encoder configuration.
Ask about materials. Confirm whether the machine can process the factory’s common FR4, multilayer, aluminum substrate, or other board types.
Ask about table size. Make sure the effective work area fits the factory’s standard panel sizes.
Ask about CNC control. Confirm the control system, interface language, file compatibility, training process, and operator support.
Ask about installation. Review machine dimensions, weight, power requirements, floor planning, and environmental needs.
Ask about warranty and service. Chikin lists a 3-year precision warranty and 24-hour global support for this product. For overseas buyers, this point should be discussed in detail before purchase.
Ask about sample processing. A sample test can show how the machine performs on real board materials and actual design requirements.
Why Supplier Capability Matters
A PCB drilling and routing machine is a long-term production asset. Buyers should not only compare specifications; they should also evaluate the supplier’s technical capability and service ability.
A reliable PCB drilling and routing machine manufacturer should understand the buyer’s board type, order volume, machining process, quality requirements, and production bottleneck. The supplier should help buyers choose between single-spindle, dual-spindle, four-spindle drilling-only, and four-spindle drilling/routing systems.
For overseas customers, supplier communication is even more important. Installation guidance, spare parts, software support, remote troubleshooting, and operator training can affect the success of the whole equipment project.
Chikin positions the CK-04R as part of a complete PCB equipment line, including laser cutting, V-CUT, AOI, and flying probe testing. For buyers planning a broader production line upgrade, this ecosystem may simplify communication and equipment matching.
Internal Link Suggestions for Publishing
When publishing this blog on the Chikin website, the article can naturally link to related pages.
Suggested internal anchors include:
“4 spindle PCB drilling and routing machine” → CK-04R product page
“2 spindle PCB drilling and routing machine” → CK-02R product page
“4 spindle PCB drilling machine” → CK-04D product page
“PCB laser cutting equipment” → laser cutting product category
“PCB AOI inspection machine” → AOI product page
“request a customized quote” → contact page
“sample processing and throughput demo” → inquiry or service page
These links should be placed naturally in the article. The goal is to guide buyers from technical education to product comparison, then to inquiry.
FAQ
What is a 4 spindle PCB drilling and routing machine?
A 4 spindle PCB drilling and routing machine is a CNC machine that uses four spindles to perform PCB drilling and routing operations. It is designed for factories that need higher throughput, stable accuracy, and integrated hole-making and board-outline processing.
What is the main advantage of the CK-04R?
The main advantage is high-volume drilling and routing productivity. The CK-04R uses four 60,000 RPM, 1.8 kW water-cooled spindles, a granite base, automatic tool change, tool detection, and precision motion components to support mass production.
What materials and applications is the CK-04R suitable for?
The CK-04R is suitable for mass production of multilayer boards, LED aluminum substrates, automotive PCBs, and high-mix panels. These applications often require both processing output and stable mechanical accuracy.
What is the drilling and routing tool diameter range?
The CK-04R supports drilling tools from 0.5–6.35 mm, aluminum drilling from 0.8–6.0 mm, and routing tools from 0.5–3.175 mm.
Does the CK-04R support automatic tool change?
Yes. The machine includes a 9-position automatic tool magazine, tool length detection, tool diameter detection, broken tool detection, and pressure foot switch.
Is a 4 spindle drilling and routing machine better than a 2 spindle machine?
It depends on production needs. A 4 spindle machine is better for higher-volume production and stronger throughput requirements. A 2 spindle machine may be more suitable for mid-volume factories that need balanced flexibility with lower investment.
What should buyers check before choosing a PCB drilling and routing machine manufacturer?
Buyers should check spindle quantity, spindle speed, machine base, motion accuracy, tool changer, detection systems, CNC control, table size, supported materials, warranty, after-sales service, and sample processing ability.
Why does the machine use a granite base?
The granite base helps provide vibration damping and thermal stability. This supports more consistent drilling and routing accuracy during continuous high-speed production.
Is the CK-04R suitable for overseas buyers?
The CK-04R uses an English interface and is backed by 24-hour global support according to the product page. Overseas buyers should still confirm installation, training, spare parts, and remote support details before purchase.
Conclusion
A 4 spindle PCB drilling and routing machine is designed for PCB manufacturers that need higher production output, stable mechanical accuracy, and integrated drilling and routing capability. For factories producing multilayer boards, LED aluminum substrates, automotive PCBs, or high-mix panels, equipment capacity is not just a technical issue. It affects delivery schedules, quality consistency, labor efficiency, and customer confidence.
The Chikin CK-04R combines four high-speed water-cooled spindles, a high-density granite base, premium linear guide and ballscrew options, automatic tool change, tool length detection, tool diameter detection, broken tool detection, and CNC control with English interface. These features make it a practical option for buyers searching for a PCB drilling and routing machine manufacturer, PCB drilling and routing machine supplier, PCB CNC machine supplier, or high-volume PCB manufacturing equipment.
For B2B procurement teams, the best decision should not be based only on price or spindle count. A stronger evaluation should include production volume, board materials, routing complexity, tool-change frequency, accuracy requirements, operator skill, service support, and long-term ROI.
If a PCB factory is facing longer drilling and routing queues, more complex panel designs, or stricter delivery requirements, upgrading to a 4 spindle PCB drilling and routing machine can be a practical step toward more efficient and scalable PCB manufacturing.