Фрезерний верстат SMT для різання друкованих плат: практичний посібник з покупки автоматизованого розділення плат
Фрезерний верстат для поверхневого монтажу (SMT) часто купують для вирішення однієї дуже специфічної виробничої проблеми: розділення панелей друкованих плат з більшою консистенцією, меншим ручним навантаженням та кращим контролем траєкторії різання. На багатьох заводах електроніки розділення панелей – це не просто завершальний етап. Воно може вплинути на якість країв плати, навантаження на компоненти, безпеку оператора, подальший контроль та надійність кінцевого продукту. Коли обсяг панелей зростає або конструкції плат стають більш делікатними, ручне розділення, просте V-подібне розрізання або нерівномірне трасування можуть стати прихованим центром витрат.
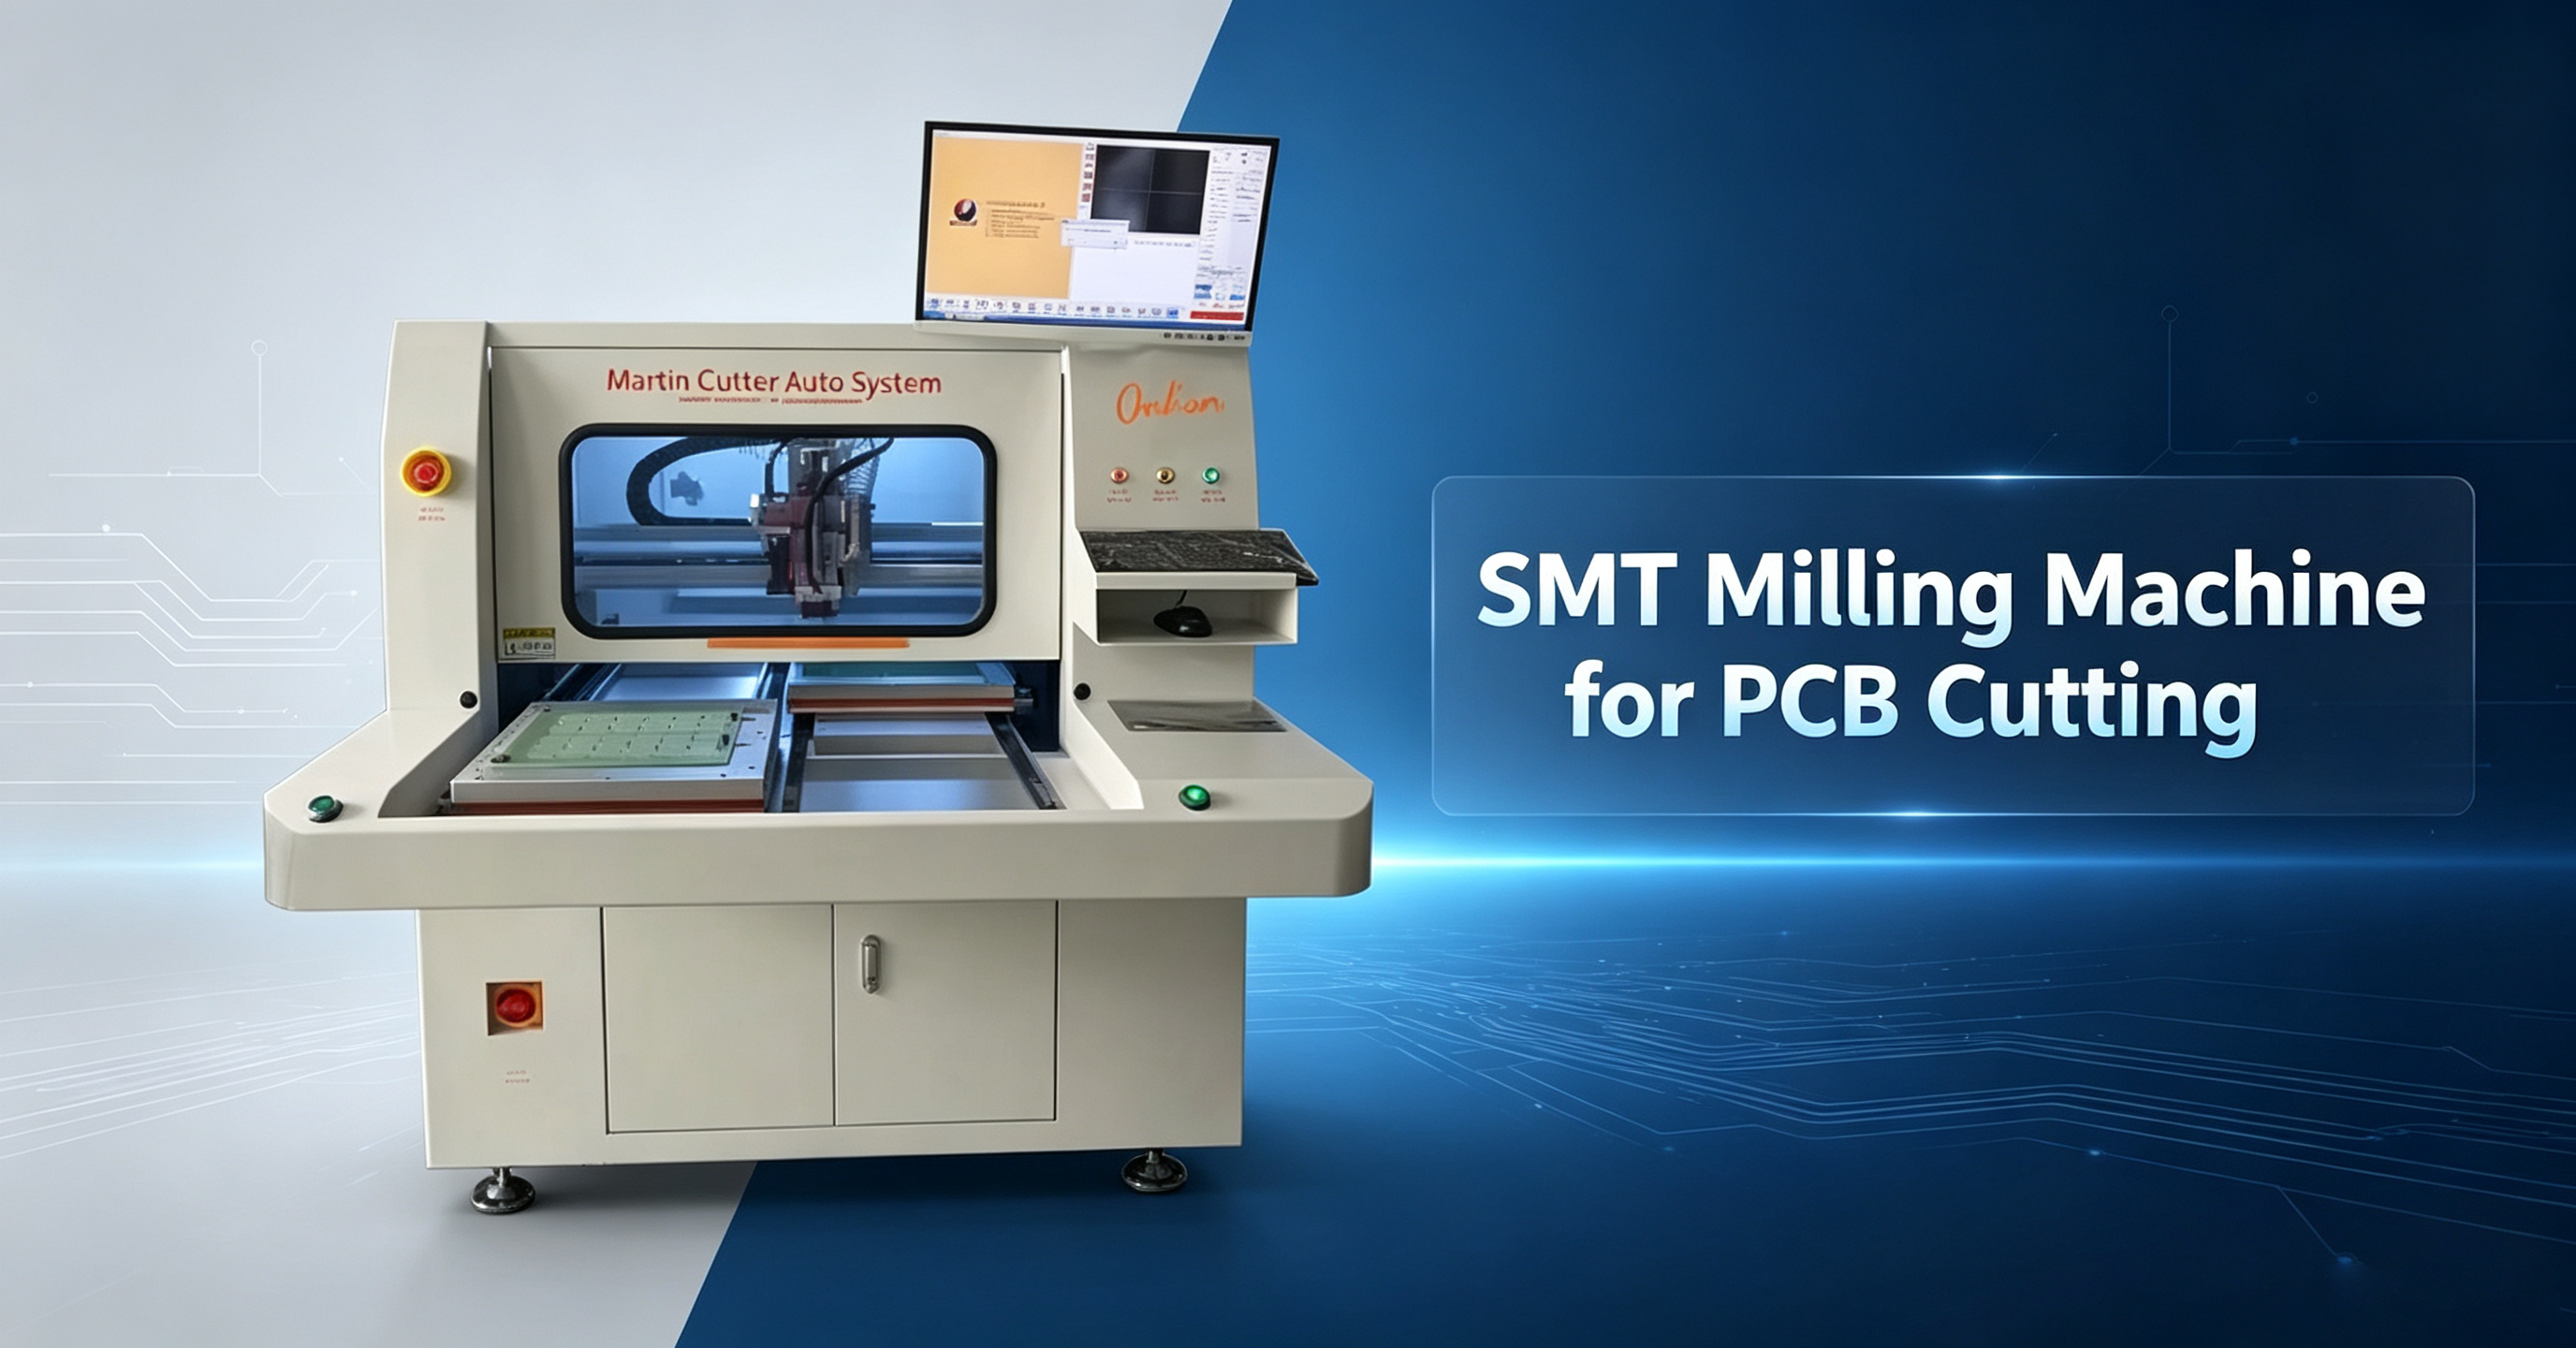
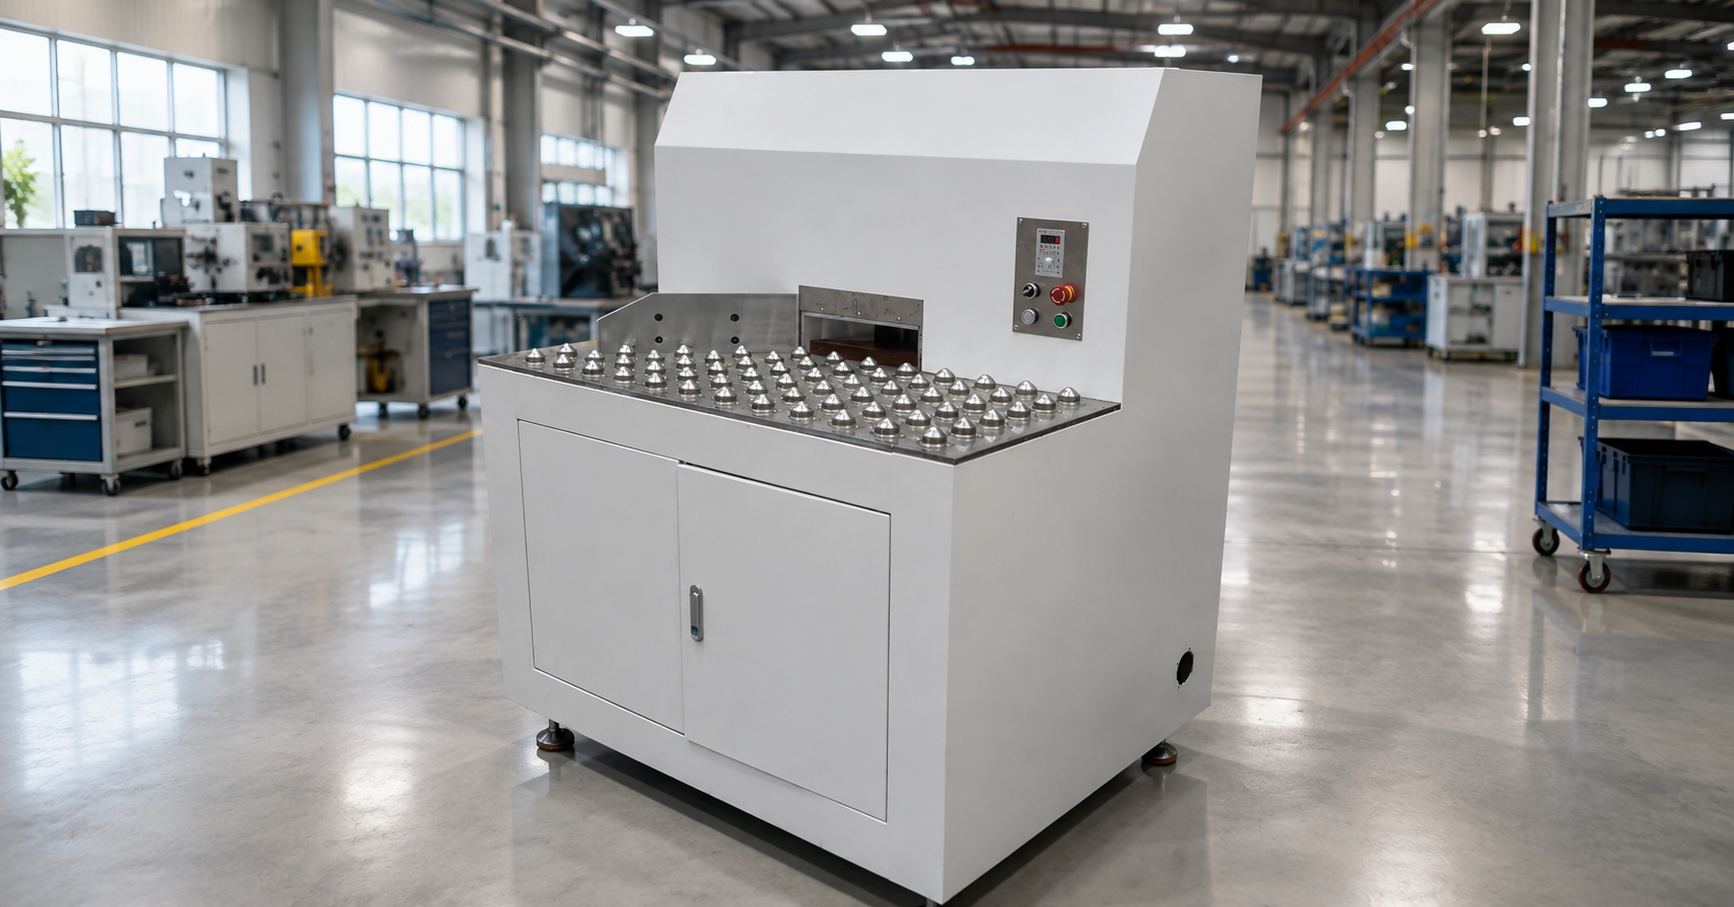
На сторінці продукту Chikin CNC верстат представлений як фрезерний верстат SMT для контрольованого різання друкованих плат, із закритою робочою зоною, роботою на основі монітора, елементами керування аварійною зупинкою та плоскою платформою пристосування. Зображення специфікації ідентифікує модель як CK-MCAS та містить ключові дані, такі як швидкість шпинделя 8000-10000 об/хв, позиціонування штифтів, компоненти тайванської рейки та кулькового гвинта, сервосистема DELTA, керування рухом PIC, регульована швидкість різання від 1 до 35 м/хв та максимальний розмір обробки 1250 мм x 630 мм x 3,2 мм.
У цій статті пояснюється, що означають ці характеристики для команди закупівель, як автоматичний різак для друкованих плат вписується в середовище поверхневого монтажу (SMT) та що покупці повинні перевірити перед розміщенням замовлення. Мета полягає не в тому, щоб переоцінити машину. Мета полягає в тому, щоб допомогти інженерам-виробникам, менеджерам із закупівель та власникам заводів поставити правильні запитання перед вибором верстата для різання друкованих плат.
Чому різання друкованих плат стає проблемою виробництва
Депанелювання друкованої плати здалеку виглядає просто: готова панель розділяється на окремі плати. На практиці цей процес є делікатним. Плата може містити компоненти, встановлені близько до краю, вузькі відламувані виступи, щільні мідні ділянки, нестандартні форми, тонкі матеріали або крихкі паяні з'єднання. Якщо метод розділення створює занадто велике механічне навантаження, це може призвести до появи тріщин, задирок на краях, втоми паяних з'єднань, нахилу компонентів або косметичних дефектів.
Ручне розділення може бути прийнятним для невеликих прототипів, але це значною мірою залежить від оператора. Один робітник може виконувати плавний рух, тоді як інший може занадто сильно зігнути панель. Навіть коли дефекти не одразу помітні, стрес може знизити впевненість у процесі складання. У виробництві великих обсягів з цією варіацією важко впоратися.
Керований фрезерний верстат SMT вирішує проблему інакше. Замість того, щоб покладатися на згинання чи ручну силу, він використовує визначену траєкторію різання та контрольований рух. Плата розміщується на столі кріплення, інструмент рухається запрограмованим маршрутом, і верстат повторює процес цикл за циклом. Для покупців важливим питанням є не лише те, чи може верстат різати матеріал друкованої плати. Більш практичним питанням є те, чи може він різати панель відповідно до конкретних вимог покупця до формату панелі, товщини, залишку полотна, отворів для інструментів та якості кромки.
Як працює фрезерний верстат SMT для різання друкованих плат
На сторінці продукту описано компонування верстата із закритою шафою, монітором, елементами керування оператора та внутрішньою зоною різання. У таблиці специфікацій вказано швидкість шпинделя 8000-10000 об/хв, що вказує на роторний процес різання, а не на чисто статичний процес різання лезом. Верстат використовує позиціонування штифтів, що зазвичай означає, що панель друкованої плати розташована за допомогою опорних отворів або отворів для інструментів на пристосуванні. Це важливо, оскільки повторюване позиціонування є однією з основних відмінностей між контрольованим відокремленням панелей та ручним розділенням.
У специфікації CK-MCAS зазначено один верхній та один нижній різець. На практиці покупцям слід запитати, як верхній та нижній інструменти взаємодіють з друкованою платою, яка геометрія різця рекомендована та як контролюється знос інструменту. У таблиці також зазначено мінімальну залишкову товщину 0,1 мм, мінімальний розмір обробки 105 мм x 105 мм x 0,4 мм та максимальний розмір обробки 1250 мм x 630 мм x 3,2 мм. Ці цифри мають значення, оскільки товщина плати та розмір панелі визначають, чи зможе система впоратися з поточним проектом та майбутніми сімействами продуктів.
Рухома платформа також відіграє центральну роль у продуктивності. Зазначені напрямні осей X, Y та Z виготовлені з Тайваню, а кулькові гвинтові передачі також зазначені як тайванського походження. Швидкість прискореного переміщення по осях X/Y становить 0-40 м/хв, а швидкість прискореного переміщення по осі Z — 25 м/хв. Це технічні характеристики переміщення, а не прямі гарантії кінцевої продуктивності. Фактичний час циклу залежить від довжини різу, матеріалу, завантаження пристосування, діаметра інструменту, прискорення, робочого процесу оператора та етапів контролю.
Основні характеристики, які повинні переглянути покупці
| Елемент | Специфікація CK-MCAS | Чому це важливо для покупців |
|---|---|---|
| Розташування різака | Верхній та нижній різак | Допомагає покупцям зрозуміти механіку різання та налаштування інструментів |
| Режим позиціонування | Режим закріплення | Підтримує повторюване розташування панелі за наявності отворів для інструментів |
| Швидкість шпинделя | 8000-10000 об/хв | Стосується якості різання, швидкості подачі та відповідності інструменту/матеріалу |
| Охолодження різця | Водяне охолодження | Допомагає керувати теплом під час різання та підтримує стабільність процесу |
| Рейка осей X/Y/Z | Тайвань | Вказує категорію обладнання для руху, корисно для обговорення технічного обслуговування |
| Кульковий гвинт по осях X/Y/Z | Тайвань | Впливає на позиціонування, стабільність руху та планування обслуговування |
| Швидка швидкість X/Y | 0-40 м/хв | Корисно для оцінки нерізального руху та потенціалу циклу |
| Z швидка швидкість | 25 м/хв | Важливо для вертикального підходу та руху втягування |
| Індикатор виконання обробки | ±0,05 мм | Покупці повинні підтвердити, чи стосується це точності, повторюваності чи індикації на дисплеї. |
| Матеріал машини | Граніт | Може підтримувати стійкість до вібрації та стабільність розмірів |
| Сервосистема | ДЕЛЬТА | Відомий компонент промислового управління, корисний для планування запасних частин |
| Система ЧПУ | Керування рухом PIC | Покупці повинні перевірити робочий процес програмного забезпечення та сумісність файлів |
| Операційний інтерфейс | Китайська / Англійська | Важливо для навчання міжнародних операторів |
| Повітряний балон | СМК | Бренд пневматичних компонентів, що відповідає вимогам надійності та постачання |
| Соленоїдний клапан | СМК | Допомагає командам з технічного обслуговування визначати канали заміни |
| Максимальний розмір обробки | 1250 x 630 x 3,2 мм | Визначає верхній діапазон сумісних розмірів панелі |
| Мінімальний розмір обробки | 105 x 105 x 0,4 мм | Визначає нижній діапазон сумісних заготовок |
| Мінімальна залишкова товщина | 0,1 мм | Важливо для стратегії різання з виступом, перетиною та частковою глибиною |
| Мінімальна відстань кожного розрізу | 15 мм | Впливає на доцільність компонування для щільних панелей |
| Швидкість різання | 1-35 м/хв, регульована | Підтримує налаштування матеріалу, товщини та якості кромки |
| Мінімальна відстань до отвору штифта | 6 мм | Відповідає компонування отворів для інструментів та траєкторій траєкторії |
| Тиск повітря | 0,5 МПа | Повинно відповідати заводському подачу стисненого повітря |
| 强度 | 5 кВт | Необхідно для планування електрообладнання |
| Блок живлення | Змінний струм 220 В | Повинно відповідати напрузі на місці та електричним стандартам |
| Розмір машини | Д2070 x Ш2020 x В1600 мм | Корисно для планування розмітки підлоги та встановлення |
| Вага нетто | 3400 кг | Важливо для завантаження, розвантаження та такелажу на підлозі |
| Специфікації інструменту | 120 x 25,4 x 2,0 x 20T, 30T | Покупці повинні підтвердити тип різака, термін служби та вартість заміни |
Фрезерний верстат SMT проти ручного розділення друкованих плат
Ручне розділення має одну перевагу: низькі початкові інвестиції. Для прототипів або невеликих партій цього може бути достатньо. Однак вартість ручного розділення рідко обмежується робочою силою. Вона також включає нестабільну якість кромки, втому оператора, повільнішу повторюваність, можливе вигинання плати та гіршу відстежуваність процесу.
Фрезерний верстат SMT більше підходить, коли одну й ту саму панель потрібно розділяти неодноразово, коли край плати має функціональне значення, або коли компоненти розташовані достатньо близько до зони розділення, що неконтрольоване вигинання стає ризикованим. Він не вирішує автоматично всі проблеми з відокремленням панелей. Якщо конструкція панелі погана, якщо відсутні опорні або інструментальні отвори, або якщо компоненти розміщені занадто близько до шляху різання, верстат все одно потребує належного проектування пристосування та перевірки процесу.
Справедливе порівняння повинно включати такі моменти:
| Фактор вибору | Ручне розділення | Фрезерний верстат SMT |
|---|---|---|
| Початкова вартість | Нижня | Вища |
| Залежність оператора | 高 | Опустіть після налаштування |
| Повторюваність | Змінна | Більш стабільна, коли прилад та програма стабільні |
| Придатність для більшого обсягу | Обмежена | Краще підходить для багаторазового виробництва |
| Контроль стресу на раді директорів | Часто слабші | Зазвичай краще, коли шлях різання контролюється |
| Документація процесу | Зазвичай обмежений | Може бути прив'язаний до запрограмованих маршрутів та налаштувань записів |
| Вимога до кріплення | 极低 | Важливо для стабільних результатів |
| Технічне обслуговування | Низький рівень обслуговування обладнання | Потрібні перевірки інструменту, шпинделя, руху, повітря та охолодження |
Для команд закупівель рішення має ґрунтуватися на загальній собівартості виробництва, а не лише на закупівельній ціні. Якщо лінія виробляє дорогі вузли або виконує регулярні партії, вартість браку, переробки та нестабільності роботи оператора може виправдати автоматизацію швидше, ніж очікувалося.
Безпека та контроль ризиків на обладнанні для різання друкованих плат
Обладнання для різання друкованих плат містить рухомі осі, обертові інструменти, гострі різці, стружку або пил, а також місця, де може виникнути защемлення. На сторінці продукту зображено закриту конструкцію машини та елементи керування аварійною зупинкою, які є релевантними для промислового використання. Однак безпеку не можна оцінювати лише за зовнішнім виглядом. Покупцям слід запитати детальну інформацію про блокування корпусу, конструкцію схеми аварійної зупинки, дверцята доступу, захисні огородження, режими обслуговування, видалення пилу або стружки, а також місцеву документацію щодо відповідності.
Для контексту, правила OSHA щодо захисту машин зазначають, що захист повинен захищати операторів від таких небезпек, як точка роботи, обертові деталі, летюча стружка та іскри. OSHA також визначає фрезерні верстати як обладнання, яке зазвичай потребує захисту точки роботи. ISO 12100:2010 містить загальні принципи безпеки машин, включаючи оцінку ризиків та їх зниження протягом життєвого циклу. Ці посилання не доводять, що якась конкретна машина відповідає вимогам, але вони допомагають покупцям правильно сформулювати питання безпеки.
На практиці, з точки зору закупівель, запитайте у постачальника:
- Пояснення щодо захисту та блокування
- Схема аварійної зупинки
- Поведінка відкриття дверей під час роботи
- Процедура доступу для технічного обслуговування
- Необхідні засоби індивідуального захисту
- Метод боротьби з пилом, стружкою або сміттям
- Документація з безпеки електротехніки та пневматики
- Вимоги до встановлення та навчання операторів
Покупець повинен уникати ставлення до функцій безпеки як до додаткових аксесуарів. Якщо обладнання буде встановлено у Сполучених Штатах, Європейському Союзі, Південно-Східній Азії або іншому регульованому ринку, перед покупкою слід перевірити місцеві вимоги безпеки на робочому місці.
Де цей автоматичний різак для друкованих плат підходить до лінії поверхневого монтажу
Автоматичний різак для друкованих плат зазвичай використовується після складання та перевірки, коли панель потрібно розділити на окремі плати. Точне розташування залежить від заводського процесу. Деякі виробники ріжуть після оплавлення та перевірки. Інші ріжуть після функціонального тестування або після вибіркового покриття, залежно від конструкції плати та ризику обробки.
CK-MCAS має великий максимальний розмір обробки, що може підійти для заводів, які обробляють панелі більшого формату або змішані сімейства продуктів. Розміри верстата 2070 мм x 2020 мм x 1600 мм та вага нетто 3400 кг означають, що його слід планувати як стаціонарне виробниче обладнання, а не як невеликий настільний пристрій. На об'єктах слід враховувати маршрут розвантаження, місткість підлоги, наявність стисненого повітря, підключення до електромережі, схему витяжки або пиловловлення, а також доступ оператора.
Китайсько-англійський інтерфейс є актуальним для міжнародних покупців, оскільки його впровадження операторами часто недооцінюється. Машина може мати потужні механічні можливості, але якщо оператори не розуміють сигналізації, екрани налаштування або підказки щодо технічного обслуговування, продуктивність постраждає. Перед покупкою запросіть скріншоти інтерфейсу, відео з експлуатації, приклади сигналізацій та навчальні матеріали.
Сценарії застосування для різання друкованих плат
Ця машина для різання друкованих плат найбільше підходить для виробників, яким потрібне контрольоване розділення панелей друкованих плат або подібних матеріалів для плоских плат. Виходячи з опису продукту та даних специфікації, ймовірні сценарії застосування включають:
- Виробничі лінії SMT, що потребують багаторазового різання панелей друкованих плат
- Збірки друкованих плат, де ручне розділення створює неприйнятне напруження
- Середні та великі формати панелей у зазначеному діапазоні обробки
- Заводи, яким потрібна підтримка роботи китайською/англійською мовами
- Виробничі комірки, що потребують захищеної зони різання
- Плати, які можна розташувати за допомогою кріплень з штифтовим підключенням
- Сімейства продуктів, де регулювання швидкості різання корисне для налаштування процесу
Однак покупці повинні перевірити придатність за допомогою зразків. Назви категорії машини недостатньо. Перед масовим виробництвом надішліть постачальнику реальні креслення панелей, деталі матеріалу, товщину плати, інформацію про виключення компонентів та вимоги до маршруту. Випробування зразка різання може набагато краще, ніж брошура, виявити якість крайки, рівень задирок, стабільність кріплення, час циклу та знос інструменту.
Як вибрати правильний фрезерний верстат SMT
Почніть з панелі, а не з машини. Найкраща специфікація – це та, яка відповідає реальності продукту покупця. Команда закупівель повинна зібрати таку інформацію, перш ніж запитувати цінову пропозицію:
| Вхідні дані покупця | Чому це потрібно постачальнику |
|---|---|
| Довжина, ширина та товщина панелі | Підтверджує, чи підходить панель до діапазону обробки |
| Найменший розмір плати | Перевіряє сумісність з мінімальним розміром обробки |
| Тип матеріалу | Впливає на вибір різака, швидкість, пил та якість кромки |
| Розташування отвору для інструменту | Визначає, чи є практичним розташування штифтів |
| Вирізати малюнок контуру | Дозволяє перевірити доцільність маршруту |
| Зазор компонента поблизу лінії розрізу | Зменшує ризик зіткнення інструменту або пошкодження від напруги |
| Вимога до залишкової товщини | Підтверджує, чи є доречною мінімальна залишкова товщина 0,1 мм |
| Обсяг виробництва | Допомагає оцінити конструкцію приладів та рівень автоматизації |
| Необхідна якість кромки | Визначає параметри процесу та вибір інструменту |
| Заводська напруга та подача повітря | Підтверджує сумісність зі змінною напругою 220 В та тиском повітря 0,5 МПа |
| Вимога щодо мови | Підтверджує використання інтерфейсу оператора китайською/англійською мовами |
| Потреби в документації з безпеки | Підтримує імпорт, інсталяцію та підготовку до аудиту |
Покупцям також слід запитати, чи підтримує система формати файлів, що використовуються їхньою командою інженерів. Якщо система ЧПУ вимагає ручного програмування, тоді як завод очікує безпосереднього імпорту CAD/CAM, цей розрив у робочому процесі може уповільнити виробництво. Також запитайте, як верстат зберігає програми, чи можна контролювати рівні доступу та чи можна створювати резервні копії даних налаштування.
Фактори вартості, що виходять за рамки ціни покупки
На сторінці продукту не вказано підтверджену ціну продажу, тому будь-яка серйозна цінова пропозиція має базуватися на конфігурації та застосуванні. Для прийняття реального рішення про закупівлю враховуйте загальну вартість володіння, а не лише ціну машини.
Важливими факторами вартості є споживання різака, конструкція пристосування, навчання, запасні частини, доставка, встановлення, підготовка електрообладнання, підготовка стисненого повітря, обслуговування системи охолодження, ризик простою та післяпродажне обслуговування. Верстат вагою 3400 кг також вимагає належного планування логістики. Такелаж, розвантаження, ширина входу на завод та навантаження на підлогу слід перевіряти заздалегідь.
Час циклу також слід оцінювати реально. Висока швидкість 0-40 м/хв не означає, що машина розріже кожну дошку з цією швидкістю. Фактична швидкість різання регулюється від 1 до 35 м/хв, а правильне налаштування залежить від матеріалу, інструменту, необхідної якості кромки, температури та стабільності. Повільніше різання може бути кращим, якщо це зменшує задирки, знос інструменту або напруження дошки.
Перевірка якості перед масовим виробництвом
Перш ніж затвердити фрезерний верстат SMT для виробництва, покупці повинні пройти структурований процес валідації. Перший крок – це перевірка розмірів: перевірте, чи відповідає розділена плата вимогам до допуску кромок. Другий – візуальний огляд: знайдіть задирки, розшарування, подряпини, сліди інструменту або пошкоджену паяльну маску поблизу розрізу. Третій – функціональний огляд: переконайтеся, що процес не впливає на компоненти, паяні з'єднання або сліди.
Якщо плата використовуватиметься в автомобільній, медичній, промисловій, аерокосмічній або високонадійній електроніці, валідація має бути суворішою. Стандарти проектування IPC, такі як IPC-2221 та пов'язані стандарти проектування плат IPC, є корисними довідниками для дисципліни проектування друкованих плат та врахування технологічності. Вони не замінюють власну специфікацію продукту покупця, але підкреслюють, що компонування панелі, конструкція плати та метод виробництва слід розглядати разом.
Практичний контрольний список для перевірки включає:
- Точність маршруту
- Оздоблення краю
- Рівень задирок
- Деформація дошки після різання
- Зазор компонента
- Повторюваність кріплення
- Час циклу
- Знос інструменту при повторюваних панелях
- Час завантаження та розвантаження оператором
- Безпека під час нормальної та нештатної експлуатації
- Доступ для технічного обслуговування
- Наявність запасного різака
Найчастіші питання закупівель для покупців
1. Яка основна ключова категорія продукту для цієї машини?
Продукт найкраще можна описати як фрезерний верстат для поверхневого монтажу (SMT) для різання друкованих плат. Його також можна описати як автоматичний різак для друкованих плат, верстат для різання друкованих плат, автоматичний роздільник друкованих плат або верстат для розділення друкованих плат залежно від цілей пошуку покупця та виробничого контексту.
2. Який номер моделі?
У таблиці специфікацій модель вказана як CK-MCAS.
3. Який діапазон розмірів друкованих плат він може обробляти?
Зазначений максимальний розмір обробки становить 1250 мм x 630 мм x 3,2 мм. Зазначений мінімальний розмір обробки становить 105 мм x 105 мм x 0,4 мм. Покупці все одно повинні перевірити корисну площу кріплення, зазор затискача та фактичну геометрію виробу перед замовленням.
4. Яку швидкість шпинделя використовує верстат?
У таблиці специфікацій зазначено швидкість шпинделя 8000-10000 об/хв. Відповідну швидкість для виробництва слід підтвердити за допомогою випробувань матеріалу та зразків різанням.
5. Який метод позиціонування використовується?
Машина використовує режим позиціонування за допомогою штифтів. Покупці повинні перевірити, чи мають їхні панелі друкованих плат відповідні отвори для інструментів, і чи відповідає мінімальна відстань від шляху різання до отвору для штифта зазначеній вимозі 6 мм.
6. Яка швидкість різання?
Швидкість різання регулюється в діапазоні 1-35 м/хв. Фактичну швидкість виробництва слід вибирати на основі якості крайки, матеріалу, терміну служби інструменту та стабільності процесу.
7. Яке живлення та подача повітря потрібні?
У таблиці вказано потужність 5 кВт, джерело живлення змінного струму 220 В та тиск повітря 0,5 МПа. Перед покупкою перевірте місцеву напругу, стандарт вилки, якість стисненого повітря та вимоги до встановлення.
8. Чи підходить машина для кожної панелі друкованої плати?
Не автоматично. Вказаним застосуванням є різання матеріалу друкованих плат, але фактична придатність залежить від товщини плати, розміру панелі, розташування отвору для інструменту, зазору компонента, шляху різання, розташування мідних провідників біля краю та необхідної якості краю. Рекомендується проводити випробування зразків.
9. Що мені слід запитати у постачальника перед покупкою?
Запитайте зразок відео з різання з використанням подібного матеріалу, пропозицію щодо кріплення, тип різця, оцінку терміну служби інструменту, список запасних частин, робочий процес програмного забезпечення, документацію з техніки безпеки, посібник з встановлення, план навчання, гарантійні умови та час реагування післяпродажного обслуговування.
10. Чи може він підтримувати міжнародних операторів?
Інтерфейс керування подано китайською/англійською мовами, що корисно для міжнародних заводів. Покупцям слід запросити скріншоти або демонстраційну версію, щоб переконатися, що оператори можуть зручно користуватися інтерфейсом.
Висновок: Практичний вибір фрезерного верстата для поверхневого монтажу починається з панелі
Фрезерний верстат для поверхневого монтажу (SMT) може бути вигідною інвестицією, коли якість різання друкованих плат, повторюваність та контроль оператора важливіші за найнижчу початкову вартість обладнання. Специфікація CK-MCAS показує закриту підлогову платформу для різання друкованих плат із позиціонуванням контактів, швидкістю шпинделя 8000-10000 об/хв, сервосистемою DELTA, керуванням рухом PIC, регульованою швидкістю різання 1-35 м/хв та великим максимальним розміром обробки 1250 мм x 630 мм x 3,2 мм.
Для покупців наступним кроком буде не просто запитання: «Скільки коштує верстат?». Краще запитати: «Чи може цей верстат розрізати мою справжню панель з необхідним рівнем якості, зі стабільним часом циклу та безпечною роботою?». Якщо ви можете надати креслення панелі, товщину плати, матеріал, розташування отворів для інструменту, шлях різання та цільовий обсяг виробництва, Chikin CNC може допомогти оцінити, чи є цей фрезерний верстат для поверхневого монтажу правильною конфігурацією для вашого процесу різання друкованих плат.