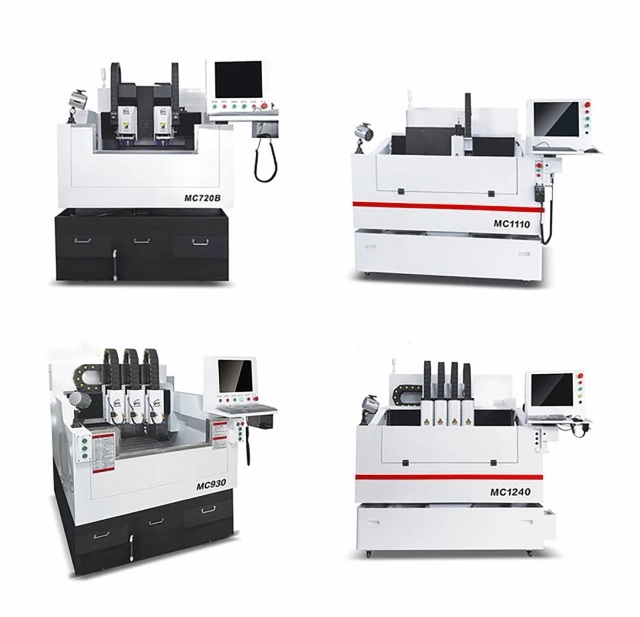
Чому виробники прецизійних деталей повинні виходити за рамки звичайного фрезерування з ЧПК
Для багатьох заводів фрезерування з ЧПК є першим процесом, який спадає на думку, коли потрібна точна та повторювана обробка. Він звичний, гнучкий та широко використовується для деталей, які потребують отворів, кишень, граней, пазів, профілів та загального видалення матеріалу. Правильно підібраний фрезерний верстат з ЧПК може допомогти майстерні контролювати розмірну стабільність, зменшити ручну роботу та покращити повторюваність виробництва.
Однак деякі прецизійні деталі створюють проблеми, які звичайне фрезерування не може легко вирішити. Деталь може мати вузький внутрішній паз. Вставка прес-форми може вимагати гострого кута, до якого обертовий різець не може дістатися. Деталь штампа може потребувати крайки без задирок після різання. Деталь з твердого металу може бути занадто складною для ефективної обробки при безпосередньому контакті з інструментом. У цих випадках покупець повинен не лише запитувати: «Який фрезерний верстат нам купити?». Більш корисне питання: яка комбінація процесів забезпечить надійне виробництво деталі?
На сторінці продукту Chikin CNC це обладнання описано як систему електроерозійної обробки з ЧПК , яка використовується разом із фрезеруванням струмопровідних матеріалів та дрібним різанням, де важливі результати без задирок та чітка геометрія. На сторінці також є важлива відмінність: хоча URL-адреса продукту містить формулювання, що стосується різання акрилу з ЧПК, описаний на сторінці верстат призначений для різання струмопровідного металу, а не пластмас, дерева, композитів або м’яких непровідних матеріалів акрилового типу.
Ця відмінність важлива для покупців B2B. Якщо ваша фабрика шукає верстат з ЧПК для акрилу, це не та категорія, яка вам потрібна. Якщо ваша фабрика виготовляє прецизійні металеві деталі, вставки для форм, пуансони, штампи, складні струмопровідні компоненти або важкооброблювані контури, можливо, варто серйозно розглянути верстат з ЧПК для дротяної електроерозійної обробки.
Яку проблему вирішує цей тип машини?
У майстерні прецизійних деталей складною частиною не завжди є грубе видалення матеріалу. Фрезерування може ефективно видаляти заготовку та створювати багато корисних геометрій. Складніша задача часто виникає ближче до кінцевої форми: внутрішні кути, вузькі отвори, щільні профілі, дрібні пази та краї, які не витримують задирок або важкої вторинної обробки.
На сторінці продукту Chikin CNC пояснюється, що фрезерування з ЧПК зазвичай вибирається, коли покупцям потрібна точна та повторювана обробка деталей, які важко виготовити вручну або за допомогою звичайного обладнання. Також зазначається, що верстат, описаний на сторінці, є системою дротової електроерозійної обробки, яка зазвичай використовується з фрезеруванням для обробки провідних матеріалів та дрібного різання.
Саме тут стає практичним методом електроерозійної обробки. У цій техніці для видалення матеріалу за допомогою електричного розряду замість прямого зусилля різання використовується тонкий дротяний електрод та діелектрична рідина. На сторінці зазначено, що це робить електроерозійну обробку придатною для твердих металів та складних профілів, де необхідно мінімізувати зусилля різання.
Для заводу це означає, що цей процес може допомогти, коли форма занадто делікатна, занадто вузька, занадто гостра або занадто тверда для легкої обробки за допомогою звичайної механічної обробки. Він не замінює кожен процес фрезерування. Це додатковий процес для тих ділянок деталі, де геометрія та якість кромки мають найбільше значення.
Чим відрізняється дротова електроерозійна різьба від верстата з ЧПУ для акрилового різання?
URL-адреса продукту містить слова, пов'язані з різанням акрилу на ЧПК, але сам вміст сторінки чітко описує інший тип верстата. Chikin CNC зазначає, що це обладнання є системою дротяної електроерозійної різьби з ЧПК, призначеною для різання металу, що проводить струм, а не пластмас чи непровідних матеріалів.
Цей момент не слід ігнорувати. Дротова електроерозійна обробка вимагає електричного розряду між дротовим електродом та заготовкою, тому заготовка повинна бути провідною. Акрил не є типовим цільовим матеріалом для цього процесу. Покупець, який шукає різання акрилових вивісок, гравірування акрилових пластин, контурне фрезерування акрилу або різьблення по пластику, повинен порівняти фрезерні верстати з ЧПК, лазерні різаки або системи фрезерування акрилу.
Однак для виробників металевих деталей цей напрямок продукції є більш актуальним. Інструментальні цехи, виробники прес-форм, постачальники прецизійних компонентів, постачальники автомобільної продукції, субпідрядники аерокосмічної галузі та ремонтні майстерні часто потребують процесу, який може різати тверді струмопровідні матеріали з точною геометрією та низьким механічним зусиллям.
Тож покупець повинен правильно прочитати категорію машини:
Це не головним чином акриловий різальний верстат з ЧПУ.
Це не звичайний фрезер для обробки дерева або гравіювання пластику.
Це не просто звичайний фрезерний верстат з ЧПУ.
Найкраще його розуміти як дротову електроерозійну машину з ЧПК для прецизійних деталей з струмопровідного металу.
Таке чесне розмежування допомагає покупцям уникнути вибору неправильної машини для неправильного матеріалу.
Що відображається на сторінці продукту про компонування машини?
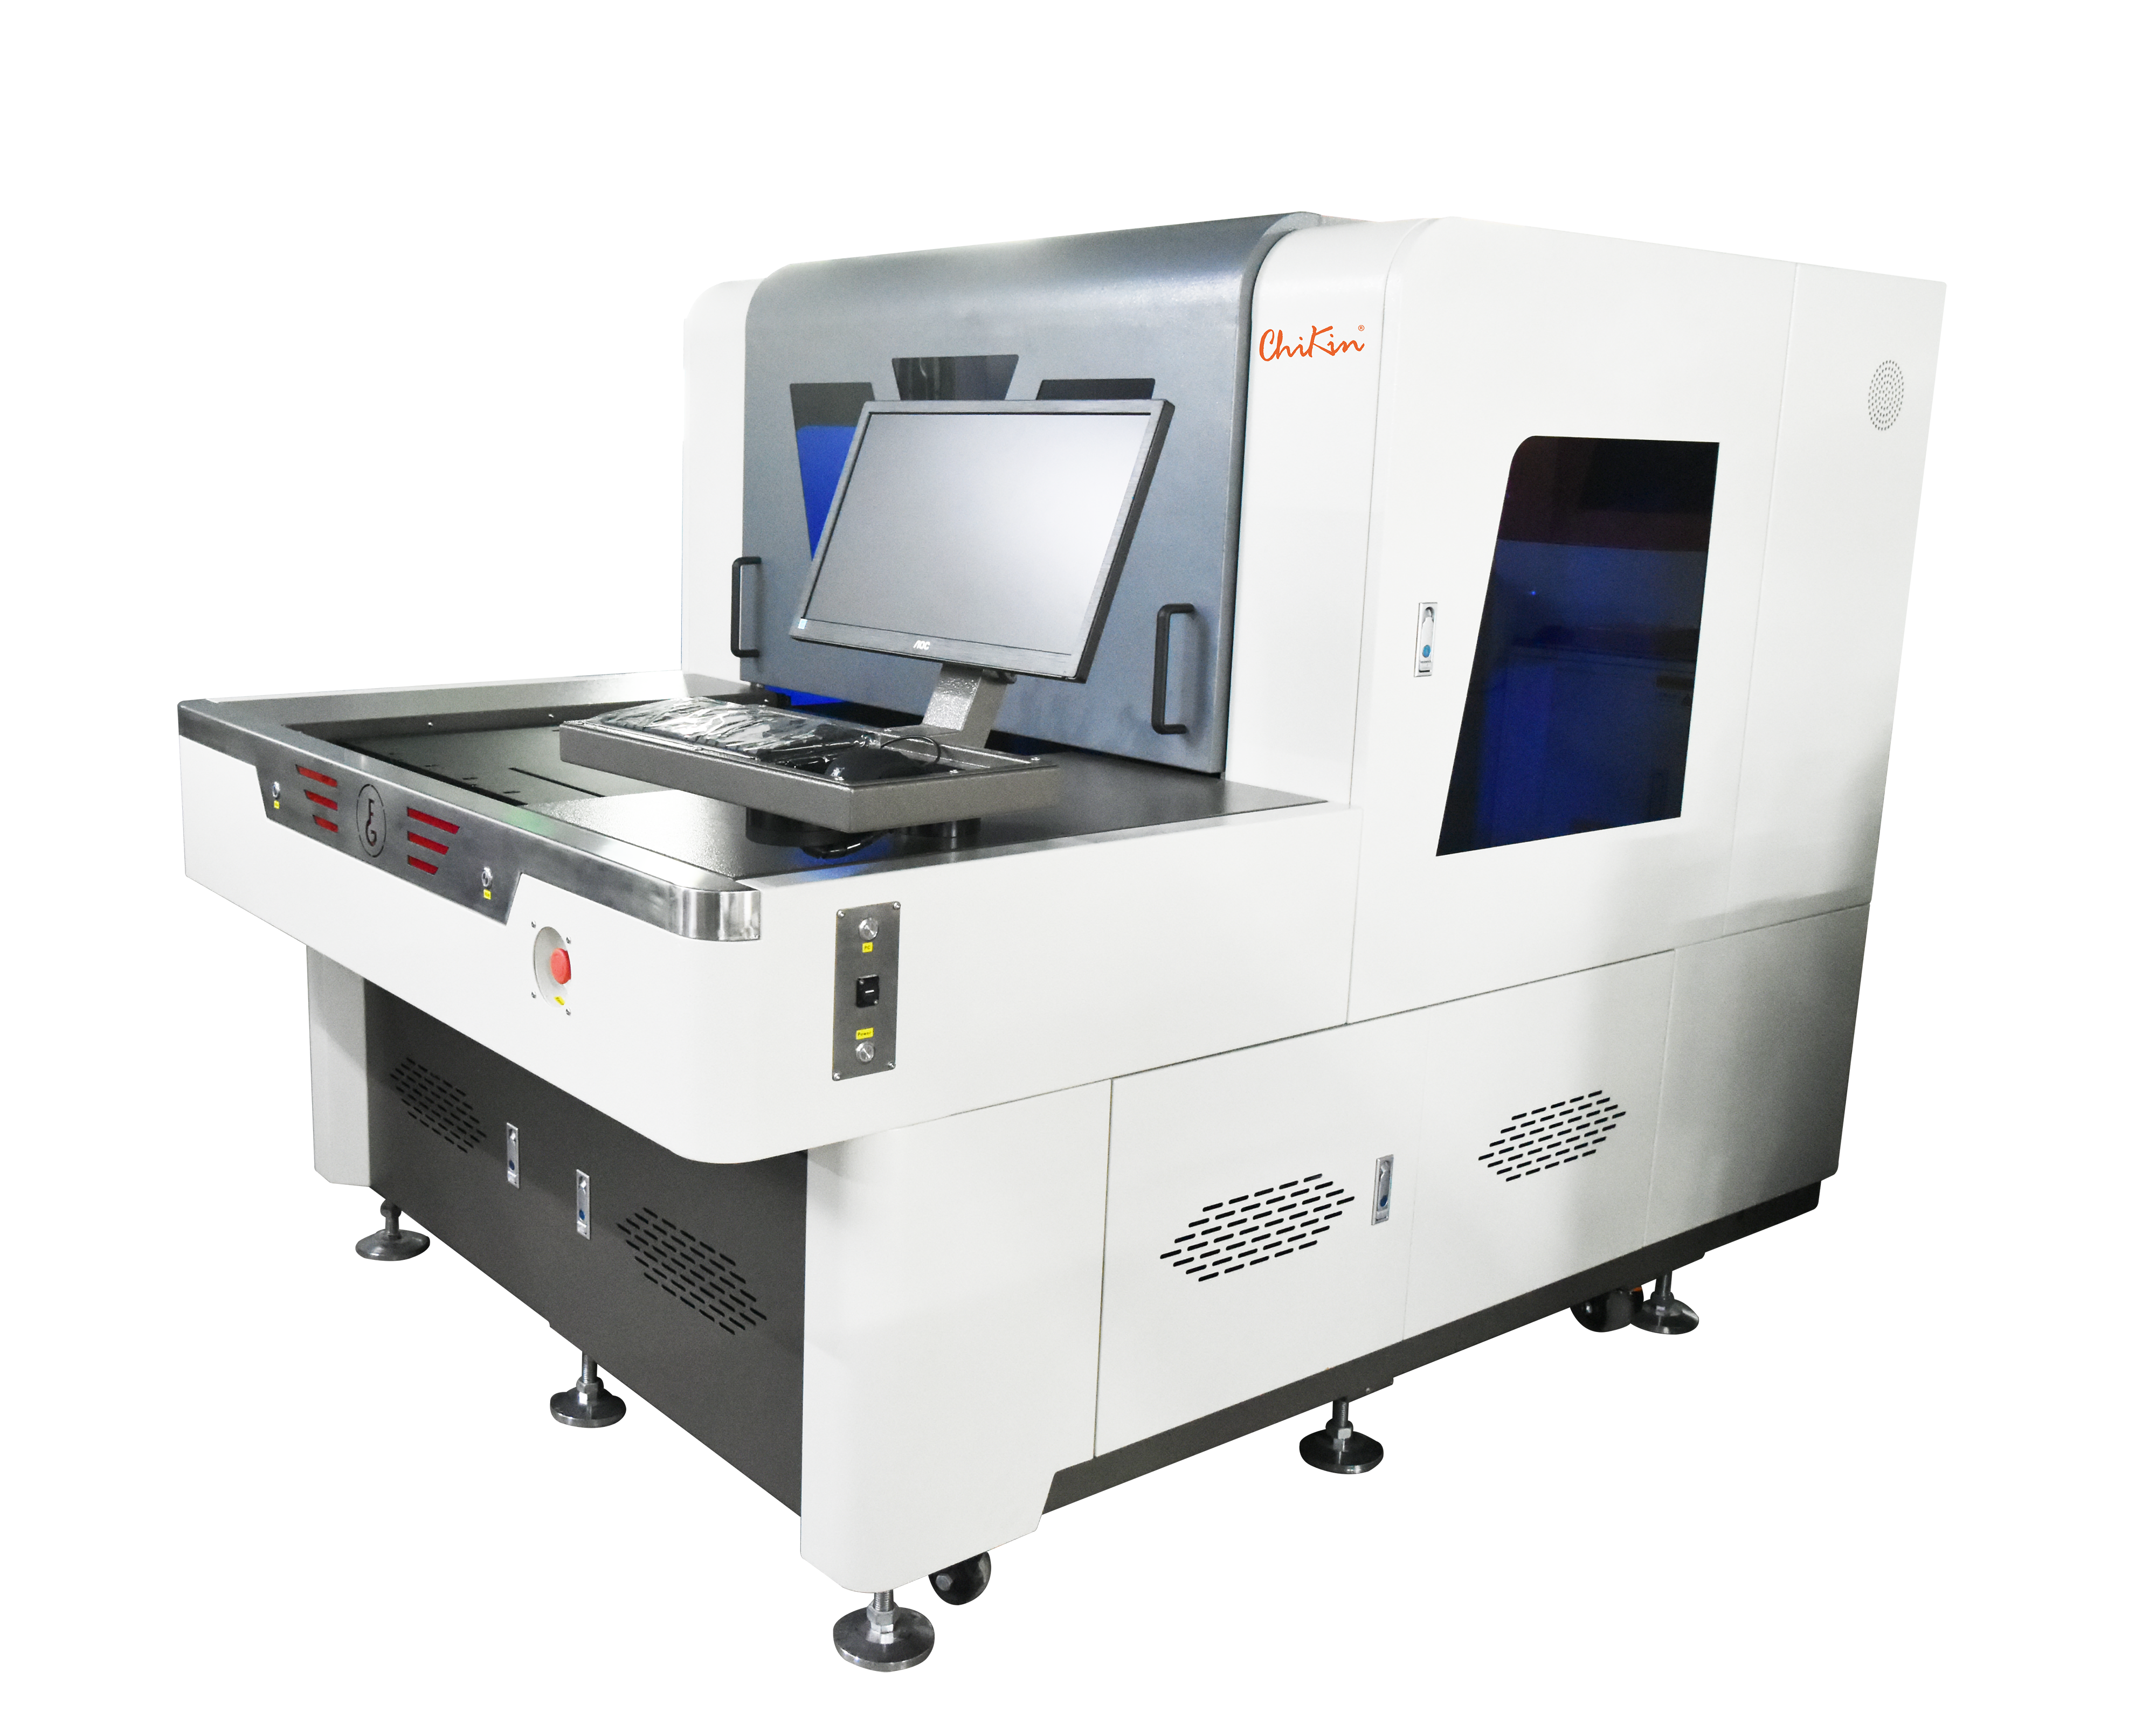
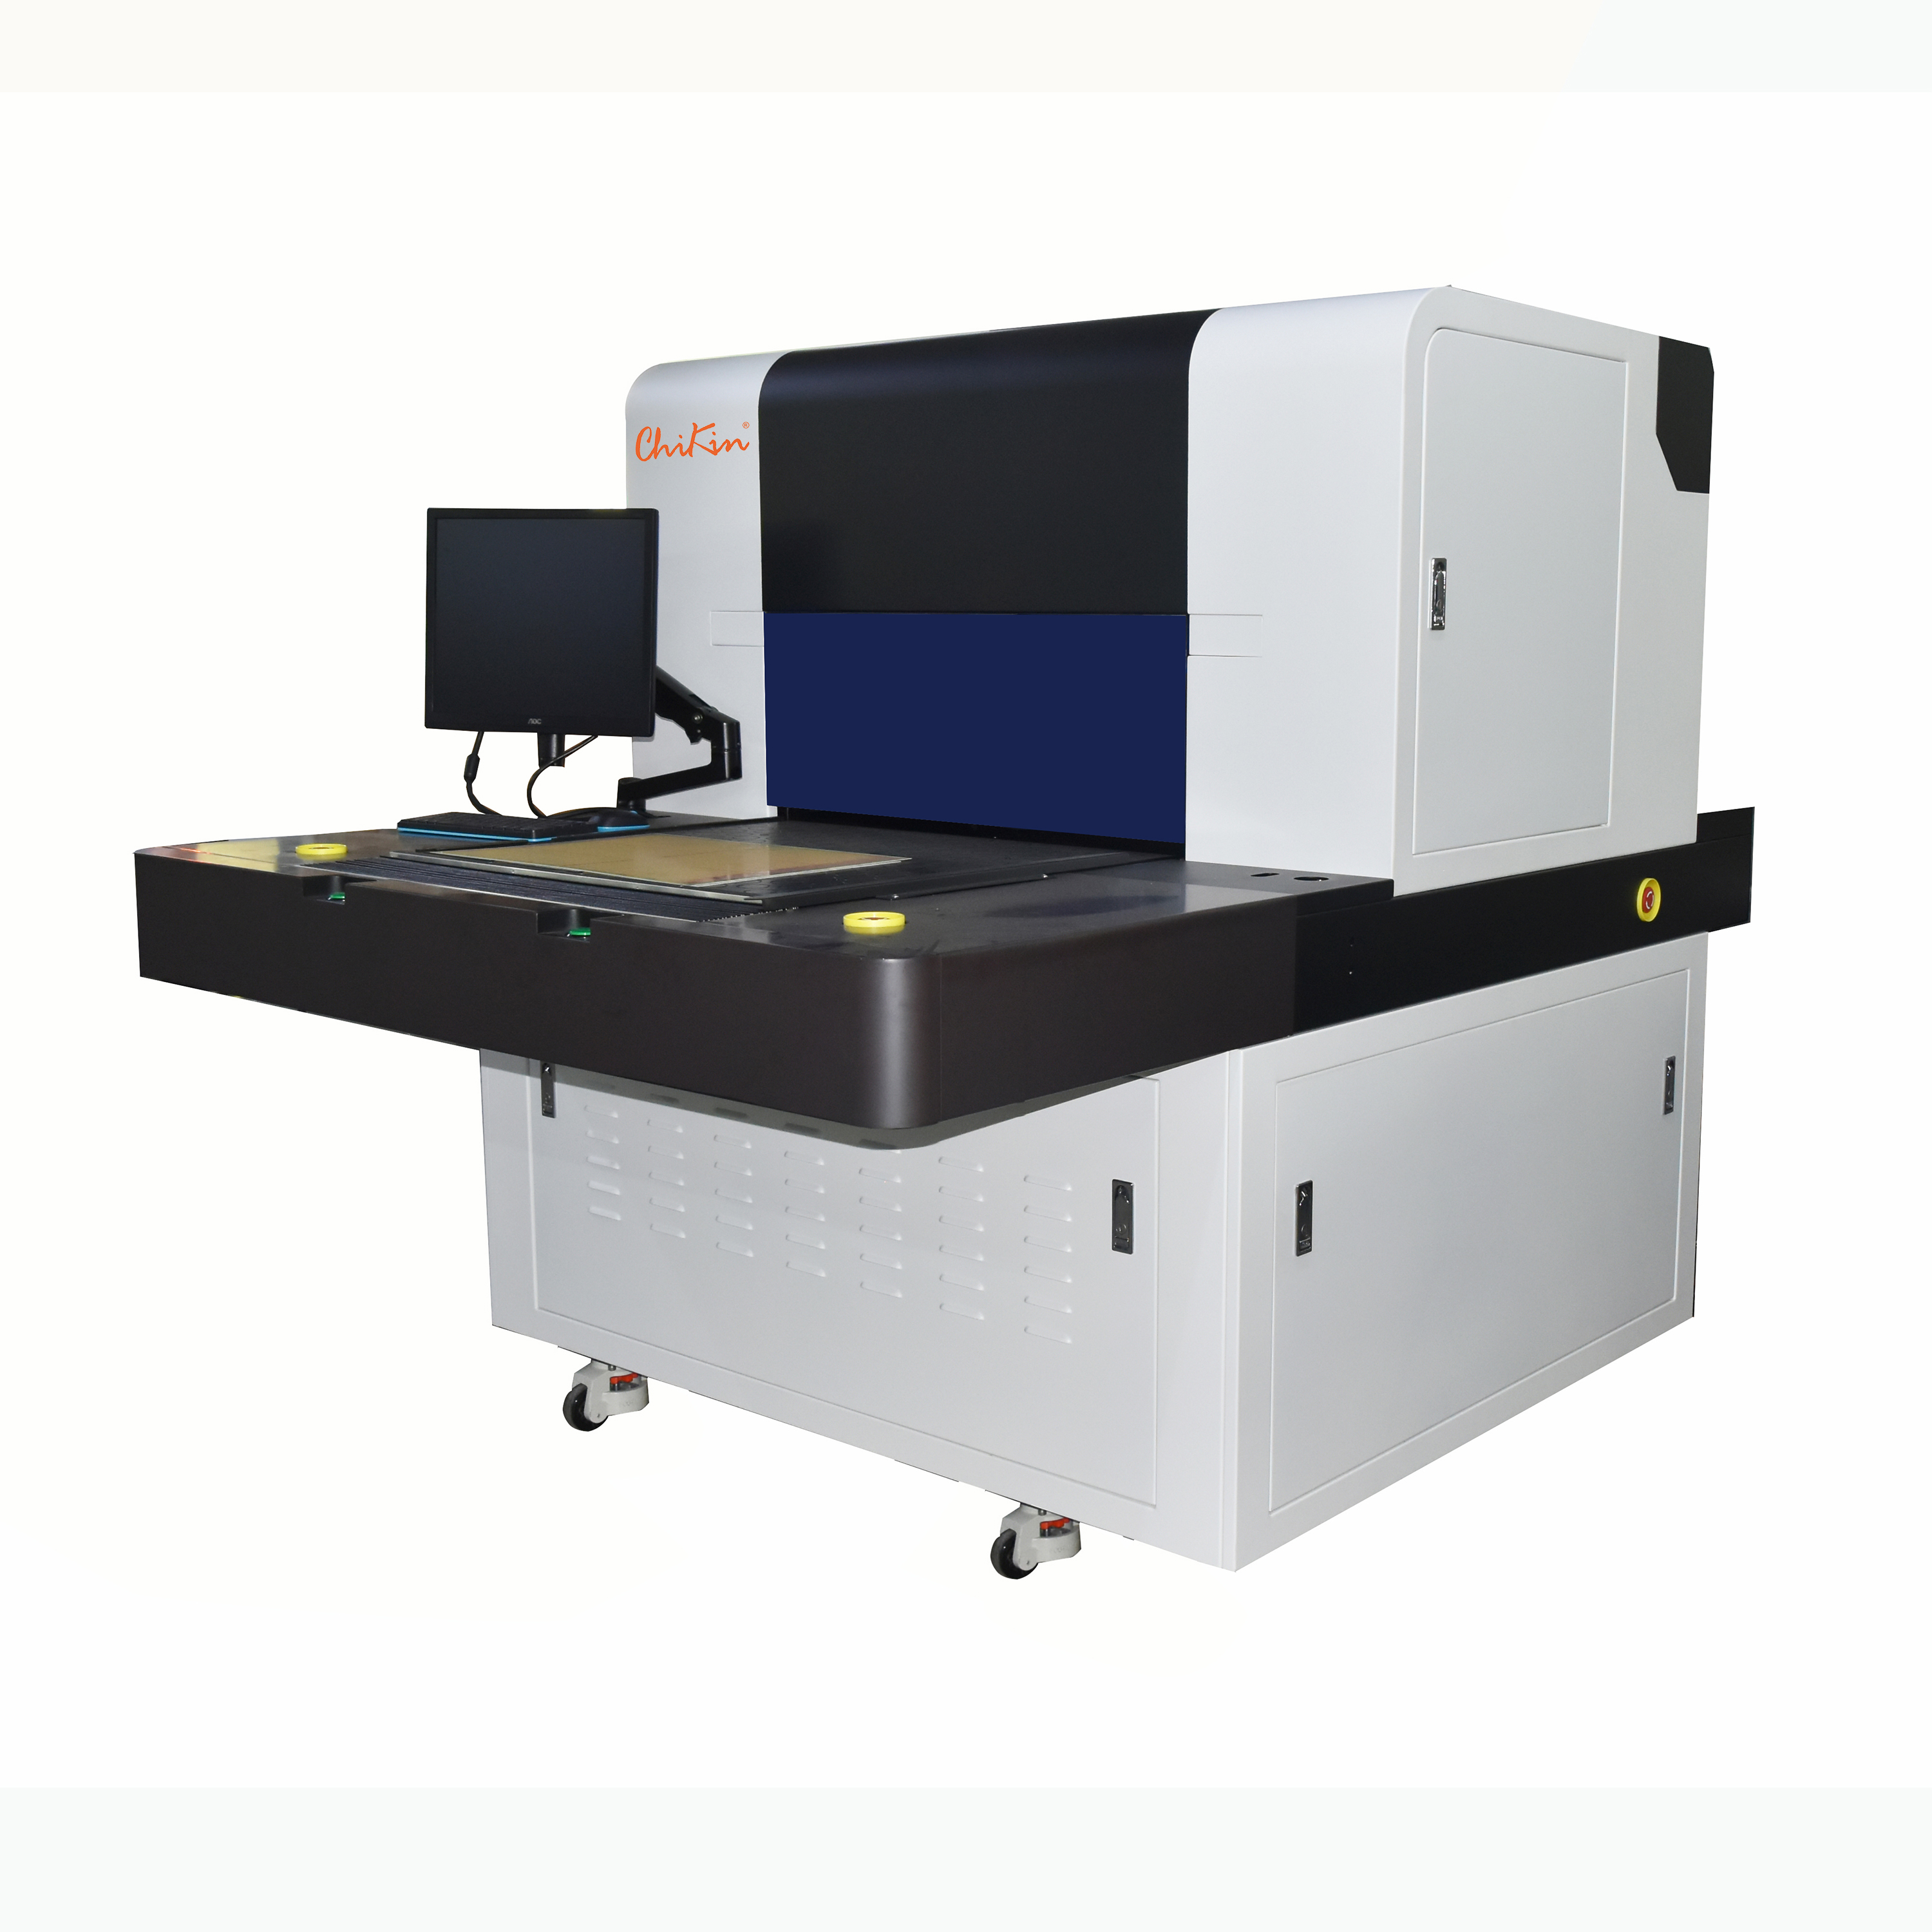
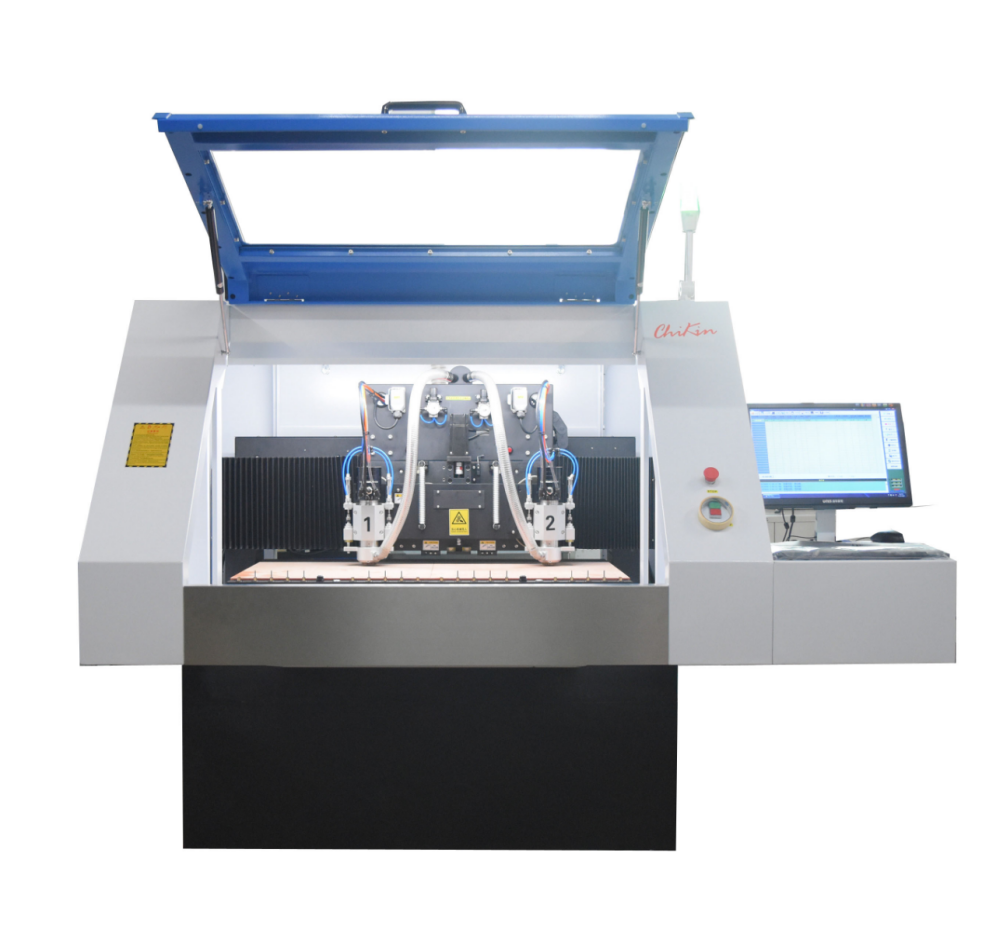
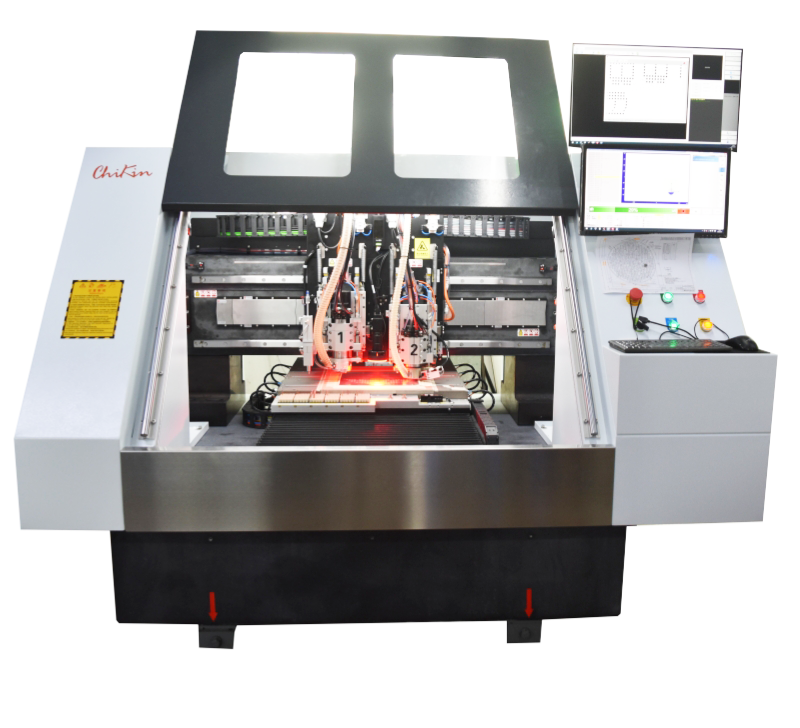
На сторінці продукту верстат описано як закритий промисловий агрегат, побудований навколо камери для дротяного електроерозійного різання з окремою консоллю керування оператора. Згадується підлогова шафа, фронтальна зона доступу для налаштування заготовки, захищена зона обробки, вузол подачі та напрямної дроту, кабельний блок, обробна головка, робоча камера та спеціальна станція керування з дисплеєм та клавіатурою.
Таке розташування має значення у виробництві. Дротова електроерозійна обробка не є відкритим ручним процесом різання. Зона обробки повинна контролюватися. Рух дроту, налаштування заготовки, діелектрична рідина, доступ оператора та моніторинг процесу – все це потребує організованої структури. Закрита шафа допомагає утримувати зону різання в межах дозволеного, а окрема консоль надає операторам практичну точку для налаштування та моніторингу.
Для покупців B2B така структура пропонує кілька практичних переваг:
Зона обробки захищена та краще організована.
Оператори мають визначену точку доступу для налаштування.
Консоль керування відокремлена від різальної камери.
Рух дроту та рух обробної головки організовані в межах контрольованої платформи.
Система краще підходить для заводського використання, ніж імпровізовані методи різання.
Технічне обслуговування та налаштування можна планувати навколо центральної робочої камери.
Ці деталі не лише візуальні. Вони впливають на те, як машина поводитиметься в реальній майстерні.
Які основні переваги цього дротяно-ерозійного верстата з ЧПУ?
Найсильнішою перевагою є точне різання струмопровідних металів, де важливі точна геометрія та краї без задирок. На сторінці зазначено, що дротова електроерозійна обробка підходить для твердих металів та складних профілів, оскільки вона видаляє матеріал за допомогою електричного розряду, а не за допомогою прямого контакту з інструментом.
Другою перевагою є здатність обробляти складні профілі та дрібні деталі. Згідно зі сторінкою продукту, дротовий електроерозійний верстат краще підходить, ніж типове гравіювання на станках з ЧПК або загальне фрезерування, для обробки внутрішньої геометрії, гострих кутів та повторюваного контурного різання. Він особливо корисний, коли конструкція деталі має вузькі внутрішні елементи, які важко обробити традиційними методами.
Третя перевага – це чиста, закрита робота. На сторінці зазначається, що повністю закрита шафа допомагає обмежити зону обробки та підтримує чистіше виробниче середовище, а окрема консоль забезпечує практичну точку керування для налаштування та моніторингу процесу.
Четвертою перевагою є взаємодоповнюваність процесів. Верстат можна використовувати разом із фрезеруванням з ЧПК. Фрезерування може виконувати чорнову обробку, торцеву обробку, кишенькову обробку та загальне формування, тоді як дротовий електроерозійний метод може обробляти остаточну точну геометрію, вузькі пази, внутрішні кути та складні контури. Таке поєднання може бути цінним для формовочних цехів, інструментальних майстерень та постачальників прецизійних металевих компонентів.
Інформація про продукт та значення для покупця
| Інформація про сторінку продукту | Що це означає для покупців заводів |
|---|---|
| Машина описується як система електроерозійного різання з ЧПК | Покупці повинні оцінювати його як обладнання для різання металу, що проводить струм, а не як акриловий фрезер. |
| Призначений для струмопровідних матеріалів та дрібного різання | Підходить для металевих компонентів, прес-форм, штампів, пуансонів та складних струмопровідних деталей |
| Використовує камеру для дротяного електроерозійного різання із захищеною зоною обробки | Підтримує контрольовані умови різання та організований доступ оператора |
| Включає вузол подачі та напрямної дроту, кабельний тримач, обробну головку та робочий бак | Вказує на повну схему процесу електроерозійної обробки, а не на просте механічне різання |
| Окрема станція керування з дисплеєм та клавіатурою | Допомагає операторам контролювати процес налаштування та різання зі спеціальної консолі |
| Повністю закрита шафа | Допомагає контролювати зону обробки та підтримує чистіше виробниче середовище |
| Корисно для обробки внутрішньої геометрії, гострих кутів та повторюваного контурного різання | Цінний там, де звичайні обертові різці не можуть легко створити потрібну форму |
| Точні дані про ефективність не відображаються на сторінці | Покупці повинні запросити зразки процесу, специфікації та деталі конфігурації перед покупкою. |
Де на заводі може розміститися ця машина?
Цей верстат найбільш актуальний на заводах, які обробляють деталі з провідного металу зі складною геометрією. Типові сфери застосування включають виготовлення інструментів та штампів, вставок для прес-форм, прецизійних штампів, штампів, аерокосмічних або автомобільних компонентів, а також деталей, що потребують різання без задирок. На сторінці продукту Chikin перераховані ці варіанти поширеного використання та пояснюється, що дротова електроерозійна обробка може бути використана для отримання остаточної геометрії, де точність та якість поверхні є критично важливими.
У формовочному цеху може використовувати фрезерування для чорнової обробки вставки порожнини, а потім дротову електроерозійну обробку для обробки вузьких пазів або внутрішніх профілів. Виробник інструментів та штампів може використовувати дротову електроерозійну обробку для деталей штампів та штампів, які потребують чітких внутрішніх форм. Постачальник прецизійних компонентів може використовувати її, коли невеликі профілі повинні залишатися однаковими в усіх партіях. Ремонтна майстерня може використовувати її для деталей з твердих металів, які важко обробляти традиційним способом.
Машина може бути особливо корисною, коли завод стикається з такими ситуаціями:
Заготовка є струмопровідним металом.
Геометрія включає вузькі пази або внутрішні кути.
Різання без задирок є важливим.
Сили різання повинні бути мінімізовані.
Матеріал деталі важко обробляти традиційними методами.
Остаточний контур важливіший за швидку чорнову обробку.
Фрезерування саме по собі створює занадто багато обмежень для інструменту.
Деталь вимагає повторюваного дрібного різання.
Якщо завдання полягає в різанні акрилу, гравіруванні дерева, фрезеруванні пластикових пластин або обробці непровідних матеріалів, цей верстат не є правильним напрямком процесу, виходячи з вмісту сторінки.
Чому покупці не повинні порівнювати цю машину лише за ціною?
Обладнання для дротяної електроерозійної обробки слід оцінювати відповідно до технологічного процесу. Низька ціна не є корисною, якщо верстат не може різати матеріал, підтримувати необхідну геометрію або підтримувати практичний робочий процес.
На сторінці продукту зазначено, що якість обробки поверхні, стан кромки та точність залежать від налаштування, типу дроту, параметрів обробки, матеріалу заготовки та програмування оператора. Також покупцям рекомендується запросити зразки процесу для власного матеріалу та геометрії перед остаточним оформленням покупки, оскільки точні дані про продуктивність не видно.
Це правильна логіка покупки. Покупці не повинні покладатися лише на назву продукту, зображення верстата чи загальні заяви. Вони повинні надати постачальнику креслення, марки матеріалів, цільові допуски та виробничі цілі. Потім постачальник повинен пояснити, чи підходить дротова електроерозійна обробка, яка потрібна конфігурація та чи можна протестувати зразки.
Порівняння цін має відбутися після підтвердження процесу. В іншому випадку покупець може обрати машину, яка виглядає конкурентоспроможною, але не вирішує фактичну виробничу проблему.
Як покупці повинні оцінювати матеріал заготовки?
Матеріал – це перший фільтр. Дротовий електроерозійний метод використовується для струмопровідних матеріалів. Якщо матеріал не є струмопровідним, процес не підходить. На сторінці продукту чітко зазначено, що основна увага приділяється струмопровідному металу, а не пластику, дереву чи композитам.
Для покупця-заводу огляд матеріалів повинен включати:
Тип матеріалу.
Твердість матеріалу.
Провідність.
Товщина.
Умова термічної обробки.
Необхідна умова на краю.
Чи потрібне різання без задирок.
Чи буде деталь спочатку піддана чорновій обробці.
Чи потрібна для остаточного профілю обробка електроерозійною обробкою.
Тут покупець також повинен розрізняти фрезерування та електроерозійну обробку. Фрезерування все ще може бути правильною першою обробкою для багатьох деталей. Дротова електроерозійна обробка може бути використана пізніше для деталей, до яких важко дістатися, або для обробки обертовими інструментами.
Як покупці повинні оцінювати геометрію деталі?
Геометрія – це другий фільтр. Дротовий електроерозійний метод особливо корисний, коли геометрія складна для звичайних інструментів. На сторінці продукту виділено внутрішню геометрію, гострі кути, вузькі пази, складні контури та повторюване контурне різання як області, де цей процес може бути більш доцільним, ніж типове гравіювання або фрезерування на верстатах з ЧПК.
Покупець повинен переглянути креслення та запитати:
Чи є вузькі внутрішні кути?
Чи є довгі, вузькі щілини?
Чи є профілі, які потребують країв без задирок?
Чи вимагає деталь дрібної деталізації?
Чи може обертовий різець досягти цього елемента?
Чи створить фрезерування обмеження радіуса інструменту?
Чи вимагає деталь низького зусилля різання?
Чи достатньо твердий матеріал, щоб зробити традиційну обробку неефективною?
Якщо відповідь на кілька з цих питань ствердна, слід розглянути можливість електроерозійної обробки дротом.
Як покупці повинні оцінювати компонування машини?
Компонування верстата впливає на щоденне використання. На сторінці продукту описано закриту шафу, зону доступу спереду, захищену зону обробки, робочий бак, обробну головку та окрему консоль.
Покупці повинні запитати:
Чи достатньо велика робоча камера для наших деталей?
Наскільки легко налаштувати заготовку?
Чи можуть оператори безпечно отримати доступ до резервуара та зони пристосувань?
Як обробляється нарізка дроту?
Як обслуговуються напрямна та подавальна система дроту?
Як здійснюється управління діелектричною рідиною?
Чи зручна консоль керування для оператора?
Яка потрібна площа підлоги?
Як обробляються відходи дроту, фільтрація та обслуговування рідин?
Верстат повинен не лише точно різати. Він також повинен відповідати робочому процесу майстерні.
Що повинні запитати покупці перед замовленням?
Оскільки точні дані про продуктивність не відображаються на сторінці, покупцям слід запросити конкретне підтвердження від постачальника. На сторінці продукту покупцям рекомендується запитувати про робочий діапазон, діапазон ходу, зручність використання керування, стабільність роботи з дротом, доступ для технічного обслуговування, фільтрацію, керування охолоджуючою рідиною, варіанти автоматизації, наявність запасних частин та варіанти конфігурації.
Практичне дослідження повинно включати:
Креслення деталей.
Клас матеріалу.
Товщина матеріалу.
Цільова толерантність.
Вимога до якості краю.
Очікувана якість обробки поверхні.
Річний або місячний обсяг виробництва.
Чи буде фрезерування використовуватися перед електроерозійною обробкою.
Обов'язковий робочий конверт.
Обмеження площі підлоги машини.
Вимоги до фільтрації або діелектричної рідини.
Рівень кваліфікації оператора.
Потреба в автоматизації або ручному налаштуванні.
Очікування щодо запасних частин.
Зразок запиту на розкрой.
Постачальник, який може чітко відповісти на ці питання, корисніший, ніж той, хто надає лише ціну.
Контрольний список оцінки покупця
| Область оцінювання | Що повинні підтвердити покупці | Чому це важливо |
| Прилягання матеріалу | Чи є заготовка струмопровідним металом? | Дротовий електроерозійний метод обробки призначений для струмопровідних матеріалів, а не для акрилу або непровідних пластмас |
| Геометрія відповідає | Чи має деталь внутрішні кути, вузькі пази або складні профілі? | Ось типові причини вибору дротяної електроерозійної обробки замість звичайного фрезерування |
| Робочий конверт | Чи може верстат обробляти деталі такого розміру та налаштовувати пристосування? | Запобігає невідповідності з реальними виробничими деталями |
| Точність і фінішна обробка | Який допуск, якість обробки поверхні та кромки можна досягти на матеріалі покупця? | Фактичні результати залежать від налаштування, типу дроту, параметрів та матеріалу |
| Обробка дроту | Наскільки стабільні операції подачі дроту, напрямної дроту та заправки дроту? | Впливає на стабільність різання та час простою |
| Робочий бак та система рідини | Як здійснюється робота з діелектричною рідиною, фільтрація та технічне обслуговування? | Важливо для стабільності процесу електроерозійної обробки |
| Контроль зручності використання | Чи зручна для операторів консоль з дисплеєм та клавіатурою? | Впливає на час налаштування та моніторинг процесу |
| Доступ для технічного обслуговування | Чи мають оператори легкий доступ до дротяних напрямних, резервуара, фільтрів та зон обслуговування? | Зменшує час простою |
| Зразки процесу | Чи може постачальник вирізати зразки деталей з креслень покупця? | Підтверджує придатність машини перед покупкою |
| Підтримка постачальників | Чи доступні запасні частини, навчання, керівництво процесом та сервісне обслуговування? | Захищає довгострокове використання у виробництві |
Як фрезерування з ЧПК та електроерозійна обробка з дротом можуть працювати разом?
Продуктивному цеху не потрібно ставитися до фрезерування з ЧПК та електроерозійної обробки дротом як до конкурентів. У багатьох випадках вони найкраще працюють як пара процесів.
Фрезерування на ЧПУ може використовуватися для:
Чорновий матеріал.
Створення плоских граней.
Відкриття кишень.
Обробка отворів.
Підготовка опорних поверхонь.
Зменшення припуску перед остаточним різанням.
Дротова електроерозійна обробка може використовуватися для:
Тонкі внутрішні контури.
Гострі внутрішні кути.
Вузькі щілини.
Краї без задирок.
Тверді провідні матеріали.
Прецизійні штампи та штампи.
Особливості, де тиск інструменту слід мінімізувати.
На сторінці продукту зазначено, що в цехах, де фрезерування з ЧПК виконує чорнову обробку або загальне профілювання, для остаточної геометрії, де точність і якість поверхні є критично важливими, може використовуватися дротова електроерозійна обробка.
Такий розподіл процесів може допомогти заводам використовувати кожен верстат там, де він найпотужніший. Фрезерування ефективно видаляє матеріал. Дротова електроерозійна обробка обробляє геометрію, яку важко обробити обертовими інструментами.
Практичний заводський корпус: вставка для прес-форми з вузькими внутрішніми пазами
Розглянемо цех формування, де виготовляють невелику вставку із загартованої сталі. Деталь має плоскі оброблені поверхні, монтажні отвори та кілька вузьких внутрішніх пазів. Спочатку цех намагається завершити деталь стандартним фрезеруванням на верстаті з ЧПК. Чорнова та плоска обробка успішні, але внутрішні пази створюють проблеми. Діаметр фрези обмежує радіус внутрішнього кута, а чиста обробка паза вимагає занадто багато ручного виправлення.
Потім цех розглядає можливість додавання процесу електроерозійної обробки на дроті. Фрезерування з ЧПК все ще може виконувати чорнову обробку та загальну підготовку. За допомогою електроерозійної обробки на дроті можна вирізати внутрішні пази та дрібні контури після термічної обробки. Це зменшує механічну силу різання та допомагає створити чистіший кінцевий профіль.
Саме в таких випадках доречним є дротоерозійний верстат з ЧПК Chikin. На сторінці продукту зазначено, що дротоерозійний верстат часто використовується інструментальними цехами, виробниками прес-форм та постачальниками прецизійних компонентів для обробки внутрішніх кутів, вузьких пазів та складних контурів, які важко обробити стандартним фрезеруванням.
Покупець не повинен просто запитувати ціну верстата. Кращим підходом буде надіслати фактичне креслення пластини, марку матеріалу, товщину, цільовий допуск та очікуваний річний обсяг. Тоді постачальник зможе порадити, чи підходить верстат і чи потрібно випробувати зразок різання.
Практичний заводський корпус: компоненти прецизійного штампа та матриці
Інструментально-штампувальна майстерня може потребувати виготовлення деталей для штампів та штампів із загартованого струмопровідного металу. Кінцева ріжуча кромка має бути чистою, а профіль має відповідати сполучному компоненту. Звичайне фрезерування може підготувати заготовку, але кінцевий профіль може вимагати більш точного контролю.
Дротова електроерозійна обробка може бути гарним процесом для цих деталей, оскільки вона використовує електричний розряд замість прямої сили різання. Це може бути корисним під час різання твердих матеріалів та детальних профілів. На сторінці Чікіна перелічені прецизійні пуансони та матриці як типові сценарії застосування для цієї категорії верстатів.
У цьому випадку покупець повинен оцінити:
Матеріал деталі.
Товщина.
Складність профілю.
Необхідна толерантність.
Оздоблення краю.
Кількість штук у партії.
Потреба в повторюваному різанні профілю.
Місткість робочого бака.
Тип дроту та параметри процесу.
Здатність програмувати оператора.
Такий випадок також показує, чому дротову електроерозійну обробку слід розглядати як прецизійне технологічне обладнання, а не як звичайне різальне обладнання.
Як покупцям слід вибирати постачальника?
Вибір постачальника електроерозійного верстата залежить не лише від специфікації обладнання. Йдеться про те, чи може постачальник зрозуміти сімейство деталей покупця та виробничі обмеження.
Гарний постачальник повинен запитувати креслення, марки матеріалів, цільові допуски та цільові показники процесу. На сторінці Chikin покупцям рекомендується ділитися файлами креслень, марками матеріалів та цільовими допусками, щоб постачальник міг рекомендувати правильне налаштування. Також там йдеться, що майстерні, які поєднують фрезерування з ЧПК та електроерозійне оброблення, повинні визначити, які операції будуть виконуватися на кожному верстаті, перед покупкою.
Надійний постачальник повинен допомогти відповісти на питання:
Які деталі слід фрезерувати першими?
Які елементи слід вирізати за допомогою дротової електроерозійної різьби?
Які матеріальні обмеження застосовуються?
Яка точність і обробка є реалістичними?
Який тип дроту та його параметри підходять?
Який робочий конверт потрібен?
Скільки потрібно технічного обслуговування?
Які запасні частини слід мати на складі?
Яке навчання доступне?
Чи можна зробити різання зразка перед замовленням?
Правильний постачальник не просто продає машину. Він допомагає заводу запобігти невідповідності технологічних процесів.
Яких помилок варто уникати покупцям?
Перша помилка полягає в тому, що через формулювання URL-адреси припускають, що цей верстат призначений для акрилу. На самій сторінці описується дротова електроерозійна система з ЧПК для кондуктивного різання металу та чітко відрізняється від верстатів з ЧПК для різання акрилу.
Друга помилка полягає в безпосередньому порівнянні електроерозійної обробки дротом з фрезерним верстатом з ЧПК. Ці верстати обслуговують різні матеріали та цілі процесу.
Третя помилка — вибір за ціною до перевірки сумісності матеріалів. Якщо матеріал не є струмопровідним, дротова електроерозійна обробка — це не правильний процес.
Четверта помилка — ігнорування решти робочого процесу. Фрезерування, термічна обробка, кріплення, електроерозійне різання, контроль та фінішна обробка можуть бути частиною виробничого плану.
П'ята помилка — це відсутність запиту на вирізання зразків. На сторінці зазначено, що якість поверхні, стан кромки та точність залежать від налаштування, типу дроту, параметрів обробки, матеріалу заготовки та програмування оператора. Це означає, що випробування зразків є одним із найбезпечніших способів підтвердження придатності.
Шоста помилка — ігнорування технічного обслуговування. Стан напрямної дроту, керування рідиною, фільтрація та поводження з дротом впливають на довгострокову продуктивність.
Коли ця машина добре підходить?
Ця машина добре підходить, коли фабриці потрібно:
Кондуктивне різання металу.
Дрібнодетальна контурна обробка.
Краї без задирок.
Гострі внутрішні профілі.
Вузькі щілини.
Вставки для прецизійних форм.
Компоненти інструменту та штампа.
Ударяє та вмирає.
Прецизійні деталі для аерокосмічної або автомобільної промисловості.
Остаточна геометрія після фрезерування.
Контрольована робота електроерозійного різання в закритому приміщенні.
Це не підходить, коли заводу в основному потрібні:
Різання акрилу.
Гравірування по дереву.
Пластикова траса.
Різьблення по м'яких матеріалах великого об'єму.
Обробка непровідних композитів.
Просте недороге різання листів.
Такий чесний аналіз відповідності допомагає покупцеві уникнути переоцінки або придбання неправильного процесу.
Найчастіші запитання
Чи є ця машина верстатом для різання акрилу з ЧПУ?
Ні. На сторінці продукту зазначено, що описаний верстат є системою дротової електроерозійної обробки з ЧПК, призначеною для різання струмопровідного металу, а не пластмас або м’яких непровідних матеріалів.
Для чого використовується дротоерізна електроерозійна обробка з ЧПК?
Дротовий електроерозійний різання використовується для обробки струмопровідних металів, складних профілів, дрібних деталей, внутрішньої геометрії, гострих кутів, вузьких пазів та різання без задирок, де пряма сила різання має бути мінімізована.
Чим відрізняється дротова електроерозійна обробка від фрезерування з ЧПК?
Фрезерування на верстаті з ЧПК видаляє матеріал обертовим ріжучим інструментом. Дротова електроерозійна обробка видаляє матеріал за допомогою електричного розряду з використанням тонкого дротяного електрода та діелектричної рідини. Це робить її корисною для твердих провідних матеріалів та детальної геометрії.
У яких галузях промисловості можна використовувати цей тип машини?
Типові випадки використання включають виготовлення інструментів та штампів, вставок для прес-форм, прецизійних пуансонів, штампів, аерокосмічних компонентів, автомобільних компонентів та інших точних металевих деталей, що потребують різання без задирок.
Що покупці повинні підтвердити перед замовленням?
Покупці повинні підтвердити робочий діапазон, діапазон переміщення, зручність використання елементів керування, стабільність роботи з дротом, доступ для технічного обслуговування, фільтрацію, керування охолоджуючою рідиною, варіанти автоматизації, наявність запасних частин та результати різання зразків.
Чому покупці повинні надсилати креслення перед покупкою?
Креслення, марки матеріалів та цільові допуски допомагають постачальнику визначити, чи підходить дротова електроерозійна обробка та яка конфігурація потрібна. На сторінці Chikin рекомендується поділитися цією інформацією перед покупкою.
Висновок
Фрезерування на верстатах з ЧПК залишається одним із найкорисніших процесів у точному виробництві, але воно не вирішує всі геометричні проблеми. Коли деталі потребують гострих внутрішніх кутів, вузьких пазів, складних струмопровідних металевих профілів, країв без задирок або різання з низьким зусиллям, дротова електроерозійна обробка на верстатах з ЧПК може стати цінним партнером для фрезерування.
На сторінці продукту Chikin CNC це обладнання описано як закриту промислову систему електроерозійної обробки з ЧПК із захищеною ріжучою камерою, блоком подачі та напрямної дроту, кабельним тримачем, обробною головкою, робочим резервуаром та окремою консоллю керування з дисплеєм та клавіатурою. На сторінці робиться акцент на кондуктивному різанні металу, складних профілях, дрібних деталях, закритій роботі та типових застосуваннях, таких як виготовлення інструментів та штампів, вставок для прес-форм, пуансонів, штампів, деталей аерокосмічної промисловості, автомобільних компонентів та прецизійної металообробки.
Для покупців B2B найважливішим кроком є правильне прочитання категорії верстата. Незважаючи на формулювання, пов'язане з акрилом, в URL-адресі, вміст сторінки підтверджує, що цей верстат є обладнанням для дротової електроерозійної обробки прецизійних металевих деталей, а не обладнанням для різання акрилу. Найбезпечніший процес покупки є зрозумілим: визначте матеріал деталі, перегляньте геометрію, визначте, які операції належать до фрезерування, а які до електроерозійної обробки, запросіть зразки процесу та підтвердьте конфігурацію верстата з постачальником, перш ніж порівнювати ціну.
Добре узгоджений робочий процес фрезерування з ЧПК та електроерозійної обробки дротом може допомогти виробникам прецизійних деталей зменшити обмеження процесу, покращити якість кромки та впевненіше виконувати складну геометрію металу.