2-шпиндельний верстат для свердління та фрезерування друкованих плат: практичний посібник для виробників друкованих плат середнього обсягу
Для багатьох виробників друкованих плат справжня проблема виробництва полягає не лише в тому, чи може машина свердлити отвори. Важче питання полягає в тому, чи зможе обладнання підтримувати стабільність свердління та фрезерування при повторюваних замовленнях, змішаних конструкціях плит, змінних розмірах інструментів і практичному тиску доставки. Фабрика може отримати плити FR4 вранці, плити на основі алюмінію після обіду та невелику партію багатошарових панелей до закінчення зміни. У такому виробничому середовищі гнучкість має таке ж значення, як і швидкість.
Тут стане в нагоді 2-шпиндельний верстат для свердління та фрезерування друкованих плат. Він знаходиться між базовим одношпиндельним обладнанням і багатошпиндельними системами з більшою продуктивністю. У порівнянні з одношпиндельним верстатом, він може покращити продуктивність. У порівнянні з більшою системою свердління з чотирма шпинделями, вона може запропонувати більш збалансований вибір для виробників, яким потрібно як свердління, так і фрезерування, не інвестуючи в установку з найбільшою потужністю.
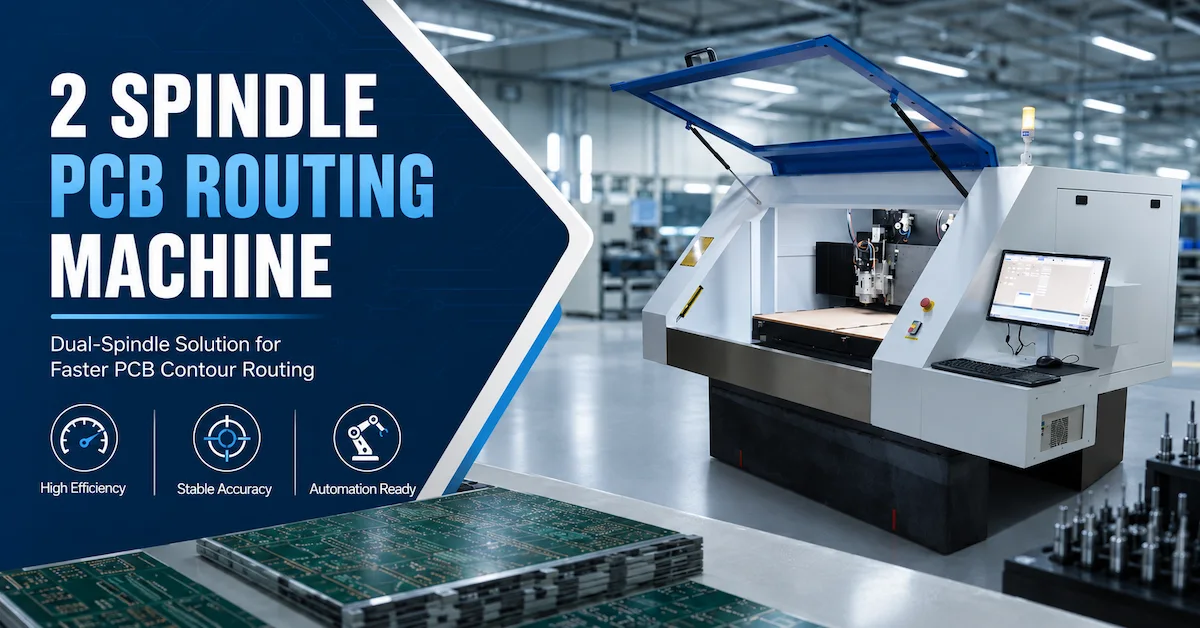
2-шпиндельний верстат для свердління та фрезерування друкованих плат Chikin CK-02R призначений для виробництва середніх серій друкованих плат. Відповідно до сторінки продукту, він використовує подвійні шпинделі з незалежним керуванням віссю Z, швидкість шпинделя 60 000 об/хв, потужність шпинделя 1,8 кВт, водяне охолодження, гранітну конструкцію, високоточні лінійні напрямні та кулькові гвинти, автоматичну зміну інструменту, визначення довжини інструменту, визначення діаметра інструменту, виявлення зламаного інструменту та підтримку ножного перемикача тиску. Машина описана як придатна для точного свердління та фрезерування на FR4, багатошарових і алюмінієвих плитах.
Для покупців B2B, які шукають виробника свердлильних і фрезерних верстатів для друкованих плат або постачальника верстатів з ЧПК для друкованих плат, ця стаття не стосується назви продукту. У ньому пояснюється, що робить машина, чому структура важлива, як вона підходить для реального виробництва друкованих плат і що слід перевірити групам закупівель, перш ніж надсилати запит.
 B2B Стратегія ключових слів для цього блогу
| Тип ключового слова | Ключове слово | Мета пошуку | Рекомендоване використання в статті |
|---|---|---|---|
| Основне ключове слово | 2-шпиндельний верстат для свердління та фрезерування друкованих плат | Дослідження продукту/порівняння постачальників | SEO заголовок, H1, вступ, висновок |
| Ключове слово постачальника | Виробник верстатів для свердління та фрезерування друкованих плат | Знайти виробника | Розділи закупівель і CTA |
| Ключове слово постачальника | Постачальник верстатів для свердління та фрезування друкованих плат | Порівняти постачальників | Контрольний список покупців і поширені запитання |
| Ключове слово продукту | двошпиндельний свердлильний верстат для друкованих плат | Порівняти конфігурацію шпинделя | Технічне пояснення |
| Ключове слово продукту | Свердлильний і фрезерно-фрезерний верстат із ЧПУ для PCB | Зрозуміти тип машини | Огляд продукту |
| Ключове слово автоматизації | автоматична машина для свердління та фрезерування друкованих плат | Автоматизоване рішення для пошуку | Розділ зміни та виявлення інструментів |
| Заводське ключове слово | Машина для маршрутизації друкованих плат для заводів | Обладнання фабрики B2B | Розділ програми |
| Ключове слово виробництва | обладнання для виробництва друкованих плат середнього обсягу | Планування ємності | Розділ ROI |
| Ключове слово програми | Обладнання для свердління друкованих плат для виробників друкованих плат | Загальний намір придбати | Вступ і висновок |
| Комерційне ключове слово | Постачальник верстатів з ЧПК для друкованих плат | Запит постачальника | CTA та посібник із закупівель |
Чому фабрикам середніх виробників друкованих плат потрібне збалансоване рішення для свердління та маршрутизації
Виробництво друкованих плат не завжди зростає прямолінійно. Деякі фабрики переходять від створення прототипів до невеликих партій, а потім до повторних замовлень. Інші вже обслуговують постачальників промислової електроніки, світлодіодних панелей, систем керування, комунікаційного обладнання або автомобільних постачальників, але асортимент їх продукції часто змінюється. У цих випадках вузьке місце не завжди є найбільшим замовленням. Часто це повторне налаштування, зміна інструменту, коригування маршруту маршруту та втручання оператора між різними завданнями.
Одношпиндельного верстата може бути достатньо для виробництва невеликих обсягів, зразків плит або простого свердління. Але коли обсяг замовлення збільшується, машина може швидко стати повільною. Кожна координата свердління, кожна маршрутна лінія та кожна зміна інструменту додають час. Якщо операторам доводиться вручну перевіряти стан інструментів або часто зупиняти машину, виробничий ритм стає нестабільним.
Чотирьохшпиндельний верстат високого класу може вирішити проблему пропускної здатності, але не кожному заводу потрібна така потужність. Деяким покупцям потрібне щось більш збалансоване: вища ефективність, ніж одношпиндельне обладнання, але все ще достатньо гнучке, щоб виконувати як свердління, так і фрезерування. Це практичне розташування 2-шпиндельного свердлильного та фрезерного верстата для друкованих плат.
Чікін описує CK-02R як такий, що пропонує в 1,8–2,5 рази більшу пропускну здатність порівняно з одношпиндельними моделями, зберігаючи при цьому якість кромок, зменшуючи знос інструменту та інтегруючий із відповідним обладнанням лінії друкованих плат, таким як лазерні різаки, системи V-CUT і AOI. Для середніх виробників друкованих плат такий баланс часто є ціннішим, ніж гонитва за найбільшою машиною на папері.
Що таке 2-шпиндельний верстат для свердління та фрезерування друкованих плат?
2-шпиндельний верстат для свердління та фрезерування друкованих плат — це верстат із ЧПК, оснащений двома шпинделями для свердління отворів у друкованих платах і фрезерування контурів. На відміну від свердлильного верстата, він може обробляти як отвори, так і фрезерні профілі. На відміну від основного одношпиндельного блоку ЧПК, тут використовуються два шпинделі для підвищення ефективності виробництва.
У CK-02R використовуються подвійні шпинделі з незалежним керуванням віссю Z. Ця конфігурація важлива, оскільки свердління та фрезерування не завжди потребують однакової поведінки різання. Різні матеріали плати, діаметри отворів, діаметри фрезерування та глибина інструменту можуть потребувати ретельного контролю. Незалежний рух осі Z надає системі більше гнучкості під час обробки.
У практичному виробництві друкованих плат подібна машина може використовуватися для:
| Процес | Що він робить | Чому це важливо |
|---|---|---|
| Свердління PCB | Створює отвори для переходів, наскрізних отворів, точок кріплення та технологічних отворів | Впливає на покриття, складання, реєстрацію та електричну надійність |
| Прокладка друкованої плати | Вирізає контури дошки, прорізи, канавки та контури | Впливає на форму плати, якість кромки та подальше складання |
| Змішане буріння та маршрутизація | Виконує як виготовлення отворів, так і обробку профілів на одній платформі обладнання | Зменшує перемикання машин і підвищує гнучкість виробництва |
| Повторна пакетна обробка | Виконує повторювані дизайни плати зі стабільною точністю | Допомагає заводам захистити графіки доставки |
| Середнє виробництво | Підтримує більше продуктивності, ніж просте одношпиндельне обладнання | Підходить для фабрик із регулярними, але не надто великими замовленнями |
Ключовою перевагою є не лише «два шпинделі». Справжньою цінністю є поєднання двошпиндельної обробки, стабільної механічної конструкції, керування ЧПК, автоматичного керування інструментом і систем виявлення в одному виробничому верстаті.
Огляд продукту CK-02R
У таблиці нижче підсумовано основну інформацію про CK-02R зі сторінки продукту Chikin.
| Елемент | Специфікація / функція CK-02R | Практична цінність для виробників друкованих плат |
|---|---|---|
| Тип машини | 2-шпиндельний верстат для свердління та фрезерування друкованих плат | Підходить для заводів, які потребують як буріння, так і маршрутизації |
| Кількість шпинделя | 2 шпинделі | Покращує продуктивність порівняно з одношпиндельними верстатами |
| Дизайн осі Z | Незалежне керування віссю Z | Підтримує гнучкіші операції буріння та маршрутизації |
| Швидкість шпинделя | 60 000 об/хв | Підходить для свердління та фрезерування друкованих плат |
| Потужність шпинделя | 1,8 кВт | Забезпечує потужність різання для стабільної обробки |
| Метод охолодження | Водяне охолодження | Підтримує довший термін служби шпинделя та безперервну роботу |
| Діаметр бурового інструменту | 0,5–6,35 мм | Охоплює загальні вимоги до свердління друкованої плати |
| Діаметр інструмента маршрутизації | 0,5–3,175 мм | Підтримує обробку контурів, пазів і країв плати |
| Точність | ±0,005 мм повторюваність/точність позиціонування | Допомагає підтримувати постійну точність отворів і фрезерування |
| Журнал інструментів | 9-позиційний пристрій автоматичної зміни інструменту | Зменшує ручну заміну інструменту та час простою |
| Системи виявлення | Довжина інструмента, діаметр інструмента, виявлення зламаного інструменту | Покращує безпеку та послідовність процесу |
| База машини | Гранітна база | Покращує гасіння вібрації та термічну стабільність |
| Система диска | Система приводу Panasonic / Delta | Підтримує стабільний рух машини |
| Керування ЧПУ | CHIKIN CNC або SIEB & MEYER CNC82 | Підтримує промислову роботу з ЧПК |
| Інтерфейс | Інтерфейс англійською мовою | Корисно для закордонних операторів і глобальних покупців |
| Додатковий відгук | Лінійний кодер, роздільна здатність ±0,001 мм | Підтримує більш точне керування за потреби |
| Вага машини | Близько 2300 кг | Вказує на потужну структуру машини |
| Розмір машини | 2170×1700×1600 мм | Допомагає покупцям спланувати макет майстерні |
| Потужність | 220 В/380 В 3 фази, 5 кВА | Важливо для планування встановлення |
| Підтримка | 3 роки гарантії на точність і глобальна цілодобова підтримка | Корисно для міжнародних покупців B2B |
Проблеми продукту, які машина створена для вирішення
Свердлильна та фрезерна машина для друкованих плат має вирішити реальні заводські проблеми. Для груп із закупівель верстат не слід оцінювати лише за швидкістю шпинделя чи ціною. Більш корисне запитання: які проблеми машина усуває під час щоденного виробництва?
| Заводська проблема | Загальний виробничий вплив | Пов’язана функція CK-02R |
|---|---|---|
| Повільний цикл свердління та фрезерування | Тиск доставки, понаднормова робота, вузьке місце виробництва | Конструкція з двома шпинделями покращує продуктивність |
| Нестабільне положення отвору | Брухт, переробка, низька якість покриття | ±0,005 мм повторюваність і точність позиціонування |
| Погана якість краю після маршрутизації | Проблеми зі складанням і додаткова обробка | Фрезерування з ЧПК зі стабільним шпинделем і базою верстата |
| Поломка інструменту не виявлена швидко | Пошкоджені панелі та втрачений час виробництва | Система виявлення зламаного інструменту |
| Часта зміна інструменту вручну | Час простою та залежність від оператора | 9-позиційний пристрій автоматичної зміни інструменту |
| Вібрація під час високошвидкісної обробки | Знос інструменту, дрейф точності, якість шорсткості | Гранітна основа для гасіння вібрації |
| Змішані вимоги до виробництва | Потрібні окремі машини для свердління та фрезерування | Можливість комбінованого буріння та фрезерування |
| Складність роботи за кордоном | Проблеми з вартістю навчання та зв’язком | Англомовний інтерфейс і глобальна підтримка |
На багатьох фабриках ці проблеми з’являються разом. Верстат може свердлити точно, але вимагає занадто багато ручного поводження з інструментом. Інший може бути швидким, але нестабільним під час маршрутизації. Практичний автоматичний верстат для свердління та фрезерування друкованих плат має зменшити декілька ризиків одночасно.
Чому свердління та фрезерування часто пов’язані у виробництві друкованих плат
Свердління та фрезерування є окремими процесами, але вони тісно пов’язані в плануванні виробництва друкованих плат. Свердління створює отвори. Маршрут визначає форму плати, прорізи та вирізи. Якщо обидва процеси затримуються або несумісні, це може вплинути на весь пакет.
Наприклад, для плати можуть знадобитися пластинчасті наскрізні отвори, отвори для кріплення та фрезерування країв. Якщо буріння завершено на одній машині, а маршрут перенесено на іншу машину, фабрика повинна керувати вирівнюванням, обробкою, плануванням і перевіркою якості між станціями. Це не завжди проблема на великих виробничих лініях, але на фабриках середнього обсягу та в цехах із змішаним замовленням переміщення процесу може спричинити затримки.
Свердлильний і фрезерно-фрезерний верстат із ЧПК для PCB допомагає, поєднуючи обидві можливості. Він не замінює кожну спеціалізовану машину на великому виробничому підприємстві, але надає заводу більше гнучкості. Це особливо корисно, коли одна виробнича група обробляє декілька типів плат, невеликі та середні розміри партій, інженерні зміни та термінові запити на доставку.
Діапазон інструментів для свердління CK-02R становить 0,5–6,35 мм і діапазон фрезерування 0,5–3,175 мм, що робить його придатним для типових завдань обробки друкованих плат на різних типах плат.
Роль подвійних шпинделів у ефективності виробництва
Різниця між одним і двома шпинделями може здатися простою, але її виробничий ефект може бути значним. Одношпиндельний верстат обробляє один шлях обробки за раз. Конфігурація з двома шпинделями може покращити продуктивність, якщо структура завдання та налаштування машини підходять.
Чікін стверджує, що CK-02R може досягти в 1,8–2,5 разів вищої продуктивності, ніж одношпиндельні моделі. У заводських умовах це може означати коротші черги буріння, швидше завершення партії, краще використання машини та меншу залежність від понаднормової роботи.
Однак значення подвійного шпинделя залежить не лише від швидкості. Це також покращує планування виробництва. Якщо фабрика регулярно обробляє повторювані панелі, два шпинделі можуть зробити тривалість циклу більш передбачуваною. Передбачуваний час циклу допомагає керівникам виробництва планувати наступні процеси, такі як покриття, перевірка, підготовка до складання або доставка.
| Фактор виробництва | Одношпиндельний верстат | 2-шпиндельний верстат для свердління та фрезерування друкованих плат |
|---|---|---|
| Обробка вихідних даних | Нижче | Вище для відповідних повторних робіт |
| Гнучкість виробництва | Добре підходить для зразків і простої роботи | Краще для змішаного виробництва середнього обсягу |
| Інвестиції в машину | Нижча початкова вартість | Вище, але продуктивніше |
| Залежність від оператора | Вище, коли інструмент часто змінюється | Нижче з автоматичною обробкою інструментів |
| Можливість маршрутизації | Залежить від конструкції машини | Інтегроване буріння та маршрутизація |
| Найкраще підходить | Прототип, невеликий обсяг, прості дошки | Заводи середнього обсягу друкованих плат і повторні замовлення |
Для фабрики, яка вже має регулярні замовлення на друковані плати, але не готова до більшого чотиришпиндельного свердлильного верстата, двошпиндельний свердлильний і фрезерний верстат може бути розумним наступним кроком.
Чому важливе незалежне керування віссю Z
У CK-02R використовуються подвійні шпинделі з незалежним керуванням віссю Z. Це важлива деталь для реальної обробки, оскільки вісь Z контролює вертикальний рух, глибину різання, зачеплення інструменту та безпеку процесу.
Під час свердління друкованої плати вісь Z впливає на вхід, глибину свердління та відведення інструменту. Під час фрезерування це впливає на глибину різання, обробку краю та навантаження на інструмент. Якщо машина працює з різними інструментами або різними операціями обробки, незалежне керування віссю Z дає системі більше контролю над роботою кожного шпинделя.
Це може допомогти кількома способами:
| Вимоги до осі Z | Чому це важливо для обробки друкованих плат |
|---|---|
| Точне вертикальне позиціонування | Допомагає запобігти надмірному або недостатньому різанню |
| Контрольована глибина буріння | Важливо для узгодженості процесу |
| Захист інструментів | Зменшує ризик перевантаження та поломки |
| Якість маршрутизації | Допомагає підтримувати чисті краї дошки та стабільні профілі |
| Гнучкість процесу | Підтримує різні операції на одній машинній платформі |
Для покупців B2B незалежне керування віссю Z є однією з деталей, яка відокремлює машину, орієнтовану на виробництво, від базової механічної платформи.
Гранітна база та стійкість машини
Основа машини може виглядати не так захоплююче, як швидкість шпинделя, але вона безпосередньо впливає на якість обробки. CK-02R використовує гранітну основу для гасіння вібрації, термічної стабільності та тривалої точності.
Під час свердління та фрезерування друкованої плати вібрація може створити кілька проблем. Це може збільшити знос інструменту, знизити точність отвору, вплинути на якість кромки фрезерування та створити непослідовні результати для партії. Проблема стає помітнішою під час обробки менших деталей, щільніших дощок або матеріалів, які потребують чистого різання.
Граніт зазвичай цінується в точному обладнанні, оскільки він забезпечує стабільність розмірів і гасить вібрацію. У контексті CK-02R гранітна основа підтримує послідовну високу швидкість роботи в складних середовищах для друкованих плат.
| Структурний фактор машини | Вплив на виробництво друкованих плат |
|---|---|
| Госіння вібрації | Допомагає покращити якість отвору та узгодженість кромки фрезерування |
| Термічна стабільність | Зменшує дрейф точності під час тривалої роботи |
| Корпус важкої машини | Підтримує стабільний високошвидкісний рух |
| Прецизійна механічна основа | Допомагає підтримувати повторюваність з часом |
Дешевша машина зі слабкою структурою може працювати належним чином під час короткої демонстрації, але тривалі виробничі зміни спричиняють проблеми з вібрацією та температурою. Тому серйозним покупцям варто запитати про базу верстата, а не тільки про кількість шпинделя.
Лінійні напрямні, кулькові гвинти та точність руху
CK-02R оснащений високоточними лінійними напрямними та кульково-гвинтовими гвинтами. Chikin перераховує тайваньські компоненти як стандартні, а німецькі Rexroth або японські компоненти доступні як оновлені варіанти. На сторінці продукту також зазначено, що машина може розвивати швидкість швидкого ходу до 30 м/хв у XY та підтримувати повторюваність ±0,005 мм і точність позиціонування.
Точність руху має значення, оскільки обробка друкованої плати базується на координатах. Кожна діра та шлях маршрутизації залежать від здатності машини передбачувано рухатися. Якщо є люфт, вібрація чи зміщення позиціонування, результатом може бути зміщення отвору, відхилення при фрезеруванні, нерівні краї дошки або брухт.
| Елемент системи руху | Значення виробництва |
|---|---|
| Лінійна напрямна | Підтримує плавний і стабільний рух осі |
| Гвинт | Перетворює рух двигуна на точний лінійний рух |
| Швидкість швидкого ходу | Зменшує час руху без різання |
| Повторюваність | Допомагає машині постійно повертатися до тієї самої точки |
| Точність позиціонування | Допомагає зіставити запрограмовані координати з фактичною обробкою |
| Додатковий лінійний кодер | За потреби додає зворотній зв’язок із вищою роздільною здатністю |
Для постачальника верстатів для свердління та фрезерування друкованих плат точність руху має бути основною перевагою продажу. Для покупців це має бути основний пункт перевірки.
Потужність шпинделя: 60 000 об/хв, 1,8 кВт і водяне охолодження
У CK-02R використовуються шпинделі зі швидкістю 60 000 обертів на хвилину з потужністю 1,8 кВт і водяним охолодженням. Ця комбінація актуальна як для буріння, так і для фрезерування.
Висока швидкість шпинделя сприяє чистій обробці матеріалів друкованих плат, особливо при використанні менших інструментів. Потужність шпинделя допомагає підтримувати стабільність різання під час фрезерування та важких умов обробки. Водяне охолодження допомагає контролювати температуру шпинделя та підтримує довший термін служби під час тривалої роботи.
| Функція шпинделя | Чому це важливо |
|---|---|
| Швидкість 60 000 об/хв | Підтримує свердління та фрезерування друкованих плат меншими інструментами |
| Потужність 1,8 кВт | Забезпечує міцність різання для фрезерування та стабільної обробки |
| Водяне охолодження | Допомагає захистити продуктивність шпинделя під час тривалої роботи |
| Налаштування подвійного шпинделя | Покращує продуктивність порівняно з одношпиндельним обладнанням |
Ефективність шпинделя завжди слід оцінювати разом із структурою машини та точністю руху. Швидкий шпиндель не може компенсувати слабку механічну основу. Міцна рама верстата не може досягти повної вартості, якщо шпиндель нестабільний. CK-02R позиціонує ці елементи як цілісну систему.
Системи автоматичної зміни інструменту та виявлення
Ручне поводження з інструментом є одним із найбільш недооцінених джерел простою в обробці друкованих плат. Щоразу, коли оператор змінює інструменти вручну, виробництво зупиняється. Кожна помилка налаштування інструменту може створити ризик для якості. Кожен зламаний інструмент, який залишається непоміченим, може пошкодити дошки, перш ніж хтось помітить.
CK-02R включає повністю автоматичну зміну інструменту з 9-позиційним магазином. Він також включає визначення довжини інструменту, визначення діаметра інструменту, виявлення зламаного інструменту та підтримку ножного перемикача тиску.
| Функція керування інструментами | Практична користь |
|---|---|
| 9-позиційний пристрій автоматичної зміни інструменту | Зменшує ручну зміну інструментів |
| Визначення довжини інструменту | Допомагає підтримувати правильну глибину обробки |
| Визначення діаметра інструменту | Допомагає підтвердити придатність інструменту |
| Виявлення зламаного інструменту | Зменшує ризик браку через непомічену поломку інструменту |
| Нодний перемикач тиску | Підтримує безпечнішу та більш контрольовану обробку |
Для середнього виробництва друкованих плат ці функції є не просто «варіантами автоматизації». Вони допомагають зменшити людські помилки, стабілізувати час процесу та підвищити впевненість у виробництві.
Система управління та приводу з ЧПУ
У CK-02R використовується система приводу Panasonic/Delta і підтримується система керування CHIKIN CNC або SIEB & MEYER CNC82 з англійським інтерфейсом. Це важливо, тому що верстат з ЧПК корисний лише настільки, наскільки він корисний, ніж його стабільність керування та зручність використання оператором.
SIEB & MEYER описує свої засоби керування ЧПК і контролери руху як оптимізовані для свердління друкованих плат і механічної маршрутизації друкованих плат, з наголосом на надійності та ефективності процесу. Це відповідає вимогам виробників друкованих плат від обладнання для свердління та фрезерування: стабільний рух, надійна координація шпинделя, ефективне виконання програм і керована робота.
Для закордонних покупців англійський інтерфейс також важливий. Це зменшує труднощі з навчанням і дозволяє місцевим операторам працювати з меншою залежністю від перекладу. Під час купівлі обладнання B2B чіткість роботи може безпосередньо впливати на те, як швидко фабрика зможе прийняти нову машину.
| Елемент керування/приводу | Стурбованість покупця |
|---|---|
| Контролер ЧПК | Виконання програми, машинна координація, логіка роботи |
| Система диска | Відгук осі, стабільність, надійність руху |
| Інтерфейс англійською мовою | Навчання операторів і можливість використання за кордоном |
| Додатковий кодер | Вищий зворотний зв'язок щодо позиціонування для вимог до точності |
| Підтримка постачальників | Усунення несправностей, налаштування параметрів, тривале обслуговування |
Постачальник PCB верстатів з ЧПК повинен мати можливість пояснити не лише контролер, який використовується, але й те, як система керування підтримує справжнє свердління та фрезерування.
Відповідні матеріали та застосування друкованих плат
CK-02R призначений для точного свердління та фрезерування на FR4, багатошарових і алюмінієвих плитах. Це поширені категорії плат у промисловій електроніці, світлодіодному освітленні, силовій електроніці, системах керування, комунікаційному обладнанні та багатьох інших галузях виробництва.
| Тип PCB | Типова вимога | Чому підходить CK-02R |
|---|---|---|
| FR4 PCB | Загальне свердління, фрезерування, монтажні отвори, крайові профілі | Збалансована можливість буріння та маршрутизації |
| Багатошарова друкована плата | Стабільна позиція отвору та повторювана механічна обробка | Точність ±0,005 мм підтримує послідовність |
| Алюмінієва друкована плата | Маршрутизація та обробка для плат із металевою підкладкою | Потужність шпинделя 1,8 кВт підтримує складніші умови різання |
| Промислова плата керування | Повторюване виробництво та стабільна якість | Системи керування та виявлення ЧПК зменшують варіації процесу |
| LED PCB | Обробка алюмінієвої основи та багаторазова обробка панелей | Підходить для фрезерування дощок і свердління |
| Малі та середні обсяги виробництва | Гнучка пакетна обробка | Двошпиндельна система підвищує ефективність без великих інвестицій |
Це робить машину особливо актуальною для фабрик, які виробляють більше одного типу друкованої плати. Якщо фабрика виробляє лише один продукт надзвичайно великого обсягу, можна віддати перевагу більш спеціалізованій лінії. Але якщо фабрика обслуговує повторювані змішані замовлення, двошпиндельна платформа для свердління та фрезерування може бути практичною.
Як ця машина підтримує середнє виробництво друкованих плат
Керувати середнім обсягом виробництва часто важче, ніж здається. Фабрика повинна підтримувати ефективність, але вона не може дозволити собі розкіш використовувати один продукт тижнями без змін. Замовлення можуть повторюватися, але розміри партій можуть відрізнятися. Конструкції продукту можуть бути стабільними, але вимоги клієнтів можуть змінюватися.
2-шпиндельний верстат для свердління та фрезерування друкованих плат підтримує це середовище, оскільки пропонує:
| Виробнича потреба | Як це підтримує CK-02R |
|---|---|
| Вища продуктивність, ніж одношпиндельні машини | Подвійні шпинделі підвищують ефективність виробництва |
| Гнучкість буріння та маршрутизації | Одна машинна платформа обробляє обидва процеси |
| Стабільна точність | Гранітна основа та точні компоненти руху |
| Зменшення часу простою | Системи автоматичної зміни інструменту та виявлення |
| Сумісність змішаної плати | Програми FR4, багатошарові та алюмінієві плити |
| Міжнародні операції | Англомовний інтерфейс і глобальна підтримка |
Для багатьох покупців ця комбінація є причиною вибору двошпиндельного верстата замість одношпиндельного агрегату чи системи лише свердління.
2-шпиндельний верстат проти 4-шпиндельного верстата
Поширеним питанням під час закупівлі є те, чи купувати двошпиндельний чи чотиришпиндельний верстат. Відповідь залежить від обсягу виробництва, типу плати, бюджету та вузького місця фабрики.
| Точка порівняння | 2-шпиндельний верстат для свердління та фрезерування друкованих плат | 4-шпиндельний свердлильний верстат для друкованих плат |
|---|---|---|
| Основна функція | Свердління + маршрутизація | Переважно високошвидкісне буріння |
| Кількість шпинделя | 2 | 4 |
| Найкраще використання | Змішане виробництво середнього обсягу | Більшого обсягу буріння |
| Гнучкість процесу | Вища, оскільки поєднує свердління та фрезерування | Більше зосереджено на продуктивності буріння |
| Рівень інвестицій | Зазвичай поміркованіше | Зазвичай вище |
| Типовий покупець | Завод потребує збалансованої потужності буріння/прокладки | Завод із вузьким місцем буріння та більшим обсягом |
| Логіка вибору | Виберіть, коли важливі гнучкість і середній обсяг друку | Виберіть, коли має значення максимальна продуктивність свердління |
4-шпиндельний свердлильний верстат може бути кращим для заводів із великим навантаженням на свердління та великим обсягом партій. 2-шпиндельний свердлильно-фрезерний верстат може бути кращим, якщо заводу потрібна більш гнучка система, яка обслуговує як обробку отворів, так і обробку профілів.
2-шпиндельний верстат для свердління та фрезерування друкованих плат порівняно з одношпиндельним верстатом
| Коефіцієнт | Одношпиндельний верстат | 2-шпиндельний верстат для свердління та фрезерування друкованих плат |
|---|---|---|
| Пропускна здатність | Нижче | Вище, особливо для повторних завдань |
| Початкова вартість | Нижче | Вище, ніж одношпиндельне обладнання |
| Рівень автоматизації | Залежить від моделі | Функції автоматичної зміни інструмента та виявлення |
| Відповідне виробництво | Прототип і малий обсяг | Виробництво від малих до середніх і середніх обсягів |
| Свердління та фрезерування | Може підтримувати обидва, але повільніше | Кращий баланс для повторного буріння/прокладки |
| Втручання оператора | Часто вище | Нижче через автоматизацію інструментів |
| Довгострокова вартість | Подходить для простих робіт | Краще для фабрик із постійними замовленнями |
Рішення не повинно прийматися лише за ціною покупки. Якщо одношпиндельний верстат спричиняє затримки, понаднормову роботу, простої під час заміни інструментів або пропущені терміни поставки, його нижча ціна може не означати меншу загальну вартість.
2-шпиндельний свердлильно-фрезерний верстат проти окремих свердлильно-фрезерних верстатів
Деякі фабрики віддають перевагу окремим машинам для свердління та фрезерування. Це може добре працювати, коли обсяг виробництва достатньо високий і робочий процес стабільний. Однак окреме обладнання також означає кращий контроль, більше площі та кращу координацію планування.
| Точка оцінки | Комбінований 2-шпиндельний свердлильно-фрезерний верстат | Окремі свердлильні та фрезерні верстати |
|---|---|---|
| Площа | Більш компактний | Потрібно більше місця |
| Гнучкість процесу | Добре для змішаного виробництва | Сильний, якщо кожен процес має стабільний обсяг |
| Час обробки | Нижче між свердлінням і фрезеруванням | Вище через передачу між машинами |
| Планування | Easier for small/mid batches | More complex but scalable |
| Investment | One integrated machine | Two separate equipment investments |
| Best Fit | Mid-volume factories and mixed orders | Larger production lines with dedicated process stations |
A combined machine is not always better. But for many mid-volume PCB manufacturers, it reduces workflow complexity and gives production managers more flexibility.
Quality Control: Why Drilling and Routing Accuracy Affect Final PCB Reliability
PCB drilling and routing quality affects more than appearance. Hole accuracy affects registration, plating, assembly, and electrical reliability. Routing quality affects board shape, edge smoothness, assembly fit, and handling safety.
IPC-6012 covers qualification and performance requirements for rigid printed boards, including single-sided, double-sided, plated-through-hole, multilayer, blind/buried via, and metal core boards. This is relevant because drilling and routing equipment contributes directly to whether a factory can maintain consistent board quality.
| Quality Issue | Possible Cause | Machine Feature That Helps |
|---|---|---|
| Hole position deviation | Motion error, vibration, poor positioning | ±0.005mm accuracy and granite base |
| Rough routing edge | Tool wear, vibration, weak spindle control | 1.8KW spindle and stable machine structure |
| Tool breakage | Incorrect tool condition, overload, long use | Broken tool detection |
| Inconsistent cutting depth | Z-axis control or tool length error | Independent Z-axis and tool length detection |
| Production scrap | Delayed detection of process problems | Tool diameter and broken tool detection |
A professional PCB drilling and routing machine manufacturer should understand that equipment is part of the quality system. It is not only a mechanical tool.
ROI Factors for B2B Buyers
A buyer should calculate machine value based on production results, not only purchase cost. The CK-02R is positioned as a machine that improves throughput, reduces downtime, and supports stable mid-volume production.
| ROI Factor | How It Affects Production | What Buyers Should Measure |
|---|---|---|
| Throughput improvement | Shortens drilling/routing cycle time | Compare current cycle time with expected dual-spindle output |
| Tool change reduction | Reduces machine idle time | Record daily manual tool-change time |
| Scrap reduction | Saves board material and labor | Review drilling/routing-related scrap records |
| Labor efficiency | Reduces operator intervention | Compare operator workload before and after upgrade |
| Delivery stability | Helps protect lead time | Track delayed orders caused by machining bottlenecks |
| Process flexibility | Handles different PCB types | Review monthly board variety |
| Floor space efficiency | Combines drilling and routing | Compare one integrated machine vs separate equipment |
| Maintenance and support | Reduces long-term downtime risk | Review warranty, spare parts, and supplier response |
A machine with a higher purchase price can still be economical if it reduces downtime, improves delivery, and allows the factory to accept more stable orders.
Practical Buyer Checklist
Before choosing a PCB drilling and routing machine supplier, buyers should prepare a clear checklist. This prevents procurement from becoming a simple price comparison.
| Evaluation Area | Questions to Ask Supplier | Why It Matters |
|---|---|---|
| Spindle System | What is the spindle speed, power, cooling method, and service life? | Determines cutting performance and durability |
| Spindle Quantity | Is two-spindle capacity enough for our order volume? | Prevents underbuying or overbuying |
| Z-Axis Design | Are the spindles independently controlled? | Affects process flexibility |
| Work Area | Does the machine fit our standard PCB panel sizes? | Prevents production mismatch |
| Tool Range | What drilling and routing tool diameters are supported? | Ensures compatibility with product designs |
| Tool Changer | How many tool positions are available? | Affects downtime and job complexity |
| Detection Systems | Does the machine detect broken tools and tool dimensions? | Reduces scrap risk |
| Accuracy | What repeatability and positioning accuracy can the machine maintain? | Affects hole and routing quality |
| CNC System | Which controller is used and what languages are supported? | Affects operation and training |
| Service | What warranty and global support are available? | Important for overseas buyers |
| Sample Test | Can the supplier process buyer samples before order? | Verifies real performance |
| ROI | Can the supplier help compare current and expected production output? | Supports business decision-making |
How to Decide Whether CK-02R Fits Your Factory
The CK-02R is not the only possible machine choice. It is suitable when the factory’s needs match its design.
It may fit your factory if:
| Factory Situation | CK-02R Fit |
|---|---|
| You process FR4, multilayer, or aluminum PCB boards | Strong fit |
| You need both drilling and routing | Strong fit |
| You want higher output than single-spindle machines | Strong fit |
| You handle mid-volume or mixed-batch orders | Strong fit |
| You need automatic tool change and detection | Strong fit |
| You only need very low-volume prototyping | May be more than necessary |
| You need the highest possible drilling throughput | Consider a 4-spindle drilling machine |
| You already have separate high-capacity routing and drilling lines | Compare workflow carefully |
A good machine decision starts with production data. Before sending an inquiry, the buyer should review monthly board volume, average hole count, routing complexity, tool change frequency, scrap causes, and current bottleneck location.
Process Flow: How the Machine Fits into PCB Manufacturing
A PCB CNC drilling and routing machine usually belongs in the mechanical processing stage of PCB manufacturing. Its exact position depends on the factory process, but it often supports hole formation and board profiling.
| Production Step | Role of Drilling / Routing Machine |
|---|---|
| Design preparation | Receives machining coordinates and process requirements |
| Panel setup | PCB panels are positioned and fixed |
| Tool preparation | Required drilling and routing tools are loaded |
| Drilling | Holes are created according to CNC program |
| Routing | Board outline, slots, or contours are machined |
| Detection | Tool condition and machining stability are monitored |
| Inspection | Board holes and edges are checked |
| Downstream process | Boards continue to plating, finishing, inspection, or assembly-related workflow |
The CK-02R’s automatic tool change and detection systems are useful because they reduce interruptions during the drilling and routing stages.
Production Scenarios for the CK-02R
| Scenario | Buyer Need | Why CK-02R Is Relevant |
|---|---|---|
| Mid-volume PCB factory | Increase output without buying oversized equipment | Dual-spindle throughput improvement |
| Prototype-to-batch transition | Move from samples to repeat orders | Balanced flexibility and efficiency |
| Aluminum PCB processing | Handle LED and power boards | Routing capability and spindle power |
| Mixed FR4 and multilayer orders | Process different board types | CNC flexibility and stable accuracy |
| Export-oriented factory | Improve reliability and delivery confidence | English interface and global support |
| Equipment upgrade project | Replace older single-spindle machines | Better automation and detection |
Common Mistakes When Buying PCB Drilling and Routing Equipment
Many equipment problems begin before the machine arrives. Procurement teams sometimes focus on visible specifications while ignoring workflow fit.
| Mistake | Why It Creates Risk | Better Approach |
|---|---|---|
| Buying only by lowest price | May lead to poor stability or weak support | Compare total cost and production impact |
| Ignoring tool change time | Manual changes reduce real output | Evaluate automatic tool changer capacity |
| Focusing only on spindle speed | Speed without stability may reduce quality | Check base, guide rails, ballscrews, and accuracy |
| Not testing real samples | Catalog specs may not reflect actual jobs | Request sample processing |
| Overbuying capacity | Higher investment may not improve ROI | Match machine to order volume |
| Underbuying capacity | Bottleneck remains after purchase | Calculate future order growth |
| Ignoring service support | Downtime becomes expensive | Confirm warranty, response time, and spare parts |
A reliable PCB drilling and routing machine supplier should help the buyer avoid these mistakes during selection.
Internal Linking Suggestions for Website Publishing
| Anchor Text | Suggested Link Target |
|---|---|
| 2 spindle PCB drilling and routing machine | CK-02R product page |
| PCB drilling and routing solutions | Product category page |
| 4 spindle PCB drilling machine | Related product page |
| PCB routing machine for factories | Routing product page |
| PCB laser cutting equipment | Laser cutting machine page |
| PCB AOI inspection machine | AOI product page |
| request a customized quote | Contact / inquiry page |
| sample processing or live demo | Service page |
Internal links should be placed naturally. The article should guide buyers from education to product comparison, then to inquiry.
FAQ
What is a 2 spindle PCB drilling and routing machine?
A 2 spindle PCB drilling and routing machine is a CNC machine designed to process PCB holes and board profiles with two spindles. It improves efficiency compared with a single-spindle machine and offers more flexibility than a drilling-only system.
What is the main advantage of the CK-02R?
The main advantage is balanced production capability. The CK-02R combines dual spindles, drilling and routing functions, granite structure, automatic tool change, tool detection, and ±0.005mm repeatability / positioning accuracy for mid-volume PCB production.
What materials can the CK-02R process?
The product page describes the CK-02R as suitable for precise drilling and routing on FR4, multilayer, and aluminum boards.
What is the spindle speed of the CK-02R?
The CK-02R uses 60,000 RPM spindles with 1.8KW power and water cooling.
What tool sizes does the machine support?
The CK-02R supports drilling tools from 0.5–6.35mm and routing tools from 0.5–3.175mm.
Does the machine include automatic tool change?
Yes. The CK-02R includes a fully automatic tool changer with a 9-position magazine, along with tool length detection, tool diameter detection, broken tool detection, and pressure foot switch support.
Is a 2 spindle machine better than a 4 spindle machine?
Not always. A two-spindle drilling and routing machine is better for mid-volume production and mixed drilling/routing needs. A four-spindle drilling machine is better when the main goal is higher drilling throughput.
Is this machine suitable for overseas buyers?
The CK-02R includes an English interface and is backed by global 24-hour support, according to Chikin’s product page.
How should a factory calculate ROI?
A factory should compare current cycle time, manual tool-change time, scrap caused by drilling/routing issues, operator workload, delivery delays, and expected order growth. The value of the machine comes from higher output, lower downtime, and more stable quality.
Conclusion
A 2 spindle PCB drilling and routing machine is a practical choice for PCB manufacturers that need more than basic drilling capacity but do not necessarily require the largest multi-spindle system. It is especially suitable for mid-volume factories, mixed PCB orders, FR4 boards, multilayer boards, aluminum boards, and production environments where both drilling and routing must remain stable.
The Chikin CK-02R combines dual spindles, independent Z-axis control, 60,000 RPM spindle speed, 1.8KW water-cooled spindle power, granite base construction, high-accuracy linear guides and ballscrews, automatic tool change, tool length detection, tool diameter detection, broken tool detection, and ±0.005mm repeatability / positioning accuracy. These features make it relevant for buyers searching for a PCB drilling and routing machine manufacturer, PCB drilling and routing machine supplier, or PCB CNC machine supplier for mid-volume PCB production.
For B2B procurement teams, the best decision is not simply choosing the lowest price or the highest spindle count. A better approach is to match the machine to real factory conditions: board materials, hole sizes, routing requirements, order volume, tool-change frequency, accuracy expectations, operator skill level, and after-sales support needs.
If the main production challenge is flexible drilling and routing with better throughput than a single-spindle machine, the CK-02R is worth evaluating as a balanced PCB CNC solution for modern PCB manufacturing.