V-kesim makinesi nedir ve hangi üretim sorununu çözer?
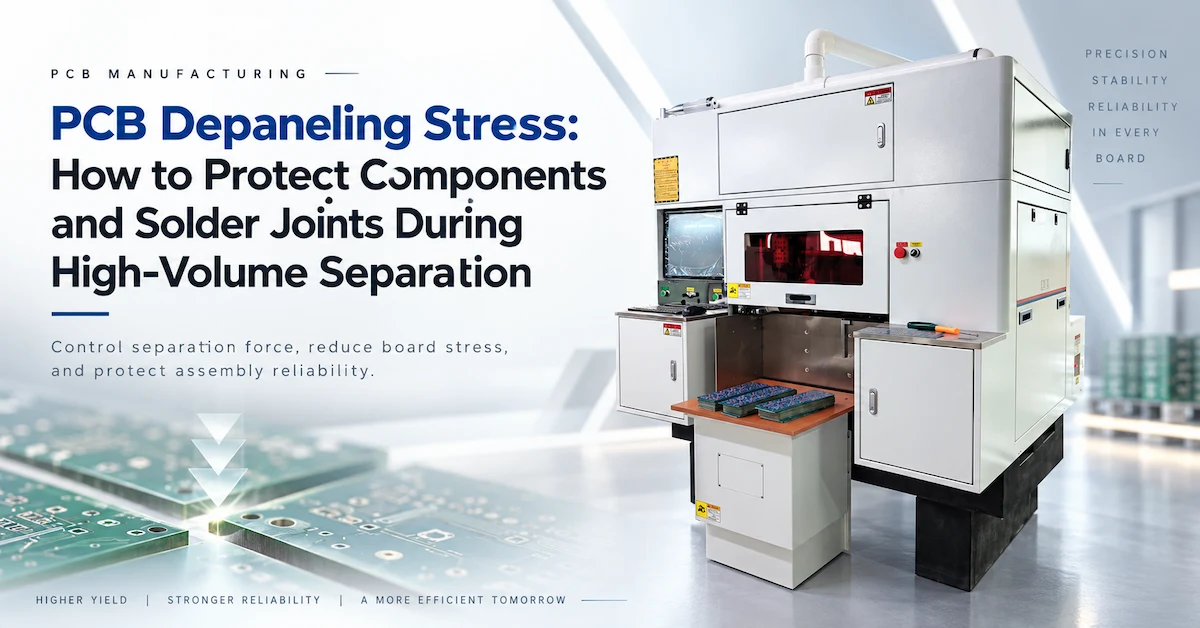
V-kesim makinesi, PCB panel işlemede kullanılır, ancak bu isim iki farklı işlemi ifade edebilir: sert bir panelde kontrollü bir oluk oluşturan V-kesim ve önceden yapılmış oluklar boyunca tek tek kartları ayıran depaneling . Bu ayrım önemlidir. Bir PCB üretim tesisi, çıplak laminatta doğru konumlandırılmış kesim çizgileri oluşturmaya ihtiyaç duyabilir; bir SMT veya EMS fabrikası ise hassas lehim bağlantılarını veya yüzeye monte edilmiş bileşenleri bükmeden tamamen monte edilmiş kartları ayırmaya ihtiyaç duyabilir.
Bu nedenle, bir satın alma ekibi için doğru satın alma sorusu sadece "En iyi V-CUT makinesi hangisi?" değildir. Bunun yerine , "Bu makine, belirli levhamızda hangi işlemi, hangi üretim hızında ve hangi kabul edilebilir riskle gerçekleştirmelidir?" sorusu sorulmalıdır. Montaj ayırıcıya ihtiyaç duyduğunda kesme ekipmanı satın alan bir hat veya tam tersi, makinenin kendisi iyi yapılmış olsa bile pahalı bir süreç boşluğu yaratabilir.
Bu kılavuz, PCB üreticileri, SMT montaj hatları, elektronik üretim hizmet sağlayıcıları ve ekipman entegratörleri için ekipman seçimine odaklanmaktadır. Kesme ve ayırma arasındaki farkları, kesici konfigürasyonlarını, teknik özellikleri, kalite kontrol yöntemlerini, toplam işletme maliyetini ve pratik bir fiyat teklifi talebi (RFQ) ve fabrika kabul testini (FAT) kapsamaktadır.
V-şekilli kesim mi yoksa panel ayırma mı: Ekipman seçmeden önce işlemi doğrulayın.
PCB V-şekilli kesim, kontrollü zayıf çizgi oluşturur.
V-kesim işlemi sırasında, bir kesici alet, tasarlanmış düz bir ayırma çizgisi boyunca V şeklinde bir oluk oluşturur. Birçok PCB işleminde, oluklar sert bir panelin zıt taraflarından oluşturulur ve kesilmemiş malzemenin kontrollü bir artık kalınlığı bırakılır. Bu kalan artık kalınlık, panelin taşıma ve sonraki işlemler sırasında stabil kalmasını sağlayacak kadar güçlü, ancak daha sonra amaçlanan ayrımı mümkün kılacak kadar da zayıf olmalıdır.
Kesim işlemi genellikle montaj tek tek levhalara ayrılmadan önce düşünülür. Alıcılar, tek taraflı mı yoksa çift taraflı kesim mi istediklerini, gerekli oluk geometrisini, panel düzlüğünü, malzeme katmanlarını ve ölçüm yöntemini belirtmelidir. "Makine FR-4 keser" gibi bir ifade, eksiksiz bir teknik gereklilik değildir.
PCB depaneling, önceden çizilmiş paneli ayırır.
Devre kartı ayırma işleminde amaç farklıdır: Her bir bitmiş kartı, önceden belirlenmiş çizgi boyunca serbest bırakırken, sapmayı, kenar kalitesini, operatör temasını ve sonraki aşama denetimini yönetmek. Önceden çizilmiş bir PCBA, yüksek konektörler, seramik kapasitörler, monte edilmiş koruyucu kalkanlar, ağır bileşenler veya kırılma çizgisine yakın lehim bağlantıları içerebilir. Kart başarılı bir şekilde ayrılsa bile, aşırı bükülme hemen görünmeyen hasarlara neden olabilir.
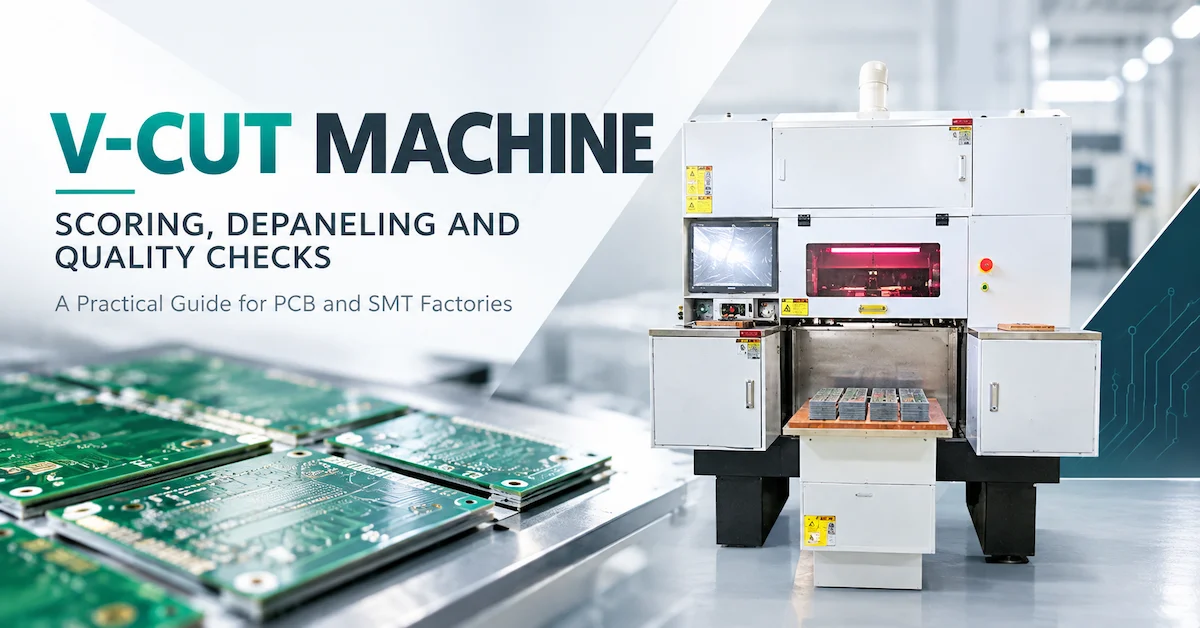
CHIKIN'in kontrollü ayırma için tasarlanmış tek kesicili PCB V kesim makinesi, bu kontrollü ayırma kullanım senaryosuna odaklanmıştır. Yayınlanan sayfada korumalı makine düzeni, dokunmatik ekran kontrolleri, durum göstergesi ve yönlendirmeli çalışma alanı gösterilmektedir. Alıcıların onay vermeden önce yine de tam model özelliklerini ve gerçek kesme işleminin bir gösterimini edinmeleri gerekmektedir.
| Satın alma sorusu | V-şekilli kesme ekipmanı | V-oluklu panel sökme ekipmanı |
|---|---|---|
| Ana operasyon | Bir veya daha fazla V şeklinde oluk oluşturun. | Mevcut oluk çizgilerinde ayrı tahtalar. |
| Tipik malzeme durumu | Son ayırma işleminden önce sert PCB paneli | Çıplak baskılı devre kartı veya monte edilmiş baskılı devre kartı/kare kartı/kare kutusu |
| Anahtar geometri | Oluk derinliği, açısı, konumu ve artık ağ | Kart desteği, hizalama, ayırma yolu ve bileşen boşluğu |
| Başlıca riskler | Yanlış ağ kalınlığı, düzensiz oluklar, malzeme hasarı | Devre kartı esnekliği, lehim bağlantı gerilimi, kırılma ve bileşen teması |
| Kabul kanıtı | Temsili paneller üzerindeki oluk ölçümleri | Kenar incelemesi, gerilimle ilgili kontroller, tekrarlanabilir sağlam devre kartı çıktısı |
Pratik kural: Tedarikçiden işlenen panelin tam olarak nasıl olduğunu göstermesini isteyin. Bazı ürün açıklamalarında "V kesim", "V oluk açma", "çizme" ve "ayırma" terimleri birbirinin yerine kullanılmaktadır; gösterim ve yazılı makine kapsamı, herhangi bir belirsizliği gidermelidir.
Hangi PCB panelleri ve fabrikaları iyi adaylardır?
V-kesim makinesi, devre kartı düzeni düz, erişilebilir ayırma çizgileri sağladığında ve işlem kontrollü koşullar altında tekrarlanabildiğinde en cazip seçenektir. Aşağıdaki uygulamaların farklı satın alma öncelikleri vardır:
- PCB üretim tesisleri: kararlı V-oluk derinliği, düzgünlük, besleme davranışı, tutarlı malzeme kaldırma ve birçok panelde ölçülebilir artık ağ kalınlığı.
- SMT ve PCBA montaj hatları: Son mekanik ayırma aşamasında monte edilmiş bileşenlerin, lehim bağlantılarının ve devre kartı kenarlarının korunması.
- EMS ve fason üreticiler: müşteri panelleri arasında geçişler, reçete yönetimi, ayarlanabilir kılavuzlar, fikstür depolama ve öngörülebilir ilk iyi kart teslim süresi.
- LED ve metal çekirdekli PCB üreticileri: Özellikle uzun bir devre kartı veya ısı dağıtıcı alt tabakanın standart FR-4'ten farklı davrandığı durumlarda, gerçek alüminyum veya bakır tabanlı katman yapısıyla uyumluluk.
- Otomotiv, güç elektroniği ve endüstriyel kontrol tedarikçileri: Belgelenmiş süreç doğrulaması, izlenebilir ayarlar, tekrarlanabilir kalite kontrolleri ve sürecin ürün güvenilirliğini tehlikeye atmadığına dair kanıtlar.
- Prototip ve Yeni Ürün Geliştirme (NPI) departmanları: düşük kalıp yükü, kolay kurulum ve maksimum nominal çıktı yerine sık tasarım revizyonlarına olanak sağlayan esneklik.
V kesim işlemi her panel için otomatik olarak uygun değildir. Kavisli kenarlar, iç yuvalar, hassas esnek devreler, kısa süreksiz ayırma segmentleri ve oluğa tehlikeli derecede yakın konumlandırılmış bileşenler diğer yöntemleri tercih etmeyi gerektirebilir. Yerleşim karmaşık konturlar veya minimum bükülme gerektiriyorsa, bunun yerine bir PCB delme ve yönlendirme makinesi , uygun bir yönlendirme ayırıcı veya uygulamaya özel bir lazer işleme sistemi değerlendirin. Seçim, yalnızca reklamı yapılan işlem adına göre değil, malzeme ve kart tasarımına göre de doğrulanmalıdır.
Tek, dört, altı ve sekiz kesicili V-kesim makineleri nasıl karşılaştırılır?
Kesici sayısı, makine mimarisi seçimi için bir başlangıç noktasıdır; garantili bir üretim çarpanı değildir. Gerçek üretim kapasitesi, aynı anda kaç kesicinin çalıştığına, panellerin nasıl indekslendiğine, takım aralığına, yükleme süresine, çizgi sayısına, fikstür değişimine ve kaliteyle ilgili duruşlara bağlıdır.
| TAVUK ürün seçeneği | Satın alma gerekçesi | En uygun kişi tartışması | Sipariş vermeden önce doğrulayın. |
|---|---|---|---|
| Tek Kesicili PCB V Kesim Makinesi | Uygun V oluklu panellerin odaklı ve kontrollü ayrılması | SMT/EMS hücreleri, orta düzeyde üretim, operatör yönlendirmeli işlem | Oluk oluşturması veya yalnızca önceden çizilmiş PCB'leri ayırması fark etmeksizin; taşıma ve boşaltma |
| 4 Kesicili Otomatik PCB V Kesim Makinesi | Çoklu kesim pozisyonları ve düzenli kapalı çalışma alanı | Otomasyonun artırılmasını gerektiren tekrarlanan panel işleri | Alet konfigürasyonu, kullanılabilir kesme genişliği, kurulum süresi ve örnekleme kapasitesi |
| 6 Kesicili Otomatik PCB V Kesim Makinesi | Korunaklı bir çalışma alanında tekrarlanabilir V kesim işlemi için daha fazla kesici | Tekrarlanabilir desenlere sahip, daha yüksek hacimli sert paneller. | Gerçek puan oluşturma ve ayırma, araç ayarlanabilirliği, hizmet erişimi |
| 8 Kesicili Otomatik PCB V Kesim Makinesi | Çoklu kesici formatı, verimli sert panel işleme için pazarlanmaktadır. | Yerleşik, tekrarlayan üretim aileleri | Eş zamanlı işlem kapasitesi, adım aralığı, örnek sonuçlar ve alan ihtiyacı |
Model sayfaları farklı amaçları tanımlar ve bazı açıklamalar V-kesim ve ayırma terminolojisini karıştırır. Bu nedenle, bu tablo bir alıcı karşılaştırma çerçevesidir , listelenen her makinenin aynı kesme mekanizmasını kullandığı iddiası değildir.
Tek kesicili bir makine ne zaman mantıklı olur?
Fabrikada sınırlı sayıda düz oluk hattı, mütevazı bir günlük üretim hedefi veya sık mühendislik değişiklikleri olduğunda tek kesicili bir sistemin gerekçelendirilmesi daha kolay olabilir. İlk yapılandırmayı daha basit tutabilir. Bununla birlikte, alıcılar gerekli fikstür ayarlamalarının ve manuel işlemlerin beklenen çevrim süresini gerçekten destekleyip desteklemediğini doğrulamalıdır. Operatörün her paneli tekrar tekrar yeniden konumlandırması gerektiğinde düşük satın alma fiyatı cazibesini kaybeder.
Bir fabrika ne zaman birden fazla kesici alet kullanmayı düşünmelidir?
Panel aileleri tekrarlayan yapıda olduğunda ve kesim pozisyonları veya işleme aşamaları verimli bir şekilde koordine edilebildiğinde, çoklu kesici düzenlemesi dikkate değerdir. Bununla birlikte, dört kesiciden sekiz kesiciye geçmek daha fazla ayarlama noktası, sarf malzemesi ve bakım görevi getirebilir. Kesici sayısından çıkarılan teorik bir oran yerine, saatte kabul edilen panel sayısı cinsinden ölçülen kanıtlanmış bir oran talep edin.
Panelinizdeki diğer makineleri de karşılaştırın; sadece kesici sayısına bakmayın.
Panel Tabanlı Yapılandırma İncelemesi Talep Edin →En Önemli Teknik Şartname Kontrol Listesi
Faydalı bir makine fiyat teklifi, çalışma sınırlarını ve ölçüm koşullarını belirtir. "Yüksek hassasiyet", "otomatik" veya "endüstriyel sınıf" ifadeleri iki tedarikçiyi karşılaştırmak için yeterli değildir. Aşağıdaki kontrol listesini kullanarak veri isteyin ve her öğeyi onaylanmış, seçeneğe bağlı veya örnek testine tabi olarak işaretleyin.
| Belirtim veya kontrol | Alıcının talep etmesi gereken bilgiler | Üretimi neden etkiliyor? |
|---|---|---|
| Gerçek süreç | Puanlama, ayırma veya her ikisi; tek taraflı/çift taraflı yetenek | Yanlış işlem istasyonu satın alınmasını önler. |
| Panel zarfı | Maksimum ve minimum uzunluk/genişlik; etkili çalışma alanı | Format uyumluluğunu ve fikstür stratejisini belirler. |
| Levha kalınlığı ve alt tabaka | Desteklenen kalınlık aralığı ve onaylanmış laminat/metal çekirdekli malzemeler | Yükü, oluk geometrisini ve riski değiştirir. |
| Kesici yapı | Kesici sayısı, bıçak tipi, çap, açı, montaj ve aralık | Oluk tutarlılığını, aşınmayı ve bakımı etkiler. |
| Skor geometrisi | Oluk açısı, ulaşılabilir derinlik aralığı, konum kontrolü, artık ağ ölçümü | Ayrılık davranışını kontrol eder. |
| PCB/PCBA temizliği | Desteklenen minimum hat-bileşen ve takım-bileşen mesafeleri | Yüksek veya hassas parçaları korur. |
| Besleme, hareket ve kayıt | Kılavuz sistemi, referans yöntemi, ilerleme hızı, hizalama/görüş sistemi (varsa) | Kurulum sapmasını ve panel hareketini azaltır. |
| İşlem | Manuel, yarı otomatik veya sıralı; yükleme/boşaltma yönü | İşgücü ve hat entegrasyonunu belirler. |
| Verim | Belirli bir referans iş için kabul edilen panel sayısı/saat, yükleme dahil. | Fiyat tekliflerini karşılaştırılabilir hale getirir. |
| Kurulum/değişim | Ayarlama noktaları, tarif saklama, geçiş testi | Yüksek çeşitlilikte EMS üretimi için kritik öneme sahip. |
| Güvenlik ve altyapı | Koruma/kilitleme, acil durdurma, tahliye, ESD ve yerel güç | Kurulumu ve güvenli çalışmayı destekler. |
| Bakım | Temizleme prosedürü, bıçak değiştirme yöntemi, yedek parçalar ve kontrol aralıkları | Toplam sahip olma maliyetini belirler. |
| Doğrulama | Örnek program, FAT/SAT, raporlar, ölçüm cihazları | Pazarlama açıklamalarını kanıta dönüştürüyor. |
| Ticari kapsam | Incoterms, kurulum/eğitim, garanti, iletişim kanalı | Teslimat sonrasında fiyatlandırılmamış yükümlülüklerin oluşmasını önler. |
Makine aileleri arasında performans verilerini aktarmayın. Örneğin, yüksek hızlı bir CHIKIN delme makinesi konumlandırma hassasiyeti veya iş mili devir sayısı değerlerini yayınlayabilir, ancak bu değerler ilgisiz bir V-CUT makinesinin hassasiyetini tanımlamaz. V-cut spesifikasyonu, incelenen gerçek model ve konfigürasyon için elde edilmelidir.
Oluk Geometrisi, Kalan Ağ Kalınlığı ve Ayırma Kuvveti
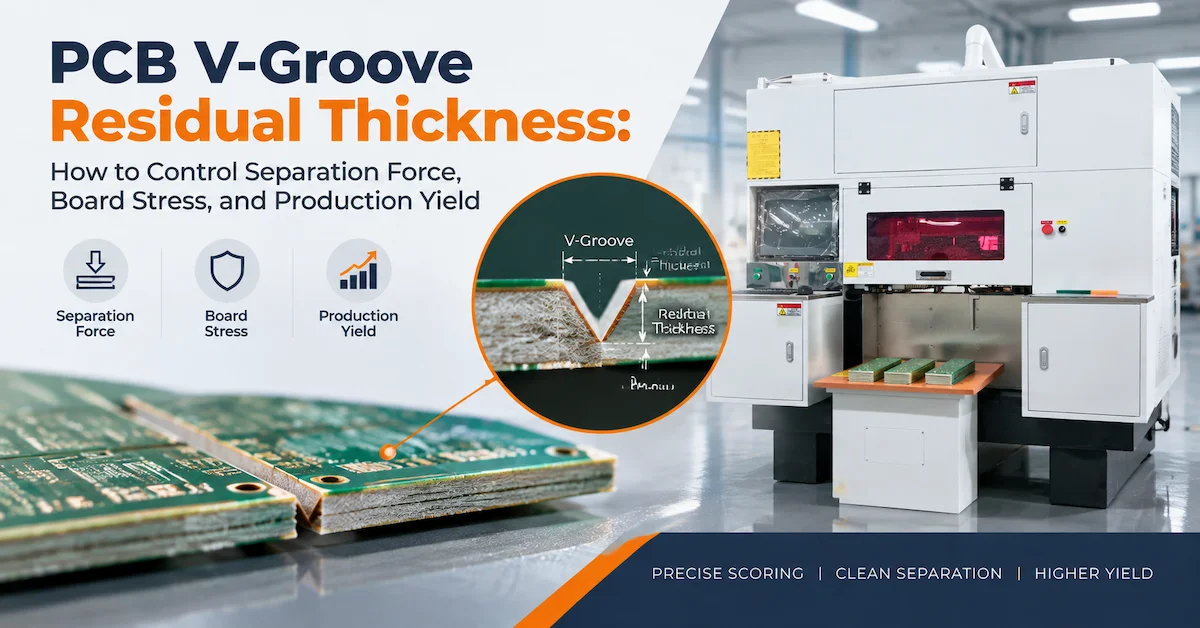
Kalan web kalınlığının neden kritik bir işlem değişkeni olduğu
Çift taraflı çizgili bir panel için, kesilmemiş şerit yaklaşık olarak şu şekilde ifade edilebilir:
Kalan ağ kalınlığı ≈ toplam levha kalınlığı − üst oluk derinliği − alt oluk derinliği.
Bu ilişki süreç tartışmaları için yararlıdır, ancak evrensel bir ürün toleransı değildir. PCB laminat yapısı, bakır dağılımı, üst ve alt olukların konumu, malzeme varyasyonu ve ölçüm belirsizliği gerçek sonucu etkiler. Daha kalın bir ağa sahip bir kart daha yüksek ayırma kuvveti gerektirebilir; çok ince bir ağ ise taşıma, nakliye, şablon baskısı veya montaj sırasında kırılabilir. Doğru çalışma aralığı, müşteri onaylı tasarım ve süreç doğrulama planında yer almalıdır.
Alıcıların gerçek örnekler üzerinde doğrulaması gerekenler
- Verilen puanlama çizimini inceleyin ve makine programıyla aynı koordinat referansına sahip olduğunu doğrulayın.
- V şeklindeki oluğun konumunu ve düzgünlüğünü, bitmiş levhanın geometrisine göre kontrol edin.
- Onaylanmış yöntemi kullanarak, işlenmiş bir hattın başlangıcında, ortasında ve sonunda temsili oluk derinliklerini veya kalan ağ kalınlığını ölçün.
- Gelen malzeme partisindeki farklı konumlardan alınan panellerin sonuçlarını karşılaştırın; bu panellerde beklenen eğrilik veya kalınlık farklılıkları da bulunmalıdır.
- Oluk yakınındaki bakır ve laminatta yırtılma, aşınma, çatlama veya yerel hasar olup olmadığını kontrol edin.
- Gerekli ayırma denemesini gerçekleştirin ve oluşan kenarları ve yakındaki bileşenleri inceleyin.
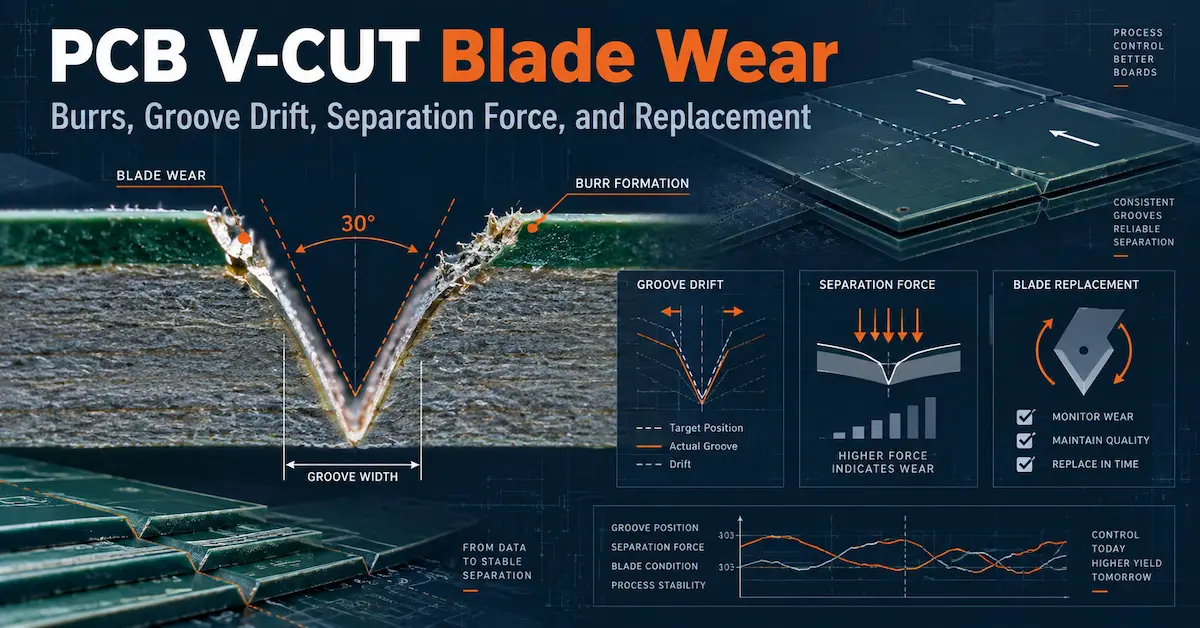
Alıcı ayrıca kesici aşınmasının, bıçak salınımının, panel desteğinin ve kılavuz ayarının nasıl izlendiğini de sormalıdır. Bir operatör başlangıçta temiz bir panel üretebilir, ancak uzun süreli kesimden sonra sapma oluşabilir. CHIKIN'in PCB V-CUT bıçak aşınması ve oluk sapmasıyla ilgili teknik makalesi, çapakların ve ayırma kuvveti değişikliklerinin neden otomatik bıçak değişimi yerine bir süreç araştırmasını tetiklemesi gerektiğini tartışmaktadır.
Parça boşluğu evrensel bir sayı değildir.
Birleştirilmiş bir devre kartı için, V-kesit çizgisinden MLCC'ye, konektöre, transformatöre veya lehim bağlantısına olan güvenli mesafe, montaja, mekanik desteğe, malzemeye ve ayırma yöntemine bağlıdır. Açıklanmamış bir açıklık numarasını evrensel bir endüstri kuralı olarak yayınlamayın. Bunun yerine, tasarım ve kalite ekiplerinden hassas bölgeleri belirlemelerini ve önerilen yöntemi monte edilmiş bir kart üzerinde doğrulamalarını isteyin. Panel, kırılgan parçaların yakınında önemli ölçüde bükülme gerektiriyorsa, farklı bir ayırma işlemi daha iyi bir yatırım olabilir.
Üretim Kalitesi: Neler Yanlış Gidebilir ve Nasıl Teşhis Edilir?
Ekipman seçimi, bir arıza giderme planını da içermelidir. Aşağıdaki tablo, belirtileri olası nedenlerden ayırmaktadır; tek bir belirti, belirli bir parçanın arızalı olduğunu kanıtlamaz.
| Gözlemlenen sorun | Olası katkıda bulunanlar | İlk kontroller |
|---|---|---|
| Düzensiz V oluk derinliği | Panel kalınlığı varyasyonu, bıçak konumu, destek, fikstür kirlenmesi | Üst/alt derinlikleri, panel kalınlığını ve alet hizalamasını ölçün. |
| Çapaklar veya fiberglas yıpranması | Aşınmış bıçak, uygunsuz besleme, malzeme özellikleri, hizalama hatası | Bıçak durumunu, işlem ayarlarını ve aynı malzemeden yapılmış örnekleri karşılaştırın. |
| Yüksek ayırma kuvveti | Aşırı artık ağ, zayıf oluk tutarlılığı, yanlış ayırma yöntemi | Kalan web ve belge gücü trendini ölçün |
| Kenar kırıkları veya laminat çatlakları | Panel hareketi, yanlış kesici koşulu, aşırı sapma | Destek ve yüksek büyütmeli kenar örneklerini inceleyin. |
| Aralıklı anakart hasarı | Yükleme değişkenliği, eğilmiş paneller, değişen bağlantı elemanları veya vardiya uygulamaları | Partileri, operatörleri ve makine ayarlarını karşılaştırın. |
| Lehim bağlantısı veya seramik bileşen gerilimi | Levhanın bükülmesi, yetersiz destek, bileşenlerin oluğa çok yakın olması | Dolu test panolarını inceleyin ve alternatif panel çıkarma yöntemlerini değerlendirin. |
| Birçok kesiciye rağmen üretim yavaş. | Yükleme darboğazı, sık ayarlamalar, tıkanmalar veya denetim gecikmesi | Makine hareketinin yanı sıra, kabul edilen panelin tüm döngüsünü de zamanlayın. |
Kanıtları üç gruba ayırın: makine durumu , levha tasarımı/malzemesi ve taşıma süreci . Bu, bakım ekibinin gerçek neden levha eğriliği veya yetersiz sabitleme olduğunda bıçakları değiştirmesini önler. Ayrıca tedarikçi desteğini daha etkili hale getirir: fotoğraflar, levha çizimleri, makine ayarları ve kusur dağılımları, "kötü kesim" hakkında genel bir şikayetten çok daha etkili sonuçlar doğurur.
İşlem hacmi, hat dengesi ve kabul edilen kart başına maliyet
Otomatik V-kesim makinesi, tek başına değil, üretim hattına göre değerlendirilmelidir. Basit bir planlama tahmini için:
Saat başına brüt panel sayısı = 3.600 ÷ tam çevrim süresi (saniye cinsinden).
Saat başına iyi panel sayısı = brüt panel sayısı/saat × işletme kullanılabilirliği × ilk geçiş verimi.
Örneğin, varsayımsal 30 saniyelik bir döngü saatte 120 brüt panel sağlar. %85'lik bir çalışma verimliliği ve %99'luk ilk geçiş verimiyle, sonuç saatte yaklaşık 101 kabul edilen paneldir . Bu rakamlar sadece kapasitenin nasıl hesaplanacağına dair bir örnektir; bunlar CHIKIN ürününün iddiaları değildir .
Döngü, yükleme, hizalama, kesme veya ayırma, çıkarma ve gerekli anlık kontrolleri içermelidir. Birden fazla paralel kesiciye sahip bir hat için, takım süresini tam istasyon süresinden ayrı olarak kaydedin. Bir EMS tesisi için, geçiş süresini de ölçün: uzun, tekrarlayan bir partide kazanan bir makine, sık kılavuz veya fikstür ayarı gerektiren kısa bir işte kaybedebilir.
Sadece ekipman fiyatına değil, her bir tahta parçasının maliyetini değerlendirin. Kullanılabilir bir muhasebe modeli şöyledir:
Kabul edilen panel başına maliyet = (tahsis edilen ekipman maliyeti + işçilik + kesiciler/sarf malzemeleri + bakım + enerji + yeniden işleme + arıza süresi maliyeti) ÷ kabul edilen panel sayısı.
Muhasebe yöntemi değişiklik gösterebilir. Önemli olan, kusur kayıplarını ve arıza sürelerini sermaye giderleriyle birlikte hesaba katmaktır, çünkü teklif listesindeki en düşük maliyetli makine her zaman en ucuz üretim çözümü olmayabilir.
V-CUT Makinesi Teklif Talebine Neler Dahil Edilmelidir?
Güçlü bir teklif talebi (RFQ), ekipman üreticisinin gerçek bir uygulama için bir makine önermesine olanak tanır ve takip sorularını azaltır. Şirketiniz izin veriyorsa, panel çizimi veya Gerber/ODB++ verilerini ekleyin ve gizli dosyaları kontrollü tasarım bilgileri olarak tanımlayın.
| RFQ alanı | Sağlanacak bilgilere örnek |
|---|---|
| Operasyon gereklidir | Çıplak paneller üzerinde V-kesimleri oluşturma / önceden kesilmiş PCBA'yı panellerden ayırma / açıklama gerekiyor |
| Levha malzemesi | FR-4, çok katmanlı FR-4, MCPCB veya diğer tanımlanmış katman yapısı |
| Panel boyutları | Uzunluk, genişlik, kalınlık, düzlük sınırları ve panel sayısı |
| Oluk detayları | Çizgi sayısı, yön, üst/alt puan gereksinimi, geometri veya çizim referansı |
| Meclis eyaleti | Çıplak panel, kısmen monte edilmiş PCB veya tamamen monte edilmiş PCBA |
| Risk özellikleri | Hassas MLCC'ler, konektörler, bakırın kenara yakın kısımları, yüksek bileşenler |
| Üretim hacmi | Vardiya başına panel sayısı, günlük vardiya sayısı, en yüksek hacimler, ürün çeşidi sayısı |
| Üretim yöntemi | Bağımsız manuel yükleme, yarı otomatik veya hat içi entegrasyon |
| Kalite hedefleri | Mutabık kalınan oluk/kenar muayene yöntemi, kabul edilebilir hata sınırları |
| Bitki koşulları | Gerilim/frekans, basınçlı hava, emme, ESD kontrolleri, ayak izi |
| Ticari gereksinimler | Teslimat adresi, gerekli gönderim koşulları, hedef kurulum tarihi |
| Doğrulama isteği | Örnek deneme, FAT video/verileri, kullanım kılavuzları, yedek parça teklifi |
Teknik fiyat teklifinde, önerilen konfigürasyon, istisnalar, ölçülebilir kabul koşulları, operatör ihtiyaçları, geçiş varsayımları ve satış sonrası hizmet kapsamı belirtilmelidir. Makine isteğe bağlı özellikler sunuyorsa, bunların temel fiyata dahil olup olmadığı belirtilmelidir.
Panel çizimleriniz ve üretim hedefleriniz hazır mı?
V-CUT Makineniz İçin Teklif Talebinizi Gönderin →Fabrika Kabul Testi: Sevkiyat Öncesi Süreci Kanıtlayın
Başarılı bir demo ile tekrarlanabilir bir kabul testi aynı şey değildir. Alıcı, özellikle yüksek güvenilirlik gerektiren bir ürün veya pahalı montajlı devre kartlarına sahip bir tesis için satın alma yaparken, sipariş kesinleşmeden önce FAT protokolü üzerinde anlaşmalıdır.
Pratik bir FAT dizisi
- Kimliği ve yapılandırmayı doğrulayın. Makine modelini, kesici numarasını, dahil edilen aksesuarları, kontrolleri ve onaylanmış makine ayarlarını kaydedin.
- Güvenlik kontrollerini doğrulayın. Acil durdurma, koruma, ilgili kilitleme sistemleri, alarmlar, güvenli yeniden başlatma mantığı ve kurulum ülkesine uygun elektrik dokümantasyonunu gösterin.
- Referans örneklerini kontrol edin. Gelen panel boyutlarını, malzemesini, katman düzenini ve oluk çizimini onaylanmış test planıyla karşılaştırın.
- İlk numunenin işlenmesini başlatın. Kurulum prosedürünü, hizalamayı, bıçak konumunu, oluk veya ayırma kalitesini ve ilk ölçüm sonuçlarını belgeleyin.
- Temsili bir parti üzerinde tekrarlayın. Sadece tek bir başarılı paneli değil, sapmayı, işleme hatalarını ve gerçek akışı gözlemlemek için yeterli sayıda ardışık paneli test edin.
- Kalite kontrolü yapın. Puanlama geometrisi, kenarlar, çapaklar, çatlaklar, kalıntılar ve monte edilmiş devre kartı durumu için üzerinde anlaşılmış kontrol kriterlerini kullanın; belirtilen yerlerde ilgili elektriksel veya fonksiyonel kontrolleri ekleyin.
- Gerçek döngüyü kaydedin. Operatörün yükleme ve boşaltma işlemlerini, makine hareketini, kesintileri ve gerekli olan acil kalite kontrol noktalarını dahil edin.
- Gerekiyorsa geçiş işlemini gerçekleştirin. Makine yüksek çeşitlilikte üretim için tasarlanmışsa, ikinci bir panel ailesi için de aynı işlemi tekrarlayın.
- Belgeleri teslim edin. Kullanım kılavuzunu, yedek parça listesini, bakım planını, ayar yedeğini, garanti kapsamını ve servis iletişim sürecini doğrulayın.
FAT geçme/kalma eşikleri önceden yazılmalı ve müşterinin panel tasarımı ve kalite gereksinimleriyle ilişkilendirilmelidir. Tedarikçinin genel "yüksek doğruluk" ifadesi, ölçülen kabul verilerinin yerini almaz. Devreye alma veya saha kabul testi (SAT), tesis arayüzlerini, yerel çalışmayı ve operatör yeterliliğini ayrı ayrı ele almalıdır.
Temelde farklı ayırma yöntemleri arasında seçim yapmak için CHIKIN ayrıca bir PCB ayırma yöntemi karşılaştırması da yayınlamaktadır. Yönlendirme veya lazer kesime daha uygun bir geometri için V-kesim ekipmanını doğrulamaya çalışmadan önce bu karşılaştırmayı erken aşamada kullanın.
Bakım, Sarf Malzemeleri ve Uzun Vadeli Güvenilirlik
V kesim performansı kullanımla birlikte değişir. Kesici kenarlar aşınır, reçine ve toz birikir, kılavuz yüzeyler kirlenebilir ve fikstürler tutarlı desteğini kaybedebilir. Bu nedenle, önleyici bir plan, zaman bazlı bir bakım programını levha kalitesinden elde edilen verilerle birleştirmelidir.
Faydalı bir işletme kaydı, kesici parça numarasını, montaj tarihini, işlenen malzemeyi, toplam kesme uzunluğunu veya işlenen panel sayısını, oluk/kenar inceleme gözlemlerini, kurulum değişikliklerini ve her bir değiştirme nedenini içermelidir. Bıçak ömrü, malzeme, oluk derinliği, üretim karışımı ve işletme koşulları değişkenlik gösterdiği için tek bir evrensel rakamla dürüstçe tanımlanamaz.
Yedek takım satın alırken, orijinal takım çizimini, çapını, delik boyutunu, bıçak açısını veya diş formatını, malzemeyi, makine hızını ve beklenen oluk veya kenar özelliklerini belirtin. CHIKIN, özel bir PCB V-CUT testere bıçağı ürünü listeliyor, ancak alıcılar herhangi bir bıçağı değiştirilebilir olarak kabul etmeden önce boyut ve makine uyumluluğunu doğrulamalıdır.
Bakıma erişim, bakım sıklığı kadar önemlidir. Teknisyenlerden, döküntüleri nasıl temizleyeceklerini, aletlere nasıl erişeceklerini, bir bıçağı güvenli bir şekilde nasıl değiştireceklerini, hizalamayı nasıl geri getireceklerini ve servis sonrası ilk kabul edilebilir paneli nasıl onaylayacaklarını göstermelerini isteyin. Bu onarım süreci yavaş veya tekrarlanması zor ise, daha karmaşık bir makinenin görünürdeki verimlilik avantajı azalabilir.
Tedarikçi Değerlendirmesi: Bir V-CUT Makinesi Teklifini Güvenilir Kılan Nedir?
Güvenilir bir ekipman tedarikçisi, sadece bir fotoğraf ve fiyat göndermekle yetinmemeli, tüm üretim senaryosunu ele almalıdır. Sistemin oluk oluşturup oluşturmadığını, mevcut çizikleri ayırıp ayırmadığını veya belirli koşullar altında her iki işlemi de gerçekleştirip gerçekleştirmediğini belirten yazılı bir kapsam isteyin. Ardından, panel uyumluluğunu, kontrolleri, koruma önlemlerini, örnek test kanıtlarını, yedek parçaları ve sözleşme desteğini inceleyin.
CHIKIN CNC , Ar-Ge ve şirket geçmişine ve hizmet avantajına sahip, Shenzhen merkezli bir PCB otomasyon ekipmanı geliştiricisi ve üreticisi olarak kendini tanıtıyor. Yayınlanan portföyünde delme/yönlendirme, V-kesim seçenekleri ve ilgili ekipmanlar yer alıyor. Bunlar mühendislik görüşmesi talep etmek için faydalı nedenler olsa da, her modelin kendi doğrulanmış veri sayfasına ve kabul sözleşmesine ihtiyacı vardır.
Garanti ve servis belgelerini de dikkatlice karşılaştırın. Genel web sitesi başlıkları ve bireysel ürün sayfaları farklı destek süreleri veya seviyeleri tanımlayabilir. Teklif veya sözleşmede kesin garanti süresini, istisnaları, parça lojistiğini, uzaktan destek düzenlemelerini, eğitim sorumluluklarını ve yanıt kanallarını kaydedin. Cazip bir pazarlama vaadi, imzalanan makineye özgü kapsamın yerini tutmaz.
Etkin bir alıcı onay iş akışı
- Mühendislik: Gerçek süreç ve devre kartı düzeni uyumluluğunu onaylayın.
- Kalite: Numune incelemesini, risk değerlendirmesini ve kabul kriterlerini onaylayın.
- Üretim: kapasite, personel, vardiya değişimleri ve fiziksel malzeme akışının onaylanması.
- Bakım/Çevre, Sağlık ve Güvenlik: Erişim, tesisat, kontroller ve kullanılabilirlik konularını onaylamak.
- Tedarik/Finans: Toplam maliyeti, destek koşullarını ve ölçülebilir sonuçları onaylar.
Bu disiplinler arası inceleme, özellikle hasarlı devre kartlarının halihazırda önemli miktarda bileşen ve işçilik değeri içerebileceği SMT montajından sonra ekipman kurulduğunda son derece önemlidir.
Tedarikçi karşılaştırmasını ölçülebilir hale getirin.
CHIKIN PCB Ekipmanlarını Keşfedin →V-CUT Makineleri Hakkında Sıkça Sorulan Sorular
1. V-kesim makinesi ile PCB ayırıcı aynı şey midir?
Her zaman değil. V-kesim makinesi, oluklar oluşturan bir V-kesim sistemini veya önceden kesilmiş paneller üzerinde çalışan bir ayırıcıyı ifade edebilir. Sipariş vermeden önce işlemi yazılı olarak doğrulayın ve temsili bir levha üzerinde test edin.
2. V-CUT makinesi, SMT montajından sonra PCB'leri kesebilir mi?
Bazı kanal açma konfigürasyonları, monte edilmiş, önceden çizilmiş PCB panelleri için tasarlanmıştır. Uygunluk, gerçek mekanizmaya, desteğe, alet boşluğuna, yakındaki bileşenlere ve montaj hassasiyetine bağlıdır. Her kanal açma makinesinin monte edilmiş devre kartları için güvenli olduğunu varsaymayın.
3. Sekiz kesicili bir makine, tek kesicili bir makineden sekiz kat daha hızlı mıdır?
Böyle bir oran varsayılamaz. Tam döngü, levha geometrisine, kesici kullanımına, beslemeye, yeniden konumlandırmaya, denetime ve arıza süresine bağlıdır. Aynı işteki saat başına kabul edilen panel sayısını karşılaştırın.
4. V kesim işlemi alüminyum PCB'leri veya metal çekirdekli PCB'leri işleyebilir mi?
Olabilir, ancak uyumluluk, alt tabaka katmanlarının tamamına, malzeme özelliklerine, takım tasarımına, oluk geometrisine ve üretici onayına bağlıdır. FR-4 ayarlarını otomatik olarak uygulamak yerine, malzemeye özel denemeler talep edin.
5. PCB V-kesiminde kalan web kalınlığı nedir?
Bu, karşılıklı oluklar arasında veya tek taraflı tasarımlarda oluk ile arka yüzey arasında kalan malzemedir. Panel mukavemetini ve daha sonraki ayırma kuvvetini etkiler. Doğru değer, ürün tasarımına ve onaylanmış sürece özgüdür.
6. V-kesim sırasında tahtalar neden çatlar veya kırılır?
Olası etkenler arasında aşırı esneme, tutarsız oluklar, uygun olmayan artık kalınlık, aşınmış veya yanlış hizalanmış takım, yetersiz panel desteği ve malzeme varyasyonu yer almaktadır. Düzeltici bir işlem seçmeden önce makine, levha ve taşıma kanıtlarını karşılaştırın.
7. Hangisi daha iyi: V kesimli panel ayırma, frezeleme veya lazerle ayırma?
Erişilebilir, düz, önceden çizilmiş hatlar için, kontrollü V kesim ayırma verimli bir seçenek olabilir. Karmaşık konturlar ve çıkıntılar için frezeleme daha esnektir. Lazer, malzemeye özgü doğrulama ve çıkarma planlamasından sonra belirli hassas veya ince özellikli uygulamalar için uygun olabilir. Evrensel bir kazanan yok.
8. V-CUT makinesi tedarikçisine hangi belgeleri göndermeliyim?
Devre kartı/panel çizimini, kalınlığını, malzeme dizilimini, kesim çizgisi düzenini, yakındaki bileşenlerin fotoğraflarını, planlanan işlem aşamasını, beklenen hacimleri, hat düzenini, güç koşullarını ve kalite beklentilerini gönderin. İzin verildiğinde kontrollü tasarım dosyalarını da ekleyin.
9. Fabrika kabul testinde neler yer almalıdır?
En azından şunlar gereklidir: onaylanmış malzeme üzerinde proses gösterimi, makine ve güvenlik kontrolleri, ilk numune muayenesi, tanımlanmış bir parti üzerinde tekrarlanabilirlik, gerçek çevrim süresi ölçümü, gerekirse geçiş işlemi ve kabul sonuçlarının belgelendirilmesi.
10. Alıcılar V-CUT makinesi fiyat tekliflerini nasıl karşılaştırmalıdır?
Onaylanmış iş kapsamını, tedarik edilen aletleri, panel uyumluluğunu, kanıtlanmış iyi kart kapasitesini, hat entegrasyonunu, garantiyi, yedek parçaları, bakımı, numune testlerini ve toplam sahip olma maliyetini karşılaştırın. Daha düşük makine fiyatı otomatik olarak en iyi üretim değeri anlamına gelmez.
Çözüm
Doğru V-kesim makinesi, doğru işlem tanımıyla başlar: sert panellerde V-kesimler oluşturmak, birleştirilmiş levhaları mevcut oluklar boyunca ayırmaktan farklıdır. Alıcılar, kesici yerleşimini ve otomasyon seviyesini gerçek panel geometrisine, bileşen hassasiyetine, kabul edilebilir verimliliğe ve bakım kapasitesine göre eşleştirmelidir; sadece başlıkta belirtilen kesici sayısına göre değil. Temsili örnekler, belgelenmiş bir teklif talebi ve üzerinde anlaşılmış fabrika kabul testi (FAT) kriterleri kullanarak, umut vadeden bir makineyi kontrollü bir üretim kararına dönüştürün.
Konfigürasyon incelemesi için, PCB çizimlerinizi, malzemeyi, kalınlığı, kesim çizgisi tasarımını ve hedef çıktıyı CHIKIN'in ekipman sorgulama kanalı aracılığıyla paylaşın.
Daha güvenilir bir PCB kesme veya ayırma istasyonu planlayın.
V-CUT Makinesi Projenizi Tartışın →