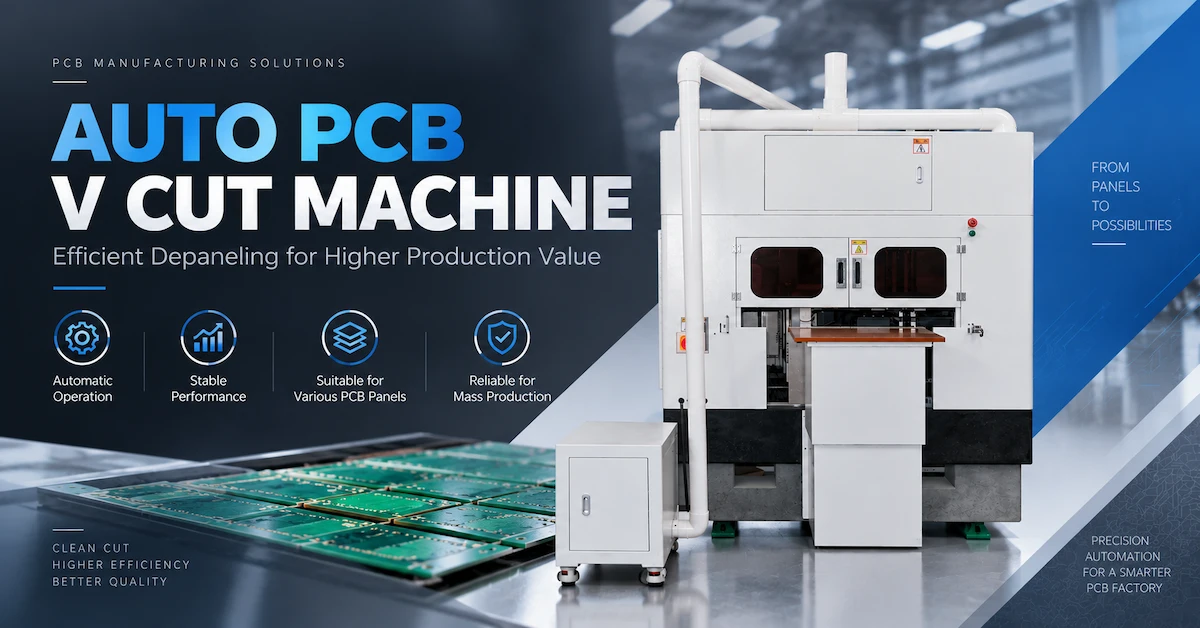
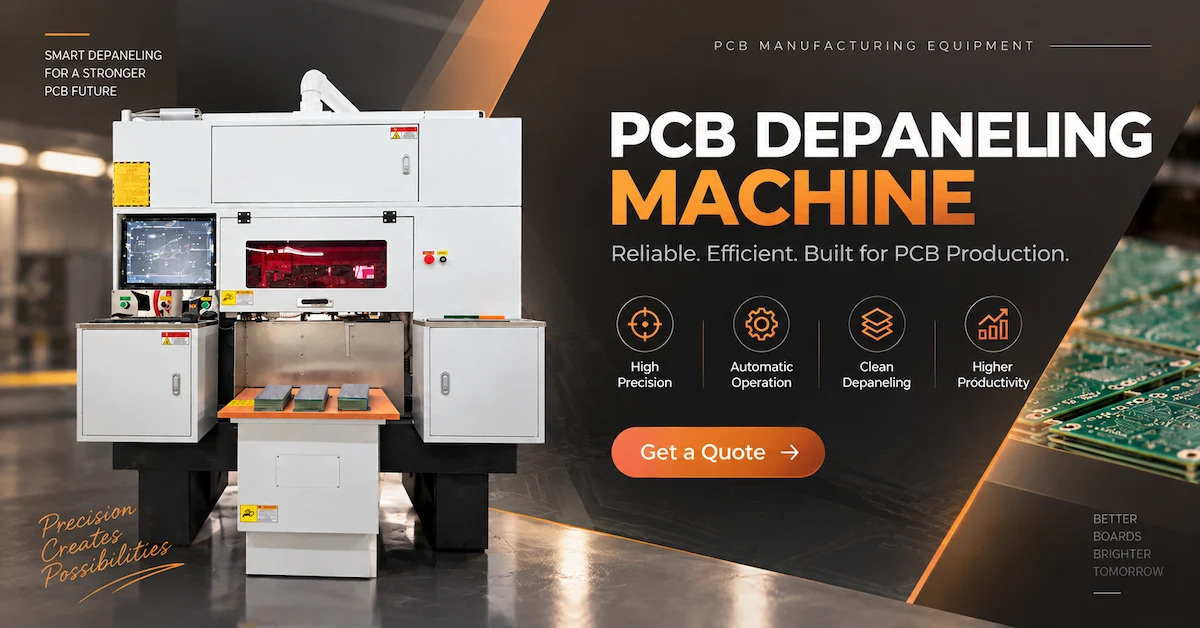
В двух разных предложениях может описываться схожее оборудование для «автоматической V-образной резки печатных плат», но при этом различаться механизмами, расположением инструментов и поставляемыми результатами. Покупатель, сравнивающий только цены и количество режущих инструментов, может обнаружить несоответствие после установки, когда исправление станет дорогостоящим.
Данное руководство по аудиту поставщиков предназначено для производителей печатных плат, закупочных групп EMS, инженеров-технологов и импортеров оборудования. Оно дополняет существующее руководство CHIKIN CNC по сравнению оборудования для V-образной резки печатных плат : вместо повторного обсуждения количества режущих инструментов, оно фокусируется на доказательствах, которые должен предоставить поставщик, вопросах, которые должны задавать покупатели, и условиях, которые стоит задокументировать перед оформлением заказа на покупку.
1. Начните с файла квалификации поставщика, а не с запроса цены.
Технически, коммерческое предложение не может быть сопоставимо до тех пор, пока не будет четко определен объем поставки. Составьте одностраничный квалификационный файл, содержащий описание производственной проблемы, соответствующие чертежи панелей и целевой объем производства. Попросите каждого поставщика, прошедшего предварительный отбор, ответить, используя тот же файл.
Вы создаете V-образные канавки в необработанных досках или разделяете доски по уже имеющимся канавкам? Укажите точный этап производства.
Укажите основу, структуру слоев, диапазон толщины, общий размер панели, расположение линий сгиба и количество досок на панели.
Определите остаточные допуски на перемычку, где это применимо, допустимость кромок, деформацию, зазор между компонентами и метод контроля.
Укажите график смен, частоту смены обязанностей, желаемый объем производства, коммунальные услуги, площадь помещений и страну назначения.
При жесткой V-образной насечке печатных плат остаточный слой материала — то, что остается между противоположными канавками — может иметь решающее значение для процесса вытяжки. При разделении после поверхностного монтажа более важными могут быть деформация платы и напряжение вблизи чувствительных компонентов. Поставщик должен понимать, что эти операции не взаимозаменяемы.
2. 12 критериев, позволяющих определить квалифицированного поставщика.
Проверка 1 — Убедитесь в правильности механизма резки или надреза.
Запросите схему работы и демонстрацию конкретной модели без изменений. Уточните, создают ли инструменты канавки, завершают разделение или выполняют другие операции. Спросите, обрабатывается ли плата с одной или с обеих сторон, и как она поддерживается. Коммерческие термины, такие как «надрезка», «V-образный разрез» и «разделение панелей», иногда используются в широком смысле; одного названия продукта недостаточно.
Проверка 2 — Убедитесь в совместимости с чертежом печатной платы
Попросите поставщика отметить предлагаемый путь обработки непосредственно на утвержденном чертеже панели. Это позволит выявить ограничения, связанные с прямым доступом, границами платы, зазорами между медными проводниками, ориентацией панели, вылетом зажимного устройства и препятствиями. Запросите документально подтвержденные минимальные и максимальные размеры сконфигурированного оборудования, а не принимайте общий диапазон от другой модели.
Проверка 3 — Проверьте режущие элементы, возможность регулировки и выравнивание.
Запросите чертеж компоновки режущих инструментов, информацию о материале и геометрии инструмента, процедуру позиционирования или регулировки, а также способ замены. Обозначение «четырех-, шести- или восьмирежущих инструментов» не указывает, сколько инструментов работают одновременно или подходит ли такая компоновка для вашей панели. Уточните количество фактических обрабатываемых траекторий за один цикл.
Проверка 4 — Убедитесь в повторяемости процедуры настройки.
Запросите предлагаемый алгоритм работы для переключения между двумя реальными вариантами дизайна печатных плат. Зафиксируйте замену приспособлений, регулировку инструмента, выбор программы, утверждение первого образца и количество действий оператора. Оборудование, подходящее для длительных серий идентичных изделий, может оказаться менее привлекательным на предприятии с широким ассортиментом продукции, если каждая смена конфигурации занимает много времени.
Пятая проверка — проверяйте качество обработки, а не только внешний вид.
Для проверки качества кромок осмотрите положение канавок, их однородность, наличие остаточного материала (если указано) и видимые повреждения ламината. Для проверки качества расслоения осмотрите состояние кромок, неконтролируемый изгиб платы, растрескивание и риски повреждения компонентов. Используйте установленные заказчиком пределы допустимых отклонений и согласованные методы измерения. Заявления поставщика о точности не заменяют результаты измерений вашего материала.
Проверка 6 — Подтверждение доказательств на основе репрезентативных выборочных испытаний
Отправьте или предоставьте образцы, охватывающие стандартную и сложную панели в пределах предполагаемого вами производственного диапазона. Запросите сохранение идентификаторов образцов, условий процесса, данных о размерах или качестве, а также четкое заключение о соответствии/несоответствии требованиям. При изменении условий процесса протестируйте более одной платы и зафиксируйте результаты повторных испытаний.
Проверка 7 — Подтверждение полного цикла вывода данных
Требуйте видеозаписи или протокола испытаний от загрузки панелей до разгрузки. Фиксируйте повторяющиеся задержки, а не только время резки. Сравнивайте количество принятых панелей в час с учетом ассортимента продукции, переналадок и выхода годной продукции с первого раза. Используйте одно и то же определение производительности во всех предложениях; в противном случае показатели будут несопоставимы.
Проверка 8 — Уточните требования к ограждениям и установке.
Запросите схему расположения оборудования, описание функций безопасности, график подключения коммуникаций и чертеж зазоров для обслуживания. Обсудите аварийные выключатели, блокировки (если таковые имеются), соединения для отвода воздуха, доступ к движущимся инструментам и применимые требования целевого рынка. Не следует делать вывод о соответствии законодательству на основании наличия закрытого корпуса или предупреждающих надписей.
Проверка 9 — Подтверждение области контроля и интеграции
Уточните, какие функции контроллера, пользовательского интерфейса, настроек заданий, аварийных сигналов и производственных данных включены в комплект. Если требуется конвейерная машина, укажите высоту конвейера, направление перемещения, сигналы подтверждения и ответственность за ввод в эксплуатацию соединений. Никогда не предполагайте совместимость со штрих-кодами, MES или протоколами линии без подтвержденного интерфейса.
Проверка 10 — Убедитесь в наличии запасных частей и проведении технического обслуживания.
Запросите список рекомендуемых запасных частей с указанием номеров деталей, предполагаемой частоты замены режущего инструмента, инструкций по обслуживанию и цен на расходные материалы. Уточните, как будут осуществляться международные поставки критически важных деталей и кто будет заниматься устранением механических или электрических неисправностей. Вероятность простоя зачастую важнее, чем незначительная разница в цене покупки.
Проверка 11 — Подтверждение документов на производство, доставку и приемку.
Запросите точный список конфигураций, процесс серийной идентификации оборудования, пакет документации, согласованные заводские приемочные испытания (FAT), метод упаковки и обязанности по отгрузке. Указывайте даты в качестве договорных этапов только после подтверждения поставщиком. Различайте инспекцию на заводе поставщика и ввод в эксплуатацию и приемку на площадке покупателя.
Проверка 12 — Убедитесь, кто оказывает поддержку после установки.
Уточните данные о юридическом продавце, контактном лице по техническим вопросам, канале обслуживания, языке поддержки, объеме обучения, исключениях из гарантии и процессе эскалации проблем. Производители, дистрибьюторы и торговые фирмы могут быть подходящими партнерами, но покупатели должны знать, кто контролирует изменения в конструкции и кто несет ответственность, если машина не соответствует согласованным критериям.
3. Сравните поставщиков, используя основанную на фактических данных систему оценки.
При закупках у нескольких поставщиков взвешенная система показателей может обеспечить согласованность решений на всех этапах: проектирования, закупок, контроля качества и технического обслуживания. Представленная ниже 100-балльная модель является предлагаемым инструментом внутренней оценки, а не опубликованной отраслевой сертификацией.
| Категория аудита | Масса | Требуются доказательства |
|---|---|---|
| Соответствие назначению и оборудованию | 30 | Утвержденная технологическая схема, проверка панели, чертеж конфигурации. |
| Измеренные пробные испытания и доказательства приемлемости | 35 | Репрезентативные образцы, результаты проверки, испытания полного цикла. |
| Коммерческая и документальная ясность | 20 | Детальная смета, объем работ, соглашение о заводских приемочных испытаниях, условия доставки. |
| Готовность к эксплуатации и жизненному циклу | 15 | Руководства пользователя, план по запасным частям, обучение и обязанности по гарантийному обслуживанию. |
| Общий | 100 | Применяйте единые стандарты доказывания ко всем участникам торгов. |
Числовая сумма не должна перекрывать существенные технические неполадки. Несовместимость процесса, неприемлемые дефекты образцов, невыполненные требования безопасности и неутвержденные критерии приемки следует рассматривать как потенциальные причины остановки производства. Машина, получившая 90 баллов за презентацию и документацию, все равно не сможет обеспечить геометрию платы, которую она физически не может обработать.
4. Внимательно сравните представленные компанией CHIKIN CNC варианты оборудования.
Компания CHIKIN CNC позиционирует себя как предприятие по производству автоматизированного оборудования из Шэньчжэня и включает в свой ассортимент сверление печатных плат, фрезеровку, обработку V-образными резами, лазерное оборудование и контроль качества. На её веб-сайте представлено несколько моделей оборудования для V-образной резки, однако в описаниях продукции отсутствуют единые числовые характеристики глубины надреза, допуска или времени цикла для всех этих моделей.
| Опубликована опция CHIKIN | Что можно подтвердить из списка? | Следующая проверка покупателя |
|---|---|---|
| Станок для V-образной резки печатных плат с одним резцом | Обозначение продукта с одним режущим элементом | Фактический механизм оценки/разделения, диапазон пригодности панели для анализа |
| 4-секционный автоматический станок для V-образной резки печатных плат | Обозначение продукта «четырехрежущий инструмент» | Расположение инструмента, диапазон регулировки и результаты пробного использования. |
| 6-секционный автоматический станок для резки печатных плат V-образной формы | Обозначение продукта «Шесть режущих инструментов» и прилагаемая промышленная презентация. | Пригодность для применения, конфигурация человеко-машинного интерфейса и последовательность операций. |
| 8-секционный автоматический станок для резки печатных плат V-образной формы | Обозначение продукта «восемь режущих кромок» | Эффективное использование режущего инструмента, размеры и проверка образцов. |
Это сравнение характеристик продукции, а не инженерный рейтинг. Правильный выбор нельзя определить только по количеству режущих элементов. Обратитесь в CHIKIN, чтобы определить точную предлагаемую модель и подготовить конфигурационный лист, соответствующий вашим чертежам печатных плат. Покупатели, которым необходимо общее обсуждение конфигурации оборудования, также могут обратиться к статье о сравнении V-образных режущих элементов для печатных плат .
Отправьте чертежи печатных плат на рассмотрение поставщику.
Укажите материал панели, толщину, схему разметки, требуемый технологический процесс и целевой выходной результат. Перед сравнением цен запросите технический ответ, специфичный для вашей модели.
5. Включите требования к пробному периоду в договор купли-продажи.
Полезный протокол испытаний описывает , что будет обрабатываться, как это будет измеряться и что считается приемлемым . Избегайте расплывчатых формулировок, таких как «качество резки должно быть хорошим». Составьте план испытаний совместно с поставщиком и инженером по качеству до назначения заводских приемочных испытаний.
- Зафиксируйте входные данные: версию чертежа панели, материал, толщину, количество, крепления и предполагаемый этап обработки.
- Зафиксируйте выходные данные: геометрию канавки или результат разделения, допустимое состояние кромки, допустимые дефекты и план выборочного контроля.
- Укажите тип измерения: метод, прибор, места проверки, требования к калибровке и формат записи.
- Измерьте время цикла: включите в него погрузку, обработку, разгрузку и повторяющиеся перерывы; отметьте условия, в которых проводится испытание.
- Согласовать отклонения: определить, кто принимает решение о необходимости настройки, повторного тестирования или пересмотра конфигурации неисправных образцов.
- Сохраните подтверждающие документы: подписанные результаты, идентификаторы образцов, фотографии или видеозаписи, а также окончательную конфигурацию оборудования.
Для узлов с установленными компонентами может потребоваться квалификация компонентов по нагрузке. Соответствующая методика контроля или измерения деформации должна соответствовать требованиям заказчика к надежности продукции; из общего описания оборудования не следует выводить универсальный безопасный порог.
6. Сравнивайте предложения на основе одинаковых коммерческих условий.
Поставщик оборудования для обработки печатных плат может предложить стоимость только корпуса машины, в то время как другой поставщик может включить в цену приспособления, соединения для извлечения, ввод в эксплуатацию, резаки, запасные части или обучение. Таким образом, более низкая базовая цена может означать более высокую стоимость проекта.
| Позиция запроса коммерческого предложения | Вопрос к поставщику | Риск, если не будет учтен |
|---|---|---|
| Машина и опции | Какие именно функции включены? | Неожиданные доработки или пробелы в функциональности |
| Инструменты и приспособления | Сколько фрез и приспособлений поставляется в комплекте с устройством? | Дополнительные расходы на установку и расходные материалы |
| Пример пробного испытания и FAT | Кто предоставляет образцы и оплачивает тестирование? | Неясная ответственность за принятие |
| Установка и обучение | Удалённая или очная работа, и какие результаты будут достигнуты? | Задержки ввода в эксплуатацию |
| Документация | Какие руководства и электрические схемы входят в комплект? | Более длительное время на устранение неполадок |
| Гарантия и запчасти | Что покрывается, что исключается и что имеется в наличии? | Высокая вероятность простоя |
| Грузоперевозки и импорт | Какие правила Инкотермс и какое указанное место применяются? | Неправильно распределенные расходы на доставку или таможенное оформление |
Получите письменный список исключений, а не просто общую цену. При трансграничных закупках согласуйте правила Инкотермс, ответственность за транспортное страхование, упаковку в ящики, таможенную документацию и разгрузку в пункте назначения со сторонами, ответственными за эти задачи.
7. Создать документальное подтверждение всех этапов работ, от запроса информации до приемки объекта.
Практическая последовательность закупок включает пять этапов утверждения: соответствие требованиям → документированная конфигурация → пробное использование образца → приемка на заводе → ввод в эксплуатацию на объекте . На каждом этапе необходимо передать право собственности как поставщику, так и покупателю. Отчет о приемке на заводе должен отражать фактически отгруженную машину, а любые оставшиеся нерешенные вопросы следует документировать, а не рассматривать как неофициальные обещания.
В ходе приемки на объекте необходимо проверить электрическую совместимость и совместимость с инженерными сетями, безопасную эксплуатацию, обучение операторов и обработку согласованных панелей в реальных заводских условиях. Если какой-либо интерфейс или крепление были изготовлены на заказ, включите их в объем приемочных работ. Заводские испытания не могут установить все аспекты долгосрочной надежности, но они должны продемонстрировать критически важные функции, согласованные до покупки.
Для команд по закупкам, управляющих несколькими объектами, этот документальный след может быть использован повторно: он обеспечивает согласованную запись для будущих установок, планирования запасных частей и сравнения поставщиков.
8. Что должны отправить зарубежные покупатели в первом запросе предложений?
Вместо сообщения с вопросом «Какова цена станка с восемью режущими инструментами?», отправьте одно краткое техническое описание с прикрепленным комплектом чертежей. Наиболее полезная первоначальная информация включает в себя:
- Название компании, местоположение завода и контактные данные для вопросов по техническим вопросам.
- Независимо от того, требуется ли вам V-образная насечка на голой доске или разделение уже надрезанных досок.
- Материал печатной платы, структура слоев, минимальная/максимальная толщина и размеры панели.
- Разметка линий надреза, требуемое качество канавок или кромок, а также любые чувствительные расположенные рядом компоненты.
- Текущее время цикла работы панели, целевой допустимый объем производства и частота переналадки оборудования.
- Требования к автономной или линейной установке, источник питания, коммунальные услуги и доступные габариты для монтажа.
- Необходимые образцы для испытаний, приемочные документы, политика в отношении запасных частей и график проекта.
Попросите поставщика указать любую недостающую информацию, которая может помешать составлению достоверного технического предложения. Убедительные инженерные вопросы – положительный знак: они показывают, что заявка оценивается, а не просто сопоставляется с описанием в каталоге.
9. Часто задаваемые вопросы о поставщиках станков для нанесения насечек на печатные платы
Поставщик оборудования для нанесения насечек на печатные платы — это то же самое, что и поставщик оборудования для разделения плат на панели?
Не обязательно. V-образная резка формирует канавки в панели, тогда как разделение панелей обычно подразумевает их расслоение. Некоторые поставщики указывают оба вида работ в разделе оборудования для V-образной резки. Запросите схему работы и демонстрационный пример для конкретной модели.
Какой документ является наиболее важным перед оформлением заказа?
Утвержденная техническая спецификация по применению и приемке. Она должна связывать ваш чертеж панели с предлагаемой конфигурацией машины, требованиями к измеримым образцам и процедурой испытаний. Одной брошюры недостаточно.
Как можно объективно сравнить цены поставщиков?
Используйте идентичные входные данные для запроса коммерческого предложения и сравните общий объем поставленных товаров: оборудование, приспособления, резаки, тестирование, обучение, транспортные расходы, документация и поддержка. Затем оцените стоимость одной приемлемой платы в условиях измеренного производства.
Сможет ли многорежущий станок для биговки печатных плат справиться с любой панелью печатной платы?
Нет. Прямолинейный доступ, материал, толщина, расположение инструмента, приспособления и этап обработки накладывают ограничения. Доступное количество режущих инструментов не обеспечивает совместимость со сложными контурами или гибкими досками.
Должны ли покупатели требовать тестирования собственных образцов печатных плат?
При значительных инвестициях в оборудование настоятельно рекомендуется использовать репрезентативные образцы. Они выявляют несоответствия в технологическом процессе и предоставляют измеримые доказательства перед отгрузкой. Обсудите объем испытаний и стоимость при запросе коммерческого предложения.
Может ли компания CHIKIN CNC подтвердить технические характеристики и поддержку для моей страны?
Компания CHIKIN CNC предлагает оборудование для V-образной резки и предоставляет официальный канал для запросов. Точные возможности модели, возможность проведения испытаний, поддержка экспорта, гарантия и условия обслуживания должны быть уточнены у специалистов компании для вашего конкретного проекта.
Готовы к отбору поставщика оборудования для обработки печатных плат?
Запросите рекомендации по выбору оборудования, основываясь на фактическом чертеже вашей платы, этапе производства, целевом объеме выпуска и критериях приемки, а не только на заявленном количестве режущих инструментов.
Заключение
Надежный поставщик оборудования для биговки печатных плат должен демонстрировать понимание технологического процесса, а не просто предлагать конкурентоспособную цену на оборудование. Для зарубежных производителей печатных плат наиболее обоснованным решением о покупке является наличие проверенного механизма резки, инженерного анализа, специфичного для конкретной панели, репрезентативных результатов испытаний, определенных критериев заводских приемочных испытаний и письменных условий поддержки на протяжении всего жизненного цикла.
Используйте 12-балльную систему оценки и анализа доказательств для последовательного сравнения поставщиков. Если ваше предприятие рассматривает возможность приобретения автоматизированного оборудования для V-образной резки или разделения панелей, изучите ассортимент продукции CHIKIN CNC и предоставьте чертежи ваших панелей для технического обсуждения и получения коммерческого предложения .