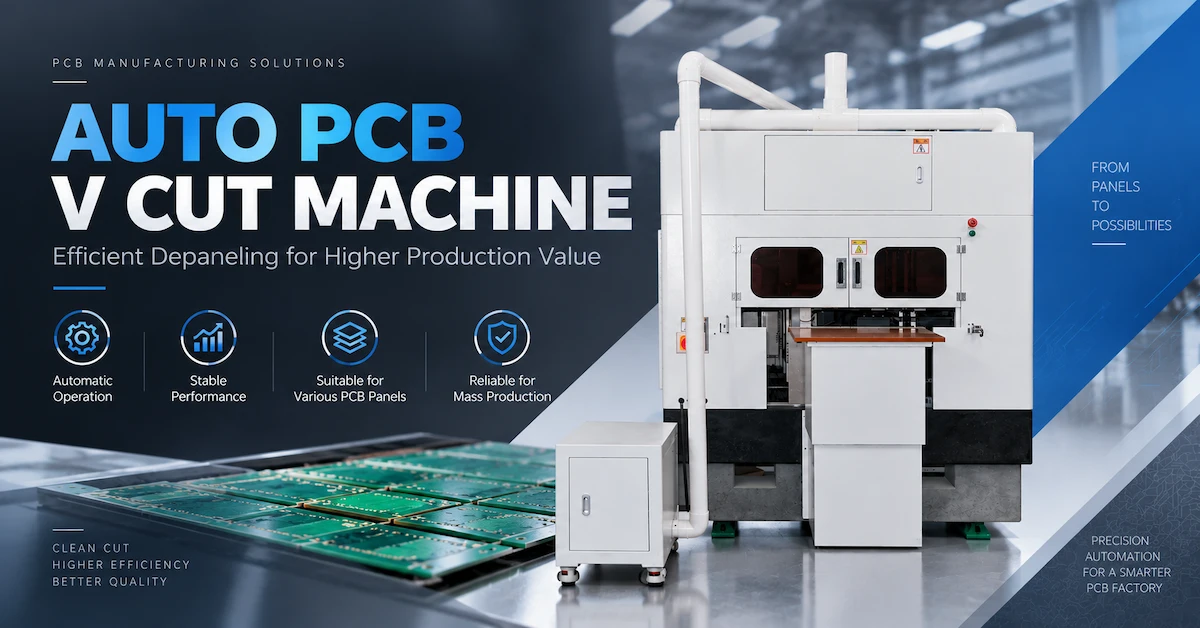
Автоматический станок для V-образной резки печатных плат следует выбирать в соответствии с конструкцией печатной платы, требуемой операцией, расположением режущих элементов, допустимым напряжением на плате и объемом производства — а не просто по количеству режущих элементов, указанному в названии продукта.
Для производителей жестких печатных плат автоматическая V-образная резка может обеспечить стабильную подготовку или разделение панелей, если геометрия платы и оснастка подходят. Однако станок, предназначенный для создания V-образных канавок, не обязательно совпадает с оборудованием, которое разделяет платы по канавкам, уже сформированным во время изготовления. Покупатели должны установить это различие, прежде чем сравнивать предложения.
Конфигурации с четырьмя, шестью и восемью режущими элементами могут предлагать различные производственные возможности, но дополнительные режущие элементы не обеспечивают автоматически пропорционально более высокую производительность.
Компоновка панели, фактическое использование инструмента, время загрузки, переналадка, техническое обслуживание и допустимый выход годной платы определяют конечный результат.В этой статье объясняется, как оценить автоматический станок для V-образной резки печатных плат с инженерной и закупочной точек зрения. Она предназначена для владельцев заводов по производству печатных плат, руководителей производства, инженеров-технологов, контрактных производителей электроники и зарубежных покупателей оборудования, которым необходим повторяемый процесс, а не впечатляющая спецификация.
1. Что такое автоматический станок для V-образной резки печатных плат?
Автоматический станок для V-образной резки печатных плат — это промышленное оборудование, используемое для контролируемой обработки панелей печатных плат по заданным V-образным траекториям резки или разделения.
В зависимости от конструкции станка, он может создавать V-образные канавки в жесткой панели печатной платы, разделять платы вдоль существующих V-образных насечек или поддерживать связанную с этим автоматизированную операцию обработки панели.Процесс необходимо точно определить, поскольку два разных этапа производства часто описываются с использованием схожих коммерческих терминов.
V-образная насечка: создание канавки
Во время изготовления печатной платы станок для V-образной насечки удаляет материал вдоль заданных прямых линий, обычно с помощью угловых режущих инструментов.
В традиционном процессе двусторонней V-образной насечки материал удаляется с верхней и нижней поверхностей, в то время как между канавками остается контролируемая толщина материала.
Этот оставшийся материал обычно называется остаточной перемычкой.
Его функция важна: панель должна оставаться достаточно стабильной во время обработки и сборки, позволяя при этом разделять отдельные платы на соответствующем этапе производства.
Если канавка слишком мелкая, Последующая операция разделения может потребовать чрезмерного усилия. Если канавка слишком глубокая, панель может стать хрупкой во время транспортировки, нанесения паяльной пасты, установки компонентов или других операций по обработке.
Таким образом, правильная остаточная ширина канавки является производственной спецификацией, а не просто настройкой станка.
Разделение панелей: Разделение ранее надрезанных плат
Машина для разделения печатных плат выполняет другую операцию.
Она отделяет отдельные печатные платы от панели после того, как V-образная канавка уже сформирована. В зависимости от оборудования это может включать в себя роликовый нож, контролируемое режущее действие или другой направляющий механизм разделения.
Цель состоит не в том, чтобы воспроизвести исходную геометрию надреза.
Это необходимо для разделения панели с одновременным контролем деформации платы, повреждения краев и механических нагрузок, передаваемых на близлежащие компоненты.Для собранной печатной платы эти нагрузки могут быть особенно важны, поскольку чрезмерный изгиб может повлиять на паяные соединения, керамические конденсаторы или другие чувствительные к напряжению элементы вблизи линии разделения.
Почему это различие важно при покупке оборудования
Некоторые поставщики используют такие термины, как станок для V-образной резки печатных плат, станок для V-образной надрезки печатных плат, станок для V-образной канавки печатных плат и сепаратор печатных плат в аналогичных описаниях товаров.
Сами по себе эти названия не определяют, что физически делает оборудование.
Перед покупкой попросите производителя указать:
-
Создает ли станок новую канавку или разделяет существующую один.
-
Происходит ли обработка до или после сборки компонентов.
-
Резка выполняется станком с одной или обеих поверхностей.
-
Работают ли несколько режущих инструментов одновременно или последовательно.
-
Поддерживает ли станок готовые, собранные печатные платы.
-
Включает ли указанная конфигурация необходимые системы подачи, позиционирования и извлечения.
Компания CHIKIN CNC предлагает оборудование как для V-образной резки, так и для разделения печатных плат.
Покупатели могут ознакомиться с вариантами оборудования для V-образной резки и разделения печатных плат, представленными на сайте и запросить подтверждение предполагаемого механизма работы для каждой модели.Практическая рекомендация: Запросите видео с демонстрацией фактического взаимодействия резака с платой, а не только внешнего вида станка. Демонстрация на примере вашей собственной панели будет полезнее, чем стандартная фотография продукта.
2. Когда автоматическая V-образная резка печатных плат является правильным выбором?
Автоматическое оборудование для V-образной резки наиболее актуально, когда геометрия печатной платы позволяет осуществлять последовательную, воспроизводимую обработку вдоль заданных прямых линий.
Жесткие панели FR4 с повторяющимися прямоугольными схемами расположения элементов на плате являются распространенными кандидатами. Однако сам материал платы не определяет пригодность.
Также необходимо проверить чертеж панели, этап обработки, геометрию надрезов и требования к окончательной сборке.| Требования к производству печатных плат | Пригодность для V-образных надрезов | Основные соображения |
|---|---|---|
| Повторяющиеся прямоугольные жесткие панели для печатных плат | Часто подходит | Прямые линии надрезов и повторяемое позиционирование |
| Большие партии панелей одинаковой конструкции | Потенциально выгодно | Частота переналадки и эффективное время цикла |
| Многослойные жесткие панели FR4 | Зависит от конструкции | Толщина платы, остаточная перемычка и внутренняя медь зазор |
| Смешанные конструкции печатных плат с частой сменой | Требует оценки | Время настройки может снизить преимущества автоматизации |
| Неправильные или изогнутые контуры платы | Часто непригодны для обычной прямой разметки | Фрезерование на станках с ЧПУ или лазерная резка могут быть более подходящими |
| Гибкие панели печатных плат | Обычно не является предпочтительным применением для V-образной разметки | Гибкие материалы требуют иного поведения при разделении |
| Платы с установленными компонентами вблизи разметки | Требует особой осторожности | Механическое напряжение во время разделение |
| Панели печатных плат с металлическим сердечником | Требуется специальная проверка | Совместимость материала, лезвия, паза и процесса |
Высокообъемное производство жестких печатных плат
Для заводов, производящих повторяющиеся форматы жестких печатных плат, автоматизация может помочь стандартизировать взаимосвязь между позиционированием панели, режущими инструментами, действиями оператора и требованиями к контролю.
Завод, производящий одну и ту же панель в течение нескольких производственных смен, может получить выгоду от стабильной, повторяемой настройки.
Ценность заключается в сокращении вариаций процесса и ненужных манипуляций — а не просто в увеличении скорости станка.
Если производственный график меняется каждые несколько часов, более гибкая конфигурация с меньшей сложностью настройки может обеспечить более эффективную производительность.
Сборка электроники и производство EMS
Производители электроники по контракту Часто получают панели печатных плат, уже надрезанные производителем голых плат.
Их требование может заключаться в окончательном разделении платы после поверхностного монтажа, а не в формировании канавок.
В этой ситуации отдел закупок должен оценить механизм разделения панелей, зазоры между компонентами, поддержку панели и допустимые механические напряжения.
Оборудование, подходящее для V-образной надрезки голых плат, не следует автоматически считать подходящим для разделения собранных печатных плат.
Производство печатных плат для светодиодов и промышленного управления
Драйверы светодиодов, промышленные контроллеры, коммуникационная электроника и аналогичные изделия могут использовать повторяющиеся прямоугольные панели печатных плат.
Эти приложения могут быть актуальны для автоматической V-образной резки, если конструкция панели и совместимость материалов это позволяют.
Однако приложения, включающие алюминиевые подложки, необычно толстые платы или термочувствительные сборки, требуют отдельной проверки процесса.
Когда другой метод резки лучше
V-образная резка не универсальное решение для разделения печатных плат.
Для нерегулярных профилей, внутренних отверстий, изогнутых контуров или сложных траекторий фрезерования на станке с ЧПУ может обеспечить большую геометрическую гибкость.
Для деликатных гибких печатных плат бесконтактная лазерная резка может быть целесообразной, при условии надлежащей проверки воздействия материала и термического воздействия.
Руководство по выбору метода разделения печатных плат от CHIKIN CNC PCB depaneling method-selection-guide предоставляет дополнительную информацию для оценки различных подходов к разделению.
3. Начните с геометрии печатной платы, а не с каталога оборудования
Одна из самых дорогостоящих ошибок при выборе оборудования — это запрос коммерческих предложений до подтверждения конструкции панели.
Автоматический станок для V-образной резки печатных плат может работать стабильно только при совместимости геометрии панели и возможностей станка.
Инженерный анализ должен охватывать несколько переменных.
Материал и структура печатной платы
Определите основной материал, общую толщину, структуру слоев и любые особые характеристики.
Простая двухслойная жесткая плата и толстая многослойная жесткая плата могут потребовать различных условий обработки, конструкции канавок и критериев контроля.
При определении допустимой глубины канавок следует учитывать внутренние медные слои, расстояние от меди до края и поведение материала.
Наличие меди вблизи линии надреза может создавать дополнительные риски для конструкции и качества.
Длина и ширина панели
Максимальные размеры печатной платы должны соответствовать фактической рабочей зоне станка и зоне загрузки.
Покупателям следует различать:
-
Максимальные поддерживаемые размеры панели.
-
Полезная длина резки.
-
Зазор для крепления или конвейера.
-
Требования к краям панели.
-
Доступный ход позиционирования.
-
Необходимое пространство для загрузки и выгрузки.
Станок может физически принять панель, но при этом не иметь достаточного хода или зазора для инструмента для определенного расположения пазов.
Расположение линии надреза и ориентация
Традиционный процесс V-образной насечки наиболее прост, когда канавки следуют непрерывным прямым линиям.
Важные вопросы включают в себя: обрабатывает ли машина продольные и поперечные насечки, нужно ли поворачивать панель и можно ли достичь необходимых линий насечки без помех.
Панель с несколькими близко расположенными линиями насечки может предъявлять иные требования, чем панель с одной центральной разделительной линией.
Покупатель должен предоставить механический чертеж, показывающий расположение насечек, а не полагаться только на внешние размеры платы.
Зазор между компонентами и медью
После окончательного разделения компонентов в процессе сборки, компоненты вблизи линии насечки могут испытывать механическое напряжение.
Керамические конденсаторы, некоторые паяные соединения и другие механически чувствительные элементы заслуживают особого внимания.
Требования к зазору зависят от конструкции панели и фактического процесса разделения. Не следует предполагать универсальное минимальное расстояние без учета соответствующих требований к проектированию.
Остаточная толщина стенки
Для упрощенной геометрии двусторонней насечки:
Остаточная толщина стенки = толщина печатной платы − глубина верхней канавки − <глубина канавки
Например, зависимость показывает, что изменения глубины канавки влияют на количество материала, остающегося между канавками.
Это геометрическое выражение, а не рекомендуемая настройка процесса.
Фактическая допустимая толщина полотна зависит от конструкции печатной платы, спецификаций заказчика, требований к обработке и последующего метода разделения.
Ее следует проверить с помощью измерений и производственных испытаний.
Поддержка и плоскостность панели
Панель, которая изгибается, смещается или вибрирует во время обработки, может давать непостоянные результаты, даже если сам резак точно расположен.
Станок должен адекватно поддерживать печатную плату для предполагаемой операции.
Уточните, как оборудование справляется с деформацией панели, поддержкой кромок, давлением зажима и перемещением во время резки.
Эти детали часто оказывают большее влияние на реальное качество продукции, чем внешний вид станка. ограждение.
4. Сколько режущих инструментов вам нужно: один, четыре, шесть или восемь?
Количество режущих инструментов — важный коммерческий показатель, но его никогда не следует рассматривать как прямое измерение производственной мощности.
Первый вопрос — как расположены и используются режущие инструменты.
Станок с несколькими режущими инструментами может обрабатывать разные позиции за один цикл, выполнять последовательные операции или использовать инструменты с разными функциями. Фактическая компоновка должна быть подтверждена конфигурацией станка.
В настоящее время CHIKIN CNC предлагает однорежущие и несколько многорежущих вариантов продукции.
Однорежущий станок для V-образной резки печатных плат
Станок однорежущий станок для V-образной резки печатных плат заслуживает внимания, если завод отдает приоритет простоте эксплуатации, меньшей сложности процесса или гибкой обработке различных панелей.
Для мелкосерийного производства основным экономическим преимуществом может быть избежание излишней сложности станка.
Однорежущая конфигурация также может быть полезна, когда количество путей разделения ограничено.
Однако более простая схема резки не означает автоматически более низкую общую стоимость станка.
Необходимо еще проверить коммерческое предложение, оснастку, требования к переналадке и доступные функции автоматизации.Автоматический станок для V-образной резки печатных плат с 4 резаками
Автоматический станок для V-образной резки печатных плат с 4 резаками входит в линейку многорезцового оборудования CHIKIN.
Этот вариант может быть актуален, когда заводу требуется более воспроизводимая производственная станция и ожидается достаточная рабочая нагрузка, чтобы оправдать использование многорезцовой конфигурации.
В опубликованном производителем описании продукта указана закрытая промышленная конфигурация и подчеркивается контролируемая V-образная резка.
Перед выбором этого оборудования запросите подтверждение фактического расположения резаков, возможности регулировки положения резаков, поддерживаемых форматов панелей и измеренного времени обработки.
Автоматический станок для V-образной резки печатных плат с 6 резаками Станок
Станок 6 Cutter Auto PCB V Cut Machine представлен как закрытая промышленная система обработки для повторяющихся операций с печатными платами.
На странице продукта описаны сенсорный интерфейс, индикатор состояния и защищенная рабочая зона.
Для закупочных групп эти функции важны для повседневной работы, но критически важными остаются механизм управления, зацепление инструмента, доступная зона резки, потребности в техническом обслуживании и достижимое время цикла.
Число шесть не следует интерпретировать как доказательство наличия шести независимых линий обработки.
Станок 8 Cutter Auto PCB V Cut Machine
Станок 8 Cutter Auto PCB V Cut Machine — еще один вариант для покупателей, оценивающих повторяющуюся обработку жестких печатных плат.
В описании продукта подчеркиваются наличие нескольких режущих элементов, закрытая конструкция, контролируемая загрузка и стабильная обработка.
Это делает его достойным рассмотрения для больших или более повторяющихся объемов работ, при условии технической проверки.
Прежде чем инвестировать в станок с большим количеством режущих элементов, покупатель должен определить, может ли геометрия панели фактически использовать имеющееся расположение режущих элементов.
В противном случае, дополнительное оборудование может увеличить затраты на покупку и обслуживание без существенного увеличения ожидаемой производительности.
Сравнительная таблица многорежущих станков
| Продукт CHIKIN вариант | Опубликованное обозначение резака | Возможный сценарий покупки | Что необходимо проверить |
|---|---|---|---|
| Один резак | 1 резак | Гибкие или малообъемные операции с панелями | Механизм обработки, диапазон панелей, время цикла |
| Автоматическая обработка 4 резаков | 4 резака | Повторяющиеся задания, требующие обработки несколькими резаками | Позиционирование резаков, одновременная работа, переналадка |
| Автоматическая обработка 6 резаков | 6 резаков | Производственно-ориентированная обработка панелей | Фактическое использование резаков, производительность, доступ к инструменту |
| 8 автоматических резаков | 8 резаков | Высокая повторяемость и потенциально высокие требования к производительности | Эффективная производительность, компоновка резаков, техническое обслуживание и рентабельность инвестиций |
В таблице указаны опубликованные конфигурации продукта и возможные сценарии оценки. Она не отражает проверенные рейтинги скорости, точности, независимости от резаков или производительности.
Для более широкого сравнения см. руководство CHIKIN CNC однорезаковый против автоматического V-образного резака печатных плат.
Рекомендация покупателя: Запросите один сравнительный образец обработки для каждой выбранной конфигурации. Победителем станет та машина, которая производит качественные платы с требуемой скоростью и при приемлемых эксплуатационных расходах.
5. Как рассчитать реальную производительность производства
Многие сравнения оборудования фокусируются на номинальной скорости станка, не учитывая полный производственный цикл.
Для промышленных покупателей важным показателем является количество приемлемых панелей или отдельных досок, произведенных за реальный период работы.
Станок может быстро обрабатывать канавку, но терять время на загрузку, выравнивание, разгрузку, проверку или переналадку.
Рассчитайте полный цикл
Упрощенный производственный цикл можно выразить следующим образом:
Общее время цикла = Загрузка + Позиционирование + Резка/Разделение + Разгрузка + Другие повторяющиеся действия цикла
В случаях, когда операции перекрываются, следует измерять фактическое прошедшее время, а не просто складывать продолжительность отдельных задач.
Для многорежущего станка компонент резки должен отражать реальную последовательность операций и количество эффективно используемых инструментов.
Рассчитайте эффективное почасовая производительность
Практический расчет:
Эффективная производительность панелей/час = (3600 - разделить на измеренное время цикла в секундах) - умножить на доступность к эксплуатации
Для оценки приемлемого количества отдельных панелей:
Приемлемое количество панелей/час = Эффективная производительность панелей/час - умножить на количество панелей - умножить на Выход годных изделий с первого прохода
Рассмотрим гипотетический пример производства:
| Переменная | Иллюстративное предположение |
|---|---|
| Общее измеренное время цикла | 30 секунд на панель |
| Рабочая доступность | 80% |
| Количество отдельных плат на панель | 8 |
| Допустимый выход годных изделий с первого прохода | 98% |
Расчет:
3600 ÷ 30 = 120 теоретических панелей/час
120 × 0,80 = 96 эффективных панелей/час
96 × 8 × 0,98 = приблизительно 753 принятых панелей/час
Этот пример демонстрирует только метод расчета. Это не опубликованный результат производительности для какой-либо модели CHIKIN.
Та же формула может быть применена к результатам измеренных испытаний на разных машинах.
Почему большее количество режущих инструментов не гарантирует более высокую производительность
Предположим, у двух станков разное количество режущих инструментов, но они обрабатывают одну и ту же панель.
Станок с большим количеством режущих инструментов может сократить время резки.
Однако, если загрузка, позиционирование и разгрузка занимают большую часть цикла, улучшение общего объема производства может быть значительно меньше, чем ожидалось.Аналогично, частая смена продукции может снизить коэффициент использования, если многорежущая система требует больше времени для перенастройки.
Поэтому покупателям следует запрашивать:
-
Измеренное время полного цикла.
-
Количество панелей печатных плат, обработанных во время тестирования.
-
Фактическое количество плат на панель.
-
Время переналадки между различными продуктами.
-
Количество вмешательств оператора за производственный период.
-
Причины простоев.
-
Брак и переделка результаты.
-
Частота замены или регулировки режущего инструмента.
Эти измерения обеспечивают более полезное сравнение при покупке, чем такие заявления, как «высокоскоростное автоматизированное производство».
6. Технические характеристики, имеющие наибольшее значение
Не на каждой странице продукта Auto PCB V Cut Machine представлена полная текстовая спецификация.
Общедоступные описания V-образных режущих станков CHIKIN не содержат единого набора проверенных числовых характеристик для конфигураций с одним, четырьмя, шестью и восемью резцами.
Поэтому покупателям следует запросить техническую спецификацию для конкретной модели, прежде чем принимать решение.
| Спецификация | Почему это важно | Рекомендуемая проверка |
|---|---|---|
| Максимальный и минимальный размер панели | Определяет совместимость платы | Проверка чертежа и тест на соответствие образца |
| Поддерживаемая толщина платы | Влияющие факторы Зацепление режущего инструмента и оснастка | Репрезентативные минимальные и максимальные толщины |
| Тип процесса | Различение надрезов и разделения | Схема работы и демонстрация станка |
| Количество и расположение режущих инструментов | Влияет на возможную последовательность процесса | Чертеж компоновки инструмента |
| Материал и геометрия режущего инструмента | Влияет на поведение при резке и износ | Спецификация инструмента и процедура замены |
| Контроль глубины канавки или разделения | Влияет на качество готовой доски | Измеренная производительность образцы |
| Метод позиционирования | Влияет на выравнивание и повторяемость | Повторные испытания панелей |
| Подача и обработка | Влияет на время цикла и трудозатраты | Полное наблюдение за циклом |
| Требования к электропитанию и энергоснабжению | Определяет заводскую совместимость | Окончательный чертеж электропроводки и энергоснабжения |
| Требования к экстракции | Влияет на чистоту процесса | Технические характеристики энергоснабжения и демонстрация работы |
| Интерфейс оператора | Влияет на настройку и смена | Демонстрация HMI |
| Функции безопасности | Влияет на безопасную эксплуатацию и соответствие требованиям | Проверка защитных ограждений и блокировок |
| Габариты и вес станка | Определяет возможность установки | Утвержденный чертеж общего расположения |
| Совместимость программного обеспечения и данных | Влияет на программирование и интеграцию | Проверка файлов и интерфейсов |
Это требования запроса коммерческого предложения, а не утверждения о том, что каждая перечисленная функция включена в каждый станок.
Геометрия режущего инструмента и состояние лезвия
Качество резки зависит от состояния и геометрия рабочего инструмента.
В зависимости от процесса, к соответствующим переменным могут относиться угол наклона лезвия, состояние кромки, выравнивание, зацепление режущей кромки и режим подачи.
Изношенный инструмент может увеличить силы резания, повредить кромки ламината или создать неравномерные канавки.
Уточните у производителя, как режущие кромки проверяются, заменяются, выравниваются и обслуживаются.
Позиционирование и повторяемость
Позиционирование станка следует оценивать в реальных условиях обработки.
Впечатляющее разрешение управления не гарантирует такой же точности на готовой печатной плате.
Жесткость панели, состояние инструмента, выравнивание зажима и механические характеристики — все это влияет на конечный результат.
Вместо того чтобы принимать общее утверждение о точности, определите точки измерения и допуски приемки в спецификации закупки.
Возможность переналадки
Если завод обрабатывает различные конструкции печатных плат, эффективность переналадки может быть решающий фактор.
Спросите, как операторы изменяют расстояние между режущими инструментами, зажимы, программы обработки и точки позиционирования.
Машина с более низкой номинальной скоростью, но более коротким временем переналадки, может превзойти более сложную машину в условиях производства с широким ассортиментом продукции.
7. Как автоматическая обработка V-образным резом влияет на качество печатных плат
Цель автоматизации заключается не просто в удалении материала или более быстром разделении плат.
Процесс должен сохранять электрические, механические и размерные характеристики печатной платы.
При выборе и квалификации оборудования следует учитывать несколько рисков для качества.
Неравномерная глубина канавки
Если глубина канавки варьируется вдоль панели, остаточная перемычка также может варьироваться.
Это может привести к неравномерному разделению, преждевременному разрушению панели или чрезмерному усилию при окончательном отделении панелей.
К потенциальным факторам, способствующим этому, относятся вариации толщины материала, ошибки позиционирования, износ режущего инструмента, деформация панели и нестабильная опора.
Практический план контроля должен измерять репрезентативные положения вдоль канавки, а не только одну точку.
Заусенцы на кромках и повреждение ламината
Непригодный Инструменты или условия процесса могут оставлять заусенцы, шероховатые края или локальные повреждения.
Для жестких ламинатов чрезмерные механические нагрузки также могут способствовать растрескиванию или расслоению.
Покупатели должны проверять репрезентативные образцы, используя методы, требуемые их системой качества.
Одна только визуально гладкая кромка может не свидетельствовать об отсутствии внутренних повреждений.
Смещение верхней и нижней канавок
При двусторонней насечке соотношение между положениями двух канавок имеет значение.
Если канавки смещены, полученный остаточный материал может не соответствовать задуманному дизайну.
Это следует учитывать в спецификации процесса и плане проверки образцов.
Чрезмерное напряжение во время разделения
Разделение панелей передает механические нагрузки на плату.
Если плата чрезмерно изгибается, чувствительные компоненты и паяные соединения могут быть повреждены. деформация.
Выбор подходящего метода испытаний зависит от требований к надежности изделия.
Для узлов с более высокой надежностью заказчик может указать дополнительную оценку деформации, увеличенный осмотр или электрические испытания.
Образование частиц и загрязнение
Механическая резка может генерировать частицы, которые необходимо соответствующим образом утилизировать.
Система вытяжки, методы очистки и конструкция рабочей зоны должны соответствовать производственной среде.
Закрытый шкаф полезен, но наличие только шкафа не доказывает определенный уровень пылеудаления или эффективности вытяжки.
Практический контрольный список качества
| Точка осмотра | Что должен оценить инженер |
|---|---|
| Геометрия канавки | Правильное расположение, глубина и согласованность |
| Остаток стенки | Соответствие утвержденной спецификации панели |
| Выравнивание пазов | Соотношение верхнего/нижнего пути, где это применимо |
| Обработанный край | Заусенцы, сколы, шероховатость и видимые повреждения ламината |
| Стабильность панели | Достаточная прочность до предполагаемой стадии разделения |
| Поведение при разделении | Контролируемый отрыв без чрезмерного изгиба |
| Состояние компонента | Отсутствие недопустимых трещин, смещений или паяных соединений повреждение |
| Повторяемость | Стабильные результаты по репрезентативным производственным образцам |
Пределы приемки контроля должны определяться чертежом заказчика, применимыми требованиями к продукции и согласованным планом квалификации.
Для жестких печатных плат соответствующие документы IPC по проектированию, характеристикам и приемлемости могут служить основой для более широкой системы качества. Однако в спецификации закупки должны быть указаны применимые редакции и требования. Соответствие не может быть выведено из категории продукции машины.
8. Заводские приемочные испытания: что должны требовать зарубежные покупатели
Заводские приемочные испытания (FAT) — один из самых эффективных способов снижения рисков при закупке оборудования.
Покупатель не должен полагаться исключительно на фотографии, короткий рекламный ролик или неуказанную максимальную скорость.
Процесс приемки должен продемонстрировать, может ли оборудование обрабатывать реальные печатные платы покупателя в соответствии с согласованным стандартом.
Этап 1: Утверждение спецификации применения
Перед FAT покупатель и поставщик должны согласовать:
-
Предполагаемый режим работы: V-образная насечка или окончательное разделение.
-
Материал и структура печатной платы.
-
Репрезентативная панель чертежи.
-
Толщина доски и предельные размеры.
-
Требуемые характеристики пазов или разделения.
-
Ожидаемая производительность.
-
Методы контроля.
-
Приемлемые критерии дефектов.
-
Необходимые ресурсы оборудования.
-
Требования безопасности и эксплуатации.
Без данного соглашения обе стороны могут по-разному интерпретировать успешное прохождение испытания.
Этап 2: Тестирование репрезентативных производственных образцов
Используйте образцы, которые представляют собой реальное производство, а не только самый простой в обработке вариант.
При необходимости включите типичный образец и более сложный образец в предлагаемом диапазоне рабочих параметров.
В ходе тестирования следует использовать утвержденный инструмент, реалистичные процедуры работы оператора и ту же конфигурацию процесса, которая предназначена для поставки.
Если поставщик предлагает несколько различных конфигураций станка, протестируйте их в сопоставимых условиях.
Этап 3: Запись результатов полного цикла работы
Наблюдайте за всей производственной последовательностью.
Измерьте загрузку, позиционирование, обработку, выгрузку и любые повторяющиеся задержки.
Запишите, работает ли станок с одним оператором, требует ли частых ручных настроек или испытывает перебои.
Заявка о времени резки сама по себе не должна заменять заявку о полном производственном цикле.
данные.Этап 4: Проверка готовых образцов
Проверка обработанных панелей с использованием согласованного метода.
Это может включать измерение размеров, визуальный осмотр, поперечные сечения канавок, осмотр кромок и тестирование на разделение.
Если обрабатываются собранные платы, план квалификации может также включать проверки, связанные с напряжением компонентов или функциональными характеристиками.
Этап 5: Проверка технического обслуживания и безопасности
Убедитесь, что поставщик демонстрирует плановую замену режущего инструмента, очистку, настройку и устранение неисправностей.
Проверьте указанные функции защиты и безопасности, включая аварийные остановки и блокировки, где это применимо.
Защитные устройства должны быть протестированы в соответствии с утвержденной процедурой без обхода защитных функций.
Матрица приемки FAT
<таблица>Заводские приемочные испытания (FAT) не гарантируют автоматически будущую производительность, но обеспечивают документально подтвержденную основу для приемки оборудования.
Для покупателей, импортирующих оборудование, сохранение видеозаписей, записей измерений, идентификаторов образцов и подписанных отчетов также может помочь в решении технических вопросов после доставки.
9. Интеграция производственной линии и требования завода
Автоматический станок для V-образной резки печатных плат следует оценивать как часть общего процесса производства печатных плат, а не как отдельный шкаф.
Технически подходящий станок все еще может стать узким местом, если его загрузочная схема, требования к коммуникациям или доступ для обслуживания не соответствуют заводским условиям.
Определите место установки станка
Если оборудование создает V-образные надрезы во время изготовления печатных плат, его местоположение должно соответствовать утвержденной последовательности изготовления плат.
Если оно разделяет собранные панели печатных плат, установка должна соответствовать процессу поверхностного монтажа и последующей сборки.
Это различие определяет, как панели попадают в рабочую зону и покидают ее, а также какие меры предосторожности при обращении с ними необходимы.
Автономная или поточная работа
Автономный станок может быть целесообразен при умеренных объемах производства или частой смене заданий.
Поточная работа может стать привлекательной, когда заводу требуется повторяемость передача данных между соединенными производственными этапами.
Однако для интеграции в линию требуется больше, чем просто размещение конвейера рядом с машиной.
Покупатели должны подтвердить высоту и направление передачи данных через панель, сигналы подтверждения связи, поведение при неисправностях, емкость буферов на входе и выходе, а также любые необходимые интерфейсы связи.
Не следует предполагать, что машина поддерживает SMEMA, подключение MES, отслеживание штрих-кодов или другие интерфейсы, если конкретная конфигурация не была подтверждена.
Инженерные коммуникации и рабочая среда
Перед поставкой запросите требования к установке для конкретной модели.
Важная информация включает в себя электроснабжение, сжатый воздух (при необходимости), вытяжные соединения, нагрузку на пол, зазоры доступа и любые указанные ограничения по окружающей среде.
Поставщик также должен предоставить габариты машины и схему доступа для обслуживания.
Для международных проектов перед отгрузкой проверьте местную электрическую совместимость и применимые обязательства по безопасности машины.
Обучение операторов и Техническое обслуживание
Обучение должно охватывать настройку станка, нормальную работу, обращение с режущим инструментом, очистку, сигналы тревоги и плановые проверки.
Планирование технического обслуживания должно включать идентификацию запасных частей, процедуры замены инструмента, документацию и организацию поддержки.
Эти пункты следует включить в коммерческий обзор, а не обсуждать только после прибытия станка.
10. Общая стоимость владения: смотрите не только на цену покупки
Покупатели оборудования часто сравнивают предложения, не рассчитывая стоимость производства приемлемой печатной платы.
Для справедливого сравнения капитальные затраты следует оценивать вместе с фактической производительностью, расходом инструментов, трудозатратами, простоями и потерями качества.
Основные категории стоимости владения
| Категория затрат | Примеры |
|---|---|
| Первоначальные инвестиции | Станок, необходимые опции, приспособления и установка |
| Инструменты | Режущие инструменты, сменные инструменты, выравнивание и обслуживание |
| Трудозатраты | Погрузка, разгрузка, осмотр, настройка и смена |
| Коммунальные услуги | Электроэнергия, сжатый воздух и вытяжка |
| Техническое обслуживание | Профилактическое обслуживание, расходные материалы и запасные части |
| Потери качества | Брак, переделка, дефекты кромок и поврежденные узлы |
| Перебои в производстве | Незапланированные простои и задержки заказов |
| Поддержка и обучение | Обучение операторов и техническая помощь |
Рассчитать стоимость за приемлемую плату
Упрощенное сравнение это:
Стоимость одной принятой платы = Общие соответствующие эксплуатационные расходы &разделить; Общее количество принятых плат
Для сравнения в долгосрочной перспективе распределите капитальные затраты на станок на предполагаемый период владения и ожидаемый объем производства.
Укажите одинаковые категории затрат для каждого станка из списка.
Станок с более низкой ценой может быть экономически выгодным, если он с комфортом соответствует производственным требованиям.
Более дорогая модель с несколькими резаками может быть оправдана, если документально подтвержденное повышение производительности, снижение брака или уменьшение затрат на обработку компенсируют дополнительные инвестиции.
Ни один из результатов не следует предполагать до проведения испытаний.
Оцените стоимость переналадок
Завод, производящий одну и ту же плату весь день, может получить выгоду от оптимизированной фиксированной настройки.
Производство с широким ассортиментом продукции может больше заботиться о быстрой смене приспособлений и простом программировании.
По этой причине производственный график и разнообразие продукции являются важными составляющими при выборе оборудования.
Правильная цель закупки — не самая низкая цена. цена или максимальное количество резаков.
Это наименьшая устойчивая стоимость за приемлемую доску при соблюдении требований к качеству, безопасности и срокам поставки.
11. Как оценить производителя станков для автоматической V-образной резки печатных плат
Выбор поставщика включает в себя нечто большее, чем просто подтверждение наличия продукта в каталоге.
Производитель должен уметь объяснить, как его станок обрабатывает реальные панели заказчика и какие условия эксплуатации были проверены.
Инженерная коммуникация
Технически компетентный поставщик должен быть готов изучить чертежи панелей, обсудить механизм надрезания или разделения и объяснить ограничения применения.
Если поставщик не может определить, создает ли станок канавки или разделяет существующие канавки, покупатель должен разрешить эту неопределенность, прежде чем продолжить.
Информация, специфичная для модели
Запросите полный технический паспорт, охватывающий предлагаемую модель и конфигурацию.
Избегайте полагаться на общие спецификации компании для оценки производительности конкретного станка.
Если предлагаются опции, различайте стандартное оборудование и дополнительные компоненты в цитата.
Возможности обработки образцов
Уточните, может ли производитель провести пробное тестирование образцов с использованием печатных плат заказчика и в соответствии с его требованиями к контролю качества.
Уточните количество образцов, условия тестирования, порядок составления отчетов и любые связанные с тестированием расходы, прежде чем организовывать тестирование.
Послепродажная поддержка
Для зарубежных покупателей условия поддержки должны быть задокументированы.
Подтвердите обучение, каналы устранения неполадок, наличие запасных частей, объем гарантии, исключения и процесс решения технических проблем.
Заявление поставщика о глобальной поддержке не заменяет собой определенное соглашение об обслуживании.
CHIKIN CNC как вариант поставщика
CHIKIN CNC поставляет оборудование для обработки и автоматизации печатных плат, включая сверление, фрезерование, Оборудование для V-образной резки, лазерной обработки и контроля качества.
Для применений V-образной резки в ассортименте представлены варианты с одним и несколькими резцами.
Это дает покупателям оборудования для печатных плат несколько конфигураций продукции для ознакомления в рамках портфеля одного поставщика.
Наиболее полезным следующим шагом является оценка технической командой CHIKIN чертежей панелей заказчика, целевого объема производства, предполагаемого этапа процесса и требований к установке.
Конкретную геометрию режущего инструмента, производительность, рабочие пределы, возможность индивидуальной настройки и условия гарантии следует уточнить в коммерческом предложении и технической документации для конкретной модели.
12. Распространенные ошибки при закупках и как их избежать
Ошибка 1: Путаница V-образной насечки с окончательным разделением панелей
Машина, создающая канавки, может не выполнять окончательное разделение собранной доски.
Лучший подход: Определите точную производственную операцию до запроса ценовых предложений.
Ошибка 2: Выбор оборудования только по количеству режущих инструментов
Больше режущих инструментов не означает автоматически большую производительность, если компоновка панели не позволяет эффективно их использовать.
Лучший подход: Сравните фактическое время цикла и допустимый объем производства, используя идентичные образцы панелей.
Ошибка 3: Игнорирование требований к остаточному слою материала
Неправильная глубина канавки может повлиять на прочность при обработке и поведение при разделении.
Лучший подход: Включите требуемую геометрию насечки и критерии контроля в чертеж. упаковка.
Ошибка 4: Предположение, что все жесткие материалы для печатных плат ведут себя одинаково
Толщина платы, конструкция материала, расположение меди и механические свойства влияют на требования к процессу.
Лучший подход: Оцените репрезентативные материалы и структуры слоев.
Ошибка 5: Игнорирование напряжений в собранной плате
Процесс разделения панелей может создавать разрушительные напряжения, даже если видимый край платы выглядит приемлемым.
Лучший подход: Оцените чувствительные компоненты и используйте дополнительные проверки там, где это необходимо для надежности продукта.
Ошибка 6: Покупка на основе заявленной максимальной скорости
Максимальная скорость обработки может не включать загрузку, выгрузку, переналадку и время простоя.
Лучший подход: Рассчитайте эффективную допустимую производительность на основе измеренных полных циклы.
Ошибка 7: Заказ без документально оформленных заводских приемочных испытаний
Без согласованных критериев приемки технические разногласия после отгрузки становится сложнее разрешить.
Лучший подход: Включите требования заводских приемочных испытаний в договор купли-продажи.
13. Контрольный список для запроса коммерческого предложения на автоматический станок для V-образной резки печатных плат для международных покупателей
Полный запрос коммерческого предложения помогает поставщикам рекомендовать подходящее оборудование и снижает риск сравнения несовместимых предложений.
Перед тем, как связаться с CHIKIN CNC, подготовьте следующую информацию.
| Поле запроса коммерческого предложения | Информация для предоставления |
|---|---|
| Предполагаемый процесс | V-образная насечка, предварительно надрезанное разделение платы или другая указанная операция |
| Материал печатной платы | FR4 или другое фактическое обозначение материала |
| Степень сборки печатной платы | Количество слоев, толщина и соответствующие конструктивные детали |
| Панель Размеры | Минимальные, максимальные и стандартные размеры |
| Чертеж разметки | Положение V-образных линий, ориентация и требования к пазам |
| Разметка панели | Количество панелей и варианты продукции |
| Этап процесса | Изготовление голой доски или постобработка после сборки |
| Ограничения по компонентам | Чувствительные компоненты, зазоры по кромкам и ограничения по обработке |
| Производственный план | Требуемое количество панелей или принятых досок в час |
| Продукция mix | Количество моделей и ожидаемая частота переналадки |
| Требования к качеству | Допуски размеров, критерии контроля и приемки |
| Автоматизация | Требования к автономной работе, работе с оператором или работе в потоке |
| Заводские условия | Электроэнергия, воздух, вытяжка, пространство и страна установки |
| Потребности в обслуживании | Обучение, документация, гарантия и запасные части |
| Сроки проекта | Целевые сроки заводских приемочных испытаний, отгрузки и установки расписание |
Пример сообщения для отправки поставщику
Тема: Запрос коммерческого предложения на автоматизированный станок для V-образной резки печатных плат для производства жестких печатных плат
Уважаемая команда CHIKIN CNC,
Мы оцениваем решение для автоматизированной V-образной резки печатных плат для нашей линии производства жестких печатных плат.
Подробная информация о нашем приложении:
-
Требуемый процесс: [V-образная насечка / Разделение предварительно надрезанных панелей]
-
Материал печатной платы: [Материал и структура слоев]
-
Толщина платы: [Диапазон толщины]
-
Размеры панели: [Длина] × Ширина]
-
Расположение линий разметки: [Чертеж прилагается]
-
Требуемая производительность: [Панели или доски в час]
-
График производства: [Смен в день]
-
Требования к автоматизации: [Автономный / Поточный]
-
Место установки: [Страна]
Пожалуйста, порекомендуйте подходящую конфигурацию станка и предоставьте техническую документацию, схему расположения режущего инструмента, варианты тестирования образцов, расчетный производственный цикл, требования к установке и коммерческое предложение.
Мы также хотели бы обсудить заводские приемочные испытания, обучение операторов и поддержку запасных частей.
С уважением,
[Имя / Компания]
Покупатели могут отправить свои требования к применению через страницу контактов и запроса коммерческого предложения CHIKIN CNC по адресу CHIKIN CNC.
Полный комплект чертежей и четкие производственные цели сделают техническое обсуждение более продуктивным, чем запрос коммерческого предложения, основанный только на названиях станков.
14. Часто задаваемые вопросы
В чем разница между автоматическим станком для V-образной резки печатных плат и станком для разделения печатных плат?
Автоматический станок для V-образной резки создает V-образные канавки на панели печатной платы, как правило, во время изготовления голой платы. Станок для разделения плат разделяет отдельные платы вдоль существующих линий надреза или других предусмотренных разделительных элементов.
В некоторых описаниях продукции эти термины используются в широком смысле.
Покупателям следует уточнить фактический механизм и этап производства, поддерживаемый конкретной машиной.Всегда ли автоматическая машина для V-образной резки печатных плат с 8 резаками быстрее, чем модель с 4 резаками?
Нет. Большее количество режущих элементов не гарантирует пропорционально более высокую производительность.
Производительность зависит от зацепления режущих элементов, компоновки панели, времени настройки, последовательности обработки, загрузки, выгрузки и доступности в рабочем режиме.
Перед выбором конфигурации сравните измерения полного цикла, используя одни и те же репрезентативные панели печатных плат.
Может ли автоматический станок для V-образной резки печатных плат обрабатывать многослойные платы FR4?
Потенциально, при условии, что конкретный станок поддерживает материал, толщину, структуру слоев и требуемую геометрию канавок или разделителей.
Многослойная конструкция вносит дополнительные факторы, включая внутренний зазор между медными элементами и качество готовой платы.
Применение следует обсудить с поставщиком и проверить с использованием репрезентативных панелей.
Может ли станок обрабатывать гибкие печатные платы?
Обычная V-образная резка, как правило, больше подходит для подходящих жестких панелей печатных плат, чем для гибких схем.
Гибкие печатные платы Разделение часто требует других методов, поскольку гибкие подложки ведут себя не так, как жесткие ламинаты, во время надрезания и отрыва.
Для применения в гибких печатных платах после инженерной оценки могут быть более подходящими альтернативные процессы, такие как фрезерование или лазерная резка.
Как проверяется глубина V-образного надреза?
Глубину канавки и остаточный выступ можно оценить с помощью соответствующих методов измерения размеров или поперечного контроля.
Метод приемки и допуски должны быть определены до начала производства.
Измерения должны охватывать репрезентативные места и повторяющиеся образцы, а не полагаться на одно визуальное наблюдение.
Можно ли использовать оборудование для V-образного надреза после сборки SMT?
Это зависит от того, выполняет ли оборудование окончательное разделение и подходит ли собранная конструкция печатной платы для этого процесса.
Разделение после сборки требует особого внимания к расположенным рядом компонентам, паяным соединениям, опоре платы и механическим нагрузкам.
Машина, разработанная только Не следует предполагать, что автоматическая машина для V-образной резки печатных плат, предназначенная для создания V-образных надрезов в процессе изготовления, будет выполнять только разделение собранных плат.
Как рассчитать производительность автоматической машины для V-образной резки печатных плат?
Измерьте общее время, необходимое для обработки одной панели, включая повторяющиеся операции загрузки и выгрузки.
Преобразуйте этот цикл в теоретическое количество панелей в час, а затем скорректируйте с учетом фактической доступности оборудования.
Для расчета допустимого количества плат умножьте на количество плат на панель и измеренный выход годной продукции с первого прохода.
Это дает более реалистичное сравнение, чем показатели максимальной скорости резки.
Какие технические характеристики следует запросить перед покупкой?
Запросите принцип работы машины, расположение режущего инструмента, поддерживаемые размеры панелей, пределы материала и толщины, соответствующие допуски обработки, требования к энергоснабжению, производительность полного цикла, габариты машины и положения по технике безопасности.
Также запросите документацию по техническому обслуживанию, наличие запасных частей, условия гарантии и образцы для тестирования.
конфигурации.Не следует рассматривать неуказанные параметры как стандартные характеристики.
Подходит ли автоматическая обработка V-образным резом для завода по производству печатных плат с широким ассортиментом продукции?
Возможно, но ответ во многом зависит от частоты переналадки и совместимости панелей.
Завод, обрабатывающий небольшое количество повторяющихся конструкций панелей, может выиграть от более специализированной многорезцовой системы.
Заводу с широким ассортиментом продукции следует уделять больше внимания гибкости приспособлений, времени настройки, требованиям к программированию и рабочей нагрузке оператора.
Что следует проверить во время заводских приемочных испытаний?
Значимые заводские приемочные испытания должны проверять конфигурацию оборудования, фактическую совместимость панелей, качество обработки, производительность при повторяющихся циклах, органы управления, соответствующие функции безопасности и необходимую документацию.
Для проведения испытаний следует использовать панели представителей заказчика и взаимно согласованные критерии приемки.
Одна лишь демонстрация работы не эквивалентна полному заводскому приемочному тестированию.
Как получить рекомендации по подходящему оборудованию для V-образной резки с ЧПУ CHIKIN?
Подготовьте чертеж печатной платы, укажите материал, толщину, расположение линий разметки, предполагаемый процесс, объем производства и требования к качеству.
Затем свяжитесь с CHIKIN CNC, чтобы обсудить подходящую конфигурацию оборудования и запросить техническую экспертизу.
Вы можете начать с каталога оборудования CHIKIN CNC или отправить свои требования через официальную страницу запросов.
Заключение
Выбор подходящего автоматического оборудования для V-образной резки печатных плат Выбор станка начинается с понимания процесса производства печатных плат, а не с выбора станка с наибольшим количеством режущих инструментов. Для производства жестких печатных плат важными факторами являются геометрия панели, требования к надрезам или разделению, расположение режущих инструментов, совместимость оснастки, повторяемость, контроль качества и эффективная производительность. Для некоторых операций может быть достаточно однорежущей конфигурации, в то время как многорежущий станок может предложить преимущества для повторяющихся компоновок панелей и жестких производственных графиков. Правильный выбор зависит от измеренных показателей производительности, ассортимента продукции и общей стоимости владения. Перед размещением заказа производители печатных плат и зарубежные закупочные группы должны подтвердить предполагаемую функциональность станка, запросить технические характеристики конкретной модели, оценить репрезентативные образцы и установить четкие требования к приемке на заводе. Компания CHIKIN CNC предлагает несколько вариантов оборудования для V-образной резки для промышленной обработки печатных плат. Покупатели могут ознакомиться с доступными страницами продукции с одним, четырьмя, шестью и восемью резаками и обсудить свои конкретные производственные условия с технической командой производителя.
Планируете модернизировать процесс V-образной резки печатных плат или разделения панелей?
Поделитесь с CHIKIN CNC чертежами панелей печатных плат, материалом платы, расположением линий резки, целевым выходным сигналом и требованиями завода.