






Выбор подходящего станка для резки сырья для печатных плат — важное решение для производителей печатных плат, работающих с большими листами ламината, жесткими материалами для печатных плат и выполняющих многократные операции по калибровке панелей.
В производстве печатных плат неравномерная резка может привести к сколам по краям, отклонениям в размерах, отходам материала и дополнительной обработке перед сверлением, фрезерованием или другими производственными процессами.
Станок для вертикальной промышленной резки CHIKIN CNC CK-LS1300 имеет заявленную ширину резки 1300 мм, диапазон толщины материала 0,075–3,0 мм, основное пильное полотно диаметром 305 мм и регулируемую скорость резки 0–9,5 м/мин. Он заслуживает внимания при контролируемой прямолинейной обработке подходящих жестких материалов для печатных плат.
Однако наиболее эффективным решением для резки является не обязательно станок с самой высокой скоростью или наибольшей производительностью. Оно должно соответствовать фактической конструкции ламината, размерам листа, требованиям к качеству кромки, объему производства и производственным условиям.
В этом руководстве объясняются технические характеристики CK-LS1300, особенности системы резки, совместимость материалов, требования к контролю качества и процедуры проверки при закупке, чтобы помочь производителям печатных плат снизить риски, связанные с выбором оборудования.
1. Что такое станок для резки сырья для печатных плат?
Станок для резки сырья для печатных плат — это промышленное оборудование, используемое для нарезки подходящих ламинированных листов или жестких печатных плат на заданные размеры для последующей обработки.
В зависимости от конструкции станка, резка может осуществляться с помощью вращающихся пильных полотен, режущих механизмов или других механических методов.
В производстве печатных плат такое оборудование может использоваться для подготовки заготовок плат, изменения размеров больших ламинированных листов или выполнения квалифицированных операций прямолинейной резки.
К распространенным областям применения относятся:
Разрезание больших жестких листов материала для печатных плат на более мелкие форматы.
Подготовка заготовок из ламината FR4 для последующих операций.
Прямолинейная обрезка подходящих жестких панелей.
Обработка высококачественных ламинированных материалов с медным покрытием.
Подготовка панелей одинаковых размеров для сверления и фрезеровки.
Поддержка серийного производства, где требуются повторяющиеся размеры при резке.
Резка сырья — это то же самое, что и разделение печатных плат?
Нет.
На более раннем этапе производства раскрой сырья обычно используется для подготовки ламинированных листов или заготовок из картона.
Разделение печатных плат на отдельные компоненты позволяет отделить отдельные платы от изготовленной или собранной панели, что часто требует более тщательного контроля напряжений вблизи цепей, паяных соединений и компонентов.
Станок, подходящий для резки незаполненного жесткого материала, не следует автоматически считать подходящим для сборки печатных плат с уже установленными компонентами.
Более подробное обсуждение технологий разделения см. в руководстве по выбору оборудования для разделения печатных плат от компании CHIKIN.
2. Станок с ЧПУ CHIKIN CK-LS1300: Обзор продукта
Компания CHIKIN CNC, входящая в состав Shenzhen ChiKin Automation Equipment Co., Ltd., поставляет оборудование для производства печатных плат и промышленной автоматизации для профессионального применения в производстве.
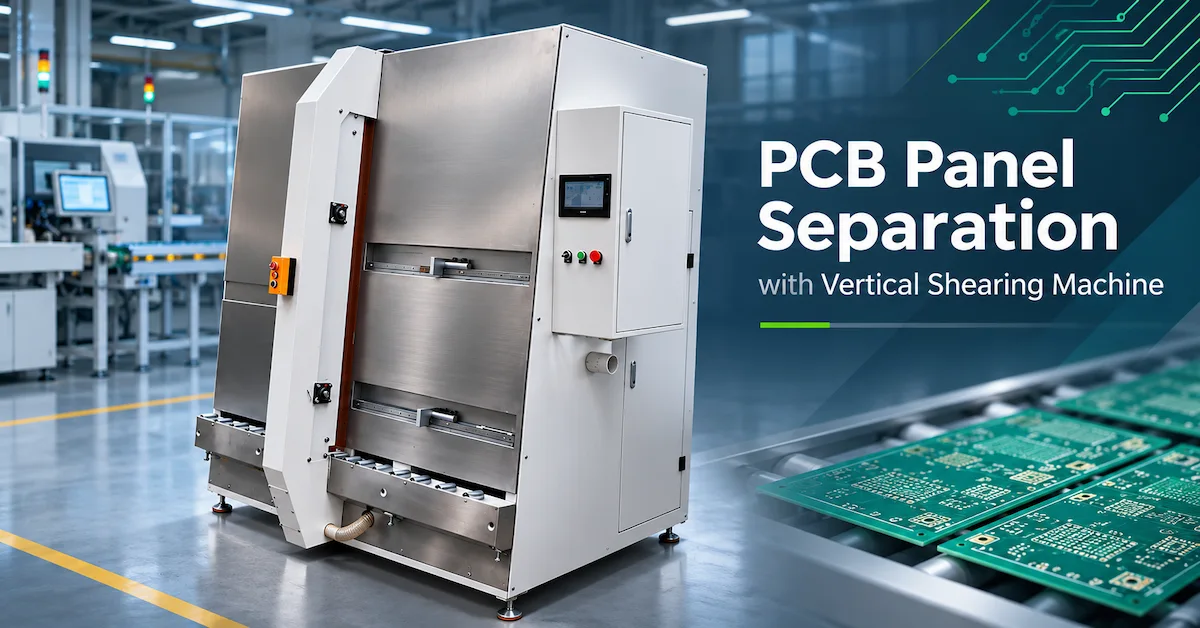
Вертикальные ножницы CK-LS1300 представлены в виде напольной системы резки для контролируемой обработки подходящих жестких материалов для печатных плат.
На фотографиях изделия изображен промышленный шкаф с металлическими панелями корпуса, доступными сервисными секциями, интерфейсом управления и массивной нижней режущей конструкцией.
Эти характеристики актуальны для предприятий, требующих повторяемой обработки панелей и четко определенного рабочего места для резки.
Основные характеристики оборудования
| Особенность | Опубликованная информация | Практическая ценность |
|---|---|---|
| Модель | CK-LS1300 | Определяет конфигурацию машины. |
| Ширина резки | 1300 мм | Поддерживает относительно широкие листы |
| Схема резки | Технические характеристики резки на основе пильного полотна | Требуется квалификация по лезвиям и материалам. |
| Скорость лезвия | 2400 об/мин | Заданные параметры работы шпинделя |
| Регулируемая скорость резки | 0–9,5 м/мин | Позволяет проводить оценку параметров процесса. |
| Конструкция шкафа | Напольный промышленный корпус | Организованные зоны для нарезки и обслуживания. |
| Вакуумное соединение | диаметр 75 мм | Основа для планирования системы экстракции |
| Пневматическое снабжение | 5–7 кг/см² | Требуется соответствующий заводской сжатый воздух. |
| Электроснабжение | Трехфазный, пятипроводной, 380 В | Промышленная электроустановка |
В коммерческих целях станок описывается как вертикальные ножницы. Однако в прилагаемой технической документации указаны вращающееся главное пильное полотно, вал пильного полотна и скорость вращения шпинделя.
Поэтому покупателям следует проверять фактическое расположение лезвий и последовательность резки, а не предполагать, что ножницы работают как обычные прямые гильотинные ножницы.
3. Технические характеристики CK-LS1300
Приведенные ниже технические характеристики взяты из прилагаемого технического описания станка CK-LS1300.
Таблица технических характеристик станка CK-LS1300
| Технические параметры | Опубликованная спецификация |
|---|---|
| Модель машины | CK-LS1300 |
| Электроснабжение | 3-фазный, 5-проводной, 380 В |
| Диаметр вакуумной трубки | Ø75 мм |
| Ширина резки | 1300 мм |
| Основной диаметр пильного полотна | Ø305 мм |
| Толщина пильного полотна | 2,5 мм |
| Диаметр вала основного пильного полотна | Ø40 мм |
| Скорость вращения основного пильного полотна | 2400 об/мин |
| Мощность шпинделя | 3 кВт |
| Скорость резки | 0–9,5 м/мин |
| Суммарная мощность | 5,2 кВт |
| Давление воздуха | 5–7 кг/см² |
| Минимальный размер резки | 150 × 200 мм |
| Максимальный размер резки | 1300 × 1300 мм |
| Диапазон толщины материала | 0,075–3,0 мм |
| Опубликованная максимальная высота среза | 30 мм, включая верхний и нижний целлюлозные листы. |
| Габариты машины | 2100 × 1600 × 2100 мм |
Приведенные значения являются опубликованными техническими характеристиками оборудования, а не результатами независимой проверки. Фактическая совместимость материалов, точность обработки, производительность станка и рабочие характеристики требуют проведения испытаний, специфичных для конкретного применения.
Три характеристики, которые покупатели не должны неправильно истолковывать.
1. Ширина резки не совпадает со всеми допустимыми размерами листа.
Ширину резки в 1300 мм необходимо оценивать с учетом метода загрузки, ориентации материала, а также опубликованных минимальных и максимальных размеров резки.
2. Толщина пильного полотна не обязательно совпадает с шириной готового пропила.
Указанная толщина лезвия 2,5 мм описывает его размер. Фактические потери материала могут зависеть от геометрии зубьев, биения, состояния лезвия и процесса резки.
3. Максимальная высота среза не соответствует допустимой толщине печатной платы.
В спецификации отдельно указан диапазон толщины материала 0,075–3,0 мм и максимальная высота резки 30 мм, включая верхнюю и нижнюю части целлюлозного листа.
Эти ограничения описывают различные аспекты схемы резки и не должны путаться.
4. Какие материалы для печатных плат подходят для CK-LS1300?
Перед сравнением скоростей резки или цен на оборудование необходимо установить совместимость материалов.
Жесткие материалы для печатных плат могут значительно различаться по твердости, содержанию волокон, металлическим слоям, толщине и механическим свойствам.
Оценка совместимости материалов
| Материал | Возможное применение в режущем инструменте | Основной риск |
|---|---|---|
| ламинат FR4 | Прямолинейная резка листового металла | Разрыв стекловолокна и сколы по краям |
| Ламинированный медный слой | Размеры панелей из сырья | Медные заусенцы и повреждения поверхности |
| Многослойная жесткая печатная плата | Качественная прямая резка | Расслоение слоев и повреждение открытой меди. |
| Тонкий жесткий ламинат | Подготовка листа | Гибкость и деформация при обращении |
| Печатная плата с алюминиевым сердечником | Специализированная резка | Металлические боры и пригодность лезвий |
| Специальный ламинат для печатных плат | Подготовка производственной заготовки | Износостойкость и качество кромок, специфичные для данного материала. |
| Собранная печатная плата | Требуется отдельное инженерное согласование. | Повреждение компонентов и механические напряжения |
В опубликованных технических характеристиках продукции указаны параметры резки жестких печатных плат и диапазон толщины материала, но полный перечень материалов, соответствующих требованиям, не представлен.
Следовательно, применение материалов с медным покрытием, алюминиевым сердечником или специальных ламинатов следует уточнить у поставщика оборудования.
Почему резка FR4 представляет собой сложную задачу?
FR4 содержит стекловолоконное армирование и эпоксидную смолу.
При механической резке стекловолокно может ускорить износ лезвия, а плохо контролируемые условия резки могут привести к сколам или повреждению поверхности.
Подходящий диск следует выбирать в зависимости от толщины ламината, структуры материала, расположения шпинделя и требуемого состояния кромки.
Лезвие, подходящее для одного материала, не следует автоматически использовать и для другого.
5. Как технические характеристики пильного полотна влияют на качество резки?
Система резки является одним из важнейших технических элементов станка CK-LS1300.
В опубликованной технической спецификации указано, что основная пильная лента имеет диаметр 305 мм и работает со скоростью 2400 об/мин, заявленная толщина полотна составляет 2,5 мм, а диаметр основного вала — 40 мм.
Однако одних этих размеров недостаточно для определения правильного размера лезвия для конкретного материала печатной платы.
Контрольный список для выбора пильного полотна
| Параметры лезвия | Что должны подтвердить покупатели |
|---|---|
| Внешний диаметр | Совместимость с конфигурацией Ø305 мм. |
| Отверстие или монтажный интерфейс | Правильная установка на шпиндельном механизме |
| толщина лезвия | Зазор при резке и потери материала |
| Геометрия зубьев | Подходит для FR4 или целевого ламината. |
| Материал лезвия | Износостойкость и режущие свойства |
| Максимальная номинальная скорость | Совместимость с фактической скоростью вращения шпинделя. |
| Вылет лезвия | консистенция нарезки |
| процедура замены | Требования к техническому обслуживанию и эксплуатации |
| Идентификация поставщика | Наличие запасных частей и отслеживаемость. |
Почему состояние лезвия имеет значение?
Изношенное или поврежденное лезвие может увеличить усилие резки и ухудшить качество заточки.
Возможные симптомы включают:
Сколы по краям ламината.
Чрезмерное разрушение стекловолокна.
Усиление шума или вибрации при резке.
Нестабильная нагрузка при резке.
Более интенсивное образование заусенцев.
Изменение размеров.
Эти симптомы не всегда указывают только на износ лезвия. Также следует проверить опору заготовки, выравнивание подачи и состояние станка.
При закупке оборудования для промышленного применения, в коммерческое предложение необходимо включить рекомендуемые технические характеристики лопастей и процедуры технического обслуживания.
6. Как покупателям следует оценивать производительность резки при длине заготовки 1300 мм?
Широкий диапазон резки может быть полезен для предприятий, производящих ламинированные листы больших размеров.
Однако заявленный производителем максимальный размер резки не гарантирует одинакового качества для всех поддерживаемых размеров и материалов.
Модель CK-LS1300 имеет ширину резки 1300 мм, минимальный размер резки 150 × 200 мм и максимальный размер резки 1300 × 1300 мм.
Эти размеры служат отправной точкой для подбора оборудования.
Оценка размера листа
| Производственные требования | Проверка покупателя |
|---|---|
| Большие ламинированные листы | Подтвердите загрузку и рабочую зону резки. |
| Небольшие заготовки | Проверьте минимальные поддерживаемые размеры. |
| Повторяющиеся прямоугольные форматы | Проверьте расположение и порядок остановок. |
| Тонкие листы | Оцените зажим и поддержку материала. |
| Листы максимального размера | Проверка качества обработки материалов и качества кромки. |
| Несколько размеров выходных данных | Подтвердите процедуру регулировки и переключения. |
Всегда ли станок с шириной захвата 1300 мм обеспечивает более высокую производительность?
Не обязательно.
Если завод в основном занимается обработкой небольших панелей, то более крупный станок для резки может создать излишние требования к занимаемому пространству и обработке материалов.
И наоборот, для резки листов большего размера на станке меньшего размера могут потребоваться дополнительные операции.
Оптимальная ширина резки зависит от фактического состава панелей на заводе, желаемых размеров заготовки, расхода материала и доступного рабочего пространства.
Перед выбором оборудования покупателям следует ознакомиться с типовыми схемами раскроя.
7. Как скорость резки влияет на объем производства?
Модель CK-LS1300 имеет регулируемую скорость резки в диапазоне 0–9,5 м/мин.
Это следует понимать как опубликованный диапазон рабочих скоростей, а не как гарантированный темп производства готовых панелей.
Фактический объем производства зависит от нескольких факторов:
Загрузка и позиционирование листов.
Длина резки.
Выбранная скорость резки.
Толщина материала и конструкция.
Состояние лезвия.
Разгрузка и погрузка/разгрузка.
Контроль качества.
Регулировка и техническое обслуживание оборудования.
Полезный пример расчета:
Общее время цикла резки = Загрузка + Выравнивание + Резка + Разгрузка + Необходимая проверка
Затем руководители производства должны рассчитать объем готовой продукции, исходя из фактического количества соответствующих требованиям листов-схем.
Почему максимальная скорость не всегда оптимальна?
Более высокая скорость резки может сократить время обработки, но чрезмерная скорость может повлиять на качество кромки или увеличить нагрузку при резке в неподходящих условиях.
При работе с абразивными ламинатами геометрию лезвия, скорость подачи и опору следует оценивать одновременно.
Правильная настройка технологического процесса — это та, которая постоянно соответствует требуемым размерам и стандартам качества кромок.
8. Вертикальная резка, фрезерование на станках с ЧПУ и V-образная резка: какой процесс лучше?
Производителям печатных плат часто требуются различные технологии резки на разных этапах производства.
Прямолинейный листорезный станок не является универсальной заменой фрезерному станку с ЧПУ, V-образной резке или лазерной обработке.
Сравнение процессов резки печатных плат
| Метод обработки | Подходящее приложение | Основное ограничение |
|---|---|---|
| Прямая резка в стиле CK-LS1300 | Качественная калибровка жестких листов и ровная резка. | Не предназначено для произвольной геометрии контура. |
| фрезерование на станках с ЧПУ | Сложные очертания, внутренние пазы и профили. | Износ инструмента, пыль и время резки |
| V-образная шкала подсчета сантиметров | Контролируемая подготовка V-образной канавки | Требуется совместимость с шаблонами прямых нот. |
| Разделение V-CUT | Разделение подходящих предварительно прочерченных панелей | Зависит от конструкции доски и системы подсчета очков. |
| Лазерная резка | Отдельные виды работ, требующие тонкого контакта или минимального контакта. | Тепловые эффекты, специфичные для материала |
| Удар | Повторяющиеся фиксированные формы | Затраты на специализированный инструмент и переналадку |
В каких случаях заводу по производству печатных плат следует выбирать прямолинейную резку?
Этот вариант стоит рассмотреть, когда основным требованием является изготовление жестких листов или получение качественных прямых срезов с одинаковыми размерами.
Если готовая печатная плата требует сложных внешних профилей или внутренних пазов, более подходящим вариантом может быть станок для сверления и фрезерования печатных плат .
Для панелей, требующих контролируемого расстояния между V-образными канавками, может быть целесообразно рассмотреть специальное решение V-CUT.
Это различие помогает покупателям избежать приобретения оборудования, которое не сможет выполнить запланированную производственную операцию.
9. Как контролировать качество резки печатных плат
В промышленном производстве печатных плат стабильное качество кромок и контроль размеров имеют важное значение для последующей обработки.
Некачественная резка может повлиять на обработку панели, ее совмещение или последующие операции.
Рекомендуемый контрольный список качества резки
| Качественный товар | Цель проверки |
|---|---|
| Размеры для резки | Соответствие утвержденному чертежу. |
| Прямолинейность | Равномерность по всей траектории резки |
| Качество кромки | Допустимые сколы, заусенцы и отслоение волокон. |
| медное состояние | Отсутствуют недопустимые повреждения медных слоев. |
| Целостность ламината | Отсутствие неприемлемых трещин или расслоений. |
| Чистота поверхности | Контролируемое удаление режущих отходов |
| Плоскостность панели | Недопустимой деформации не обнаружено. |
| Повторяемость | Последовательность результатов при повторных измерениях |
| Использование материалов | Разумный допуск на раскрой и контроль за отходами. |
Какие стандарты следует учитывать покупателям?
В случае с сырьем для ламинирования, основанием для приемки должны служить применимые технические условия на материал и требования заказчика к закупкам.
Стандарт IPC-4101 , регулирующий основные материалы для жестких и многослойных печатных плат, может быть актуален при выборе ламинирующего материала.
Для готовых печатных плат дополнительные критерии качества могут быть использованы в соответствующих редакциях стандартов IPC-A-600 и IPC-6012 .
Эти документы не являются независимой сертификацией режущего станка и не устанавливают универсальные допуски на резку.
Допустимые пределы приемки всегда должны согласовываться с учетом фактического материала, предполагаемого этапа производства и чертежей заказчика.
10. Пылеудаление, безопасность оператора и техническое обслуживание
Механическая резка стекловолоконного армированного ламината может приводить к образованию пыли и мусора.
Поэтому контроль зоны извлечения и зоны резки имеет важное значение при оценке работы станка.
В спецификации CK-LS1300 указано вакуумное соединение диаметром 75 мм.
Однако такой диаметр соединения не обеспечивает требуемый поток воздуха, эффективность фильтрации или полную конфигурацию вытяжной системы.
Контрольный список по технике безопасности и охране труда на производстве
| Требование | Опубликованная информация или проверка покупателя |
|---|---|
| Электрическая система | Трехфазный, пятипроводной, 380 В |
| Суммарная мощность машины | 5,2 кВт |
| Пневматическое снабжение | 5–7 кг/см² |
| Вакуумное соединение | Ø75 мм |
| Габариты машины | 2100 × 1600 × 2100 мм |
| Пылеудаление | Проверьте поток воздуха, фильтрацию и комплектацию оборудования. |
| защита лезвия | Проверьте системы защиты и блокировки. |
| Аварийная остановка | Продемонстрировать фактическую функцию |
| Доступ для технического обслуживания | Подтвердите безопасность проверки и замены лезвия. |
| Запчасти | Запросите информацию о лезвиях и изнашиваемых компонентах. |
Почему важна документация по технике безопасности оборудования?
Закрытый шкаф может обеспечить более четко определенную производственную среду, но наличие защитных панелей само по себе не гарантирует соответствие оборудования требованиям безопасности.
Покупателям следует запросить соответствующую документацию по технике безопасности, инструкции по эксплуатации, электрические схемы и информацию о системе защиты.
В качестве соответствующих стандартов безопасности промышленного оборудования могут использоваться ISO 12100 для оценки рисков и IEC 60204-1 для электрооборудования машин, где это применимо.
Перед установкой необходимо уточнить требования безопасности и электробезопасности в стране назначения.
11. Заводские приемочные испытания: Как пройти квалификацию CK-LS1300
Заводские приемочные испытания (FAT) помогают убедиться в том, что предлагаемое оборудование соответствует согласованным требованиям до отгрузки.
В случае с CK-LS1300, при проведении заводских приемочных испытаний следует сосредоточиться на фактической производительности резки ламината, а не на общем внешнем виде станка.
Рекомендуемый контрольный список FAT
| Тестовый образец | Метод проверки |
|---|---|
| Модель машины | Подтвердите конфигурацию CK-LS1300. |
| Ширина резки | Продемонстрируйте необходимые размеры резки. |
| Толщина материала | Протестируйте материалы, предоставленные реальными клиентами. |
| Технические характеристики лезвия | Подтвердите размеры и утвержденный тип лезвия. |
| Скорость резки | Проверьте требуемый диапазон рабочих режимов. |
| Качество кромки | Осмотрите наличие сколов, заусенцев и повреждений волокон. |
| Точность размеров | Измерьте готовые образцы. |
| консистенция нарезки | Сравните несколько вариантов нарезки. |
| Материальная поддержка | Проверьте соосность и перемещение заготовки. |
| Пылеудаление | Проверьте предложенную схему экстракции. |
| Функции безопасности | Проверьте работу защитных ограждений, блокировок и аварийных остановок. |
| Коммунальные услуги | Подтвердите требования к электрооборудованию и пневматике. |
| Документация | Ознакомьтесь с руководствами пользователя, условиями технического обслуживания и гарантии. |
Практическая процедура нарезки образцов
Шаг 1 — Предоставьте репрезентативные материалы
Укажите фактический сорт ламината, толщину, медную структуру и размеры листа.
Шаг 2 — Определение критериев приемки
Укажите размер реза, допуск по размерам, состояние кромки и максимально допустимое количество дефектов.
Шаг 3 — Определение параметров резки
Используйте одобренное лезвие и запишите параметры резки.
Шаг 4 — Получение повторных образцов
Проведите тестирование листов различных размеров и толщины материала.
Шаг 5 — Проверка результатов
Произведите замеры размеров и проверьте состояние кромок, ламината и обработку материала.
Шаг 6 — Подтверждение производственного цикла
Измерьте время, затраченное на погрузку, резку, разгрузку и соответствующий контроль качества.
Шаг 7 — Утверждение документа
Зафиксируйте конфигурацию станка, технические характеристики лезвия, утвержденный диапазон материалов и результаты приемки.
Это обеспечивает более веские основания для покупки, чем полагаться исключительно на характеристики из каталога.
12. Как рассчитать общую стоимость резки листового материала для печатных плат.
Стоимость приобретения оборудования — это лишь одна часть инвестиций в производство.
Заводам также следует учитывать расходные материалы, коммунальные услуги, рабочую силу, потери материалов, техническое обслуживание и бракованные листы.
Основные факторы затрат
| Фактор затрат | Вопросы, которые следует учесть при покупке |
|---|---|
| Цена оборудования | Базовая модель и входящие в комплект компоненты |
| Пильные полотна | Частота замены и себестоимость единицы продукции. |
| Материальные потери | Ширина пропила и припуск на резку |
| Труд | Погрузка, установка и разгрузка |
| Электричество | Фактическое потребление электроэнергии |
| Сжатый воздух | Требования к снабжению объекта |
| Пылеудаление | Оборудование, фильтры и техническое обслуживание |
| Контроль качества | Измерение и обработка брака |
| Обслуживание | Простои и запасные части |
| Установка | Площадь помещений и ввод в эксплуатацию |
Полезным показателем затрат является:
Стоимость раскроя одного принятого листа = Общая сумма выделенных средств на раскрой ÷ Количество принятых раскроенных листов
Это помогает сравнивать оборудование на основе фактического объема производства.
Почему важна производительность материалов
Если при резке требуется большой запас материала или образуется большое количество бракованных листов, эксплуатационные расходы могут значительно возрасти.
При работе с дорогостоящими ламинатами оптимизация расположения листов и качества резки может быть более ценной, чем максимальная скорость резки.
Поэтому покупателям следует оценивать использование материалов и приемлемый объем производства одновременно.
13. Какие вопросы следует задать иностранным покупателям перед запросом ценового предложения?
Эффективный запрос на ценовое предложение должен содержать достаточно технической информации, чтобы поставщик мог оценить целесообразность применения.
Контрольный список запроса предложений на станок для резки сырья для печатных плат
| Информация о запросе предложений | Что предоставить |
|---|---|
| Материал | FR4, медный ламинат или другой жесткий материал |
| Класс материала | Соответствующая спецификация ламината |
| Толщина | Минимальное, номинальное и максимальное значения |
| Оригинальный размер листа | Длина и ширина |
| Требуемый размер заготовки | Окончательные размеры резки |
| Схема раскроя | Требования к прямым срезам и разметке |
| Допуск на резание | Ограничения по размерам и качеству кромок. |
| Объём производства | Количество листов в час или за смену |
| Существующий процесс | Ручная резка, распиловка или другой метод |
| Текущие проблемы | Сколы, пыль, отходы материалов или простои |
| Информация о коммунальных услугах | Наличие электроэнергии и сжатого воздуха |
| Производственные помещения | Монтаж и таможенное оформление погрузки. |
| Требования к качеству | Проведение выборочных испытаний и приемка FAT. |
| Коммерческие условия | Количество, место доставки и объем услуг |
Можно ли настроить CK-LS1300 под себя?
Возможные темы обсуждения проекта включают схему загрузки, направление подачи, защитные ограждения, интерфейсы извлечения, системы управления и интеграцию с окружающим оборудованием.
Однако возможность индивидуальной настройки, цены и технические ограничения следует уточнять непосредственно у компании CHIKIN CNC.
Опубликованные стандартные габариты и эксплуатационные требования модели должны оставаться эталонными до официального утверждения индивидуальных технических характеристик.
14. Почему стоит выбрать оборудование CHIKIN CNC для резки печатных плат?
Компания Shenzhen ChiKin Automation Equipment Co., Ltd. поставляет оборудование для производства печатных плат и решения для промышленной автоматизации, включая системы сверления, фрезерования, резки и сопутствующие производственные системы.
Для заводов по производству печатных плат, оценивающих CK-LS1300, главное преимущество обсуждения технических вопросов с поставщиком заключается в возможности согласовать процесс резки с реальными требованиями к панели.
Вместо того чтобы выбирать станок только по максимальной ширине резки, покупателям следует оценивать материал конструкции, совместимость лезвий, объем производства, качество кромки и требования к заводской установке.
Более широкий ассортимент оборудования для производства печатных плат от CHIKIN CNC также позволяет производителям рассматривать другие процессы, когда прямолинейная резка не подходит.
Для получения дополнительной информации о компании ознакомьтесь с производственными и сервисными возможностями CHIKIN CNC .
Запросите техническую оценку и коммерческое предложение на CK-LS1300.
Вы планируете резать большие листы FR4, жесткий материал для печатных плат или высококачественные ламинаты с медным покрытием?
Подготовьте размеры панели, толщину материала, требования к раскрою и ожидаемый объем производства.
Предоставление чертежей и информации о материалах помогает определить, соответствует ли CK-LS1300 вашим производственным потребностям и что следует проверить во время пробной резки.
15. Часто задаваемые вопросы о станках для резки сырья для печатных плат
1. Для чего используется вертикальные ножницы CK-LS1300?
Станок CK-LS1300 позиционируется как промышленный станок для резки жестких материалов печатных плат и обработки панелей. В заявленных характеристиках указаны ширина резки 1300 мм, вращающееся пильное полотно и регулируемая скорость резки.
2. Каков максимальный размер резки у станка CK-LS1300?
В прилагаемой спецификации указаны максимальные размеры резки 1300 × 1300 мм и минимальные размеры 150 × 200 мм. Фактическую нагрузку, ориентацию резки и совместимость материалов следует уточнить.
3. Какую толщину материала печатной платы может обрабатывать данное оборудование?
Опубликованный диапазон толщины материала составляет 0,075–3,0 мм. Это не гарантирует одинаковую производительность резки для всех типов материалов. Рекомендуется проводить испытания образцов, предназначенных для конкретных задач.
4. Какое пильное полотно используется в модели CK-LS1300?
В технических характеристиках указана основная пильная лента диаметром 305 мм, толщиной 2,5 мм, диаметром главного вала 40 мм и скоростью вращения шпинделя 2400 об/мин. Фактическую геометрию крепления и резки ленты следует уточнить.
5. Может ли CK-LS1300 резать листы FR4?
FR4 — подходящий жесткий материал для печатных плат, используемый для оценки оборудования. Покупателям следует проверить фактическую толщину ламината, пригодность лезвия, качество кромки и размеры резки, используя репрезентативные образцы.
6. Подходит ли это устройство для извлечения плат из собранных печатных плат?
Не автоматически. Опубликованные технические характеристики станка касаются резки жестких плат и процесса с использованием лезвий. Разделение печатных плат с установленными компонентами требует специального разрешения инженера, поскольку компоненты и паяные соединения могут быть чувствительны к механическим нагрузкам.
7. Какова максимальная скорость резки?
Заявленная регулируемая скорость резки составляет 0–9,5 м/мин. Это не гарантирует производительность по выпуску готовых листов. Фактический объем производства зависит от материала, длины резки, загрузки, выгрузки и контроля качества.
8. Означает ли высота резки 30 мм, что он может резать материал печатной платы толщиной 30 мм?
Нет. В технической документации указана высота среза 30 мм, включая верхний и нижний слои целлюлозной плиты, а диапазон толщины материала указан отдельно как 0,075–3,0 мм.
9. Какое электро- и пневматическое питание требуется для CK-LS1300?
В опубликованной технической спецификации указано трехфазное пятипроводное электропитание напряжением 380 В и давлением воздуха 5–7 кг/см². Общая мощность указана как 5,2 кВт. Требования к установке следует сверить с поставляемой конфигурацией.
10. Как зарубежные покупатели могут запросить ценовое предложение на CK-LS1300?
Укажите тип материала, размеры листа, толщину, необходимые размеры резки, требования к качеству кромки, объем производства, электроснабжение и место доставки. Свяжитесь с компанией CHIKIN CNC для оценки технической пригодности, требований к резке образцов и текущих коммерческих условий.
Заключение
Выбор подходящего станка для резки сырья для печатных плат требует большего, чем просто сравнение размеров станка, скорости резки или цены покупки.
Для производителей печатных плат наиболее важными факторами являются совместимость материалов, размеры резки, характеристики лезвия, качество кромки, стабильность производства и эксплуатационные расходы.
Вертикальные ножницы CHIKIN CNC CK-LS1300 имеют заявленную конфигурацию с шириной резки 1300 мм, основным пильным полотном диаметром 305 мм, диапазоном толщины материала 0,075–3,0 мм и регулируемой скоростью резки 0–9,5 м/мин.
Эти характеристики делают его подходящим кандидатом для предприятий, оценивающих возможности прямолинейной резки подходящих жестких материалов для печатных плат и ламинированных листов.
Однако успешный выбор оборудования зависит от проверки фактического процесса резки, поддержки материала, результатов измерений, состояния лезвия, требований к извлечению материала и приемлемого объема производства.
Используя репрезентативные образцы материалов и документированную процедуру заводской приемки, производители могут снизить неопределенность при закупках и создать более надежный процесс раскроя.
Компания CHIKIN CNC поставляет оборудование для производства печатных плат и промышленной обработки материалов клиентам, оценивающим возможности повышения эффективности производства.
Ознакомьтесь с ассортиментом продукции CHIKIN CNC или свяжитесь с CHIKIN CNC для технической оценки и получения коммерческого предложения на станок CK-LS1300 .
Чтобы начать обсуждение оборудования, соответствующего вашим задачам, сообщите нам технические характеристики материала FR4 или жесткого материала для печатных плат, размеры листов, требования к резке и целевой объем производства.





