O que é uma máquina de corte em V e qual problema de produção ela resolve?
Uma máquina V-CUT é usada no processamento de painéis de PCB, mas o nome pode se referir a duas operações diferentes: corte em V , que cria um sulco controlado em um painel rígido, e separação de painéis , que separa placas individuais ao longo de sulcos já existentes. A distinção é importante. Uma fábrica de PCBs pode precisar formar linhas de corte posicionadas com precisão em laminado nu; uma fábrica de SMT ou EMS pode precisar separar placas totalmente montadas sem dobrar juntas de solda sensíveis ou componentes de montagem em superfície.
Para uma equipe de compras, a pergunta correta não é simplesmente "Qual é a melhor máquina de corte em V?". É "Qual operação essa máquina deve executar em nossa placa específica, em qual taxa de produção e com qual risco aceitável?". Uma linha de produção que compra equipamentos de vinco quando precisa de um separador de montagem — ou vice-versa — pode criar uma lacuna de processo dispendiosa, mesmo que a máquina em si seja bem construída.
Este guia concentra-se na seleção de equipamentos para fabricantes de PCBs, linhas de montagem SMT, prestadores de serviços de fabricação eletrônica e integradores de equipamentos. Ele aborda as diferenças entre corte e separação, configurações de cortadores, especificações técnicas, métodos de controle de qualidade, custo operacional total e um guia prático para solicitação de cotação (RFQ) e teste de aceitação em fábrica (FAT).
V-Scoring vs. Despaneling: Confirme a operação antes de escolher o equipamento.
A marcação em V na placa de circuito impresso cria a linha fraca controlada.
Durante o processo de corte em V, uma ferramenta de corte cria um sulco em forma de V ao longo de uma linha de separação reta predefinida. Em muitos processos de fabricação de placas de circuito impresso (PCBs), os sulcos são formados a partir de lados opostos de um painel rígido, deixando uma espessura residual controlada de material não cortado. Essa espessura residual deve ser suficientemente resistente para manter o painel estável durante o manuseio e os processos subsequentes, mas também suficientemente frágil para permitir a separação pretendida posteriormente.
A marcação geralmente é considerada antes da divisão do conjunto em placas individuais. Os compradores devem especificar se precisam de marcação em um ou dois lados, a geometria da ranhura necessária, a planicidade do painel, a espessura do material e o método de medição. Uma afirmação como "a máquina corta FR-4" não constitui um requisito técnico completo.
A separação dos painéis da placa de circuito impresso (PCB) separa o painel já marcado.
Na separação de painéis, o objetivo é diferente: liberar cada placa finalizada ao longo da linha de corte preparada, controlando a deflexão, a qualidade das bordas, o contato do operador e a inspeção subsequente. Uma placa de circuito impresso pré-cortada pode conter conectores altos, capacitores cerâmicos, blindagem montada, componentes pesados ou juntas de solda próximas à linha de corte. Mesmo quando a placa pode ser separada com sucesso, a curvatura excessiva pode causar danos que não são imediatamente visíveis.
A máquina de corte em V de PCB de corte único da CHIKIN para separação controlada de painéis foi projetada especificamente para esse caso de uso. Sua página de especificações mostra um layout da máquina protegida, controles por tela sensível ao toque, indicação de status e uma área de trabalho guiada. Os compradores devem, no entanto, obter a especificação exata do modelo e uma demonstração da ação de corte antes de aprovar o projeto.
| Pergunta sobre compra | Equipamento de pontuação em V | Equipamento de despachamento com ranhura em V |
|---|---|---|
| Operação principal | Crie um ou mais sulcos em forma de V. | Placas separadas nas ranhuras existentes |
| Estado típico do material | Painel rígido de PCB antes da separação final. | Placa de circuito impresso (PCB) com ranhuras, nua ou montada. |
| Geometria chave | Profundidade, ângulo, localização e largura residual da ranhura. | Suporte da placa, alinhamento, caminho de separação e folga dos componentes |
| Riscos graves | Espessura incorreta da fita, sulcos irregulares, danos no material. | Flexão da placa, tensão na junta de solda, lascamento e contato dos componentes. |
| Evidências de aceitação | Medições de ranhuras em painéis representativos | Inspeção de bordas, verificações relacionadas à tensão, produção repetível de placas de boa qualidade. |
Regra prática: peça ao fornecedor para mostrar o painel exato que está sendo processado. Algumas descrições de produtos usam os termos “corte em V”, “ranhura em V”, “riscagem” e “separação” como sinônimos; a demonstração e a descrição escrita do processo da máquina devem resolver qualquer ambiguidade.
Quais painéis de PCB e fábricas são bons candidatos?
Uma máquina V-CUT é mais atrativa quando o layout da placa oferece linhas de separação retas e acessíveis, e o processo pode ser repetido em condições controladas. As seguintes aplicações têm prioridades de compra diferentes:
- Fábricas de fabricação de PCBs: profundidade estável do sulco em V, retilineidade, comportamento de alimentação, remoção consistente de material e espessura residual mensurável da tela em vários painéis.
- Linhas de montagem SMT e PCBA: proteção dos componentes instalados, juntas de solda e bordas da placa durante a última etapa de separação mecânica.
- Fabricantes EMS e terceirizados: trocas entre painéis de clientes, gerenciamento de receitas, guias ajustáveis, armazenamento de dispositivos de fixação e um tempo previsível para a primeira placa boa.
- Fabricantes de PCBs com LEDs e núcleo metálico: compatibilidade com a estrutura real de alumínio ou cobre, especialmente quando uma placa longa ou substrato de dissipador de calor se comporta de maneira diferente do FR-4 padrão.
- Fornecedores dos setores automotivo, de eletrônica de potência e de controle industrial: verificação documentada do processo, configurações rastreáveis, verificações de qualidade repetíveis e evidências de que o processo não compromete a confiabilidade do produto.
- Departamentos de prototipagem e NPI (Introdução de Novos Produtos): baixa necessidade de ferramentas, configuração simples e flexibilidade para revisões frequentes de projeto, em vez de produção nominal máxima.
O processo de corte em V não é automaticamente adequado para todos os painéis. Bordas curvas, ranhuras internas, circuitos flexíveis delicados, segmentos de separação curtos e descontínuos e componentes localizados perigosamente perto da ranhura podem exigir outros métodos. Quando o layout requer contornos complexos ou curvatura mínima, considere uma máquina de furação e roteamento de PCBs , um separador de roteamento adequado ou um sistema de processamento a laser específico para a aplicação. A escolha deve ser validada em relação ao material e ao projeto da placa, e não apenas pelo nome do processo anunciado.
Como comparar máquinas V-CUT de uma, quatro, seis e oito lâminas
O número de fresas é um ponto de partida para a seleção da arquitetura da máquina, e não um multiplicador de produção garantido. A capacidade de produção real depende de quantas fresas estão em uso simultaneamente, como os painéis são indexados, o espaçamento entre as ferramentas, o tempo de carregamento, a quantidade de linhas de corte, a troca de dispositivos de fixação e as paradas relacionadas à qualidade.
| opção de produto CHIKIN | Justificativa de compra | Discussão sobre a melhor opção | Verifique antes de fazer o pedido. |
|---|---|---|---|
| Máquina de corte em V para PCB com cortador único | Separação controlada e focada de painéis com ranhuras em V adequados. | Células SMT/EMS, produção moderada, processo guiado pelo operador | Seja para formar sulcos ou apenas separar PCBs pré-cortados; manuseio e folga |
| Máquina de corte em V automática de 4 lâminas para PCB | Múltiplas posições de corte e estação de trabalho fechada e organizada. | Tarefas repetitivas em painéis que justificam maior automação | Configuração da ferramenta, largura de corte útil, tempo de preparação e capacidade amostrada. |
| Máquina de corte em V automática de 6 lâminas para PCB | Mais cortadores para processamento repetível de corte em V em uma área de operação protegida. | Painéis rígidos de alto volume com padrões repetíveis | Criação de pontuação real versus separação, ajustabilidade da ferramenta, acesso ao serviço |
| Máquina de corte em V automática de 8 lâminas para PCB | Formato de corte múltiplo comercializado para processamento produtivo de painéis rígidos. | Famílias de produção estabelecidas e repetitivas | Capacidade de processamento simultâneo, faixa de pitch, resultados de amostra e espaço físico |
As páginas dos modelos descrevem diferentes finalidades, e algumas descrições misturam terminologia de corte em V e separação. Por esse motivo, esta tabela serve como um guia de comparação para compradores , e não como uma afirmação de que todas as máquinas listadas utilizam o mesmo mecanismo de corte.
Quando é que uma máquina de corte único faz sentido?
Um sistema de corte único pode ser mais fácil de justificar quando a fábrica tem um número limitado de linhas de ranhura retas, uma meta de produção diária modesta ou alterações de engenharia frequentes. Pode simplificar a configuração inicial. No entanto, os compradores devem confirmar se os ajustes de fixação e o manuseio manual necessários realmente suportam o tempo de ciclo esperado. Um preço de compra baixo perde seu atrativo quando o operador precisa reposicionar cada painel repetidamente.
Quando uma fábrica deve considerar o uso de múltiplas máquinas de corte?
Um sistema de corte com múltiplas máquinas merece atenção quando as famílias de painéis são repetitivas e as posições de corte ou os estágios de processamento podem ser coordenados de forma eficiente. No entanto, a transição de quatro para oito máquinas de corte pode acarretar mais pontos de ajuste, consumíveis e tarefas de manutenção. Solicite uma taxa comprovada, medida em painéis aceitos por hora , e não uma taxa teórica inferida a partir da quantidade de máquinas de corte.
Compare a máquina em relação ao seu painel — não apenas a quantidade de lâminas.
Solicitar uma revisão de configuração baseada em painel →A lista de verificação de especificações técnicas mais importante
Um orçamento útil para uma máquina especifica os limites operacionais e as condições de medição. Termos como "alta precisão", "automático" ou "nível industrial" não são suficientes para comparar dois fornecedores. Utilize a lista de verificação abaixo para solicitar dados e marque cada item como confirmado, dependente de opções ou sujeito a testes de amostra.
| Especificação ou controle | Informações que o comprador deve solicitar | Por que isso afeta a produção? |
|---|---|---|
| Processo real | Pontuação, separação ou ambos; habilidade unilateral/bilateral | Evita a compra da estação de processo errada. |
| Envelope de painel | Comprimento/largura máximos e mínimos; área de trabalho efetiva | Determina a compatibilidade de formato e a estratégia de fixação. |
| Espessura da placa e substrato | Faixa de espessura suportada e materiais laminados/com núcleo metálico aprovados | Alterações na carga, geometria do sulco e risco |
| Estrutura do cortador | Número de fresas, tipo de lâmina, diâmetro, ângulo, montagem e espaçamento. | Afeta a consistência, o desgaste e a manutenção dos sulcos. |
| Geometria da pontuação | Ângulo de ranhura, faixa de profundidade alcançável, controle de posição, medição de banda residual | Controla o comportamento de separação |
| Espaço livre para PCB/PCBA | Distâncias mínimas suportadas entre linha e componente e entre ferramenta e componente | Protege componentes altos ou sensíveis. |
| Alimentação, movimento e registro | Sistema de guia, método de referência, taxa de avanço, alinhamento/visão (se fornecido). | Reduz a deriva de configuração e o movimento do painel. |
| Manuseio | Manual, semiautomático ou em linha; direção de carga/descarga | Determina a integração da mão de obra e da linha de produção. |
| Capacidade de processamento | Número de painéis aceitos por hora em um trabalho de referência definido, com o custo de carregamento incluído. | Torna as cotações comparáveis. |
| Configuração/troca de funções | Pontos de ajuste, armazenamento de receitas, teste de transição | Fundamental para a produção de EMS de alta variedade |
| Segurança e serviços públicos | Proteção/intertravamentos, parada de emergência, extração, ESD e alimentação local. | Auxilia na instalação e operação segura. |
| Manutenção | Procedimento de limpeza, método de troca de lâminas, peças de reposição e intervalos de inspeção. | Determina o custo total de propriedade. |
| Validação | Exemplo de programa, FAT/SAT, relatórios, instrumentos de medição | Transforma declarações de marketing em evidências. |
| Escopo comercial | Incoterms, instalação/treinamento, garantia, canal de resposta | Impede obrigações sem preço definido após a entrega. |
Não transfira dados de desempenho entre famílias de máquinas. Por exemplo, uma furadeira CHIKIN de alta velocidade pode divulgar valores de precisão de posicionamento ou RPM do fuso, mas esses valores não descrevem a precisão de uma máquina V-CUT não relacionada. A especificação V-CUT deve ser obtida para o modelo e configuração específicos em análise.
Geometria da ranhura, espessura residual da alma e força de separação
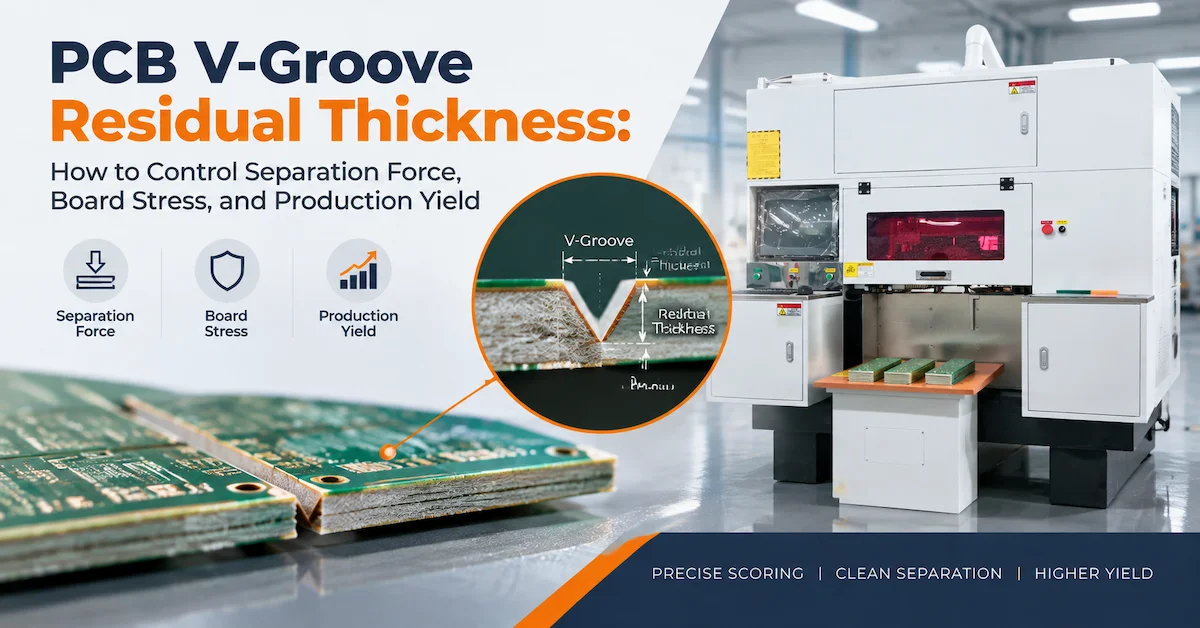
Por que a espessura residual da tela é uma variável crítica do processo
Para um painel com corte em ambos os lados, a largura da tela não cortada pode ser expressa aproximadamente como:
Espessura residual da alma ≈ espessura total da placa − profundidade do sulco superior − profundidade do sulco inferior.
Essa relação é útil para discussões sobre o processo, mas não constitui uma tolerância universal do produto. A construção do laminado da placa de circuito impresso (PCB), a distribuição do cobre, a localização dos sulcos superior e inferior, a variação do material e a incerteza de medição afetam o resultado final. Uma placa com uma camada mais espessa pode exigir uma força de separação maior; uma camada muito fina pode romper durante o manuseio, transporte, impressão do estêncil ou montagem. A faixa de operação correta deve estar definida no projeto aprovado pelo cliente e no plano de validação do processo.
O que os compradores devem verificar em amostras reais
- Inspecione o desenho de marcação fornecido e confirme se a referência de coordenadas é a mesma do programa da máquina.
- Verifique a localização e o alinhamento do sulco em V em relação à geometria da tábua acabada.
- Meça as profundidades representativas dos sulcos ou a espessura restante da chapa no início, meio e fim de uma linha processada, utilizando o método aprovado.
- Compare os resultados em painéis de diferentes locais no lote de material recebido, incluindo painéis com curvatura esperada ou variação de espessura.
- Inspecione o cobre e o laminado perto da ranhura para verificar se há rasgos, desgaste, lascas ou danos localizados.
- Realize o teste de separação necessário e inspecione as bordas resultantes e os componentes próximos.
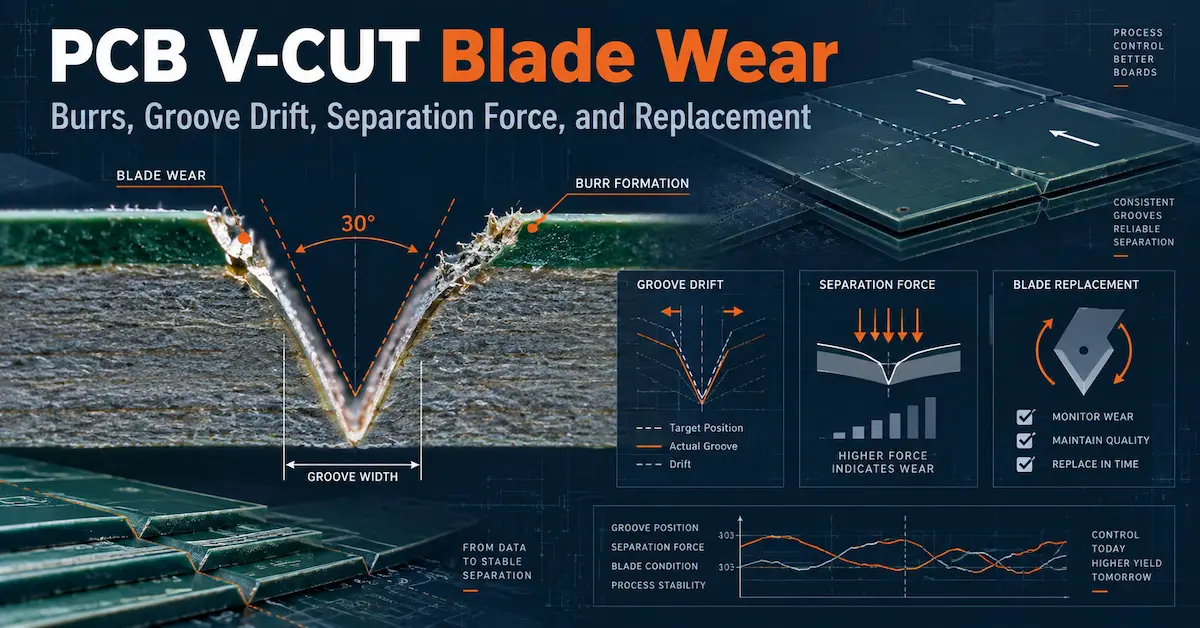
O comprador também deve perguntar como o desgaste da lâmina de corte, a excentricidade da lâmina, o suporte do painel e o ajuste da guia são monitorados. Um operador pode inicialmente produzir um painel limpo, mas desvios podem surgir após cortes prolongados. O artigo técnico da CHIKIN sobre desgaste da lâmina de corte em V para PCBs e desvios de ranhura discute por que rebarbas e alterações na força de separação devem motivar uma investigação do processo em vez da substituição automática da lâmina.
A folga entre os componentes não é um valor universal.
Para uma placa montada, a distância de segurança entre uma linha de corte em V e um MLCC, conector, transformador ou junta de solda depende da montagem, do suporte mecânico, do material e do método de separação. Não publique um valor de folga sem explicação como regra universal da indústria. Em vez disso, peça às equipes de projeto e qualidade que identifiquem as zonas sensíveis e validem o método proposto em uma placa com componentes. Se o painel exigir curvatura significativa perto de peças frágeis, um processo de separação diferente pode ser um investimento melhor.
Qualidade da Produção: O que pode dar errado e como diagnosticar os problemas
A seleção de equipamentos deve incluir um plano de resposta a defeitos. A tabela abaixo separa os sintomas das possíveis causas; nenhum sintoma isolado comprova que uma peça específica está defeituosa.
| Problema observado | Possíveis colaboradores | Primeiras verificações |
|---|---|---|
| Profundidade irregular do sulco em V | Variação na espessura do painel, posição da lâmina, suporte, contaminação da fixação | Meça as profundidades superior e inferior, a espessura do painel e o alinhamento da ferramenta. |
| Rebarbas ou fibras de vidro desfiando | Lâmina desgastada, alimentação inadequada, características do material, desalinhamento. | Compare a condição da lâmina, as configurações do processo e amostras do mesmo material. |
| Alta força de separação | Excesso de resíduos na rede, baixa consistência dos sulcos, método de separação incorreto. | Meça a tendência restante da força da web e dos documentos. |
| lascas nas bordas ou rachaduras no laminado | Movimento do painel, condição incorreta da ferramenta de corte, deflexão excessiva. | Inspecione o suporte e as amostras de borda em alta ampliação. |
| Danos intermitentes na placa | Variabilidade de carregamento, painéis empenados, alterações de acessórios ou práticas de turno | Compare lotes, operadores e configurações de máquinas. |
| Tensão na junta de solda ou no componente cerâmico | Empenamento da placa, suporte inadequado, componentes muito próximos da ranhura. | Examine as placas de teste populadas e avalie alternativas de despanelização. |
| Produção lenta apesar de muitas máquinas de corte | Gargalo de carregamento, ajustes frequentes, obstruções ou atrasos na inspeção | Cronometre todo o ciclo de aprovação do painel, não apenas o movimento da máquina. |
Separe as evidências em três grupos: condição da máquina , projeto/material do painel e processo de manuseio . Isso evita que a equipe de manutenção substitua lâminas quando a verdadeira causa for empenamento do painel ou fixação inadequada. Também torna o suporte do fornecedor mais eficaz: fotos, desenhos do painel, configurações da máquina e distribuição de defeitos são muito mais úteis do que uma reclamação genérica sobre "corte ruim".
Produtividade, equilíbrio de linha e custo por placa aceita
Uma máquina automática de corte em V deve ser avaliada em relação à linha de produção, e não isoladamente. Para uma estimativa de planejamento simplificada:
Número bruto de painéis por hora = 3.600 ÷ tempo total do ciclo em segundos.
Painéis bons por hora = número total de painéis/hora × disponibilidade operacional × rendimento da primeira passagem.
Por exemplo, um ciclo hipotético de 30 segundos produz 120 painéis brutos por hora. Com uma disponibilidade operacional ilustrativa de 85% e um rendimento de primeira passagem de 99%, o resultado é de cerca de 101 painéis aceitos por hora . Esses números são apenas um exemplo de como calcular a capacidade; eles não representam as especificações do produto CHIKIN .
O ciclo deve incluir carregamento, alinhamento, corte ou separação, remoção e verificações imediatas necessárias. Para uma linha com múltiplas máquinas de corte paralelas, registre o tempo de ferramenta separadamente do tempo total da estação. Para uma planta EMS (Sistema de Manufatura Eletrônica), meça também o tempo de troca de ferramentas: uma máquina que se destaca em lotes longos e repetitivos pode apresentar desempenho inferior em trabalhos curtos que exigem ajustes frequentes de guias ou dispositivos de fixação.
Avalie o custo por unidade de placa de boa qualidade, em vez de considerar apenas o preço do equipamento. Um modelo contábil viável é:
Custo por painel aceito = (custo do equipamento alocado + mão de obra + cortadores/consumíveis + manutenção + energia + retrabalho + custo de tempo de inatividade) ÷ painéis aceitos.
O método de contabilização exato pode variar. O importante é incluir as perdas por defeito e o tempo de inatividade juntamente com o investimento inicial, pois a máquina de menor custo na proposta orçamentária nem sempre é a solução de produção mais econômica.
O que incluir em uma solicitação de cotação para máquina V-CUT
Uma solicitação de cotação (RFP) bem elaborada permite que o fabricante do equipamento recomende uma máquina para uma aplicação real e reduz perguntas subsequentes. Anexe um desenho do painel ou dados Gerber/ODB++ quando permitido pela sua empresa e identifique arquivos confidenciais como informações de projeto controladas.
| Campo RFQ | Exemplo de informação a fornecer |
|---|---|
| Operação necessária | Criar ranhuras em V em painéis nus / desmontar PCBA pré-ranhurada / necessita de esclarecimentos |
| Material da placa | FR-4, FR-4 multicamadas, MCPCB ou outra estrutura de camadas definida. |
| Dimensões do painel | Limites de comprimento, largura, espessura, planicidade e contagem de painéis. |
| Detalhes do sulco | Número de linhas, direção, requisito de pontuação superior/inferior, geometria ou referência de desenho. |
| Estado da Assembleia | Painel nu, PCB parcialmente montado ou PCBA totalmente populado |
| Características de risco | MLCCs sensíveis, conectores, cobre próximo à borda, componentes altos |
| Volume de produção | Painéis por turno, turnos por dia, volumes máximos, número de SKUs |
| Método de produção | Carregamento manual independente, semiautomático ou integração em linha. |
| Metas de qualidade | Método de inspeção de ranhuras/bordas acordado, limites de defeito aceitáveis |
| Condições da planta | Tensão/frequência, ar comprimido, extração, controles ESD, área ocupada |
| Requisitos comerciais | Destino da entrega, condições de envio exigidas, data prevista para a instalação |
| Solicitação de validação | Teste de amostra, vídeo/dados FAT, manuais do operador, proposta de peças de reposição |
Uma cotação técnica deve então identificar a configuração proposta, as exclusões, as condições de aceitação mensuráveis, as necessidades do operador, as premissas de transição e o escopo do serviço pós-venda. Quando uma máquina oferecer recursos opcionais, especifique se eles estão incluídos no preço base.
Você já tem o desenho do painel e as metas de produção prontos?
Envie sua solicitação de cotação para a máquina V-CUT →Testes de Aceitação em Fábrica: Comprove o Processo Antes do Envio
Uma demonstração bem-sucedida e um teste de aceitação repetível não são a mesma coisa. O comprador deve concordar com o protocolo FAT antes da finalização do pedido, especialmente ao adquirir um produto de alta confiabilidade ou uma fábrica com placas montadas de alto custo.
Uma sequência FAT prática
- Confirme a identidade e a configuração. Registre o modelo da máquina, o número da lâmina de corte, os acessórios incluídos, os controles e as configurações aprovadas da máquina.
- Verificar os controles de segurança. Demonstrar a parada de emergência, as proteções, os intertravamentos relevantes, os alarmes, a lógica de reinicialização segura e a documentação elétrica apropriada para o país de instalação.
- Verifique as amostras de referência. Compare as dimensões, o material, a configuração das camadas e o desenho das ranhuras do painel recebido com o plano de testes aprovado.
- Execute o processamento do primeiro artigo. Documente o procedimento de configuração, alinhamento, posição da lâmina, qualidade do sulco ou separação e resultados das medições iniciais.
- Repita o procedimento em um lote representativo. Teste painéis consecutivos suficientes para observar desvios, erros de manuseio e o fluxo real, em vez de se basear apenas em um painel bem-sucedido.
- Inspecione a qualidade. Utilize os critérios de inspeção acordados para geometria de corte, bordas, rebarbas, rachaduras, detritos e condição da placa com componentes instalados; adicione inspeções elétricas ou funcionais relevantes, quando especificado.
- Registre o ciclo real. Inclua o carregamento e descarregamento pelo operador, o movimento da máquina, as interrupções e qualquer verificação de qualidade imediata necessária.
- Efetue a troca de formato, se necessário. Repita o processo em uma segunda família de painéis quando a máquina for destinada à produção de alta variedade.
- Entregar os documentos. Verificar as instruções de operação, a lista de peças sobressalentes, o plano de manutenção, o backup das configurações, o escopo da garantia e o processo de contato com o serviço de assistência técnica.
Os limites de aprovação/reprovação para o teste de aceitação em fábrica (FAT) devem ser definidos antecipadamente e vinculados ao projeto do painel e aos requisitos de qualidade do cliente. Uma declaração genérica de "alta precisão" por parte do fornecedor não substitui os dados de aceitação medidos. O comissionamento ou o teste de aceitação em campo (SAT) deve abordar separadamente as interfaces da instalação, a operação local e a competência do operador.
Para auxiliar na seleção entre métodos de separação fundamentalmente diferentes, a CHIKIN também publica uma comparação de métodos de separação de placas de circuito impresso (PCBs) . Utilize essa comparação desde o início, antes de investir esforços na validação de equipamentos de corte em V para uma geometria mais adequada para roteamento ou corte a laser.
Manutenção, consumíveis e confiabilidade a longo prazo
O desempenho do corte em V varia com o uso. As arestas de corte se desgastam, resina e poeira se acumulam, as superfícies de guia podem ficar contaminadas e os dispositivos de fixação podem perder o suporte consistente. Portanto, um plano preventivo deve combinar um cronograma de manutenção baseado no tempo com evidências da qualidade da placa.
Um registro operacional útil inclui o número da peça da lâmina de corte, a data de instalação, o material processado, o comprimento total de corte ou o número de painéis processados, as observações de inspeção do sulco/borda, as alterações de configuração e o motivo de cada substituição. A vida útil da lâmina não pode ser descrita com precisão por um único número universal, pois o material, a profundidade do sulco, a variedade de produção e as condições de operação variam.
Ao adquirir ferramentas de reposição, forneça o desenho da ferramenta original, o diâmetro, o tamanho do furo, o ângulo da lâmina ou o formato do dente, o material, a velocidade da máquina e a especificação esperada do sulco ou da borda. A CHIKIN lista um produto específico de lâmina de serra V-CUT para PCB , mas os compradores devem verificar a compatibilidade dimensional e com a máquina antes de considerar qualquer lâmina como intercambiável.
O acesso para manutenção é tão importante quanto a frequência da manutenção. Peça aos técnicos que demonstrem como limpar detritos, acessar ferramentas, substituir uma lâmina com segurança, restaurar o alinhamento e confirmar o primeiro painel aceitável após a manutenção. Se esse processo de recuperação for lento ou difícil de repetir, a aparente vantagem de produtividade de uma máquina mais complexa pode diminuir.
Avaliação de Fornecedores: O que torna uma proposta de máquina V-CUT confiável?
Um fornecedor de equipamentos confiável deve abordar todo o cenário de fabricação, e não apenas enviar uma fotografia e um preço. Solicite um escopo por escrito que especifique se o sistema cria ranhuras, separa cortes existentes ou realiza ambas as operações sob determinadas condições. Em seguida, analise a compatibilidade real do painel, os controles, as proteções, os resultados dos testes de amostra, as peças de reposição e o suporte contratual.
A CHIKIN CNC se apresenta como uma desenvolvedora e fabricante de equipamentos de automação de PCBs sediada em Shenzhen, com sólida experiência em P&D e uma visão abrangente de serviços . Seu portfólio inclui opções de furação/fresagem, corte em V e equipamentos relacionados. Esses são bons motivos para solicitar uma conversa técnica, mas cada modelo ainda precisa de sua própria ficha técnica verificada e contrato de aceitação.
Compare também cuidadosamente os documentos de garantia e assistência técnica. Os banners gerais do site e as páginas individuais dos produtos podem descrever diferentes períodos ou níveis de suporte. Registre o prazo exato da garantia, as exclusões, a logística de peças, os procedimentos de assistência remota, as responsabilidades de treinamento e os canais de resposta na cotação ou no contrato. Uma promessa de marketing atraente não substitui o escopo específico da máquina, conforme assinado.
Um fluxo de trabalho eficiente para aprovação do comprador
- Engenharia: aprovar o processo real e a compatibilidade do layout da placa.
- Qualidade: aprovar a inspeção da amostra, a avaliação de riscos e os critérios de aceitação.
- Produção: aprovar capacidade, pessoal, troca de ferramentas e fluxo físico de materiais.
- Manutenção/EHS: aprovar acesso, serviços públicos, controles e operacionalidade.
- Compras/Finanças: aprovar o custo total de aquisição, os termos de suporte e os resultados mensuráveis.
Essa revisão multifuncional é especialmente importante quando o equipamento é instalado após a montagem SMT, onde as placas danificadas já podem conter componentes e mão de obra de valor substancial.
Torne a comparação entre fornecedores mensurável.
Explore os equipamentos de PCB da CHIKIN →Perguntas frequentes sobre as máquinas V-CUT
1. Uma máquina V-CUT é a mesma coisa que um separador de PCB?
Nem sempre. Uma máquina V-CUT pode se referir a um sistema de corte em V que forma ranhuras ou a um separador que funciona em painéis já cortados. Confirme o funcionamento por escrito e teste uma placa representativa antes de fazer o pedido.
2. Uma máquina V-CUT consegue cortar PCBs após a montagem SMT?
Algumas configurações de separação de painéis são projetadas para placas de circuito impresso (PCBs) pré-cortadas e montadas. A adequação depende do mecanismo, suporte, espaço livre da ferramenta, componentes próximos e sensibilidade da montagem. Não presuma que toda máquina de ranhurar seja segura para placas com componentes instalados.
3. Uma máquina com oito lâminas é oito vezes mais rápida do que uma máquina com uma única lâmina?
Não é possível assumir essa proporção. O ciclo completo depende da geometria da placa, da utilização da fresa, da alimentação, do reposicionamento, da inspeção e do tempo de inatividade. Compare o número de painéis aceitos por hora no mesmo trabalho.
4. O processo de corte em V consegue processar PCBs de alumínio ou PCBs com núcleo metálico?
Possivelmente, mas a compatibilidade depende da composição completa do substrato, das propriedades do material, do projeto da ferramenta, da geometria do sulco e da aprovação do fabricante. Solicite testes específicos para cada material, em vez de aplicar automaticamente as configurações do FR-4.
5. O que é espessura residual da fita na técnica de corte em V de PCB?
Trata-se do material que sobra entre os sulcos de marcação opostos ou entre o sulco e a superfície oposta em um design de face única. Ele afeta a resistência do painel e, posteriormente, a força de separação. O valor correto é específico para o design do produto e o processo aprovado.
6. Por que as placas racham ou lascam durante a separação por corte em V?
Os prováveis fatores contribuintes incluem flexão excessiva, ranhuras inconsistentes, espessura residual inadequada, ferramentas desgastadas ou desalinhadas, suporte inadequado do painel e variação do material. Compare as evidências da máquina, da placa e do manuseio antes de escolher uma ação corretiva.
7. Qual é a melhor opção: despachamento por corte em V, fresagem ou separação a laser?
Para linhas pré-cortadas, retas e acessíveis, a separação controlada por corte em V pode ser uma opção eficiente. O fresamento é mais flexível para contornos e abas complexos. O laser pode ser adequado para certas aplicações delicadas ou com detalhes finos, após validação específica do material e planejamento da extração. Não existe uma solução universalmente eficaz.
8. Quais documentos devo enviar a um fornecedor de máquinas V-CUT?
Envie o desenho da placa/painel, espessura, empilhamento de materiais, layout das linhas de corte, fotos dos componentes próximos, etapa do processo pretendida, volumes esperados, layout da linha, condições de energia e expectativas de qualidade. Inclua arquivos de projeto controlados quando permitido.
9. O que um teste de aceitação em fábrica deve incluir?
No mínimo: demonstração do processo em material aprovado, verificações de máquina e segurança, inspeção da primeira peça, repetibilidade em um lote definido, medição do tempo de ciclo real, troca de formato, se aplicável, e documentação dos resultados de aceitação.
10. Como os compradores devem comparar as cotações da máquina V-CUT?
Compare o escopo de trabalho confirmado, as ferramentas fornecidas, a compatibilidade com os painéis, a capacidade comprovada de produção de placas de boa qualidade, a integração com a linha de produção, a garantia, as peças, a manutenção, os testes de amostra e o custo total de propriedade. Um preço de máquina mais baixo não significa automaticamente o melhor custo-benefício em termos de produção.
Conclusão
A escolha da máquina de corte em V ideal começa com a definição correta do processo: formar cortes em V em painéis rígidos é diferente de separar placas montadas ao longo de ranhuras preexistentes. Os compradores devem adequar o layout da máquina de corte e o nível de automação à geometria real do painel, à sensibilidade dos componentes, à capacidade de produção aceitável e à capacidade de manutenção — e não apenas à quantidade de máquinas de corte. Utilize amostras representativas, uma solicitação de cotação (RFP) documentada e critérios de aceitação de fábrica (FAT) acordados para transformar uma máquina promissora em uma decisão de produção controlada.
Para uma análise de configuração, compartilhe seus desenhos de PCB, material, espessura, projeto de linhas de corte e saída desejada através do canal de consulta de equipamentos da CHIKIN.
Planeje uma estação de corte ou separação de PCBs mais confiável.
Discuta seu projeto de máquina V-CUT →