Vカットマシンとは何ですか?また、どのような生産上の問題を解決するのですか?
VカットマシンはPCBパネル加工に使用されますが、その名称は2つの異なる操作を指す場合があります。1つは、剛性パネルに制御された溝を作成するVスコアリング、もう1つは、既に形成された溝に沿って個々の基板を分離するデパネリングです。この区別は重要です。PCB製造工場では、裸のラミネートに正確な位置にスコアラインを形成する必要がある場合があります。一方、SMT工場やEMS工場では、繊細なはんだ接合部や表面実装部品を曲げることなく、完全に組み立てられた基板を分離する必要がある場合があります。
したがって、調達チームにとって正しい購入の質問は、「最適なVカット機はどれか?」という単純なものではありません。「この機械は、当社の特定の基板に対して、どのような作業を、どのくらいの生産速度で、どの程度のリスクで実行する必要があるのか?」という質問です。組立分離装置が必要なのにスコアリング装置を購入したり、その逆を行ったりすると、機械自体が優れた設計であっても、高額な工程上のギャップが生じる可能性があります。
このガイドは、プリント基板メーカー、SMT実装ライン、電子機器製造サービスプロバイダー、および機器インテグレーター向けの機器選定に焦点を当てています。スコアリングとセパレーションの違い、カッター構成、技術仕様、品質管理方法、総運用コスト、および実用的な見積依頼(RFQ)と工場受入試験(FAT)について解説しています。
Vスコアリングとデパネリング:機器を選ぶ前に操作方法を確認してください
PCBのVスコアリングにより、制御された弱線が生成される
V溝加工では、切削工具が設計された直線状の分離線に沿ってV字型の溝を形成します。多くのプリント基板製造プロセスでは、溝は剛性パネルの両面から形成され、切断されていない材料のウェブ部分が一定の厚さで残ります。この残ったウェブ部分は、取り扱い時や後工程においてパネルの安定性を保つのに十分な強度を持ちながら、後で意図した分離を可能にするのに十分な強度も持たなければなりません。
スコアリングは通常、アセンブリを個々の基板に分割する前に検討されます。購入者は、片面または両面のスコアリングが必要かどうか、必要な溝の形状、パネルの平面度、材料の積層構成、および測定方法を指定する必要があります。「機械はFR-4を切断する」といった記述だけでは、完全な技術要件とは言えません。
PCBパネルの剥離により、既に切り込みが入ったパネルが分離されます。
パネル分離においては、目的は異なります。準備された切断線に沿って完成した基板を一枚ずつ取り外し、たわみ、端部の品質、作業者との接触、および後工程の検査を適切に管理する必要があります。事前に切断されたPCBAには、背の高いコネクタ、セラミックコンデンサ、実装されたシールド、重い部品、または切断線に近いはんだ接合部が含まれている場合があります。基板を正常に分離できたとしても、過度の曲げによって、すぐには目に見えない損傷が生じる可能性があります。
CHIKIN社のシングルカッター式PCB Vカットマシンは、制御されたパネル分離用途向けに設計されており、この制御された分離用途を念頭に置いて開発されました。同社のウェブサイトには、安全ガード付きのマシンレイアウト、タッチスクリーン操作、ステータス表示、ガイド付き作業エリアなどが紹介されています。ただし、購入希望者は、承認前に正確な機種仕様と実際の切断動作のデモンストレーションを確認する必要があります。
| 購入に関する質問 | Vスコアリング機器 | V溝パネル取り外し装置 |
|---|---|---|
| 主な動作 | V字型の溝を1つ以上作成する | 既存の溝線に沿って板を分離する |
| 典型的な材料の状態 | 最終分離前の硬質PCBパネル | 裸のスコア付きPCBまたは組み立て済みのスコア付きPCBA |
| 主要な形状 | 溝の深さ、角度、位置、および残留ウェブ | 基板のサポート、位置合わせ、分離経路、およびコンポーネントのクリアランス |
| 主なリスク | ウェブの厚みが間違っている、溝が不均一、材料に損傷がある | 基板のたわみ、はんだ接合部の応力、欠け、部品の接触 |
| 受諾の証拠 | 代表的なパネルにおける溝の寸法 | エッジ検査、応力関連チェック、再現性のある良品基板出力 |
実践的なルール:サプライヤーに、実際に加工中のパネルを見せてもらうように依頼してください。製品説明によっては、「Vカット」「V溝加工」「スコアリング」「分離」といった用語が混同して使われている場合があります。実演と機械仕様書によって、曖昧さを解消する必要があります。
どのプリント基板パネルと工場が有力な候補でしょうか?
Vカットマシンは、基板レイアウトに直線的でアクセスしやすい分離線があり、かつ制御された条件下で工程を繰り返せる場合に最も魅力的です。以下の用途では、購入の優先順位が異なります。
- プリント基板製造工場:安定したV溝深さ、真直度、送り動作、一貫した材料除去、および多数のパネルにわたる測定可能な残留ウェブ厚さ。
- SMTおよびPCBA組立ライン:最終機械的分離工程における、実装済み部品、はんだ接合部、および基板端部の保護。
- EMSおよび受託製造業者:顧客パネル間の切り替え、レシピ管理、調整可能なガイド、治具の保管、および最初の良品基板までの予測可能な時間。
- LEDおよびメタルコアPCBメーカー:実際のアルミニウムまたは銅ベースの積層構造との互換性、特に長尺基板やヒートシンク基板が標準的なFR-4とは異なる挙動を示す場合。
- 自動車、パワーエレクトロニクス、産業制御機器のサプライヤー:文書化されたプロセス検証、トレーサブルな設定、再現可能な品質チェック、およびプロセスが製品の信頼性を損なわないことの証明。
- 試作・新製品開発部門:金型への負担が少なく、セットアップが簡単で、最大生産量よりも頻繁な設計変更に対応できる柔軟性を備えている。
Vカット加工は、すべての基板に自動的に適しているわけではありません。湾曲したエッジ、内部スロット、繊細なフレキシブル回路、短い不連続な分離セグメント、溝に危険なほど近い位置にある部品などは、他の加工方法の方が適している場合があります。レイアウトに複雑な輪郭や最小限の曲げが必要な場合は、 PCBドリル加工機、適切なルーティングセパレータ、または用途に特化したレーザー加工システムを検討してください。選択は、単に宣伝されている加工方法名だけでなく、材料と基板設計に基づいて検証する必要があります。
シングル、4枚刃、6枚刃、8枚刃のVカットマシンを比較する方法
カッターの数は、機械構造を選択する際の出発点であり、生産量を保証するものではありません。実際の生産能力は、同時に作動するカッターの数、パネルのインデックス方法、工具間隔、ローディング時間、スコアライン数、治具交換、および品質関連の停止時間によって左右されます。
| チキン製品オプション | 購入理由 | 最適な選択肢についての議論 | 注文前に確認してください |
|---|---|---|---|
| シングルカッター式PCB Vカットマシン | 適切なV溝パネルの集中的かつ制御された分離 | SMT/EMSセル、中程度の出力、オペレーター主導のプロセス | 溝を形成するか、あらかじめ切り込みが入ったプリント基板を分離するだけか、取り扱いとクリアランス |
| 4カッター自動PCB Vカットマシン | 複数の切断位置と整理された密閉型作業ステーション | 繰り返し行われるパネル作業は、より高度な自動化を正当化する。 | 工具構成、有効切削幅、セットアップ時間、およびサンプル処理能力 |
| 6カッター自動PCB Vカットマシン | 保護された作業エリアで、繰り返しVカット加工を行うためのカッターを増設 | 繰り返しパターンを備えた大容量の硬質パネル | 実際のスコア作成と分離、ツールの調整可能性、サービスへのアクセス |
| 8カッター自動PCB Vカットマシン | 生産性の高い硬質パネル加工向けに販売されているマルチカッターフォーマット | 確立された、反復的な生産ファミリー | 同時処理能力、ピッチ範囲、サンプル結果、設置面積 |
各モデルのページには様々な用途が記載されており、中にはV字型スコアリングと分離という用語が混在しているものもあります。そのため、この表はあくまで購入者が比較検討するためのものであり、掲載されているすべての機械が同じ切断機構を使用していることを断言するものではありません。
シングルカッターマシンはどのような場合に有効なのでしょうか?
工場の直線溝加工ライン数が限られている場合、日々の生産目標が控えめな場合、あるいは設計変更が頻繁に行われる場合、シングルカッターシステムは導入の正当性を容易に説明できる可能性があります。初期設定を簡素化できるという利点もあります。しかし、購入者は、必要な治具調整や手作業による取り扱いが、想定されるタクトタイムを実際にサポートできるかどうかを確認する必要があります。作業者がパネルの位置を何度も調整しなければならない場合、低価格は魅力を失います。
工場はどのような場合に複数の切断機の使用を検討すべきでしょうか?
パネルの種類が繰り返し多く、切断位置や加工工程を効率的に調整できる場合は、マルチカッター方式が検討に値します。ただし、カッター数を4台から8台に増やすと、調整箇所、消耗品、メンテナンス作業が増える可能性があります。カッター数から推測される理論値ではなく、 1時間あたりの処理可能パネル数で実証された処理能力を要求してください。
パネル周辺の機械を比較する際は、カッターの数だけではなく、他の要素も考慮してください。
パネルベースの構成レビューを依頼する →最も重要な技術仕様チェックリスト
有用な機械の見積書には、動作限界と測定条件が明記されている必要があります。「高精度」「自動」「工業用グレード」といった表現だけでは、2つのサプライヤーを比較するには不十分です。以下のチェックリストを使用してデータを要求し、各項目を確定済み、オプション依存、またはサンプルテスト対象としてマークしてください。
| 仕様または制御 | 購入者が要求すべき情報 | なぜそれが生産に影響を与えるのか |
|---|---|---|
| 実際のプロセス | 得点、分離、またはその両方。片面/両面機能 | 間違った処理ステーションを購入することを防ぎます |
| パネルエンベロープ | 最大および最小長さ/幅、有効作業領域 | フォーマットの互換性と設置戦略を決定する |
| ボードの厚さと基材 | 対応厚さ範囲および承認済みラミネート/メタルコア材料 | 負荷、溝の形状、リスクが変わります |
| カッター構造 | カッター数、ブレードの種類、直径、角度、取り付け方法、間隔 | 溝の均一性、摩耗、およびメンテナンスに影響します |
| スコアジオメトリ | 溝角度、達成可能な深さ範囲、位置制御、残留ウェブ測定 | 分離動作を制御する |
| PCB/PCBAクリアランス | ラインと部品間およびツールと部品間の最小サポート距離 | 背の高い部品や繊細な部品を保護します。 |
| フィード、モーション、レジストレーション | ガイドシステム、基準法、送り速度、アライメント/ビジョン(付属する場合) | セットアップのずれやパネルの動きを軽減します。 |
| 取り扱い | 手動、半自動、またはインライン方式。積載/荷降ろし方向 | 労働力とライン統合を決定する |
| スループット | 指定された基準ジョブにおける、1時間あたりの受け入れパネル数(積載量を含む) | 見積もりを比較可能にする |
| セットアップ/切り替え | 調整ポイント、レシピ保存、切り替えテスト | 多品種少量生産のEMS生産にとって極めて重要 |
| 安全とユーティリティ | ガード/インターロック、緊急停止、排気、ESD、ローカル電源 | 設置と安全な操作をサポートします |
| メンテナンス | 清掃手順、刃の交換方法、スペアパーツ、点検間隔 | 総所有コストを決定する |
| 検証 | サンプルプログラム、FAT/SAT、レポート、測定機器 | マーケティング上の主張を証拠に変える |
| 商業的範囲 | インコタームズ、設置・研修、保証、対応チャネル | 納品後の価格未確定の義務を防止する |
機械ファミリー間で性能データを転用しないでください。例えば、高速CHIKINドリルマシンが位置決め精度や主軸回転数などの数値を公表している場合でも、それらの値は無関係なVカットマシンの精度を示すものではありません。Vカットマシンの仕様は、検討対象の実際のモデルと構成に基づいて入手する必要があります。
溝形状、残留ウェブ厚さ、および分離力
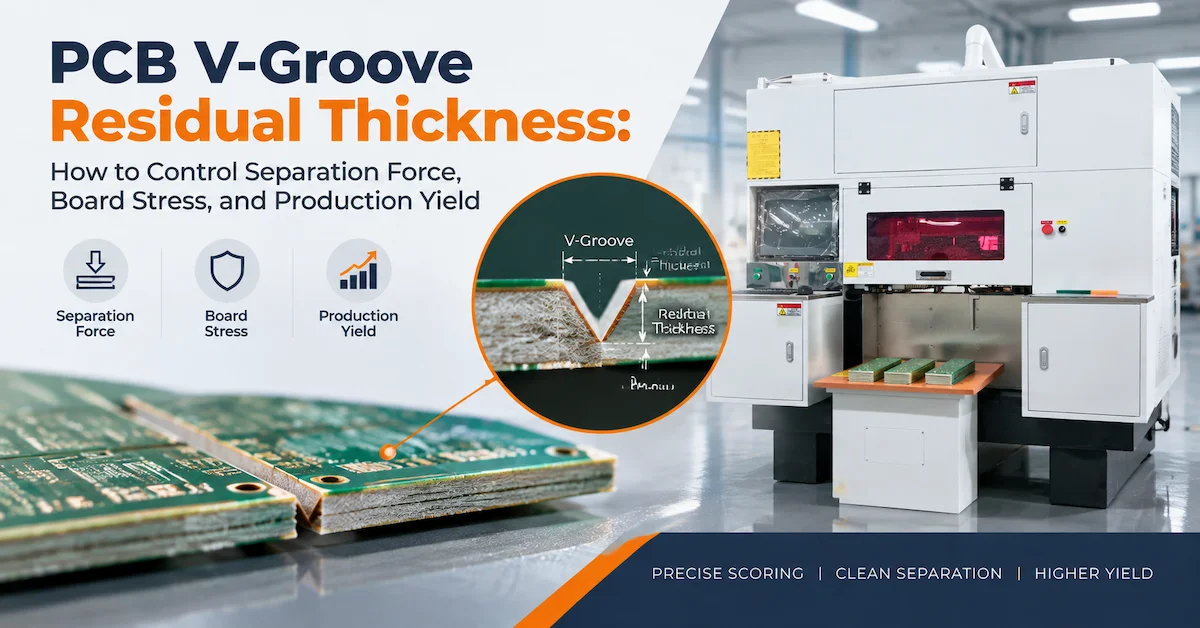
残留ウェブ厚さが重要なプロセス変数である理由
両面罫線入りのパネルの場合、未裁断のウェブは概ね次のように表すことができます。
残留ウェブ厚 ≈ 全板厚 − 上溝深さ − 下溝深さ。
この関係は工程に関する議論には役立ちますが、製品の許容範囲を普遍的に示すものではありません。PCBラミネート構造、銅の分布、上下溝の位置、材料のばらつき、測定の不確かさなどが実際の結果に影響を与えます。ウェブが厚い基板は分離力を高める必要があり、ウェブが薄すぎると、取り扱い、輸送、ステンシル印刷、組み立て中に破損する可能性があります。適切な動作範囲は、顧客承認済みの設計および工程検証計画に記載する必要があります。
購入者が実際のサンプルで確認すべき事項
- 提供されたスコアリング図面を確認し、機械プログラムと同じ座標参照であることを確認してください。
- 完成した基板の形状に対して、V溝の位置と直線性を確認してください。
- 承認された方法を用いて、加工ラインの開始時、中間、終了時における代表的な溝の深さまたは残存ウェブ厚さを測定する。
- 入荷した材料バッチ内の異なる場所から採取したパネルの結果を比較する。これには、反りや厚みのばらつきが予想されるパネルも含まれる。
- 溝付近の銅板と積層板に、破れ、ほつれ、欠け、または局所的な損傷がないか点検してください。
- 必要な分離試験を実施し、結果として生じた端部および近傍の部品を検査する。
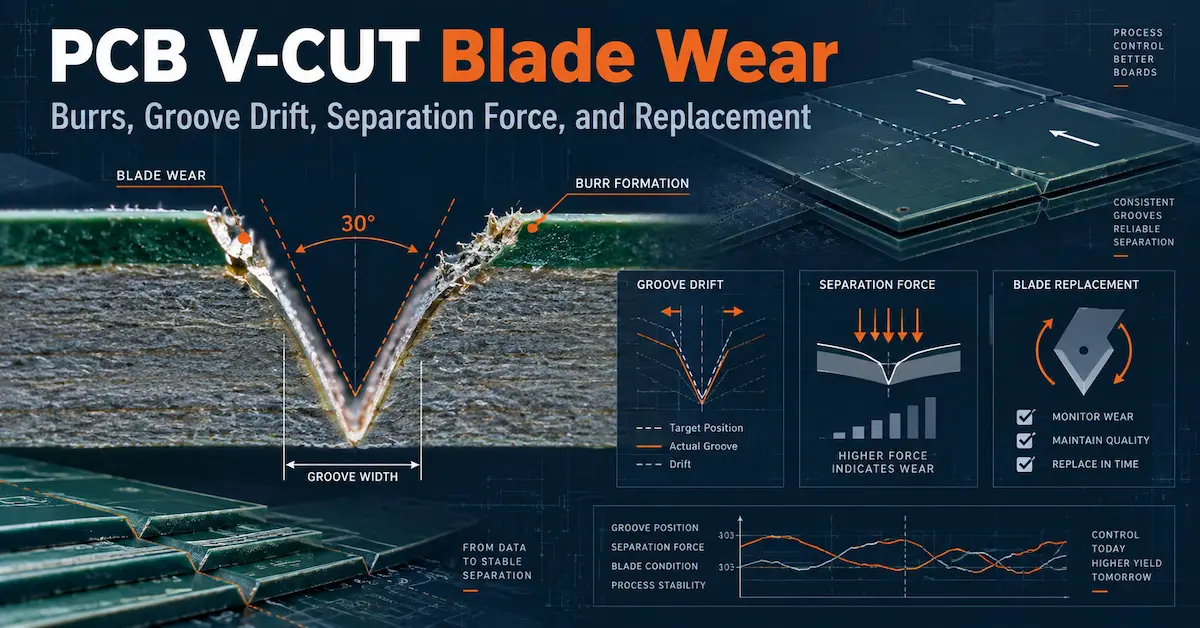
購入者は、カッターの摩耗、ブレードの振れ、パネルのサポート、ガイドの調整がどのように監視されているかについても確認する必要があります。オペレーターは最初はきれいなパネルを加工できるかもしれませんが、長時間の切断作業の後にはドリフトが発生する可能性があります。CHIKINの関連技術記事「PCB Vカットブレードの摩耗と溝のドリフト」では、バリや分離力の変化が発生した場合に、ブレードの自動交換ではなく、工程調査を行うべき理由について解説しています。
部品のクリアランスは、普遍的な数値ではありません。
組み立て済みの基板の場合、VスコアラインからMLCC、コネクタ、トランス、またははんだ接合部までの安全な距離は、組み立て方法、機械的サポート、材料、および分離方法によって異なります。説明のないクリアランス値を業界標準として公表しないでください。代わりに、設計チームと品質管理チームに、敏感な領域を特定し、実装済みの基板で提案された方法を検証するよう依頼してください。パネルが脆弱な部品の近くで大きく曲げられる必要がある場合は、別の分離プロセスを採用する方が賢明な投資となる可能性があります。
生産品質:何が問題になる可能性があるのか、そしてそれをどのように診断するのか
機器の選定には、不具合対応計画を含めるべきです。下の表は、症状と原因を分けて示しています。ただし、単一の症状だけでは、特定の部品に不具合があると断定することはできません。
| 観察された問題 | 貢献者候補 | 最初のチェック |
|---|---|---|
| V溝の深さが不均一 | パネルの厚さのばらつき、ブレードの位置、サポート、治具の汚染 | 上下の深さ、パネルの厚さ、およびツールの位置合わせを測定します。 |
| バリやグラスファイバーのほつれ | 刃の摩耗、不適切な送り、材料特性、位置ずれ | 刃の状態、加工設定、および同一材料のサンプルを比較する |
| 高い分離力 | 残留ウェブが多すぎる、溝の均一性が悪い、分離方法が間違っている | 残りのウェブを測定し、力の傾向を記録します |
| 端の欠けやラミネートのひび割れ | パネルの動き、カッターの状態不良、たわみが大きすぎる | 支持部と高倍率のエッジサンプルを検査する |
| 断続的な基板損傷 | 積載量のばらつき、パネルの歪み、治具の変更、またはシフト勤務 | ロット、オペレーター、機械設定を比較する |
| はんだ接合部またはセラミック部品の応力 | 基板の反り、サポート不足、部品が溝に近すぎる | 実装済みのテストボードを調べ、代替のパネル取り外し方法を評価する |
| カッターが多数いるにもかかわらず、生産速度が遅い | 積載時のボトルネック、頻繁な調整、詰まり、または検査の遅延 | 機械の動作だけでなく、受入パネルの全サイクル時間を計測する |
証拠を機械の状態、基板の設計/材質、および取り扱いプロセスの3つのグループに分類します。これにより、真の原因がパネルの反りや治具の不備であるにもかかわらず、保守チームが刃を交換することを防ぎます。また、サプライヤーのサポートもより効果的になります。「切断不良」という漠然とした苦情よりも、写真、パネルの図面、機械の設定、欠陥の分布といった具体的な情報の方が、はるかに対応しやすいからです。
スループット、ラインバランス、および承認済みボードあたりのコスト
自動Vカット機は、単独で評価するのではなく、生産ライン全体との関連性を考慮して評価する必要があります。簡単な計画見積もりについては、以下を参照してください。
1時間あたりの総パネル枚数 = 3,600 ÷ サイクル時間(秒)
良品パネル生産量(1時間あたり)=総パネル生産量(1時間あたり)×稼働率×初回合格率
例えば、仮に30秒のサイクルで1時間あたり120枚のパネルを生産できるとします。稼働率85%、初回合格率99%という条件で計算すると、 1時間あたり約101枚のパネルが合格となります。これらの数値はあくまで生産能力の計算例であり、 CHIKIN製品の性能を保証するものではありません。
サイクルには、ロード、アライメント、切断または分離、取り外し、および必要な即時チェックを含める必要があります。複数の並列カッターを備えたラインでは、ツール時間とステーション全体の時間を分けて記録してください。EMS工場では、段取り替え時間も測定してください。長時間の反復作業で優れた性能を発揮する機械でも、ガイドや治具の頻繁な調整が必要な短時間の作業では性能が低下する可能性があります。
設備価格だけではなく、良質なボード1枚あたりのコストを評価してください。実用的な会計モデルは以下のとおりです。
合格パネル1枚あたりのコスト = (割り当てられた機器コスト + 人件費 + カッター/消耗品 + メンテナンス + エネルギー + 再加工 + ダウンタイムコスト) ÷ 合格パネル数。
具体的な会計方法は様々です。重要なのは、設備投資に加えて、不良品による損失や稼働停止時間も計上することです。なぜなら、見積書上で最も低価格な機械が、必ずしも最も費用対効果の高い生産ソリューションとは限らないからです。
Vカット機の見積依頼書に含めるべき内容
質の高い見積依頼書(RFQ)を作成することで、機器メーカーは実際の用途に最適な機械を推奨でき、その後の質問を減らすことができます。社内規定で許可されている場合は、パネル図面またはガーバー/ODB++データを添付し、機密ファイルは管理対象設計情報として明示してください。
| RFQフィールド | 提供すべき情報の例 |
|---|---|
| 操作が必要です | ベアパネルにVスコアを作成する/プレスコア済みのPCBAをデパネルする/要確認 |
| 板材 | FR-4、多層FR-4、MCPCB、またはその他の規定された積層構造 |
| パネル寸法 | 長さ、幅、厚さ、平面度制限、パネル数 |
| 溝の詳細 | 線数、方向、上下スコア要件、形状または図面参照 |
| 州議会 | ベアパネル、部分的に組み立てられたPCB、または完全に実装されたPCBA |
| リスクの特徴 | 高感度MLCC、コネクタ、銅箔の端部付近、背の高い部品 |
| 生産量 | シフトあたりのパネル数、1日あたりのシフト数、ピーク時の処理量、SKU数 |
| 製造方法 | スタンドアロンの手動装填、半自動またはインライン統合 |
| 品質目標 | 合意された溝/エッジ検査方法、許容欠陥限界 |
| 植物の状態 | 電圧/周波数、圧縮空気、抽出、ESD制御、フットプリント |
| 商業上の要件 | 配送先、必要な配送条件、設置予定日 |
| 検証リクエスト | サンプル試験、FATビデオ/データ、オペレーターマニュアル、スペアパーツ提案 |
技術見積書には、提案する構成、除外事項、測定可能な受入条件、オペレーターのニーズ、切り替えに関する前提条件、およびアフターサービス範囲を明記する必要があります。機械にオプション機能がある場合は、それらが基本価格に含まれているかどうかを明記してください。
パネル図面と生産目標は準備できていますか?
Vカット機の見積もり依頼を送信してください →工場出荷前検査:出荷前に工程を検証する
デモの成功と、再現性のある受け入れテストは同じではありません。特に高信頼性製品や、高価な組立基板を扱う工場向けに購入する場合は、注文を確定する前に、購入者はFAT(工場受け入れテスト)の手順について合意しておく必要があります。
実用的なFATシーケンス
- 識別情報と構成を確認してください。機械のモデル、カッター番号、付属のアクセサリ、操作部、および承認済みの機械設定を記録してください。
- 安全制御を確認する。設置国に適した緊急停止装置、ガード、関連するインターロック、警報装置、安全な再起動ロジック、および電気関連文書を実演する。
- 参照サンプルを確認してください。入荷したパネルの寸法、材質、積層構造、溝の図面を、承認済みの試験計画と比較してください。
- 初回品加工を実施する。セットアップ手順、アライメント、ブレード位置、溝または分離品質、および初期測定結果を文書化する。
- 代表的なバッチで繰り返しテストを行ってください。成功したパネルが1枚だけではなく、十分な数の連続したパネルをテストして、ドリフト、取り扱いエラー、実際の流れを観察してください。
- 品質検査を実施する。スコア形状、エッジ、バリ、ひび割れ、異物、実装済み基板の状態について、合意された検査基準を使用する。必要に応じて、関連する電気的または機能的な検査を追加する。
- 実際のサイクルを記録してください。作業員による積み込みと積み下ろし、機械の動作、中断、および必要な即時品質ゲートを含めてください。
- 必要に応じて切り替え作業を行ってください。多品種少量生産を目的とした機械の場合は、別のパネルファミリーでも同様の手順を繰り返してください。
- 書類の引き渡し。操作手順書、スペアパーツリスト、保守計画、設定バックアップ、保証範囲、サービス連絡手順を確認します。
FATの合否判定基準は事前に定め、顧客のパネル設計および品質要件に連動させる必要があります。サプライヤーの「高精度」という漠然とした表現は、測定された受入データに代わるものではありません。試運転または現場受入試験(SAT)では、設備インターフェース、現地での運用、およびオペレーターの能力を個別に評価する必要があります。
根本的に異なる分離方法の中から最適なものを選ぶために、CHIKINはPCBデパネリング方法の比較表も公開しています。ルーティングやレーザー切断に適した形状のVカット装置を検証するのに労力を費やす前に、この比較表を早めに活用してください。
保守、消耗品、および長期信頼性
Vカットの性能は使用に伴って変化します。カッターの刃先が摩耗し、樹脂や粉塵が蓄積し、ガイド面が汚染され、治具の支持力が不安定になることがあります。そのため、予防的な計画では、時間ベースのメンテナンススケジュールと基板品質の指標を組み合わせる必要があります。
有用な運転記録には、カッターの部品番号、設置日、加工材料、累積切断長さまたは加工パネル数、溝/エッジ検査結果、設定変更、および各交換の理由が含まれます。材料、溝の深さ、生産構成、および運転条件は変化するため、ブレードの寿命を単一の数値で正確に表すことはできません。
交換用工具を購入する際は、元の工具の図面、直径、穴径、刃の角度または歯の形状、材質、機械速度、および想定される溝またはエッジの仕様を提供してください。CHIKIN社は専用のPCB Vカット鋸刃製品を販売していますが、購入者はどの刃も互換性があると考える前に、寸法と機械との互換性を確認する必要があります。
メンテナンスの頻度と同様に、メンテナンスへのアクセスも重要です。技術者に、ゴミの除去方法、工具へのアクセス方法、ブレードの安全な交換方法、アライメントの復元方法、そしてサービス後に最初に許容できるパネルを確認する方法を実演してもらいましょう。もしその復旧プロセスが遅かったり、再現が困難だったりする場合、より複雑な機械の生産性における明らかな利点は縮小する可能性があります。
サプライヤー評価:Vカット機の提案を信頼できるものにする要素とは?
信頼できる機器サプライヤーであれば、単に写真と価格を送るだけでなく、製造工程全体について検討してくれるはずです。システムが溝を作成するのか、既存の溝を分離するのか、あるいは特定の条件下で両方の操作を実行するのかを明記した仕様書を要求してください。その後、実際のパネルとの互換性、制御、保護、サンプルテストの結果、スペアパーツ、契約上のサポートについて確認してください。
CHIKIN CNCは、深センを拠点とするPCB自動化装置の開発・製造企業であり、研究開発と企業としての実績、そしてサービス面での優位性について概要を説明しています。同社の製品ポートフォリオには、穴あけ・ルーティング、Vカットオプション、および関連機器が含まれています。これらは技術的な相談を依頼する上で有効な理由となりますが、各モデルにはそれぞれ検証済みのデータシートと受入契約書が必要です。
保証書やサービスに関する書類も注意深く比較検討してください。ウェブサイトの一般的なバナーと個々の製品ページでは、サポート期間やサポートレベルが異なる場合があります。見積書または契約書には、正確な保証期間、除外事項、部品の配送方法、リモートサポートの手配、トレーニングの責任範囲、および対応チャネルを明記してください。魅力的なマーケティング上の約束は、署名済みの機械固有の仕様書の代わりにはなりません。
効率的な購入者承認ワークフロー
- エンジニアリング:実際のプロセスと基板レイアウトの互換性を承認する。
- 品質:サンプル検査、リスク評価、および受入基準を承認する。
- 生産:生産能力、人員配置、段取り替え、および資材の流れを承認する。
- 保守・環境・安全衛生:アクセス、ユーティリティ、制御、保守性を承認する。
- 調達/財務:総着地コストを承認し、契約条件と測定可能な成果物を支持する。
この部門横断的なレビューは、SMT実装の下流に機器が設置される場合に特に重要です。なぜなら、損傷した基板には既に相当な部品価値と労働価値が含まれている可能性があるからです。
サプライヤー比較を測定可能なものにする。
CHIKIN PCB Equipmentについて詳しくはこちら →Vカット機に関するよくある質問
1. VカットマシンはPCBセパレーターと同じですか?
必ずしもそうとは限りません。Vカットマシンとは、溝を形成するV字型スコアリングシステムを指す場合もあれば、既にスコアリングされたパネルに作用する分離機を指す場合もあります。ご注文前に、操作内容を文書で確認し、代表的なボードでテストしてください。
2. Vカットマシンは、SMT実装後のプリント基板を切断できますか?
一部のデパネリング構成は、組み立て済みで事前に溝加工されたPCBパネル向けに設計されています。適合性は、実際の機構、サポート、ツールのクリアランス、周囲の部品、および組み立ての感度によって異なります。すべての溝加工機が実装済み基板に安全であるとは限りません。
3. 8枚刃の機械は、1枚刃の機械よりも8倍速いのでしょうか?
そのような比率を想定することはできません。全工程は、基板の形状、カッターの使用率、送り出し、位置調整、検査、およびダウンタイムによって異なります。同じ作業における1時間あたりの合格パネル数を比較してください。
4. Vカット加工は、アルミ基板やメタルコア基板に対応できますか?
可能性はありますが、互換性は基板全体の積層構造、材料特性、ツール設計、溝形状、およびメーカーの承認状況によって異なります。FR-4の設定を自動的に適用するのではなく、材料固有のテストを依頼してください。
5. PCBのVスコアリングにおける残留ウェブ厚さとは何ですか?
これは、反対側の溝と溝の間、または片面設計の場合は溝と裏面の間に残る材料です。パネルの強度と後の分離力に影響を与えます。適切な値は、製品設計と承認されたプロセスによって異なります。
6. Vカット分離時に板材にひび割れや欠けが生じるのはなぜですか?
考えられる原因としては、過度の屈曲、溝の不均一性、不適切な残留厚み、摩耗または位置ずれした工具、不十分なパネル支持、材料のばらつきなどが挙げられます。是正措置を選択する前に、機械、基板、および取り扱いに関する証拠を比較検討してください。
7. Vカットによるパネル切断、ルーター加工、レーザー分離のうち、どれが優れていますか?
アクセスしやすく、あらかじめ切り込みが入った直線状の加工には、制御されたVカットによる分離が効率的な選択肢となる場合があります。複雑な輪郭やタブには、ルーティングの方が柔軟性があります。レーザー加工は、材料固有の検証と抽出計画を行った上で、特定の繊細な加工や微細な形状の加工に適している場合があります。万能な解決策はありません。
8. Vカットマシンのサプライヤーに送付すべき書類は何ですか?
基板/パネルの図面、厚み、材料構成、スコアラインのレイアウト、周辺部品の写真、想定される製造工程、予想生産量、配線レイアウト、電源条件、および品質に関する期待値を送付してください。許可されている場合は、管理対象設計ファイルも添付してください。
9. 工場受入試験には何を含めるべきですか?
最低限必要な事項:承認された材料を用いた工程の実演、機械および安全点検、初回品検査、規定バッチにおける再現性、実際のサイクルタイム測定、該当する場合は段取り替え、および受入結果の文書化。
10.購入者はVカット機の見積もりをどのように比較すべきでしょうか?
確定した作業範囲、付属工具、パネル互換性、実証済みの良品基板生産能力、ライン統合性、保証、部品、メンテナンス、サンプルテスト、および総所有コストを比較してください。機械価格が低いからといって、必ずしも生産性が優れているとは限りません。
結論
最適なVカット機を選ぶには、まず正しい工程定義から始める必要があります。剛性パネルにVカットを施す工程は、組み立て済みの基板を既存の溝に沿って分離する工程とは異なります。購入者は、カッターのレイアウトと自動化レベルを、実際のパネル形状、部品の感度、許容される処理能力、およびメンテナンス能力に合わせて選定すべきであり、カッターの枚数だけで判断すべきではありません。代表的なサンプル、文書化された見積依頼書(RFQ)、および合意された工場出荷前検査(FAT)基準を用いて、有望な機械を生産計画に反映させましょう。
構成レビューをご希望の場合は、CHIKINの機器問い合わせチャネルを通じて、PCB図面、材料、厚さ、スコアライン設計、および目標出力を共有してください。
より信頼性の高いプリント基板切断・分離ステーションを計画する。
Vカットマシンプロジェクトについて話し合う →