






In breve: risposta rapida
Una macchina per la pinnatura FR4 viene utilizzata per preparare, posizionare e fissare i pannelli PCB attraverso un processo controllato di posizionamento e pinnatura. Nella produzione di PCB multistrato, il posizionamento preciso dei fori di stampa e la compatibilità dei pin di registro contribuiscono a stabilire riferimenti stabili per le successive operazioni di produzione.
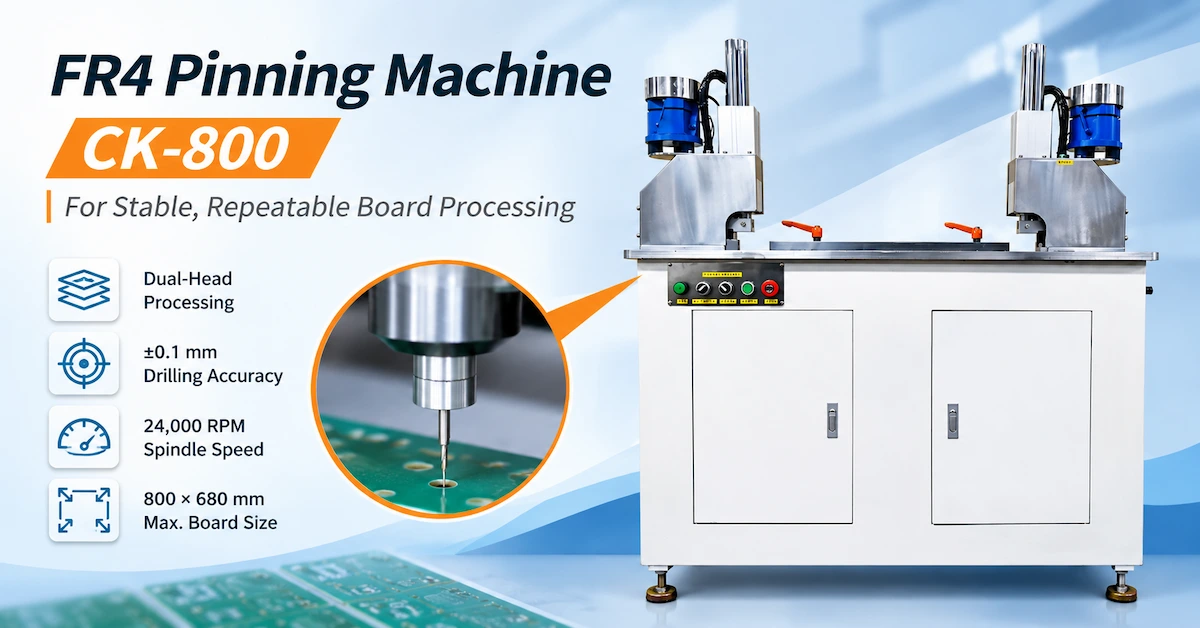
La CHIKIN CNC CK-800 è una macchina per la foratura di circuiti stampati a doppia testa con una dimensione massima dichiarata di 800 × 680 mm, velocità del mandrino di 24.000 giri/min, pinza mandrino da 3,175 mm, controllore PLC Mitsubishi e precisione di foratura di ±0,1 mm.
Per i produttori di PCB, i fattori di acquisto più importanti sono la compatibilità con la scheda, la precisione effettiva dei fori di registro, la configurazione degli utensili di pinning, la ripetibilità e l'efficienza produttiva.
Questa guida spiega come valutare il CK-800, distinguere la precisione di fissaggio da quella di foratura, confrontare i metodi di produzione e stabilire criteri di accettazione affidabili in fabbrica.
Punti chiave
Applicazione principale: Il CK-800 è specificato per applicazioni di pinning su PCB FR1, FR4, CEM1 e con anima metallica, previa qualificazione del materiale.
Dimensioni delle schede: le dimensioni di lavorazione pubblicate variano da 250 × 250 mm a 800 × 680 mm.
Interfaccia utensili: la specifica del mandrino è Ø3,175 mm, che non deve essere confusa con il diametro dei perni di registro installati.
Prestazioni di elaborazione: la precisione di foratura pubblicata è di ±0,1 mm; i risultati finali dell'allineamento richiedono una verifica separata.
Automazione: la scheda tecnica identifica un metodo di fissaggio automatico e un controllo tramite PLC Mitsubishi, sebbene sia necessario confermare l'esatta sequenza di movimentazione del materiale e di alimentazione dei perni.
Priorità di acquisto: l'elaborazione dei campioni e i test di accettazione in fabbrica documentati forniscono prove più solide rispetto alle sole specifiche del catalogo.
1. A cosa serve una macchina per la fissatura di perni FR4?
Una macchina per la pinnatura FR4 è una macchina specializzata nella produzione di PCB utilizzata per operazioni di posizionamento, preparazione dei fori e pinnatura di materiali rigidi adatti per circuiti stampati.
Nella produzione di circuiti stampati, i sistemi di registrazione basati su perni forniscono punti di riferimento meccanici per allineare pannelli o gruppi di utensili durante specifiche fasi di produzione.
A seconda del processo, questi riferimenti possono supportare operazioni associate alla preparazione del circuito stampato, all'allineamento degli strati, ai dispositivi di laminazione o alla successiva manipolazione.
Perché la registrazione del PCB è importante?
La registrazione è la relazione controllata tra la posizione effettiva di una scheda e il suo riferimento di fabbricazione previsto.
Quando i fori di fissaggio o i perni di registro sono posizionati in modo errato, l'errore di allineamento risultante può influire sulle fasi successive del processo.
I potenziali problemi includono:
Posizionamento incoerente dei pannelli.
Posizione errata dei fori per gli utensili.
Ulteriori regolazioni degli apparecchi.
Errori di registrazione tra le fasi di elaborazione.
Tempi di configurazione più lunghi.
Spreco di materiale causato da problemi di allineamento.
Una stazione di fissaggio dedicata può contribuire a standardizzare le modalità di posizionamento e lavorazione dei pannelli.
Tuttavia, una macchina per la punzonatura non garantisce di per sé la precisione di allineamento multistrato. Anche il movimento del materiale, le condizioni del dispositivo di fissaggio, la geometria del foro e i processi successivi contribuiscono al risultato finale.
2. Come si confronta il CK-800 con la pernotura manuale?
Per i produttori di PCB esteri, una delle prime domande da porsi in fase di acquisto è se mantenere la preparazione manuale o investire in una postazione di lavoro automatizzata per il posizionamento dei pin.
| Fattore di valutazione | Fissaggio manuale | Fissaggio controllato in stile CK-800 |
|---|---|---|
| Posizionamento della bacheca | Dipendente dall'operatore | Posizionamento basato su dispositivi |
| Disposizione organizzativa | Operazioni manuali separate | Postazione di lavoro industriale a doppia testa |
| Preparazione del fornello | Dipende dagli strumenti esistenti | Mandrino pubblicato a 24.000 giri/minuto |
| Operazione di fissaggio | Installazione manuale | Metodo di blocco automatico elencato |
| Controllo di processo | Istruzioni per l'operatore | Mitsubishi PLC |
| Ripetibilità | Dipende dall'operatore e dagli apparecchi | Richiede la qualificazione della macchina |
| flessibilità produttiva | Utile per compiti occasionali | Adatto per la valutazione di operazioni ripetute su pannelli |
| Principale preoccupazione in fase di acquisto | Lavoro e variazione | Risultati relativi a utensili, precisione delle macchine e collaudo. |
Quando è ancora praticabile l'inchiodatura manuale?
I metodi manuali possono rimanere adatti per prototipi occasionali o produzioni a basso volume, laddove sia possibile raggiungere costantemente la qualità richiesta.
Tuttavia, il posizionamento manuale ripetuto può aumentare il carico di lavoro dell'operatore e la variabilità delle impostazioni.
Per gli stabilimenti che lavorano lotti multipli di pannelli PCB rigidi, una macchina per l'assemblaggio controllato dei pin può offrire un ambiente operativo più standardizzato.
La scelta del CK-800 dovrebbe basarsi sulla qualità comprovata e sui risultati ottenibili, non semplicemente sul suo maggiore livello di automazione.
3. Specifiche tecniche del CHIKIN CNC CK-800
CHIKIN CNC fornisce apparecchiature per la produzione di PCB, tra cui sistemi di foratura, fresatura e lavorazione specializzata di schede.
La macchina per la pinnatura FR4, ideale per una lavorazione stabile e ripetibile delle schede, è presentata come una postazione di lavoro a doppia testa da pavimento.
La descrizione del prodotto evidenzia un lungo piano di lavoro, comandi accessibili all'operatore e un processo basato su dispositivi di fissaggio.
Tabella delle specifiche della macchina CK-800
| Parametro tecnico | Specifiche pubblicate |
|---|---|
| Modello della macchina | CK-800 |
| Categoria di prodotto | Macchina per la saldatura di PCB con anima metallica FR1 / FR4 / CEM1 |
| velocità del mandrino elettrico | 24.000 giri al minuto |
| Testa di serraggio pinza mandrino | Ø3,175 mm |
| Dimensione massima del PCB | 800 × 680 mm |
| Dimensione minima del PCB | 250 × 250 mm |
| spessore del PCB | 10 mm |
| Metodo di fissaggio | Automatico |
| Precisione di perforazione | ±0,1 mm |
| Controllore | Mitsubishi PLC |
| Specifiche elettriche | Monofase 220V / 50Hz / 5kW |
| pressione dell'aria della macchina | 5 kg/cm² |
| dimensioni della macchina | 1220 × 545 × 1230 mm |
| Peso della macchina | Circa 200 kg |
Le specifiche sono tratte dalla scheda tecnica del prodotto CK-800 fornita. Il loro significato definitivo, le condizioni di prova e l'applicabilità devono essere verificati rispetto alla configurazione della macchina indicata.
Specifiche che richiedono particolare attenzione
Spessore del PCB: la scheda tecnica indica 10 mm, ma non specifica se si tratti di un valore massimo assoluto per la lavorazione o di una condizione di impostazione nominale. È necessario verificare l'intervallo supportato.
Precisione di foratura: la tolleranza di ±0,1 mm indicata richiede una procedura di misurazione definita prima di poter essere utilizzata come garanzia di accettazione in produzione.
Fissaggio automatico: la terminologia pubblicata non specifica se siano inclusi l'alimentazione automatica dei perni, il caricamento delle schede o altre operazioni di movimentazione del materiale.
Velocità del mandrino: la specifica di 24.000 giri/minuto indica la velocità del mandrino della macchina; non ne dimostra l'idoneità per ogni applicazione di microforatura di PCB.
4. Perché la struttura a doppia testa è importante?
Le immagini del prodotto CK-800 mostrano due teste di elaborazione posizionate lungo una postazione di lavoro orizzontale estesa.
Questa configurazione può supportare la lavorazione in due posizioni o un'operazione accoppiata, a seconda degli utensili installati e della sequenza di controllo.
Potenziali vantaggi dell'elaborazione a doppia testa
Posizioni di elaborazione definite
Una configurazione a due teste può fornire riferimenti di lavorazione fissi quando la geometria del pezzo corrisponde alla configurazione della macchina.
Riduzione delle esigenze di riposizionamento
Per applicazioni idonee, l'elaborazione di più punti all'interno di un dispositivo controllato può ridurre le manipolazioni manuali non necessarie.
Migliore uniformità operativa
Un piano di lavoro stabile e posizioni degli utensili ben definite possono rendere la fase di impostazione meno dipendente dall'allineamento a mano libera.
La dicitura "doppia testa" significa che entrambe le testine funzionano simultaneamente?
Non necessariamente.
Le fotografie del prodotto mostrano due teste, ma le specifiche tecniche fornite non confermano il funzionamento simultaneo indipendente né il risparmio di tempo di ciclo.
Gli acquirenti dovrebbero chiedere a CHIKIN CNC di mostrare la sequenza di lavorazione effettiva.
Le questioni importanti riguardano il funzionamento simultaneo o sequenziale delle teste, le modalità di regolazione della loro posizione e la corrispondenza tra la spaziatura disponibile e il modello di fori richiesto per gli utensili.
5. Come abbinare la pinza da 3,175 mm agli strumenti di fissaggio per PCB
Il modello CK-800 specifica una testa di serraggio per pinza mandrino da Ø3,175 mm .
Si tratta di un'importante specifica di interfaccia per macchine utensili.
Una pinza da 3,175 mm è comunemente associata ai gambi degli utensili di foratura per PCB industriali compatibili.
Tuttavia, la dimensione della pinza non è la stessa del diametro di foratura finale o del diametro del perno di registro installato.
Lista di controllo per la compatibilità degli utensili
| Parametro di attrezzaggio | Cosa dovrebbero verificare gli acquirenti |
|---|---|
| Diametro della pinza | Specifiche della macchina Ø3,175 mm |
| Gambo dell'utensile | Dimensioni e tolleranze del gambo compatibili |
| diametro di taglio | Corrisponde al foro richiesto |
| Lunghezza dell'utensile | Spazio adeguato tra mandrino e dispositivo di fissaggio |
| Geometria dei punti | Adatto al materiale del pannello previsto |
| Materiale per utensili | Caratteristiche di usura e taglio adeguate |
| fine corsa dell'utensile | Accettabile per la qualità di lavorazione richiesta |
| Supporto strumenti | Corretta installazione e disposizione di fissaggio |
| Disponibilità di sostituzione | Attrezzi e componenti di ricambio compatibili |
Perché l'eccentricità del mandrino è importante?
L'eccentricità descrive la deviazione dall'asse di rotazione previsto.
Un'eccessiva eccentricità può influenzare la geometria del foro e il carico dell'utensile.
Per le punte da trapano per PCB di piccolo diametro, questi effetti possono diventare sempre più importanti.
Pertanto, è necessario verificare la correttezza dell'utensile nell'ambito del gruppo completo mandrino e portautensili.
La CK-800 è una macchina specifica per la foratura ad alta velocità di circuiti stampati?
Il CK-800 si posiziona come apparecchiatura per operazioni di perno e registrazione.
La sua velocità di rotazione dichiarata di 24.000 giri/minuto è diversa dalle velocità di rotazione molto più elevate utilizzate da alcune macchine dedicate alla microforatura di circuiti stampati.
Le fabbriche che necessitano di grandi quantità di fori passanti di precisione dovrebbero valutare l' utilizzo di attrezzature dedicate alla foratura di circuiti stampati, anziché presumere che la CK-800 svolga la stessa funzione.
6. Quali materiali per PCB può elaborare la CK-800?
Le specifiche della macchina identificano le applicazioni per PCB FR1, FR4, CEM1 e con anima metallica.
Questi materiali differiscono per struttura e comportamento durante la lavorazione.
Matrice di compatibilità dei materiali
| Materiale del pannello | Applicazione tipica | Requisito principale di convalida |
|---|---|---|
| FR1 | lavorazione di cartone rigido a base di carta | Qualità del foro e integrità del materiale |
| FR4 | PCB rigido rinforzato con fibra di vetro | Usura degli utensili e rottura delle fibre |
| CEM1 | lavorazione di laminati compositi epossidici | Foratura e condizione del bordo |
| PCB con nucleo metallico | Applicazioni di fori di posizionamento qualificati | Bave metalliche e forze di taglio |
| FR4 multistrato | Preparazione relativa alla registrazione | Coerenza di posizionamento e condizioni del laminato |
Perché il processo FR4 è diverso?
FR4 contiene resina epossidica e rinforzo in fibra di vetro.
Il contenuto di fibra di vetro può aumentare l'usura degli utensili, mentre il laminato può subire scheggiature localizzate o distacco di fibre in condizioni di lavorazione non idonee.
Lo strumento di foratura, il supporto per il pannello e i parametri di taglio appropriati devono essere selezionati in base al laminato specifico.
È possibile utilizzare un unico strumento per processare circuiti stampati FR4 e con anima metallica?
Non automaticamente.
I materiali con anima metallica possono richiedere geometrie degli utensili e condizioni di taglio differenti.
Se una fabbrica lavora sia schede FR4 che schede con anima in alluminio, dovrebbe richiedere test di campionamento separati per ciascun materiale.
La presenza del nome di un materiale nella categoria di prodotto è un punto di partenza per la valutazione della compatibilità, non una garanzia universale di lavorabilità.
7. Come si deve verificare la precisione del registro dei fori sul PCB?
Una delle specifiche più importanti nella scheda tecnica del CK-800 è la precisione di foratura di ±0,1 mm .
Tuttavia, gli acquirenti dovrebbero comprendere cosa rappresenta questo numero prima di inserirlo in un contratto di acquisto.
Precisione di perforazione vs precisione di registrazione
| Misurazione | Cosa descrive | Perché è importante |
|---|---|---|
| Precisione della posizione di foratura | Posizione del foro rispetto a un riferimento definito | Posizionamento dei fori degli utensili |
| Precisione del diametro del foro | Dimensione finale del foro | Perno e fissaggio |
| Ripetibilità | Coerenza nelle elaborazioni ripetute | Stabilità della produzione in lotti |
| Distanza tra i fori | Posizione relativa tra i fori di registrazione | Compatibilità del dispositivo |
| Allineamento della scheda | Posizione del pezzo durante la lavorazione | Coerenza complessiva del processo |
| Registrazione definitiva | Allineamento raggiunto in tutte le fasi di produzione | Qualità della produzione a valle dei PCB |
La precisione di foratura dichiarata per una macchina non deve essere considerata una garanzia di allineamento finale su più strati.
Come misurare la posizione effettiva del foro
Un metodo pratico di qualificazione consiste nell'elaborare pannelli rappresentativi utilizzando un sistema di riferimento definito.
I fori di lavorazione risultanti possono quindi essere ispezionati con apposite apparecchiature dimensionali calibrate.
La misurazione deve includere la posizione e la spaziatura dei fori pertinenti.
Il test dovrebbe inoltre registrare il materiale della scheda, le dimensioni, la disposizione dei dispositivi di fissaggio, il programma di elaborazione e le condizioni operative.
Perché il ricambio nel consiglio di amministrazione è importante?
Anche quando il sistema di movimentazione della macchina funziona in modo costante, il pezzo in lavorazione potrebbe spostarsi se non è adeguatamente supportato.
Il posizionamento della scheda deve pertanto essere verificato nell'ambito del processo.
La corretta questione da esaminare in fase di collaudo è se i fori finiti soddisfano i requisiti di posizione e dimensionali del cliente, e non semplicemente se la macchina si avvia e funziona correttamente.
8. Come funziona un tipico flusso di lavoro di fissaggio FR4?
Un processo controllato di fissaggio dei pin su PCB può essere suddiviso in diverse fasi.
Il flusso di lavoro seguente rappresenta una sequenza consigliata per la valutazione tecnica. La procedura operativa esatta del CK-800 deve essere verificata consultando il manuale della macchina.
Passaggio 1: Verificare il materiale del PCB
Verificare il tipo di materiale, le dimensioni della tavola, lo spessore e i punti di fissaggio necessari.
Fase 2: Preparare il tavolo di lavoro
Assicurarsi che siano installati l'attrezzatura, i fermi di riferimento e il sistema di supporto appropriati.
Passaggio 3: Posizionare il PCB
Caricare il pannello e allinearlo rispetto ai punti di riferimento richiesti.
Passaggio 4: Confermare il programma di elaborazione
Selezionare la configurazione approvata e verificare le posizioni di elaborazione richieste.
Fase 5: Eseguire l'operazione di foratura specificata
Ove richiesto dall'applicazione, utilizzare la punta da trapano e le condizioni operative approvate per preparare i fori degli utensili pertinenti.
Passaggio 6: Eseguire l'operazione di bloccaggio
Eseguire la sequenza di installazione dei perni approvata utilizzando gli utensili e il metodo di controllo specificati per la macchina.
Passaggio 7: Esaminare il risultato
Verificare la posizione dei fori, il corretto posizionamento dei perni, le condizioni della scheda e la coerenza del processo.
Passaggio 8: rilasciare il pannello
Trasferire il pannello approvato alla fase di produzione successiva.
Quali informazioni sull'automazione dovrebbero verificare gli acquirenti?
La specifica descrive il metodo di fissaggio come automatico, mentre le immagini del prodotto mostrano una postazione di lavoro accessibile all'operatore.
L'acquirente dovrebbe chiarire quali operazioni sono automatizzate e quali richiedono l'intervento manuale.
Questa distinzione incide sul fabbisogno di manodopera, sui tempi del ciclo produttivo e sull'integrazione con le attrezzature circostanti.
9. Qual è la relazione tra la pinning del CK-800 e la depinning del PCB?
L'inserimento e la rimozione dei perni sono operazioni di produzione distinte.
La perninatura consiste nell'installazione o nella definizione dei perni di posizionamento meccanico necessari per uno specifico processo.
La rimozione dei perni consiste nell'eliminare i perni quando non sono più necessari.
Queste operazioni possono verificarsi in diverse fasi della produzione di PCB.
| Confronto | Pinning del PCB | Rimozione dei pin dal PCB |
|---|---|---|
| Scopo principale | Stabilire o installare i perni di posizionamento | Rimuovere i perni installati |
| Preoccupazione principale | Posizione e qualità dell'inserimento del perno | Rimozione completa senza danni |
| Utensili | Strumenti di posizionamento e installazione | Rimozione punzone e supporto |
| requisito di qualità | Corretta posizione e integrità della scheda | Integrità del foro e del laminato |
| Modello CHIKIN correlato | CK-800 | CK-16 |
CHIKIN elenca anche la macchina per la rimozione dei pin dei PCB CK-16 , progettata per la rimozione controllata dei pin compatibili.
Tuttavia, la compatibilità tra una configurazione di pinning CK-800 e una configurazione di disaccoppiamento CK-16 deve essere verificata in base alla geometria effettiva dei pin e alla costruzione del circuito stampato.
10. Quali problemi di qualità possono verificarsi durante il fissaggio dei pin sui PCB?
Un sistema di fissaggio con perni può creare problemi se gli utensili, le attrezzature o le impostazioni operative non sono adatti.
Difetti comuni e possibili cause
| Problema | Possibile causa | Controllo consigliato |
|---|---|---|
| Posizione errata del foro di lavorazione | Disallineamento o impostazione errata | Verificare i punti di riferimento e l'attrezzatura |
| foro sovradimensionato | Condizione dell'utensile o eccentricità | Ispezionare la punta e il supporto |
| Frese forate | Parametri di perforazione non idonei | Verificare la geometria e il materiale dell'utensile. |
| Crepe nel laminato | Carico locale eccessivo | Verificare le condizioni di installazione del perno |
| Posizione del perno scadente | Dimensioni del perno o del foro errate | Verificare la compatibilità tra pin e foro |
| Deformazione della scheda | Supporto inadeguato | Verificare il piano di lavoro e il sistema di serraggio. |
| Risultati incoerenti | Variazione di configurazione o allineamento della testa | Eseguire test ripetuti sui campioni |
| Interruzione dell'elaborazione | Problema di attrezzatura o di controllo | Esaminare i registri di funzionamento della macchina |
Come si dovrebbe controllare la qualità del collegamento dei pin sui PCB?
Il controllo qualità dovrebbe iniziare con disegni approvati e limiti di accettazione misurabili.
Per ogni configurazione di produzione, definire le dimensioni target dei fori, le posizioni dei fori, le specifiche dei perni, le condizioni accettabili del laminato e il metodo di campionamento richiesto.
L'ispezione deve verificare sia la preparazione del foro sia l'operazione di perno completata, ove applicabile.
La macchina deve essere sottoposta a manutenzione anche secondo le istruzioni operative approvate.
11. Come stimare l'efficienza produttiva del CK-800
La scheda tecnica del CK-800 non fornisce un numero verificato di pannelli completati all'ora.
Per questo motivo, la produttività dovrebbe essere stabilita tramite test di produzione effettivi.
Un tipico calcolo del tempo di ciclo è il seguente:
Tempo totale del ciclo = Caricamento + Allineamento + Elaborazione + Fissaggio + Ispezione + Scarico
La produzione effettiva dipende dal numero di operazioni richieste, dalle dimensioni del materiale, dalla disposizione degli utensili e dal metodo di movimentazione.
Fattori di produzione da valutare
| Fattore | Influenza sulla produzione |
|---|---|
| Numero di sedi di registrazione | Influisce sulle operazioni di elaborazione |
| Dimensioni della tavola | Influisce sul carico e sull'allineamento |
| Spessore del materiale | Può influire sulle condizioni di taglio |
| Progettazione di dispositivi | Influisce sulla ripetibilità e sui tempi di configurazione. |
| Funzionamento a doppia testa | Può influire sulla sequenza di elaborazione |
| Funzioni automatiche | Determinare il coinvolgimento dell'operatore |
| Modifiche al prodotto | Richiede regolazioni di configurazione |
| Frequenza di ispezione | Aggiunge tempo per il controllo qualità |
Perché l'output accettato è importante
La capacità produttiva dovrebbe essere misurata in pannelli conformi piuttosto che in cicli totali completati.
Pannelli accettati all'ora = Pannelli elaborati all'ora × Tasso di accettazione
Un processo più rapido non si traduce necessariamente in costi operativi inferiori se comporta rilavorazioni aggiuntive o pannelli scartati.
Per le fabbriche che confrontano l'applicazione manuale e quella controllata degli spilli, questo parametro è più utile di una percentuale di miglioramento della produttività non supportata da dati concreti.
12. Cosa devono verificare gli acquirenti durante i test di accettazione in fabbrica del CK-800?
Un test di accettazione in fabbrica (FAT) dovrebbe accertare se la macchina soddisfa i requisiti concordati prima della consegna.
Per il modello CK-800, i test dovrebbero riguardare sia le funzionalità dell'apparecchiatura sia la qualità effettiva del processo.
Lista di controllo per l'accettazione in fabbrica del modello CK-800
| Elemento di prova | Verifica consigliata |
|---|---|
| Modello della macchina | Confermare la configurazione del CK-800 |
| Dimensione massima della scheda | Testare il pannello di grandi dimensioni richiesto |
| Dimensioni minime della scheda | Verifica il supporto per formati più piccoli |
| Spessore del pannello | Confermare l'intervallo di elaborazione approvato |
| Velocità del mandrino | Verificare la specifica pubblicata di 24.000 giri/minuto. |
| Colletto | Confermare la compatibilità con utensili da Ø3,175 mm |
| Disposizione a doppia testa | Dimostrare le posizioni di elaborazione richieste |
| precisione del buco | Misurare le posizioni finali dei fori degli utensili |
| Operazione di fissaggio | Confermare la sequenza automatica effettiva |
| Inserimento dei perni | Esaminare i campioni di spillatura approvati |
| Funzioni PLC | Dimostrare la sequenza di controllo richiesta |
| Fornitura di aria | Confermare i requisiti di pressione e di esercizio |
| Impianto elettrico | Verificare la configurazione fornita |
| Comandi di sicurezza | Dimostrare le funzioni di protezione e di emergenza |
| Documentazione | Esaminare manuali, disegni e verbali di collaudo. |
Metodo di prova del campione raccomandato
Selezionare pannelli rappresentativi che coprano le combinazioni di dimensioni e materiali richieste dalla fabbrica.
Fornire la configurazione dei fori prevista e le specifiche dei perni di riferimento.
Definire i limiti di tolleranza posizionale e dimensionale prima di eseguire i test.
Analizzare più campioni in condizioni controllate.
Misurare i fori finiti e verificare il risultato dell'incastro dei perni.
Annotare eventuali pannelli scartati, le regolazioni di configurazione e i tempi di ciclo misurati.
Il rapporto di prova risultante dovrebbe identificare la configurazione della macchina e le condizioni operative.
La precisione pubblicata di ±0,1 mm garantisce l'accettazione?
NO.
Le specifiche devono essere valutate in base ai requisiti di disegno effettivi dell'acquirente.
Se il processo previsto richiede una tolleranza più ristretta rispetto alle capacità dichiarate, l'acquirente non deve presumere che la macchina sia in grado di soddisfarla senza un'ulteriore conferma tecnica.
13. Installazione, sicurezza e manutenzione a lungo termine
La CK-800 è una macchina da pavimento, pertanto è necessario verificarne i requisiti di fabbrica prima della consegna.
Parametri di installazione pubblicati
| Requisito | Specifiche del modello CK-800 |
|---|---|
| Alimentazione elettrica | Monofase 220V / 50Hz |
| Potenza macchina pubblicata | 5 kW |
| Pressione dell'aria | 5 kg/cm² |
| dimensioni della macchina | 1220 × 545 × 1230 mm |
| Peso della macchina | Circa 200 kg |
| Controllore | Mitsubishi PLC |
I requisiti elettrici e pneumatici devono essere verificati rispetto alla configurazione finale ordinata.
Quali sistemi di sicurezza sono importanti?
Le attrezzature industriali per il fissaggio e la foratura possono creare pericoli associati a teste mobili, utensili rotanti, meccanismi di serraggio e componenti pneumatici.
Gli acquirenti devono verificare le protezioni, il funzionamento dell'arresto di emergenza, la prevenzione dell'avvio accidentale, la protezione elettrica e le procedure di manutenzione sicura.
Tra i quadri normativi di riferimento figurano la norma ISO 12100 per la valutazione del rischio dei macchinari e la norma IEC 60204-1 per le apparecchiature elettriche delle macchine, ove applicabili.
La sola presenza di un pulsante di arresto di emergenza non dimostra la conformità a una particolare norma di sicurezza.
Quali interventi di manutenzione dovrebbero essere presi in considerazione?
Le ispezioni periodiche possono includere lo stato degli utensili, il fissaggio del mandrino, l'allineamento dei dispositivi di fissaggio, i collegamenti pneumatici, i gruppi mobili e le funzioni di controllo.
Il programma di manutenzione effettivo e le esigenze relative ai pezzi di ricambio devono essere confermati con il fornitore.
14. Cosa determina il costo totale di una macchina per la spillatura di pannelli FR4?
Il prezzo iniziale delle apparecchiature rappresenta solo una parte dell'investimento.
Un confronto dei costi più completo prende in considerazione l'installazione, gli utensili, i tempi di funzionamento, la manutenzione e i pannelli scartati.
Lista di controllo per la valutazione dei costi
| Fattore di costo | Cosa dovrebbero verificare gli acquirenti |
|---|---|
| Macchina base | Configurazione CK-800 inclusa |
| Testine di lavorazione | Attrezzatura standard e regolazioni disponibili |
| Utensili per la foratura | Specifiche compatibili e costi di sostituzione |
| Componenti di fissaggio | Perni e accessori di installazione compatibili |
| Apparecchiature | Requisiti standard o specifici dell'applicazione |
| Impianto elettrico | Preparazione del sito e requisiti delle utenze |
| Aria compressa | Offerta e consumo necessari |
| lavoro dell'operatore | Requisiti di carico e ispezione |
| Manutenzione | Parti soggette a usura e supporto |
| perdite di qualità | Rielaborazione e pannelli rifiutati |
| Spedizione | Imballaggio, destinazione e condizioni di consegna |
Un parametro utile per la determinazione del prezzo di fabbrica è:
Costo di fissaggio per pannello accettato = Costo totale di fissaggio allocato ÷ Pannelli accettati
Questo aiuta i responsabili degli acquisti a valutare il macchinario in base al valore produttivo piuttosto che al solo prezzo di acquisto.
15. Lista di controllo CK-800 per la richiesta di offerta (RFQ) per i produttori esteri di PCB.
Una richiesta di offerta (RFQ) tecnicamente completa consente al fornitore delle apparecchiature di valutare la compatibilità con i requisiti di produzione del cliente.
| Informazioni richieste | Cosa deve fornire l'acquirente |
|---|---|
| materiale PCB | FR1, FR4, CEM1, nucleo metallico o altro |
| Dimensioni della scheda | Dimensioni minime e massime |
| Spessore del pannello | Gamma di produzione effettiva |
| Modello piatto | Disegno dei fori di registrazione e punti di riferimento |
| Tolleranza del foro | Limiti posizionali e dimensionali richiesti |
| Specifiche dei pin | Diametro, lunghezza e metodo di installazione |
| Volume di elaborazione | Pannelli per turno o per ora |
| Metodo di caricamento | Automazione manuale o su richiesta |
| Requisiti per la testa | Spaziatura dei fori e posizioni di lavorazione |
| Ambiente di produzione | Energia, aria, spazio disponibile |
| Requisiti di qualità | Criteri di ispezione e accettazione FAT |
| Requisiti commerciali | Quantità, destinazione e ambito del servizio |
Perché scegliere CHIKIN CNC?
Shenzhen ChiKin Automation Equipment Co., Ltd. fornisce apparecchiature per la produzione di PCB e attrezzature correlate per l'automazione industriale.
Il CK-800 fa parte della gamma di apparecchiature dell'azienda destinate ai produttori che desiderano ottenere un posizionamento e un fissaggio dei circuiti stampati più precisi.
CHIKIN fornisce inoltre informazioni sulle proprie capacità produttive e di assistenza .
Per gli acquirenti, la priorità dovrebbe essere quella di stabilire se la configurazione CK-800 specificata sia in grado di soddisfare i requisiti effettivi della scheda e dei pin di collegamento.
Richiedi una valutazione tecnica del CK-800
Avete intenzione di migliorare la preparazione dei fori di registro FR4 o di standardizzare le operazioni di fissaggio?
Prepara i disegni del PCB, il tipo di materiale, le specifiche dei pin e i requisiti di produzione.
Recensione della macchina per spillatura CHIKIN FR4 .
Contatta CHIKIN CNC per una revisione della configurazione e un preventivo per il modello CK-800 .
Fornire una descrizione tecnica completa aiuterà a chiarire gli utensili della macchina, l'ambito di automazione e l'idoneità al vostro processo produttivo.
16. Domande frequenti sulle macchine per la fissazione di perni FR4
1. A cosa serve una macchina per la pinnatura FR4?
Una macchina per la pinnatura FR4 supporta operazioni di posizionamento e pinnatura controllate su materiali PCB rigidi idonei. In flussi di lavoro di produzione appropriati, può contribuire a preparare i fori di registro e installare i pin secondo il processo specificato.
2. Qual è la dimensione massima del PCB supportata dal CK-800?
Le specifiche pubblicate indicano una dimensione massima del PCB di 800 × 680 mm e una dimensione minima di 250 × 250 mm. La compatibilità effettiva del dispositivo di fissaggio con le dimensioni previste per la scheda deve essere verificata.
3. Qual è la velocità del mandrino del CK-800?
Il modello CK-800 ha una velocità del mandrino di 24.000 giri/minuto. Gli acquirenti sono tenuti a verificare gli utensili approvati, le dimensioni dei fori supportate e le condizioni di lavorazione per i propri materiali.
4. Il CK-800 utilizza un perno di registro da 3,175 mm?
Non necessariamente. La specifica Ø3,175 mm si riferisce alla testa di serraggio della pinza del mandrino. Il diametro del perno di registro compatibile deve essere verificato separatamente.
5. Qual è la precisione di foratura del CK-800?
Le specifiche pubblicate indicano una precisione di foratura di ±0,1 mm. Gli acquirenti sono tenuti a richiedere le condizioni di misurazione e a verificare la posizione effettiva dei fori confrontandola con i disegni approvati.
6. Il CK-800 è completamente automatico?
La scheda tecnica elenca un metodo di pinning automatico. Tuttavia, non descrive in dettaglio il caricamento della scheda, l'alimentazione dei pin o la sequenza di elaborazione. Gli acquirenti dovrebbero richiedere una dimostrazione delle effettive funzioni di automazione.
7. La CK-800 è in grado di lavorare materiali per PCB con anima in alluminio?
La compatibilità con PCB a nucleo metallico è inclusa nelle specifiche del prodotto. La compatibilità effettiva dipende dalla composizione del materiale, dagli strumenti utilizzati e dai requisiti di processo. Si consiglia di effettuare dei test su campioni.
8. Quale controller utilizza il CK-800?
Le specifiche pubblicate identificano un PLC Mitsubishi. Il modello hardware definitivo, le funzioni software e le interfacce di produzione disponibili devono essere confermate prima di effettuare l'ordine.
9. Qual è la differenza tra pinning e depinning su PCB?
La fissazione con perni consiste nell'installazione di perni di posizionamento per un processo di produzione. La rimozione dei perni consiste nell'eliminazione dei perni quando non sono più necessari. Le due operazioni richiedono utensili e requisiti di collaudo differenti.
10. Quali informazioni devo fornire quando richiedo un preventivo per il CK-800?
Fornire le informazioni relative al materiale del PCB, alle dimensioni, allo spessore, ai disegni dei fori di registro, alla precisione richiesta, alle specifiche dei pin, al volume di produzione, all'alimentazione elettrica e al livello di automazione preferito. Richiedere la lavorazione dei campioni e definire i criteri di accettazione in fabbrica.
Conclusione
La scelta della macchina per la pinnatura FR4 più adatta richiede una conoscenza approfondita delle dimensioni del circuito stampato, della precisione dei fori di lavorazione, della compatibilità del mandrino, dei metodi di pinnatura e dei requisiti di produzione.
La CHIKIN CNC CK-800 offre una configurazione standard con layout a doppia testa di lavorazione, velocità del mandrino di 24.000 giri/min, pinza da Ø3,175 mm, dimensioni massime del circuito stampato di 800 × 680 mm, controllo PLC Mitsubishi e precisione di foratura di ±0,1 mm.
Queste specifiche lo rendono un candidato ideale per i produttori di PCB che cercano un processo di registrazione più controllato e una gestione ripetibile delle schede.
Tuttavia, la scelta di un'attrezzatura efficace non dovrebbe dipendere esclusivamente dalle specifiche del catalogo.
Gli acquirenti devono verificare, tramite test rappresentativi, l'effettiva sequenza di fissaggio, le prestazioni in termini di posizione dei fori, la compatibilità con gli accessori, l'idoneità dei materiali e la resa produttiva accettata.
Una procedura di collaudo in fabbrica documentata contribuisce a ridurre i rischi di acquisto e favorisce una comprensione più chiara delle reali capacità dell'apparecchiatura.
Per i produttori di PCB che valutano le apparecchiature di posizionamento e fissaggio, CHIKIN CNC offre il modello CK-800 all'interno della sua più ampia gamma di attrezzature per la produzione di PCB.
Scoprite la macchina per la foratura di componenti in FR4 CK-800 oppure contattate CHIKIN CNC per un preventivo personalizzato .
Condividi i disegni dei tuoi PCB, le specifiche dei materiali, i requisiti relativi ai fori di registro e il volume di produzione previsto per valutare una configurazione adatta al tuo flusso di lavoro di produzione.





