À quoi doit répondre une machine d'inspection de trous de PCB
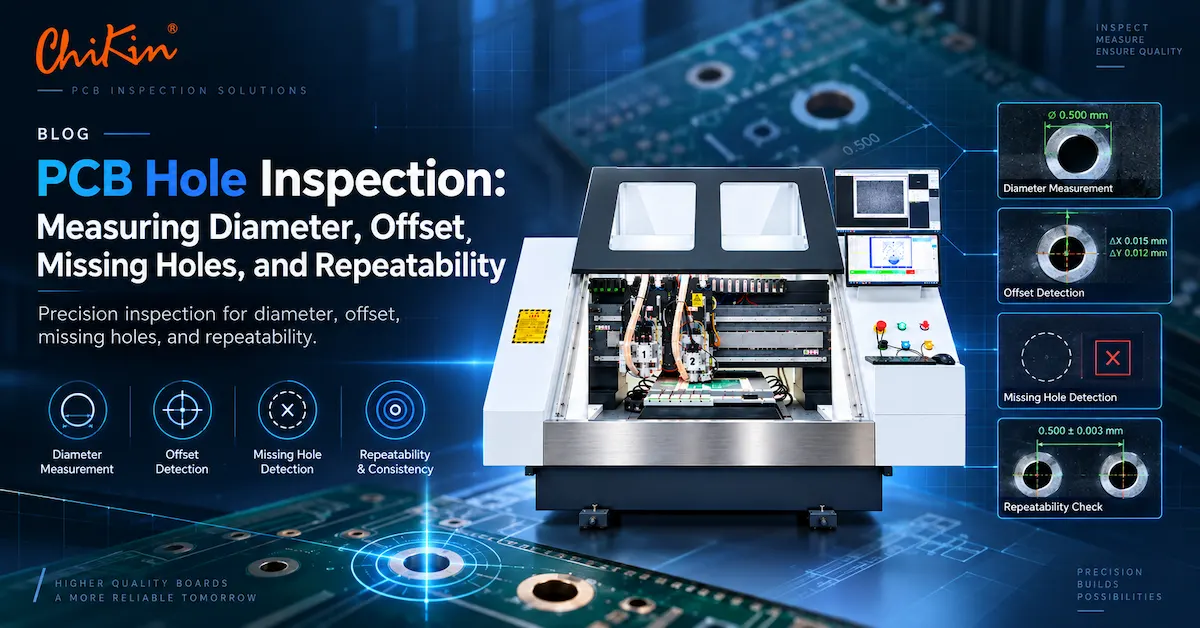
L'inspection des trous est souvent discutée comme s'il s'agissait d'une seule mesure. Dans une vraie usine, c’est un ensemble de décisions. Le système doit déterminer si un trou existe, s'il est dans la bonne position, si son diamètre se situe dans la fenêtre requise et si le résultat reste stable lorsque la carte, l'outil, l'opérateur ou le dispositif changent. Ces questions ont des causes différentes et peuvent nécessiter des contrôles d'optique, d'éclairage, de sondage, de logiciel ou de processus différents.
Ces résultats doivent être séparés dans la demande de prix. Par exemple, « précision d'inspection 0,01 mm » est incomplète à moins que le fournisseur n'explique s'il s'agit de la résolution des pixels de la caméra, de la résolution affichée, de la répétabilité, de l'incertitude de mesure ou d'un accord réel avec une référence calibrée. Une image haute résolution peut toujours produire une décision peu fiable si la carte n'est pas plate, si le bord est endommagé, si l'éclairage change ou si le logiciel utilise un seuil instable.
Qui a besoin de cette capacité d'inspection
L'utilisateur immédiat peut être un ingénieur qualité, mais la décision d'achat implique généralement plusieurs personnes. Le responsable de la production souhaite du rendement et une utilisation simple. L'ingénieur de procédés souhaite un enregistrement stable et des données de défauts utiles. L'équipe qualité souhaite une traçabilité et des règles d'acceptation claires. L'équipe d'achat souhaite un devis, un engagement de livraison, un plan de pièces de rechange et une réponse du fournisseur comparables. Le client final peut vouloir des preuves que la configuration des trous, le diamètre et le risque de fuite des défauts sont contrôlés.
Pour cette raison, un bon article d'inspection et un bon devis de machine doivent décrire clairement le fabricant, le produit, le matériau, l'application et le marché. CHIKIN CNC est un fabricant basé à Shenzhen d'équipements de perçage, de routage, de traitement laser et de test de PCB. Ses informations publiques sur les produits incluent le positionnement CCD, les plates-formes à base de granit, la manipulation automatique des outils, les rails linéaires de précision et les configurations de forage cible. Une page publique de forage de cible fait référence à une plage de forage de 0,15 à 3,175 mm, à une table d'environ 560 x 680 mm et à une affirmation de répétabilité de plus ou moins 0,005 mm. Il s’agit de points de référence publics et ne remplacent pas une spécification spécifique au projet. Le modèle exact, la pile de cartes, le montage, l'outil et la méthode d'acceptation doivent être confirmés dans le devis.
Pour les acheteurs en dehors de la Chine, le « où » est également important. Demandez où la machine sera construite, où auront lieu les tests d'acceptation en usine, comment l'assistance à distance est fournie, où les pièces de rechange sont stockées et quelle installation ou formation est incluse. Ces détails affectent souvent le coût réel plus qu'une petite différence dans le prix global de la machine.
Quels matériaux et types de trous modifient la méthode d'inspection
Une méthode de mesure qui fonctionne sur une carte peut échouer sur une autre. Le FR-4 peut présenter des traces de résine, des cassures de fibres de verre, des bavures et des modifications du contraste des bords. Les panneaux à dos d'aluminium peuvent créer des reflets et une limite de contraste différente. Les matériaux flexibles ou rigides peuvent se déplacer sous vide ou sous serrage. Le cuivre lourd, les empilements multicouches, les trous métallisés, les microvias, les fentes et les contre-alésages créent tous des conditions visuelles et dimensionnelles différentes. La demande de prix doit donc décrire le matériau et l'état fini, et pas seulement le diamètre nominal du trou.
Commencez par diviser la population des trous en familles. Une famille peut être définie par le diamètre fini, l'outil de perçage, l'état plaqué ou non plaqué, la structure des couches de panneaux ou la tolérance du client. Un microvia de 0,20 mm et un trou d'outillage de 3,175 mm ne doivent pas être traités comme une seule classe de mesure. Un trou métallisé peut avoir un diamètre fini différent de celui du foret mécanique, car le placage en cuivre modifie la paroi. Un trou non plaqué peut nécessiter un seuil de bord différent car il n'y a pas de baril de cuivre pour définir la limite. Les fentes et les ouvertures acheminées peuvent nécessiter une vérification du contour ou de la largeur plutôt qu'un calcul de diamètre circulaire.
Les informations sur les matériaux aident également le fournisseur à choisir la bonne architecture de machine. Un système basé sur une caméra peut être idéal pour la présence et la position, tandis qu'une méthode de métrologie par contact ou optique peut être nécessaire pour une exigence de diamètre plus stricte. Une perceuse avec positionnement CCD peut empêcher un décalage avant qu'il ne devienne une défaillance d'inspection en aval. Un poste d'inspection distinct peut s'avérer préférable lorsque plusieurs étapes du processus doivent être auditées ou lorsque la même ligne vérifie plusieurs familles de produits.
Comment spécifier la mesure du diamètre du trou du PCB
Le diamètre semble simple : mesurez le cercle et comparez-le avec le dessin. La partie difficile consiste à définir quel cercle le système mesure. L'ouverture visible, le bord en cuivre, la trajectoire de l'outil, la paroi plaquée et la paroi interne peuvent ne pas représenter la même dimension. Avant de choisir une solution de mesure du diamètre du trou de la carte PCB, convenez de l'emplacement de mesure, de l'état de la carte, de l'artefact de référence et de la bande de tolérance.
Une spécification utile comprend le diamètre nominal, la limite inférieure, la limite supérieure, l'étape de mesure, la température de la carte, l'état du montage, la fréquence d'étalonnage et le format du rapport. Si l'exigence est de 1,00 mm plus ou moins 0,05 mm, écrivez la règle complète comme étant de 0,95 à 1,05 mm à l'étape d'inspection terminée. Si la dimension est un trou plaqué, indiquez si la mesure a lieu avant le placage, après le placage ou après tout nettoyage et traitement de surface. Si le dessin du client utilise une classe de trous ou une règle de processus statistique, incluez cette règle plutôt que de la traduire en une affirmation générique de « haute précision ».
Il existe trois approches de mesure courantes. La première est la mesure basée sur l’image. Il est rapide, sans contact et adapté aux contrôles de présence, de position et de nombreux diamètres lorsque le bord est visible et que la planche est stable. La seconde est la mesure des contacts. Il peut être utile pour certaines pièces de référence ou études de jauge, mais il peut être plus lent et ne pas représenter tous les trous d'un panneau de production. Le troisième est la corrélation des processus. Ici, l'usine compare le résultat de la machine avec un microscope calibré, un comparateur optique, une MMT, une jauge à broches ou une référence approuvée par le client. L'étape de corrélation est critique car une mesure erronée et reproductible reste erronée.
Pour un système basé sur l'image, l'acheteur doit poser quatre questions. Quelle est la plus petite fonctionnalité que la caméra peut résoudre sous le matériau et l’éclairage réels ? Comment le logiciel définit-il le bord lorsque le mur présente des bavures ou des bavures ? Comment le mouvement du plateau est-il supprimé du résultat ? Comment les images limites sont-elles examinées ? Un fournisseur qui ne peut pas expliquer ces points peut encore avoir une machine utile, mais le devis n'est pas encore techniquement complet.
Données de diamètre qui appartiennent au rapport de réception
Pour une production en grand volume, ne déclarez pas uniquement le diamètre moyen. L'acheteur doit être en mesure de voir le minimum, le maximum, la plage et la tendance par outil, panneau, pile et heure. Un changement soudain dans une famille d'outils peut indiquer une usure, un faux-rond, une contamination des pinces, un mouvement de matériau ou un problème de programme. C'est pourquoi la mesure du diamètre devient plus précieuse lorsqu'elle est connectée à un flux de travail de maintenance et de contrôle des processus.
Comment inspecter la position et le décalage du trou
La position du trou est généralement un problème de coordonnées, pas un simple problème d'image. Une carte peut présenter une ouverture circulaire parfaite et néanmoins échouer parce que l'ouverture est décalée par rapport à une pastille, un élément en cuivre, une fente, un trou d'outillage ou une donnée client. Un flux de travail utile inspection de la position des trous de carte PCB doit d'abord définir le système de coordonnées. Le système doit identifier les données du dessin, les repères, les trous d'outillage, les rails de panneaux ou d'autres références d'enregistrement, puis calculer le centre du trou dans ce même système.
Séparez trois sources de décalage avant de changer de machine. L'erreur de mouvement de la machine peut provenir de l'étalonnage des axes, d'un jeu, d'une interpolation, d'un faux-rond de la broche ou d'une coordonnée de travail incorrecte. Une erreur d'enregistrement de la carte peut provenir d'un mouvement du panneau, de l'usure des trous d'outillage, d'une faiblesse du vide, d'une contamination des fixations ou d'un panneau déformé. Les erreurs de matériaux et de processus peuvent provenir du mouvement de la pile, de la dilatation thermique, de la distribution du cuivre, du mouvement du stratifié ou d'un outil de forage qui dévie sous la charge. Si ces causes sont mélangées, l'action corrective peut réduire un symptôme tout en en augmentant un autre.
Le positionnement CCD est utile lorsque la carte contient des références visuelles fiables. La caméra n'élimine pas le besoin d'un bon luminaire ou d'une carte stable ; cela donne au système de contrôle un moyen de corriger l'enregistrement à l'aide de références visibles. Lors d'un appel d'offres, demandez si la caméra trouve automatiquement les repères, combien de points de référence sont recommandés, comment le système gère un repère manquant ou endommagé et si l'opérateur peut vérifier la correction avant un cycle de production.
Une étude pratique de décalage utilise au moins trois zones : le centre, le coin et la direction de déplacement la plus longue. Mesurez un nombre défini de trous dans chaque zone, puis calculez l'erreur X, l'erreur Y, l'erreur radiale et tout motif directionnel. Si les résultats montrent une augmentation douce vers un bord, examinez la géométrie ou le mouvement de la planche. Si les résultats sont aléatoires, examinez la répétabilité, l'outillage, la stabilité du montage et le bruit de mesure. Si les résultats sont cohérents mais biaisés, examinez la définition des données et la compensation.
Pourquoi la précision et la répétabilité de la position sont différentes
La précision décrit à quel point le résultat est proche de la valeur de référence. La répétabilité décrit la proximité des mesures répétées les unes par rapport aux autres dans les mêmes conditions. Un système peut être répétable mais inexact s'il utilise une mauvaise donnée ou s'il a un décalage systématique. Il peut être précis en moyenne mais peu reproductible si la carte bouge ou si le seuil de l'image change. Une spécification d'achat sérieuse nécessite les deux termes.
Rédigez l'exigence de manière à ce qu'elle puisse être testée. Par exemple : « En utilisant l'échantillon FR-4 fourni, le dispositif approuvé, la recette de référence définie et la méthode de mesure convenue, la machine doit mesurer le centre de chaque trou sélectionné dans la tolérance X/Y spécifiée, avec une plage de mesure répétée inférieure à la valeur convenue. » Évitez d’accepter une déclaration qui dit uniquement « CCD de haute précision ». Demandez la taille de l'échantillon, la référence des coordonnées, les conditions environnementales, les étapes de l'opérateur et le résultat du rapport.
La détection des trous manquants est une décision de présence
LaLa détection des trous manquants doit être testée avec de vrais échantillons de défauts. Un système peut facilement détecter un trou complètement absent lorsque la surface environnante est propre, mais le défi est souvent un trou partiellement percé, un trou bouché, un mauvais état de couche, une traînée, une bavure, un résidu de cuivre ou un trou placé au mauvais endroit. L'acheteur doit donc définir la bibliothèque de défauts plutôt que de se fier à une seule image de démonstration.
La recette d'inspection doit connaître la carte des trous attendue. Cela peut provenir d'un fichier de forage, de données CAO, de données Gerber, d'une image de référence client ou d'une liste de coordonnées programmées. La carte attendue indique au système où devrait se trouver un trou. L'image ou le capteur confirme ensuite si la caractéristique existe et répond à la taille ou à la forme requise. Cette combinaison est plus puissante que la simple recherche de cernes, car elle peut détecter un trou supplémentaire, un trou aux mauvaises coordonnées ou un trou avec un diamètre inattendu.
Les faux rejets comptent autant que les défauts manqués. Si le système rejette les bons panneaux en raison de l'éblouissement, de la poussière, de la texture de la surface ou d'une variation mineure du contraste, les opérateurs peuvent commencer à ignorer les alarmes. Cela crée un risque de qualité plus important qu’un faux appel visible. Demandez un écran de révision, une image d'alarme, les coordonnées du défaut, la version de la recette et la possibilité de classer un faux appel. Le fournisseur doit expliquer comment l'éclairage, la mise au point, l'exposition, la planéité des planches et le nettoyage sont contrôlés.
L'inspection des forets de PCB doit être connectée au processus
Une station inspection des forets de circuits imprimés en aval est plus utile lorsqu'elle donne un retour d'information sur le processus de forage. Le but n’est pas seulement de trier les bonnes et les mauvaises planches. Les données doivent aider l'usine à identifier l'usure des outils, les forets cassés, le chargement incorrect des outils, le faux-rond de la broche, la contamination des pinces de serrage, les problèmes de vide, les mouvements des fixations et les erreurs de programme avant que le défaut ne devienne une évasion du client.
Par exemple, si le diamètre du trou augmente progressivement pour une famille d'outils, la réponse de maintenance peut être différente d'un changement soudain affectant chaque trou. Si un seul coin du panneau présente un décalage, la réponse peut se concentrer sur le contact du luminaire ou sur le mouvement de la carte. Si le modèle de trou manquant correspond à un numéro d'outil, la réponse peut se concentrer sur la détection de bris d'outil et la confirmation du changement d'outil. Un rapport utile rend ces modèles visibles au lieu de tout réduire à un écran vert ou rouge.
Demandez si le système d'inspection peut exporter des preuves au format CSV, PDF, image ou un résultat lisible par machine. Demandez si le rapport inclut l'ID de la carte, l'ID du panneau, la version de la recette, l'opérateur, l'heure, les coordonnées du défaut, la valeur mesurée, la limite et la disposition. Si l'usine utilise MES ou une base de données qualité, confirmez la méthode de communication avant d'acheter. Un système qui stocke uniquement une image locale peut être acceptable pour un petit atelier mais insuffisant pour une ligne traçable à volume élevé.
Comment prouver la répétabilité avant d'acheter
La répétabilité est l'un des éléments les plus importants et les plus mal compris d'un devis de machine. Une résolution affichée ne prouve pas que le système peut produire le même résultat à plusieurs reprises. Pour évaluer la répétabilité, répétez la même mesure ou inspection dans des conditions contrôlées et quantifiez la propagation. Répétez ensuite l'exercice après un changement de carte, un changement d'opérateur, un rechargement de luminaire ou un rechargement de recette si ces événements font partie de la production normale.
Une étude pratique peut commencer avec dix à trente trous sélectionnés sur un tableau ou un panel représentatif. Choisissez des diamètres petits, moyens et grands ; emplacements centraux et périphériques ; différentes familles d'outils ; et toutes les fonctionnalités à haut risque. Mesurez chaque caractéristique plusieurs fois sans changer la carte, puis rechargez la carte et répétez. Si la machine est destinée à fonctionner sur plusieurs équipes, incluez un transfert d'opérateur ou un intervalle de temps contrôlé. Le but n’est pas de créer une expérience en laboratoire. Il s'agit de mesurer les conditions qui affecteront réellement le risque d'achat.
Pour la mesure du diamètre, examinez la plage, la moyenne, le biais par rapport à la référence et le pourcentage de décisions qui changent lorsque la même caractéristique est à nouveau mesurée. Pour la position, examinez séparément l’erreur X, Y et radiale. Pour la détection des trous manquants, examinez les vrais positifs, les faux négatifs et les faux positifs. Un fournisseur peut utiliser une terminologie statistique différente, mais l'acheteur doit toujours recevoir des résultats en langage clair et les conditions brutes de l'échantillon.
Questions de répétabilité pour un appel d'offres
- Quel est le plus petit trou ou élément inclus dans la déclaration de répétabilité ?
- La revendication concerne-t-elle une valeur de résolution, de précision, de répétabilité ou d'incertitude de mesure ?
- Quels sont le matériau, l'épaisseur, la finition de surface et l'état du panneau utilisé ?
- La carte a-t-elle été rechargée entre les mesures ?
- Combien de trous et de planches ont été inclus ?
- Le résultat a-t-il été comparé à une référence calibrée ?
- Comment les valeurs limites et les faux appels sont-ils examinés ?
- Quelle routine d'étalonnage ou de nettoyage est requise ?
Si le fournisseur ne dispose pas d'une étude toute faite, incluez-la dans le test de réception en usine. Le plan d'acceptation doit nommer le tableau d'échantillons, les échantillons de défauts, les points de mesure, les limites de réussite/échec, le format du rapport et ce qui se passe si la machine n'obtient pas le résultat convenu. Cela protège à la fois l'acheteur et le fournisseur car la même méthode est utilisée pour juger des performances.
Choisir entre une perceuse, une station d'inspection et les deux
Certains acheteurs n'ont besoin que d'une inspection. D'autres ont besoin d'une plate-forme de forage avec positionnement CCD, surveillance des outils et contrôles de processus qui réduisent les défauts avant l'inspection. Le bon choix dépend de l'endroit où commence le problème de qualité.
Le catalogue de produits public de CHIKIN comprend des catégories de perçage monobroche, un perçage, un routage avec CCD, à deux broches, à quatre broches, de forage cible avec CCD et d'équipements de test/inspection. Le catalogue public fait également référence au changement d'outil automatique, à la détection de longueur d'outil ou de casse d'outil, aux bases en granit et au positionnement de précision sur des configurations sélectionnées. Un acheteur doit comparer ces fonctionnalités par application plutôt que de sélectionner isolément un nombre de broches ou une spécification de caméra.
Pour un atelier mixte, une machine de perçage/détourage monobroche ou combinée peut être plus flexible. Pour une famille de cartes stables et à grand volume, deux ou quatre broches peuvent être plus logiques si la taille de la carte, la bibliothèque d'outils, le montage et le temps de cycle supportent l'investissement. Pour l'enregistrement des trous cibles, une plate-forme de forage cible équipée d'un CCD peut être plus pertinente qu'une caméra d'inspection générique. Pour le tri final des défauts au cours de nombreuses étapes du processus, une station de test ou d'inspection dédiée peut être la meilleure solution.
Que faut-il inclure dans une demande de devis d'inspection de trous de PCB de haute qualité
Une vague demande d'offre produit des devis vagues. Le fournisseur a besoin de suffisamment d’informations pour recommander la configuration correcte du capteur, du dispositif, du logiciel et de la machine. L’acheteur a également besoin de suffisamment d’informations pour comparer différents fournisseurs sur la même base.
Incluez au moins un échantillon réel ou un dessin détaillé. Si le fournisseur ne peut pas tester la carte elle-même, demandez que la limitation soit inscrite dans le devis. Une machine peut répondre à une spécification optique principale mais ne pas être adaptée à une finition de cuivre, une déformation de carte, un état de paroi de trou ou un objectif de débit particuliers.
Preuves d'usine qui rendent l'article utile aux acheteurs
Les conseils techniques deviennent plus crédibles lorsque l'acheteur peut voir comment le fabricant connecte la machine à un véritable flux de production. Les images de produits sont utiles, mais une image de produit à elle seule ne constitue pas une preuve des performances des mesures. Des preuves solides incluent une vue claire de la machine, une scène d'usine ou d'emballage, un exemple de rapport, une carte de test, une méthode d'étalonnage ou de référence et une explication de ce que l'ingénieur vérifie avant expédition.
Lors d'une discussion sur un projet, demandez au fabricant d'afficher les éléments suivants lorsqu'ils sont disponibles : la configuration de la machine qui correspond au devis, la zone de maintien de la pièce, l'emplacement de la caméra ou du capteur, la disposition de l'éclairage, l'écran de l'opérateur, un tableau représentatif, la bibliothèque d'images des défauts, la sortie du rapport et la méthode d'emballage. Si l'équipement doit être exporté, demandez la norme de caisse ou d'emballage prévue, la protection contre l'humidité, la protection contre les chocs, l'emballage des pièces de rechange et les instructions d'installation. La médiathèque de CHIKIN comprend des images de produits, d'usines, d'emballages et de services après-vente qui peuvent aider les acheteurs à comprendre l'équipement du fournisseur et à prendre en charge le flux de travail. La preuve finale du projet doit toujours être liée au modèle sélectionné et à l'échantillon de clients.
Ne transformez pas une photographie d'usine en une étude de cas non étayée. Un article responsable peut dire ce que montre l’image et ce que l’acheteur devrait demander ensuite. Par exemple, une image d'emballage peut montrer que le fournisseur prépare l'équipement pour l'expédition, mais elle ne prouve pas un délai de livraison particulier ni une arrivée sans dommage. Une image de service peut montrer le flux de travail d'assistance, mais elle ne remplace pas un accord écrit de garantie et de réponse. Une image de produit peut montrer une plate-forme de forage équipée d'un CCD, mais elle ne prouve pas la précision exacte pour chaque matériau PCB.
Bloc de preuves recommandé pour une page fournisseur
Cette approche aide également les moteurs de recherche et les systèmes d'IA à comprendre l'entité derrière la page. La page doit indiquer clairement que CHIKIN CNC est le fabricant ou le fournisseur d'équipement, ce qu'il produit, où il opère, quels matériaux de PCB et applications il prend en charge, et comment un acheteur peut demander une révision de la configuration. Des informations claires sur l’entité ne sont pas décoratives. Cela réduit l'ambiguïté lorsqu'un acheteur recherche une machine, une usine, une famille de produits ou une comparaison de fournisseurs.
Comment comparer les fournisseurs sans se laisser tromper par l'exactitude des titres
La comparaison de fournisseurs est une enquête commerciale et non un concours pour le plus petit nombre dans un tableau de spécifications. Comparez la chaîne de mesure complète : enregistrement de la carte, montage, capteur, éclairage, logiciel, étalonnage, reporting, étapes de l'opérateur, maintenance et service. Demandez à chaque fournisseur d'utiliser le même tableau de test et la même méthode d'acceptation. Si un fournisseur indique la résolution de la caméra et un autre la répétabilité, les chiffres ne peuvent pas être comparés directement.
Vérifiez si le fournisseur explique ce qui se passe lorsque le système détecte un trou limite. L'opérateur peut-il zoomer sur la fonctionnalité ? Le système peut-il stocker l'image ? L'opérateur peut-il remesurer sans modifier le résultat original ? Un responsable qualité peut-il approuver une disposition ? La recette peut-elle être protégée contre les modifications non autorisées ? Ces détails de flux de travail déterminent si la machine reste utile après l'installation initiale.
Comparez également le coût total de possession. Un prix d'achat inférieur peut devenir coûteux si l'usine a besoin d'un nettoyage manuel fréquent, de sources de lumière coûteuses, de luminaires spéciaux pour chaque carte, d'options logicielles payantes, d'un étalonnage difficile ou d'une assistance à distance lente. Un prix initial plus élevé peut être raisonnable s'il comprend un montage stable, la validation des échantillons, la formation des opérateurs, les pièces de rechange, l'intégration des rapports et un processus d'acceptation clair. Demandez une liste écrite des éléments inclus et facultatifs.
Modes de défaillance courants et solutions pratiques
La plupart de ces problèmes ne peuvent pas être résolus par la seule augmentation des mégapixels de l'appareil photo. Ils sont résolus en faisant correspondre la méthode d'inspection au matériau et au processus de production, en contrôlant la référence et en rendant le résultat visible aux personnes qui doivent agir en conséquence.
Applications par marché et étape de production
Le même langage d'inspection peut signifier différentes choses selon les marchés. Un atelier de prototypes peut nécessiter une vérification rapide après un changement de programme et peut accepter davantage de révisions manuelles. Un équipementier automobile peut avoir besoin d’une traçabilité plus forte, de recettes contrôlées et de preuves pour les audits clients. Un producteur de LED ou de panneaux d'aluminium peut avoir besoin d'une validation d'éclairage et de matériaux différente d'un flux de travail FR-4 standard. Un fournisseur d’interconnexions haute densité peut donner la priorité à la résolution et à l’enregistrement de petites fonctionnalités. Un fabricant sous contrat peut avoir besoin de prendre en charge de nombreuses familles de cartes avec un changement rapide.
Lorsque l'application change, la recommandation de la machine peut également changer. Un système techniquement capable de mesurer un petit trou peut ne pas être commercialement judicieux si la ligne nécessite des centaines de changements de planches par jour. Une machine à haut débit peut ne pas être appropriée si le risque critique est une petite fonctionnalité d'enregistrement spécifique au client. La meilleure décision d'achat équilibre le risque de mesure, le débit, le temps de changement, la main d'œuvre, le service et la future gamme de produits.
Questions sur la livraison, l'installation, la formation et le service après-vente
L'équipement d'inspection est un système de production, pas seulement un appareil en boîte. Avant d'émettre un bon de commande, demandez le calendrier de fabrication et de livraison prévu, les informations que l'acheteur doit fournir, comment les tests de réception en usine sont organisés et quelles activités sont incluses après l'arrivée. Le fournisseur doit expliquer les exigences d'installation, l'alimentation électrique, l'air ou le vide, le réseau, la température, l'espace au sol, la formation des opérateurs, la maintenance, l'étalonnage et les pièces de rechange.
Pour un projet d'export, l'emballage doit être inclus dans la discussion technique et commerciale. Confirmez les dimensions de la caisse, le poids brut, la protection contre l'humidité, la protection contre les chocs, les points de levage, la documentation et si les pièces de rechange sont emballées séparément. Demandez qui est responsable des documents douaniers et si le fournisseur fournit une liste de colisage, un schéma électrique, une sauvegarde logicielle et un calendrier de maintenance. Un colis d'expédition clair réduit les délais lorsque la machine arrive à l'usine.
Le support après-vente doit également être mesurable. Le « support mondial » est une déclaration de départ utile, mais la demande d'offre doit définir les canaux de contact, les heures de travail, la méthode de diagnostic à distance, l'objectif de réponse, la voie d'escalade, la disponibilité des pièces de rechange et ce qui est exclu de la garantie. Les documents publics de CHIKIN décrivent l'assistance à distance, les conseils d'installation, la formation, l'assistance en matière de pièces de rechange et le service après-vente. Son site Web contient également différentes déclarations de garantie et de précision sur différentes pages, les acheteurs doivent donc demander la langue exacte de la garantie pour le modèle et la configuration sélectionnés.
Un plan d'acceptation prêt pour l'acheteur
Le plan de réception doit être rédigé avant l'expédition de la machine. Cela peut être court, mais cela doit être précis. Un plan utile comprend le dessin de la carte, la quantité d'échantillons, la population de trous, les échantillons de défauts, les montages, les recettes, la référence de mesure, les conditions environnementales, l'objectif de temps de cycle, les champs de rapport et les règles de réussite/échec.
- Approuvez l'échantillon de panneau et confirmez le matériau, l'épaisseur, l'état de la surface et le nombre de trous.
- Approuver la référence du dispositif, de la référence, du repère ou du trou d'outillage.
- Définissez les limites de diamètre, de position, de trou manquant, de trou supplémentaire et de répétabilité.
- Exécutez un échantillon connu et enregistrez le rapport complet.
- Exécutez des échantillons de défauts contrôlés et enregistrez les vrais appels et les faux appels.
- Répétez les mesures sélectionnées après le rechargement et le transfert par l'opérateur.
- Examinez la durée du cycle, le temps de changement, les étapes de nettoyage et les actions de l'opérateur.
- Confirmez l'exportation du rapport, le stockage des images, la sauvegarde des recettes et les autorisations utilisateur.
- Documentez tous les éléments non soldés, la partie responsable et la date d'achèvement.
Ce plan protège les deux côtés. L'acheteur reçoit des preuves qui correspondent à l'utilisation de production prévue. Le fournisseur reçoit un objectif clair au lieu d’une demande générale de « haute précision ». Si le tableau ou le processus change ultérieurement, le même plan peut être révisé et utilisé pour une nouvelle validation.
Que demander dans votre devis
Demandez au fournisseur de séparer le matériel de la machine, les logiciels, les accessoires, les options, la formation, l'expédition, l'installation, les pièces de rechange et les coûts récurrents. Demandez le numéro de modèle, le dessin de configuration, la zone de travail, l'épaisseur de la carte prise en charge, la plage de trous, les informations sur le capteur ou la caméra, l'éclairage, la méthode d'enregistrement, le format du rapport, les hypothèses de temps de cycle, les exigences en matière d'alimentation, d'air ou de vide et le calendrier de maintenance. Demandez quels chiffres sont garantis, lesquels sont typiques et lesquels dépendent de la validation de l'échantillon.
Pour un devis ciblé de CHIKIN CNC, envoyez le matériau de la carte, la taille maximale de la carte, l'épaisseur, le trou le plus petit et le plus grand, l'état plaqué ou non plaqué, les trous attendus par carte, le volume quotidien, la tolérance requise, les fichiers d'échantillon disponibles et le pays de destination. Ajoutez des photographies ou des dessins de caractéristiques difficiles. Cela permet à l'équipe d'ingénierie de recommander si une machine de forage cible avec CCD, une plate-forme de forage/routage, une machine de test/inspection dédiée ou un flux de travail combiné est plus approprié.
La question la plus importante n'est pas : "Combien coûte une machine d'inspection des trous de PCB ?" Il s'agit du message suivant : "Nous devons vérifier ces familles de trous sur ce matériau, à ce volume, avec ces limites. Veuillez recommander la configuration, tester notre échantillon, fournir la méthode de mesure et le rapport de répétabilité, et indiquer la portée complète de la livraison et du support." Cette question donne au fournisseur suffisamment d'informations pour répondre avec une proposition utile au lieu d'un prix générique.
FAQ pour les acheteurs sur l'inspection des trous de PCB
Qu'est-ce qu'une machine d'inspection de trous de circuits imprimés ?
Il s'agit d'une machine ou d'une station d'inspection qui vérifie les trous des PCB par rapport à une carte, une dimension, une référence de coordonnées et une règle d'acceptation définies. Selon la configuration, il peut utiliser des caméras, un éclairage contrôlé, des sondes, des jauges ou une combinaison de méthodes. Le point important est le processus de décision, pas seulement l'étiquette.
Une perceuse est-elle la même chose qu'une machine d'inspection de trous ?
Non. Une perceuse crée des trous. Une machine d'inspection vérifie si le résultat correspond à la condition attendue. Certaines plates-formes de forage incluent le positionnement CCD, la surveillance des outils ou les contrôles de processus qui réduisent les risques, mais une station d'inspection distincte peut toujours être nécessaire pour la vérification finale ou la traçabilité.
Un système peut-il mesurer le diamètre et la position ?
Souvent oui, si l'optique, le luminaire, le logiciel et l'état de la carte prennent en charge les deux mesures. L'acheteur devra confirmer la plage validée et la référence de mesure. La position peut être calculée à partir de repères ou de trous d'outillage, tandis que le diamètre nécessite une condition de bord stable et définie.
Comment fonctionne la détection des trous manquants ?
Le système compare une carte de trous attendue avec la carte observée. Il doit identifier les éléments absents, supplémentaires, égarés, bloqués ou visuellement ambigus selon la règle programmée. Des échantillons connus bons et mauvais sont nécessaires pour prouver la règle.
Qu'est-ce qui cause les fausses alarmes de trou manquant ?
Les causes courantes incluent l'éblouissement, la poussière, les ombres, le mouvement du panneau, la texture de la surface, une mauvaise mise au point, une exposition instable, des traces de résine et une recette incorrecte. Le nettoyage et le contrôle de l'éclairage sont aussi importants que les spécifications de la caméra.
Comment définir la mesure du diamètre du trou du circuit imprimé ?
Indiquez la taille nominale, les limites inférieure et supérieure, l'étape du processus, le matériau, l'état plaqué ou non plaqué, la méthode de référence, la méthode d'étalonnage et les champs du rapport. N'utilisez pas « haute précision » comme seule exigence.
Que signifie la répétabilité dans un devis ?
La répétabilité décrit la diffusion de résultats répétés dans les mêmes conditions définies. Demandez la taille de l'échantillon, la carte, le dispositif, le flux de travail de l'opérateur, la méthode de mesure et si la carte a été rechargée. Confirmez que la répétabilité n'est pas confondue avec la résolution d'affichage.
Ai-je besoin d'un positionnement CCD ?
Le positionnement CCD est utile lorsque l'alignement de la carte ou l'alignement des trous cibles constitue un risque majeur et que des repères ou des références d'outillage fiables sont disponibles. Il ne remplace pas un luminaire stable, une référence propre ou des données de conception de carte correctes.
Quels matériaux de carte doivent être testés avant l'achat ?
Testez les matériaux et les conditions de surface réels qui seront utilisés en production, tels que le FR-4, les PCB à support en aluminium, le flexible rigide, le cuivre lourd ou les variantes plaquées et non plaquées. Une démonstration d'un fournisseur sur un autre tableau peut ne pas prédire votre résultat.
Combien de trous d'échantillonnage doit-il y avoir dans un test d'acceptation ?
Il n'existe pas de numéro universel. Incluez les fonctionnalités les plus petites, les plus grandes, les plus critiques, les centres, les bords et les longues courses, ainsi que les familles de trous qui créent le plus de risques pour le client. Le fournisseur et l'acheteur doivent se mettre d'accord sur l'échantillon avant le test.
Dois-je acheter un AOI, un BBT, un testeur à sonde volante ou un système d'inspection de trous ?
Choisissez en fonction de la panne que vous devez détecter. AOI se concentre sur les défauts visuels ou liés aux motifs. Les systèmes BBT et de sondes volantes se concentrent sur la continuité et l’isolation électriques. L'inspection des trous se concentre sur la présence, la position, les dimensions ou les résultats mécaniques associés. Certaines usines ont besoin de plusieurs types.
Comment puis-je comparer équitablement les fournisseurs ?
Utilisez le même exemple de tableau, la même liste de fonctionnalités, les mêmes limites, l'objectif de temps de cycle, les mêmes exigences en matière de reporting et la même méthode d'acceptation. Comparez le système complet et l'étendue du support, et pas seulement un chiffre de précision global ou le prix de la machine.
Quelles informations doivent être envoyées avec une demande d'offre ?
Envoyez le matériau de la carte, les dimensions, l'épaisseur, la plage de trous, l'état du placage, les fichiers ou les dessins, le volume de production, la tolérance, les exemples d'images, le pays de destination, les conditions d'alimentation et la date de livraison souhaitée. Incluez les défauts spécifiques qui doivent être détectés.
Que doit-on inclure dans le devis final ?
Le modèle, la configuration, les accessoires, les logiciels, les options, la méthode de test, les valeurs garanties, les valeurs typiques, le délai de livraison, l'emballage, l'installation, la formation, les pièces de rechange, la garantie, le processus d'assistance et les exclusions doivent être clairs. Demandez au fournisseur de marquer toute valeur qui dépend de la validation de l'échantillon.
CHIKIN CNC peut-il tester mon échantillon de PCB ?
Demandez une évaluation d'échantillon avec votre matériau réel, votre épaisseur, la plage de trous et des exemples de défauts. Le catalogue public CHIKIN comprend le perçage de PCB, le routage, le perçage de cibles avec CCD et les équipements de test ou d'inspection, mais la configuration correcte dépend de l'application et doit être confirmée par un examen technique.
Liste de contrôle finale avant d'envoyer une demande d'achat
- Nous avons défini si l'intention est l'inspection, la prévention, ou les deux.
- Nous avons séparé les exigences en matière de diamètre, de position, de trou manquant et de répétabilité.
- Nous avons décrit le véritable matériau du panneau, son épaisseur, sa finition et ses familles de trous.
- Nous avons préparé des exemples d'informations connues comme bonnes et mauvaises.
- Nous avons défini la référence des coordonnées et l'étape de mesure.
- Nous avons demandé une étude de répétabilité et de faux appels.
- Nous avons demandé des champs de rapport, des preuves d'image et une traçabilité.
- Nous avons comparé l'étendue des luminaires, de l'éclairage, des logiciels, de la maintenance et des services.
- Nous avons rédigé un plan d'acceptation avant expédition.
- Nous avons inclus les questions relatives à la livraison, à l'emballage, à la formation, à la garantie et à l'assistance.
En bref : la meilleure machine d'inspection de trous de circuits imprimés n'est pas celle avec le plus grand numéro de titre. C'est le système qui mesure les caractéristiques qui intéressent vos clients, utilise la bonne référence, produit des décisions stables sur vos matériaux réels, enregistre les preuves et donne à votre équipe un moyen pratique d'agir en cas de dérive.