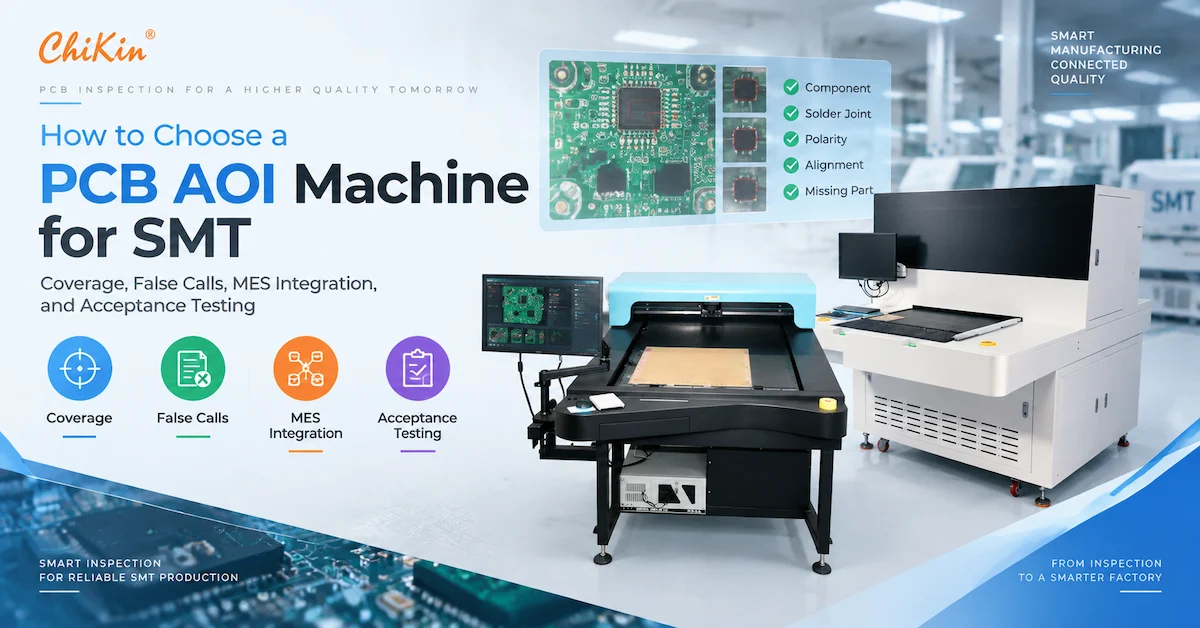
Réponse rapide : Choisissez une machine PCB AOI en commençant par les défauts que vous devez détecter, la famille de cartes que vous devez inspecter et le point de la ligne SMT où le résultat sera utilisé. Comparez ensuite la résolution de la caméra, le contrôle de l'éclairage, la couverture 2D ou 3D, la méthode de programmation, la gestion des faux appels, le transport et le montage, la sortie des données, l'intégration MES, la maintenance et les preuves de tests sur échantillons du fournisseur. Une machine qui détecte de nombreux types de défauts dans une brochure peut toujours créer une faible valeur si elle produit trop de faux appels, ne peut pas gérer la taille ou la variation de hauteur de votre carte, ou ne peut pas renvoyer un résultat traçable au système d'usine.
Cet article est destiné aux responsables de production SMT, aux ingénieurs qualité, aux équipes NPI, aux acheteurs EMS et aux distributeurs comparant un système d'inspection optique automatisée des PCB. Il couvre des questions d'information telles que ce que fait AOI, des questions commerciales telles que 2D par rapport à 3D et en ligne par rapport à hors ligne, des questions de comparaison de fournisseurs telles que la programmation et le service, et des questions d'appel d'offres telles que la taille de l'échantillon, les limites d'acceptation et la propriété des données. L'objectif est une décision d'achat techniquement défendable et utile à la production, et non une liste de fonctionnalités génériques.
La société derrière le nom CHIKIN est Shenzhen ChiKin Automation Equipment Co., Ltd., basée à Shenzhen, Guangdong, Chine. Son catalogue public comprend le perçage et le routage de PCB, l'alignement CCD, la V-CUT, le traitement laser et les équipements PCB AOI. Les pages AOI publiques décrivent les caméras CCD industrielles, l'éclairage programmable, l'importation Gerber ou CAO, les directions 2D et 3D en option, la sortie SPC et la préparation au MES ou à l'Industrie 4.0. Traitez-les comme des informations publiques sur les produits. La caméra finale, l'éclairage, le volume d'inspection, l'interface, la plage de hauteur de la carte, les modules logiciels, la garantie, le MOQ, la date de livraison et les critères d'acceptation appartiennent au devis spécifique au modèle.
Ce que fait réellement une machine PCB AOI
L'inspection optique automatisée utilise des règles d'éclairage, d'imagerie et logicielles contrôlées pour comparer une carte avec une référence. La référence peut provenir d'un tableau doré, de données CAO ou Gerber, d'une image apprise ou d'une combinaison. Le système signale les différences visuelles pour examen. Selon la station et la configuration, une machine AOI peut être placée après l'impression de la pâte à braser, avant la refusion, après la refusion ou à un autre point défini. Chaque emplacement constate des défauts différents et nécessite une stratégie d'acceptation différente.
Une station de post-impression peut se concentrer sur la zone de collage, les proxys de volume, les ponts, les décalages et la contamination. Une station de pré-refusion peut détecter les problèmes de placement ou de polarité avant que la soudure ne les rende plus coûteux. Une station de post-refusion peut inspecter les composants manquants ou décalés, les pierres tombales, les ponts, les indications de soudure ouvertes, la polarité et d'autres défauts d'assemblage visibles. L’inspection sur carte nue et l’AOI sur carte assemblée ne sont pas interchangeables. Dans une demande d'offre, nommez l'étape du processus et l'état physique de la carte.
Un résultat AOI est également un déclencheur d'action. Un opérateur de ligne peut retirer une carte, un ingénieur qualité peut examiner une image ou un MES peut en contenir un lot. La valeur vient de la boucle complète : détecter, classer, confirmer, corriger et apprendre. Si le système génère uniquement une longue liste d’alarmes sans flux de travail d’examen clair, l’usine ne peut réduire ni les évasions ni la main d’œuvre. Demandez au fournisseur de démontrer le parcours de l'opérateur dans le cadre de l'échantillon de test.
La première décision de l'acheteur : quels défauts sont les plus importants ?
Commencez avec un défaut Pareto de votre propre lignée. Répertoriez les principales fuites, les principaux faux appels, le coût d'un défaut manqué et le point auquel l'erreur est la moins chère à corriger. Séparez ensuite les défauts d’apparence des risques de fiabilité ou de sécurité. Un composant manquant sur une carte grand public peut être facile à détecter ; un état subtil de soudure sous un emballage peut nécessiter une autre méthode d'inspection ou une stratégie d'éclairage et d'image différente. La machine AOI doit être spécifiée autour du risque, et non autour de la longueur d'une liste de contrôle marketing.
Lorsque la définition du défaut est claire, le fournisseur peut proposer une caméra, un objectif, un champ de vision, un éclairage, un convoyeur et une configuration logicielle. Sans cela, un acheteur peut comparer deux systèmes qui prétendent tous deux « haute précision » mais utilisent des tailles et des tolérances de planches différentes. Définissez ce qui constitue un appel, une critique, un faux appel, un échec et une passe avant de discuter du chiffre de performance principal.
AOI 2D ou AOI 3D : sélectionnez en fonction des besoins de mesure
L'AOI bidimensionnel évalue l'apparence et la position des éléments dans une image. Il peut être efficace pour de nombreuses conditions de composants, de polarité, de placement, de pont et de soudure visible lorsque la carte et l'éclairage sont contrôlés. L'inspection tridimensionnelle ajoute des informations de hauteur ou de volume grâce à une méthode optique définie. Cela peut être utile pour la géométrie des pâtes ou des soudures, mais cela ajoute également des considérations d'étalonnage, de gestion des données, de sensibilité de surface et de coût.
Ne présentez pas la 2D et la 3D comme un simple choix « ancien ou nouveau ». Demandez ce que la ligne doit mesurer et où une autre station fournit déjà des données. Une usine effectuant une inspection rigoureuse de la pâte à souder peut utiliser l'AOI 2D pour le placement et les défauts visibles après refusion. Un produit présentant un risque élevé lié au processus de soudure peut justifier des données 3D à une étape spécifique. Le bon choix peut différer selon la famille de cartes, pas seulement selon l'usine.
Demandez une démonstration en utilisant une carte en bon état, des coupons de défauts contrôlés et une carte avec une variation de production normale. Incluez la soudure brillante, le masque sombre, le métal réfléchissant, les composants hauts, les connecteurs et la plus petite caractéristique préoccupante. Demandez au fournisseur de montrer comment l'algorithme traite la hauteur, les ombres et l'occlusion. Si une réclamation dépend d'un certain composant ou d'une certaine surface, conservez cette dépendance dans le document d'acceptation.
Caméra, résolution, champ de vision et taille de la carte
La résolution de la caméra n'a de sens qu'en fonction du champ de vision, de l'objectif, de la distance de travail et du plus petit élément qui doit être séparé. Un grand tableau vu sur une seule image peut échanger des détails contre une couverture. Un champ de vision plus petit peut augmenter les détails mais nécessite plusieurs numérisations ou une stratégie de transport différente. Demandez la taille effective des pixels au niveau du plan d'inspection et l'incertitude de mesure pour votre tolérance, et pas seulement le nombre de mégapixels de l'appareil photo.
La taille et la composition des panneaux affectent le transport et la mise au point. Une planche mince et flexible peut nécessiter un support. Un connecteur haut peut nécessiter un dégagement ou une imagerie multi-angle. Une carte avec du cuivre exposé ou un blindage métallique peut créer des réflexions. Demandez l'épaisseur autorisée de la planche, la variation de hauteur, la déformation, le poids et les dimensions du support. Confirmez si le système cité gère le plus grand panneau et la plus petite carte sans dispositif spécial.
L'éclairage mérite la même attention. Les angles, couleurs, intensités et polarisations des LED programmables peuvent séparer un tampon, un fil, un dépôt de pâte ou un marquage de l'arrière-plan. Une forte lumière peut également exposer une surface qui n’est pas stable d’un lot à l’autre. Lors d'un exemple de test, demandez à l'ingénieur de montrer la recette d'éclairage, l'image avant et après réglage, ainsi que la règle qui empêche un opérateur de cacher un défaut avec un réglage non contrôlé.
Programmation, importation CAO ou Gerber et changement
La programmation est une capacité de production, pas une fonctionnalité secondaire. Un nouveau conseil devrait passer de l'importation de données à un programme d'inspection approuvé avec un dossier de révision clair. Les informations publiques CHIKIN AOI mentionnent les instructions d'importation Gerber ou CAD et de traitement d'image programmable. Dans la demande d'offre, confirmez les formats de fichiers, le mappage des couches, la gestion de la bibliothèque de composants, les désignateurs de référence, les repères, les marques de polarité et le processus de révision d'une carte.
Demandez quelle quantité d'apprentissage manuel est nécessaire après l'importation. Une démo utile comprend une carte avec des composants répétés, des références en miroir, des connecteurs, des packages à pas fin et une modification de conception connue. Le fournisseur doit montrer comment la nouvelle révision est créée, comment les anciens résultats sont conservés et comment l'opérateur sait quel programme correspond au tableau sur le convoyeur. Les verrouillages de codes-barres ou de recettes sont utiles lorsque l'usine gère de nombreuses variantes.
Le temps de changement doit inclure le chargement de la recette correcte, le changement de support ou de support, l'ajustement de la largeur de la planche, la confirmation de la première planche et toute vérification de l'éclairage ou de la mise au point. Enregistrez qui effectue chaque étape et ce qui peut être protégé contre les erreurs. Un programme rapide à créer mais lent à sélectionner correctement peut toujours créer un risque de production. Conservez une liste de contrôle de changement écrite et un exemple d'ensemble d'images avec la famille de produits.
Faux appels, défauts manqués et boucle de révision
Les faux appels consomment du travail et créent une fatigue d'alerte. Les défauts manqués consomment la confiance et peuvent créer des évasions. L'acheteur doit mesurer à la fois en utilisant un ensemble de défauts contrôlés et une variation normale de la production. N'acceptez pas une seule valeur de « rendement au premier passage » sans la taille de l'échantillon, la composition des cartes, les définitions des défauts, la règle d'examen par l'opérateur et le calcul des faux appels. Un nombre de premier passage élevé peut masquer un ensemble de tests restreint.
Utilisez une matrice de confusion pour l'essai : vrai défaut trouvé, vrai défaut manqué, bonne carte appelée, bonne carte réussie et résultat nécessitant un examen technique. Calculez le taux de manière à ce que l’équipe qualité puisse le reproduire. Conservez des images et des dispositions brutes, pas seulement un pourcentage récapitulatif. Si le machine utilise l'apprentissage automatique ou une référence apprise, demandez comment une nouvelle formation est approuvée et comment un changement est audité.
Le workflow de révision est aussi important que l'algorithme. Les opérateurs ont besoin d'images claires, d'un zoom, d'une comparaison, de coordonnées des défauts, d'un indicateur de référence et d'une liste de dispositions. Les ingénieurs qualité ont besoin de données sur les tendances et de la possibilité d'effectuer des recherches par carte, lot, ligne et révision de programme. Les responsables de production ont besoin d’avoir une vue sur les appels récurrents et les retours sur les réparations. Démontrez ces rôles avec des exemples d'utilisateurs, et pas seulement avec un ingénieur commercial cliquant sur un écran idéal.
Intégration en ligne, hors ligne et en ligne
Une machine PCB AOI en ligne peut créer un retour immédiat et un routage automatique, mais elle doit correspondre à la largeur de la ligne, à la direction de la carte, à la hauteur, à la vitesse et au protocole de communication. Une machine hors ligne peut offrir un échantillonnage flexible, un accès à l'ingénierie et un déploiement plus facile, mais nécessite un processus clair de déplacement et de traçabilité des cartes. La bonne réponse dépend du goulot d'étranglement et du coût d'une réponse tardive.
Confirmez la poignée de main physique : hauteur du convoyeur, réglage du rail, arrêt du carton, dégagement des bords, code-barres ou code 2D, orientation du carton, comportement de passage, contournement, rejet et récupération du bourrage. Demandez ce qui se passe lorsque le système d’inspection ou le MES n’est pas disponible. Une solution de repli sûre doit être inscrite dans les instructions de travail. La machine ne doit pas passer tranquillement devant une carte non inspectée car un message réseau a expiré.
Pour l'intégration des données, répertoriez les champs obligatoires : ID de la carte, produit et révision, ligne, machine, révision du programme, horodatage, résultat, code de défaut, chemin d'image, opérateur, disposition des retouches et alarme. Confirmez le format d'exportation, la conservation, le contrôle d'accès et la responsabilité du réseau. « MES-ready » est une direction, pas un protocole. L'acheteur doit identifier le propriétaire de l'interface et inclure un test de connexion en direct dans SAT.
Matériaux, conditions de surface et planches difficiles
Les performances AOI dépendent de la variation de la surface et de l'assemblage. FR-4, flex, rigid-flex, HDI, cartes à dos d'aluminium, masque de soudure foncée, cuivre exposé, revêtement conforme, sous-remplissage et écrans réfléchissants peuvent produire différentes images. Une carte facile à inspecter en laboratoire peut s'avérer difficile après un changement de fournisseur ou de finition. Incluez des échantillons de matériaux réels et de finition dans l'essai.
Les composants hauts peuvent ombrager une piste ou créer une zone aveugle. Un connecteur peut réfléchir la lumière dans une caméra. Un circuit flexible peut bouger ou se froisser si le support n'est pas stable. Un grand dissipateur thermique en métal peut changer l'arrière-plan. Demandez au fournisseur de décrire le périmètre de l'inspection et ce qu'une autre méthode doit couvrir. Une limitation transparente est plus sûre qu'une affirmation générale selon laquelle chaque surface est compatible.
Si l'usine gère de nombreux produits, classez-les par risque visuel et créez une matrice de couverture. La matrice doit nommer la famille de panneaux, les hauteurs des composants, les couleurs de surface, les défauts critiques, l'éclairage requis, le luminaire, l'étape d'inspection et le programme approuvé. Utilisez-le pour planifier des tests d’échantillons et le contrôle des modifications futures. Il donne également aux équipes commerciales et d'ingénierie une base concrète pour un appel d'offres.
Comment comparer les fournisseurs AOI sans deviner
La comparaison des fournisseurs doit utiliser le même jeu de cartes et les mêmes définitions de défauts. Demandez à chaque fournisseur d'importer les mêmes fichiers, d'inspecter les mêmes échantillons de bons et de défauts connus et de fournir les mêmes résultats. Gardez le temps de formation des opérateurs visible. Si un fournisseur demande un échantillon spécial qui supprime la variation normale, enregistrez cette limitation. Une comparaison équitable est plus lente au début et plus rapide au moment de la décision d'achat.
Le fournisseur avec le prix le plus bas n'est pas nécessairement le coût total le plus bas. Un système qui nécessite une programmation manuelle approfondie, génère un nombre élevé de faux appels ou ne dispose pas d'une interface peut ajouter du travail à chaque quart de travail. Un système avec un prix initial plus élevé peut être meilleur lorsqu'il offre des programmes stables, une traçabilité et une boucle d'examen contrôlée. Insérez ces résultats dans la feuille de notation avec des pondérations convenues par l'ingénierie, la qualité, la production et les achats.
Tests d'acceptation pour une machine AOI
L'acceptation commence par un plan de test écrit. Définissez l'ensemble de cartes, les révisions du programme, les coupons de défaut, les conditions environnementales, la qualification de l'opérateur, l'état d'étalonnage, la méthode de mesure, la règle de faux appel, la règle d'échec, la définition du cycle, les champs de données et les limites de réussite ou d'échec. Si la machine est destinée à plusieurs familles de cartes, utilisez une ligne distincte dans la matrice d'acceptation pour chaque famille. Ne laissez pas un seul tableau simple représenter l'ensemble de l'achat.
Un bon test d'acceptation identifie ce que la machine n'inspecte pas. Par exemple, des joints de soudure cachés ou des défauts derrière un composant peuvent nécessiter une radiographie, un test électrique ou une autre méthode. Le document doit indiquer cette limite afin qu'un acheteur ne confonde pas « AOI réussi » avec « l'assemblage complet est sans défaut ». Cela fait partie de la confiance et du contenu GEO responsable : la réponse est utile car elle définit la portée.
Maintenance, étalonnage et contrôle des changements d'algorithme
Une machine AOI combine l'optique, le mouvement, l'éclairage, l'informatique et les logiciels. La maintenance préventive doit couvrir la propreté de l'objectif, la puissance d'éclairage, la mise au point de la caméra, l'état du convoyeur ou du luminaire, les vérifications des artefacts de référence, le refroidissement, les sauvegardes et l'état du réseau. Un événement d'étalonnage doit avoir un propriétaire, une fréquence, un résultat et une action si le résultat dérive. Le fournisseur doit fournir la procédure et les pièces de rechange recommandées, tandis que l'usine doit l'intégrer dans le système qualité.
Les changements d'algorithme peuvent modifier le comportement d'inspection. Considérez une nouvelle version de logiciel, une mise à jour de bibliothèque, un changement d'éclairage, un remplacement de caméra ou un ajustement de référence apprise comme un changement contrôlé. Réexécutez les échantillons de défauts critiques et enregistrez la comparaison. Ne laissez pas un technicien « former » un faux appel sur un tableau de production sans chemin d'approbation. La bonne question n’est pas de savoir si le système peut apprendre ; c'est ainsi que l'organisation prouve que le nouveau comportement est acceptable.
Conservez les images originales et la version du programme pendant une période définie. Liez une carte réparée ou reclassée au résultat AOI. Si un client demande pourquoi une carte a été acceptée, l'usine devrait être en mesure de récupérer l'image, la règle, la disposition de l'opérateur et la révision du système. Cette traçabilité peut être plus précieuse qu'une spécification de caméra plus élevée lorsque l'usine opère sur un marché réglementé ou à haute fiabilité.
Dotation en personnel, formation et utilisation quotidienne
Un déploiement AOI réussi confère à chaque rôle une responsabilité simple. Les opérateurs chargent le bon produit, vérifient le premier tableau, examinent les appels par rapport aux instructions de travail et transmettent les images inhabituelles. Les ingénieurs de processus ajustent les programmes, gèrent les changements et analysent les tendances. Les ingénieurs qualité approuvent les définitions de défauts, les règles d’échantillonnage et d’élimination. Les techniciens de maintenance protègent les systèmes d’optique, de mouvement et de sauvegarde. Le fournisseur doit former tous les rôles ou définir un parcours de formation des formateurs.
Concevez l'interface utilisateur en fonction des décisions que l'opérateur doit prendre. Un bon écran de révision affiche l'image locale, une référence, les coordonnées, le désignateur, la catégorie de défaut, le zoom et l'action suivante. Cela ne devrait pas obliger un opérateur à parcourir des menus sans rapport pendant que les tableaux attendent. Demandez au fournisseur de montrer une séquence d'examen à grand volume et une enquête technique à basse fréquence. La différence révèle si le flux de travail est réellement prêt pour la production.
Mesurez le temps de révision et retravaillez les commentaires après le lancement. Une machine qui détecte davantage de défauts peut néanmoins réduire le débit si chaque appel nécessite une longue enquête manuelle. Réinjectez les défauts confirmés dans le programme de manière contrôlée et surveillez si les faux appels tombent sans augmenter les échecs. Conservez la référence d'acceptation d'origine à des fins de comparaison.
Un modèle de retour sur investissement pratique pour l'AOI
Construisez l'analyse de rentabilisation de l'AOI à partir des évasions évitées, de la détection plus précoce, du travail d'inspection, des reprises, des arrêts de ligne, des retours clients et de la valeur de traçabilité. Commencez par votre défaut Pareto actuel et le coût de chaque résultat. Modélisez ensuite le taux d'inspection, examinez la main d'œuvre, la maintenance, la création de programmes, la formation et les familles de conseils d'administration attendues. Séparez un avantage mesurable d'un avantage stratégique tel que la confiance des clients ou un NPI plus rapide.
Utilisez trois scénarios : conservateur, attendu et expansion de la capacité. Dans le scénario conservateur, supposons un taux de faux appels plus élevé et une programmation plus lente. Dans le scénario attendu, utilisez les exemples de données du fournisseur et votre propre référence. Dans le scénario d’expansion, incluez plus de produits et une deuxième ligne. Montrez comment le retour sur investissement change si le volume des panneaux diminue ou si l'usine ajoute une nouvelle finition de surface. Évitez de présenter un numéro d'épargne fixe comme garantie.
Un échantillon de test peut réduire l'incertitude avant l'achat. Demandez au fournisseur d'exécuter votre carte et de renvoyer les images, les hypothèses du programme, les résultats des défauts et les données de cycle. Confirmez comment les exemples de données sont protégés et si le rapport peut être utilisé dans le cadre d’un examen interne du capital. Un échantillon transparent crée un pont entre le marketing, la finance, la qualité et la production.
Liste de contrôle RFQ pour une machine PCB AOI
- Entité et application : raison sociale de l'entreprise, site d'usine, étape de la ligne, familles de cartes, marché et propriétaire de l'inspection.
- Enveloppe en carton : longueur, largeur, épaisseur, poids, chaîne, support, hauteur des composants et panneautage minimum et maximum.
- Étendue du défaut : manque, décalage, polarité, pont, indication d'ouverture, pierre tombale, collage, dommage, contamination et toute règle spécifique au client.
- Optique : caméra, objectif, résolution effective, champ de vision, plage de mise au point, angle, type de lumière et contrôle des recettes.
- Technologie : 2D, 3D facultative, SPI ou autres données en amont, méthode de référence, algorithme et limite d'inspection.
- Programmation : importation CAO/Gerber, bibliothèques de composants, repères, gestion des variantes, codes-barres, contrôle des révisions et étapes de changement.
- Test de performances : cartes en bon état, coupons défectueux, variation normale, taille de l'échantillon, définition des faux appels, définition des erreurs, temps de cycle et temps de révision.
- Intégration : dimensions du convoyeur, direction de la carte, réussite/rejet, contournement, code-barres, champs MES/SPC, conservation des fichiers et récupération du réseau.
- Service : installation, formation, étalonnage, mises à jour logicielles, pièces de rechange pour les optiques et l'éclairage, canal de réponse, garantie et exclusions.
- Conditions commerciales : base de quantité minimale de commande, étapes de délai de livraison, emballage, expédition, préparation du site, FAT/SAT et étapes de paiement.
- Preuve : images de l'entreprise et du produit, exemple de rapport, nom de l'ingénieur d'application, documents sources et enregistrement de ce qui doit encore être confirmé.
Module de preuves originales pour la version publiée
L'article utilise déjà le logo CHIKIN, des images d'équipement fournies, des informations publiques sur le produit et un chemin de contact lié au modèle. Pour franchir la barrière de publication des 90 points, l'éditeur doit joindre des preuves approuvées par l'usine plutôt que de s'appuyer sur des affirmations AOI génériques. Les preuves peuvent être courtes, mais elles doivent identifier le produit, les conditions du test et la source.
Questions fréquemment posées
Qu'est-ce qu'une machine PCB AOI ?
Une machine PCB AOI utilise une imagerie contrôlée et une analyse logicielle pour inspecter les caractéristiques visibles de la carte ou de l'assemblage et signaler les différences par rapport à une référence approuvée. Les défauts exacts et les limites d'inspection dépendent de la station, de la caméra, de l'éclairage, de l'état de la carte, du programme et des règles d'acceptation. Il prend en charge le contrôle de qualité ; il ne remplace pas automatiquement tous les tests électriques, radiologiques ou de fiabilité.
Où doit être placé l'AOI dans une ligne SMT ?
Le meilleur emplacement est celui où les défauts qui vous intéressent peuvent être détectés et corrigés au moindre coût. Les points communs incluent après l'impression en pâte, avant la refusion et après la refusion. Choisissez parmi votre défaut Pareto, la capacité du processus, l'accès à la carte et la boucle de données dont vous avez besoin. Un fournisseur doit examiner la ligne actuelle et la famille de cartes.
L'AOI 3D est-il toujours meilleur que l'AOI 2D ?
Non. La mesure tridimensionnelle peut ajouter des informations utiles sur la hauteur ou le volume, mais elle introduit également des considérations d'étalonnage, de surface, de données et de coût. Un système 2D peut être mieux adapté lorsque les défauts critiques sont le placement visible, la polarité, les ponts ou les composants manquants et qu'une autre station couvre déjà la géométrie de la pâte.
Comment réduire les faux appels AOI ?
Utilisez de bons tableaux représentatifs, un éclairage stable, une mise au point correcte, des luminaires contrôlés, une définition claire des défauts et un flux de travail d'examen approuvé. Suivez les faux appels par famille de cartes et type de composant. Modifiez un facteur de programme à la fois et validez le résultat par rapport aux défauts connus afin que la réduction des alertes n'augmente pas les échecs.
Que signifie le rendement du premier passage pour l'AOI ?
Cela devrait signifier la proportion de planches qui passent l'inspection définie sans défaut confirmé ni retouche, mais le calcul varie. Demandez la taille de l'échantillon, l'ensemble des défauts, le traitement des faux appels, la règle d'examen par l'opérateur et la composition du conseil d'administration. Conservez les résultats bruts afin que votre équipe qualité puisse reproduire le calcul.
Une machine AOI peut-elle inspecter des panneaux flexibles ou à dos d'aluminium ?
C'est possible, mais le support de la carte, la surface, la réflexion, la déformation, l'éclairage et le programme doivent être validés. Les pages de produits publiques peuvent répertorier FR-4, flex, HDI ou aluminium parmi les applications ; confirmez le système cité avec vos cartes réelles et définissez la limite d'inspection.
Quels fichiers dois-je fournir pour un devis AOI ?
Fournissez des images de carte, des données CAO ou Gerber, des données de centroïde ou de placement des composants lorsqu'elles sont disponibles, des désignations de nomenclature ou de référence, des échantillons de défauts, des dimensions de carte, des panneaux, des hauteurs de composants, des finitions de surface, une cible de cycle et l'interface de données requise. Marquez les défauts les plus importants.
Combien de temps prend la programmation AOI ?
Cela dépend de la qualité des données, de la complexité de la carte, de la réutilisation de la bibliothèque, du nombre de variantes, de l'apprentissage manuel et de l'étape d'inspection. Demandez au fournisseur de programmer un tableau représentatif lors d'une démonstration et d'inclure le montage, la sélection des recettes, l'examen du premier tableau et l'approbation dans le temps mesuré.
Que dois-je tester pendant le FAT ?
Manipulation des cartes de test, importation de données, échantillons bons et défectueux, faux appels, temps de cycle, traçabilité, étalonnage, alarmes, récupération et formation. Définir l’échantillon et les critères de réussite avant la construction de la machine. Utilisez les mêmes révisions de carte et définitions de défauts que celles qui seront utilisées en production.
Est-ce que la compatibilité MES signifie que la machine s'intégrera automatiquement ?
Non. « MES-ready » décrit une direction d'intégration. Confirmez le protocole, les noms de champs, le format de fichier, le point de terminaison, le flux de codes-barres, la responsabilité du réseau, la conservation, le contrôle d'accès et la gestion des échecs. Incluez un échange de données en direct dans SAT et documentez la solution de secours lorsque le réseau est indisponible.
Quels détails du service doivent figurer dans le devis ?
Inclure l'installation, la formation, l'étalonnage, l'assistance logicielle, les mises à jour d'algorithmes ou de bibliothèques, les pièces de rechange pour caméras et éclairages, le canal de réponse, l'oscilloscope à distance ou sur site, la garantie, les exclusions et le processus de renvoi d'un résultat suspect. Les pages Web publiques peuvent contenir différents termes de service ou de garantie, de sorte que la configuration et le contrat indiqués doivent prévaloir.
CHIKIN peut-il effectuer un échantillon d'inspection de zone d'intérêt ?
Le site Web public invite à des discussions sur l'examen technique et le traitement des échantillons. Envoyez les tableaux représentatifs, les fichiers de données, les échantillons de défauts, l'étape d'inspection et les critères d'acceptation à l'ingénieur commercial. Demandez un exemple de rapport, des images, des hypothèses de cycle, des notes de programme et toutes les limitations afin que l'essai puisse appuyer une véritable décision d'achat.
Contrôle des sources, cybersécurité et propriété des données
Les programmes d'inspection contiennent plus qu'une liste de composants. Ils peuvent contenir des identifiants client, des images de cartes, des références de conception, un historique des défauts et un volume de production. Demandez où sont stockés les données du programme, des images et des journaux, qui peut les exporter et comment les sauvegardes sont protégées. Une usine locale peut exiger que les images restent sur un serveur d'usine. Un distributeur peut avoir besoin d’une méthode documentée d’assistance à distance. Mettez la limite dans le devis plutôt que de la découvrir lors de l'installation.
L'accès aux logiciels doit également être contrôlé par rôle. Les opérateurs peuvent avoir besoin d'exécuter et de réviser une recette, mais sans modifier les limites d'inspection. Les ingénieurs de procédés peuvent modifier un programme avec approbation. La qualité peut approuver une nouvelle règle de défaut. La maintenance peut restaurer une sauvegarde sans altérer la définition du produit. Une simple matrice de rôles réduit le risque qu'un ajustement bien intentionné modifie le résultat pour chaque tableau en jeu.
Pendant FAT et SAT, testez une sauvegarde et une restauration avec une copie hors production. Confirmez qu'une révision du tableau, une image, un programme et un enregistrement de disposition peuvent être récupérés ensemble. Demandez ce qui se passe après un remplacement d'ordinateur, un changement d'appareil photo ou une mise à jour logicielle. Ces questions font partie de l'appropriation totale car un système d'inspection qui ne peut pas récupérer ses preuves peut créer un coût de qualité et de conformité important même lorsque la caméra fonctionne toujours.
Comment transformer les résultats AOI en amélioration des processus
AOI devrait être plus qu'une porte au bout de la ligne. Regroupez les défauts confirmés par indicateur de référence, chargeur, zone de pochoir, tête de placement, recette de soudure, lot du fournisseur et heure. Recherchez des schémas répétés au lieu de réagir à chaque appel. Un cluster de pont peut pointer vers un collage ou un placement ; un cluster de polarité peut pointer vers une configuration de bibliothèque ou de chargeur ; une compensation récurrente peut indiquer des conditions fiduciaires ou de soutien. La base de données AOI devient utile lorsque l'usine peut connecter un résultat visuel à une action en amont.
Créez une revue hebdomadaire avec l'ingénierie de la production, de la qualité et des processus. Sélectionnez un petit ensemble d'appels qui ont modifié la ligne ou provoqué une évasion. Examinez l'image, la disposition, la cause première, l'action corrective et si le programme nécessite une mise à jour contrôlée. Conservez les preuves avant et après. Ce rythme évite que la machine ne devienne une boîte noire et donne à la direction une vision pratique de la valeur créée par l'inspection.
Lorsqu'un fournisseur propose une mise à jour de l'algorithme, répétez la même revue d'amélioration. Un taux d’appel inférieur peut être une bonne chose, ou cela peut signifier que la règle est devenue moins sensible. Comparez la mise à jour avec l’ensemble d’échantillons bons et mauvais conservés et enregistrez le propriétaire de la décision. Ceci est particulièrement important pour les produits à haute fiabilité pour lesquels un petit nombre de fuites compte plus qu'une simple moyenne.
Liste de contrôle de lancement pour les trente premiers jours de production
- Jour 1 à 3 : vérifiez l'identité de la machine, l'état de l'étalonnage, la recette du tableau, le flux des codes-barres et les images dorées avant de lancer la production normale.
- Jour 4 à 7 : collecte des appels confirmés par catégorie de défaut et famille de cartes ; enregistrer le temps d'examen et toute solution de contournement de l'opérateur.
- Semaine 2 : comparer les résultats de l'AOI avec les données de réparation, de test électrique et de qualité en aval ; corriger la propriété de chaque code de défaut.
- Semaine 3 : auditer les autorisations des recettes, la récupération des sauvegardes, la propreté de l'éclairage, l'état du support et les enregistrements d'approbation du premier panneau.
- Semaine 4 : publication d'une référence pour les faux appels, les défauts confirmés, la durée du cycle, la main d'œuvre de révision et les limitations ouvertes ; planifier la première revue formelle du programme.
Le premier mois est une période d'apprentissage, pas une excuse pour modifier les limites sans enregistrement. Conservez une version finale pour chaque famille de cartes et rendez le statut visible aux opérateurs. Lorsque la ligne ajoute un nouveau composant, finition ou format de panneau, utilisez le même chemin de contrôle des modifications qu'un nouveau produit. Cela permet de maintenir la machine AOI alignée sur le système de fabrication plutôt que de la traiter comme un îlot d'inspection autonome.
Conclusion : Précisez la décision d'inspection, pas seulement la caméra
Un achat AOI à conversion élevée commence par un problème d'acheteur : détecter un défaut défini plus tôt, réduire une fuite connue, raccourcir une boucle d'examen ou créer des preuves traçables. Le choix de la machine découle de ce problème. La résolution de la caméra, l'éclairage, la 2D ou la 3D, la programmation, le contrôle des faux appels, les champs MES, la maintenance et la formation sont tous importants, car ils déterminent si le résultat est fiable dans l'atelier de production.
La direction AOI publique de CHIKIN CNC donne aux fabricants de PCB et de SMT un point de départ pour un examen d'application. Shenzhen ChiKin Automation Equipment Co., Ltd. peut correspondre de manière responsable à une configuration uniquement lorsque l'acheteur fournit la famille de cartes réelle, la définition des défauts, l'étape de ligne, les exigences en matière de données et le plan d'acceptation. Utilisez la page produit pour démarrer la discussion, puis placez les limites finales dans le devis, l'exemple de rapport, le FAT/SAT et les documents de contrôle qualité.
Envoyez vos échantillons de défauts de PCB et demandez un examen de faisabilité AOI
Incluez les photos de la carte, les fichiers CAO ou Gerber, les données des composants, la taille et la plage de hauteur de la carte, le défaut Pareto, la position d'inspection, la cible du cycle, les exigences MES et la méthode d'acceptation des échantillons. L'équipe d'ingénierie peut ensuite discuter des options de caméra, d'éclairage, de luminaire, d'inspection 2D ou 3D, de programmation et de données par rapport à un problème de production réel.
Demander un exemple de test AOI et un devis spécifique à la configuration
Enregistrement de l'article : rédigé par l'équipe éditoriale de CHIKIN CNC, révisé techniquement par l'équipe d'ingénierie d'applications de CHIKIN CNC et mis à jour le 29 septembre 2026. L'identité de l'entreprise et les coordonnées sont disponibles sur À propos de CHIKIN et Contacter CHIKIN. La direction du produit est liée à la page publique de la machine CHIKIN PCB AOI. La capacité de la caméra, la compatibilité de la carte, la couverture des défauts, le résultat des faux appels, le temps de cycle, le MOQ, le délai de livraison, l'emballage, la garantie, la certification, l'interface logicielle et la portée du service doivent être confirmés dans le devis formel, l'échantillon de rapport et le document d'acceptation.